STATSTKSEL KALTE KONTROL DO DR ZLEM PEKGL DOAN

- Slides: 94
İSTATİSTİKSEL KALİTE KONTROL DOÇ. DR. ÖZLEM İPEKGİL DOĞAN
Kaliteyi Etkileyen Faktörler • Firma içi faktörler – – – – Yönetim İnsan gücü Çalışanların motivasyonu Malzeme Makine Üretim yöntemleri Ölçüm araç ve gereçleri • Firma Dışı faktörler – Tüketici özellikleri – Pazarın yapısı – Sermaye ve finansal Kaynaklar – Teknoloji
Kalite Kontrolüne İlişkin Bazı Temel Kavramlar
PROSES(Süreç) Herhangi bir ürün veya hizmetin müşteri isteklerini karşılayacak kalite düzeyinde elde edilebilmesi (belirlenen hedefe ulaşılması)için gerekli faaliyetler ile makine, alet/ekipman, yöntem, malzeme ve işgücü gibi faktörlerin sistematik bir şekilde planlandığı sistemin tümü
ÖLÇME Kalite kontrolü içinde ölçme aletlerinin seçimi, geliştirilmesi, kullanımı, bakım ve kalibrasyonu ile ölçme yöntemlerinin uygulanmasından oluşan faaliyetlere “ölçme tekniği” denir.
Kalibrasyon /Sıfır Ayarı Belirli koşullar altında herhangi bir deney aleti ile yapılan ölçüm sonucunda elde edilen değerler ile gerçek ölçüler arasında bağlantı kurma işlemine “kalibrasyon” denir.
Veri Toplama Bir prosesten elde edilen özelliklerin ölçülmesi
İstatistik Belirli amaçlar için verilerin toplanmasını, işlenmesini, betimlenmesini, çözümlenmesini ve yorumlanmasını sağlayan araç, yöntem ve teknikleri içeren bilim dalı.
İSTATİSTİKSEL KALİTE KONTROL EN AZ MALİYETLE ZAMANINDA VE DOĞRU VERİ ÜRETMEKTİR. YÖNTEMLERİ; i) İstatistiksel proses Kontrolü ii) Ürün kontrolü
İSTATİSTİKSEL PROSES KONTROL Süreç kalitesini ölçmek amacıyla yapılır ve sürecin kontrol dışına çıktığı belirlenirse, sürecin düzeltilmesine yönelik önlemler alınır.
Ürün Kontrolü Bir örnek tasarıma göre kabul veya red kararının verilmesi
İSTATİSTİKSEL PROSES KONTROL; • İstatistiksel tekniklerin, bir üretim veya hizmet prosesinin olağan biçimde devam edip etmediğinin istatistiksel tekniklerle kontrolü, olağan dışı bir durum varsa bunun fark edilmesi ve nedenlerinin belirlenerek ortadan kaldırılması. İSTATİSTİKSEL KALİTE KONTROL; • İstatistiksel proses kontrolünü, örnekleme planlarını, diğer istatistiksel teknikleri ve uygulanmasını içerir ve kalitenin sürekli olarak izlenmesine ve gerektiğinde önlem alınmasına dayanan bir yöntem
Muayene Herhangi bir ürünün veya hizmetin ölçü, nitelik veya performansının önceden belirlenmesi işlemi
Muayene Faaliyetleri • %100 muayene • %100’den fazla muayene • Örnekleme aracılığıyla muayene
Kalite kontrol Üretim aşamasında spesifikasyonlara uymayan ürünlerin ayrılması amacını taşımakla birlikte, bu tür ürünlerin üretilmesini engellemek veya mümkün olduğu kadar spesifikasyonlara uyumu sağlamaya çalışmaktır. Muayene, kalite kontrolünün bir fonksiyonudur.
Muayene Kalite kontrol • Geçmiş üretimin kalitesi • Gelecek üretim kalitesi
Değişken; Birimin sahip olduğu ve bir diğerinden ayırt edilmesine yarayan özellik • Nitel değişkenler – Kelimelerle ifade edilebilen değişkenler • Nicel Değişkenler – Sayılarla ifade edilebilen değişkenler
Değişkenlik Bir prosesten elde edilen ürünler, aynı yöntem ve makinelerin kullanılmalarına karşılık, kalite özellikleri birbirinin tıpa tıp aynı olmayıp her zaman birbirinden az da olsa farklılık gösterebilir. Bu farklılığa “ değişkenlik” denir.
Prosesteki değişkenlik • Genel Nedenler: Her zaman ortaya çıkabilen önceden tahmin edilebilen, birbirinden bağımsız değişkenliklerdir. (Ör: titreşim, nem, sıcaklık, gerilim dalgalanması…) • Özel Nedenler: Üretim faktörlerinin bir kısmında olan, tek başlarına önemli derecede etkileri olan, az sayıda ortaya çıkan giderilmesi mümkün olan nedenlerdir. (Ör: Makine aşınması, makine boşlukları, vasıfsız elemanlar, çalışanların dikkatsizliği…)
Standart Bir ürünün kalite özellikleriyle ilgili ürün tasarımı, üretim ve ölçme vb. konularda karışıklıktan kurtulmak ve belirli bir düzen kurmak amacıyla “önceden belirlenmiş kurallar” olarak tanımlanabilir.
Standartlaştırma (ISO) Genel ekonominin optimum düzeye ulaştırılması amacıyla, ilgili kuruluşların bir araya gelerek bir faaliyetin fonksiyonel gereksinmeler ve güvenlik koşullarına uyularak düzenli biçimde yapılabilmesi için gerekli kuralların belirlenmesi ve uygulanması prosesidir.
Standartlaştırmadan beklenen amaçlar; • • • Makine ve işgücünün verimliliğini artırmak, Üretim maliyetlerini düşürmek, Malzeme kayıplarını min. İndirmek, Stoklara yapılan yatırımı azaltmaya çalışmak, Tamir-bakım ve yedek parçalara ilişkin harcamaları azaltmak, • Müşteri ihtiyaçlarını en iyi şekilde karşılamak, • Üretim işlemlerinin karşılaştırılmasını sağlamak, • Kalite kontrol ve muayene işlemlerini kolaylaştırmak.
Spesifikasyon • Kalite kontrolüyle ilgili işlerin yapılma şeklini gösteren belirli özellikleri tam olarak açıklayan talimat ve ölçütlerle belirtilen özellikler. • Standartların uygulanmasında yardımcı olan araçlardır.
Spesifikasyon Sınırları Spesifikasyonun sahip olduğu tolerans değerlerine veya aynı anlama gelmek üzere, ürün kalitesinin kabul edilebilir alt ve üst sınırları
Kalite Spesifikasyonları • • Malzeme ve mamul spesifikasyonları Proses spesifikasyonları Test spesifikasyonları Müşteri spesifikasyonları
Tolerans Belirli bir mamülün kalite özellikleriyle ilgili olarak mamul dizaynında öngörülen ve önceden belirtilen sınırlar içinde kabul edilen sapmalardır.
Kabul Örneklemesi Firmaya dışarıdan giren malzeme veya ürünlerin belli büyüklükteki bir örneklem hacmi muayene edilir ve kalite özelliklerine uygun olan örneklemlere ilişkin partiler kabul, uygun olmayanlar ise reddedilir.
• Kabul örneklemesi belirli bir partinin içinde kabul edilemeyecek kadar yüksek bir orandaki ürünlerin özelliklerinin, belirlenen kalite sınırları dışına çıkması durumunda, bu ürünlerin bir sonraki üretim aşamasına geçmesine veya kullanılmasına engel olmak amacıyla uygulanan bir tekniktir.
Kabul örneklemesi Planları • Nicel örnekleme Planları • Nitel örnekleme planları – Tek aşamalı örnekleme planları – İki aşamalı örnekleme planları – Çok aşamalı örnekleme planları – Ardışık örnekleme planı – Dodge-Romig örnekleme planları
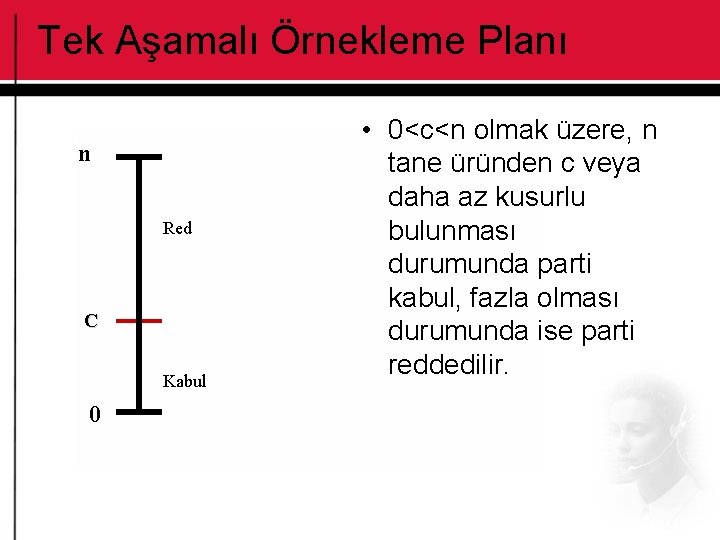
Tek Aşamalı Örnekleme Planı n Red C Kabul 0 • 0<c<n olmak üzere, n tane üründen c veya daha az kusurlu bulunması durumunda parti kabul, fazla olması durumunda ise parti reddedilir.
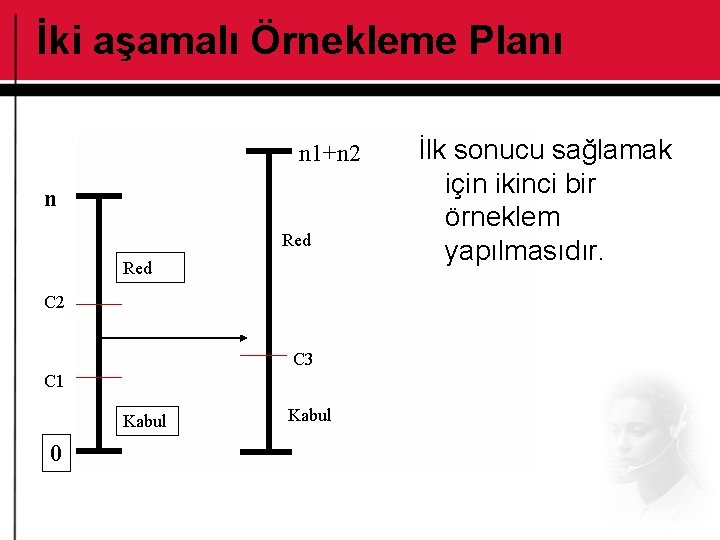
İki aşamalı Örnekleme Planı n 1+n 2 n Red C 2 C 3 C 1 Kabul 0 Kabul İlk sonucu sağlamak için ikinci bir örneklem yapılmasıdır.
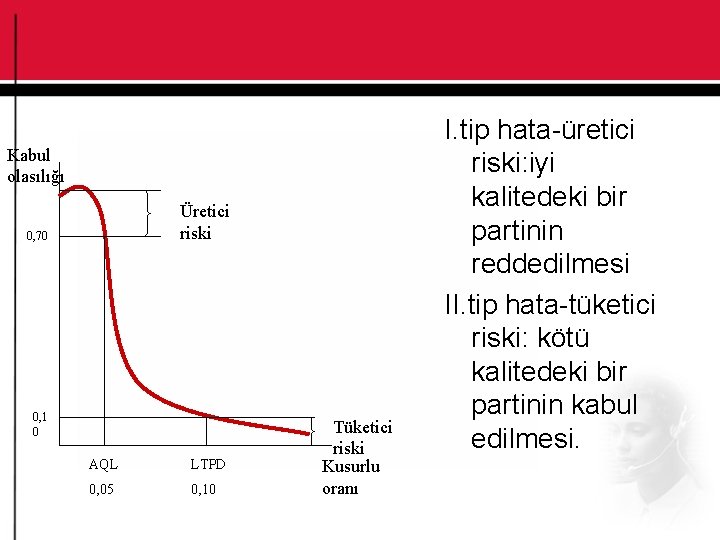
İşlem Özelliği Eğrisi (Operating Characteristic, OC) Kabul örneklemesi planlarında kullanılan işlem özelliği eğrisi; partideki kusurlu yüzdesi (p) ile partinin kabul edilme olasılığı (Pa) arasındaki ilişkiyi gösteren bir grafiktir. Eğri, partinin belirli bir kusurlu oranı ile kabul edilmesinin veya reddedilmesinin olasılığını gösterir.
Kabul olasılığı Üretici riski 0, 70 0, 1 0 AQL LTPD 0, 05 0, 10 Tüketici riski Kusurlu oranı I. tip hata-üretici riski: iyi kalitedeki bir partinin reddedilmesi II. tip hata-tüketici riski: kötü kalitedeki bir partinin kabul edilmesi.
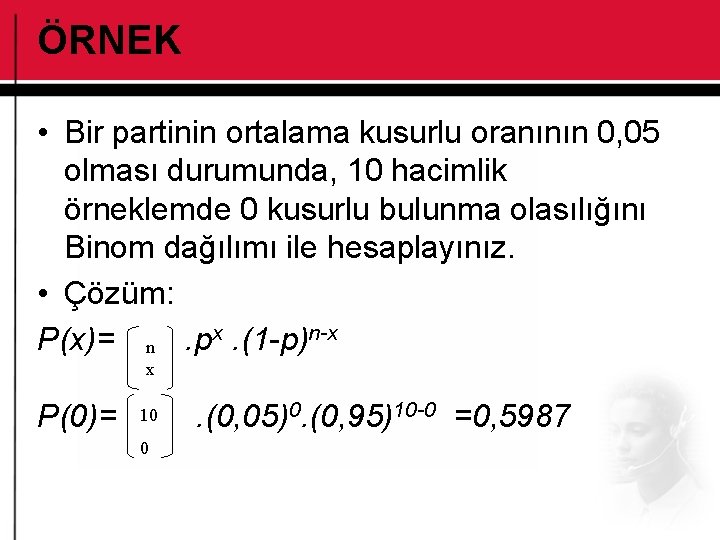
ÖRNEK • Bir partinin ortalama kusurlu oranının 0, 05 olması durumunda, 10 hacimlik örneklemde 0 kusurlu bulunma olasılığını Binom dağılımı ile hesaplayınız. • Çözüm: P(x)= n. px. (1 -p)n-x x P(0)= 10 0 . (0, 05)0. (0, 95)10 -0 =0, 5987
Kontrol Grafikleri
İÇERİK • Kontrol grafiği nedir? Neden, ne zaman ve nasıl hazırlanır? • Kontrol grafiklerinde ortaya çıkan sistematik hata eğilimleri • Kontrol grafiklerinin temel yapısı • Kontrol grafiklerinin uygulandığı veri tipleri - Ölçülebilen özellikler (değişkenler) için kontrol grafikleri - Ölçülemeyen özellikler (vasıflar) için kontrol grafikleri
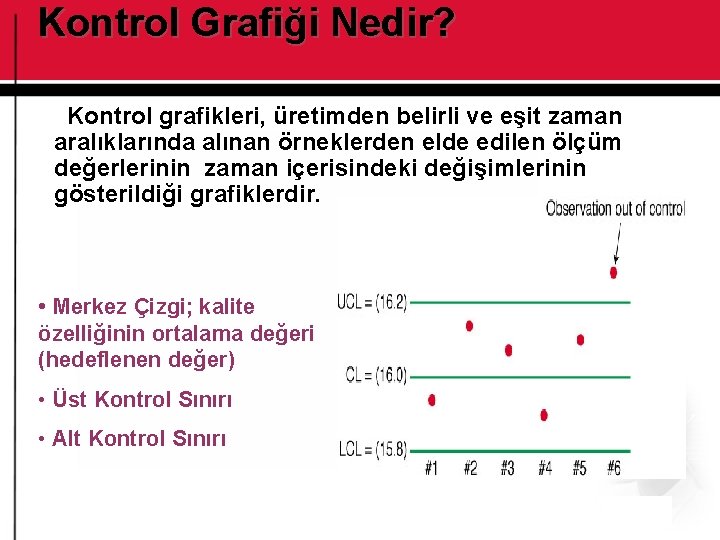
Kontrol Grafiği Nedir? Kontrol grafikleri, üretimden belirli ve eşit zaman aralıklarında alınan örneklerden elde edilen ölçüm değerlerinin zaman içerisindeki değişimlerinin gösterildiği grafiklerdir. • Merkez Çizgi; kalite özelliğinin ortalama değeri (hedeflenen değer) • Üst Kontrol Sınırı • Alt Kontrol Sınırı
Neden Kontrol Grafiği? • Zaman içerisinde proses çıktısındaki varyasyonu göstermek ve kontrol altına almak, • Proses değişikliği olduğunda bunu tanımlamak, • Varyasyondaki rasgele etkileri özel etkilerden ayırmak, • Varyasyon sebeplerini atamada yardımcı olmak, • Devam eden esasa göre proses problemlerini tanımlamak, • Operatöre ne zaman harekete geçmeyeceğini ve sistemi çalışmaya bırakacağını söylemek, • Ürünün üretilmesine katkıda bulunan prosesleri kontrol etmek, • Proses varyasyonunu azaltmak ve hatalı ürün üretilmesini engellemek, • Artıktan kurtulmak ve kaybı azaltmak.
Ne Zaman? • Üretimin veya prosesin önemli karakteristiklerini ölçerken, • Gözleme dayanan bir sistemden önlemeye dayanan bir sisteme geçerken, • Sistemi daha tahmin edilebilir yapmak için dengede tutarken, • Sistemin yeterliliğini iyileştirirken, • Dizaynın veya prosesin değişikliğinin etkileyici olduğunu değerlendirirken ve kanıtlarken.
Nasıl? • • • Ölçülecek karakteristik veya kalite özelliği tanımlanır, Karakteristiğin, prosesin neresinde ölçüleceği tanımlanır, Hangi kontrol grafiğinin kullanılacağı seçilir, Örnek büyüklüğü ve ölçüm sıklığı belirlenir, Ölçüm alınır, Grafik üzerinde ölçümler ve özet istatistikler işaretlenir, En az 20 işaretlenen noktadan sonra, merkez çizgi ve kontrol sınırları hesaplanır, Kontrol dışı noktalar tanımlanır, Varyasyonun özel sebepleri analiz edilir ve bunlar silinir, Kontrol dışı noktalara denk gelen örnek verileri silinir, Kalan noktalar kullanılarak kontrol sınırları tekrar hesaplanır ve çizim yenilenir.
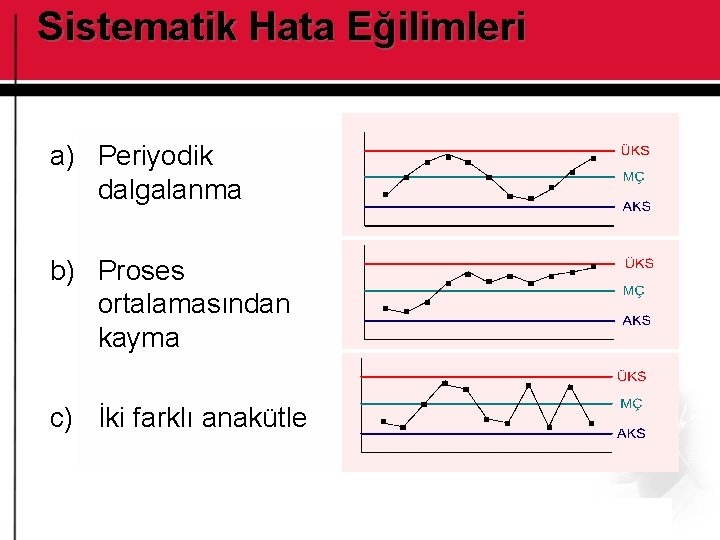
Sistematik Hata Eğilimleri a) Periyodik dalgalanma b) Proses ortalamasından kayma c) İki farklı anakütle
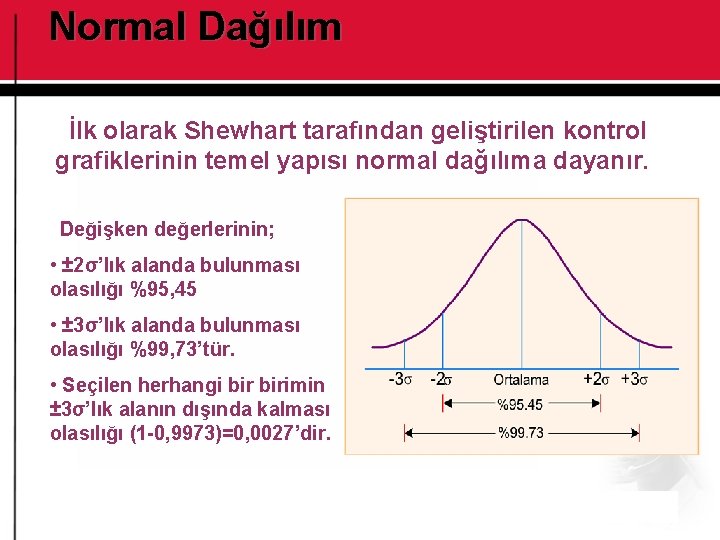
Normal Dağılım İlk olarak Shewhart tarafından geliştirilen kontrol grafiklerinin temel yapısı normal dağılıma dayanır. Değişken değerlerinin; • ± 2σ’lık alanda bulunması olasılığı %95, 45 • ± 3σ’lık alanda bulunması olasılığı %99, 73’tür. • Seçilen herhangi birimin ± 3σ’lık alanın dışında kalması olasılığı (1 -0, 9973)=0, 0027’dir.
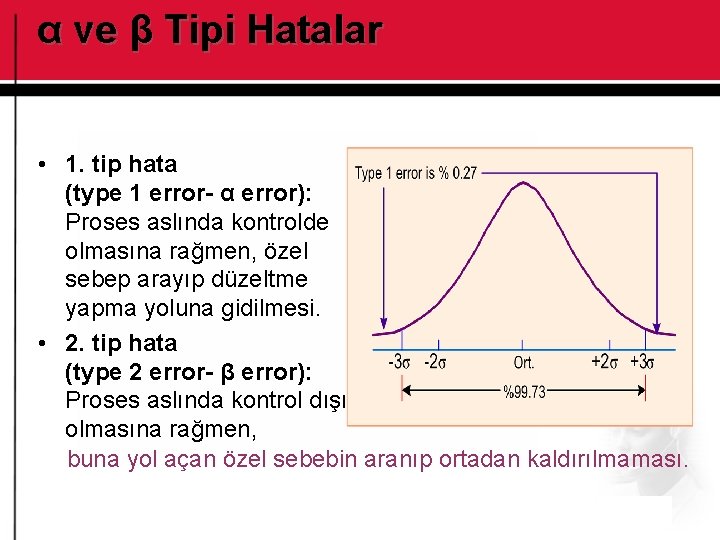
α ve β Tipi Hatalar • 1. tip hata (type 1 error- α error): Proses aslında kontrolde olmasına rağmen, özel sebep arayıp düzeltme yapma yoluna gidilmesi. • 2. tip hata (type 2 error- β error): Proses aslında kontrol dışı olmasına rağmen, buna yol açan özel sebebin aranıp ortadan kaldırılmaması.
Veri Tipleri • Ölçülebilen özellikler (değişken nicelikler): Sayısal olarak ölçülebilir ve sürekli bir ölçek üzerinde rakamsal olarak ifade edilebilir özelliklerdir. Örnek; uzunluk, hacim, ağırlık, sıcaklık vb. Kalite özelliğini tasvir etmede merkezi eğilim ölçülerinden aritmetik ortalama, dağılım ölçülerinden standart sapma ve açıklık kullanılır. • Ölçülemeyen özellikler (vasıflar): Sayısal olarak ölçülemeyen ancak kusurlu-kusursuz olarak sınıflandırılabilen özelliklerdir.
Değişkenler İçin Kontrol Grafikleri • X-ortalama grafiği Süreçte işlem gören ya da çıkan parçaların merkezi eğilimlerini inceler. • Açıklık (R) grafiği Kitlenin dağılışında zaman içinde bir değişiklik olup olmadığını belirler. • Standart sapma (S) grafiği Kitlenin zaman içindeki dağılışını inceleyen bir başka grafik türüdür. Uygulamada X-ort. grafiği S veya R grafiği ile birlikte kullanılır.
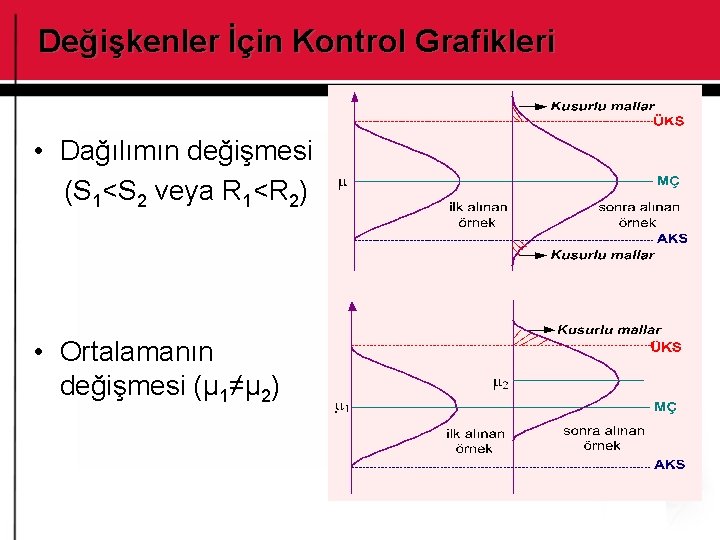
Değişkenler İçin Kontrol Grafikleri • Dağılımın değişmesi (S 1<S 2 veya R 1<R 2) • Ortalamanın değişmesi (µ 1≠µ 2)
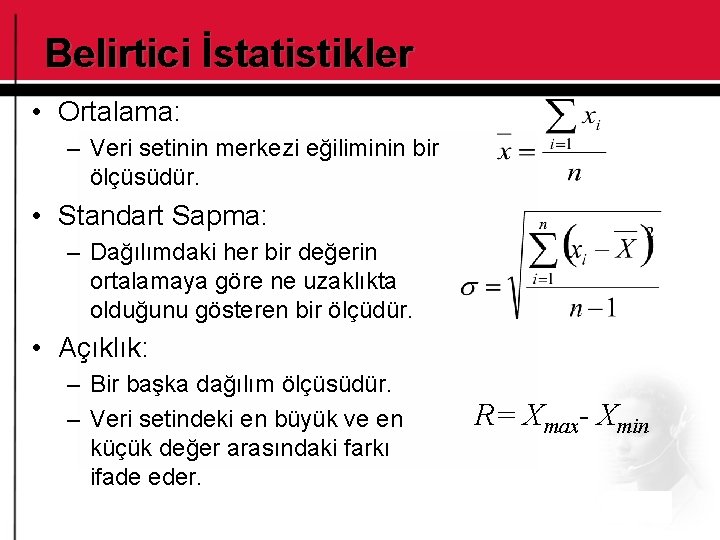
Belirtici İstatistikler • Ortalama: – Veri setinin merkezi eğiliminin bir ölçüsüdür. • Standart Sapma: – Dağılımdaki her bir değerin ortalamaya göre ne uzaklıkta olduğunu gösteren bir ölçüdür. • Açıklık: – Bir başka dağılım ölçüsüdür. – Veri setindeki en büyük ve en küçük değer arasındaki farkı ifade eder. R= Xmax- Xmin
X-ort. ve R Kontrol Grafikleri Üretimden alınan örneklerin hacimleri 10’dan küçük olduğunda (n<10) X-ort. grafiği ile birlikte R grafiğinin kullanılması tercih edilir. Üretimin doğru bir görünüşünü elde edebilmek için genellikle 4 veya 5 birimden oluşan 20 -25 alt grup örneklem olarak seçilir. X-ort. ve R grafiklerinde kontrol sınırları standartların belli olması ve olmaması durumlarına göre ayrı belirlenir.
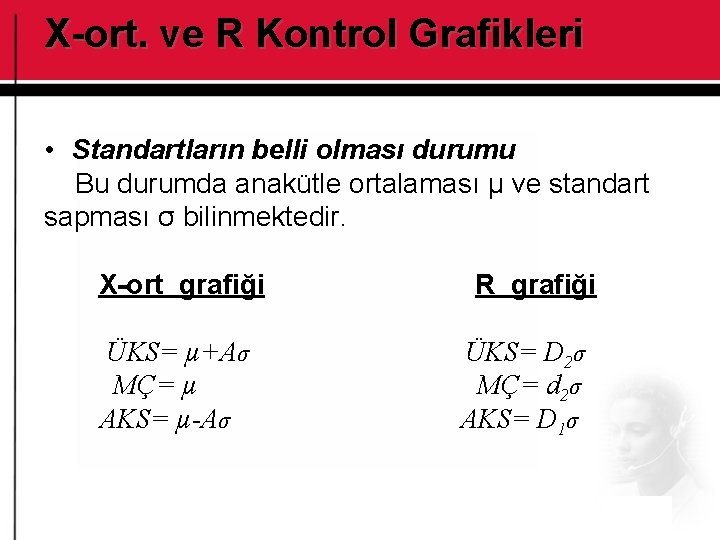
X-ort. ve R Kontrol Grafikleri • Standartların belli olması durumu Bu durumda anakütle ortalaması µ ve standart sapması σ bilinmektedir. X-ort grafiği ÜKS= µ+Aσ MÇ= µ AKS= µ-Aσ R grafiği ÜKS= D 2σ MÇ= d 2σ AKS= D 1σ
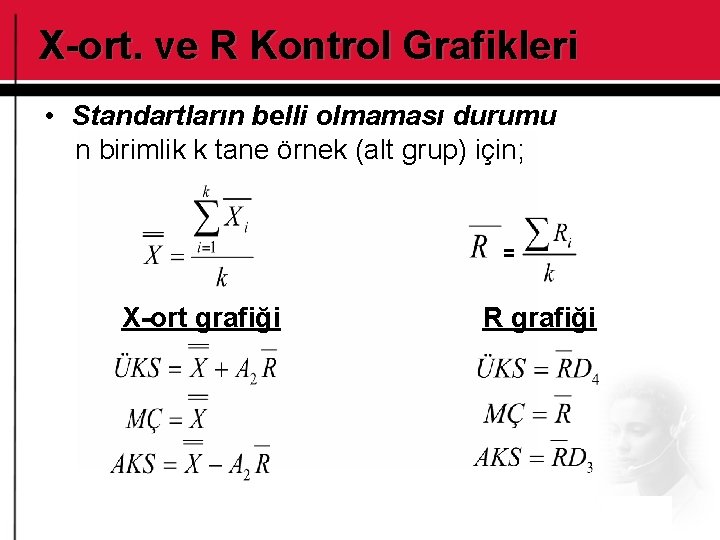
X-ort. ve R Kontrol Grafikleri • Standartların belli olmaması durumu n birimlik k tane örnek (alt grup) için; = X-ort grafiği R grafiği
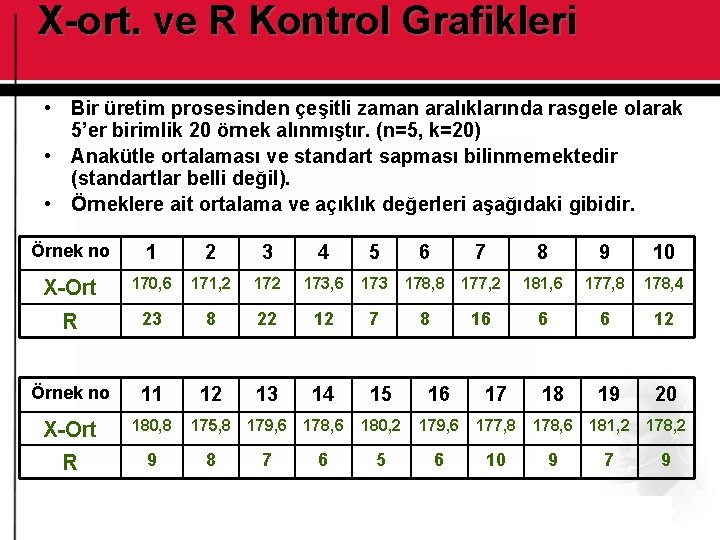
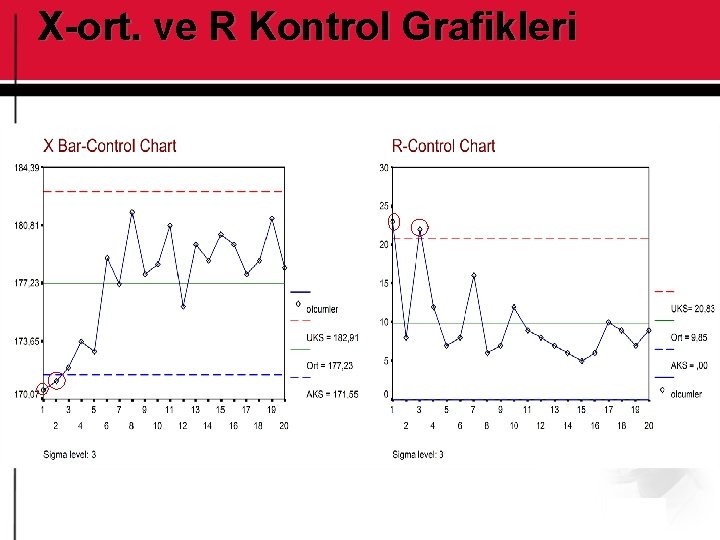
X-ort. ve R Kontrol Grafikleri • Bir üretim prosesinden çeşitli zaman aralıklarında rasgele olarak 5’er birimlik 20 örnek alınmıştır. (n=5, k=20) • Anakütle ortalaması ve standart sapması bilinmemektedir (standartlar belli değil). • Örneklere ait ortalama ve açıklık değerleri aşağıdaki gibidir. Örnek no 1 2 3 4 5 6 7 8 9 10 X-Ort 170, 6 171, 2 173, 6 173 178, 8 177, 2 181, 6 177, 8 178, 4 R 23 8 22 12 7 8 16 6 6 12 Örnek no 11 12 13 14 15 16 17 18 19 20 X-Ort 180, 8 175, 8 179, 6 178, 6 180, 2 179, 6 177, 8 178, 6 181, 2 178, 2 R 9 8 7 6 5 6 10 9 7 9
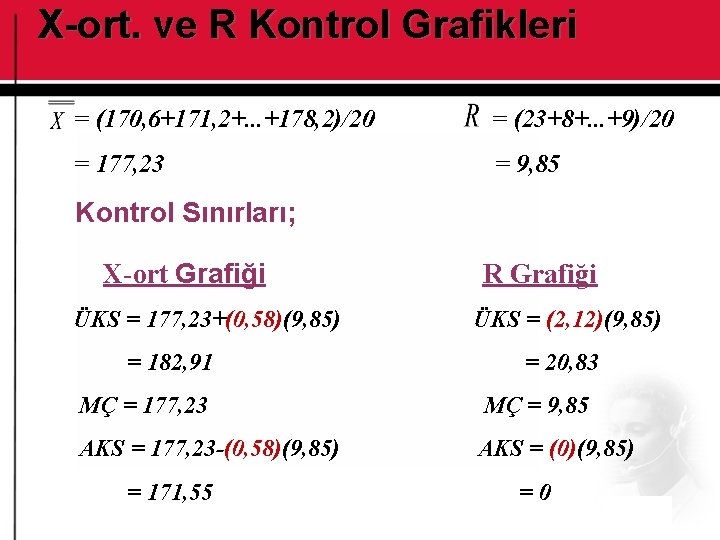
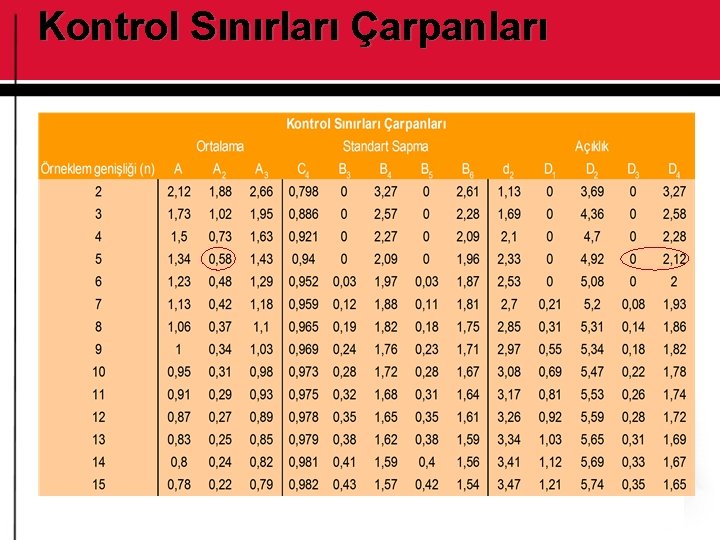
X-ort. ve R Kontrol Grafikleri = (170, 6+171, 2+. . . +178, 2)/20 = (23+8+. . . +9)/20 = 177, 23 = 9, 85 Kontrol Sınırları; X-ort Grafiği ÜKS = 177, 23+(0, 58)(9, 85) = 182, 91 R Grafiği ÜKS = (2, 12)(9, 85) = 20, 83 MÇ = 177, 23 MÇ = 9, 85 AKS = 177, 23 -(0, 58)(9, 85) AKS = (0)(9, 85) = 171, 55 =0
Kontrol Sınırları Çarpanları
X-ort. ve R Kontrol Grafikleri
X-ort. ve S Kontrol Grafikleri Üretimden alınan örneklerin büyüklükleri 10 veya daha fazla (n≥ 10) olduğunda R grafiği yerine S grafiği kullanılır. n≥ 10 durumunda R’nin etkinliği, dolayısıyla güvenilirliği azaldığından dağılım ölçüsü olarak standart sapma tercih edilir. X-ort. ve S grafikleri için de standartların belli olması ve olmaması durumu söz konusudur.
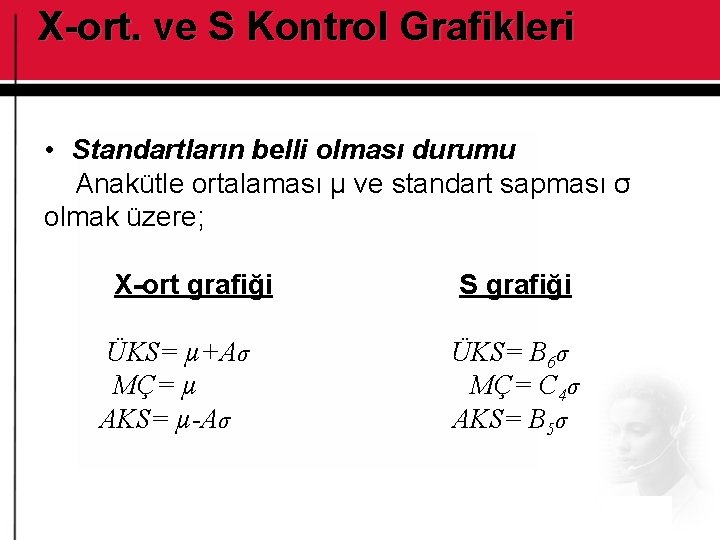
X-ort. ve S Kontrol Grafikleri • Standartların belli olması durumu Anakütle ortalaması µ ve standart sapması σ olmak üzere; X-ort grafiği ÜKS= µ+Aσ MÇ= µ AKS= µ-Aσ S grafiği ÜKS= B 6σ MÇ= C 4σ AKS= B 5σ
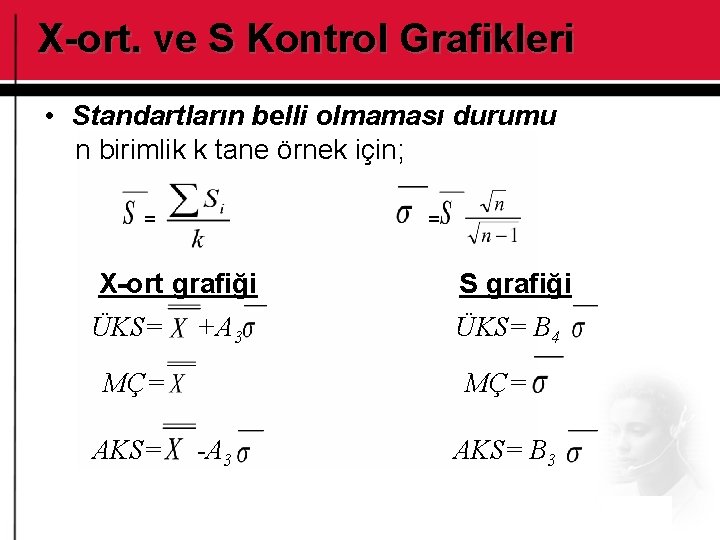
X-ort. ve S Kontrol Grafikleri • Standartların belli olmaması durumu n birimlik k tane örnek için; = = X-ort grafiği S grafiği ÜKS= B 4 +A 3 MÇ= AKS= MÇ= -A 3 AKS= B 3
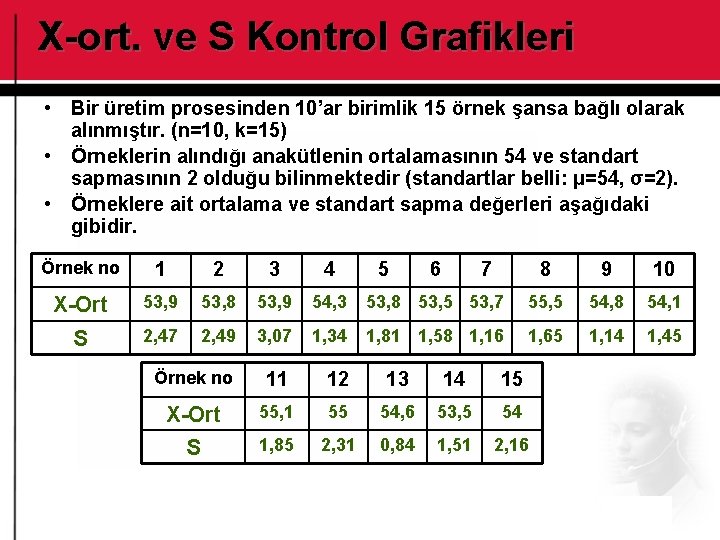
X-ort. ve S Kontrol Grafikleri • Bir üretim prosesinden 10’ar birimlik 15 örnek şansa bağlı olarak alınmıştır. (n=10, k=15) • Örneklerin alındığı anakütlenin ortalamasının 54 ve standart sapmasının 2 olduğu bilinmektedir (standartlar belli: µ=54, σ=2). • Örneklere ait ortalama ve standart sapma değerleri aşağıdaki gibidir. Örnek no 1 2 3 4 X-Ort 53, 9 53, 8 53, 9 54, 3 S 2, 47 2, 49 3, 07 1, 34 Örnek no 11 12 13 14 15 X-Ort 55, 1 55 54, 6 53, 5 54 S 1, 85 2, 31 0, 84 1, 51 2, 16 5 6 7 8 9 10 53, 8 53, 5 53, 7 55, 5 54, 8 54, 1 1, 81 1, 58 1, 16 1, 65 1, 14 1, 45
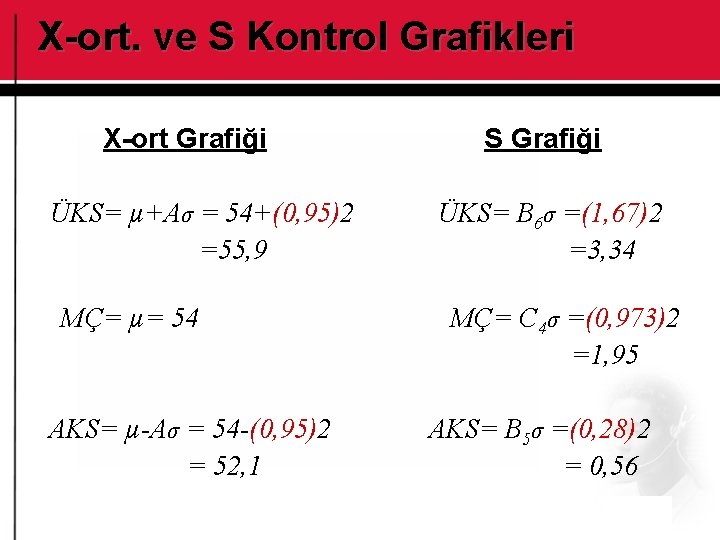
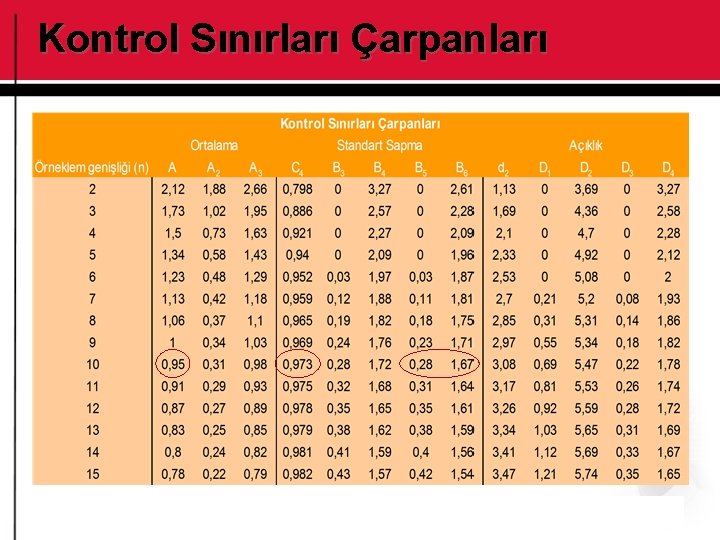
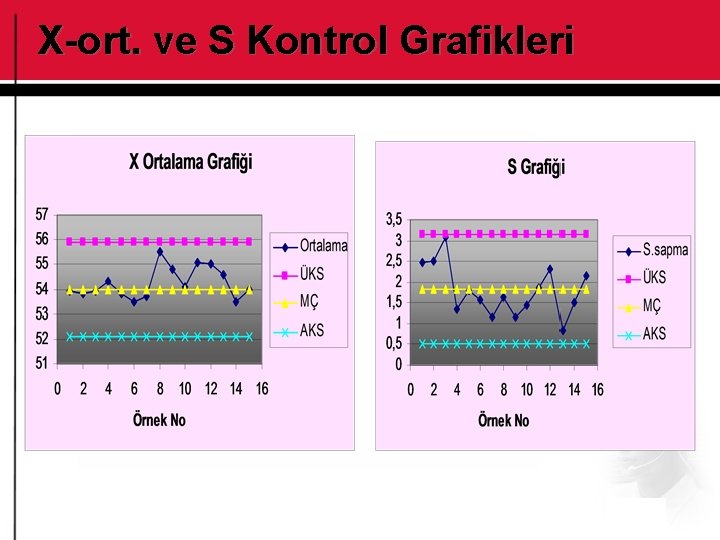
X-ort. ve S Kontrol Grafikleri X-ort Grafiği ÜKS= µ+Aσ = 54+(0, 95)2 =55, 9 MÇ= µ= 54 AKS= µ-Aσ = 54 -(0, 95)2 = 52, 1 S Grafiği ÜKS= B 6σ =(1, 67)2 =3, 34 MÇ= C 4σ =(0, 973)2 =1, 95 AKS= B 5σ =(0, 28)2 = 0, 56
Kontrol Sınırları Çarpanları
X-ort. ve S Kontrol Grafikleri
Vasıflar İçin Kontrol Grafikleri • p (kusurlu oranı) grafiği Prosesten alınan örneklerin kusurlu oranlarını inceleyen grafik türüdür. • Stabilize p grafiği Örnek ölçümlerinin eşit olmaması durumunda kullanılan grafiktir. • np (kusurlu sayısı) grafiği Kusurlu sayılarıyla oluşturulan grafiklerdir. • c (örnek başına kusur sayısı) grafiği Her bir örnek için toplam kusur sayıları dikkate alınarak hazırlanan kontrol grafiğidir. • u (birim başına kusur sayısı) grafiği Tek birimdeki hataları incelemek için kurulan kontrol grafiğidir.
p (kusurlu oranı) Grafiği p grafiklerinde, oran söz konusu olduğu için, üretim sürecinden daha büyük hacimli örnekler alınmalıdır. Kriter olarak; np>1 olacak şekilde n’in tespit edilmesi tavsiye edilir. Örneğin, kusurlu oranı p=0. 05 ise np>1 durumunun sağlanması için n>20 olmasına dikkat edilmelidir. Anakütle kusurlu oranı belli değilse şansa bağlı olarak alınacak yeterince büyük bir örnekteki kusurlu oranı esas alınarak örnek büyüklükleri ayarlanır.
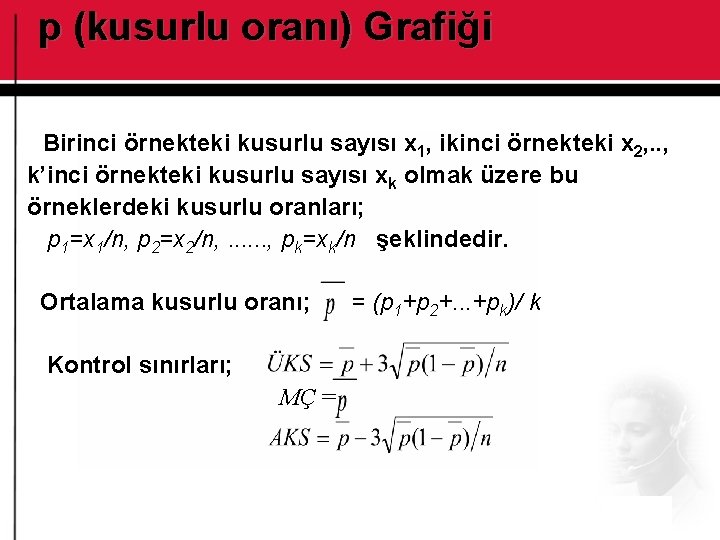
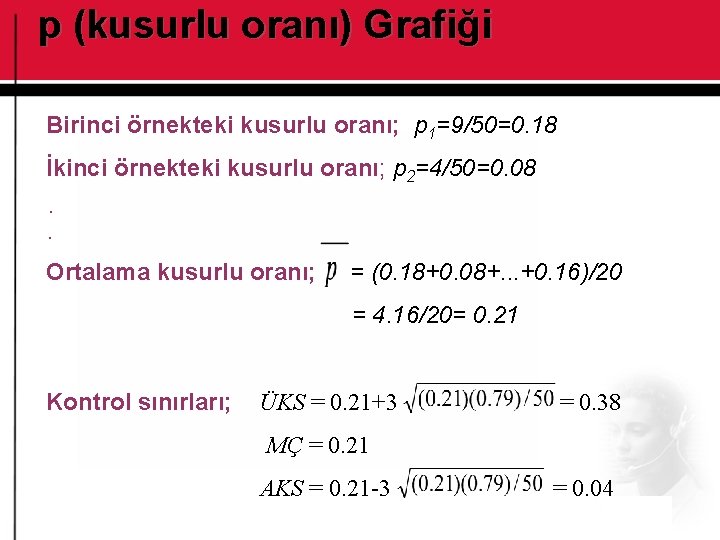
p (kusurlu oranı) Grafiği Birinci örnekteki kusurlu sayısı x 1, ikinci örnekteki x 2, . . , k’inci örnekteki kusurlu sayısı xk olmak üzere bu örneklerdeki kusurlu oranları; p 1=x 1/n, p 2=x 2/n, . . . , pk=xk/n şeklindedir. Ortalama kusurlu oranı; Kontrol sınırları; MÇ = = (p 1+p 2+. . . +pk)/ k
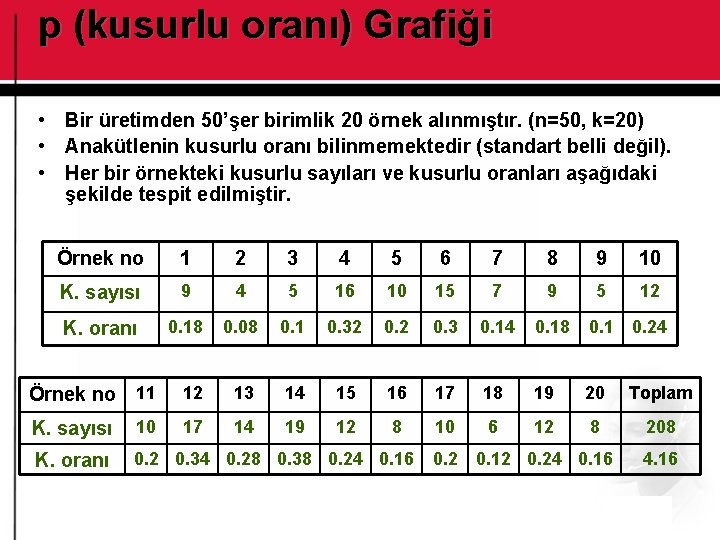
p (kusurlu oranı) Grafiği • Bir üretimden 50’şer birimlik 20 örnek alınmıştır. (n=50, k=20) • Anakütlenin kusurlu oranı bilinmemektedir (standart belli değil). • Her bir örnekteki kusurlu sayıları ve kusurlu oranları aşağıdaki şekilde tespit edilmiştir. Örnek no 1 2 3 4 5 6 7 8 9 10 K. sayısı 9 4 5 16 10 15 7 9 5 12 K. oranı 0. 18 0. 08 0. 1 0. 32 0. 3 0. 14 0. 18 0. 1 0. 24 Örnek no 11 12 13 14 15 16 17 18 19 20 Toplam K. sayısı 10 17 14 19 12 8 10 6 12 8 208 K. oranı 0. 2 0. 34 0. 28 0. 38 0. 24 0. 16 0. 2 0. 12 0. 24 0. 16 4. 16
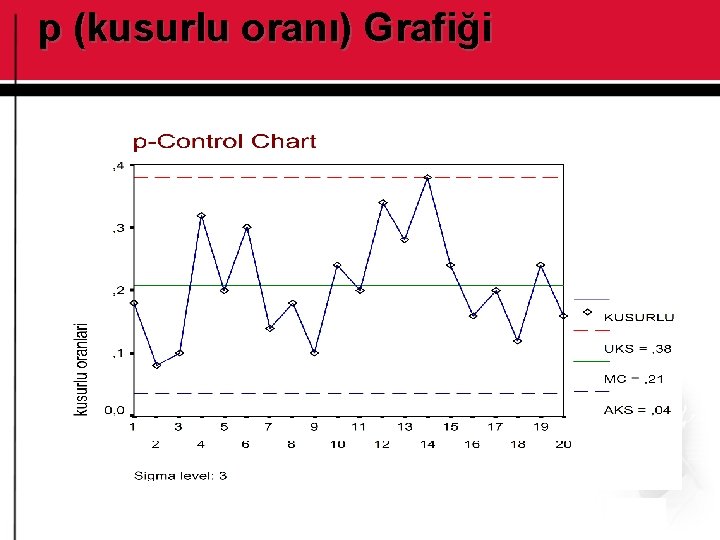
p (kusurlu oranı) Grafiği Birinci örnekteki kusurlu oranı; p 1=9/50=0. 18 İkinci örnekteki kusurlu oranı; p 2=4/50=0. 08. . Ortalama kusurlu oranı; = (0. 18+0. 08+. . . +0. 16)/20 = 4. 16/20= 0. 21 Kontrol sınırları; ÜKS = 0. 21+3 = 0. 38 MÇ = 0. 21 AKS = 0. 21 -3 = 0. 04
p (kusurlu oranı) Grafiği
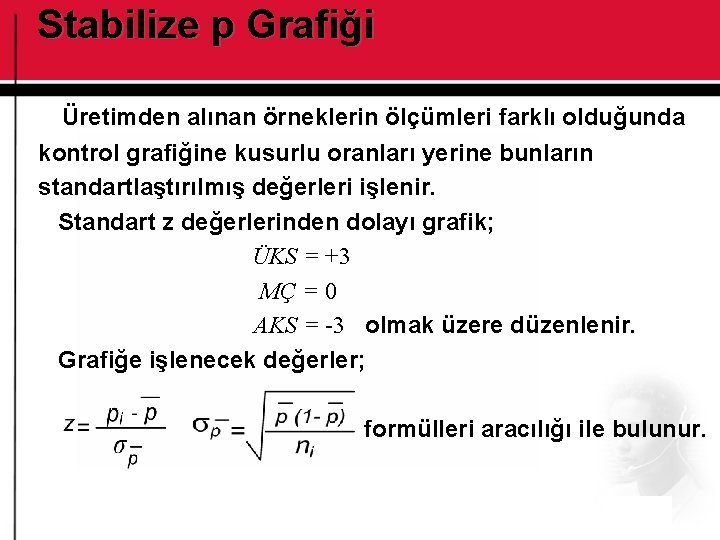
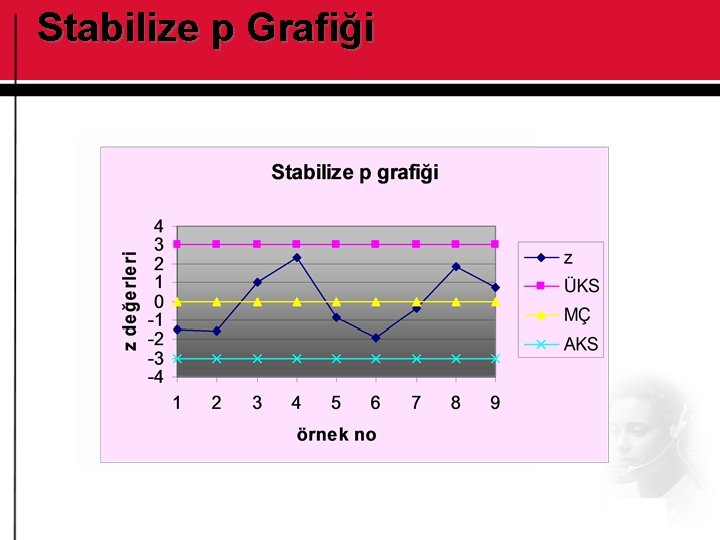
Stabilize p Grafiği Üretimden alınan örneklerin ölçümleri farklı olduğunda kontrol grafiğine kusurlu oranları yerine bunların standartlaştırılmış değerleri işlenir. Standart z değerlerinden dolayı grafik; ÜKS = +3 MÇ = 0 AKS = -3 olmak üzere düzenlenir. Grafiğe işlenecek değerler; formülleri aracılığı ile bulunur.
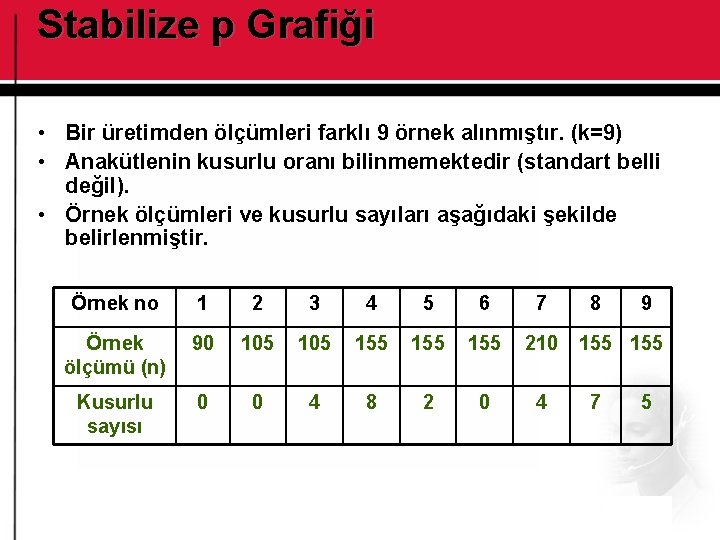
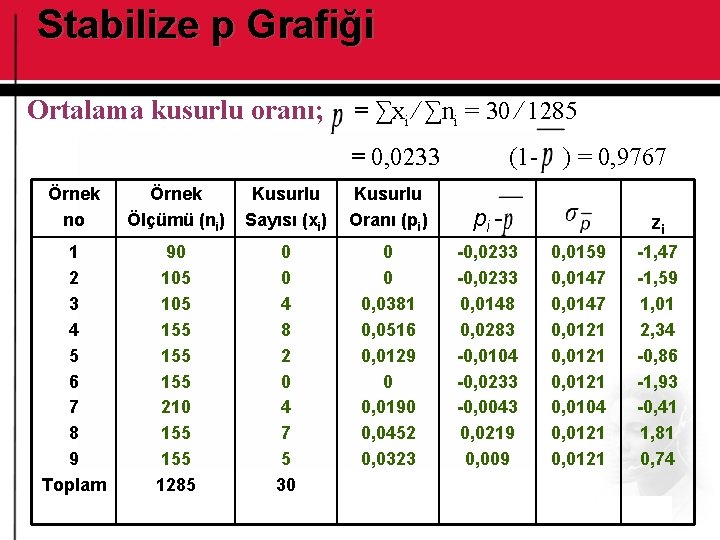
Stabilize p Grafiği • Bir üretimden ölçümleri farklı 9 örnek alınmıştır. (k=9) • Anakütlenin kusurlu oranı bilinmemektedir (standart belli değil). • Örnek ölçümleri ve kusurlu sayıları aşağıdaki şekilde belirlenmiştir. Örnek no 1 2 3 4 5 6 7 Örnek ölçümü (n) 90 105 155 155 210 Kusurlu sayısı 0 0 4 8 2 0 4 8 9 155 7 5
Stabilize p Grafiği Ortalama kusurlu oranı; = ∑xi ⁄ ∑ni = 30 ⁄ 1285 = 0, 0233 (1 - ) = 0, 9767 Örnek no Örnek Ölçümü (ni) Kusurlu Sayısı (xi) Kusurlu Oranı (pi) pi - 1 2 3 4 5 6 7 8 9 Toplam 90 105 155 155 210 155 1285 0 0 4 8 2 0 4 7 5 30 0 0 0, 0381 0, 0516 0, 0129 0 0, 0190 0, 0452 0, 0323 -0, 0233 0, 0148 0, 0283 -0, 0104 -0, 0233 -0, 0043 0, 0219 0, 009 zi 0, 0159 0, 0147 0, 0121 0, 0104 0, 0121 -1, 47 -1, 59 1, 01 2, 34 -0, 86 -1, 93 -0, 41 1, 81 0, 74
Stabilize p Grafiği
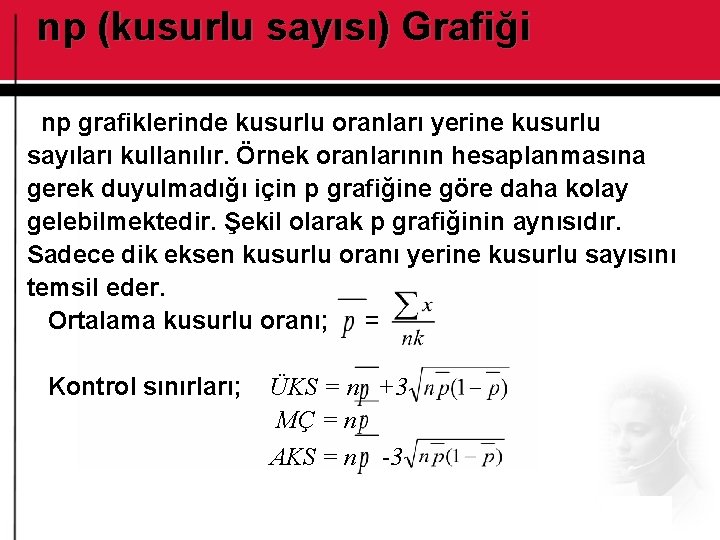
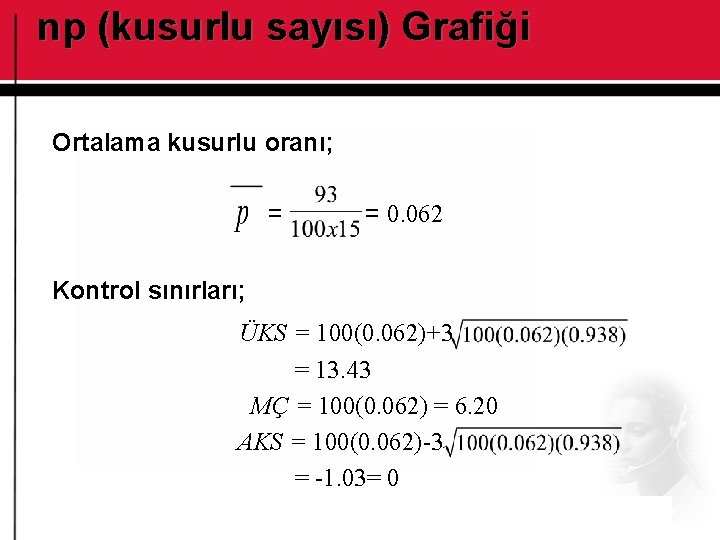
np (kusurlu sayısı) Grafiği np grafiklerinde kusurlu oranları yerine kusurlu sayıları kullanılır. Örnek oranlarının hesaplanmasına gerek duyulmadığı için p grafiğine göre daha kolay gelebilmektedir. Şekil olarak p grafiğinin aynısıdır. Sadece dik eksen kusurlu oranı yerine kusurlu sayısını temsil eder. Ortalama kusurlu oranı; = Kontrol sınırları; ÜKS = n +3 MÇ = n AKS = n -3
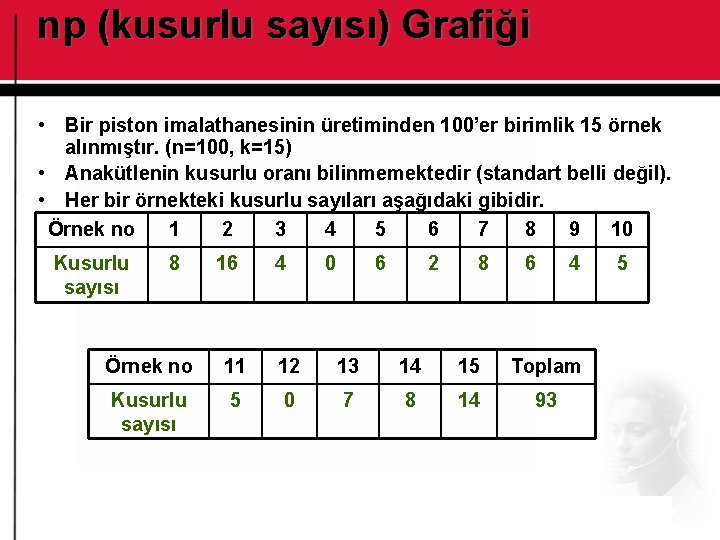
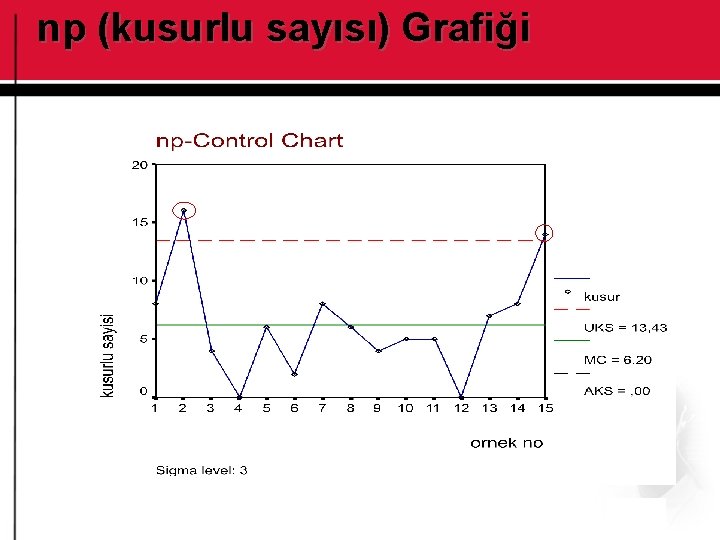
np (kusurlu sayısı) Grafiği • Bir piston imalathanesinin üretiminden 100’er birimlik 15 örnek alınmıştır. (n=100, k=15) • Anakütlenin kusurlu oranı bilinmemektedir (standart belli değil). • Her bir örnekteki kusurlu sayıları aşağıdaki gibidir. Örnek no 1 2 3 4 5 6 7 8 9 10 Kusurlu sayısı 8 16 4 0 6 2 8 6 4 Örnek no 11 12 13 14 15 Toplam Kusurlu sayısı 5 0 7 8 14 93 5
np (kusurlu sayısı) Grafiği Ortalama kusurlu oranı; = = 0. 062 Kontrol sınırları; ÜKS = 100(0. 062)+3 = 13. 43 MÇ = 100(0. 062) = 6. 20 AKS = 100(0. 062)-3 = -1. 03= 0
np (kusurlu sayısı) Grafiği
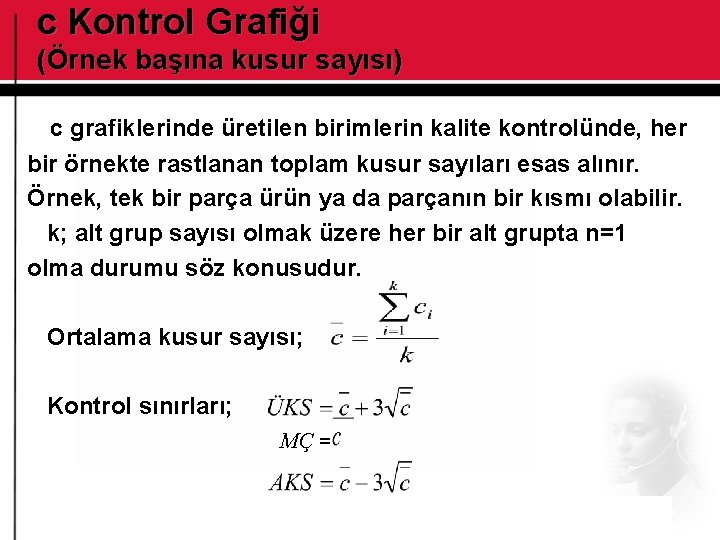
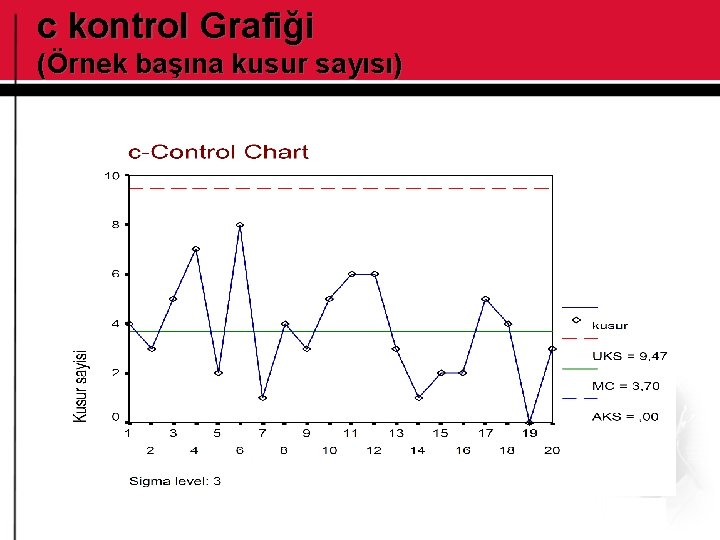
c Kontrol Grafiği (Örnek başına kusur sayısı) c grafiklerinde üretilen birimlerin kalite kontrolünde, her bir örnekte rastlanan toplam kusur sayıları esas alınır. Örnek, tek bir parça ürün ya da parçanın bir kısmı olabilir. k; alt grup sayısı olmak üzere her bir alt grupta n=1 olma durumu söz konusudur. Ortalama kusur sayısı; Kontrol sınırları; MÇ =
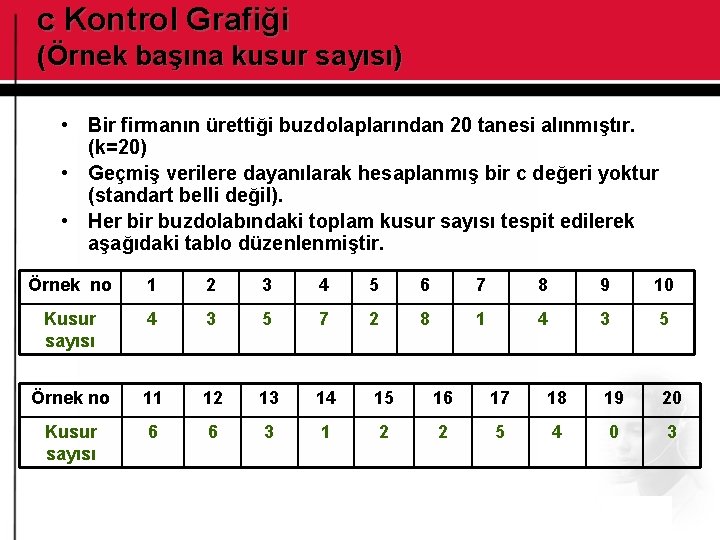
c Kontrol Grafiği (Örnek başına kusur sayısı) • Bir firmanın ürettiği buzdolaplarından 20 tanesi alınmıştır. (k=20) • Geçmiş verilere dayanılarak hesaplanmış bir c değeri yoktur (standart belli değil). • Her bir buzdolabındaki toplam kusur sayısı tespit edilerek aşağıdaki tablo düzenlenmiştir. Örnek no 1 2 3 4 5 6 7 8 9 10 Kusur sayısı 4 3 5 7 2 8 1 4 3 5 Örnek no 11 12 13 14 15 16 17 18 19 20 Kusur sayısı 6 6 3 1 2 2 5 4 0 3
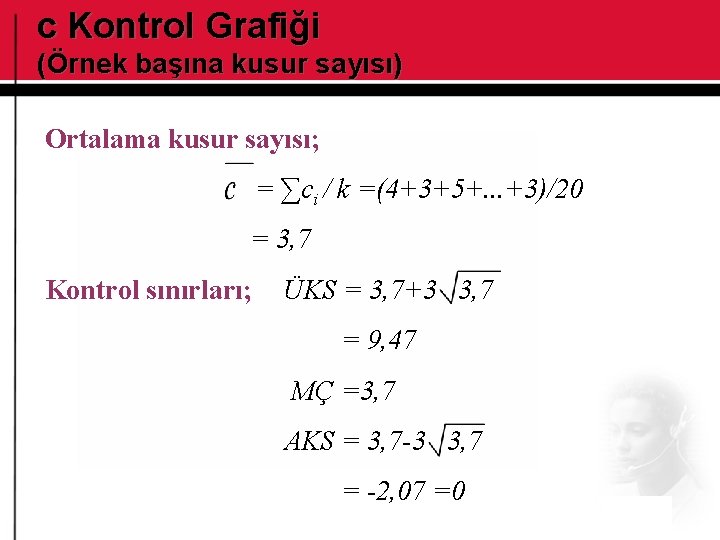
c Kontrol Grafiği (Örnek başına kusur sayısı) Ortalama kusur sayısı; = ∑ci / k =(4+3+5+. . . +3)/20 = 3, 7 Kontrol sınırları; ÜKS = 3, 7+3 3, 7 = 9, 47 MÇ =3, 7 AKS = 3, 7 -3 3, 7 = -2, 07 =0
c kontrol Grafiği (Örnek başına kusur sayısı)
u-Kontrol Grafiği (Birim başına kusur sayısı) u grafiklerinde her birimde rastlanan ortalama kusur sayıları işlenir. Buna ek olarak bazı durumlarda alt gruplar farklı sayılarda birimlerden oluşabilirler. Alt grupları oluşturan birim sayıları farklılık gösterdiğinde izlenebilecek iki yol vardır: – Ortalama bir n değeri hesaplamak, – Değişen n değerlerine göre ayrı kontrol sınırları belirlemek.
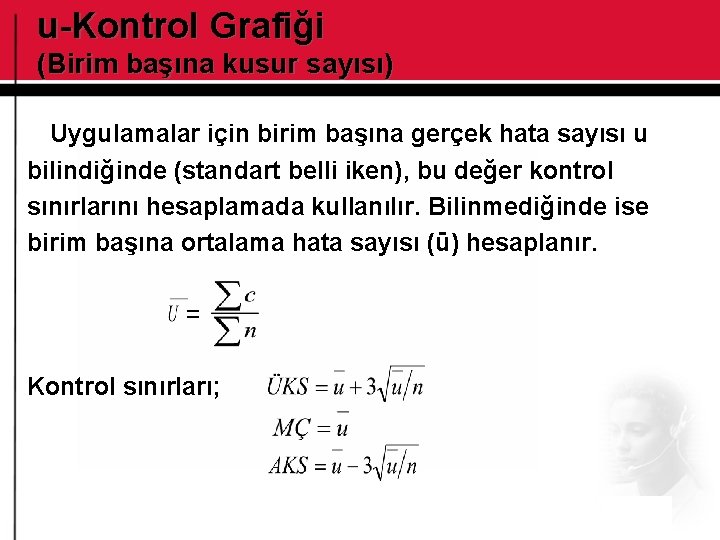
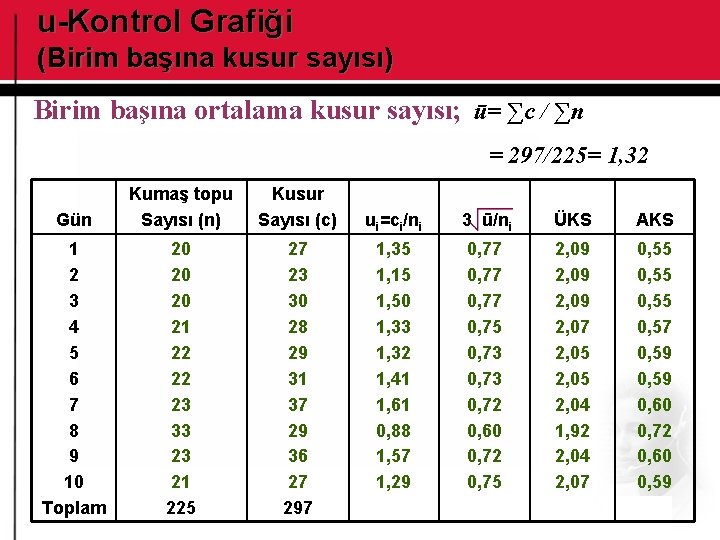
u-Kontrol Grafiği (Birim başına kusur sayısı) Uygulamalar için birim başına gerçek hata sayısı u bilindiğinde (standart belli iken), bu değer kontrol sınırlarını hesaplamada kullanılır. Bilinmediğinde ise birim başına ortalama hata sayısı (ū) hesaplanır. = Kontrol sınırları;
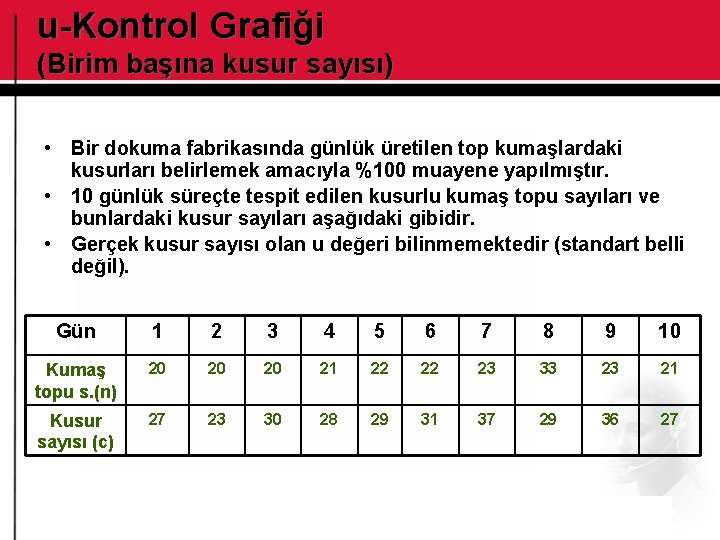
u-Kontrol Grafiği (Birim başına kusur sayısı) • Bir dokuma fabrikasında günlük üretilen top kumaşlardaki kusurları belirlemek amacıyla %100 muayene yapılmıştır. • 10 günlük süreçte tespit edilen kusurlu kumaş topu sayıları ve bunlardaki kusur sayıları aşağıdaki gibidir. • Gerçek kusur sayısı olan u değeri bilinmemektedir (standart belli değil). Gün 1 2 3 4 5 6 7 8 9 10 Kumaş topu s. (n) 20 20 20 21 22 22 23 33 23 21 Kusur sayısı (c) 27 23 30 28 29 31 37 29 36 27
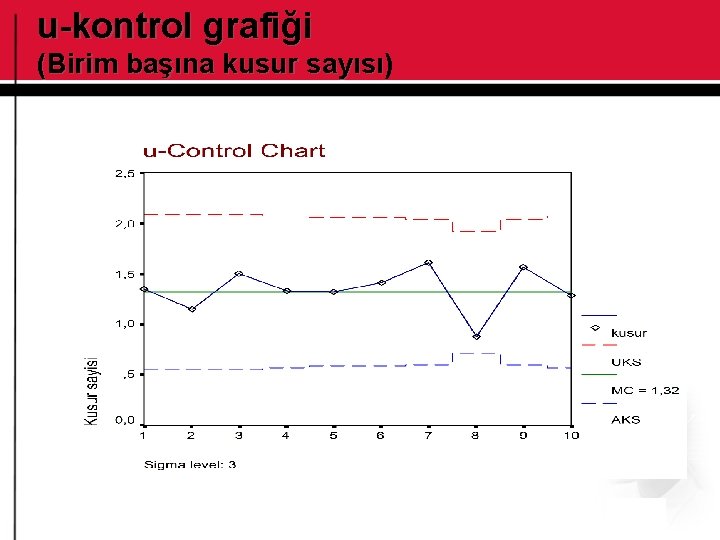
u-Kontrol Grafiği (Birim başına kusur sayısı) Birim başına ortalama kusur sayısı; ū= ∑c / ∑n = 297/225= 1, 32 Gün Kumaş topu Sayısı (n) Kusur Sayısı (c) 1 2 3 4 5 6 7 8 9 10 Toplam 20 20 20 21 22 22 23 33 23 21 225 27 23 30 28 29 31 37 29 36 27 297 ui=ci/ni 3 ū/ni ÜKS AKS 1, 35 1, 15 1, 50 1, 33 1, 32 1, 41 1, 61 0, 88 1, 57 1, 29 0, 77 0, 75 0, 73 0, 72 0, 60 0, 72 0, 75 2, 09 2, 07 2, 05 2, 04 1, 92 2, 04 2, 07 0, 55 0, 57 0, 59 0, 60 0, 72 0, 60 0, 59
u-kontrol grafiği (Birim başına kusur sayısı) sayısı
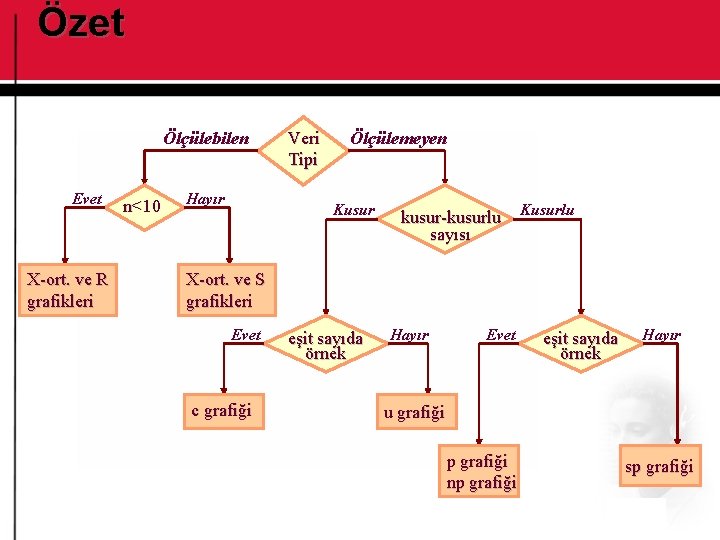
Özet Ölçülebilen Evet X-ort. ve R grafikleri n<10 Hayır Veri Tipi Ölçülemeyen Kusur kusur-kusurlu sayısı Kusurlu X-ort. ve S grafikleri Evet c grafiği eşit sayıda örnek Hayır Evet eşit sayıda örnek Hayır u grafiği p grafiği np grafiği sp grafiği
ALTERNATİF KONTROL GRAFİKLERİ Shewhart kontrol kartlarının eksik noktaları: • Sadece bir noktaya ya da tek bir örnekleme dayanarak karar verilmesi • Prosesteki küçük ancak sürekli kaymalara karşı yeterince duyarlı olmaması.
ALTERNATİF KONTROL GRAFİKLERİ • Kümülatif Toplam (CUSUM) Kontrol Grafiği • Hareketli Ortalama (MA) Kontrol Grafiği • Üstel Ağırlıklı Hareketli Ortalama (EWMA) Kontrol Grafiği • Regresyon Kontrol Grafiği
Kümülatif Toplam (CUSUM) Kontrol Grafiği • CUSUM grafiği ilk kez Page(1954) tarafından önerilmiş • Grafik, örneklem ortalamalarının belirli bir hedef veya standart değerden sapmalarının kümülatif toplamı ile zaman dönemini koordinat sistemi içinde görüntülemektedir. • Shewhart kontrol grafiklerinde kullanılan kontrol sınırlarından daha etilidir.
CUSUM SHEWHART • CUSUM, önceki örneklemlerin serisini dikkate almaktadır. • CUSUM, hem nicel hem de nitel değişkenler için uygulanabilmektedir. • Orta çizgi ve kontrol sınırları yerine Barnhard (1959) tarafından geliştirilen V maskesi kullanılmaktadır.
• CUSUM kontrol grafiği örneklem ortalamaları serisi yerine daha basit bir seri niteliğindeki bireysel gözlem değerleri kullanılmaktadır. • CUSUM değerlerinin esası, proses ortalamasından kümülatif sapmaları dikkate alarak, ortalamada değişmezlik olup olmadığını belirlemesidir.
CUSUM kontrol grafiğinin çizilmesi; • J=1, 2, 3, …. k olmak üzere örneklem numaraları sütunu • Bireysel gözlemler(Xj) sütunu veya örneklem ortalamaları ( )sütunu • Her bireysel gözlem değerleri (veya örneklem ortalaması) ile proses ortalaması arasındaki cebirsel sapmalar sütunu • Cebirsel sapmaların kümülatif toplamı sütun
CUSUM Grafiği; • Noktaların eğimi yukarı doğru ise; prosesin, ortalamanın üzerinde merkezlendiğini veya proses ortalamasının kaydığını, • Noktaların eğimi aşağı doğru ise; prosesin ortalamanın altında merkezlendiği • Noktaların eğimi düz bir doğru gibi ise, prosesin ortalamaya merkezlendiği anlamını taşır.
PROSES YETERLİLİK ÇÖZÜMLEMESİ Herhangi bir prosesin yeterli olup olmaması, söz konusu prosesin spesifikasyonlar veya toleranslar içinde üretim yapıp yapmadığıdır. Proses değişkenliğinin belirlenmesinde, bu değişkenliğin ürün gereksinimlerine veya spesifikasyonlara göre çözümlenmesinde ve bu değişkenliğin önemli ölçüde azaltılması veya ortadan kaldırılmasında kullanılan istatistiksel tekniklere “proses yeterlilik çözümlemesi” denir.