Lean manufacturing Lean gondolkods alapelvei n n n
- Slides: 39
Lean manufacturing
Lean gondolkodás alapelvei n n n Lean= karcsú, hajlékony, rugalmas A vevői igények határozzák meg a terméket Azonosítsuk a termékek áeamlását, megvalósulását a teljes folyamatban Alakítsunk ki egy megszakítás, veszteség nélküli érték előállítási folyamatot A a vevői igényekre ( húzó rendszer), értéigényekre szervezzük a gyártást
Lean gondolkodás alapelvei n n n Határozd meg a hozzáadott termelés kritériumait a vevő szemszögéből Azonosítsd a hozzáadott termeléshez szükséges lépéseket a teljes lánc mentén, deritsd fel a veszteség forrásokat Dolgozd kia az akciókat, hogy veszteségmentes, hurok nélküli lánc alakuljon ki Csak azt dolgozd ki, amit a vásárló húz Törekedj a tökéletességre, a veszteségek egymás után felszínre kerülő rétegeinek azonnali felszámolásával
TPS ( TOYOTA Production system) n n A tőkénél is lényegesebb a kreativitás (dolgozók tapasztalataira támaszkodva) Jobban járunk ma egy nem egészen tökéletes jobbitás bevezetésével, mint holnap egy tökéletes megoldással. Folyamatos fejlesztés szükséges A raktárkészlet nem vagyon, hanem költséges pazarlás Csapatmunka, szervezett öttletrohamok alkalmazása
Nyomó és húzó termelési rendszer n n A gyártó által nyomott árut a vevő nem köteles megvenni A kínálatból igénye szerint választ A termelés NYOMJA a terméket a vevő felé A vevői igények HÚZZÁK a termelést
Nyomó rendszer n n n Hagyományos termelési rendszer Nagyobb volumenű termelési tervek végrehajtása Jobb kapacitás kihasználás Szempont a gazdaságosan gyártható mennyiség, és a megrendelés határidőre történő teljesítése. Gyártott mennyiség az értékesítése előrejelzések alapján A vevői igény konkrét sorozatokra vonatkozó munkamegrendelésként a szükséges alkatrészek gyártásának első műveleteinél jelentkeznek
Nyomó rendszer n n A folytatás feltétele, hogy a következő műveleteknél a gyártó kapacitás és anyagok rendelkezésre álljanak (általában várakozást jelent a szűk keresztmetszet felszabadulására, vagy arra, hogy a gazdaságos szérianagyság összejöjjön) A terv változásokra puffer készletekkel, túlórával, külső bérmunkával reagál
Húzó rendszer n n Húzni azt lehet, amit meg lehet fogni (támaszkodik az értékesítési előrejelzésekre), de a működési elvek prioritásainak módosulásáról szól A rendelési lánc az anyagáramlással szemben a készterméktől visszafelé halad A lehető legkisebb mennyiséget készletezik A termékváltozatok közül egy darab is a műveleti idők és belső anyagmozgatási idők összegét alig meghaladó átfutási idővel azonnal szállítható
Húzó rendszer n DE !!!!!! n n Az átállási időknek minimálisnak kell lenniük a mozgásoknak bármely futó termék esetén sorban állás nélkül kell történnie
A hét veszteség (Shingo Shiego) n n n Túltermelé Selejt Felesleges készlet Nem jó művelet Felesleges szállítás várakozás Felesleges mozgás
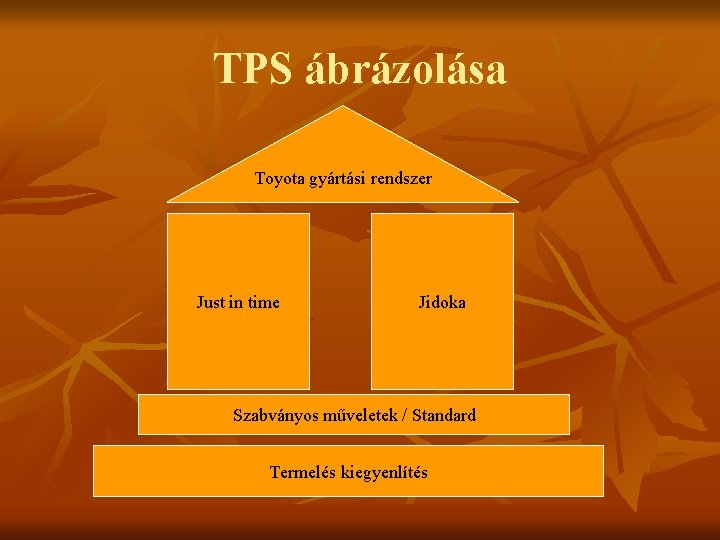
TPS ábrázolása Toyota gyártási rendszer Just in time Jidoka Szabványos műveletek / Standard Termelés kiegyenlítés
Just in time n Mi legyen a termelési területen? n n Pontosan az, és ne más Pontosan annyi, és ne több vagy kevesebb Pontosan ott, és ne máshol Pontosan akkor, és ne máskor
JIDOKA n n n A rendszer önműködése emberi közreműködéssel Hiba esetén a termelés leállását jelenti!!! Nyugati értelemezése: Az operatív döntések a lehető legalacsinyabb szinten történjenek Öntevékenység, kerativitás szükséges minden területen A kollektív bölcsesség alkalmazása, öntevékeny csapatmunka, hogy a gépeket le se kelljen állítani.
Szabványosítás n n A gyártási minőség és az átfutási idő egyenletesen ismételhető legyen A folyamatos fejlesztés mérhető alapokra támaszkodjon
HEIJUNKA n n Átállások kiküszöbölése Időigények drasztikus csökkentése
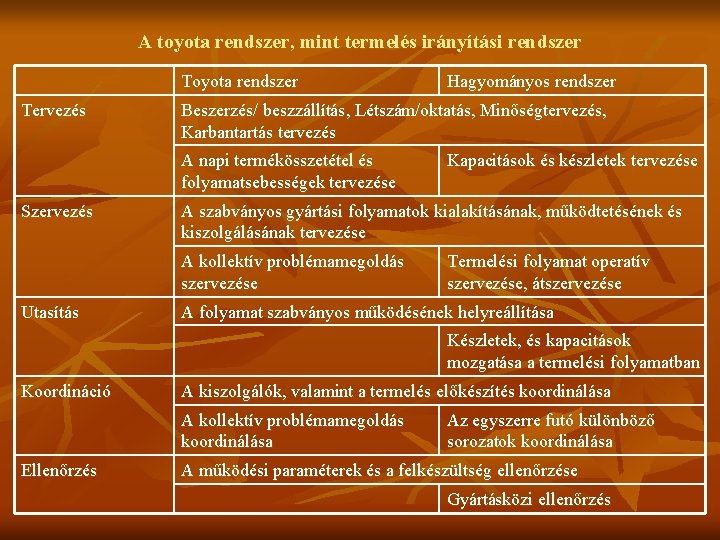
A toyota rendszer, mint termelés irányítási rendszer Toyota rendszer Tervezés Beszerzés/ beszzállítás, Létszám/oktatás, Minőségtervezés, Karbantartás tervezés A napi termékösszetétel és folyamatsebességek tervezése Szervezés Kapacitások és készletek tervezése A szabványos gyártási folyamatok kialakításának, működtetésének és kiszolgálásának tervezése A kollektív problémamegoldás szervezése Utasítás Hagyományos rendszer Termelési folyamat operatív szervezése, átszervezése A folyamat szabványos működésének helyreállítása Készletek, és kapacitások mozgatása a termelési folyamatban Koordináció A kiszolgálók, valamint a termelés előkészítés koordinálása A kollektív problémamegoldás koordinálása Ellenőrzés Az egyszerre futó különböző sorozatok koordinálása A működési paraméterek és a felkészültség ellenőrzése Gyártásközi ellenőrzés
Tervezés n n Beszerzés/ beszállítás: a konkrét rendelés véglegesítése a felhsználás előtt néhány nappal Létszám/ oktatás: a gyártóhelyek többféle terméket tudnak gyártani, változó létszámmal, és gyártási sebességgel. Egy műszakra szerveződik! Mindenki minden gépre és folyamatra ki van oktatva!
Tervezés n Kapacitások és készletek tervezése, illetve a napi termékösszetétel és a folyamatasebességek tervezése n n A tényleges gyártási ciklusidőők közelítése a vevői igényt kifejező „TAKT” időhöz. A ciklusidő legyenlő a TAKT idővel!
Takt megoldási lehetőségek n n Egyféle terméket gyártó soron, cellában: a ciklusidő változtatása a művelet elemek és személyek között kiegyenlített módon (több sebességfokozati koreográfia) Többféle terméket előállító gyártó soron: a napi mix gyártási sorrendjének, és gyakoriságának változtatása
Takt megoldási lehetőségek n Bármely esetben: A TAKT idő befolyásolása a visszaigazoltnál korábbi gyártással, a dealereknél levő készárukészlet növelése útján, vagy a vevői igények befolyásolásával
Szervezés n n Gyártóegységek szervezése: U elrendezés, gyártócella Termelési folyamatszervezés: a munkaerő, a munkatárgy, és a munkaeszköz üzemen belüli optimális egyesítése térben és időben n Az optimum kulcsa a TAKT. Nem helyi teljesítménymaximum melletti költség optimumokat keresik, hanem a gyártóhelyek rendszerbe illesztésének optimumát
Utasítás n n n Alig van szükség rá, hiszen mindenki tudja a dolgát A szabványos működés helyreállítására szolgáló utatsítás a vezető feladata Az alárendeltek egyébként szabályos és jogos döntéseinek felülbírálása
Koordinálás n Öntevékenység és probléma megoldás koordinálása
Ellenőrzés n n A veszteség megelőzését ehetővé tevő visszacsatolás. Nem a végeredményt, hanem a folyamatot ellenőrzik, így a folyamatban selejt nem születik: „zero defect” Ha mégis selejt születik a rendszer leáll. A technológiával, beszállítókkal, gépállapottal, informácoó áramlással szemben támasztott követelményeknél nincs alku!
A TPS megvalósításának gyakorlati eszközei A Toyota gyártási rendszer hátterében olyan általánosabb módszerek húzódnak meg, melyek nagy része felhasználható bármilyen létező gyártási rendszerre n n n n Kaizen 5 S Szabványos munkavégzés Kanban Poka-yoke SMED TPM
KAIZEN n n A kaizen minden javítási lehetőséget feltáró és kihasználó, minden érintettre kiterjedő, soha véget nem érő gyakorlati jobbítást jelent. Alapja: állandó kételkedés abban, hogy minden a lehető legjobban működik
Kaizen gyártási környezetben történő alkalmazásának szempontjai n n n n Létező valóságból indul ki Folyamatos fejlesztés Kis gyakorlati lépésekben való gondolkodás A tökéletesség nem elő feltéltétele a cselekvésnek Totális megközelítés, minden dolgozó bevonása Konszenzuson alapuló döntések A megvalósítható fejlesztési javaslatok gyűjtése és következetes végrahajtása A vezetés folyamatos példamutatása, részvétele, támogatása
Kaizen 4 alapelve n n Megszüntetés Kombinálás Átrendezés Egyszerűsítés
Kaizen típusok n n Probléma megoldó Ötletelő Új techológiát bevezető Blitz (folyamatos javítás)
5 S n n n Sieri: Távolíts el minden szükségtelent Seiton: Tegyél mindent a megfelelő helyre Seiso: Tarts mindent tisztán Seiketsu: Mindezt rendszeresen, szabályok szerint tedd Shitsuke: Váljon ez belső igényeddé!!!!!!!
5 S bevezetése n Elvek: n n n A felső vezetés elkötelezettsége Módszeresség, fokozatosság, türelem, állandóság Totalitás (nincs kivétel)
n Gyakorlati lépések n n n n Bemutatás mintatarületen További területek kijelölése, felelős kijelölése Szervezet felállítása, OTATÁS Ütemezés, és annak betartása Biztosítsunk és készítsünk eszközöket (kaizen) Írásos követelmények és szabályok felállítása Egymás értékelése, 5 s verseny, nyílvánosság
Kanban, Visual Factory n n Jelentése: jelzőtábla Információs eszköz A belső szállításban egyszerű cédula, ami a megrendelés jele Az anyagáramlással szemben mozog
Kanban fajtái n n n Vételezési kanban Gyártási kanban Integrált kanban
Zero defect n n n Állandó 1005 -os ellenőrzés azonnali visszacsatolással, azonalli javító intézkedések Hibamegelőző ellenőrzés (minőségbiztosítási folyamat) Ismételt ellenőrzés, minden következő állomás ellenőrzi az előző produktumát Önellenőrzés és Poke-yoke Hibaforrások ellenőrzése
Poke- yoke n n Megelőző: A hiba egyáltalán nem, vagy csak akarattal következhet be, mert a folyamat hibás végrehajtását, vagy a hibás folyamat végrehajtását a Poke-yoke mindenképpen megakadályozza emberi közreműködéssel, vagy a nélkül Ellenőrző- visszacsatoló: A termék vagy folyamat hiba előjelét, vagy legfeljebb egy hibás darab létrejöttét érzékelev akció, szükség esetén leállás következik be emberi közreműködéssel vagy anélkül.
SMED n n Az átálláshoz szükséges tevékenységek meghatározása A belső és külső tevékenységek szétválasztása n n Külső Belső A belső tevékenységek átalakítás külső tevékenységekké Az összes tevékenység időszükségletének csökkentése
Jellemző SMED tevékenységek n n n n Az átállás teljes folyamatának vizsgálata Tevékenységek teljes listájának elkészítése Tevékenységek csoportosítása A bizonytalanságok meghatározása Fejlesztési pontok meghatározása Új folyamataok, eszközök kifejlesztése, alkalmazása Fejlesztett átállási folyamat tesztelése Folyamat szabályozása
TPM (Total Productive Maintenance), teljeskörű karbantartás Hat nagy veszteség: n Meghibásodások és terven kívüli üzemleállások veszteségei n Hosszadalmas beállítás és az átállás miatti veszteségek n Mikroleállások és holtidők n Csökkent sebességen való működés n Felfutási veszteségek n Minőségi hibák, hulladék és utólagos megmunkálás