PENGENDALIAN KUALITAS JURUSAN TEKNIK INDUSTRI UNIVERSITAS GUNADARMA JAKARTA
- Slides: 60
PENGENDALIAN KUALITAS JURUSAN TEKNIK INDUSTRI UNIVERSITAS GUNADARMA JAKARTA
REVOLUSI INDUSTRI Quality : - performance - kepemimpinan - kebanggaan - komitmen Pionir Penggunaan teknik statistik
Quality : - objectif ~ performance simultan - subjectif ~ konsumen Quality : • ongkos pemeriksaan • ongkos penolakan • keuntungan ( jumlah produksi ) • keseragaman kualitas • sebaran toleransi
Konsep PDCA Mengaitkan : • kepuasan konsumen • SQC • “respect” terhadap SDM ~ skill
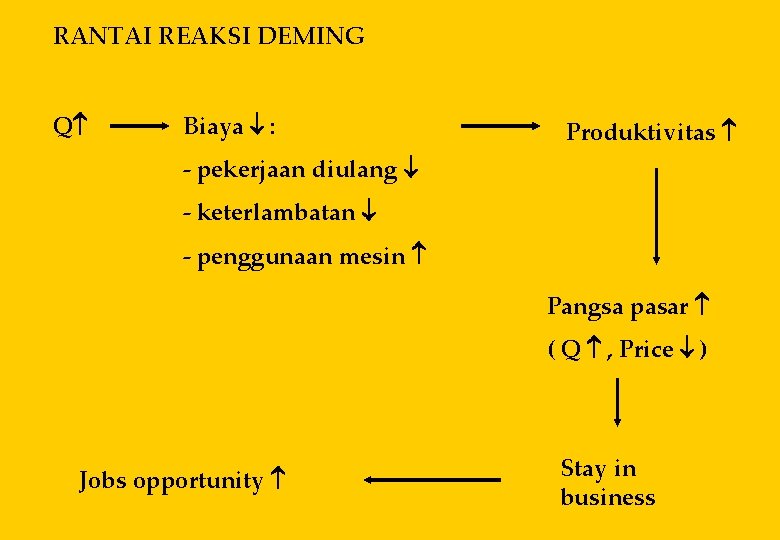
RANTAI REAKSI DEMING Q Biaya : Produktivitas - pekerjaan diulang - keterlambatan - penggunaan mesin Pangsa pasar ( Q , Price ) Jobs opportunity Stay in business
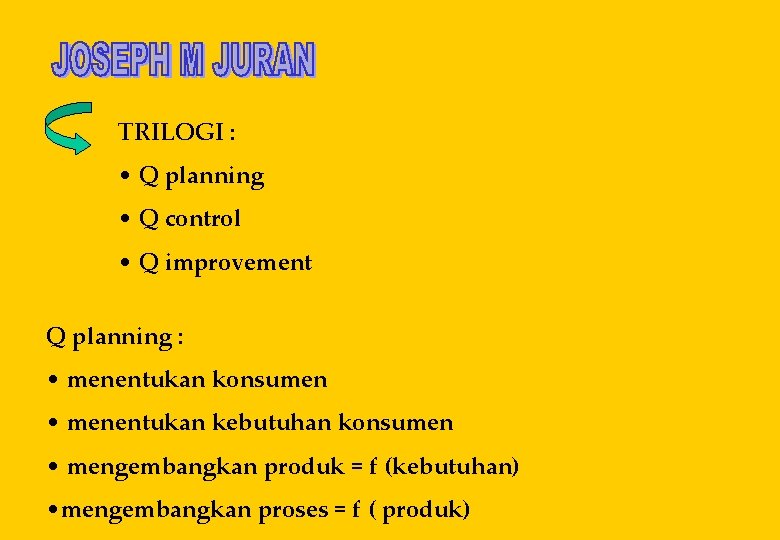
TRILOGI : • Q planning • Q control • Q improvement Q planning : • menentukan konsumen • menentukan kebutuhan konsumen • mengembangkan produk = f (kebutuhan) • mengembangkan proses = f ( produk)
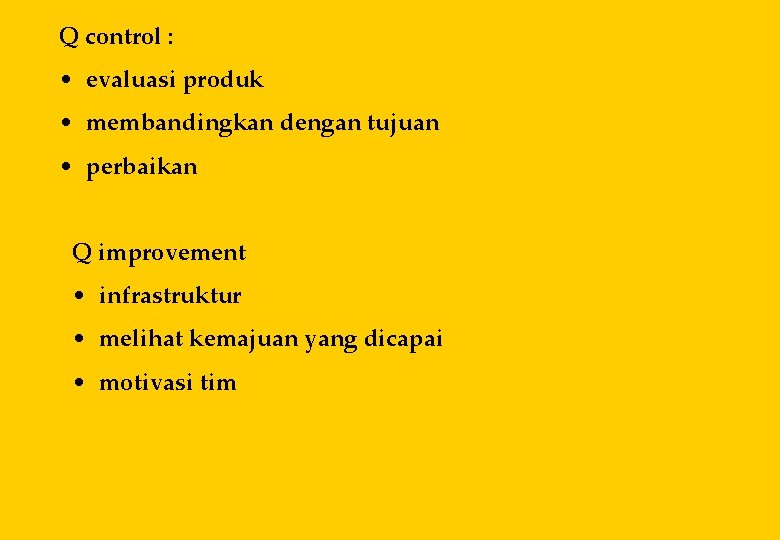
Q control : • evaluasi produk • membandingkan dengan tujuan • perbaikan Q improvement • infrastruktur • melihat kemajuan yang dicapai • motivasi tim
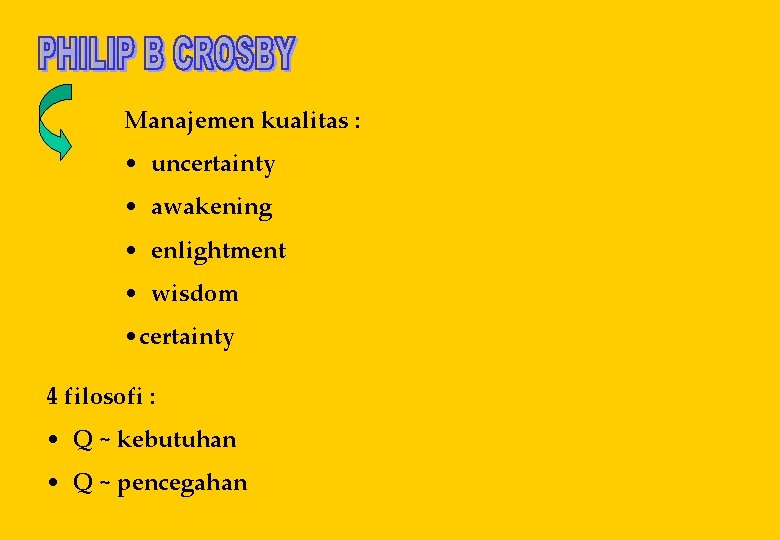
Manajemen kualitas : • uncertainty • awakening • enlightment • wisdom • certainty 4 filosofi : • Q ~ kebutuhan • Q ~ pencegahan
• “zero defect” • pengukuran kualitas ketidaksamaan kebutuhan Tujuan industri ~ persaingan • produk/jasa berkualitas • economical cost (desain, produksi, market) • kebutuhan konsumen berubah
Sistem efektif untuk integrasi usaha Q development, Q maintenance dan Q improvement Memasukkan “pendekatan sistem” dalam kajian kualitas ~ KESATUAN ANTAR BAGIAN Mengubah “image” produk Jepang ( murah dan cepat rusak)
• Orang Jepang : - pekerja keras - tidak cepat putus asa - saling menolong - rasa kebangsaan tinggi • faktor pembeda dengan QC barat : - partisipasi seluruh anggota - pendidikan dan latihan aktif - QC circle aktif dan QC audit - penggunaan SQC - diterima secara nasional
Memasukkan faktor engineering untuk menurunkan gangguan proses sehingga dapat meningkatkan keuntungan “ zero defect”
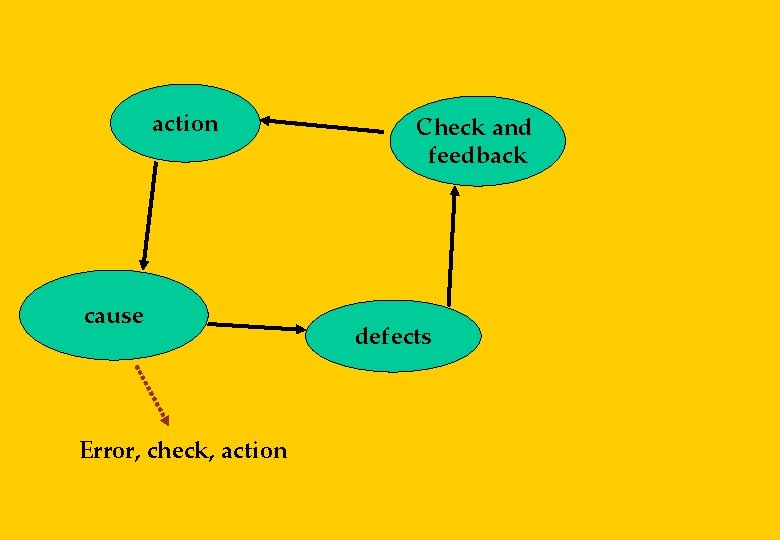
action cause Error, check, action Check and feedback defects
PENGGUNAAN 7 OLD TOOLS : (KAORU ISHIKAWA) • check sheet, • histogram, • cause - effect diagram, • scaterred diagram, • stratification, • pareto diagram, • Control chart
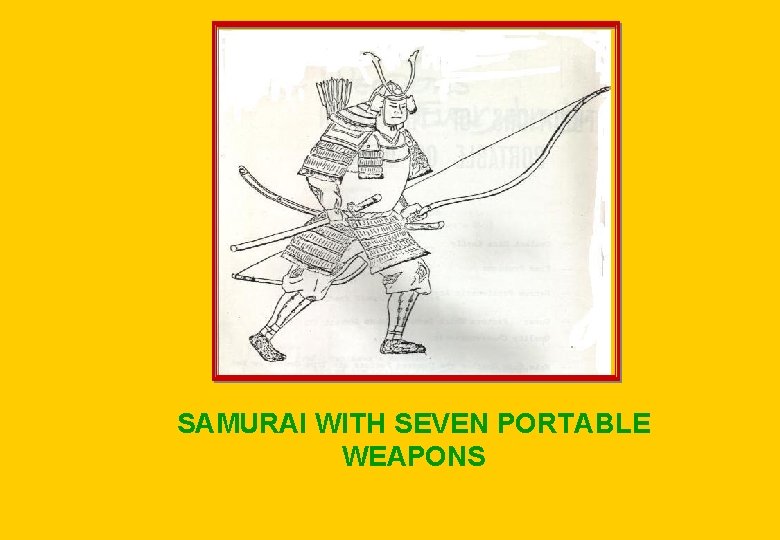
SAMURAI WITH SEVEN PORTABLE WEAPONS
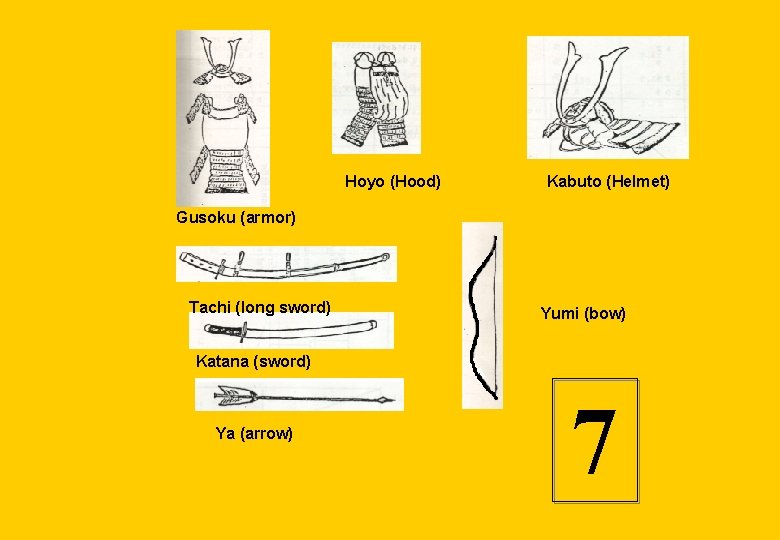
Hoyo (Hood) Kabuto (Helmet) Gusoku (armor) Tachi (long sword) Yumi (bow) Katana (sword) Ya (arrow) 7
CHECK SHEET Fungsi Menyajikan data yang berhubungan dgn : • Distribusi proses produksi • Defective item • Defective location • Defective cause • Check up confirmation
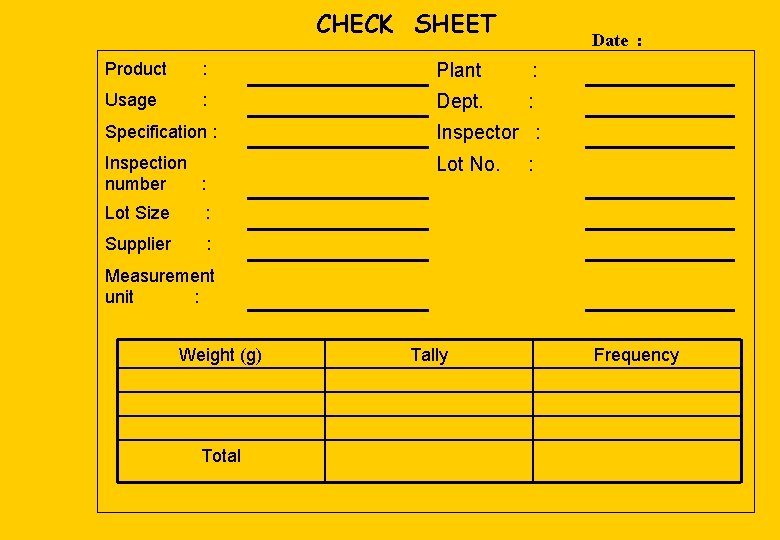
CHECK SHEET Date : Product : Plant : Usage : Dept. : Specification : Inspector : Inspection number : Lot No. Lot Size : Supplier : : Measurement unit : Weight (g) Total Tally Frequency
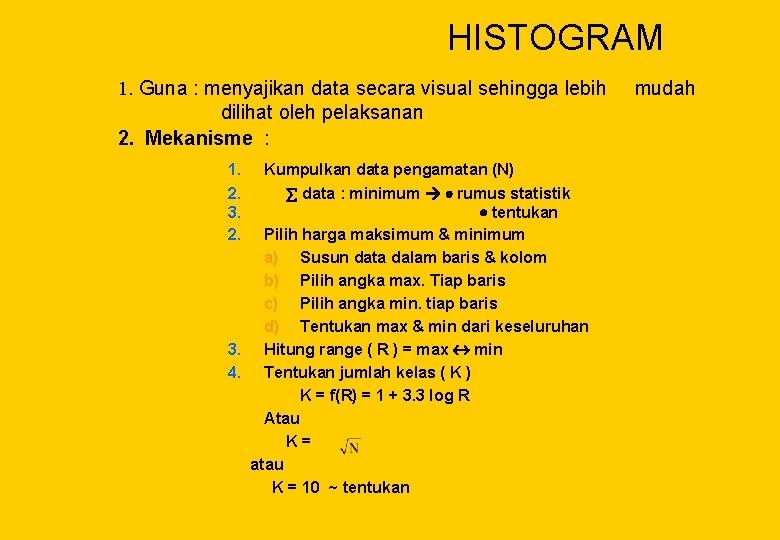
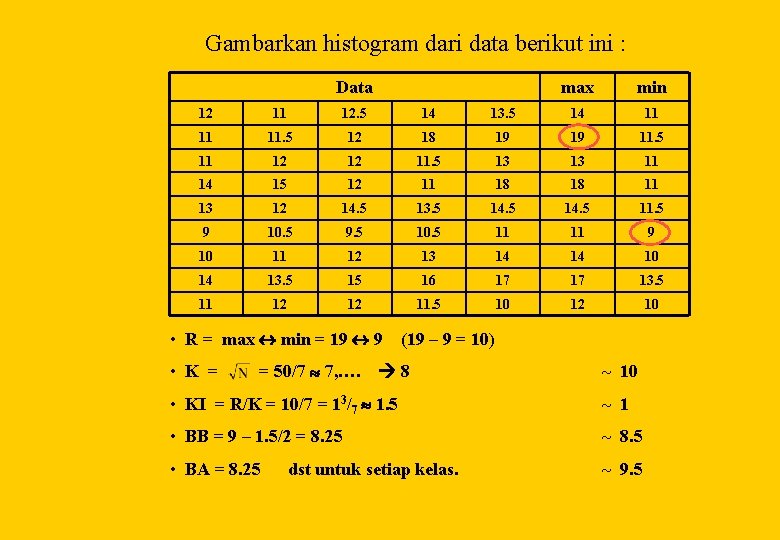
HISTOGRAM 1. Guna : menyajikan data secara visual sehingga lebih dilihat oleh pelaksanan 2. Mekanisme : 1. 2. 3. 2. Kumpulkan data pengamatan (N) data : minimum rumus statistik tentukan Pilih harga maksimum & minimum a) Susun data dalam baris & kolom b) Pilih angka max. Tiap baris c) Pilih angka min. tiap baris d) Tentukan max & min dari keseluruhan 3. Hitung range ( R ) = max min 4. Tentukan jumlah kelas ( K ) K = f(R) = 1 + 3. 3 log R Atau K= atau K = 10 ~ tentukan mudah
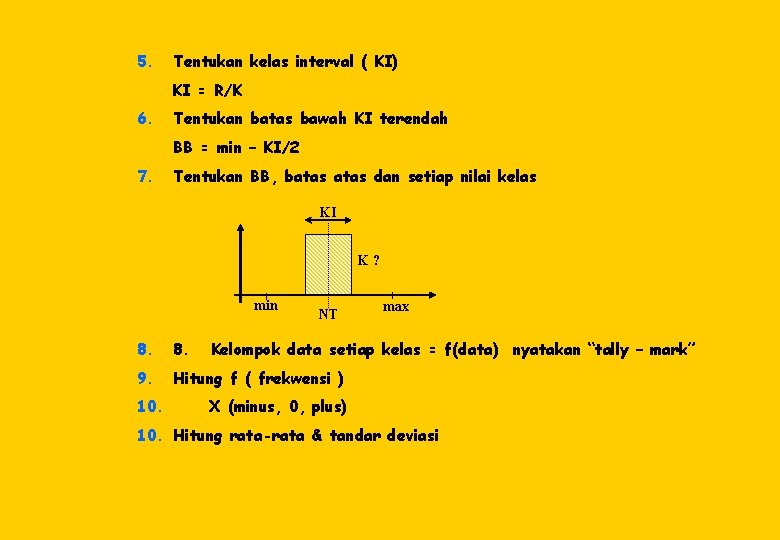
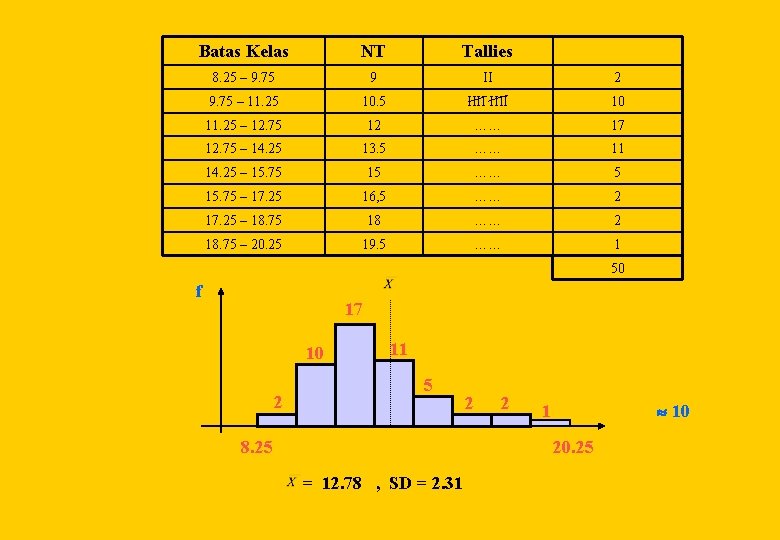
5. Tentukan kelas interval ( KI) KI = R/K 6. Tentukan batas bawah KI terendah BB = min – KI/2 7. Tentukan BB, batas dan setiap nilai kelas KI K? min NT 8. 9. Hitung f ( frekwensi ) 10. max Kelompok data setiap kelas = f(data) nyatakan “tally – mark” X (minus, 0, plus) 10. Hitung rata-rata & tandar deviasi
Gambarkan histogram dari data berikut ini : Data max min 12 11 12. 5 14 13. 5 14 11 11 11. 5 12 18 19 19 11. 5 11 12 12 11. 5 13 13 11 14 15 12 11 18 18 11 13 12 14. 5 13. 5 14. 5 11. 5 9 10. 5 9. 5 10. 5 11 11 9 10 11 12 13 14 14 10 14 13. 5 15 16 17 17 13. 5 11 12 12 11. 5 10 12 10 • R = max min = 19 9 (19 – 9 = 10) • K = = 50/7 7, …. 8 ~ 10 • KI = R/K = 10/7 = 13/7 1. 5 ~ 1 • BB = 9 – 1. 5/2 = 8. 25 ~ 8. 5 • BA = 8. 25 ~ 9. 5 dst untuk setiap kelas.
Batas Kelas NT Tallies 8. 25 – 9. 75 9 II 2 9. 75 – 11. 25 10. 5 IIII 10 11. 25 – 12. 75 12 …… 17 12. 75 – 14. 25 13. 5 …… 11 14. 25 – 15. 75 15 …… 5 15. 75 – 17. 25 16, 5 …… 2 17. 25 – 18. 75 18 …… 2 18. 75 – 20. 25 19. 5 …… 1 50 f 17 10 2 11 5 8. 25 2 2 10 1 20. 25 = 12. 78 , SD = 2. 31
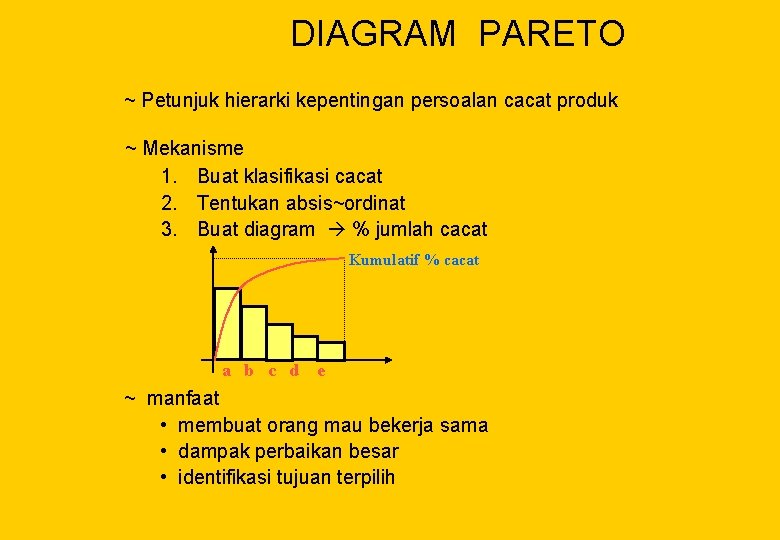
DIAGRAM PARETO ~ Petunjuk hierarki kepentingan persoalan cacat produk ~ Mekanisme 1. Buat klasifikasi cacat 2. Tentukan absis~ordinat 3. Buat diagram % jumlah cacat Kumulatif % cacat a b c d e ~ manfaat • membuat orang mau bekerja sama • dampak perbaikan besar • identifikasi tujuan terpilih
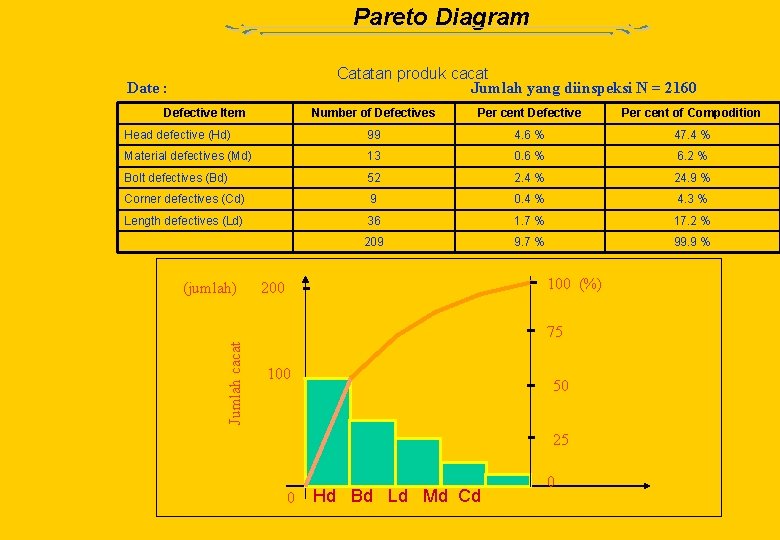
Pareto Diagram Catatan produk cacat Jumlah yang diinspeksi N = 2160 Date : Defective Item Number of Defectives Per cent Defective Per cent of Compodition Head defective (Hd) 99 4. 6 % 47. 4 % Material defectives (Md) 13 0. 6 % 6. 2 % Bolt defectives (Bd) 52 2. 4 % 24. 9 % Corner defectives (Cd) 9 0. 4 % 4. 3 % Length defectives (Ld) 36 1. 7 % 17. 2 % 209 9. 7 % 99. 9 % (jumlah) 100 (%) 200 Jumlah cacat 75 100 50 25 0 Hd Bd Ld Md Cd 0
C. E. DIAGRAM ~ MANFAAT : • mengarahkan diskusi faktor sebab dominan • petunjuk pengumpulan dan pencatatan data • menunjukkan kemampuan pekerja Menggambarkan hubungan sebab~akibat ~ GUNA • menganalisa kondisi aktual Ø perbaikan mutu Ø efisiensi sumber daya Ø biaya • eliminasi kondisi ~ cacat / keluhan konsumen • standarisasi
TAHAPAN 1. Kelompok analisa masalah 2. Anak panah 3. “tulang” penyebab 4. 4. Identifikasi 5. evaluasi sebelah kanan masalah mutu
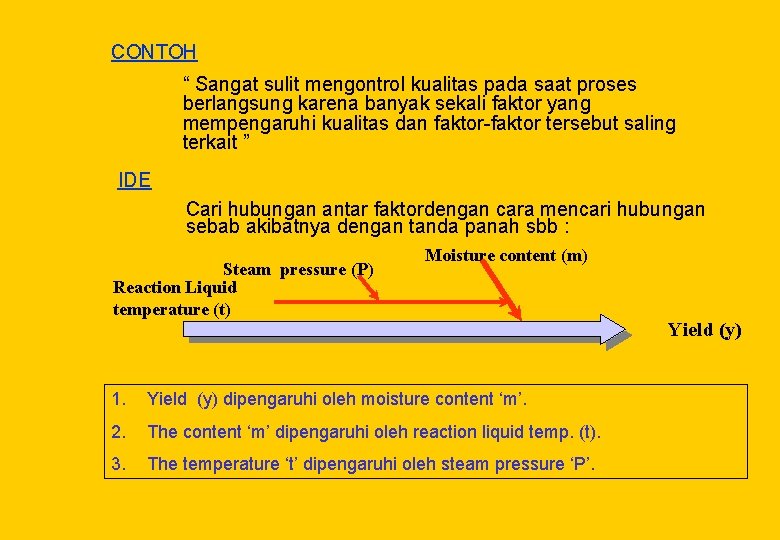
CONTOH “ Sangat sulit mengontrol kualitas pada saat proses berlangsung karena banyak sekali faktor yang mempengaruhi kualitas dan faktor-faktor tersebut saling terkait ” IDE Cari hubungan antar faktordengan cara mencari hubungan sebab akibatnya dengan tanda panah sbb : Steam pressure (P) Reaction Liquid temperature (t) Moisture content (m) 1. Yield (y) dipengaruhi oleh moisture content ‘m’. 2. The content ‘m’ dipengaruhi oleh reaction liquid temp. (t). 3. The temperature ‘t’ dipengaruhi oleh steam pressure ‘P’. Yield (y)
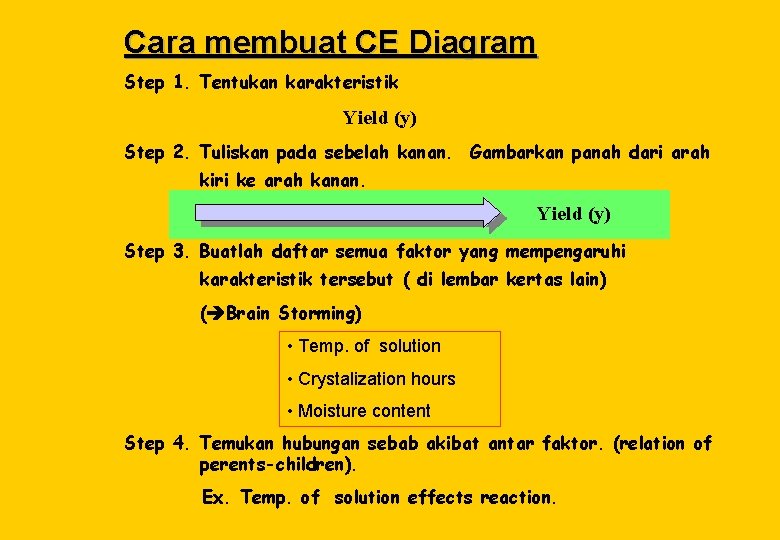
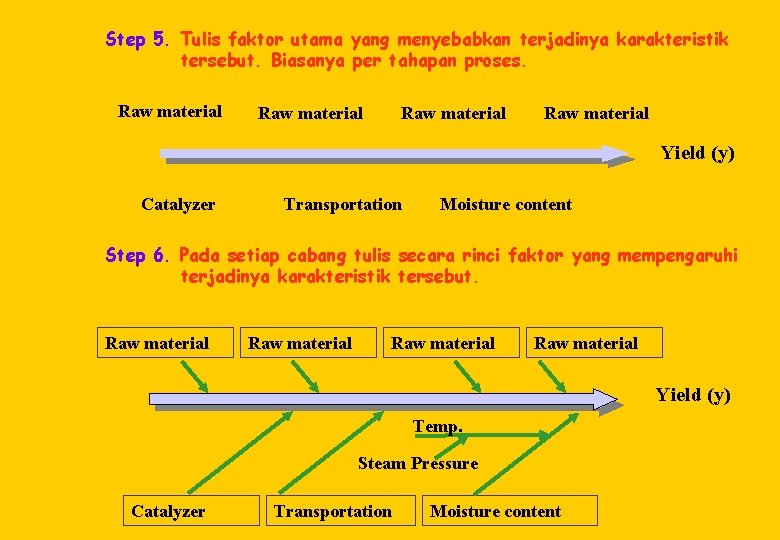
Cara membuat CE Diagram Step 1. Tentukan karakteristik Yield (y) Step 2. Tuliskan pada sebelah kanan. Gambarkan panah dari arah kiri ke arah kanan. Yield (y) Step 3. Buatlah daftar semua faktor yang mempengaruhi karakteristik tersebut ( di lembar kertas lain) ( Brain Storming) • Temp. of solution • Crystalization hours • Moisture content Step 4. Temukan hubungan sebab akibat antar faktor. (relation of perents-children). Ex. Temp. of solution effects reaction.
Step 5. Tulis faktor utama yang menyebabkan terjadinya karakteristik tersebut. Biasanya per tahapan proses. Raw material Yield (y) Catalyzer Transportation Moisture content Step 6. Pada setiap cabang tulis secara rinci faktor yang mempengaruhi terjadinya karakteristik tersebut. Raw material Yield (y) Temp. Steam Pressure Catalyzer Transportation Moisture content
Step 7. Lanjutkan langkah 6 sampai semua sebab terjadinya karakteristik tersebut tergambar pada diagram Step 8. Lihat kembali dan tambahkan bila perlu faktor lain yang belum ada padadiagram
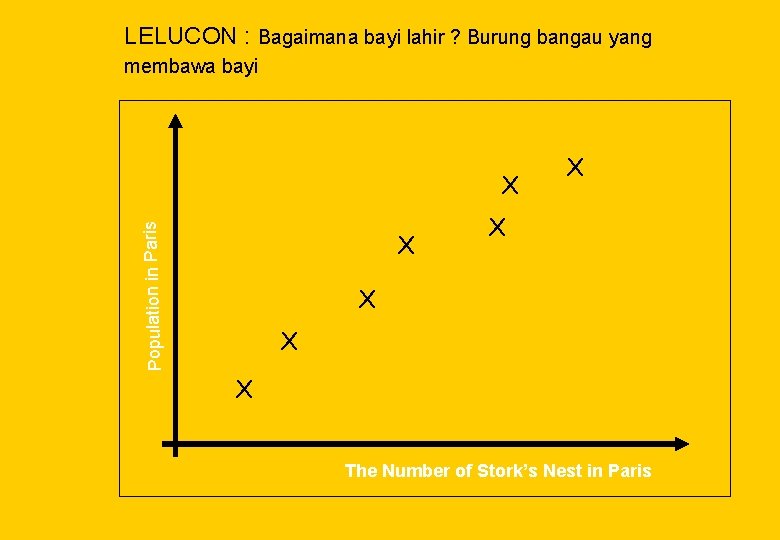
SCATTERED DIAGRAM ~ MANFAAT : • mengarahkan diskusi faktor sebab dominan • petunjuk pengumpulan dan pencatatan data • menunjukkan kemampuan pekerja Melihat hubungan antar faktor
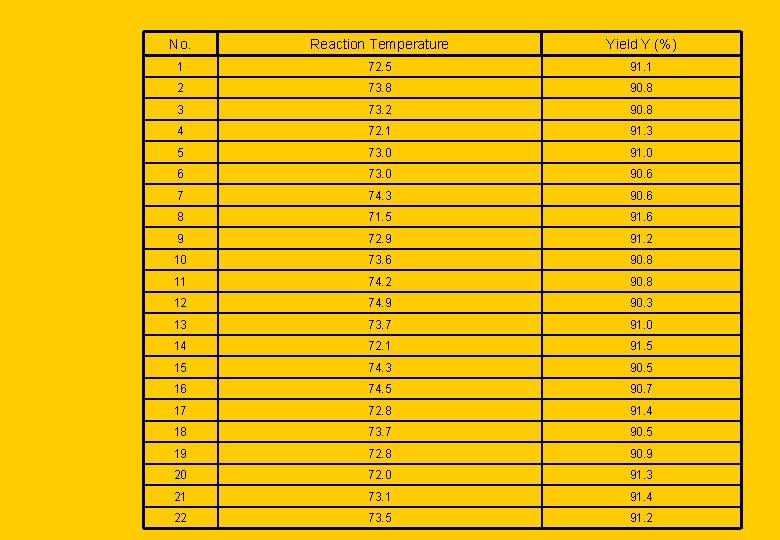
No. Reaction Temperature Yield Y (%) 1 72. 5 91. 1 2 73. 8 90. 8 3 73. 2 90. 8 4 72. 1 91. 3 5 73. 0 91. 0 6 73. 0 90. 6 7 74. 3 90. 6 8 71. 5 91. 6 9 72. 9 91. 2 10 73. 6 90. 8 11 74. 2 90. 8 12 74. 9 90. 3 13 73. 7 91. 0 14 72. 1 91. 5 15 74. 3 90. 5 16 74. 5 90. 7 17 72. 8 91. 4 18 73. 7 90. 5 19 72. 8 90. 9 20 72. 0 91. 3 21 73. 1 91. 4 22 73. 5 91. 2
LELUCON : Bagaimana bayi lahir ? Burung bangau yang membawa bayi Population in Paris X X X X The Number of Stork’s Nest in Paris
STRATIFIKASI ~ MANFAAT : • mencari penyebab utama faktor kualitas • memisahkan data (kategorisasi) sesuai dengan kelompok datanya • memudahkan pengambilan keputusan peta kontrol • mempelajari secara menyeluruh masalah yang dihadapi
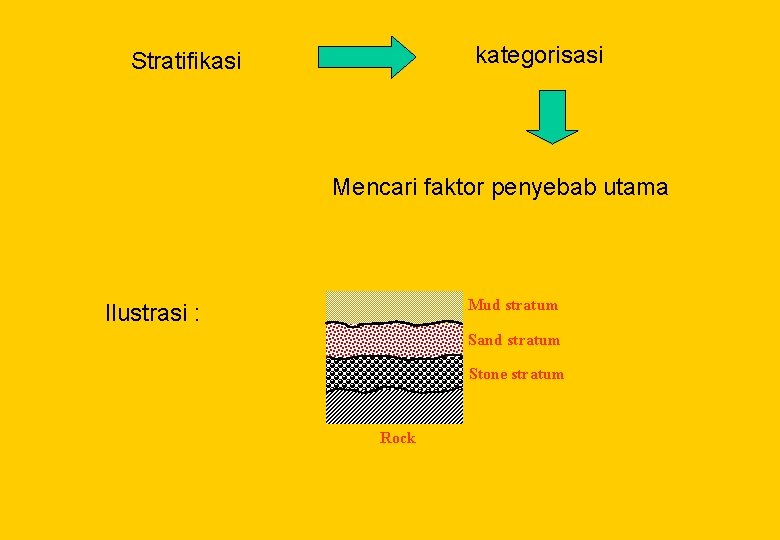
kategorisasi Stratifikasi Mencari faktor penyebab utama Mud stratum Ilustrasi : Sand stratum Stone stratum Rock
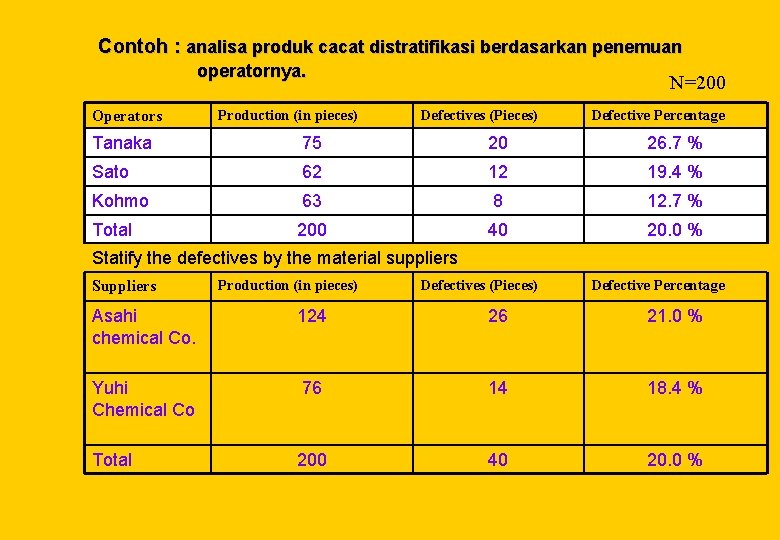
Contoh : analisa produk cacat distratifikasi berdasarkan penemuan operatornya. N=200 Operators Production (in pieces) Defectives (Pieces) Defective Percentage Tanaka 75 20 26. 7 % Sato 62 12 19. 4 % Kohmo 63 8 12. 7 % Total 200 40 20. 0 % Statify the defectives by the material suppliers Suppliers Production (in pieces) Defectives (Pieces) Defective Percentage Asahi chemical Co. 124 26 21. 0 % Yuhi Chemical Co 76 14 18. 4 % Total 200 40 20. 0 %
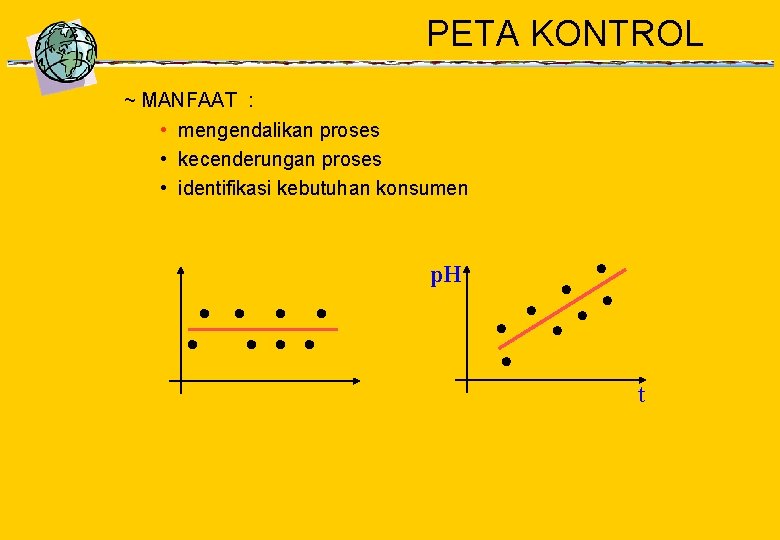
PETA KONTROL ~ MANFAAT : • mengendalikan proses • kecenderungan proses • identifikasi kebutuhan konsumen p. H t
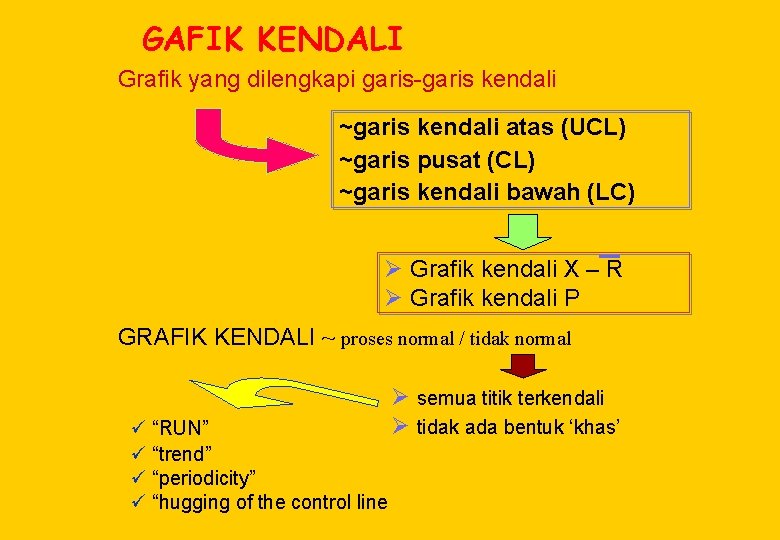
GAFIK KENDALI Grafik yang dilengkapi garis-garis kendali ~garis kendali atas (UCL) ~garis pusat (CL) ~garis kendali bawah (LC) Ø Grafik kendali X – R Ø Grafik kendali P GRAFIK KENDALI ~ proses normal / tidak normal ü “RUN” ü “trend” ü “periodicity” ü “hugging of the control line Ø semua titik terkendali Ø tidak ada bentuk ‘khas’
PENGGUNAAN SEVEN NEW TOOLS: (MIZUNO DAN YOJI AKAO) - RELATION DIAGRAM - AFFINITY DIAGRAM - SYSTEMATIC DIAGRAM - MATRIX DATA ANALYSIS - PROCESS DECISION PROGRAM CHART - ARROW DIAGRAM
KONSEP TQC : • • • Q first consumer orientation the next process is your customer using facts and data ( statistics) respect for humanity cross functional management
STATISTICAL PROCESS CONTROL (SPC) • Control chart (Peta kontrol): Metoda grafis untuk memonitor aktivitas dari suatu proses yang sedang berlangsung (Disebut juga ‘Peta Kontrol Shewart). Garis vertikal memuat karakteristik kualitas yang akan dimonitor Garis horizontal memuat sampel atau ukuran sampel (group) Garis sentral (center line) memuat nilai rata-rata dari karakteristik Garis batas (upper control limit) dan garis batas bawah (lower control limit) dibuat untuk membuat keputusan:
Rule 1: Suatu Proses diasumsikan keluar dari kontrol jika sebuah titik plot diluar batas kontrol atas dan kontrol bawah. berada Rule 2: Suatu proses diasumsikan akan keluar dari kontrol jika dari tiga t titik plot yang berurutan terdapat 2 titik plot berada di luar batas kontrol 2 (warning limit) pada sisi yang sama. Rule 3: Suatu proses diasuksikan akan keluar dari kontrol jika dari lima titik plot yang berurutan terdapat empat titik plot yang melewati batas kontrol 1 pada sisi yang sama. Rule 4: Suatu proses diasumsikan akan keluar dari kontrol jika delapan titik plot yang berurutan berada di satu sisi dari center line. atau lebih Rule 5: Suatu proses diasumsikan akan keluar dari kontrol jika delapan atau lebih titik plot yang berurutan berada di atas atau di bawah center line.
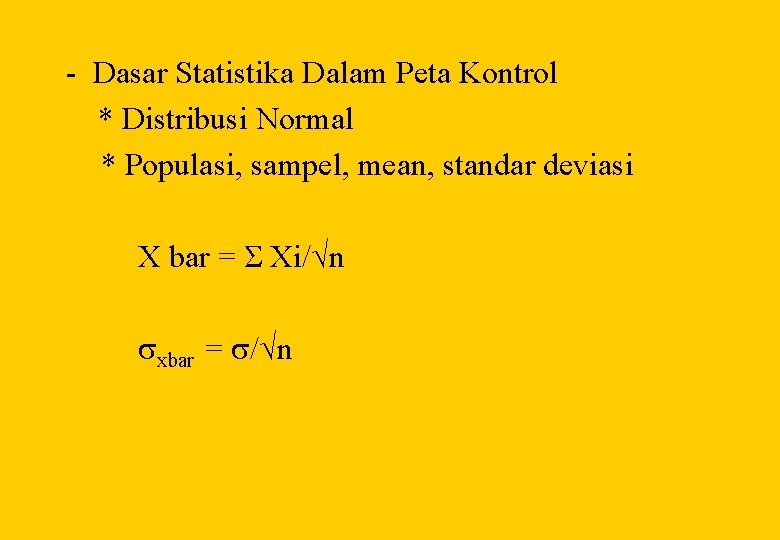
- Dasar Statistika Dalam Peta Kontrol * Distribusi Normal * Populasi, sampel, mean, standar deviasi X bar = Σ Xi/√n xbar = /√n
BATAS-BATAS KONTROL • CL = E (θ bar) • UCL = E (θ bar) + k SD (θ bar) • LCL = E (θ bar) – k SD (θ bar) Dimana: - θ merupakan karakter kualitas - θ bar merupakan estimator θ - SD = standar deviasi - K = jumlah SD statistik sampel dari center line
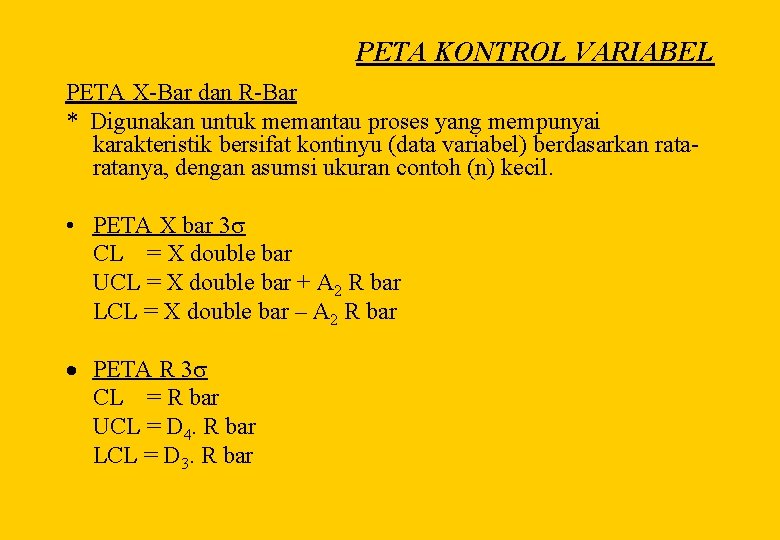
PETA KONTROL VARIABEL PETA X-Bar dan R-Bar * Digunakan untuk memantau proses yang mempunyai karakteristik bersifat kontinyu (data variabel) berdasarkan ratanya, dengan asumsi ukuran contoh (n) kecil. • PETA X bar 3 CL = X double bar UCL = X double bar + A 2 R bar LCL = X double bar – A 2 R bar PETA R 3 CL = R bar UCL = D 4. R bar LCL = D 3. R bar
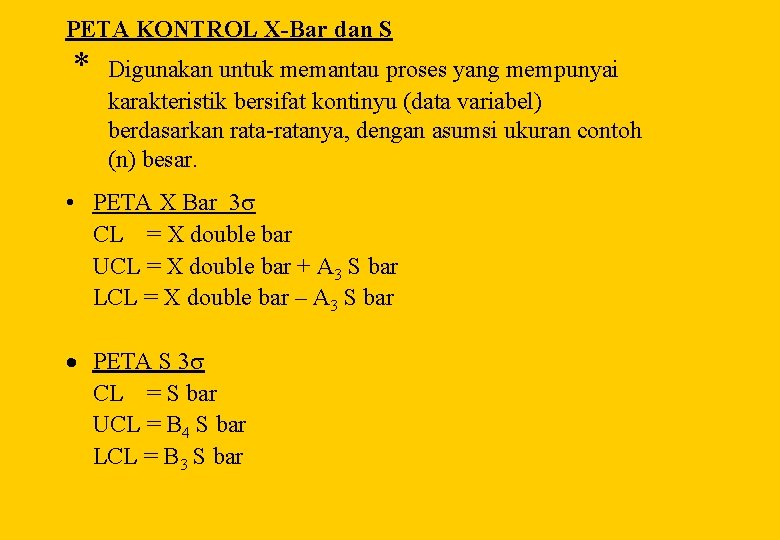
PETA KONTROL X-Bar dan S * Digunakan untuk memantau proses yang mempunyai karakteristik bersifat kontinyu (data variabel) berdasarkan rata-ratanya, dengan asumsi ukuran contoh (n) besar. • PETA X Bar 3 CL = X double bar UCL = X double bar + A 3 S bar LCL = X double bar – A 3 S bar PETA S 3 CL = S bar UCL = B 4 S bar LCL = B 3 S bar
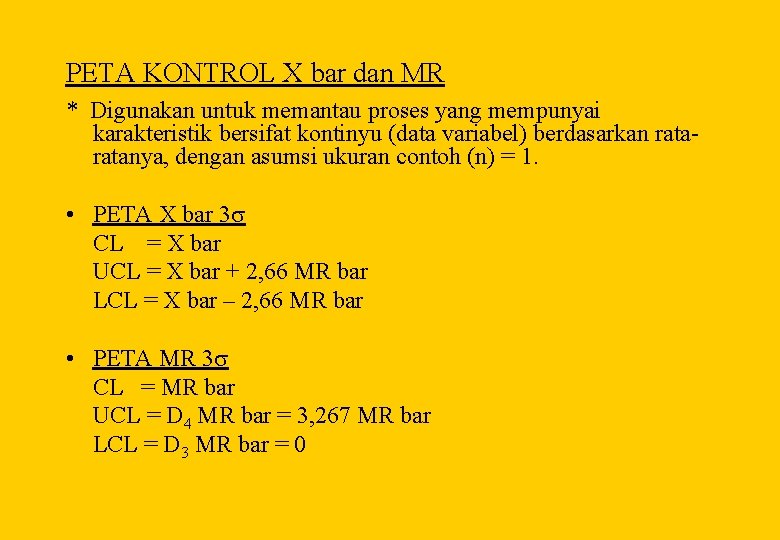
PETA KONTROL X bar dan MR * Digunakan untuk memantau proses yang mempunyai karakteristik bersifat kontinyu (data variabel) berdasarkan ratanya, dengan asumsi ukuran contoh (n) = 1. • PETA X bar 3 CL = X bar UCL = X bar + 2, 66 MR bar LCL = X bar – 2, 66 MR bar • PETA MR 3 CL = MR bar UCL = D 4 MR bar = 3, 267 MR bar LCL = D 3 MR bar = 0
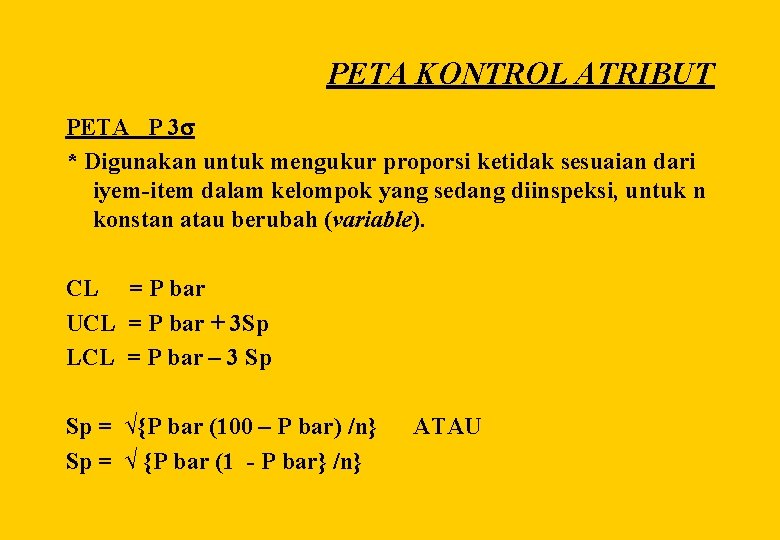
PETA KONTROL ATRIBUT PETA P 3 * Digunakan untuk mengukur proporsi ketidak sesuaian dari iyem-item dalam kelompok yang sedang diinspeksi, untuk n konstan atau berubah (variable). CL = P bar UCL = P bar + 3 Sp LCL = P bar – 3 Sp Sp = √{P bar (100 – P bar) /n} Sp = √ {P bar (1 - P bar} /n} ATAU
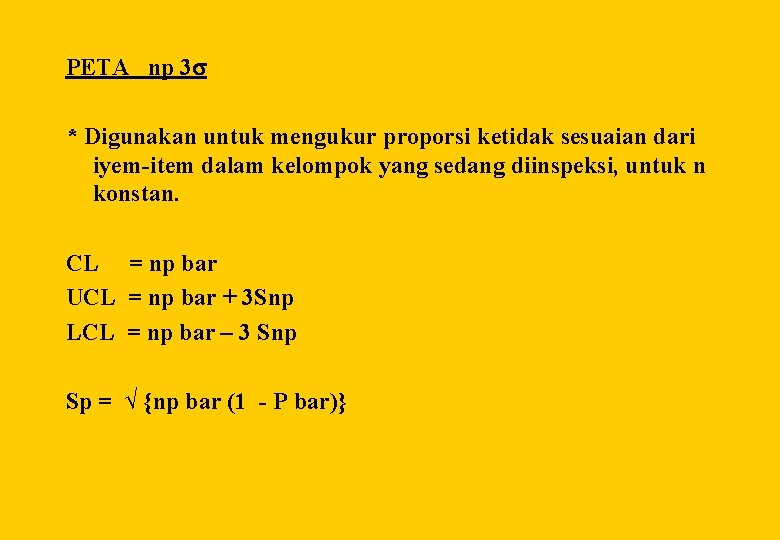
PETA np 3 * Digunakan untuk mengukur proporsi ketidak sesuaian dari iyem-item dalam kelompok yang sedang diinspeksi, untuk n konstan. CL = np bar UCL = np bar + 3 Snp LCL = np bar – 3 Snp Sp = √ {np bar (1 - P bar)}
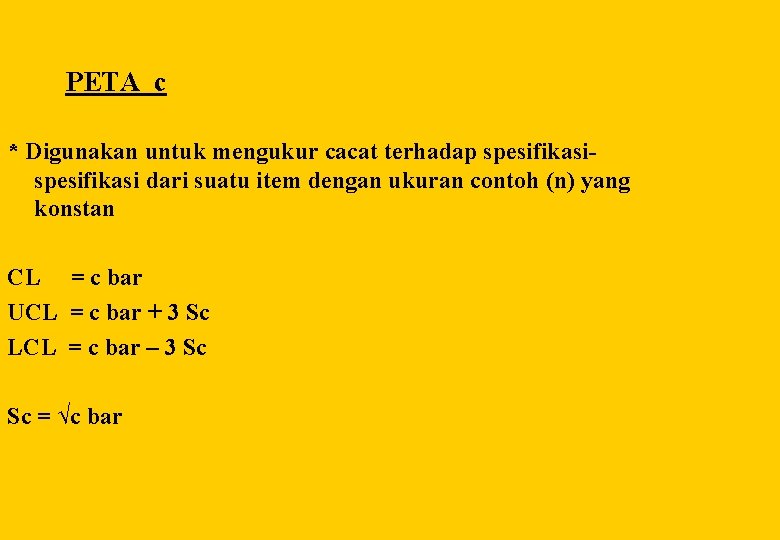
PETA c * Digunakan untuk mengukur cacat terhadap spesifikasi dari suatu item dengan ukuran contoh (n) yang konstan CL = c bar UCL = c bar + 3 Sc LCL = c bar – 3 Sc Sc = √c bar
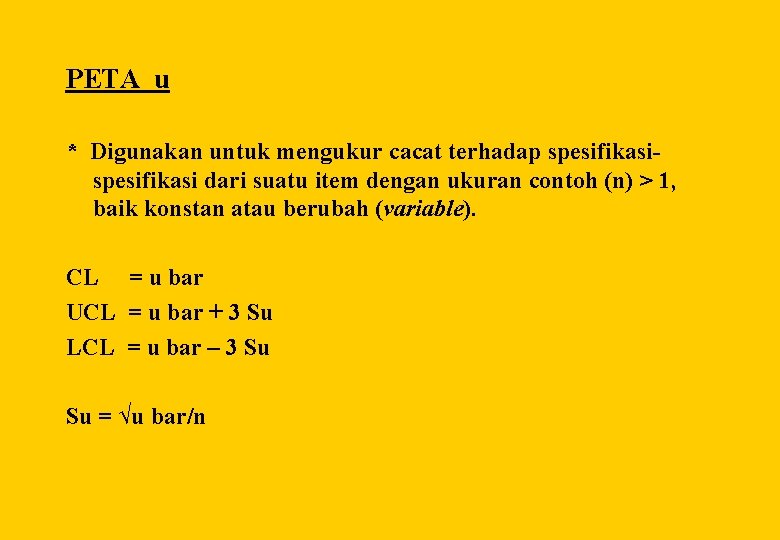
PETA u * Digunakan untuk mengukur cacat terhadap spesifikasi dari suatu item dengan ukuran contoh (n) > 1, baik konstan atau berubah (variable). CL = u bar UCL = u bar + 3 Su LCL = u bar – 3 Su Su = √u bar/n
ACCEPTANCE SAMPLING PLAN • MANFAAT SAMPLING: - Meminimasi kerugian, untuk inspeksi yang merusak - Lebih ekonomis untuk inspeksi dengan biaya tinggi, waktu yang lama dan sumberdaya yang terbatas - Dapat mengurangi kesalahan inspeksi oleh inspektor - Memperkuat motivasi untuk meningkatkan kualitas, karena setiap anggota lot/batch mungkin ditolak
KELEMAHAN SAMPLING - Adanya resiko menolak lot-lot yang sebenarnya baik (the producer’s risk) atau menerima lot-lot yang sebenarnya jelek (the consumer’s risk). - Berkurangnya informasi tentang produk secara keseluruhan. - Seleksi dan pelaksanaan rencana sampling membutuhkan lebih banyak waktu dan usaha untuk perencanaan dokumentasi
TIPE RENCANA SAMPLING 1. SINGLE SAMPLING PLAN 2. DOUBLE SAMPLING PLAN 3. MULTIPLE SAMPLING PLAN
SINGLE SAMPLING PLAN • Satu sample yang digunakan untuk memutuskan menerima atau menolak lot. • Terdiri dari parameter n (ukuran sampel) dan c (jumlah item cacat yang menjadi dasar penerimaan) • Contoh: N = 4000 n = 100 c=2
• Artinya: Suatu sampel acak berukuran 100 diambil dari 4. 000 populasi. Jika jumlah item cacat kurang dari atau sama dengan 2 maka lot diterima, tetapi kalau lebih dari 2 maka lot ditolak.
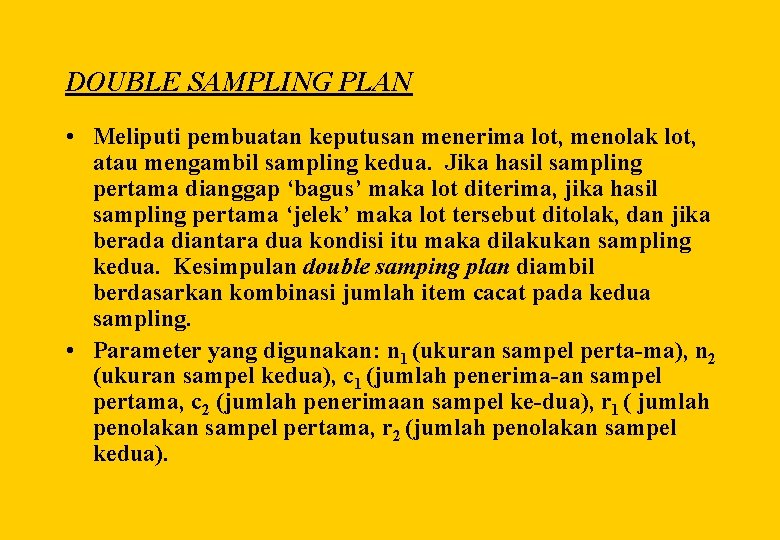
DOUBLE SAMPLING PLAN • Meliputi pembuatan keputusan menerima lot, menolak lot, atau mengambil sampling kedua. Jika hasil sampling pertama dianggap ‘bagus’ maka lot diterima, jika hasil sampling pertama ‘jelek’ maka lot tersebut ditolak, dan jika berada diantara dua kondisi itu maka dilakukan sampling kedua. Kesimpulan double samping plan diambil berdasarkan kombinasi jumlah item cacat pada kedua sampling. • Parameter yang digunakan: n 1 (ukuran sampel perta-ma), n 2 (ukuran sampel kedua), c 1 (jumlah penerima-an sampel pertama, c 2 (jumlah penerimaan sampel ke-dua), r 1 ( jumlah penolakan sampel pertama, r 2 (jumlah penolakan sampel kedua).
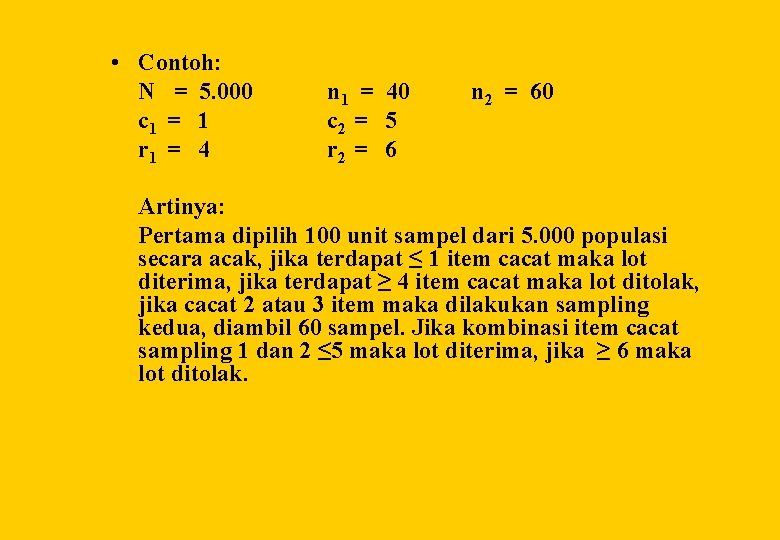
• Contoh: N = 5. 000 c 1 = 1 r 1 = 4 n 1 = 40 c 2 = 5 r 2 = 6 n 2 = 60 Artinya: Pertama dipilih 100 unit sampel dari 5. 000 populasi secara acak, jika terdapat ≤ 1 item cacat maka lot diterima, jika terdapat ≥ 4 item cacat maka lot ditolak, jika cacat 2 atau 3 item maka dilakukan sampling kedua, diambil 60 sampel. Jika kombinasi item cacat sampling 1 dan 2 ≤ 5 maka lot diterima, jika ≥ 6 maka lot ditolak.
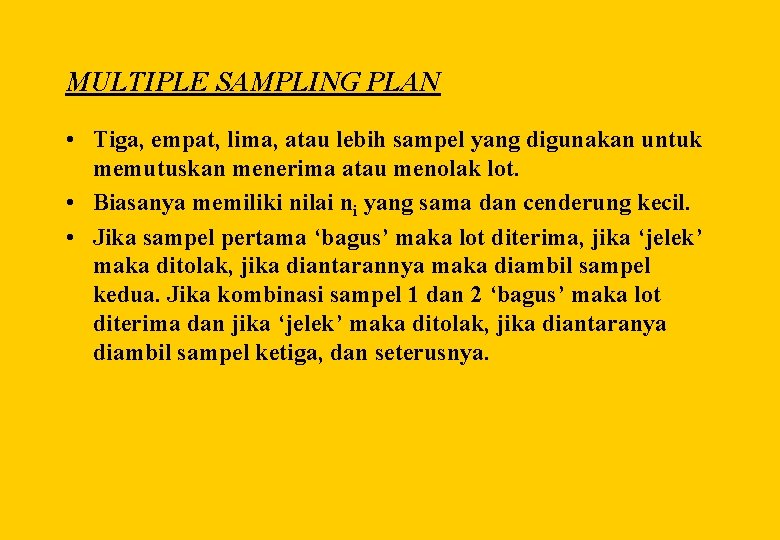
MULTIPLE SAMPLING PLAN • Tiga, empat, lima, atau lebih sampel yang digunakan untuk memutuskan menerima atau menolak lot. • Biasanya memiliki nilai ni yang sama dan cenderung kecil. • Jika sampel pertama ‘bagus’ maka lot diterima, jika ‘jelek’ maka ditolak, jika diantarannya maka diambil sampel kedua. Jika kombinasi sampel 1 dan 2 ‘bagus’ maka lot diterima dan jika ‘jelek’ maka ditolak, jika diantaranya diambil sampel ketiga, dan seterusnya.
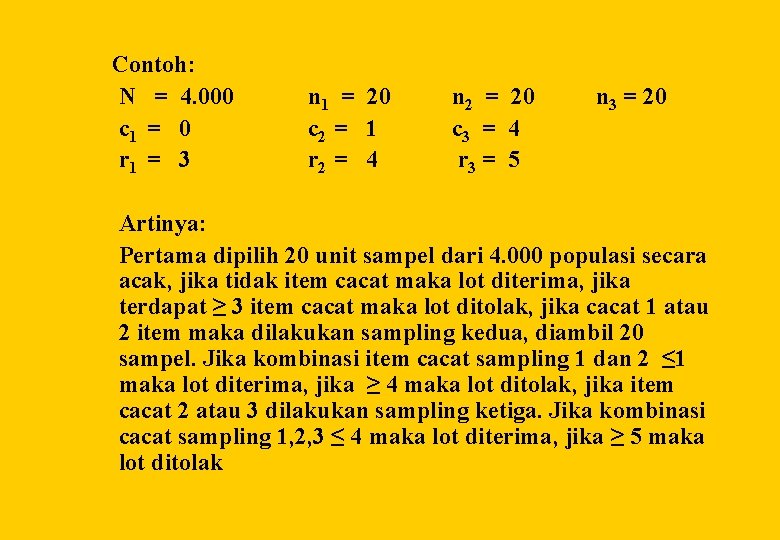
Contoh: N = 4. 000 c 1 = 0 r 1 = 3 n 1 = 20 c 2 = 1 r 2 = 4 n 2 = 20 c 3 = 4 r 3 = 5 n 3 = 20 Artinya: Pertama dipilih 20 unit sampel dari 4. 000 populasi secara acak, jika tidak item cacat maka lot diterima, jika terdapat ≥ 3 item cacat maka lot ditolak, jika cacat 1 atau 2 item maka dilakukan sampling kedua, diambil 20 sampel. Jika kombinasi item cacat sampling 1 dan 2 ≤ 1 maka lot diterima, jika ≥ 4 maka lot ditolak, jika item cacat 2 atau 3 dilakukan sampling ketiga. Jika kombinasi cacat sampling 1, 2, 3 ≤ 4 maka lot diterima, jika ≥ 5 maka lot ditolak