Technologie CNC programovn Vukov materil slo projektu CZ
- Slides: 13
Technologie – CNC programování
Výukový materiál Číslo projektu: CZ. 1. 07/1. 5. 00/34. 0608 Šablona: III/2 Inovace a zkvalitnění výuky prostřednictvím ICT Číslo materiálu: 03_02_32_INOVACE_05
CNC programování – Obráběcí stroje pro Předmět: Technologie Ročník: 2. automatizovanou výrobu rozdělení Jméno autora: Ing. Leopold Voharek Škola: SPŠ Hranice Anotace : konstrukční řešení základní problematiky programování pohybu CNC stroje Klíčová slova: programování, G kody, M kody Autorem materiálu a všech jeho částí, není-li uvedeno jinak, je Ing. Leopold Voharek……. . Financováno z ESF a státního rozpočtu ČR.
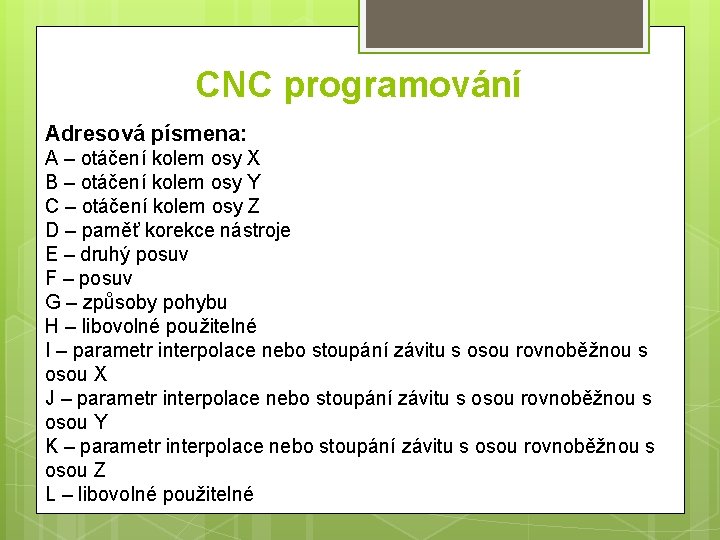
CNC programování Adresová písmena: A – otáčení kolem osy X B – otáčení kolem osy Y C – otáčení kolem osy Z D – paměť korekce nástroje E – druhý posuv F – posuv G – způsoby pohybu H – libovolné použitelné I – parametr interpolace nebo stoupání závitu s osou rovnoběžnou s osou X J – parametr interpolace nebo stoupání závitu s osou rovnoběžnou s osou Y K – parametr interpolace nebo stoupání závitu s osou rovnoběžnou s osou Z L – libovolné použitelné
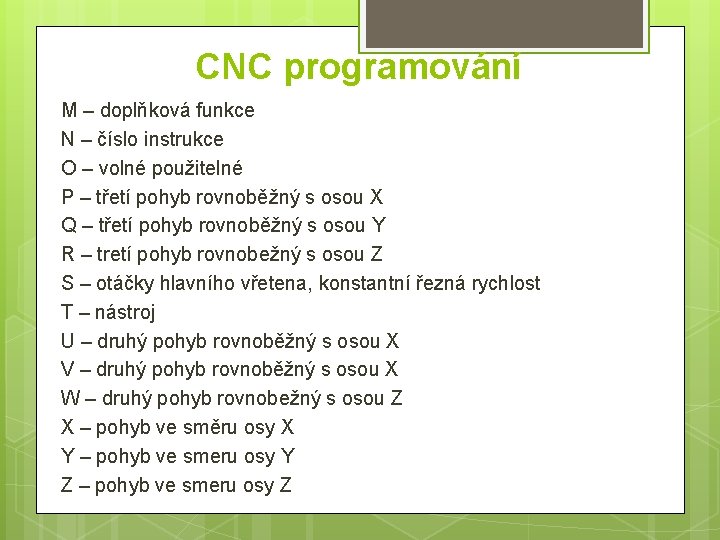
CNC programování M – doplňková funkce N – číslo instrukce O – volné použitelné P – třetí pohyb rovnoběžný s osou X Q – třetí pohyb rovnoběžný s osou Y R – tretí pohyb rovnobežný s osou Z S – otáčky hlavního vřetena, konstantní řezná rychlost T – nástroj U – druhý pohyb rovnoběžný s osou X V – druhý pohyb rovnoběžný s osou X W – druhý pohyb rovnobežný s osou Z X – pohyb ve směru osy X Y – pohyb ve smeru osy Y Z – pohyb ve smeru osy Z
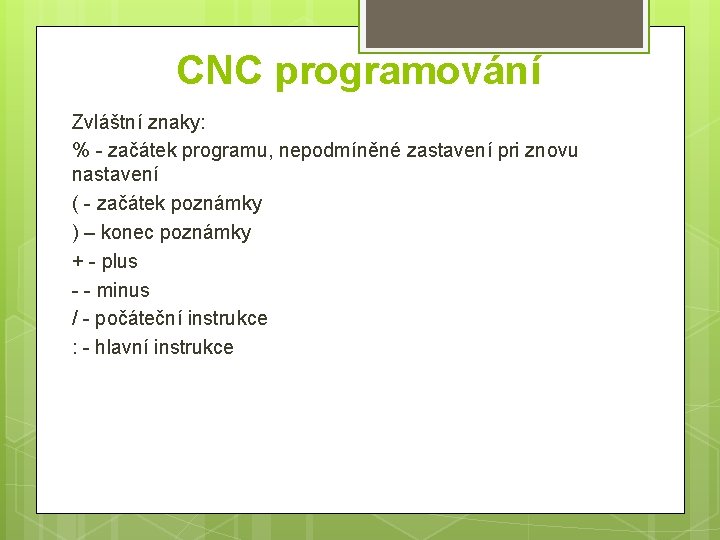
CNC programování Zvláštní znaky: % - začátek programu, nepodmíněné zastavení pri znovu nastavení ( - začátek poznámky ) – konec poznámky + - plus - - minus / - počáteční instrukce : - hlavní instrukce
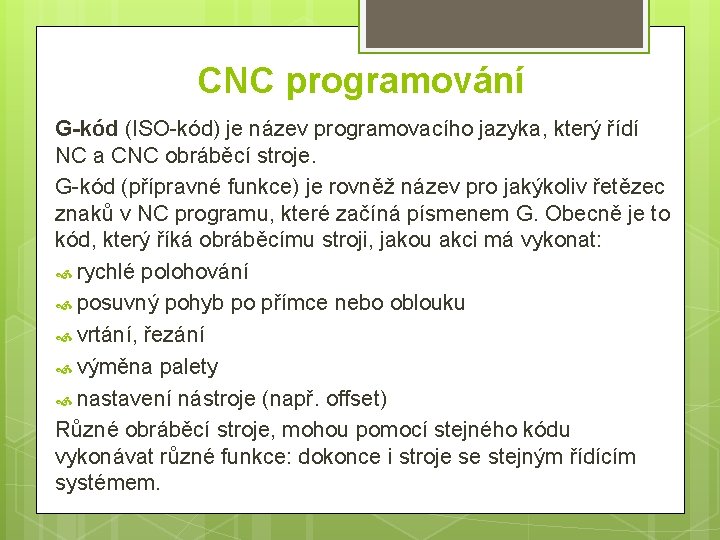
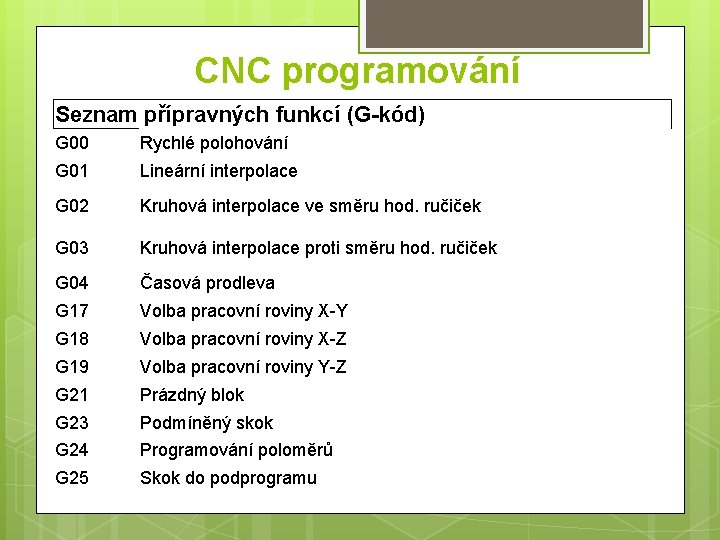
CNC programování G-kód (ISO-kód) je název programovacího jazyka, který řídí NC a CNC obráběcí stroje. G-kód (přípravné funkce) je rovněž název pro jakýkoliv řetězec znaků v NC programu, které začíná písmenem G. Obecně je to kód, který říká obráběcímu stroji, jakou akci má vykonat: rychlé polohování posuvný pohyb po přímce nebo oblouku vrtání, řezání výměna palety nastavení nástroje (např. offset) Různé obráběcí stroje, mohou pomocí stejného kódu vykonávat různé funkce: dokonce i stroje se stejným řídícím systémem.
CNC programování Seznam přípravných funkcí (G-kód) G 00 Rychlé polohování G 01 Lineární interpolace G 02 Kruhová interpolace ve směru hod. ručiček G 03 Kruhová interpolace proti směru hod. ručiček G 04 Časová prodleva G 17 Volba pracovní roviny X-Y G 18 Volba pracovní roviny X-Z G 19 Volba pracovní roviny Y-Z G 21 Prázdný blok G 23 Podmíněný skok G 24 Programování poloměrů G 25 Skok do podprogramu
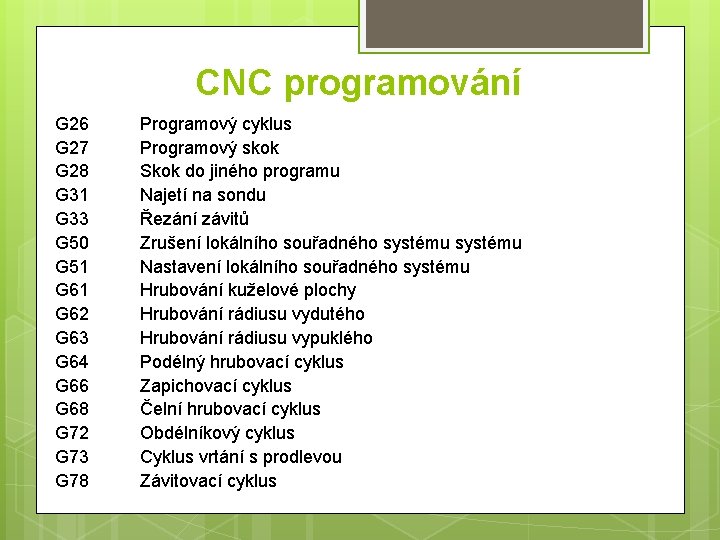
CNC programování G 26 G 27 G 28 G 31 G 33 G 50 G 51 G 62 G 63 G 64 G 66 G 68 G 72 G 73 G 78 Programový cyklus Programový skok Skok do jiného programu Najetí na sondu Řezání závitů Zrušení lokálního souřadného systému Nastavení lokálního souřadného systému Hrubování kuželové plochy Hrubování rádiusu vydutého Hrubování rádiusu vypuklého Podélný hrubovací cyklus Zapichovací cyklus Čelní hrubovací cyklus Obdélníkový cyklus Cyklus vrtání s prodlevou Závitovací cyklus
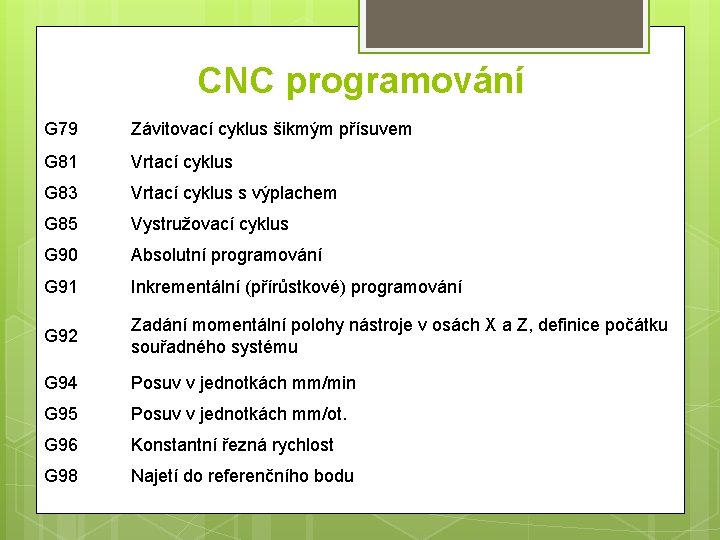
CNC programování G 79 Závitovací cyklus šikmým přísuvem G 81 Vrtací cyklus G 83 Vrtací cyklus s výplachem G 85 Vystružovací cyklus G 90 Absolutní programování G 91 Inkrementální (přírůstkové) programování G 92 Zadání momentální polohy nástroje v osách X a Z, definice počátku souřadného systému G 94 Posuv v jednotkách mm/min G 95 Posuv v jednotkách mm/ot. G 96 Konstantní řezná rychlost G 98 Najetí do referenčního bodu
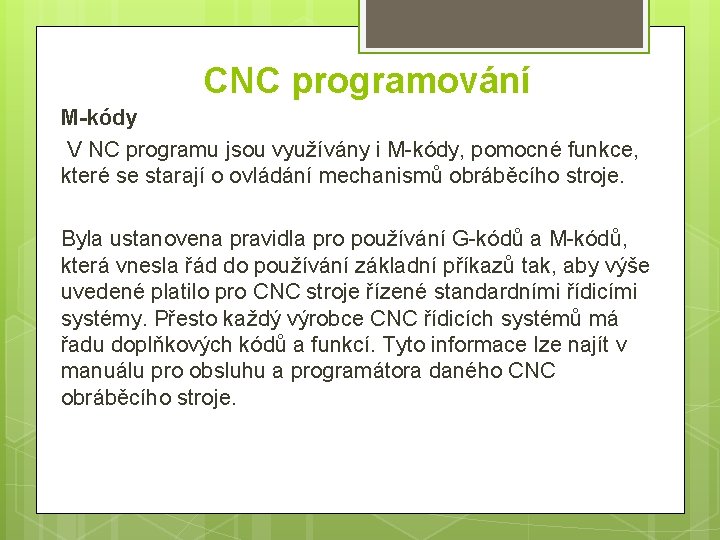
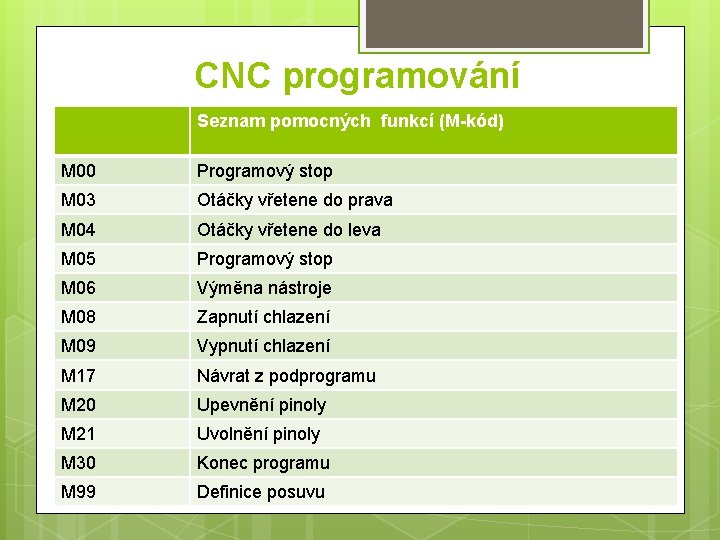
CNC programování M-kódy V NC programu jsou využívány i M-kódy, pomocné funkce, které se starají o ovládání mechanismů obráběcího stroje. Byla ustanovena pravidla pro používání G-kódů a M-kódů, která vnesla řád do používání základní příkazů tak, aby výše uvedené platilo pro CNC stroje řízené standardními řídicími systémy. Přesto každý výrobce CNC řídicích systémů má řadu doplňkových kódů a funkcí. Tyto informace lze najít v manuálu pro obsluhu a programátora daného CNC obráběcího stroje.
CNC programování Seznam pomocných funkcí (M-kód) M 00 Programový stop M 03 Otáčky vřetene do prava M 04 Otáčky vřetene do leva M 05 Programový stop M 06 Výměna nástroje M 08 Zapnutí chlazení M 09 Vypnutí chlazení M 17 Návrat z podprogramu M 20 Upevnění pinoly M 21 Uvolnění pinoly M 30 Konec programu M 99 Definice posuvu
Použité zdroje • http: //iss-cheb. cz/projekt/cncprirucka. pdf Autorem materiálu a všech jeho částí, není-li uvedeno jinak, je Ing. Leopold Voharek Financováno z ESF a státního rozpočtu ČR.