INGENIERIA Y CONTROL DE LA CALIDAD CONTROL ESTADISTICO
- Slides: 24
INGENIERIA Y CONTROL DE LA CALIDAD CONTROL ESTADISTICO DEL PROCESO GRAFICAS DE CONTROL PARA DEFECTOS César A. Acosta-Mejía
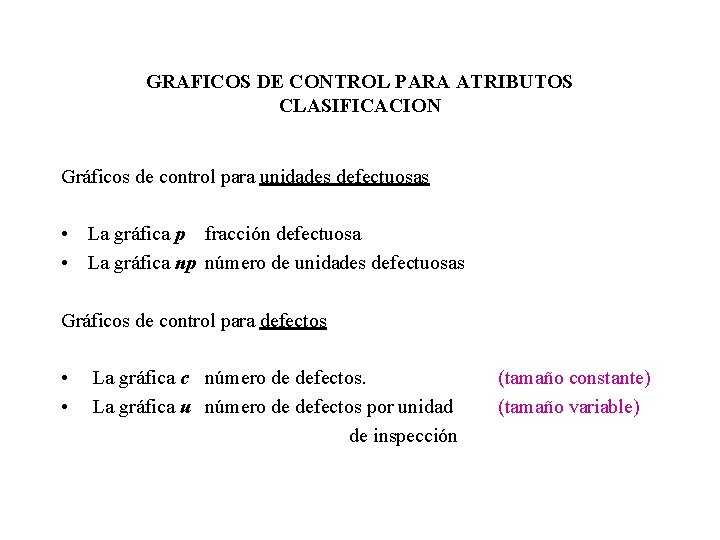
GRAFICOS DE CONTROL PARA ATRIBUTOS CLASIFICACION Gráficos de control para unidades defectuosas • La gráfica p fracción defectuosa • La gráfica np número de unidades defectuosas Gráficos de control para defectos • • La gráfica c número de defectos. La gráfica u número de defectos por unidad de inspección (tamaño constante) (tamaño variable)
GRAFICA DE CONTROL c • Esta gráfica controla si la media del número de defectos en una unidad inspeccionada permanece constante • Todas las muestras son iguales a unidad inspeccionada. Puede ser una pieza, una caja de 12 piezas, un tramo de 100 mts. de tela o 1000 litros de pintura • Se usa comunmente en industrias de proceso contínuo, como ü Industrial textil ü Productos químicos (líquidos) ü Vidrio • Se asume que el número de defectos en una unidad inspeccionada es una v. a. de Poisson que puede aproximarse por una Normal
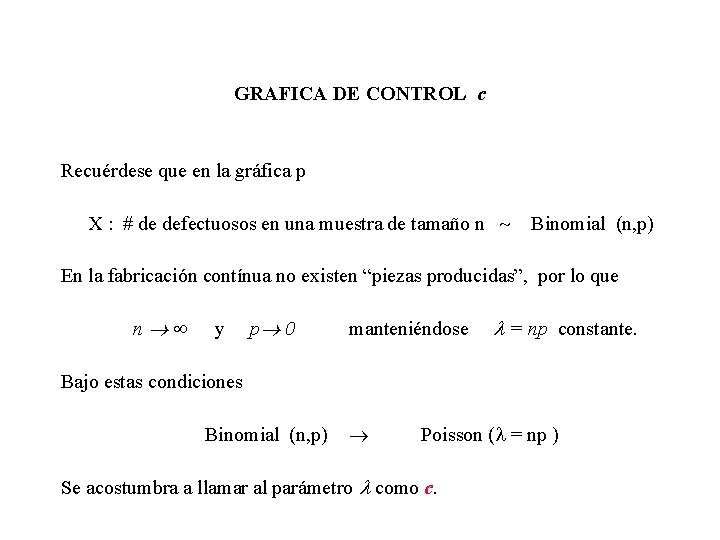
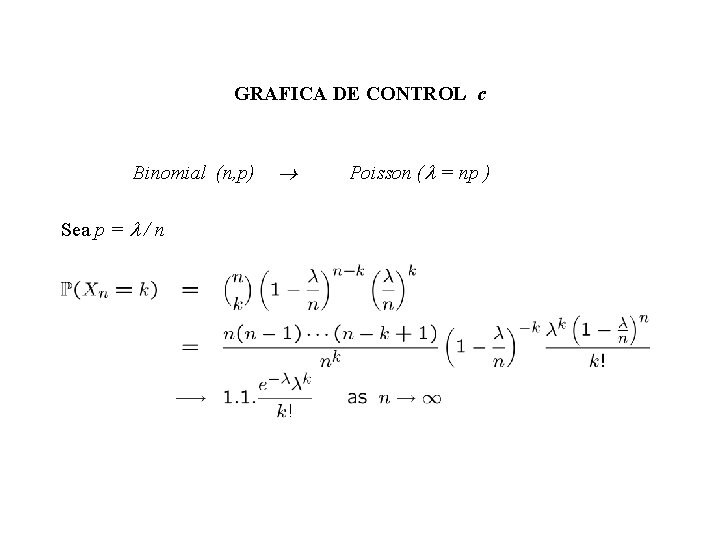
GRAFICA DE CONTROL c Recuérdese que en la gráfica p X : # de defectuosos en una muestra de tamaño n Binomial (n, p) En la fabricación contínua no existen “piezas producidas”, por lo que n y p 0 manteniéndose = np constante. Bajo estas condiciones Binomial (n, p) Poisson ( = np ) Se acostumbra a llamar al parámetro como c.
GRAFICA DE CONTROL c Binomial (n, p) Sea p = / n Poisson ( = np )
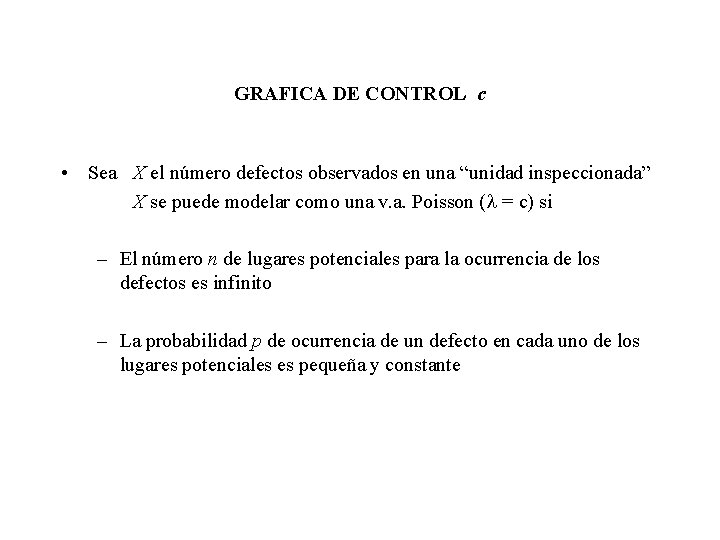
GRAFICA DE CONTROL c • Sea X el número defectos observados en una “unidad inspeccionada” X se puede modelar como una v. a. Poisson ( = c) si – El número n de lugares potenciales para la ocurrencia de los defectos es infinito – La probabilidad p de ocurrencia de un defecto en cada uno de los lugares potenciales es pequeña y constante
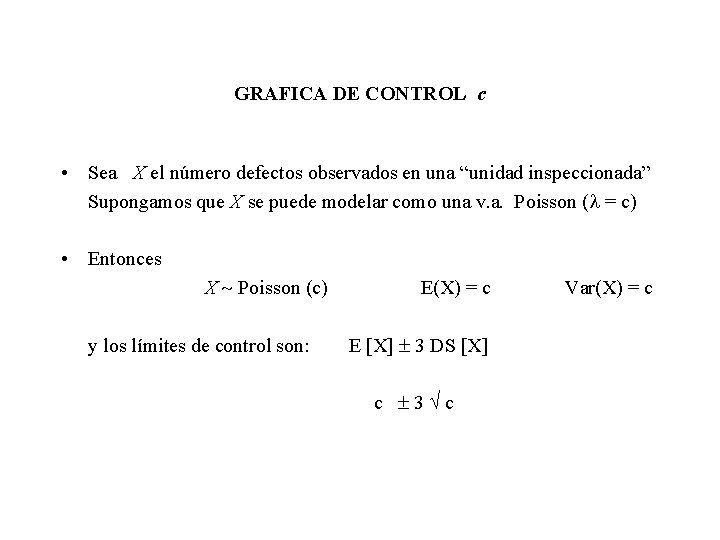
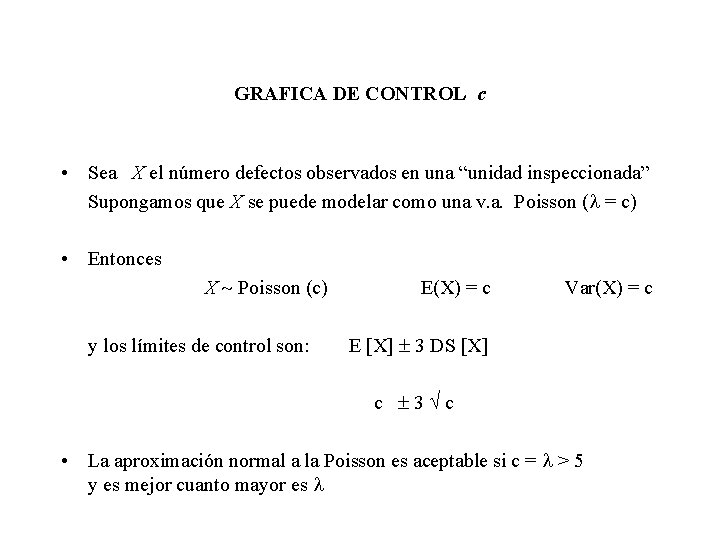
GRAFICA DE CONTROL c • Sea X el número defectos observados en una “unidad inspeccionada” Supongamos que X se puede modelar como una v. a. Poisson ( = c) • Entonces X Poisson (c) y los límites de control son: E(X) = c E [X] 3 DS [X] c 3 c Var(X) = c
GRAFICA DE CONTROL c • Sea X el número defectos observados en una “unidad inspeccionada” Supongamos que X se puede modelar como una v. a. Poisson ( = c) • Entonces X Poisson (c) y los límites de control son: E(X) = c Var(X) = c E [X] 3 DS [X] c 3 c • La aproximación normal a la Poisson es aceptable si c = > 5 y es mejor cuanto mayor es
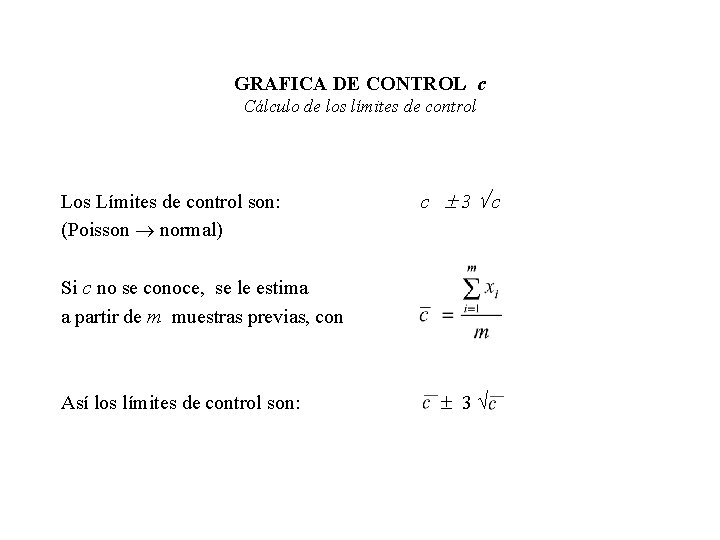
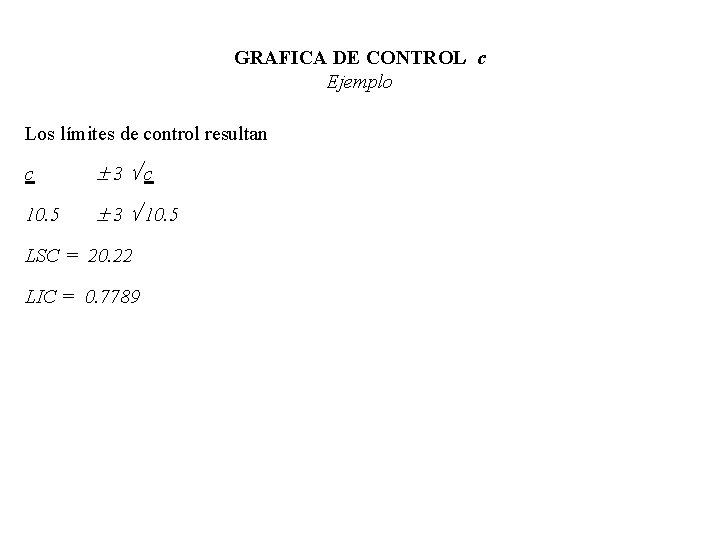
GRAFICA DE CONTROL c Cálculo de los límites de control Los Límites de control son: (Poisson normal) c 3 c Si c no se conoce, se le estima a partir de m muestras previas, con Así los límites de control son: 3
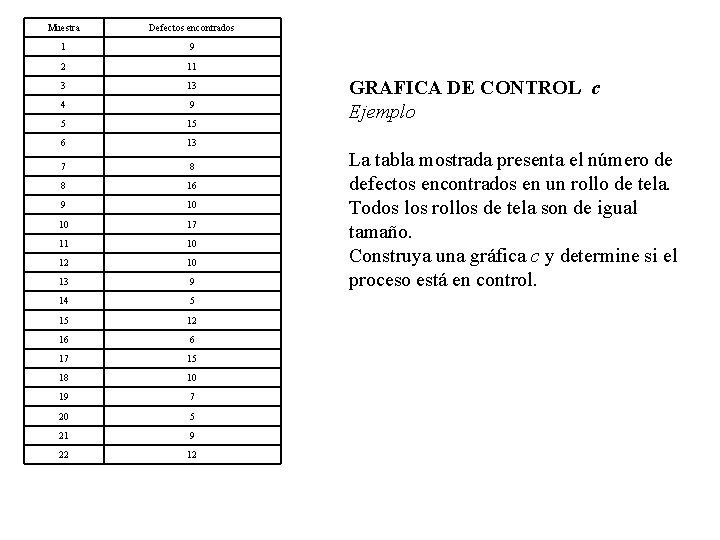
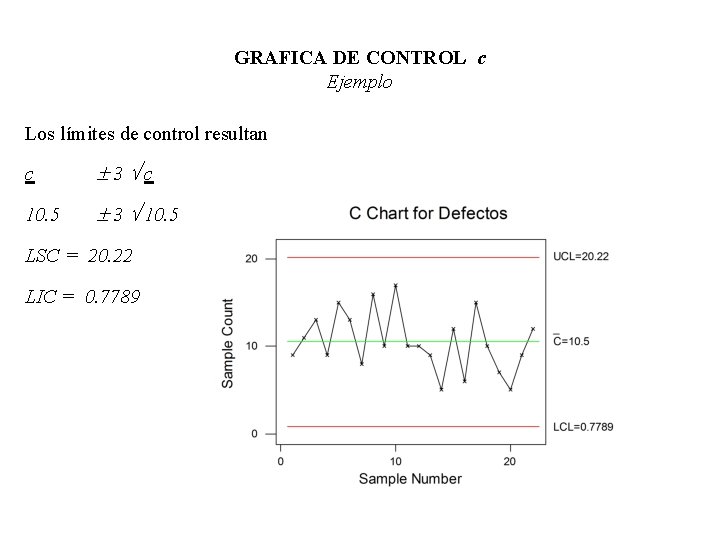
Muestra Defectos encontrados 1 9 2 11 3 13 4 9 5 15 6 13 7 8 8 16 9 10 10 17 11 10 12 10 13 9 14 5 15 12 16 6 17 15 18 10 19 7 20 5 21 9 22 12 GRAFICA DE CONTROL c Ejemplo La tabla mostrada presenta el número de defectos encontrados en un rollo de tela. Todos los rollos de tela son de igual tamaño. Construya una gráfica c y determine si el proceso está en control.
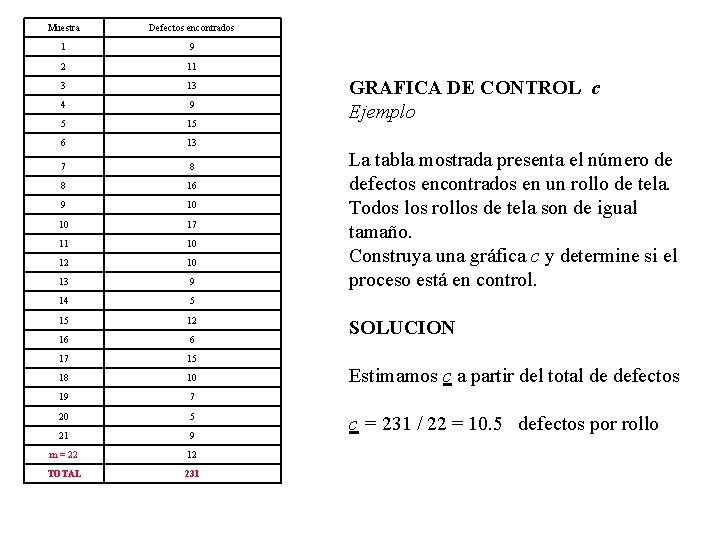
Muestra Defectos encontrados 1 9 2 11 3 13 4 9 5 15 6 13 7 8 8 16 9 10 10 17 11 10 12 10 13 9 14 5 15 12 16 6 17 15 18 10 19 7 20 5 21 9 m = 22 12 TOTAL 231 GRAFICA DE CONTROL c Ejemplo La tabla mostrada presenta el número de defectos encontrados en un rollo de tela. Todos los rollos de tela son de igual tamaño. Construya una gráfica c y determine si el proceso está en control. SOLUCION Estimamos c a partir del total de defectos c = 231 / 22 = 10. 5 defectos por rollo
GRAFICA DE CONTROL c Ejemplo Los límites de control resultan c 3 c 10. 5 3 10. 5 LSC = 20. 22 LIC = 0. 7789
GRAFICA DE CONTROL c Ejemplo Los límites de control resultan c 3 c 10. 5 3 10. 5 LSC = 20. 22 LIC = 0. 7789
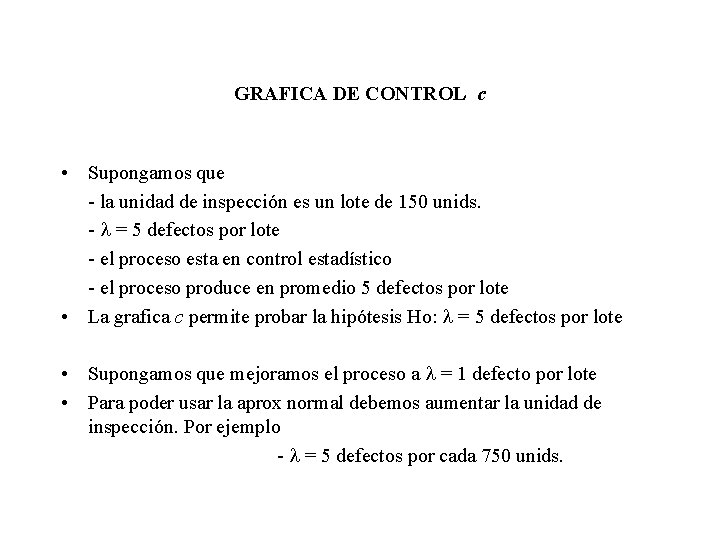
GRAFICA DE CONTROL c • Supongamos que - la unidad de inspección es un lote de 150 unids. - = 5 defectos por lote - el proceso esta en control estadístico - el proceso produce en promedio 5 defectos por lote • La grafica c permite probar la hipótesis Ho: = 5 defectos por lote • Supongamos que mejoramos el proceso a = 1 defecto por lote • Para poder usar la aprox normal debemos aumentar la unidad de inspección. Por ejemplo - = 5 defectos por cada 750 unids.
GRAFICOS DE CONTROL PARA ATRIBUTOS CLASIFICACION Gráficos de control para unidades defectuosas • La gráfica p fracción defectuosa • La gráfica np número de unidades defectuosas Gráficos de control para defectos • • La gráfica c número de defectos. La gráfica u número de defectos por unidad de inspección (tamaño constante) (tamaño variable)
GRAFICA DE CONTROL u • Se usa cuando el número de unidades inspecciónadas varía de muestra a muestra • Sea X el número defectos en n unidades de inspección y U = X / n el número de defectos por unidad de inspección • Esta gráfica controla si la media de U permanece constante
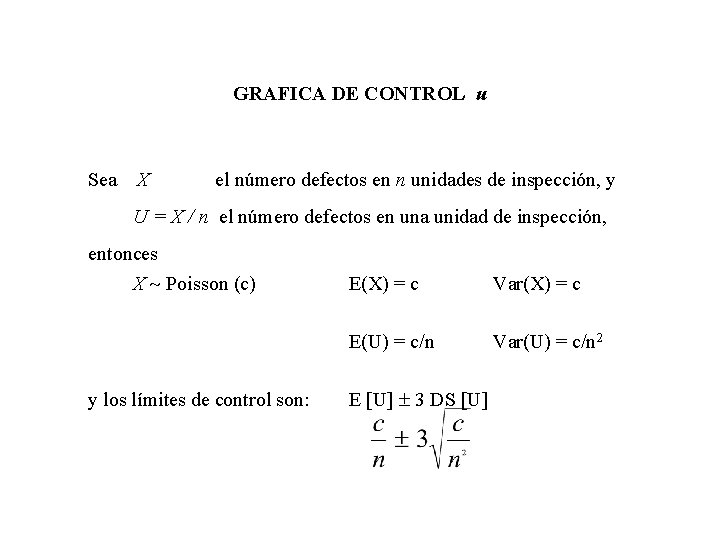
GRAFICA DE CONTROL u Sea X el número defectos en n unidades de inspección, y U = X / n el número defectos en una unidad de inspección, entonces X Poisson (c) y los límites de control son: E(X) = c Var(X) = c E(U) = c/n Var(U) = c/n 2 E [U] 3 DS [U]
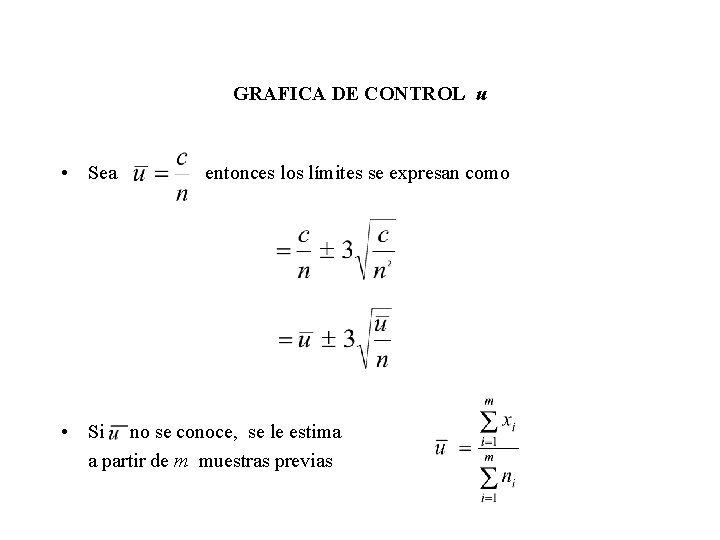
GRAFICA DE CONTROL u • Sea entonces los límites se expresan como • Si no se conoce, se le estima a partir de m muestras previas
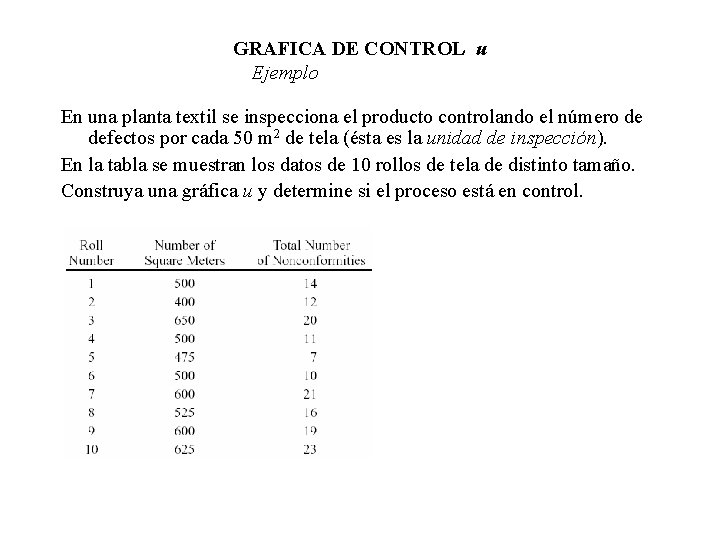
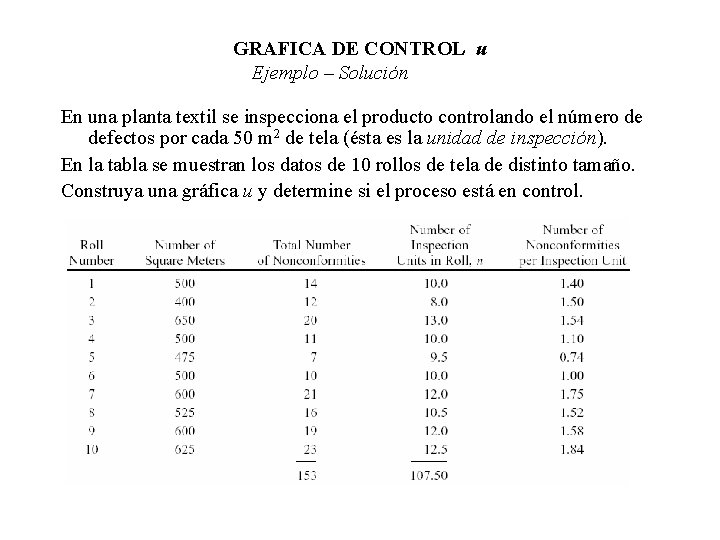
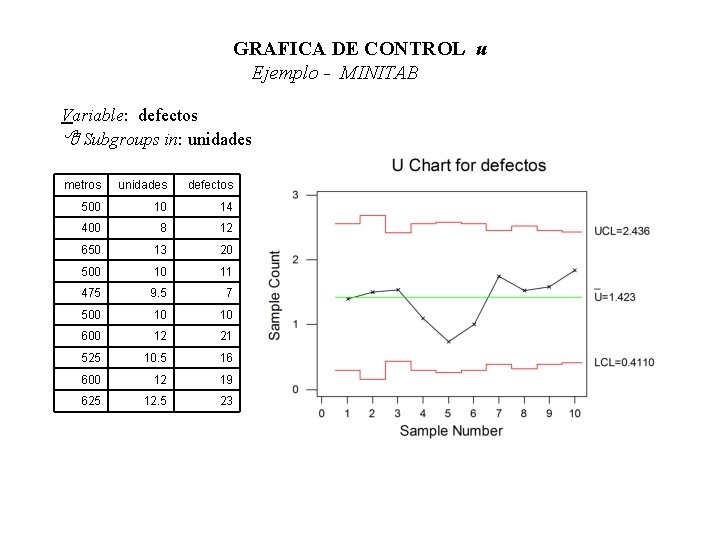
GRAFICA DE CONTROL u Ejemplo En una planta textil se inspecciona el producto controlando el número de defectos por cada 50 m 2 de tela (ésta es la unidad de inspección). En la tabla se muestran los datos de 10 rollos de tela de distinto tamaño. Construya una gráfica u y determine si el proceso está en control.
GRAFICA DE CONTROL u Ejemplo – Solución En una planta textil se inspecciona el producto controlando el número de defectos por cada 50 m 2 de tela (ésta es la unidad de inspección). En la tabla se muestran los datos de 10 rollos de tela de distinto tamaño. Construya una gráfica u y determine si el proceso está en control.
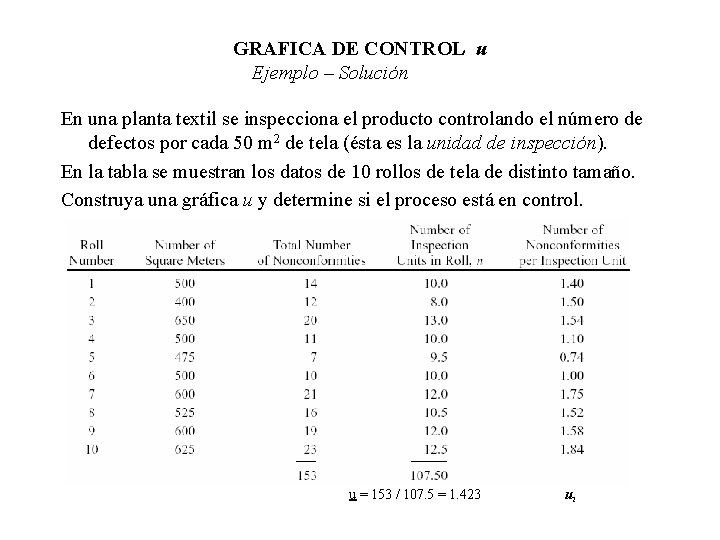
GRAFICA DE CONTROL u Ejemplo – Solución En una planta textil se inspecciona el producto controlando el número de defectos por cada 50 m 2 de tela (ésta es la unidad de inspección). En la tabla se muestran los datos de 10 rollos de tela de distinto tamaño. Construya una gráfica u y determine si el proceso está en control. u = 153 / 107. 5 = 1. 423 ui
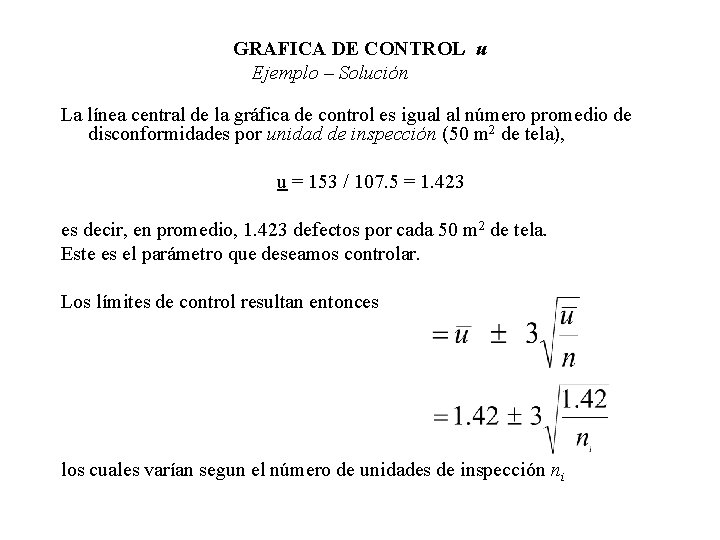
GRAFICA DE CONTROL u Ejemplo – Solución La línea central de la gráfica de control es igual al número promedio de disconformidades por unidad de inspección (50 m 2 de tela), u = 153 / 107. 5 = 1. 423 es decir, en promedio, 1. 423 defectos por cada 50 m 2 de tela. Este es el parámetro que deseamos controlar. Los límites de control resultan entonces los cuales varían segun el número de unidades de inspección ni
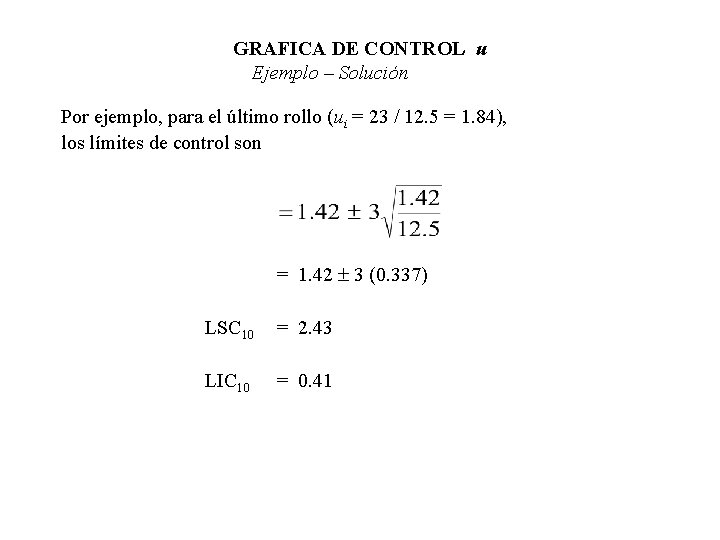
GRAFICA DE CONTROL u Ejemplo – Solución Por ejemplo, para el último rollo (ui = 23 / 12. 5 = 1. 84), los límites de control son = 1. 42 3 (0. 337) LSC 10 = 2. 43 LIC 10 = 0. 41
GRAFICA DE CONTROL u Ejemplo - MINITAB Variable: defectos Subgroups in: unidades metros unidades defectos 500 10 14 400 8 12 650 13 20 500 10 11 475 9. 5 7 500 10 10 600 12 21 525 10. 5 16 600 12 19 625 12. 5 23