PRZETWRSTWO TWORZYW SZTUCZNYCH dr in Sawomir Szymaski Politechnika
- Slides: 51
PRZETWÓRSTWO TWORZYW SZTUCZNYCH dr inż. Sławomir Szymański Politechnika Gdańska Wydział Mechaniczny
PRZETWÓRSTWO TWORZYW SZTUCZNYCH Jest to samodzielna specjalność naukowa oraz zawodowa, jak również branża gospodarki.
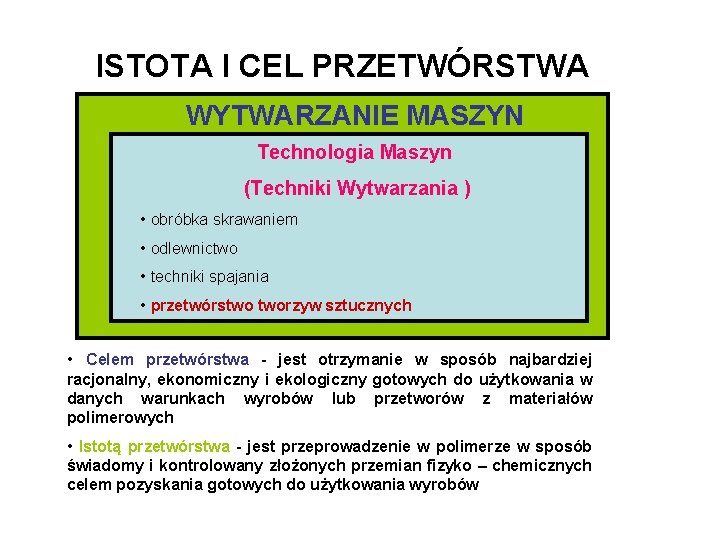
ISTOTA I CEL PRZETWÓRSTWA WYTWARZANIE MASZYN Technologia Maszyn (Techniki Wytwarzania ) • obróbka skrawaniem • odlewnictwo • techniki spajania • przetwórstwo tworzyw sztucznych • Celem przetwórstwa - jest otrzymanie w sposób najbardziej racjonalny, ekonomiczny i ekologiczny gotowych do użytkowania w danych warunkach wyrobów lub przetworów z materiałów polimerowych • Istotą przetwórstwa - jest przeprowadzenie w polimerze w sposób świadomy i kontrolowany złożonych przemian fizyko – chemicznych celem pozyskania gotowych do użytkowania wyrobów
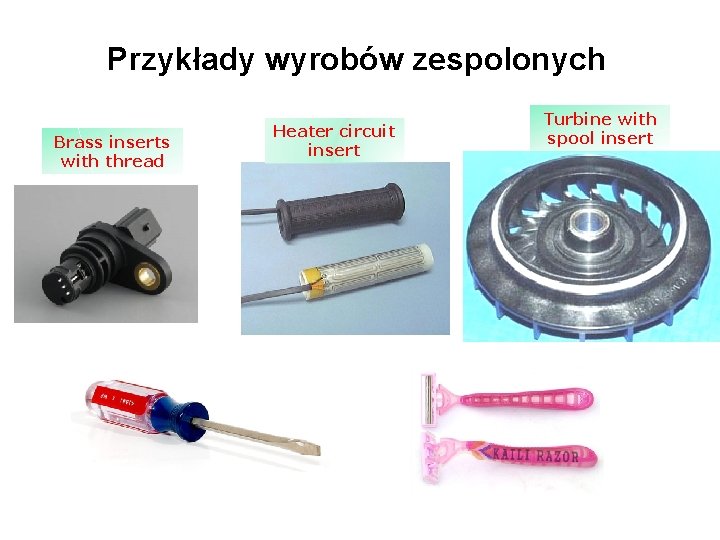
KLASYFIKACJA WYROBÓW Z TWORZYW SZTUCZNYCH • wyroby bryłowe – otrzymywane metodą wtryskiwania, prasowania, odlewania, rozdmuchiwania, laminowania) • wyroby porowate, otrzymywane metodą wytłaczania • wyroby piankowe- otrzymywane metodą odlewania, wtryskiwania, wytłaczania • wyroby ciągłe – otrzymywane metodą wytłaczania, kalandrowania, odlewania)_ • wyroby zespolone – wyroby składające się z dwóch różnych materiałów, otrzymywane metodą wtryskiwania, odlewania, prasowania, laminowania
PODZIAŁ PRZETWÓRSTWA Metody fizyczno- chemiczne Metody chemiczno-fizyczne Metody PFC – I rodzaju • • • zgrzewanie, spawanie porowanie (spiekanie, formowanie rozrostowe), suszenie, aktywowanie, podgrzewanie Metody PFC – II rodzaju wtryskiwanie, wytłaczanie, prasowanie, laminowanie, odlewanie, kalandrowane formowanie z preform • • • klejenie, kitowanie, zamszowanie, drukowanie, metalizowanie, fluidyzacja
KLASYFIKACJA MATERIAŁÓW POLIMEROWYCH • Polimery termoplastyczne - termoplasty materiały zdolne do wielokrotnego przechodzenia pod wpływem ciepła ze stanu stałego w plastyczny następnie ciekły oraz odwrotnie bez uszkodzenia struktury oraz utraty właściwości fizycznych • Polimery utwardzalne duroplasty – materiały przekształcające się nieodwracalnie pod wpływem dostarczonego ciepła lub substancji chemicznej ze stanu plastycznego (ciekłego) w ciało stałe nietopliwe w procesie sieciowania. Rozróżnia się w tej grupie polimery termoutwardzalne (proces sieciowania wymaga podwyższonej temperatury i chemoutwardzalne (proces sieciowania wymaga obecności zw. chemicznego zwanego utwardzaczem.
KLASYFIKACJA MATERIAŁÓW POLIMEROWYCH ze względu na wydłużenie • PLASTOMERY – materiały polimerowy, którego współczynnik sprężystości wzdłużnej E (moduł Younga) wynosi powyżej 1000 MPa, a wydłużenie przy rozciąganiu do 100%. Rozróżnia się plastomery termoplastyczne i utwardzalne • Elastomery – materiał polimerowy, którego współczynnik sprężystości wzdłużnej zawiera się w przedziale od 1 do 4 MPa, a wydłużenie przy rozciąganiu jest większe od 100%. Rozróżnia się elastomery termoplastyczne i utwardzalne
KLASYFIKACJA MATERIAŁÓW POLIMEROWYCH ze względu na strukturę • Hopolimer- polimer otrzymany z jednego rodzaju monomeru • Kopolimer – polimer otrzymany z wiecej niż jednego rodzaju monomeru • Mieszanina polimerowa- polimer będący makroskopowo jednorodną mieszaniną dwóch lub większej ilości różnych polimerów o różnym stopniu mieszalności, które tworzą różne fazy • Kompozyt polimerowy- materiał utworzony z polmeru napełnionego co najmniej jedną substancją w postaci włókna lub proszku nie będącą polimerem.
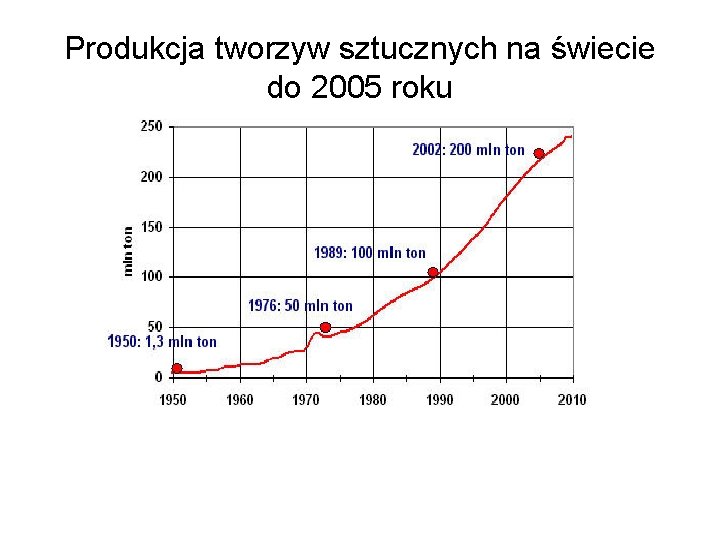
Produkcja tworzyw sztucznych na świecie do 2005 roku
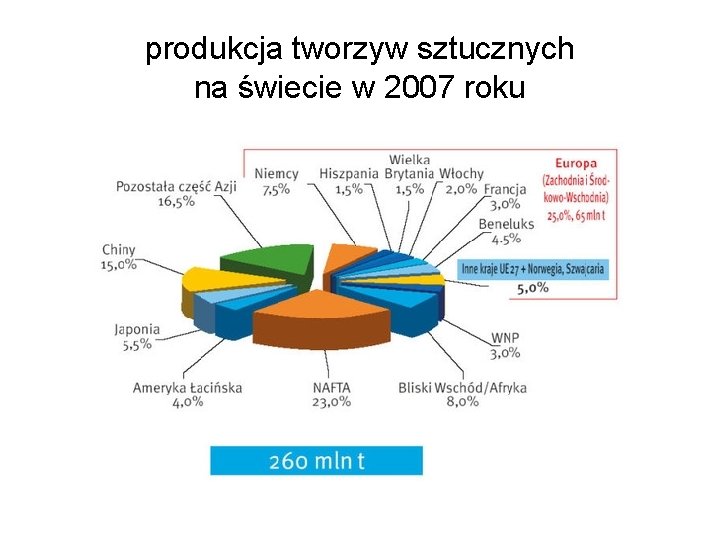
produkcja tworzyw sztucznych na świecie w 2007 roku
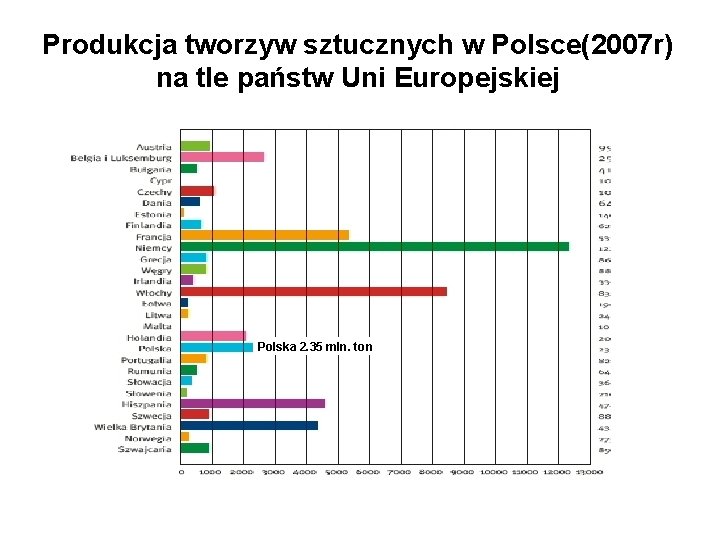
Produkcja tworzyw sztucznych w Polsce(2007 r) na tle państw Uni Europejskiej Polska 2. 35 mln. ton
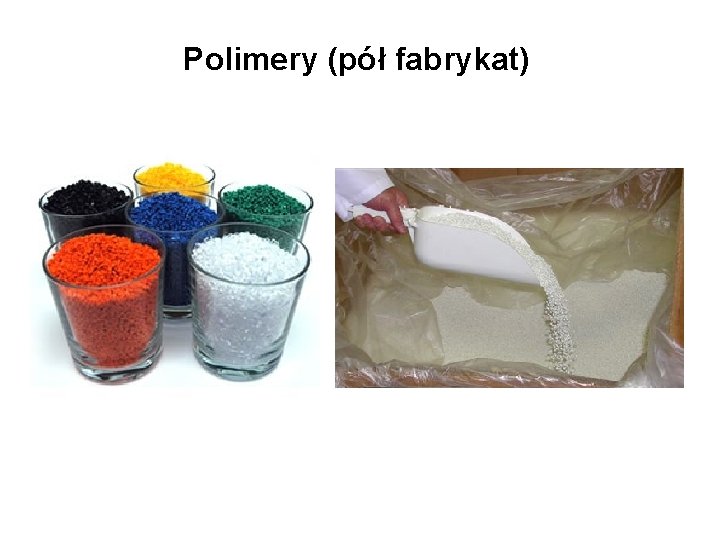
Polimery (pół fabrykat)
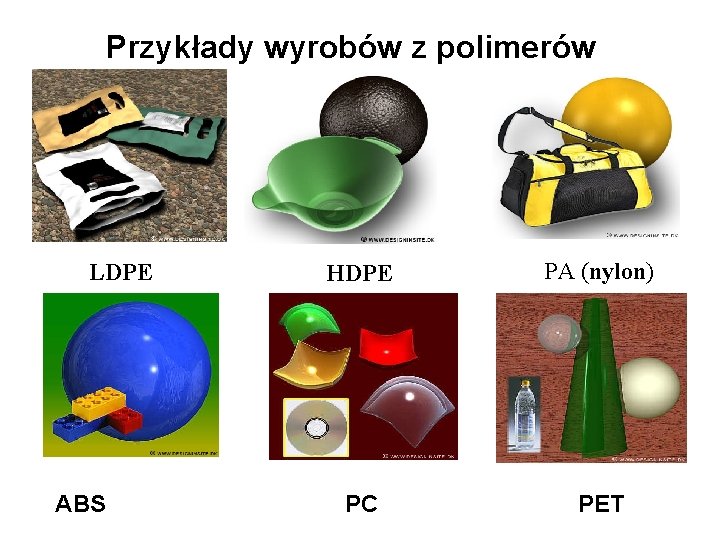
Przykłady wyrobów z polimerów LDPE ABS HDPE PA (nylon) PC PET
Przykłady wyrobów zespolonych Brass inserts with thread Heater circuit insert Turbine with spool insert
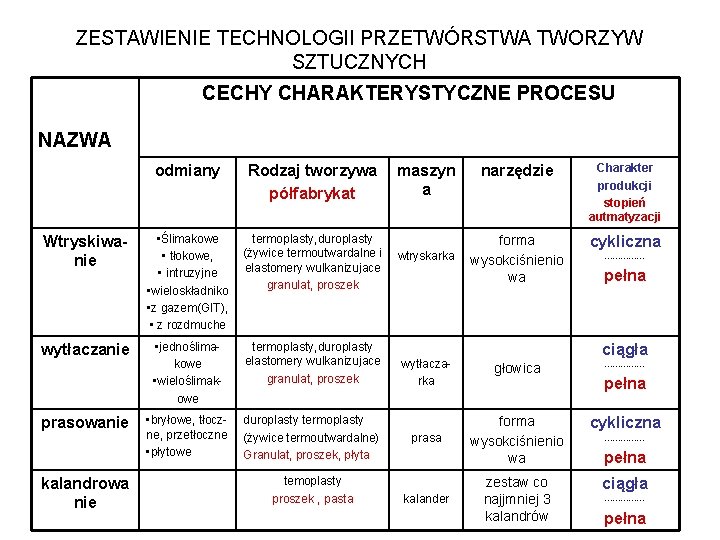
ZESTAWIENIE TECHNOLOGII PRZETWÓRSTWA TWORZYW SZTUCZNYCH CECHY CHARAKTERYSTYCZNE PROCESU NAZWA odmiany Rodzaj tworzywa półfabrykat Wtryskiwanie • Ślimakowe • tłokowe, • intruzyjne • wieloskładniko • z gazem(GIT), • z rozdmuche termoplasty, duroplasty (żywice termoutwardalne i elastomery wulkanizujace granulat, proszek wytłaczanie • jednoślimakowe • wieloślimakowe termoplasty, duroplasty elastomery wulkanizujace granulat, proszek • bryłowe, tłoczne, przetłoczne • płytowe duroplasty termoplasty (żywice termoutwardalne) Granulat, proszek, płyta prasowanie kalandrowa nie temoplasty proszek , pasta maszyn a wtryskarka narzędzie Charakter produkcji stopień autmatyzacji forma wysokciśnienio wa cykliczna -------- pełna ciągła wytłaczarka głowica prasa forma wysokciśnienio wa cykliczna zestaw co najjmniej 3 kalandrów ciągła kalander --------------- pełna
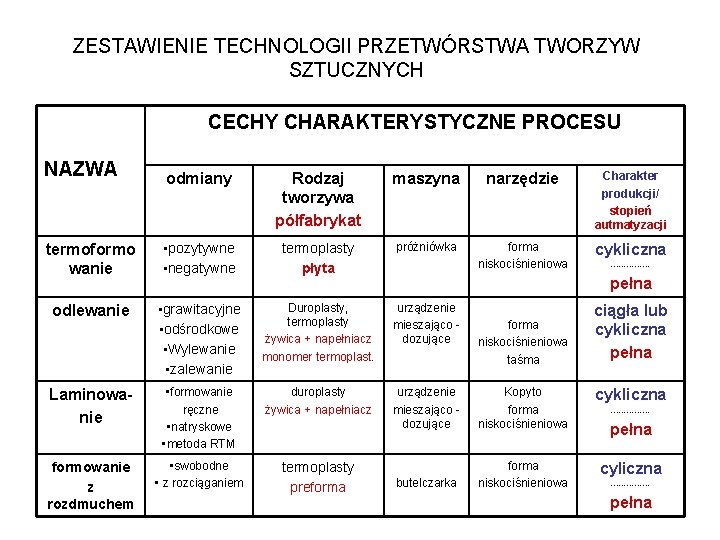
ZESTAWIENIE TECHNOLOGII PRZETWÓRSTWA TWORZYW SZTUCZNYCH CECHY CHARAKTERYSTYCZNE PROCESU NAZWA odmiany Rodzaj tworzywa półfabrykat maszyna narzędzie Charakter produkcji/ stopień autmatyzacji termoformo wanie • pozytywne • negatywne termoplasty płyta próżniówka forma niskociśnieniowa cykliczna odlewanie • grawitacyjne • odśrodkowe • Wylewanie • zalewanie Duroplasty, termoplasty żywica + napełniacz monomer termoplast. urządzenie mieszająco dozujące Laminowanie • formowanie ręczne • natryskowe • metoda RTM duroplasty żywica + napełniacz urządzenie mieszająco dozujące Kopyto forma niskociśnieniowa cykliczna formowanie z rozdmuchem • swobodne • z rozciąganiem termoplasty preforma butelczarka forma niskociśnieniowa cyliczna -------- pełna forma niskociśnieniowa taśma ciągła lub cykliczna pełna --------------- pełna
WTRYSKIWANIE • Jest to proces cykliczny, w którym materiał w postaci najczęściej granulatu podawany jest do ogrzewanego cylindra uplastycznia się a następnie podawany jest przez dyszę do gniazda formy. W formie pod ciśnieniem tworzywo przechodzi w stan stały po czym jest usuwany w postaci gotowego wyrobu
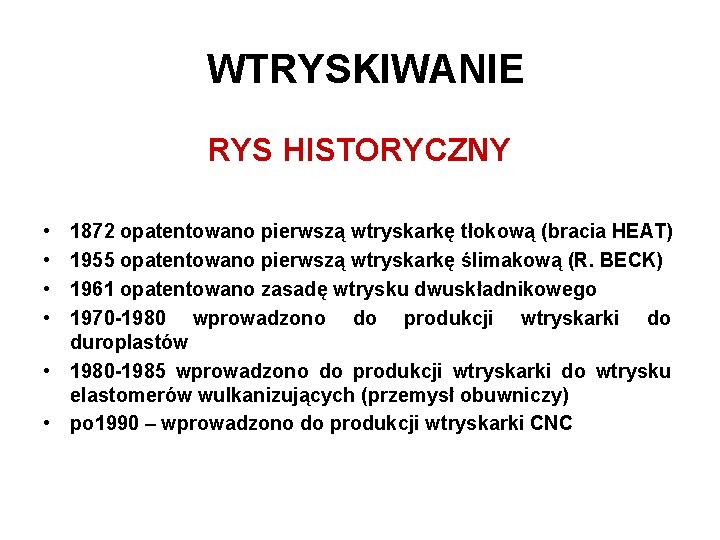
WTRYSKIWANIE RYS HISTORYCZNY • • 1872 opatentowano pierwszą wtryskarkę tłokową (bracia HEAT) 1955 opatentowano pierwszą wtryskarkę ślimakową (R. BECK) 1961 opatentowano zasadę wtrysku dwuskładnikowego 1970 -1980 wprowadzono do produkcji wtryskarki do duroplastów • 1980 -1985 wprowadzono do produkcji wtryskarki do wtrysku elastomerów wulkanizujących (przemysł obuwniczy) • po 1990 – wprowadzono do produkcji wtryskarki CNC
Cechy charakterystyczne procesu wtryskiwania • proces cykliczny, • wysokociśnieniowy, • do produkcji wyrobów bryłowych pełnych, kompozytowych, dwuskładnikowych, wielokolorowych, wyrobów o zmiennej gęstości, zespolonych (tworzywo metal, itp) o masie rzędu 10 -2 grama do 105 grama, • bezodpadowy, • o dużej wydajności, • w pełni zautomatyzowany, • elastyczny, • mobilny.
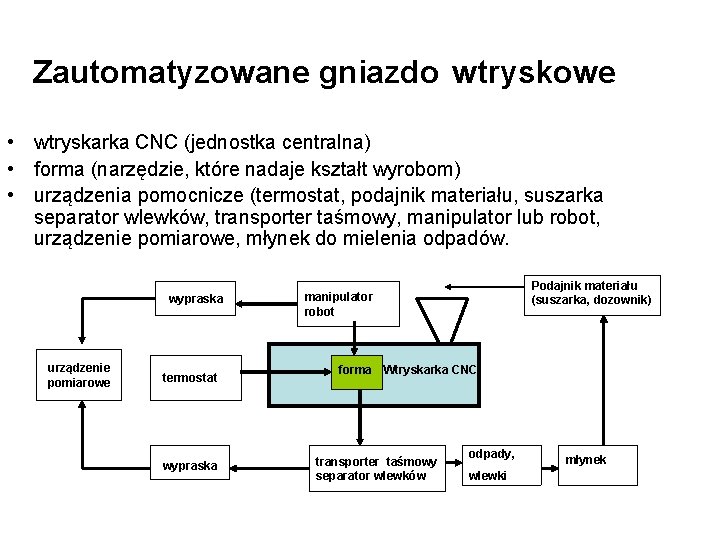
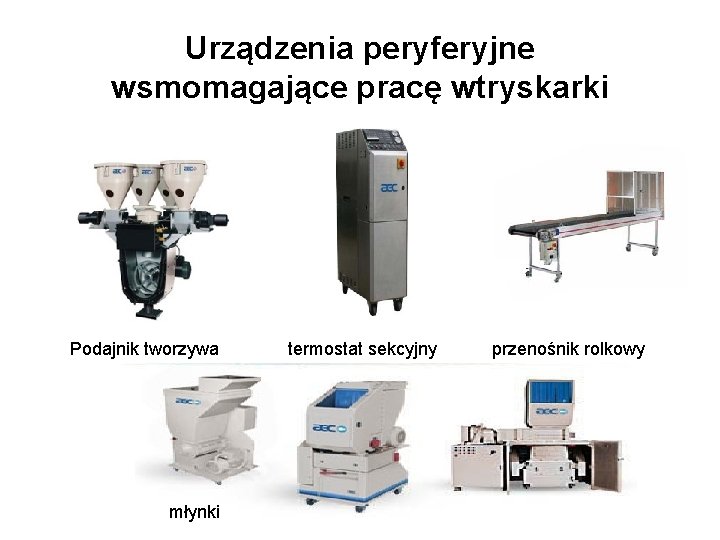
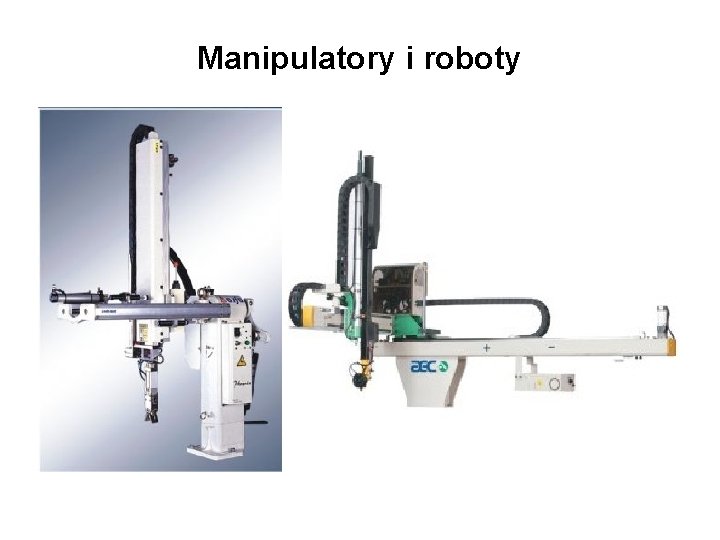
Zautomatyzowane gniazdo wtryskowe • wtryskarka CNC (jednostka centralna) • forma (narzędzie, które nadaje kształt wyrobom) • urządzenia pomocnicze (termostat, podajnik materiału, suszarka separator wlewków, transporter taśmowy, manipulator lub robot, urządzenie pomiarowe, młynek do mielenia odpadów. wypraska urządzenie pomiarowe termostat wypraska Podajnik materiału (suszarka, dozownik) manipulator robot forma Wtryskarka CNC transporter taśmowy separator wlewków odpady, wlewki młynek
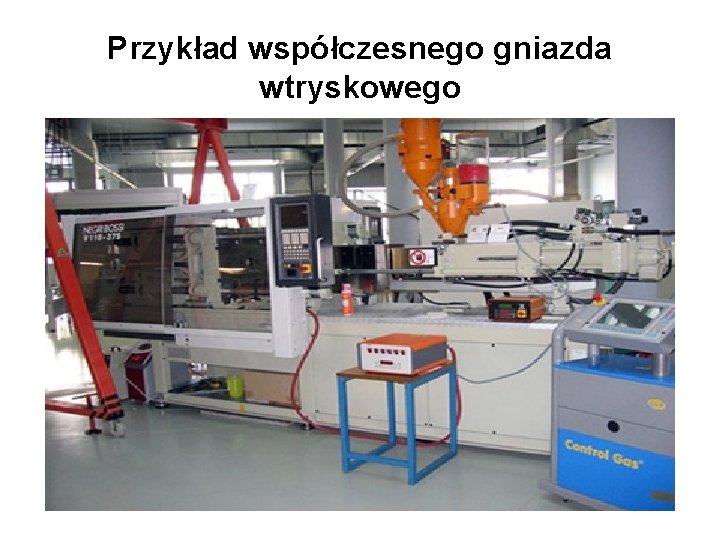
Przykład współczesnego gniazda wtryskowego
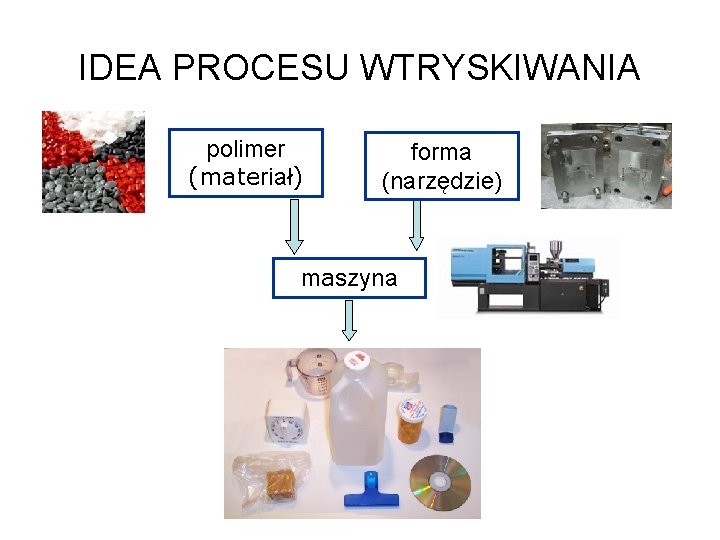
IDEA PROCESU WTRYSKIWANIA polimer (materiał) forma (narzędzie) maszyna
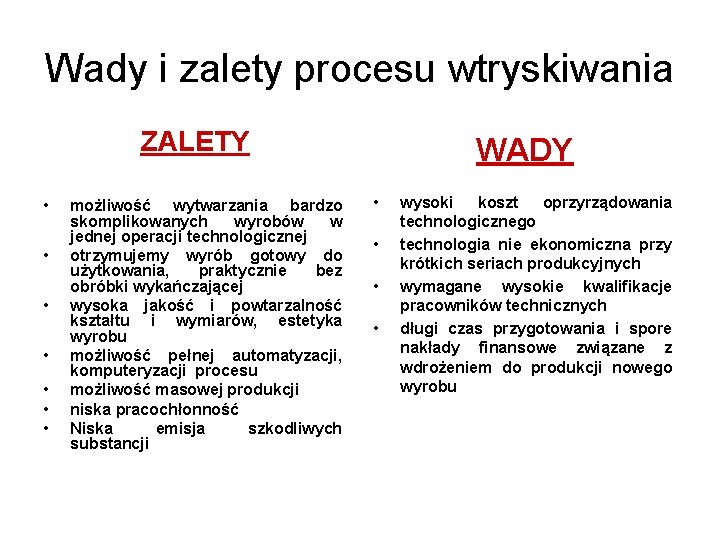
Wady i zalety procesu wtryskiwania ZALETY • • możliwość wytwarzania bardzo skomplikowanych wyrobów w jednej operacji technologicznej otrzymujemy wyrób gotowy do użytkowania, praktycznie bez obróbki wykańczającej wysoka jakość i powtarzalność kształtu i wymiarów, estetyka wyrobu możliwość pełnej automatyzacji, komputeryzacji procesu możliwość masowej produkcji niska pracochłonność Niska emisja szkodliwych substancji WADY • • wysoki koszt oprzyrządowania technologicznego technologia nie ekonomiczna przy krótkich seriach produkcyjnych wymagane wysokie kwalifikacje pracowników technicznych długi czas przygotowania i spore nakłady finansowe związane z wdrożeniem do produkcji nowego wyrobu
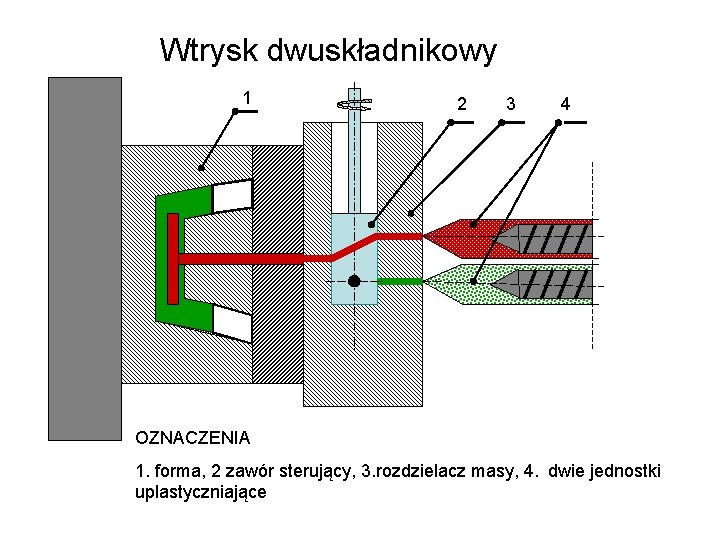
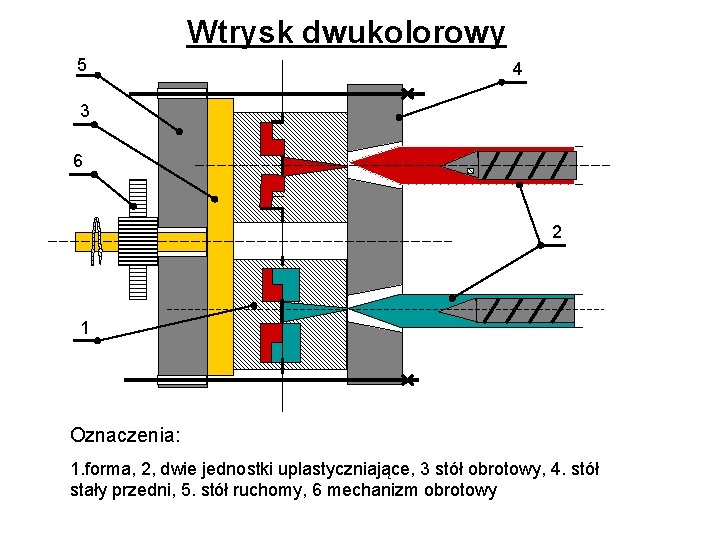
ODMIANY WTRYSKIWANIA • • • Wtryskiwanie ślimakowe- uplastycznienie tworzywa w układzie ślimak cylinder Wtryskiwanie tłokowe – uplastycznienie materiału w cylindrze a wtryśnięcie za pomcą tłoka Wtryskiwanie intruzyjne – możliwość wtryskiwania kształtek, których objętość leży daleko powyżej maksymalnej objętości wtryskowej ślimaka Wtryskiwanie wielobarwne lub wieloskładnikowe – możliwość formowania wyrobów złożonych z różnych materiałów lub kolorów, połączenie materiałów następuje w formie na gorąco, wtryskarka wymaga co najmniej dwóch jednostek wtryskowych. Wtryskiwanie gazowe GIT lub gazowe ze spienianiem GIT-S- podczas procesu wtryskiwania do formy podawany jest gaz obojętny w ten sposób można formować wyroby o różnych grubościach ścianek. W technice GIT – S pęcherzyki gazu w formie powodują spienienie tworzywa. Wtryskiwanie z rozdmuchiwaniem lub z rozciąganiem – metoda dwuetapowa do formowania pojemników wewnątrz pustych. W pierwszym etapie wytwarza się wypraskę, w drugim wypraskę się rozdmuchuje się (wprowadzając do środka gaz) lub rozciąga za pomocą rdzenia
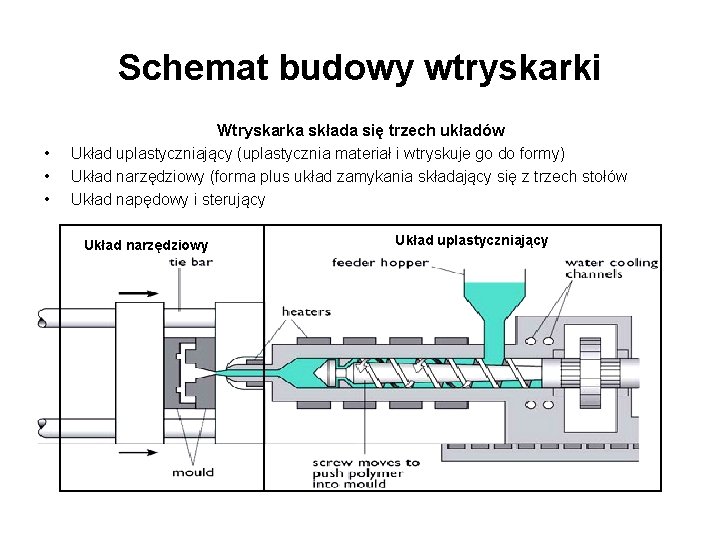
Schemat budowy wtryskarki • • • Wtryskarka składa się trzech układów Układ uplastyczniający (uplastycznia materiał i wtryskuje go do formy) Układ narzędziowy (forma plus układ zamykania składający się z trzech stołów Układ napędowy i sterujący Układ narzędziowy Układ uplastyczniający
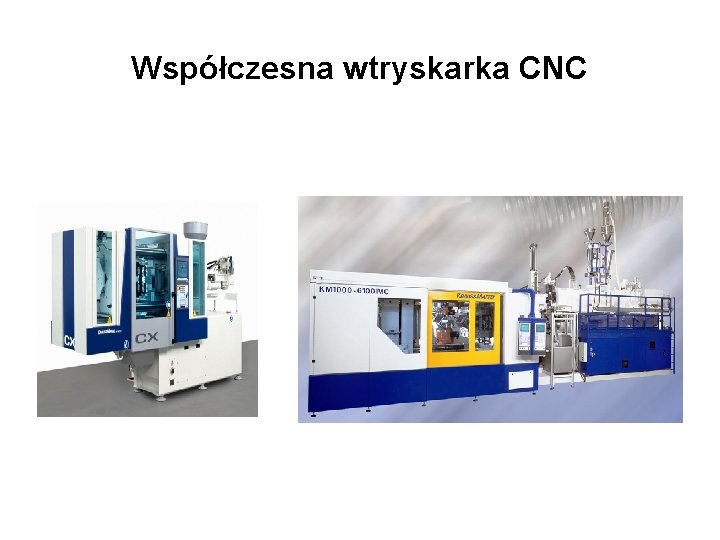
Współczesna wtryskarka CNC
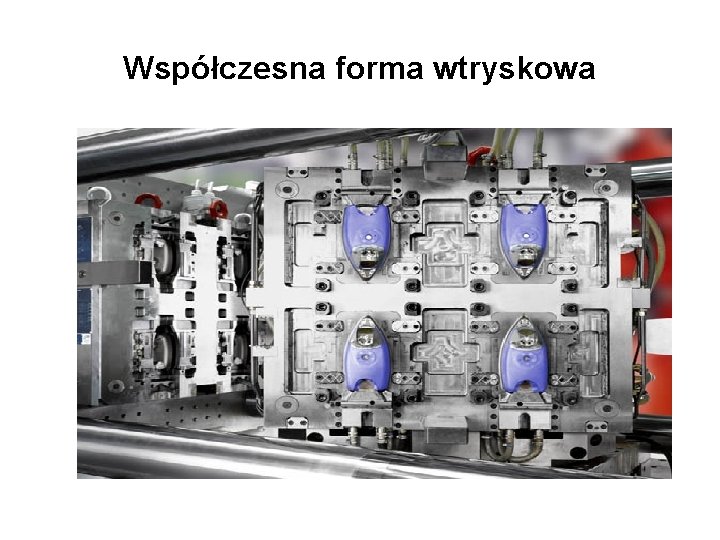
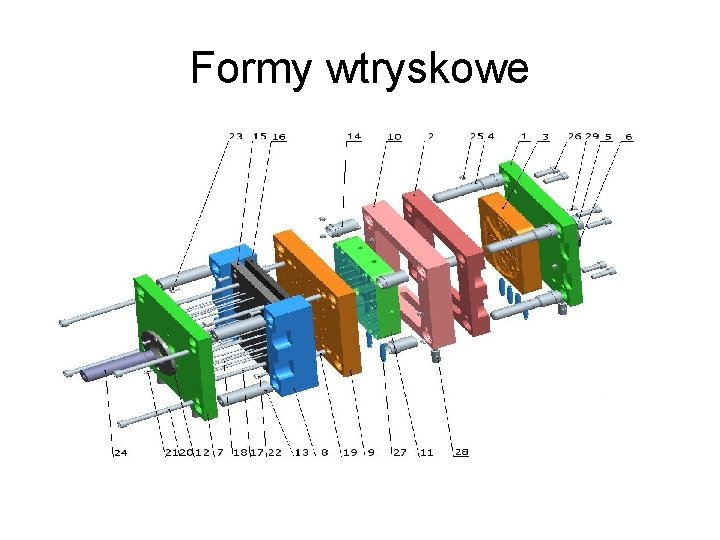
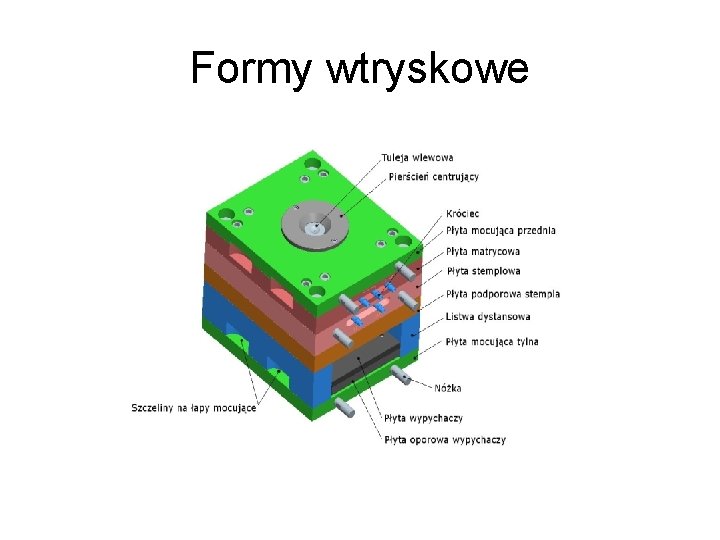
Współczesna forma wtryskowa
Formy wtryskowe
Formy wtryskowe
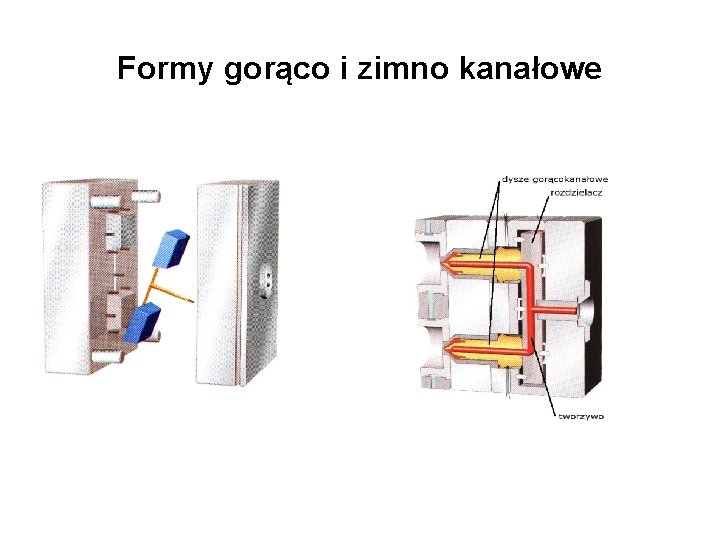
Formy gorąco i zimno kanałowe
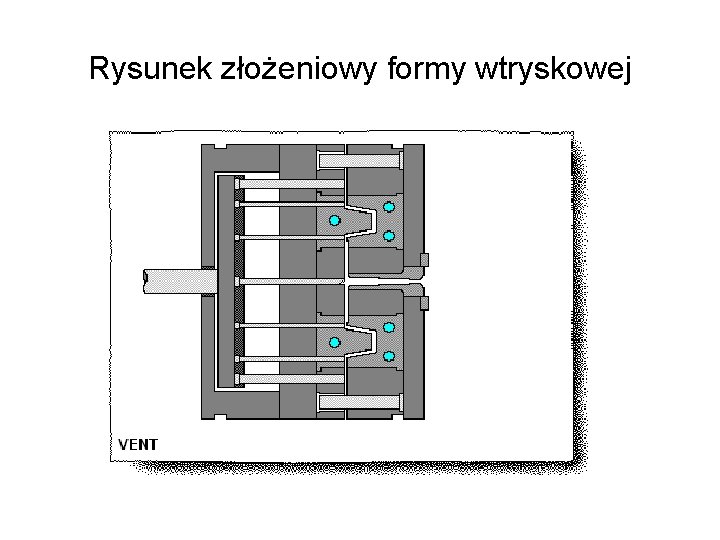
Rysunek złożeniowy formy wtryskowej
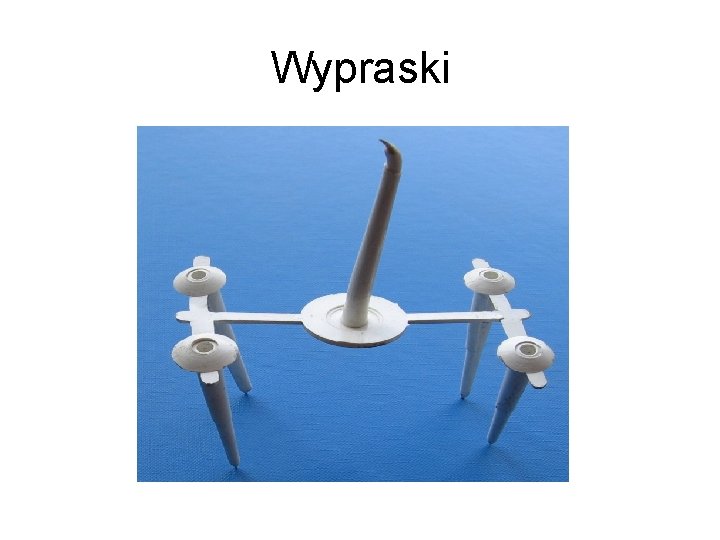
Wypraski
Urządzenia peryferyjne wsmomagające pracę wtryskarki Podajnik tworzywa młynki termostat sekcyjny przenośnik rolkowy
Manipulatory i roboty
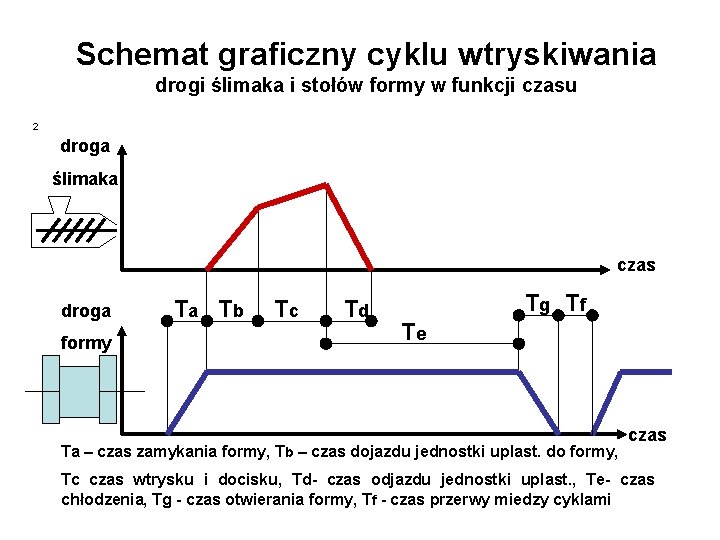
Cykl wtryskiwania i parametry procesu Cykl wtryskiwania - etapy • • uplastycznienie materiału zamknięcie formy dojazd jednostki uplastyczniającej do formy wtrysk docisk chłodzenie usunięcie wypraski z formy Parametry procesu • • • temperatury - (stref grzewczych na cylindrze i dyszy, temp. połówek formy na termostacie) Ciśnienia - (wtrysku, docisku, zwarcia połówek formy-siła zamykania, uplastycznienia) Drogi - (skok formy, skok ślimaka lub tłoka, skok wypychaczy, skok jednostki uplastyczniającej) Prędkości - (zamykania i otwierania formy, wypychaczy, wtrysku, jednostki uplastyczniąjącej, prędkość obrotowa ślimaka) Czasy (cyklu, wtrysku, docisku, chłodzenia formy)
Schemat graficzny cyklu wtryskiwania drogi ślimaka i stołów formy w funkcji czasu 2 droga ślimaka czas droga formy Ta Tb Tc Td Tg Tf Te Ta – czas zamykania formy, Tb – czas dojazdu jednostki uplast. do formy, czas Tc czas wtrysku i docisku, Td- czas odjazdu jednostki uplast. , Te- czas chłodzenia, Tg - czas otwierania formy, Tf - czas przerwy miedzy cyklami
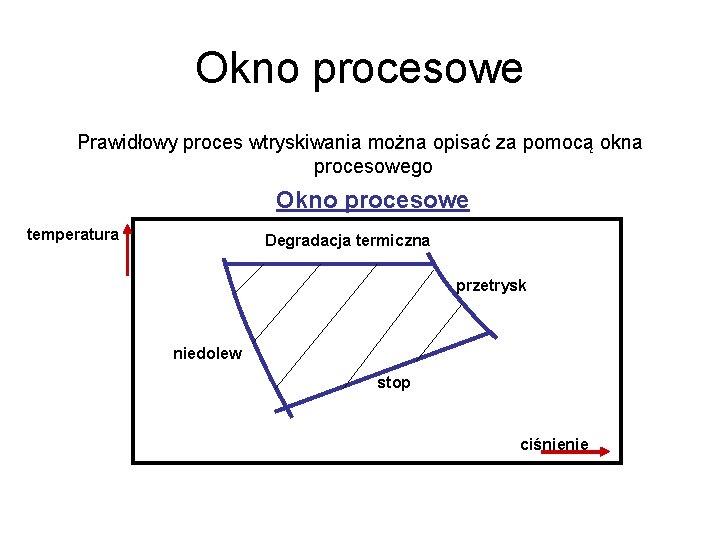
Okno procesowe Prawidłowy proces wtryskiwania można opisać za pomocą okna procesowego Okno procesowe temperatura Degradacja termiczna przetrysk niedolew stop ciśnienie
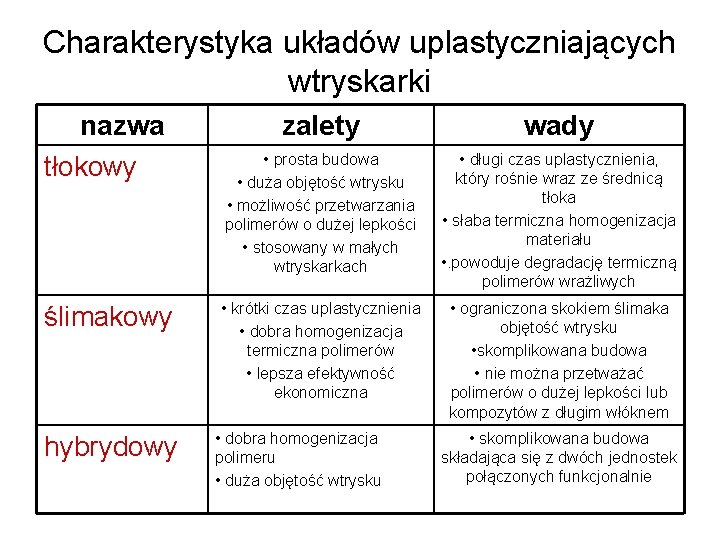
Charakterystyka układów uplastyczniających wtryskarki nazwa tłokowy ślimakowy hybrydowy zalety wady • prosta budowa • duża objętość wtrysku • możliwość przetwarzania polimerów o dużej lepkości • stosowany w małych wtryskarkach • długi czas uplastycznienia, który rośnie wraz ze średnicą tłoka • słaba termiczna homogenizacja materiału • . powoduje degradację termiczną polimerów wrażliwych • krótki czas uplastycznienia • dobra homogenizacja termiczna polimerów • lepsza efektywność ekonomiczna • ograniczona skokiem ślimaka objętość wtrysku • skomplikowana budowa • nie można przetważać polimerów o dużej lepkości lub kompozytów z długim włóknem • dobra homogenizacja polimeru • duża objętość wtrysku • skomplikowana budowa składająca się z dwóch jednostek połączonych funkcjonalnie
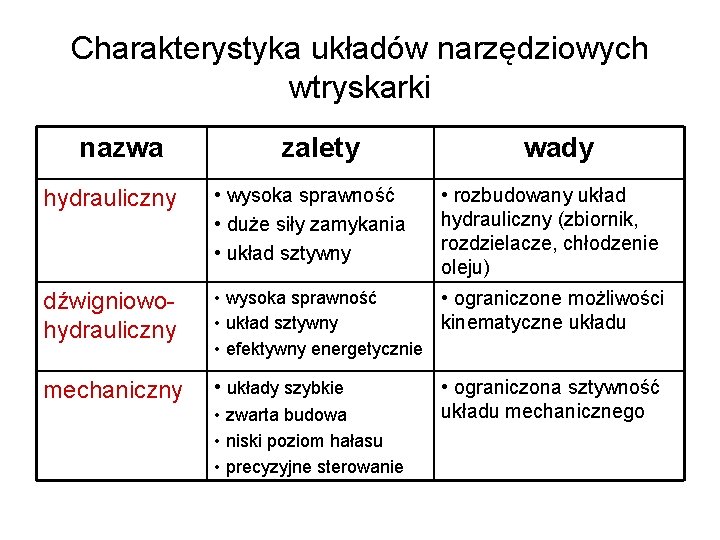
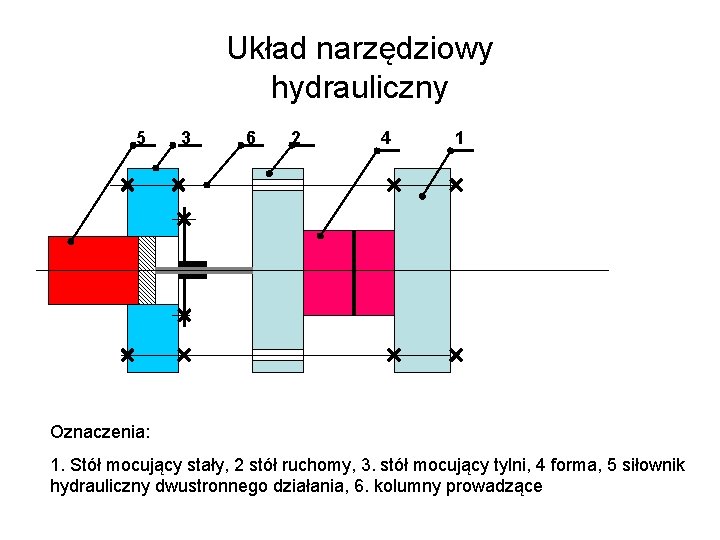
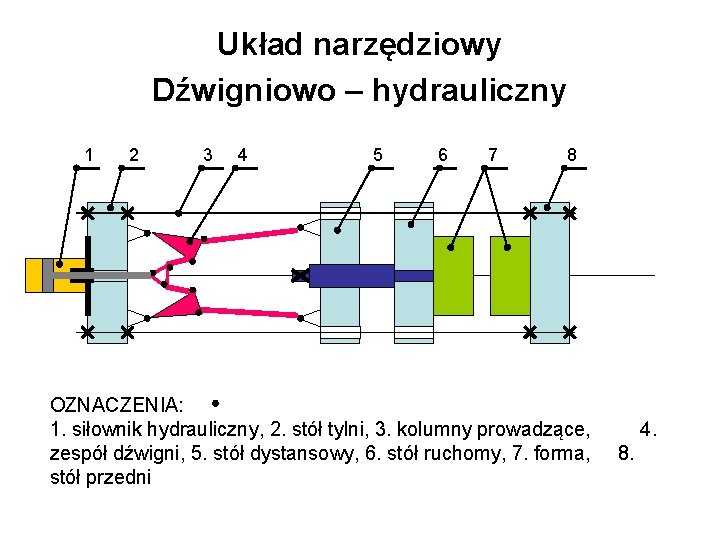
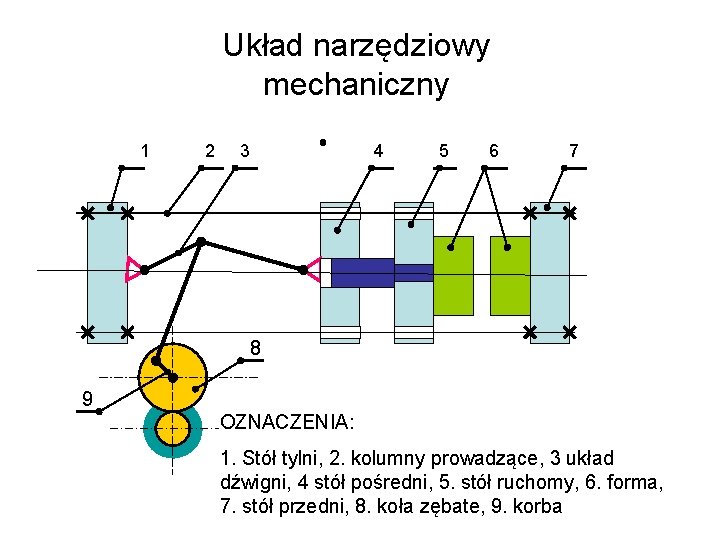
Charakterystyka układów narzędziowych wtryskarki nazwa zalety wady hydrauliczny • wysoka sprawność • duże siły zamykania • układ sztywny dźwigniowohydrauliczny • wysoka sprawność • ograniczone możliwości • układ sztywny kinematyczne układu • efektywny energetycznie mechaniczny • układy szybkie • zwarta budowa • niski poziom hałasu • precyzyjne sterowanie • rozbudowany układ hydrauliczny (zbiornik, rozdzielacze, chłodzenie oleju) • ograniczona sztywność układu mechanicznego
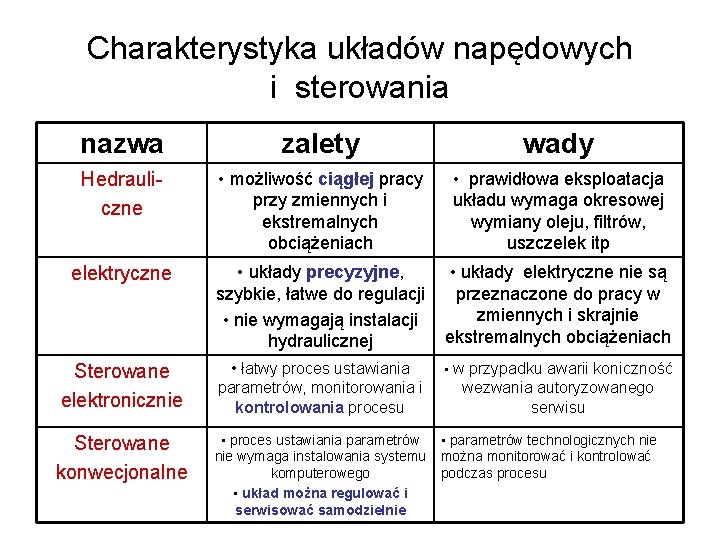
Charakterystyka układów napędowych i sterowania nazwa zalety wady Hedrauliczne • możliwość ciągłej pracy przy zmiennych i ekstremalnych obciążeniach • prawidłowa eksploatacja układu wymaga okresowej wymiany oleju, filtrów, uszczelek itp elektryczne • układy precyzyjne, szybkie, łatwe do regulacji • nie wymagają instalacji hydraulicznej • układy elektryczne nie są przeznaczone do pracy w zmiennych i skrajnie ekstremalnych obciążeniach Sterowane elektronicznie • łatwy proces ustawiania parametrów, monitorowania i kontrolowania procesu • w przypadku awarii koniczność Sterowane konwecjonalne • proces ustawiania parametrów nie wymaga instalowania systemu komputerowego • układ można regulować i serwisować samodzielnie • parametrów technologicznych nie można monitorować i kontrolować podczas procesu wezwania autoryzowanego serwisu
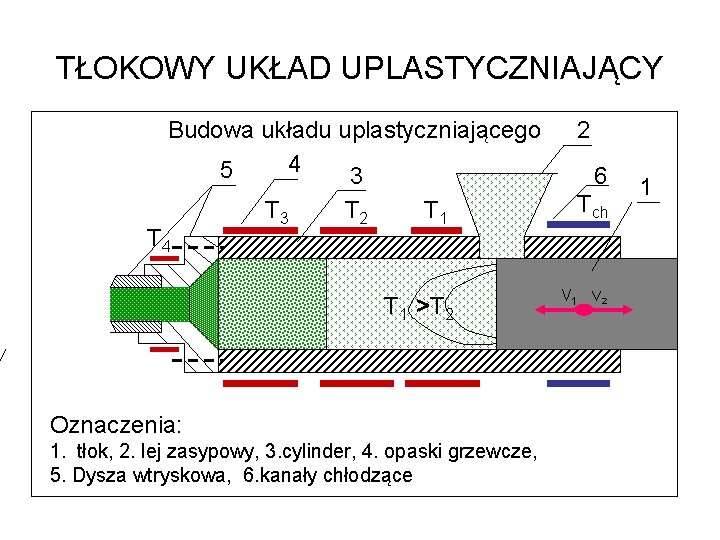
TŁOKOWY UKŁAD UPLASTYCZNIAJĄCY Budowa układu uplastyczniającego 4 5 3 T 4 T 3 T 2 T 1 >T 2 Oznaczenia: 1. tłok, 2. lej zasypowy, 3. cylinder, 4. opaski grzewcze, 5. Dysza wtryskowa, 6. kanały chłodzące 2 6 Tch V 1 V 2 1
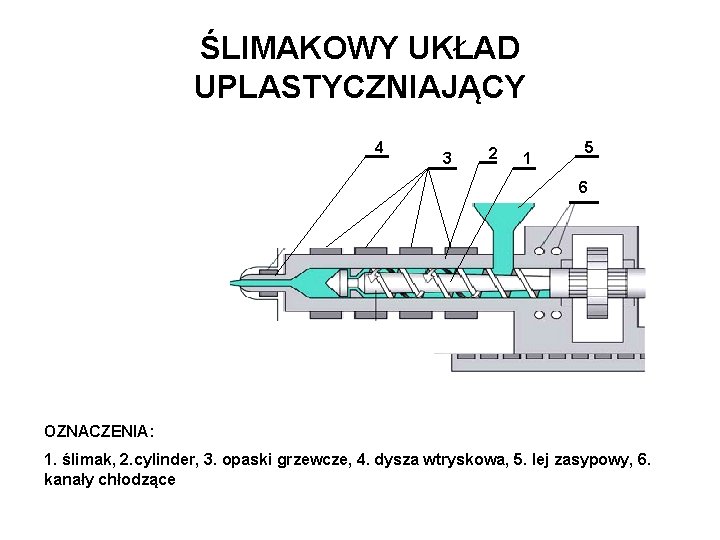
ŚLIMAKOWY UKŁAD UPLASTYCZNIAJĄCY 4 3 2 1 5 6 OZNACZENIA: 1. ślimak, 2. cylinder, 3. opaski grzewcze, 4. dysza wtryskowa, 5. lej zasypowy, 6. kanały chłodzące
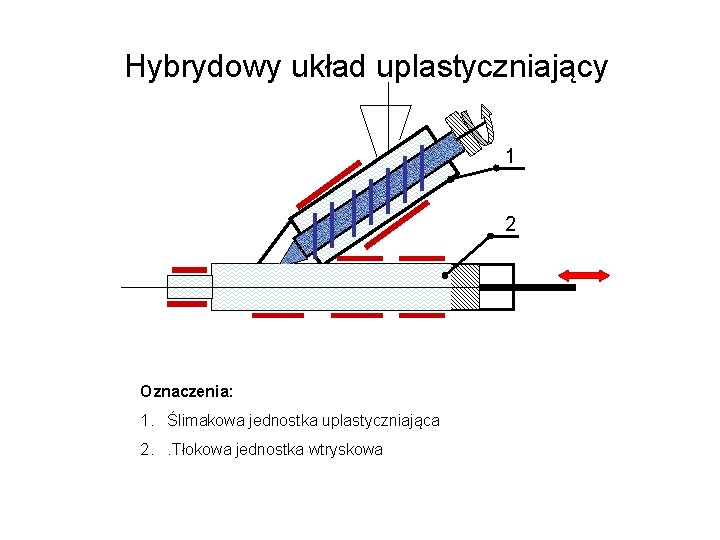
Hybrydowy układ uplastyczniający 1 2 Oznaczenia: 1. Ślimakowa jednostka uplastyczniająca 2. . Tłokowa jednostka wtryskowa
Układ narzędziowy hydrauliczny 5 3 6 2 4 1 Oznaczenia: 1. Stół mocujący stały, 2 stół ruchomy, 3. stół mocujący tylni, 4 forma, 5 siłownik hydrauliczny dwustronnego działania, 6. kolumny prowadzące
Układ narzędziowy Dźwigniowo – hydrauliczny 1 2 3 4 5 6 7 8 OZNACZENIA: 1. siłownik hydrauliczny, 2. stół tylni, 3. kolumny prowadzące, zespół dźwigni, 5. stół dystansowy, 6. stół ruchomy, 7. forma, stół przedni 4. 8.
Układ narzędziowy mechaniczny 1 2 3 4 5 6 7 8 9 OZNACZENIA: 1. Stół tylni, 2. kolumny prowadzące, 3 układ dźwigni, 4 stół pośredni, 5. stół ruchomy, 6. forma, 7. stół przedni, 8. koła zębate, 9. korba
Wtrysk dwuskładnikowy 1 2 3 4 OZNACZENIA 1. forma, 2 zawór sterujący, 3. rozdzielacz masy, 4. dwie jednostki uplastyczniające
Wtrysk dwukolorowy 5 4 3 6 2 1 Oznaczenia: 1. forma, 2, dwie jednostki uplastyczniające, 3 stół obrotowy, 4. stół stały przedni, 5. stół ruchomy, 6 mechanizm obrotowy
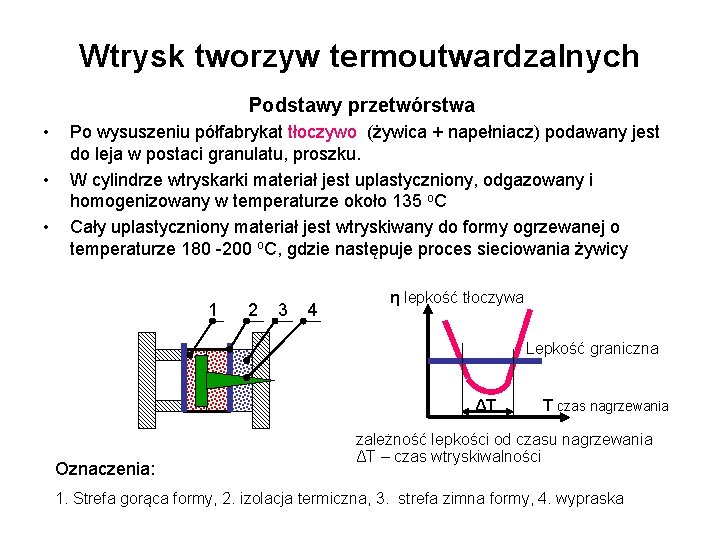
Wtrysk tworzyw termoutwardzalnych Podstawy przetwórstwa • • • Po wysuszeniu półfabrykat tłoczywo (żywica + napełniacz) podawany jest do leja w postaci granulatu, proszku. W cylindrze wtryskarki materiał jest uplastyczniony, odgazowany i homogenizowany w temperaturze około 135 o. C Cały uplastyczniony materiał jest wtryskiwany do formy ogrzewanej o temperaturze 180 -200 o. C, gdzie następuje proces sieciowania żywicy 1 2 3 4 η lepkość tłoczywa Lepkość graniczna ΔT Oznaczenia: T czas nagrzewania zależność lepkości od czasu nagrzewania ΔT – czas wtryskiwalności 1. Strefa gorąca formy, 2. izolacja termiczna, 3. strefa zimna formy, 4. wypraska
Wtrysk elastomerów wulkanizujących Podstawy przetwórstwa gumy i mieszanek kauczukowych • • • półprodukt w postaci granulatu lub taśmy zasypywany jest do leja wtryskarki w temperaturze pokojowej w cylindrze tworzywo jest podgrzewane do 60 – 90 stopni tworzywo jest wtryskiwane do termostatowanej formy o temp. 180 -2400 C w której zachodzi wulkanizacja Park maszynowy • • Wtryskarka wymaga specjalnej konstrukcji ślimaka. Stosuje się ślimaki śrubowe o stopniu sprężenia 3: 1 i L/D = 14 lub ślimaki walcowe o stopniu sprężania 1: 1 i dużym współczynniku tarcia Forma jest mocowana na obrotowym stole (praca w systemie karuzelowym) Zalety W stosunku do klasycznej technologii wulkanizacji gumy wtrysk gumy i silikonów zapewnia lepszą jednorodność mieszanki, wysoką jakość wyrobów, możliwość formowania wyrobów o skomplikowanych kształtach
Wtrysk reaktywny polimerów utwardzalnych RIM, R-RIM, S-RIM • RIM - (reactive injection moulding) – odlewanie wtryskowe polimerów utwardzalnych sieciujących w formie wtryskowej. Półfabrykat ma postać ciekłą (płyn, past, krem) i podawany jest w temperaturze otoczenia do miksera gzie następuje homogenizacja mieszanki składającej się z żywicy utwardzacza i napełniaczy. Wymieszane w mikserze składniki podawane są w sposób ciągły do cylindra w którym ślimak bez kompresji przemieszcza tworzywo przez dyszę zaworową. W układzie uplastyczniającym występuje strefa odgazowania. Tworzywo wtryskiwane pod niskim ciśnieniem do termostatowanej formy, w której sieciuje. Formy mocowane są na obrotowym stole (praca w systemie karuzelowym) • R-RIM - odlewanie wtryskowe z dodatkiem ciętych włókien (szklanych, węglowych, itp. ) • S-RIM – odlewanie wtryskowe z dodatkiem kompozytów strukturalnych układanych w postaci mat lub tkanin w formie zalewanej żywicą