
Usinagem I Carlos A Wurzel Mandrilamento Processo mecnico
- Slides: 36
Usinagem I Carlos A. Wurzel
Mandrilamento Processo mecânico de usinagem destinado a obtenção de superfícies de revolução com auxilio de uma ou varias ferramentas de barra. n Onde a ferramenta gira e a peça ou a ferramenta se deslocam simultaneamente segundo uma trajetória determinada. n
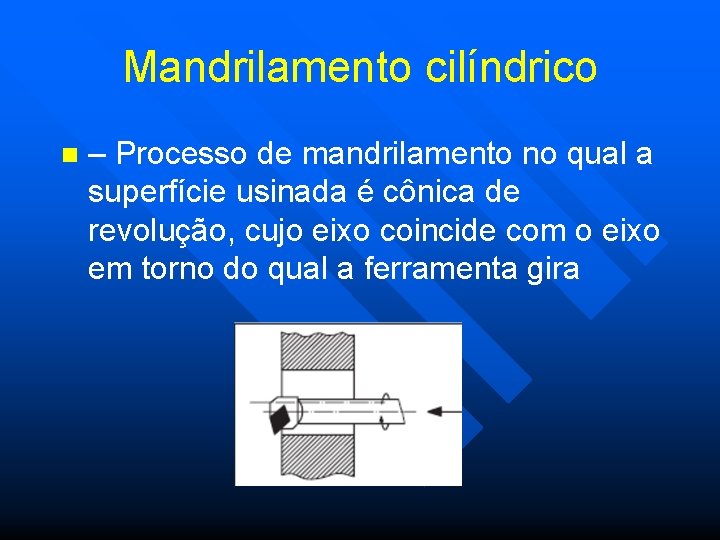
Mandrilamento cilíndrico n – Processo de mandrilamento no qual a superfície usinada é cônica de revolução, cujo eixo coincide com o eixo em torno do qual a ferramenta gira
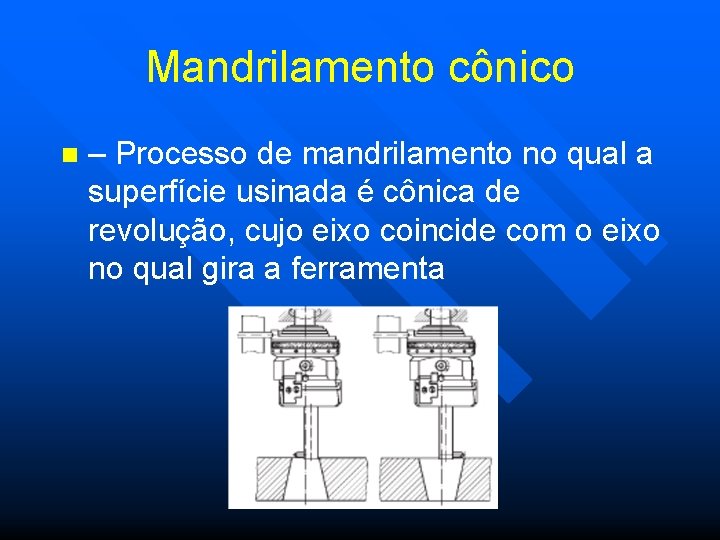
Mandrilamento cônico n – Processo de mandrilamento no qual a superfície usinada é cônica de revolução, cujo eixo coincide com o eixo no qual gira a ferramenta
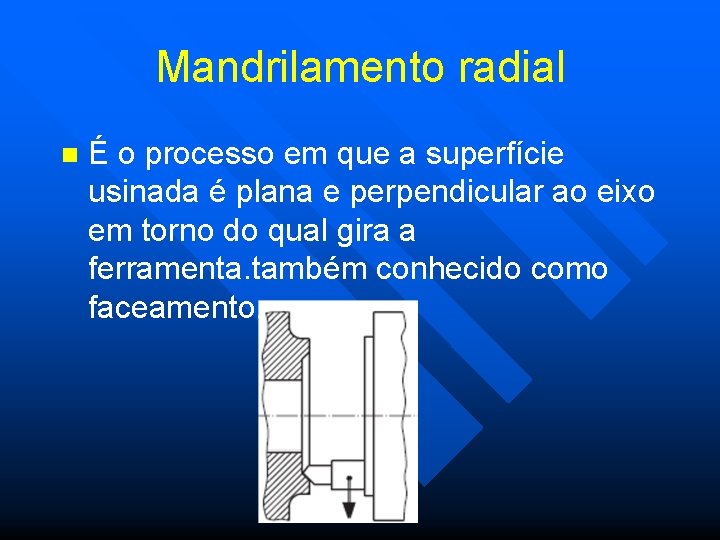
Mandrilamento radial n É o processo em que a superfície usinada é plana e perpendicular ao eixo em torno do qual gira a ferramenta. também conhecido como faceamento.
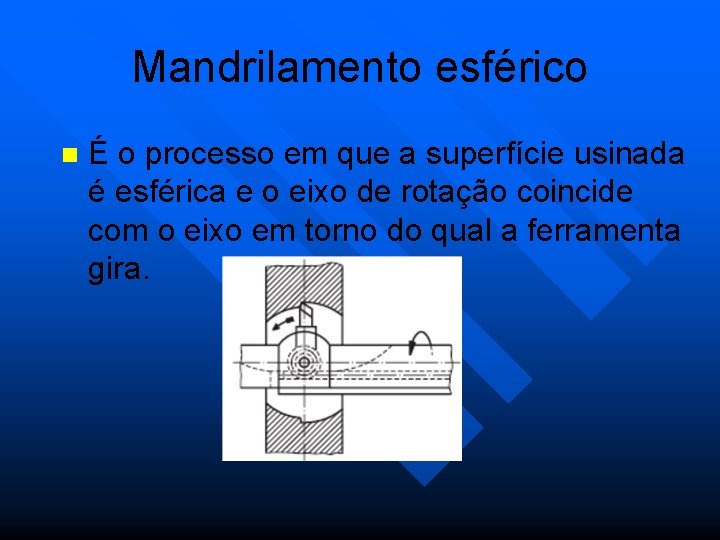
Mandrilamento esférico n É o processo em que a superfície usinada é esférica e o eixo de rotação coincide com o eixo em torno do qual a ferramenta gira.
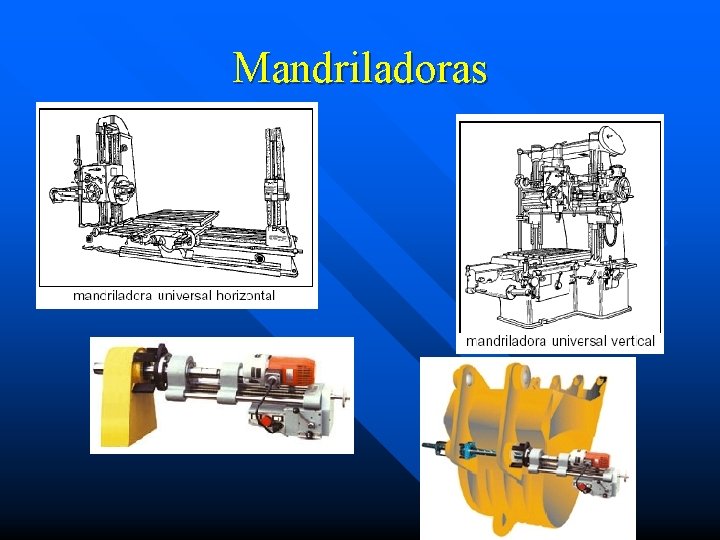
Mandriladoras n As mandriladoras são máquinas especiais que permitem a adaptação de diferentes tipos de ferramentas. Com o acoplamento de acessórios apropriados, a mandriladora, além mandrilamento, pode ser utilizada para furar, fresar, rosquear etc. , tornando-se, nesses casos, uma máquina universal. Dependendo da posição do eixo-árvore, as mandriladoras podem ser horizontais ou
Mandriladoras
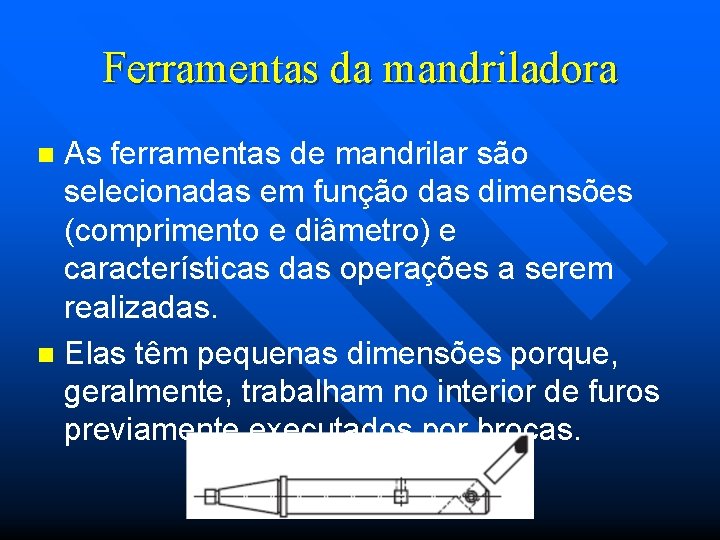
Ferramentas da mandriladora As ferramentas de mandrilar são selecionadas em função das dimensões (comprimento e diâmetro) e características das operações a serem realizadas. n Elas têm pequenas dimensões porque, geralmente, trabalham no interior de furos previamente executados por brocas. n
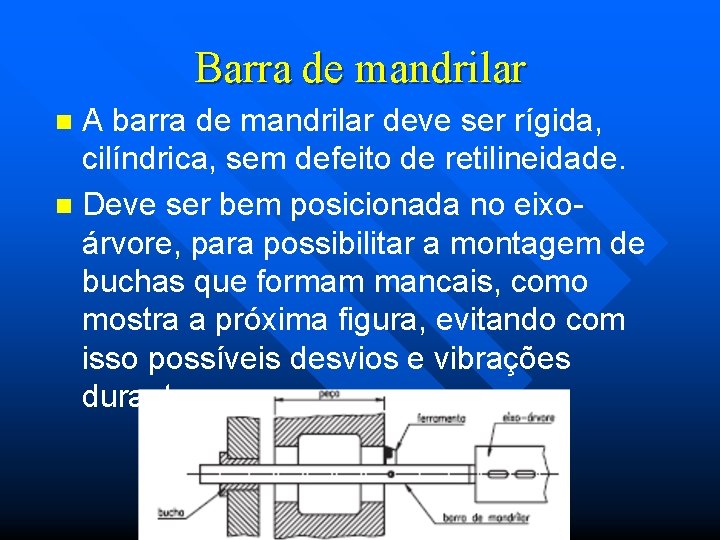
Barra de mandrilar A barra de mandrilar deve ser rígida, cilíndrica, sem defeito de retilineidade. n Deve ser bem posicionada no eixoárvore, para possibilitar a montagem de buchas que formam mancais, como mostra a próxima figura, evitando com isso possíveis desvios e vibrações durante o uso. n
Fresamento n O levantamento histórico indica que a operação de fresamento surgiu em 1918. A fresadora, ou máquina de fresar, é a máquina cuja ferramenta possui movimento de rotação e que permite movimentar a peça em um, dois, três ou mais eixos (lineares ou giratórios). Sendo assim tem-se uma máquina elaborada para execução facilitada de peças prismáticas, ao contrário do torno que executa principalmente peças rotacionais (perfil de revolução).
Tipos de fresadoras Pode-se classificar as fresadoras de diversas formas, sendo as principais classificações as que levam em consideração o tipo de avanço, a estrutura, a posição do eixo-árvore em relação a mesa de trabalho e a sua aplicação. Tem-se: n Quanto ao avanço: n · Manual; n · Automático (hidráulico ou elétrico). n
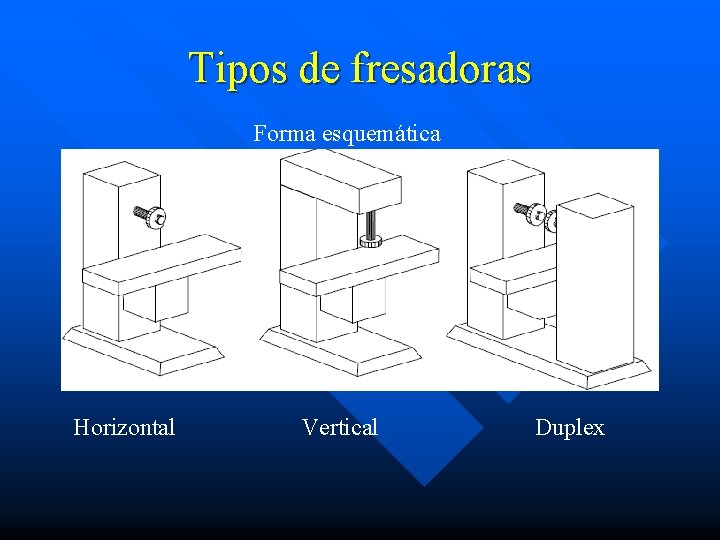
Tipos de fresadoras Quanto à estrutura: · De oficina, também chamada de ferramenteira (maior flexibilidade); · De produção (maior produtividade); n Quanto a posição do eixo-árvore: · Vertical (eixo árvore perpendicular a mesa); · Horizontal (eixo árvore paralelo a mesa); · Universal (pode ser configurada para vertical ou horizontal); · Omniversal (universal com a mesa que pode ser inclinada); · Duplex (dois eixos-árvore simultâneos); · Triplex(três eixos-árvore simultâneos); · Multiplex; · Especiais. n
Tipos de fresadoras Quanto a aplicação: · Convencional; · Pantográfica (fresadora gravadora); · Chaveteira (específica para fazer chavetas internas e/ou externas); · Dentadora (específica para usinar engrenagens); · Copiadora (o apalpador toca um modelo e a ferramenta o reproduz na peça); n
Tipos de fresadoras Forma esquemática Horizontal Vertical Duplex
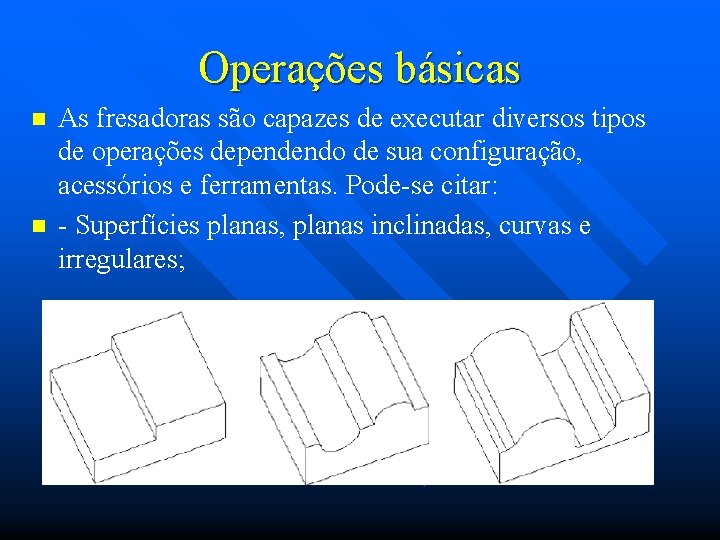
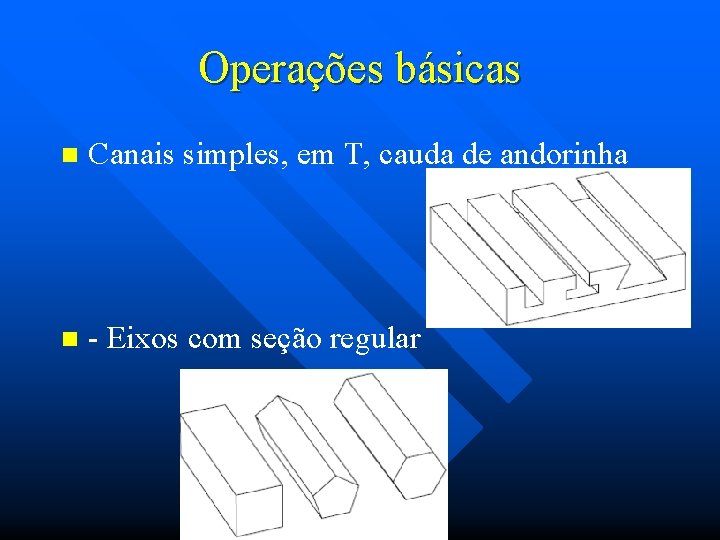
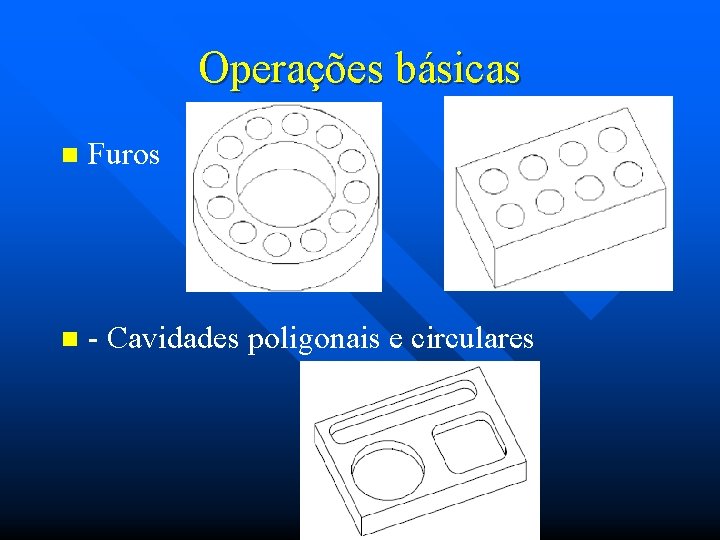
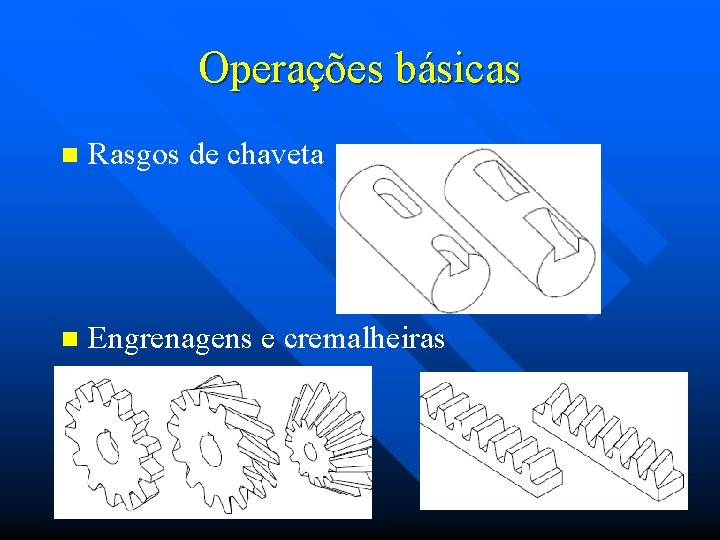
Operações básicas n n As fresadoras são capazes de executar diversos tipos de operações dependendo de sua configuração, acessórios e ferramentas. Pode-se citar: - Superfícies planas, planas inclinadas, curvas e irregulares;
Operações básicas n Canais simples, em T, cauda de andorinha n - Eixos com seção regular
Operações básicas n Furos n - Cavidades poligonais e circulares
Operações básicas n Rasgos de chaveta n Engrenagens e cremalheiras
Principais partes n n n Base: É o componente responsável por suportar toda a máquina e, muitas vezes, funciona também como reservatório de fluido refrigerante. Normalmente os apoios possuem ajustes para nivelamento da máquina no piso. Coluna: É a estrutura principal da máquina. Costuma ser o alojamento do sistema de acionamento e também dos motores. Possui as guias (barramento) do movimento vertical. Console: Desliza pelas guias da coluna, realizando o movimento vertical da peça. Aloja os mecanismos de acionamento da mesa. Possui as guias do movimento horizontal e transversal.
Principais partes n n n Mesa: Desliza pelas guias da sela superior realizando o movimento horizontal longitudinal. Possui rasgos em T para fixação das peças e acessórios e canalizar o fluxo de fluido refrigerante de volta ao reservatório. Torpedo: É a estrutura montada sobre a coluna. Sua finalidade é a de receber o suporte do mandril, quando a fresadora estiver na configuração horizontal e com ferramenta longa. Quando utiliza-se a configuração vertical o torpedo é deslizado para trás. Cabeçote vertical: Dispositivo que fixa-se na coluna da fresadora e conecta-se ao eixo-árvore, alterando a configuração de horizontal para vertical.
Principais partes n Árvore: É o eixo que recebe a potência do motor e fornece o movimento de giro para a ferramenta. Pode ser acionada através de correia e/ou engrenagens, que permitem o ajuste de algumas velocidades de rotação. Pode girar nos dois sentidos. Normalmente, em sua extremidade, há um cone (ISO ou Morse) para fixação direta de ferramentas ou de mandril porta ferramentas.
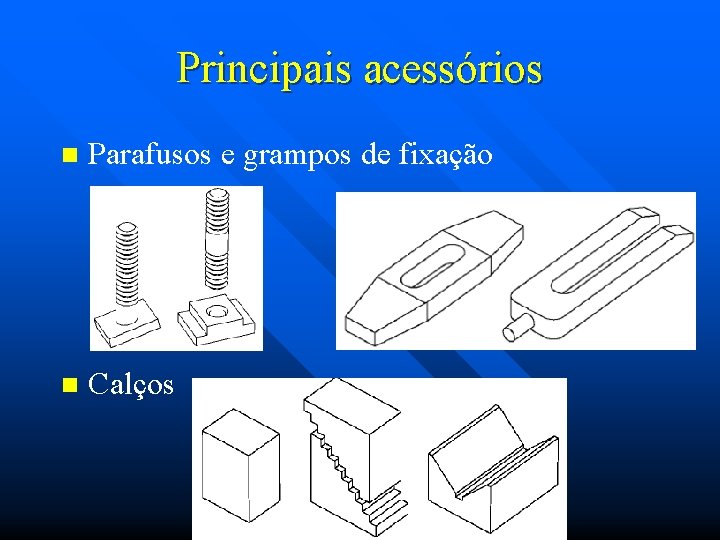
Principais acessórios n Parafusos e grampos de fixação n Calços
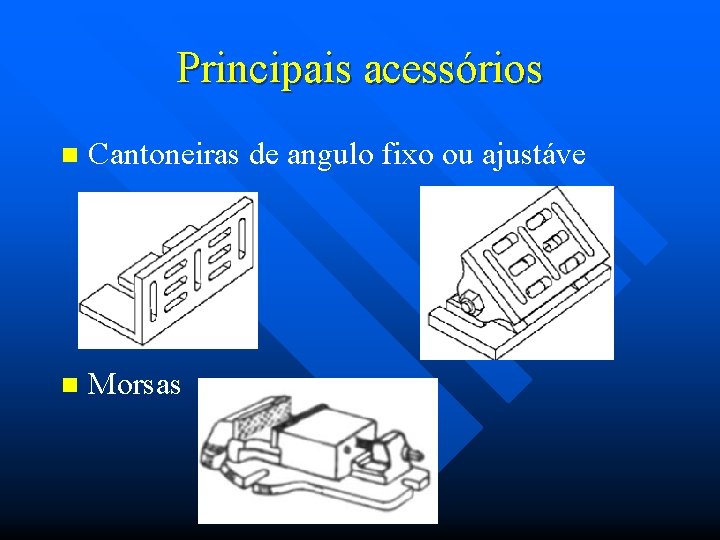
Principais acessórios n Cantoneiras de angulo fixo ou ajustáve n Morsas
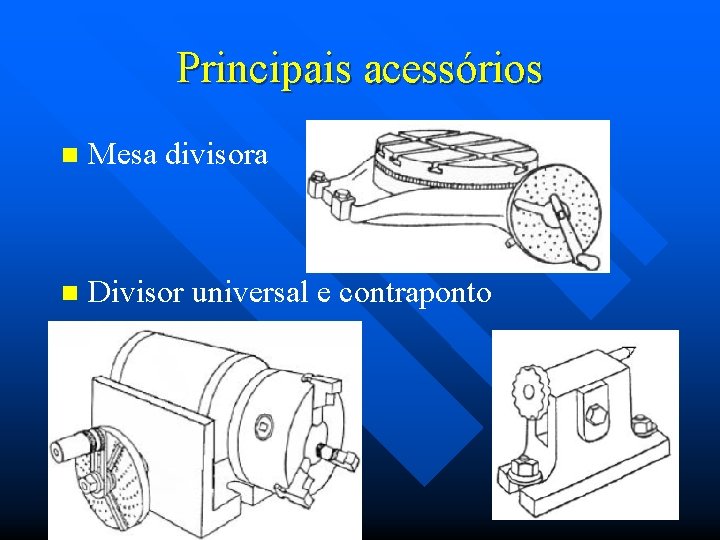
Principais acessórios n Mesa divisora n Divisor universal e contraponto
Acessórios Instalação deve ter grande atenção. n Ótima fixação, n Perfeito alinhamento(relógio comparador), para garantia dimensional e segurança. n
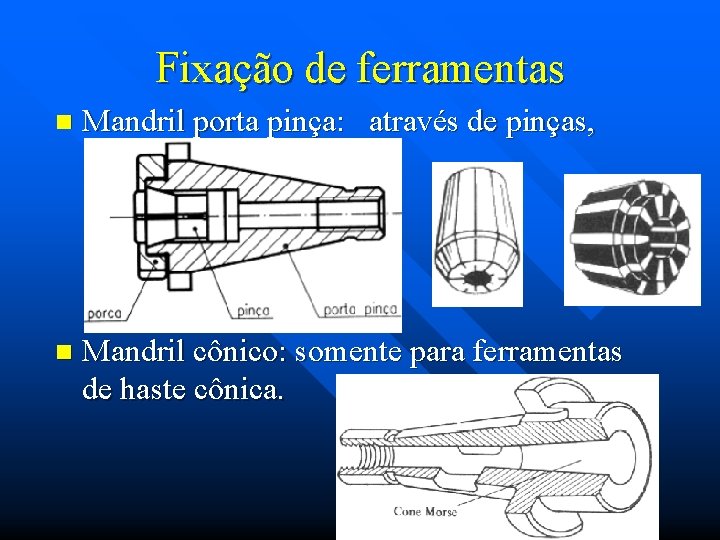
Fixação de ferramentas n Mandril porta pinça: através de pinças, n Mandril cônico: somente para ferramentas de haste cônica.
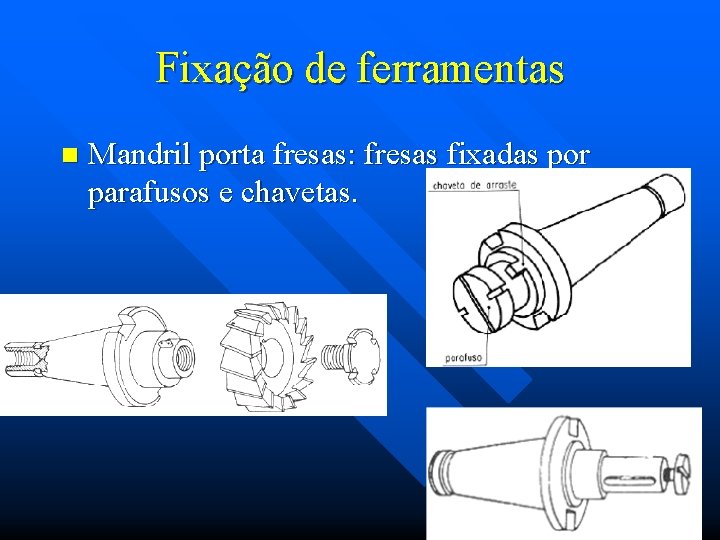
Fixação de ferramentas n Mandril porta fresas: fresas fixadas por parafusos e chavetas.
Fresas n São ferramentas rotativas providas de múltiplos gumes de corte dispostos simetricamente ao redor de um eixo, removendo intermitentemente material da peça. Esta característica oferece uma grande vantagem das fresas sobre outras ferramentas: o menor desgaste. Quando os dentes não estão realizando o corte eles estão sendo refrigerados, e isto permite que mantenham sua dureza.
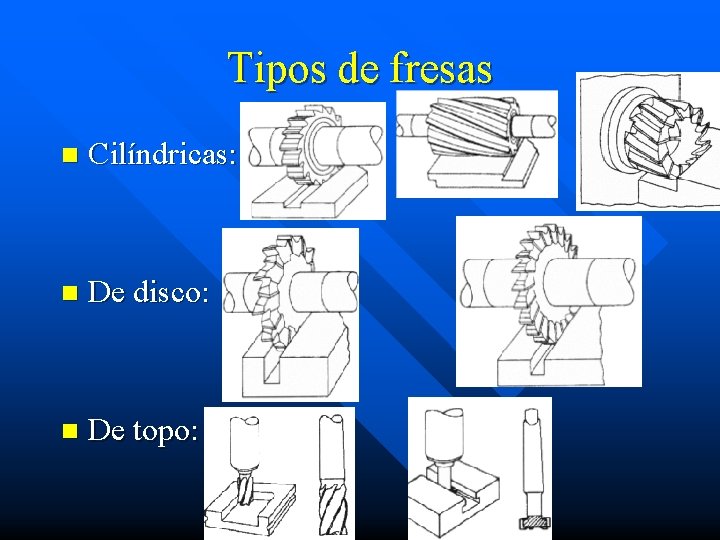
Tipos de fresas n Cilíndricas: n De disco: n De topo:
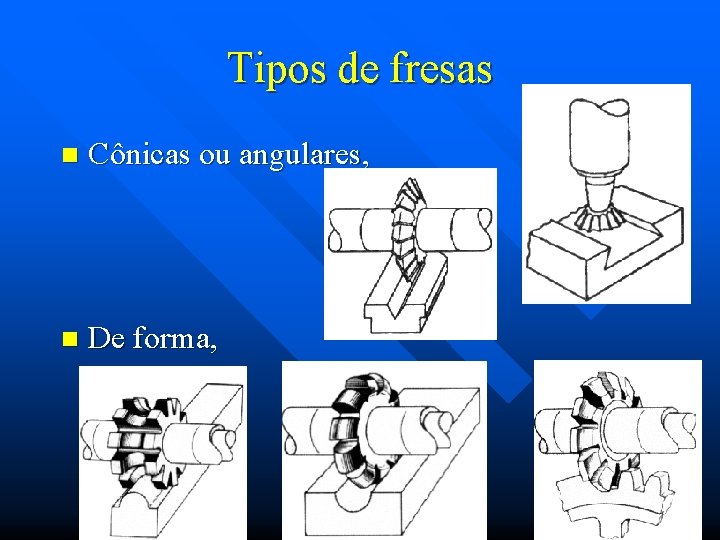
Tipos de fresas n Cônicas ou angulares, n De forma,
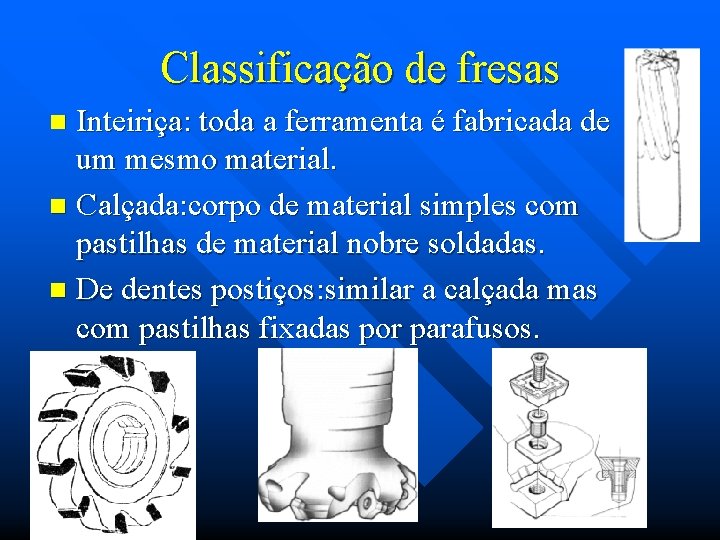
Classificação de fresas Inteiriça: toda a ferramenta é fabricada de um mesmo material. n Calçada: corpo de material simples com pastilhas de material nobre soldadas. n De dentes postiços: similar a calçada mas com pastilhas fixadas por parafusos. n
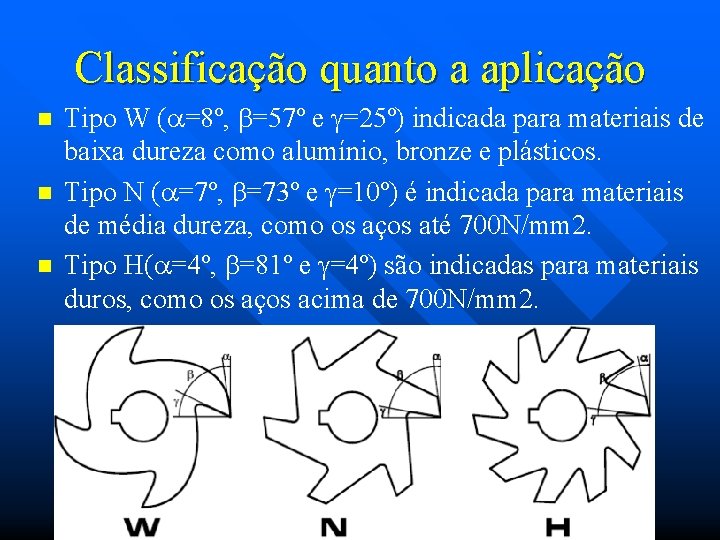
Classificação quanto a aplicação n n n Tipo W (a=8º, b=57º e g=25º) indicada para materiais de baixa dureza como alumínio, bronze e plásticos. Tipo N (a=7º, b=73º e g=10º) é indicada para materiais de média dureza, como os aços até 700 N/mm 2. Tipo H(a=4º, b=81º e g=4º) são indicadas para materiais duros, como os aços acima de 700 N/mm 2.
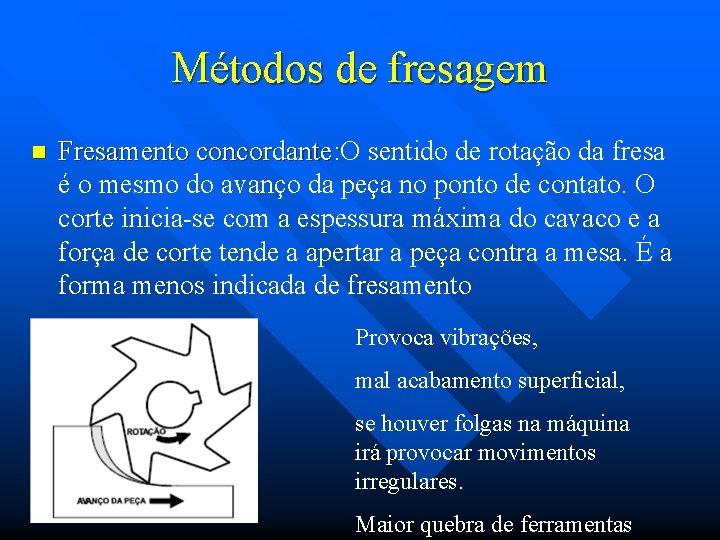
Métodos de fresagem n Fresamento concordante: O concordante: sentido de rotação da fresa é o mesmo do avanço da peça no ponto de contato. O corte inicia-se com a espessura máxima do cavaco e a força de corte tende a apertar a peça contra a mesa. É a forma menos indicada de fresamento Provoca vibrações, mal acabamento superficial, se houver folgas na máquina irá provocar movimentos irregulares. Maior quebra de ferramentas
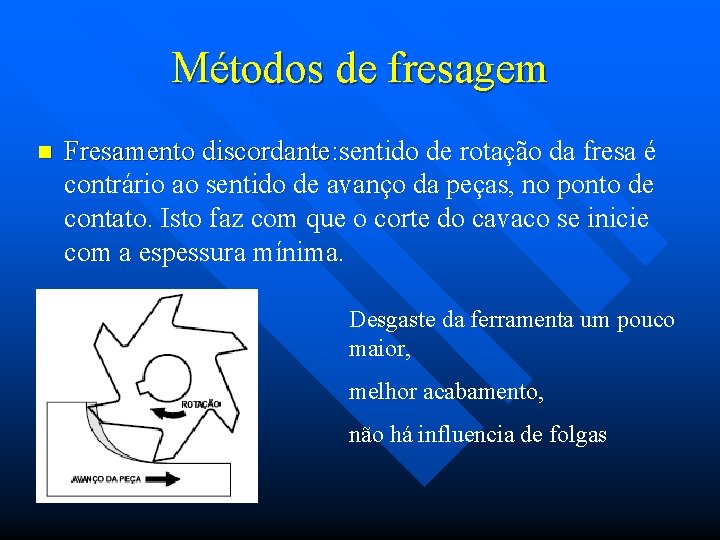
Métodos de fresagem n Fresamento discordante: sentido de rotação da fresa é discordante: contrário ao sentido de avanço da peças, no ponto de contato. Isto faz com que o corte do cavaco se inicie com a espessura mínima. Desgaste da ferramenta um pouco maior, melhor acabamento, não há influencia de folgas
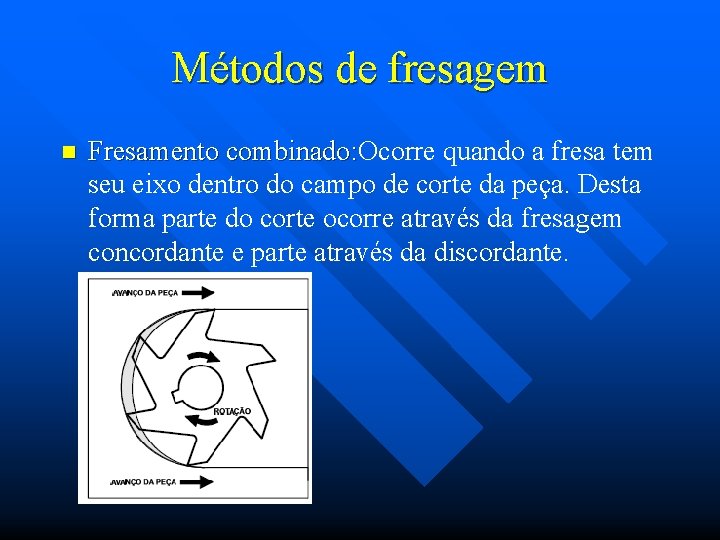
Métodos de fresagem n Fresamento combinado: Ocorre quando a fresa tem combinado: seu eixo dentro do campo de corte da peça. Desta forma parte do corte ocorre através da fresagem concordante e parte através da discordante.