
TEXNIK TIZIMLARNI BOSHQARISH MODULLARINI LOYIHALASH 1 Texnik tizimlarni
“TEXNIK TIZIMLARNI BOSHQARISH MODULLARINI LOYIHALASH”
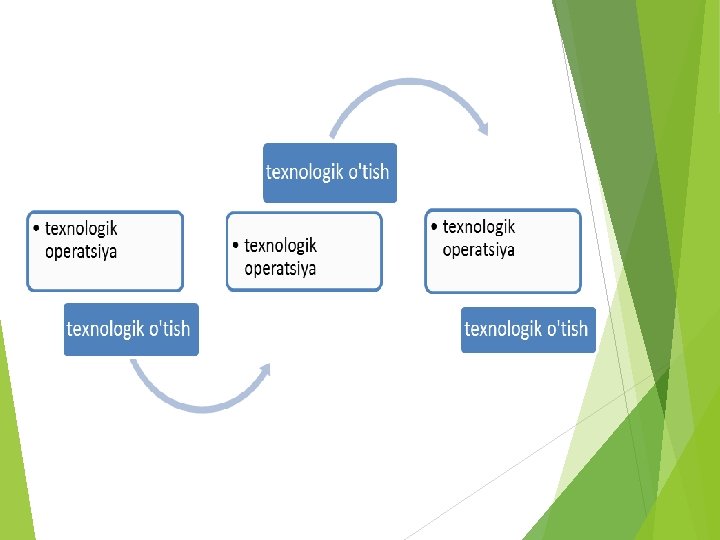
1. Texnik tizimlarni boshqarish modullarini loyihalash tushunchasi Texnologik jarayon bir yoki bir nechta texnologik operatsiya va texnologik o’tishlardan iborat bo’ladi. Texnologik operatsiya - bu bir ish joyida ishlab chiqarish predmetini (xom ashyo yoki yarim tayor maxsulot) qayta ishlab fiksirlangan holatga olib kelish demakdir. Texnologik operatsiya strukturasiga ega. bu texnologik jarayonning asosiy elementi bo’lib o’z Texnologik o’tish – bu ishlab chiqarish predmetini bir texnologik operatsiyadan ikkinchi texnologik operatsiyaga o’tkazish jarayonidir. Marshrut – bu texnologik operatsiyalarning fiksirlangan ketma – ketligidan iborat. Texnologik jarayon – bu bir yoki bir nechta texnologik operatsiyalar va o’tishlarlarning shunday jamlanmasiki, unda xom ashyo mexnat quroli yordamida qayta ishlanib tayor yoki yarim tayor maxsulot holiga olib kelinadi. Masalan: 1. Sodda misol, er ag’darish jarayonini ko’raylik. Dexqon erni belkurak yoki ketmon yordamida ag’darmoqda. Natijada tuproqning sifati o’zgaradi. 2. Tokarning gayka ishlab chiqish jarayonini olaylik. Tokar olti qirrali armaturani olib, uni kerakli o’lchovlarga bo’lib chiqadi. Keyin xar bir bo’lakni ichiga rezba ochadi. Natijada gayka tayor bo’ladi. Bu erda mexnat quroli sifatida tokarlik dastgohi ishlatiladi.
Texnologik qayta ishlash – bu xom ashyoning sifat ko’rsatkichlari (xususiyati, fazilati, hislati, xossasi) va miqdor ko’rsatkichlarini (xajmi, o’lchami, og’irligi) o’zgartirishdir. Texnologik qayta ishlash shartli ravishda kimyoviy qayta ishlash, jismoniy qayta ishlash va mexanik qayta ishlash jarayonlariga bolinishi mumkin. Masalan: 1. Kir yuvish jarayoni - bu kimyoviy qayta ishlash jarayonidir. Kimyoviy qayta ishlash jarayonida xom ashyoga biror bir modda yoki unsurlar tasir ettiriladi va natijada biz xoxlagan maxsulot olinadi. Bu modda yoki unsurlarni xom ashyoga tasir ettirish uchun jismoniy yoki mexanik xarakat amalga oshirilishi talab etiladi. Modda va unsurlar xam sifat va miqdor ko’rsatkichlarga ega. 2. Dexqonning er ag’darish jarayoni – bu jismoniy qayta ishlashga misol bo’la oladi. 3. Gayka tayorlash jarayoni bu mexanik qayta ishlashga misol bo’la oladi.
Yuqorida yozilgan sifat va miqdor ko’rsatkichlari fanda texnologik parametrlar deb ataladi. Texnologik parametrlar sifatida quyidagi ko’rsatkichlarni keltirish mumkin: q q q q xarakat (aylanma xarakat, chiziqli xarakat, tezlik, tezlanish va x. o. ) bosim, temperatura, sath, informatsiya yorug’lik o’lchami (bo’yi, eni, balandligi, og’irligi, zichligi va x. o. ) namlik xarajat (xom ashyo, yoqilg’i, ximikat, elektroenergiya, issiqlik, suv va b. ) masofa energiya (tok kuchi, kuchlanish, quvvat, chastota va x. o. ) rang Kuch va boshqalar. Malumki texnologik parametrlar turli qiymatlar qabul qilishi mumkin. Biz ularni o’lchash imkoniyatiga egamiz.
Mexnat qurollarining asosiy vazifasi - bu texnologik jarayonlarni amalga oshirishdan iborat. Texnologik jarayonlarni amalga oshirish mexnat qurollarini xarakati orqali amalga oshiriladi. Agar texnologik jarayon davomida biz zaruriy texnologik parametrlarni optimal qiymatlarda tutib tura olsak, u holda natijaviy maxsulot yuqori sifatlarga ega bo’ladi. Kelinglar endi mexanik xarakat tushunchasini tahlil qilaylik. Mexanik xarakat – bu fazoda berilgan vaqt davomida jism holatini o’zgarishidir. Masalan: elektromotor valini aylanishi. Val vaqt davomida o’z o’qi atrofida aylanadi. Yani o’z holatini o’zgartiradi. Kavsharlovchi robot - manipulyatorning qo’l xarakati. Bunday misollarni ko’plab keltirish mumkin. Jismning fazodagi holatini o’zgarishini turli parametrlar orqali izohlash mumkin. Masalan: electromotor valini aylanishini burchakli tezlik parametri orqali izohlash mumkin. Masalan val aylanish tezligi minutiga 3000 aylanishga (3000 oborot/min) teng. Robot – manipulyatorning qo’l xarakati esa fazoda masofa (metr, santimetr) va tezlik parametrlari orqali izohlanishi mumkin. Masalan: 10 santimetr pastga 20 santimetr chapga 10 m/s tezlikda.
Bundan kelib chiqadiki xarakatni boshqarish xarakat parametrlarini qiymatlarini o’zgartirish orqali amalga oshirilar ekan. Mexanik xarakat mexnat qurollari tomonidan texnologik jarayonni amalga oshirish uchun ishlatiladi. Mexanik xarakatlarni boshqarishda xarakat parametrlari asosiy ro’lni o’ynar ekan. Demak texnologik jarayonlarni boshqarish mexanik xarakatlarni boshqarish orqali amalga oshirilar ekan. Texnologik jarayonlardagi xar qanday parameter mexnat qurollarini faoliyati orqali xosil bo’ladi. Masalan: muxit temperaturasi isitish qurilmalari orqali hosil qilinadi. Temperaturani boshqarish uchun isitish qurilmalarini faoliyati (xarakati) boshqariladi. Suyuqlik bosimi maxsus qurilmalar orqali xosil qilinadi. Bosimni boshqarish ushbu qurilma faoliyatini (xarakati) boshqarish orqali amalga oshiriladi.
Mexanik xarakatlarni boshqarishni avtomatlashtirish – bu xarakat parametrlarini boshqarish jarayonini avtomatlashtirishdir Yani shunday mexnat qurollarini ishlab chiqish kerakki, ular xom ashyoni qayta ishlash davomida texnologik parametrlarni optimal qiymatlarda saqlasin. Xozirgi zamonda bunday mexnat qurollari elektronika, elektrotexnika va komputer texnologiyalaridan foydalangan holdagina ishlab chiqarilishi mumkin. Shulardan foydalangan holda ishlab chiqilgan mexnat qurollari avtomatlashtirilgan mexnat qurollari deb ataladi. Texnologik jarayonlar miqyosida texnologik jarayonlarning avtomatlashtirilgan boshqarish sistemasi deyiladi (TJABS). TJABSning asosiy vazifasi – bu texnologik operatsiyalarni va o’tishlarni avtomatlashtirishdan iborat. Ishlab chiqarish tsexi bir yoki bir nechta texnologik jarayonlarni o’z ichiga oladi. Ishlab chiqarish tsexi miqyosida tsexning avtomatlashtirilgan boshqarish sistemasi (TABS) deyiladi. TJABSning asosiy vazifalari: tsexdagi texnologik jarayonlarni va informatsion jarayonlarni (saqlash, qayta ishlash, uzatish) avtomatlashtirishdan iborat. Malumki ishlab chiqarish korxonasi bir yoki bir nechta tsexlar, bo’limlar, yordamchi bo’linmalardan tashkil topgan bo’ladi.
Korxona miqyosida esa ishlab chiqarishning avtomatlashtirilgan boshqarish sistemasi (ICh. ABS) deyiladi. ICh. ABSning asosiy vazifalari: Ø Korxona tsexlaridagi, bo’lim va yordamchi bo’linmalardagi texnologik jarayonlarni avtomatlashtirishdan iborat. Ø Korxona tsexlaridagi, bo’lim va yordamchi informatsion jarayonlarni (saqlash, qayta bo’linmalardagi ishlash, uzatish) avtomatlashtirishdan iborat. Korxona tsexlaridagi, bo’lim va yordamchi informatsion va texnologik bo’linmalardagi jarayonlarni boshqarish sistemasini yagona maqsad asosida o’zaro moslashtirishdan iborat. Demak ishlab chiqarish jarayonlarini boshqarishni avtomatlashtirish uch bosqichga oshiriladi. Birinchi amalga bosqichda texnologik jarayonlarni boshqarishni avtomatlashtirish amalga oshiriladi. Ikkinchi bosqichda tsexlarni boshqarishni avtomatlashtirish amalga oshiriladi. Uchinchi korxonani boshqarishni avtomatlashtirish amalga oshiriladi. bosqichda
Texnik tizimlarni boshqarish modullari – bu aniq mexanika, elektrotexnika va komputer texnologiyalarining o’zaro xamkorlikdagi faoliyati (sinergetika) yordamida xarakatlari intellektual boshqariluvchi sistema, mashinalarni loyihalashni o’rgatuvchi fandir [1]. Sodda qilib aytganda texnik tizimlarni boshqarish modullari – bu intellektual boshqariluvchi mexnat qurollarini yaratishni o’rgatuvchi fandir Texnik tizimlarni boshqarish modullari fanining maqsadi – bu printsipial yangi sifat ko’rsatkichlarga ega intellektual mashina va mexanizmlar yaratishdan iborat. Intellektual boshqarish - bu suniy aql yordamida boshqarish demakdir. Xozirgi zamonda suniy aql komputer texnologiyalari asosida ishlab chiqilmoqda. Texnik tizimlarni boshqarish modullari fanining vazifasi – bu zaruriy funktsional xarakatlarni amalga oshira oluvchi modullar, mashinalar yoki sistemalarni loyihalash va konstruksiyalashdan iborat.
Texnik tizimlarni boshqarish modullari fan sifatida: v boshqarish obektlarning ijro etish holatini tahlil etadi; v boshqarish obektlardagi mexanik, energetik va informatsion jarayonlarni va tashqi muxitni o’zaro tasirlarini tahlil etadi; v boshqarish obektlarni sintezi bilan shug’ullanadi. Yuqoridagilardan shuni hulosa qilish mumkinki: Texnologik jarayonlarini boshqarish va avtomatlashtirish, ishlab chiqarishni boshqarish va avtomatlashtirish – bu sifatli maxsulot (mashina, mexanizm, sistema) ishlab chiqarishni talab etadi. Texnik tizimlarni boshqarish modullari esa ishlab chiqarilayotgan maxsulotni yuqori sifat ko’rsatkichiga ega bo’lib, intellectual boshqarilishini talab etadi.
Ishlab chiqarishda asosiy etibor texnologik jarayonga qaratilgan. Texnik tizimlarni boshqarish modullari fanida esa asosiy etibor jarayonni amalga oshiruvchi mexnat qurollariga qaratilgan. Agar mexnat quroli intellektual boshqarilsa u boshqarish obektiga aylanadi. Vaxolanki zamonaviy ishlab chiqarishni zamonaviy mexnat qurollarisiz tasavvur etib bo’lmaydi. Demak korxonaga shunday boshqarish modullari, mashinalar, sistemalar o’rnatish kerakki, ular yordamida ishlab chiqilgan maxsulotlar yangi sifat ko’rsatkichlarga ega bo’lib intellektual boshqarilsin. Aynan mana shu printsipial yangilik dunyoda «Texnik tizimlarni boshqarish modullari» ga bo’lgan qiziqishni ortirib yubordi.
- Slides: 12