
Tecnologia de Conformao de Chapas Processos de Estampagem
- Slides: 36
Tecnologia de Conformação de Chapas Processos de Estampagem Forças, Tensões e Deformações, Planejamento e Cálculo do Processo, Ferramentas e Máquinas Problemas e Soluções
Forças, Tensões e Deformações • Tipos de Processos de Estampagem • Tensões e Deformações nas Peças – Estiramento e Estampagem profunda • Forças na Conformação – Forças de Conformação, Prensa Chapa e Atrito • Influência do Atrito e Desgaste – Efeitos na Superfície
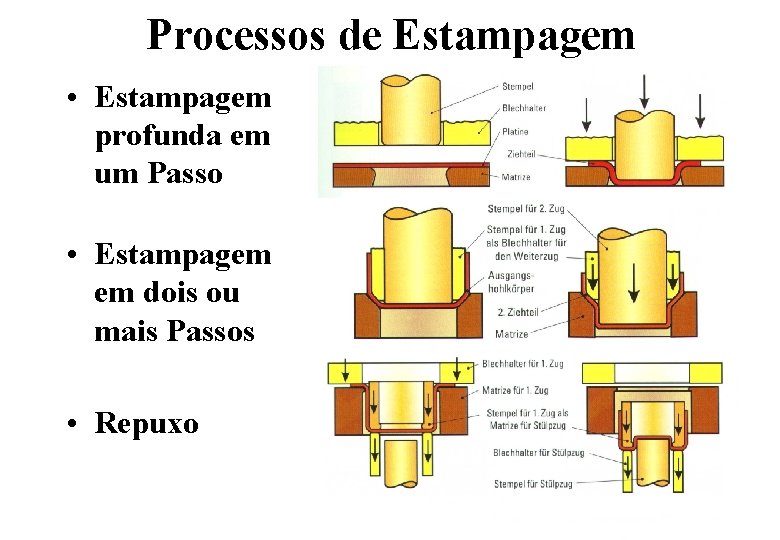
Processos de Estampagem • Estampagem profunda em um Passo • Estampagem em dois ou mais Passos • Repuxo
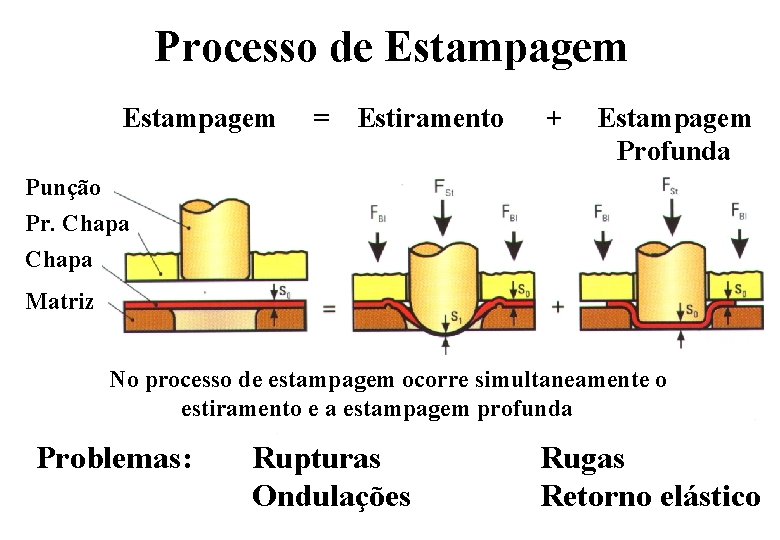
Processo de Estampagem = Estiramento + Estampagem Profunda Punção Pr. Chapa Matriz No processo de estampagem ocorre simultaneamente o estiramento e a estampagem profunda Problemas: Rupturas Ondulações Rugas Retorno elástico
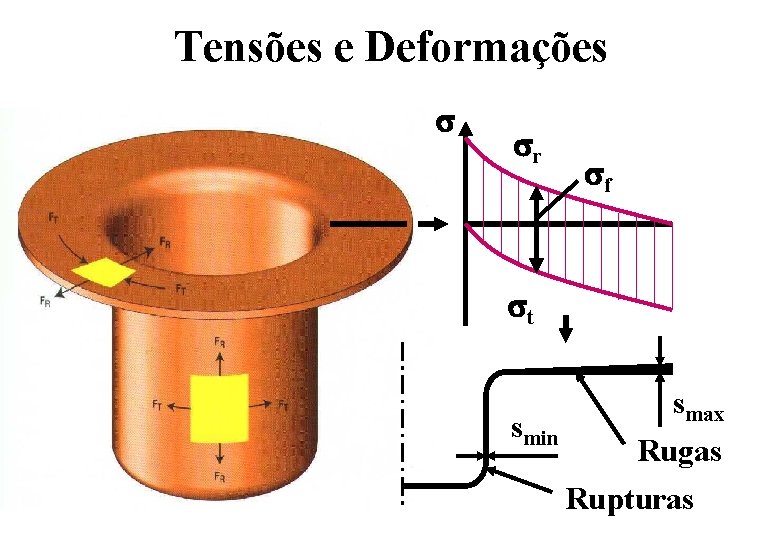
Tensões e Deformações s sr sf st smin smax Rugas Rupturas
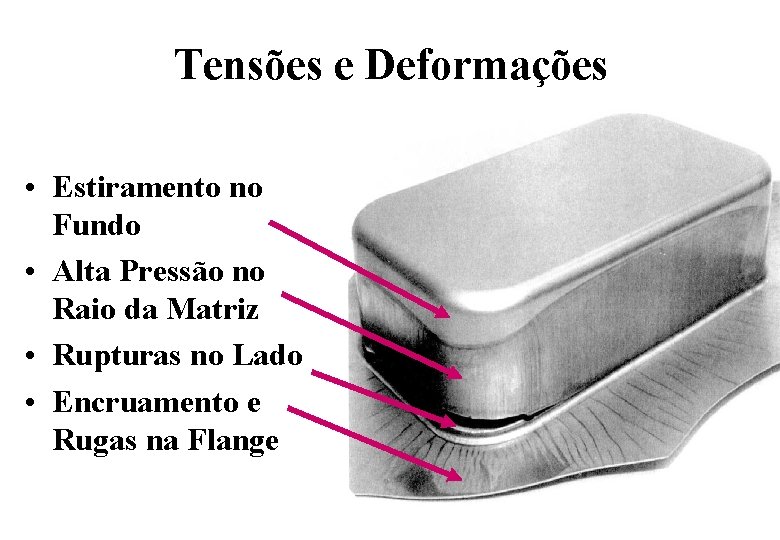
Tensões e Deformações • Estiramento no Fundo • Alta Pressão no Raio da Matriz • Rupturas no Lado • Encruamento e Rugas na Flange
Problemas na Estampagem • Transmissão de Força é indireta! – Chapa deve haver Rigidez para Transmissão de Força – Deve haver Flexibilidade para Conformação de Flange – > Perigo de Rupturas! – > Compromisso para Escolha de Material! • Espessura é muito pequena em Comparação com as outras Dimensões! – Instabilidade do Processo: Rugas e Retorno elástico • Grande Superfícies em Relação com o Volume – Grande Influência de Atríto e Desgaste.
Planejamento e Cálculo do Processo • Cálculo do Tamanho do Blank • Cálculo das Forças: Força da Conformação: Punção Força de Pressão Chapa: Prendedor de Chapas • Planejamento e Desenho da Ferramenta: Folga e Raios de Punção e de Matriz, Materiais e Superfícies
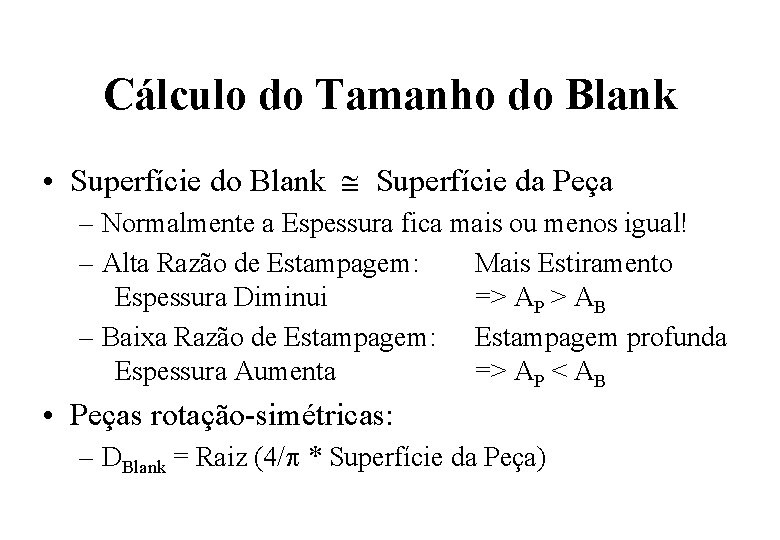
Cálculo do Tamanho do Blank • Superfície do Blank Superfície da Peça – Normalmente a Espessura fica mais ou menos igual! – Alta Razão de Estampagem: Mais Estiramento Espessura Diminui => AP > AB – Baixa Razão de Estampagem: Estampagem profunda Espessura Aumenta => AP < AB • Peças rotação-simétricas: – DBlank = Raiz (4/p * Superfície da Peça)
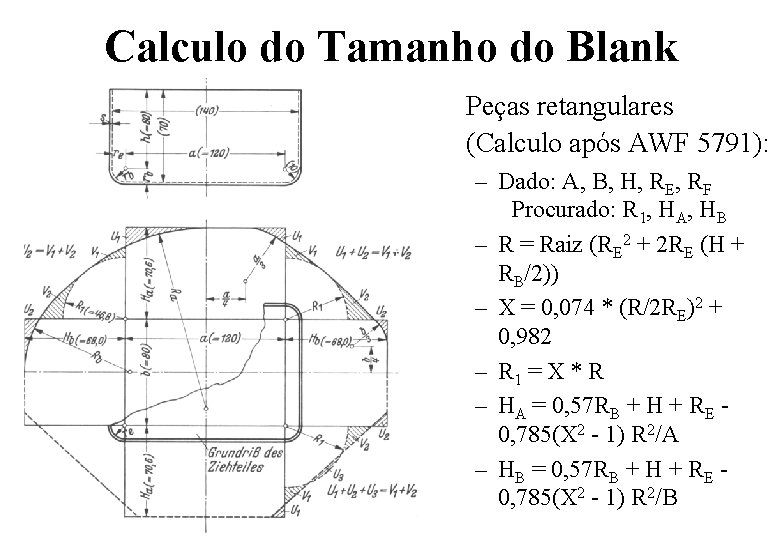
Calculo do Tamanho do Blank • Peças retangulares (Calculo após AWF 5791): – Dado: A, B, H, RE, RF Procurado: R 1, HA, HB – R = Raiz (RE 2 + 2 RE (H + RB/2)) – X = 0, 074 * (R/2 RE)2 + 0, 982 – R 1 = X * R – HA = 0, 57 RB + H + RE 0, 785(X 2 - 1) R 2/A – HB = 0, 57 RB + H + RE 0, 785(X 2 - 1) R 2/B
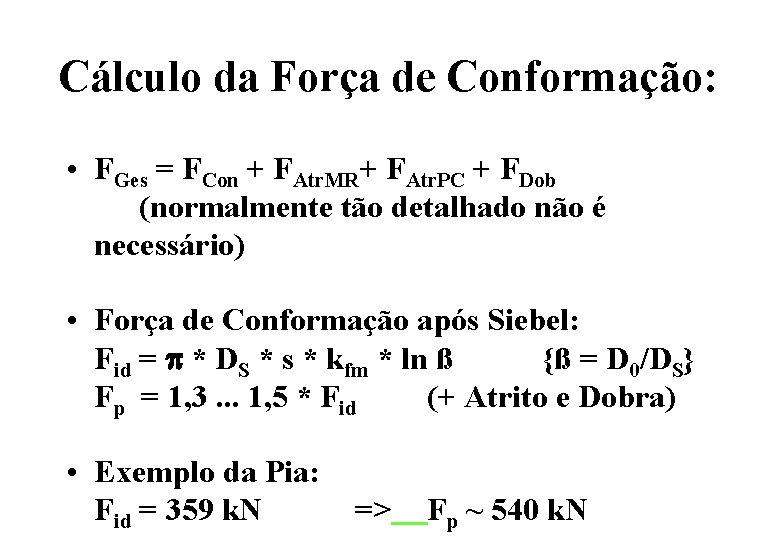
Cálculo da Força de Conformação: • FGes = FCon + FAtr. MR+ FAtr. PC + FDob (normalmente tão detalhado não é necessário) • Força de Conformação após Siebel: Fid = p * DS * s * kfm * ln ß {ß = D 0/DS} Fp = 1, 3. . . 1, 5 * Fid (+ Atrito e Dobra) • Exemplo da Pia: Fid = 359 k. N => Fp ~ 540 k. N
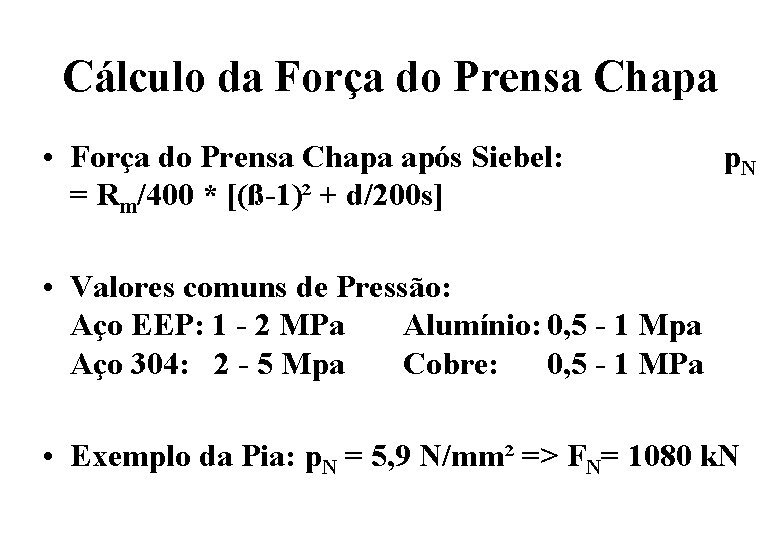
Cálculo da Força do Prensa Chapa • Força do Prensa Chapa após Siebel: = Rm/400 * [(ß-1)² + d/200 s] p. N • Valores comuns de Pressão: Aço EEP: 1 - 2 MPa Alumínio: 0, 5 - 1 Mpa Aço 304: 2 - 5 Mpa Cobre: 0, 5 - 1 MPa • Exemplo da Pia: p. N = 5, 9 N/mm² => FN= 1080 k. N
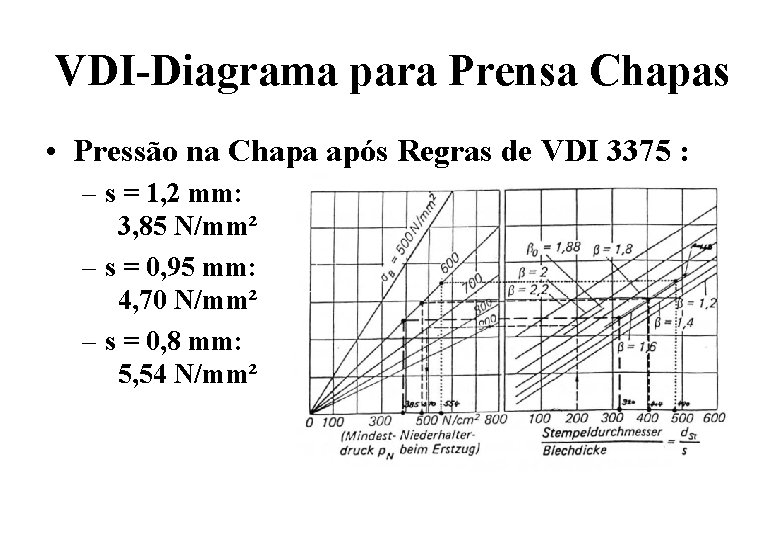
VDI-Diagrama para Prensa Chapas • Pressão na Chapa após Regras de VDI 3375 : – s = 1, 2 mm: 3, 85 N/mm² – s = 0, 95 mm: 4, 70 N/mm² – s = 0, 8 mm: 5, 54 N/mm²
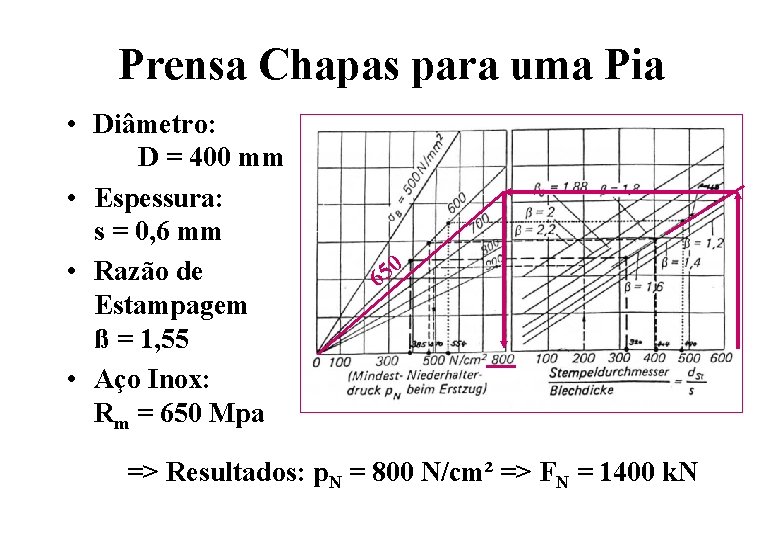
Prensa Chapas para uma Pia • Diâmetro: D = 400 mm • Espessura: s = 0, 6 mm • Razão de Estampagem ß = 1, 55 • Aço Inox: Rm = 650 Mpa 0 5 6 => Resultados: p. N = 800 N/cm² => FN = 1400 k. N
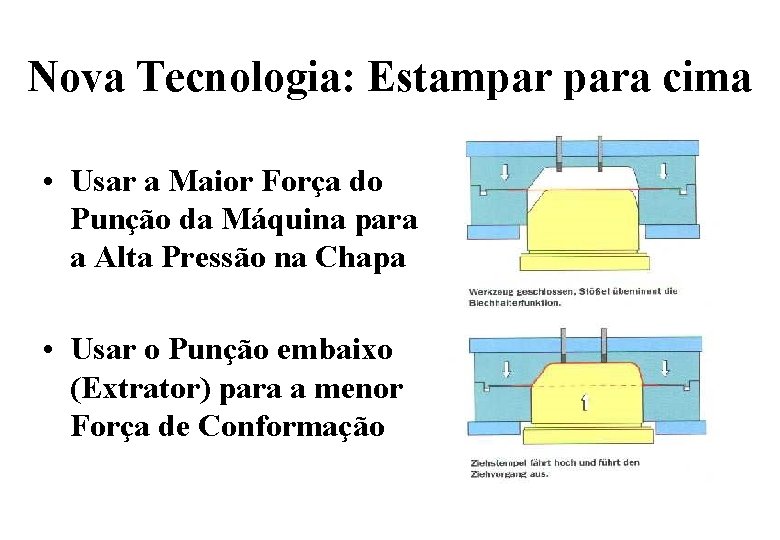
Nova Tecnologia: Estampar para cima • Usar a Maior Força do Punção da Máquina para a Alta Pressão na Chapa • Usar o Punção embaixo (Extrator) para a menor Força de Conformação
Erros e Sugestões para Soluções • Rupturas (70% dos Problemas): Diminuir as Tensões na Flange – Diminuir Tamanho do Blank, se possível – Diminuir Atrito, polir Superfície da Matriz (esp. Raio!) – Usar melhor Lubrificante, p. Ex. Plástico – Aumentar Raio de Matriz (Diminui Perdas de Dobra) – Aumentar Raio de Punção (Use Conformação do Fundo) – Controle dos Deformações com Diagrama CLC – Fazer mais Passos no Processo
Erros e Sugestões para Soluções • Rugas (20%): Aumentar Pressão na Chapa ou as Tensões radiais – Rugas 1. Tipo na Flange (um Lado aberto): • Aumento do Prensa Chapa • Usar um Material mais macio – Rugas 2. Tipo entre Punção e Matriz: • Aumento da Tensão radial diminui a Tensão tangencial, mas aumenta também o Estiramento no Fundo • Evite Áreas livres sem Contato da Ferramenta
Erros e Sugestões para Soluções • Retorno elástico (10%): Diminuir Tensões residuais! – Usar um Material mais macio, com menor Resistência, se possível – Aumentar a Estabilidade da Peça pela Construção – Evite Zonas não ou menor plastificadas na Peça (Aumento de Estiramento no Fundo) – Evite Raios muito grande (maior Parte elástico)
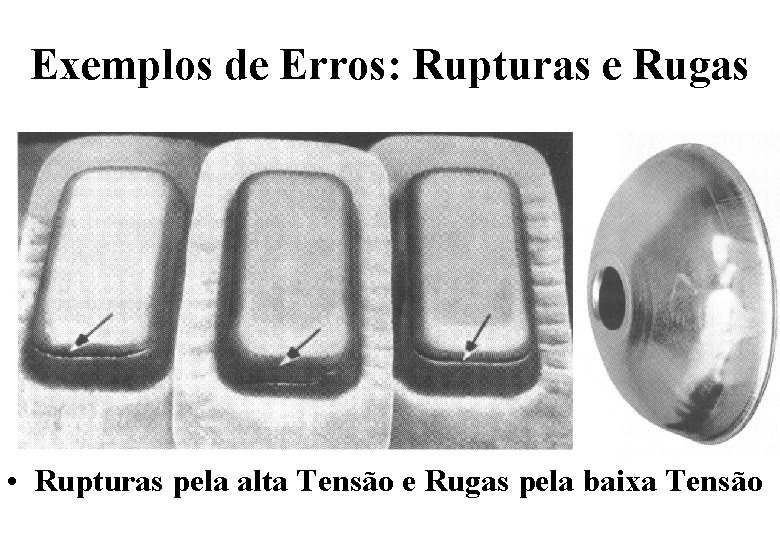
Exemplos de Erros: Rupturas e Rugas • Rupturas pela alta Tensão e Rugas pela baixa Tensão
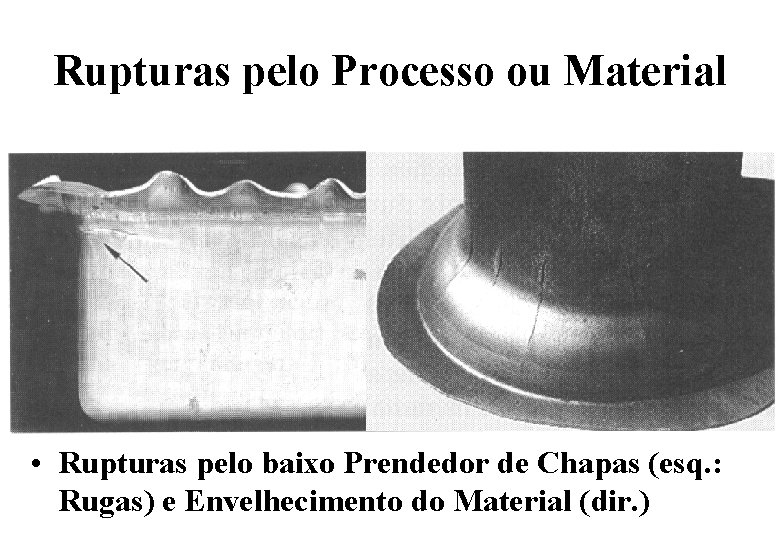
Rupturas pelo Processo ou Material • Rupturas pelo baixo Prendedor de Chapas (esq. : Rugas) e Envelhecimento do Material (dir. )
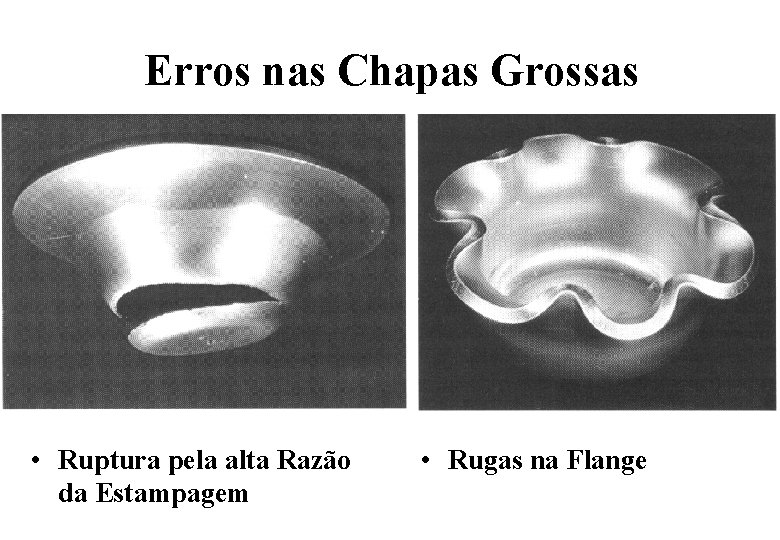
Erros nas Chapas Grossas • Ruptura pela alta Razão da Estampagem • Rugas na Flange
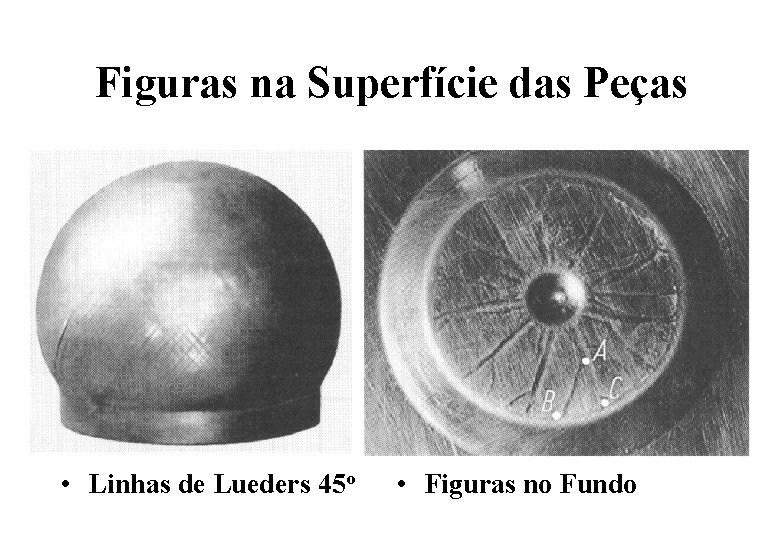
Figuras na Superfície das Peças • Linhas de Lueders 45 o • Figuras no Fundo
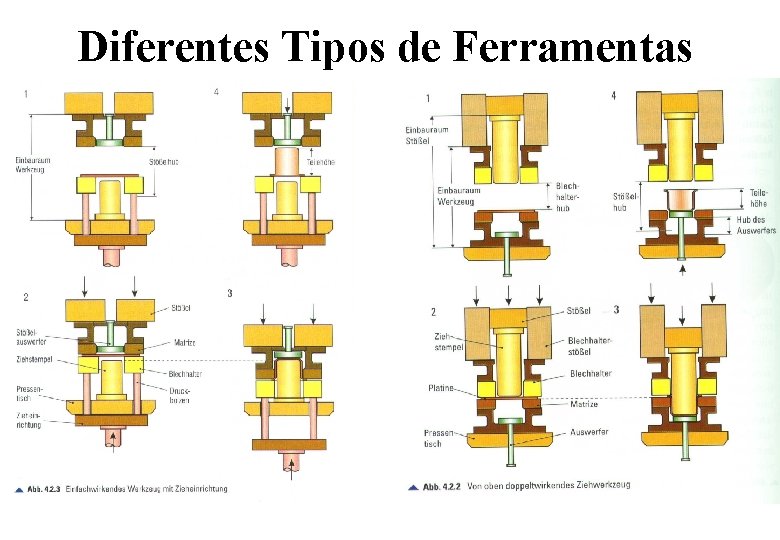
Diferentes Tipos de Ferramentas
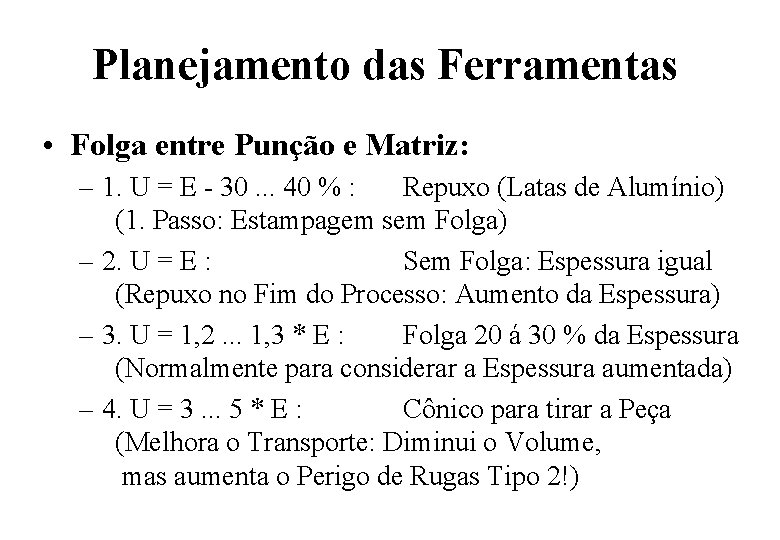
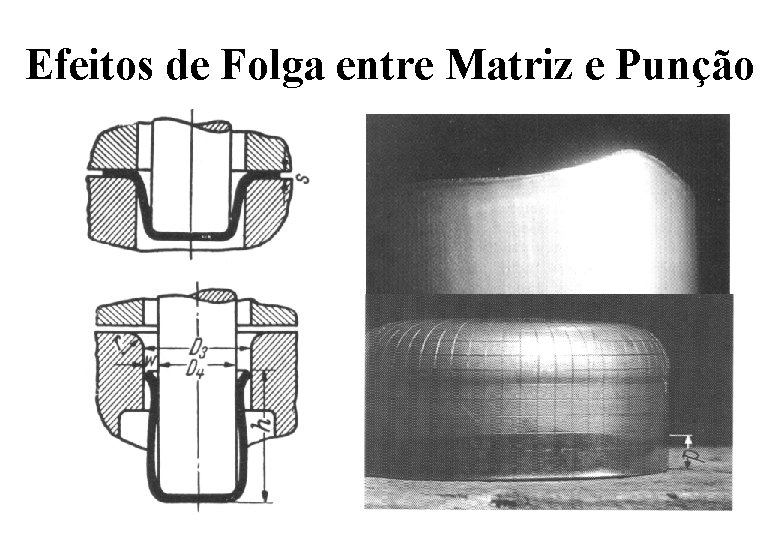
Planejamento das Ferramentas • Folga entre Punção e Matriz: – 1. U = E - 30. . . 40 % : Repuxo (Latas de Alumínio) (1. Passo: Estampagem sem Folga) – 2. U = E : Sem Folga: Espessura igual (Repuxo no Fim do Processo: Aumento da Espessura) – 3. U = 1, 2. . . 1, 3 * E : Folga 20 á 30 % da Espessura (Normalmente para considerar a Espessura aumentada) – 4. U = 3. . . 5 * E : Cônico para tirar a Peça (Melhora o Transporte: Diminui o Volume, mas aumenta o Perigo de Rugas Tipo 2!)
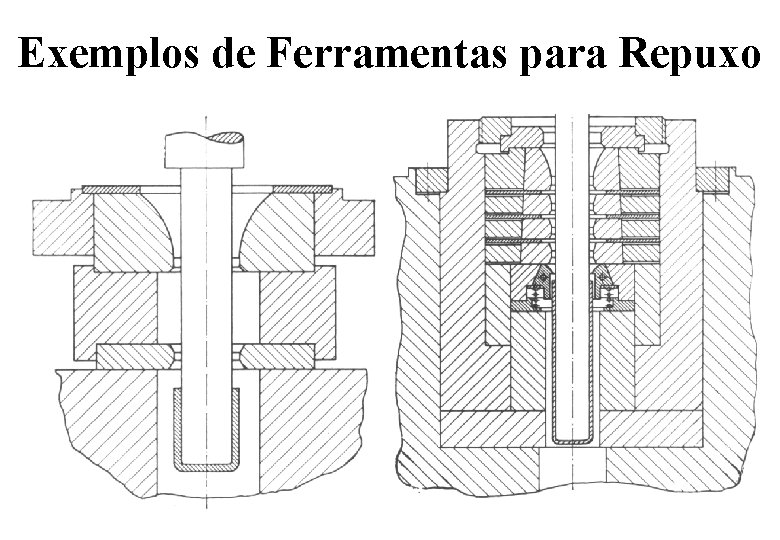
Exemplos de Ferramentas para Repuxo
Efeitos de Folga entre Matriz e Punção
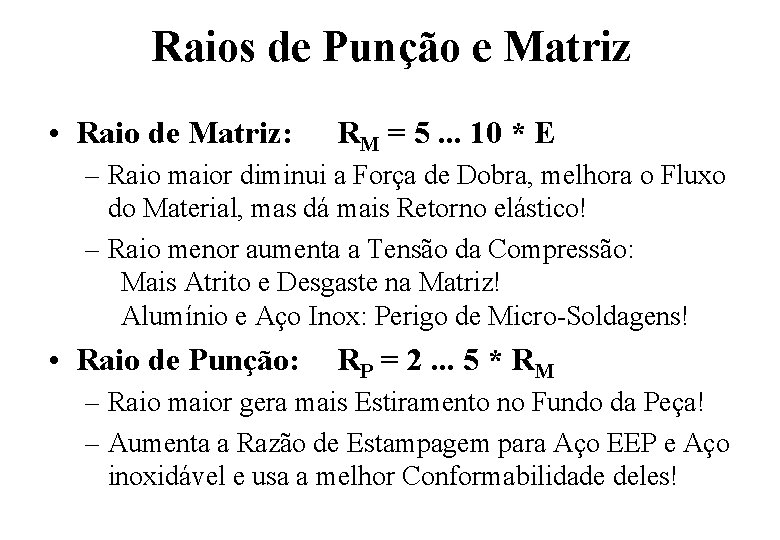
Raios de Punção e Matriz • Raio de Matriz: RM = 5. . . 10 * E – Raio maior diminui a Força de Dobra, melhora o Fluxo do Material, mas dá mais Retorno elástico! – Raio menor aumenta a Tensão da Compressão: Mais Atrito e Desgaste na Matriz! Alumínio e Aço Inox: Perigo de Micro-Soldagens! • Raio de Punção: RP = 2. . . 5 * RM – Raio maior gera mais Estiramento no Fundo da Peça! – Aumenta a Razão de Estampagem para Aço EEP e Aço inoxidável e usa a melhor Conformabilidade deles!
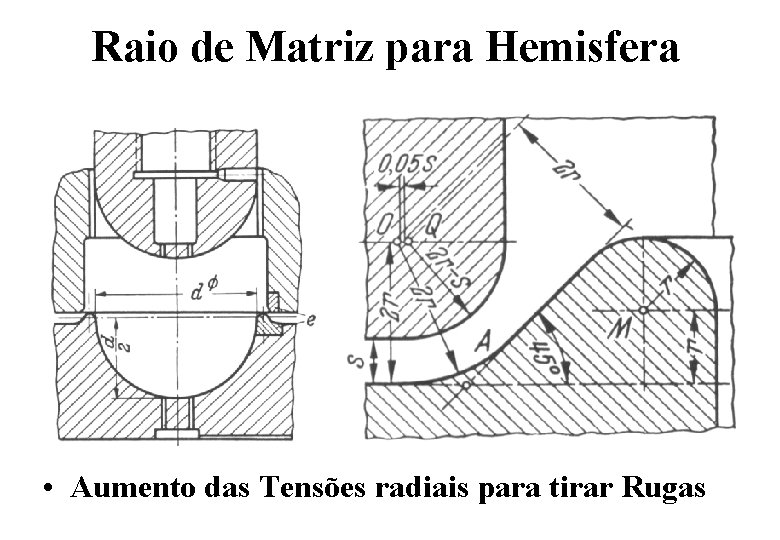
Raio de Matriz para Hemisfera • Aumento das Tensões radiais para tirar Rugas
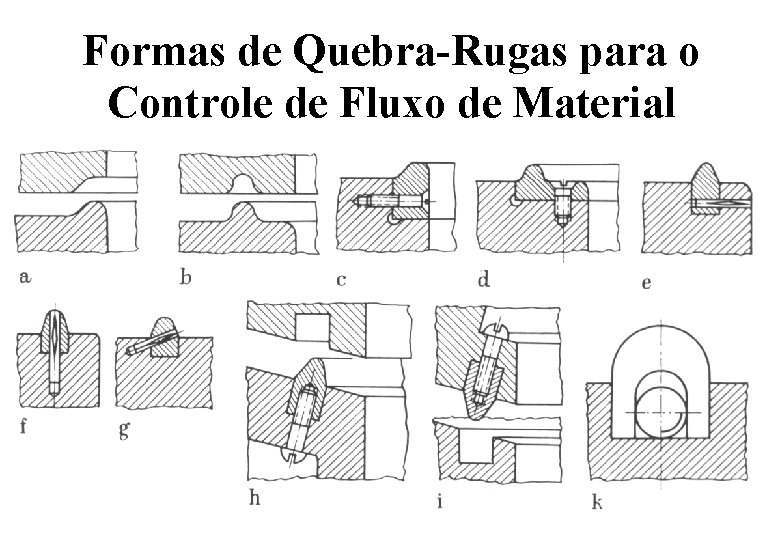
Formas de Quebra-Rugas para o Controle de Fluxo de Material
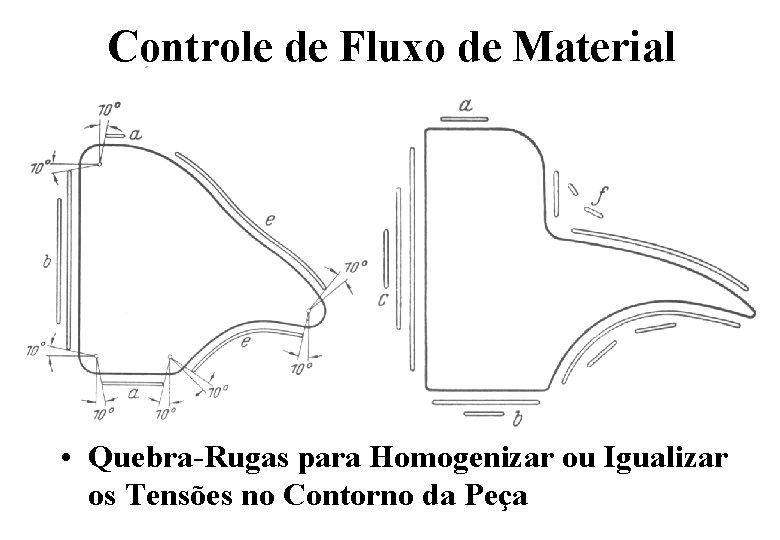
Controle de Fluxo de Material • Quebra-Rugas para Homogenizar ou Igualizar os Tensões no Contorno da Peça
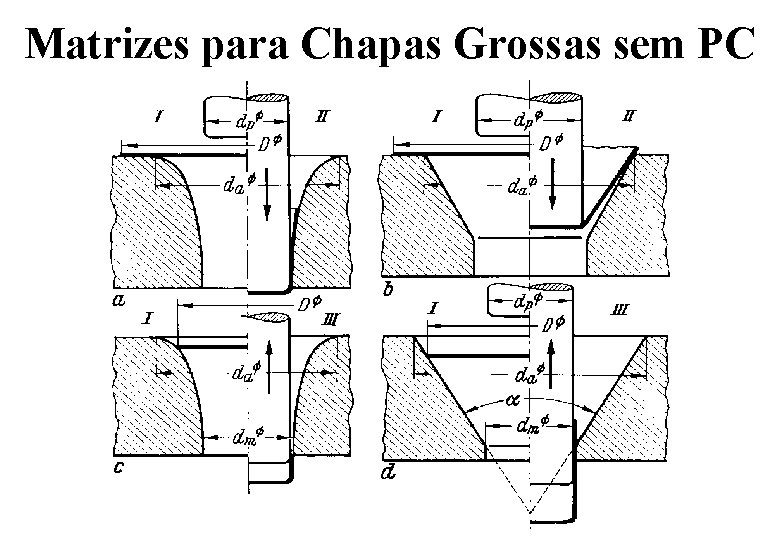
Matrizes para Chapas Grossas sem PC
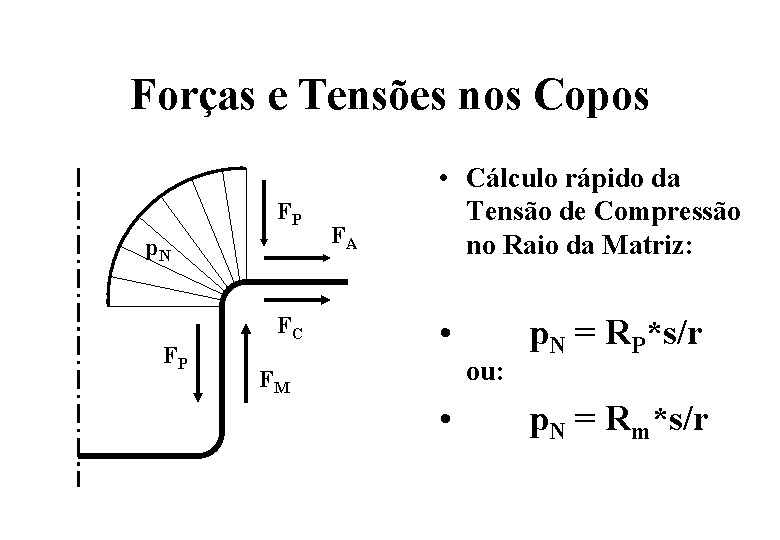
Forças e Tensões nos Copos FP p. N FP FC FA • Cálculo rápido da Tensão de Compressão no Raio da Matriz: • ou: FM • p. N = RP*s/r p. N = Rm*s/r
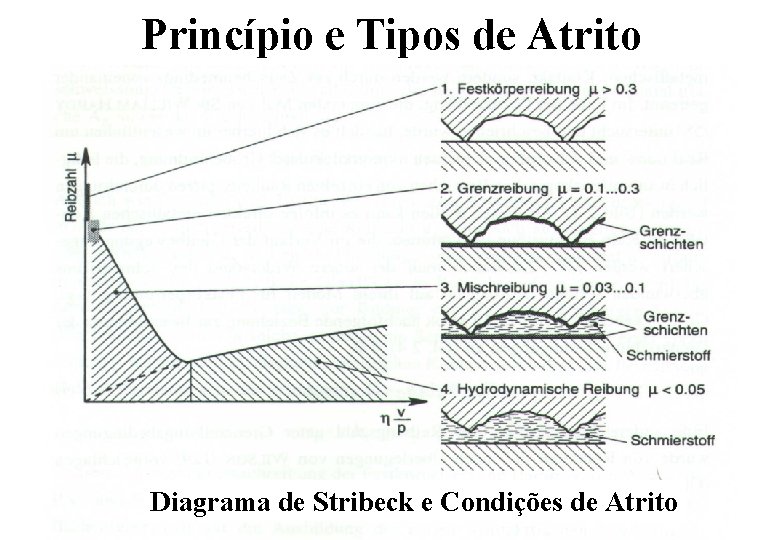
Princípio e Tipos de Atrito Diagrama de Stribeck e Condições de Atrito
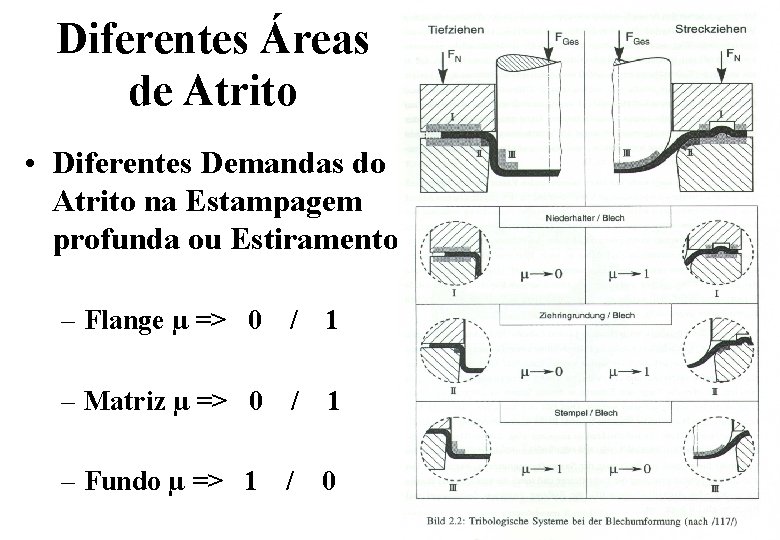
Diferentes Áreas de Atrito • Diferentes Demandas do Atrito na Estampagem profunda ou Estiramento – Flange µ => 0 / 1 – Matriz µ => 0 / 1 – Fundo µ => 1 / 0
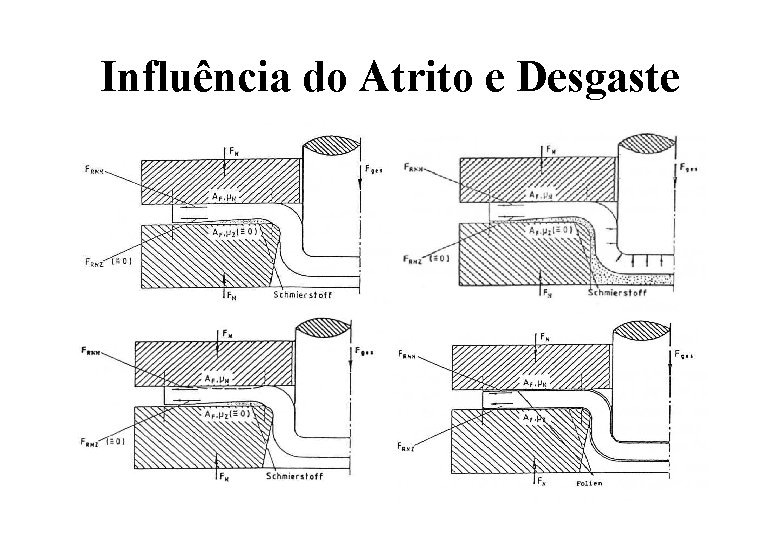
Influência do Atrito e Desgaste
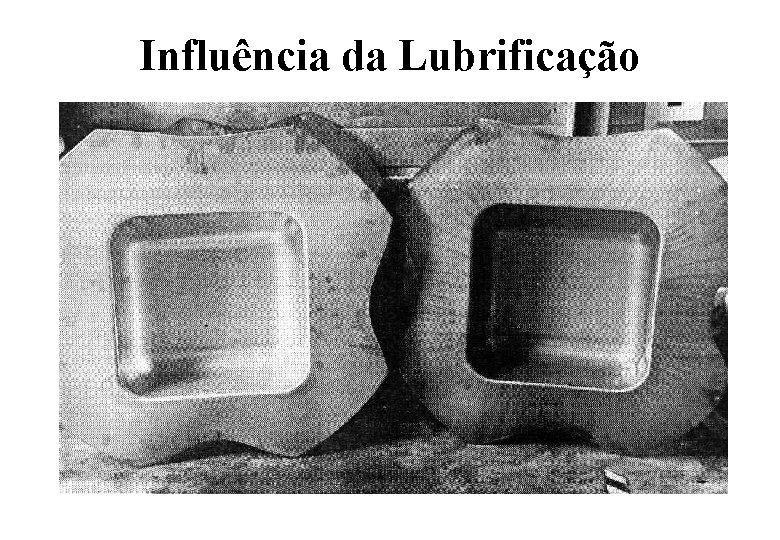
Influência da Lubrificação