
TECHNIQUES DE DEPOTS PVD ET CVD SUR OUTILS
- Slides: 18
TECHNIQUES DE DEPOTS PVD ET CVD SUR OUTILS DE COUPE
Plan � Introduction Les traitements de surface � Les dépôts physiques PVD et chimiques CVD � � � Etude sur outils de coupe Conclusion
Introduction L'état de surface est un élément de cotation d'une pièce indiquant la fonction, la rugosité, la géométrie et l'aspect des surfaces usinées. Une surface réelle usinée n'est jamais parfaite, elle présente toujours des défauts.
Plan � Introduction Les traitements de surface � Les dépôts physiques PVD et chimiques CVD � � � Etude sur outils de coupe Conclusion
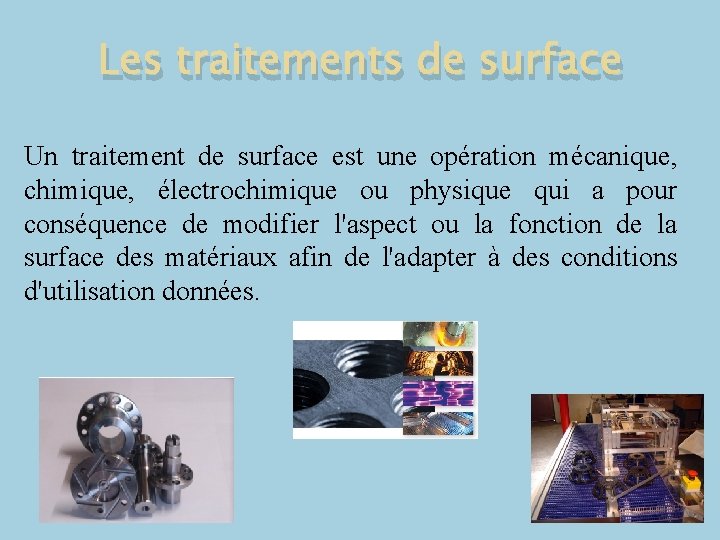
Les traitements de surface Un traitement de surface est une opération mécanique, chimique, électrochimique ou physique qui a pour conséquence de modifier l'aspect ou la fonction de la surface des matériaux afin de l'adapter à des conditions d'utilisation données.
Plan � Introduction Les traitements de surface � Les dépôts physiques PVD et chimiques CVD � � � Etude sur outils de coupe Conclusion
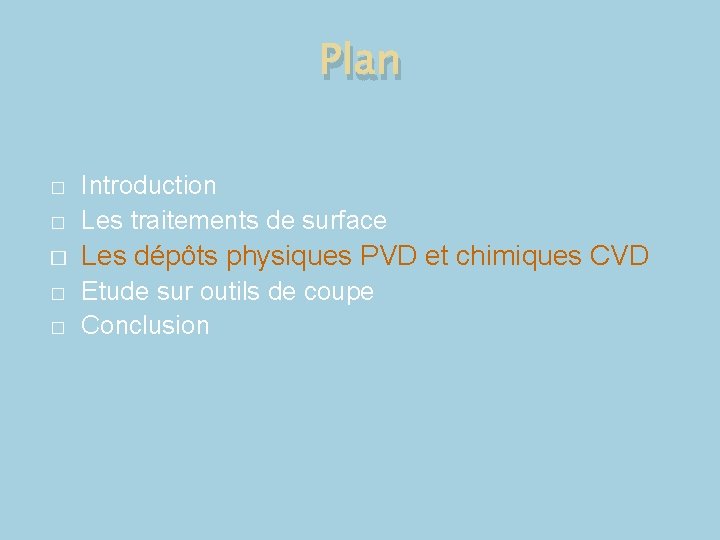
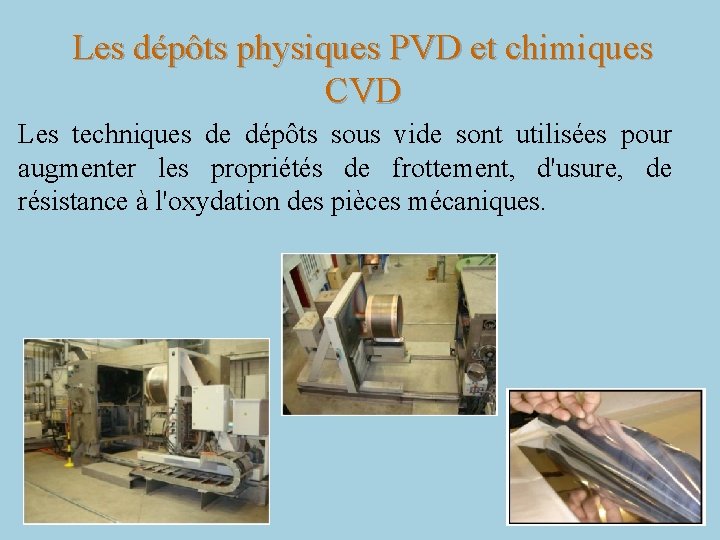
Les dépôts physiques PVD et chimiques CVD Les techniques de dépôts sous vide sont utilisées pour augmenter les propriétés de frottement, d'usure, de résistance à l'oxydation des pièces mécaniques.
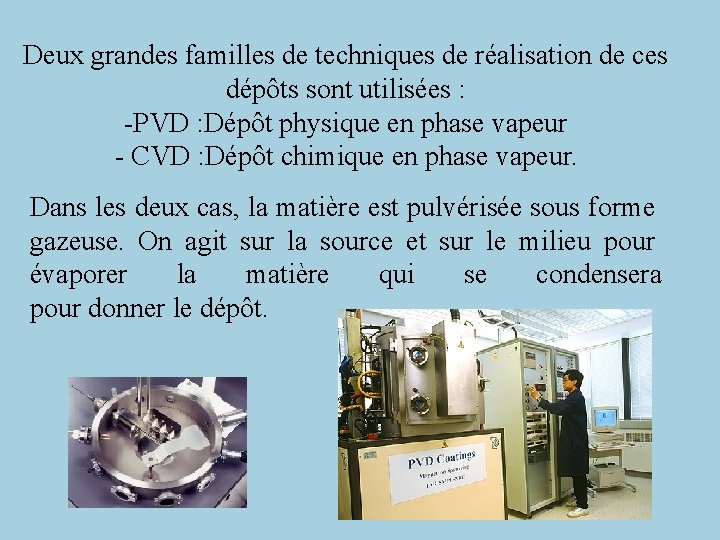
Deux grandes familles de techniques de réalisation de ces dépôts sont utilisées : -PVD : Dépôt physique en phase vapeur - CVD : Dépôt chimique en phase vapeur. Dans les deux cas, la matière est pulvérisée sous forme gazeuse. On agit sur la source et sur le milieu pour évaporer la matière qui se condensera pour donner le dépôt.
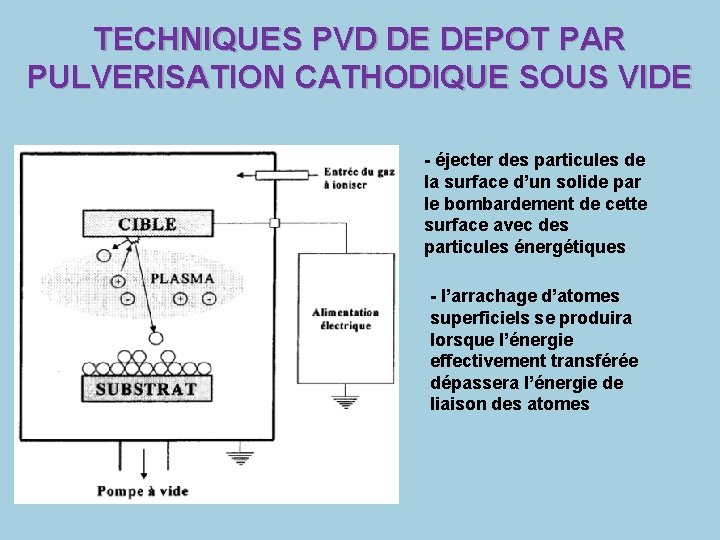
TECHNIQUES PVD DE DEPOT PAR PULVERISATION CATHODIQUE SOUS VIDE - éjecter des particules de la surface d’un solide par le bombardement de cette surface avec des particules énergétiques - l’arrachage d’atomes superficiels se produira lorsque l’énergie effectivement transférée dépassera l’énergie de liaison des atomes
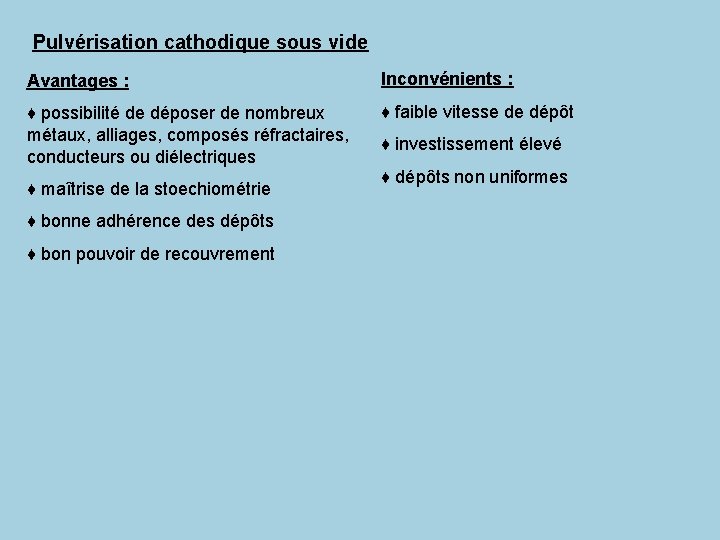
Pulvérisation cathodique sous vide Avantages : Inconvénients : ♦ possibilité de déposer de nombreux métaux, alliages, composés réfractaires, conducteurs ou diélectriques ♦ faible vitesse de dépôt ♦ maîtrise de la stoechiométrie ♦ bonne adhérence des dépôts ♦ bon pouvoir de recouvrement ♦ investissement élevé ♦ dépôts non uniformes
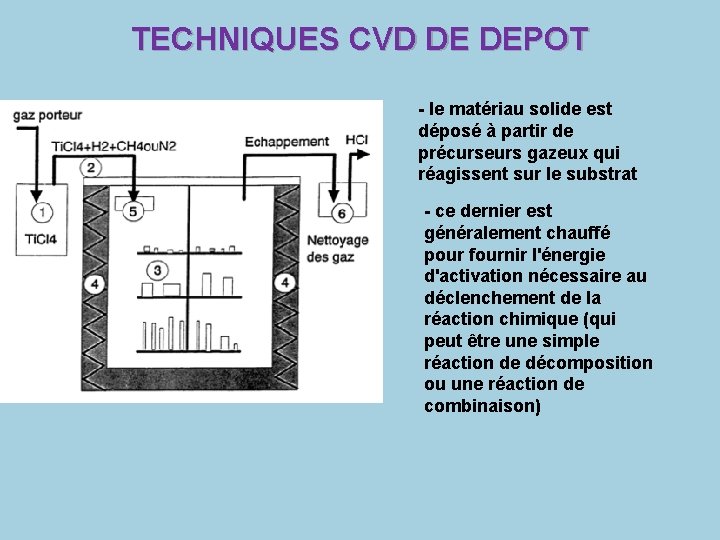
TECHNIQUES CVD DE DEPOT - le matériau solide est déposé à partir de précurseurs gazeux qui réagissent sur le substrat - ce dernier est généralement chauffé pour fournir l'énergie d'activation nécessaire au déclenchement de la réaction chimique (qui peut être une simple réaction de décomposition ou une réaction de combinaison)
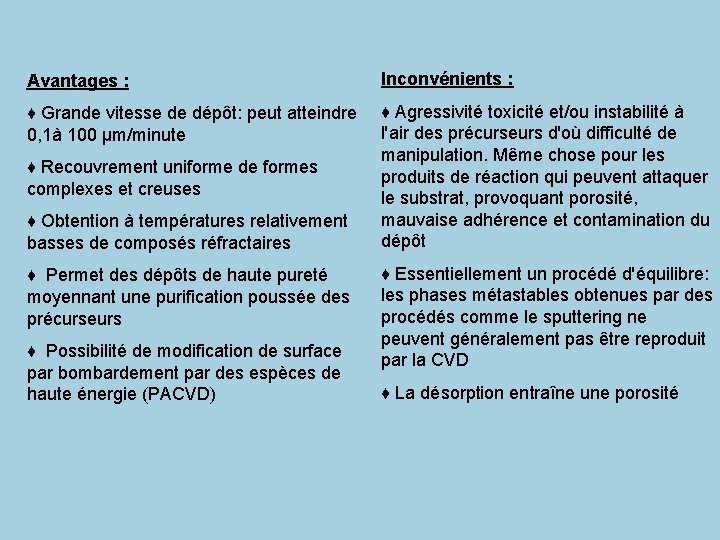
Avantages : Inconvénients : ♦ Grande vitesse de dépôt: peut atteindre 0, 1à 100 µm/minute ♦ Agressivité toxicité et/ou instabilité à l'air des précurseurs d'où difficulté de manipulation. Même chose pour les produits de réaction qui peuvent attaquer le substrat, provoquant porosité, mauvaise adhérence et contamination du dépôt ♦ Recouvrement uniforme de formes complexes et creuses ♦ Obtention à températures relativement basses de composés réfractaires ♦ Permet des dépôts de haute pureté moyennant une purification poussée des précurseurs ♦ Possibilité de modification de surface par bombardement par des espèces de haute énergie (PACVD) ♦ Essentiellement un procédé d'équilibre: les phases métastables obtenues par des procédés comme le sputtering ne peuvent généralement pas être reproduit par la CVD ♦ La désorption entraîne une porosité
Plan � Introduction Les traitements de surface � Les dépôts physiques PVD et chimiques CVD � � � Etude sur outils de coupe Conclusion
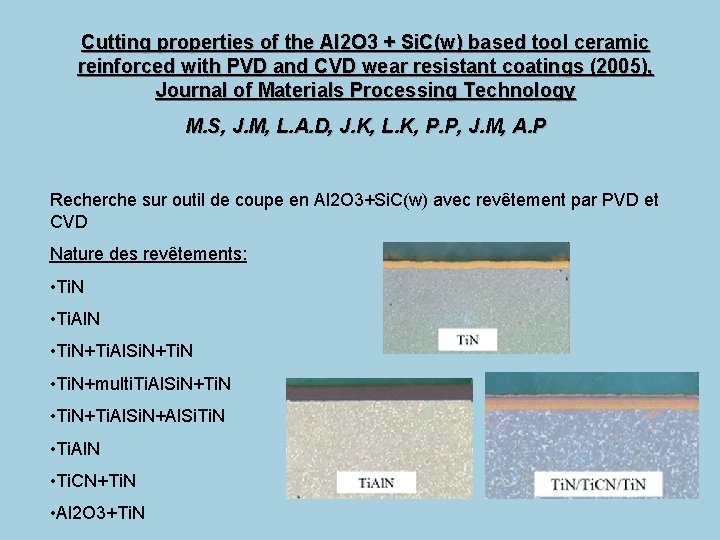
Cutting properties of the Al 2 O 3 + Si. C(w) based tool ceramic reinforced with PVD and CVD wear resistant coatings (2005), Journal of Materials Processing Technology M. S, J. M, L. A. D, J. K, L. K, P. P, J. M, A. P Recherche sur outil de coupe en Al 2 O 3+Si. C(w) avec revêtement par PVD et CVD Nature des revêtements: • Ti. N • Ti. Al. N • Ti. N+Ti. Al. Si. N+Ti. N • Ti. N+multi. Ti. Al. Si. N+Ti. N • Ti. N+Ti. Al. Si. N+Al. Si. Ti. N • Ti. Al. N • Ti. CN+Ti. N • Al 2 O 3+Ti. N
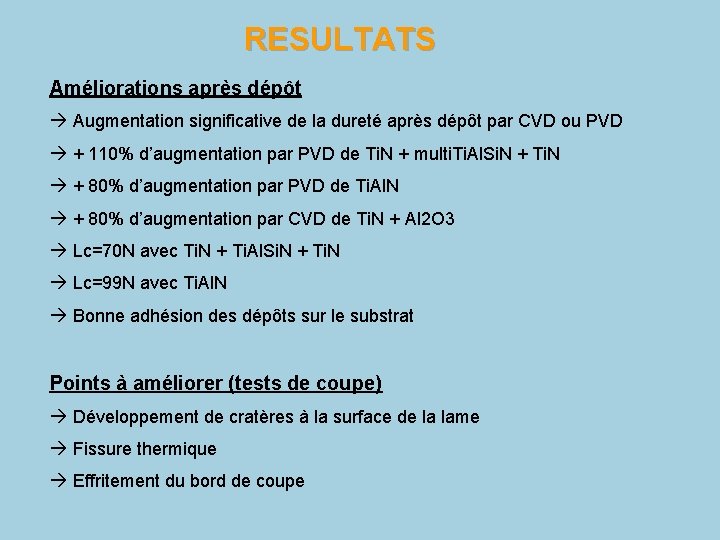
RESULTATS Améliorations après dépôt à Augmentation significative de la dureté après dépôt par CVD ou PVD à + 110% d’augmentation par PVD de Ti. N + multi. Ti. Al. Si. N + Ti. N à + 80% d’augmentation par PVD de Ti. Al. N à + 80% d’augmentation par CVD de Ti. N + Al 2 O 3 à Lc=70 N avec Ti. N + Ti. Al. Si. N + Ti. N à Lc=99 N avec Ti. Al. N à Bonne adhésion des dépôts sur le substrat Points à améliorer (tests de coupe) à Développement de cratères à la surface de la lame à Fissure thermique à Effritement du bord de coupe
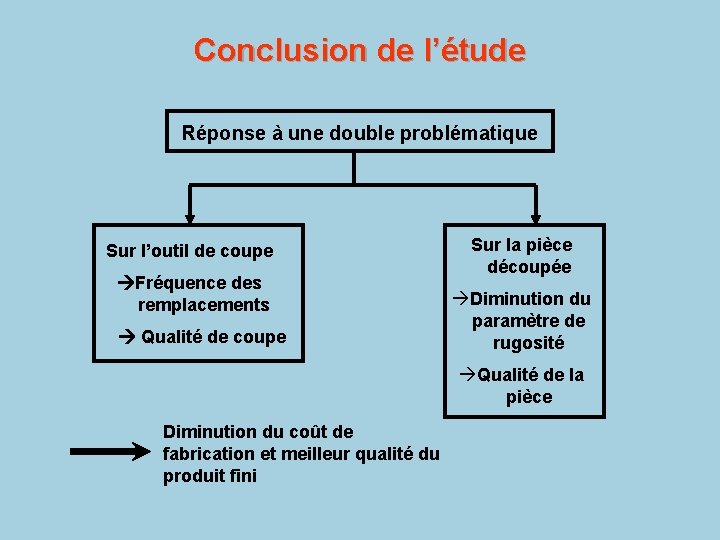
Conclusion de l’étude Réponse à une double problématique Sur l’outil de coupe Fréquence des remplacements Qualité de coupe Sur la pièce découpée àDiminution du paramètre de rugosité àQualité de la pièce Diminution du coût de fabrication et meilleur qualité du produit fini
Conclusion Les traitements de surface sont une véritable science. Une science qui doit intégrer tout une série de paramètres et de contraintes, dont dépendront la pérennité, l’aspect et les propriétés techniques du produit traité.
MERCI DE VOTRE ATTENTION