
TAGLIO DEI METALLI Produzione additiva produzione sottrattiva Asportazione
- Slides: 19
TAGLIO DEI METALLI Produzione additiva produzione sottrattiva Asportazione di truciolo Il pezzo lavorato è generato dall’interferenza tra utensile e grezzo in lavorazione traiettoria dell’utensile (cinematica del taglio) Dinamica del taglio rottura (stato tensionale nel pezzo) ed attrito dinamica del taglio cinematica del taglio interferenza
LA “TRAGEDIA” DEL TAGLIO DEI METALLI Non esiste un modello teorico predittivo della forza di taglio Regno dell’empirismo Esistono tantissimi modelli empirici e semiempirici
TRUCIOLO (CHIP) Forma e colore del truciolo indicano: • Natura e comportamento del materiale in lavorazione (fragile/duttile) • Energia specifica consumata • Natura dell’interazione tra materiale in lavorazione/utensile Forma del truciolo dipende: • Materiale in lavorazione • Materiale e geometria dell’utensile • Parametri di taglio • Fluidi lubro-refrigeranti
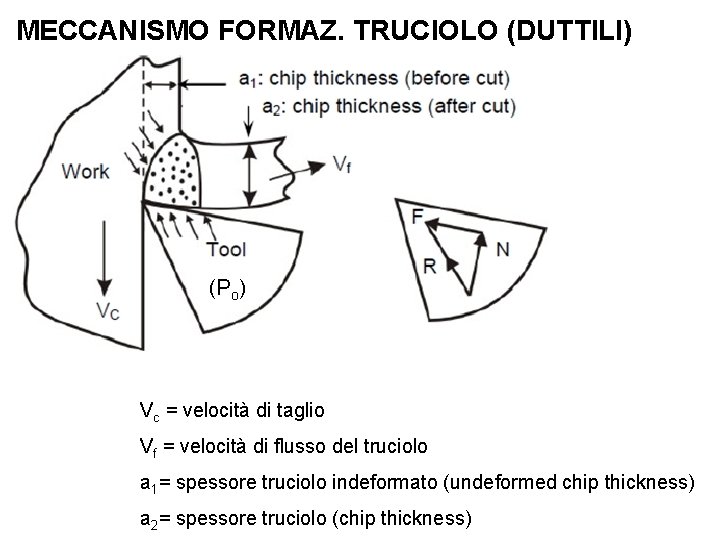
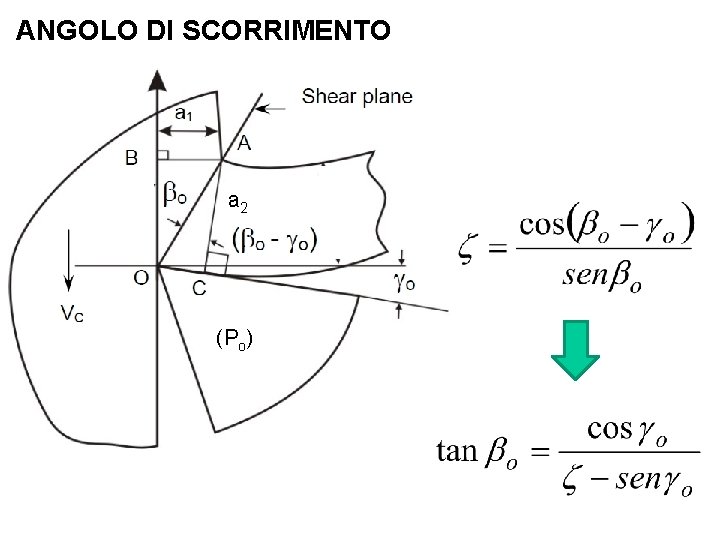
MECCANISMO FORMAZ. TRUCIOLO (DUTTILI) (Po) Vc = velocità di taglio Vf = velocità di flusso del truciolo a 1= spessore truciolo indeformato (undeformed chip thickness) a 2= spessore truciolo (chip thickness)
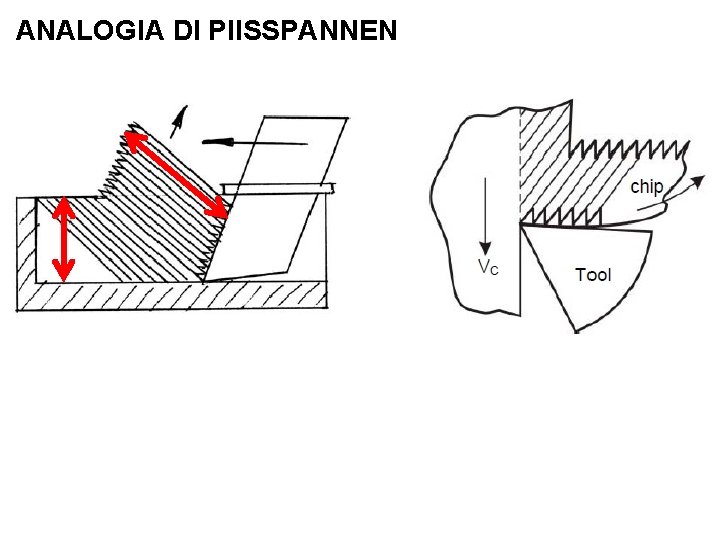
ANALOGIA DI PIISSPANNEN
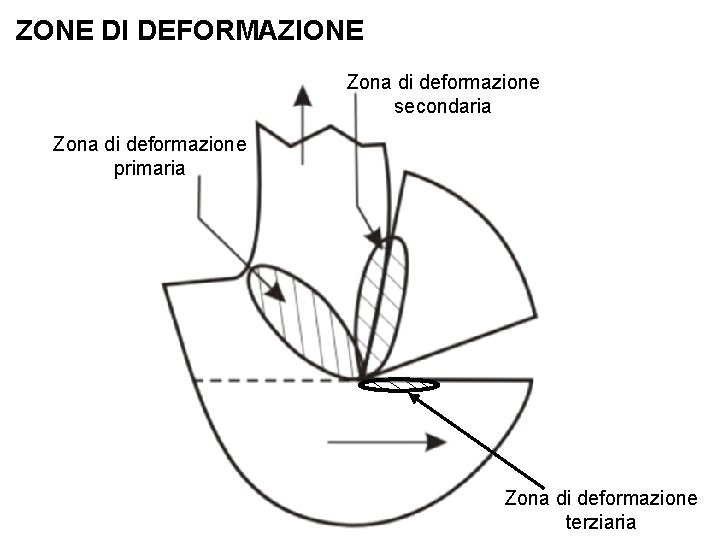
ZONE DI DEFORMAZIONE Zona di deformazione secondaria Zona di deformazione primaria Zona di deformazione terziaria
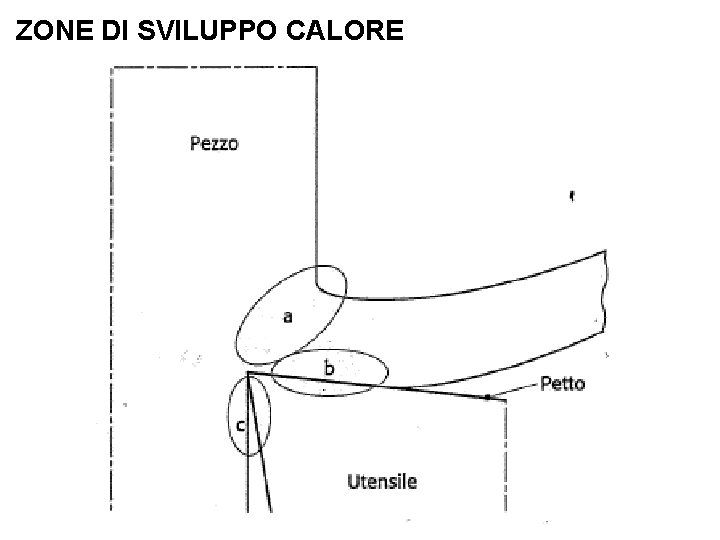
ZONE DI SVILUPPO CALORE
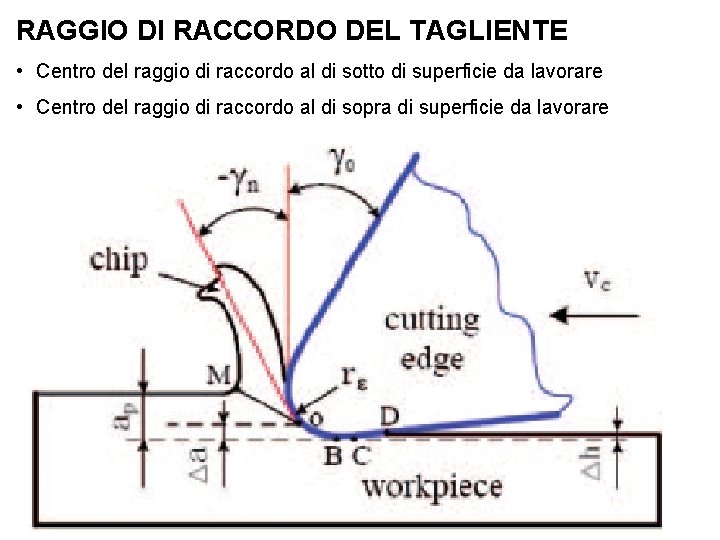
RAGGIO DI RACCORDO DEL TAGLIENTE • Centro del raggio di raccordo al di sotto di superficie da lavorare • Centro del raggio di raccordo al di sopra di superficie da lavorare
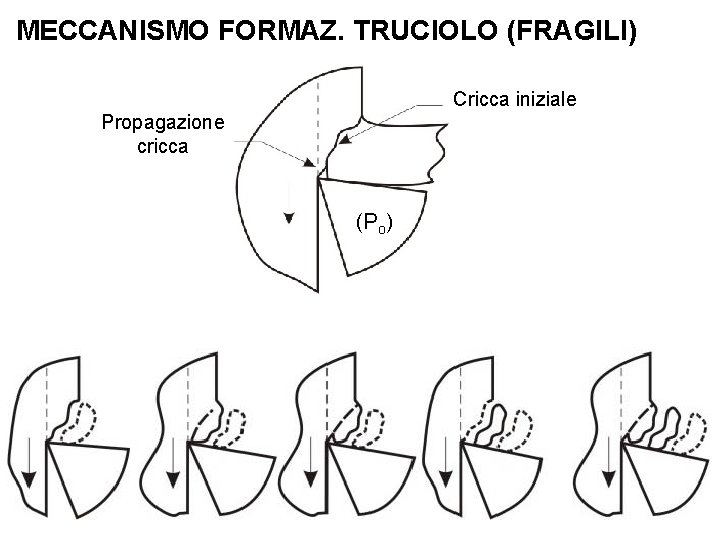
MECCANISMO FORMAZ. TRUCIOLO (FRAGILI) Cricca iniziale Propagazione cricca (Po)
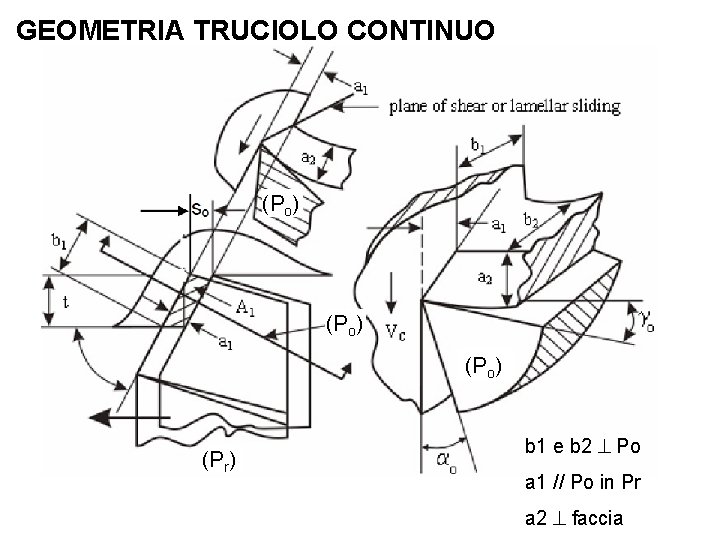
GEOMETRIA TRUCIOLO CONTINUO (Po) (Pr) b 1 e b 2 Po a 1 // Po in Pr a 2 faccia
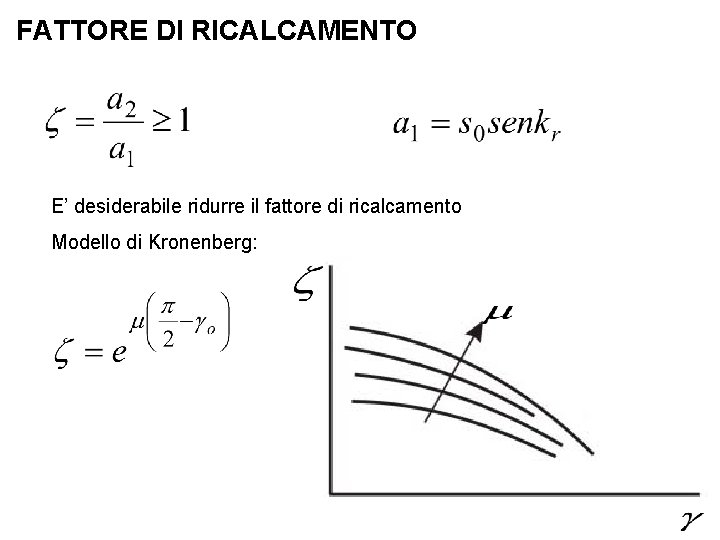
FATTORE DI RICALCAMENTO E’ desiderabile ridurre il fattore di ricalcamento Modello di Kronenberg:
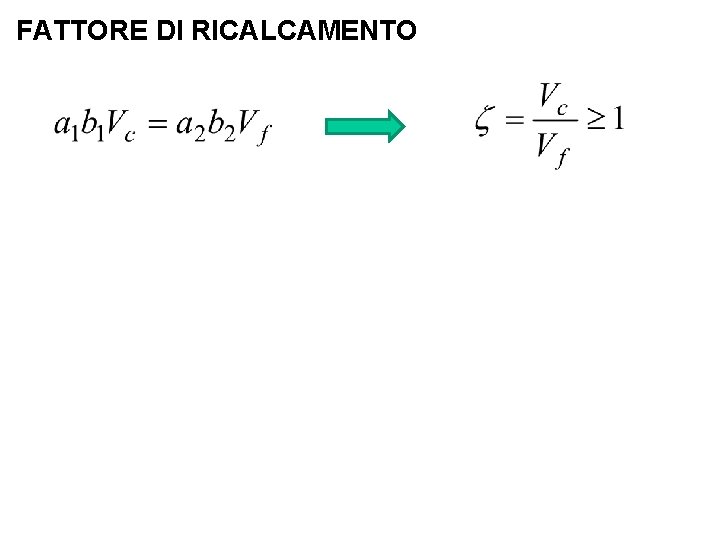
FATTORE DI RICALCAMENTO
ANGOLO DI SCORRIMENTO a 2 (Po)
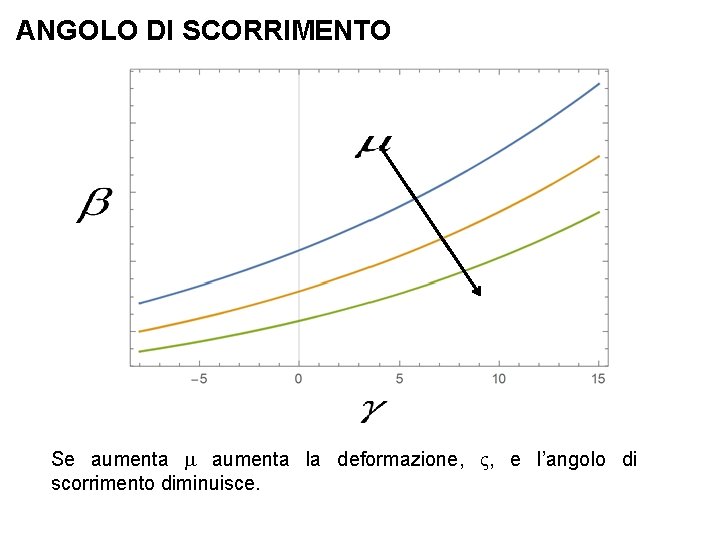
ANGOLO DI SCORRIMENTO Se aumenta la deformazione, , e l’angolo di scorrimento diminuisce.
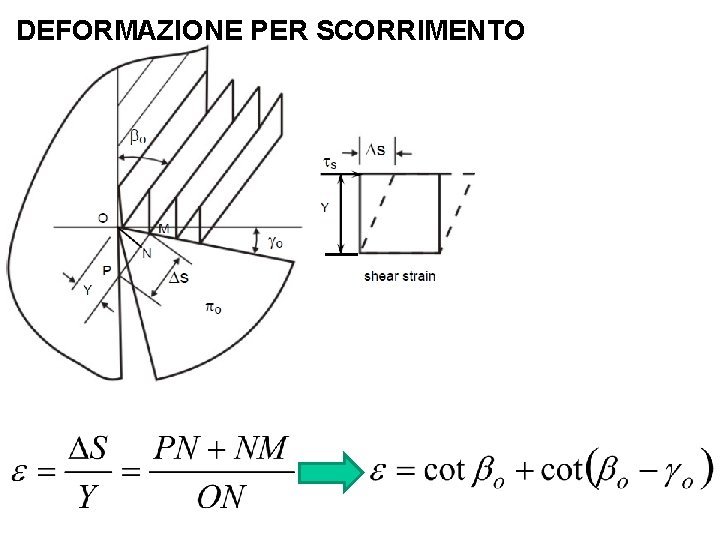
DEFORMAZIONE PER SCORRIMENTO
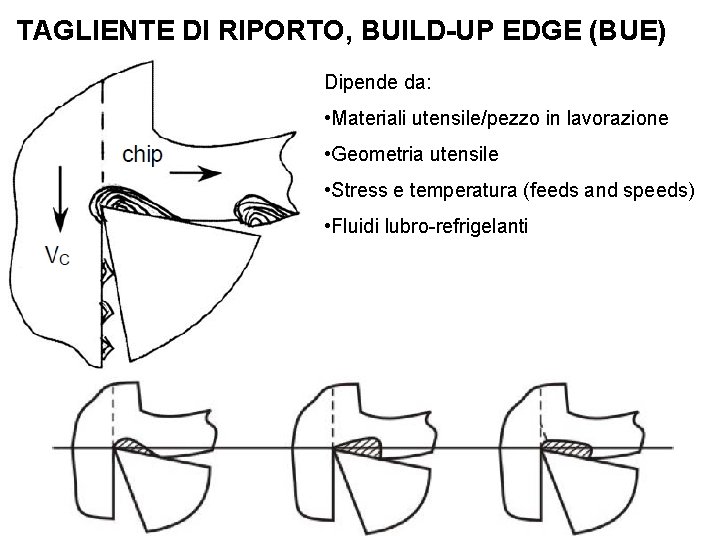
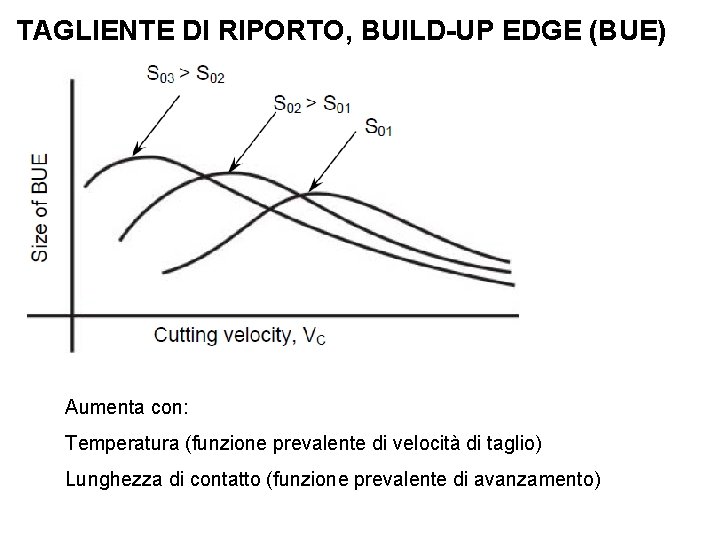
TAGLIENTE DI RIPORTO, BUILD-UP EDGE (BUE) Dipende da: • Materiali utensile/pezzo in lavorazione • Geometria utensile • Stress e temperatura (feeds and speeds) • Fluidi lubro-refrigelanti
TAGLIENTE DI RIPORTO, BUILD-UP EDGE (BUE) Aumenta con: Temperatura (funzione prevalente di velocità di taglio) Lunghezza di contatto (funzione prevalente di avanzamento)
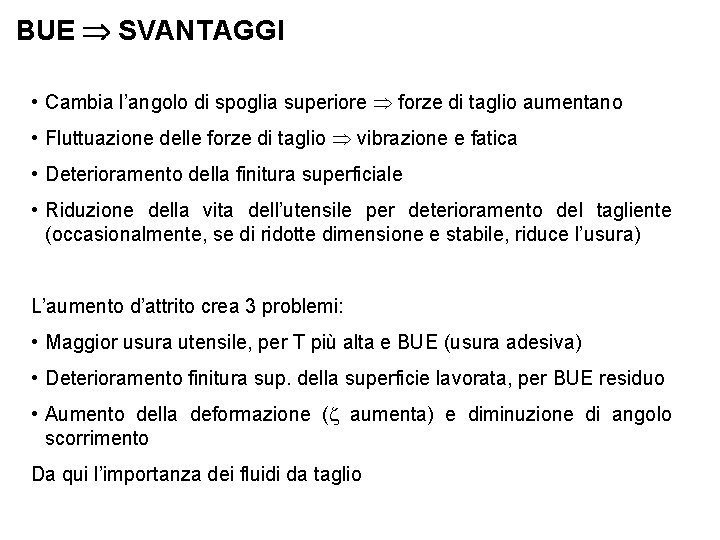
BUE SVANTAGGI • Cambia l’angolo di spoglia superiore forze di taglio aumentano • Fluttuazione delle forze di taglio vibrazione e fatica • Deterioramento della finitura superficiale • Riduzione della vita dell’utensile per deterioramento del tagliente (occasionalmente, se di ridotte dimensione e stabile, riduce l’usura) L’aumento d’attrito crea 3 problemi: • Maggior usura utensile, per T più alta e BUE (usura adesiva) • Deterioramento finitura sup. della superficie lavorata, per BUE residuo • Aumento della deformazione ( aumenta) e diminuzione di angolo scorrimento Da qui l’importanza dei fluidi da taglio
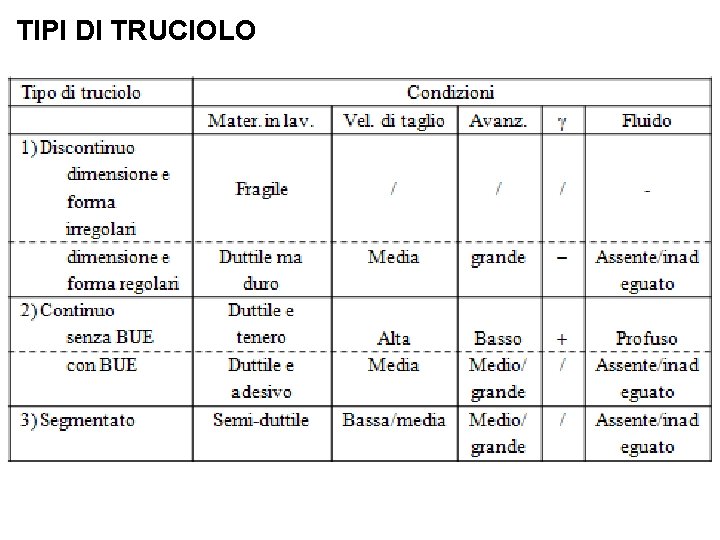
TIPI DI TRUCIOLO