
STUDI GERAKAN DENGAN METODE MTM 1 2 METHODS
- Slides: 21
STUDI GERAKAN DENGAN METODE MTM 1 -2 (METHODS TIME MEASUREMENT 1 -2) PADA PROSES PEMASANGAN NUT UNTUK MESIN WSS YUWANA BASKORO 30406781 DOSEN PEMBIMBING Dr. Ir. RAKHMA OKTAVINA, MT
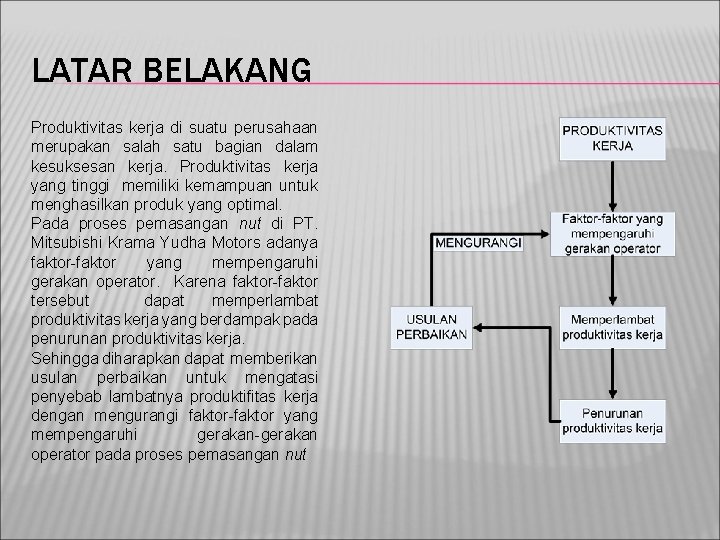
LATAR BELAKANG Produktivitas kerja di suatu perusahaan merupakan salah satu bagian dalam kesuksesan kerja. Produktivitas kerja yang tinggi memiliki kemampuan untuk menghasilkan produk yang optimal. Pada proses pemasangan nut di PT. Mitsubishi Krama Yudha Motors adanya faktor-faktor yang mempengaruhi gerakan operator. Karena faktor-faktor tersebut dapat memperlambat produktivitas kerja yang berdampak pada penurunan produktivitas kerja. Sehingga diharapkan dapat memberikan usulan perbaikan untuk mengatasi penyebab lambatnya produktifitas kerja dengan mengurangi faktor-faktor yang mempengaruhi gerakan-gerakan operator pada proses pemasangan nut
PERUMUSAN MASALAH Pada proses pemasangan nut di PT. Mitsubishi Krama Yudha Motors ada gerakan-gerakan yang seharusnya tidak dilakukan oleh operator. Berdasarkan uraian tersebut masalah yang ingin dirumuskan pada penelitian ini adalah menganalisis dan memperbaiki faktor-faktor yang mempengaruhi gerakan-gerakan operator pada saat proses pemasangan nut berdasarkan bagan analisa, dan menganalisis waktu tersingkat yang dibutuhkan seorang operator dalam proses pemasangan nut.
TUJUAN PENELITIAN 1. 2. Menganalisis nilai TMU dan faktor-faktor yang mempengaruhi gerakan-gerakan operator. Menganalisis waktu tersingkat yang dibutuhkan bagi seorang operator dalam proses pemasangan nut.
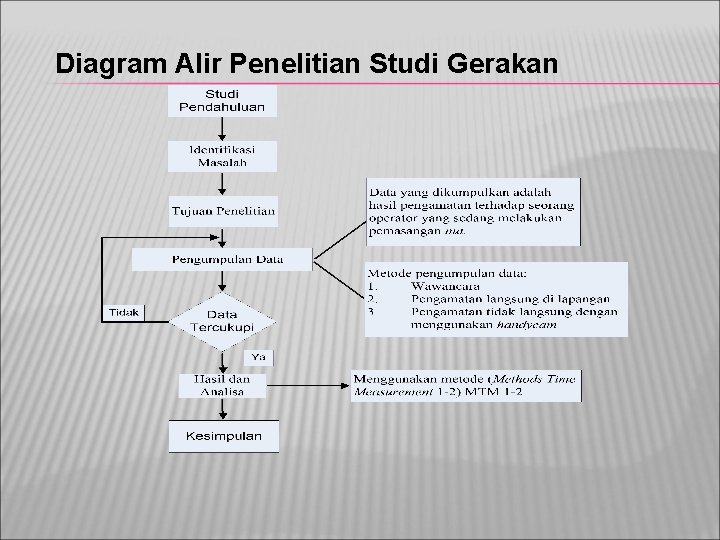
METODOLOGI PENELITIAN Penelitian ini dilakukan di PT. Mitsubishi Krama Yudha Motors yang berlokasi di Jl. Raya Bekasi, KM 21 -22, Pulogadung, Jakarta Timur. Penelitian dilakukan terhadap seorang operator laki-laki yang sudah mempunyai metode kerja yang dianggap baik dan terampil dalam proses pemasangan nut pada part untuk mesin Welding Stationary Spot. Berikut ini adalah diagram alir penelitian studi
Diagram Alir Penelitian Studi Gerakan
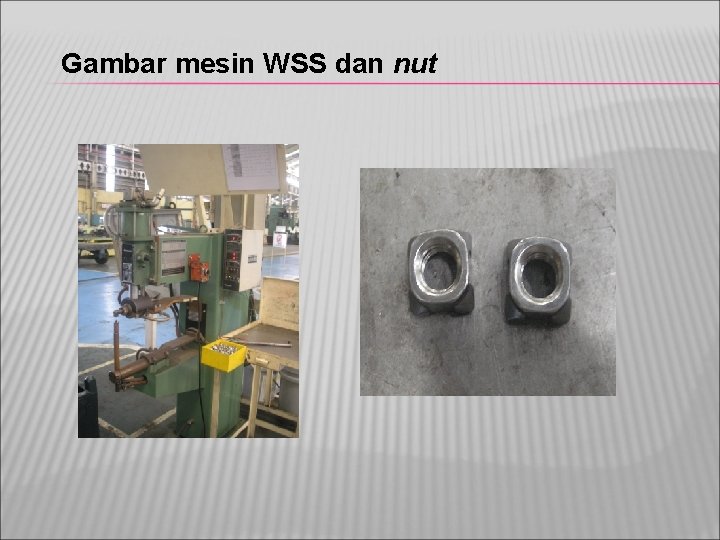
PROSES PEMASANGAN NUT Proses pemasangan nut dilakukan oleh seorang operator pria dalam posisi badan berdiri tegak dengan posisi awal kedua tangan operator sebelum bekerja adalah disamping badan operator menghadap sebuah mesin welding yang berjenis (WSS) Welding Stationary Spot. Mesin welding dalam keadaan menyala. Nut memiliki diameter 1 cm, mula-mula tangan kanan operator mengambil material part dari box in dengan jarak 32 inch dan memindahkannya ketangan kiri untuk selanjutnya dibawa ke tip spot bagian bawah dengan jarak 12 inch, setelah itu tangan kanan mengambil nut dengan jarak 12 inch yang selanjutnya disatukan kepada part yang akan dipasang nut, selama tangan kiri masih memegang part yang akan di spot, tangan kanan menjangkau tombol merah dengan jarak 24 inch untuk melakukan proses spot. Setelah itu part yang telah dilas diletakan di box out dengan jarak 32 inch untuk dibawa ke proses penyatuan part berikutnya.
Gambar mesin WSS dan nut
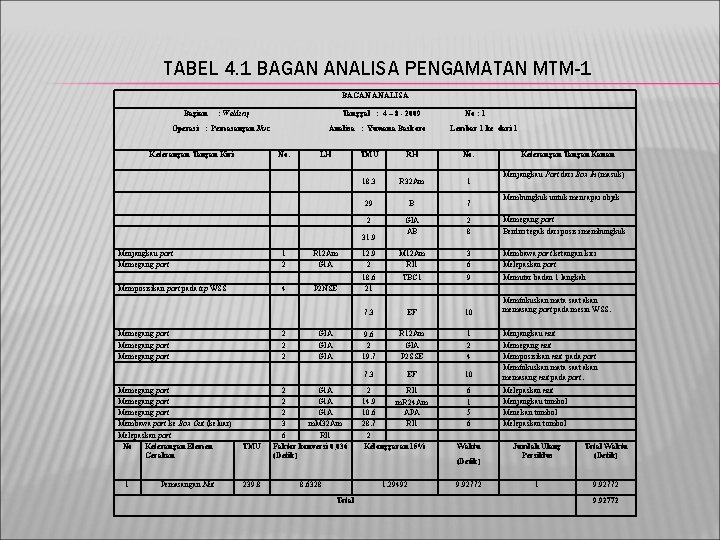
TABEL 4. 1 BAGAN ANALISA PENGAMATAN MTM-1 BAGAN ANALISA Bagian : Welding Tanggal : 4 – 8 - 2009 Operasi : Pemasangan Nut Keterangan Tangan Kiri Analisa : Yuwana Baskoro No. LH No : 1 Lembar 1 ke dari 1 TMU RH No. 18. 3 R 32 Am 1 29 B 7 2 GIA AB 2 8 Memegang part Berdiri tegak dari posisi membungkuk 31. 9 Keterangan Tangan Kanan Menjangkau Part dari Box In (masuk) Membungkuk untuk mencapai objek Menjangkau part Memegang part 1 2 R 12 Am G 1 A 12. 9 2 M 12 Am Rl 1 3 6 Membawa part ketangan kiri Melepaskan part 9 Memutar badan 1 langkah 4 P 2 NSE 18. 6 21 TBC 1 Memposisikan part pada tip WSS 7. 3 EF 10 Memfokuskan mata saat akan memasang part pada mesin WSS. 9. 6 2 19. 7 R 12 Am 1 GIA P 2 SSE 2 4 7. 3 EF 10 Memegang part Memegang part Membawa part ke Box Out (keluar) Melepaskan part No Keterangan Elemen Gerakan 1 Pemasangan Nut 2 2 2 TMU 239. 8 GIA GIA 2 G 1 A 3 m. M 32 Am 6 Rl 1 Faktor konversi 0, 036 (Detik) 2 Rl 1 14. 9 m. R 24 Am 10. 6 APA 28. 7 Rl 1 2 Kelonggaran 15% 8. 6328 1. 29492 Total 6 1 5 6 Waktu (Detik) 9. 92772 Menjangkau nut Memegang nut Memposisikan nut pada part Memfokuskan mata saat akan memasang nut pada part. Melepaskan nut Menjangkau tombol Menekan tombol Melepaskan tombol Jumlah Ulang Persiklus Total Waktu (Detik) 1 9. 92772
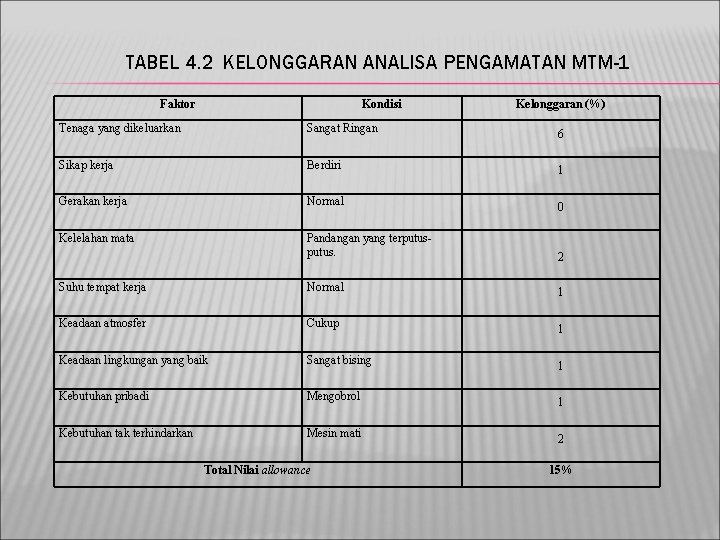
TABEL 4. 2 KELONGGARAN ANALISA PENGAMATAN MTM-1 Faktor Kondisi Kelonggaran (%) Tenaga yang dikeluarkan Sangat Ringan 6 Sikap kerja Berdiri 1 Gerakan kerja Normal 0 Kelelahan mata Pandangan yang terputus. 2 Suhu tempat kerja Normal 1 Keadaan atmosfer Cukup 1 Keadaan lingkungan yang baik Sangat bising 1 Kebutuhan pribadi Mengobrol 1 Kebutuhan tak terhindarkan Mesin mati 2 Total Nilai allowance 15%
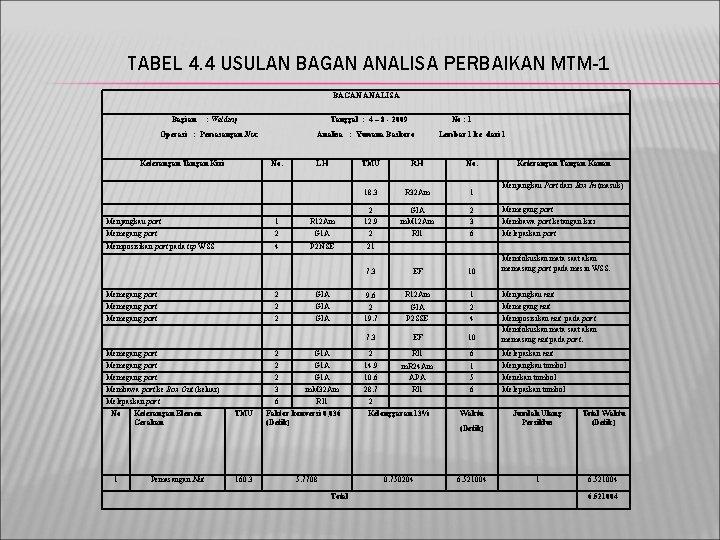
TABEL 4. 4 USULAN BAGAN ANALISA PERBAIKAN MTM-1 BAGAN ANALISA Bagian : Welding Tanggal : 4 – 8 - 2009 Operasi : Pemasangan Nut Keterangan Tangan Kiri Analisa : Yuwana Baskoro No. LH RH No. 18. 3 R 32 Am 1 GIA m. M 12 Am Rl 1 2 3 6 Memegang part Membawa part ketangan kiri Melepaskan part 7. 3 EF 10 Memfokuskan mata saat akan memasang part pada mesin WSS. 9. 6 2 19. 7 R 12 Am 1 GIA P 2 SSE 2 4 7. 3 EF 10 1 2 R 12 Am G 1 A 2 12. 9 2 Memposisikan part pada tip WSS 4 P 2 NSE 21 Memegang part Membawa part ke Box Out (keluar) Melepaskan part No Keterangan Elemen Gerakan 1 Pemasangan Nut 2 2 2 TMU 160. 3 GIA GIA 2 G 1 A 3 m. M 32 Am 6 Rl 1 Faktor konversi 0, 036 (Detik) 5. 7708 2 Rl 1 14. 9 m. R 24 Am 10. 6 APA 28. 7 Rl 1 2 Kelonggaran 13% 6 1 5 6 Waktu (Detik) 0. 750204 Total Lembar 1 ke dari 1 TMU Menjangkau part Memegang part No : 1 6. 521004 Keterangan Tangan Kanan Menjangkau Part dari Box In (masuk) Menjangkau nut Memegang nut Memposisikan nut pada part Memfokuskan mata saat akan memasang nut pada part. Melepaskan nut Menjangkau tombol Menekan tombol Melepaskan tombol Jumlah Ulang Persiklus Total Waktu (Detik) 1 6. 521004
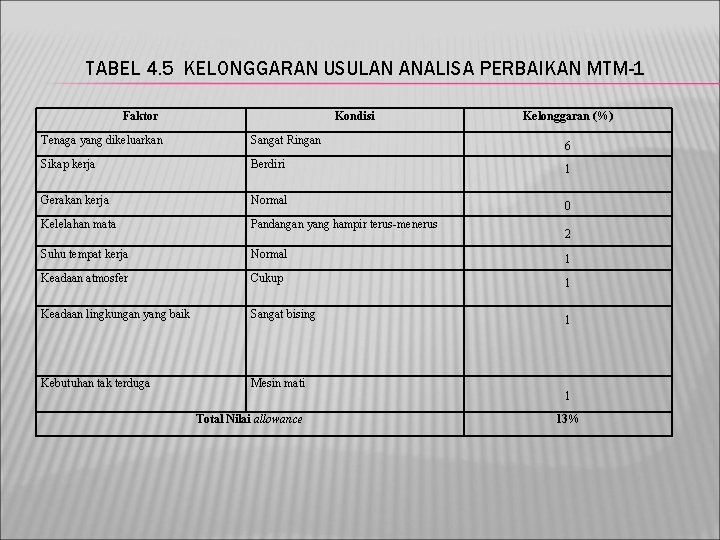
TABEL 4. 5 KELONGGARAN USULAN ANALISA PERBAIKAN MTM-1 Faktor Kondisi Kelonggaran (%) Tenaga yang dikeluarkan Sangat Ringan 6 Sikap kerja Berdiri 1 Gerakan kerja Normal 0 Kelelahan mata Pandangan yang hampir terus-menerus Suhu tempat kerja Normal 1 Keadaan atmosfer Cukup 1 Keadaan lingkungan yang baik Sangat bising 1 Kebutuhan tak terduga Mesin mati Total Nilai allowance 2 1 13%
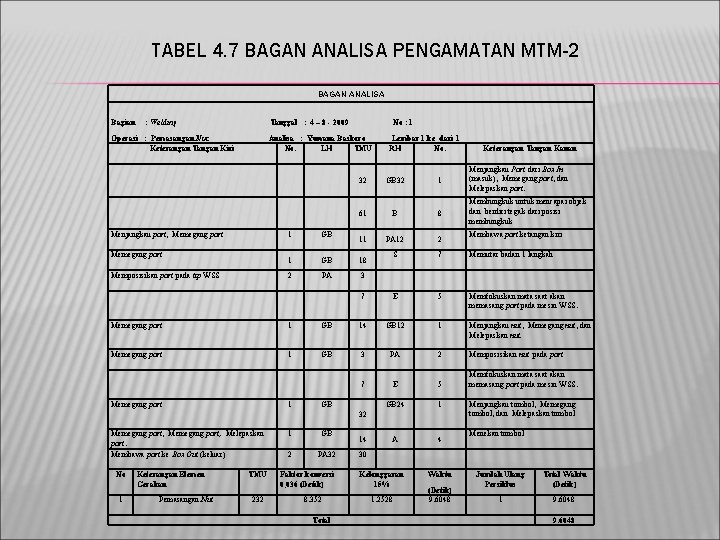
TABEL 4. 7 BAGAN ANALISA PENGAMATAN MTM-2 BAGAN ANALISA Bagian : Welding Tanggal : 4 – 8 - 2009 Operasi : Pemasangan Nut Keterangan Tangan Kiri No : 1 Analisa : Yuwana Baskoro No. LH TMU Menjangkau part, Memegang part Memposisikan part pada tip WSS Lembar 1 ke dari 1 RH No. Keterangan Tangan Kanan 32 GB 32 1 Menjangkau Part dari Box In (masuk), Memegang part, dan Melepaskan part. 61 B 8 Membungkuk untuk mencapai objek dan berdiri tegak dari posisi membungkuk 11 PA 12 2 S 7 Memutar badan 1 langkah 7 E 5 Memfokuskan mata saat akan memasang part pada mesin WSS. 1 GB 18 2 PA 3 Membawa part ketangan kiri Memegang part 1 GB 14 GB 12 1 Menjangkau nut, Memegang nut, dan Melepaskan nut. Memegang part 1 GB 3 PA 2 Memposisikan nut pada part 7 E 5 Memfokuskan mata saat akan memasang part pada mesin WSS. GB 24 1 A 4 Memegang part 1 GB 32 Memegang part, Melepaskan part. Membawa part ke Box Out (keluar) No 1 Keterangan Elemen Gerakan Pemasangan Nut TMU 232 1 GB 2 PA 32 Faktor konversi 0, 036 (Detik) 8. 352 Total 14 Menjangkau tombol, Memegang tombol, dan Melepaskan tombol Menekan tombol 30 Kelonggaran 15% 1. 2528 Waktu (Detik) 9. 6048 Jumlah Ulang Persiklus Total Waktu (Detik) 1 9. 6048
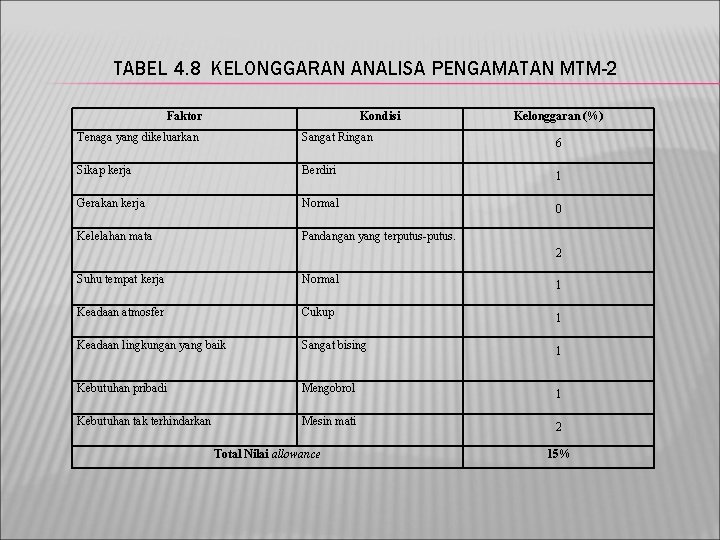
TABEL 4. 8 KELONGGARAN ANALISA PENGAMATAN MTM-2 Faktor Kondisi Kelonggaran (%) Tenaga yang dikeluarkan Sangat Ringan 6 Sikap kerja Berdiri 1 Gerakan kerja Normal 0 Kelelahan mata Pandangan yang terputus-putus. 2 Suhu tempat kerja Normal 1 Keadaan atmosfer Cukup 1 Keadaan lingkungan yang baik Sangat bising 1 Kebutuhan pribadi Mengobrol 1 Kebutuhan tak terhindarkan Mesin mati 2 Total Nilai allowance 15%
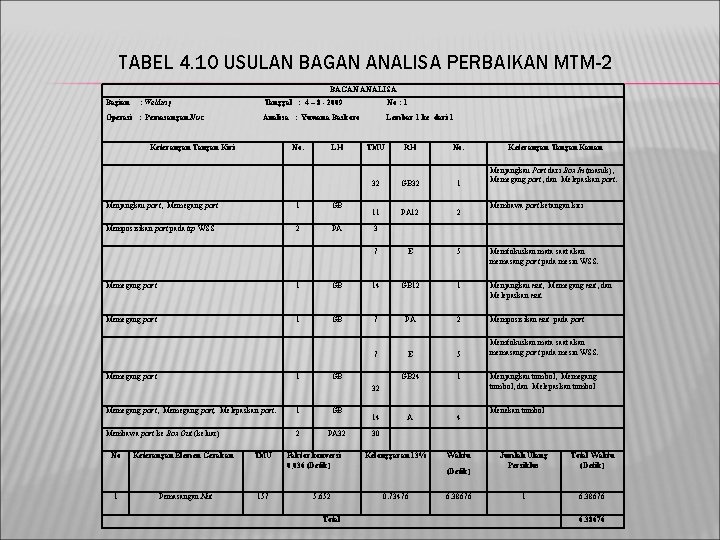
TABEL 4. 10 USULAN BAGAN ANALISA PERBAIKAN MTM-2 BAGAN ANALISA Bagian : Welding Operasi : Pemasangan Nut Tanggal : 4 – 8 - 2009 No : 1 Analisa : Yuwana Baskoro Lembar 1 ke dari 1 Keterangan Tangan Kiri No. LH Menjangkau part, Memegang part 1 GB Memposisikan part pada tip WSS 2 PA TMU RH No. Keterangan Tangan Kanan 32 GB 32 1 Menjangkau Part dari Box In (masuk), Memegang part, dan Melepaskan part. 11 PA 12 2 7 E 5 Memfokuskan mata saat akan memasang part pada mesin WSS. Membawa part ketangan kiri 3 Memegang part 1 GB 14 GB 12 1 Menjangkau nut, Memegang nut, dan Melepaskan nut. Memegang part 1 GB 7 PA 2 Memposisikan nut pada part 7 E 5 Memfokuskan mata saat akan memasang part pada mesin WSS. GB 24 1 A 4 Memegang part 1 GB 32 Memegang part, Melepaskan part. 1 GB Membawa part ke Box Out (keluar) 2 PA 32 No 1 Keterangan Elemen Gerakan Pemasangan Nut TMU 157 Faktor konversi 0, 036 (Detik) 5. 652 Total 14 Menjangkau tombol, Memegang tombol, dan Melepaskan tombol Menekan tombol 30 Kelonggaran 13% Waktu (Detik) 0. 73476 6. 38676 Jumlah Ulang Persiklus Total Waktu (Detik) 1 6. 38676
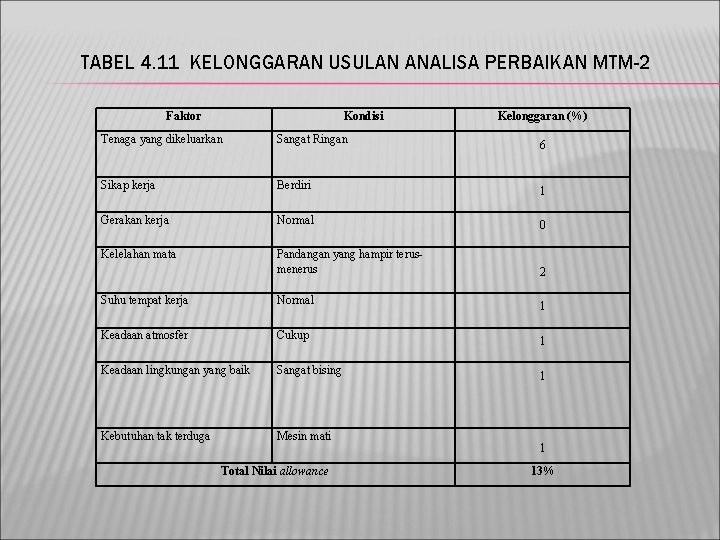
TABEL 4. 11 KELONGGARAN USULAN ANALISA PERBAIKAN MTM-2 Faktor Kondisi Kelonggaran (%) Tenaga yang dikeluarkan Sangat Ringan 6 Sikap kerja Berdiri 1 Gerakan kerja Normal 0 Kelelahan mata Pandangan yang hampir terusmenerus 2 Suhu tempat kerja Normal 1 Keadaan atmosfer Cukup 1 Keadaan lingkungan yang baik Sangat bising 1 Kebutuhan tak terduga Mesin mati Total Nilai allowance 1 13%
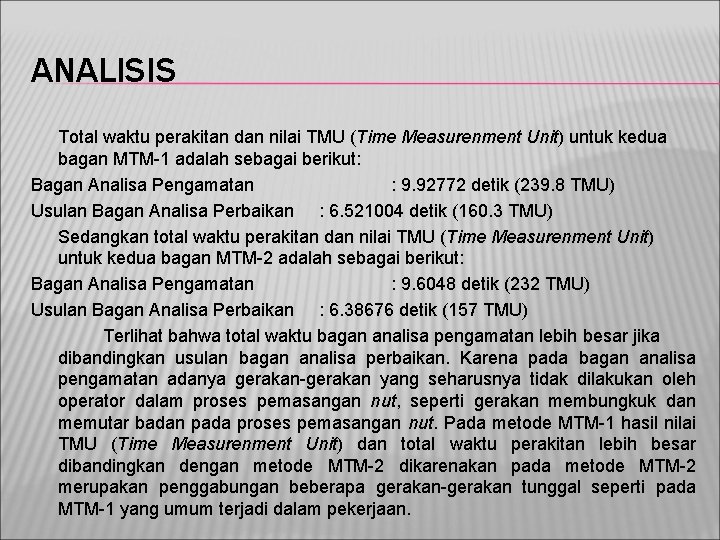
ANALISIS Total waktu perakitan dan nilai TMU (Time Measurenment Unit) untuk kedua bagan MTM-1 adalah sebagai berikut: Bagan Analisa Pengamatan : 9. 92772 detik (239. 8 TMU) Usulan Bagan Analisa Perbaikan : 6. 521004 detik (160. 3 TMU) Sedangkan total waktu perakitan dan nilai TMU (Time Measurenment Unit) untuk kedua bagan MTM-2 adalah sebagai berikut: Bagan Analisa Pengamatan : 9. 6048 detik (232 TMU) Usulan Bagan Analisa Perbaikan : 6. 38676 detik (157 TMU) Terlihat bahwa total waktu bagan analisa pengamatan lebih besar jika dibandingkan usulan bagan analisa perbaikan. Karena pada bagan analisa pengamatan adanya gerakan-gerakan yang seharusnya tidak dilakukan oleh operator dalam proses pemasangan nut, seperti gerakan membungkuk dan memutar badan pada proses pemasangan nut. Pada metode MTM-1 hasil nilai TMU (Time Measurenment Unit) dan total waktu perakitan lebih besar dibandingkan dengan metode MTM-2 dikarenakan pada metode MTM-2 merupakan penggabungan beberapa gerakan-gerakan tunggal seperti pada MTM-1 yang umum terjadi dalam pekerjaan.
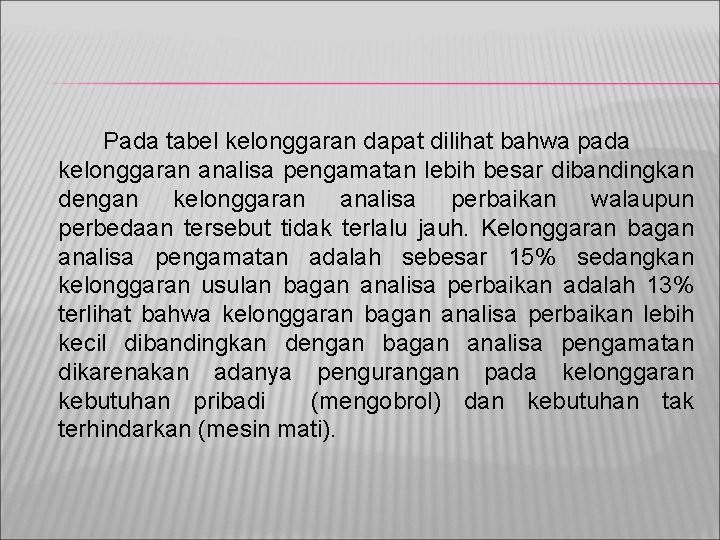
Pada tabel kelonggaran dapat dilihat bahwa pada kelonggaran analisa pengamatan lebih besar dibandingkan dengan kelonggaran analisa perbaikan walaupun perbedaan tersebut tidak terlalu jauh. Kelonggaran bagan analisa pengamatan adalah sebesar 15% sedangkan kelonggaran usulan bagan analisa perbaikan adalah 13% terlihat bahwa kelonggaran bagan analisa perbaikan lebih kecil dibandingkan dengan bagan analisa pengamatan dikarenakan adanya pengurangan pada kelonggaran kebutuhan pribadi (mengobrol) dan kebutuhan tak terhindarkan (mesin mati).
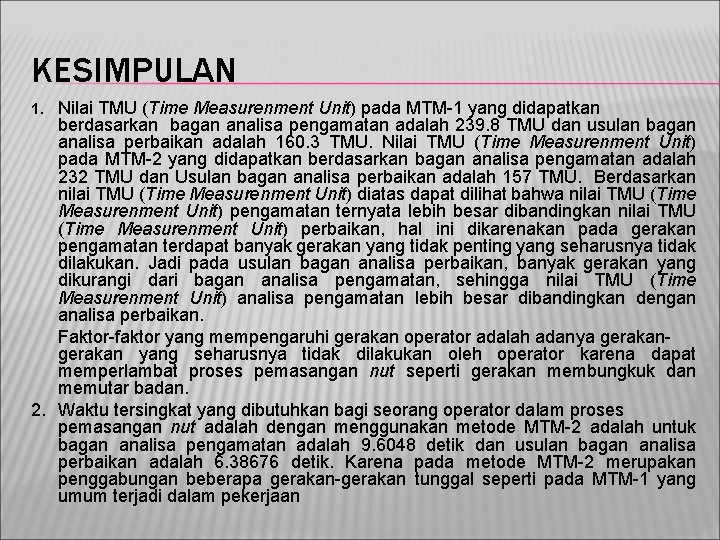
KESIMPULAN Nilai TMU (Time Measurenment Unit) pada MTM-1 yang didapatkan berdasarkan bagan analisa pengamatan adalah 239. 8 TMU dan usulan bagan analisa perbaikan adalah 160. 3 TMU. Nilai TMU (Time Measurenment Unit) pada MTM-2 yang didapatkan berdasarkan bagan analisa pengamatan adalah 232 TMU dan Usulan bagan analisa perbaikan adalah 157 TMU. Berdasarkan nilai TMU (Time Measurenment Unit) diatas dapat dilihat bahwa nilai TMU (Time Measurenment Unit) pengamatan ternyata lebih besar dibandingkan nilai TMU (Time Measurenment Unit) perbaikan, hal ini dikarenakan pada gerakan pengamatan terdapat banyak gerakan yang tidak penting yang seharusnya tidak dilakukan. Jadi pada usulan bagan analisa perbaikan, banyak gerakan yang dikurangi dari bagan analisa pengamatan, sehingga nilai TMU (Time Measurenment Unit) analisa pengamatan lebih besar dibandingkan dengan analisa perbaikan. Faktor-faktor yang mempengaruhi gerakan operator adalah adanya gerakan yang seharusnya tidak dilakukan oleh operator karena dapat memperlambat proses pemasangan nut seperti gerakan membungkuk dan memutar badan. 2. Waktu tersingkat yang dibutuhkan bagi seorang operator dalam proses pemasangan nut adalah dengan menggunakan metode MTM-2 adalah untuk bagan analisa pengamatan adalah 9. 6048 detik dan usulan bagan analisa perbaikan adalah 6. 38676 detik. Karena pada metode MTM-2 merupakan penggabungan beberapa gerakan-gerakan tunggal seperti pada MTM-1 yang umum terjadi dalam pekerjaan 1.
SARAN 1. PT. Mitsubishi Krama Yudha Motors dapat menerapkan metode MTM-2 (Methods Time Measurement) ini agar kinerja operator dapat lebih baik dari sebelumnya. 2. Operator diharapkan lebih teliti dan terampil agar mendapatkan hasil kerja yang optimal. dan mengikuti gerakan-gerakan dari usulan bagan analisa perbaikan untuk mengurangi cepat lelah dan mengurangi resiko kecelakaan kerja.
TERIMA KASIH