
Strojrensk technologie II Pednka 2 Obecn pojmy a
Strojírenské technologie II Přednáška č. 2 Obecné pojmy a terminologie obrábění Rozdělení metod obrábění Popis řezného nástroje Pohyby při obrábění Nástrojové roviny Nástrojové úhly
Obecné pojmy a terminologie OBRÁBĚNÍ technologický – proces, kterým vytváříme povrchy obrobku určitého tvaru, rozměrů a jakostí. A to odebíráním částic materiálu pomocí účinků mechanických, elektrických, chemických, případně jejich kombinací. ŘEZÁNÍ - obrábění, kterém odebírání dochází při kčástic materiálu ve tvaru třísky břitem řezného nástroje. SOUSTAVA OBRÁBĚNÍ (SNOP) – skládá se z následujících částí: obráběcí stroj (S) řezný nástroj (N) obrobek (O) přípravek (P) PŘÍDAVEK – část materiálu obrobku, kterou je potřeba odstranit obráběním. ODEBÍRANÁ VRSTVA – část přídavku, odřezávaná ve formě třísky. TŘÍSKA – odříznutá a deformovaná vrstva materiálu obrobku.
Rozdělení metod obrábění Obrábění, resp. její metody lze dělit podle různých hledisek. Např. podle charakteru práce na: - ruční - strojní podle charakteristických znaků: - obrábění pomocí nástrojů s definovanou geometrií (soustružení, frézování, vrtání, obrážení …) - obrábění pomocí nástrojů s nedefinovanou geometrií (broušení, honování, lapování a jiné dokončovací operace) - nekonveční metody obrábění (elektroerozivní, chemické, ultrazvuk, laser, soustředěným paprskem …) - úpravy obrobených ploch (válečkování, leštění, hlazení, brokování…)
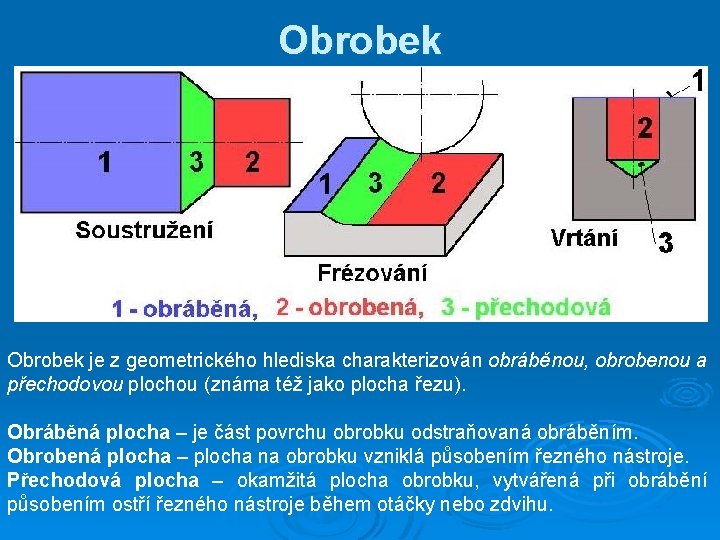
Obrobek je z geometrického hlediska charakterizován obráběnou, obrobenou a přechodovou plochou (známa též jako plocha řezu). Obráběná plocha – je část povrchu obrobku odstraňovaná obráběním. Obrobená plocha – plocha na obrobku vzniklá působením řezného nástroje. Přechodová plocha – okamžitá plocha obrobku, vytvářená při obrábění působením ostří řezného nástroje během otáčky nebo zdvihu.
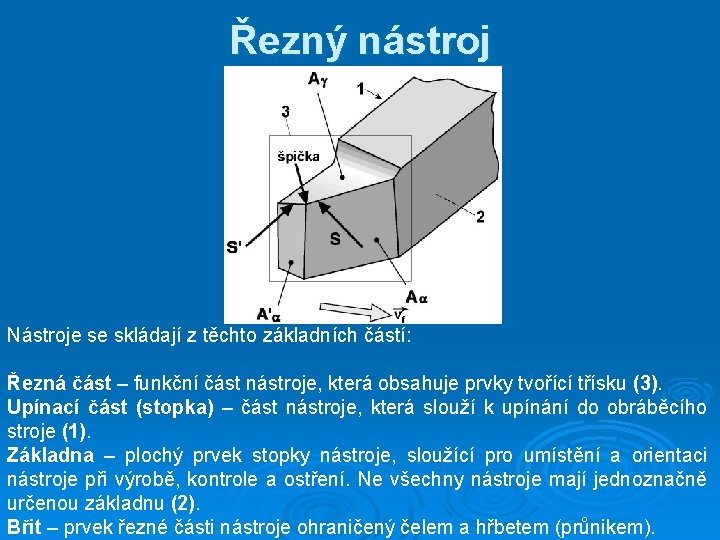
Řezný nástroj Nástroje se skládají z těchto základních částí: Řezná část – funkční část nástroje, která obsahuje prvky tvořící třísku (3). Upínací část (stopka) – část nástroje, která slouží k upínání do obráběcího stroje (1). Základna – plochý prvek stopky nástroje, sloužící pro umístění a orientaci nástroje při výrobě, kontrole a ostření. Ne všechny nástroje mají jednoznačně určenou základnu (2). Břit – prvek řezné části nástroje ohraničený čelem a hřbetem (průnikem).
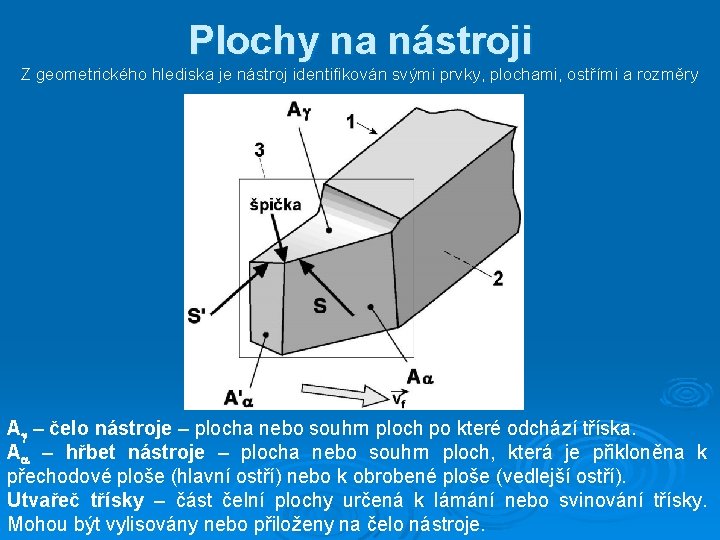
Plochy na nástroji Z geometrického hlediska je nástroj identifikován svými prvky, plochami, ostřími a rozměry Ag – čelo nástroje – plocha nebo souhrn ploch po které odchází tříska. Aa – hřbet nástroje – plocha nebo souhrn ploch, která je přikloněna k přechodové ploše (hlavní ostří) nebo k obrobené ploše (vedlejší ostří). Utvařeč třísky – část čelní plochy určená k lámání nebo svinování třísky. Mohou být vylisovány nebo přiloženy na čelo nástroje.
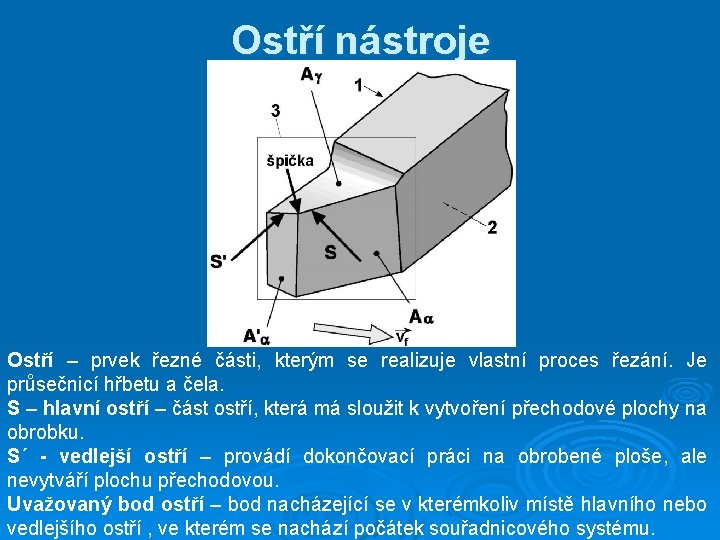
Ostří nástroje Ostří – prvek řezné části, kterým se realizuje vlastní proces řezání. Je průsečnicí hřbetu a čela. S – hlavní ostří – část ostří, která má sloužit k vytvoření přechodové plochy na obrobku. S´ - vedlejší ostří – provádí dokončovací práci na obrobené ploše, ale nevytváří plochu přechodovou. Uvažovaný bod ostří – bod nacházející se v kterémkoliv místě hlavního nebo vedlejšího ostří , ve kterém se nachází počátek souřadnicového systému.
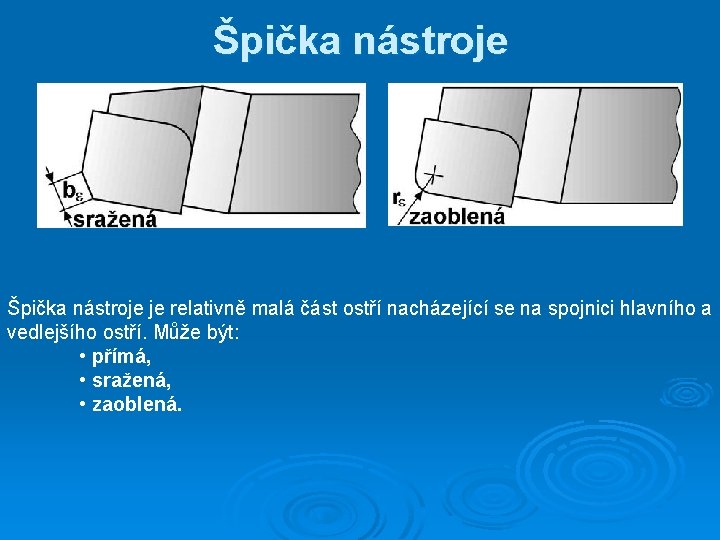
Špička nástroje je relativně malá část ostří nacházející se na spojnici hlavního a vedlejšího ostří. Může být: • přímá, • sražená, • zaoblená.
Pohyby při obrábění Hlavní řezný pohyb – vzájemný pohyb mezi nástrojem a obrobkem, který realizuje obráběcí stroj. Směr hlavního řezného pohybu je definován jako směr okamžitého hlavního pohybu uvažovaného bodu ostří. Řezná rychlost vc – je vyjádřena jako okamžitá rychlost hlavního řezného pohybu uvažovaného bodu ostří vzhledem k obrobku. Posuvový pohyb (vedlejší řezný pohyb) – je realizován jako další relativní pohyb mezi nástrojem a obrobkem. U některých způsobů obrábění tento pohyb není. Posuvová rychlost vf – je určena jako okamžitá rychlost posuvového pohybu v uvažovaném bodě ostří vzhledem k obrobku. Výsledný řezný pohyb – vycházející pohyb ze současného hlavního a posuvového pohybu. Vznikne vektorovým součtem obou pohybů. Rychlost výsledného řezného pohybu ve – okamžitá rychlost výsledného pohybu v uvažovaném bodě ostří vzhledem k obrobku. Úhel řezného pohybu h – je úhel mezi směrem hlavního řezného pohybu a výsledného řezného pohybu v pracovní rovině boční Pfe. Přísuv – pohyb nástroje nebo obrobku, kterým se nastavuje nástroj do pracovní polohy na požadovanou šířku záběru ap (hloubku řezu h).
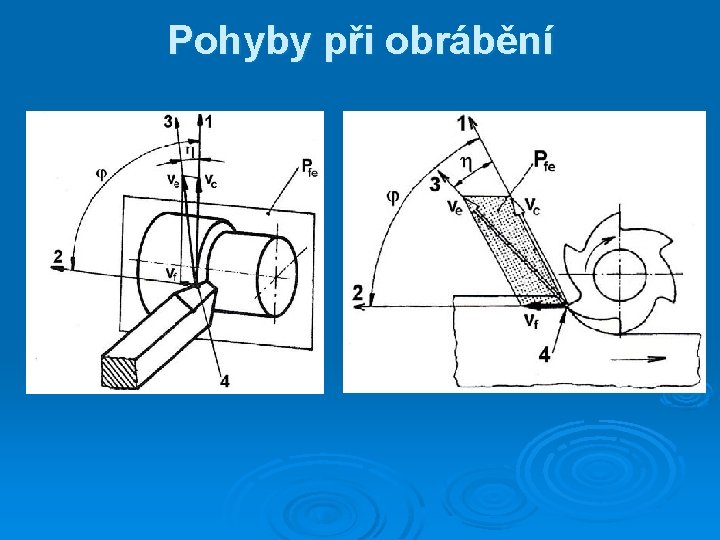
Pohyby při obrábění
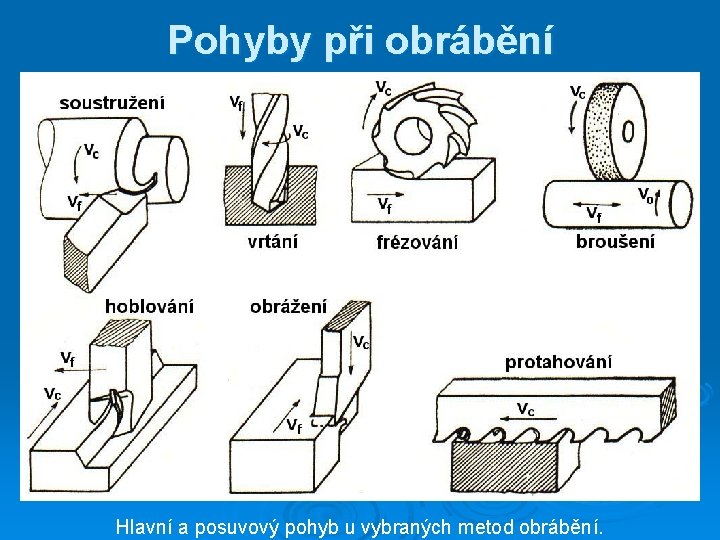
Pohyby při obrábění Hlavní a posuvový pohyb u vybraných metod obrábění.
Geometrie břitu nástroje
Souřadnicové soustavy Pro jednoznačnou identifikaci úhlů řezné části se definují dvě souřadnicové soustavy: • nástrojová v této rovině se definuje geometrie řezné části ve statickém pojetí. Uplatní se zejména při konstrukci, výrobě, kontrole a ostření nástroje. Roviny používané v této rovině se nazývají nástrojové roviny. • pracovní tato soustava se nazývá také jako efektivní nebo kinetická. Identifikuje se zde geometrie v procesu řezání. Roviny používané v této soustavě se nazývají pracovní roviny. Jejich názvy a značení je totožné jako u nástrojových rovin, s tím rozdílem, že se přidává index e (např. Pre)
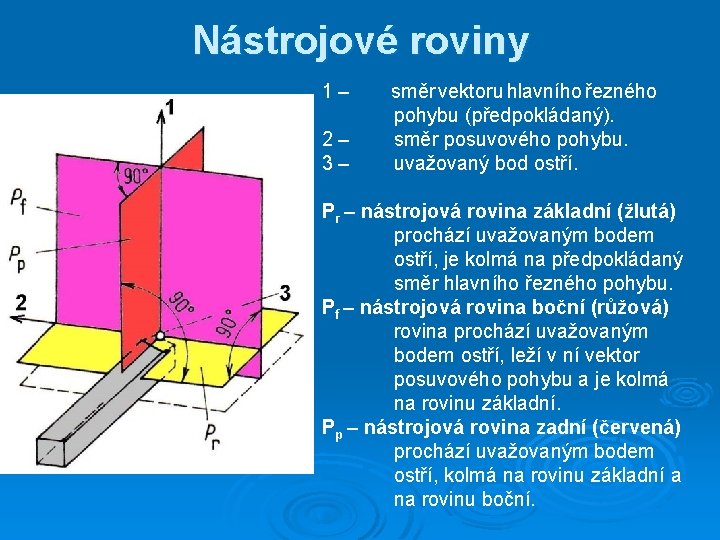
Nástrojové roviny 1– 2– 3– směr vektoru hlavního řezného pohybu (předpokládaný). směr posuvového pohybu. uvažovaný bod ostří. Pr – nástrojová rovina základní (žlutá) prochází uvažovaným bodem ostří, je kolmá na předpokládaný směr hlavního řezného pohybu. Pf – nástrojová rovina boční (růžová) rovina prochází uvažovaným bodem ostří, leží v ní vektor posuvového pohybu a je kolmá na rovinu základní. Pp – nástrojová rovina zadní (červená) prochází uvažovaným bodem ostří, kolmá na rovinu základní a na rovinu boční.
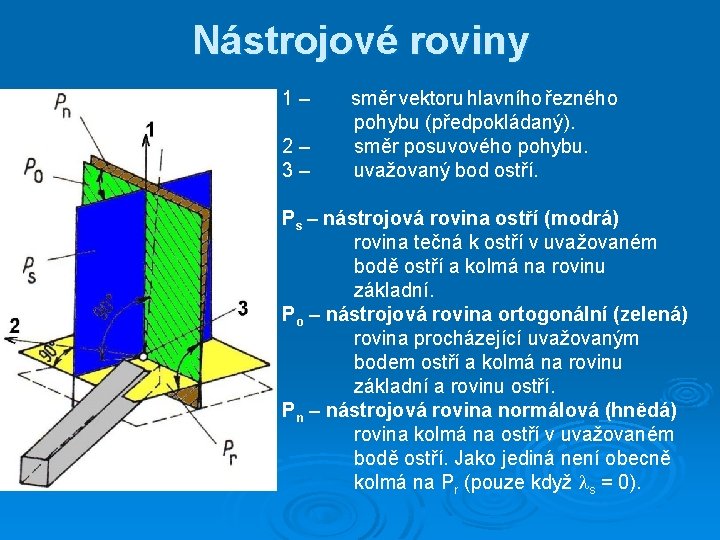
Nástrojové roviny 1– 2– 3– směr vektoru hlavního řezného pohybu (předpokládaný). směr posuvového pohybu. uvažovaný bod ostří. Ps – nástrojová rovina ostří (modrá) rovina tečná k ostří v uvažovaném bodě ostří a kolmá na rovinu základní. Po – nástrojová rovina ortogonální (zelená) rovina procházející uvažovaným bodem ostří a kolmá na rovinu základní a rovinu ostří. Pn – nástrojová rovina normálová (hnědá) rovina kolmá na ostří v uvažovaném bodě ostří. Jako jediná není obecně kolmá na Pr (pouze když ls = 0).
Nástrojové roviny Pg – Nástrojová rovina největšího spádu čela rovina procházející uvažovaným bodem ostří, kolmá na čelo nástroje Ag a rovinu základní Pr. Vyznačuje se tím, že úhel čela měřený v této rovině je největší (gg – maximální). Pb – Nástrojová rovina největšího spádu hřbetu rovina procházející uvažovaným bodem ostří, kolmá na čelo hřbet nástroje Aa a rovinu základní Pr. Vyznačuje se tím, že úhel hřbetu měřený v této rovině je nejměnší (ab – minimální).
Nástrojové úhly - jsou definovány v nástrojové souřadnicové soustavě a mají index totožný s indexem nástrojové roviny ve které jsou měřeny. - nástrojové úhly obecně ovlivňují: - velikost řezných sil, - teplotu řezání, - tvorbu třísky, - hospodárnost obrábění, - strukturu povrchu, - vlastnosti povrchové vrstvy. - volbu velikosti úhlů ovlivňují: - fyzikálními a mechanickými vlastnostmi obrobku, - řeznými parametry, - požadovanou strukturou povrchu, - požadovanými vlastnosti obrobené vrstvy.
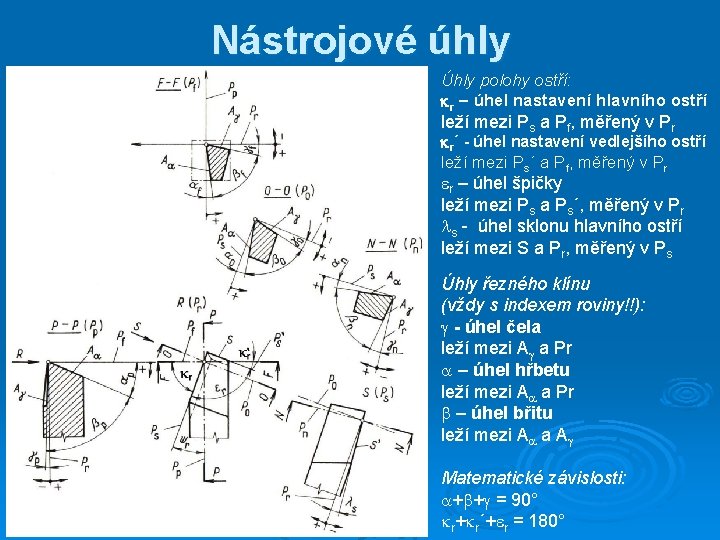
Nástrojové úhly Úhly polohy ostří: kr – úhel nastavení hlavního ostří leží mezi Ps a Pf, měřený v Pr kr´ - úhel nastavení vedlejšího ostří leží mezi Ps´ a Pf, měřený v Pr er – úhel špičky leží mezi Ps a Ps´, měřený v Pr ls - úhel sklonu hlavního ostří leží mezi S a Pr, měřený v Ps Úhly řezného klínu (vždy s indexem roviny!!): g - úhel čela leží mezi Ag a Pr a – úhel hřbetu leží mezi Aa a Pr b – úhel břitu leží mezi Aa a Ag Matematické závislosti: a+b+g = 90° kr+kr´+er = 180°
Ovlivnění geometrie břitu Velikosti nástrojových úhlů ovlivňují tyto parametry: kr, kr´ (hodnoty se běžně pohybují 45° – 90°) - tvar třísky (kr) - strukturu povrchu (kr´) - složky řezné síly (poměry) ls (hodnoty se běžně pohybují -6° do +6°, včetně nulové hodnoty) - tuhost břitu - zatížení špičky - ovlivňuje směr odchodu třísky (+ od obrobku, - k obrobku) g (go) (běžně se volí od -8°do + 8°) - mechanismus tvorby třísky - řezné síly - tuhost břitu a (ao) (běžně se volí 8°až 12° - nesmí být záporné!!!) - ovlivňuje podmínky tření na hřbetě - otěr - tuhost břitu re (volí se v rozsahu 0, 2 mm až 5 mm) - čím vyšší poloměr špičky, tím vyšší posuvy a vyšší trvanlivost nástroje - výrazně ovlivňuje strukturu povrchu
Děkuji za pozornost
- Slides: 20