
STEDN KOLA STAVEBN A TECHNICK st nad Labem
STŘEDNÍ ŠKOLA STAVEBNÍ A TECHNICKÁ Ústí nad Labem, Čelakovského 5, příspěvková organizace Páteřní škola Ústeckého kraje Souřadný systém CNC strojů VY_32_INOVACE_39_789 Projekt MŠMT Název projektu školy Registrační číslo projektu Šablona Sada Anotace Klíčová slova Předmět Autor, spoluautor Jazyk Druh učebního materiálu Potřebné pomůcky Druh interaktivity Stupeň a typ vzdělávání Cílová skupina Speciální vzdělávací potřeby Zdroje EU peníze středním školám ICT do života školy CZ. 1. 07/1. 5. 00/34. 0771 III/2 39 Výuka CNC strojů CNC, Technologie, Stroje, Počítač, ovládací panel Technologie Josef Šindelář Čeština Prezentace PC, dataprojektor Výklad pomocí prezentace, stroje CNC Střední škola 3. ročník, žáci 17– 19 let, Mechanik seřizovač ne Seznam viz poslední strana 1
STŘEDNÍ ŠKOLA STAVEBNÍ A TECHNICKÁ Ústí nad Labem, Čelakovského 5, příspěvková organizace Páteřní škola Ústeckého kraje TECHNOLOGIE CNC stroje 2
SOUŘADNÝ SYSTÉM CNC STROJŮ
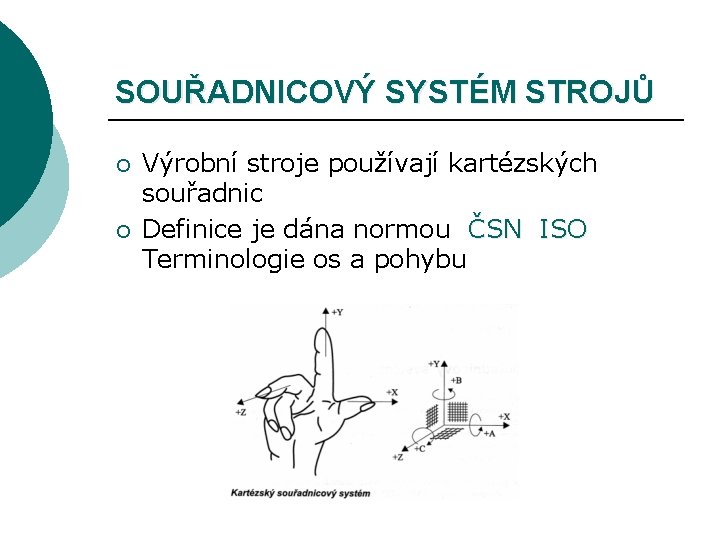
SOUŘADNICOVÝ SYSTÉM STROJŮ ¡ ¡ Výrobní stroje používají kartézských souřadnic Definice je dána normou ČSN ISO Terminologie os a pohybu
SOUŘADNICOVÝ SYSTÉM STROJŮ ¡ Pamatujte – osa Z je vždy ( rovnoběžná s ) osou rotace. ¡ Soustruh – vřeteno s obrobkem ¡ Frézka – vřeteno s nástrojem
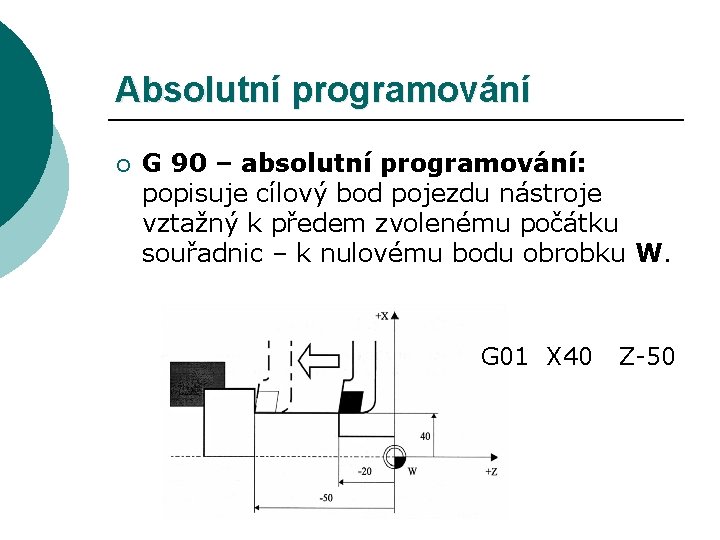
Absolutní programování ¡ G 90 – absolutní programování: popisuje cílový bod pojezdu nástroje vztažný k předem zvolenému počátku souřadnic – k nulovému bodu obrobku W. G 01 X 40 Z-50
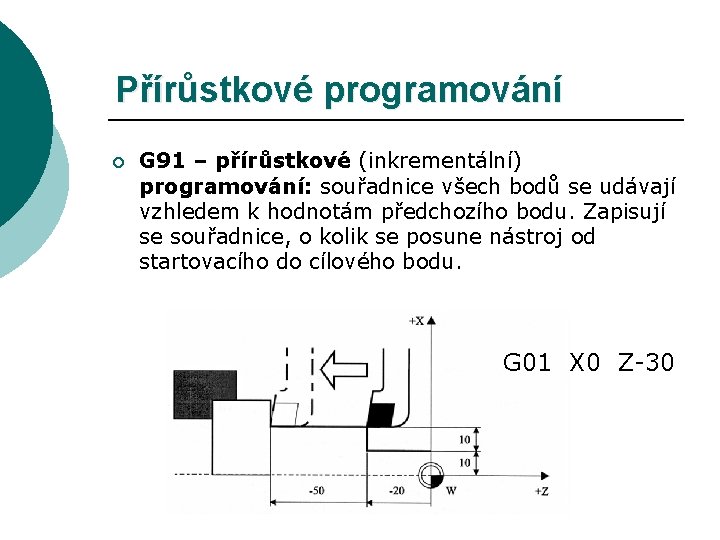
Přírůstkové programování ¡ G 91 – přírůstkové (inkrementální) programování: souřadnice všech bodů se udávají vzhledem k hodnotám předchozího bodu. Zapisují se souřadnice, o kolik se posune nástroj od startovacího do cílového bodu. G 01 X 0 Z-30
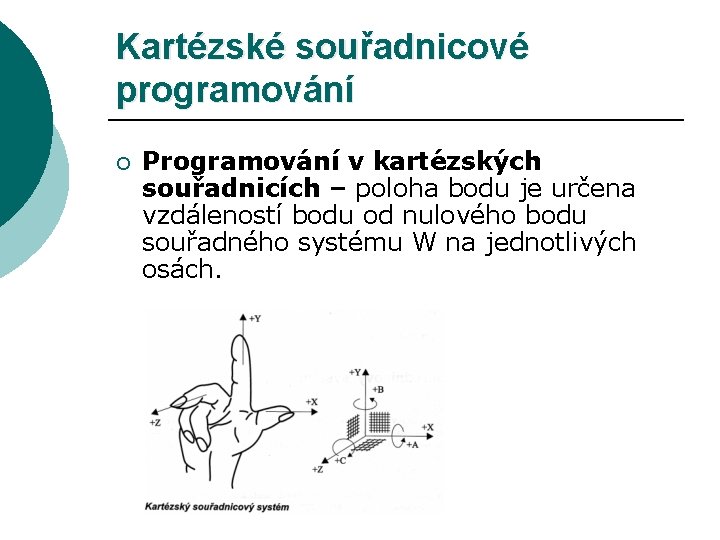
Kartézské souřadnicové programování ¡ Programování v kartézských souřadnicích – poloha bodu je určena vzdáleností bodu od nulového bodu souřadného systému W na jednotlivých osách.
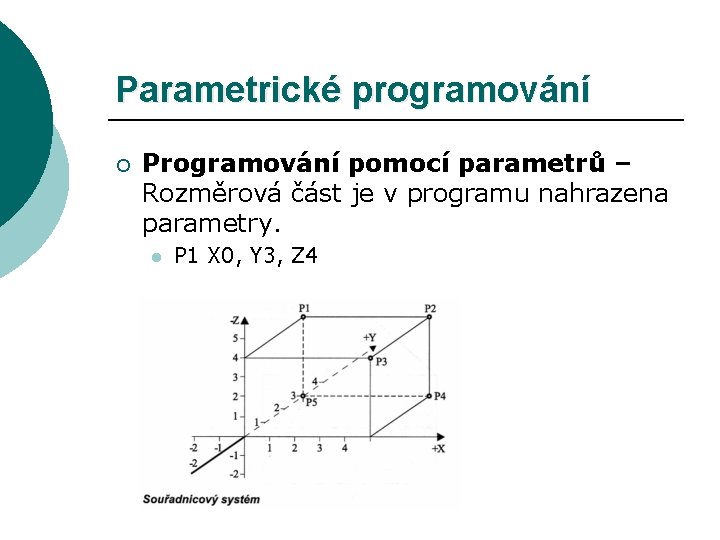
Parametrické programování ¡ Programování pomocí parametrů – Rozměrová část je v programu nahrazena parametry. l P 1 X 0, Y 3, Z 4
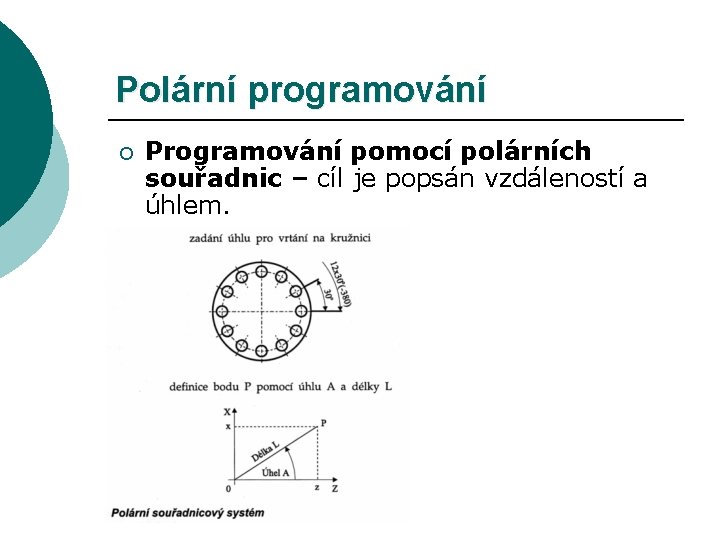
Polární programování ¡ Programování pomocí polárních souřadnic – cíl je popsán vzdáleností a úhlem.
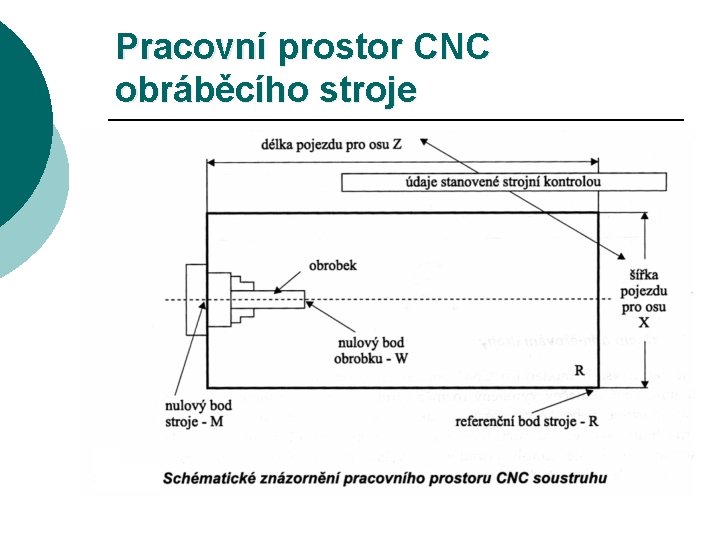
Pracovní prostor CNC obráběcího stroje
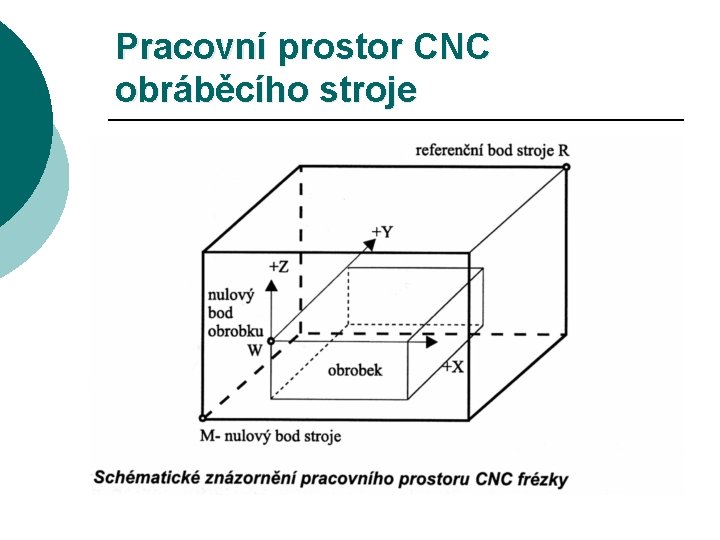
Pracovní prostor CNC obráběcího stroje
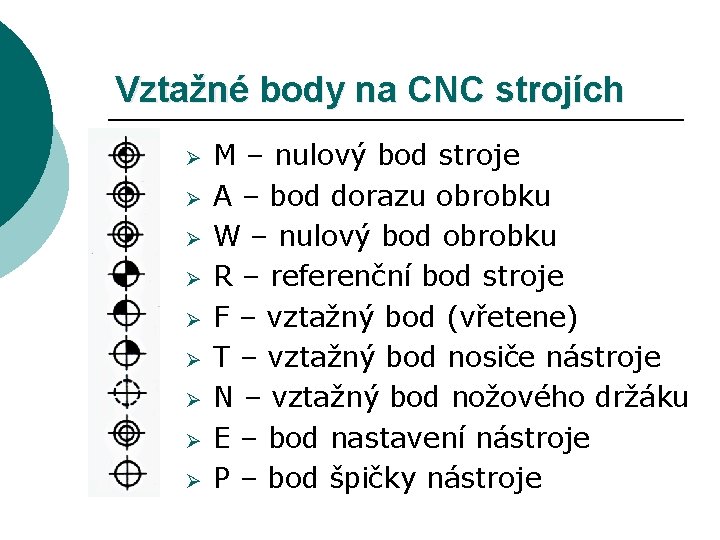
Vztažné body na CNC strojích Ø Ø Ø Ø Ø M – nulový bod stroje A – bod dorazu obrobku W – nulový bod obrobku R – referenční bod stroje F – vztažný bod (vřetene) T – vztažný bod nosiče nástroje N – vztažný bod nožového držáku E – bod nastavení nástroje P – bod špičky nástroje
Vztažné body CNC ¡ ¡ ¡ referenční bod stroje – R: je stanovené výrobcem a jeho aktivací dochází ke sjednocení mechanické a výpočetní části stroje. Slouží k přesnému nastavení odměřovacího systému po zapnutí stroje a odstranění chyb, které mohou vzniknout interpolací. nulový bod stroje – M: je druhý pevný bod v systému a je také stanoven výrobcem. Je výchozím bodem pro všechny další souřadnicové systémy a vztažné body na stroji. Vzdálenosti nulového bodu stroje a referenčního bodu stroje R jsou výrobcem přesně odměřeny a vloženy do paměti ŘS jako strojní konstanty. nulový bod obrobku – W: lze nastavit pomocí speciálních funkcí ŘS v libovolném místě pracovního prostoru stroje.
Vztažné body CNC ¡ ¡ ¡ bod nastavení nástroje – E: je bod na držáku nástroje, který se při upnutí ztotožní s bodem F (je nutný pro zjištění korekcí nástroje na přístroji mimo stroj). vztažný bod vřetene – F: je na něj vázána délková korekce nástroje. Bod výměny nástroje na revolverové hlavě u soustruhu, u frézky je umístěn na čele vřetene a v ose její rotace. bod špičky nástroje – P: je nutný pro stanovení délkové korekce a následně rádiusové korekce nástroje (poloměr zaoblení špičky nástroje). Je to bod, který se programuje (pokud se použijí rádiusové korekce)
Vztažné body CNC ¡ ¡ ¡ vztažný bod nožového držáku – N: je bod na nožovém držáku, používaný pro seřízení nástroje. vztažný bod nosiče nástroje – T: je bod nosiče, používaný pro jeho seřízení. bod dorazu obrobku – A: je bod na upínači, na který je ustaven polotovar.
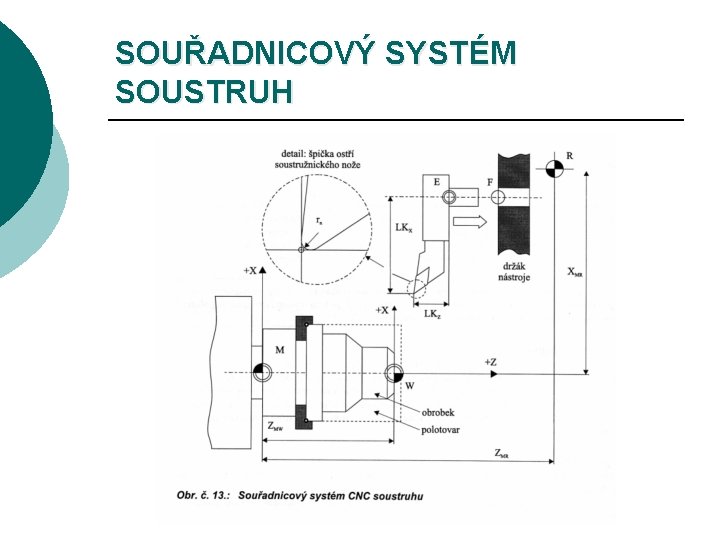
SOUŘADNICOVÝ SYSTÉM SOUSTRUH
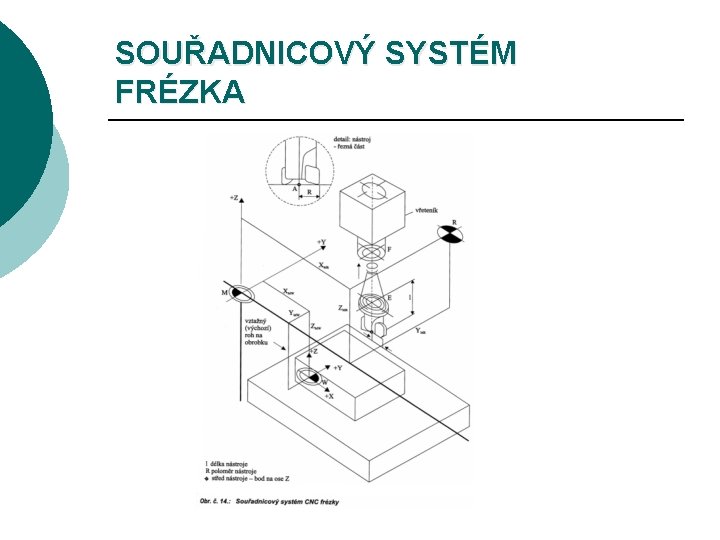
SOUŘADNICOVÝ SYSTÉM FRÉZKA
URČENÍ NULOVÉHO BODU OBROBKU ¡ ¡ Před zahájením výroby daného výrobku – jeho polotovaru je třeba určit nulový bod součásti. Nulový bod obrobku W je důležitý pro tvorbu podprogramu a pro bezchybné najetí nástrojem při zahájení obrábění. Jeho umístění si volí programátor. U frézování lze umístit nulový bod obrobku W na nejvhodnější místo pro snadné naprogramování výrobku.
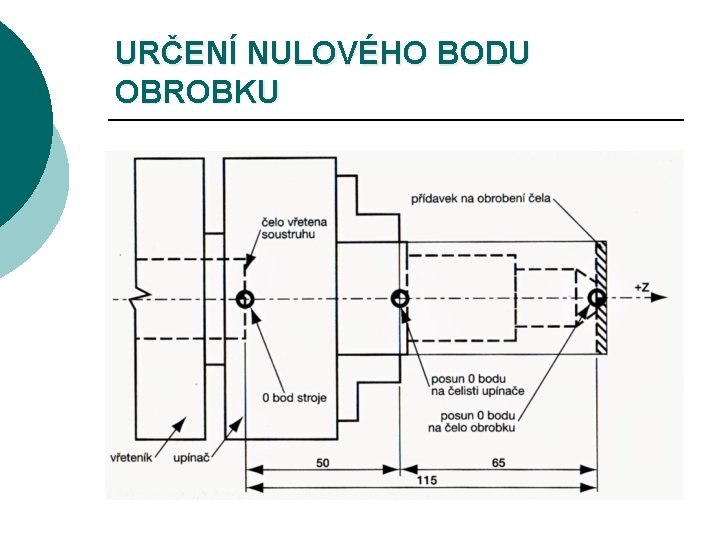
URČENÍ NULOVÉHO BODU OBROBKU
Kontrolní otázky Složení řídícího systému CNC strojů ¡ Způsoby programování CNC strojů ¡ Popiš rozdíl v programování G 90 – G 91 ¡ Popiš vztažné body R, M, W, T, P ¡ Kam směřuje osa Z při soustružení ¡ Jaký řídící systém programování využívá naše škola. ¡
STŘEDNÍ ŠKOLA STAVEBNÍ A TECHNICKÁ Ústí nad Labem, Čelakovského 5, příspěvková organizace Páteřní škola Ústeckého kraje Souhrn učiva Otázky pro opakování Složení řídícího systému CNC strojů Způsoby programování CNC strojů Popiš rozdíl v programování G 90 – G 91 Popiš vztažné body R, M, W, T, P Kam směřuje osa Z při soustružení Jaký řídící systém programování využívá naše škola. 22
STŘEDNÍ ŠKOLA STAVEBNÍ A TECHNICKÁ Ústí nad Labem, Čelakovského 5, příspěvková organizace Páteřní škola Ústeckého kraje Použité zdroje Základy CNC obráběcích strojů Vlastimil Bartoš, Mojmír Král, Roman Minárik, Miloslav Štulpa FRAGMENT Pujmanové 1220, 140 00 Praha 4. ISBN 80 -7200 -296 -3 Obrázky: 3, 4, 8, 9, 11, 12, 13, 14 CNC Obráběcí stroje a jejich programování Miloslav Štulpa BEN – technická literatura, Praha ISBN 978 - 80 -7300 -207 -7 23
- Slides: 23