
Statystyczne Sterowanie Procesami Zmienno procesu aden proces nie
- Slides: 30
Statystyczne Sterowanie Procesami Zmienność procesu Żaden proces nie przebiega w warunkach idealnych, nie zakłócany przez żadne czynniki. Nigdy nie daje się uzyskać dwóch identycznych wyników pomiarów (czegokolwiek by one nie dotyczyły). Oznacza to, że nie da się wyprodukować dwóch wyrobów o identycznych parametrach – a udowodnienie tej tezy jest tylko kwestią przyjęcia odpowiedniej dokładności pomiarów Na każdy proces (jaki by o nie był) oddziałują dwa rodzaje zakłóceń: • zakłócenia losowe, • zakłócenia specjalne. 1
Statystyczne Sterowanie Procesami Zmienność procesu Zakłócenia losowe (przyczyny losowe) zgodnie z PN-ISO 3534 -2: Czynniki występujące zwykle w dużej liczbie, przy czym każda z nich ma względnie małe znaczenie prowadzące do zmienności, które muszą być koniecznie zidentyfikowane. Zakłócenia specjalne zgodnie z PN-ISO 3534 -2: Czynnik (zwykle systematyczny), który może być wykryty i zidentyfikowany jako powodujący zmiany właściwości jakościowej lub zmiany poziomu procesu. 2
Statystyczne Sterowanie Procesami SPC (ang. Statistical Process Control) jest to zbiór technik statystycznego sterowania produkcją, które są przeznaczone do diagnozy, analizy i doskonalenia procesu. Zadaniem SPC jest kontrola procesu, która służy do wykrywania potencjalnych rozregulowań procesu i poprawiania jego jakości. W ramach SPC bada się zmienność procesu i sprawdza jakie jest rozproszenie wyników pomiaru wykonywanego procesu oraz zdolność do spełnienia wymagań sprecyzowanych specyfikacjami. 3
Statystyczne Sterowanie Procesami SPC Statystyczne sterowanie procesami odgrywa kluczą rolę w istnieniu przedsiębiorstw. Graficzne zobrazowanie danych uzyskanych w procesach produkcyjnych pomaga w kontroli, a co za tym idzie pozwala uniknąć strat. 4
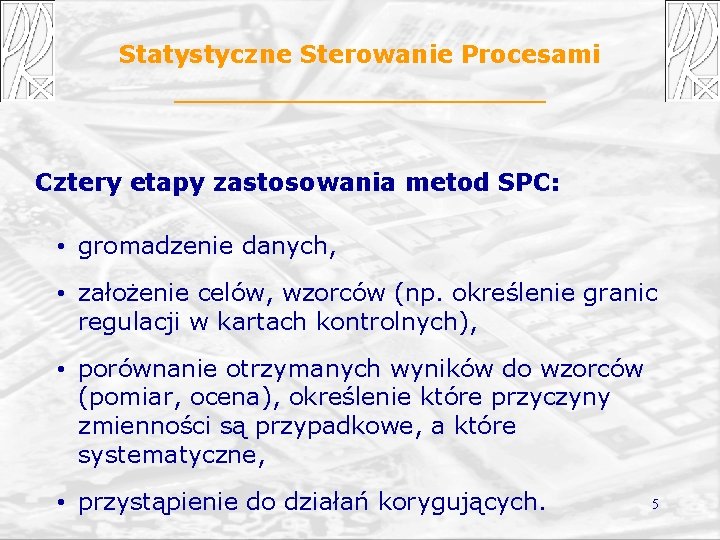
Statystyczne Sterowanie Procesami Cztery etapy zastosowania metod SPC: • gromadzenie danych, • założenie celów, wzorców (np. określenie granic regulacji w kartach kontrolnych), • porównanie otrzymanych wyników do wzorców (pomiar, ocena), określenie które przyczyny zmienności są przypadkowe, a które systematyczne, • przystąpienie do działań korygujących. 5
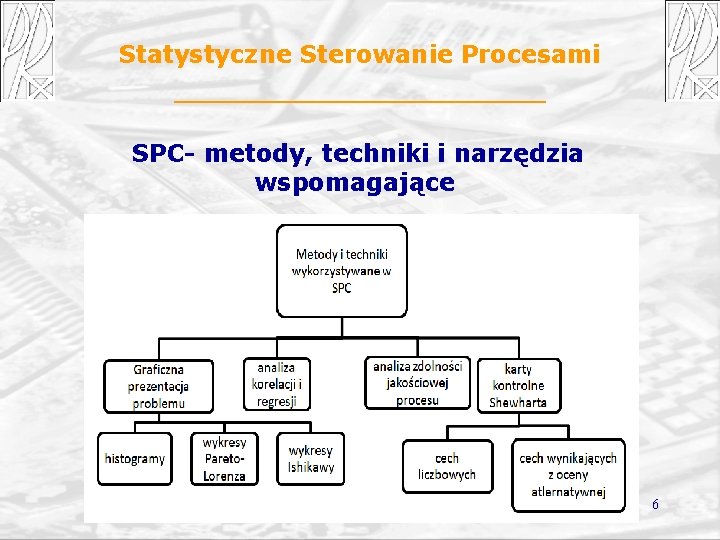
Statystyczne Sterowanie Procesami SPC- metody, techniki i narzędzia wspomagające 6
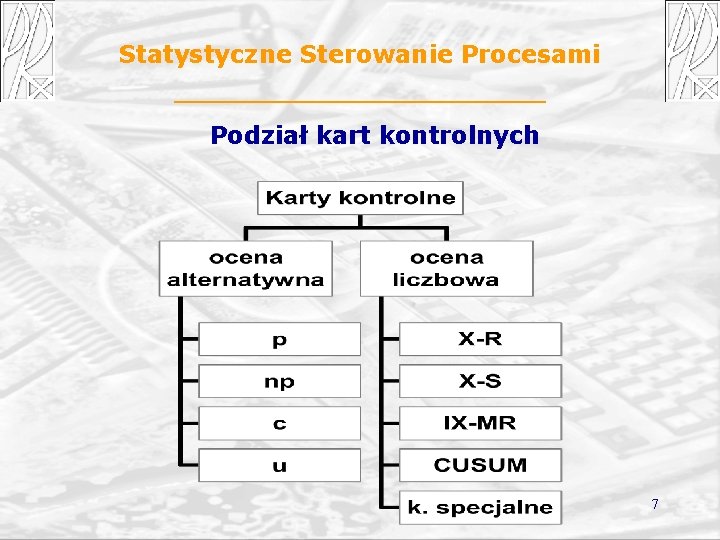
Statystyczne Sterowanie Procesami Podział kart kontrolnych 7
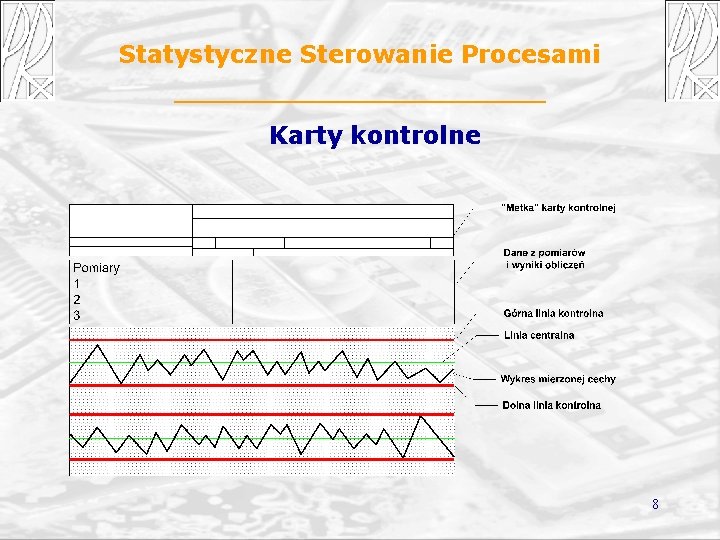
Statystyczne Sterowanie Procesami Karty kontrolne 8
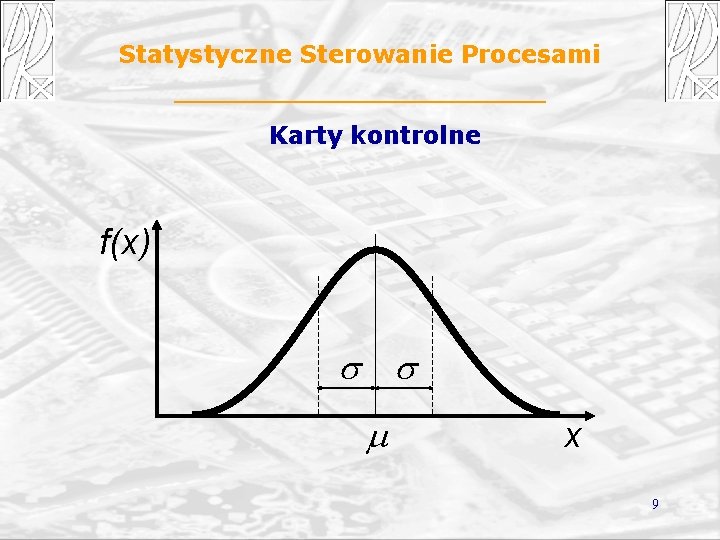
Statystyczne Sterowanie Procesami Karty kontrolne f(x) s s m x 9
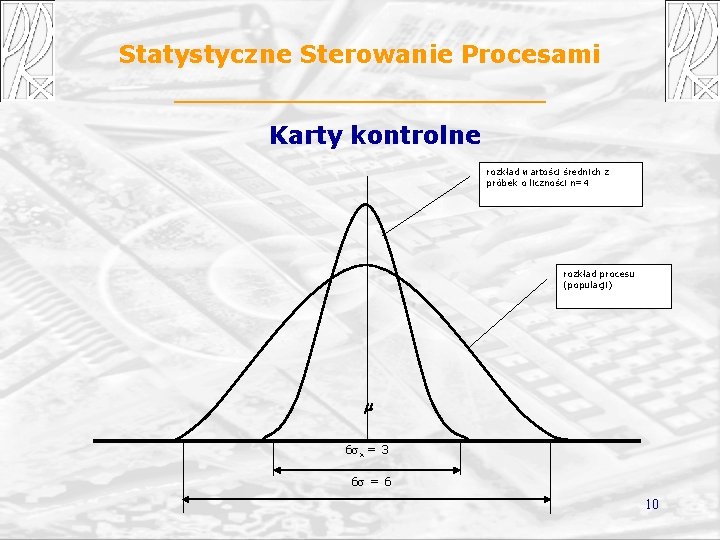
Statystyczne Sterowanie Procesami Karty kontrolne rozkład wartości średnich z próbek o liczności n=4 rozkład procesu (populacji) 6 x = 3 6 = 6 10
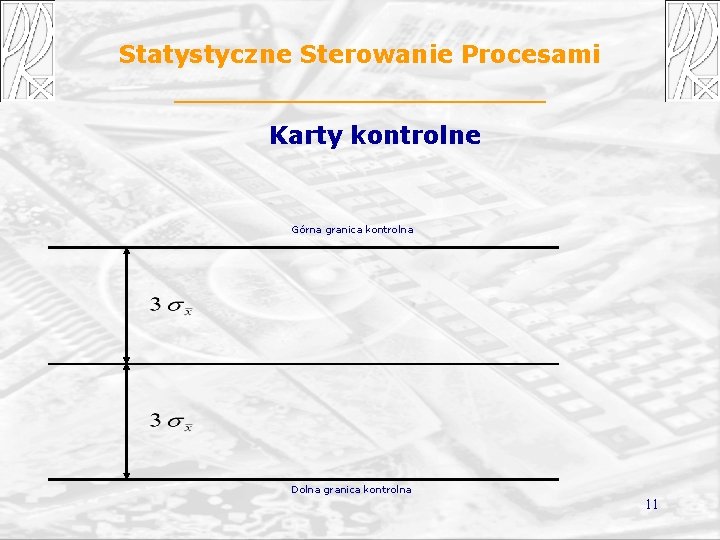
Statystyczne Sterowanie Procesami Karty kontrolne Górna granica kontrolna Dolna granica kontrolna 11
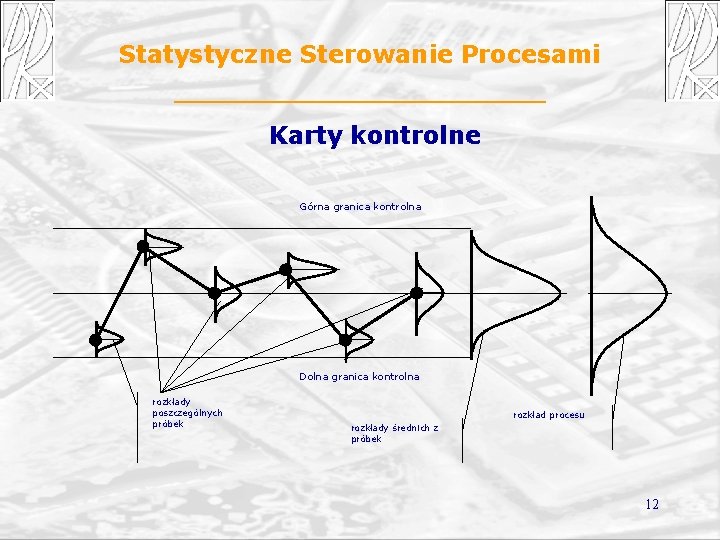
Statystyczne Sterowanie Procesami Karty kontrolne Górna granica kontrolna Dolna granica kontrolna rozkłady poszczególnych próbek rozkład procesu rozkłady średnich z próbek 12
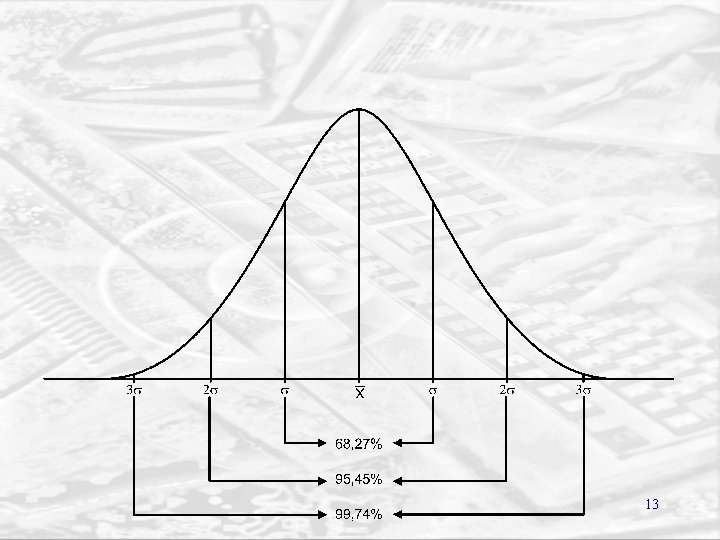
13
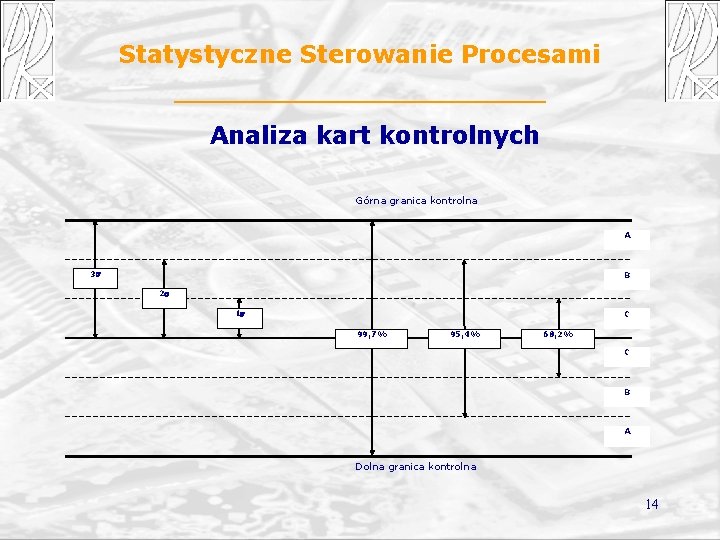
Statystyczne Sterowanie Procesami Analiza kart kontrolnych Górna granica kontrolna A 3 B 2 1 C 99, 7% 95, 4% 68, 2% C B A Dolna granica kontrolna 14
Statystyczne Sterowanie Procesami Najczęściej występujące przypadki niestabilności procesu (testy wzorca przebiegu): 15
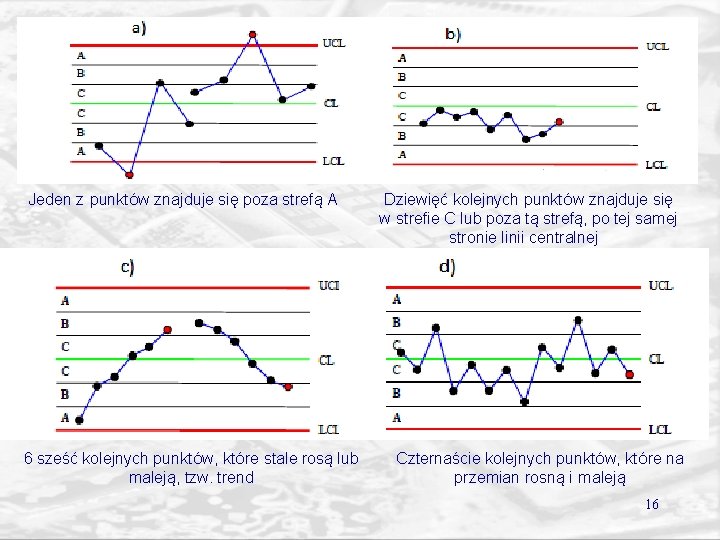
Jeden z punktów znajduje się poza strefą A 6 sześć kolejnych punktów, które stale rosą lub maleją, tzw. trend Dziewięć kolejnych punktów znajduje się w strefie C lub poza tą strefą, po tej samej stronie linii centralnej Czternaście kolejnych punktów, które na przemian rosną i maleją 16
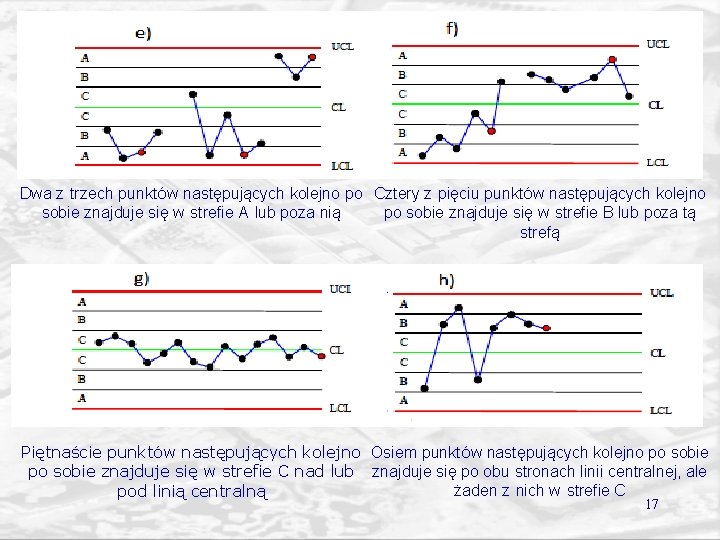
Dwa z trzech punktów następujących kolejno po Cztery z pięciu punktów następujących kolejno sobie znajduje się w strefie A lub poza nią po sobie znajduje się w strefie B lub poza tą strefą Piętnaście punktów następujących kolejno Osiem punktów następujących kolejno po sobie znajduje się w strefie C nad lub znajduje się po obu stronach linii centralnej, ale żaden z nich w strefie C pod linią centralną 17
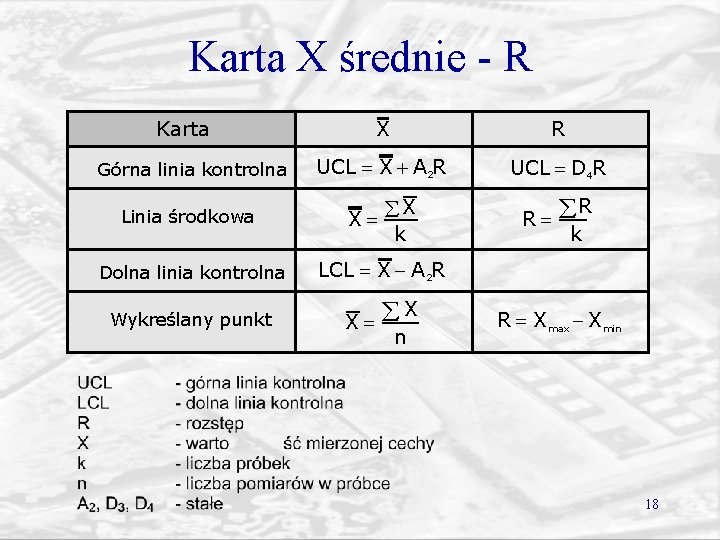
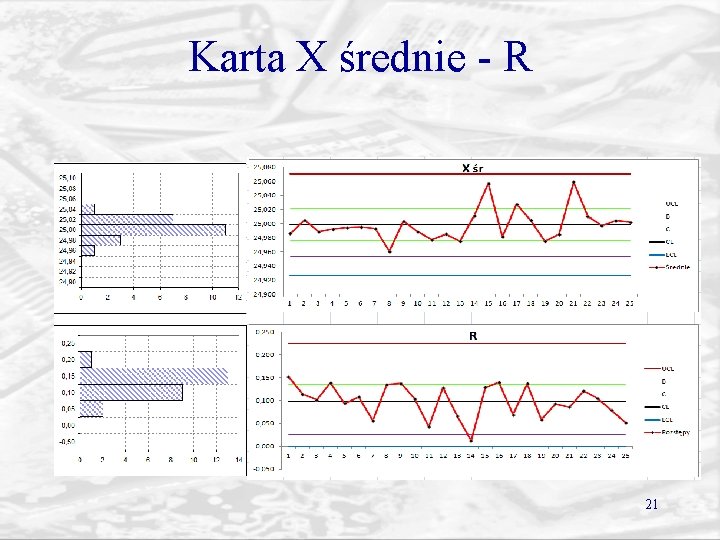
Karta X średnie - R Karta Górna linia kontrolna Linia środkowa X R UCL = X + A 2 R UCL = D 4 R X= åX k Dolna linia kontrolna LCL = X - A 2 R Wykreślany punkt X å X= n R= åR k R = Xmax - Xmin 18
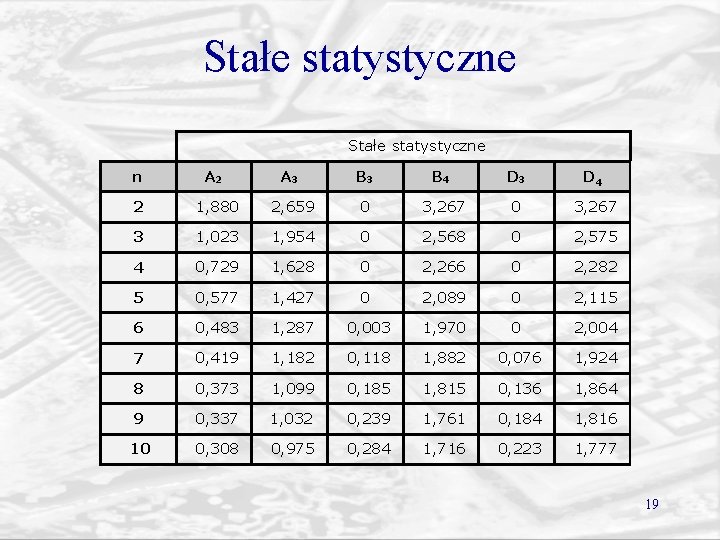
Stałe statystyczne n A 2 A 3 B 4 D 3 D 4 2 1, 880 2, 659 0 3, 267 3 1, 023 1, 954 0 2, 568 0 2, 575 4 0, 729 1, 628 0 2, 266 0 2, 282 5 0, 577 1, 427 0 2, 089 0 2, 115 6 0, 483 1, 287 0, 003 1, 970 0 2, 004 7 0, 419 1, 182 0, 118 1, 882 0, 076 1, 924 8 0, 373 1, 099 0, 185 1, 815 0, 136 1, 864 9 0, 337 1, 032 0, 239 1, 761 0, 184 1, 816 10 0, 308 0, 975 0, 284 1, 716 0, 223 1, 777 19
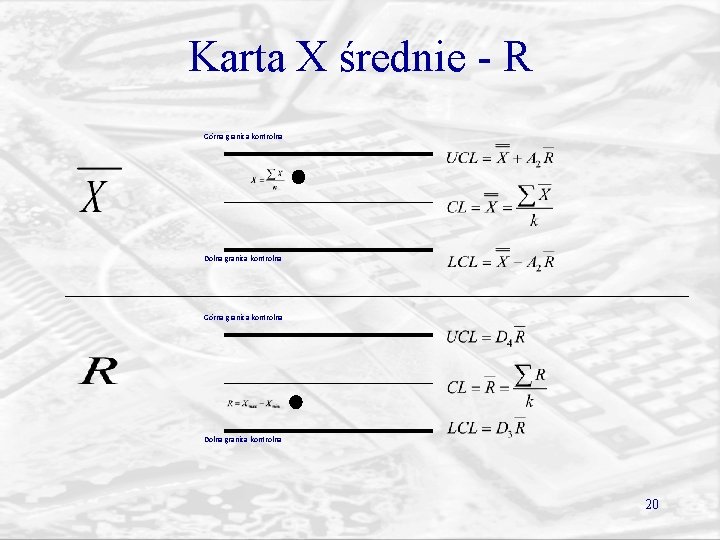
Karta X średnie - R Górna granica kontrolna Dolna granica kontrolna 20
Karta X średnie - R 21
22
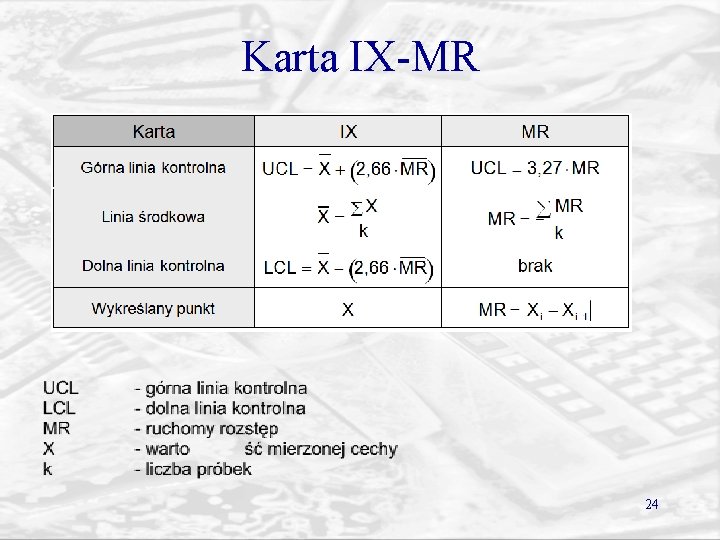
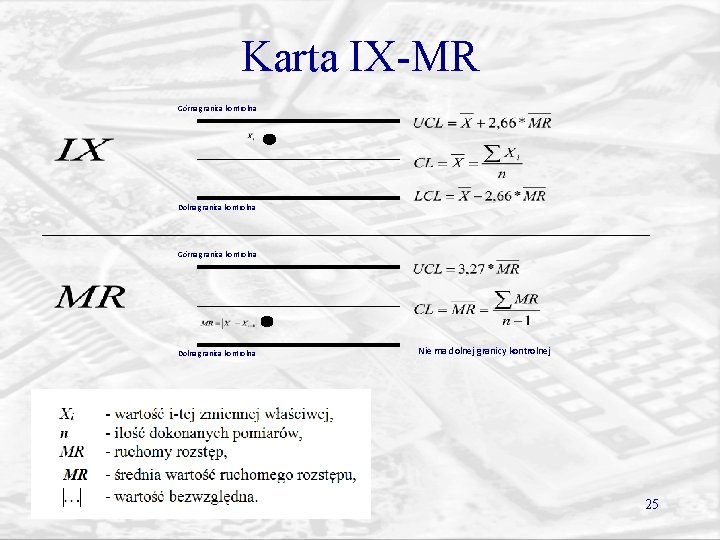
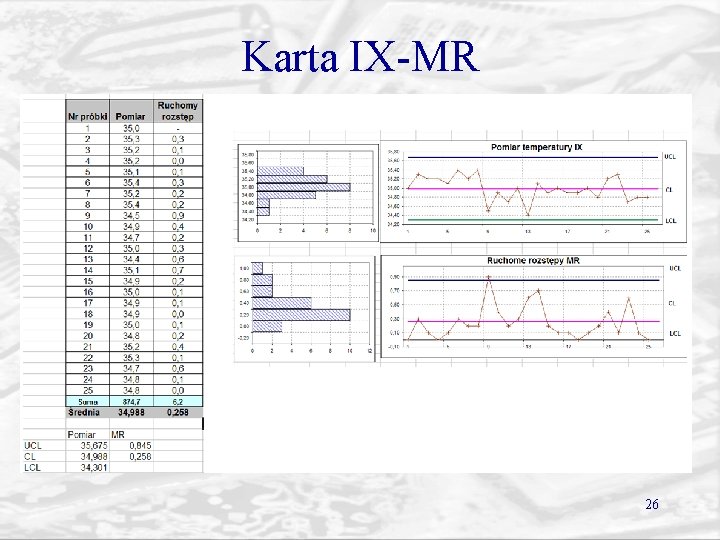
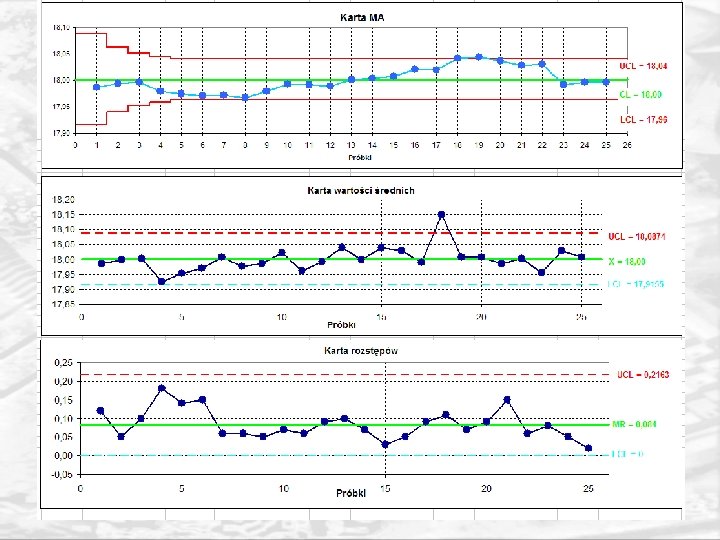
Karta IX-MR Oparta jest na pojedynczych pomiarach. Wykorzystywana jest do sterowania procesami ciągłymi (np. zmiany temperatury w piecu hutniczym). Na karcie tej monitoruje się, jak na większości, miarę położenia oraz miarę zmienności. Miarą położenia są pojedyncze pomiary wybranej właściwości wyrobów (karta IX). Miarą zmienności są tzw. ruchome rozstępy (karta MR – ang. Moving Range). Ponieważ w każdej próbce jest tylko jeden pomiar, nie można wykorzystać tradycyjnego rozstępu. Oblicza się więc tzw. ruchomy rozstęp, który jest wartością bezwzględną z różnicy pomiędzy dwoma kolejnymi wartościami (pomiarami w sąsiednich próbkach). Wartość średnia z obliczonych ruchomych rozstępów jest podstawą do obliczenia granic kontrolnych. 23
Karta IX-MR 24
Karta IX-MR Górna granica kontrolna Dolna granica kontrolna Nie ma dolnej granicy kontrolnej 25
Karta IX-MR 26
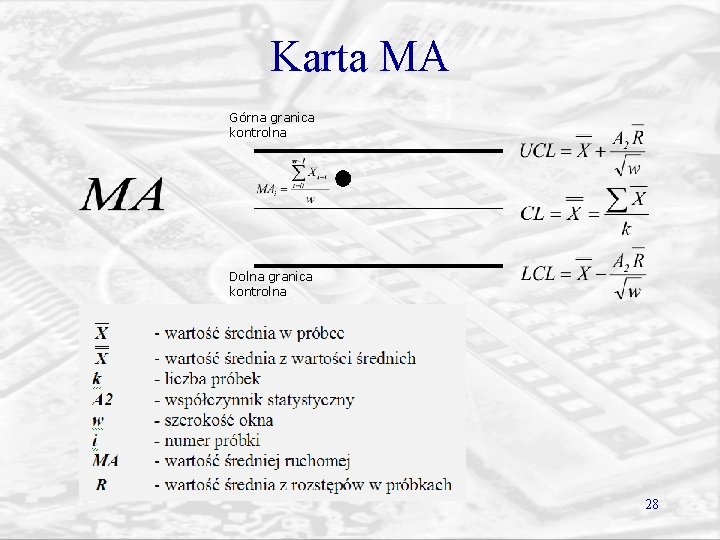
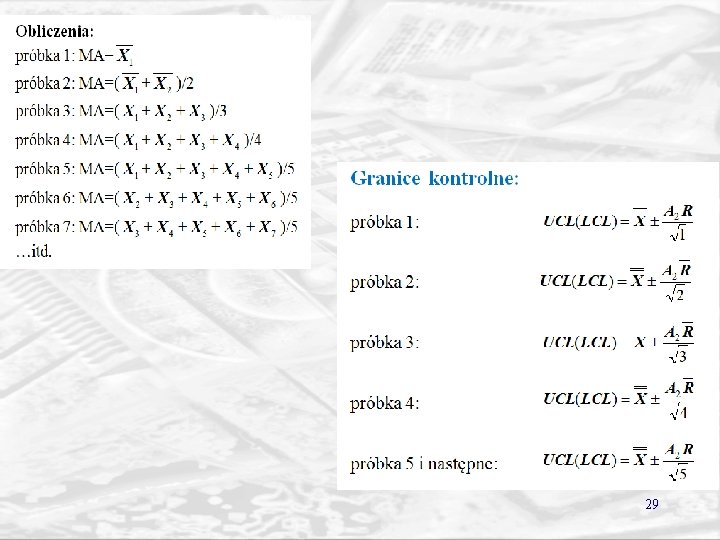
Karta MA Karta ruchomej średniej MA (ang. Moving Average) służy głównie do wykrywania małych przesunięć wartości średniej procesu oraz pojawiających się trendów. Istota prowadzenia karty ruchomej średniej polega na tym, że wartość wykreślanych punktów nie jest bezpośrednio wartością zmierzoną lub średnią w danej próbce, ale wartością średnią z kilku ostatnich próbek. Jako jeden z parametrów ustawia się tu tzw. szerokość okna, tzn. podaje się, z jakiej liczby ostatnich próbek będzie liczona średnia do wyznaczenia położenia wykreślanego punktu. 27
Karta MA Górna granica kontrolna Dolna granica kontrolna 28
29
30