
Solidificao de metais Pablo Vicente Garca e Alfonso
Solidificação de metais Pablo Vicente García e Alfonso Alonso Andrés
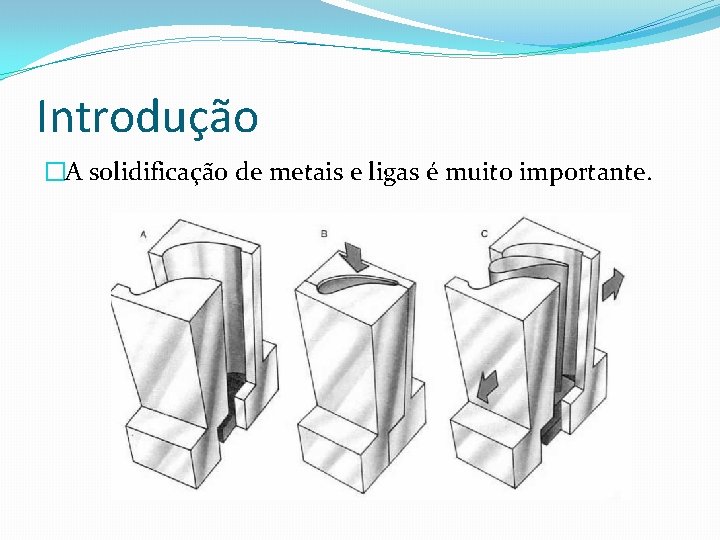
Introdução �A solidificação de metais e ligas é muito importante.
Introdução �A solidificação de um metal o de uma liga pode dividirse em duas etapas: �Formação do núcleos estáveis no fundido (nucleação) �O crescimento de núcleos para formar cristais e também formação de estruturas granulares.
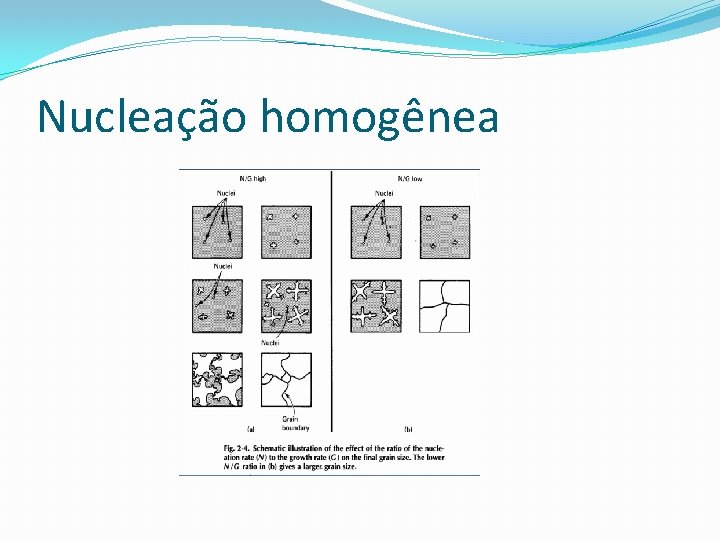
Introdução �Que é a nucleação? �Podemos definir a nucleação como a formação de uma nova fase em um ponto dado do sistema, no caso da solidificação, isto corresponde à formação de um pequeno cristal rodeado de um liquido. Una vez formados os núcleos , um certo grupo de eles crescerá.
Introdução �Os dois principais mecanismos pelos que há nucleação de partículas solidas num metal liquido são: �Nucleação homogênea. �Nucleação heterogênea.
Nucleação homogênea �A nucleação homogênea se da no liquido fundido quando o metal proporciona por si mesmo os átomos para formar o núcleo. Quando um metal puro é arrefecido por debaixo de seu temperatura de equilíbrio de solidificação num grado suficiente, se criam numerosos núcleos homogêneos por movimento lento de átomos que se mantêm juntos. La nucleação homogênea requere habitualmente um elevado grado de subarrefecimento. Para que um núcleo estável possa transformar-se num cristal deve alcançar um tamanho critico.
Nucleação homogênea �Que é um Núcleo? �Um núcleo é um conjunto de átomos que ultrapassaram um nível de energia que permita-lhes manter seu ordenamento dentro do liquido. Este conjunto de átomos no poderá manter-se unidos a menos que alcance um certo tamanho �Embrião �Um embrião e uma agrupação de átomos enlaçados entre si que com um tamanho menor que o critico.
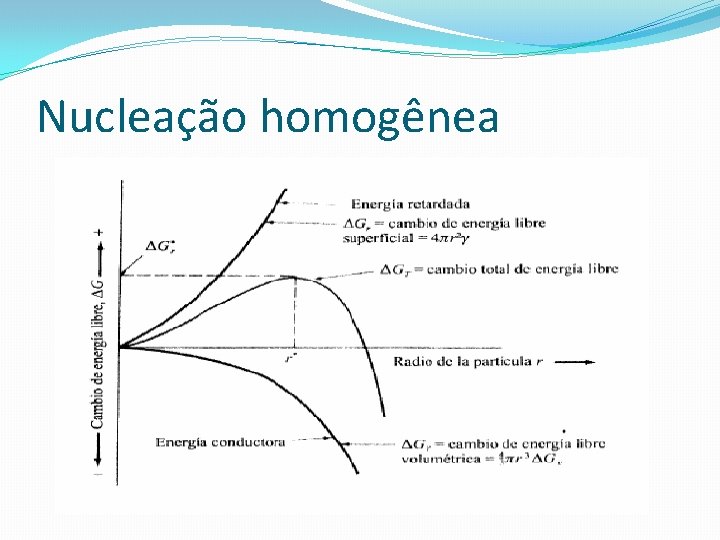
Nucleação homogênea �Para a nucleação Homogênea devem considerar-se dois tipos de câmbios de energias: �Energia livre volumétrica (o global) liberada pela transformação de liquido a sólido. �Energia livre superficial requerida para formar as novas superfícies solidas partículas solidificadas.
Nucleação homogênea
Nucleação homogênea
Nucleação heterogênea �É a nucleação que tem lugar num liquido sobre a superfície do recipiente que o contém, impurezas insolúveis, ou outros materiais estruturais que diminuam a energia livre requerida para formar um núcleo estável. Esta nucleação é a que ocorre em operações de fundiçõ industrial, normalmente varia entre 0. 1 e 10 ºC o subemfriamento
Nucleação heterogênea �Para que esta se produza, o agente de nucleação sólido deve ser molhado pelo metal liquido, ademais o liquido devesse poder solidificar facilmente sobre o agente de nucleação. A nucleação heterogênea tem lugar sobre o agente de nucleação por que a energia superficial para formar um núcleo estável sobre este material é mas baixa que se o núcleo se formasse sobre o próprio liquido puro, ao ser menor, a mudança de energia livre total para a formação de um núcleo estável deverá ser também menor e o tamanho do rádio critico do núcleo será menor, e é por isto que se requer de um menor subenfriamento para produzir um núcleo estável por nucleação heterogênea.
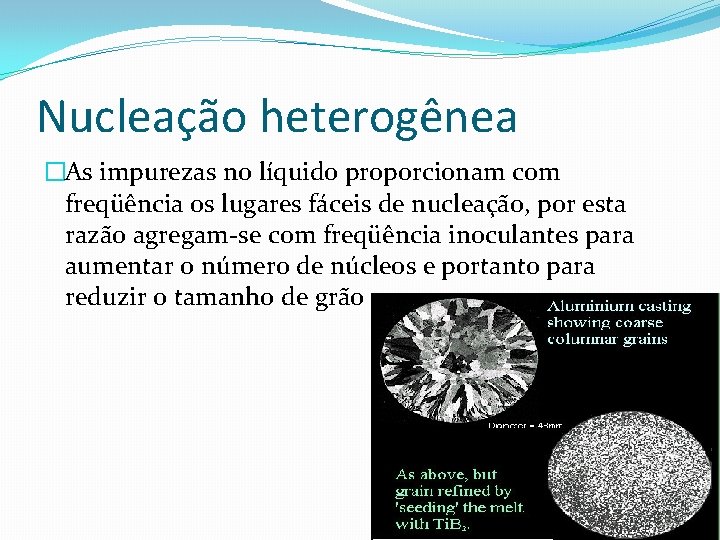
Nucleação heterogênea �As impurezas no líquido proporcionam com freqüência os lugares fáceis de nucleação, por esta razão agregam-se com freqüência inoculantes para aumentar o número de núcleos e portanto para reduzir o tamanho de grão
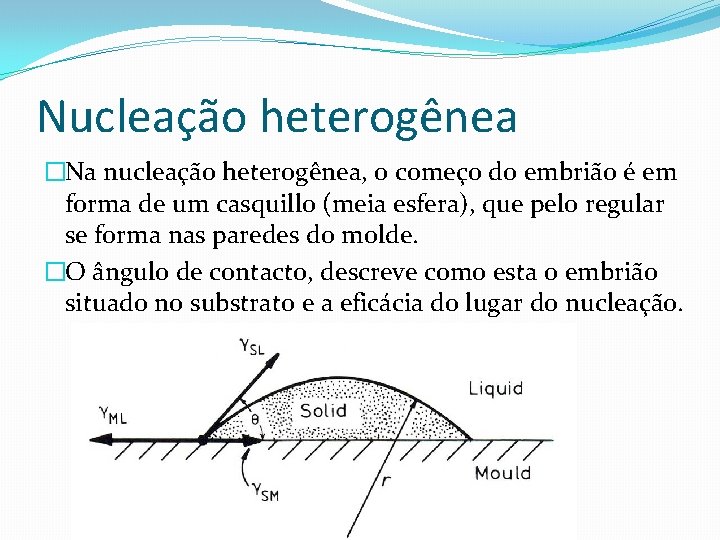
Nucleação heterogênea �Na nucleação heterogênea, o começo do embrião é em forma de um casquillo (meia esfera), que pelo regular se forma nas paredes do molde. �O ângulo de contacto, descreve como esta o embrião situado no substrato e a eficácia do lugar do nucleação.
Nucleação heterogênea �A relação entre o metal e a superfície sólida preexistente nestas condições fica determinada pelo ângulo θ, chamado ângulo de molhado. Se é muito próximo a π, diz-se que a molhavilidade é nula, e portanto a superfície preexistente não ajuda à solidificação. Se, pelo contrário, é próximo a zero, tem -se uma alta molhavilidade, isto é, a superfície preexistente contribui à formação de núcleos.
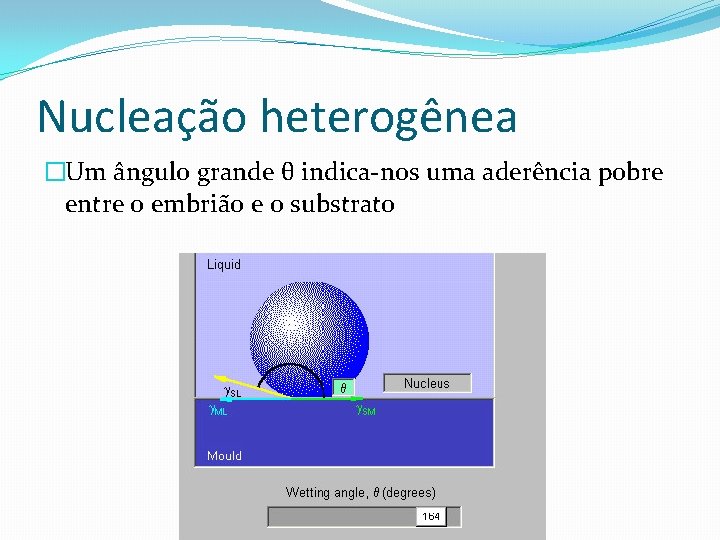
Nucleação heterogênea �Um ângulo grande θ indica-nos uma aderência pobre entre o embrião e o substrato
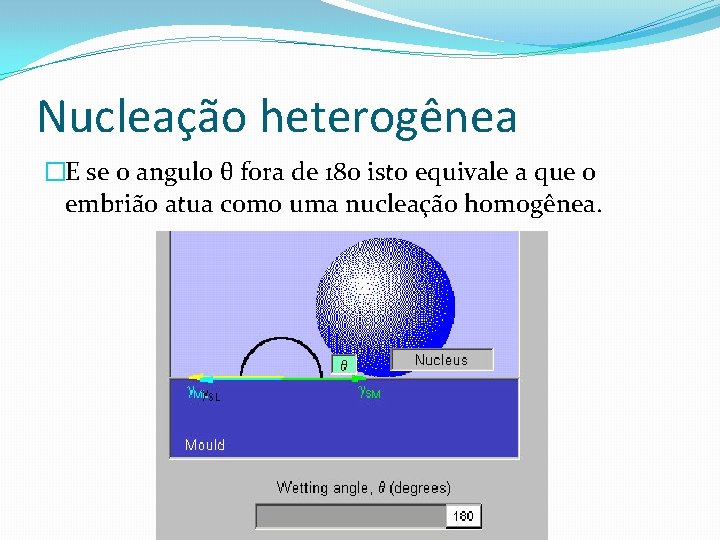
Nucleação heterogênea �E se o angulo θ fora de 180 isto equivale a que o embrião atua como uma nucleação homogênea.
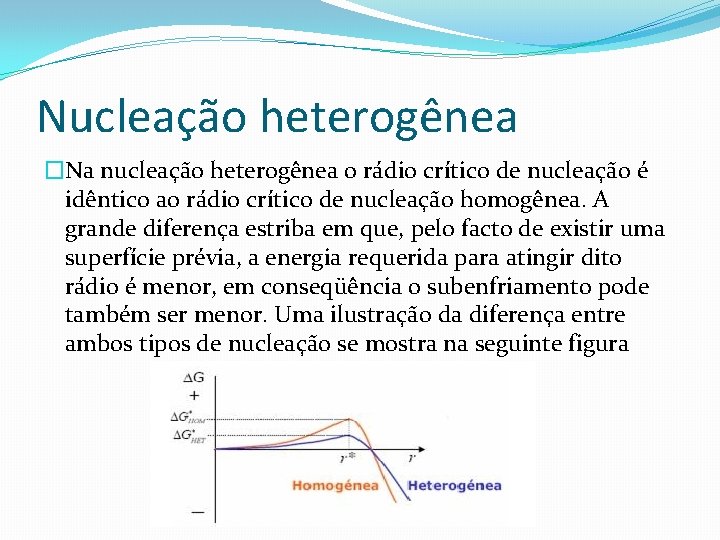
Nucleação heterogênea �Na nucleação heterogênea o rádio crítico de nucleação é idêntico ao rádio crítico de nucleação homogênea. A grande diferença estriba em que, pelo facto de existir uma superfície prévia, a energia requerida para atingir dito rádio é menor, em conseqüência o subenfriamento pode também ser menor. Uma ilustração da diferença entre ambos tipos de nucleação se mostra na seguinte figura
Crescimento dos núcleos �Crescimento estável e instável de cristais metálicos � A forma de crescimento de um sólido num líquido depende do gradiente de temperatura adiante da interfase sólido-líquido, (S-L). Para produzir solidificação é necessário sobremfriar o líquido baixo a temperatura de fusão Tf ; ao formar-se uma verdadeira quantidade de sólido expulsa-se calor latente o qual eleva a temperatura da interfase S-L se produzindo alguma das seguintes situações:
Crescimento dos núcleos �Gradiente positivo de temperatura adiante da interfase S-L. �Quando se tem um gradiente de temperatura positivo o calor deve ser extraído pelo sólido. O movimento da interfase é controlado pela quantidade de calor removido através do sólido. Ademais a interfase deve ser isotérmica e mover-se com velocidade uniforme. Se uma protuberância de sólido avança para o líquido esta se encontra com líquido sobrequentado e se dissolve. Produz-se assim um crescimento com uma interfase de forma plana ou redondeada, mas sem protuberâncias.
Crescimento dos núcleos �Gradiente negativo de temperatura adiante da interfase SL. � Quando se tem um gradiente de temperatura negativo o calor pode ser extraído tanto pelo sólido como pelo líquido, portanto, o movimento da interfase não é controlado pela quantida de calor removido através do sólido. Ao desencadear-se o processo de solidificação desprende-se calor latente que eleva a temperatura da interfase S-L, desta maneira é possível que adiante da interfase se gere um gradiente negativo de temperatura. Se uma protuberância sólida avança, encontrar-se-á com líquido sobreenfriado e esta tenderá a crescer ainda mais para o interior do líquido. Portanto, a interfase S-L avançará com protuberâncias pontiagudas chamamos dendritas (forma de árvore), disto se deduze que a interfase plana é instável neste caso.
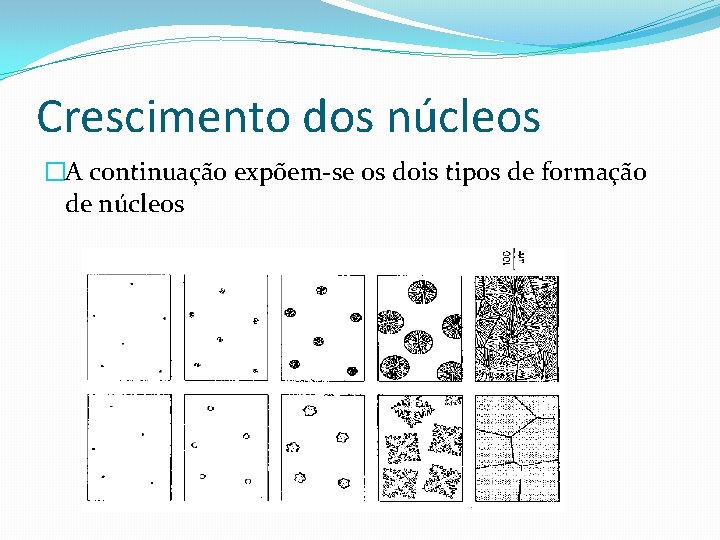
Crescimento dos núcleos �A continuação expõem-se os dois tipos de formação de núcleos
Crescimento dos núcleos �http: //www. youtube. com/watch? v=S 07 f. Po 45 Bv. M
Solidificação y arrefecimento �Depois de esvaziar o metal fundido no molde, este arrefece-se e solidifica-se. �A solidificação envolve o regresso do metal fundido ao estado sólido. O processo de solidificação difere, dependendo de si o metal é um elemento puro o uma liga.
Solidificação y arrefecimento �Metais puros. � Um metal puro solidifica a uma temperatura constante que constitui seu ponto de congelação o ponto de fusão. �El processo ocorre num tempo determinado conhecido como curva de arrefecimento.
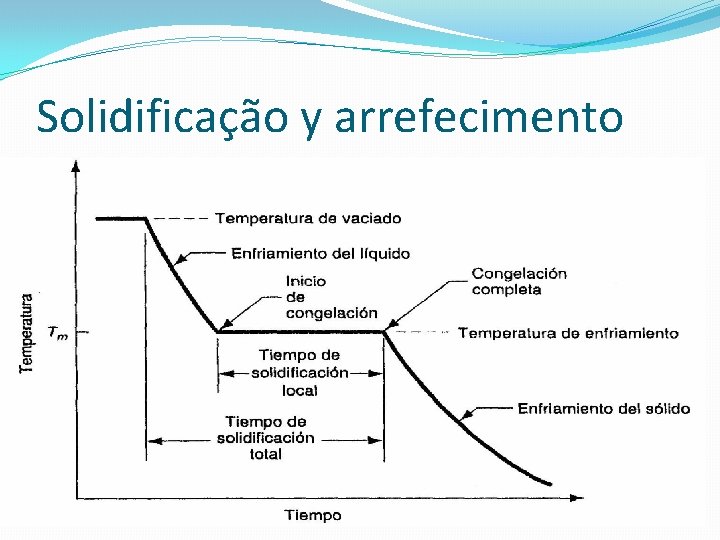
Solidificação y arrefecimento �Tempo local de solidificação, durante o qual o calor latente de fusão do metal escapa fora do molde. � El tempo total de solidificação vai desde o momento de esvaziar o metal hasta seu completa solidificação. �Depois que a fundição se ha solidificado completamente, o arrefecimento continua a uma velocidade indicada por a pendente para debaixo da curva de arrefecimento.
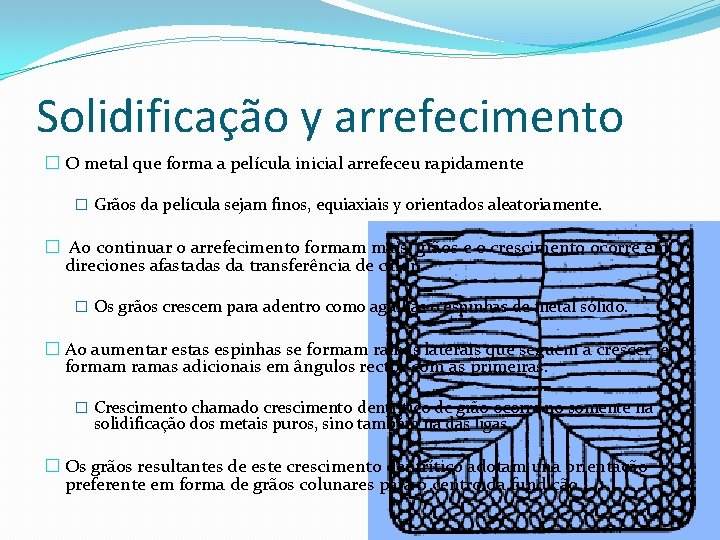
Solidificação y arrefecimento � O metal que forma a película inicial arrefeceu rapidamente � Grãos da película sejam finos, equiaxiais y orientados aleatoriamente. � Ao continuar o arrefecimento formam mais grãos e o crescimento ocorre em direciones afastadas da transferência de calor. � Os grãos crescem para adentro como agulhas o espinhas de metal sólido. � Ao aumentar estas espinhas se formam ramas laterais que seguem a crescer e formam ramas adicionais em ângulos rectos com as primeiras. � Crescimento chamado crescimento dentrítico de grão ocorre no somente na solidificação dos metais puros, sino também na das ligas. � Os grãos resultantes de este crescimento dentrítico adotam una orientação preferente em forma de grãos colunares para o centro da fundição.
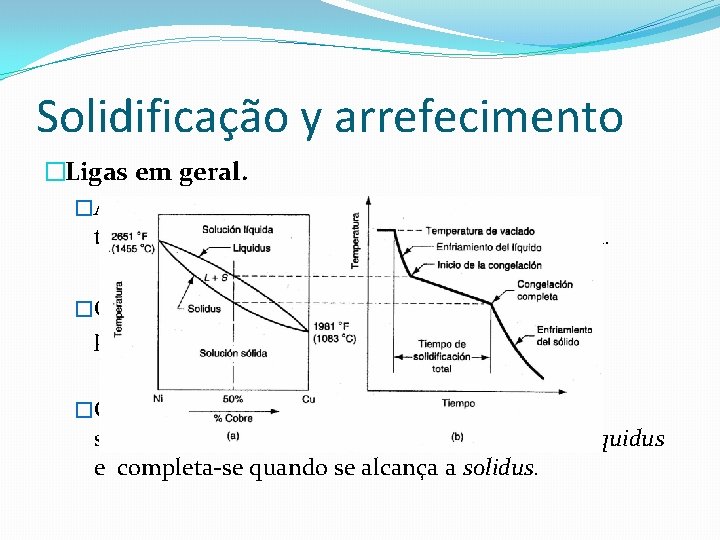
Solidificação y arrefecimento �Ligas em geral. �As ligas solidificam geralmente num intervalo de temperaturas em lugar de una temperatura única. �O rango exato depende da liga e seu composição particular. �Conforme descende a temperatura, começa a solidificação na temperatura que indica a línea liquidus e completa-se quando se alcança a solidus.
Solidificação y arrefecimento �O inicio da solidificação é similar à do metal puro. Se forma una delgada película na parede do molde devido a um alto gradiente de temperatura nesta superfície. �A solidificação continua como para um metal puro, mediante a formação de dendritas afastadas paredes. sim embargo, devido à propagação da temperatura entre liquidus e solidus, o crescimento das dendritas é tal que se forma una zona avançada donde o metal sólido e o líquido coexistem. �A porção sólida está constituída por estruturas dentríticas que cresceram o suficiente y apanham na matriz pequenas ilhas de líquido. �A região sólido-líquido tem una consistência suave que da lugar a seu nome de zona mole.
Solidificação y arrefecimento �Um fator que complica a solidificação das ligas é a composição das dentritas que ao iniciar seu formação são favorecidas pelo metal que tem o ponto de fusão maior. �Manifesta-se finalmente como segregação de elementos nas fundições terminadas. �A segregação é de dois tipos, microscópica y macroscópica. �A nível microscópico, a composição química varia a través de cada grano individual. �A nível macroscópico, a composição química varia a través da fundição
Solidificação y arrefecimento �Ligas eutécticas. �As ligas eutécticas constituem una exceção do processo geral de solidificação das ligas. Una ligas eutéctica tem uma composição particular na qual as temperaturas sólidus e líquidus são iguales. Em conseqüência, a solidificação ocorre a uma temperatura constante, e não num rango de temperaturas como se descreveu para um metal puro, o Ferro fundido (4. 3%C) são exemplos de ligas eutécticas que se usam em fundição.
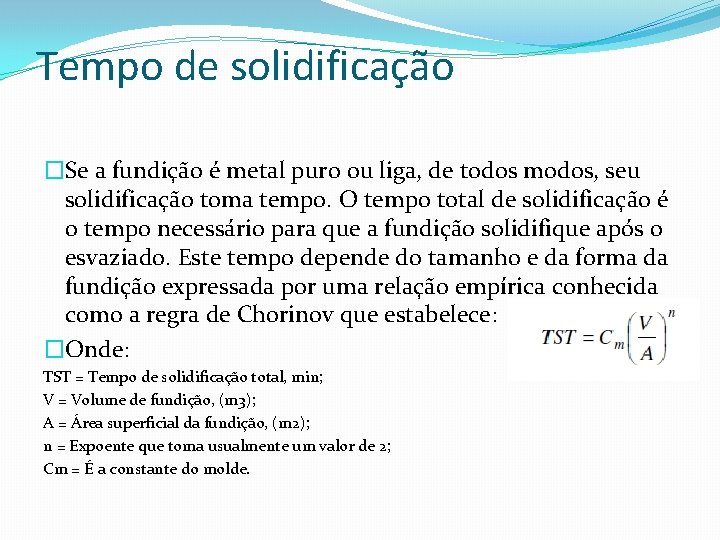
Tempo de solidificação �Se a fundição é metal puro ou liga, de todos modos, seu solidificação toma tempo. O tempo total de solidificação é o tempo necessário para que a fundição solidifique após o esvaziado. Este tempo depende do tamanho e da forma da fundição expressada por uma relação empírica conhecida como a regra de Chorinov que estabelece: �Onde: TST = Tempo de solidificação total, min; V = Volume de fundição, (m 3); A = Área superficial da fundição, (m 2); n = Expoente que toma usualmente um valor de 2; Cm = É a constante do molde.
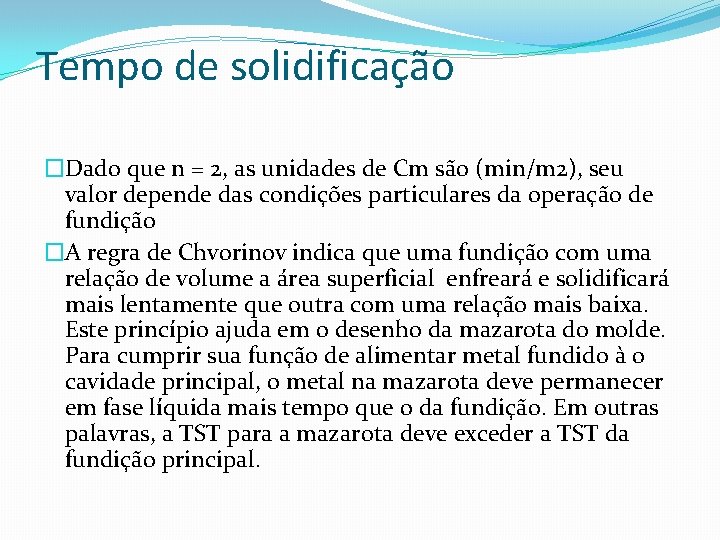
Tempo de solidificação �Dado que n = 2, as unidades de Cm são (min/m 2), seu valor depende das condições particulares da operação de fundição �A regra de Chvorinov indica que uma fundição com uma relação de volume a área superficial enfreará e solidificará mais lentamente que outra com uma relação mais baixa. Este princípio ajuda em o desenho da mazarota do molde. Para cumprir sua função de alimentar metal fundido à o cavidade principal, o metal na mazarota deve permanecer em fase líquida mais tempo que o da fundição. Em outras palavras, a TST para a mazarota deve exceder a TST da fundição principal.
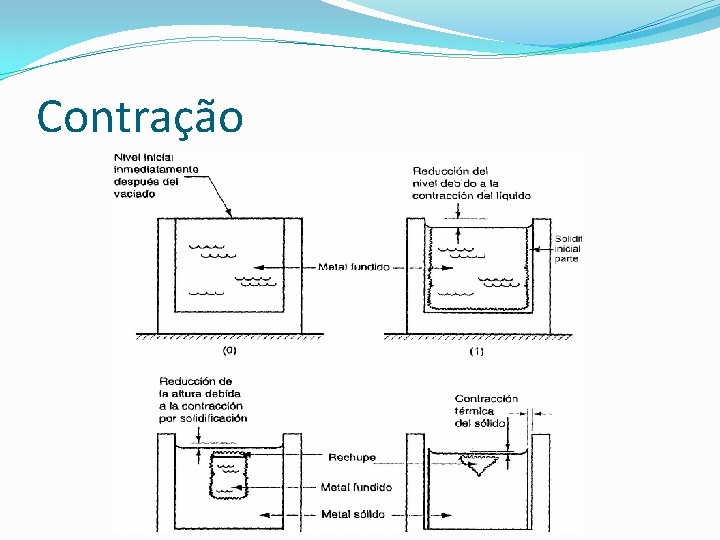
Contração �A contração ocorre em três passos: �Contração líquida durante o enfreamento anterior à solidificação; � Contração durante a mudança de fase de líquido a sólido, chamada contração de solidificação. � Contração térmica da fundição solidificada durante o enfreamento até a temperatura ambiente.
Contração
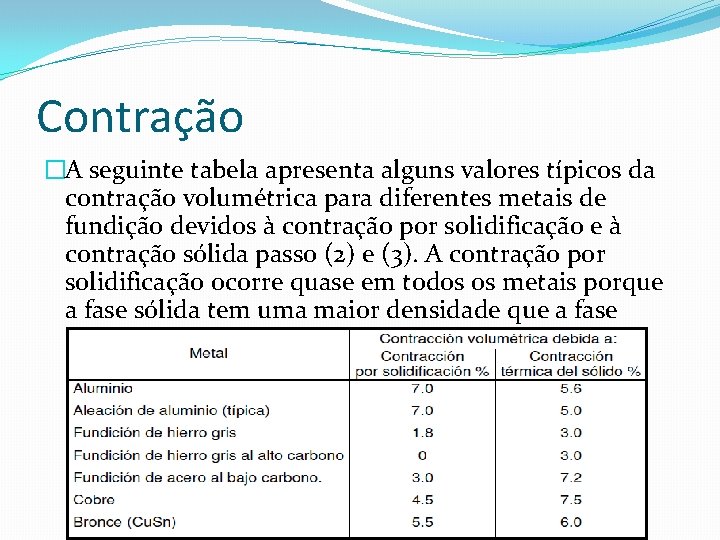
Contração �A seguinte tabela apresenta alguns valores típicos da contração volumétrica para diferentes metais de fundição devidos à contração por solidificação e à contração sólida passo (2) e (3). A contração por solidificação ocorre quase em todos os metais porque a fase sólida tem uma maior densidade que a fase líquida
Solidificação direcional �Para minimizar os efeitos daninhos da contração é conveniente que as regiões da fundição mais distantes da fonte de metal líquido se solidifiquem primeiro e que a solidificação progrida destas regiões para a mazarota. �A solidificação direcional desejada consegue-se aplicando a regra de Chvorinov ao desenho da fundição, a sua orientação dentro do molde e ao desenho do sistema de mazarotas.
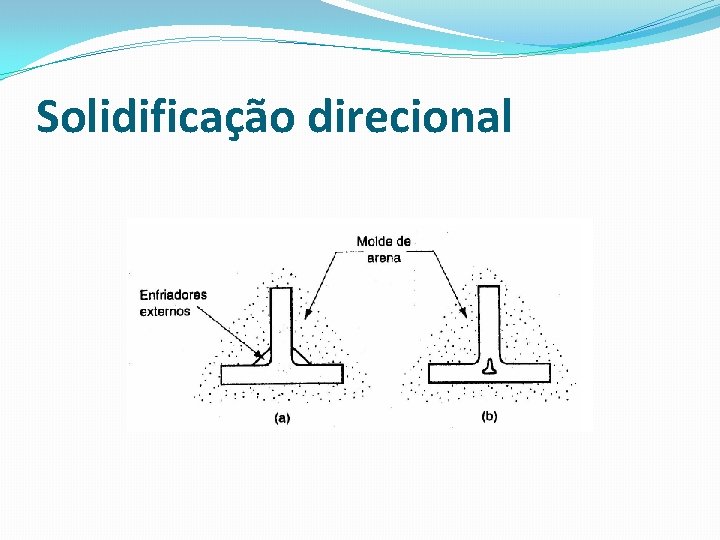
Solidificação direcional �Outra forma de fomentar a solidificação direcional é usar enfreadores sumideros de calor internos ou externos que causam um, enfreamento rápido em certas regiões da fundição. Os enfreadores internos são pequenas partes de metal colocadas dentro da cavidade dantes do esvaziado, cujo objetivo é que o metal fundido solidifique primeiro. O refrigerante interno deve ter uma composição química igual à do metal que se esvazia. Isto se consegue fabricando o enfreador do mesmo metal que a fundição.
Solidificação direcional �Os enfreadores externos são insertos metálicos nas paredes da cavidade do molde que removem o calor do metal fundido mais rapidamente que a areia circundante, a fim de promover Solidificação. Usamse com freqüência em secções da fundição que são difíceis de alimentar com metal líquido
Solidificação direcional
Desenho da mazarota � As mazarotas usam-se num molde de fundição para alimentar metal líquido ao processo durante o enfreamento e compensar assim a contração por solidificação. A mazarota deve permanecer líquido até após que a fundição solidifique. Para satisfazer este requerimento pode-se calcular o tamanho da mazarota usando a regra de Chvorinov
¿Perguntas? �Muito obrigado pela atenção
- Slides: 42