
Refino de petrleo Petrleo uma complexa mistura de

- Slides: 91
Refino de petróleo • Petróleo->É uma complexa mistura de moléculas, compostas principalmente de C, H HC + impurezas. • Aproveitamento energético máximo do petróleo processos de separação, conversão e tratamentos numa refinaria numa série de operações. • Constitui a separação deste insumo, via processos físico-químicos, em frações de derivados, que são processados em unidade de separação e conversão até os produtos finais. • Produtos finais: - Combustíveis: G - gasolina, D - diesel, óleo combustível, GLP, QAV, querosene, coque de petróleo e óleos residuais. - Produtos acabados não-combustíveis: solventes, lubrificantes, graxas, asfalto e C-coque. - Intermediários da indústria química: nafta, etano, propano, butano, etileno, propileno, butilenos, butadieno e BTX. Prof. Iara Santos 1
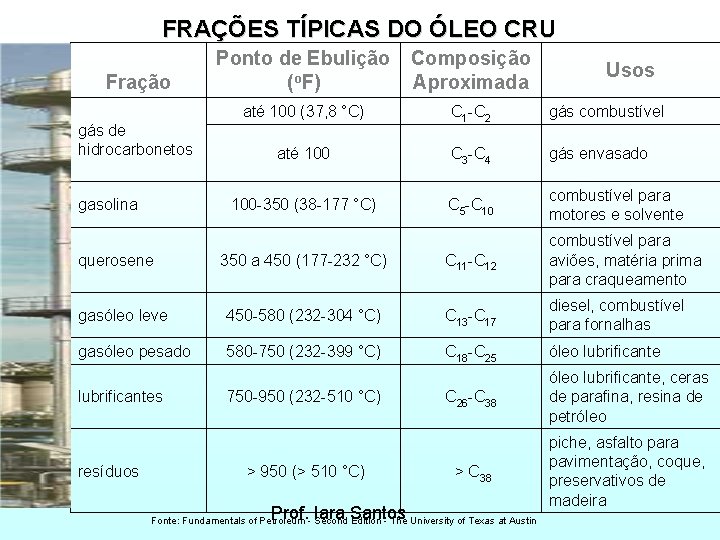
FRAÇÕES TÍPICAS DO ÓLEO CRU Fração Ponto de Ebulição Composição (o. F) Aproximada Usos até 100 (37, 8 °C) C 1 -C 2 gás combustível até 100 C 3 -C 4 gás envasado 100 -350 (38 -177 °C) C 5 -C 10 combustível para motores e solvente 350 a 450 (177 -232 °C) C 11 -C 12 combustível para aviões, matéria prima para craqueamento gasóleo leve 450 -580 (232 -304 °C) C 13 -C 17 diesel, combustível para fornalhas gasóleo pesado 580 -750 (232 -399 °C) C 18 -C 25 óleo lubrificante C 26 -C 38 óleo lubrificante, ceras de parafina, resina de petróleo > C 38 piche, asfalto para pavimentação, coque, preservativos de madeira gás de hidrocarbonetos gasolina querosene lubrificantes resíduos 750 -950 (232 -510 °C) > 950 (> 510 °C) Prof. Iara Santos Fonte: Fundamentals of Petroleum - Second Edition - The University of Texas at Austin
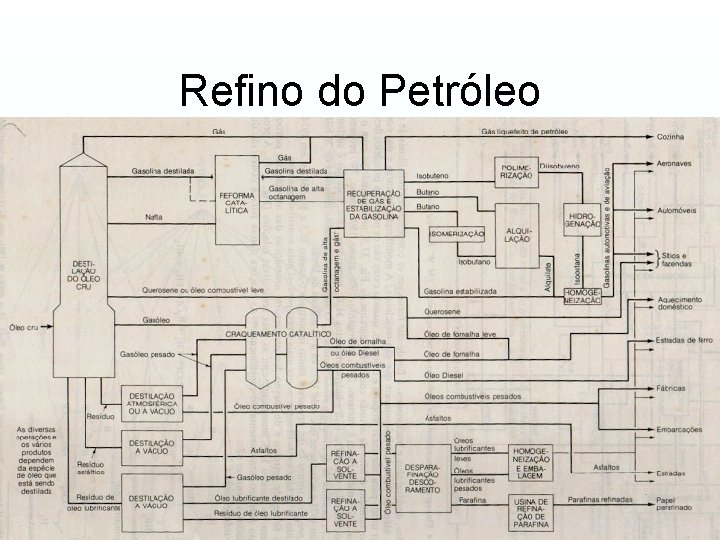
Refino do Petróleo Prof. Iara Santos 3
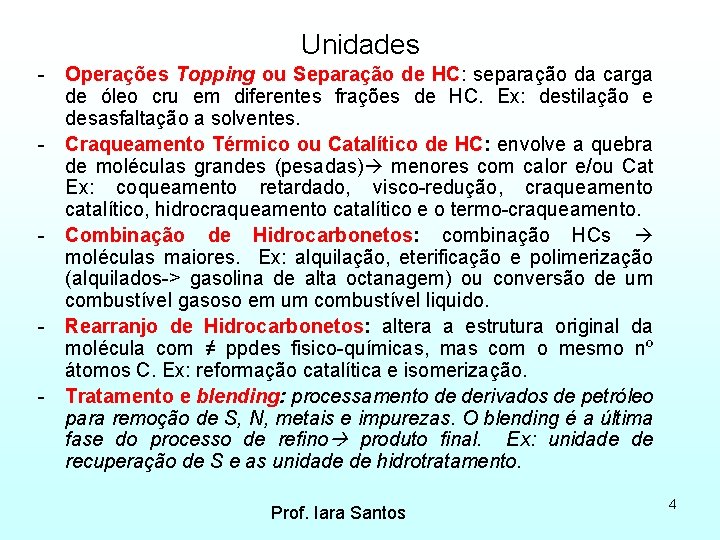
Unidades - Operações Topping ou Separação de HC: separação da carga de óleo cru em diferentes frações de HC. Ex: destilação e desasfaltação a solventes. - Craqueamento Térmico ou Catalítico de HC: envolve a quebra de moléculas grandes (pesadas) menores com calor e/ou Cat Ex: coqueamento retardado, visco-redução, craqueamento catalítico, hidrocraqueamento catalítico e o termo-craqueamento. - Combinação de Hidrocarbonetos: combinação HCs moléculas maiores. Ex: alquilação, eterificação e polimerização (alquilados-> gasolina de alta octanagem) ou conversão de um combustível gasoso em um combustível liquido. - Rearranjo de Hidrocarbonetos: altera a estrutura original da molécula com ≠ ppdes fisico-químicas, mas com o mesmo nº átomos C. Ex: reformação catalítica e isomerização. - Tratamento e blending: processamento de derivados de petróleo para remoção de S, N, metais e impurezas. O blending é a última fase do processo de refino produto final. Ex: unidade de recuperação de S e as unidade de hidrotratamento. Prof. Iara Santos 4
Tratamentos • Principais impurezas no petróleo processado (compostos N, O, S, organo-metálicos e combinação de sais-sedimentos-água). • Tratamento de gás e recuperação de enxofre • Desasfaltação • Dewax • Tratamento de Efluentes (água de refrigeração, água de processo, efluentes sanitários e água de chuva ) - Dessalgação Prof. Iara Santos 5
HDT- Hidrotratamento - HDT brando ( P, T) remoção S, C= - HDT mais drástico ( P, T) remoção halogênios, C= e anéis aromáticos. - Objetivo: estabilização das frações de petróleo e eliminação de compostos indesejáveis (impurezas para FCC). - Três tipos de HDT: HDS - hidrodesulfurização, saturação de C= e aromáticos - HDA hidrodesaromatização) - HDN hidrodesnitrogenação. Prof. Iara Santos 6
HDT- Hidrotratamento • • • H 2 p/ estabilizar frações de petróleo ou eliminar compostos indesejáveis. A estabilização é conseguida por meio H 2 de compostos reativos presentes ( monoolefinas e diolefinas) Remoção de Impurezas ( S, O (ácidos naftêncios), N, organometálicos ) desativam os cat. nas unidade FCC e reformação catalítica. Converte olefinas + di-olefinas parafinas, reduzindo a formação de gomas nos combustíveis. Transforma RAT e RV em moléculas leves. • • HDT brando remoção S e C= HDT mais severo remoção N, S e anéis aromáticos; • Cat = Co. O, Mo. O, Ni. O, WO, Fe 2 O 3 suportados em alumina. O suporte deve ter características não ácidas, para evitar reações de craqueamento indesejáveis. • Cat apresenta atividade alta e vida útil bastante longa. • É necessário regenerar o cat. queimando os depósitos de C com injeção ar e H 2 O(v). • HDT-> Reator 1 ou 2 estágios leito fixo – alta pressão H 2 • Produtos básicos do HDT: gases HC leves, H 2 S, NH 3 , H 2 é reciclado e o H 2 S enviado a unidade de recuperação de S. 7 Prof. Iara Santos
HDT(HDS e HDN) DESSULFURIZAÇÃO • Cat Co-Mo suportado em Al 2 O 3 -> alta seletividade e facilidade de regeneração e grande resistência ao envenenamento. • A) RSH + H 2 -> RH + H 2 S • B) RSR + H 2 -> 2 RH + H 2 S • C) RSSR + 3 H 2 ->2 RH + 2 H 2 S • Ciclo S + H 2 -> alcano + H 2 S (pag 127) DENITRIFICAÇÃO - remoção N • Cat Ni-Mo suportados em Al 2 O 3 –alumina (cat mais ativo); • Condição mais severa • A remoção de N é mais difícil de ser realizada que a remoção de S, obrigando o uso de cat mais ativo. N + 4 H 2 C 4 H 10 + NH 3 • Piridina + 5 H 2 C 5 H 12 + NH 3 Prof. Iara Santos 8
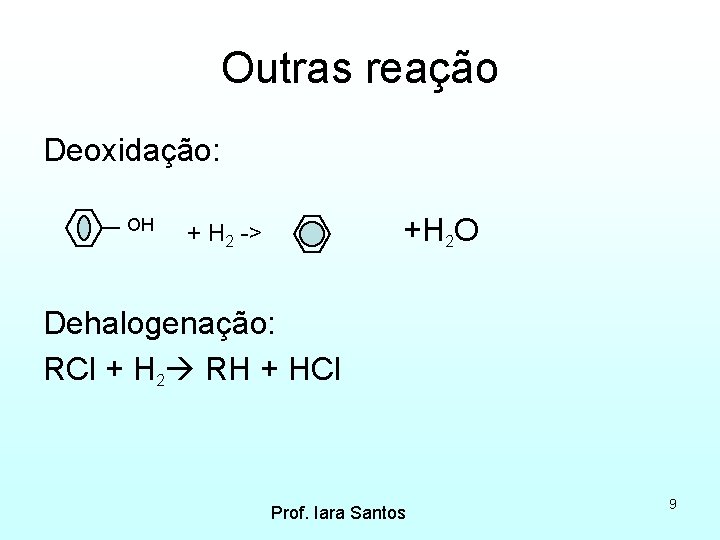
Outras reação Deoxidação: OH +H 2 O + H 2 -> Dehalogenação: RCl + H 2 RH + HCl Prof. Iara Santos 9
Tratamento Dessalgação - Dissolução do sal na água, a qual é removida do petróleo utilizando desemulsificantes ou processo elétrico. - A eficiência da separação depende do p. H, da densidade e da viscosidade do óleo. Esses contaminantes causam sérios danos à unidade de destilação, se não forem removidos do cru, limitando o tempo de campanha e provocando operação ineficiente da unidade. Prof. Iara Santos 10
Contaminantes do petróleo • Os principais efeitos resultantes da presença desses contaminantes no petróleo são: – Sais de cloro (Mg. Cl 2) HCl corrosão acentuadas nas torres de fracionamento e linhas (topo) – Sais e sólidos -> depósitos no TC, tubos de fornos entupimentos, baixa eficiência de troca térmica e superaquecimentos localizados em tubos de fornos. – Sais e sedimentos ->os sais afetam os cat, formam deposição de coque no interior dos tubos de fornos e linhas de transferência, provocando também entupimentos e diminuição de TC nos equipamentos. 11 Prof. Iara Santos
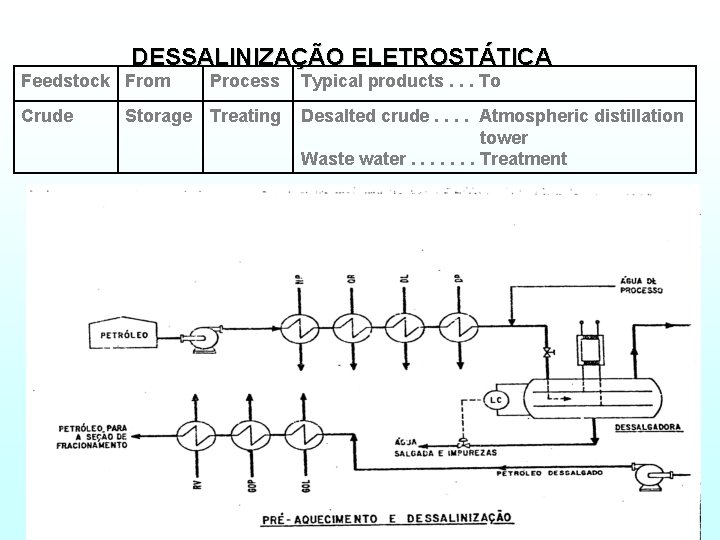
Processo de dessalgação • Essa mistura penetra no vaso de dessalgação, onde a aplicação de um campo elétrico de alta intensidade (2 Kv/cm) promove a desestabilização da emulsão, por enfraquecimento da película de agentes emulsificantes, promovendo a separação das fases: petróleo dessalgado e salmoura. Condições: temperatura adequada, aplicação do campo elétrico e injeção de água de diluição(aquecida) antes da introdução do petróleo. • As forças elétricas do campo assim criado, provocam a coalescência das gotículas de água, formando-se gotas grandes, de maior diâmetro, caem através do cru para o fundo da dessalgadora, carregando sais dissolvidos e sedimentos. Prof. Iara Santos 12
DESSALINIZAÇÃO ELETROSTÁTICA Feedstock From Process Typical products. . . To Crude Treating Desalted crude. . Atmospheric distillation tower Waste water. . . . Treatment Storage Prof. Iara Santos
Destilação fracionada • https: //www. youtube. com/watch? v=VQx 5 LOs. E 6 Y Prof. Iara Santos 14
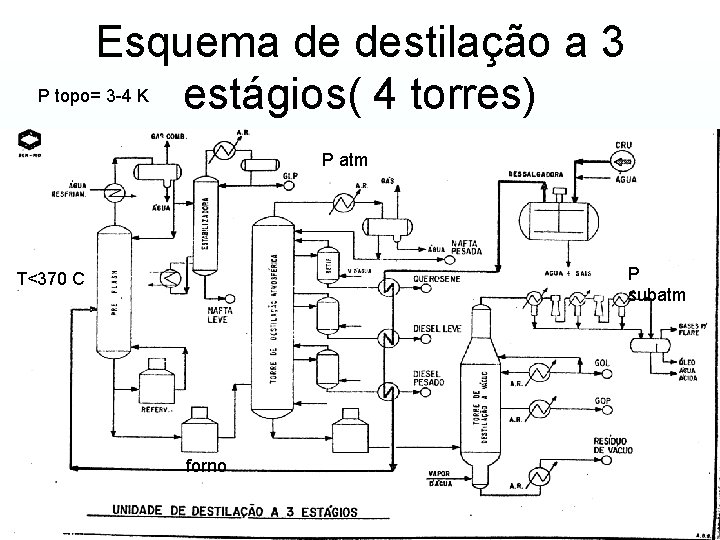
Unidade de três estágios • Torre pré-flash ou pré-fracionamento, torre dest. atm e torre de vácuo. • Unidade mais comum. • Necessita grande capacidade + unidade de craqueamento. Prof. Iara Santos 15
Unidades de destilação de petróleo • • Torres de fracionamento Retificadores (strippers) Fornos Trocadores de calor Tambores de acúmulo e refluxo Bombas Tubulações Instrumentos de medição e controle Prof. Iara Santos 16
Esquema de destilação a 3 P topo= 3 -4 K estágios( 4 torres) P atm P subatm T<370 C forno Prof. Iara Santos 17
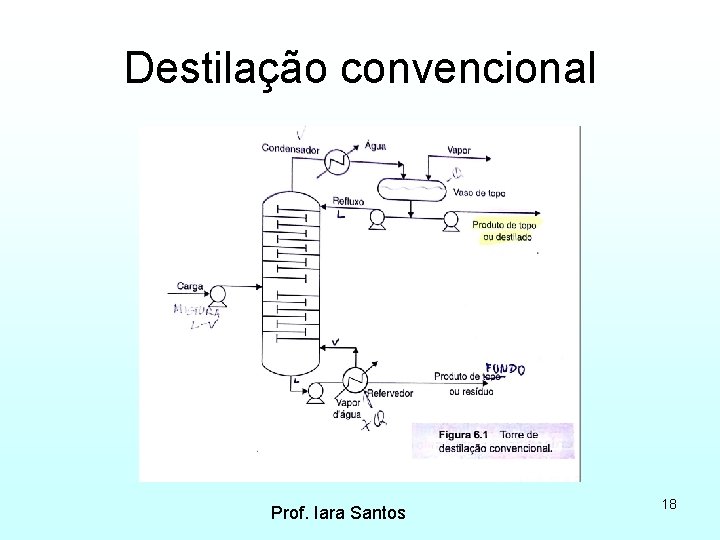
Destilação convencional Prof. Iara Santos 18
Destilação • Processo de separação dos componentes de uma mistura, cujo princípio é a diferença de Peb. dos componentes individuais mistura de composições diferentes , sendo TOPO uma rica em leves e o FUNDO rica em mais pesados. • É necessário +Q -> refervedor e –Q-> condensador. • Carga do processo aquecida ( T < 370 C) mistura L-V entra na coluna gerando uma corrente de V ascendente e uma corrente de L descendente. • O L efluente da coluna, vindo do Fundo , é encaminhado para o refervedor , onde ocorre a vaporização de parte desse L. Fonte de calor-> injeção de vapor ou um produto quente. Prof. Iara Santos 19
• A parte não vaporizada deste L efluente da coluna-> Resíduo. • O Vapor efluente da coluna sai pelo topo, passa pelo condensador, ocorre sua condensação parcial ou total e segue para o vaso de topo, que permite a separação mecânica entre L e V não condensado e garante o nível no condensador evitando a cavitação da bomba. O L frio se divide em 2 correntes: uma que retorna a torre (refluxo) e a outra que constitui o produto de topo. Prof. Iara Santos 20
Uso de Pré-flash (pré- vaporizador) • Retira do petróleo cortes mais leves (GLP e nafta Leve –P topo 3 -4 K) para ampliar a carga total da unidade ou dimensionar os fornos e o sistema de destilação atm de menor tamanho. • Leitura pag 88 item 6. 2. 1 • Torre de pré-fracionamento x flash. Prof. Iara Santos 21
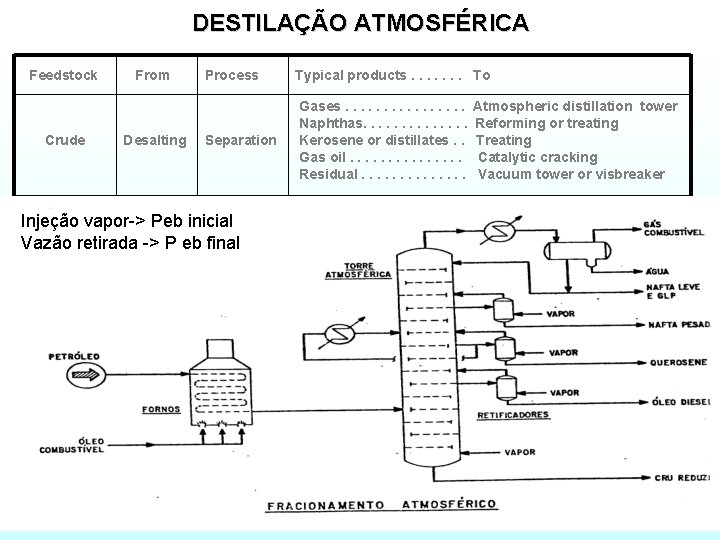
DESTILAÇÃO ATMOSFÉRICA Feedstock From Crude Desalting Process Typical products. . . . To Gases. . . . Atmospheric distillation tower Naphthas. . . Reforming or treating Kerosene or distillates. . Treating Gas oil. . . . Catalytic cracking Residual. . . Vacuum tower or visbreaker Separation Injeção vapor-> Peb inicial Vazão retirada -> P eb final Prof. Iara Santos
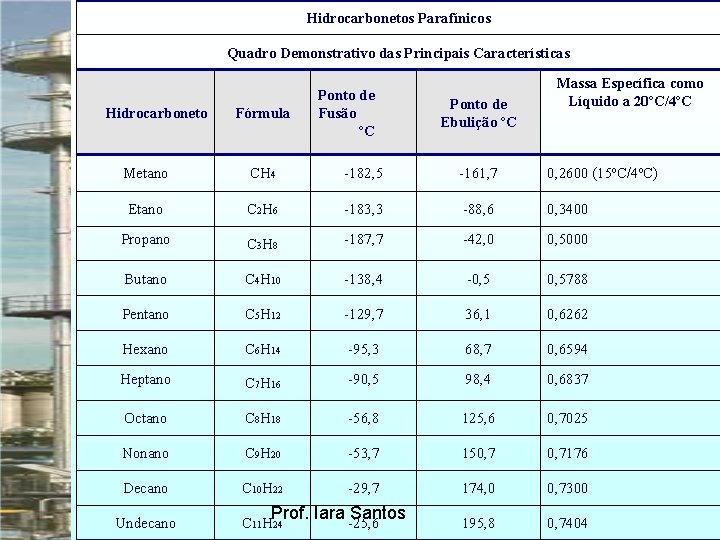
Hidrocarbonetos Parafínicos Quadro Demonstrativo das Principais Características Hidrocarboneto Fórmula Ponto de Fusão ºC Ponto de Ebulição ºC Massa Específica como Líquido a 20ºC/4ºC Metano CH 4 -182, 5 -161, 7 0, 2600 (15ºC/4ºC) Etano C 2 H 6 -183, 3 -88, 6 0, 3400 Propano C 3 H 8 -187, 7 -42, 0 0, 5000 Butano C 4 H 10 -138, 4 -0, 5788 Pentano C 5 H 12 -129, 7 36, 1 0, 6262 Hexano C 6 H 14 -95, 3 68, 7 0, 6594 Heptano C 7 H 16 -90, 5 98, 4 0, 6837 Octano C 8 H 18 -56, 8 125, 6 0, 7025 Nonano C 9 H 20 -53, 7 150, 7176 Decano C 10 H 22 -29, 7 174, 0 0, 7300 Undecano C 11 H 24 195, 8 0, 7404 Prof. Iara -25, 6 Santos
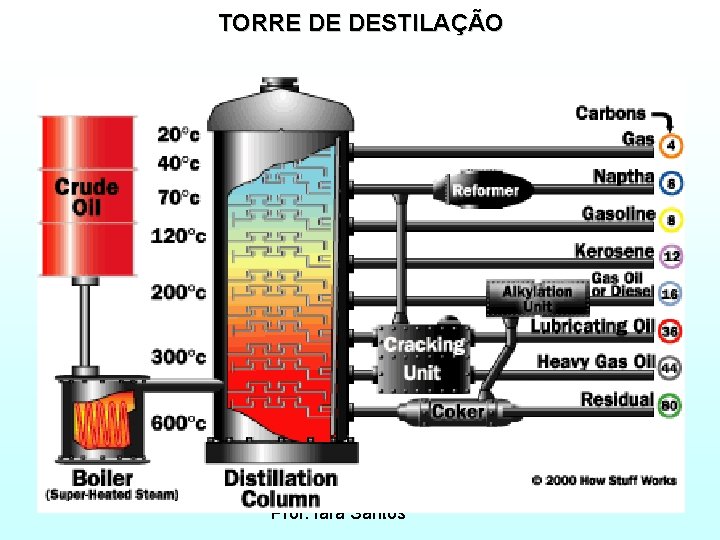
TORRE DE DESTILAÇÃO Prof. Iara Santos
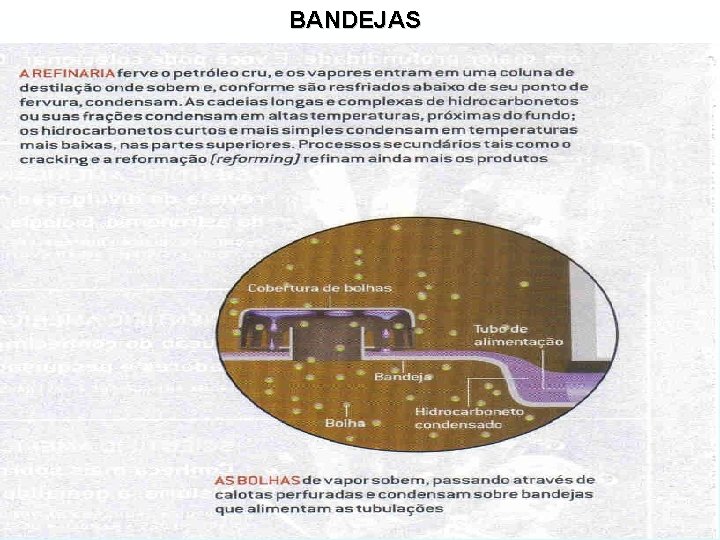
BANDEJAS Prof. Iara Santos
Prof. Iara Santos
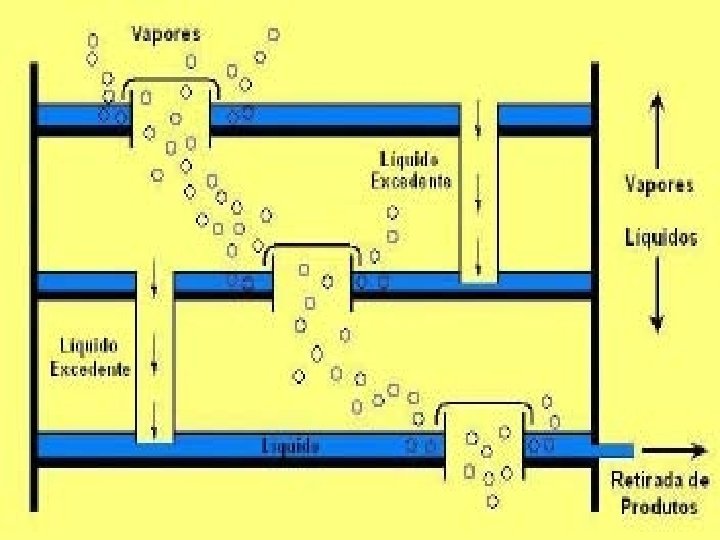
Destilação atmosférica • • A carga após os TC s da bateria de pré-aquecimento -> T< Tfrac. A carga nos fornos tubulares é aquecida com a queima de óleo e/ou Gás combustível. A vaporização dos produtos da Torre Atm -> carga T < 370 °C, para evitar a decomposição térmica das frações pesadas presentes no óleo bruto. Craqueamento térmico -> provoca a deposição do coque nos tubos dos fornos e nas regiões inferiores Tatm. Ponto de entrada da carga-> zona de vaporização = zona de flash separação do petróleo em 2 correntes: frações vaporizadas topo e frações líquidas fundo. Torre é formada de bandejas, pratos que permitem a separação do cru em cortes pelos seus P eb, porque a medida que os pratos estão mais próximos ao topo, suas temp vão decrescendo. Assim o vapor ascendente, ao entrar em contato com cada bandeja, tem uma parte de seus componentes condensada. A medida que o Vapor se encaminha em direção ao topo, troca calor e massa com o líquido existente em cada prato. HC peb >= Tbandeja, aí ficam retidos, enquanto que o Vapor prossegue em direção ao topo até encontrar outra bandeja, mais fria, onde o fenômeno se repete. Prof. Iara Santos 27
• Como L cada prato está na sua Teb e existe uma diferença T entre 2 pratos vizinhos, podemos concluir que a composição do L varia de prato para prato tornando o L + pesado à medida que se aproxima do fundo e o vapor mais leve a medida que se aproxima do topo • • • . A proporção que as fração vão se condensando, o nível em cada bandeja vai aumentando, e o excesso é derramado ao prato inferior. Ao atingir este prato, que se encontra a uma T + alta, as frações leves, pertecentes ao prato superior são revaporizadas. O L que transborda prato é conhecido como refluxo interno, sendo essencial a um bom fracionamento. Em determinados pontos da coluna os produtos são retirados da torre, segundo as temp. limites de destilação das frações desejadas. Topo: Leves saem pelo topo e condensados no Trocador de Calor fora da torre e acumulam o L resfriado no tambor de acúmulo. Finalidade do refluxo de topo: controle da Temp. de saída de vapor da torre e geração de refluxo interno fundamental para o fracionamento. Refluxo de produto lateral circulante é uma corrente que deixa a torre como L, é resfriada e devolvida à coluna alguns pratos acima da retirada. – Função: -Q (calor) torre e gerar refluxo interno – Esta corrente não interfere no fracionamento volta com a mesma composição. Prof. Iara Santos 28
Uso H 2 OV • Frações intermediárias-> saem na lateral da torre, possuem componentes mais leves que são retidos no L, qdo o V atravessa o prato de retirada. Esses compostos baixam o pto inicial de eb. e o ponto de fulgor, sendo necessária a sua eliminação. (retificadoras laterais ou strippers). • O vapor injetado retira as frações mais leves, que são vaporizadas e levadas juntamente com o vapor de volta para a torre principal. • Na torre usa-se o vapor para retificar o produto de fundo, melhorando o seu ponto de fulgor e recuperando frações arrastadas que pertencem à retirada superior à zona de flash. As correntes de vapor que entram na coluna, saem pelo topo junto com HC leves e são condensados. • Devido a diferença de densidades entre a água e os HC L condensados, a 1ª é facilmente eliminada no tambor de acumulo do produto de topo. Prof. Iara Santos 29
Tópicos principais na operação de uma torre de destilação 1. O rendimento dos produtos depende unicamente da composição do petróleo. 2. O nº pratos só altera ligeiramente a faixa de destilação 3. O ponto inicial de eb. dos cortes laterais é controlado pela qtidade de H 2 Ov injetado nos retificadores. 4. O ponto final de eb. é controlado pela vazão de retirada dos cortes da torre, devido à variação do refluxo interno na região próxima ao prato de cada retirada. Prof. Iara Santos 30
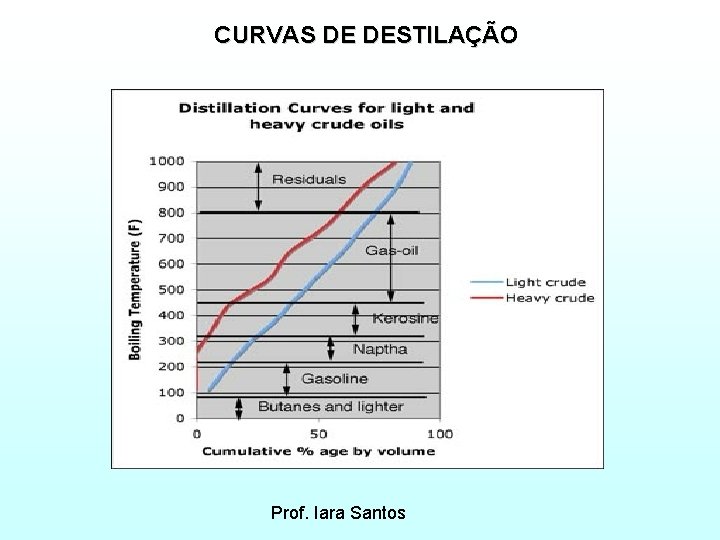
CURVAS DE DESTILAÇÃO Prof. Iara Santos
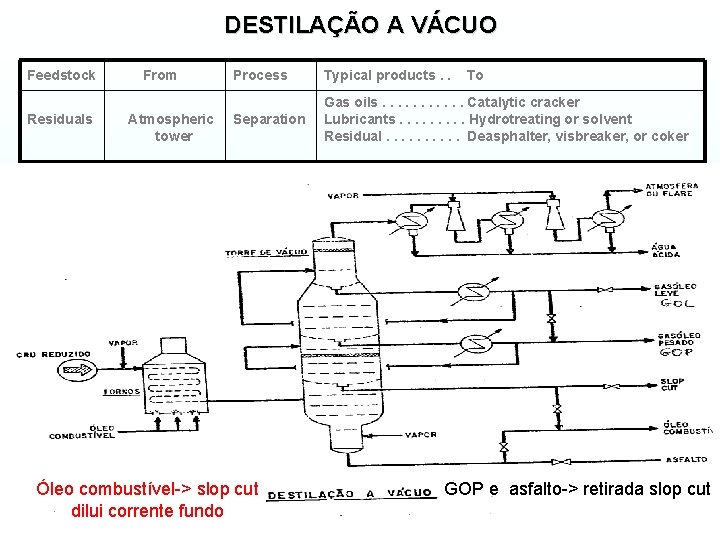
DESTILAÇÃO A VÁCUO Feedstock Residuals From Atmospheric tower Process Typical products. . To Separation Gas oils. . . Catalytic cracker Lubricants. . Hydrotreating or solvent Residual. . Deasphalter, visbreaker, or coker Óleo combustível-> slop cut dilui corrente fundo Prof. Iara Santos GOP e asfalto-> retirada slop cut
Destilação a vácuo • T eb f (P) • P Peb vaporização a Tmenor ; • P sub atm => retirada de GO do cru-reduzido; (p = 40 – 100 mbar) p = 0, 2 - 0, 7 psia • Destilação de frações pesadas vindas da unidade de destilação atm; • O vácuo é simplesmente uma forma de reduzir os Peb das frações pesadas e permitir a separação a temp menores, sem decomposição HC e formação C. • Vácuo: injetores de vapor e bombas de vácuo, além de condensadores. • Injeção vapor superaquecido na base da torre reduz a pressão parcial HC, facilitando a separação. Prof. Iara Santos 34
Produtos da Destilação a vácuo 1. Produção de óleos lubrificantes 2. Produção de GO -gasóleo Unidade de craqueamento catalítico 1. GOL v -> hidrotamento HDT 2. GOP v – >craqueamento catalítico CC 3. Rv - óleo combustível ou asfalto –> unidade de visco-redução , de coqueamento, de hidroprocessamento, de gaseificação, de produção de betume ou para o pool de escuros da refinaria. Prof. Iara Santos 35
2 - Produção gasóleo na destilação a vácuo • Cru-reduzido-> bombeado-> forno da seção de vácuo -> p/ elevar T da corrente. • A Tsaida não deve ultrapassar Tinicial de craqueamento térmico. • A decomposição HC -> forma coque na tubulação e abaixo da ZF, provoca formação e geração gases leves => p e sobrecarga sistema vácuo. Finalidade injeção H 2 O v nos fornos vácuo: turbulência da corrente crú-reduzido; tempo de residência da carga nos fornos; possibilidade de Prof. depósito de coque na fornalha. Iara Santos 36
Destilação a vácuo • A carga aquecida após a saída do forno a vácuo atinge a ZF p = 100 mm. Hg provocando a vaporização de boa parte da carga. • Quanto menor a p => melhores condições de fracionamento. • HC vaporizados na ZF atravessam as bandejas de fracionamento -> coletados em 2 retiradas laterais GOL (produto + pesado que o diesel) e GOP; • GOL e GOP -> carga para o craqueamento catalítico (pirólise) • Topo vapor , HC L e ar (vazamento equipamentos) 37 Prof. Iara Santos • Fundo RV
Destilação a vácuo • Sistema de vácuo: equipamento formado de um série de condensadores + ejetores condensação do vapor e HC e produção de vácuo. • Cortes laterais destinados ao craqueamento catalítico deve-se controlar o ponto final de ebulição, o resíduo de C e teor de metais do GOP. Isto é feito através da variação de vazão de retirada desse produto da torre. • Entre ZF/retirada de GOP existe telas de aço superpostas -> “demister pad”. Finalidade => evitar arraste pelo vapor de partículas pesadas do produto de fundo, que iriam contaminar cortes laterais – aumentando resíduo de C e teor de metais da carga para craqueamento. Prof. Iara Santos 38
RV • Composição RV: HC de elevadíssimo PM + Impurezas. • Produtos óleo combustível ou asfalto • Óleo combustível não efetua a retirada do slop-cut, que é diluída na corrente de fundo. • GOP e Asfalto deve se efetuar a retirada do slop-cut. • Injeção de vapor – fundo torre retificação do RV e vaporização de frações mais leves arrastadas. Prof. Iara Santos 39
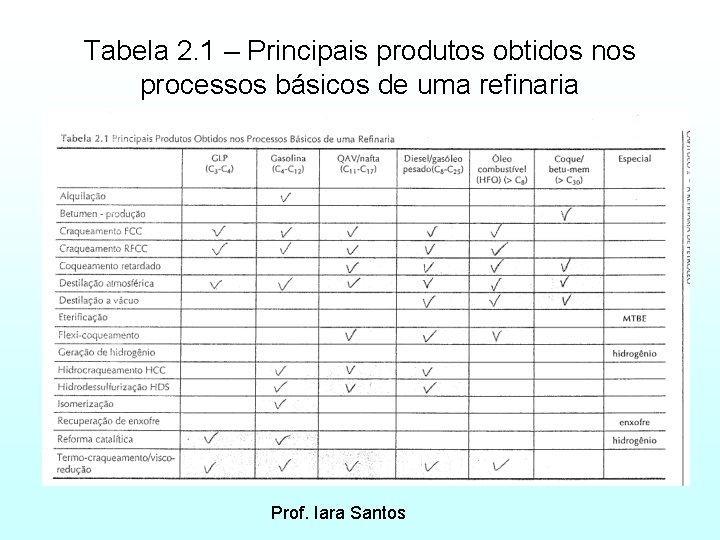
Tabela 2. 1 – Principais produtos obtidos nos processos básicos de uma refinaria Prof. Iara Santos
Tipos de Craqueamento Térmico: 1. Termo-craqueamento/ Viscoredução 2. Coqueamento Prof. Iara Santos 41
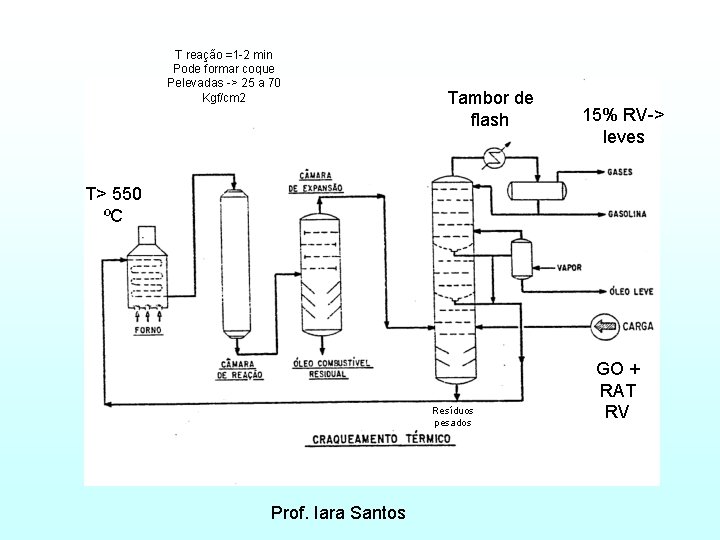
Tipos de Craqueamentos: Térmico (termocraqueamento/visco-redução e coqueamento) e Catalítico (FCC e HCC) • Craqueamento Térmico/Visco-redução (T, P ) - Craqueamento térmico é mais severo que a visco-redução (T + elevada) - São aquecidos GOP e RV que são introduzidos em um reator para que haja a reação de quebra. Os produtos são levados a um tambor de flash, e neste os produtos leves vaporizam e são coletados - Desvantagem: formação indesejável de carvão e baixa estabilidade termo-oxidative de todos os produtos obtidos. - Subproduto: gás combustivel , óleo residual e coque indesejavel - Coqueamento retardado - É um craqueamento não-catalítico, onde a carga (RV) é colocada numa torre de fracionamento, separando GO - gasóleo, G-gasolina de coqueamento, gases combustíveis (C 1, C 2) e coque de petróleo (Carbono (s) com teores de Impurezas). Prof. Iara Santos 42
T reação =1 -2 min Pode formar coque Pelevadas -> 25 a 70 Kgf/cm 2 Tambor de flash 15% RV-> leves T> 550 ºC Resíduos pesados Prof. Iara Santos GO + RAT RV
Craqueamento Térmico (tipo : coqueamento) • Coqueamento retardado (pag 70) - - A carga é aquecida numa fornalha antes de ser conduzida ao circuito de alimentação das câmaras de coqueamento, onde se forma e acumula o coque de petróleo. O que caracteriza o processo é o coqueamento -> formação do coque de petróleo nas câmaras e não na fornalha. Conradson Carbon Test (CCR) mede o resíduo carbonoso formado após a evaporação e a pirólise de um derivado de petróleo. Quanto maior CCR -> maior a produção de coque. Um maior consumo de petróleos pesados leva, assim, ao aumento do CCR e da formação do coque de petróleo, com a consequente redução do rendimento em frações mais leves. É um processo não muito antigo de obtenção de coque a partir de uma variedade de cargas (gás combustível, GLP, G e GO). Aplicação do Coque eletrodo, na produção do Al onde 1 Kg Al-> consome 0, 4 Kg C calcinado e grafitizado. Outras aplicações: produção de abrasivos, Ti, Carburetos, nos eletrodos de fornos elétricos de siderurgia, na recarbonetação do Fe e aço e como combustível, e produção de coque siderúrgico. Prof. Iara Santos 44
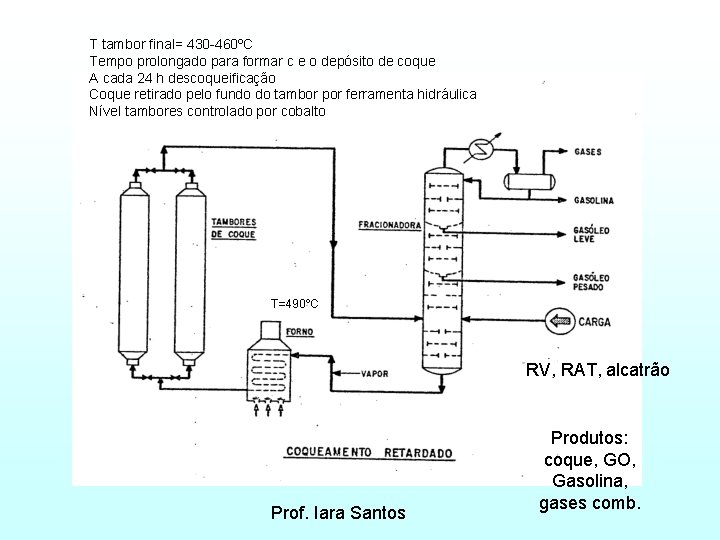
T tambor final= 430 -460ºC Tempo prolongado para formar c e o depósito de coque A cada 24 h descoqueificação Coque retirado pelo fundo do tambor por ferramenta hidráulica Nível tambores controlado por cobalto T=490ºC RV, RAT, alcatrão Prof. Iara Santos Produtos: coque, GO, Gasolina, gases comb.
Coqueamento Retardado • Inicia-se com o aquecimento e introdução da carga diretamente no fundo da fracionadora, onde o material mais leve sofre um flash. Os pesados se misturam com o reciclo e seguem, bombeados, do fundo da torre para a fornalha, onde são rapida/ aquecidos a cerca de 490ºC. Daí passam aos tambores de c, para um período “prolongado”, onde então o c se forma e deposita. Ttambor = 430 460 ºC. • O equipamento crítico da unidade é a fornalha, porque como a carga vai ser aquecida acima da Zona de craqueamento, deve-se evitar a deposição do coque nas paredes da serpentina. A injeção de vapor provoca alta turbulência e evita a deposição de coque nas paredes da serpentina. • O coqueamento não ocorre na fornalha , mas é retardado para que ocorra no tambor. • Existem 2 tambores de coque ficando um em linha e o outro descoqueificando. De 24 em 24 horas, os tambores são alternados. Prof. Iara Santos 46
Coqueamento Retardado • Retirada do coque-> por meio de correntes enroladas dentro do tambor, na partida; quando puxadas, as correntes quebram o coque, que pode então ser retirado mecanicamente. Este processo causa uma série de problemas: tempo longo para retirada do coque e conseqüente parada da unidade. • Atualmente processo hidráulico, que dá mais segurança e reduz em 50% o tempo de descarga. Abre-se um furo central no coque acumulado, por meio de uma ferramenta hidráulica que opera a p =1000 -3000 psig. Depois alarga-se o Dfuro central com mandril, ate 24” ª 60”. Depois desce outra ferramenta com bocais que jorra água a alta pressão, corta o coque e o desprende das paredes do tambor. O coque é então retirado pelo fundo do tambor, diretamente para vagões ou para transportadores hidráulicos. • Nível dos tambores C é geralmente controlado por meio de dispositivo que contém Co 60. • Projeto da unidade: GOP (baixa p e baixo reciclo) e G ( alta t, p e alto reciclo). Prof. Iara Santos 47
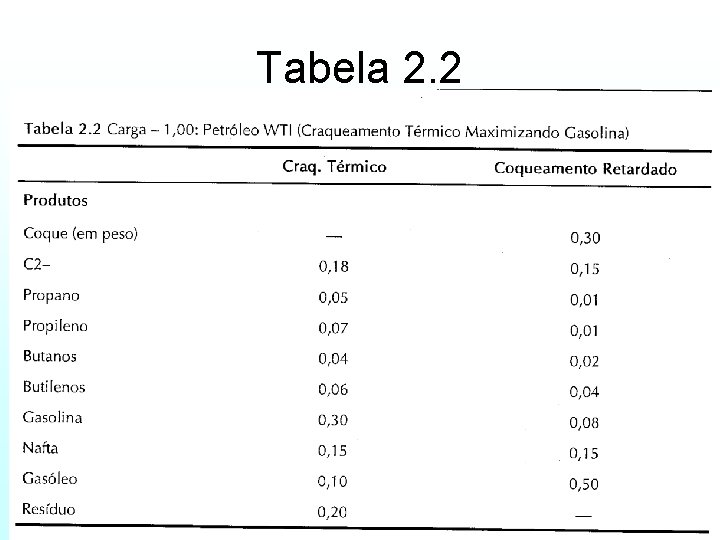
Tabela 2. 2 Prof. Iara Santos 48
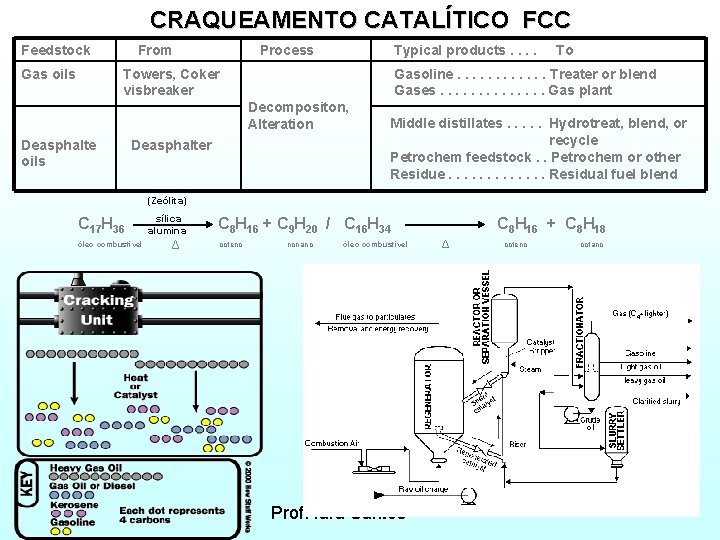
Craqueamento Catalítico FCC • Craqueamento Catalítico (FCC): similar ao termo. Craqueamento ( T> 550 0 C), reações ocorrem em condições menos rigorosas e mais seletivas devido ao Cat. - Otimiza a produção de gasolina de alta qualidade, frações de C 3 e C 4 (GLP) e a produção de olefinas. Prof. Iara Santos 50
FCC • Carga: GO v + cat + T elevada (520 -550 ºC ) ruptura das cadeias mistura HC que serão posteriormente fracionados; • Finalidade: GLP (C 3 e C 4) e/ou G + C(subproduto) + olefinas • O C impregna o cat tornando necessário sua remoção por combustão no vaso de regeneração. • FCC - fluid catalytic cracking (1940) – fluidização de sólidos pela passagem da carga no leito fluidizado quente (650 -7100 C) vindo do regenerador. • Diversos UCC -> arranjo reator / regenerador. - Produtos: G (alta qualidade), frações C 3 e C 4 (GLP) e olefinas – Caminho Aumento do C 3=, C 2= – Vide figura 9. 1( processamento de petróleo e gas) Prof. Iara Santos 51
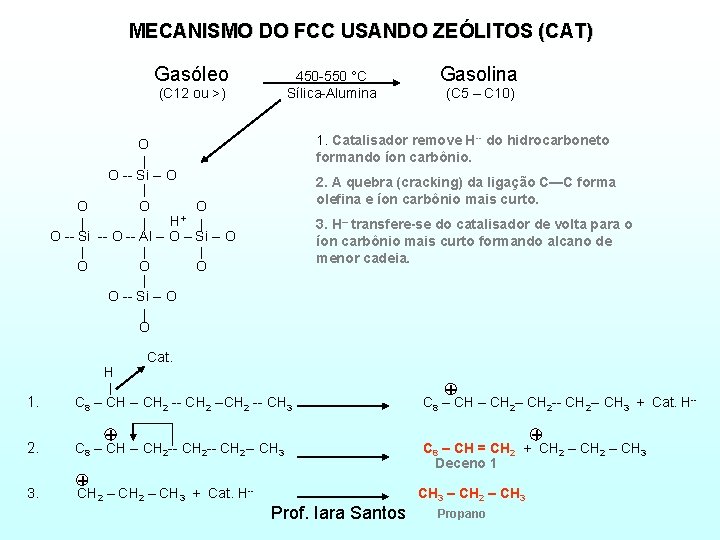
Craqueamento catalítico FCC • Similar ao termo-craqueamento; • Reações ocorrem em condições menos rigorosas; • Mais seletivo devido ao Cat (zeólitos /Si. O 2 -alumina cristalina e Si. O 2 alumina amorfa); • Fornece mais flexibilidade em relação a alimentação, permitindo a adaptação a crus pesados. Quanto mais parafínico mais fácil o craqueamento; • O CC favorece a obtenção de G alta octanagem, que contem olefinas e mais isoparafinas e aromáticos do que a G destilação atm. • Desvantagem FCC: produz destilados médios de baixa qualidade (teor S, olefinas, aromáticos); produtos de FCC necessitam de unidade de purificação antes de entrar em outras unidades. Prof. Iara Santos 52
Fundamentos • Craqueamento térmico-> quebre de moléculas envolve a formação de RL • Craqueamento catalítico-> composto intermediário é um carbocátion, que é muito reativo e estão espalhados na superfície interna dos poros de catalisador. • Cadeias mais longas reagem mais facilmente formando carbocations. Prof. Iara Santos 53
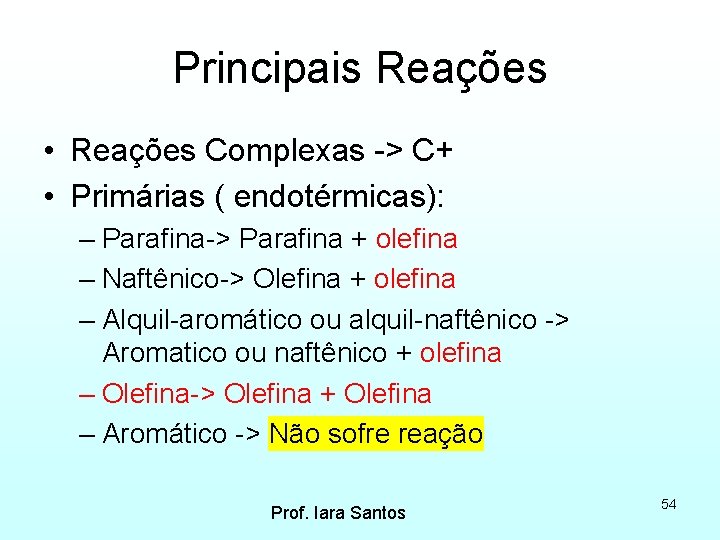
Principais Reações • Reações Complexas -> C+ • Primárias ( endotérmicas): – Parafina-> Parafina + olefina – Naftênico-> Olefina + olefina – Alquil-aromático ou alquil-naftênico -> Aromatico ou naftênico + olefina – Olefina-> Olefina + Olefina – Aromático -> Não sofre reação Prof. Iara Santos 54
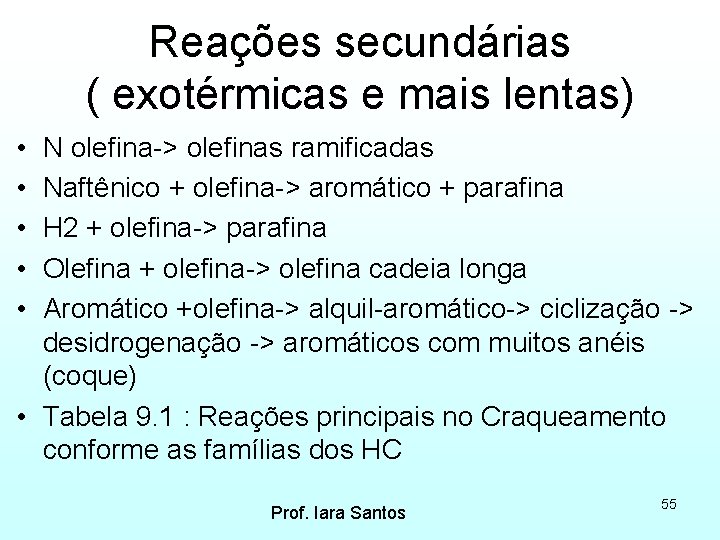
Reações secundárias ( exotérmicas e mais lentas) • • • N olefina-> olefinas ramificadas Naftênico + olefina-> aromático + parafina H 2 + olefina-> parafina Olefina + olefina-> olefina cadeia longa Aromático +olefina-> alquil-aromático-> ciclização -> desidrogenação -> aromáticos com muitos anéis (coque) • Tabela 9. 1 : Reações principais no Craqueamento conforme as famílias dos HC Prof. Iara Santos 55
CRAQUEAMENTO CATALÍTICO FCC Feedstock Gas oils From Process Typical products. . To Towers, Coker visbreaker Gasoline. . . Treater or blend Gases. . . Gas plant Decompositon, Alteration Deasphalte oils Deasphalter Middle distillates. . . Hydrotreat, blend, or recycle Petrochem feedstock. . Petrochem or other Residue. . . Residual fuel blend (Zeólita) sílica C 17 H 36 C 8 H 16 + C 9 H 20 / C 16 H 34 C 8 H 16 + C 8 H 18 alumina óleo combustível Δ octeno nonano óleo combustível Prof. Iara Santos Δ octeno octano
MECANISMO DO FCC USANDO ZEÓLITOS (CAT) Gasóleo 450 -550 °C Sílica-Alumina (C 12 ou >) O -- Si -- O O H+ 2. A quebra (cracking) da ligação C—C forma olefina e íon carbônio mais curto. O 3. H– transfere-se do catalisador de volta para o íon carbônio mais curto formando alcano de menor cadeia. O -- Si -- O -- Al -- O – Si -- O O (C 5 – C 10) 1. Catalisador remove H-- do hidrocarboneto formando íon carbônio. O O Gasolina O O O -- Si -- O O H Cat. 1. C 8 – CH -- CH 2 --CH 2 -- CH 3 2. C 8 – CH -- CH 2 -- CH 3 3. + + CH 2 – CH 3 + Cat. H-- Prof. Iara Santos + C 8 – CH 2– CH 2 -- CH 3 + Cat. H-- + C 8 – CH = CH 2 + CH 2 – CH 3 Deceno 1 CH 3 – CH 2 – CH 3 Propano
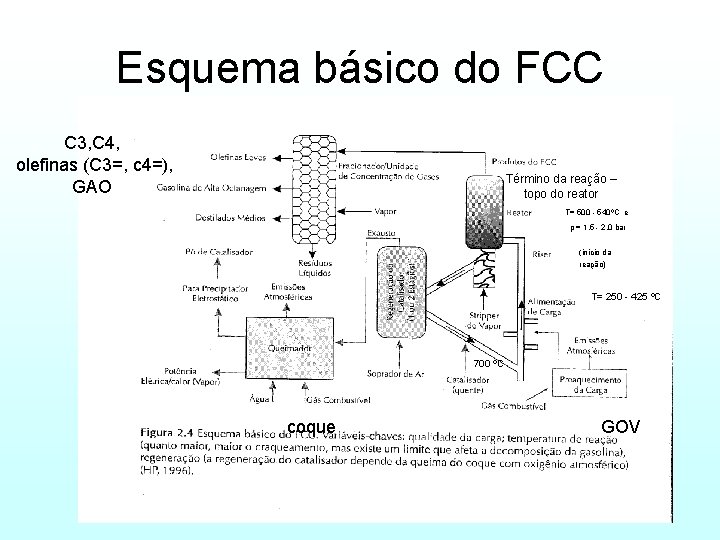
Esquema básico do FCC C 3, C 4, olefinas (C 3=, c 4=), GAO Término da reação – topo do reator T= 500 - 540ºC e p = 1, 5 - 2, 0 bar (inicio da reação) T= 250 - 425 ºC 700 ºC coque Prof. Iara Santos GOV
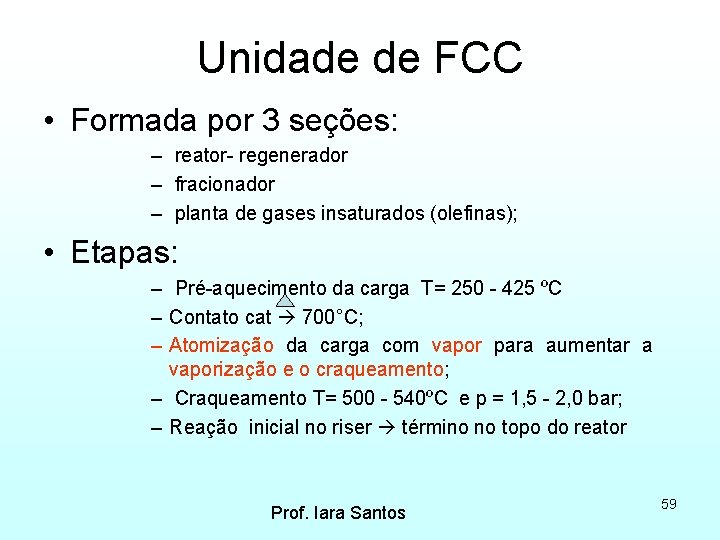
Unidade de FCC • Formada por 3 seções: – reator- regenerador – fracionador – planta de gases insaturados (olefinas); • Etapas: – Pré-aquecimento da carga T= 250 - 425 ºC – Contato cat 700°C; – Atomização da carga com vapor para aumentar a vaporização e o craqueamento; – Craqueamento T= 500 - 540ºC e p = 1, 5 - 2, 0 bar; – Reação inicial no riser término no topo do reator Prof. Iara Santos 59
Separação FCC • Óleo na superfície do cat pela passagem de H 2 Ov • Cat Ciclone • Produtos da reação torre de fracionamento para separar as frações: olefinas leves, G alta octanagem e destilados médios. • Resíduo líquido FCC – retirado no fundo da coluna pré-aquecer a carga de entrada da unidade. • Cat reator para regeneração; • Perdas do cat durante o processo reposição; • Cat desativado: envenenamento e deposição de C a altas temperaturas. Prof. Iara Santos 60
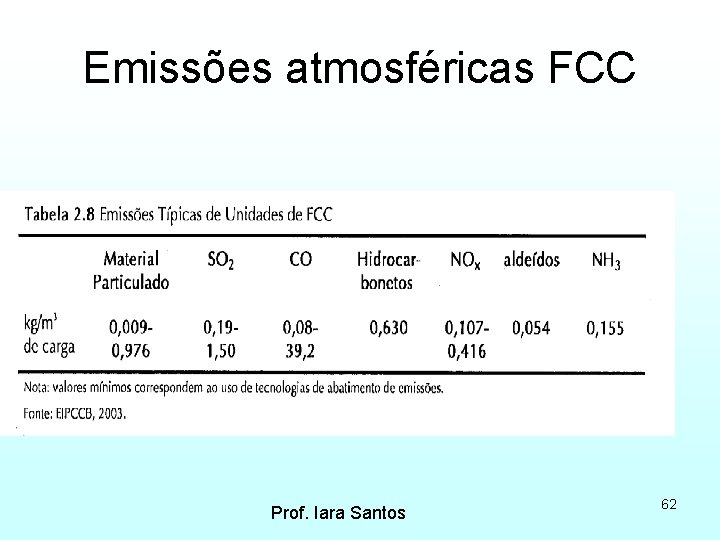
Aspectos ambientais no FCC • Emissões atm: tabela 2. 8 • Importante fonte de emissão atm; • Origem: emissões fugitivas, aquecimento da carga, regeneração do cat ( formação CO, cinzas contendo aluminas e Ni). • Efluentes gerados: • Consideráveis volumes de H 2 O residual H+ 50 l/barril processado proveniente do fracionamento + corrente de saída da unidade de separação do óleo do cat. • RS pode conter alto teor óleos e metais (Cr e Pb) vindo da etapa de regeneração; • Principais contaminantes R. Líquidos óleo + sólidos em suspensão, fenóis, sulfatos e amônia. Prof. Iara Santos 61
Emissões atmosféricas FCC Prof. Iara Santos 62
Aspectos ambientais – consumo energia FCC • Concentra-se nas etapas de regeneração do cat, preaquecimento da carga, fracionamento dos produtos e injeção de ar no regenerador (eletricidade); • Unidade FCC gera gases quentes exausto que podem ser recuperados para geração de calor (co-geração de energia) • Brasil investe em conversão no refino objetivo: processar cargas cada vez mais pesadas e com maior teor N e metais (Ni e V) e reduzir o teor de C formado proveniente do óleo nacional que possui características aromáticas e naftênicas. Prof. Iara Santos 63
Processos consumidores de H 2: Hidrorrefino ou hidroprocessamento Hidrocraqueamento catalítico – HCC e Hidrotratamento - HDT (cat metálico e atmosfera redutora) Prof. Iara Santos 64
HCC - Hidrocraqueamento Catalítico pag 81( apostila petrobras ) e pag 39 (livro Alexandre Szklo) e pag 165 (processamento de petróleo e gás) • Conversão: frações pesadas frações de BPM • Aplicado em larga escala na década de 60; Interesse HCC: – – – Alta demanda de derivados leves (GLP, G) e intermediários (Q e D) em comparação com o baixo consumo de frações pesadas; Desenvolvimento de Cat de alta atividade; (viabilidade econômica) Produção de H 2 a baixo custo obtida da corrente gasosa gerada na reforma catalítica. (viabilidade econômica) • Reação -> p elevadas de H 2 => 35 Kgf/cm 2 – 100 Kgf/cm 2 ; T= 280 -475°C; • Processo pode utilizar compostos com contaminantes a base de S, O, N (indesejados) que contaminam o cat Prof. Iara Santos 65
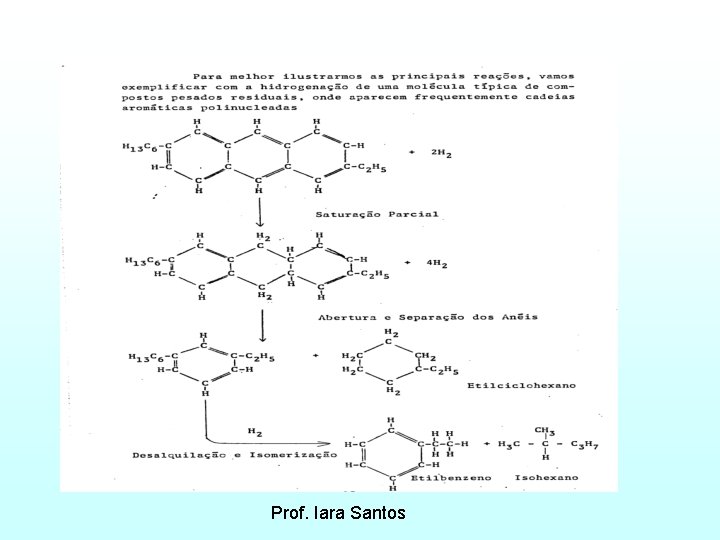
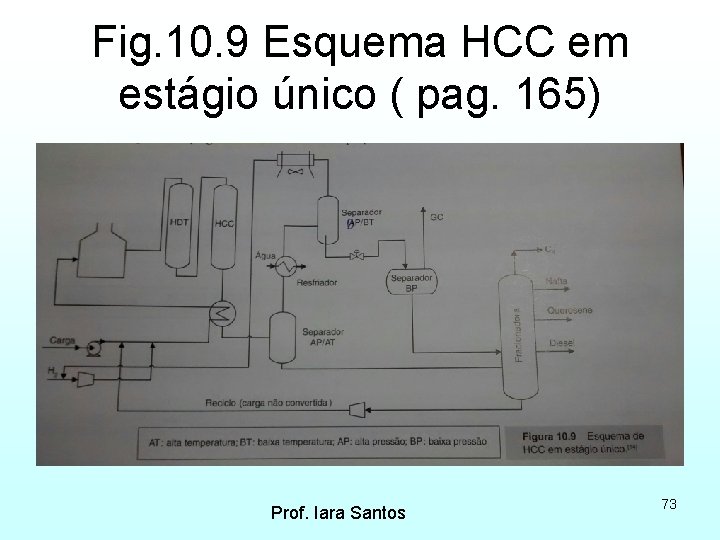
Hidrocraqueamento catalítico - HCC • Unidade de hidrotratamento (HDT) antes hidrocraqueamento (HCC) para remoção H 2 S, NH 3 e H 2 O. • Reator -> 1 ou 2 estágios a depender do interesse de maximização do produto final (GLP, G, QAV e D). • Processo mais versátil da refinaria, converte desde a faixa de GOv (gasóleo de vácuo, óleo leve de reciclo OLR, GOP de coque, óleo desasfaltado_OD) a resíduos (Rv com alto teor aromáticos e resíduo não craqueado do FCC) produtos leves. • Cat pode maximizar a produção de nafta, destilados médios ou lubrificantes. Vantagem da presença de H 2 1. Evita a formação de C sobre o cat; 2. H 2 compostos aromáticos polinucleados , facilitando a sua decomposição; 3. H 2 olefina e diolefinas obtidas do craqueamento aumentando a estabilidade do produto final; 4. Eliminação de compostos S, N tornando o produto menos poluente 66 Prof. Iara Santos através da H 2.
Algumas vantagens do processo HCC • • Alto rendimento de gasolina; Gasolina de boa octanagem; Produção de quantidade apreciável de C 4; Melhor balanceamento na produção de G e frações destiladas intermediárias na refinaria; • Suplementação do FCC - possibilidade de conversão de cargas pesadas (RV, GO reciclo, aromáticos e residuais G, QAV e D). Essas cargas pesadas são facilmente craqueadas em H 2 e cat apropriados e altamente refratárias ao CC. Prof. Iara Santos 67
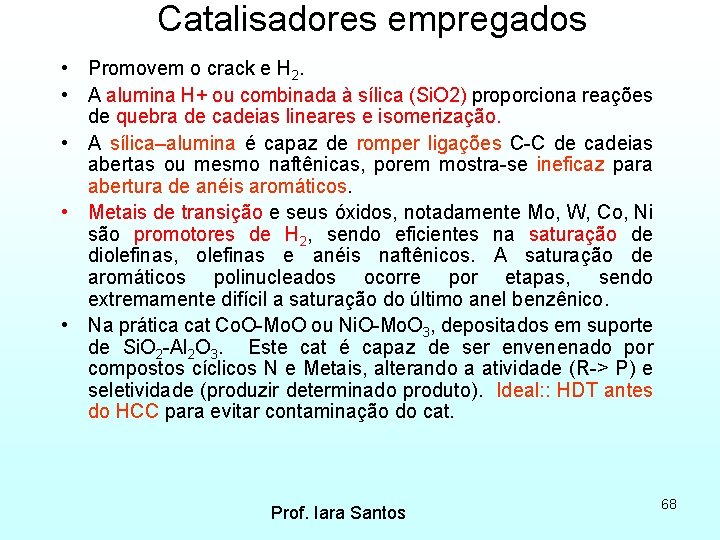
Catalisadores empregados • Promovem o crack e H 2. • A alumina H+ ou combinada à sílica (Si. O 2) proporciona reações de quebra de cadeias lineares e isomerização. • A sílica–alumina é capaz de romper ligações C-C de cadeias abertas ou mesmo naftênicas, porem mostra-se ineficaz para abertura de anéis aromáticos. • Metais de transição e seus óxidos, notadamente Mo, W, Co, Ni são promotores de H 2, sendo eficientes na saturação de diolefinas, olefinas e anéis naftênicos. A saturação de aromáticos polinucleados ocorre por etapas, sendo extremamente difícil a saturação do último anel benzênico. • Na prática cat Co. O-Mo. O ou Ni. O-Mo. O 3, depositados em suporte de Si. O 2 -Al 2 O 3. Este cat é capaz de ser envenenado por compostos cíclicos N e Metais, alterando a atividade (R-> P) e seletividade (produzir determinado produto). Ideal: : HDT antes do HCC para evitar contaminação do cat. Prof. Iara Santos 68
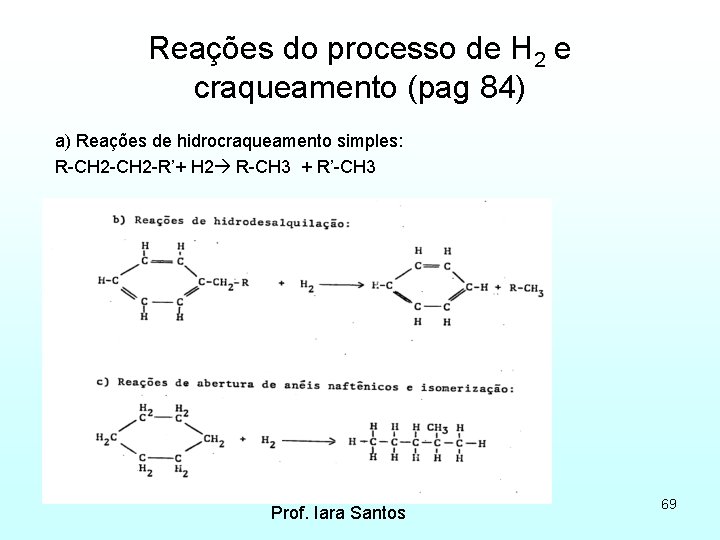
Reações do processo de H 2 e craqueamento (pag 84) a) Reações de hidrocraqueamento simples: R-CH 2 -R’+ H 2 R-CH 3 + R’-CH 3 Prof. Iara Santos 69
Prof. Iara Santos
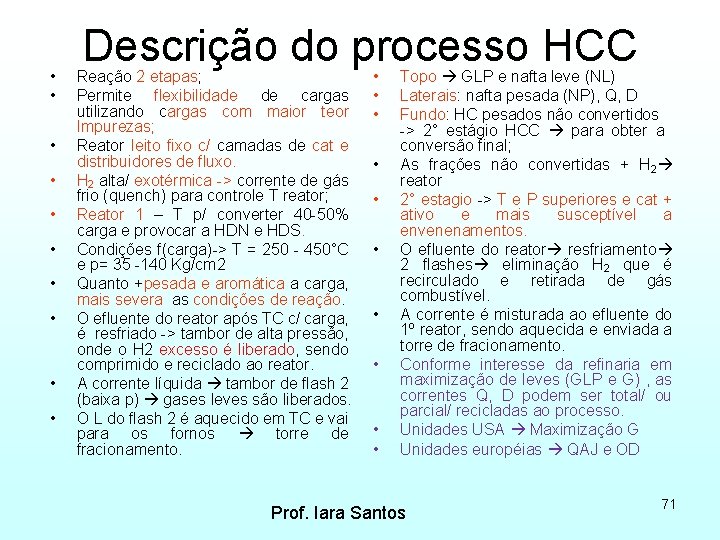
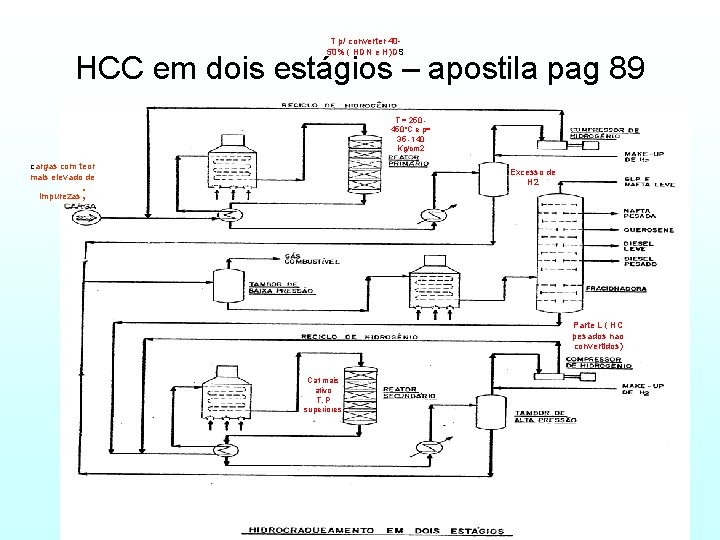
• • • Descrição do processo HCC Reação 2 etapas; Permite flexibilidade de cargas utilizando cargas com maior teor Impurezas; Reator leito fixo c/ camadas de cat e distribuidores de fluxo. H 2 alta/ exotérmica -> corrente de gás frio (quench) para controle T reator; Reator 1 – T p/ converter 40 -50% carga e provocar a HDN e HDS. Condições f(carga)-> T = 250 - 450°C e p= 35 -140 Kg/cm 2 Quanto +pesada e aromática a carga, mais severa as condições de reação. O efluente do reator após TC c/ carga, é resfriado -> tambor de alta pressão, onde o H 2 excesso é liberado, sendo comprimido e reciclado ao reator. A corrente líquida tambor de flash 2 (baixa p) gases leves são liberados. O L do flash 2 é aquecido em TC e vai para os fornos torre de fracionamento. • • • Topo GLP e nafta leve (NL) Laterais: nafta pesada (NP), Q, D Fundo: HC pesados não convertidos -> 2° estágio HCC para obter a conversão final; As frações não convertidas + H 2 reator 2° estagio -> T e P superiores e cat + ativo e mais susceptível a envenenamentos. O efluente do reator resfriamento 2 flashes eliminação H 2 que é recirculado e retirada de gás combustível. A corrente é misturada ao efluente do 1º reator, sendo aquecida e enviada a torre de fracionamento. Conforme interesse da refinaria em maximização de leves (GLP e G) , as correntes Q, D podem ser total/ ou parcial/ recicladas ao processo. Unidades USA Maximização G Unidades européias QAJ e OD Prof. Iara Santos 71
T p/ converter 4050% ( HDN e H)DS HCC em dois estágios – apostila pag 89 T = 250 450°C e p= 35 -140 Kg/cm 2 cargas com teor mais elevado de Excesso de H 2 ; Impurezas Parte L ( HC pesados nao convertidos) Cat mais ativo T, P superiores Prof. Iara Santos 72
Fig. 10. 9 Esquema HCC em estágio único ( pag. 165) Prof. Iara Santos 73
• Esquema de HCC: 1. 2. 3. 4. Estágio 1: Redução teor N+ asfaltenos + organometálicos (formação do C). Estágio 2: Remoção final dos contaminantes + H 2 produtos + Hidrocraqueamento. Separação dos gases entre reatores-> controlando o nível de amônia gerada ( HDN) – evitando sobre Craqueamento. Obtenção de Destilados médios de excelente qualidade revelada em termo de numero de cetano do óleo diesel e ponto de fuligem do querosene. A Nafta possuir baixa octanagem e excelente estabilidade com baixos teores de olefinas e aromáticos. • Variáveis de processo: • Para cada tipo de HDR-> condições operacionais e o sistema catalítico mais adequado. – Cargas + pesadas ou mais contaminadas ->condições mais severas Prof. Iara Santos 74
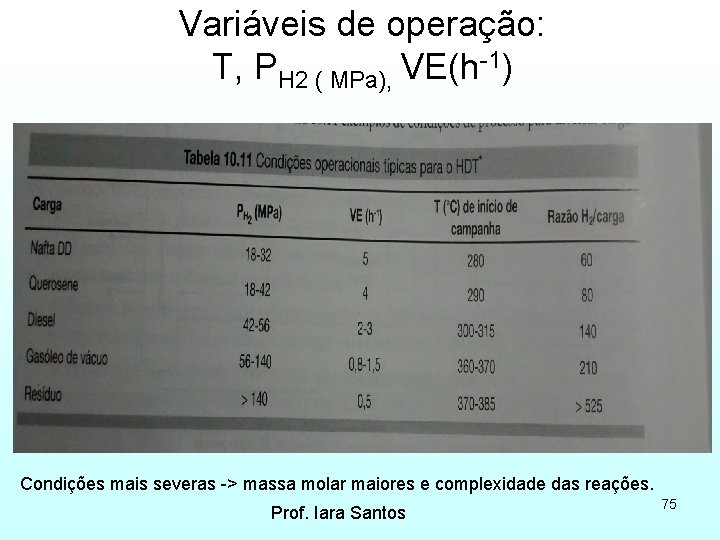
Variáveis de operação: T, PH 2 ( MPa), VE(h-1) Condições mais severas -> massa molar maiores e complexidade das reações. Prof. Iara Santos 75
Considerações: • Temperatura de reação: mínimo possível p obter o produto especificado. T C cat • T -> PH 2 • • Durante campanha T devido a perda de atividade do cat. Velocidade espacial (VE) = Q carga/ volume cat Parâmetro importante para obtenção da conversão desejada. Redução da VE -> aumento do tempo disponível para que a reação ocorra. Aumento da conversão. • Pressão total do reator não deve ser alterado. • A razão H 2/carga pode ser alterada -> pureza H 2 no reciclo, aumento vazão H 2 de reposição, ou aumento vazão gás de reciclo. Prof. Iara Santos 76
Carga da unidade • Maiores teores de olefinas -> aumento consumo H 2 e maior controle da T reator • Maiores teores de contaminantes -> maior severidade para atendimento a especificações dos produtos. • Maiores teores de metais e de silício podem levar a um decréscimo rápido da atividade do leito catalítico; • Maiores teores de alta massa molar podem exigir maior severidade no processo, de modo a converter os compostos mais refratários presentes nessas cargas. Prof. Iara Santos 77
Alquilação • Tendência: mudança da especificação G legislação ambiental + restritiva – Aumento número de octano – Redução teor S e de HC aromáticos e olefínicos no combustível – Processos de alquilação e isomerização se destacam por produzirem naftas ricas HC parafínicos altamente ramificados. – Refinaria Presidente Bernardes Cubatão (RPBC) Prof. Iara Santos 78
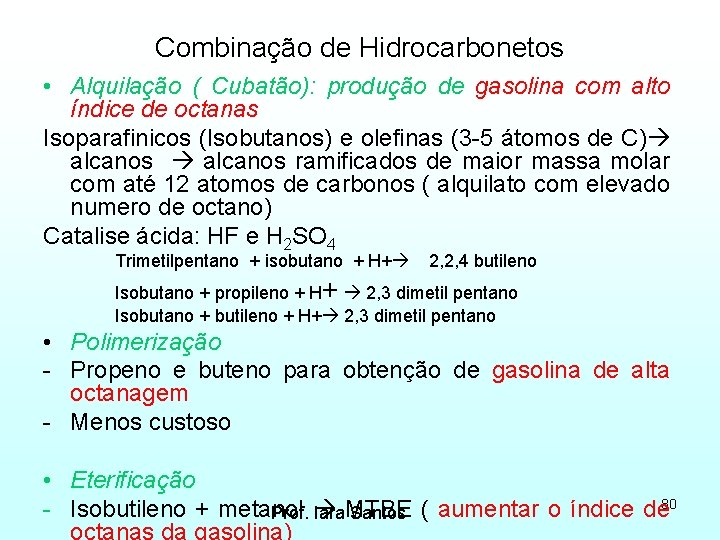
Fundamentos • Baseia se na reação de isobutanos com olefinas, catalisadas em H+ forte (H 2 SO 4 ou HF) em temperaturas baixas e em pressões altas para manter reagentes na fase líquida. Prof. Iara Santos 79
Combinação de Hidrocarbonetos • Alquilação ( Cubatão): produção de gasolina com alto índice de octanas Isoparafinicos (Isobutanos) e olefinas (3 -5 átomos de C) alcanos ramificados de maior massa molar com até 12 atomos de carbonos ( alquilato com elevado numero de octano) Catalise ácida: HF e H 2 SO 4 Trimetilpentano + isobutano + H+ 2, 2, 4 butileno Isobutano + propileno + H+ 2, 3 dimetil pentano Isobutano + butileno + H+ 2, 3 dimetil pentano • Polimerização - Propeno e buteno para obtenção de gasolina de alta octanagem - Menos custoso • Eterificação 80 - Isobutileno + metanol Prof. Iara. MTBE Santos ( aumentar o índice de octanas da gasolina)
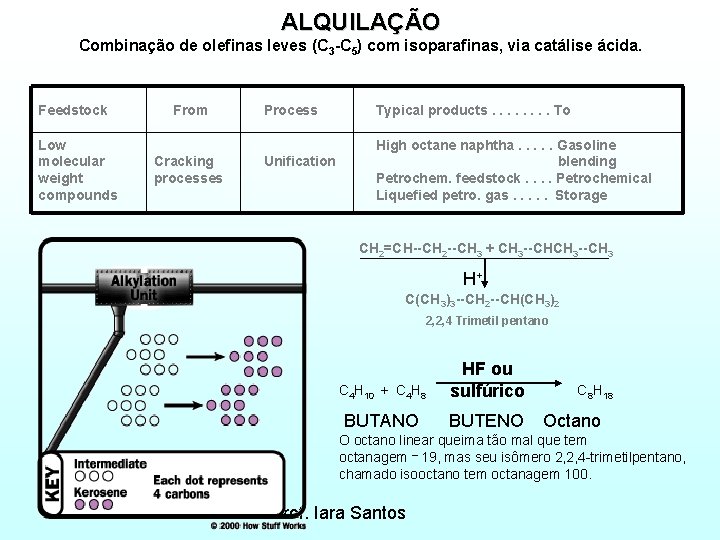
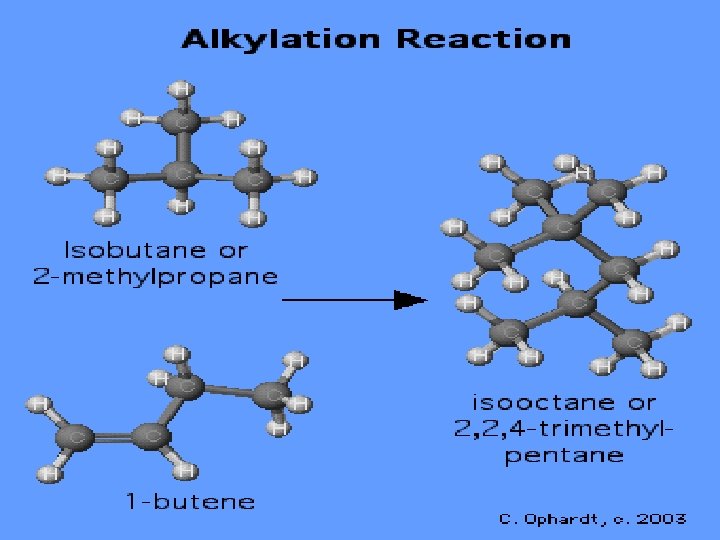
ALQUILAÇÃO Combinação de olefinas leves (C 3 -C 5) com isoparafinas, via catálise ácida. Feedstock Low molecular weight compounds From Cracking processes Process Typical products. . . . To Unification High octane naphtha. . . Gasoline blending Petrochem. feedstock. . Petrochemical Liquefied petro. gas. . . Storage CH 2=CH--CH 2 --CH 3 + CH 3 --CH 3 H+ C(CH 3)3 --CH 2 --CH(CH 3)2 2, 2, 4 Trimetil pentano C 4 H 10 + C 4 H 8 HF ou sulfúrico BUTANO BUTENO C 8 H 18 Octano O octano linear queima tão mal que tem octanagem – 19, mas seu isômero 2, 2, 4 -trimetilpentano, chamado isooctano tem octanagem 100. Prof. Iara Santos
Prof. Iara Santos
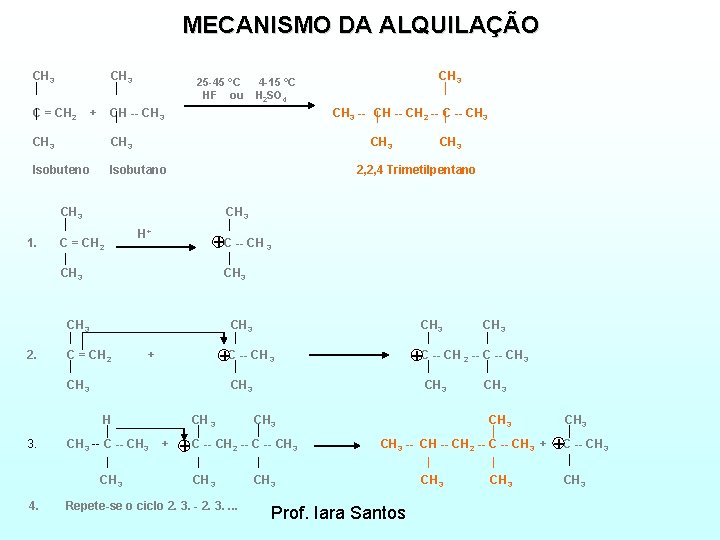
MECANISMO DA ALQUILAÇÃO CH 3 25 -45 °C 4 -15 °C HF ou H 2 SO 4 CH 3 C = CH 2 + CH -- CH 3 CH 3 -- CH 2 -- CH 3 CH 3 CH 3 Isobuteno Isobutano 2, 2, 4 Trimetilpentano CH 3 CH 3 H+ 1. C = CH 2 C -- CH + 3 CH 3 CH 3 2. C = CH 2 + C -- CH + + 3 C -- CH 2 -- CH 3 CH 3 H CH 3 CH 3 3. CH 3 -- CH 3 + C -- CH + 2 -- CH 3 CH 3 -- CH 2 -- CH 3 + C -- CH 3 + CH 3 CH 3 4. Repete-se o ciclo 2. 3. - 2. 3. . Prof. Iara Santos
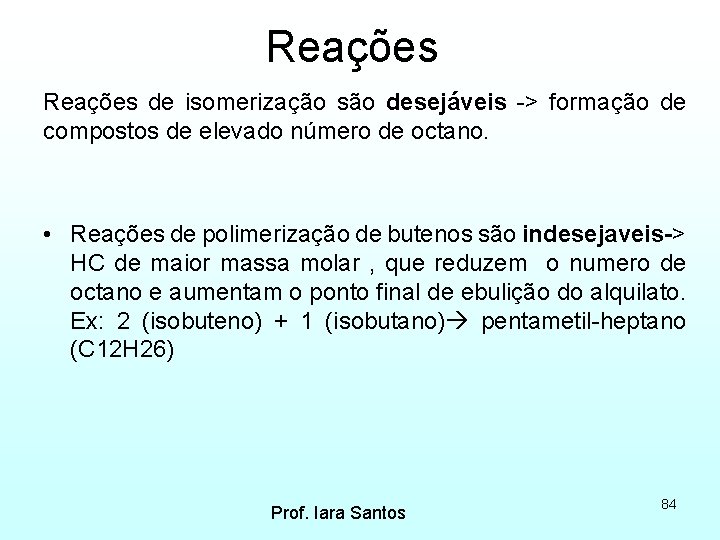
Reações de isomerização são desejáveis -> formação de compostos de elevado número de octano. • Reações de polimerização de butenos são indesejaveis-> HC de maior massa molar , que reduzem o numero de octano e aumentam o ponto final de ebulição do alquilato. Ex: 2 (isobuteno) + 1 (isobutano) pentametil-heptano (C 12 H 26) Prof. Iara Santos 84
Reações indesejaveis • Craqueamento de carbocation (C+) de cadeia longa, que levam ao aparecimento de compostos mais leves que a carga. • Quanto maior a cadeia do carbocation formado, maior a probabilidade de Craqueamento , e as cadeias menores formadas podem participar de novas reações de alquilação l gerando HC de menos de 7 átomos de C ( alquilado leve) ou de mais de 9 átomos de C ( alquilado pesado). Prof. Iara Santos 85
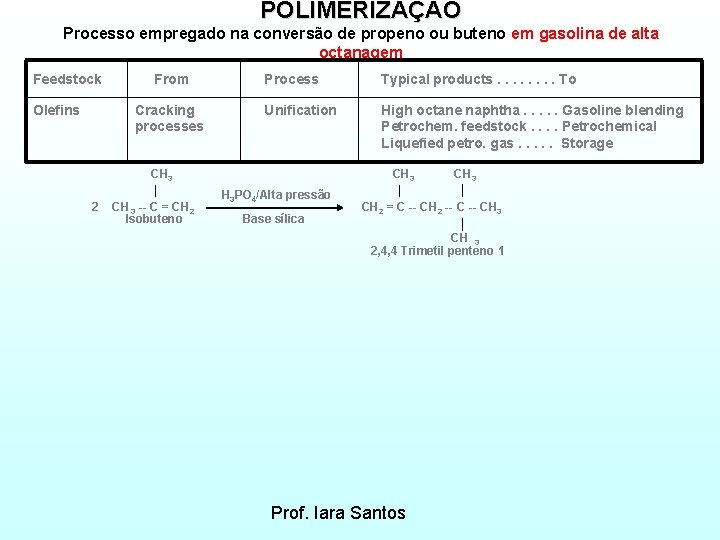
POLIMERIZAÇÃO Processo empregado na conversão de propeno ou buteno em gasolina de alta octanagem Feedstock Olefins From Cracking processes CH 3 Process Typical products. . . . To Unification High octane naphtha. . . Gasoline blending Petrochem. feedstock. . Petrochemical Liquefied petro. gas. . . Storage CH 3 H 3 PO 4/Alta pressão 2 CH 3 -- C = CH 2 CH 2 = C -- CH 2 -- CH 3 Isobuteno Base sílica CH 3 2, 4, 4 Trimetil penteno 1 Prof. Iara Santos
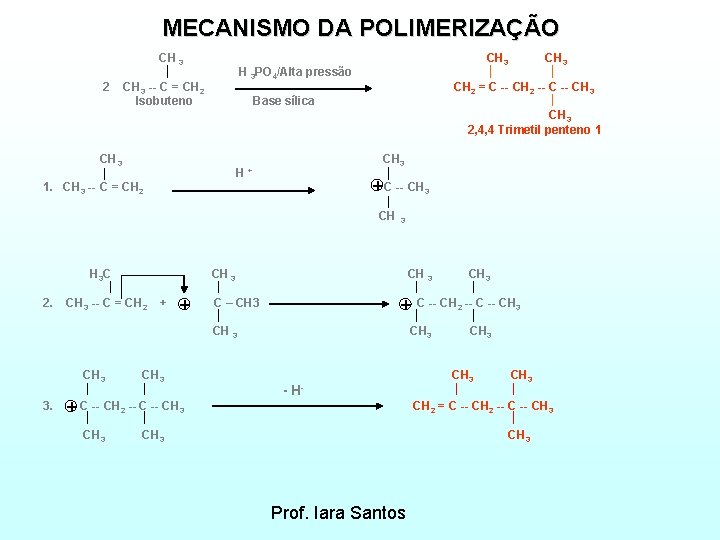
MECANISMO DA POLIMERIZAÇÃO CH 3 H 3 PO 4/Alta pressão 2 CH 3 -- C = CH 2 CH 2 = C -- CH 2 -- CH 3 Isobuteno Base sílica CH 3 2, 4, 4 Trimetil penteno 1 CH 3 CH 3 H + 1. CH 3 -- C = CH 2 + C -- CH 3 CH 3 H 3 C CH 3 CH 3 2. CH 3 -- C = CH 2 + C – CH 3 + C -- CH 2 -- CH 3 CH 3 CH 3 CH 3 - H 3. + C -- CH 2 -- CH 3 CH 2 = C -- CH 2 -- CH 3 CH 3 Prof. Iara Santos
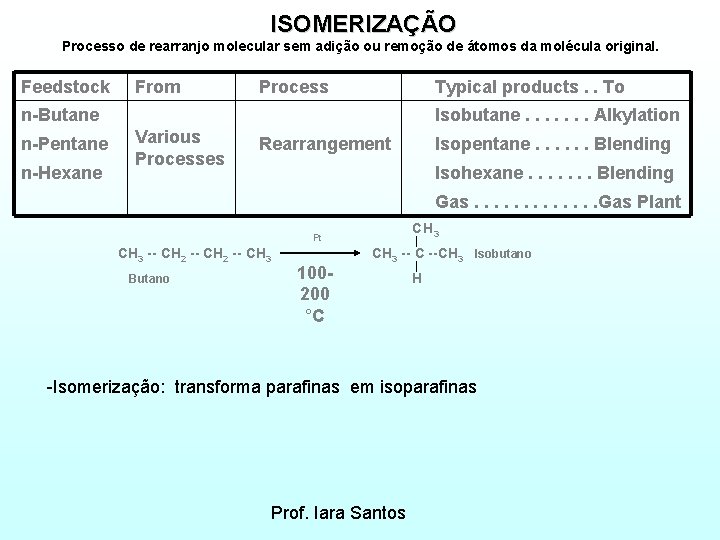
ISOMERIZAÇÃO Processo de rearranjo molecular sem adição ou remoção de átomos da molécula original. Feedstock From Process n-Butane n-Pentane n-Hexane Typical products. . To Isobutane. . . . Alkylation Various Processes Rearrangement Isopentane. . . Blending Isohexane. . . . Blending Gas. . . Gas Plant CH 3 Pt CH 3 -- CH 2 -- CH 3 CH 3 -- C --CH 3 Isobutano 100 Butano H 200 °C -Isomerização: transforma parafinas em isoparafinas Prof. Iara Santos
bibliografias • Abadie, E. Processos de Refinação _Apostila Petrobras - CENPES • Szklo, Alexandre S _Fundamentos do Refino do Petroleo_ Editora interciência, 2005. • Processamento de petróleo e gas _ Nilo Indio do Brasil , Maria Adelina Santos Araújo, Elisabeth Cristina Molina de sousa, LTC 2011 Prof. Iara Santos 89
http: //science. howstuffworks. com/oil-refining 2. htm Abrir Torre de Destilação no CD Prof. Iara Santos
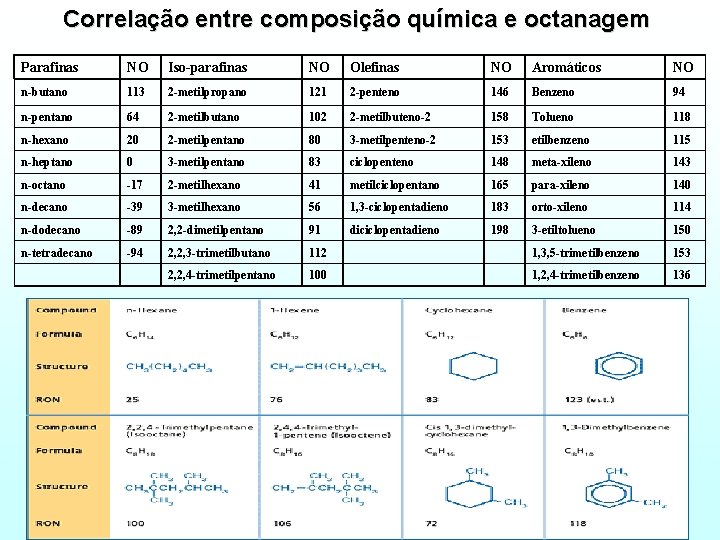
Correlação entre composição química e octanagem Parafinas NO Iso-parafinas NO Olefinas NO Aromáticos NO n-butano 113 2 -metilpropano 121 2 -penteno 146 Benzeno 94 n-pentano 64 2 -metilbutano 102 2 -metilbuteno-2 158 Tolueno 118 n-hexano 20 2 -metilpentano 80 3 -metilpenteno-2 153 etilbenzeno 115 n-heptano 0 3 -metilpentano 83 ciclopenteno 148 meta-xileno 143 n-octano -17 2 -metilhexano 41 metilciclopentano 165 para-xileno 140 n-decano -39 3 -metilhexano 56 1, 3 -ciclopentadieno 183 orto-xileno 114 n-dodecano -89 2, 2 -dimetilpentano 91 diciclopentadieno 198 3 -etiltolueno 150 n-tetradecano -94 2, 2, 3 -trimetilbutano 112 1, 3, 5 -trimetilbenzeno 153 2, 2, 4 -trimetilpentano 100 1, 2, 4 -trimetilbenzeno 136 Prof. Iara Santos
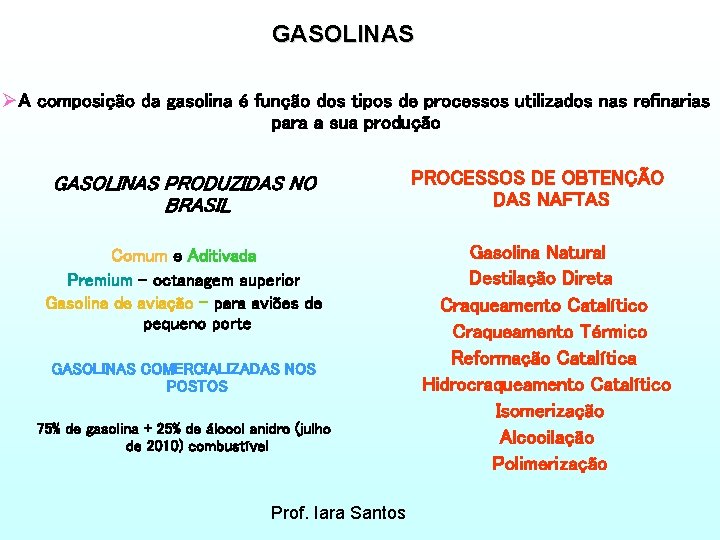
GASOLINAS ØA composição da gasolina é função dos tipos de processos utilizados nas refinarias para a sua produção GASOLINAS PRODUZIDAS NO BRASIL PROCESSOS DE OBTENÇÃO DAS NAFTAS Comum e Aditivada Premium - octanagem superior Gasolina de aviação - para aviões de pequeno porte Gasolina Natural Destilação Direta Craqueamento Catalítico Craqueamento Térmico Reformação Catalítica Hidrocraqueamento Catalítico Isomerização Alcooilação Polimerização GASOLINAS COMERCIALIZADAS NOS POSTOS 75% de gasolina + 25% de álcool anidro (julho de 2010) combustível Prof. Iara Santos
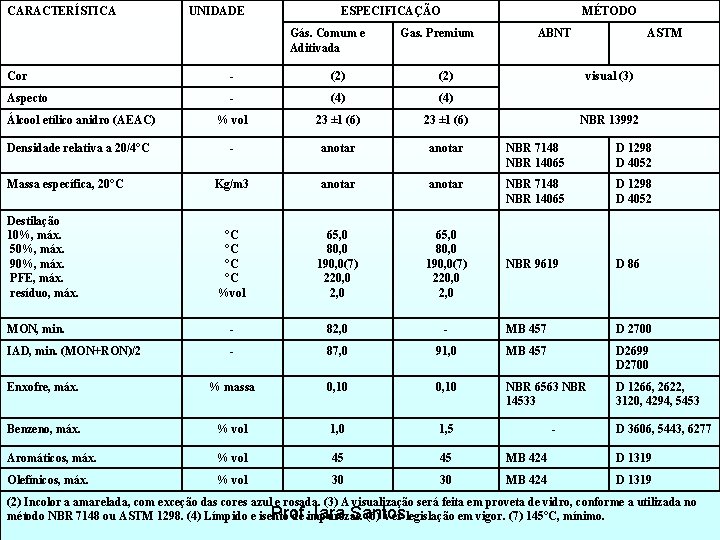
CARACTERÍSTICA UNIDADE ESPECIFICAÇÃO Gás. Comum e Aditivada MÉTODO Gas. Premium ABNT ASTM visual (3) Cor - (2) Aspecto - (4) Álcool etílico anidro (AEAC) % vol 23 ± 1 (6) Densidade relativa a 20/4°C - anotar NBR 7148 NBR 14065 D 1298 D 4052 Kg/m 3 anotar NBR 7148 NBR 14065 D 1298 D 4052 °C °C %vol 65, 0 80, 0 190, 0(7) 220, 0 2, 0 NBR 9619 D 86 MON, min. - 82, 0 - MB 457 D 2700 IAD, min. (MON+RON)/2 - 87, 0 91, 0 MB 457 D 2699 D 2700 Enxofre, máx. % massa 0, 10 NBR 6563 NBR 14533 D 1266, 2622, 3120, 4294, 5453 Benzeno, máx. % vol 1, 0 1, 5 Aromáticos, máx. % vol 45 45 MB 424 D 1319 Olefínicos, máx. % vol 30 30 MB 424 D 1319 Massa específica, 20°C Destilação 10%, máx. 50%, máx. 90%, máx. PFE, máx. resíduo, máx. NBR 13992 - D 3606, 5443, 6277 (2) Incolor a amarelada, com exceção das cores azul e rosada. (3) A visualização será feita em proveta de vidro, conforme a utilizada no Prof. Iara Santos método NBR 7148 ou ASTM 1298. (4) Límpido e isento de impurezas. (6) Ver legislação em vigor. (7) 145°C, mínimo.