
Processi tecnologici Comprendono tutta una serie di operazioni
- Slides: 50
Processi tecnologici • Comprendono tutta una serie di operazioni che consentono di trasformare il materiale nel manufatto finito • Processi di trasformazione • Tecnologie • La scelta di un tipo di processo dipende: – – Dal materiale da utilizzare nella lavorazione (plastica, metallo, ceramico) Dalla forma e dimensioni del manufatto da realizzare (estrusione, iniezione) Dal costo (tecnologie più precise sono in genere meno economiche) Dai volumi di produzione
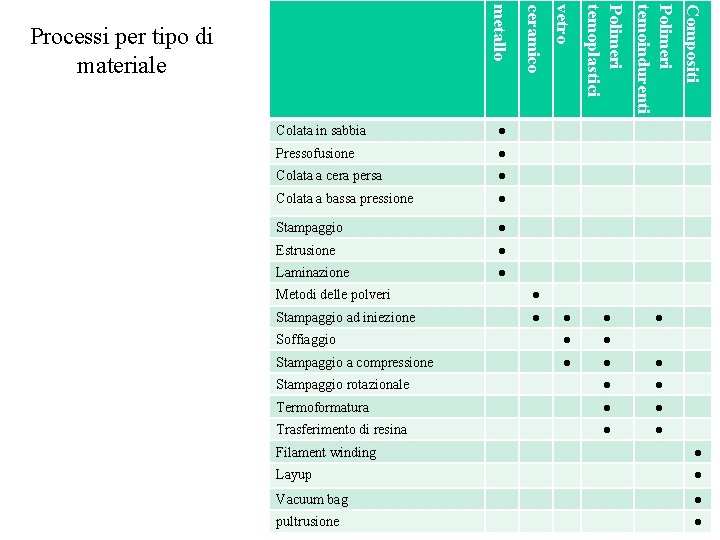
Colata a cera persa ● Colata a bassa pressione ● Stampaggio ● Estrusione ● Laminazione ● Metodi delle polveri ● Stampaggio ad iniezione ● ● ● Soffiaggio ● ● Stampaggio a compressione ● ● ● Stampaggio rotazionale ● ● Termoformatura ● ● Trasferimento di resina ● ● Compositi ● Polimeri temoindurenti Pressofusione Polimeri temoplastici ● vetro Colata in sabbia ceramico metallo Processi per tipo di materiale ● Filament winding ● Layup ● Vacuum bag ● pultrusione ●
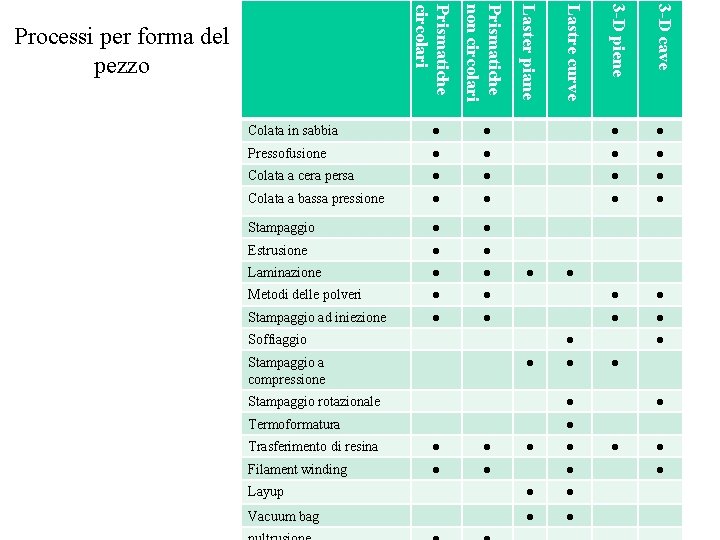
3 -D piene 3 -D cave ● ● Pressofusione ● ● Colata a cera persa ● ● Colata a bassa pressione ● ● Stampaggio ● ● Estrusione ● ● Laminazione ● ● Metodi delle polveri ● ● Stampaggio ad iniezione ● ● ● Soffiaggio Lastre curve Prismatiche non circolari Laster piane Prismatiche circolari Colata in sabbia Processi per forma del pezzo ● ● Stampaggio a compressione ● ● Stampaggio rotazionale ● Termoformatura ● Trasferimento di resina ● ● Filament winding ● ● ● Layup ● ● Vacuum bag ● ● ● ●
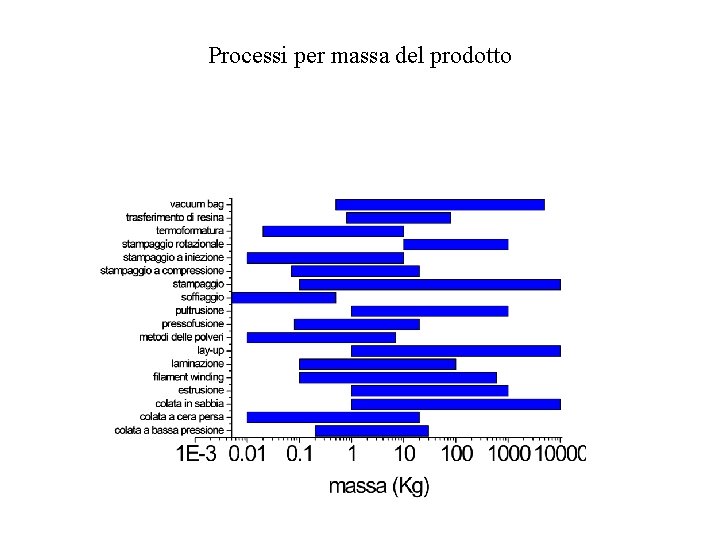
Processi per massa del prodotto
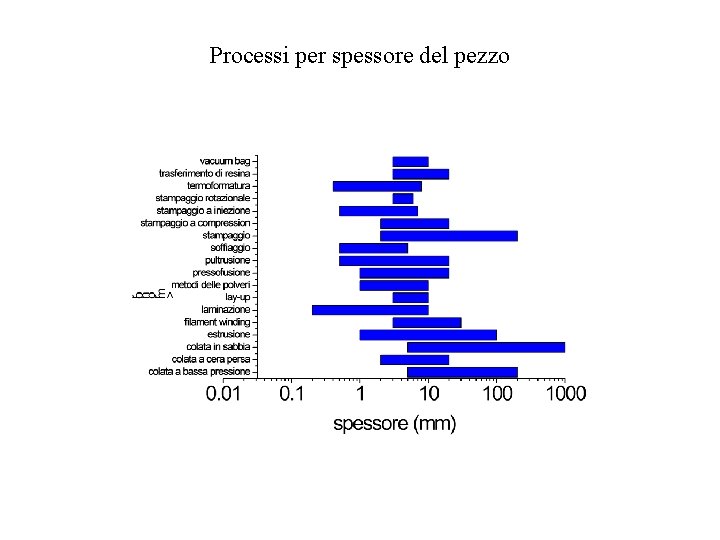
Processi per spessore del pezzo
Altri fattori • Altri fattori giocano un ruolo chiave nella scelta dei processi: – – Tolleranza dimensionale Rugosità superficiale Costi produttività
Pressione-temperatura • Generalmente, ogni processo di produzione comprende: – A) un riscaldamento del materiale – B) l’applicazione di una forza o una pressione • La pressione viene in genere applicata quando il materiale si trova allo stato fluido (per consentire la formatura con pressioni abbastanza ridotte, vedi proprietà reologiche) • Da questo punto di vista si possono individuare due macro-classi di materiali: • Termoplastici: acquisiscono fluidità se riscaldati e proprietà meccaniche quando vengono raffreddati. Il processo di acquisizione fluidità- proprietà meccaniche è reversibile (metalli, polimeri termoplastici, vetri) • Termoindurenti: inizialmente sono fluidi a temperatura ambiente. Dopo un certo intervallo di tempo (ridotto se si aumenta la temperatura) il materiale indurisce. Il processo di indurimento è irreversibile (polimeri termoindurenti, cementi, ceramici)
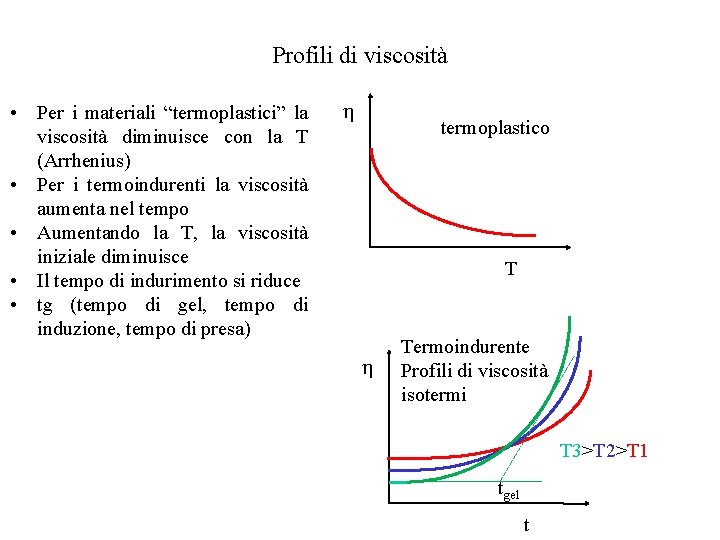
Profili di viscosità • Per i materiali “termoplastici” la viscosità diminuisce con la T (Arrhenius) • Per i termoindurenti la viscosità aumenta nel tempo • Aumentando la T, la viscosità iniziale diminuisce • Il tempo di indurimento si riduce • tg (tempo di gel, tempo di induzione, tempo di presa) termoplastico T Termoindurente Profili di viscosità isotermi T 3>T 2>T 1 tgel t
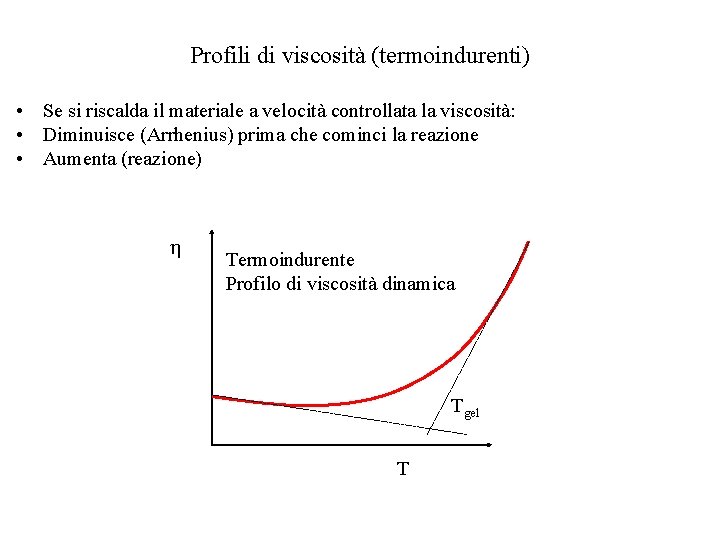
Profili di viscosità (termoindurenti) • Se si riscalda il materiale a velocità controllata la viscosità: • Diminuisce (Arrhenius) prima che cominci la reazione • Aumenta (reazione) Termoindurente Profilo di viscosità dinamica Tgel T
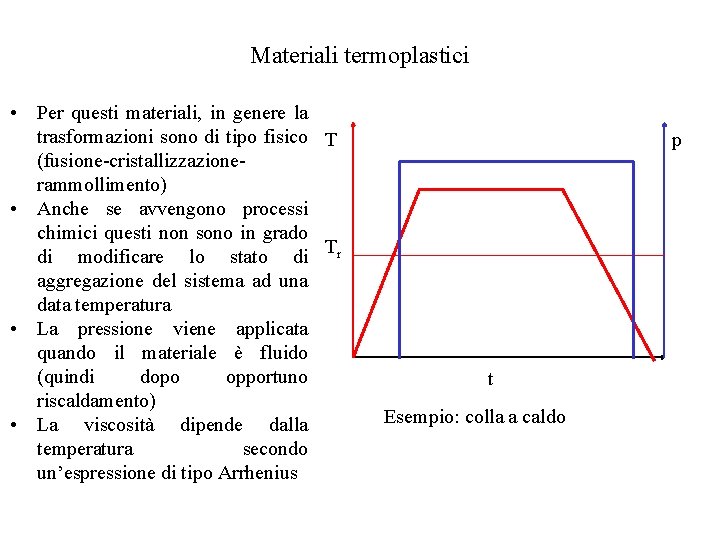
Materiali termoplastici • Per questi materiali, in genere la trasformazioni sono di tipo fisico T (fusione-cristallizzazionerammollimento) • Anche se avvengono processi chimici questi non sono in grado T di modificare lo stato di r aggregazione del sistema ad una data temperatura • La pressione viene applicata quando il materiale è fluido (quindi dopo opportuno riscaldamento) • La viscosità dipende dalla temperatura secondo un’espressione di tipo Arrhenius p t Esempio: colla a caldo
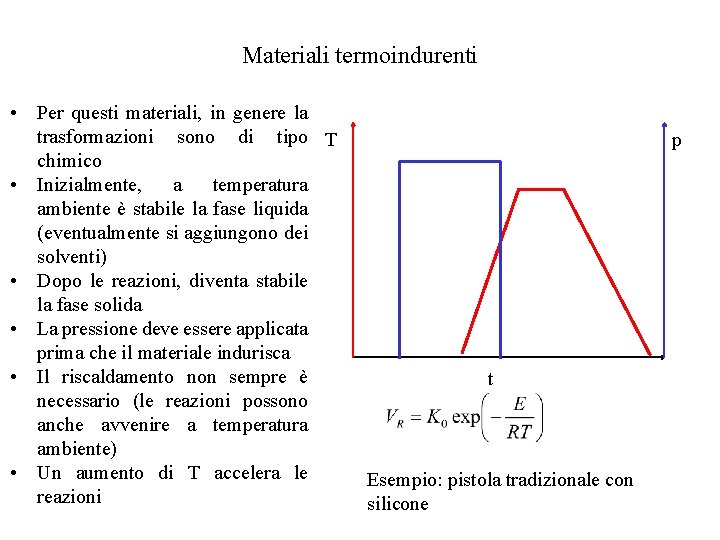
Materiali termoindurenti • Per questi materiali, in genere la trasformazioni sono di tipo T chimico • Inizialmente, a temperatura ambiente è stabile la fase liquida (eventualmente si aggiungono dei solventi) • Dopo le reazioni, diventa stabile la fase solida • La pressione deve essere applicata prima che il materiale indurisca • Il riscaldamento non sempre è necessario (le reazioni possono anche avvenire a temperatura ambiente) • Un aumento di T accelera le reazioni p t Esempio: pistola tradizionale con silicone
Processi • Per i termoplastici, in genere si lavora con stampo “freddo”. – Il materiale viene colato o iniettato allo stato fluido – Nello stampo avviene la solidificazione • Per i termoindurenti, si lavora a stampo “caldo” – Il materiale viene colato o iniettato freddo (il gel time è lungo, il materiale riempie bene la forma) – Nello stampo caldo avviene la reazione che porta alla solidificazione
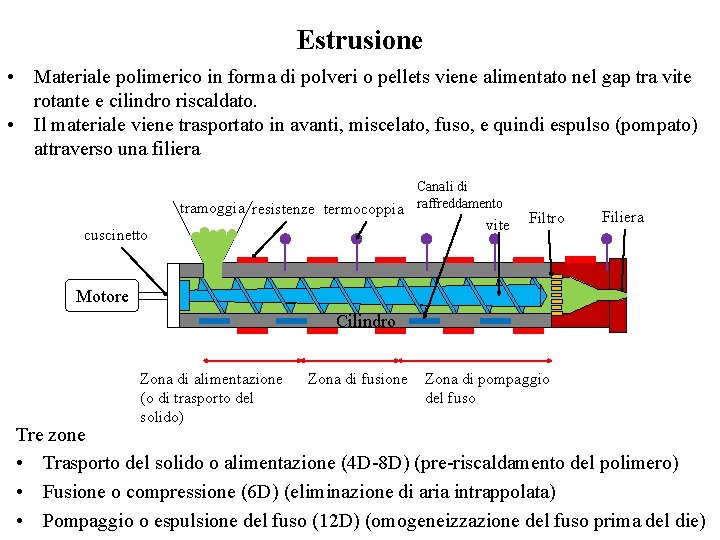
Estrusione • Materiale polimerico in forma di polveri o pellets viene alimentato nel gap tra vite rotante e cilindro riscaldato. • Il materiale viene trasportato in avanti, miscelato, fuso, e quindi espulso (pompato) attraverso una filiera Canali di tramoggia resistenze termocoppia raffreddamento vite cuscinetto Filtro Filiera Motore Cilindro Zona di alimentazione (o di trasporto del solido) Zona di fusione Zona di pompaggio del fuso Tre zone • Trasporto del solido o alimentazione (4 D-8 D) (pre-riscaldamento del polimero) • Fusione o compressione (6 D) (eliminazione di aria intrappolata) • Pompaggio o espulsione del fuso (12 D) (omogeneizzazione del fuso prima del die)
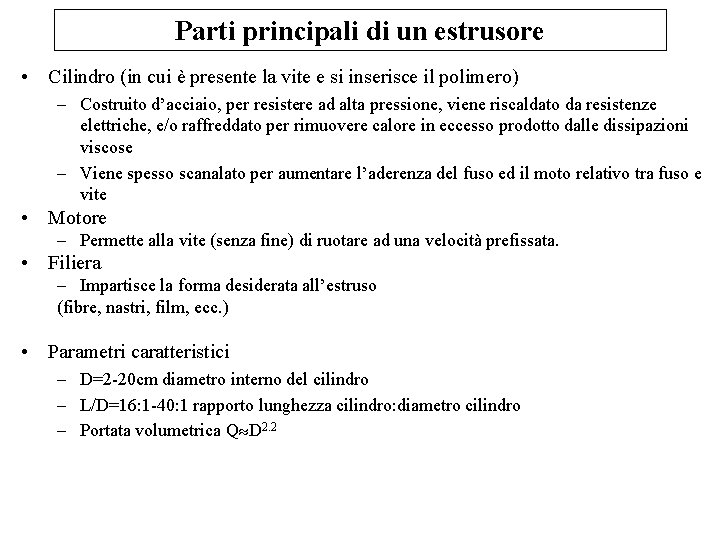
Parti principali di un estrusore • Cilindro (in cui è presente la vite e si inserisce il polimero) – Costruito d’acciaio, per resistere ad alta pressione, viene riscaldato da resistenze elettriche, e/o raffreddato per rimuovere calore in eccesso prodotto dalle dissipazioni viscose – Viene spesso scanalato per aumentare l’aderenza del fuso ed il moto relativo tra fuso e vite • Motore – Permette alla vite (senza fine) di ruotare ad una velocità prefissata. • Filiera – Impartisce la forma desiderata all’estruso (fibre, nastri, film, ecc. ) • Parametri caratteristici – D=2 -20 cm diametro interno del cilindro – L/D=16: 1 -40: 1 rapporto lunghezza cilindro: diametro cilindro – Portata volumetrica Q D 2. 2
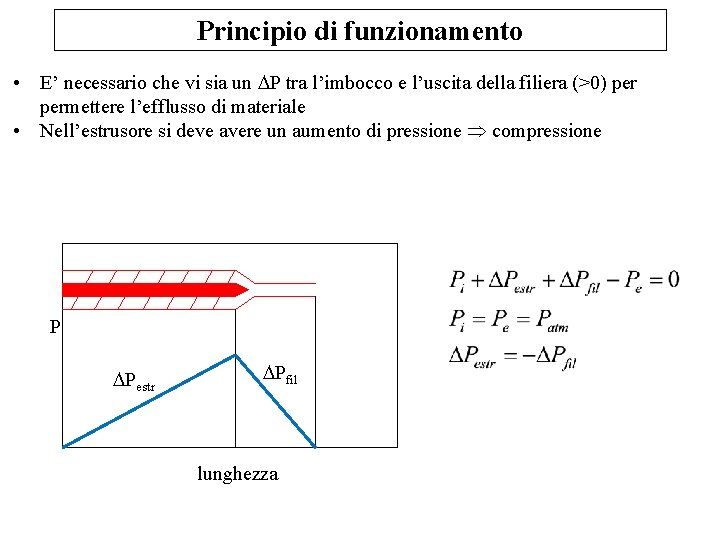
Principio di funzionamento • E’ necessario che vi sia un P tra l’imbocco e l’uscita della filiera (>0) permettere l’efflusso di materiale • Nell’estrusore si deve avere un aumento di pressione compressione P Pestr Pfil lunghezza
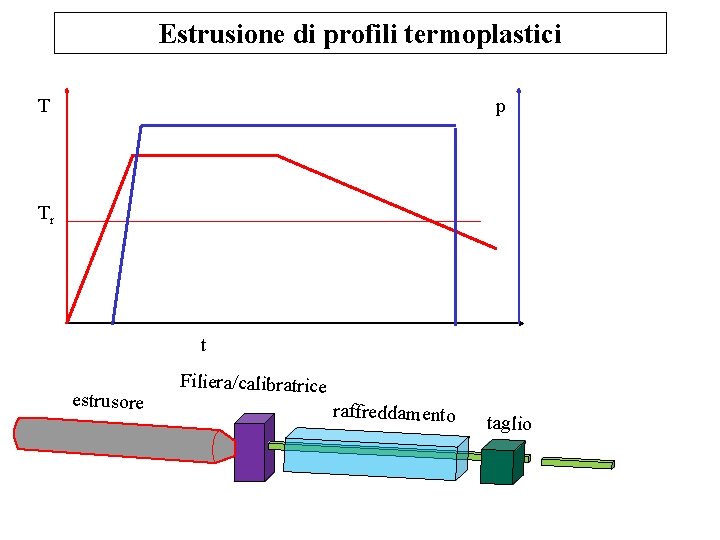
Estrusione di profili termoplastici T p Tr t estrusore Filiera/calibratrice raffreddamento taglio
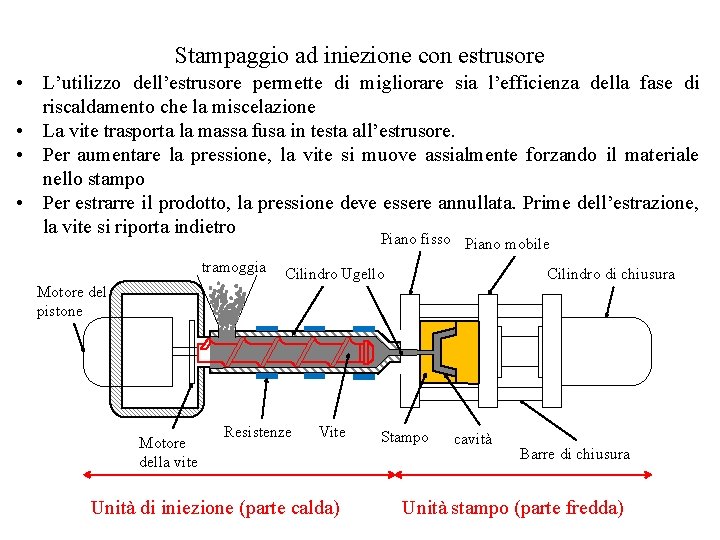
Stampaggio ad iniezione con estrusore • L’utilizzo dell’estrusore permette di migliorare sia l’efficienza della fase di riscaldamento che la miscelazione • La vite trasporta la massa fusa in testa all’estrusore. • Per aumentare la pressione, la vite si muove assialmente forzando il materiale nello stampo • Per estrarre il prodotto, la pressione deve essere annullata. Prime dell’estrazione, la vite si riporta indietro Piano fisso Piano mobile tramoggia Motore del pistone Motore della vite Cilindro Ugello Resistenze Vite Unità di iniezione (parte calda) Cilindro di chiusura Stampo cavità Barre di chiusura Unità stampo (parte fredda)
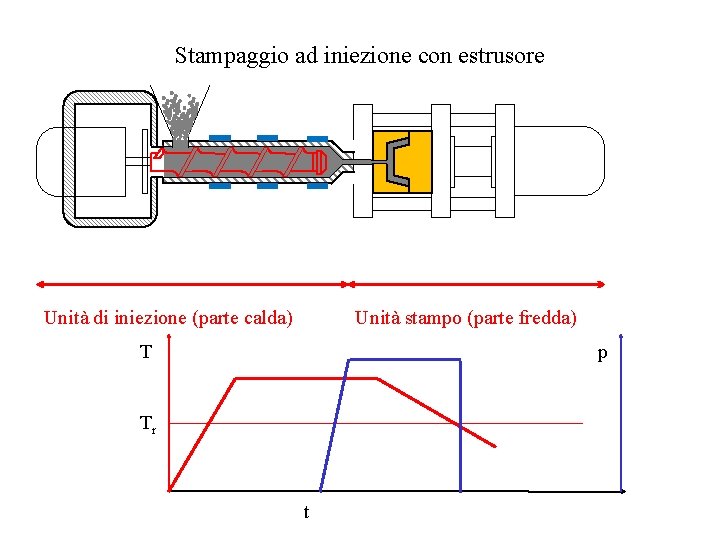
Stampaggio ad iniezione con estrusore Unità di iniezione (parte calda) Unità stampo (parte fredda) T p Tr t
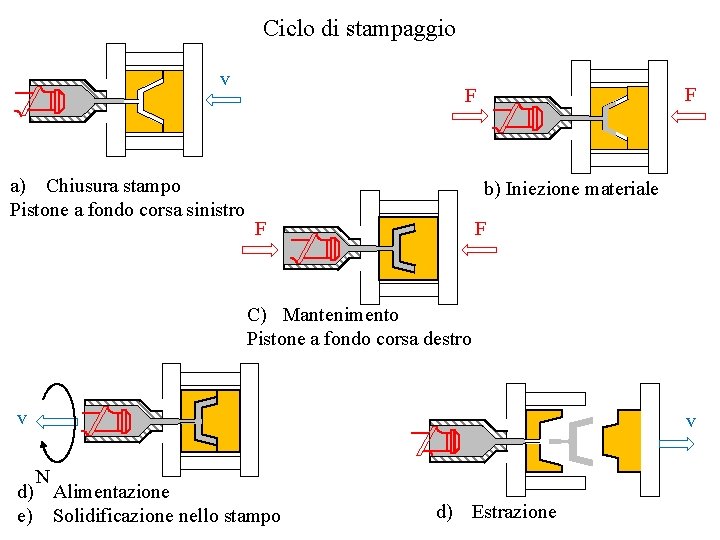
Ciclo di stampaggio v a) Chiusura stampo Pistone a fondo corsa sinistro F F b) Iniezione materiale F F C) Mantenimento Pistone a fondo corsa destro v v N d) Alimentazione e) Solidificazione nello stampo d) Estrazione
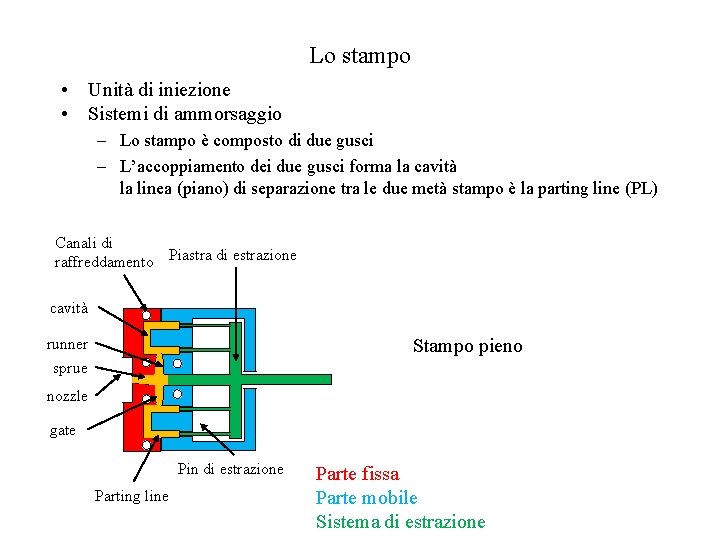
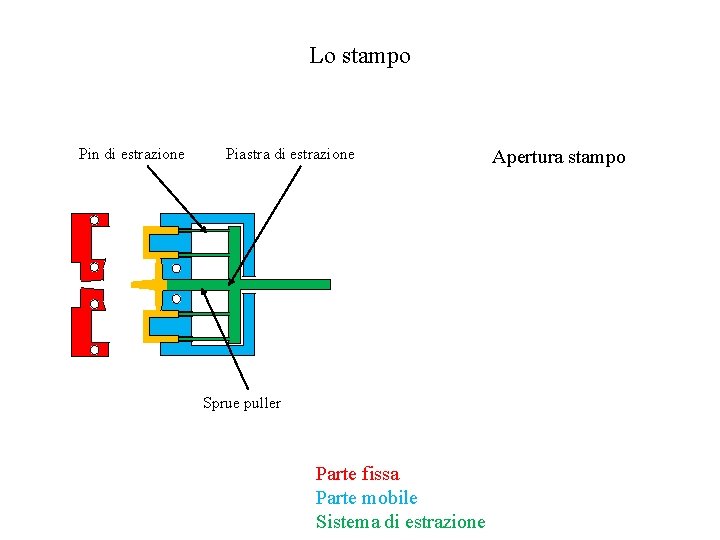
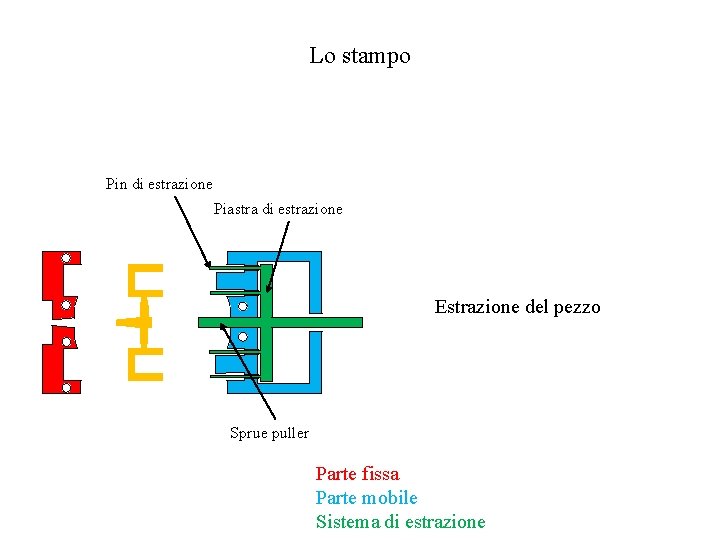
Lo stampo • Unità di iniezione • Sistemi di ammorsaggio – Lo stampo è composto di due gusci – L’accoppiamento dei due gusci forma la cavità la linea (piano) di separazione tra le due metà stampo è la parting line (PL) Canali di raffreddamento Piastra di estrazione cavità Stampo pieno runner sprue nozzle gate Pin di estrazione Parting line Parte fissa Parte mobile Sistema di estrazione
Lo stampo Pin di estrazione Piastra di estrazione Sprue puller Parte fissa Parte mobile Sistema di estrazione Apertura stampo
Lo stampo Pin di estrazione Piastra di estrazione Estrazione del pezzo Sprue puller Parte fissa Parte mobile Sistema di estrazione
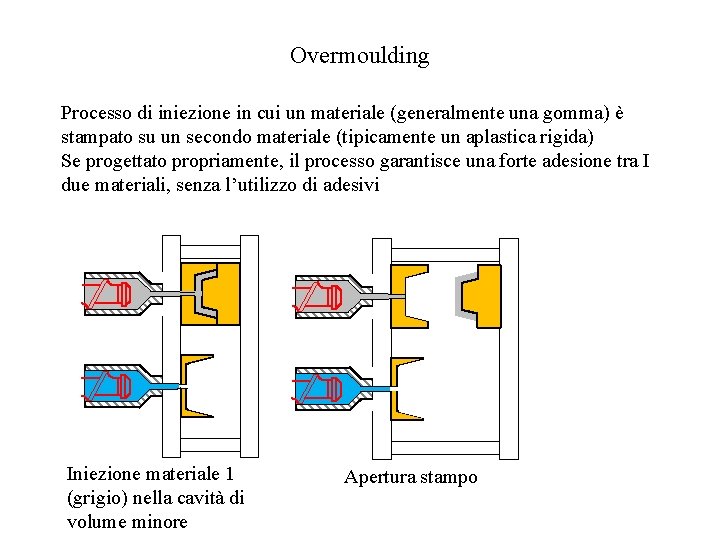
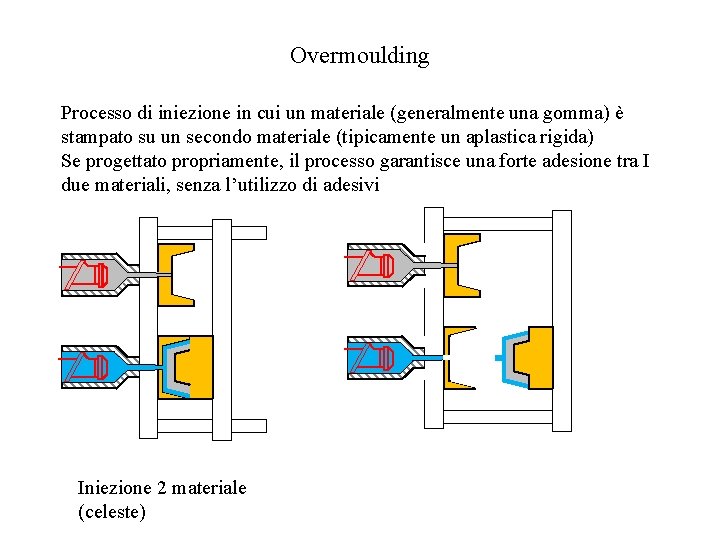
Overmoulding Processo di iniezione in cui un materiale (generalmente una gomma) è stampato su un secondo materiale (tipicamente un aplastica rigida) Se progettato propriamente, il processo garantisce una forte adesione tra I due materiali, senza l’utilizzo di adesivi Iniezione materiale 1 (grigio) nella cavità di volume minore Apertura stampo
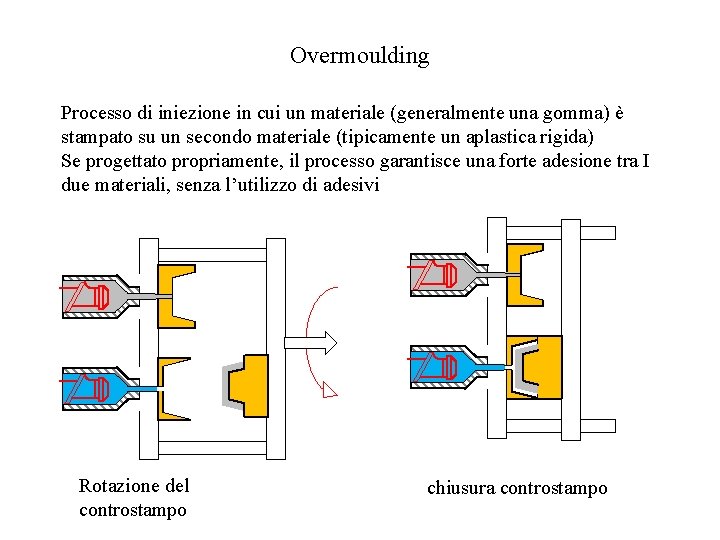
Overmoulding Processo di iniezione in cui un materiale (generalmente una gomma) è stampato su un secondo materiale (tipicamente un aplastica rigida) Se progettato propriamente, il processo garantisce una forte adesione tra I due materiali, senza l’utilizzo di adesivi Rotazione del controstampo chiusura controstampo
Overmoulding Processo di iniezione in cui un materiale (generalmente una gomma) è stampato su un secondo materiale (tipicamente un aplastica rigida) Se progettato propriamente, il processo garantisce una forte adesione tra I due materiali, senza l’utilizzo di adesivi Iniezione 2 materiale (celeste)
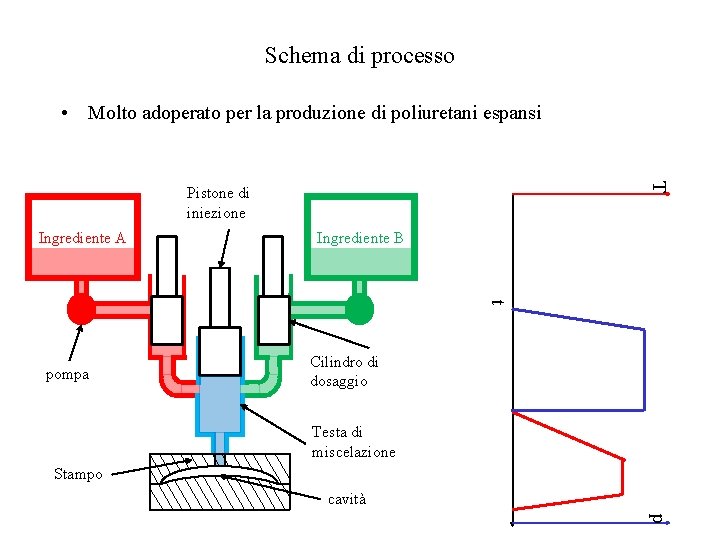
Reaction injection molding • Il problema maggiore legato allo stampaggio ad iniezione tradizionale è legato alle alte pressioni, dovute alla geometria del pezzo ed alla viscosità del fuso • Per prodotti grandi, le pressioni possono anche essere molto grandi • Soluzione: ridurre la viscosità e mantenere pressioni più basse • Nel RIM i componenti in fase liquida vengono iniettati separatamente nello stampo. La reazione avviene nello stampo, dopo che il riempimento è finito • Polimeri termoindurenti + agenti di cura • Macchinari più economici • Miscelazione migliore e più efficace • Maggiori problemi di ritiro (fino al 10%) in fase di polimerizzazione. Aggiunta di agenti schiumanti • No estrusione (viscosità bassissima, non si crea pressione), miscelatori e presse • Problemi ambientali
Schema di processo • Molto adoperato per la produzione di poliuretani espansi T Pistone di iniezione Ingrediente A Ingrediente B t pompa Cilindro di dosaggio Testa di miscelazione Stampo cavità p
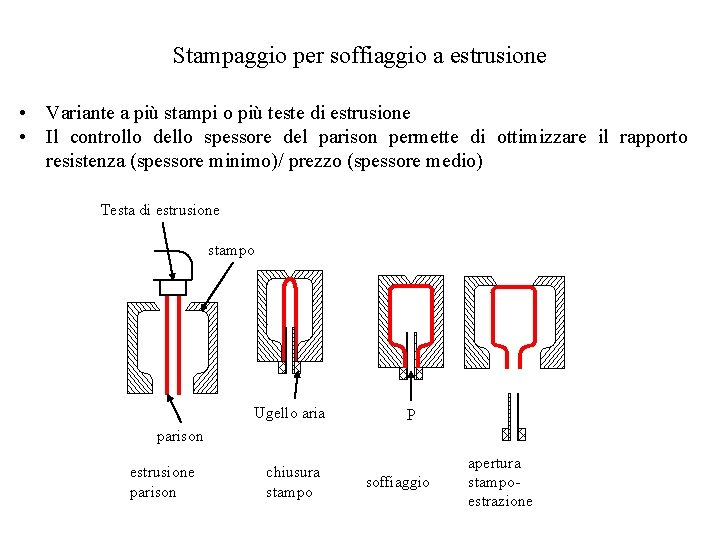
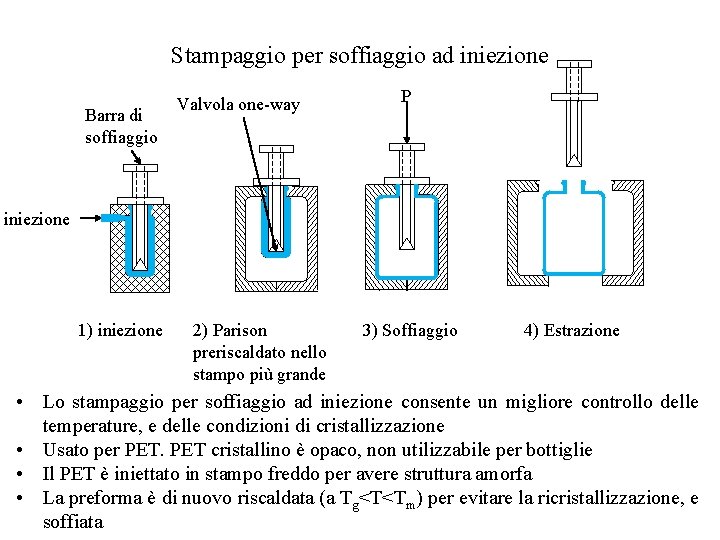
Stampaggio per soffiaggio • Processo adoperato per la produzione di bottiglie o corpi cavi, tramite l’iniezione di aria all’interno della plastica fusa • Due varianti: – stampaggio per soffiaggio a estrusione – stampaggio per soffiaggio a iniezione • Si produce una preforma (parison) in cui viene iniettata l’aria • Nella prima variante il parison in uscita dall’estusore viene messo direttamente nello stampo. Si realizza un processo continuo. Ci sono problemi legati alla gravità, che possono causare spessori del parison non uniformi • Nella seconda variante il processo è discontinuo, la preforma ottenuta per iniezione deve essere riscaldata una seconda volta per essere soffiata
Stampaggio per soffiaggio a estrusione • Variante a più stampi o più teste di estrusione • Il controllo dello spessore del parison permette di ottimizzare il rapporto resistenza (spessore minimo)/ prezzo (spessore medio) Testa di estrusione stampo Ugello aria P parison estrusione parison chiusura stampo soffiaggio apertura stampoestrazione
Stampaggio per soffiaggio ad iniezione Barra di soffiaggio Valvola one-way P iniezione 1) iniezione 2) Parison preriscaldato nello stampo più grande 3) Soffiaggio 4) Estrazione • Lo stampaggio per soffiaggio ad iniezione consente un migliore controllo delle temperature, e delle condizioni di cristallizzazione • Usato per PET cristallino è opaco, non utilizzabile per bottiglie • Il PET è iniettato in stampo freddo per avere struttura amorfa • La preforma è di nuovo riscaldata (a Tg<T<Tm) per evitare la ricristallizzazione, e soffiata
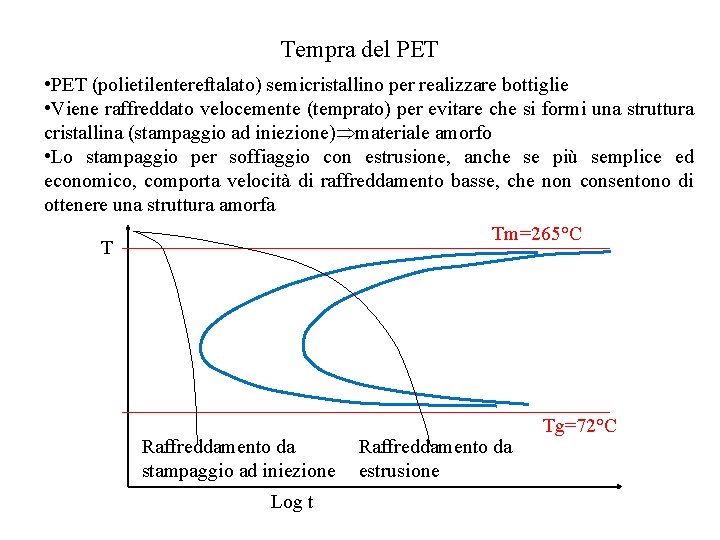
Tempra del PET • PET (polietilentereftalato) semicristallino per realizzare bottiglie • Viene raffreddato velocemente (temprato) per evitare che si formi una struttura cristallina (stampaggio ad iniezione) materiale amorfo • Lo stampaggio per soffiaggio con estrusione, anche se più semplice ed economico, comporta velocità di raffreddamento basse, che non consentono di ottenere una struttura amorfa Tm=265°C T Raffreddamento da stampaggio ad iniezione Log t Raffreddamento da estrusione Tg=72°C
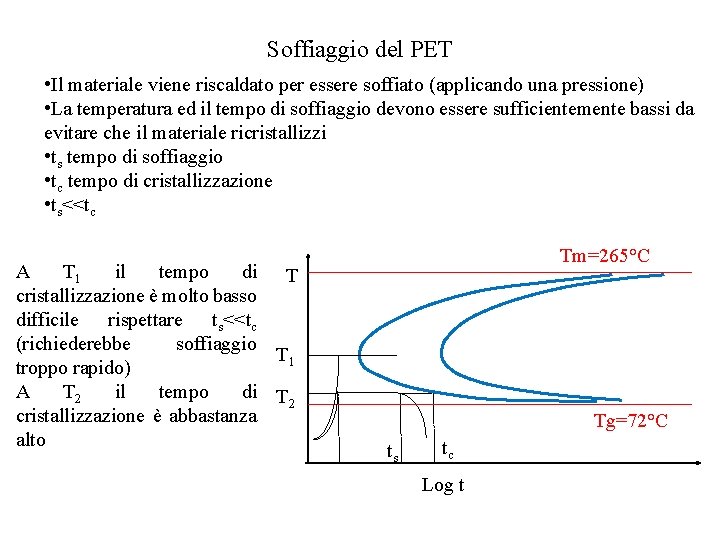
Soffiaggio del PET • Il materiale viene riscaldato per essere soffiato (applicando una pressione) • La temperatura ed il tempo di soffiaggio devono essere sufficientemente bassi da evitare che il materiale ricristallizzi • ts tempo di soffiaggio • tc tempo di cristallizzazione • ts<<tc A T 1 il tempo di T cristallizzazione è molto basso difficile rispettare ts<<tc (richiederebbe soffiaggio T 1 troppo rapido) A T 2 il tempo di T 2 cristallizzazione è abbastanza alto Tm=265°C Tg=72°C ts tc Log t
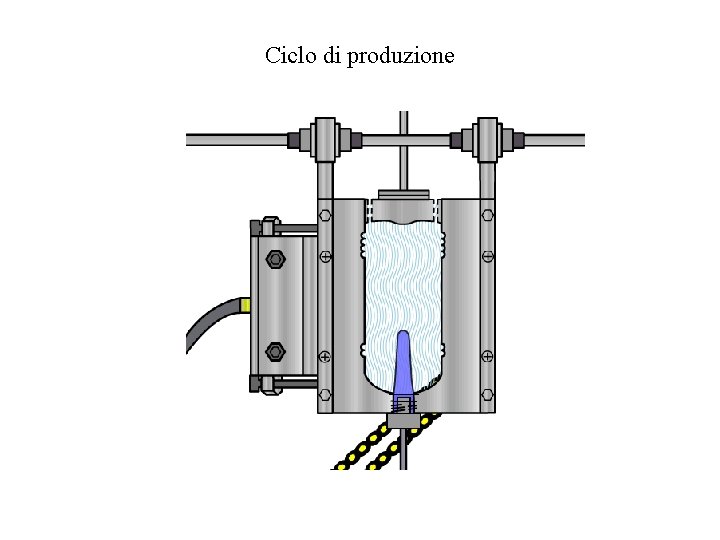
Stretch blow molding • Due varianti: – injection blow molding – Stretch-blow moulding • Nella prima variante il parison è lungo quanto lo stampo, c’è solo espansione radiale • Nella seconda il parison è più corto dello stampo, e si espande in due direzioni. Questo consente di avere migliori proprietà nel piano di espansione, data l’orientazione delle macromolecole
Ciclo di produzione
Metodi delle polveri • Riguardano principalmente i materiali ceramici (ma anche in misura minore polimeri e metalli) • I ceramici cristallini sono generalmente ottenuti compattando polveri riscaldate ad elevate temperature, talvolta in presenza di leganti • La fasi di processo sono: – Preparazione del materiale – Formatura – Trattamento termico
Preparazione • La fase di preparazione dei materiali richiede la frantumazione delle polveri a granulometrie di dimensioni adeguate • Vengono aggiunti una serie di additivi • Gli additivi modificano alcune proprietà del materiale, permettendone la formatura: – Solventi: formano una fase liquida che può essere colata più facilmente (acqua o solventi polari) – Surfattanti: riducono la tensione interfacciale tra fase solida e fase liquida, migliorando la dispersione delle polveri nel solvente. Paste più uniformi e a minore viscosità (a parità di rapporto solido/liquido) – Deflocculanti: Vengono aggiunti per ridurre l’agglomerazione della particelle solide – Coagulanti: all’inverso dei deflocculanti, aumentano l’aggregazione – Plastificanti – Lubrificanti
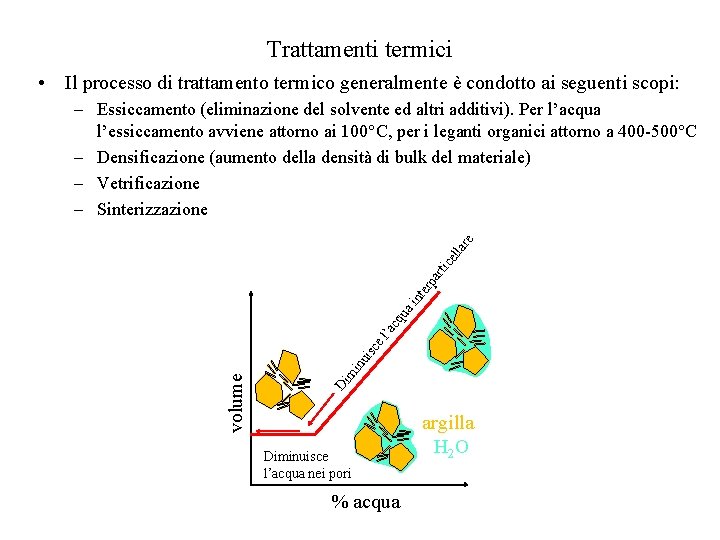
Trattamenti termici • Il processo di trattamento termico generalmente è condotto ai seguenti scopi: Di m volume in ui sc el ’a cq ua in t er pa r tic ell ar e – Essiccamento (eliminazione del solvente ed altri additivi). Per l’acqua l’essiccamento avviene attorno ai 100°C, per i leganti organici attorno a 400 -500°C – Densificazione (aumento della densità di bulk del materiale) – Vetrificazione – Sinterizzazione Diminuisce l’acqua nei pori % acqua argilla H 2 O
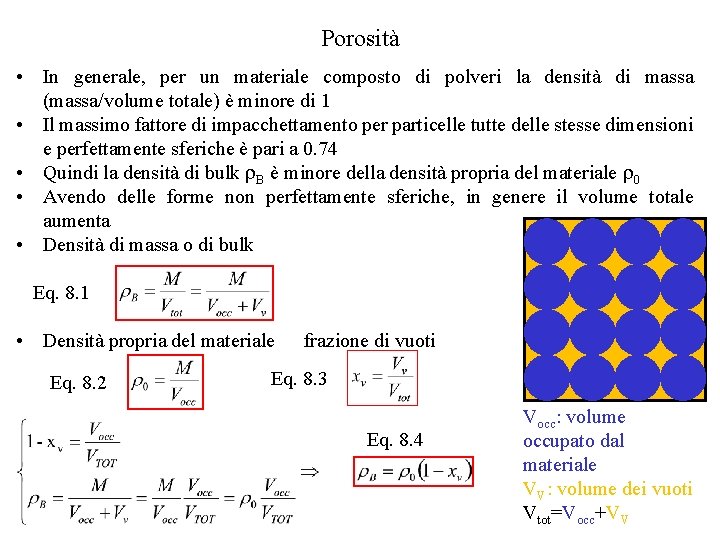
Porosità • In generale, per un materiale composto di polveri la densità di massa (massa/volume totale) è minore di 1 • Il massimo fattore di impacchettamento per particelle tutte delle stesse dimensioni e perfettamente sferiche è pari a 0. 74 • Quindi la densità di bulk B è minore della densità propria del materiale 0 • Avendo delle forme non perfettamente sferiche, in genere il volume totale aumenta • Densità di massa o di bulk Eq. 8. 1 • Densità propria del materiale Eq. 8. 2 frazione di vuoti Eq. 8. 3 Eq. 8. 4 Vocc: volume occupato dal materiale VV: volume dei vuoti Vtot=Vocc+VV
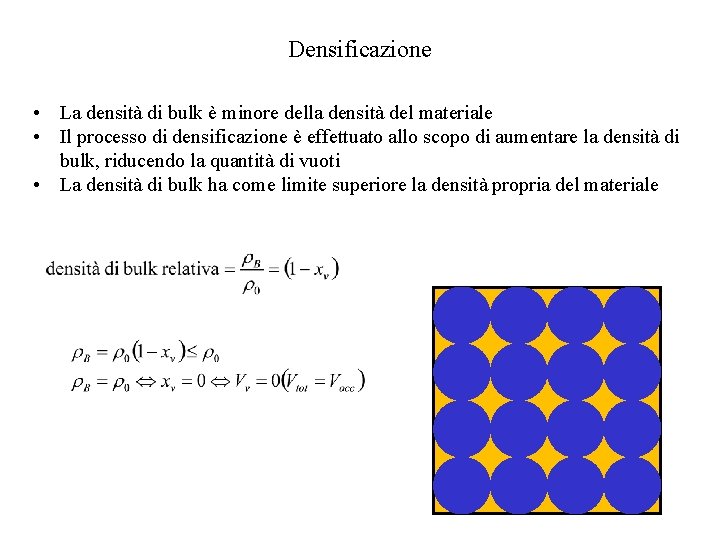
Densificazione • La densità di bulk è minore della densità del materiale • Il processo di densificazione è effettuato allo scopo di aumentare la densità di bulk, riducendo la quantità di vuoti • La densità di bulk ha come limite superiore la densità propria del materiale
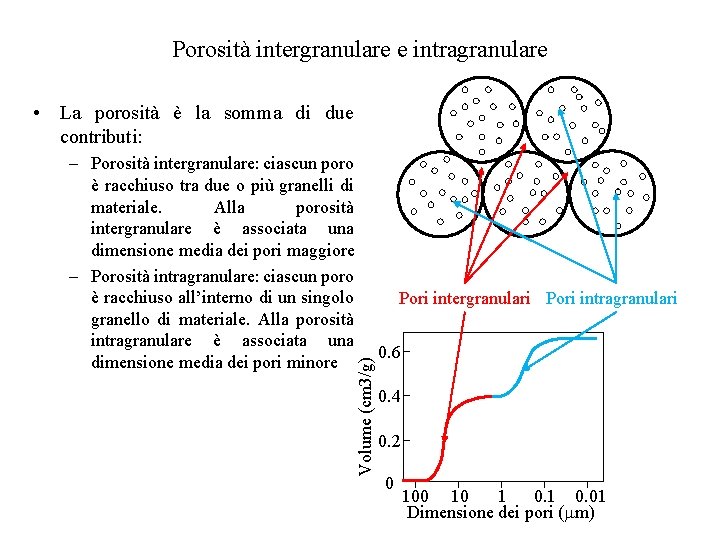
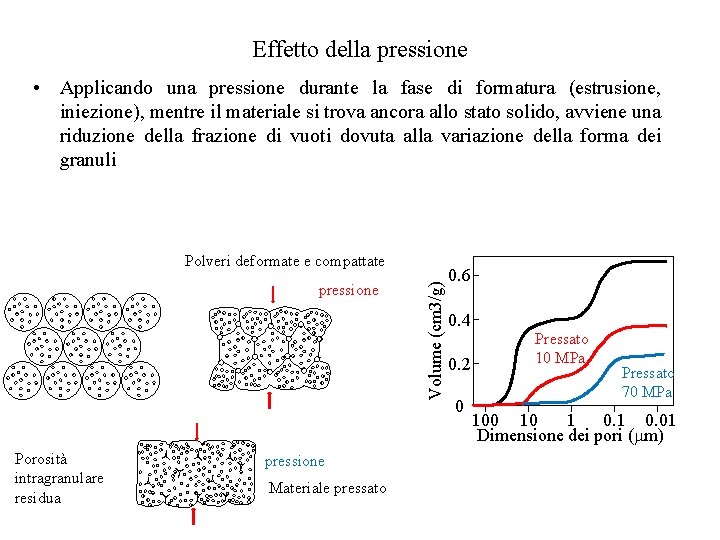
Porosità intergranulare e intragranulare • La porosità è la somma di due contributi: Pori intergranulari Pori intragranulari Volume (cm 3/g) – Porosità intergranulare: ciascun poro è racchiuso tra due o più granelli di materiale. Alla porosità intergranulare è associata una dimensione media dei pori maggiore – Porosità intragranulare: ciascun poro è racchiuso all’interno di un singolo granello di materiale. Alla porosità intragranulare è associata una dimensione media dei pori minore 0. 6 0. 4 0. 2 0 10 1 0. 01 Dimensione dei pori ( m)
Effetto della pressione • Applicando una pressione durante la fase di formatura (estrusione, iniezione), mentre il materiale si trova ancora allo stato solido, avviene una riduzione della frazione di vuoti dovuta alla variazione della forma dei granuli pressione Porosità intragranulare residua pressione Materiale pressato Volume (cm 3/g) Polveri deformate e compattate 0. 6 0. 4 0. 2 0 Pressato 10 MPa Pressato 70 MPa 100 10 1 0. 01 Dimensione dei pori ( m)
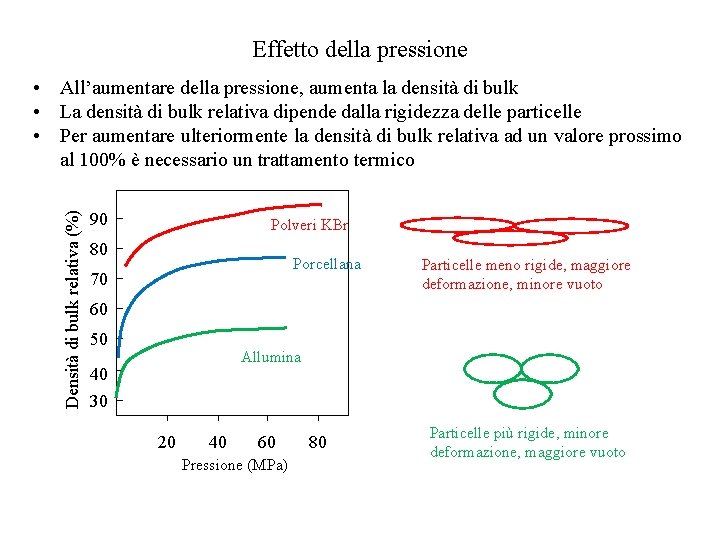
Effetto della pressione Densità di bulk relativa (%) • All’aumentare della pressione, aumenta la densità di bulk • La densità di bulk relativa dipende dalla rigidezza delle particelle • Per aumentare ulteriormente la densità di bulk relativa ad un valore prossimo al 100% è necessario un trattamento termico 90 Polveri KBr 80 Porcellana 70 Particelle meno rigide, maggiore deformazione, minore vuoto 60 50 Allumina 40 30 20 40 60 Pressione (MPa) 80 Particelle più rigide, minore deformazione, maggiore vuoto
Densificazione • Tra categorie di consolidamento di materiali ceramici: • Vetrificazione: la composizione e la temperatura di processo sono tali da formare una fase liquida in quantità tale da eliminare la fase gassosa (porosità) • Sinterizzazione senza fase liquida: la temperatura e la composizione sono tali che non si forma fase liquida. La completa densificazione viene raggiunta per cambiamento della forma dei grani • Sinterizzazione con fase liquida: la composizione e la temperatura sono tali da formare una fase liquida, ma in quantità insufficiente da eliminare la porosità. Sono necessari dei cambiamenti della forma dei grani per raggiungere la completa densità
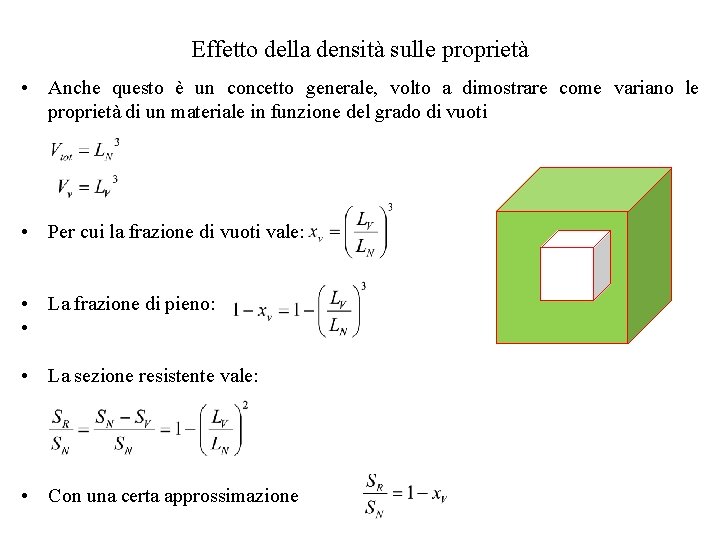
Effetto della densità sulle proprietà • Anche questo è un concetto generale, volto a dimostrare come variano le proprietà di un materiale in funzione del grado di vuoti • Per cui la frazione di vuoti vale: • La frazione di pieno: • • La sezione resistente vale: • Con una certa approssimazione
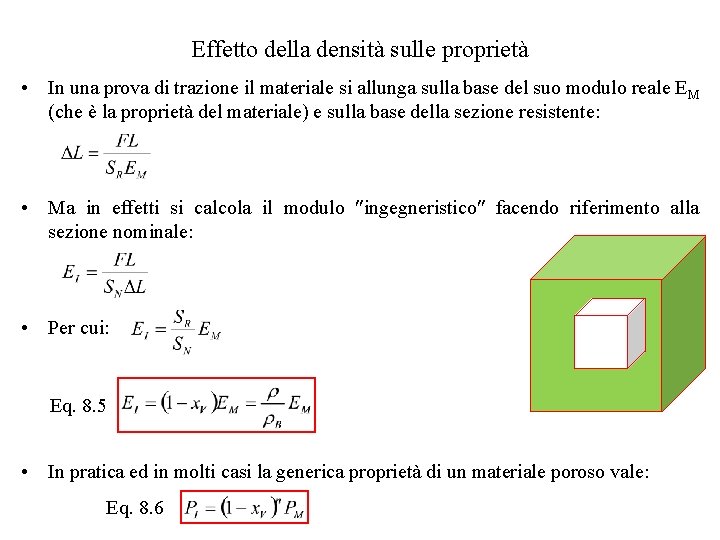
Effetto della densità sulle proprietà • In una prova di trazione il materiale si allunga sulla base del suo modulo reale EM (che è la proprietà del materiale) e sulla base della sezione resistente: • Ma in effetti si calcola il modulo ingegneristico facendo riferimento alla sezione nominale: • Per cui: Eq. 8. 5 • In pratica ed in molti casi la generica proprietà di un materiale poroso vale: Eq. 8. 6
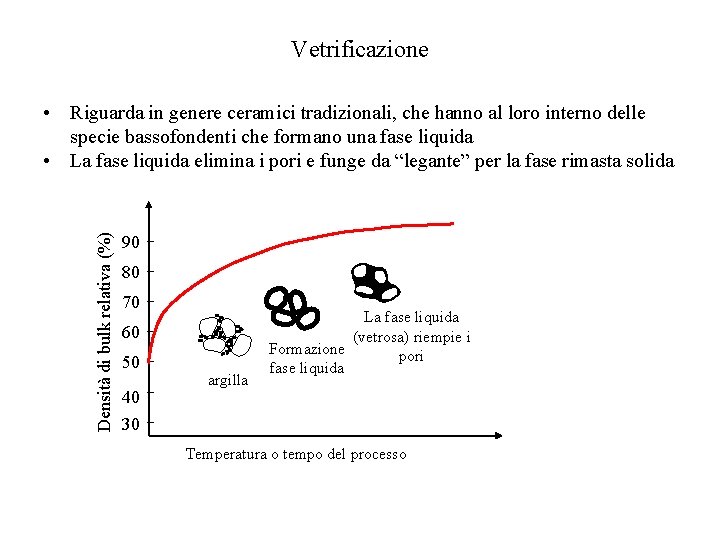
Vetrificazione Densità di bulk relativa (%) • Riguarda in genere ceramici tradizionali, che hanno al loro interno delle specie bassofondenti che formano una fase liquida • La fase liquida elimina i pori e funge da “legante” per la fase rimasta solida 90 80 70 60 50 40 30 argilla La fase liquida (vetrosa) riempie i Formazione pori fase liquida Temperatura o tempo del processo
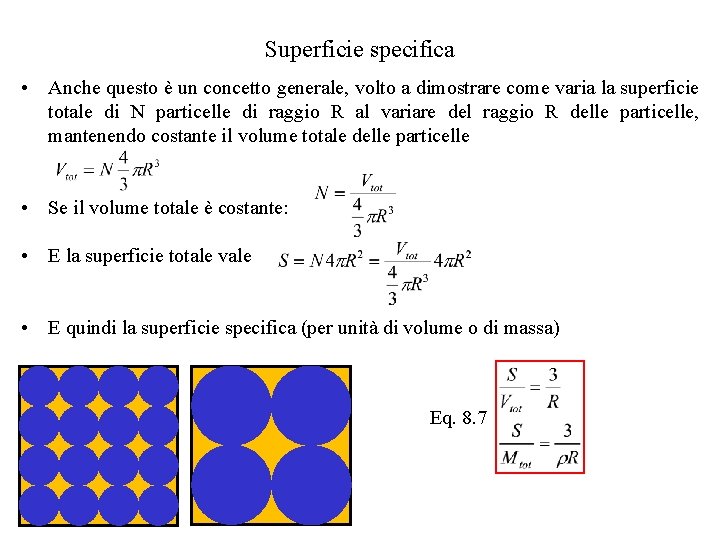
Superficie specifica • Anche questo è un concetto generale, volto a dimostrare come varia la superficie totale di N particelle di raggio R al variare del raggio R delle particelle, mantenendo costante il volume totale delle particelle • Se il volume totale è costante: • E la superficie totale vale • E quindi la superficie specifica (per unità di volume o di massa) Eq. 8. 7
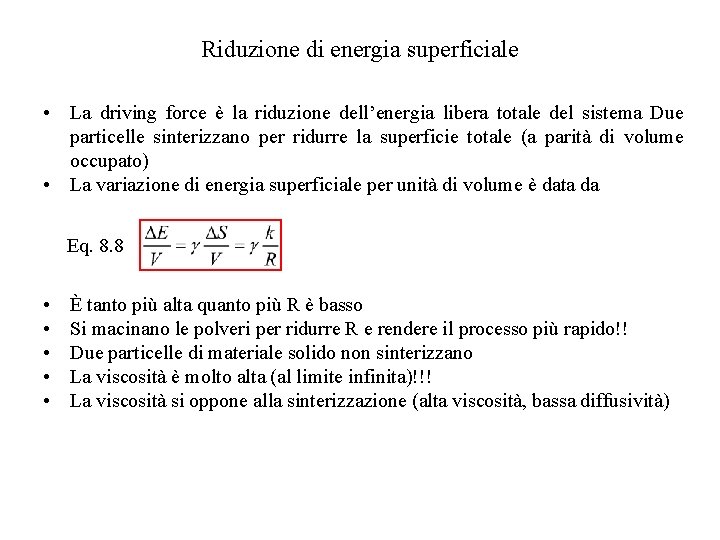
Riduzione di energia superficiale • La driving force è la riduzione dell’energia libera totale del sistema Due particelle sinterizzano per ridurre la superficie totale (a parità di volume occupato) • La variazione di energia superficiale per unità di volume è data da Eq. 8. 8 • • • È tanto più alta quanto più R è basso Si macinano le polveri per ridurre R e rendere il processo più rapido!! Due particelle di materiale solido non sinterizzano La viscosità è molto alta (al limite infinita)!!! La viscosità si oppone alla sinterizzazione (alta viscosità, bassa diffusività)
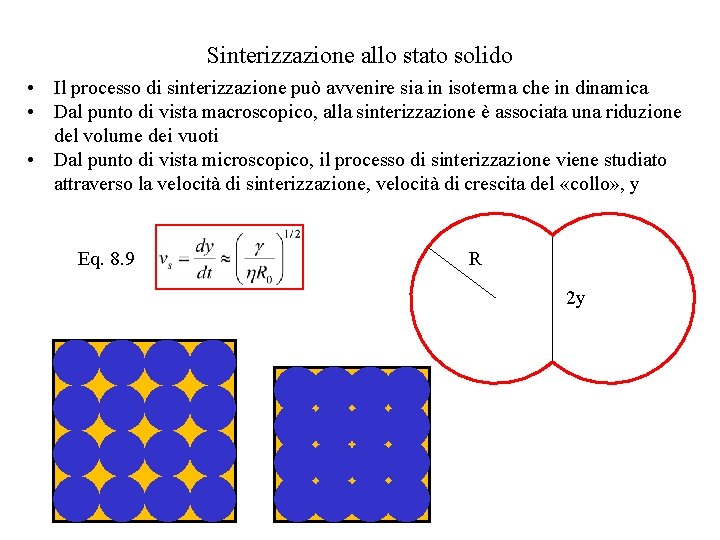
Sinterizzazione allo stato solido • Il processo di sinterizzazione può avvenire sia in isoterma che in dinamica • Dal punto di vista macroscopico, alla sinterizzazione è associata una riduzione del volume dei vuoti • Dal punto di vista microscopico, il processo di sinterizzazione viene studiato attraverso la velocità di sinterizzazione, velocità di crescita del «collo» , y Eq. 8. 9 R 2 y
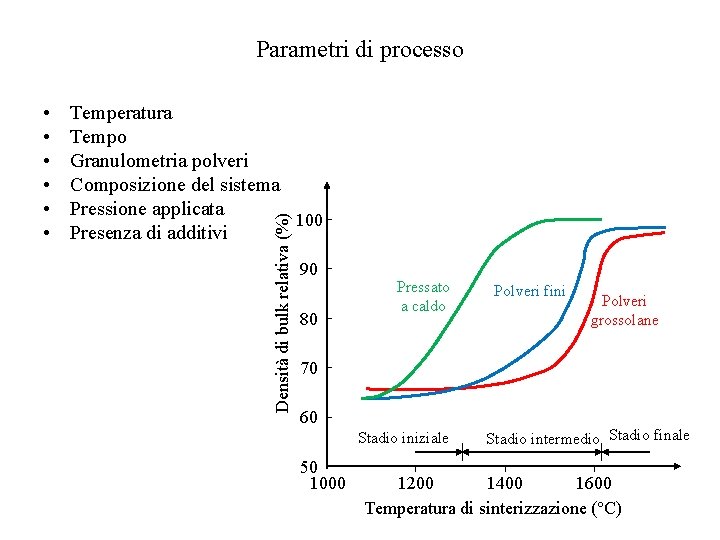
Parametri di processo Temperatura Tempo Granulometria polveri Composizione del sistema Pressione applicata 100 Presenza di additivi Densità di bulk relativa (%) • • • 90 80 Pressato a caldo Polveri fini Polveri grossolane 70 60 Stadio iniziale 50 1000 Stadio intermedio Stadio finale 1200 1400 1600 Temperatura di sinterizzazione (°C)