
Planejamento da Capacidade de Produo Definio de capacidade
- Slides: 46
Planejamento da Capacidade de Produção
Definição de capacidade O termo capacidade, mencionado isoladamente, está associado a ideia de competência, volume máximo ou quantidade máxima de “alguma coisa” ou ativos fixos. No seu aspecto dinâmico deve ser adicionada a dimensão tempo.
EXEMPLO DE CAPACIDADE DE PRODUÇÃO O cinema tem capacidade para 300 lugares, como cada seção de cinema dura cerca de duas horas, se for considerado o intervalo entre uma sessão e outra, verificar-se que o cinema pode “processar” 900 espectadores por dia de oito horas (realização de três sessões).
DEFINIÇÕES DE CAPACIDADE Capacidade é a quantidade máxima de produtos e serviços que podem ser produzidos numa unidade produtiva, num dado intervalo de tempo. Capacidade se refere a um limite superior ou teto de carga que uma unidade operacional pode suportar. A unidade operacional pode ser uma fábrica, um departamento, uma loja ou um funcionário.
DEFINIÇÕES DE CAPACIDADE Capacidade de produção é o máximo nível de atividade de valor adicionado em determinado período de tempo que o processo pode realizar sob condições normais de operação. Os pontos máximos convergentes das definições são representados: pela quantidade máxima que pode ser produzida por unidade produtiva ( que pode ser a empresa toda ou uma única máquina ou funcionário) em um intervalo de tempo fixo.
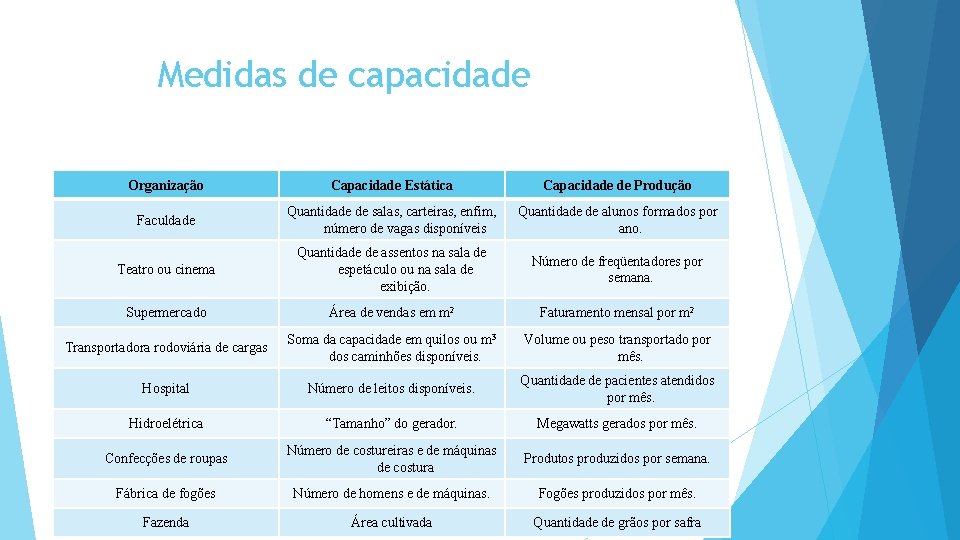
Medidas de capacidade Organização Capacidade Estática Capacidade de Produção Faculdade Quantidade de salas, carteiras, enfim, número de vagas disponíveis Quantidade de alunos formados por ano. Teatro ou cinema Quantidade de assentos na sala de espetáculo ou na sala de exibição. Número de freqüentadores por semana. Supermercado Área de vendas em m 2 Faturamento mensal por m 2 Transportadora rodoviária de cargas Soma da capacidade em quilos ou m 3 dos caminhões disponíveis. Volume ou peso transportado por mês. Hospital Número de leitos disponíveis. Quantidade de pacientes atendidos por mês. Hidroelétrica “Tamanho” do gerador. Megawatts gerados por mês. Confecções de roupas Número de costureiras e de máquinas de costura Produtos produzidos por semana. Fábrica de fogões Número de homens e de máquinas. Fogões produzidos por mês. Fazenda Área cultivada Quantidade de grãos por safra
Tipos de capacidade O conceito de capacidade deve ser estratificado em outras definições mais específicas e de maior grau de utilidade para seu planejamento.
TIPOS DE CAPACIDADE INSTALADA DISPONÍVEL EFETIVA REALIZADA
CAPACIDADE INSTALADA É a capacidade máxima que uma unidade produtora pode produzir se trabalhar ininterruptamente, sem que seja considerada nenhuma perda.
EXEMPLO Uma empresa do ramo alimentício tem capacidade de produzir, em um forno contínuo, três toneladas de biscoito por hora. Qual é a capacidade mensal desta empresa ? Resposta: Capacidade instalada = 30 dias x 24 horas x 3 toneladas por hora = 2160 toneladas de biscoitos por mês. Neste caso, a unidade de medida da capacidade pode ser em tempo horas de forno disponíveis) ou em quantidade (toneladas de biscoito produzidas).
CAPACIDADE DISPONÍVEL OU DE PROJETO É a quantidade máxima que uma unidade produtiva pode produzir durante a jornada de trabalho disponível.
EXEMPLOS O fabricante de biscoitos do exemplo anterior, com 720 horas mensais de capacidade instalada, pode trabalhar: um turno: um turno diário, com oito horas de duração, cinco dias por semana. Neste caso, a capacidade disponível será de 8 x 5 x 4 = 160 horas mensais; dois turnos: dois turnos diários, com oito horas de duração cada um, cinco dias por semana. Neste caso, a capacidade disponível será de 2 x (8 x 5 x 4) = 320 horas mensais; três turnos: três turnos diários, com oito horas de duração cada um, cinco dias por semana. Neste caso, a capacidade disponível será de 3 x (8 x 5 x 4) = 480 horas mensais;
EXEMPLOS Outra situação: três turnos diários, com oito horas de duração cada um, sete dias por semana (há quatro equipes que se intercalam para garantir o funcionamento ininterrupto, respeitando o descanso semanal de todos os funcionários). Neste caso, a capacidade disponível será de 3 x (8 x 7 x 4) = 672 horas mensais. Observe que o valor não atingiu 720 horas, pois estamos considerando um mês composto por quatro semanas o que representa 28 dias, por facilidade de cálculo; realização de horas-extras: qualquer hora trabalhada além da jornada normal de trabalho, considera hora extra e é somada à capacidade disponível.
AUMENTO DA CAPACIDADE Existem duas formas de aumentar a capacidade disponível: aumento da capacidade instalada: consiste em aumentar a quantidade de máquinas, adquirir máquinas com maior capacidade de produção, enfim, na expansão da planta industrial. Desta forma, com a mesma jornada de trabalho, a empresa pode produzir mais. O custo da mão-de-obra, em apenas um turno de trabalho, é menor, porém investimentos na planta industrial representam custos fixos geralmente elevados; aumento de turnos de trabalho: o custo da mão-de-obra aumenta quando se aumentam os turnos de trabalho em função da necessidade de pagamento de “adicional noturno”, necessidade de transporte durante a madrugada para os funcionários, necessidade de mão-deobra indireta para a supervisão dos turnos e assim por diante. Porém, trata-se de um custo variável.
AUMENTO DA CAPACIDADE O aumento da capacidade instalada pela expansão do parque instalado é recomendado quando houver demanda de mercado a continuar em crescimento e não haverá ociosidade deste investimento. O aumento de capacidade por meio da adoção de mais jornadas de trabalho pode ser mais interessante, quando os investimentos em equipamentos forem elevados e não houver certeza do comportamento da demanda.
GRAU DE DISPONIBILIDADE A capacidade instalada e a capacidade disponível permitem a formação de um índice, denominado grau de disponibilidade. Que indica, em percentual, quanto uma unidade produtiva está disponível, conforme a fórmula abaixo: Grau de disponibilidade = CAPACIDADE DISPONÍVEL/CAPACIDADE INSTALADA
CAPACIDADE EFETIVA OU DE CARGA A capacidade efetiva representa a capacidade disponível subtraindo-se as perdas planejadas desta capacidade. A capacidade efetiva não pode exceder a capacidade disponível, isto seria o mesmo que programar uma carga de máquina por um tempo superior ao disponível.
CAPACIDADE EFETIVA OU DE CARGA Perdas de capacidade planejada: são aquelas perdas que se sabe de antemão que irão acontecer, por exemplo: Necessidade de set-ups para alterações no mix de produtos: Manutenções preventivas periódicas; Tempos perdidos em trocas de turnos; Amostragens da qualidade, etc.
GRAU DE UTILIZAÇÃO A capacidade disponível e a capacidade efetiva permitem a informação de um índice, denominado grau de utilização. Que representa, em forma percentual, quanto uma unidade produtiva está utilizando sua capacidade disponível, conforme a fórmula abaixo: GRAU DE UTILIZAÇÃO= CAPACIDADE EFETIVA/DISPONÍVEL
CAPACIDADE REALIZADA A capacidade realizada é obtida subtraindo-se as perdas não planejadas da capacidade efetiva, em outras palavras, é a capacidade que realmente aconteceu em determinado período.
CAPACIDADE EFETIVA OU DE CARGA Perdas de capacidade não planejadas: são perdas que não se consegue antever, como por exemplo: Falta de matéria-prima; Falta de energia elétrica; Falta de funcionários; Paradas para manutenção corretiva; Investigações de problemas da qualidade, etc.
REGISTROS DE PRODUÇÃO (DIÁRIO DE BORDO) Toda área produtiva tem uma forma de registrar todas as ocorrências consideradas relevantes, acontecidas durante o turno de produção. Além dos registros óbvios como quantidade produzida, número de peças com defeito, por exemplo, também são anotados ocorrências como horário e duração de falta de energia elétrica, quebra ou paralisação de determina máquina, falta de determinado material etc. trata-se de um verdadeiro diário de bordo. No passado, estes registros eram feitos geralmente em um caderno preto. Atualmente, são feitos de forma on line via sistema de informática.
ÍNDICE DE EFICÊNCIA A capacidade realizada, quando comparada à capacidade efetiva, fornece a porcentagem de eficiência da unidade produtora em realizar o trabalho programado, conforme a formula abaixo: ÍNDICE DE EFICIÊNCIA= CAPACIDADE REALIZADA/EFETIVA
Planejamento de lotes mínimos de produção Por mais simples e óbvio que possa parecer, com exceção das grandes organizações industriais, não é raro encontrar empresas brasileiras onde o planejamento de produção praticamente inexiste ou acontece com sérias deficiências. A área comercial tende a realizar a previsão de vendas considerando a quantidade de produtos que pretende vender, sem se importar muito com o mix a ser vendido. Quando a previsão não menciona com bom grau de confiança o mix que pretende vender, a área de produção pode ficar à mercê da área comercial. Para resolver ou minimizar esta dificuldade comum às empresas brasileiras, é fundamental que o planejamento comercial seja realizado rotineiramente e leve em conta as restrições e limitações de programação da área produtiva.
PLANEJAMENTO COMERCIAL O produto de um bom trabalho de planejamento comercial é uma previsão de vendas que a área de produção entende como plenamente possível de ser realizada, com o grau de desagregação dos produtos no nível necessário e com o qual a área de produção se compromete.
COMO DEVERIA SER UM BOM VENDEDOR? É obvio que a produção não pode controlar o mercado, quem dita suas regras é o consumidor final. Mas isto não pode ser desculpa para a falta de controle e planejamento da área de vendas quando busca atingir sua meta de faturamento, em detrimento do resultado final da empresa, em outras palavras, um bom vendedor não é aquele que vende qualquer coisa, é aquele que vende o que disse que ia vender e para o que a empresa se preparou, ou seja, o que foi planejado e produzido.
AJUSTES NO PLANEJAMETO Quando necessário, a área de planejamento comercial solicita à área de produção alguma alteração no planejamento. Dependendo do grau de alteração, o planejamento precisa ser redefinido, novamente em comum acordo entre as áreas. Não é raro, em empresas brasileiras, encontrar diretores comerciais, ou gerentes d vendas no chão de fábrica, alterando as programações de produção que, aliás, sequer foram pré-estabelecidas.
TEMPO DE PREPARAÇÃO (SET UP) Corresponde ao tempo para preparar uma unidade produtiva quando se troca o tipo ou modelo de produto a ser produzido. Set-up é o trabalho necessário para se mudar uma máquina específica, recurso, centro de trabalho ou linha de produção. Após concluir a última peça da produção A para produzir a primeira peça boa da produção B.
Tempo de preparação (set up) Exemplos de atividades de set-up: Uma cabine de pintura está pintando refrigeradores brancos e precisa ser limpa e ter a cor da tinta trocada para se começar a pintura de refrigeradores marrons; Uma injetora de plásticos está produzindo copos dágua na cor azul. Para serem produzidos jarras vermelhas nesta mesma máquina, é necessário trocar a matriz de injeção ( do copo para a jarra) e a cor do plástico ( de azul para vermelho); Uma prensa hidráulica está estampando chapas de aço para fabricação da lateral de um fogão. Para estampar a porta do forno deste mesmo fogão, será necessário trocar a matriz estampagem e o tipo do blank utilizado.
O que é lote mínimo de produção? Vamos supor que uma determinada empresa da área metalúrgica estampe quatro tipos de peças diferentes (peça A, B, C e D) em uma única prensa hidráulica. Suponha que a demanda do cliente seja mil peças de cada tipo por mês, a produção destas mil peças demanda cinco dias de produção e a empresa trabalhe 20 dias por mês (cinco dias por semana). Bem a empresa pode produzir um único lote de mil peças A na primeira semana, seguido de um único lote de mil peças B na segunda semana, seguidos de mil peças C na terceira semana e finalmente um único lote d mil peças D na última semana. Desta forma serão feitos apenas quatro set-ups (se cada set-up demorar meia
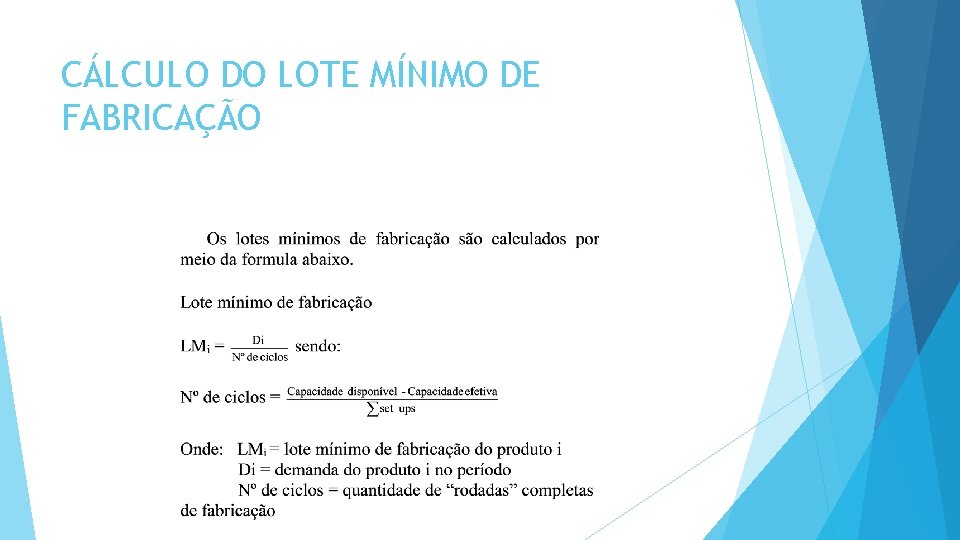
O que é lote mínimo de fabricação? Bem, o problema é que o cliente pode precisar da peça D na primeira semana do mês, ou ainda precisar dos quatro tipos de peças todos os dias. Desta forma, a empresa vai precisar reduzir o lote de fabricação de mil peças para um lote menor de forma que as mil peças serão feitas em vários lotes menores ( cinco lotes de 200 peças cada, por exemplo), porém serão feitos mais set-ups que vão consumir mais tempo. O número de ciclos representa a quantidade de vezes que uma “rodada” de peças é feita no período (mensal neste caso), por exemplo, se forem produzidos lotes de 200 peças cada, teremos cinco ciclos, ou seja, cinco “rodadas” de fabricação: 200 peças A, seguidas de 200 peças B, seguidas de 200 peças C, seguidas de 200 peças D, isto tudo cinco vezes no mês.
CÁLCULO DO LOTE MÍNIMO DE FABRICAÇÃO
NÍVEIS DE PLANEJAMENTO O planejamento das atividades de produção é bastante complexo e precisa ser realizado em diferentes horizontes de tempo, em outras palavras, é preciso pensar o que será produzido em longo prazo, o que será produzido em médio prazo e o que será produzido em curto prazo.
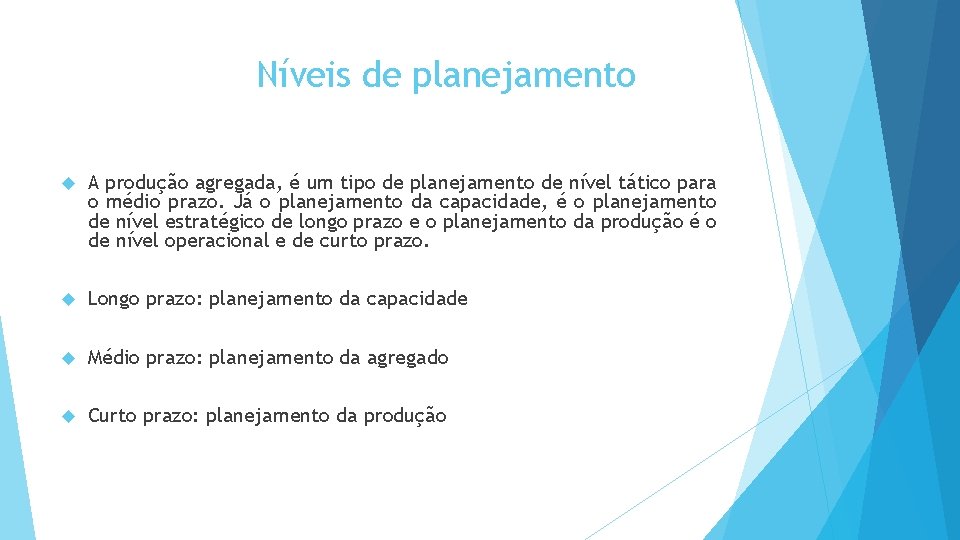
Níveis de planejamento A produção agregada, é um tipo de planejamento de nível tático para o médio prazo. Já o planejamento da capacidade, é o planejamento de nível estratégico de longo prazo e o planejamento da produção é o de nível operacional e de curto prazo. Longo prazo: planejamento da capacidade Médio prazo: planejamento da agregado Curto prazo: planejamento da produção
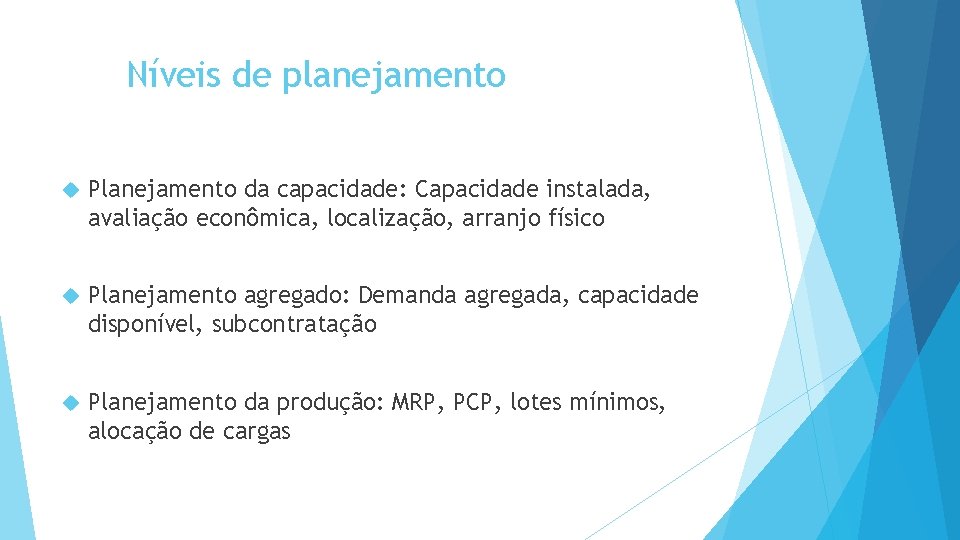
Níveis de planejamento Planejamento da capacidade: Capacidade instalada, avaliação econômica, localização, arranjo físico Planejamento agregado: Demanda agregada, capacidade disponível, subcontratação Planejamento da produção: MRP, PCP, lotes mínimos, alocação de cargas
PLANEJAMENTO DA CAPACIDADE O planejamento da capacidade é um planejamento de longo prazo, normalmente expresso em anos, com um horizonte de tempo, na maioria das indústrias brasileiras, de dois até cinco anos, dependendo do porte da empresa e da complexidade da produção. Este planejamento é de nível estratégico e orienta a empresa sobre o caminho a trilhar no futuro. As decisões do planejamento da capacidade incluem a intenção de ampliação da planta atual, a construção de novas plantas industriais, a aquisição e modernização de máquinas, a expansão da linha de produtos com novos lançamentos, um estudo de previsão de demanda de longo prazo e das tendências da economia como um todo e do setor, especificamente. Este planejamento envolve ainda a avaliação de como serão obtidos recursos para os investimentos necessários para o aumento da produção.
EXEMPLO A Fogobrás: é uma grande indústria montadora de fogões domésticos e possui atualmente uma capacidade de produção média diária de 2. 500 produtos. A empresa realizou um estudo de mercado, que indica possibilidade de crescimento de vendas, ao longo dos próximos cinco anos.
EXEMPLO A Fogobrás trabalha em dois turnos e tem capacidade para produzir 2. 500 fogões por dia. Mesmo que a empresa implante um terceiro turno de produção, não será capaz de produzir além de 3. 300 fogões por dia, utilizando o atual parque instalado. Além disso, há um aumento de custo estimado em aproximadamente 20% em relação ao custo dos outros turnos, no caso de implantação do terceiro turno, em função do trabalho noturno, encargos, transporte, custo de supervisão e de manutenção da qualidade serem mais elevados. Isto mostra que, se a empresa pretende atender o aumento de demanda previsto, será necessário investir no aumento da planta fabril, no aumento do número de máquinas, ou mesmo na construção de uma nova fábrica, se for o caso. São decisões que envolvem a avaliação da capacidade instalada; estudo do novo ponto de equilíbrio e grau de alavancagem operacional; localização das instalações; decisões de arranjo físico etc.
DIFICULDADE DE PLANEJAMENTO DA PRODUÇÃO EM FUNÇÃO DO MIX ELEVADO O mix de produtos oferecidos pela maioria das organizações é bastante alto e se eleva a cada dia. É praticamente impossível prever a demanda de cada um dos produtos individuais a serem vendidos. Um fabricante de produtos de linha branca, que atua com uma única linha de produtos, como fogões, por exemplo, pode produzir inúmeros modelos, cada qual com suas variações: fogões com quatro bocas ou seis bocas; com visor ou não na porta do forno; com acendimento automático ou acendimento manual; com tampa de vidro ou tampa de aço; com forno autolimpante ou tradicional; em quatro ou cinco cores distintas e assim por diante. Um fabricante de refrigeradores por sua vez, pode oferecer um grande mix de modelos apenas com a variação do volume interno do aparelho, tensão elétrica e cor. Desta forma, mesmo que a empresa atue com apenas uma linha de produtos, ela pode produzir dezenas ou até centenas de combinações de modelos.
DEMANDA AGREGADA Devido ao elevado número de modelos de produtos que uma empresa oferece no mercado seria impossível prever a demanda para cada um deles, individualmente, com algum grau de precisão. Por isso, é necessário “agregar”, ou seja, agrupar os inúmeros modelos em um número menor de famílias básicas que represente, de uma forma mais geral, a necessidade de produção. À demanda prevista para famílias básicas de produtos dá-se o nome de demanda agregada.
CRITÉRIOS DE AGREGAÇÃO PARA O PLANEJAMENTO Os inúmeros produtos que compõem o mix de produção são agrupados em diversas famílias, de acordo com as suas exigências e características de produção. Por exemplo, para o planejamento a longo e médio prazo, detalhes como a cor ou a tensão elétrica de uma geladeira não influenciam na tomada de decisão sobre a capacidade de produção. Para este fim, a demanda dos produtos pode ser agrupada, independentemente dos detalhes de cada produto, voltando ao exemplo dos fogões, é importante para o planejamento agregar a demanda dos fogões de seis bocas e fogões de quatro bocas, pois ambos tem características bastantes distintas. Em outras palavras, para se avaliar a capacidade de produção, tanto faz produzir mil fogões do modelo quatro bocas na cor marrom ou branco. No entanto, não é possível produzir mil fogões do modelo seis bocas no lugar de mil fogões do modelo quatro bocas, já que os tempos de produção envolvidos são diferentes para os dois modelos. Os critérios de agregação de demanda podem ser muito particulares de cada empresa, em função dos processos produtivos por ela adotados, sendo impossível elaborar uma metodologia que possa englobar ampla faixa de empresas e produtos.
PLANEJAMENTO DA PRODUÇÃO Trata-se de um planejamento de curto prazo, normalmente expresso em semanas. Este planejamento é de nível operacional e especifica a produção diária dos produtos totalmente desagregados em suas mínimas especificações de detalhes tais como cor, tensão, tipo, modelo, embalagem etc. A produção diária geralmente ocorre de forma linear ao longo da semana. O planejamento da produção inclui o planejamento da necessidade de materiais, geralmente obtida por meio do MRP (Materials requeriment planning) , o planejamento da produção em si, com a elaboração dos planos diários de produção, baseados nos lotes mínimos de produção, em função do tempo e número de set-ups que precisam ser feitos, alocação de cargas nas linhas de montagem e de pré-fabricação, além de outros fatores.
PLANEJAMENTO AGREGADO O planejamento agregado visa a compatibilizar os recursos produtivos da empresa com a demanda agregada, no médio prazo, isto é, com o horizonte de cinco a 18 meses aproximadamente (MARTINS E LAUGENI, 2001). O planejamento agregado é uma ferramenta de planejamento de médio ou longo prazo que é utilizada para calcular as necessidades brutas para os próximos 12 meses (. . . ) na manufatura, a meta do planejamento agregado é nivelar a demanda dos produtos da empresa com sua capacidade ou habilidade de fornece-los a um custo mínimo (DAVIS et al, 2001)
PLANEJAMENTO AGREGADO O planejamento agregado é de nível tático e especifica a produção mensal dos produtos ou grupos de produtos. A demanda anual geralmente não ocorre de forma linear ao longo dos meses, via de regra a demanda apresenta sazonalidade ao longo do ano.
PLANEJAMENTO AGREGADO Por exemplo da Fogobrás, a empresa pretende vender 800 mil fogões no ano 1 de seu planejamento de capacidade. Isto significa que a empresa pode produzir de 66 a 67 mil produtos por mês, apesar de a demanda variar, em função dos períodos de sazonalidade. As vendas aumentam significativamente próximo ao mês de maio, em função do dia das mães, e próximo ao fim do ano, em função das festas natalinas e do pagamento do décimo terceiro salário, que sempre tornam as atividades comerciais especialmente ativas neste período. Por outro lado, os meses do início e do meio do ano são especialmente ruins para a comercialização deste tipo de produto. A concorrência pelo “bolso dos consumidores” com os gastos com material escolar, férias e contas a serem pagas das compras de final de ano contribuem para o arrefecimento do comércio de fogões nesses períodos.
PLANEJAMENTO AGREGADO - O planejamento agregado tem por finalidade definir de antemão o que será feito para atender a demanda de característica sazonal com uma produção de característica contínua. Em outras palavras, é o processo de balanceamento da produção com a demanda, ao menor custo possível. O planejamento agregado envolve a tomada de decisões a respeito de questões como, por exemplo: a empresa entrar de férias nos períodos de baixa demanda; fabricar produtos para estoque nos períodos de baixa demanda para vende-los nos períodos de maior demanda; trabalhar em regime de horas extras quando preciso; estabelecer um turno temporário adicional nos períodos de maior demanda; subcontratar a fabricação do produto ou parte dele em outras fábricas com capacidade ociosa; atrasar, antecipar ou negociar a entrega para alguns clientes.