
PERT dr hab Jerzy Supernat Instytut Nauk Administracyjnych

PERT dr hab. Jerzy Supernat Instytut Nauk Administracyjnych Uniwersytet Wrocławski
PERT Ü technika planowania i kontrolowania złożonych działań wielopodmiotowych Ü opracowana w drugiej połowie lat pięćdziesiątych XX wieku Ü poprzednik przyjętego w Toyota Motor Corporation systemu kanban (just in time) dr hab. Jerzy Supernat
PERT Kanban jest jedną z najsłynniejszych innowacji produk- cyjnych w organizacji Toyota Motor Corporation opracowaną i wdrożoną na początku lat sześćdziesiątych XX wieku pod kierownictwem Eiji Toyody (ur. 1913) i Taiichi Ohno (1912 -1990) (już w latach trzydziestych jej ideę obmyślił założyciel i twórca motoryzacyjnego giganta Kiichiro Toyoda, 1894 -1952, ale ówczesne warunki nie pozwoliły jej zrealizować), powszechnie znaną pod angielską nazwą just-in-time (JIT). Jej istotą jest dążenie do maksymalnego skrócenia czasu realizacji zamówień klien- tów (Toyota produkuje samochody na zamówienie) oraz do wyeliminowania wszelkich zapasów z procesu produkcyjnego. dr hab. Jerzy Supernat
PERT System Produkcyjny Toyota Production System – TPS TPS Thinking People System – TPS dr hab. Jerzy Supernat
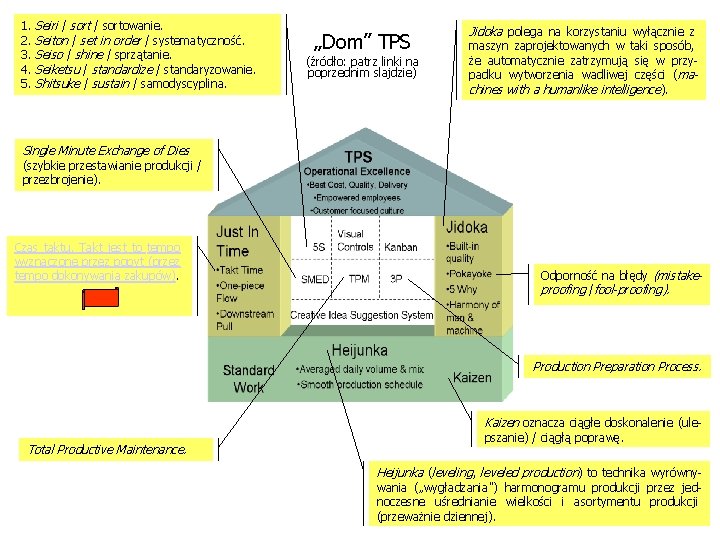
PERT 1. Seiri / sortowanie. 2. Seiton / set in order / systematyczność. 3. Seiso / shine / sprzątanie. 4. Seiketsu / standardize / standaryzowanie. 5. Shitsuke / sustain / samodyscyplina. Jidoka polega na korzystaniu wyłącznie z „Dom” TPS (źródło: patrz linki na poprzednim slajdzie) maszyn zaprojektowanych w taki sposób, że automatycznie zatrzymują się w przypadku wytworzenia wadliwej części (machines with a humanlike intelligence). Single Minute Exchange of Dies (szybkie przestawianie produkcji / przezbrojenie). Czas taktu. Takt jest to tempo wyznaczone przez popyt (przez tempo dokonywania zakupów). Odporność na błędy (mistakeproofing /fool-proofing). Production Preparation Process. Kaizen oznacza ciągłe doskonalenie (ule. Total Productive Maintenance. pszanie) / ciągłą poprawę. Heijunka (leveling, leveled production) to technika wyrówny- wania („wygładzania") harmonogramu produkcji przez jednoczesne uśrednianie wielkości i asortymentu produkcji (przeważnie dziennej).
PERT Na temat Systemu Produkcyjnego Toyoty zob. prace samego Taiichi Ohno: Toyota Production System: Beyond Large-Scale Production, Productivity Press, Cambridge, Mass. 1988 oraz Taiichi Ohno's Workplace Management, translated by Jon Miller, Gemba Press 2007, a także Jeffrey K. Liker, Droga Toyoty. 14 zasad zarządzania wiodącej firmy produkcyjnej świata, przekł. Grzegorz Łuczkiewicz, MT Biznes, Warszawa 2005. dr hab. Jerzy Supernat
PERT System Produkcyjny Toyoty znany jest również jako Lean Manufacturing i Lean Production. Koncepcja oszczędnej produkcji (lean manufacturing / lean production) łączy zalety produkcji rzemieślniczej i produkcji masowej, pozwalając uniknąć wysokich kosztów pierwszej i sztywności drugiej. Produkcja jest oszczędna (dosłownie szczupła – lean) w tym sensie, że wymaga mniej wszystkiego: wysiłku ludzkiego, przestrzeni roboczej, inwestycji w narzędzia, czasu przygotowania nowego produktu itd. Wymaga także mniejszej liczby niezbędnych zapasów, co powoduje zmniejszenie liczby usterek i umożliwia zwiększenie różnorodności produktów. Być może najbardziej charakterystyczną cechą oszczędnej produkcji, odróżniającą ją od produkcji masowej, jest jej cel. Ta druga zadowala się ograniczonym celem czy standardem: „wystarczająco dobry” (good enough), co prowadzi do przyjęcia takich rozwiązań, jak dopuszczalna liczba usterek, maksymalny poziom zapasów, wąski zakres standardowych produktów itp. Poprawa w tych dziedzinach miałaby być jakoby zbyt kosztowna lub przekraczać możliwości człowieka. Oszczędna produkcja z kolei orientuje się wyraźnie i jednoznacznie na doskonałość: stale zmniejszające się koszty, całkowitą eliminację zapasów, zerową liczbę usterek, nieskończoną różnorodność produktów itp. Rzecz jasna, żaden system oszczędnej produkcji (w tym przyjęty w Toyota Motor Corporation) jeszcze nie osiągnął i przypuszczalnie nigdy nie osiągnie tej ziemi obiecanej, ale wytrwałe dążenie do doskonałości niewątpliwie przynosi poprawę i lepsze rezultaty. Termin lean production zaproponował John Krafcik, amerykański inżynier, uczestnik głośnego projektu z drugiej połowy XX wieku poświęconego przyszłości samochodu i sposobom jego produkcji: The International Motor Vehicle Program (IMVP) at Massachusetts Institute of Technology Research. Program ten zaowocował między innymi książką poświęconą oszczędnej produkcji w przemyśle samochodowym: James P. Womack, Daniel T. Jones, Daniel Roos, The Machine that Changed the World. The Story of Lean Production, Harper. Collins Publishers 1991. dr hab. Jerzy Supernat
PERT Technikę PERT opracowała jedna z najstarszych firm konsultingowych Booz Allen Hamilton założona w 1914 roku przez Edwina G. Booza. dr hab. Jerzy Supernat
PERT William A. Bocchino PERT jest techniką, która pozwala na symulację złożonych przedsięwzięć przy użyciu ściśle zdefiniowanego, ilościowo-symbolicznego modelu. Model ten jest modelem dynamicznym a nie statycznym, w tym sensie, że automatycznie reaguje na zmianę. Model PERT składa się z oszacowanej siatki czynności i zdarzeń, dostarczającej informacji, na podstawie których kierownik może określić, czy wymagania harmonogramu będą spełnione. Model ten pozwala również kierownikowi określić, które czynności (prace lub zadania) są najbardziej krytyczne i powinny być starannie zbadane. Informuje on również kierownictwo o pracach niekrytycznych, co pozwala na bardziej ekonomiczne wykorzystanie siły roboczej i innych środków. Prócz tego, gdy przedsięwzięcie znajduje się w trakcie realizacji i zmiany planu stają się oczywiste z powodu wprowadzenia nowych wymagań, występowania poślizgów itd. , model PERT może być dostosowany do tych zmian i sprawdzony doświadczalnie przy okreś-laniu niezbędnego działania, które należy podjąć, aby wykonać har-monogram przedsięwzięcia. dr hab. Jerzy Supernat
PERT P - Program / Project E - Evaluation and R - Review T – Technique dr hab. Jerzy Supernat
PERT P - Program E - Evaluation R - Research T - Task The Kościuszko Foundation Dictionary, 1960: pert – a. 1. śmiały, arogancki. 2. US dial. w dobrym nastroju, żywy. dr hab. Jerzy Supernat
PERT Św. Hieronim (patron tłumaczy): Nie tłumaczymy słów, lecz treść (komunikat), jaką one niosą. dr hab. Jerzy Supernat
William Shakespeare, Romeo and Juliet: A rose by any other name would smell as sweet. To, co zwiemy różą, pod inną nazwą równie by pachniało (przekł. Stanisław Barańczak).
PERT P - Planowanie E - Etapów i R - Rewizja T - Terminów dr hab. Jerzy Supernat
PERT Podstawowym celem techniki PERT (a dokładniej techniki PERT/TIME) jest: zidentyfikowanie ścieżki krytycznej, czyli ciągu czynności wyznaczających czas trwania całego przedsięwzięcia (w powstałych później odmianach techniki PERT przy wyznaczaniu ścieżki krytycznej uwzględnia się jeszcze inne względy, na przykład koszty, co prowadzi do techniki PERT/COST).
PERT Wyznaczenie ścieżki krytycznej ma miejsce w ostatnim etapie metodyki PERT-u, która razem składa się z pięciu etapów postępowania.
PERT Etap 1. Wyodrębnienie przewidywanych w realizacji końcowego i całościowego celu przedsięwzięcia czynności (działań) i zdarzeń. Quidquid agis, prudenter agas et respice finem! Cokolwiek czynisz, czyń roztropnie i patrz końca! dr hab. Jerzy Supernat
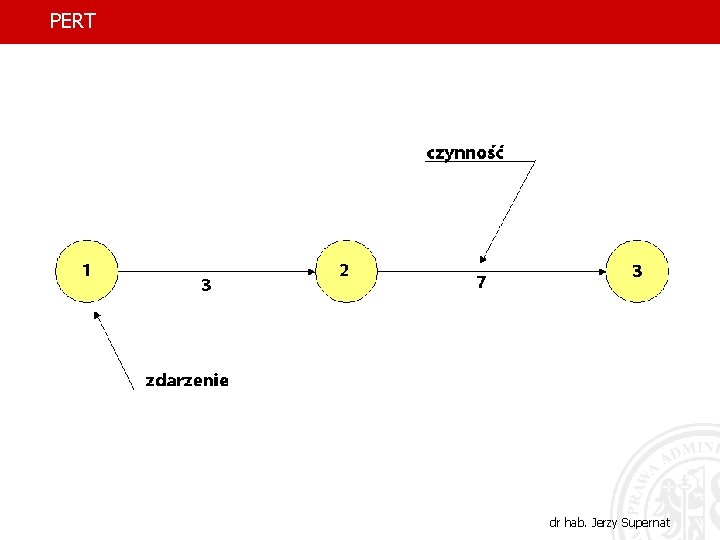
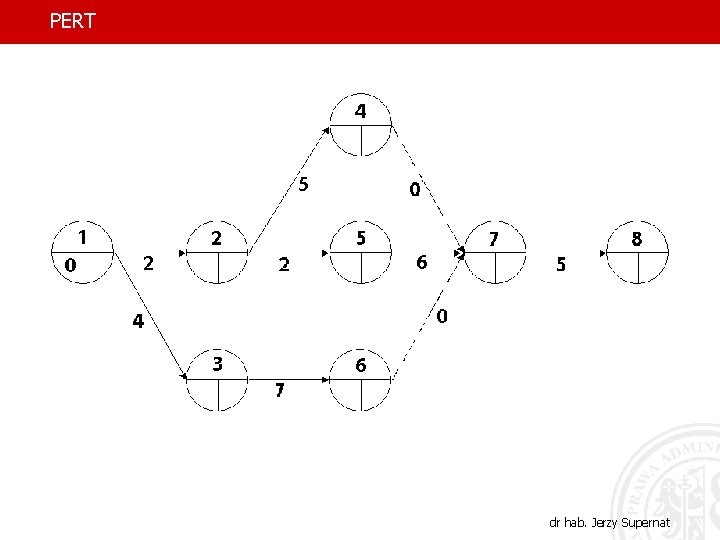
PERT Etap 2. Ustalenie zależności między wyodrębnionymi czynnościami i zdarzeniami. Chodzi o ustalenie, które czynności są determinujące, a które determinowane, oraz o zidentyfikowanie tych czynności, które w danym czasie mogą być wykonane jednocześnie. Innymi słowy, chodzi o ustalenie czynności zależnych (powiązanych więziami technicznymi) oraz czynności niezależnych (równoległych). dr hab. Jerzy Supernat
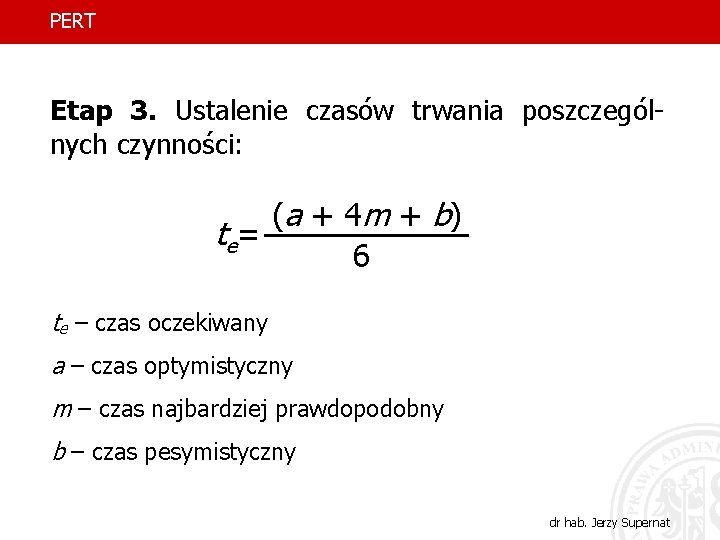
PERT Etap 3. Ustalenie czasów trwania poszczególnych czynności: (a + 4 m + b) t e= 6 te – czas oczekiwany a – czas optymistyczny m – czas najbardziej prawdopodobny b – czas pesymistyczny dr hab. Jerzy Supernat
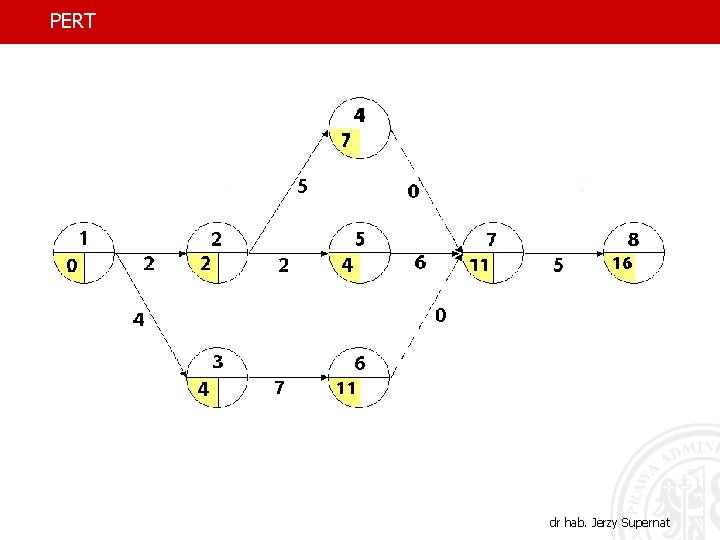
PERT Etap 4. Ustalenie terminów zdarzeń oraz terminów czynności: • najwcześniejszego możliwego terminu wystąpienie zdarzenia • najpóźniejszego dopuszczalnego terminu wystąpienie zdarzenia • najwcześniejszego możliwego terminu rozpoczęcia czynności • najpóźniejszego dopuszczalnego terminu rozpoczęcia czynności • najwcześniejszego możliwego terminu zakończenia czynności • najpóźniejszego dopuszczalnego terminu zakończenia czynności dr hab. Jerzy Supernat
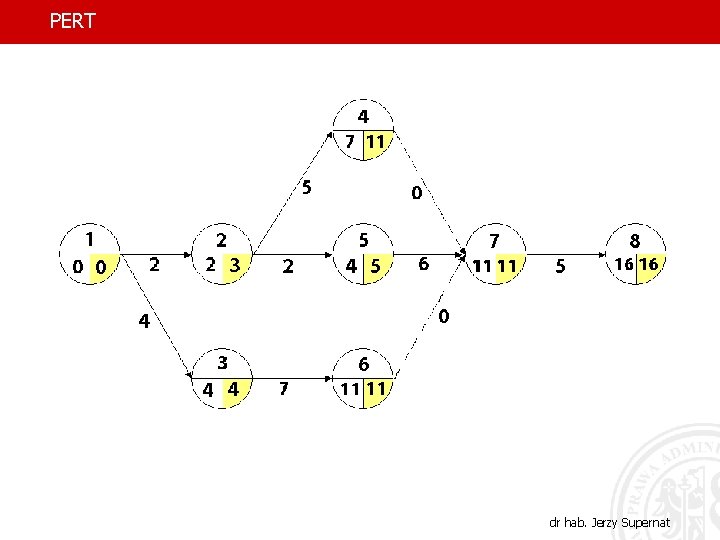
PERT Etap 5. Wyznaczenie ścieżki krytycznej. Ścieżka krytyczna jest najdłuższą ścieżką od rozpoczęcia do zakończenia przedsięwzięcia i – tym samym – wyznacza całkowity czas jego trwania. Można ją zdefiniować jako ścieżkę czynności o najmniejszych dodatnich lub największych ujemnych zapasach czasu (w języku potocznym zapas czasu jest to dopuszczalny poślizg dla czynności). Ponieważ ścieżka krytyczna określa całkowity czas trwania przedsięwzięcia, każde skrócenie tego czasu może być osiągnięte jedynie przez skrócenie czasu trwania czynności leżących na ścieżce krytycznej. Z drugiej strony, każde niedotrzymanie zaplanowanego czasu trwania czynności leżących na ścieżce krytycznej stawia pod znakiem zapytania dotrzymanie terminu zakończenia całego przedsięwzięcia. dr hab. Jerzy Supernat
PERT dr hab. Jerzy Supernat
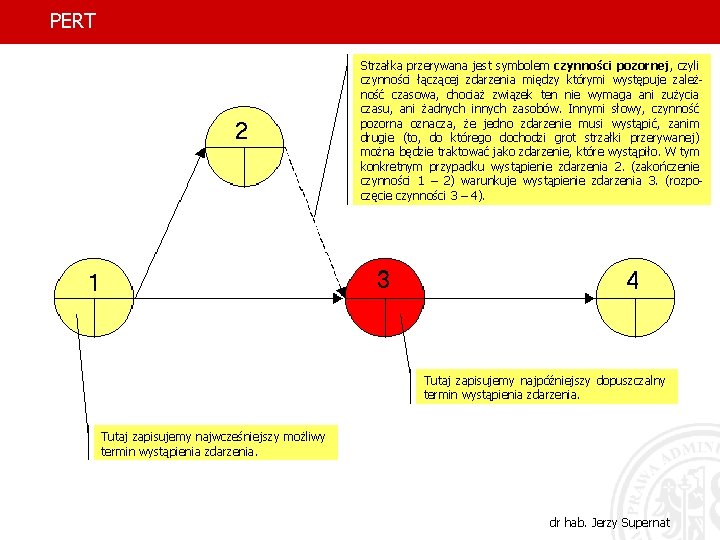
PERT Strzałka przerywana jest symbolem czynności pozornej, czyli czynności łączącej zdarzenia między którymi występuje zależność czasowa, chociaż związek ten nie wymaga ani zużycia czasu, ani żadnych innych zasobów. Innymi słowy, czynność pozorna oznacza, że jedno zdarzenie musi wystąpić, zanim drugie (to, do którego dochodzi grot strzałki przerywanej) można będzie traktować jako zdarzenie, które wystąpiło. W tym konkretnym przypadku wystąpienie zdarzenia 2. (zakończenie czynności 1 – 2) warunkuje wystąpienie zdarzenia 3. (rozpoczęcie czynności 3 – 4). Tutaj zapisujemy najpóźniejszy dopuszczalny termin wystąpienia zdarzenia. Tutaj zapisujemy najwcześniejszy możliwy termin wystąpienia zdarzenia. dr hab. Jerzy Supernat
PERT dr hab. Jerzy Supernat
PERT dr hab. Jerzy Supernat
PERT dr hab. Jerzy Supernat
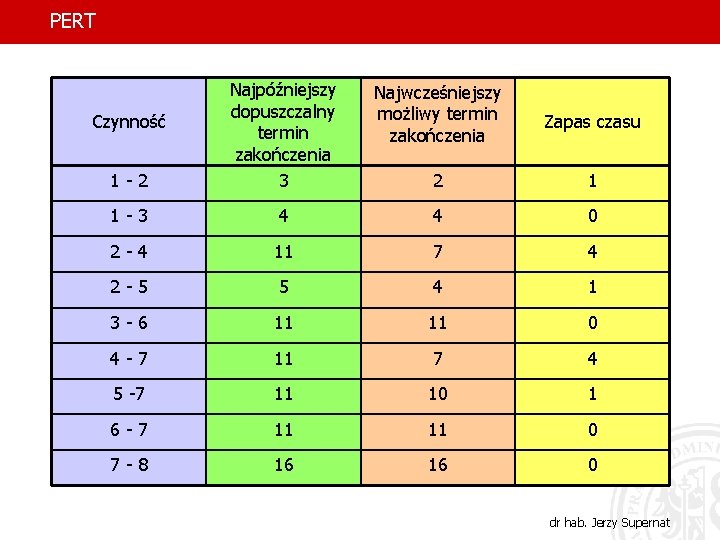
PERT Najwcześniejszy możliwy termin zakończenia Zapas czasu 1 - 2 Najpóźniejszy dopuszczalny termin zakończenia 3 2 1 1 - 3 4 4 0 2 - 4 11 7 4 2 - 5 5 4 1 3 - 6 11 11 0 4 - 7 11 7 4 5 -7 11 10 1 6 - 7 11 11 0 7 - 8 16 16 0 Czynność dr hab. Jerzy Supernat
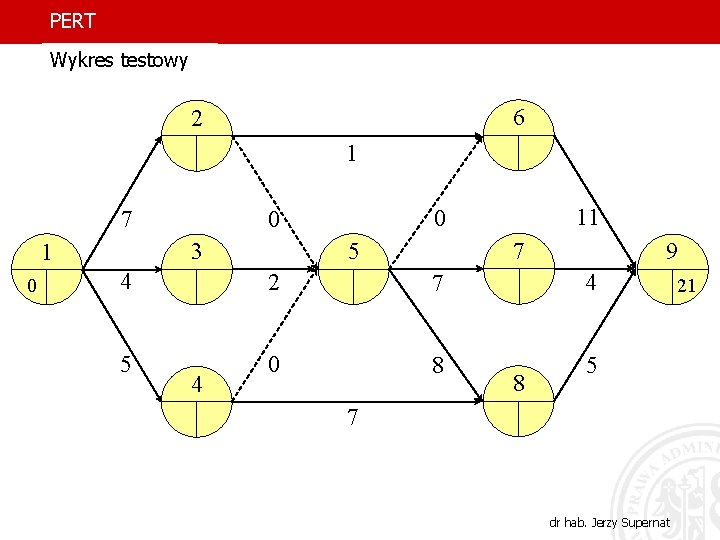
PERT Wykres testowy 6 2 1 7 0 7 5 3 1 11 0 0 9 4 2 7 4 5 0 8 5 4 8 7 dr hab. Jerzy Supernat 21
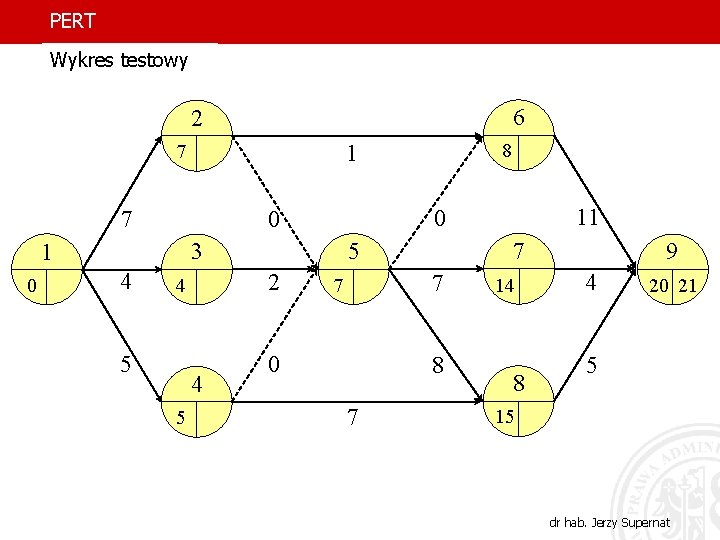
PERT Wykres testowy 6 2 1 7 7 0 2 4 5 7 5 3 4 11 0 0 1 8 7 7 0 8 7 14 8 9 4 20 21 5 15 dr hab. Jerzy Supernat
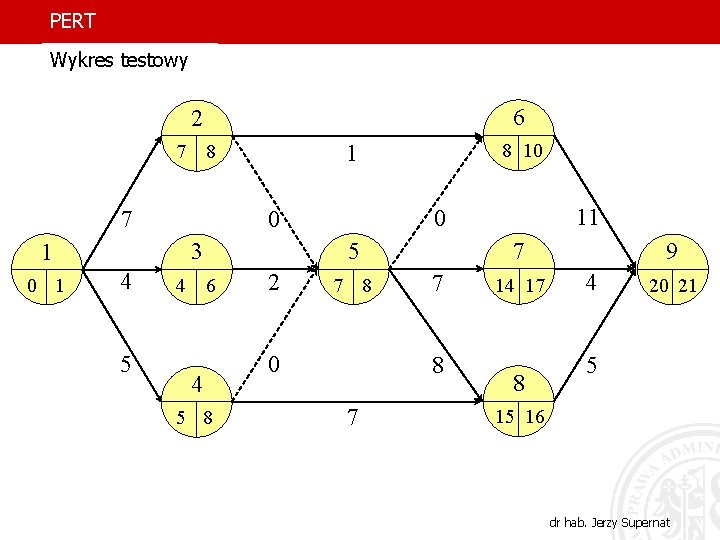
PERT Wykres testowy 6 2 7 5 4 6 4 5 8 2 11 7 5 3 4 8 10 0 0 1 1 8 7 7 8 0 7 8 7 14 17 8 9 4 20 21 5 15 16 dr hab. Jerzy Supernat
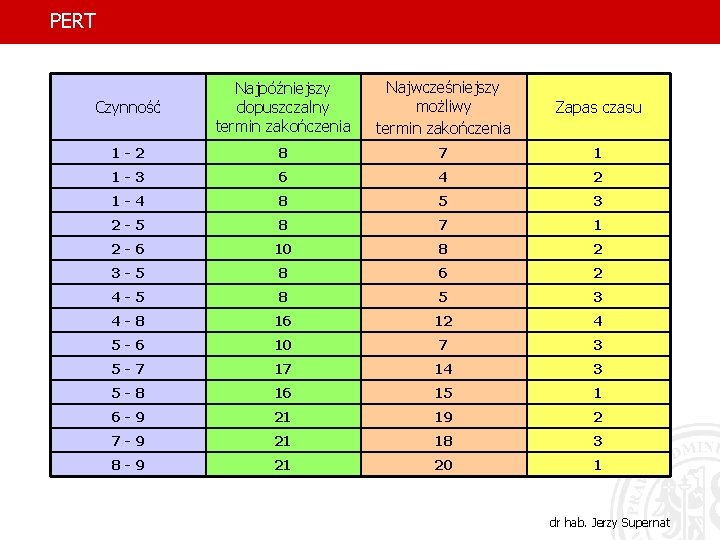
PERT Czynność Najpóźniejszy dopuszczalny termin zakończenia Najwcześniejszy możliwy termin zakończenia Zapas czasu 1 -2 8 7 1 1 -3 6 4 2 1 -4 8 5 3 2 -5 8 7 1 2 -6 10 8 2 3 -5 8 6 2 4 -5 8 5 3 4 -8 16 12 4 5 -6 10 7 3 5 -7 17 14 3 5 -8 16 15 1 6 -9 21 19 2 7 -9 21 18 3 8 -9 21 20 1 dr hab. Jerzy Supernat
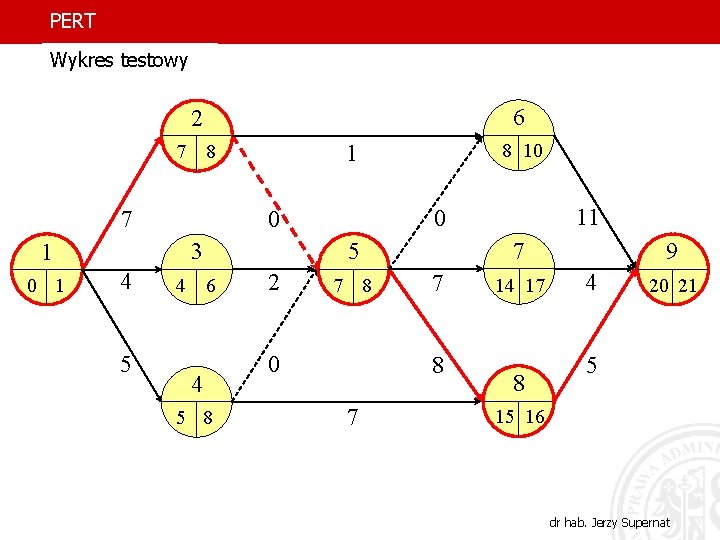
PERT Wykres testowy 6 2 7 5 4 6 4 5 8 2 11 7 5 3 4 8 10 0 0 1 1 8 7 7 8 0 7 8 7 14 17 8 9 4 20 21 5 15 16 dr hab. Jerzy Supernat
PERT Sporządzenie wykresu PERT i wyznaczenie ścieżki krytycznej daje wiele istotnych korzyści. Ich katalog podany przez A. Idźkiewicza obejmuje następujące: • budowa siatki zmusza do dokładnego przemyślenia całego przedsięwzięcia • uzyskany graficzno-rachunkowy model przedsięwzięcia ułatwia skontrolowanie logiki jego układu, następstwa i równoległości czynności • cel przedsięwzięcia i wszystkie wiodące do niego etapy pośrednie zostają ściśle sprecyzowane • budowa siatki wymaga uczestnictwa wszystkich współpracu- jących w przedsięwzięciu i – tym samym – zapewnia lepsze zrozumienie i koordynację działań wiodących do wspólnego celu dr hab. Jerzy Supernat
PERT • siatka pozwala na ścisłe sprecyzowanie zakresu odpowiedzialności każdego z kierowniczych pracowników współdziałających w przedsięwzięciu • w trakcie ustalania ścieżki krytycznej ujawniają się zależności i problemy, które w innych technikach planowania nie są ani oczywiste, ani sprecyzowane • ustalony zostaje ciąg działań, które decydują w sposób zasadniczy o pomyślnym zakończeniu przedsięwzięcia w ustalonym terminie, a to umożliwia stosowanie zasady zarządzania przez wyjątki i skoncentrowanie uwagi kierownictwa przedsięwzięcia na działaniach znajdujących się na ścieżce krytycznej, a nie rozpraszanie jej na kontrolowanie i ewentualne przyspieszanie działań niekrytycznych, których czas trwania w ramach istniejących zapasów czasu nie wpływa na dotrzymanie terminu zakończenia przedsięwzięcia dr hab. Jerzy Supernat
PERT • znajomość zapasów czasu na ścieżkach niekrytycznych często pozwala lepiej wykorzystać dostępne na tych ścieżkach zasoby przez „przerzucenie” ich do działań krytycznych w celu pewniejszej ich realizacji w terminie, bądź też przez wykorzystanie ich w innych przedsięwzięciach • znajomość ścieżki krytycznej umożliwia planowanie rozdziału zasobów w sposób bardziej równomierny i gwarantujący pomyślny przebieg przedsięwzięcia: można na przykład zaplanować z zapasem liczbę części zamiennych do maszyn pracujących na ścieżce krytycznej, zapewnić rezerwy zasobów ludzkich dla działań na tej ścieżce, zainstalować awaryjne agregaty prądowe itp. • końcowy termin realizacji przedsięwzięcia zostaje ustalony w sposób logiczny i realny, co pozwala na odpowiedzialne planowanie terminów dostaw, terminów rozpoczęcia następnych przedsięwzięć itd. dr hab. Jerzy Supernat
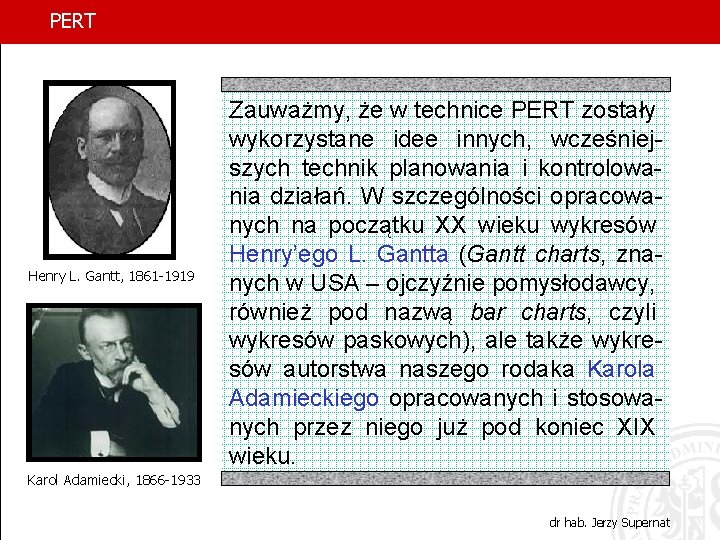
PERT Henry L. Gantt, 1861 -1919 Zauważmy, że w technice PERT zostały wykorzystane idee innych, wcześniejszych technik planowania i kontrolowania działań. W szczególności opracowanych na początku XX wieku wykresów Henry’ego L. Gantta (Gantt charts, znanych w USA – ojczyźnie pomysłodawcy, również pod nazwą bar charts, czyli wykresów paskowych), ale także wykresów autorstwa naszego rodaka Karola Adamieckiego opracowanych i stosowanych przez niego już pod koniec XIX wieku. Karol Adamiecki, 1866 -1933 dr hab. Jerzy Supernat
PERT Karol Adamiecki: Badania moje na polu organizacji zaczęły się od faktu mało na pozór znaczącego; miałem do rozstrzygnięcia (w 1895 r. – JS) zagadnienie powiększenia produkcji niewielkiego oddziału w hucie żelaza. Produkcja dzienna brygady robotników zajętych walcowaniem cienkiej blachy wydawała mi się zbyt mała. Początkowo sądziłem, że powodem tego była opieszałość robotników, tym bardziej że majstrowie cudzoziemcy, uważani za pierwszorzędnych fachowców, w tym właśnie upatrywali przyczynę małej wytwórczości, krytykując ostro naszych robotników. Drażniło to moją ambicję narodową, zwłaszcza, iż przy bliższej obserwacji przekonałem się, że robotnicy pracowali gorliwie. dr hab. Jerzy Supernat
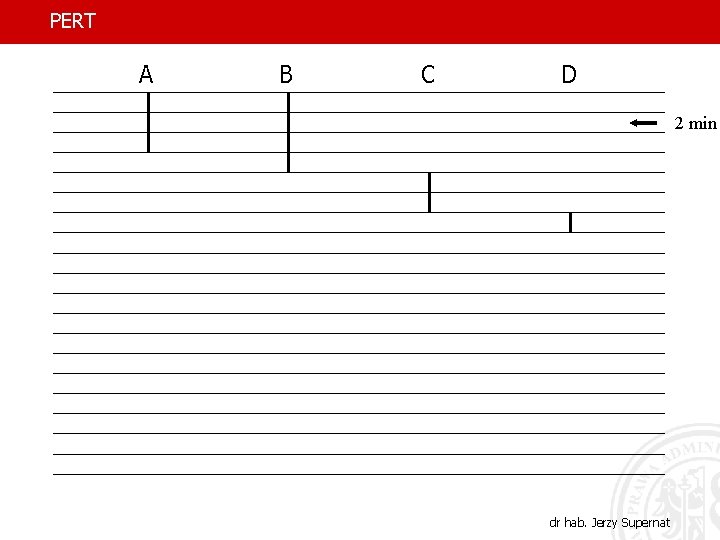
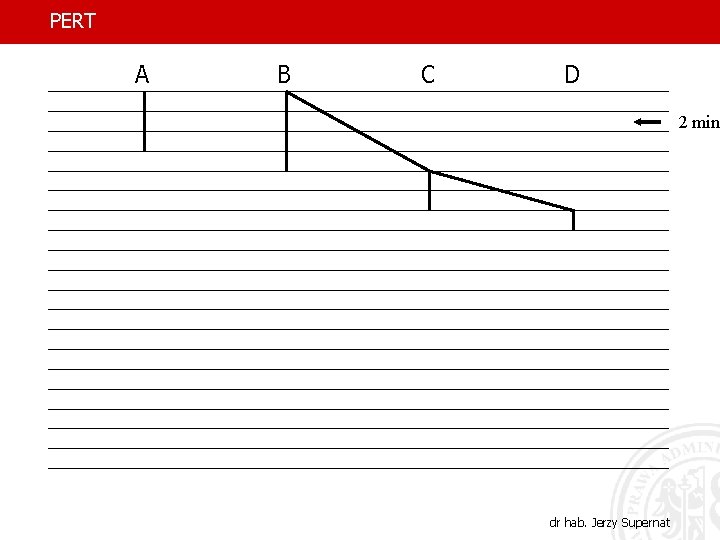
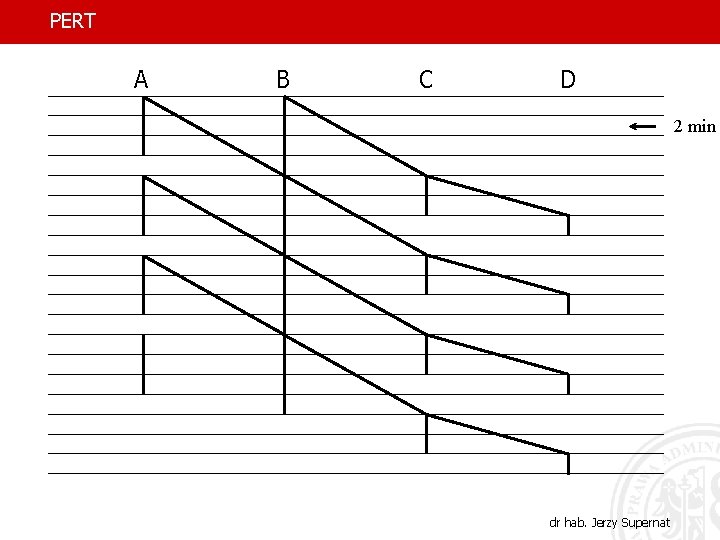
PERT Zacząłem tedy badać coraz bliżej i szukać innych przyczyn, przy czym powziąłem myśl notowania czasu poszczególnych operacji za pomocą zegarka i sekundomierza. Badania moje nie były łatwe, musiałem je robić ukradkiem, tak aby tego nie zauważono, drażniłoby to bowiem robotników, majstrowie zaś mogli mi zaszkodzić w opinii szefa, również cudzoziemca, którego byłem początkującym asystentem. W ciągu kilku miesięcy zebrałem wiele cyfr, z których jednak nie mogłem wyprowa-dzić żadnych wniosków, póki nie wpadłem na myśl ułożenia ich w wykresy (podkr. JS). Wtedy od razu rzuciła mi się w oczy główna przyczyna wielkich strat cza-su, wynikająca z braku wzajemnego uzgodnienia poszcze-gólnych operacji. dr hab. Jerzy Supernat
PERT A B C D 2 min dr hab. Jerzy Supernat
PERT A B C D 2 min dr hab. Jerzy Supernat
PERT A B C D 2 min dr hab. Jerzy Supernat
PERT Zastanów się, czy ten, komu się sprzedajesz, pamięta o zasadach eksploatacji. Inaczej bardzo szybko pójdziesz na złom. Karol Adamiecki dr hab. Jerzy Supernat
PERT Poza tym warto pamiętać, że w 1948 r. inżynier Bolesław Miszułowicz kierował we Wrocławiu, w związku z wystawą dorobku Ziem Północnych i Zachodnich, budową Pawilonu Przemysłu Ciężkiego o kubaturze 40 tys. metrów sześciennych (de facto czynną fabryką, bowiem maszyny, ciężkie obrabiarki itp. pokazywano tam w normalnym biegu produkcyjnym), stosując (po raz kolejny zresztą) swoją „metodę eliminacji i kolejnych przybliżeń”, której myśl zasadnicza była identyczna z tą, jaka pojawiła się 10 lat później w technice PERT. Budowa stalowej hali, wykorzystywanej do dnia dzisiejszego, trwała 75 dni (żadne przedsiębiorstwo nie chciało podjąć się jej wykonania w czasie krótszym niż 15 miesięcy!), a jej koszt był o ponad 30 procent niższy od porównywalnych, realizowanych w tamtym czasie, inwestycji.
Myśli końcowe It pays to plan ahead. It wasn't raining when Noah built the ark. Richard C. Cushing Proper preparation prevents poor performance. Charlie Batch dr hab. Jerzy Supernat
- Slides: 44