
PERANCANGAN SISTEM MANUFAKTUR Azizah Aisyati Pendahuluan 4 fungsi
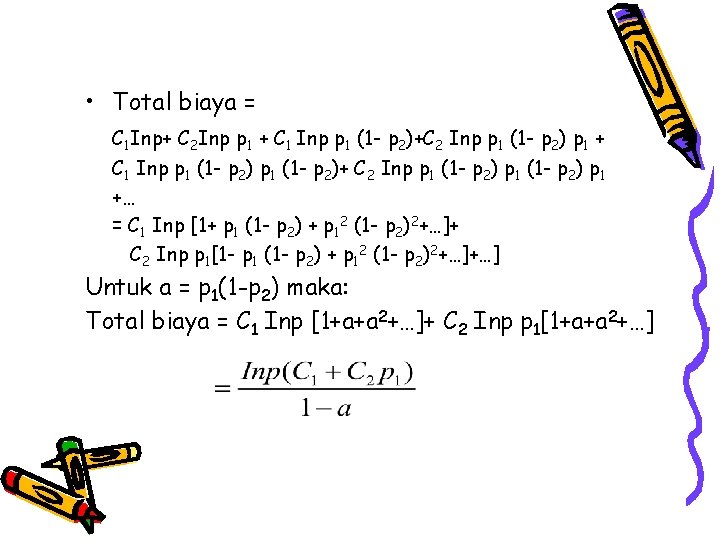
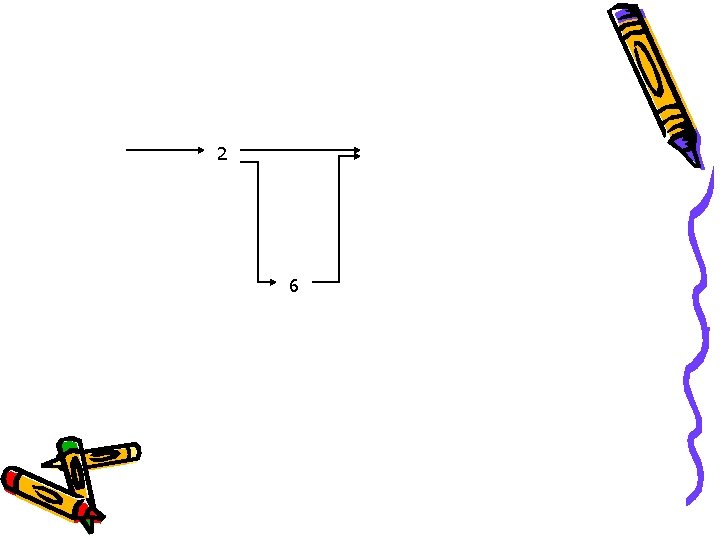
- Slides: 45
PERANCANGAN SISTEM MANUFAKTUR Azizah Aisyati
Pendahuluan 4 fungsi penting dalam perusahaan: • Product designer • Process designer • Production planner • Facilities planner
Analisis produk • Perancangan produk dengan QFD • Pengembangan produk uji kelayakan • Uji produk uji teknis dan konsumen
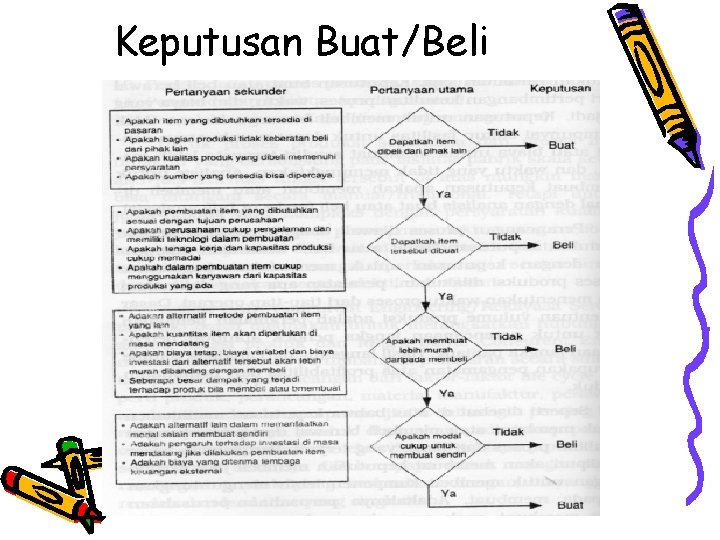
Keputusan Buat/Beli
Berdasarkan keputusan yang diambil, dibuat daftar komponen yang memuat: • Nomor komponen • Nama komponen • Nomor gambar • Jumlah komponen • Spesifikasi bahan • Keputusan buat/beli
• Contoh Sebuah pabrik merancang kebutuhan produk “x” yang terbuat dari plastik keras. Ada tiga alternatif untuk mendapatkan komponen tersebut: Alternatif A Perusahaan lain yang mensuplai produk x dengan harga 7 juta per 1000 unit. Harga termasuk biaya alat dan pemasangan alat dengan minimum pemesanan 20000 unit. Perusahaan mengeluarkan biaya 30 juta untuk teknisi.
Alternatif B Teknisi pabrik akan mencetak produk x sendiri dengan biaya 650 juta. Produk x diproduksi dengan alat cetak otomatis dengan biaya 3 juta per 1000 unit. Alternatif C untuk cetakan jenis lain biayanya 1100 juta. Pemasangan alat per 1000 unit adalah 2 juta.
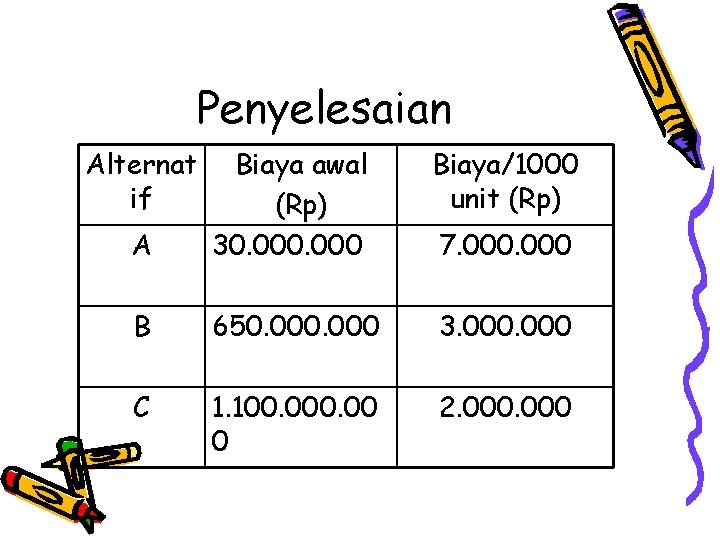
Penyelesaian Alternat if Biaya/1000 unit (Rp) A Biaya awal (Rp) 30. 000 B 650. 000 3. 000 C 1. 100. 00 0 2. 000 7. 000
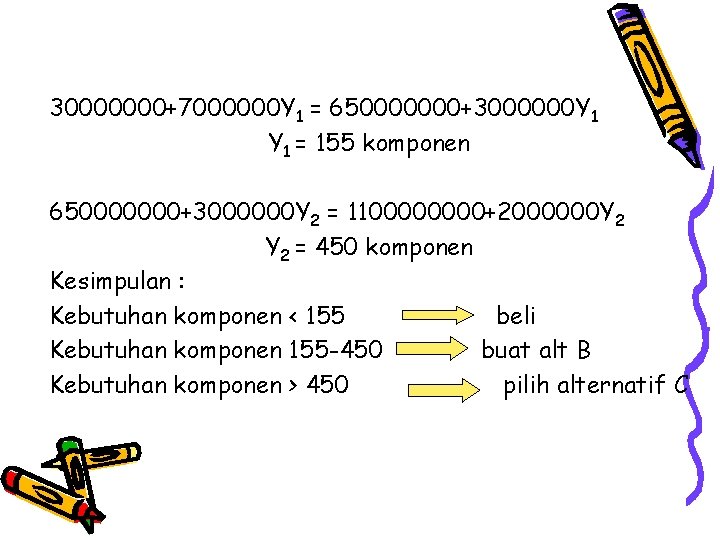
30000000+7000000 Y 1 = 650000000+3000000 Y 1 = 155 komponen 650000000+3000000 Y 2 = 110000+2000000 Y 2 = 450 komponen Kesimpulan : Kebutuhan komponen < 155 beli Kebutuhan komponen 155 -450 buat alt B Kebutuhan komponen > 450 pilih alternatif C
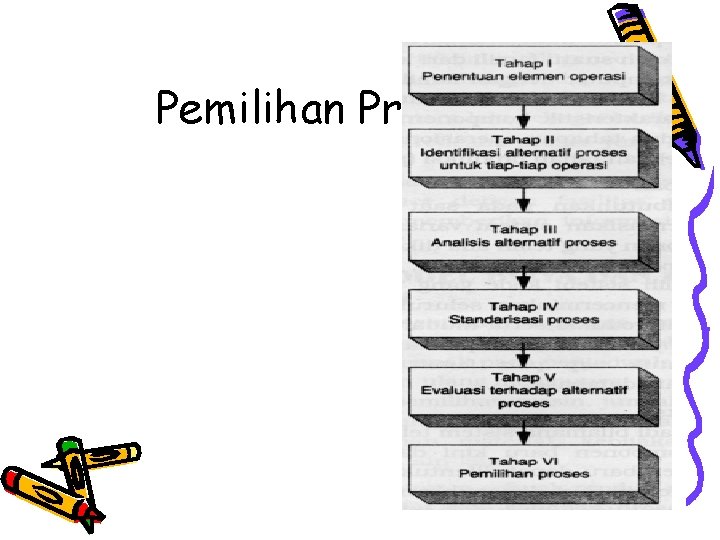
Pemilihan Proses
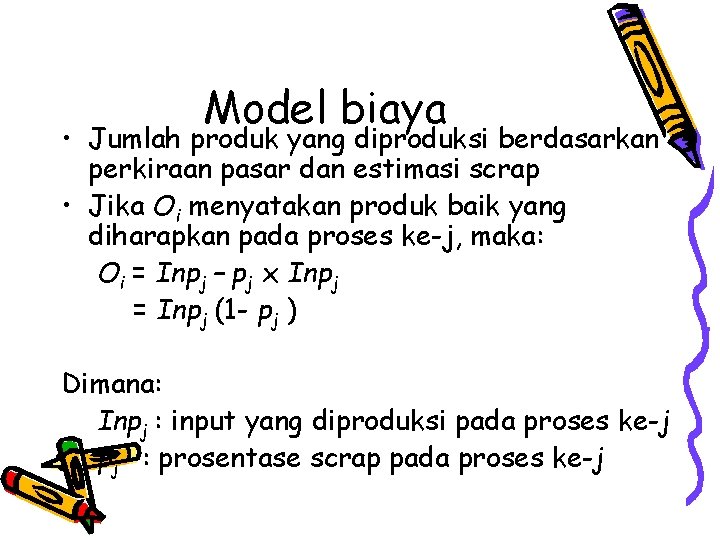
Model biaya • Jumlah produk yang diproduksi berdasarkan perkiraan pasar dan estimasi scrap • Jika Oi menyatakan produk baik yang diharapkan pada proses ke-j, maka: Oi = Inpj – pj x Inpj = Inpj (1 - pj ) Dimana: Inpj : input yang diproduksi pada proses ke-j pj : prosentase scrap pada proses ke-j
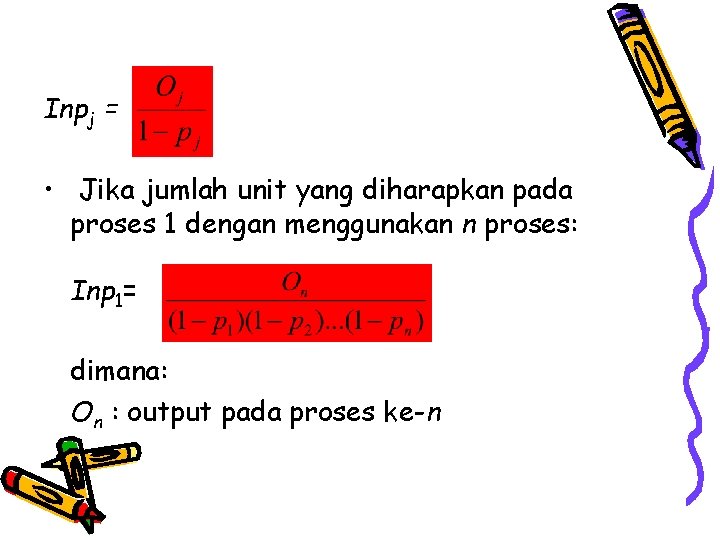
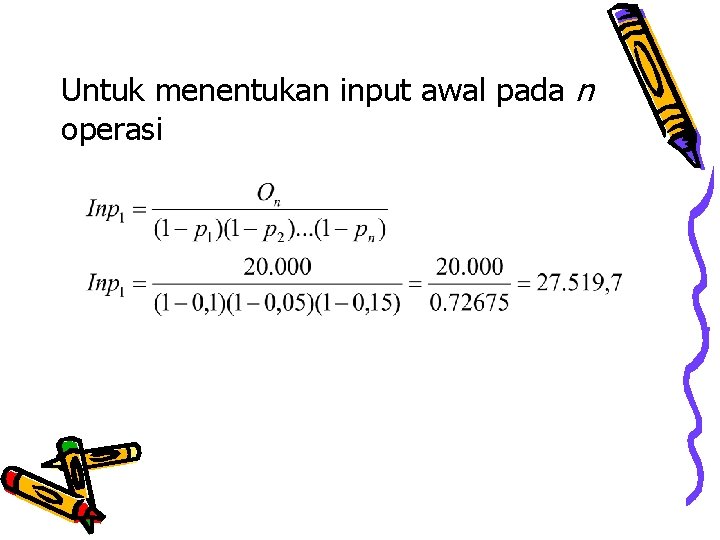
Inpj = • Jika jumlah unit yang diharapkan pada proses 1 dengan menggunakan n proses: Inp 1= dimana: On : output pada proses ke-n
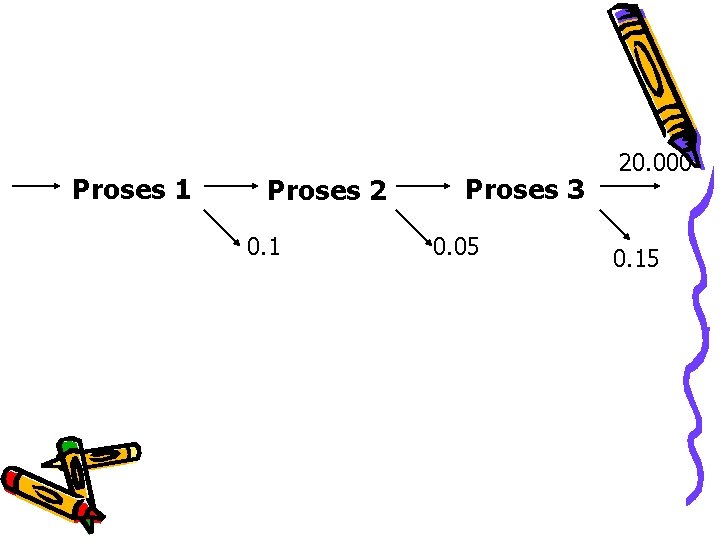
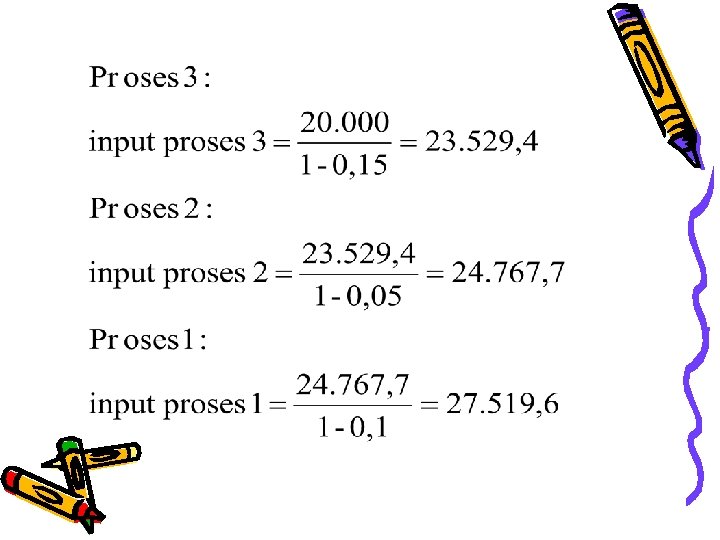
Contoh Produk mengikuti 3 proses pengerjaan, yaitu proses 1, 2 dan 3, dengan produk baik yang diharapkan pada proses ke 3 adalah 20. 000 unit. Estimasi scrap tiap proses adalah: p 1= 10% p 2= 5% p 3= 15%
Proses 1 Proses 2 0. 1 Proses 3 0. 05 20. 000 0. 15
Untuk menentukan input awal pada n operasi
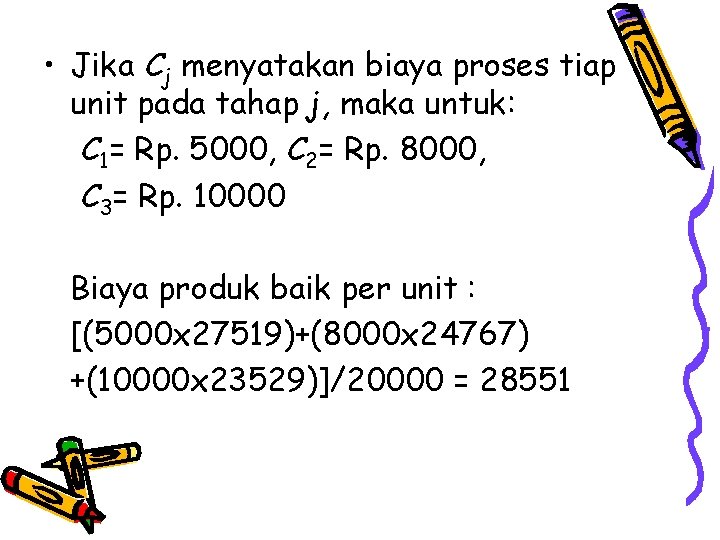
• Jika Cj menyatakan biaya proses tiap unit pada tahap j, maka untuk: C 1= Rp. 5000, C 2= Rp. 8000, C 3= Rp. 10000 Biaya produk baik per unit : [(5000 x 27519)+(8000 x 24767) +(10000 x 23529)]/20000 = 28551
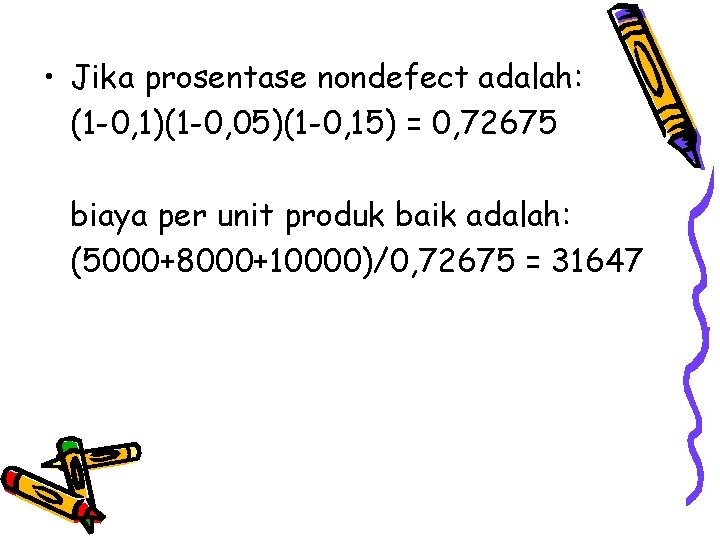
• Jika prosentase nondefect adalah: (1 -0, 1)(1 -0, 05)(1 -0, 15) = 0, 72675 biaya per unit produk baik adalah: (5000+8000+10000)/0, 72675 = 31647
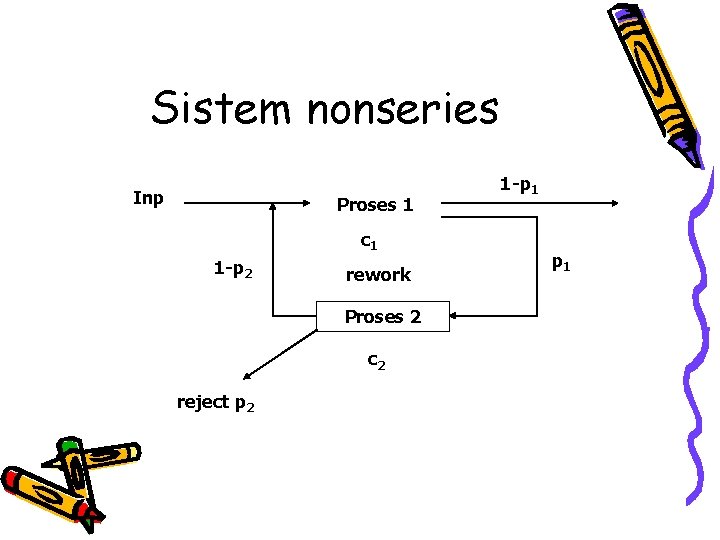
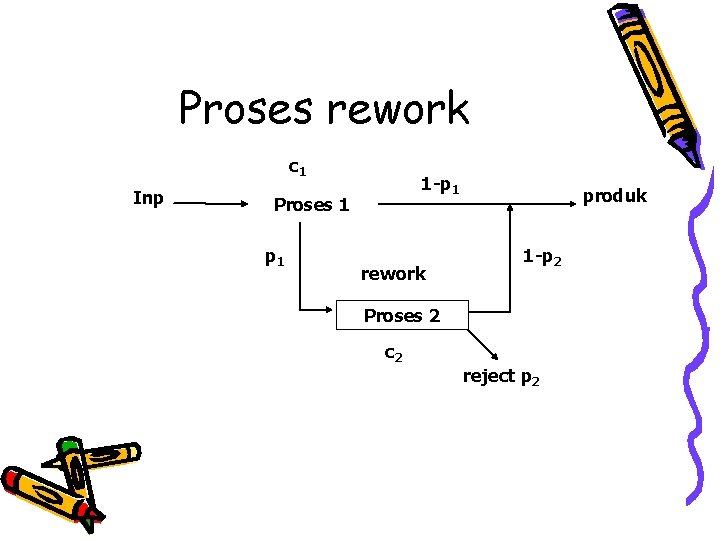
Sistem nonseries Inp Proses 1 c 1 1 -p 2 rework Proses 2 c 2 reject p 2 1 -p 1
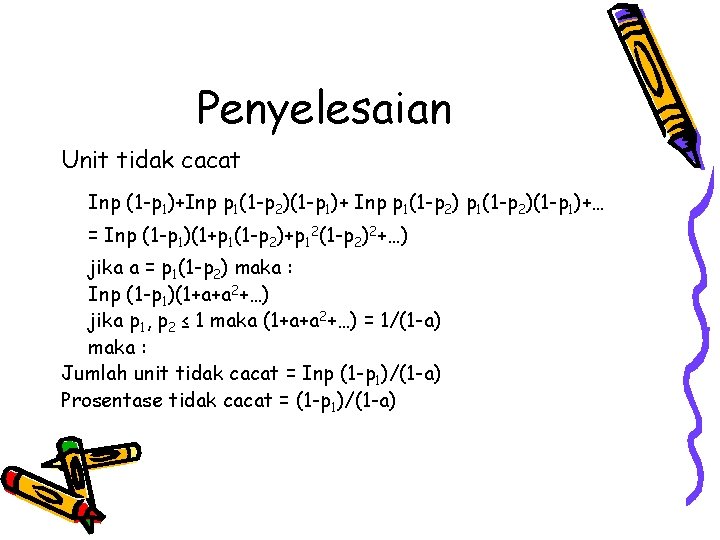
Penyelesaian Unit tidak cacat Inp (1 -p 1)+Inp p 1(1 -p 2)(1 -p 1)+… = Inp (1 -p 1)(1+p 1(1 -p 2)+p 12(1 -p 2)2+…) jika a = p 1(1 -p 2) maka : Inp (1 -p 1)(1+a+a 2+…) jika p 1, p 2 ≤ 1 maka (1+a+a 2+…) = 1/(1 -a) maka : Jumlah unit tidak cacat = Inp (1 -p 1)/(1 -a) Prosentase tidak cacat = (1 -p 1)/(1 -a)
• Total biaya = C 1 Inp+ C 2 Inp p 1 + C 1 Inp p 1 (1 - p 2)+C 2 Inp p 1 (1 - p 2) p 1 + C 1 Inp p 1 (1 - p 2)+ C 2 Inp p 1 (1 - p 2) p 1 +… = C 1 Inp [1+ p 1 (1 - p 2) + p 12 (1 - p 2)2+…]+ C 2 Inp p 1[1 - p 1 (1 - p 2) + p 12 (1 - p 2)2+…]+…] Untuk a = p 1(1 -p 2) maka: Total biaya = C 1 Inp [1+a+a 2+…]+ C 2 Inp p 1[1+a+a 2+…]
Proses rework c 1 Inp 1 -p 1 Proses 1 p 1 rework produk 1 -p 2 Proses 2 c 2 reject p 2
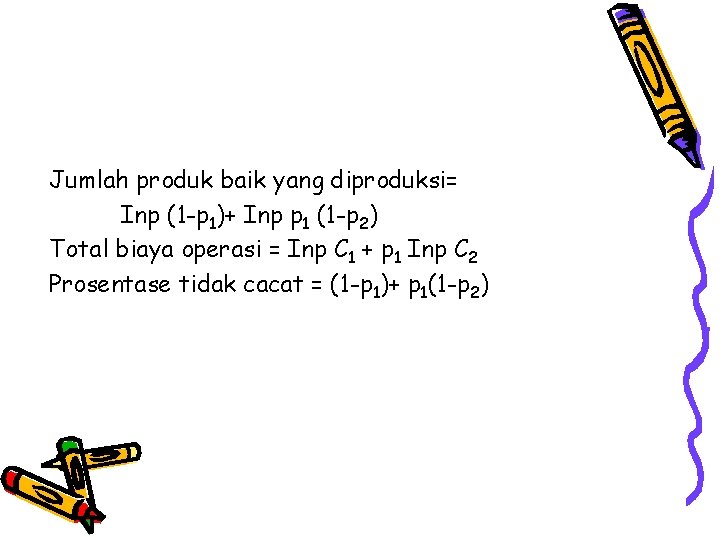
Jumlah produk baik yang diproduksi= Inp (1 -p 1)+ Inp p 1 (1 -p 2) Total biaya operasi = Inp C 1 + p 1 Inp C 2 Prosentase tidak cacat = (1 -p 1)+ p 1(1 -p 2)
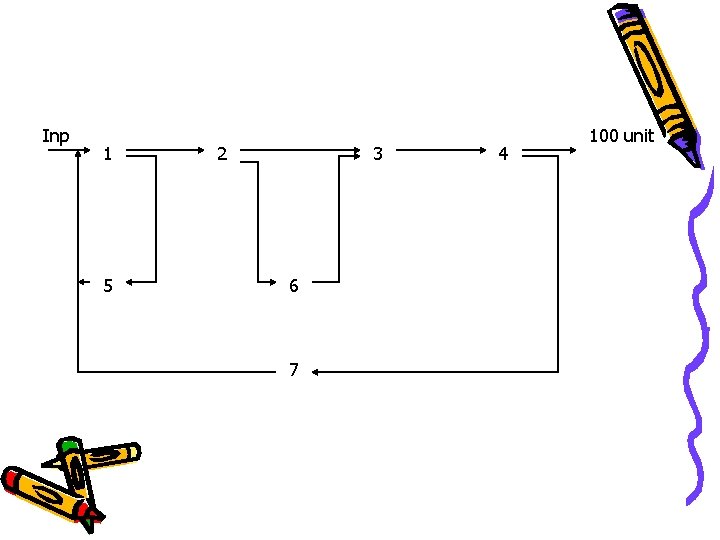
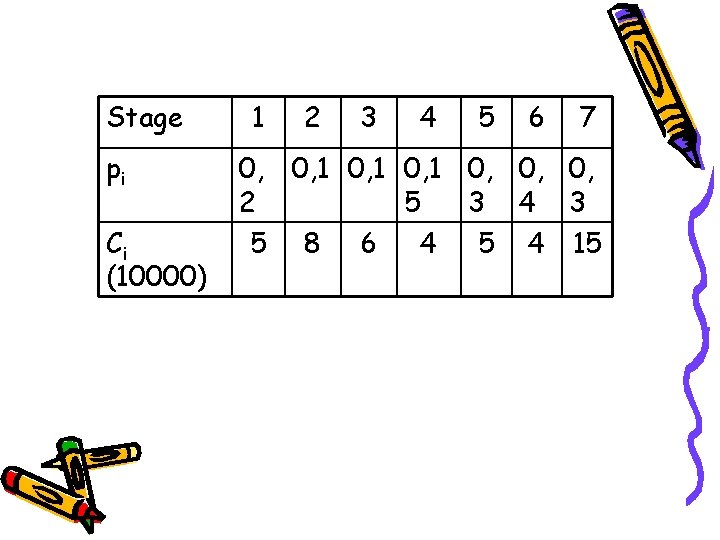
Contoh • Jika pi adalah probabilitas produk cacat pada tahap ke-i dan Ci adalah biaya proses pada tahap ke-i. Tentukan jumlah kapasitas yang masuk pada tahap awal proses dan berapa total biaya untuk memproduksi 100 unit?
Inp 1 5 2 3 6 7 4 100 unit
Stage pi Ci (10000) 1 2 3 4 5 6 7 0, 0, 1 0, 0, 0, 2 5 3 4 3 5 8 6 4 5 4 15
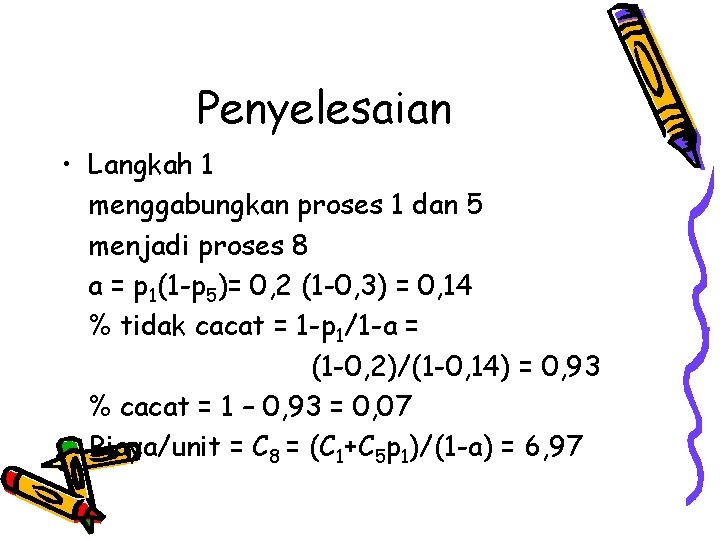
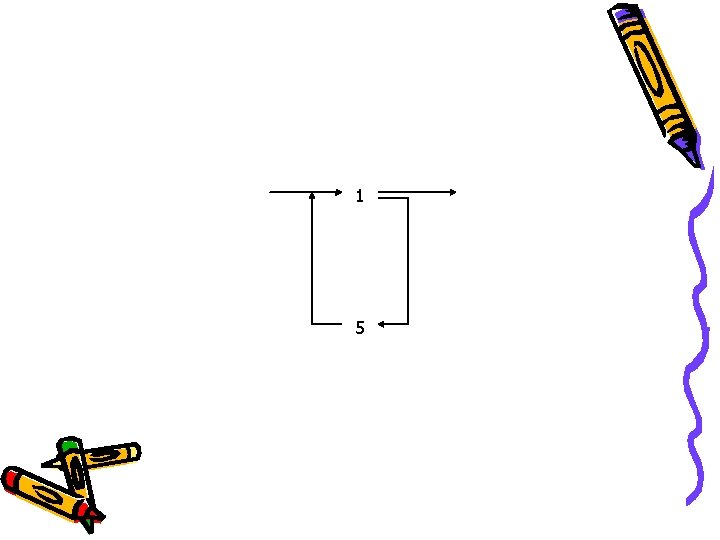
Penyelesaian • Langkah 1 menggabungkan proses 1 dan 5 menjadi proses 8 a = p 1(1 -p 5)= 0, 2 (1 -0, 3) = 0, 14 % tidak cacat = 1 -p 1/1 -a = (1 -0, 2)/(1 -0, 14) = 0, 93 % cacat = 1 – 0, 93 = 0, 07 Biaya/unit = C 8 = (C 1+C 5 p 1)/(1 -a) = 6, 97
1 5
• Langkah 2 menggabungkan proses 2 dan 6 menjadi proses 9 % tidak cacat = (1 -p 2)+p 2(1 -p 6) = (1 -0, 1)+0, 1(1 -0, 4) =0, 96 % cacat = 1 – 0, 96 = 0, 04 Biaya/unit = C 9 = (C 2+C 6 p 2)/%tidak cacat = 8, 75
2 6
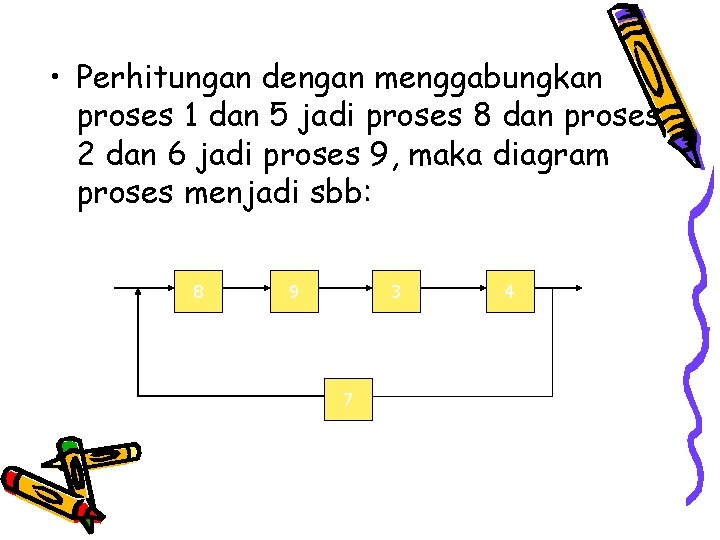
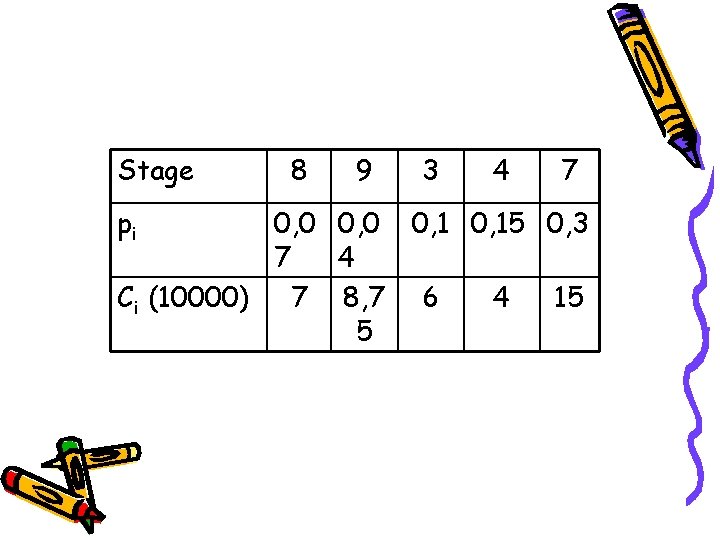
• Perhitungan dengan menggabungkan proses 1 dan 5 jadi proses 8 dan proses 2 dan 6 jadi proses 9, maka diagram proses menjadi sbb: 8 9 3 7 4
Stage pi 8 9 3 4 7 0, 0 0, 15 0, 3 7 4 Ci (10000) 7 8, 7 6 4 15 5
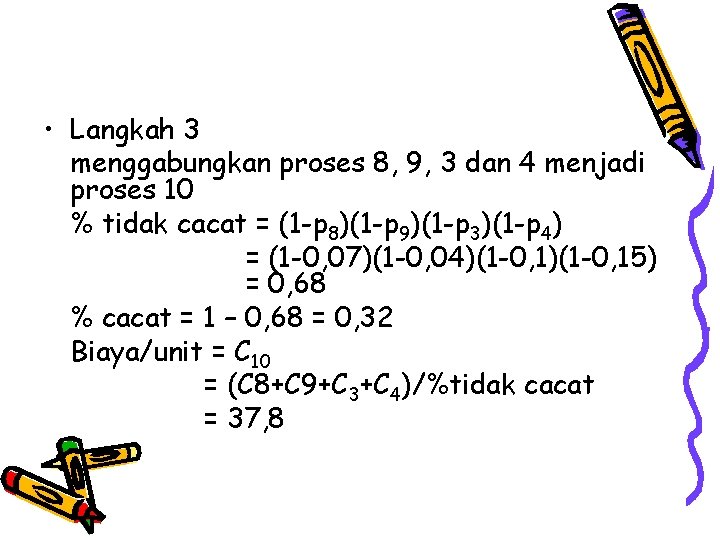
• Langkah 3 menggabungkan proses 8, 9, 3 dan 4 menjadi proses 10 % tidak cacat = (1 -p 8)(1 -p 9)(1 -p 3)(1 -p 4) = (1 -0, 07)(1 -0, 04)(1 -0, 15) = 0, 68 % cacat = 1 – 0, 68 = 0, 32 Biaya/unit = C 10 = (C 8+C 9+C 3+C 4)/%tidak cacat = 37, 8
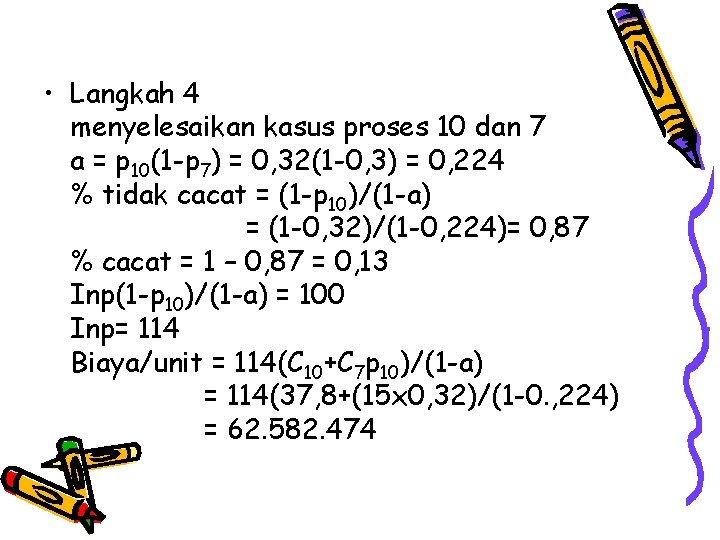
• Langkah 4 menyelesaikan kasus proses 10 dan 7 a = p 10(1 -p 7) = 0, 32(1 -0, 3) = 0, 224 % tidak cacat = (1 -p 10)/(1 -a) = (1 -0, 32)/(1 -0, 224)= 0, 87 % cacat = 1 – 0, 87 = 0, 13 Inp(1 -p 10)/(1 -a) = 100 Inp= 114 Biaya/unit = 114(C 10+C 7 p 10)/(1 -a) = 114(37, 8+(15 x 0, 32)/(1 -0. , 224) = 62. 582. 474
Penentuan jumlah mesin • Jumlah mesin dihitung dengan cara membagi total waktu yang diperlukan untuk menjalankan proses dengan waktu yang tersedia untuk menyelesaikan proses. • Parameter yang dibutuhkan: - waktu proses - jumlah produksi pada tiap proses - efisiensi mesin
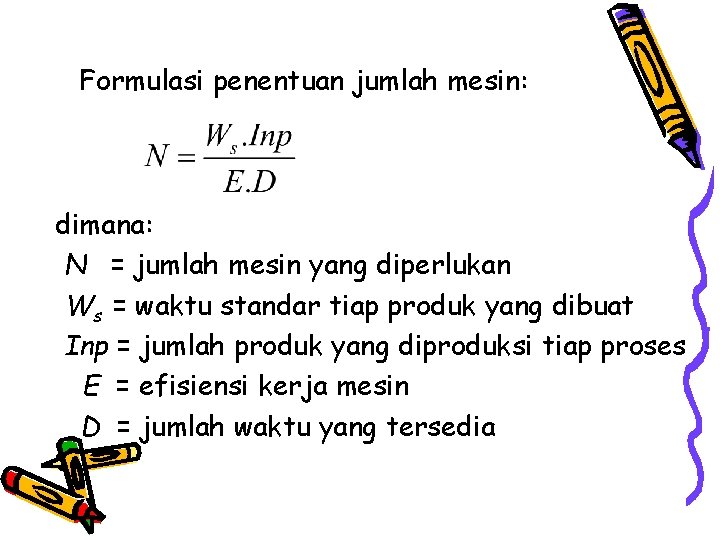
Formulasi penentuan jumlah mesin: dimana: N = jumlah mesin yang diperlukan Ws = waktu standar tiap produk yang dibuat Inp = jumlah produk yang diproduksi tiap proses E = efisiensi kerja mesin D = jumlah waktu yang tersedia
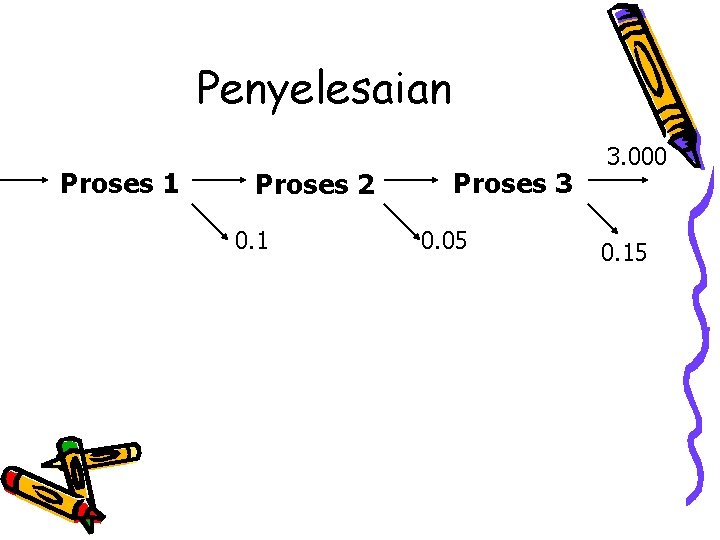
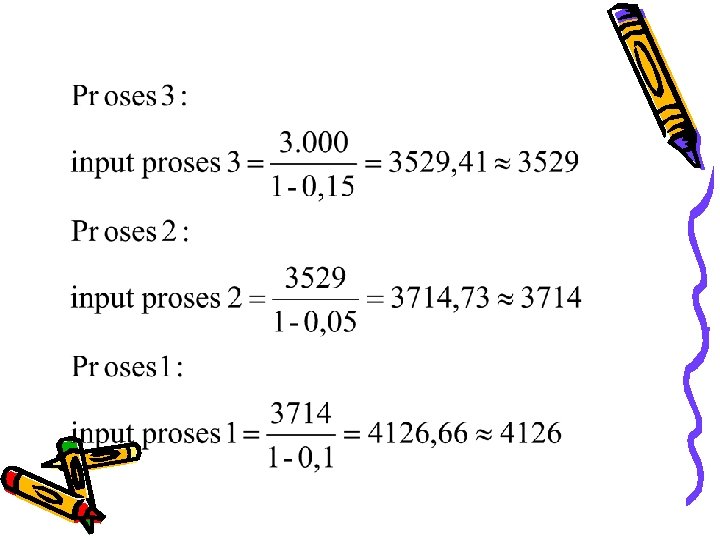
Contoh Suatu proses produksi mengikuti 3 proses pengerjaan yaitu proses 1, proses 2 dan proses 3. Estimasi scrap dan waktu standar tiap proses adalah: p 1 = 10%, p 2 = 5%, p 3 = 15% Ws 1= 3 mnt, Ws 2 dan Ws 3= 2 mnt Jumlah produksi = 3. 000 unit/minggu efisiensi mesin = 95% 1 minggu = 5 hari kerja, 1 hari kerja = 8 jam
Penyelesaian Proses 1 Proses 2 0. 1 Proses 3 0. 05 3. 000 0. 15
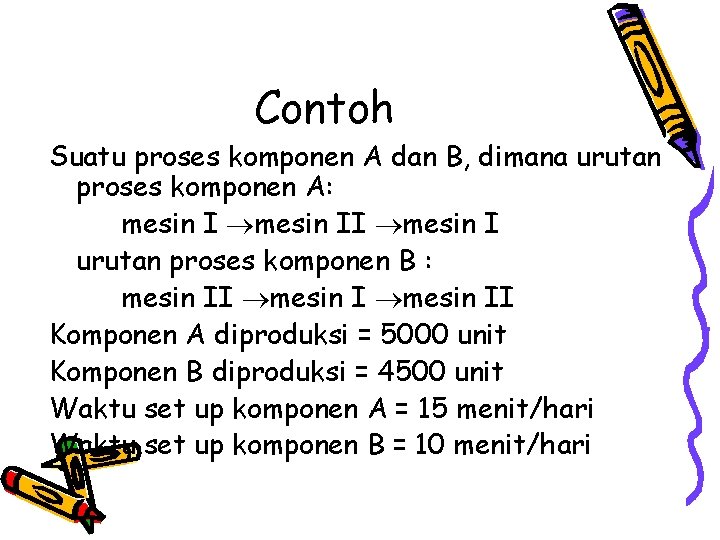
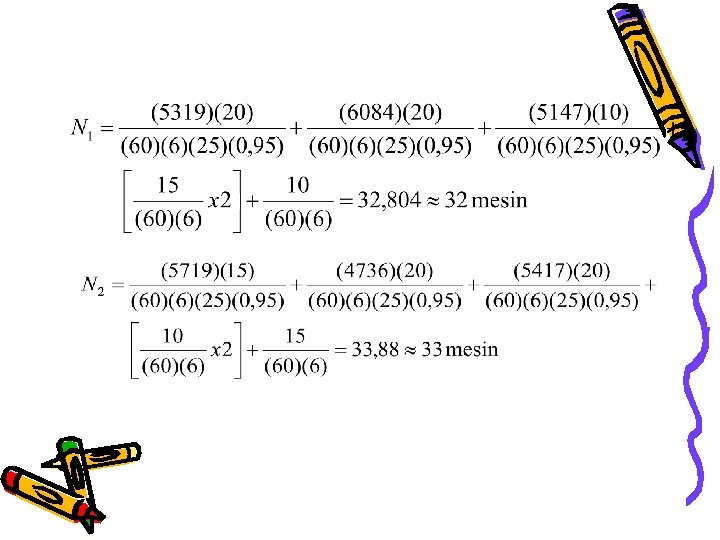
Contoh Suatu proses komponen A dan B, dimana urutan proses komponen A: mesin II mesin I urutan proses komponen B : mesin II Komponen A diproduksi = 5000 unit Komponen B diproduksi = 4500 unit Waktu set up komponen A = 15 menit/hari Waktu set up komponen B = 10 menit/hari
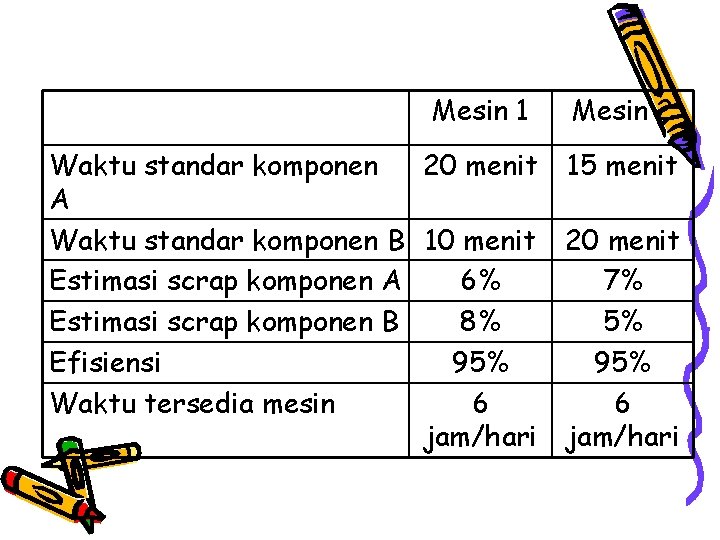
Mesin 1 Mesin 2 Waktu standar komponen 20 menit 15 menit A Waktu standar komponen B 10 menit 20 menit Estimasi scrap komponen A 6% 7% Estimasi scrap komponen B 8% 5% Efisiensi 95% Waktu tersedia mesin 6 6 jam/hari
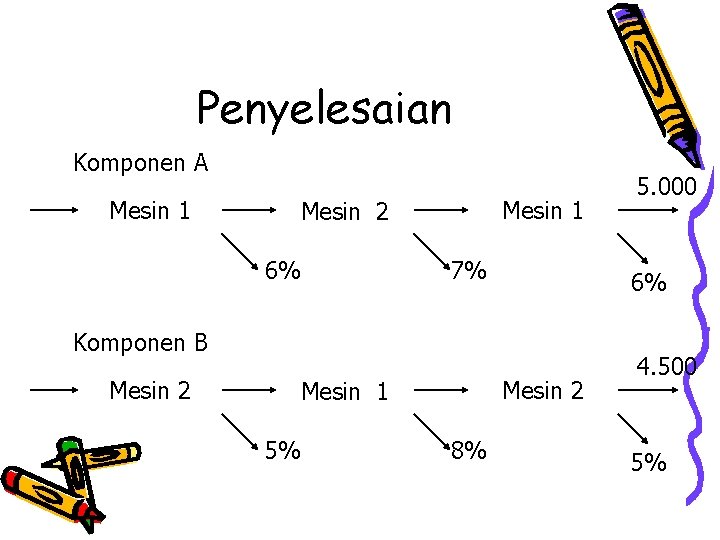
Penyelesaian Komponen A Mesin 1 Mesin 2 6% 7% 6% Komponen B Mesin 2 Mesin 1 5% 8% 5. 000 4. 500 5%
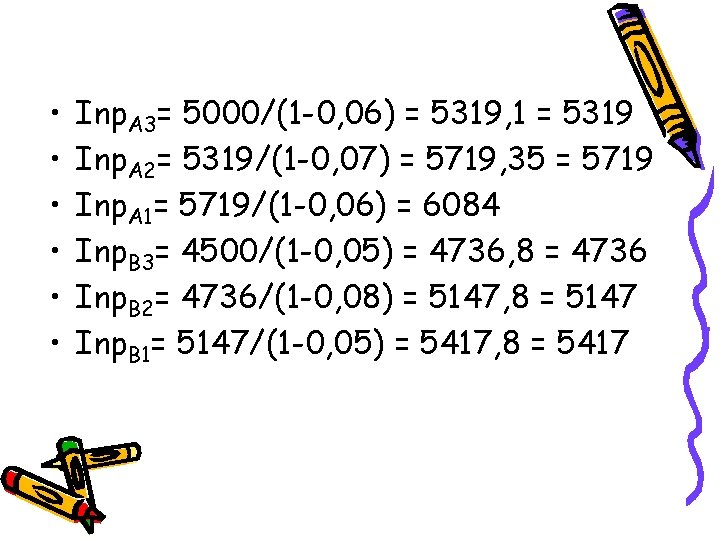
• • • Inp. A 3= 5000/(1 -0, 06) = 5319, 1 = 5319 Inp. A 2= 5319/(1 -0, 07) = 5719, 35 = 5719 Inp. A 1= 5719/(1 -0, 06) = 6084 Inp. B 3= 4500/(1 -0, 05) = 4736, 8 = 4736 Inp. B 2= 4736/(1 -0, 08) = 5147, 8 = 5147 Inp. B 1= 5147/(1 -0, 05) = 5417, 8 = 5417