
Obrada materijala Prof Bartoak 1 Elektrootporno zavarivanje je
Obrada materijala Prof. Bartošak 1
Elektrootporno zavarivanje je način zavarivanja el. energijom gdje se koriste pritisak i toplota za spajanje predmeta. � Toplota nastaje uslijed električnog otpora na mjestu dodira dijelova koji se zavaruju, po formuli: Q = I 2 · R · t (J) � Koristi se naizmjenična struja niskog napona (15 V), ali velike jačine (do 100. 000 A). � Var se postiže u čvrstom stanju, bez topljenja materijala. � Predmet obrade su tanki limovi debljine do 6 mm. 2
Ovaj postupak je čist, brz te se vrši bez dodatnog materijala, a koristi se u: ◦ ◦ ◦ Industriji vozila (automobili, bicikli, motori, avioni, vozila na šinama) Vojnoj industriji Prehrambenoj industriji Građevinarstvu Industriji bijele tehnike 3
Postupke elektrootpornog zavarivanja možemo podijeliti u 4 grupe: ◦ ◦ ◦ Sučeono zavarivanje Tačkasto zavarivanje Bradavičasto zavarivanje Linijsko (šavno) zavarivanje Zavarivanje iskrenjem Indukcijsko zavarivanje 4
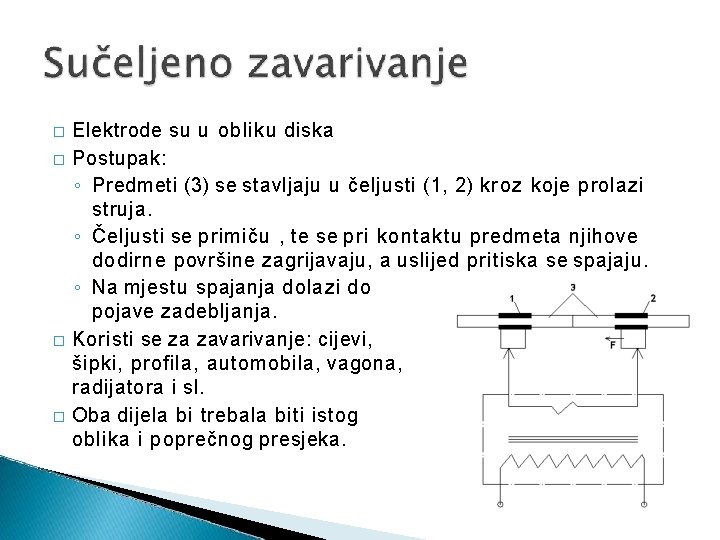
� � Elektrode su u obliku diska Postupak: ◦ Predmeti (3) se stavljaju u čeljusti (1, 2) kroz koje prolazi struja. ◦ Čeljusti se primiču , te se pri kontaktu predmeta njihove dodirne površine zagrijavaju, a uslijed pritiska se spajaju. ◦ Na mjestu spajanja dolazi do pojave zadebljanja. Koristi se za zavarivanje: cijevi, šipki, profila, automobila, vagona, radijatora i sl. Oba dijela bi trebala biti istog oblika i poprečnog presjeka. 5
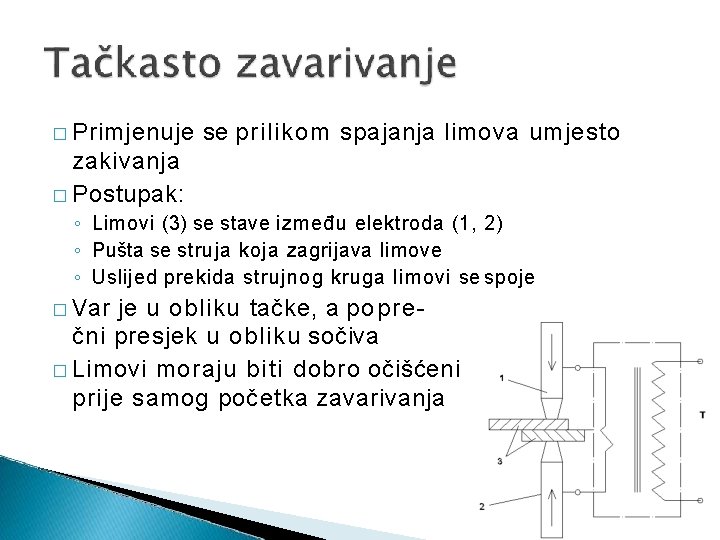
� Primjenuje se prilikom spajanja limova umjesto zakivanja � Postupak: ◦ Limovi (3) se stave između elektroda (1, 2) ◦ Pušta se struja koja zagrijava limove ◦ Uslijed prekida strujnog kruga limovi se spoje � Var je u obliku tačke, a poprečni presjek u obliku sočiva � Limovi moraju biti dobro očišćeni prije samog početka zavarivanja 6
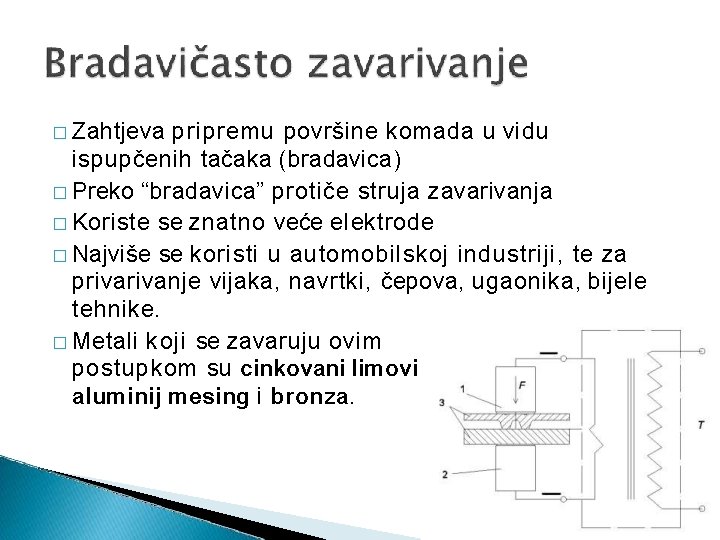
� Zahtjeva pripremu površine komada u vidu ispupčenih tačaka (bradavica) � Preko “bradavica” protiče struja zavarivanja � Koriste se znatno veće elektrode � Najviše se koristi u automobilskoj industriji, te za privanje vijaka, navrtki, čepova, ugaonika, bijele tehnike. � Metali koji se zavaruju ovim postupkom su cinkovani limovi aluminij mesing i bronza. 7
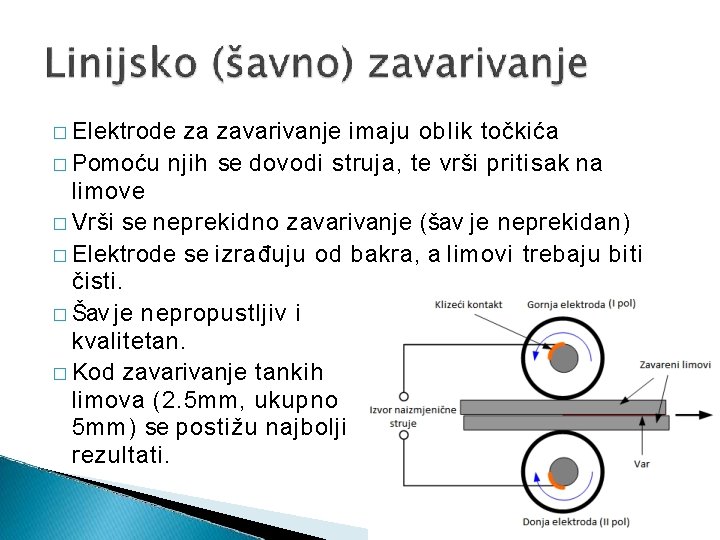
� Elektrode za zavarivanje imaju oblik točkića � Pomoću njih se dovodi struja, te vrši pritisak na limove � Vrši se neprekidno zavarivanje (šav je neprekidan) � Elektrode se izrađuju od bakra, a limovi trebaju biti čisti. � Šav je nepropustljiv i kvalitetan. � Kod zavarivanje tankih limova (2. 5 mm, ukupno 5 mm) se postižu najbolji rezultati. 8
- Slides: 8