
Notions de chimie industrielle Accueil gnral Cours Exercices
- Slides: 114
Notions de chimie industrielle Accueil général Cours Exercices Corrigés P. Cognet
Notions de chimie industrielle Objectifs Plan du cours 1. Présentation du monde de la chimie industrielle 2. Méthodologie pour la conception de procédé 3. Procédés à structure simple 4. Procédés à structure plus complexe Département GPI
Objectifs du cours Accueil Avoir une vue d’ensemble de la chimie industrielle Approche alternative à l’approche classique (linéaire) : chimie fondamentale -> chimie industrielle Approche par le procédé Pouvoir analyser un schéma de procédé On ne s’intéresse pas au dimensionnement détaillé On s’intéresse : à l ’architecture du procédé, au choix des appareils, aux conditions opératoires Ière conception d ’un procédé à partir des données fondamentales GPI 1ère Année
Module Chimie industrielle I Dans la continuité de : BES, Analyse préliminaire de procédés Cours de Chimie organique En s’appuyant sur les connaissances en : Chimie organique, minérale, SPRM … En préparation de Chimie Industrielle II (2 A) Accueil
I. Présentation du monde de la chimie industrielle 1. Grands domaines de la chimie industrielle 2. Caractéristiques de l’industrie chimique 3. Matières premières naturelles 4. Sources d’énergie 5. Voies d’accès aux principaux produits de base 6. Principales filières de transformation Accueil
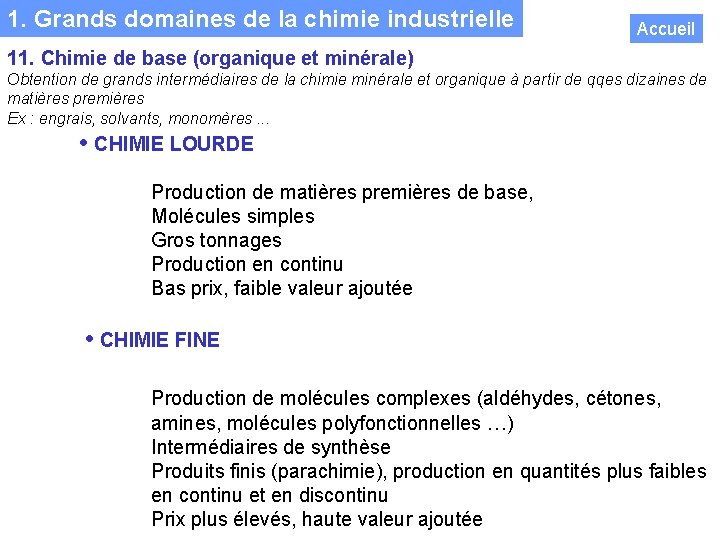
1. Grands domaines de la chimie industrielle Accueil 11. Chimie de base (organique et minérale) Obtention de grands intermédiaires de la chimie minérale et organique à partir de qqes dizaines de matières premières Ex : engrais, solvants, monomères. . . • CHIMIE LOURDE Production de matières premières de base, Molécules simples Gros tonnages Production en continu Bas prix, faible valeur ajoutée • CHIMIE FINE Production de molécules complexes (aldéhydes, cétones, amines, molécules polyfonctionnelles …) Intermédiaires de synthèse Produits finis (parachimie), production en quantités plus faibles en continu et en discontinu Prix plus élevés, haute valeur ajoutée
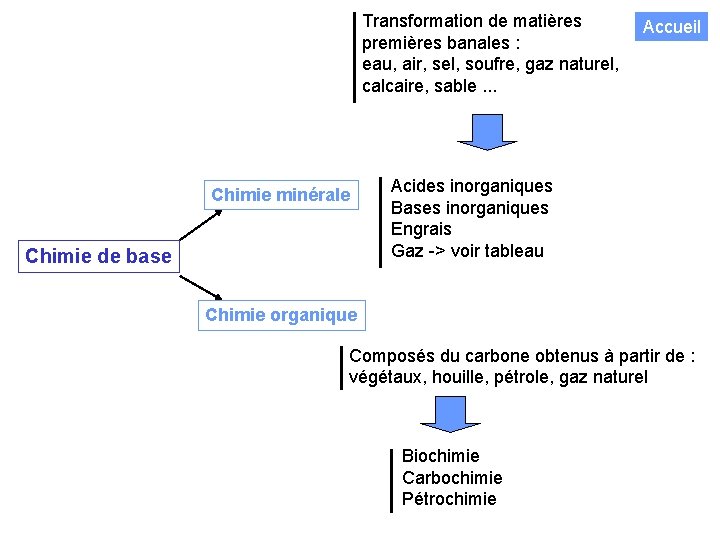
Transformation de matières premières banales : eau, air, sel, soufre, gaz naturel, calcaire, sable. . . Chimie minérale Chimie de base Accueil Acides inorganiques Bases inorganiques Engrais Gaz -> voir tableau Chimie organique Composés du carbone obtenus à partir de : végétaux, houille, pétrole, gaz naturel Biochimie Carbochimie Pétrochimie
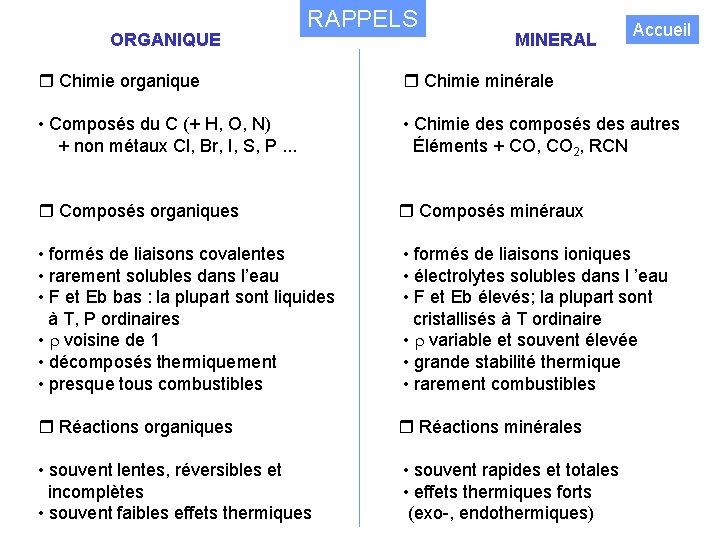
ORGANIQUE RAPPELS MINERAL Accueil Chimie organique Chimie minérale • Composés du C (+ H, O, N) + non métaux Cl, Br, I, S, P. . . • Chimie des composés des autres Éléments + CO, CO 2, RCN Composés organiques Composés minéraux • formés de liaisons covalentes • rarement solubles dans l’eau • F et Eb bas : la plupart sont liquides à T, P ordinaires • r voisine de 1 • décomposés thermiquement • presque tous combustibles • formés de liaisons ioniques • électrolytes solubles dans l ’eau • F et Eb élevés; la plupart sont cristallisés à T ordinaire • r variable et souvent élevée • grande stabilité thermique • rarement combustibles Réactions organiques Réactions minérales • souvent lentes, réversibles et incomplètes • souvent faibles effets thermiques • souvent rapides et totales • effets thermiques forts (exo-, endothermiques)
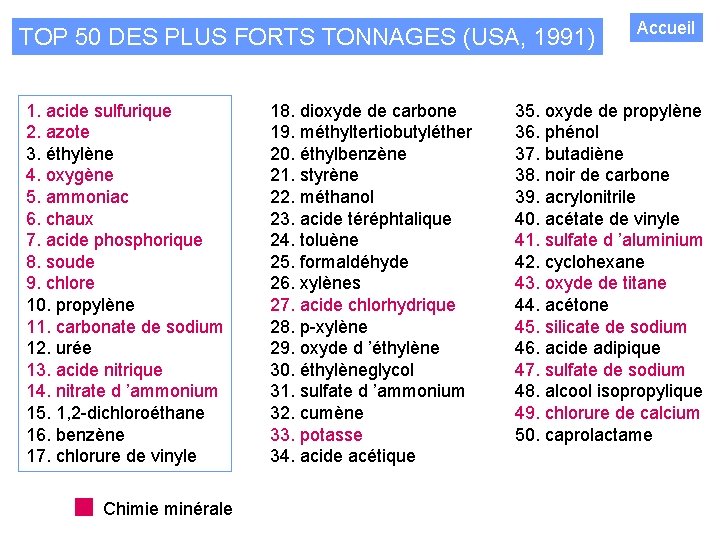
TOP 50 DES PLUS FORTS TONNAGES (USA, 1991) 1. acide sulfurique 2. azote 3. éthylène 4. oxygène 5. ammoniac 6. chaux 7. acide phosphorique 8. soude 9. chlore 10. propylène 11. carbonate de sodium 12. urée 13. acide nitrique 14. nitrate d ’ammonium 15. 1, 2 -dichloroéthane 16. benzène 17. chlorure de vinyle Chimie minérale 18. dioxyde de carbone 19. méthyltertiobutyléther 20. éthylbenzène 21. styrène 22. méthanol 23. acide téréphtalique 24. toluène 25. formaldéhyde 26. xylènes 27. acide chlorhydrique 28. p-xylène 29. oxyde d ’éthylène 30. éthylèneglycol 31. sulfate d ’ammonium 32. cumène 33. potasse 34. acide acétique Accueil 35. oxyde de propylène 36. phénol 37. butadiène 38. noir de carbone 39. acrylonitrile 40. acétate de vinyle 41. sulfate d ’aluminium 42. cyclohexane 43. oxyde de titane 44. acétone 45. silicate de sodium 46. acide adipique 47. sulfate de sodium 48. alcool isopropylique 49. chlorure de calcium 50. caprolactame
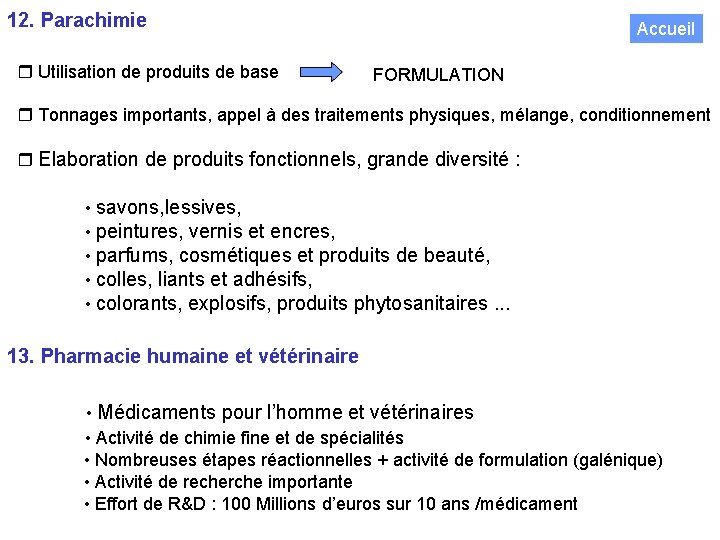
12. Parachimie Utilisation de produits de base Accueil FORMULATION Tonnages importants, appel à des traitements physiques, mélange, conditionnement Elaboration de produits fonctionnels, grande diversité : • savons, lessives, • peintures, vernis et encres, • parfums, cosmétiques et produits de beauté, • colles, liants et adhésifs, • colorants, explosifs, produits phytosanitaires. . . 13. Pharmacie humaine et vétérinaire • Médicaments pour l’homme et vétérinaires • Activité de chimie fine et de spécialités • Nombreuses étapes réactionnelles + activité de formulation (galénique) • Activité de recherche importante • Effort de R&D : 100 Millions d’euros sur 10 ans /médicament
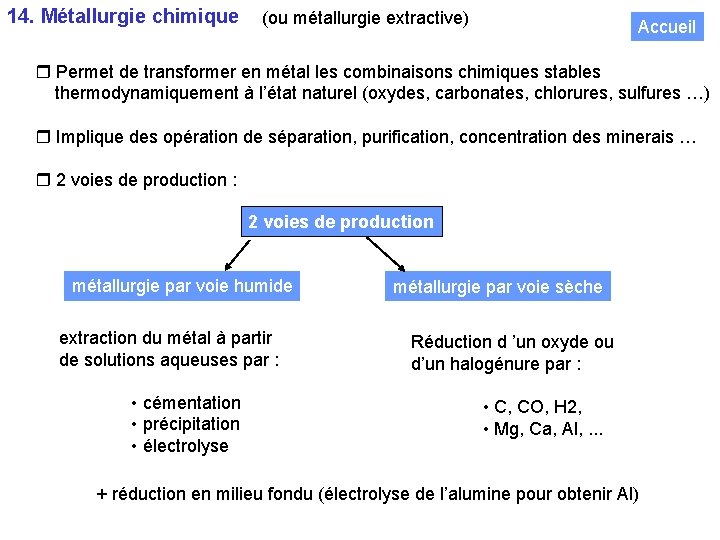
14. Métallurgie chimique (ou métallurgie extractive) Accueil Permet de transformer en métal les combinaisons chimiques stables thermodynamiquement à l’état naturel (oxydes, carbonates, chlorures, sulfures …) Implique des opération de séparation, purification, concentration des minerais … 2 voies de production : 2 voies de production métallurgie par voie humide extraction du métal à partir de solutions aqueuses par : • cémentation • précipitation • électrolyse métallurgie par voie sèche Réduction d ’un oxyde ou d’un halogénure par : • C, CO, H 2, • Mg, Ca, Al, . . . + réduction en milieu fondu (électrolyse de l’alumine pour obtenir Al)
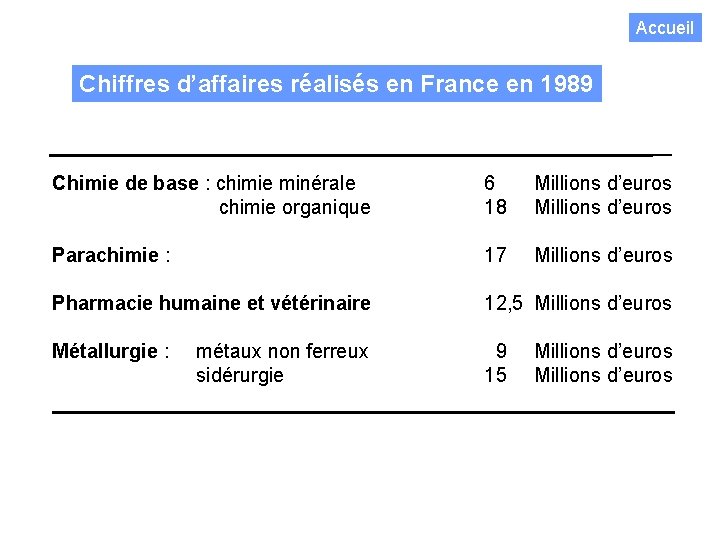
Accueil Chiffres d’affaires réalisés en France en 1989 Chimie de base : chimie minérale chimie organique Parachimie : 17 Millions d’euros Pharmacie humaine et vétérinaire Métallurgie : 6 Millions d’euros 18 Millions d’euros métaux non ferreux sidérurgie 12, 5 Millions d’euros 9 Millions d’euros 15 Millions d’euros
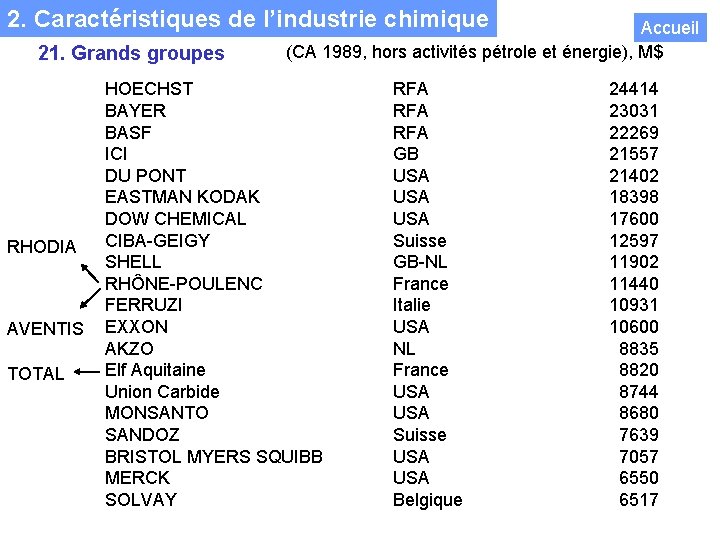
2. Caractéristiques de l’industrie chimique 21. Grands groupes RHODIA AVENTIS TOTAL Accueil (CA 1989, hors activités pétrole et énergie), M$ HOECHST BAYER BASF ICI DU PONT EASTMAN KODAK DOW CHEMICAL CIBA-GEIGY SHELL RHÔNE-POULENC FERRUZI EXXON AKZO Elf Aquitaine Union Carbide MONSANTO SANDOZ BRISTOL MYERS SQUIBB MERCK SOLVAY RFA RFA GB USA USA Suisse GB-NL France Italie USA NL France USA Suisse USA Belgique 24414 23031 22269 21557 21402 18398 17600 12597 11902 11440 10931 10600 8835 8820 8744 8680 7639 7057 6550 6517
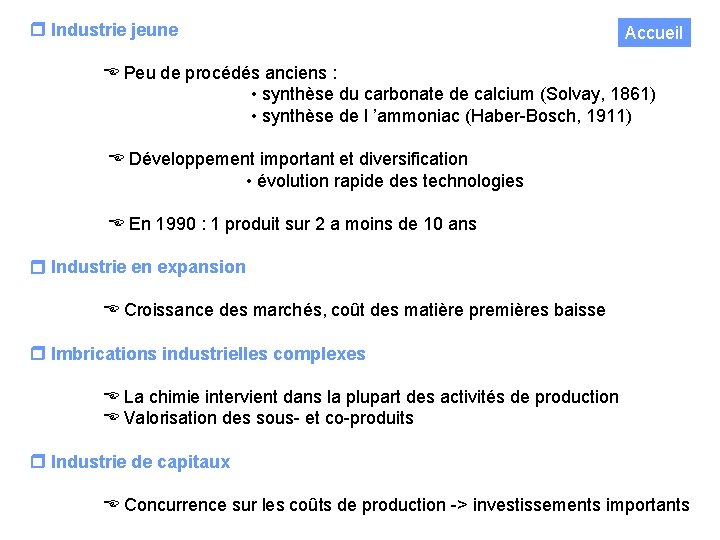
Industrie jeune Accueil Peu de procédés anciens : • synthèse du carbonate de calcium (Solvay, 1861) • synthèse de l ’ammoniac (Haber-Bosch, 1911) Développement important et diversification • évolution rapide des technologies En 1990 : 1 produit sur 2 a moins de 10 ans Industrie en expansion Croissance des marchés, coût des matière premières baisse Imbrications industrielles complexes La chimie intervient dans la plupart des activités de production Valorisation des sous- et co-produits Industrie de capitaux Concurrence sur les coûts de production -> investissements importants
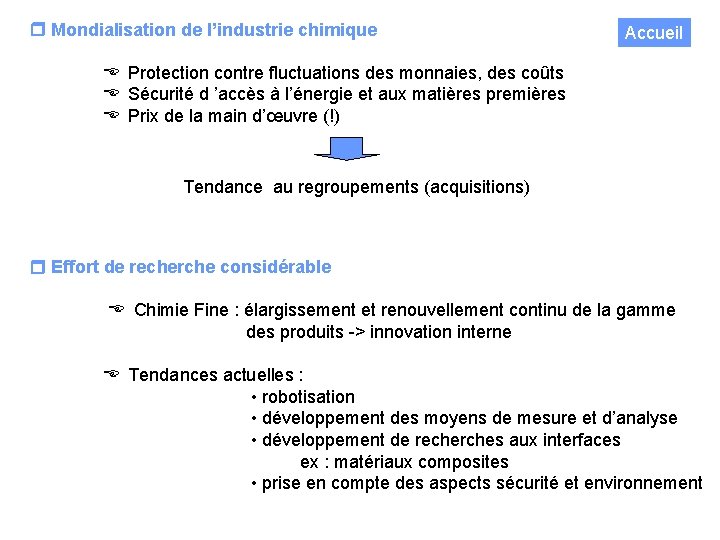
Mondialisation de l’industrie chimique Accueil Protection contre fluctuations des monnaies, des coûts Sécurité d ’accès à l’énergie et aux matières premières Prix de la main d’œuvre (!) Tendance au regroupements (acquisitions) Effort de recherche considérable Chimie Fine : élargissement et renouvellement continu de la gamme des produits -> innovation interne Tendances actuelles : • robotisation • développement des moyens de mesure et d’analyse • développement de recherches aux interfaces ex : matériaux composites • prise en compte des aspects sécurité et environnement
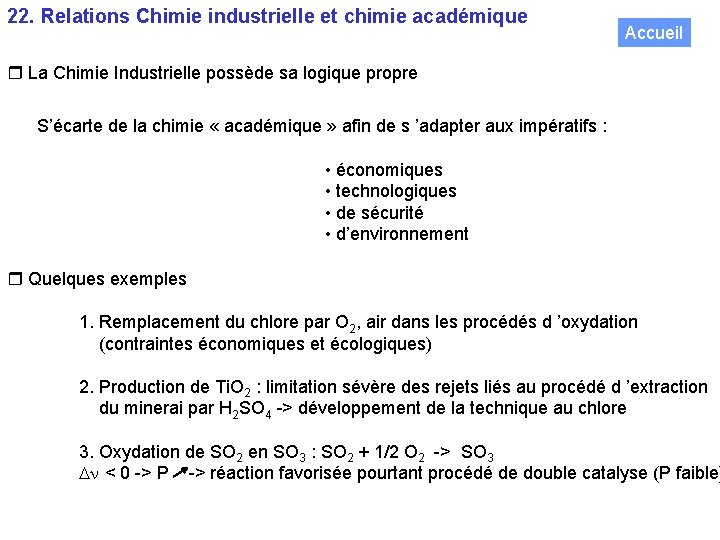
22. Relations Chimie industrielle et chimie académique Accueil La Chimie Industrielle possède sa logique propre S’écarte de la chimie « académique » afin de s ’adapter aux impératifs : • économiques • technologiques • de sécurité • d’environnement Quelques exemples 1. Remplacement du chlore par O 2, air dans les procédés d ’oxydation (contraintes économiques et écologiques) 2. Production de Ti. O 2 : limitation sévère des rejets liés au procédé d ’extraction du minerai par H 2 SO 4 -> développement de la technique au chlore 3. Oxydation de SO 2 en SO 3 : SO 2 + 1/2 O 2 -> SO 3 Dn < 0 -> P -> réaction favorisée pourtant procédé de double catalyse (P faible)
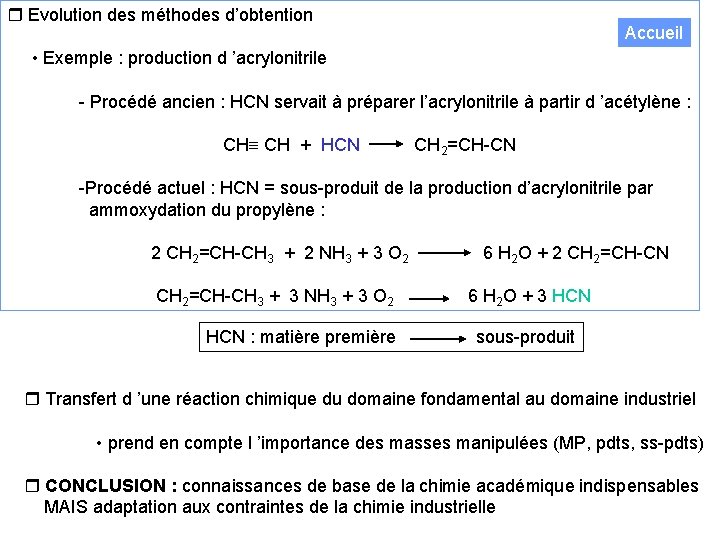
Evolution des méthodes d’obtention Accueil • Exemple : production d ’acrylonitrile - Procédé ancien : HCN servait à préparer l’acrylonitrile à partir d ’acétylène : CH CH + HCN CH 2=CH-CN -Procédé actuel : HCN = sous-produit de la production d’acrylonitrile par ammoxydation du propylène : 2 CH 2=CH-CH 3 + 2 NH 3 + 3 O 2 6 H 2 O + 2 CH 2=CH-CN CH 2=CH-CH 3 + 3 NH 3 + 3 O 2 6 H 2 O + 3 HCN : matière première sous-produit Transfert d ’une réaction chimique du domaine fondamental au domaine industriel • prend en compte l ’importance des masses manipulées (MP, pdts, ss-pdts) CONCLUSION : connaissances de base de la chimie académique indispensables MAIS adaptation aux contraintes de la chimie industrielle
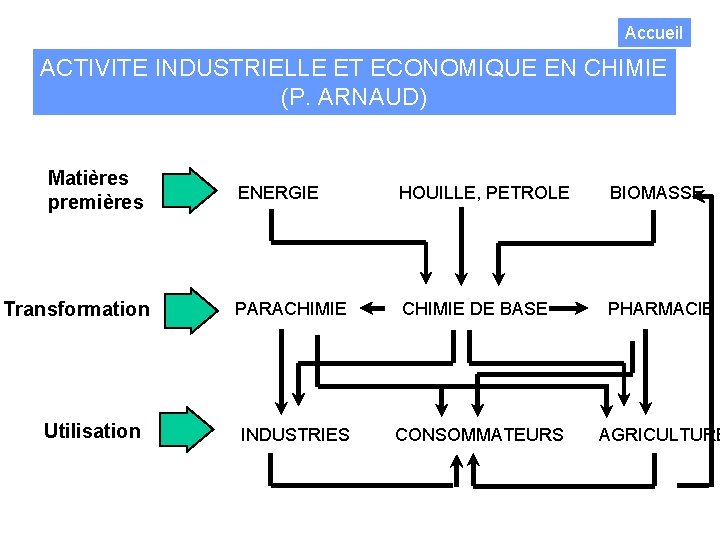
Accueil ACTIVITE INDUSTRIELLE ET ECONOMIQUE EN CHIMIE (P. ARNAUD) Matières premières Transformation Utilisation ENERGIE HOUILLE, PETROLE BIOMASSE PARACHIMIE DE BASE PHARMACIE INDUSTRIES CONSOMMATEURS AGRICULTURE
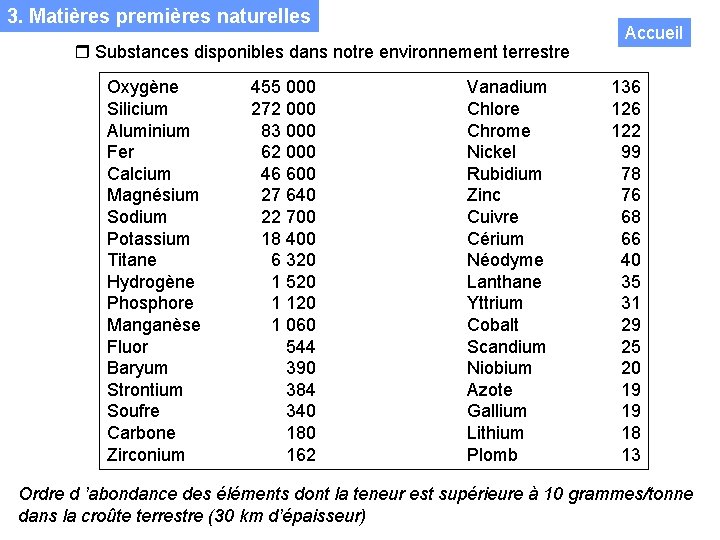
3. Matières premières naturelles Substances disponibles dans notre environnement terrestre Oxygène Silicium Aluminium Fer Calcium Magnésium Sodium Potassium Titane Hydrogène Phosphore Manganèse Fluor Baryum Strontium Soufre Carbone Zirconium 455 000 272 000 83 000 62 000 46 600 27 640 22 700 18 400 6 320 1 520 1 120 1 060 544 390 384 340 180 162 Vanadium Chlore Chrome Nickel Rubidium Zinc Cuivre Cérium Néodyme Lanthane Yttrium Cobalt Scandium Niobium Azote Gallium Lithium Plomb Accueil 136 122 99 78 76 68 66 40 35 31 29 25 20 19 18 13 Ordre d ’abondance des éléments dont la teneur est supérieure à 10 grammes/tonne dans la croûte terrestre (30 km d’épaisseur)
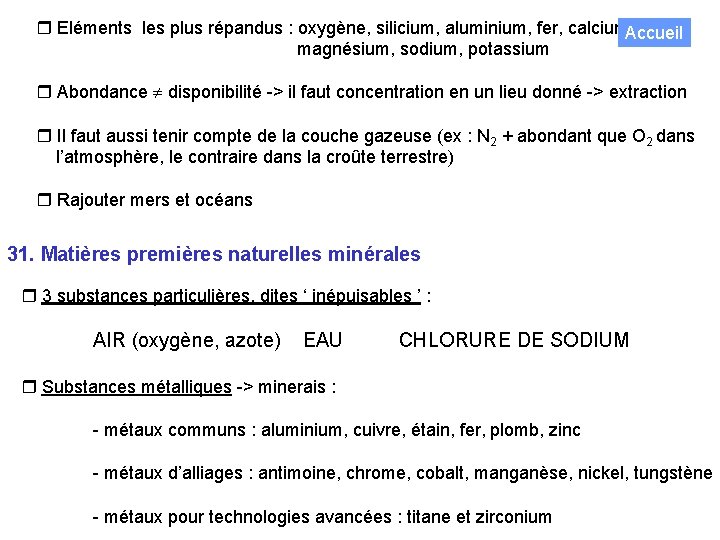
Eléments les plus répandus : oxygène, silicium, aluminium, fer, calcium. Accueil magnésium, sodium, potassium Abondance disponibilité -> il faut concentration en un lieu donné -> extraction Il faut aussi tenir compte de la couche gazeuse (ex : N 2 + abondant que O 2 dans l’atmosphère, le contraire dans la croûte terrestre) Rajouter mers et océans 31. Matières premières naturelles minérales 3 substances particulières, dites ‘ inépuisables ’ : AIR (oxygène, azote) EAU CHLORURE DE SODIUM Substances métalliques -> minerais : - métaux communs : aluminium, cuivre, étain, fer, plomb, zinc - métaux d’alliages : antimoine, chrome, cobalt, manganèse, nickel, tungstène - métaux pour technologies avancées : titane et zirconium
Substances non métalliques : Accueil - amiante, barytine, calcaire, silice, fluorine, phosphates, ‘potasse’, ‘sel’, soufre, talc AMIANTE = silicates fibreux (tétraèdres Si. O 4 disposés en chaînes longues, doubles, motif anionique : Si 4 O 116 - , contre-ions : Mg 2+, Ca 2+, Fe 3+ TALC = tétraèdres Si. O 4 disposés en feuillets, macro-ion bidimensionnel Si 2 O 52 - formule Mg 3 (Si 2 O 5)2 (OH)2 FLUORINE : Ca. F 2 BARYTINE : baryte = sulfate de Baryum POTASSE : chlorure de potassium (et non KOH) Vocabulaire industriel spécifique !
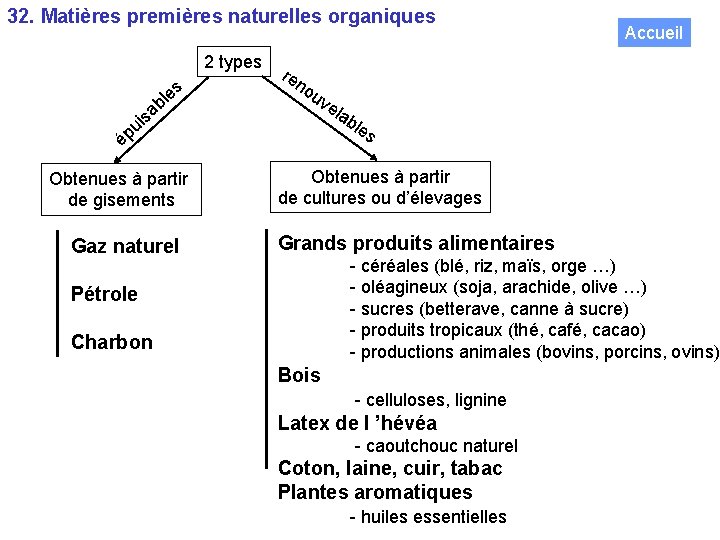
32. Matières premières naturelles organiques 2 types s s ui e bl a re no uv e lab ép Obtenues à partir de gisements Gaz naturel Accueil les Obtenues à partir de cultures ou d’élevages Grands produits alimentaires - céréales (blé, riz, maïs, orge …) - oléagineux (soja, arachide, olive …) - sucres (betterave, canne à sucre) - produits tropicaux (thé, café, cacao) - productions animales (bovins, porcins, ovins) Pétrole Charbon Bois - celluloses, lignine Latex de l ’hévéa - caoutchouc naturel Coton, laine, cuir, tabac Plantes aromatiques - huiles essentielles
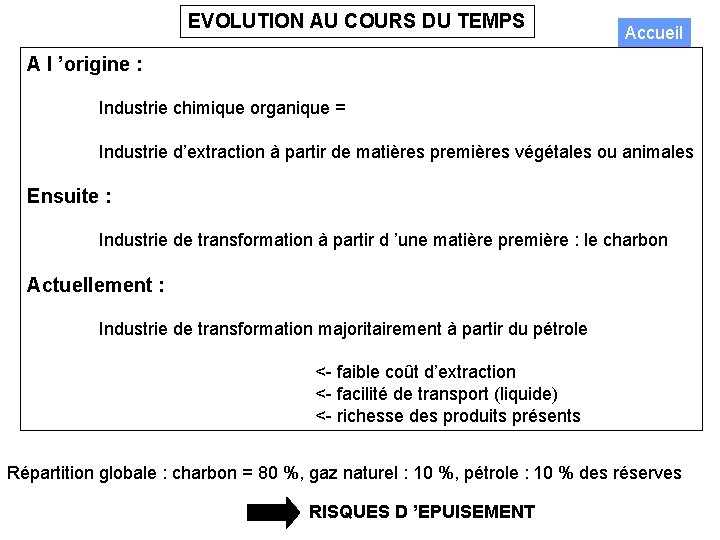
EVOLUTION AU COURS DU TEMPS Accueil A l ’origine : Industrie chimique organique = Industrie d’extraction à partir de matières premières végétales ou animales Ensuite : Industrie de transformation à partir d ’une matière première : le charbon Actuellement : Industrie de transformation majoritairement à partir du pétrole <- faible coût d’extraction <- facilité de transport (liquide) <- richesse des produits présents Répartition globale : charbon = 80 %, gaz naturel : 10 %, pétrole : 10 % des réserves RISQUES D ’EPUISEMENT
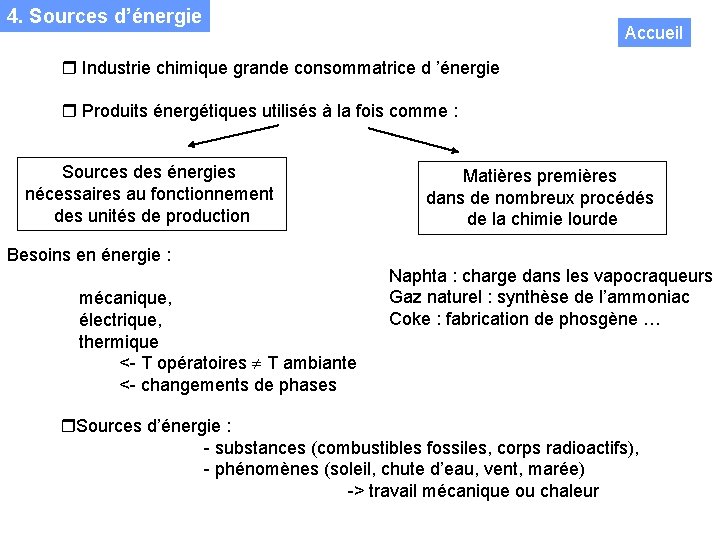
4. Sources d’énergie Accueil Industrie chimique grande consommatrice d ’énergie Produits énergétiques utilisés à la fois comme : Sources des énergies nécessaires au fonctionnement des unités de production Matières premières dans de nombreux procédés de la chimie lourde Besoins en énergie : mécanique, électrique, thermique <- T opératoires T ambiante <- changements de phases Naphta : charge dans les vapocraqueurs Gaz naturel : synthèse de l’ammoniac Coke : fabrication de phosgène … Sources d’énergie : - substances (combustibles fossiles, corps radioactifs), - phénomènes (soleil, chute d’eau, vent, marée) -> travail mécanique ou chaleur
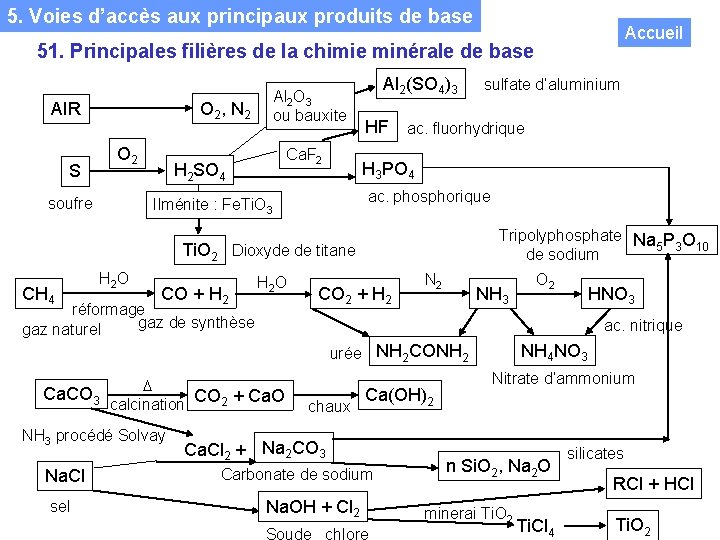
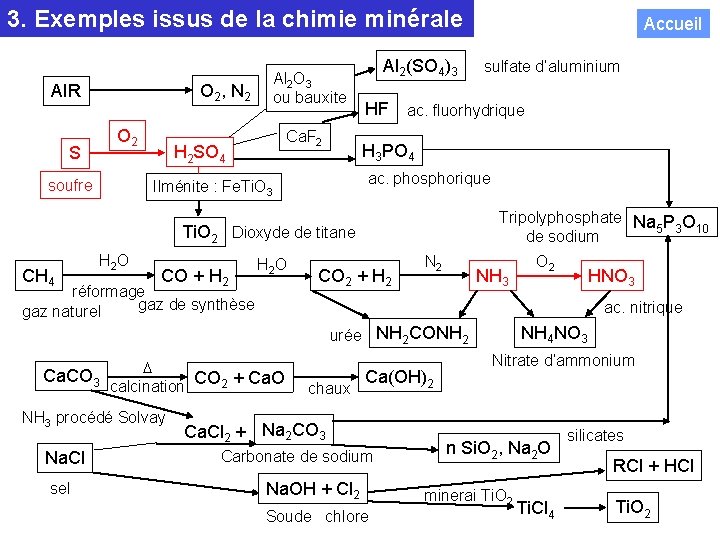
5. Voies d’accès aux principaux produits de base Accueil 51. Principales filières de la chimie minérale de base Al 2 O 3 ou bauxite O 2, N 2 AIR O 2 S soufre Ca. F 2 H 2 SO 4 Al 2(SO 4)3 HF ac. fluorhydrique H 3 PO 4 ac. phosphorique Ilménite : Fe. Ti. O 3 Tripolyphosphate Na P O 5 3 10 de sodium Ti. O 2 Dioxyde de titane CH 4 H 2 O CO + H 2 O réformage gaz de synthèse gaz naturel sulfate d’aluminium CO 2 + H 2 NH 3 D calcination CO 2 + Ca. O NH 3 procédé Solvay Na. Cl sel HNO 3 ac. nitrique NH 4 NO 3 urée NH 2 CONH 2 Ca. CO 3 O 2 chaux Ca(OH)2 Ca. Cl 2 + Na 2 CO 3 Carbonate de sodium Na. OH + Cl 2 Soude chlore Nitrate d’ammonium n Si. O 2, Na 2 O minerai Ti. O 2 Ti. Cl 4 silicates RCl + HCl Ti. O 2
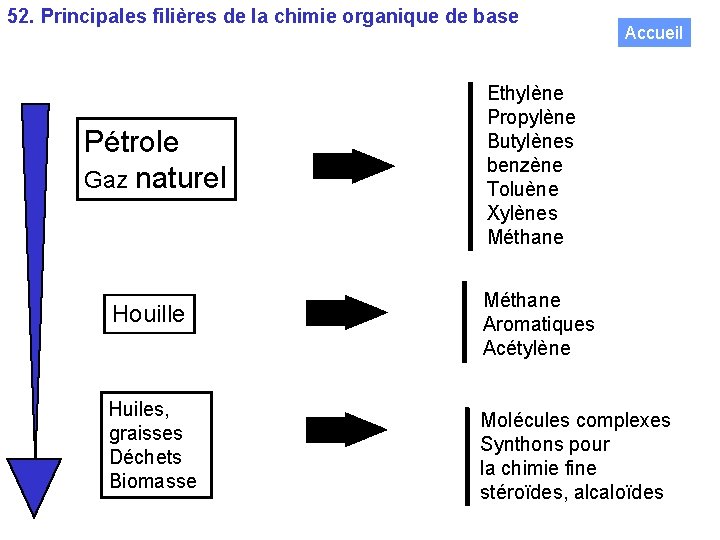
52. Principales filières de la chimie organique de base Pétrole Gaz naturel Houille Huiles, graisses Déchets Biomasse Accueil Ethylène Propylène Butylènes benzène Toluène Xylènes Méthane Aromatiques Acétylène Molécules complexes Synthons pour la chimie fine stéroïdes, alcaloïdes
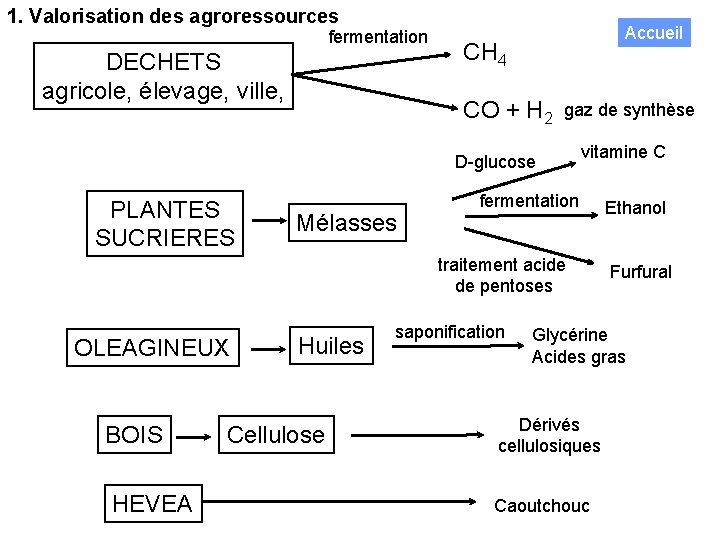
1. Valorisation des agroressources fermentation DECHETS agricole, élevage, ville, Accueil CH 4 CO + H 2 gaz de synthèse D-glucose PLANTES SUCRIERES Mélasses vitamine C fermentation traitement acide de pentoses OLEAGINEUX BOIS HEVEA Huiles Cellulose saponification Ethanol Furfural Glycérine Acides gras Dérivés cellulosiques Caoutchouc
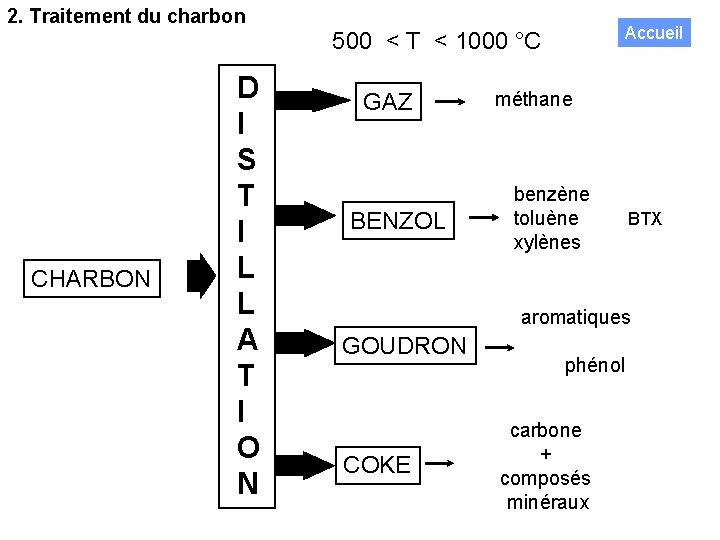
2. Traitement du charbon CHARBON D I S T I L L A T I O N 500 < T < 1000 °C GAZ BENZOL Accueil méthane benzène toluène xylènes BTX aromatiques GOUDRON COKE phénol carbone + composés minéraux
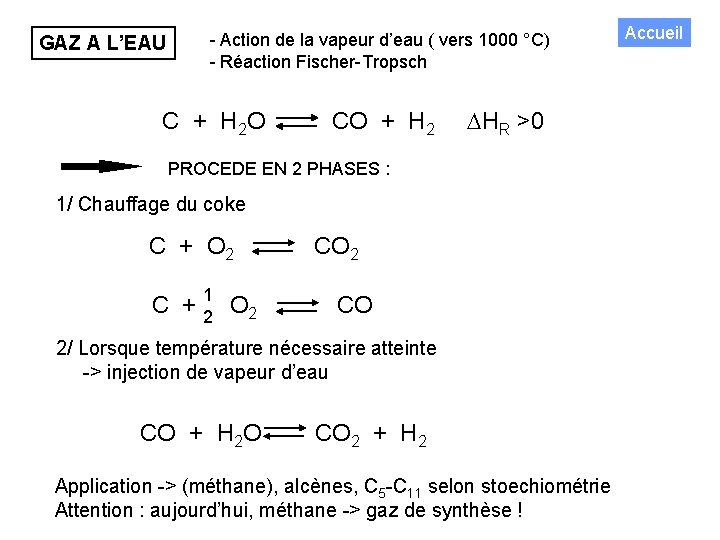
GAZ A L’EAU - Action de la vapeur d’eau ( vers 1000 °C) - Réaction Fischer-Tropsch C + H 2 O CO + H 2 DHR >0 PROCEDE EN 2 PHASES : 1/ Chauffage du coke C + O 2 CO 2 1 C + O 2 CO 2 2/ Lorsque température nécessaire atteinte -> injection de vapeur d’eau CO + H 2 O CO 2 + H 2 Application -> (méthane), alcènes, C 5 -C 11 selon stoechiométrie Attention : aujourd’hui, méthane -> gaz de synthèse ! Accueil
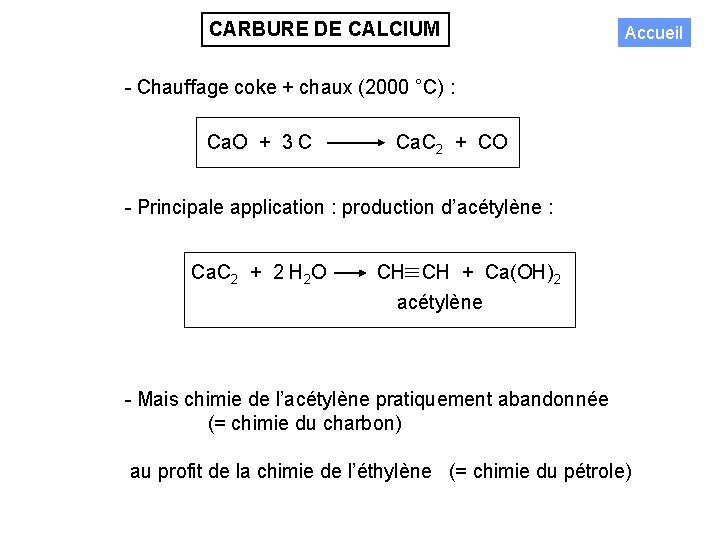
CARBURE DE CALCIUM Accueil - Chauffage coke + chaux (2000 °C) : Ca. O + 3 C Ca. C 2 + CO - Principale application : production d’acétylène : Ca. C 2 + 2 H 2 O CH + Ca(OH)2 acétylène - Mais chimie de l’acétylène pratiquement abandonnée (= chimie du charbon) au profit de la chimie de l’éthylène (= chimie du pétrole)
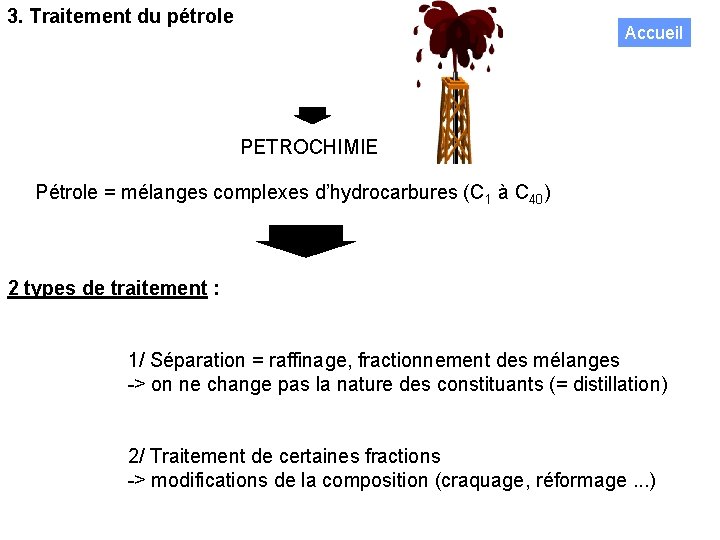
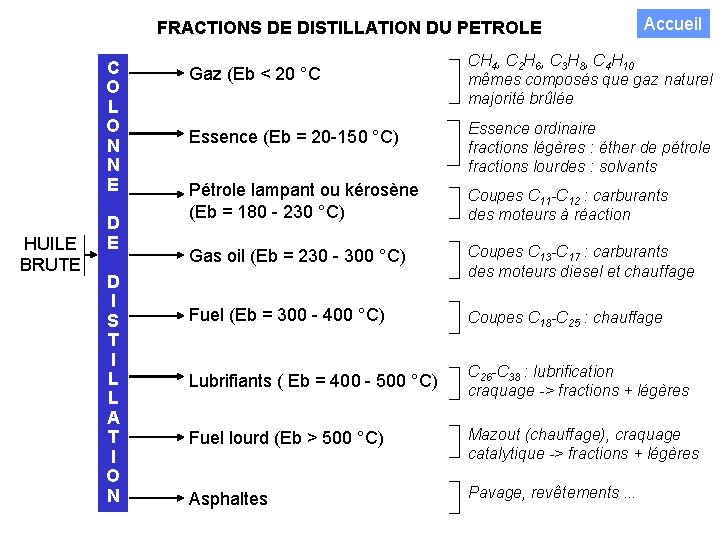
3. Traitement du pétrole Accueil PETROCHIMIE Pétrole = mélanges complexes d’hydrocarbures (C 1 à C 40) 2 types de traitement : 1/ Séparation = raffinage, fractionnement des mélanges -> on ne change pas la nature des constituants (= distillation) 2/ Traitement de certaines fractions -> modifications de la composition (craquage, réformage. . . )
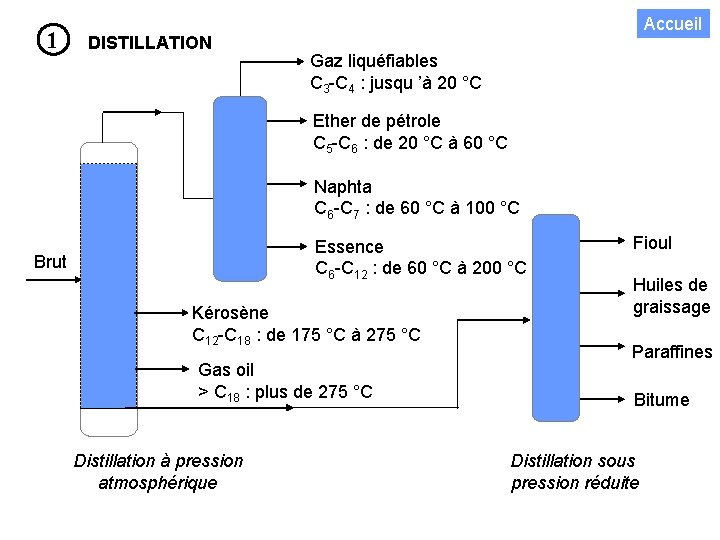
1 DISTILLATION Accueil Gaz liquéfiables C 3 -C 4 : jusqu ’à 20 °C Ether de pétrole C 5 -C 6 : de 20 °C à 60 °C Naphta C 6 -C 7 : de 60 °C à 100 °C Essence C 6 -C 12 : de 60 °C à 200 °C Brut Kérosène C 12 -C 18 : de 175 °C à 275 °C Gas oil > C 18 : plus de 275 °C Distillation à pression atmosphérique Fioul Huiles de graissage Paraffines Bitume Distillation sous pression réduite
FRACTIONS DE DISTILLATION DU PETROLE C O L O N N E HUILE BRUTE D I S T I L L A T I O N Gaz (Eb < 20 °C Accueil CH 4, C 2 H 6, C 3 H 8, C 4 H 10 mêmes composés que gaz naturel majorité brûlée Essence (Eb = 20 -150 °C) Essence ordinaire fractions légères : éther de pétrole fractions lourdes : solvants Pétrole lampant ou kérosène (Eb = 180 - 230 °C) Coupes C 11 -C 12 : carburants des moteurs à réaction Gas oil (Eb = 230 - 300 °C) Coupes C 13 -C 17 : carburants des moteurs diesel et chauffage Fuel (Eb = 300 - 400 °C) Coupes C 18 -C 25 : chauffage Lubrifiants ( Eb = 400 - 500 °C) C 26 -C 38 : lubrification craquage -> fractions + légères Fuel lourd (Eb > 500 °C) Mazout (chauffage), craquage catalytique -> fractions + légères Asphaltes Pavage, revêtements. . .
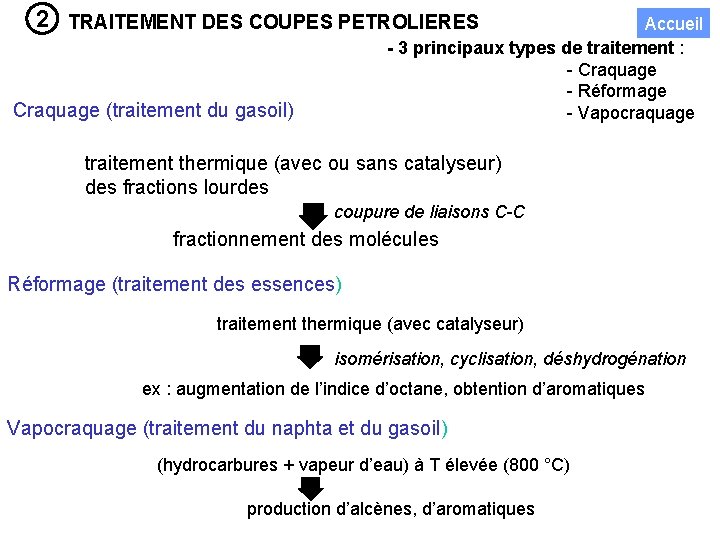
2 TRAITEMENT DES COUPES PETROLIERES Accueil - 3 principaux types de traitement : - Craquage - Réformage - Vapocraquage Craquage (traitement du gasoil) traitement thermique (avec ou sans catalyseur) des fractions lourdes coupure de liaisons C-C fractionnement des molécules Réformage (traitement des essences) traitement thermique (avec catalyseur) isomérisation, cyclisation, déshydrogénation ex : augmentation de l’indice d’octane, obtention d’aromatiques Vapocraquage (traitement du naphta et du gasoil) (hydrocarbures + vapeur d’eau) à T élevée (800 °C) production d’alcènes, d’aromatiques
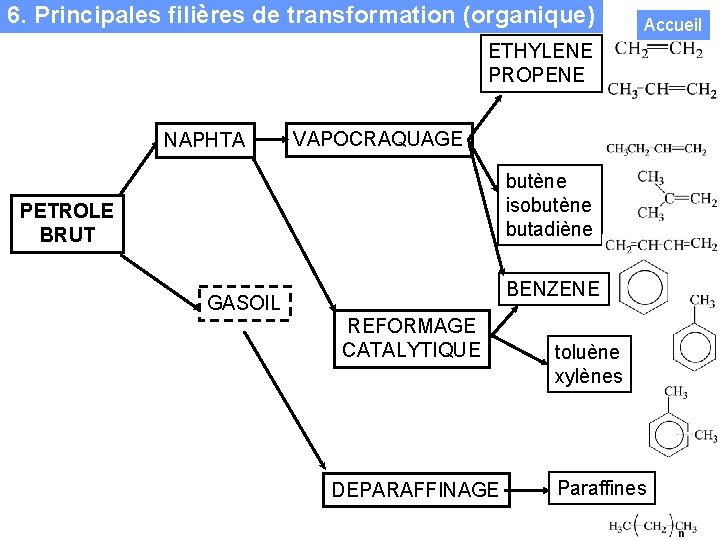
6. Principales filières de transformation (organique) Accueil ETHYLENE PROPENE NAPHTA VAPOCRAQUAGE butène isobutène butadiène PETROLE BRUT BENZENE GASOIL REFORMAGE CATALYTIQUE DEPARAFFINAGE toluène xylènes Paraffines
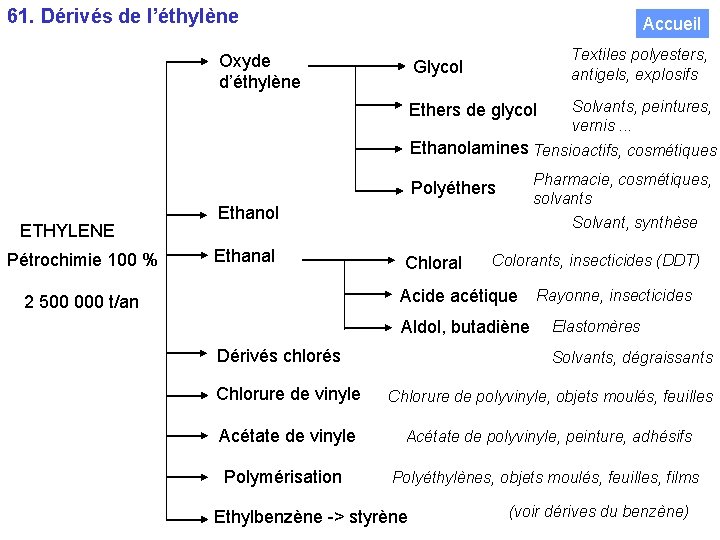
61. Dérivés de l’éthylène Accueil Oxyde d’éthylène Glycol Textiles polyesters, antigels, explosifs Ethers de glycol Solvants, peintures, vernis. . . Ethanolamines Tensioactifs, cosmétiques Pharmacie, cosmétiques, solvants Solvant, synthèse Polyéthers ETHYLENE Pétrochimie 100 % Ethanol Ethanal Chloral Colorants, insecticides (DDT) Acide acétique 2 500 000 t/an Aldol, butadiène Dérivés chlorés Rayonne, insecticides Elastomères Solvants, dégraissants Chlorure de vinyle Chlorure de polyvinyle, objets moulés, feuilles Acétate de vinyle Acétate de polyvinyle, peinture, adhésifs Polymérisation Polyéthylènes, objets moulés, feuilles, films Ethylbenzène -> styrène (voir dérives du benzène)
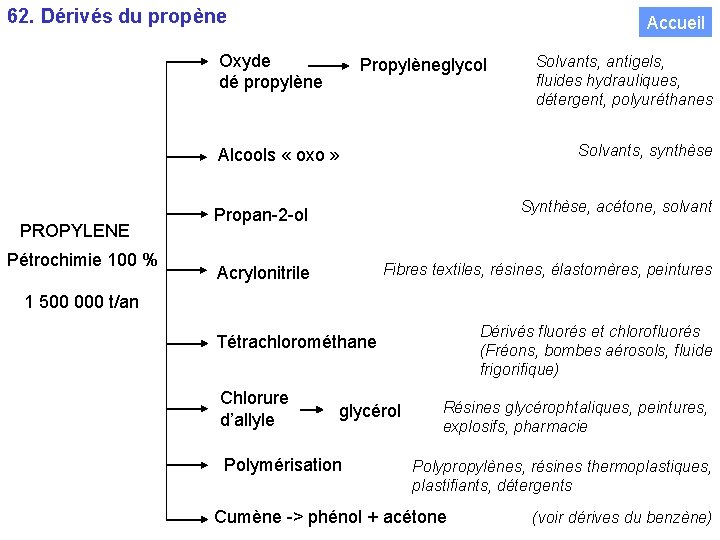
62. Dérivés du propène Accueil Oxyde dé propylène Propylèneglycol Solvants, synthèse Alcools « oxo » PROPYLENE Pétrochimie 100 % Solvants, antigels, fluides hydrauliques, détergent, polyuréthanes Propan-2 -ol Synthèse, acétone, solvant Acrylonitrile Fibres textiles, résines, élastomères, peintures 1 500 000 t/an Dérivés fluorés et chlorofluorés (Fréons, bombes aérosols, fluide frigorifique) Tétrachlorométhane Chlorure d’allyle glycérol Polymérisation Résines glycérophtaliques, peintures, explosifs, pharmacie Polypropylènes, résines thermoplastiques, plastifiants, détergents Cumène -> phénol + acétone (voir dérives du benzène)
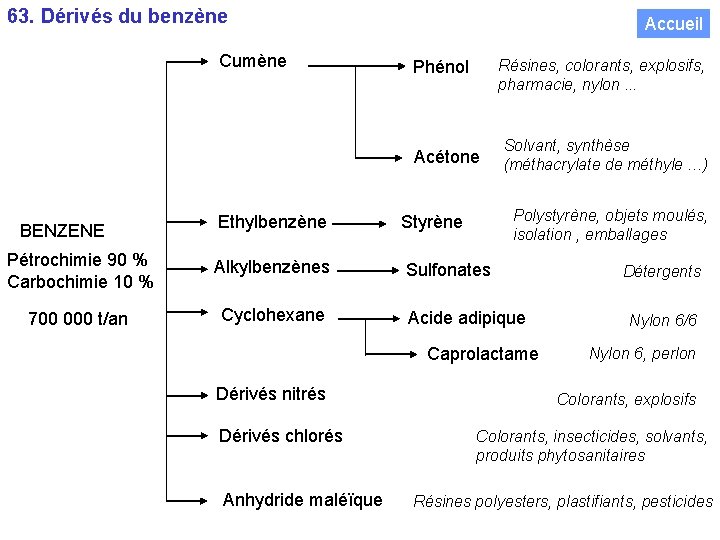
63. Dérivés du benzène Cumène Accueil Résines, colorants, explosifs, pharmacie, nylon. . . Phénol Acétone Polystyrène, objets moulés, isolation , emballages Ethylbenzène Styrène Pétrochimie 90 % Carbochimie 10 % Alkylbenzènes Sulfonates 700 000 t/an Cyclohexane BENZENE Solvant, synthèse (méthacrylate de méthyle …) Acide adipique Caprolactame Dérivés nitrés Dérivés chlorés Anhydride maléïque Détergents Nylon 6/6 Nylon 6, perlon Colorants, explosifs Colorants, insecticides, solvants, produits phytosanitaires Résines polyesters, plastifiants, pesticides
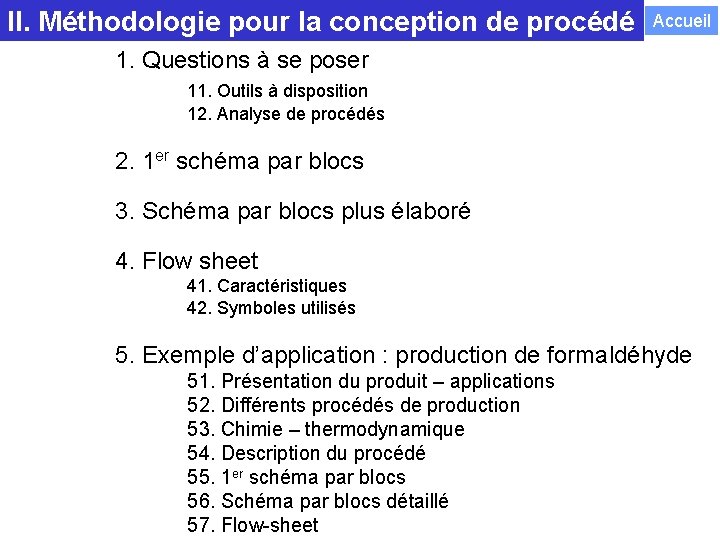
II. Méthodologie pour la conception de procédé Accueil 1. Questions à se poser 11. Outils à disposition 12. Analyse de procédés 2. 1 er schéma par blocs 3. Schéma par blocs plus élaboré 4. Flow sheet 41. Caractéristiques 42. Symboles utilisés 5. Exemple d’application : production de formaldéhyde 51. Présentation du produit – applications 52. Différents procédés de production 53. Chimie – thermodynamique 54. Description du procédé 55. 1 er schéma par blocs 56. Schéma par blocs détaillé 57. Flow-sheet
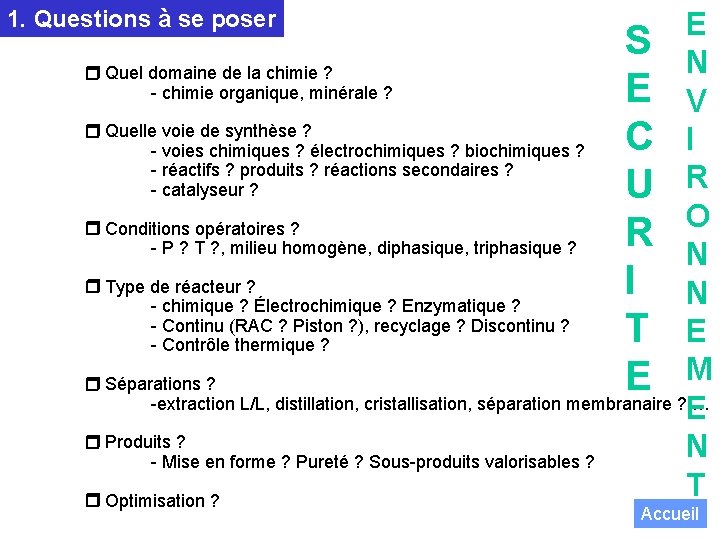
1. Questions à se poser E S N Quel domaine de la chimie ? - chimie organique, minérale ? E V Quelle voie de synthèse ? C I - voies chimiques ? électrochimiques ? biochimiques ? - réactifs ? produits ? réactions secondaires ? - catalyseur ? U R O Conditions opératoires ? R N - P ? T ? , milieu homogène, diphasique, triphasique ? Type de réacteur ? I N - chimique ? Électrochimique ? Enzymatique ? - Continu (RAC ? Piston ? ), recyclage ? Discontinu ? T E - Contrôle thermique ? M Séparations ? E -extraction L/L, distillation, cristallisation, séparation membranaire ? … E Produits ? N - Mise en forme ? Pureté ? Sous-produits valorisables ? T Optimisation ? Accueil
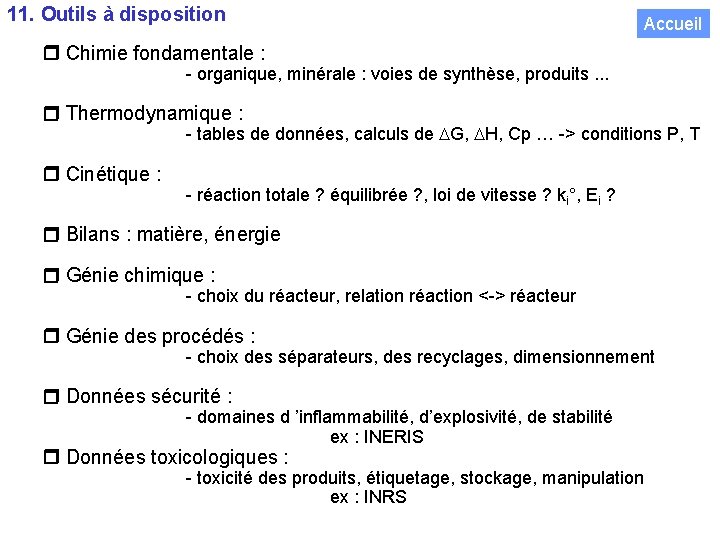
11. Outils à disposition Accueil Chimie fondamentale : - organique, minérale : voies de synthèse, produits. . . Thermodynamique : - tables de données, calculs de DG, DH, Cp … -> conditions P, T Cinétique : - réaction totale ? équilibrée ? , loi de vitesse ? ki°, Ei ? Bilans : matière, énergie Génie chimique : - choix du réacteur, relation réaction <-> réacteur Génie des procédés : - choix des séparateurs, des recyclages, dimensionnement Données sécurité : - domaines d ’inflammabilité, d’explosivité, de stabilité ex : INERIS Données toxicologiques : - toxicité des produits, étiquetage, stockage, manipulation ex : INRS
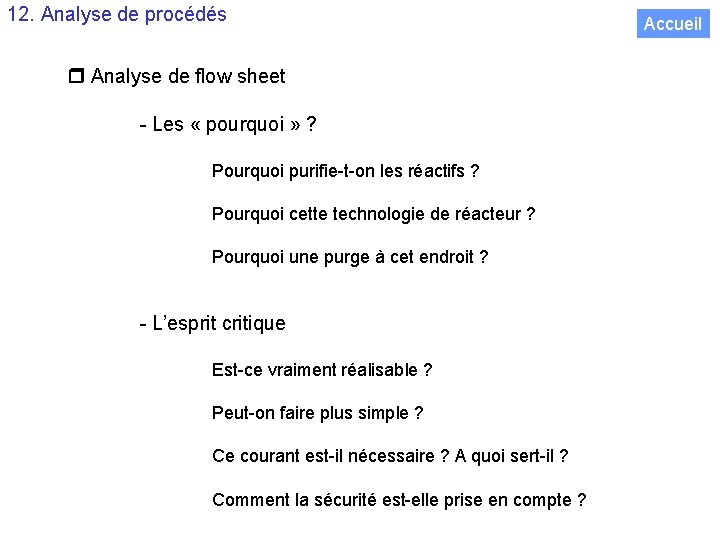
12. Analyse de procédés Analyse de flow sheet - Les « pourquoi » ? Pourquoi purifie-t-on les réactifs ? Pourquoi cette technologie de réacteur ? Pourquoi une purge à cet endroit ? - L’esprit critique Est-ce vraiment réalisable ? Peut-on faire plus simple ? Ce courant est-il nécessaire ? A quoi sert-il ? Comment la sécurité est-elle prise en compte ? Accueil
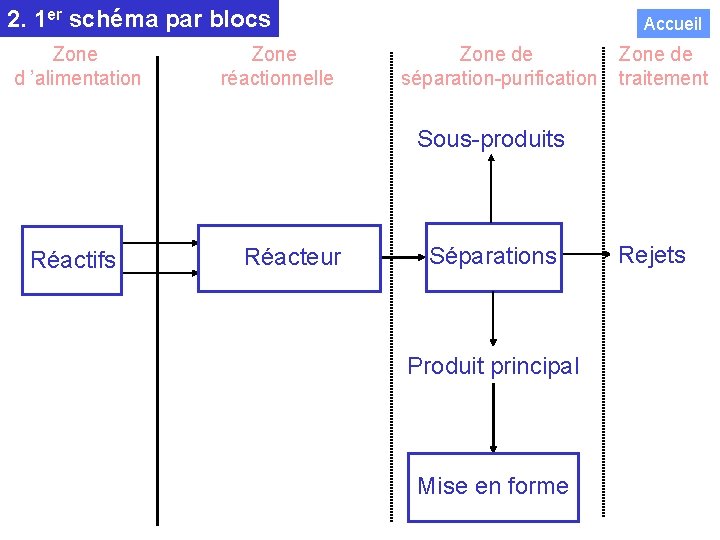
2. 1 er schéma par blocs Zone d ’alimentation Zone réactionnelle Accueil Zone de séparation-purification Zone de traitement Sous-produits Réactifs Réacteur Séparations Produit principal Mise en forme Rejets
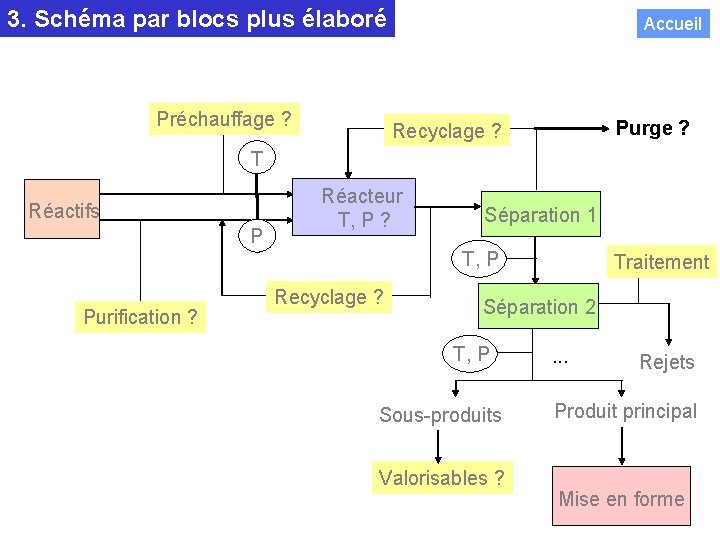
3. Schéma par blocs plus élaboré Préchauffage ? Accueil Purge ? Recyclage ? T Réactifs P Réacteur T, P ? Séparation 1 T, P Purification ? Recyclage ? Traitement Séparation 2 T, P Sous-produits Valorisables ? . . . Rejets Produit principal Mise en forme
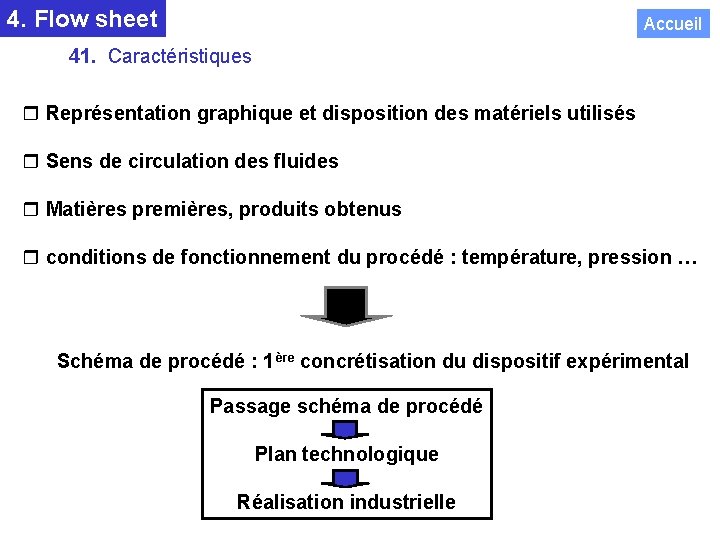
4. Flow sheet Accueil 41. Caractéristiques Représentation graphique et disposition des matériels utilisés Sens de circulation des fluides Matières premières, produits obtenus conditions de fonctionnement du procédé : température, pression … Schéma de procédé : 1ère concrétisation du dispositif expérimental Passage schéma de procédé Plan technologique Réalisation industrielle
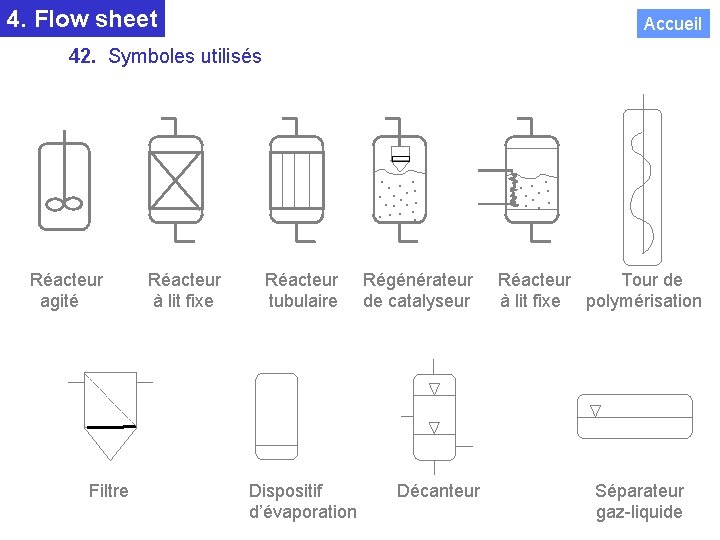
4. Flow sheet Accueil 42. Symboles utilisés REACTEURS . . . . Réacteur Régénérateur Réacteur Tour de agité à lit fixe tubulaire de catalyseur à lit fixe polymérisation DISPOSITIFS DE SEPARATION Filtre Dispositif Décanteur Séparateur d’évaporation gaz-liquide
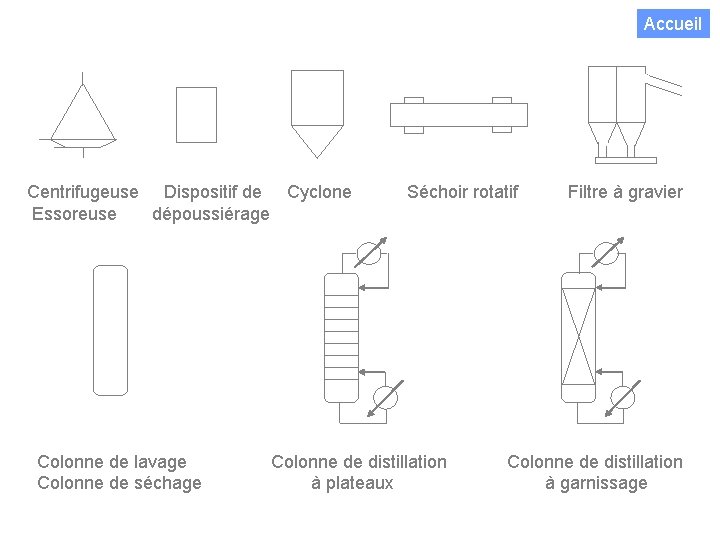
DISPOSITIFS DE SEPARATION Accueil Centrifugeuse Dispositif de Cyclone Séchoir rotatif Filtre à gravier Essoreuse dépoussiérage Colonne de lavage Colonne de distillation Colonne de séchage à plateaux à garnissage
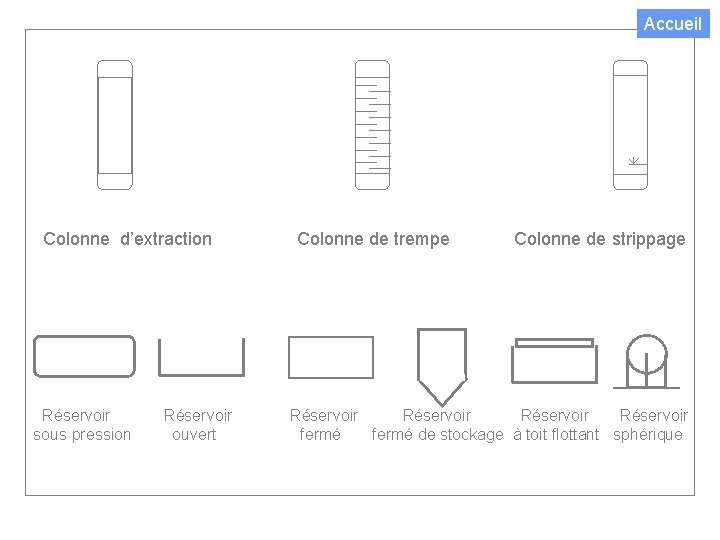
Accueil Colonne d’extraction Colonne de trempe Colonne de strippage DISPOSITIFS DE STOCKAGE Réservoir Réservoir sous pression ouvert fermé de stockage à toit flottant sphérique
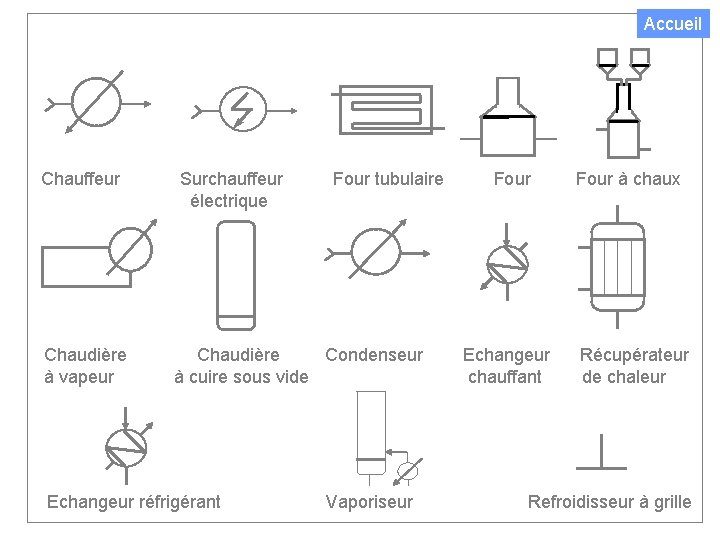
DISPOSITIFS D’ECHANGE THERMIQUE Accueil Chauffeur Surchauffeur Four tubulaire Four à chaux électrique Chaudière Condenseur Echangeur Récupérateur à vapeur à cuire sous vide chauffant de chaleur Echangeur réfrigérant Vaporiseur Refroidisseur à grille
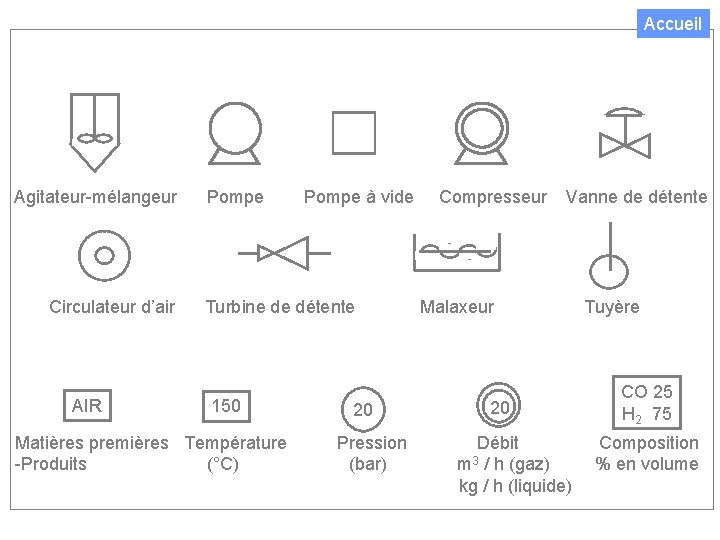
Accueil DISPOSITIFS DE TRANSFERT DE MATIERE Agitateur-mélangeur Pompe à vide Compresseur Vanne de détente Circulateur d’air Turbine de détente Malaxeur Tuyère INDICATIONS PARTICULIERES AIR 150 20 20 CO 25 H 2 75 Matières premières Température Pression Débit Composition -Produits (°C) (bar) m 3 / h (gaz) % en volume kg / h (liquide)
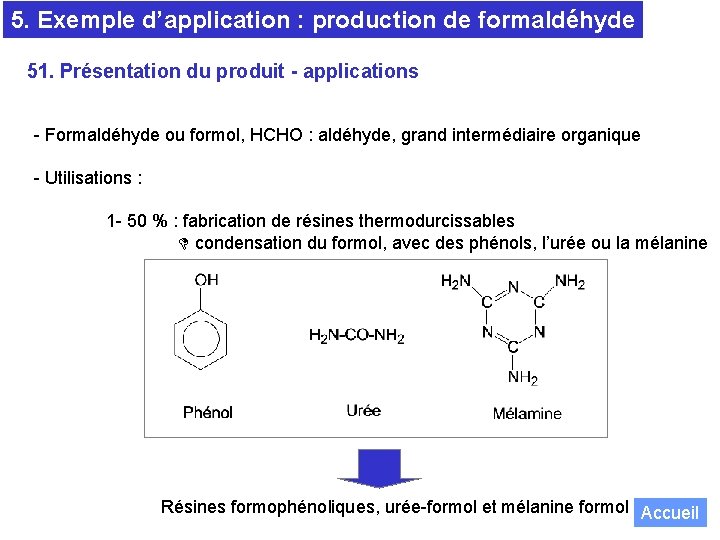
5. Exemple d’application : production de formaldéhyde 51. Présentation du produit - applications - Formaldéhyde ou formol, HCHO : aldéhyde, grand intermédiaire organique - Utilisations : 1 - 50 % : fabrication de résines thermodurcissables condensation du formol, avec des phénols, l’urée ou la mélanine Résines formophénoliques, urée-formol et mélanine formol Accueil
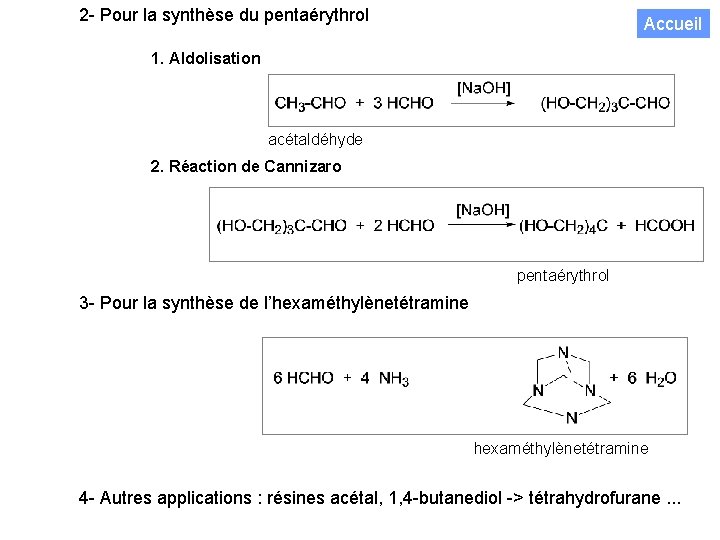
2 - Pour la synthèse du pentaérythrol Accueil 1. Aldolisation acétaldéhyde 2. Réaction de Cannizaro pentaérythrol 3 - Pour la synthèse de l’hexaméthylènetétramine 4 - Autres applications : résines acétal, 1, 4 -butanediol -> tétrahydrofurane. . .
52. Différents procédés de production Accueil Procédé principal : oxydation du méthanol par l’air en phase gazeuse Autres procédés à l’étude : utiliser un autre précurseur que CH 3 OH : - Oxydation sélective du méthane CH 4, directement à partir du gaz de synthèse (mélange CO, H 2) -> Pbe de réglage de T - Oxydation du propane ou du mélange (propane-butane) -> Nombreux sous-produits (acétaldéhyde …)
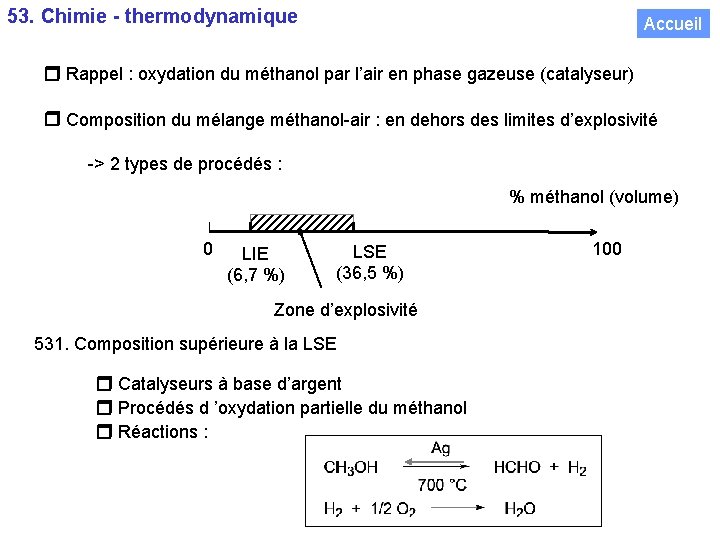
53. Chimie - thermodynamique Accueil Rappel : oxydation du méthanol par l’air en phase gazeuse (catalyseur) Composition du mélange méthanol-air : en dehors des limites d’explosivité -> 2 types de procédés : % méthanol (volume) 0 100 LSE LIE (36, 5 %) (6, 7 %) Zone d’explosivité 531. Composition supérieure à la LSE Catalyseurs à base d’argent Procédés d ’oxydation partielle du méthanol Réactions :
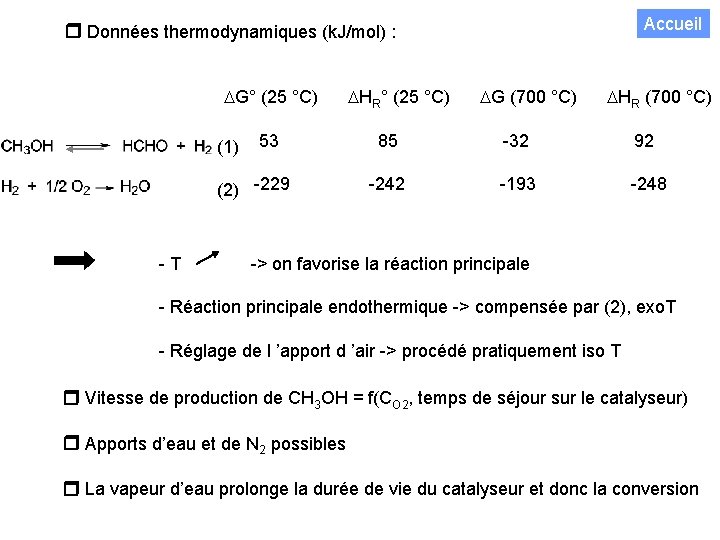
Données thermodynamiques (k. J/mol) : Accueil DG° (25 °C) DHR° (25 °C) DG (700 °C) DHR (700 °C) 53 85 -32 92 (1) -229 -242 -193 -248 (2) - T -> on favorise la réaction principale - Réaction principale endothermique -> compensée par (2), exo. T - Réglage de l ’apport d ’air -> procédé pratiquement iso T Vitesse de production de CH 3 OH = f(CO 2, temps de séjour sur le catalyseur) Apports d’eau et de N 2 possibles La vapeur d’eau prolonge la durée de vie du catalyseur et donc la conversion
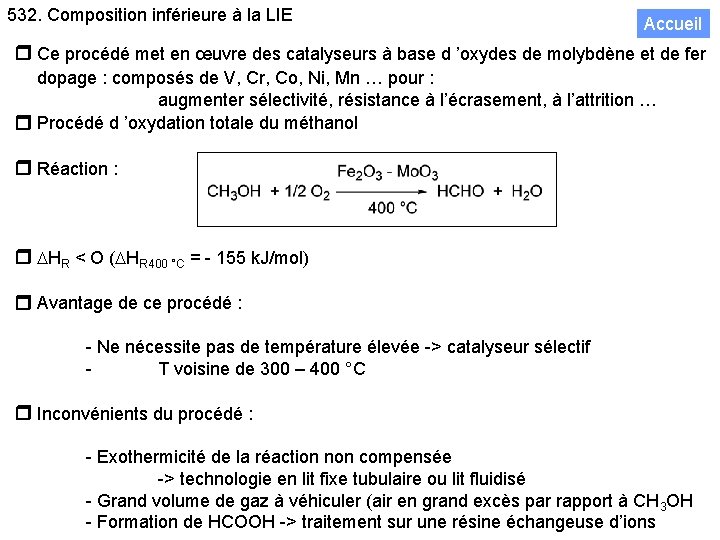
532. Composition inférieure à la LIE Accueil Ce procédé met en œuvre des catalyseurs à base d ’oxydes de molybdène et de fer dopage : composés de V, Cr, Co, Ni, Mn … pour : augmenter sélectivité, résistance à l’écrasement, à l’attrition … Procédé d ’oxydation totale du méthanol Réaction : DHR < O (DHR 400 °C = - 155 k. J/mol) Avantage de ce procédé : - Ne nécessite pas de température élevée -> catalyseur sélectif - T voisine de 300 – 400 °C Inconvénients du procédé : - Exothermicité de la réaction non compensée -> technologie en lit fixe tubulaire ou lit fluidisé - Grand volume de gaz à véhiculer (air en grand excès par rapport à CH 3 OH - Formation de HCOOH -> traitement sur une résine échangeuse d’ions
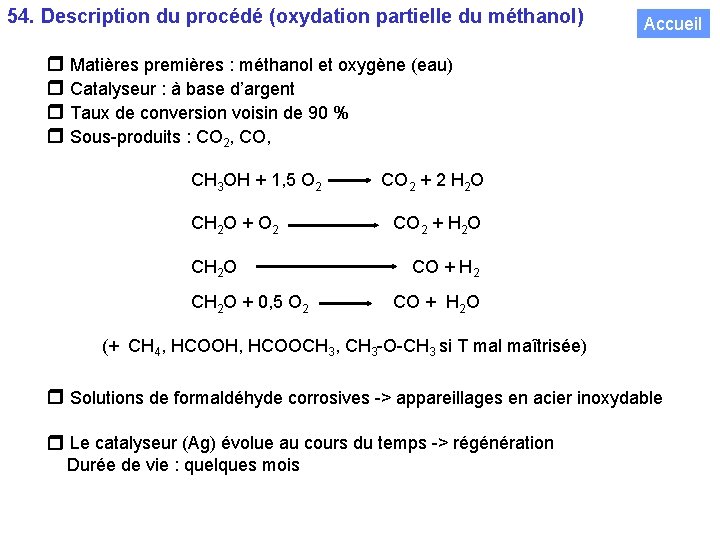
54. Description du procédé (oxydation partielle du méthanol) Accueil Matières premières : méthanol et oxygène (eau) Catalyseur : à base d’argent Taux de conversion voisin de 90 % Sous-produits : CO 2, CO, CH 3 OH + 1, 5 O 2 CO 2 + 2 H 2 O CH 2 O + O 2 CO 2 + H 2 O CH 2 O CO + H 2 CH 2 O + 0, 5 O 2 CO + H 2 O (+ CH 4, HCOOH, HCOOCH 3, CH 3 -O-CH 3 si T mal maîtrisée) Solutions de formaldéhyde corrosives -> appareillages en acier inoxydable Le catalyseur (Ag) évolue au cours du temps -> régénération Durée de vie : quelques mois
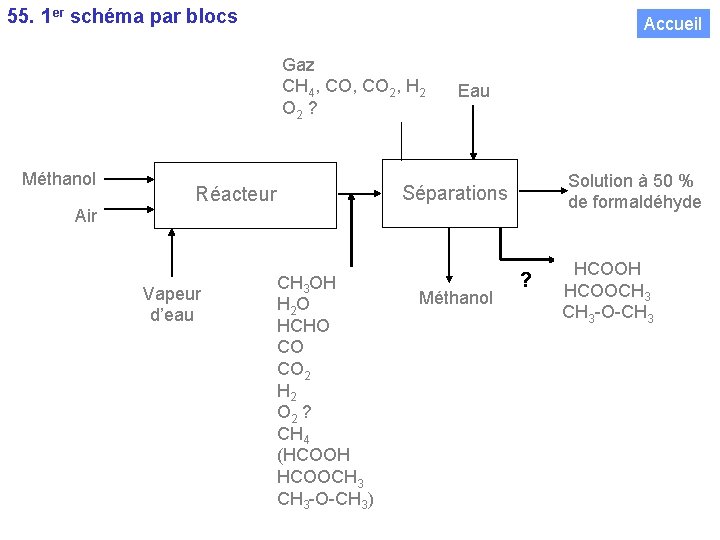
55. 1 er schéma par blocs Accueil Gaz CH 4, CO 2, H 2 O 2 ? Méthanol Eau Solution à 50 % de formaldéhyde Séparations Réacteur Air Vapeur d’eau CH 3 OH H 2 O HCHO CO CO 2 H 2 O 2 ? CH 4 (HCOOH HCOOCH 3 -O-CH 3) Méthanol ? HCOOH HCOOCH 3 -O-CH 3
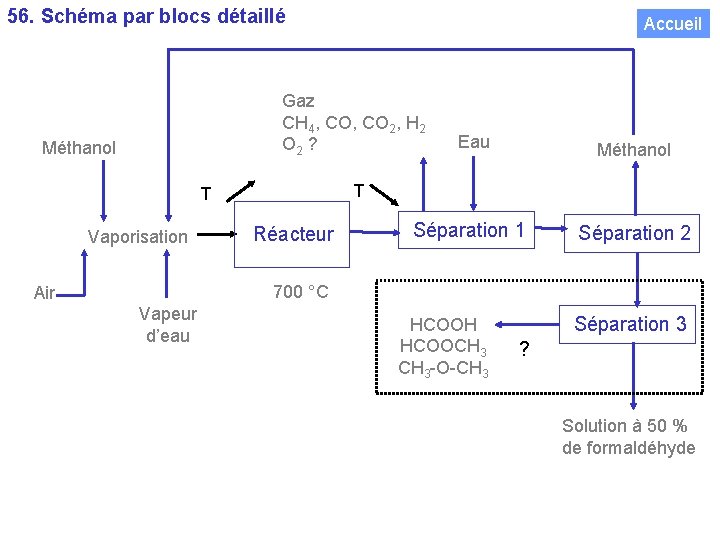
56. Schéma par blocs détaillé Accueil Gaz CH 4, CO 2, H 2 O 2 ? Méthanol Séparation 1 Séparation 2 T T Vaporisation Eau Réacteur 700 °C Air Vapeur d’eau HCOOH HCOOCH 3 -O-CH 3 Séparation 3 ? Solution à 50 % de formaldéhyde
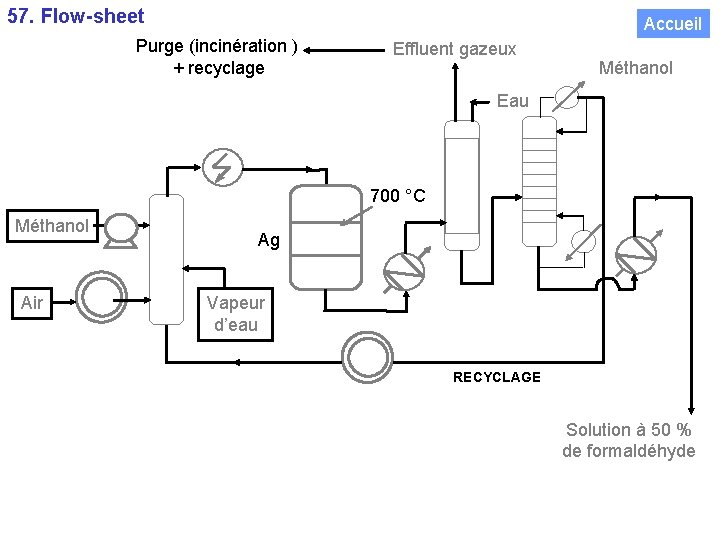
57. Flow-sheet Accueil Purge (incinération ) + recyclage Effluent gazeux Méthanol Eau 700 °C Méthanol Air Ag Vapeur d’eau RECYCLAGE Solution à 50 % de formaldéhyde
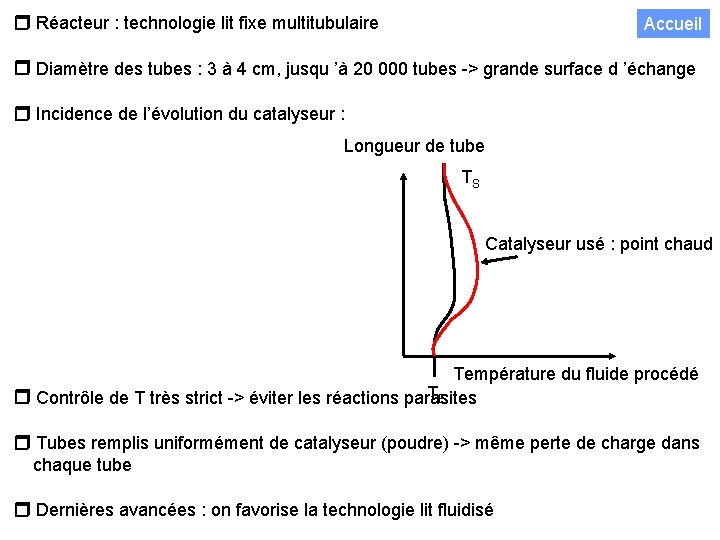
Réacteur : technologie lit fixe multitubulaire Accueil Diamètre des tubes : 3 à 4 cm, jusqu ’à 20 000 tubes -> grande surface d ’échange Incidence de l’évolution du catalyseur : Longueur de tube TS Catalyseur usé : point chaud Température du fluide procédé TE Contrôle de T très strict -> éviter les réactions parasites Tubes remplis uniformément de catalyseur (poudre) -> même perte de charge dans chaque tube Dernières avancées : on favorise la technologie lit fluidisé
III. « Procédés à structure simple » 1. Caractéristiques 2. Exemples de Procédés à « structure simple » 21. Industrie de la chimie minérale 22. Industrie de la chimie organique 3. Exemples issus de la chimie minérale 31. Synthèse de l’acide sulfurique H 2 SO 4 32. Synthèse de l’acide nitrique HNO 3 4. Exemples issus de la chimie organique 41. Ethérification de l’isobutène en MTBE 42. Synthèse d’esters organiques Accueil
1. Caractéristiques Accueil Souvent, procédés anciens On y trouve les procédés de purification (ex : obtention de gaz ) Ne veut pas dire que les processus impliqués ne sont pas complexes Schémas de procédés présentant un nombre limité d ’appareils <- Parce que les séparations sont aisées <- Parce qu’il y a peu de produits générés <- parce que le degré de pureté du produit est faible Appareillages lourds <- Fours, Réacteurs catalytiques (lit fixe) <- colonnes de distillation, d’absorption Beaucoup d ’exemples en chimie minérale industrielle Quelques exemples en chimie organique de base
2. Exemples Accueil 11. Industrie de la chimie minérale - Synthèse d’acides, bases inorganiques - Synthèse de l’ammoniac à partir de N 2, H 2, - Traitement physique de purification de gaz • purification par traitement physique de H 2, • décarbonatation de gaz 12. Industrie de la chimie organique (chimie de base) - Synthèse du méthanol à partir de gaz de synthèse - Production de formol à partir de CH 3 OH, air - Hydrogénation des essences de pyrolyse - Oligomérisation des oléfines légères - Ethérification de l’isobutène en MTBE - Isomérisation des C 8 aromatiques - Production d’acétylène à partir de carbure de calcium - Production d’acétylène à partir de coupes C 2 de vapocraquage - Production de butadiène par déshydrogénation du n-butane - Production de butadiène par déshydrogénation des butènes
3. Exemples issus de la chimie minérale Al 2 O 3 ou bauxite O 2, N 2 AIR O 2 S soufre Ca. F 2 H 2 SO 4 Al 2(SO 4)3 HF ac. fluorhydrique ac. phosphorique Tripolyphosphate Na P O 5 3 10 de sodium Ti. O 2 Dioxyde de titane CH 4 CO + H 2 O réformage gaz de synthèse gaz naturel sulfate d’aluminium H 3 PO 4 Ilménite : Fe. Ti. O 3 H 2 O Accueil CO 2 + H 2 NH 3 D calcination CO 2 + Ca. O NH 3 procédé Solvay Na. Cl sel HNO 3 ac. nitrique NH 4 NO 3 urée NH 2 CONH 2 Ca. CO 3 O 2 chaux Ca(OH)2 Ca. Cl 2 + Na 2 CO 3 Carbonate de sodium Na. OH + Cl 2 Soude chlore Nitrate d’ammonium n Si. O 2, Na 2 O minerai Ti. O 2 Ti. Cl 4 silicates RCl + HCl Ti. O 2
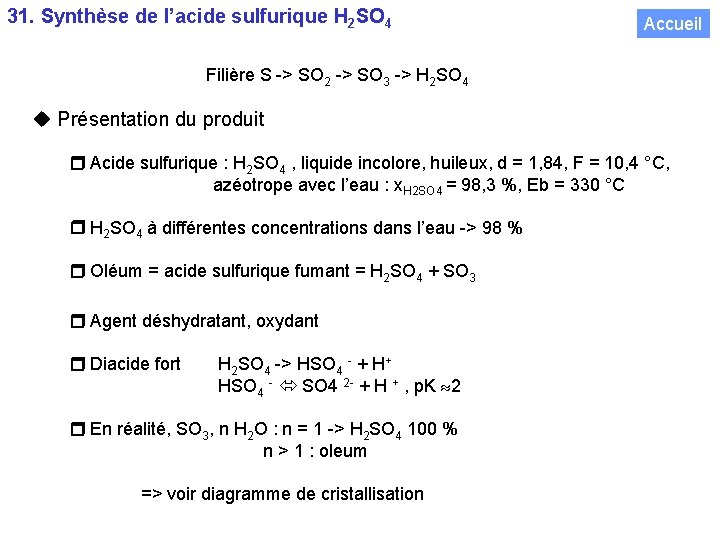
31. Synthèse de l’acide sulfurique H 2 SO 4 Accueil Filière S -> SO 2 -> SO 3 -> H 2 SO 4 Présentation du produit Acide sulfurique : H 2 SO 4 , liquide incolore, huileux, d = 1, 84, F = 10, 4 °C, azéotrope avec l’eau : x. H 2 SO 4 = 98, 3 %, Eb = 330 °C H 2 SO 4 à différentes concentrations dans l’eau -> 98 % Oléum = acide sulfurique fumant = H 2 SO 4 + SO 3 Agent déshydratant, oxydant Diacide fort H 2 SO 4 -> HSO 4 - + H+ HSO 4 - SO 4 2 - + H + , p. K 2 En réalité, SO 3, n H 2 O : n = 1 -> H 2 SO 4 100 % n > 1 : oleum => voir diagramme de cristallisation
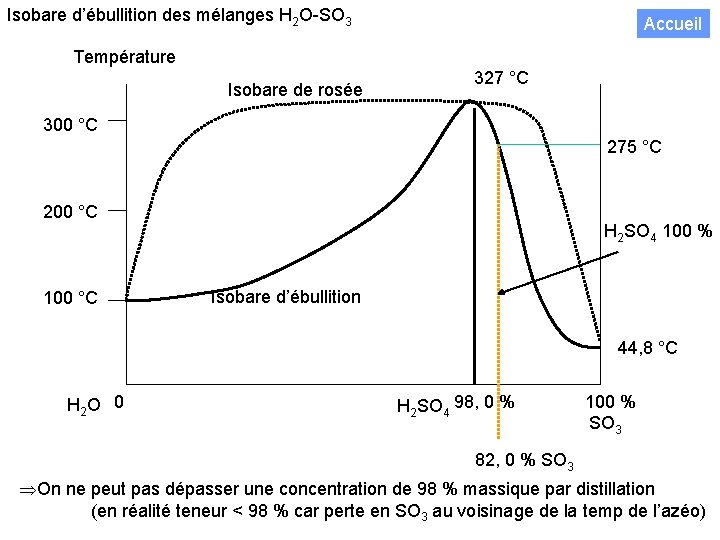
Isobare d’ébullition des mélanges H 2 O-SO 3 Accueil Température Isobare de rosée 327 °C 300 °C 275 °C 200 °C 100 °C H 2 SO 4 100 % Isobare d’ébullition 44, 8 °C H 2 O 0 98, 0 % 100 % H 2 SO 4 SO 3 82, 0 % SO 3 ÞOn ne peut pas dépasser une concentration de 98 % massique par distillation (en réalité teneur < 98 % car perte en SO 3 au voisinage de la temp de l’azéo)
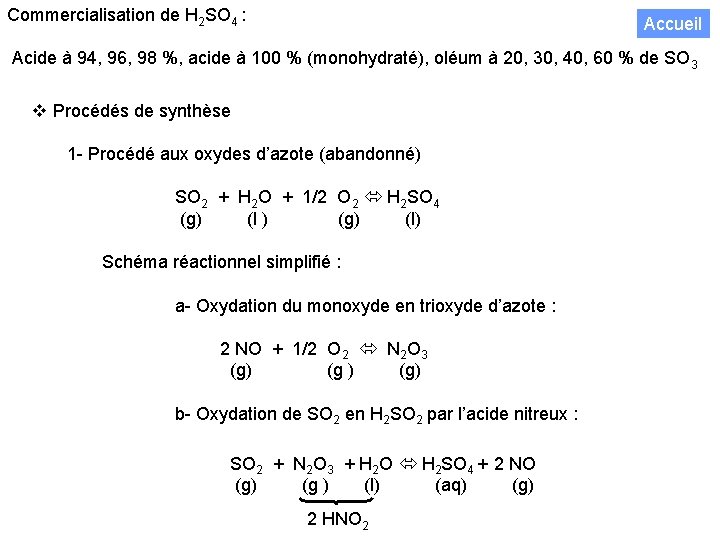
Commercialisation de H 2 SO 4 : Accueil Acide à 94, 96, 98 %, acide à 100 % (monohydraté), oléum à 20, 30, 40, 60 % de SO 3 Procédés de synthèse 1 - Procédé aux oxydes d’azote (abandonné) SO 2 + H 2 O + 1/2 O 2 H 2 SO 4 (g) (l ) (g) (l) Schéma réactionnel simplifié : a- Oxydation du monoxyde en trioxyde d’azote : 2 NO + 1/2 O 2 N 2 O 3 (g) (g ) (g) b- Oxydation de SO 2 en H 2 SO 2 par l’acide nitreux : SO 2 + N 2 O 3 + H 2 O H 2 SO 4 + 2 NO (g) (g ) (l) (aq) (g) 2 HNO 2
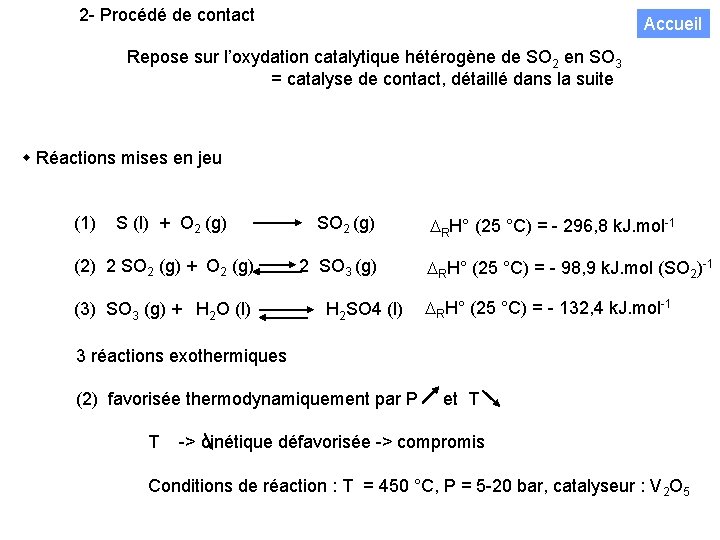
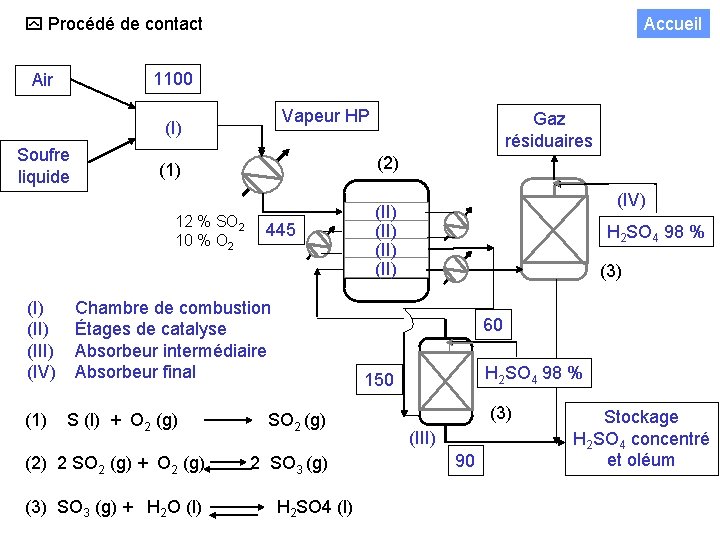
2 - Procédé de contact Accueil Repose sur l’oxydation catalytique hétérogène de SO 2 en SO 3 = catalyse de contact, détaillé dans la suite Réactions mises en jeu (1) S (l) + O 2 (g) SO 2 (g) DRH° (25 °C) = - 296, 8 k. J. mol-1 (2) 2 SO 2 (g) + O 2 (g) 2 SO 3 (g) DRH° (25 °C) = - 98, 9 k. J. mol (SO 2)-1 (3) SO 3 (g) + H 2 O (l) H 2 SO 4 (l) DRH° (25 °C) = - 132, 4 k. J. mol-1 3 réactions exothermiques (2) favorisée thermodynamiquement par P et T T -> cinétique défavorisée -> compromis Conditions de réaction : T = 450 °C, P = 5 -20 bar, catalyseur : V 2 O 5
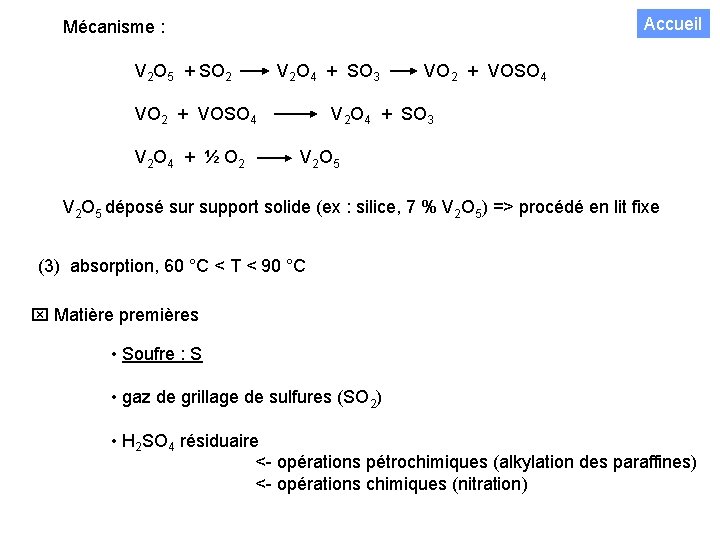
Mécanisme : Accueil V 2 O 5 + SO 2 V 2 O 4 + SO 3 VO 2 + VOSO 4 V 2 O 4 + SO 3 V 2 O 4 + ½ O 2 V 2 O 5 déposé sur support solide (ex : silice, 7 % V 2 O 5) => procédé en lit fixe (3) absorption, 60 °C < T < 90 °C Matière premières • Soufre : S • gaz de grillage de sulfures (SO 2) • H 2 SO 4 résiduaire <- opérations pétrochimiques (alkylation des paraffines) <- opérations chimiques (nitration)
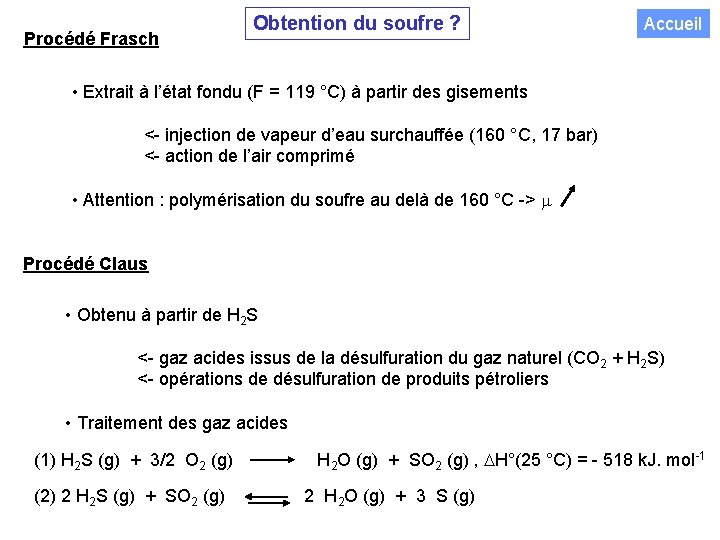
Procédé Frasch Obtention du soufre ? Accueil • Extrait à l’état fondu (F = 119 °C) à partir des gisements <- injection de vapeur d’eau surchauffée (160 °C, 17 bar) <- action de l’air comprimé • Attention : polymérisation du soufre au delà de 160 °C -> m Procédé Claus • Obtenu à partir de H 2 S <- gaz acides issus de la désulfuration du gaz naturel (CO 2 + H 2 S) <- opérations de désulfuration de produits pétroliers • Traitement des gaz acides (1) H 2 S (g) + 3/2 O 2 (g) H 2 O (g) + SO 2 (g) , DH°(25 °C) = - 518 k. J. mol-1 (2) 2 H 2 S (g) + SO 2 (g) 2 H 2 O (g) + 3 S (g)
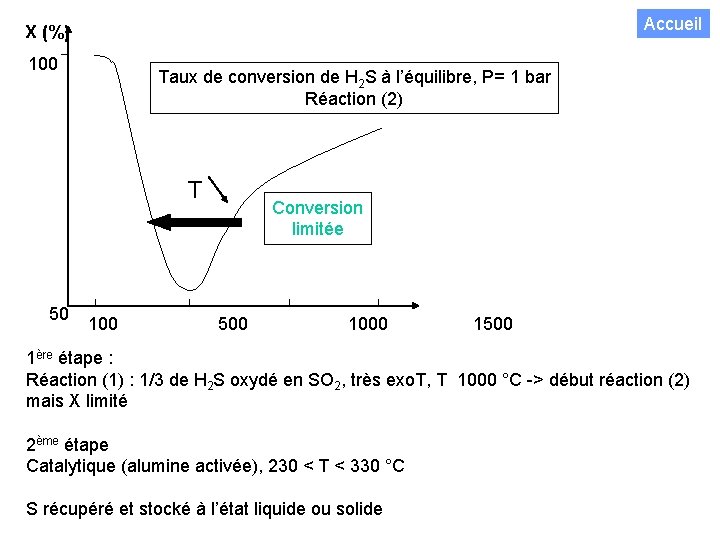
Accueil X (%) 100 Taux de conversion de H 2 S à l’équilibre, P= 1 bar Réaction (2) T 50 Conversion limitée 100 500 1000 1500 1ère étape : Réaction (1) : 1/3 de H 2 S oxydé en SO 2, très exo. T, T 1000 °C -> début réaction (2) mais X limité 2ème étape Catalytique (alumine activée), 230 < T < 330 °C S récupéré et stocké à l’état liquide ou solide
Procédé de contact Accueil 1100 Air Vapeur HP (I) Soufre liquide (I) (III) (IV) (2) (1) 12 % SO 2 10 % O 2 Gaz résiduaires 445 Chambre de combustion Étages de catalyse Absorbeur intermédiaire Absorbeur final (1) S (l) + O 2 (g) SO 2 (g) (2) 2 SO 2 (g) + O 2 (g) 2 SO 3 (g) (3) SO 3 (g) + H 2 O (l) H 2 SO 4 (l) (IV) (II) H 2 SO 4 98 % (3) 60 H 2 SO 4 98 % 150 (3) (III) 90 Stockage H 2 SO 4 concentré et oléum
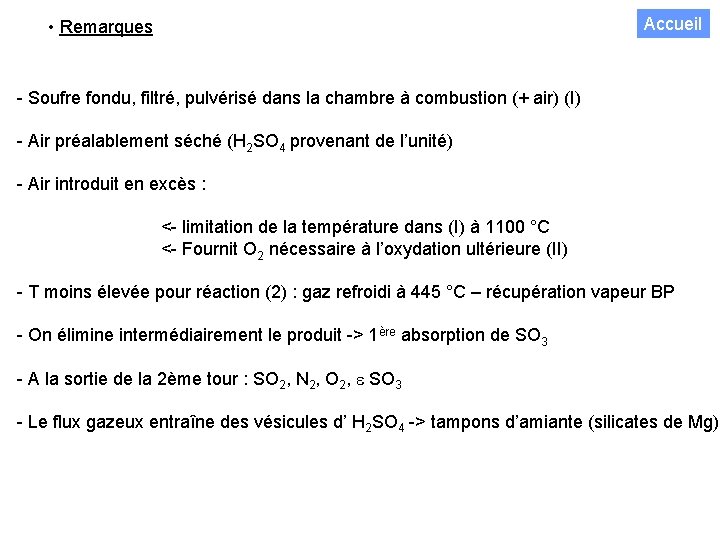
Accueil • Remarques - Soufre fondu, filtré, pulvérisé dans la chambre à combustion (+ air) (I) - Air préalablement séché (H 2 SO 4 provenant de l’unité) - Air introduit en excès : <- limitation de la température dans (I) à 1100 °C <- Fournit O 2 nécessaire à l’oxydation ultérieure (II) - T moins élevée pour réaction (2) : gaz refroidi à 445 °C – récupération vapeur BP - On élimine intermédiairement le produit -> 1ère absorption de SO 3 - A la sortie de la 2ème tour : SO 2, N 2, O 2, e SO 3 - Le flux gazeux entraîne des vésicules d’ H 2 SO 4 -> tampons d’amiante (silicates de Mg)
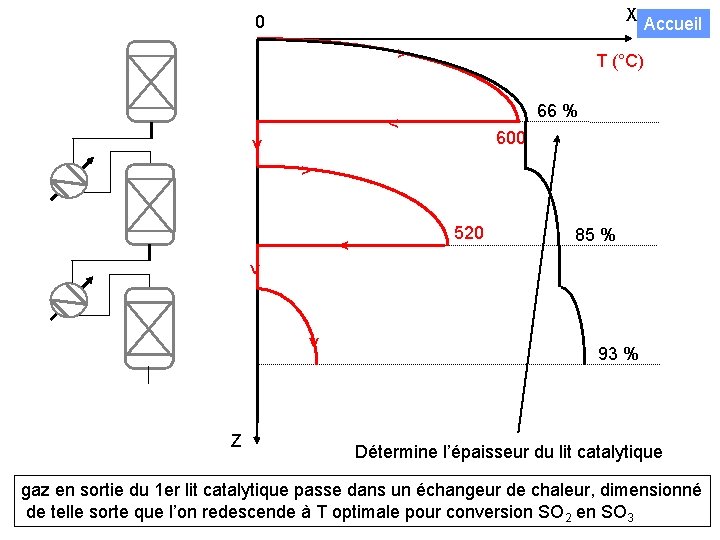
X Accueil 0 > T (°C) 66 % < 600 ^ > < ^ ^ Z 520 85 % 93 % Détermine l’épaisseur du lit catalytique gaz en sortie du 1 er lit catalytique passe dans un échangeur de chaleur, dimensionné de telle sorte que l’on redescende à T optimale pour conversion SO 2 en SO 3
32. Synthèse de l’acide nitrique HNO 3 Présentation du produit Filière NH 3 -> HNO 3 Accueil HNO 3 : Oxyacide de N, N au degré d’oxydation maximal Liquide incolore, F = - 41, 6 °C, Eb = 84 -86 °C, densité : 1, 503 (20 °C) Se décompose lentement à T ordinaire à la lumière Grande affinité avec l’eau, miscible en toutes proportions, exothermique Monoacide fort, totalement ionisé en solution diluée Existence d’un azéotrope à 68, 8 % d’HNO 3 en poids (Eb : 122 °C) Forme des hydrates (mono- et tri-hydrates) Oxydant très puissant, agent nitrant Commercialisation : • Acides fumants : NO 2 dissous, titre en HNO 3 > 86 -90 % • % massique HNO 3 : de 53 à 86 %
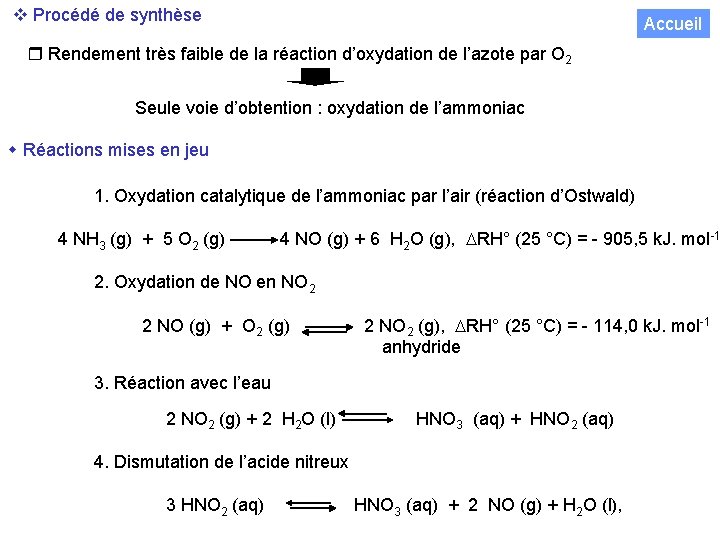
Procédé de synthèse Accueil Rendement très faible de la réaction d’oxydation de l’azote par O 2 Seule voie d’obtention : oxydation de l’ammoniac Réactions mises en jeu 1. Oxydation catalytique de l’ammoniac par l’air (réaction d’Ostwald) 4 NH 3 (g) + 5 O 2 (g) 4 NO (g) + 6 H 2 O (g), DRH° (25 °C) = - 905, 5 k. J. mol-1 2. Oxydation de NO en NO 2 2 NO (g) + O 2 (g) 2 NO 2 (g), DRH° (25 °C) = - 114, 0 k. J. mol-1 anhydride 3. Réaction avec l’eau 2 NO 2 (g) + 2 H 2 O (l) HNO 3 (aq) + HNO 2 (aq) 4. Dismutation de l’acide nitreux 3 HNO 2 (aq) HNO 3 (aq) + 2 NO (g) + H 2 O (l),
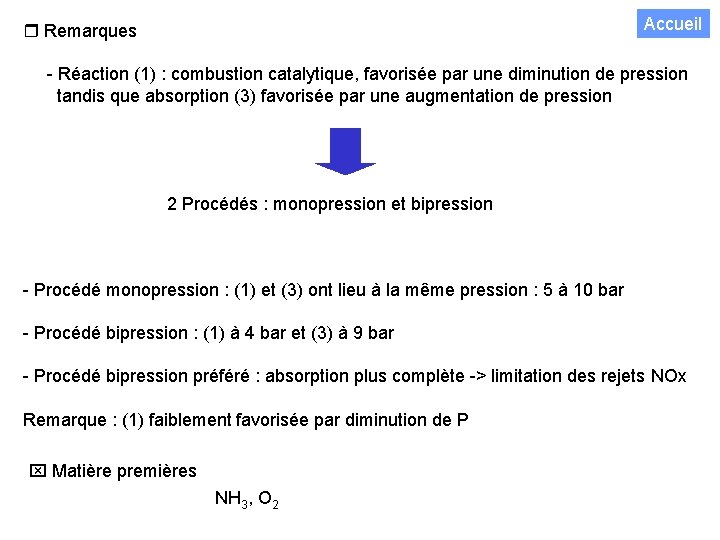
Accueil Remarques - Réaction (1) : combustion catalytique, favorisée par une diminution de pression tandis que absorption (3) favorisée par une augmentation de pression 2 Procédés : monopression et bipression - Procédé monopression : (1) et (3) ont lieu à la même pression : 5 à 10 bar - Procédé bipression : (1) à 4 bar et (3) à 9 bar - Procédé bipression préféré : absorption plus complète -> limitation des rejets NOx Remarque : (1) faiblement favorisée par diminution de P Matière premières NH 3, O 2
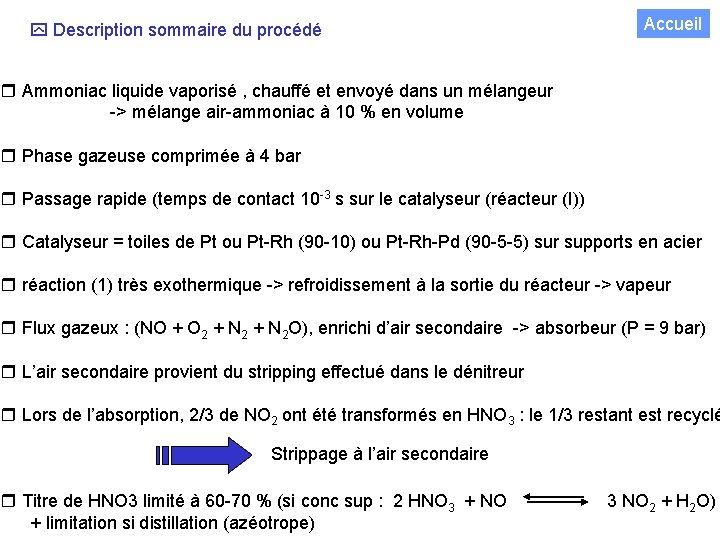
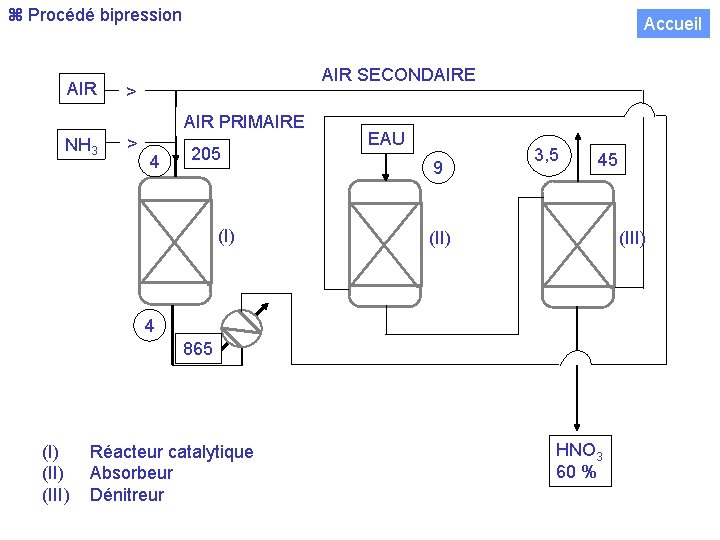
Description sommaire du procédé Accueil Ammoniac liquide vaporisé , chauffé et envoyé dans un mélangeur -> mélange air-ammoniac à 10 % en volume Phase gazeuse comprimée à 4 bar Passage rapide (temps de contact 10 -3 s sur le catalyseur (réacteur (I)) Catalyseur = toiles de Pt ou Pt-Rh (90 -10) ou Pt-Rh-Pd (90 -5 -5) sur supports en acier réaction (1) très exothermique -> refroidissement à la sortie du réacteur -> vapeur Flux gazeux : (NO + O 2 + N 2 O), enrichi d’air secondaire -> absorbeur (P = 9 bar) L’air secondaire provient du stripping effectué dans le dénitreur Lors de l’absorption, 2/3 de NO 2 ont été transformés en HNO 3 : le 1/3 restant est recyclé Strippage à l’air secondaire Titre de HNO 3 limité à 60 -70 % (si conc sup : 2 HNO 3 + NO 3 NO 2 + H 2 O) + limitation si distillation (azéotrope)
Procédé bipression AIR Accueil AIR SECONDAIRE > AIR PRIMAIRE NH 3 > 4 205 (I) EAU 9 3, 5 45 (III) (II) 4 865 (I) (III) Réacteur catalytique Absorbeur Dénitreur HNO 3 60 %
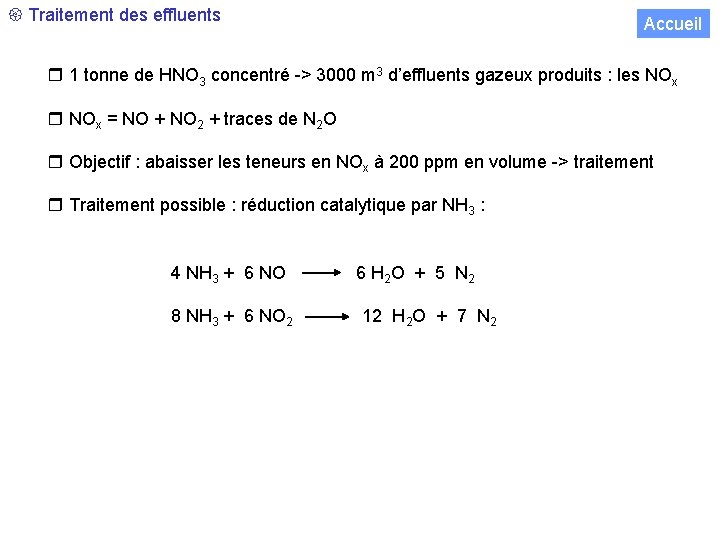
Traitement des effluents Accueil 1 tonne de HNO 3 concentré -> 3000 m 3 d’effluents gazeux produits : les NOx = NO + NO 2 + traces de N 2 O Objectif : abaisser les teneurs en NOx à 200 ppm en volume -> traitement Traitement possible : réduction catalytique par NH 3 : 4 NH 3 + 6 NO 6 H 2 O + 5 N 2 8 NH 3 + 6 NO 2 12 H 2 O + 7 N 2
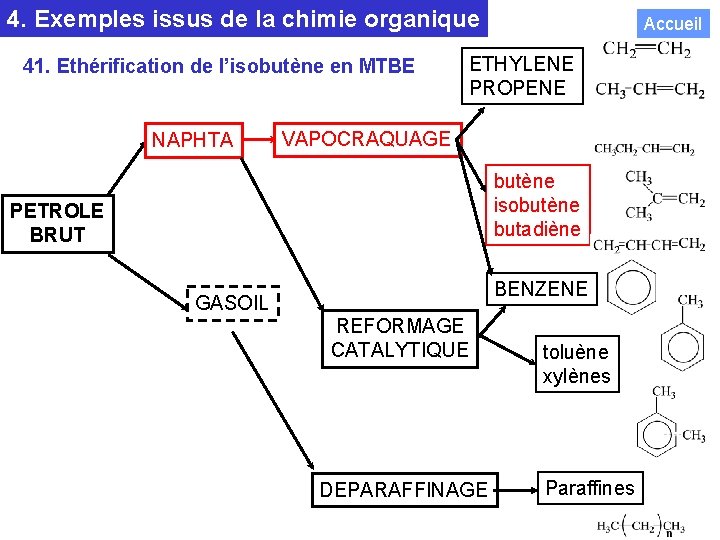
4. Exemples issus de la chimie organique 41. Ethérification de l’isobutène en MTBE NAPHTA Accueil ETHYLENE PROPENE VAPOCRAQUAGE butène isobutène butadiène PETROLE BRUT BENZENE GASOIL REFORMAGE CATALYTIQUE DEPARAFFINAGE toluène xylènes Paraffines
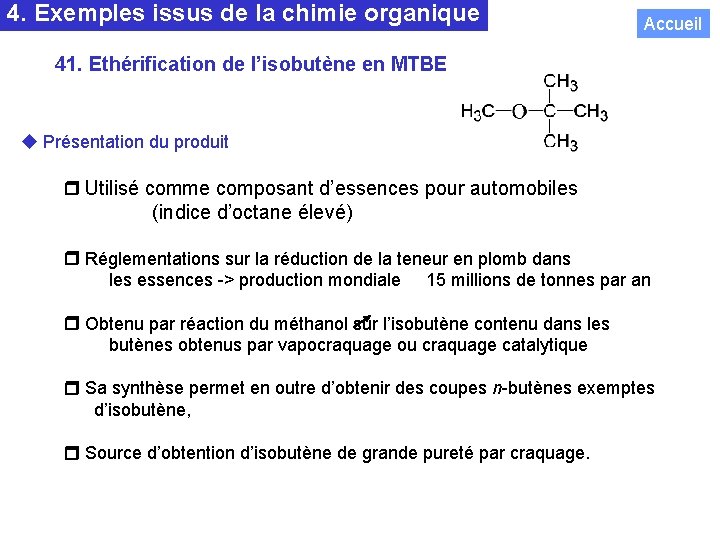
4. Exemples issus de la chimie organique Accueil 41. Ethérification de l’isobutène en MTBE Présentation du produit Utilisé comme composant d’essences pour automobiles (indice d’octane élevé) Réglementations sur la réduction de la teneur en plomb dans les essences -> production mondiale 15 millions de tonnes par an Obtenu par réaction du méthanol sur l’isobutène contenu dans les butènes obtenus par vapocraquage ou craquage catalytique Sa synthèse permet en outre d’obtenir des coupes n-butènes exemptes d’isobutène, Source d’obtention d’isobutène de grande pureté par craquage.
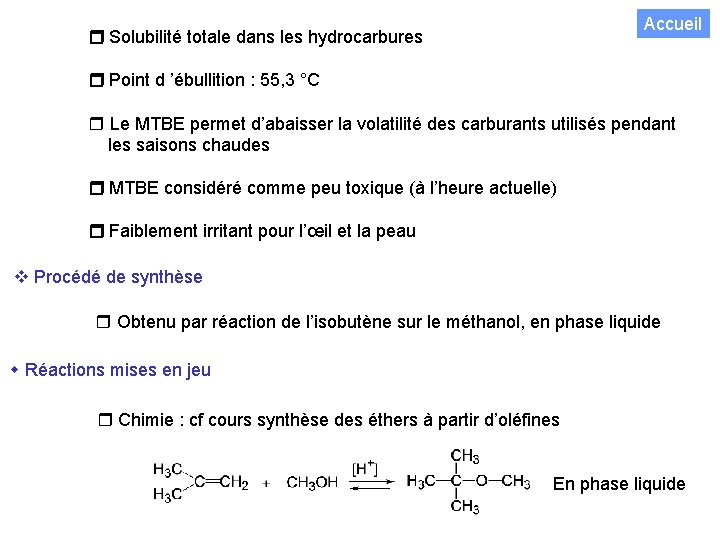
Accueil Solubilité totale dans les hydrocarbures Point d ’ébullition : 55, 3 °C Le MTBE permet d’abaisser la volatilité des carburants utilisés pendant les saisons chaudes MTBE considéré comme peu toxique (à l’heure actuelle) Faiblement irritant pour l’œil et la peau Procédé de synthèse Obtenu par réaction de l’isobutène sur le méthanol, en phase liquide Réactions mises en jeu Chimie : cf cours synthèse des éthers à partir d’oléfines En phase liquide
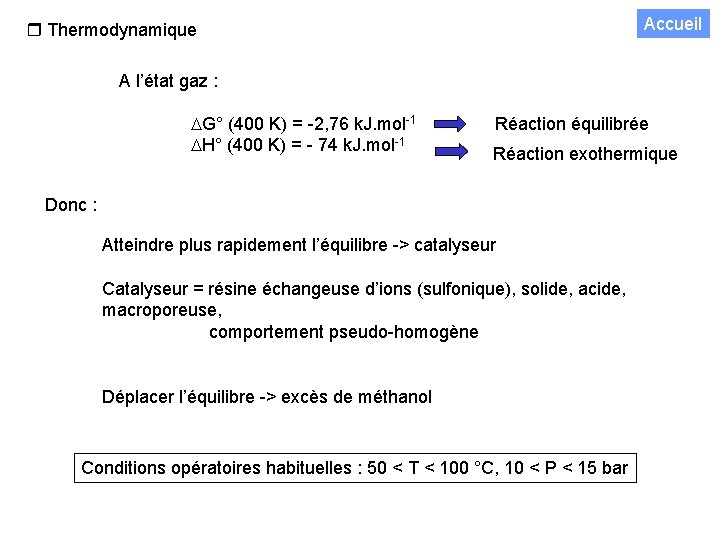
Accueil Thermodynamique A l’état gaz : DG° (400 K) = -2, 76 k. J. mol-1 DH° (400 K) = - 74 k. J. mol-1 Réaction équilibrée Réaction exothermique Donc : Atteindre plus rapidement l’équilibre -> catalyseur Catalyseur = résine échangeuse d’ions (sulfonique), solide, acide, macroporeuse, comportement pseudo-homogène Déplacer l’équilibre -> excès de méthanol Conditions opératoires habituelles : 50 < T < 100 °C, 10 < P < 15 bar
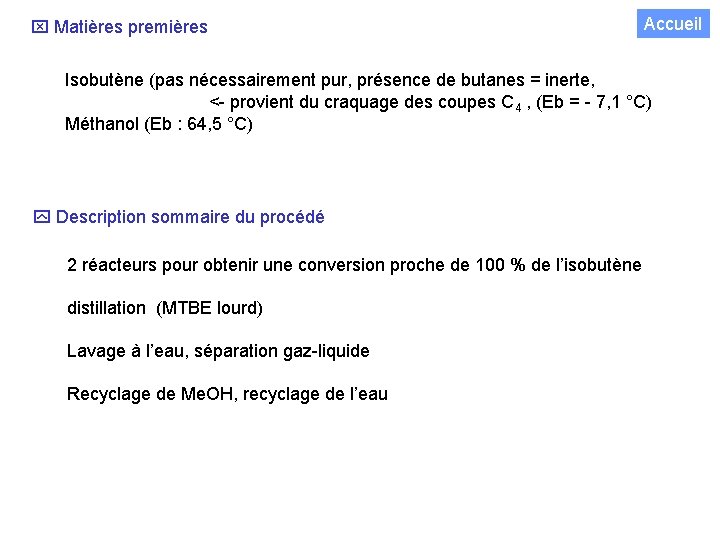
Matières premières Accueil Isobutène (pas nécessairement pur, présence de butanes = inerte, <- provient du craquage des coupes C 4 , (Eb = - 7, 1 °C) Méthanol (Eb : 64, 5 °C) Description sommaire du procédé 2 réacteurs pour obtenir une conversion proche de 100 % de l’isobutène distillation (MTBE lourd) Lavage à l’eau, séparation gaz-liquide Recyclage de Me. OH, recyclage de l’eau
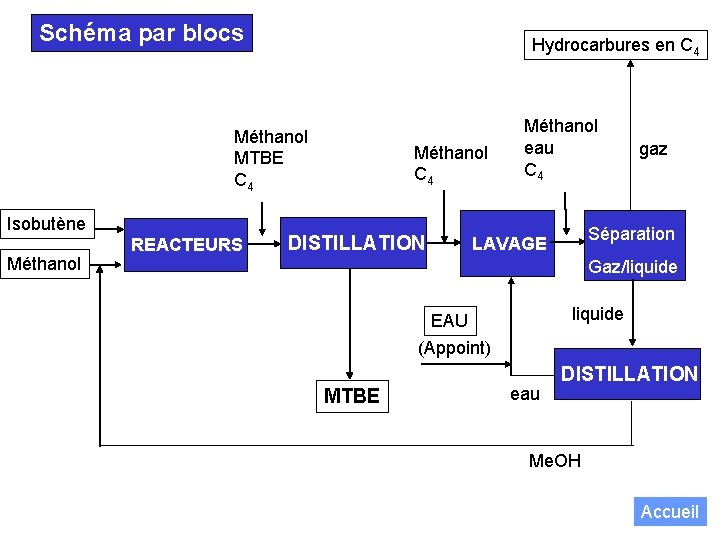
Schéma par blocs Hydrocarbures en C 4 Méthanol MTBE C 4 Isobutène Méthanol REACTEURS Méthanol C 4 DISTILLATION Méthanol eau C 4 gaz Séparation LAVAGE Gaz/liquide EAU (Appoint) MTBE eau DISTILLATION Me. OH Accueil
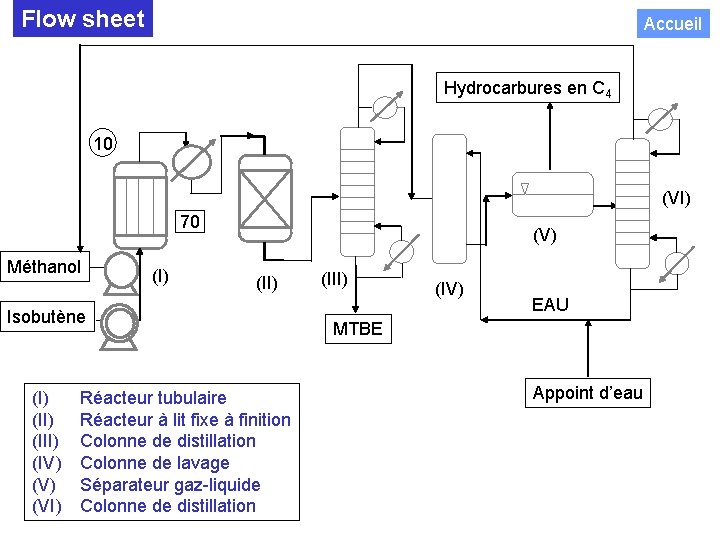
Flow sheet Accueil Hydrocarbures en C 4 10 (VI) 70 Méthanol (I) (V) (II) Isobutène (I) (III) (IV) (VI) Réacteur tubulaire Réacteur à lit fixe à finition Colonne de distillation Colonne de lavage Séparateur gaz-liquide Colonne de distillation (III) (IV) EAUDISTILLATION MTBE Appoint d’eau
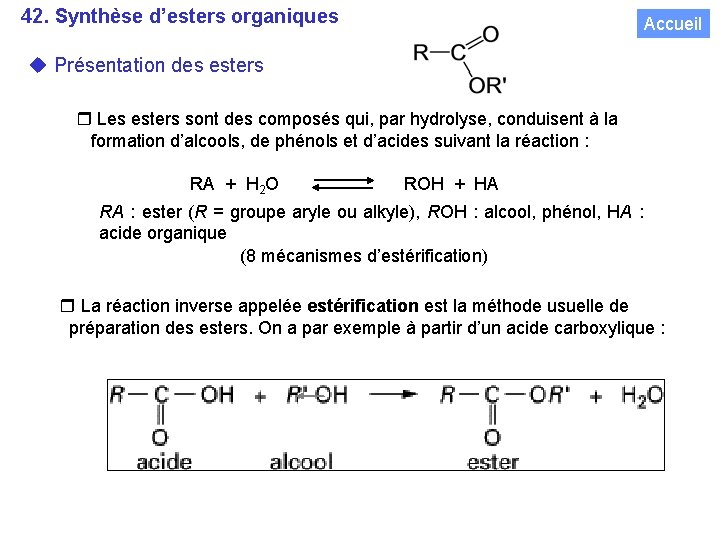
42. Synthèse d’esters organiques Accueil Présentation des esters Les esters sont des composés qui, par hydrolyse, conduisent à la formation d’alcools, de phénols et d’acides suivant la réaction : RA + H 2 O ROH + HA RA : ester (R = groupe aryle ou alkyle), ROH : alcool, phénol, HA : acide organique (8 mécanismes d’estérification) La réaction inverse appelée estérification est la méthode usuelle de préparation des esters. On a par exemple à partir d’un acide carboxylique :
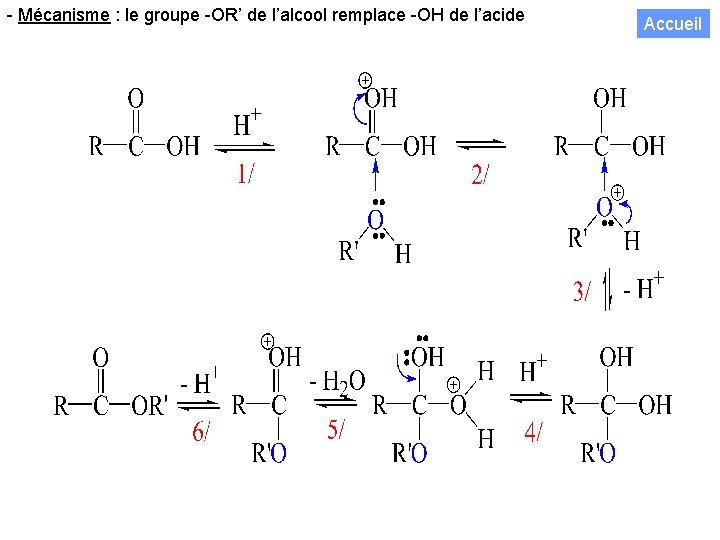
- Mécanisme : le groupe -OR’ de l’alcool remplace -OH de l’acide Accueil
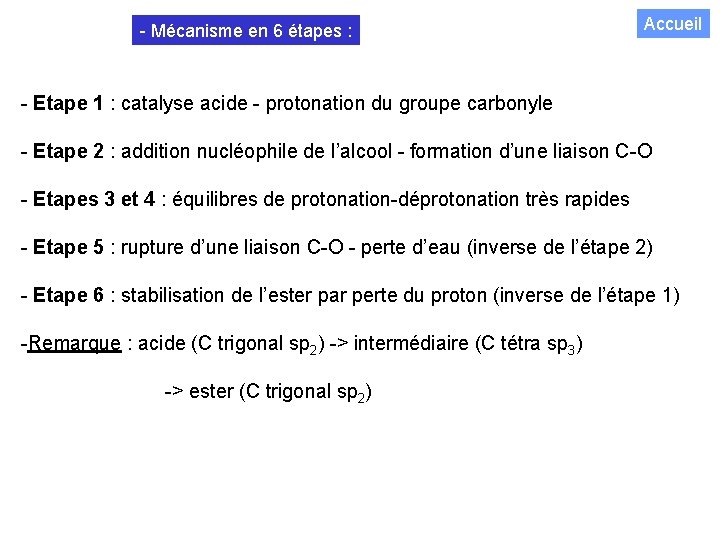
- Mécanisme en 6 étapes : Accueil - Etape 1 : catalyse acide - protonation du groupe carbonyle - Etape 2 : addition nucléophile de l’alcool - formation d’une liaison C-O - Etapes 3 et 4 : équilibres de protonation-déprotonation très rapides - Etape 5 : rupture d’une liaison C-O - perte d’eau (inverse de l’étape 2) - Etape 6 : stabilisation de l’ester par perte du proton (inverse de l’étape 1) -Remarque : acide (C trigonal sp 2) -> intermédiaire (C tétra sp 3) -> ester (C trigonal sp 2)
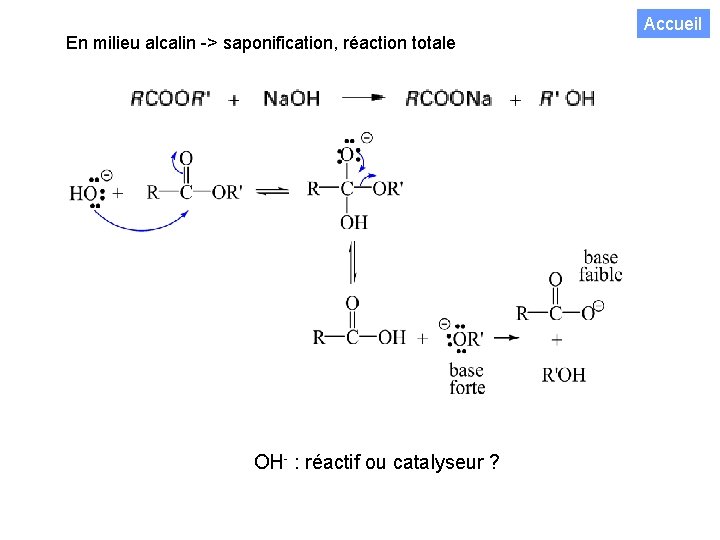
En milieu alcalin -> saponification, réaction totale OH- : réactif ou catalyseur ? Accueil
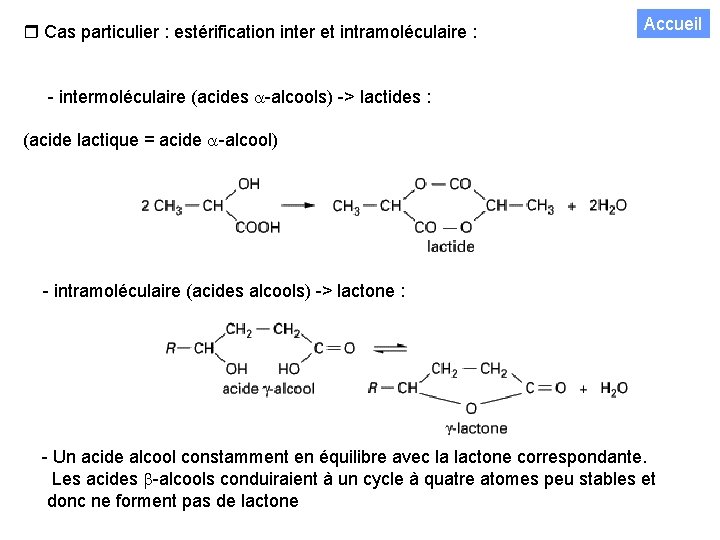
Cas particulier : estérification inter et intramoléculaire : Accueil - intermoléculaire (acides a-alcools) -> lactides : (acide lactique = acide a-alcool) - intramoléculaire (acides alcools) -> lactone : - Un acide alcool constamment en équilibre avec la lactone correspondante. Les acides b-alcools conduiraient à un cycle à quatre atomes peu stables et donc ne forment pas de lactone
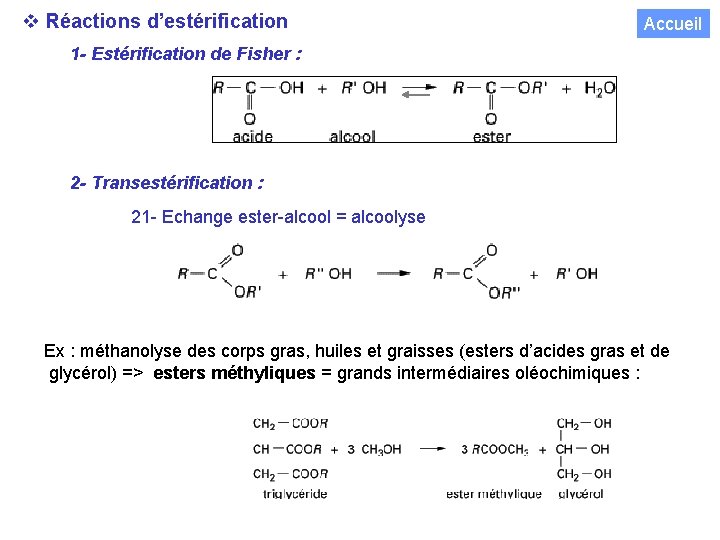
Réactions d’estérification Accueil 1 - Estérification de Fisher : 2 - Transestérification : 21 - Echange ester-alcool = alcoolyse Ex : méthanolyse des corps gras, huiles et graisses (esters d’acides gras et de glycérol) => esters méthyliques = grands intermédiaires oléochimiques :
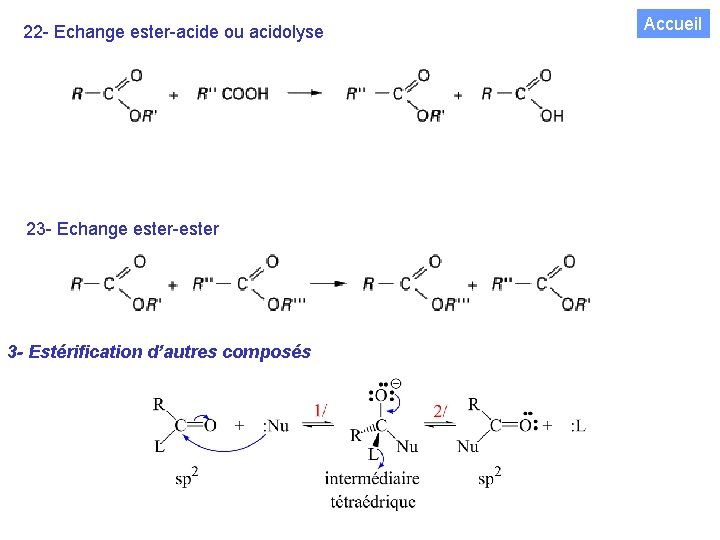
22 - Echange ester-acide ou acidolyse 23 - Echange ester-ester 3 - Estérification d’autres composés Accueil
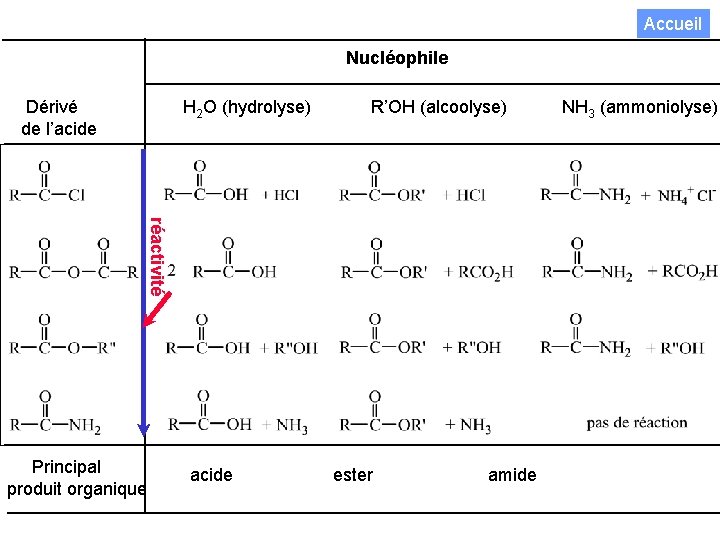
Accueil Nucléophile Dérivé H 2 O (hydrolyse) R’OH (alcoolyse) NH 3 (ammoniolyse) de l’acide réactivité Principal produit organique acide ester amide
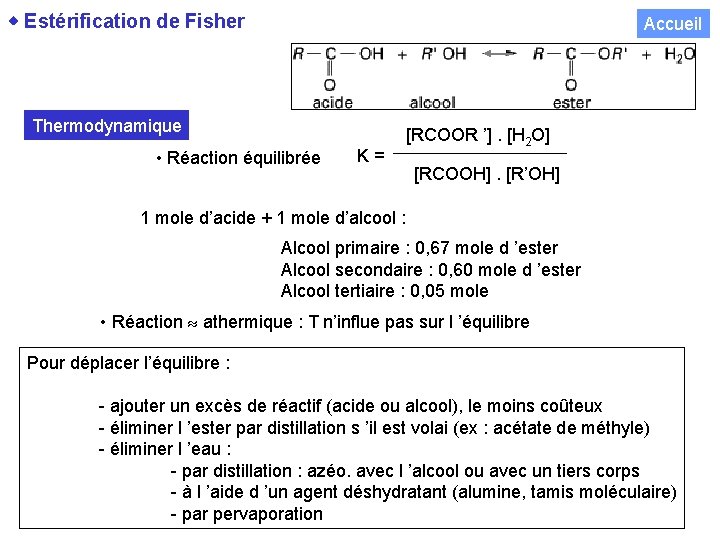
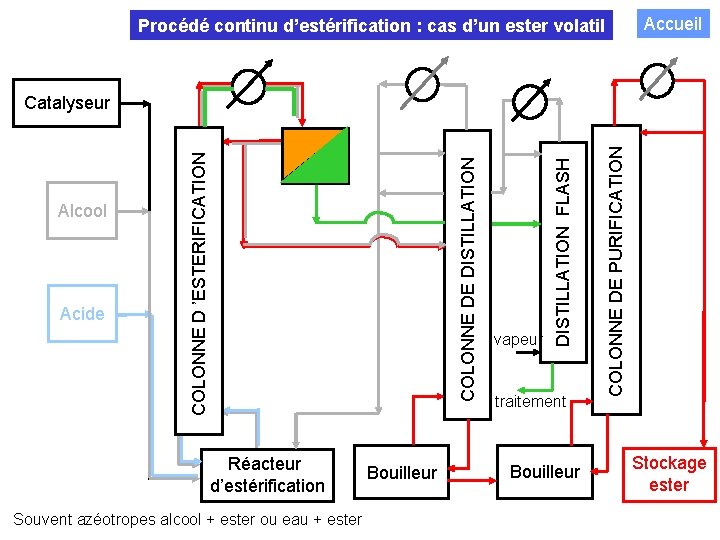
Estérification de Fisher Accueil Thermodynamique • Réaction équilibrée K = [RCOOR ’]. [H 2 O] [RCOOH]. [R’OH] 1 mole d’acide + 1 mole d’alcool : Alcool primaire : 0, 67 mole d ’ester Alcool secondaire : 0, 60 mole d ’ester Alcool tertiaire : 0, 05 mole • Réaction athermique : T n’influe pas sur l ’équilibre Pour déplacer l’équilibre : - ajouter un excès de réactif (acide ou alcool), le moins coûteux - éliminer l ’ester par distillation s ’il est volai (ex : acétate de méthyle) - éliminer l ’eau : - par distillation : azéo. avec l ’alcool ou avec un tiers corps - à l ’aide d ’un agent déshydratant (alumine, tamis moléculaire) - par pervaporation
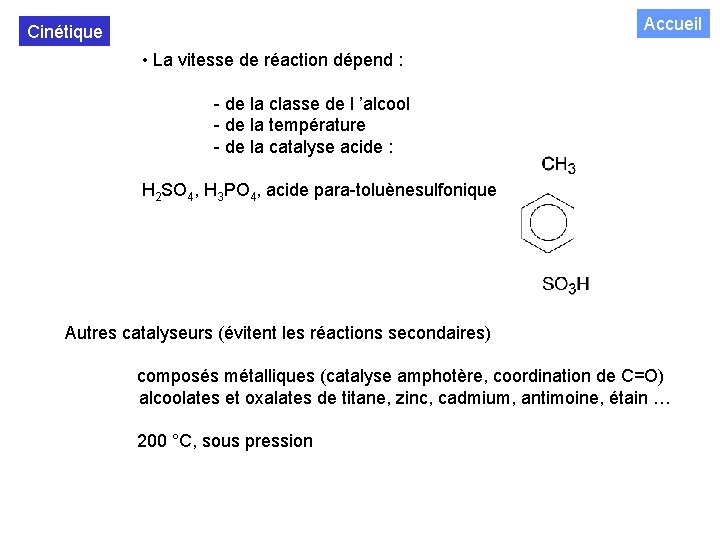
Accueil Cinétique • La vitesse de réaction dépend : - de la classe de l ’alcool - de la température - de la catalyse acide : H 2 SO 4, H 3 PO 4, acide para-toluènesulfonique Autres catalyseurs (évitent les réactions secondaires) composés métalliques (catalyse amphotère, coordination de C=O) alcoolates et oxalates de titane, zinc, cadmium, antimoine, étain … 200 °C, sous pression
Accueil Procédés discontinus (Production de faibles volumes plusieurs synthèses différentes, chimie fine) Procédés continus (Production de gros volumes, chimie de base)
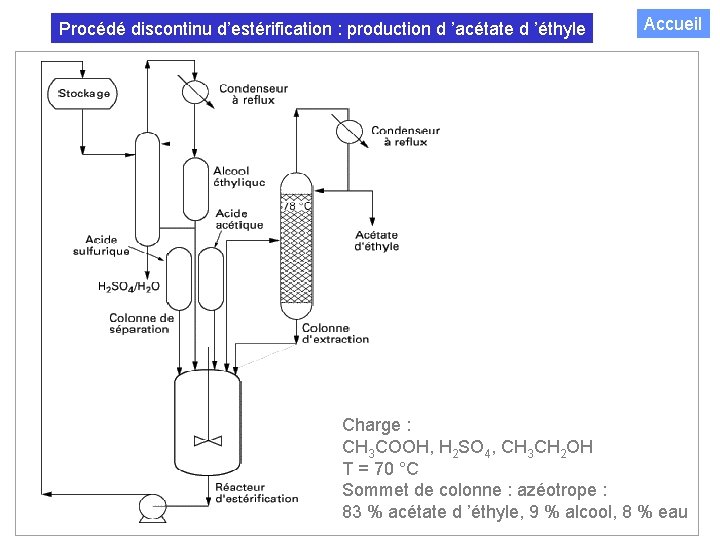
Procédé discontinu d’estérification : production d ’acétate d ’éthyle Accueil Charge : CH 3 COOH, H 2 SO 4, CH 3 CH 2 OH T = 70 °C Sommet de colonne : azéotrope : 83 % acétate d ’éthyle, 9 % alcool, 8 % eau
Accueil Procédé continu d’estérification : cas d’un ester volatil Réacteur d’estérification Souvent azéotropes alcool + ester ou eau + ester Bouilleur traitement Bouilleur COLONNE DE PURIFICATION vapeur DISTILLATION FLASH Acide COLONNE DE DISTILLATION Alcool COLONNE D ’ESTERIFICATION Catalyseur Stockage ester
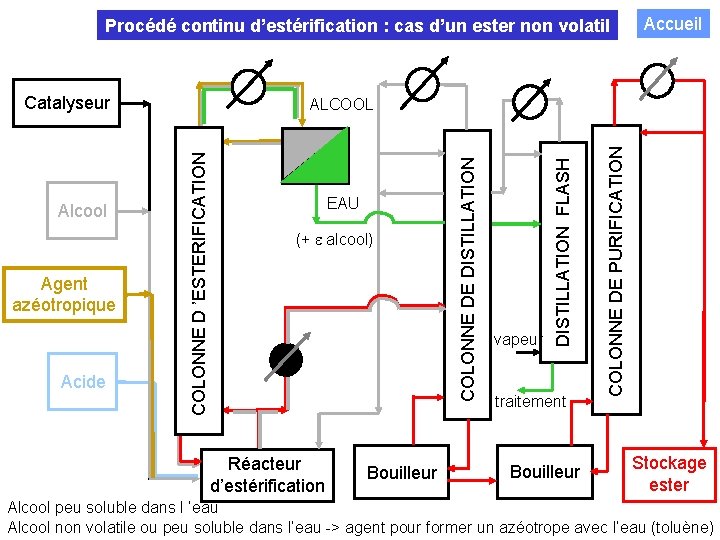
Procédé continu d’estérification : cas d’un ester non volatil Catalyseur Réacteur d’estérification Bouilleur vapeur DISTILLATION FLASH (+ e alcool) traitement Bouilleur COLONNE DE PURIFICATION Acide EAU COLONNE DE DISTILLATION Agent azéotropique ALCOOL COLONNE D ’ESTERIFICATION Alcool Accueil Stockage ester Alcool peu soluble dans l ’eau Alcool non volatile ou peu soluble dans l’eau -> agent pour former un azéotrope avec l’eau (toluène)
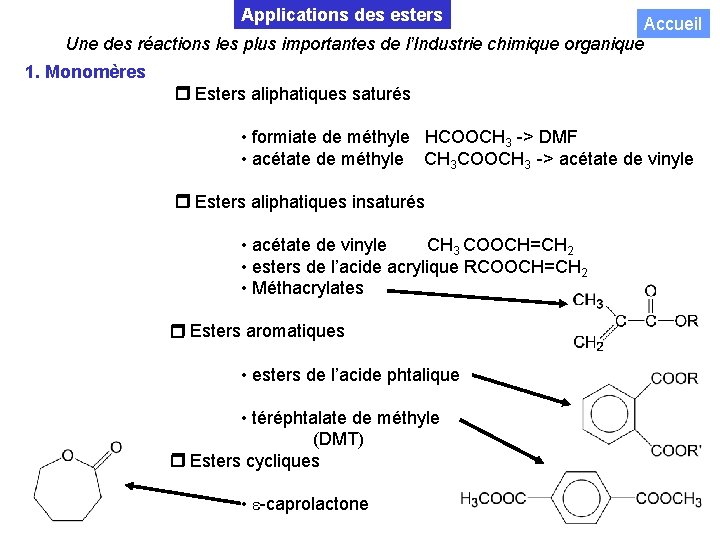
Applications des esters Accueil Une des réactions les plus importantes de l’Industrie chimique organique 1. Monomères Esters aliphatiques saturés • formiate de méthyle HCOOCH 3 -> DMF • acétate de méthyle CH 3 COOCH 3 -> acétate de vinyle Esters aliphatiques insaturés • acétate de vinyle CH 3 COOCH=CH 2 • esters de l’acide acrylique RCOOCH=CH 2 • Méthacrylates Esters aromatiques • esters de l’acide phtalique • téréphtalate de méthyle (DMT) Esters cycliques • e-caprolactone
Polymères Accueil Polyesters thermoplastiques • polycondenstion des polyesters saturés (DMT, TPA + EG) -> fibres et films polyesters • polyacétate de vinyle (PVAC) • polyméthacrylate de vinyle (PMMA) • acétate de cellulose. . . Polyesters thermodurcissables • polyesters insaturés Plastifiants, liants 2. Solvants • acétate d ’éthyle CH 3 COOC 2 H 5 • acétate de n-butyle • acétate de propyle 3. Tensioactifs • esters carboxyliques 4. Pesticides • 2, 4 -dichlorophénoxyacétate d’octyle 5. Bases de parfums • butyrate de 1 -phényléthyle
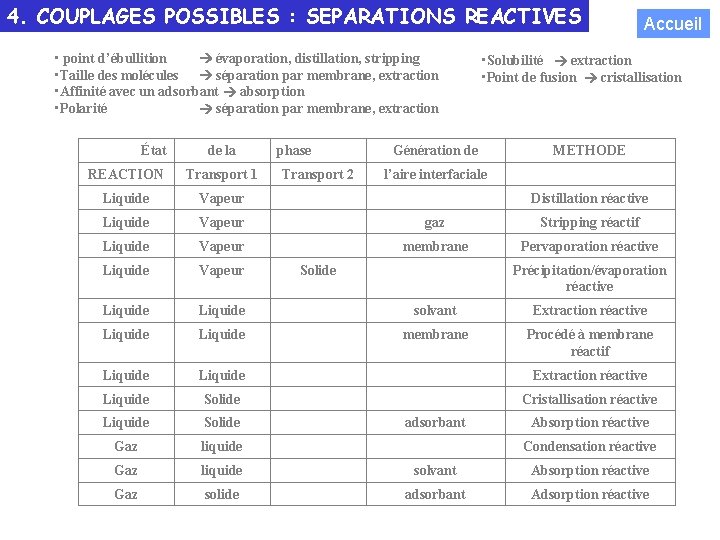
4. COUPLAGES POSSIBLES : SEPARATIONS REACTIVES • point d’ébullition évaporation, distillation, stripping • Taille des molécules séparation par membrane, extraction • Affinité avec un adsorbant absorption • Polarité séparation par membrane, extraction État de la phase Transport 2 Accueil • Solubilité extraction • Point de fusion cristallisation Génération de METHODE REACTION Transport 1 l’aire interfaciale Liquide Vapeur gaz Stripping réactif Liquide Vapeur membrane Pervaporation réactive Liquide Vapeur Liquide solvant Extraction réactive Liquide membrane Procédé à membrane réactif Liquide Extraction réactive Liquide Solide Cristallisation réactive Liquide Solide Gaz liquide solvant Absorption réactive Gaz solide adsorbant Adsorption réactive Distillation réactive Solide Précipitation/évaporation réactive adsorbant Absorption réactive Condensation réactive
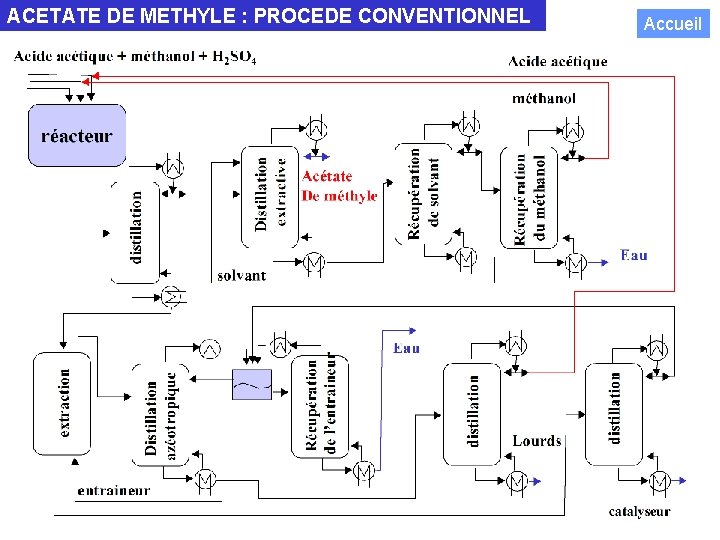
ACETATE DE METHYLE : PROCEDE CONVENTIONNEL Accueil
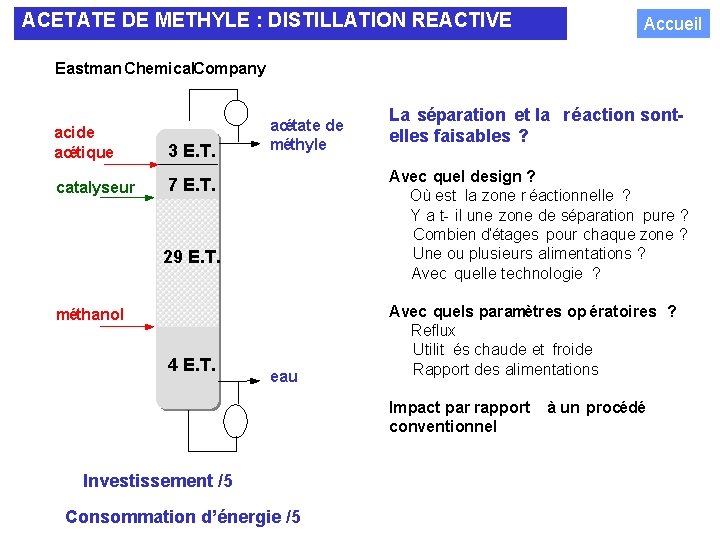
ACETATE DE METHYLE : DISTILLATION REACTIVE Accueil Eastman Chemical Company acide acétique 3 E. T. catalyseur 7 E. T. acétate de méthyle Avec quel design ? Où est la zone r éactionnelle ? Y a t- il une zone de séparation pure ? Combien d’étages pour chaque zone ? Une ou plusieurs alimentations ? Avec quelle technologie ? 29 E. T. méthanol 4 E. T. La séparation et la réaction sontelles faisables ? eau Avec quels paramètres op ératoires ? Reflux Utilit és chaude et froide Rapport des alimentations Impact par rapport à un procédé conventionnel Investissement /5 Consommation d’énergie /5
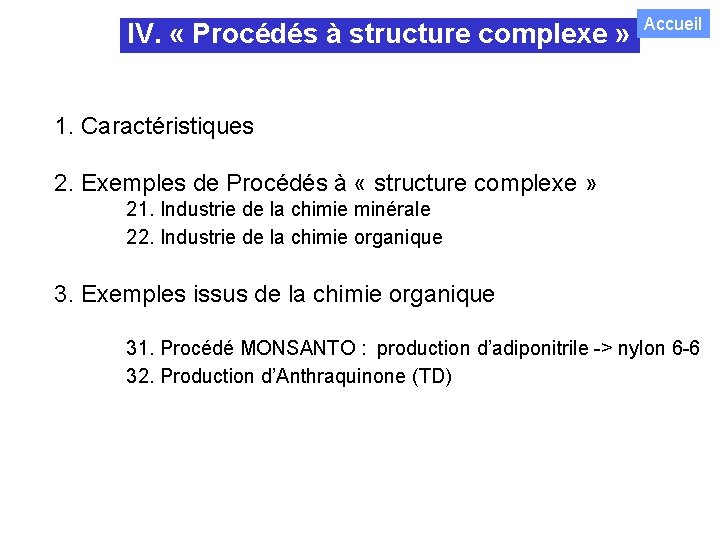
IV. « Procédés à structure complexe » Accueil 1. Caractéristiques 2. Exemples de Procédés à « structure complexe » 21. Industrie de la chimie minérale 22. Industrie de la chimie organique 3. Exemples issus de la chimie organique 31. Procédé MONSANTO : production d’adiponitrile -> nylon 6 -6 32. Production d’Anthraquinone (TD)
1. Caractéristiques Accueil Procédés anciens + procédés récents Séparations complexes Schémas de procédés présentant un grand nombre d’appareils <- Parce que les séparations sont difficiles <- Parce qu’il y a beaucoup de produits générés <- parce que le degré de pureté du produit est élevé Appareillages lourds ou sophistiqués <- Réacteurs en série, en parallèle, chimiques, électrochimques <- colonnes de distillation + absorption + cristallisoirs Beaucoup d ’exemples en chimie organique industrielle, continu Nombreuses illustrations en chimie fine (multi-étapes), batch -> 50 étapes, nombreuses purifications, rendements globaux faibles
2. Exemples Accueil 21. Industrie de la chimie minérale : peu d’exemples - Procédé Solvay de fabrication de Na 2 CO 3 à partir de Na. Cl, Ca. CO 3 22. Industrie de la chimie organique (chimie de base) - Production du dichlorométhane - Production d’éthanol par hydratation directe (Shell) - Production de phénol par le procédé au cumène - Production d’aniline par ammoniolyse du phénol - Production de BTX par vapocraquage ou réformage catalytique - Production de styrène à partir debenzène et d’éthylène - Fabrication du chlorure de vinyle, de l’acétate de vinyle - Production d’acrylonitrile à partir de propène et d’ammoniac - Synthèse du caprolactame à partir de cyclohexanone 23. Procédés de synthèse de la Chimie Fine - synthèse de la vitamine C (+ voie électrochimique possible)
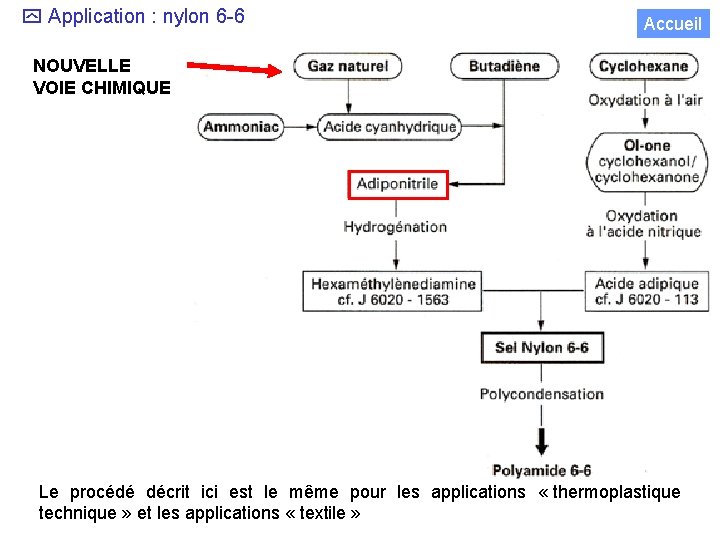
3. Exemples issus de la chimie organique Accueil 31. Etude d’un procédé non conventionnel : production d’adiponitrile Enjeu - Le plus grand succès de l’électrosynthèse industrielle à ce jour - Principe : électrodimérisation de l’acrylonitrile - Importance de l’adiponitrile = précurseur de l’hexaméthylènediamine (monomère pour la fabrication du nylon 6 -6) - Coût relativement élevé du procédé par voie chimique classique Recherche intensifiée pour faire baisser le coût Historique - Années 40 : faisabilité du couplage de l’acrylonitrile par électrochimie - Années 60 : premiers procédés - importance de l’électrolyte support (sel d’ammonium quaternaire) - rendements -> 90 % (cathode Pb, Hg ou Cd)
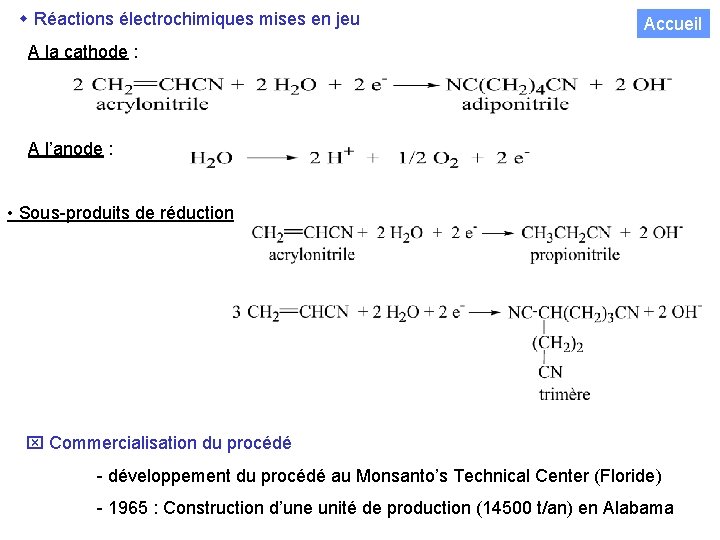
Réactions électrochimiques mises en jeu Accueil A la cathode : A l’anode : • Sous-produits de réduction Commercialisation du procédé - développement du procédé au Monsanto’s Technical Center (Floride) - 1965 : Construction d’une unité de production (14500 t/an) en Alabama
Application : nylon 6 -6 Accueil NOUVELLE VOIE CHIMIQUE Le procédé décrit ici est le même pour les applications « thermoplastique technique » et les applications « textile »
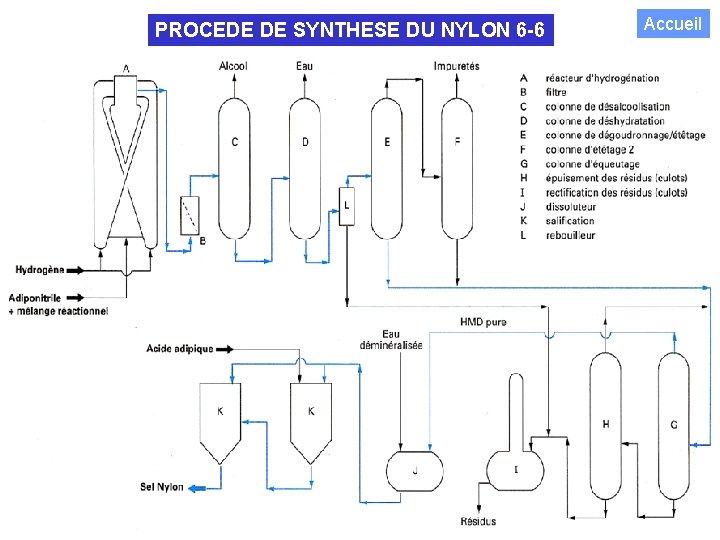
PROCEDE DE SYNTHESE DU NYLON 6 -6 Accueil