
Modelagem da produo SEP 325 COMPREENDA Os processos
- Slides: 131
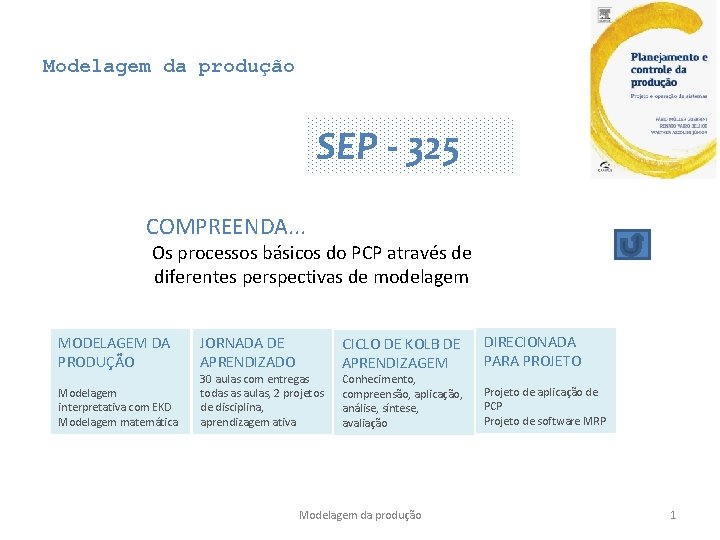
Modelagem da produção SEP - 325 COMPREENDA. . . Os processos básicos do PCP através de diferentes perspectivas de modelagem MODELAGEM DA PRODUÇÃO Modelagem interpretativa com EKD Modelagem matemática JORNADA DE APRENDIZADO 30 aulas com entregas todas as aulas, 2 projetos de disciplina, aprendizagem ativa CICLO DE KOLB DE APRENDIZAGEM Conhecimento, compreensão, aplicação, análise, síntese, avaliação Modelagem da produção DIRECIONADA PARA PROJETO Projeto de aplicação de PCP Projeto de software MRP 1
Objetivo da disciplina v Capacitar os alunos para a modelagem dos processos básicos do planejamento e controle da produção, e para o uso dos correspondentes métodos e técnicas de solução. Em cada olhar, uma observação; Em cada observação, uma análise; Em cada análise, uma síntese. Wolfgang von Goethe 2
Jornada de aprendizado • 30 aulas, começo, meio e fim aonde a presença do aluno em sala de aula será orientada para a prática reflexiva. – Utilização do moodle como plataforma de comunicação e relacionamento de aprendizado • Essa abordagem requer que os problemas sejam identificados, que haja uma teoria adequada para a sua solução e que as teorias sejam adequadamente utilizadas. – Diferentes formas de abordar o assunto; – Cada módulo da disciplina compreende um ciclo de aprendizado com progressivos níveis de dificuldade.
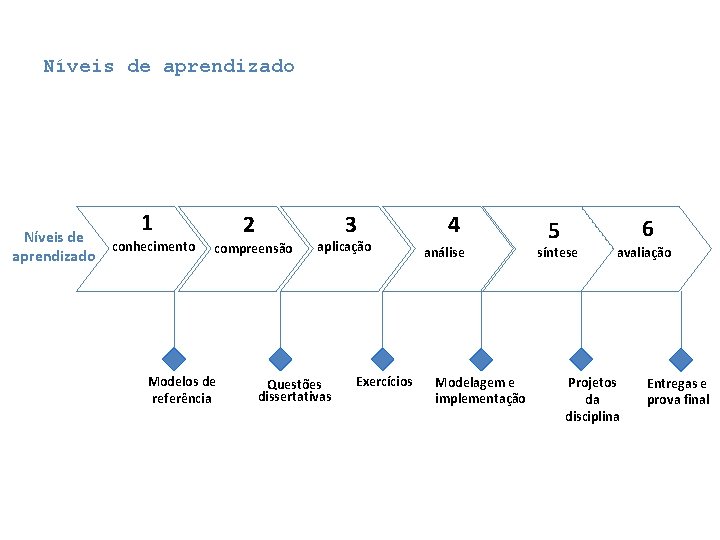
Níveis de aprendizado 1 conhecimento 2 3 compreensão Modelos de referência aplicação Questões dissertativas Exercícios 4 análise Modelagem e implementação 5 6 síntese avaliação Projetos da disciplina Entregas e prova final
Recursos da disciplina Bibliografia O objetivo do livro é capacitar o leitor para a modelagem dos processos básicos do planejamento e controle da produção, e para o uso dos correspondentes métodos e técnicas de solução. Apresenta o planejamento e controle de produção utilizando diferentes metodologias de modelagem. Página no moodle http: //athenas. prod. eesc. usp. br/ - Cursos de graduação - Modelagem da produção - senha de inscrição: SEP 30115
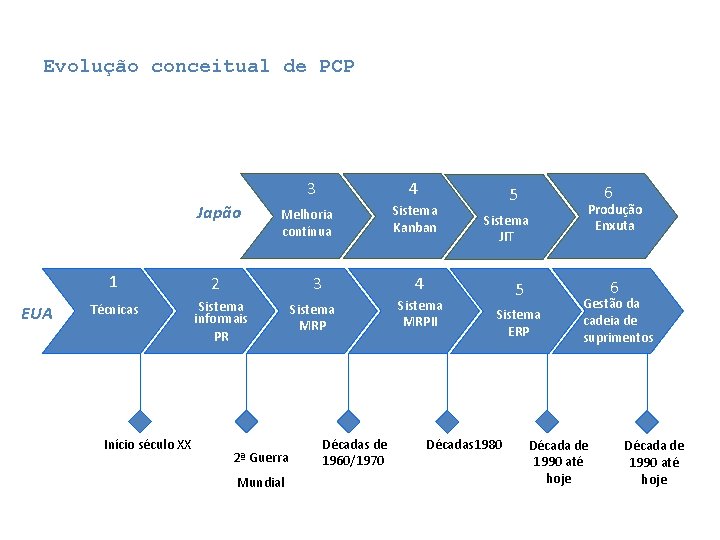
Evolução conceitual de PCP 3 Japão 1 EUA Técnicas Início século XX 4 Melhoria contínua 2 Sistema informais PR 3 4 Sistema MRP Sistema MRPII 2ª Guerra Mundial Sistema Kanban Décadas de 1960/1970 6 5 Sistema JIT 6 5 Sistema ERP Décadas 1980 Produção Enxuta Gestão da cadeia de suprimentos Década de 1990 até hoje
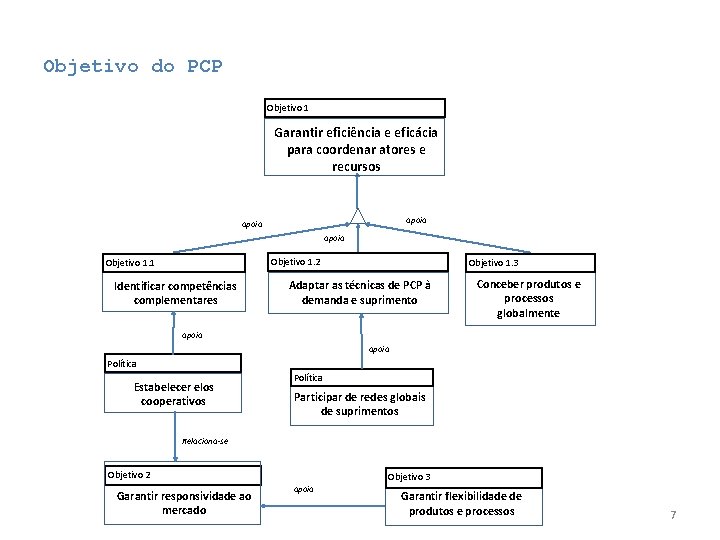
Objetivo do PCP Objetivo 1 Garantir eficiência e eficácia para coordenar atores e recursos apoia Objetivo 1. 2 Objetivo 1. 1 Identificar competências complementares Objetivo 1. 3 Adaptar as técnicas de PCP à demanda e suprimento Conceber produtos e processos globalmente apoia Política Estabelecer elos cooperativos Política Participar de redes globais de suprimentos Relaciona-se Objetivo 2 Objetivo 3 Garantir responsividade ao mercado apoia Garantir flexibilidade de produtos e processos 7
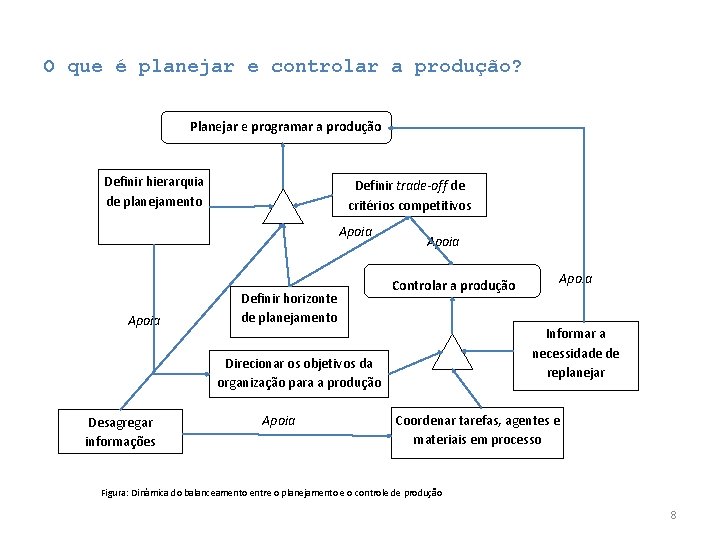
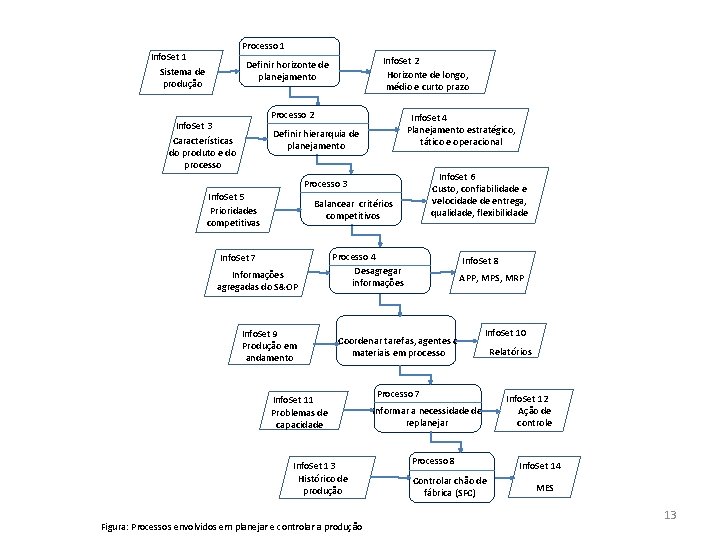
O que é planejar e controlar a produção? Planejar e programar a produção Definir hierarquia de planejamento Definir trade-off de critérios competitivos Apoia Definir horizonte de planejamento Apoia Controlar a produção Informar a necessidade de replanejar Direcionar os objetivos da organização para a produção Desagregar informações Apoia Coordenar tarefas, agentes e materiais em processo Figura: Dinâmica do balanceamento entre o planejamento e o controle de produção 8
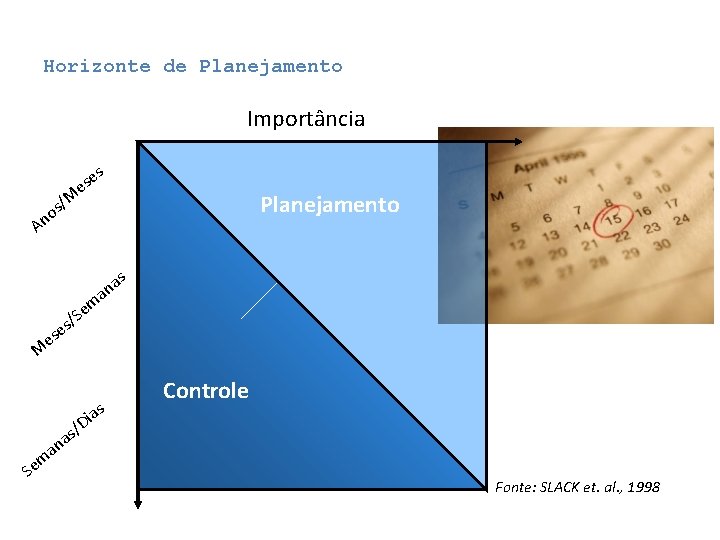
Horizonte de Planejamento Importância s s no /M e es Planejamento A s a an m Se s/ e es M as i /D Controle s a an m Se Fonte: SLACK et. al. , 1998
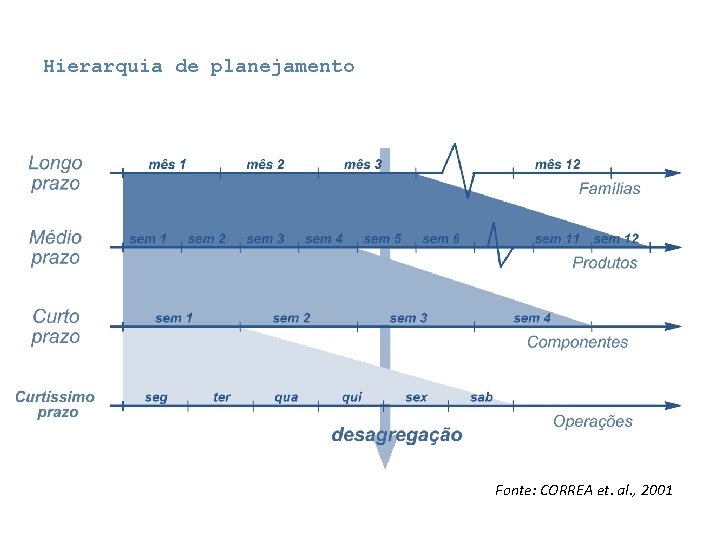
Hierarquia de planejamento Fonte: CORREA et. al. , 2001
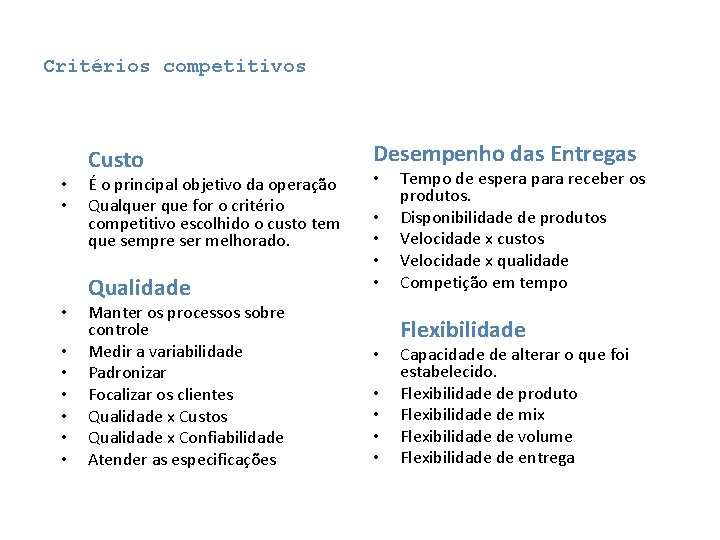
Critérios competitivos • • • Custo É o principal objetivo da operação Qualquer que for o critério competitivo escolhido o custo tem que sempre ser melhorado. Qualidade Manter os processos sobre controle Medir a variabilidade Padronizar Focalizar os clientes Qualidade x Custos Qualidade x Confiabilidade Atender as especificações Desempenho das Entregas • • • Tempo de espera para receber os produtos. Disponibilidade de produtos Velocidade x custos Velocidade x qualidade Competição em tempo Flexibilidade Capacidade de alterar o que foi estabelecido. Flexibilidade de produto Flexibilidade de mix Flexibilidade de volume Flexibilidade de entrega
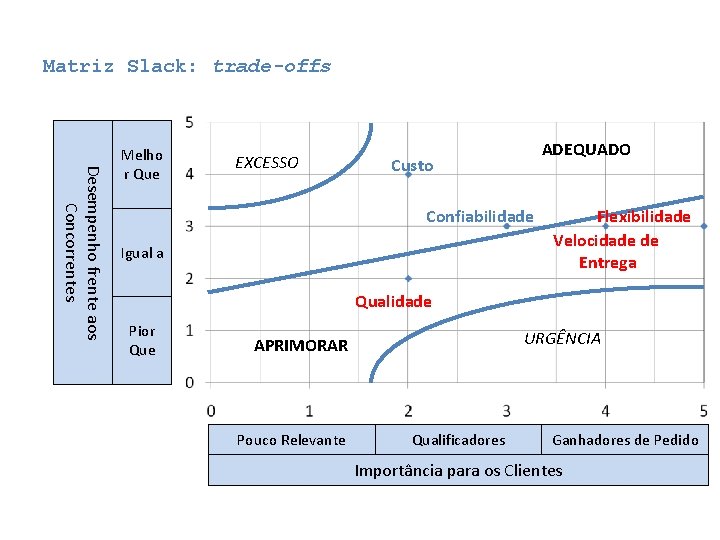
Matriz Slack: trade-offs Desempenho frente aos Concorrentes Melho r Que EXCESSO ADEQUADO Custo Confiabilidade Igual a Flexibilidade Velocidade de Entrega Qualidade Pior Que URGÊNCIA APRIMORAR Pouco Relevante Qualificadores Ganhadores de Pedido Importância para os Clientes
Processo 1 Info. Set 1 Sistema de produção Info. Set 2 Horizonte de longo, médio e curto prazo Definir horizonte de planejamento Processo 2 Info. Set 3 Características do produto e do processo Info. Set 4 Planejamento estratégico, tático e operacional Definir hierarquia de planejamento Info. Set 6 Custo, confiabilidade e velocidade de entrega, qualidade, flexibilidade Processo 3 Info. Set 5 Prioridades competitivas Balancear critérios competitivos Info. Set 7 Informações agregadas do S&OP Info. Set 9 Produção em andamento Processo 4 Desagregar informações Info. Set 8 APP, MPS, MRP Coordenar tarefas, agentes e materiais em processo Info. Set 11 Problemas de capacidade Info. Set 13 Histórico de produção Figura: Processos envolvidos em planejar e controlar a produção Info. Set 10 Processo 7 Informar a necessidade de replanejar Processo 8 Controlar chão de fábrica (SFC) Relatórios Info. Set 12 Ação de controle Info. Set 14 MES 13
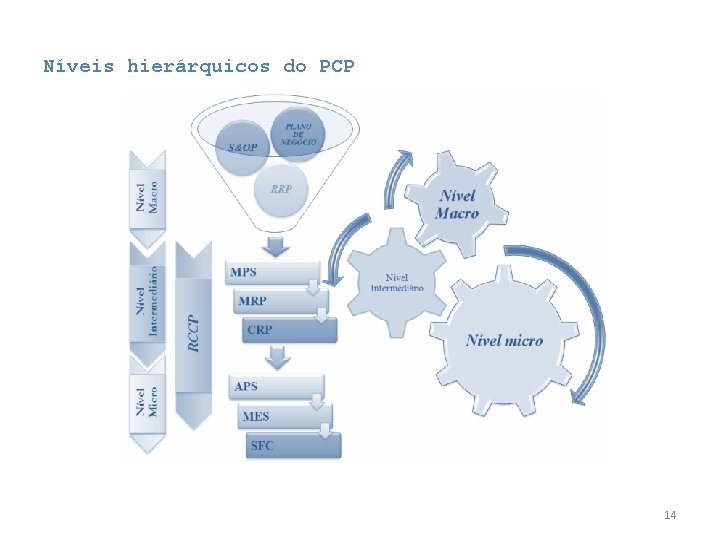
Níveis hierárquicos do PCP 14
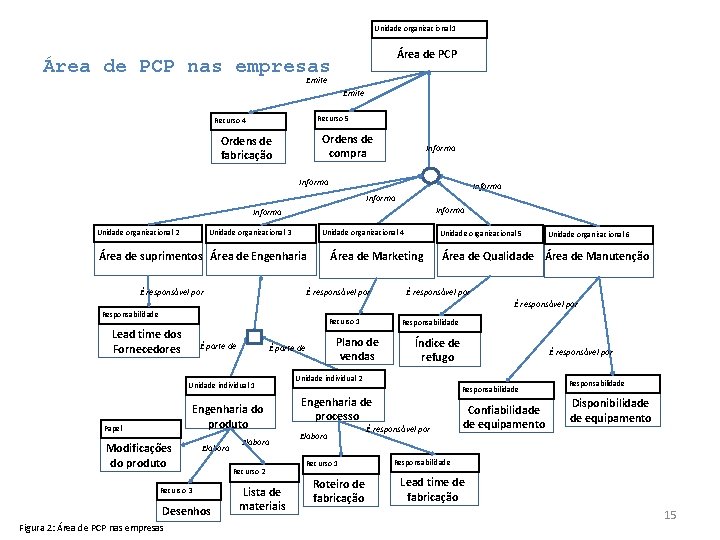
Unidade organizacional 1 Área de PCP nas empresas Emite Recurso 5 Recurso 4 Ordens de Informa compra fabricação Informa Informa Unidade organizacional 2 Unidade organizacional 4 Unidade organizacional 3 Área de suprimentos Área de Engenharia É responsável por Unidade organizacional 5 Área de Marketing É responsável por Unidade organizacional 6 Área de Qualidade Área de Manutenção É responsável por Responsabilidade Recurso 1 Lead time dos É parte de Fornecedores Engenharia do produto Papel Modificações do produto Elabora Recurso 3 Desenhos Figura 2: Área de PCP nas empresas Plano de É parte de Unidade individual 1 Elabora Recurso 2 Lista de materiais Responsabilidade vendas Índice de É responsável por refugo Unidade individual 2 Responsabilidade Engenharia de processo Elabora É responsável por Recurso 1 Roteiro de fabricação Confiabilidade de equipamento Responsabilidade Disponibilidade de equipamento Responsabilidade Lead time de fabricação 15
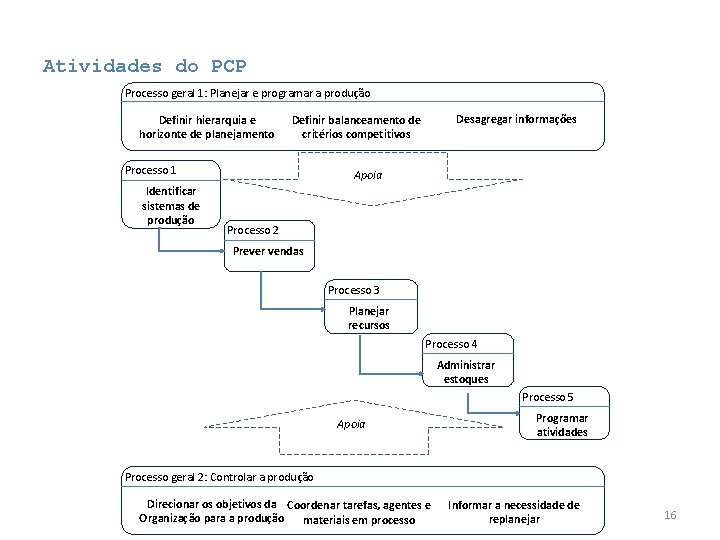
Atividades do PCP Processo geral 1: Planejar e programar a produção Definir hierarquia e horizonte de planejamento Processo 1 Identificar sistemas de produção Desagregar informações Definir balanceamento de critérios competitivos Apoia Processo 2 Prever vendas Processo 3 Planejar recursos Processo 4 Administrar estoques Apoia Processo 5 Programar atividades Processo geral 2: Controlar a produção Direcionar os objetivos da Coordenar tarefas, agentes e Organização para a produção materiais em processo Informar a necessidade de replanejar 16
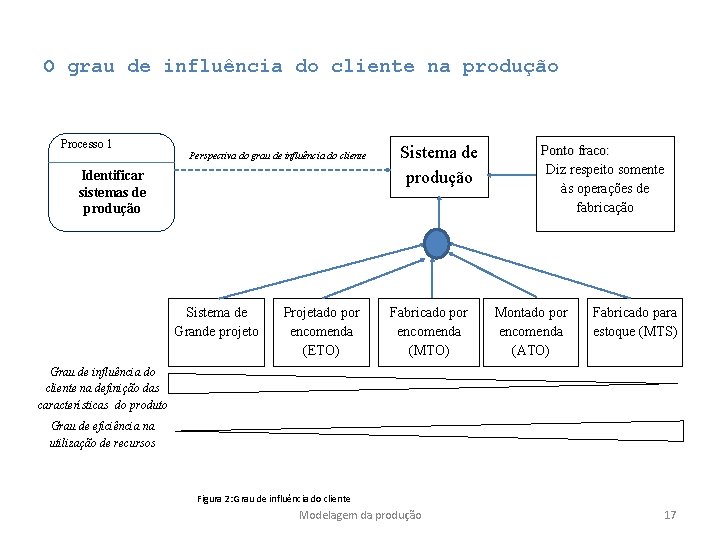
O grau de influência do cliente na produção Processo 1 Perspectiva do grau de influência do cliente Identificar sistemas de produção Sistema de Projetado por Grande projeto encomenda (ETO) Sistema de produção Fabricado por encomenda (MTO) Ponto fraco: Diz respeito somente às operações de fabricação Montado por encomenda (ATO) Fabricado para estoque (MTS) Grau de influência do cliente na definição das características do produto Grau de eficiência na utilização de recursos Figura 2: Grau de influência do cliente Modelagem da produção 17
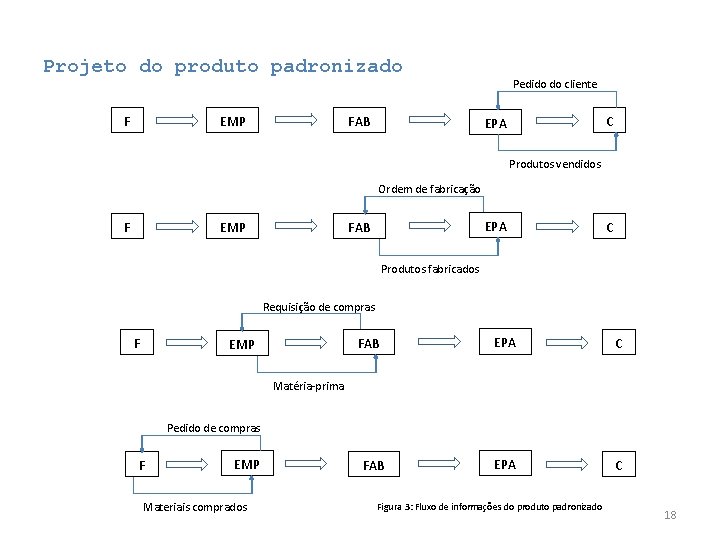
Projeto do produto padronizado EMP F FAB Pedido do cliente C EPA Produtos vendidos Ordem de fabricação EMP F EPA FAB C Produtos fabricados Requisição de compras F FAB EMP EPA C Matéria-prima Pedido de compras F EMP Materiais comprados FAB Figura 3: Fluxo de informações do produto padronizado 18
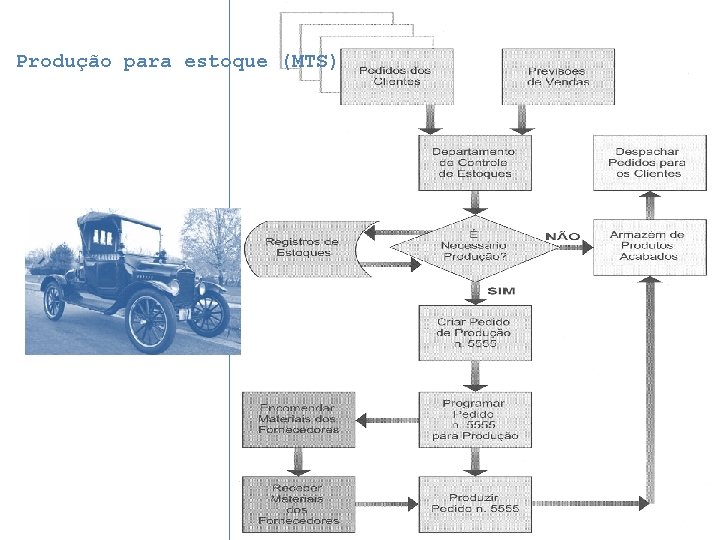
Produção para estoque (MTS) Ford Modelo T
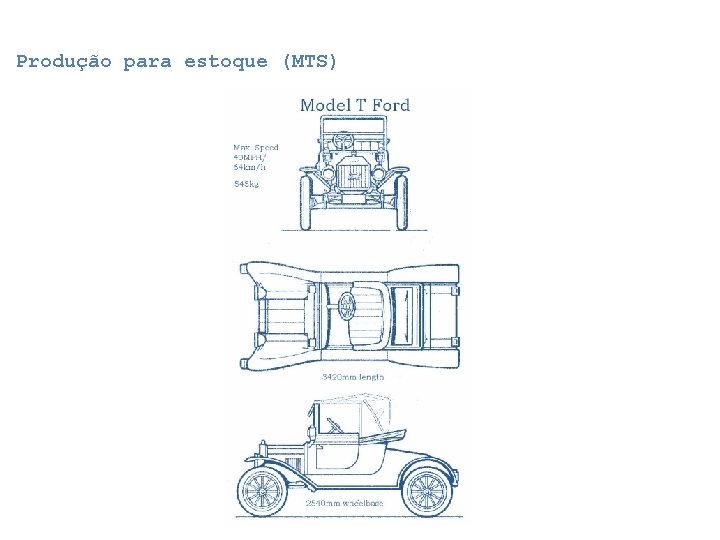
Produção para estoque (MTS)
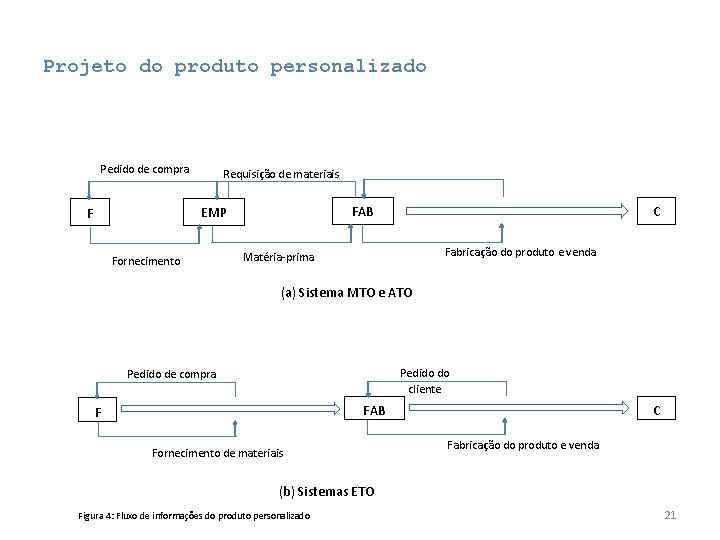
Projeto do produto personalizado Pedido de compra Requisição de materiais FAB EMP F Fornecimento C Fabricação do produto e venda Matéria-prima (a) Sistema MTO e ATO Pedido do cliente Pedido de compra FAB F Fornecimento de materiais C Fabricação do produto e venda (b) Sistemas ETO Figura 4: Fluxo de informações do produto personalizado 21
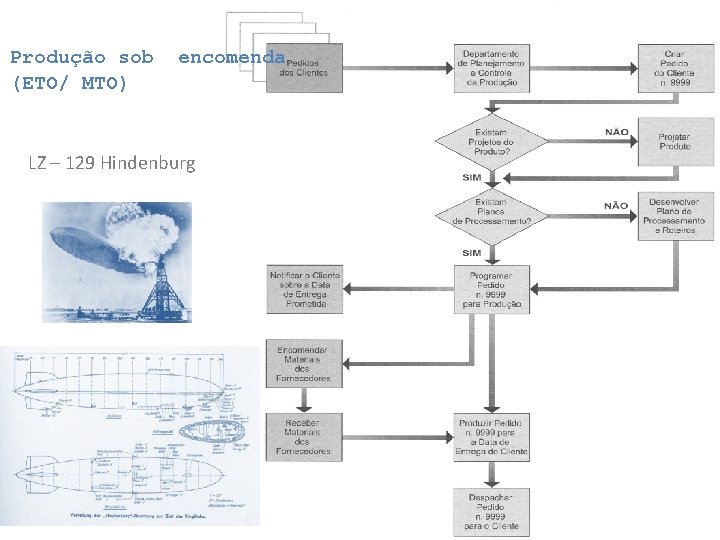
Produção sob (ETO/ MTO) encomenda LZ – 129 Hindenburg
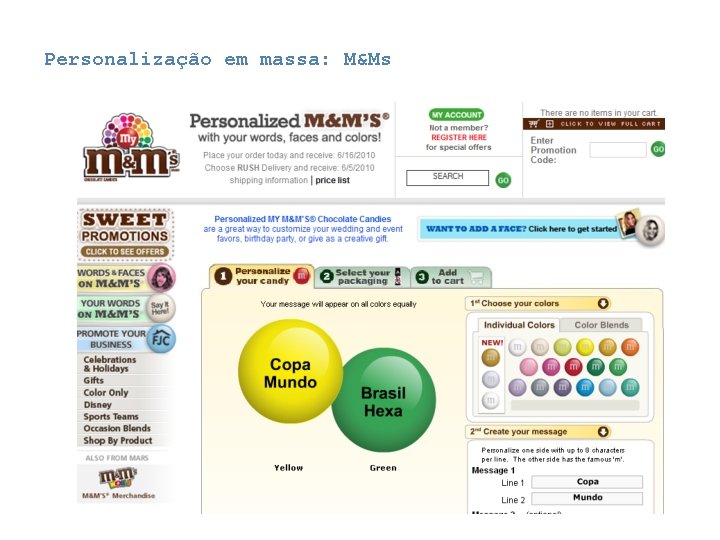
Personalização em massa: M&Ms
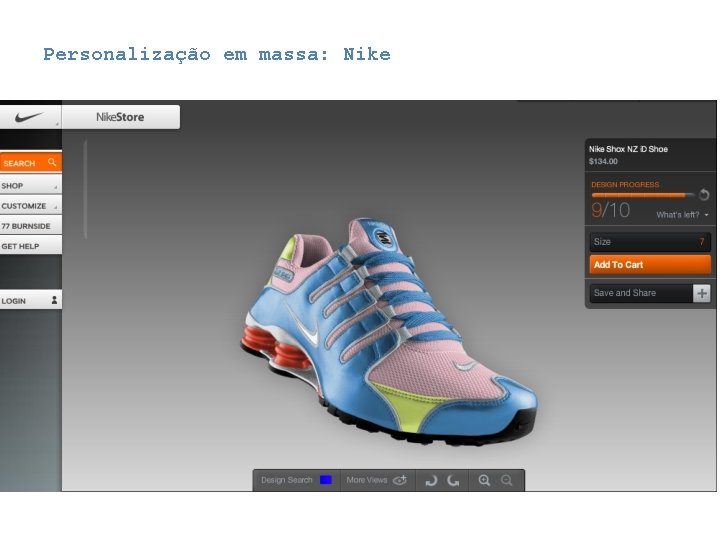
Personalização em massa: Nike
(ATO) – montagem por encomenda
Sistema de grande projeto
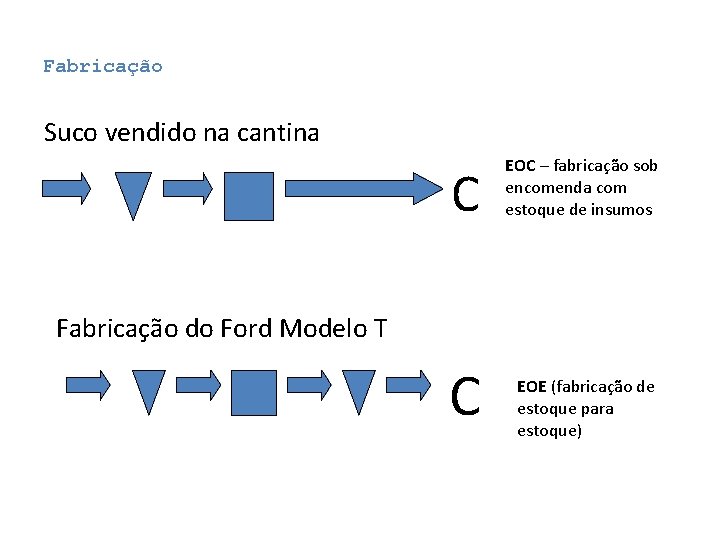
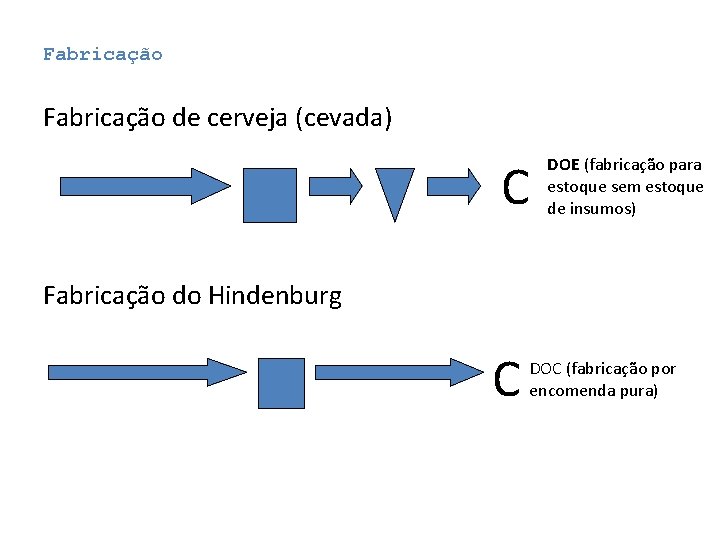
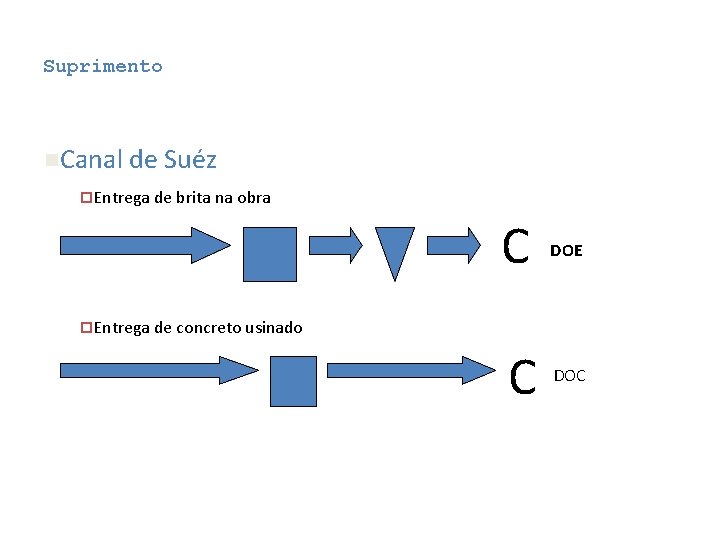
Estruturas de operações O meu nome é Ray Wild e eu propus 7 estruturas de sistemas de operações. As estruturas de operações são uma composição de recursos combinados para fabricação, suprimento, transporte ou serviço. Símbolos “C”: Cliente : Estoque : Operação : Fluxo
Fabricação • Caracteriza-se pela mudança na utilidade da forma, ou seja, o produto (saída do sistema) consiste de bens que diferem fisicamente (quanto a forma, conteúdo etc) dos insumos (entradas do sistema).
Fabricação Suco vendido na cantina C EOC – fabricação sob encomenda com estoque de insumos Fabricação do Ford Modelo T C EOE (fabricação de estoque para estoque)
Fabricação de cerveja (cevada) C DOE (fabricação para estoque sem estoque de insumos) Fabricação do Hindenburg C DOC (fabricação por encomenda pura)
Suprimento v Caracteriza-se pela mudança na utilidade de posse ou propriedade de um bem. v Não há transformação física, o produto é igual ao insumo. v A função é de transferência de posse. Ex: supermercado, loja, posto de gasolina.
Suprimento n. Canal de Suéz ¨Entrega de brita na obra C DOE ¨Entrega de concreto usinado C DOC
Transporte ou serviço v Não pode ser estocado e nem ser feito por antecipação v Evidencia uma mudança na utilidade de lugar ou posicionamento. v A característica principal é que o cliente, ou algo pertencente a ele, move-se de um lugar para outro. Ex: táxi, ambulância.
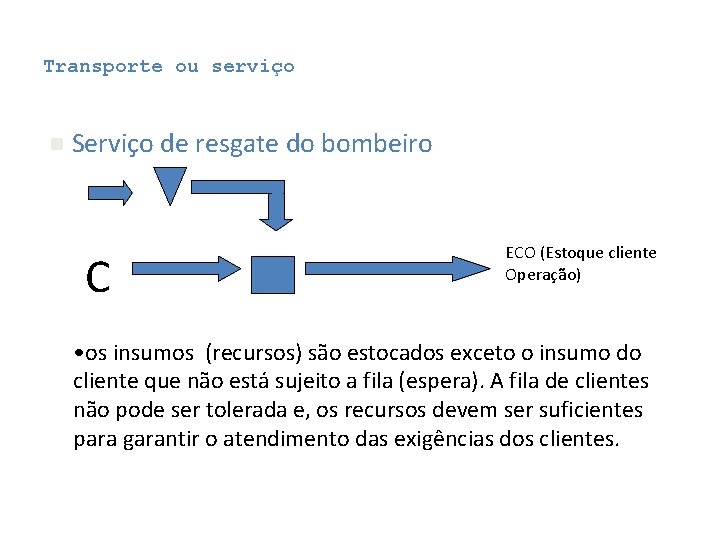
Transporte ou serviço n Serviço de resgate do bombeiro C ECO (Estoque cliente Operação) • os insumos (recursos) são estocados exceto o insumo do cliente que não está sujeito a fila (espera). A fila de clientes não pode ser tolerada e, os recursos devem ser suficientes para garantir o atendimento das exigências dos clientes.
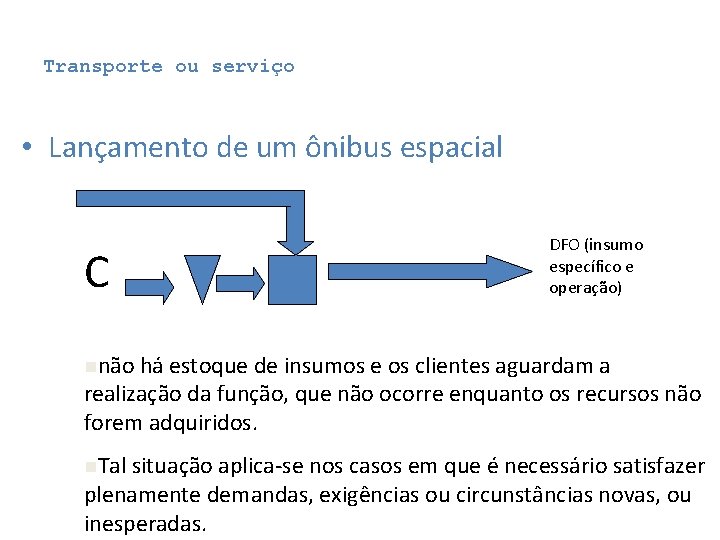
Transporte ou serviço • Lançamento de um ônibus espacial C DFO (insumo específico e operação) nnão há estoque de insumos e os clientes aguardam a realização da função, que não ocorre enquanto os recursos não forem adquiridos. n. Tal situação aplica-se nos casos em que é necessário satisfazer plenamente demandas, exigências ou circunstâncias novas, ou inesperadas.
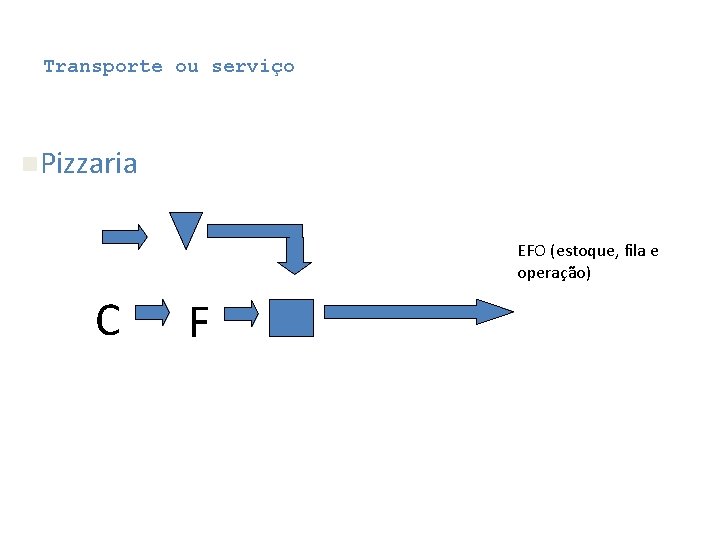
Transporte ou serviço n. Pizzaria EFO (estoque, fila e operação) C F
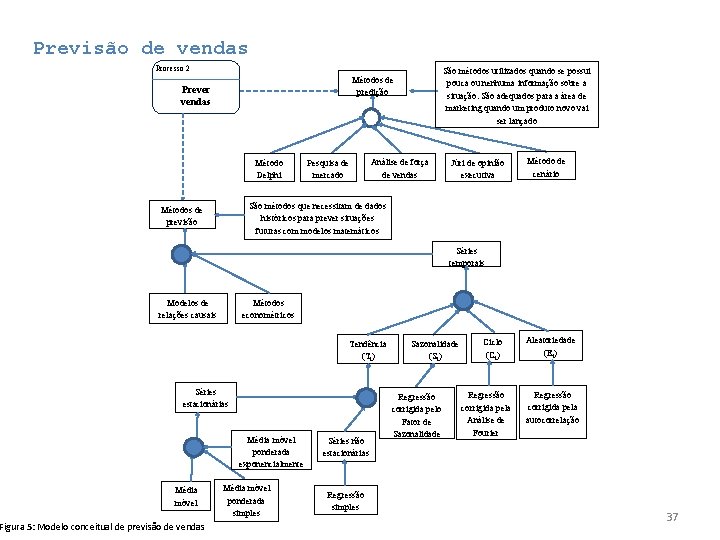
Previsão de vendas Processo 2 São métodos utilizados quando se possui pouca ou nenhuma informação sobre a situação. São adequados para a área de marketing quando um produto novo vai ser lançado Métodos de predição Prever vendas Análise de força de vendas Método Pesquisa de Delphi mercado Júri de opinião executiva Método de cenário São métodos que necessitam de dados Métodos de previsão históricos para prever situações futuras com modelos matemáticos Séries temporais Modelos de relações causais Métodos econométricos Tendência (Tt) Sazonalidade (St) Ciclo (Ct) Aleatoriedade (Et) Séries estacionárias Média móvel ponderada exponencialmente Média móvel Figura 5: Modelo conceitual de previsão de vendas Média móvel ponderada simples Séries não estacionárias Regressão simples Regressão corrigida pelo Fator de Sazonalidade Regressão corrigida pela Análise de Fourier Regressão corrigida pela autocorrelação 37
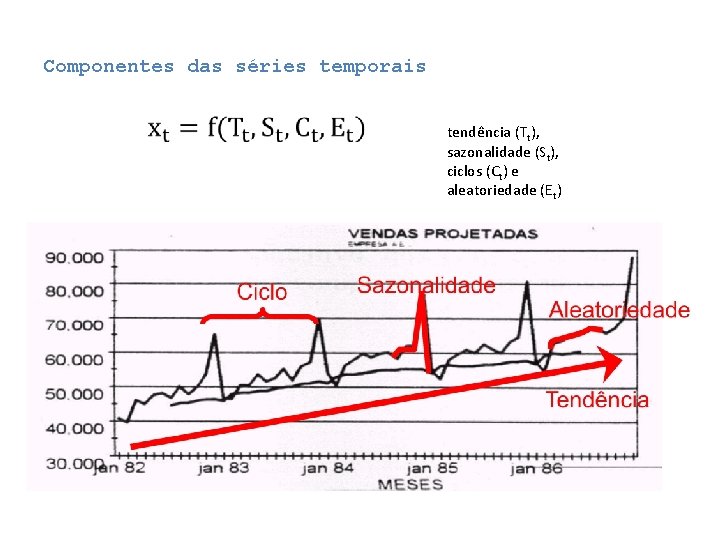
Componentes das séries temporais tendência (Tt), sazonalidade (St), ciclos (Ct) e aleatoriedade (Et)
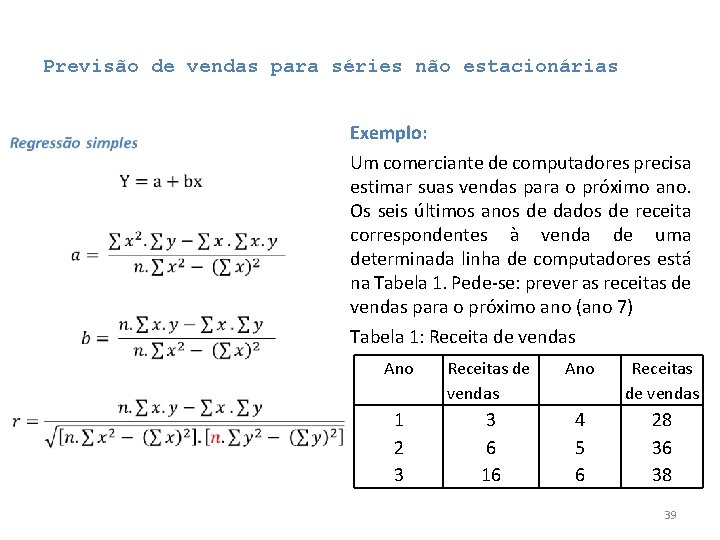
Previsão de vendas para séries não estacionárias • Exemplo: Um comerciante de computadores precisa estimar suas vendas para o próximo ano. Os seis últimos anos de dados de receita correspondentes à venda de uma determinada linha de computadores está na Tabela 1. Pede-se: prever as receitas de vendas para o próximo ano (ano 7) Tabela 1: Receita de vendas Ano Receitas de vendas 1 2 3 3 6 16 4 5 6 28 36 38 39
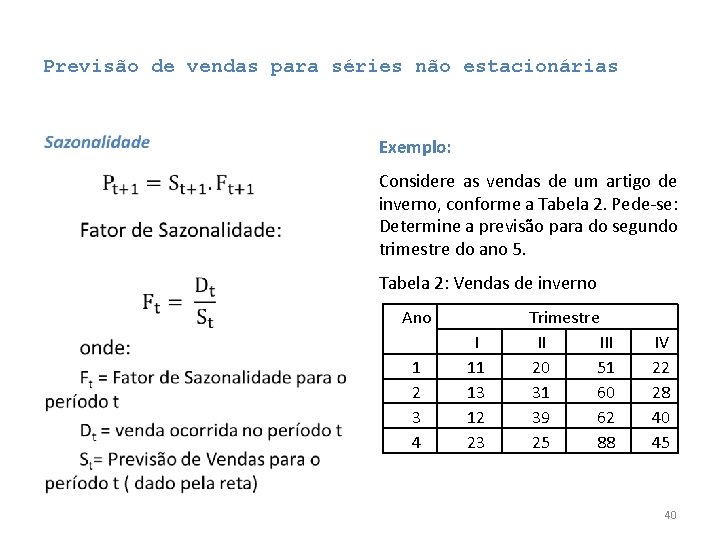
Previsão de vendas para séries não estacionárias • Exemplo: Considere as vendas de um artigo de inverno, conforme a Tabela 2. Pede-se: Determine a previsão para do segundo trimestre do ano 5. Tabela 2: Vendas de inverno Ano 1 2 3 4 I 11 13 12 23 Trimestre II III 20 51 31 60 39 62 25 88 IV 22 28 40 45 40
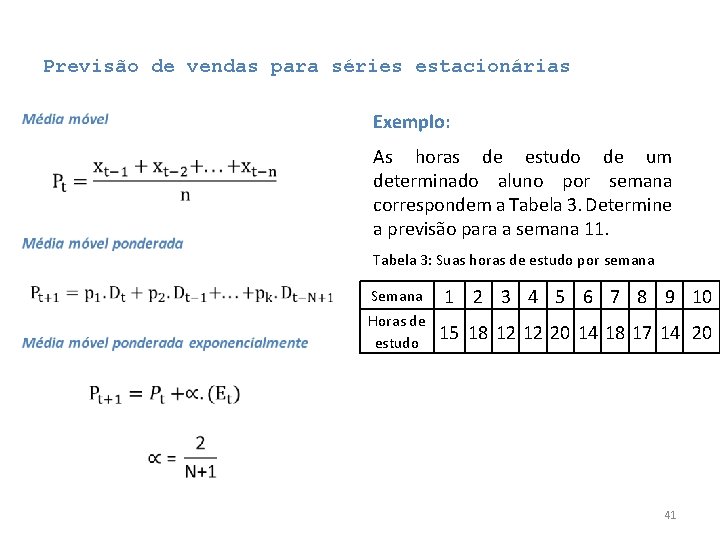
Previsão de vendas para séries estacionárias • Exemplo: As horas de estudo de um determinado aluno por semana correspondem a Tabela 3. Determine a previsão para a semana 11. Tabela 3: Suas horas de estudo por semana Semana 1 2 3 4 5 6 7 8 9 10 Horas de estudo 15 18 12 12 20 14 18 17 14 20 41
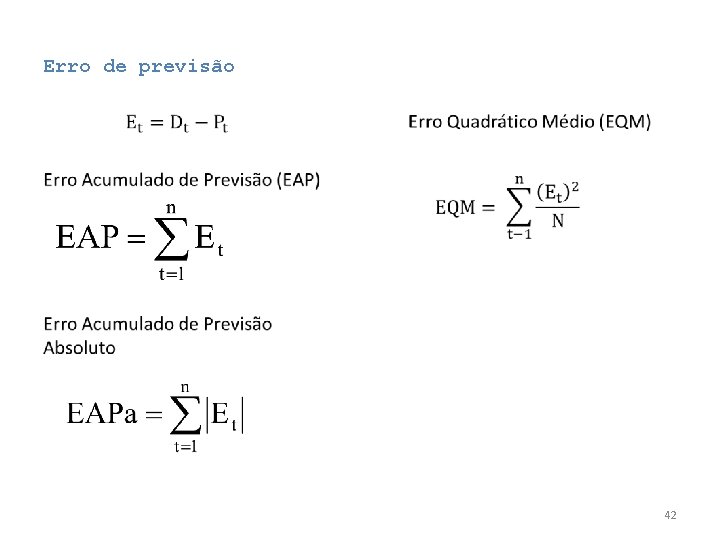
Erro de previsão • • 42
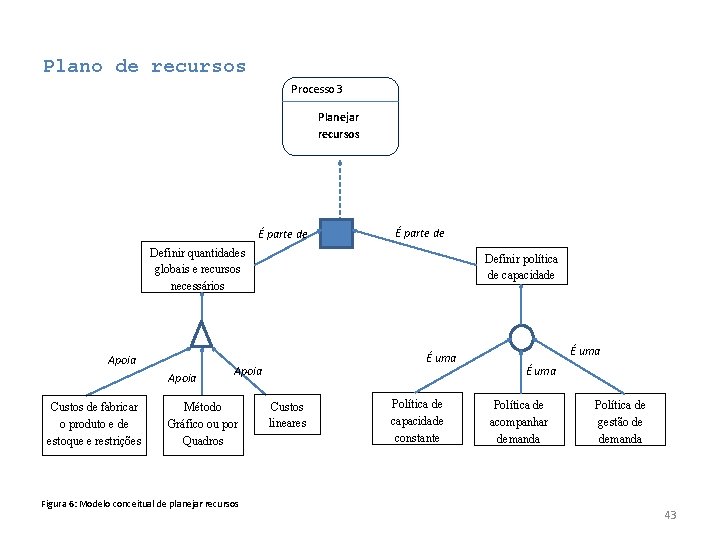
Plano de recursos Processo 3 É parte de Planejar recursos É parte de Definir quantidades globais e recursos necessários Apoia Custos de fabricar o produto e de estoque e restrições Definir política de capacidade É uma Apoia Método Gráfico ou por Quadros Figura 6: Modelo conceitual de planejar recursos Custos lineares Política de capacidade constante É uma Política de acompanhar demanda Política de gestão de demanda 43
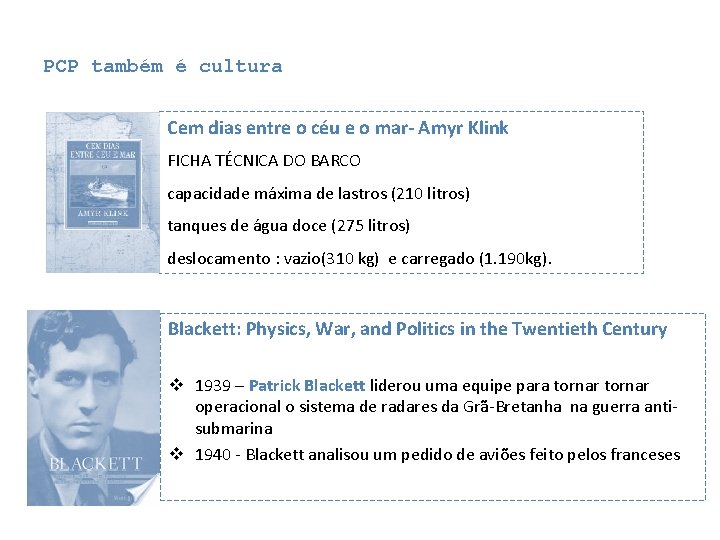
PCP também é cultura Cem dias entre o céu e o mar- Amyr Klink FICHA TÉCNICA DO BARCO capacidade máxima de lastros (210 litros) tanques de água doce (275 litros) deslocamento : vazio(310 kg) e carregado (1. 190 kg). Blackett: Physics, War, and Politics in the Twentieth Century v 1939 – Patrick Blackett liderou uma equipe para tornar operacional o sistema de radares da Grã-Bretanha na guerra antisubmarina v 1940 - Blackett analisou um pedido de aviões feito pelos franceses
PCP também é cultura v 1941 a 1946 - George Dantzig foi líder da sucursal de análise de combate da Força Aérea Americana v 1947 - Método Simplex de Otimização referente a planos ou programações de treinamento, logística e suprimentos “Minha divisão coletou dados sobre planos de vôo, bombas lançadas, aviões desaparecidos. Eu também ajudei outras divisões do Apoio Aéreo a preparar planos chamados “programas”. . . tudo foi planejado com grande detalhamento: todos os pinos, aviões, detalhes da manufatura de tudo. Nesse particular, havia centenas de milhares de diferentes tipos de dados coletados sobre o combate aéreo que diziam respeito a um determinado número de planos de vôo, as toneladas de bombas jogadas, padrões de atritos. Eu também vim a ser um especialista em fazer planos por técnicas manuais. ”
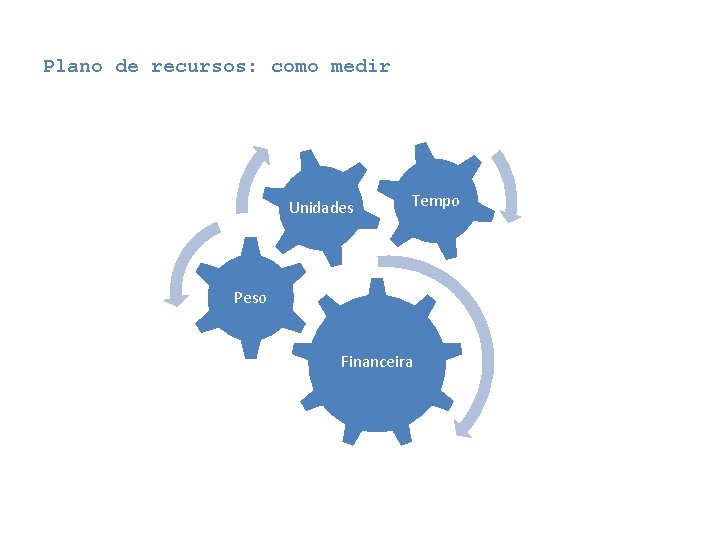
Plano de recursos: como medir Unidades Tempo Peso Financeira
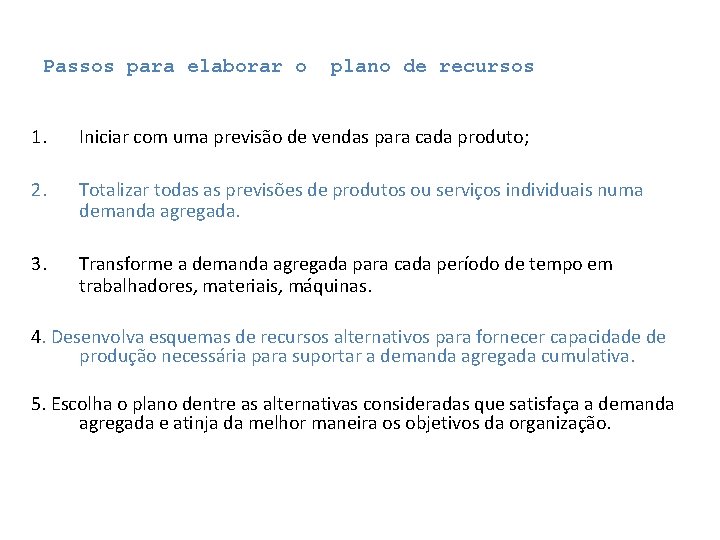
Passos para elaborar o plano de recursos 1. Iniciar com uma previsão de vendas para cada produto; 2. Totalizar todas as previsões de produtos ou serviços individuais numa demanda agregada. 3. Transforme a demanda agregada para cada período de tempo em trabalhadores, materiais, máquinas. 4. Desenvolva esquemas de recursos alternativos para fornecer capacidade de produção necessária para suportar a demanda agregada cumulativa. 5. Escolha o plano dentre as alternativas consideradas que satisfaça a demanda agregada e atinja da melhor maneira os objetivos da organização.
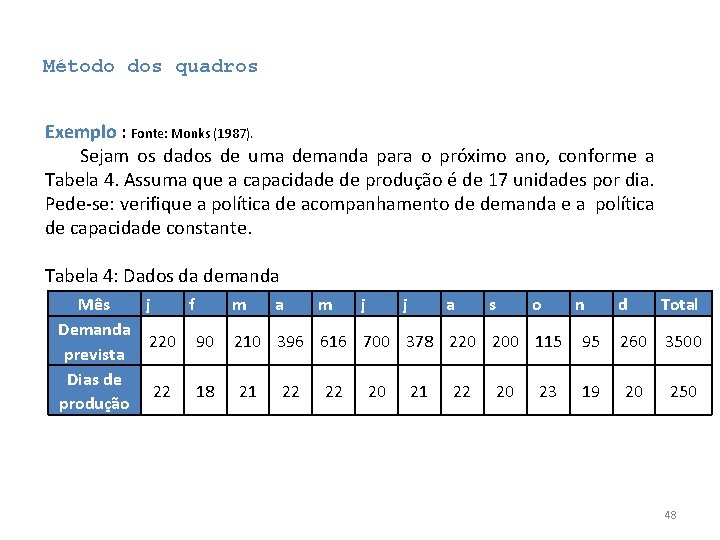
Método dos quadros Exemplo : Fonte: Monks (1987). Sejam os dados de uma demanda para o próximo ano, conforme a Tabela 4. Assuma que a capacidade de produção é de 17 unidades por dia. Pede-se: verifique a política de acompanhamento de demanda e a política de capacidade constante. Tabela 4: Dados da demanda Mês j f m a m j j a s o n d Total Demanda 220 90 210 396 616 700 378 220 200 115 95 260 3500 prevista Dias de 22 18 21 22 22 20 21 22 20 23 19 20 250 produção 48
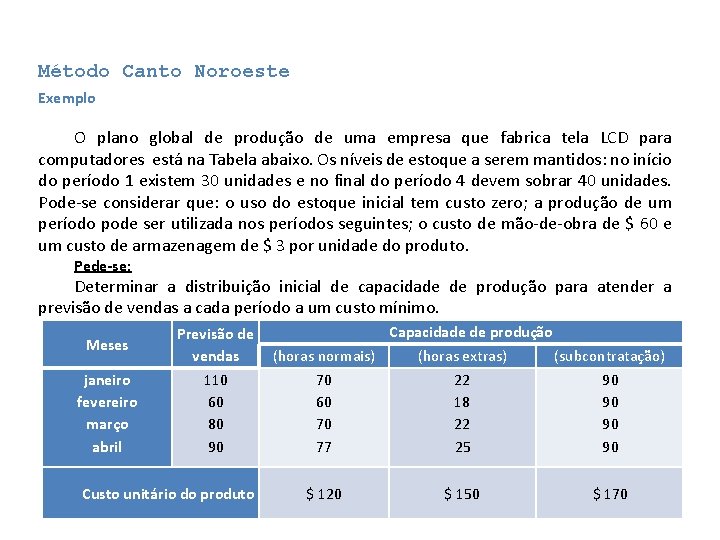
Método Canto Noroeste Exemplo O plano global de produção de uma empresa que fabrica tela LCD para computadores está na Tabela abaixo. Os níveis de estoque a serem mantidos: no início do período 1 existem 30 unidades e no final do período 4 devem sobrar 40 unidades. Pode-se considerar que: o uso do estoque inicial tem custo zero; a produção de um período pode ser utilizada nos períodos seguintes; o custo de mão-de-obra de $ 60 e um custo de armazenagem de $ 3 por unidade do produto. Pede-se: Determinar a distribuição inicial de capacidade de produção para atender a previsão de vendas a cada período a um custo mínimo. Meses janeiro fevereiro março abril Capacidade de produção Previsão de vendas (horas normais) (horas extras) (subcontratação) 110 70 22 90 60 60 18 90 80 70 22 90 90 77 25 90 Custo unitário do produto $ 120 $ 150 $ 170 49
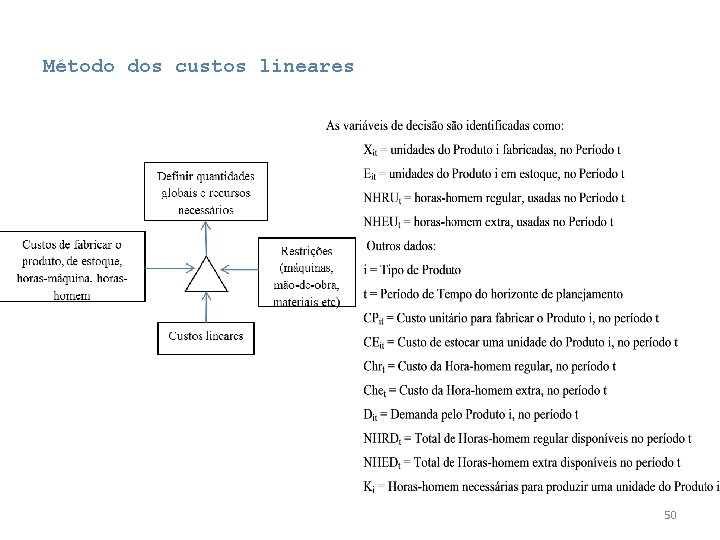
Método dos custos lineares 50
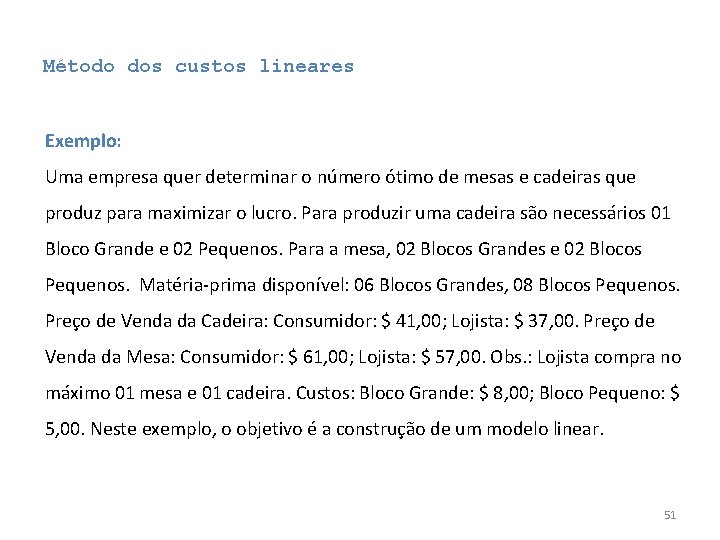
Método dos custos lineares Exemplo: Uma empresa quer determinar o número ótimo de mesas e cadeiras que produz para maximizar o lucro. Para produzir uma cadeira são necessários 01 Bloco Grande e 02 Pequenos. Para a mesa, 02 Blocos Grandes e 02 Blocos Pequenos. Matéria-prima disponível: 06 Blocos Grandes, 08 Blocos Pequenos. Preço de Venda da Cadeira: Consumidor: $ 41, 00; Lojista: $ 37, 00. Preço de Venda da Mesa: Consumidor: $ 61, 00; Lojista: $ 57, 00. Obs. : Lojista compra no máximo 01 mesa e 01 cadeira. Custos: Bloco Grande: $ 8, 00; Bloco Pequeno: $ 5, 00. Neste exemplo, o objetivo é a construção de um modelo linear. 51
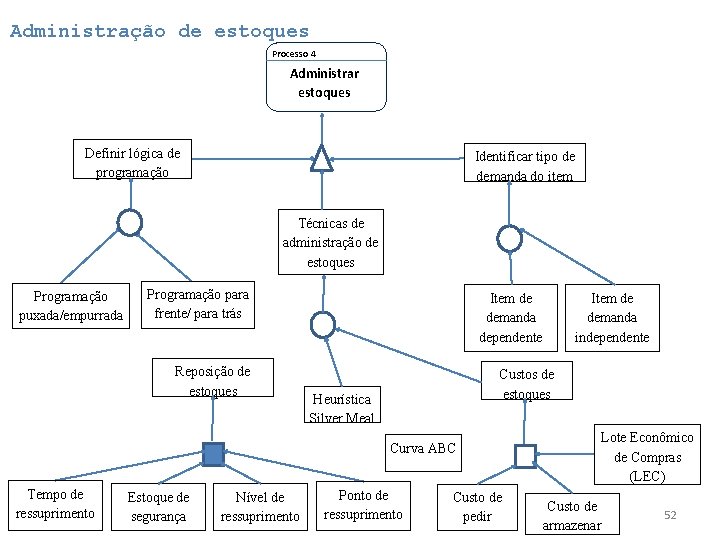
Administração de estoques Processo 4 Administrar estoques Definir lógica de programação Identificar tipo de demanda do item Técnicas de administração de estoques Programação puxada/empurrada Programação para frente/ para trás Reposição de estoques Item de demanda dependente Custos de estoques Heurística Silver Meal Curva ABC Tempo de ressuprimento Estoque de segurança Nível de ressuprimento Item de demanda independente Ponto de ressuprimento Custo de pedir Lote Econômico de Compras (LEC) Custo de armazenar 52
PCP também é cultura Em cada olhar, uma observação; Em cada observação, uma análise; Em cada análise, uma síntese. Johann Wolfgang Von Goethe Caso: Loja de sanduíche fast food Caso: Empresa de bens de capital Caso: Fabricante de móveis e artesanato 53
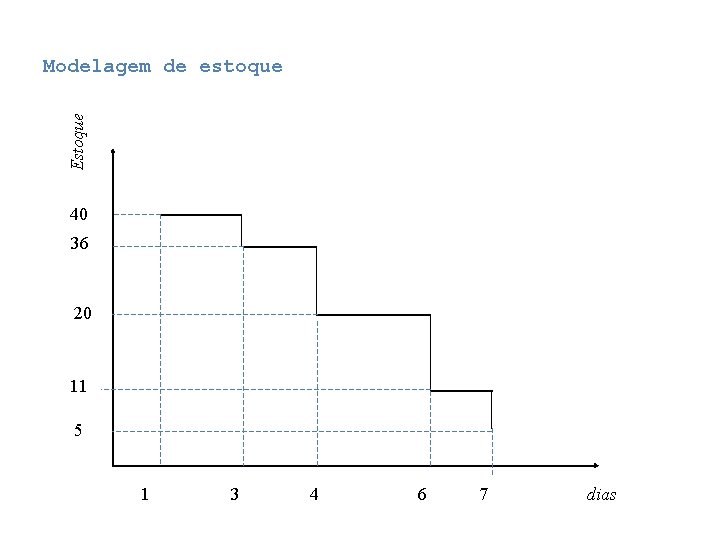
Estoque Modelagem de estoque 40 36 20 11 5 1 3 4 6 7 dias
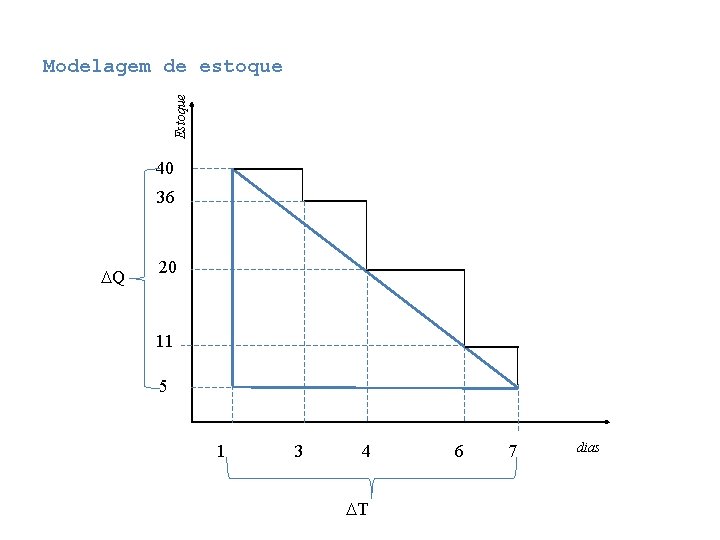
Estoque Modelagem de estoque 40 36 Q 20 11 5 1 3 4 T 6 7 dias
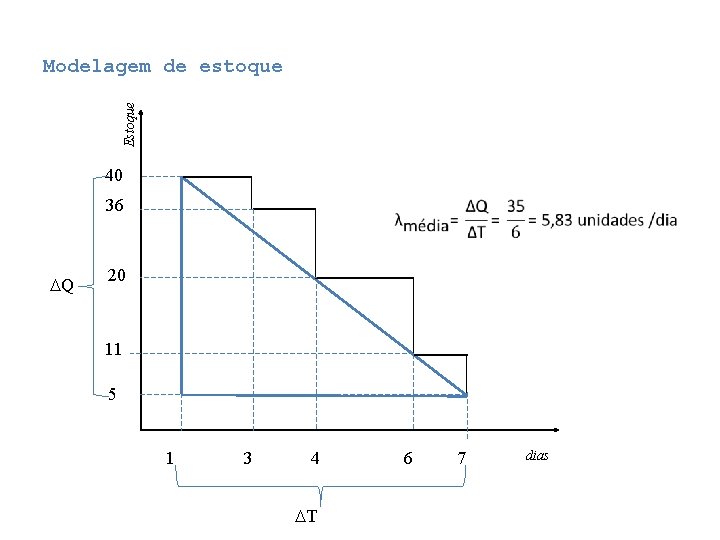
Estoque Modelagem de estoque 40 36 Q 20 11 5 1 3 4 T 6 7 dias
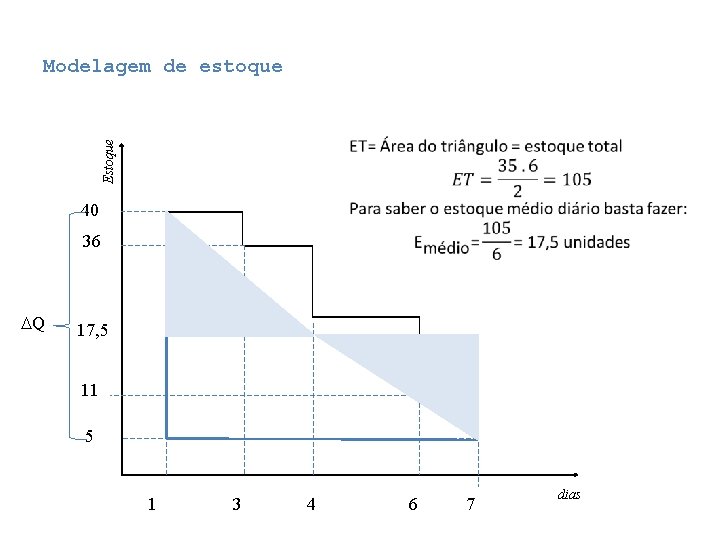
Modelagem de estoque Estoque 40 36 Q 17, 5 11 5 1 3 4 6 7 dias
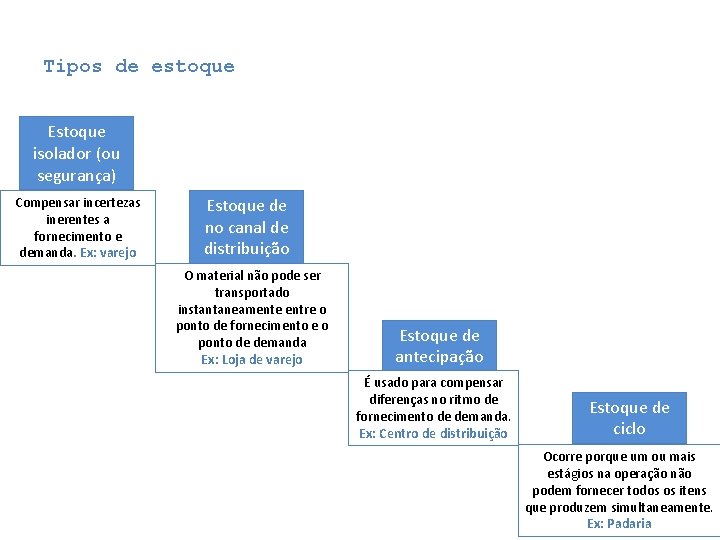
Tipos de estoque Estoque isolador (ou segurança) Compensar incertezas inerentes a fornecimento e demanda. Ex: varejo Estoque de no canal de distribuição O material não pode ser transportado instantaneamente entre o ponto de fornecimento e o ponto de demanda Ex: Loja de varejo Estoque de antecipação É usado para compensar diferenças no ritmo de fornecimento de demanda. Ex: Centro de distribuição Estoque de ciclo Ocorre porque um ou mais estágios na operação não podem fornecer todos os itens que produzem simultaneamente. Ex: Padaria
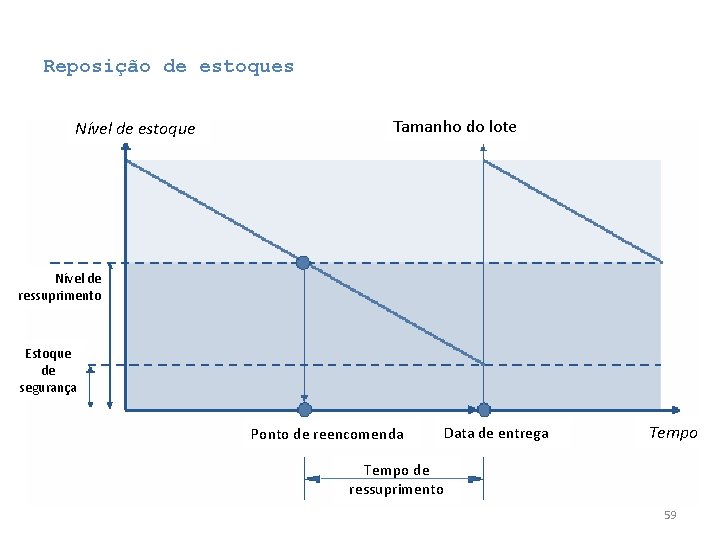
Reposição de estoques Nível de estoque Tamanho do lote Nível de ressuprimento Estoque de segurança Ponto de reencomenda Data de entrega Tempo de ressuprimento 59
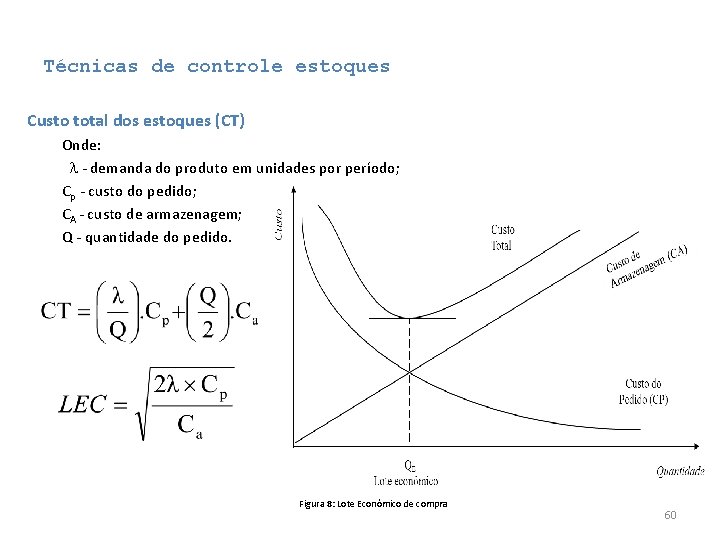
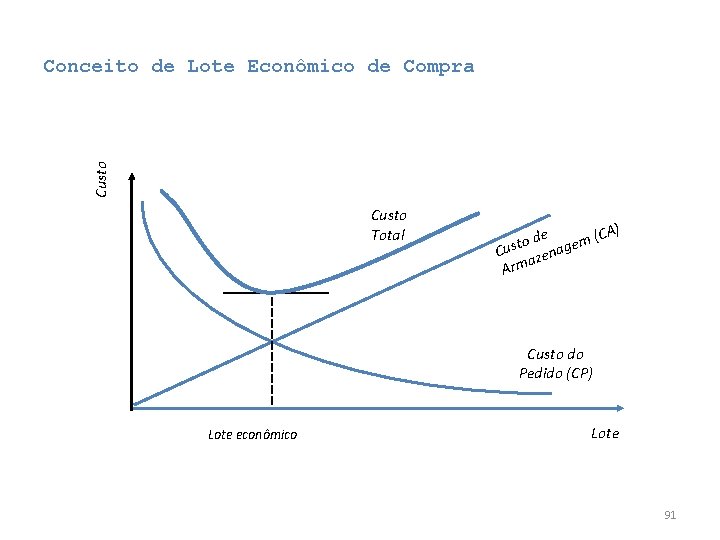
Técnicas de controle estoques Custo total dos estoques (CT) Onde: - demanda do produto em unidades por período; Cp - custo do pedido; CA - custo de armazenagem; Q - quantidade do pedido. Figura 8: Lote Econômico de compra 60
Lote Econômico de Compra Exemplo de aplicação: Fonte: Adaptado de Shimizu (2001) Uma empresa adquire mídias de CD. Não é permitida a ocorrência de falta do produto, e a entrega do pedido é instantânea. A demanda é constante, à taxa de demanda de 1. 200 unidades por mês (25 dias). O custo fixo para um pedido de compra é constante e igual a C 2 = $700. O custo C 3 para armazenar a unidade do produto, por mês, é considerado igual ao preço de aquisição C 1. O produto pode ser adquirido de dois fornecedores: FIX, com preço fixo e DESC que oferece desconto pela quantidade adquirida. O preço unitário do fornecedor FIX para qualquer quantidade adquirida é de R$ 6, 00. Já no caso do fornecedor DESC, para um pedido de até 539 itens o preço unitário é de R$ 6, 50; na faixa entre 540 e 699 itens o preço unitário é de R$ 6, 00; e acima de 699 o preço unitário é de R$ 5, 50. Pede-se: Escolha o fornecedor que oferece o menor custo total para administrar o estoque desse produto, usando o Lote Econômico de Compra. 61
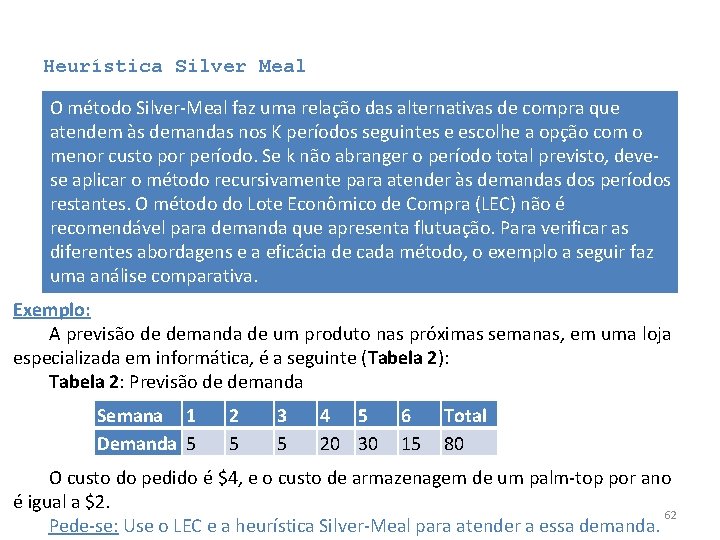
Heurística Silver Meal O método Silver-Meal faz uma relação das alternativas de compra que atendem às demandas nos K períodos seguintes e escolhe a opção com o menor custo por período. Se k não abranger o período total previsto, devese aplicar o método recursivamente para atender às demandas dos períodos restantes. O método do Lote Econômico de Compra (LEC) não é recomendável para demanda que apresenta flutuação. Para verificar as diferentes abordagens e a eficácia de cada método, o exemplo a seguir faz uma análise comparativa. Exemplo: A previsão de demanda de um produto nas próximas semanas, em uma loja especializada em informática, é a seguinte (Tabela 2): Tabela 2: Previsão de demanda Semana 1 Demanda 5 2 5 3 5 4 5 20 30 6 15 Total 80 O custo do pedido é $4, e o custo de armazenagem de um palm-top por ano é igual a $2. 62 Pede-se: Use o LEC e a heurística Silver-Meal para atender a essa demanda.
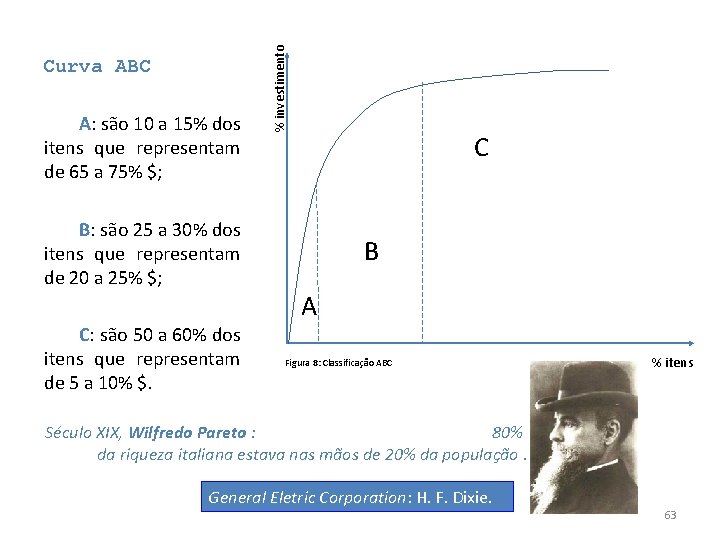
A: são 10 a 15% dos itens que representam de 65 a 75% $; B: são 25 a 30% dos itens que representam de 20 a 25% $; C: são 50 a 60% dos itens que representam de 5 a 10% $. % investimento Curva ABC C B A Figura 8: Classificação ABC % itens Século XIX, Wilfredo Pareto : 80% da riqueza italiana estava nas mãos de 20% da população. General Eletric Corporation: H. F. Dixie. 63
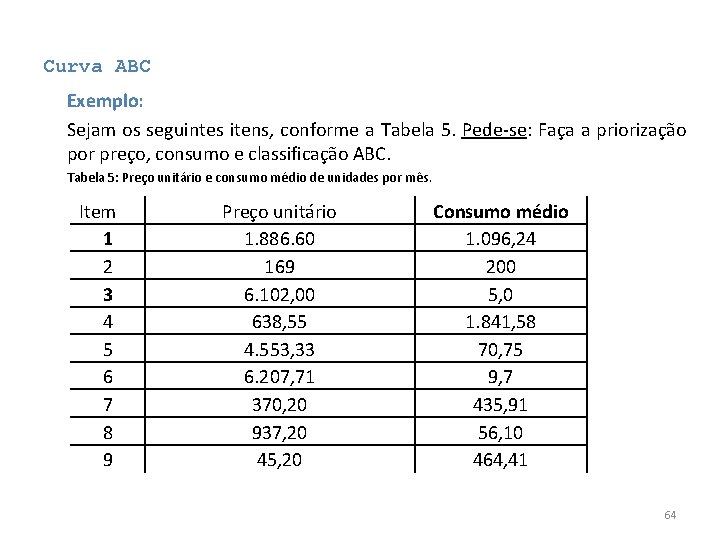
Curva ABC Exemplo: Sejam os seguintes itens, conforme a Tabela 5. Pede-se: Faça a priorização por preço, consumo e classificação ABC. Tabela 5: Preço unitário e consumo médio de unidades por mês. Item 1 2 3 4 5 6 7 8 9 Preço unitário 1. 886. 60 169 6. 102, 00 638, 55 4. 553, 33 6. 207, 71 370, 20 937, 20 45, 20 Consumo médio 1. 096, 24 200 5, 0 1. 841, 58 70, 75 9, 7 435, 91 56, 10 464, 41 64
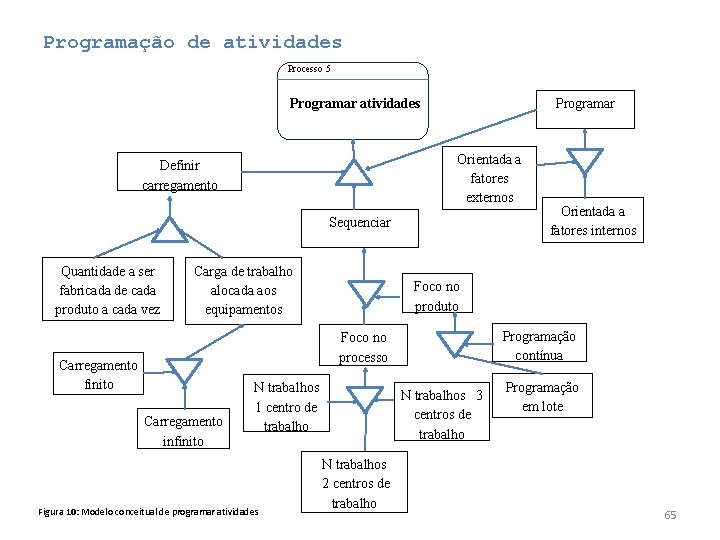
Programação de atividades Processo 5 Programar atividades Definir carregamento Programar Orientada a fatores externos Sequenciar Orientada a fatores internos Quantidade a ser fabricada de cada produto a cada vez Carregamento finito Carga de trabalho alocada aos equipamentos Foco no processo Carregamento infinito N trabalhos 1 centro de trabalho Figura 10: Modelo conceitual de programar atividades N trabalhos 2 centros de trabalho Foco no produto N trabalhos 3 centros de trabalho Programação contínua Programação em lote 65
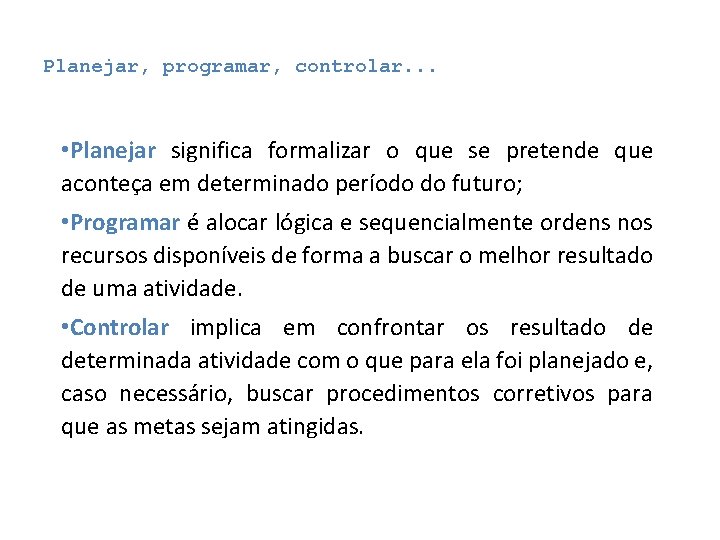
Planejar, programar, controlar. . . • Planejar significa formalizar o que se pretende que aconteça em determinado período do futuro; • Programar é alocar lógica e sequencialmente ordens nos recursos disponíveis de forma a buscar o melhor resultado de uma atividade. • Controlar implica em confrontar os resultado de determinada atividade com o que para ela foi planejado e, caso necessário, buscar procedimentos corretivos para que as metas sejam atingidas.
Carregamento • Entende-se por carregamento a quantidade de tarefas alocadas num recurso em determinado período de tempo. • Esse carregamento pode ser: Infinito Finito
Carregamento • Entende-se por carregamento a quantidade de tarefas alocadas num recurso em determinado período de tempo. • Esse carregamento pode ser: Infinito Finito
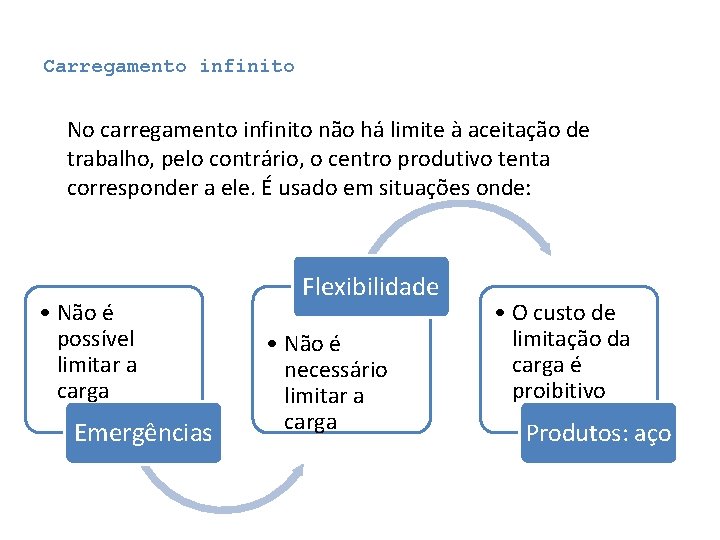
Carregamento infinito No carregamento infinito não há limite à aceitação de trabalho, pelo contrário, o centro produtivo tenta corresponder a ele. É usado em situações onde: • Não é possível limitar a carga Emergências Flexibilidade • Não é necessário limitar a carga • O custo de limitação da carga é proibitivo Produtos: aço
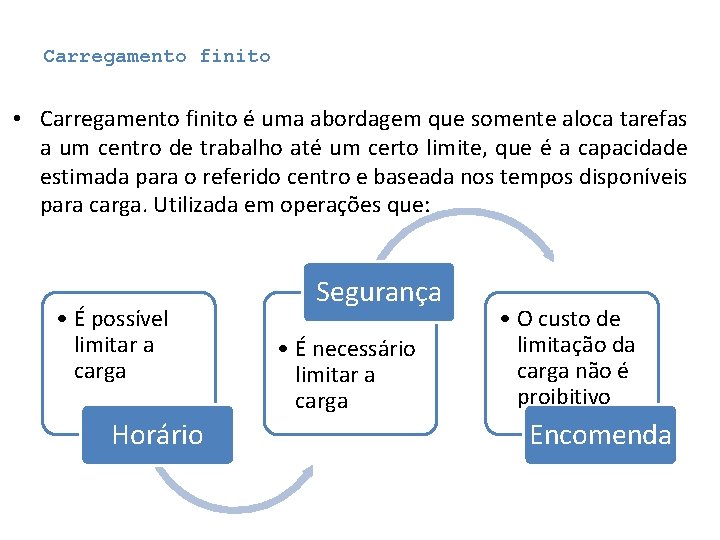
Carregamento finito • Carregamento finito é uma abordagem que somente aloca tarefas a um centro de trabalho até um certo limite, que é a capacidade estimada para o referido centro e baseada nos tempos disponíveis para carga. Utilizada em operações que: • É possível limitar a carga Horário Segurança • É necessário limitar a carga • O custo de limitação da carga não é proibitivo Encomenda
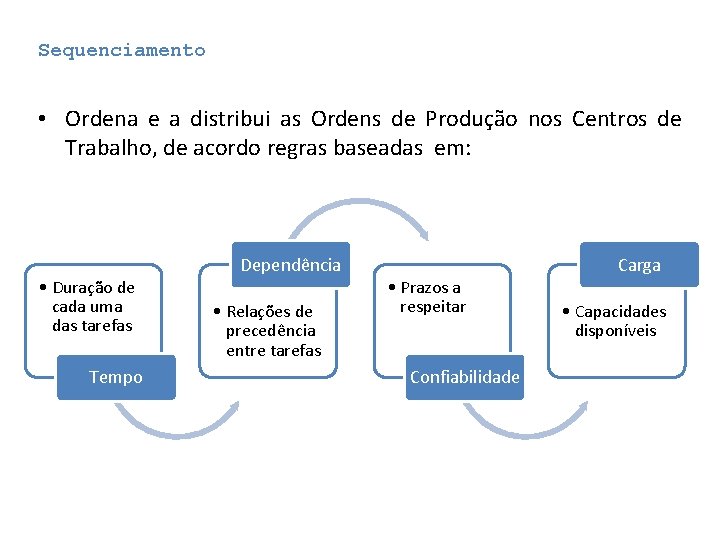
Sequenciamento • Ordena e a distribui as Ordens de Produção nos Centros de Trabalho, de acordo regras baseadas em: • Duração de cada uma das tarefas Tempo Dependência • Relações de precedência entre tarefas • Prazos a respeitar Confiabilidade Carga • Capacidades disponíveis
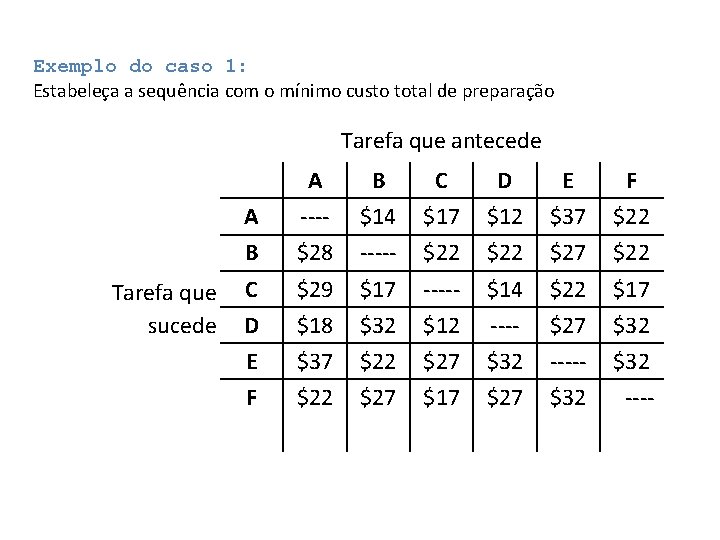
Foco no processo: Caso 1: N trabalhos, 01 Centro de Trabalho Menor Custo de Preparação – segue uma ordem que facilite o tempo de preparação da máquina ou do centro de trabalho para processar a próxima tarefa. Métrica para Avaliar os Critérios de Sequenciamento Custo de Preparação - custo total para fazer todas as preparações de máquina num grupo de tarefas. Passos 1) Escolha o menor custo de preparação dentre todas as preparações. 2) A tarefa seguinte a ser escolhida terá o menor tempo de preparação entre as tarefas restantes que sucedem à tarefa anteriormente escolhida.
Exemplo do caso 1: Estabeleça a sequência com o mínimo custo total de preparação Tarefa que antecede A B C D E F A ---- $14 $17 $12 $37 $22 B $28 ----- $22 $27 $22 Tarefa que C sucede D $29 $17 ----- $14 $22 $17 $18 $32 $12 ---- $27 $32 E $37 $22 $27 $32 ----- $32 F $22 $27 $17 $27 $32 ----
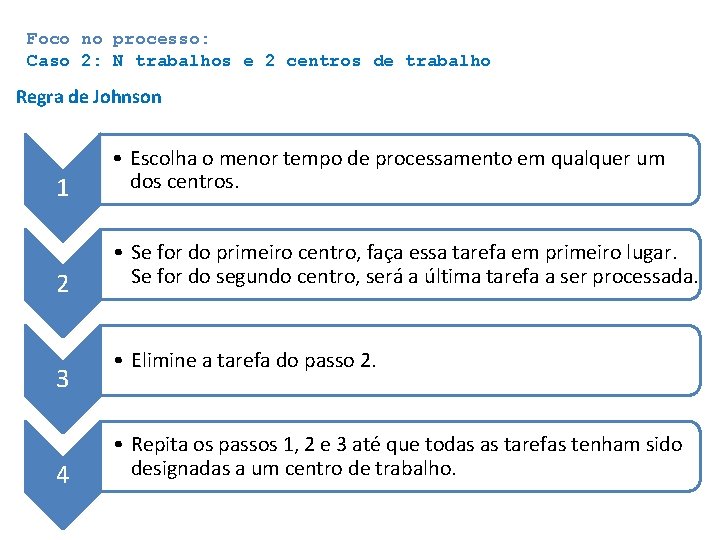
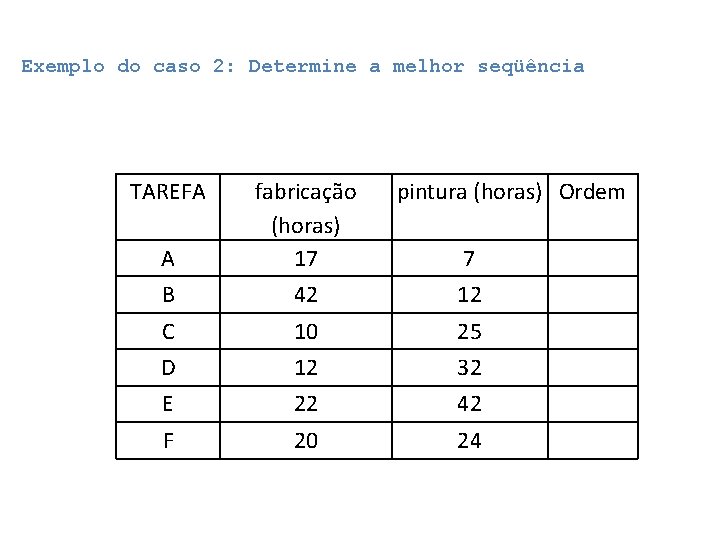
Foco no processo: Caso 2: N trabalhos e 2 centros de trabalho Regra de Johnson 1 • Escolha o menor tempo de processamento em qualquer um dos centros. 2 • Se for do primeiro centro, faça essa tarefa em primeiro lugar. Se for do segundo centro, será a última tarefa a ser processada. 3 4 • Elimine a tarefa do passo 2. • Repita os passos 1, 2 e 3 até que todas as tarefas tenham sido designadas a um centro de trabalho.
Exemplo do caso 2: Determine a melhor seqüência TAREFA A fabricação (horas) 17 B pintura (horas) Ordem 7 42 12 C 10 25 D 12 32 E 22 42 F 20 24
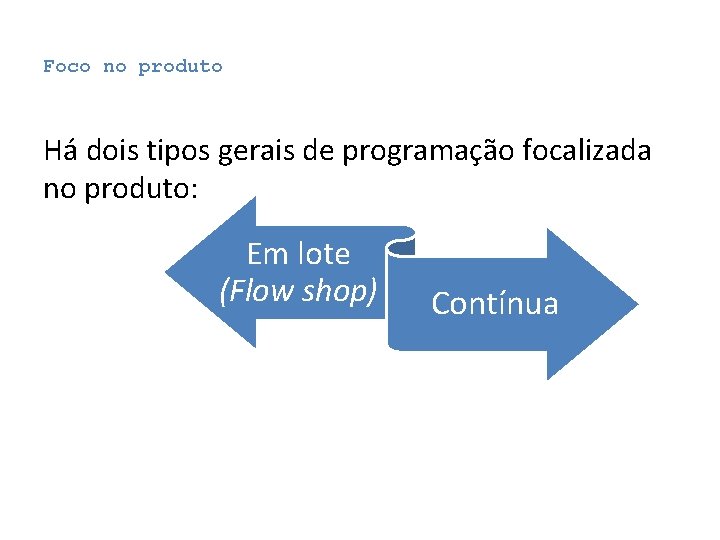
Foco no produto Há dois tipos gerais de programação focalizada no produto: Em lote (Flow shop) Contínua
Foco no produto: Tempo de esgotamento Os produtos são padronizados e podem ser feitos para estoque. O tamanho do lote de fabricação é importante decisão, pois envolve Custo de Preparação e Estoque Disponível. Tempo de Esgotamento (TE): é o tempo que leva para o estoque ser esgotado TE = Estoque disponível (unidades) Taxa de consumo (unidades/período) Por exemplo: TE = 3. 000 = 3, 75 semanas 800
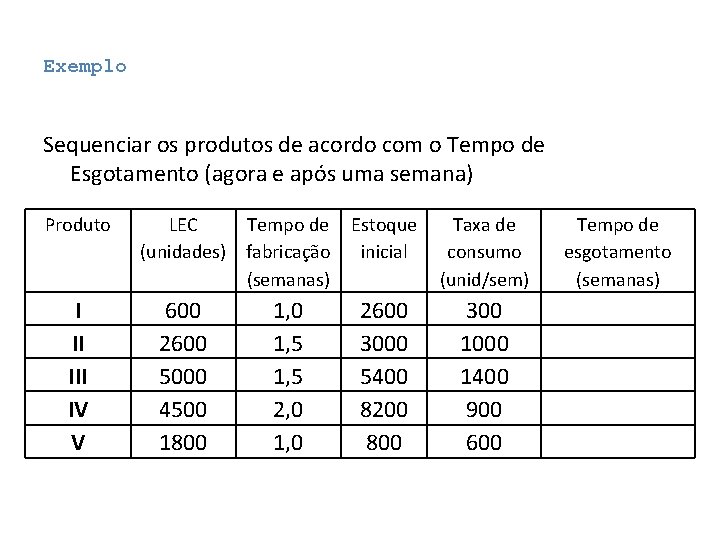
Exemplo Sequenciar os produtos de acordo com o Tempo de Esgotamento (agora e após uma semana) Produto I II IV V LEC Tempo de Estoque Taxa de (unidades) fabricação inicial consumo (semanas) (unid/sem) 600 2600 5000 4500 1800 1, 5 2, 0 1, 0 2600 3000 5400 8200 800 300 1000 1400 900 600 Tempo de esgotamento (semanas)
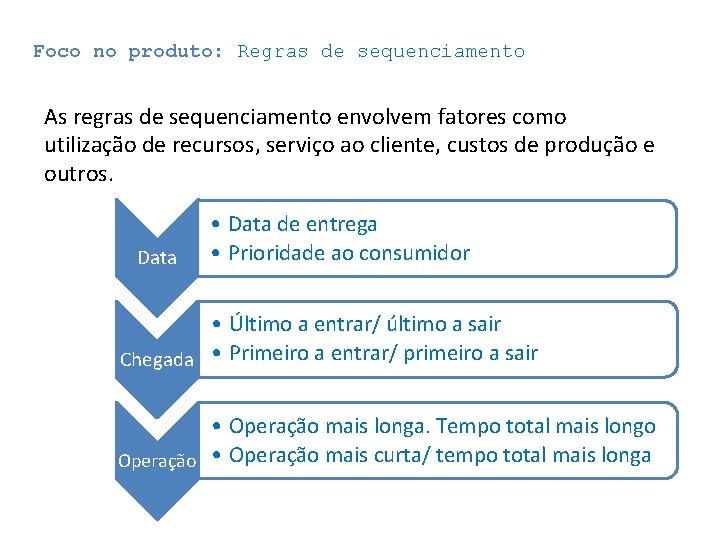
Foco no produto: Regras de sequenciamento As regras de sequenciamento envolvem fatores como utilização de recursos, serviço ao cliente, custos de produção e outros. Data • Data de entrega • Prioridade ao consumidor • Último a entrar/ último a sair Chegada • Primeiro a entrar/ primeiro a sair • Operação mais longa. Tempo total mais longo Operação • Operação mais curta/ tempo total mais longa
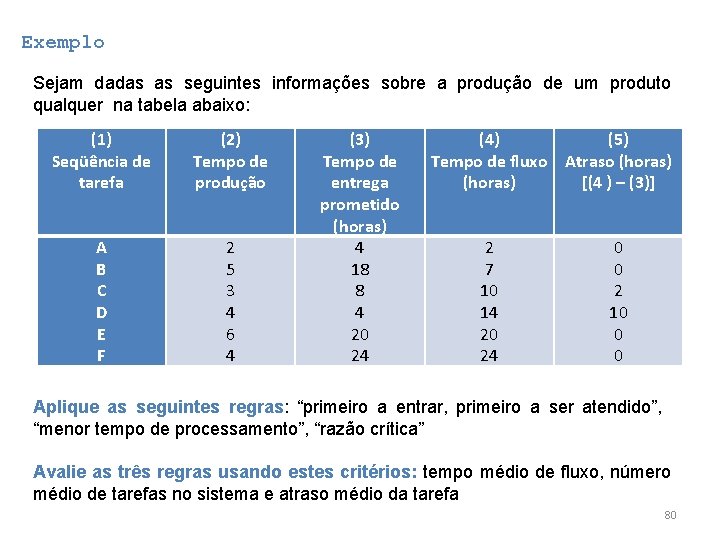
Exemplo Sejam dadas as seguintes informações sobre a produção de um produto qualquer na tabela abaixo: (1) Seqüência de tarefa (2) Tempo de produção A B C D E F 2 5 3 4 6 4 (3) Tempo de entrega prometido (horas) 4 18 8 4 20 24 (4) (5) Tempo de fluxo Atraso (horas) [(4 ) – (3)] 2 7 10 14 20 24 0 0 2 10 0 0 Aplique as seguintes regras: “primeiro a entrar, primeiro a ser atendido”, “menor tempo de processamento”, “razão crítica” Avalie as três regras usando estes critérios: tempo médio de fluxo, número médio de tarefas no sistema e atraso médio da tarefa 80
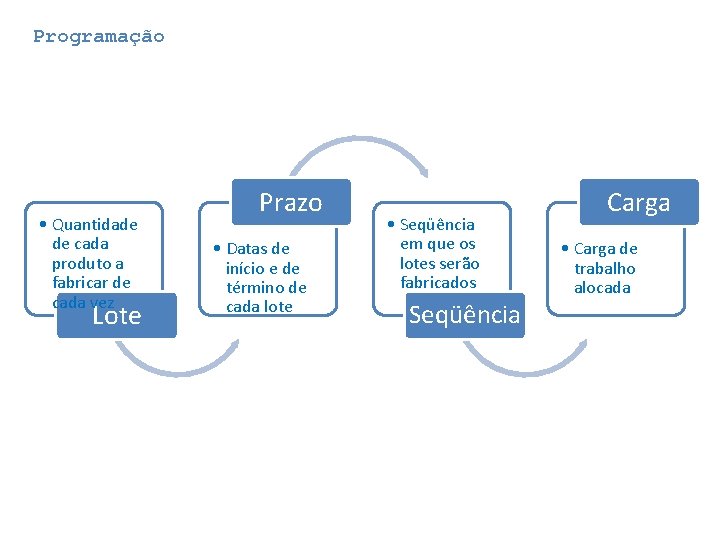
Programação • Quantidade de cada produto a fabricar de cada vez Lote Prazo • Datas de início e de término de cada lote • Seqüência em que os lotes serão fabricados Seqüência Carga • Carga de trabalho alocada
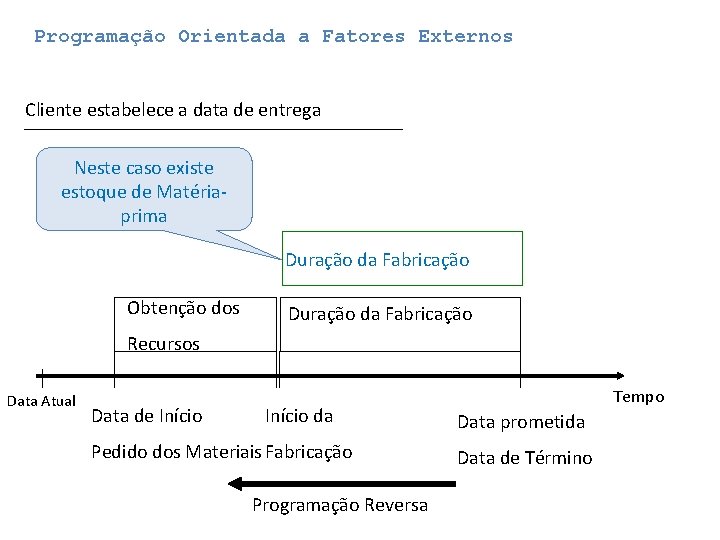
Programação Orientada a Fatores Externos Cliente estabelece a data de entrega Neste caso existe estoque de Matériaprima Duração da Fabricação Obtenção dos Duração da Fabricação Recursos Data Atual Data de Início da Pedido dos Materiais Fabricação Programação Reversa Tempo Data prometida Data de Término
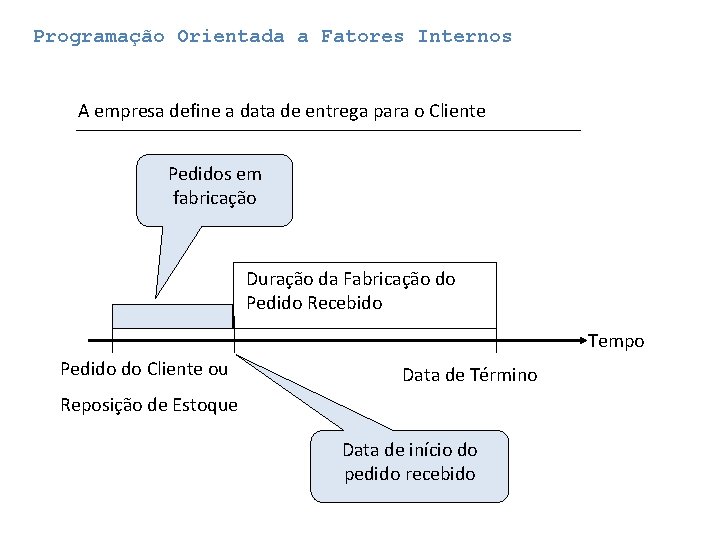
Programação Orientada a Fatores Internos A empresa define a data de entrega para o Cliente Pedidos em fabricação Duração da Fabricação do Pedido Recebido Tempo Pedido do Cliente ou Data de Término Reposição de Estoque Data de início do pedido recebido
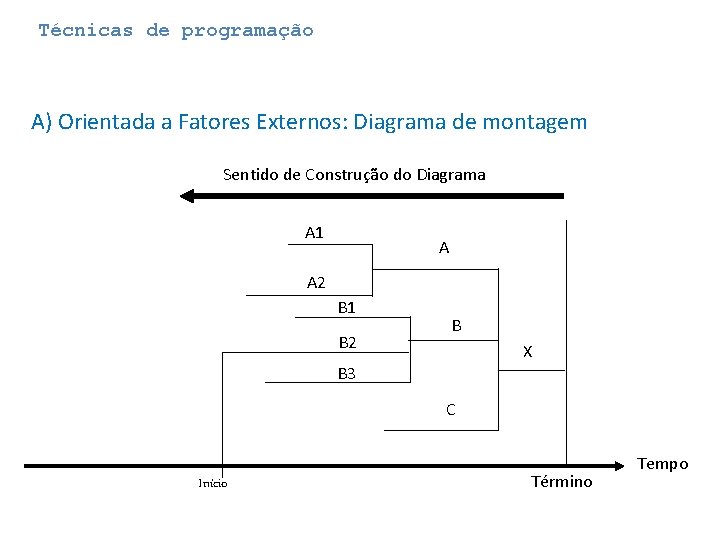
Técnicas de programação A) Orientada a Fatores Externos: Diagrama de montagem Sentido de Construção do Diagrama A 1 A A 2 B 1 B 2 B X B 3 C Início Término Tempo
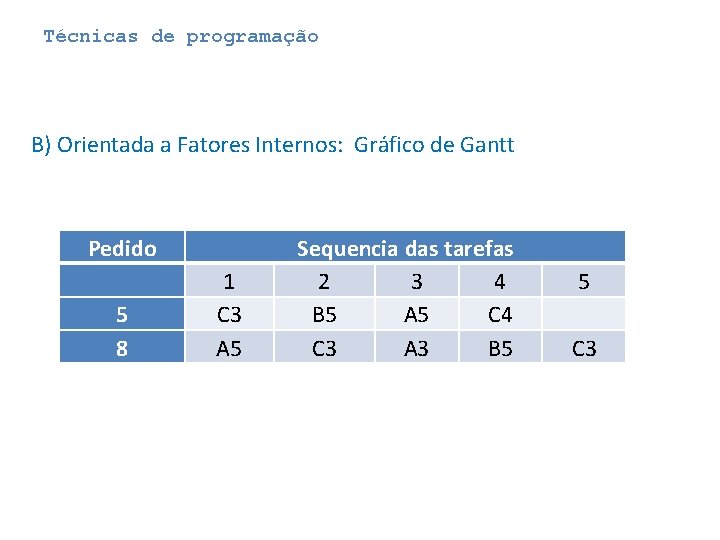
Técnicas de programação B) Orientada a Fatores Internos: Gráfico de Gantt Pedido 5 8 1 C 3 A 5 Sequencia das tarefas 2 3 4 B 5 A 5 C 4 C 3 A 3 B 5 5 C 3
A programação foi feita seguindo a seqüência: Primeiro o Pedido 05 Depois o Pedido 08 O que acontece se a seqüência for invertida? Analise: o prazo de término; e a taxa de ocupação das máquinas
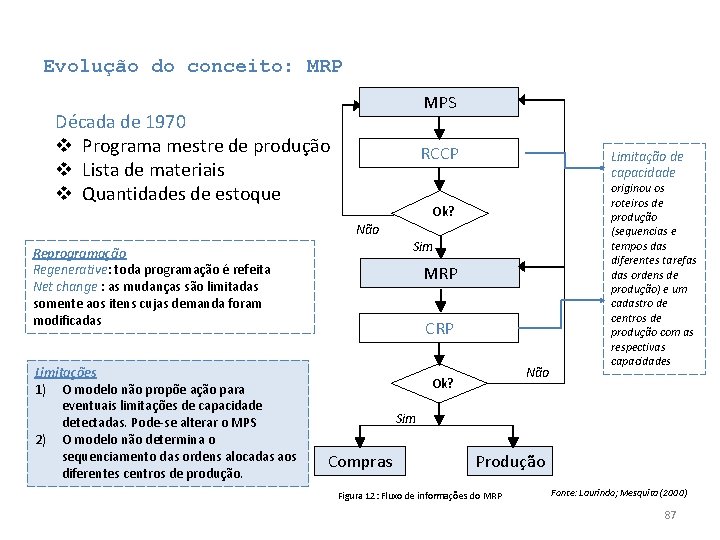
Evolução do conceito: MRP MPS Década de 1970 v Programa mestre de produção v Lista de materiais v Quantidades de estoque RCCP Ok? Não Reprogramação Regenerative: toda programação é refeita Net change : as mudanças são limitadas somente aos itens cujas demanda foram modificadas Limitações 1) O modelo não propõe ação para eventuais limitações de capacidade detectadas. Pode-se alterar o MPS 2) O modelo não determina o sequenciamento das ordens alocadas aos diferentes centros de produção. Limitação de capacidade Sim MRP CRP Não Ok? originou os roteiros de produção (sequencias e tempos das diferentes tarefas das ordens de produção) e um cadastro de centros de produção com as respectivas capacidades Sim Compras Produção Figura 12: Fluxo de informações do MRP Fonte: Laurindo; Mesquita (2000) 87
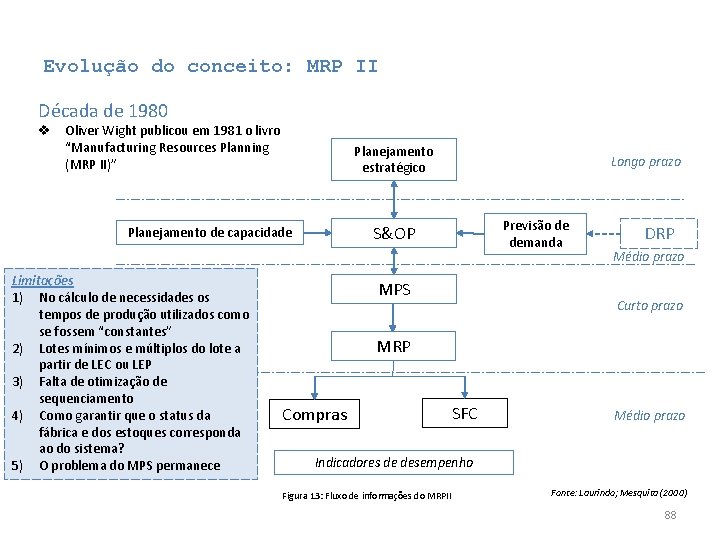
Evolução do conceito: MRP II Década de 1980 v Oliver Wight publicou em 1981 o livro “Manufacturing Resources Planning (MRP II)” Planejamento estratégico Previsão de demanda S&OP Planejamento de capacidade Limitações 1) No cálculo de necessidades os tempos de produção utilizados como se fossem “constantes” 2) Lotes mínimos e múltiplos do lote a partir de LEC ou LEP 3) Falta de otimização de sequenciamento 4) Como garantir que o status da fábrica e dos estoques corresponda ao do sistema? 5) O problema do MPS permanece Longo prazo MPS DRP Médio prazo Curto prazo MRP Compras SFC Médio prazo Indicadores de desempenho Figura 13: Fluxo de informações do MRPII Fonte: Laurindo; Mesquita (2000) 88
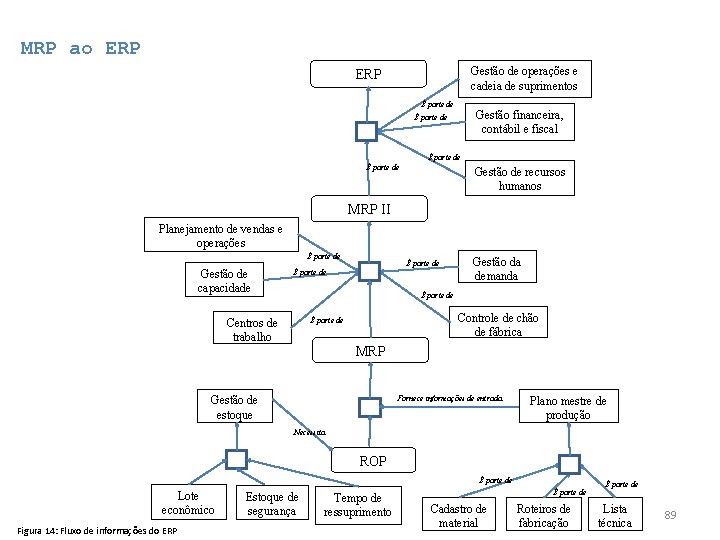
MRP ao ERP Gestão de operações e cadeia de suprimentos ERP É parte de Gestão financeira, contábil e fiscal É parte de Gestão de recursos humanos MRP II Planejamento de vendas e operações É parte de Gestão de capacidade É parte de Gestão da demanda É parte de Controle de chão de fábrica É parte de Centros de trabalho MRP Gestão de estoque Fornece informações de entrada Plano mestre de produção Necessita ROP É parte de Lote econômico Figura 14: Fluxo de informações do ERP Estoque de segurança Tempo de ressuprimento É parte de Cadastro de material Roteiros de fabricação É parte de Lista técnica 89
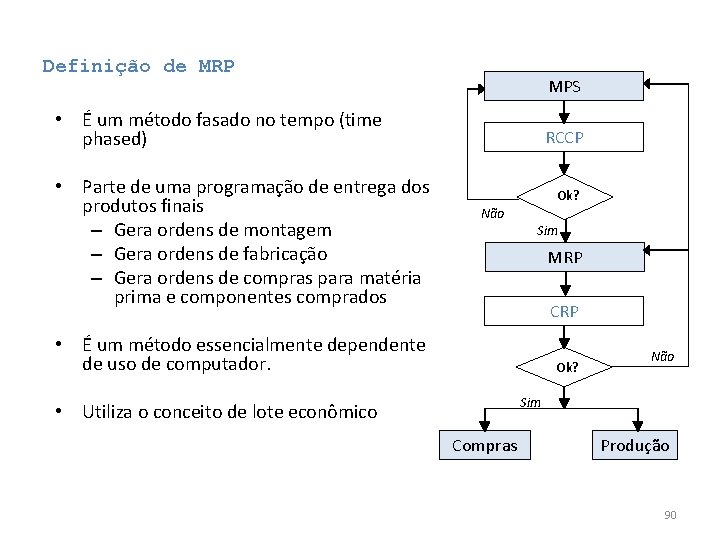
Definição de MRP MPS • É um método fasado no tempo (time phased) • Parte de uma programação de entrega dos produtos finais – Gera ordens de montagem – Gera ordens de fabricação – Gera ordens de compras para matéria prima e componentes comprados • É um método essencialmente dependente de uso de computador. RCCP Ok? Não Sim MRP CRP Ok? Não Sim • Utiliza o conceito de lote econômico Compras Produção 90
Custo Conceito de Lote Econômico de Compra Custo Total A) de em (C o t s g Cu ena z a Arm Custo do Pedido (CP) Lote econômico Lote 91
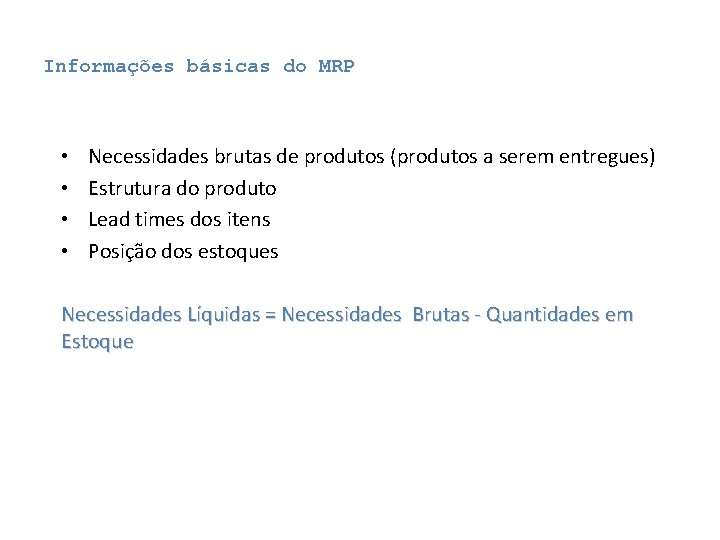
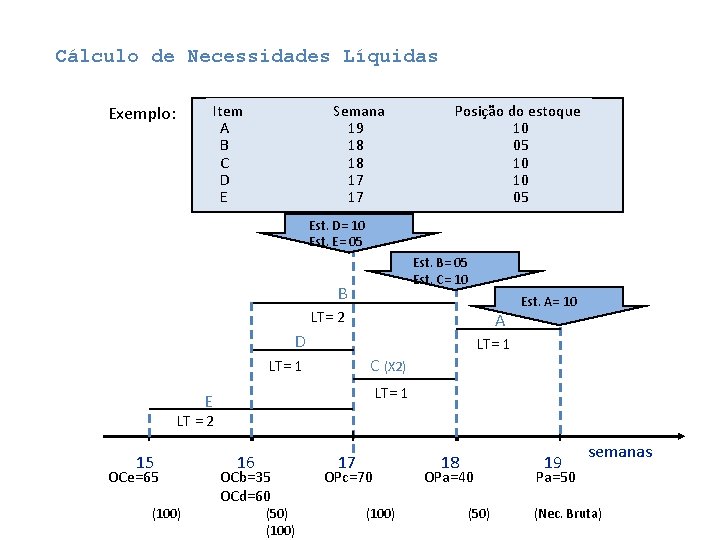
Informações básicas do MRP • • Necessidades brutas de produtos (produtos a serem entregues) Estrutura do produto Lead times dos itens Posição dos estoques Necessidades Líquidas = Necessidades Brutas - Quantidades em Estoque
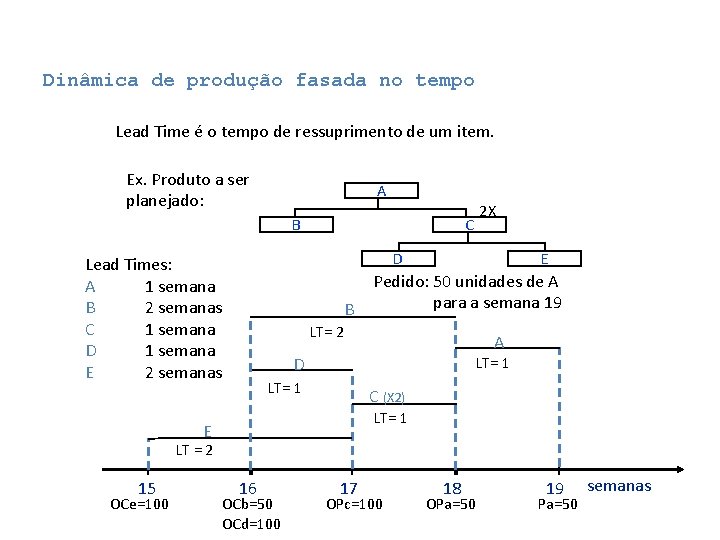
Dinâmica de produção fasada no tempo Lead Time é o tempo de ressuprimento de um item. Ex. Produto a ser planejado: A 2 X C B D Lead Times: A 1 semana B 2 semanas C 1 semana D 1 semana E 2 semanas B E Pedido: 50 unidades de A para a semana 19 LT= 2 A D LT= 1 C (X 2) LT= 1 E LT = 2 15 OCe=100 16 OCb=50 OCd=100 17 OPc=100 18 OPa=50 19 Pa=50 semanas
Cálculo de Necessidades Líquidas Item A B C D E Exemplo: Semana Posição do estoque 19 10 18 05 18 10 17 05 Est. D= 10 Est. E= 05 Est. B= 05 Est. C= 10 B LT= 2 A D Est. A= 10 LT= 1 C (X 2) LT= 1 E LT = 2 15 OCe=65 (100) 16 OCb=35 OCd=60 (50) (100) 17 OPc=70 (100) 18 OPa=40 (50) 19 semanas Pa=50 (Nec. Bruta)
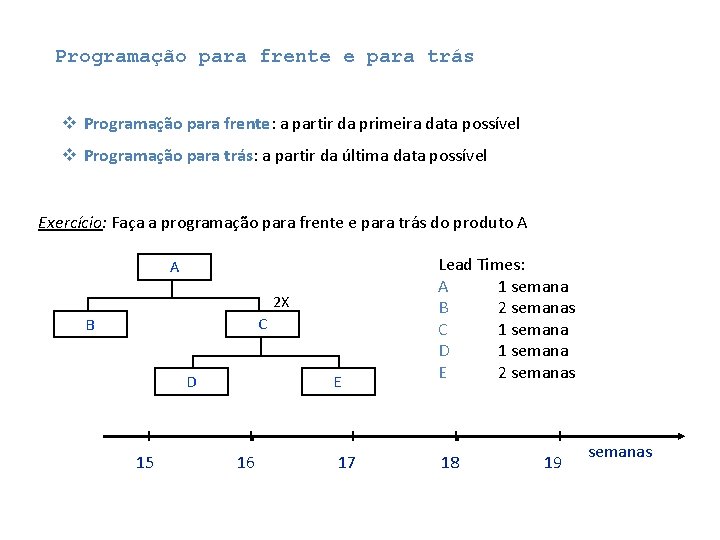
Programação para frente e para trás v Programação para frente: a partir da primeira data possível v Programação para trás: a partir da última data possível
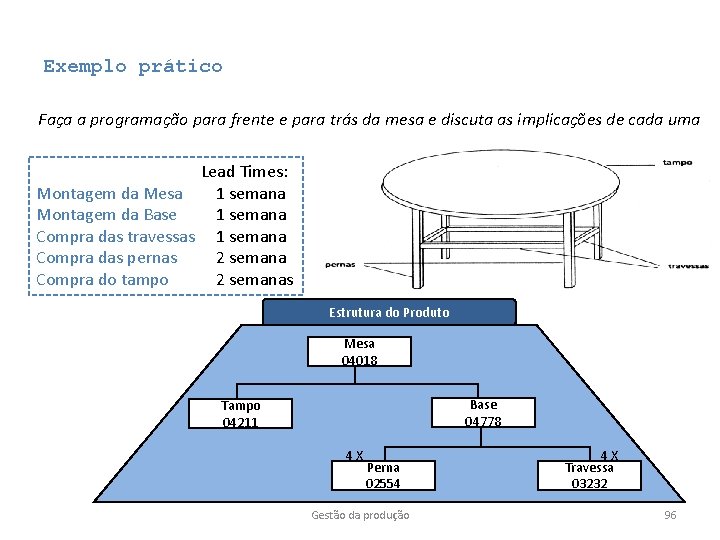
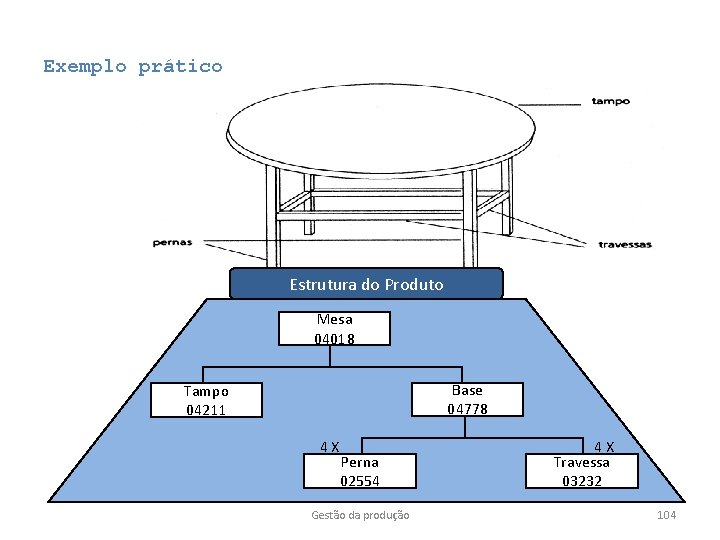
Exemplo prático Faça a programação para frente e para trás da mesa e discuta as implicações de cada uma Lead Times: Montagem da Mesa 1 semana Montagem da Base 1 semana Compra das travessas 1 semana Compra das pernas 2 semana Compra do tampo 2 semanas Estrutura do Produto Mesa 04018 Base 04778 Tampo 04211 4 X Perna 02554 Gestão da produção 4 X Travessa 03232 96
Programação para frente e para trás v Programação para frente: a partir da primeira data possível v Programação para trás: a partir da última data possível Exercício: Faça a programação para frente e para trás do produto A A 2 X C B D 15 E 16 17 Lead Times: A 1 semana B 2 semanas C 1 semana D 1 semana E 2 semanas 18 19 semanas
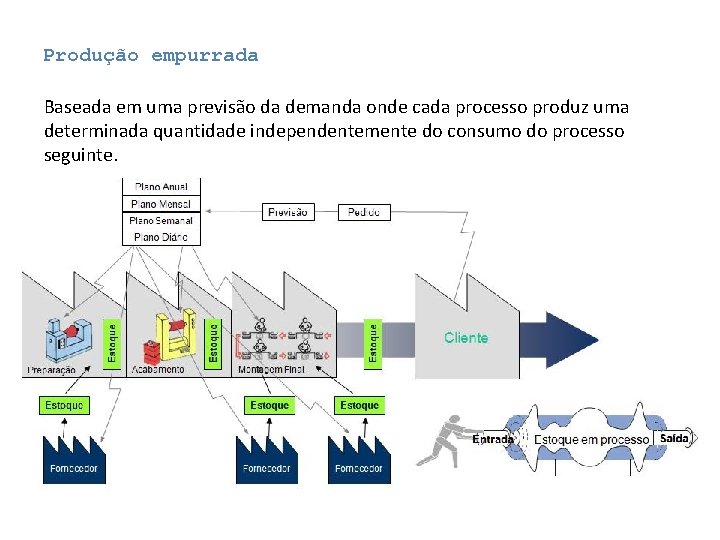
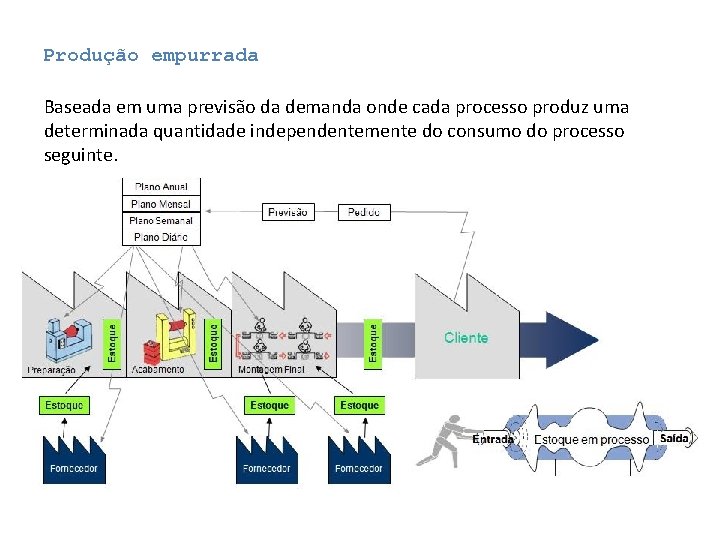
Produção empurrada Baseada em uma previsão da demanda onde cada processo produz uma determinada quantidade independentemente do consumo do processo seguinte.
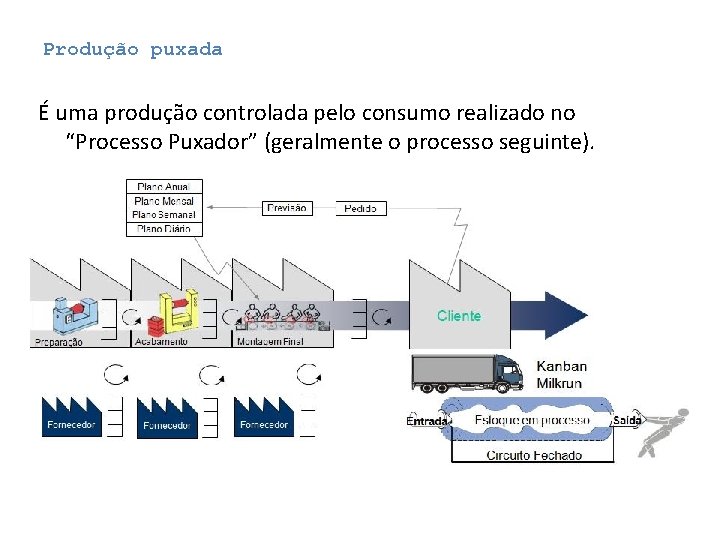
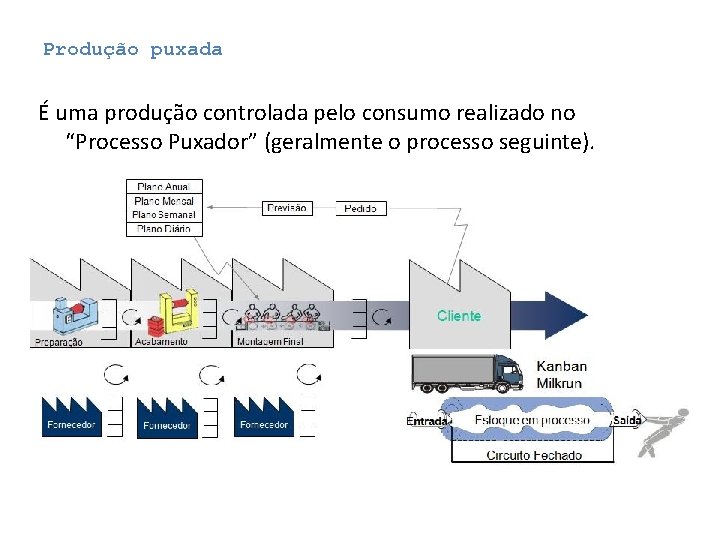
Produção puxada É uma produção controlada pelo consumo realizado no “Processo Puxador” (geralmente o processo seguinte).
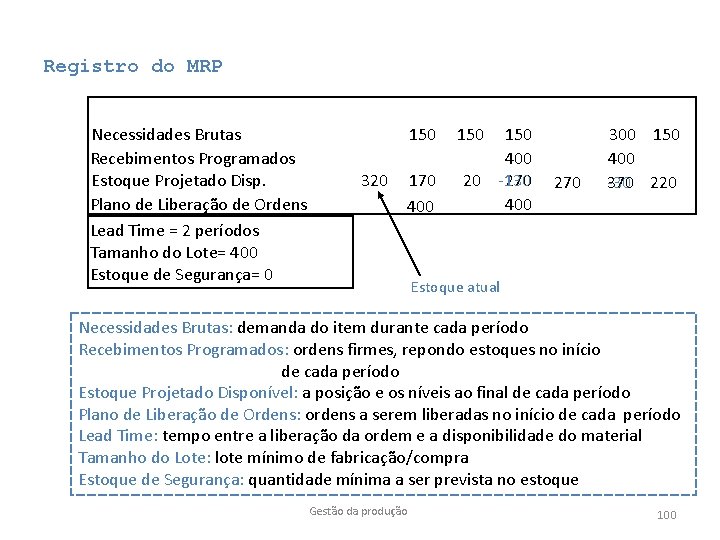
Registro do MRP Necessidades Brutas Recebimentos Programados Estoque Projetado Disp. Plano de Liberação de Ordens Lead Time = 2 períodos Tamanho do Lote= 400 Estoque de Segurança= 0 150 320 170 400 150 400 20 -130 270 400 150 270 300 150 400 370 -30 220 Estoque atual Necessidades Brutas: demanda do item durante cada período Recebimentos Programados: ordens firmes, repondo estoques no início de cada período Estoque Projetado Disponível: a posição e os níveis ao final de cada período Plano de Liberação de Ordens: ordens a serem liberadas no início de cada período Lead Time: tempo entre a liberação da ordem e a disponibilidade do material Tamanho do Lote: lote mínimo de fabricação/compra Estoque de Segurança: quantidade mínima a ser prevista no estoque Gestão da produção 100
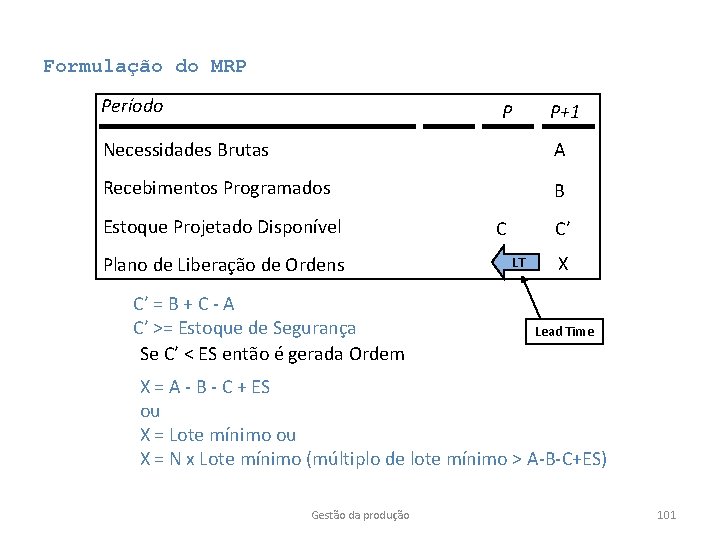
Formulação do MRP Período P P+1 Necessidades Brutas A Recebimentos Programados B Estoque Projetado Disponível Plano de Liberação de Ordens C’ = B + C - A C’ >= Estoque de Segurança Se C’ < ES então é gerada Ordem C C’ LT X Lead Time X = A - B - C + ES ou X = Lote mínimo ou X = N x Lote mínimo (múltiplo de lote mínimo > A-B-C+ES) Gestão da produção 101
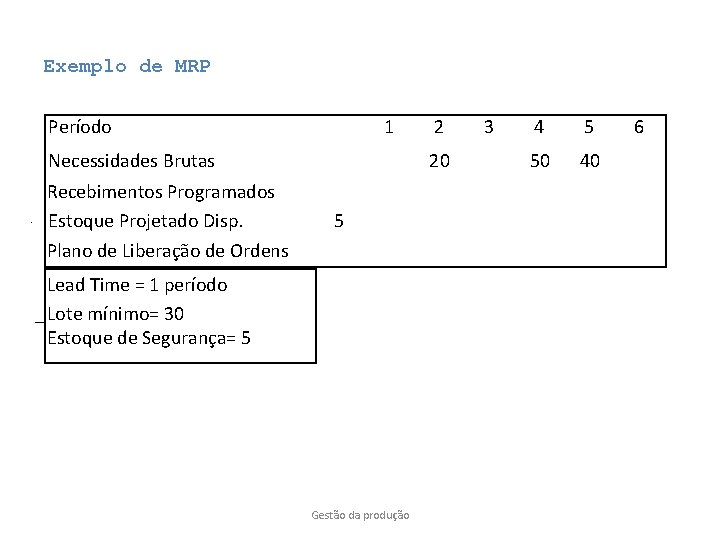
Exemplo de MRP Período 1 Necessidades Brutas Recebimentos Programados Estoque Projetado Disp. 2 20 5 Plano de Liberação de Ordens Lead Time = 1 período Lote mínimo= 30 Estoque de Segurança= 5 Gestão da produção 3 4 5 50 40 6
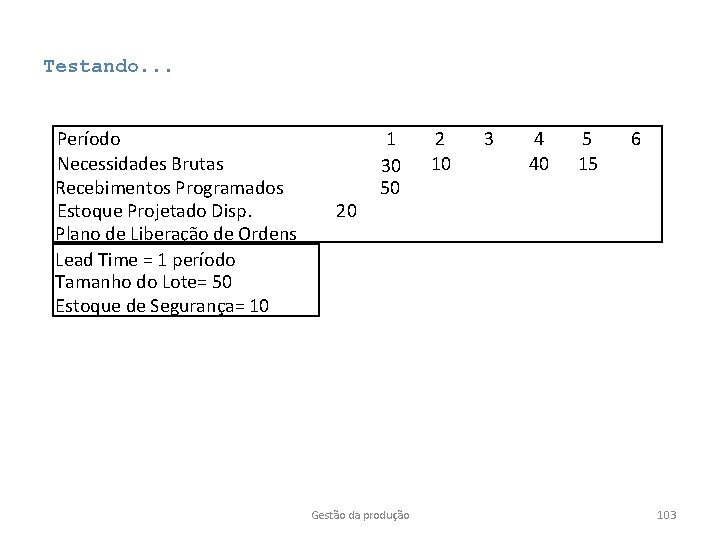
Testando. . . Período Necessidades Brutas Recebimentos Programados Estoque Projetado Disp. Plano de Liberação de Ordens Lead Time = 1 período Tamanho do Lote= 50 Estoque de Segurança= 10 20 1 30 50 Gestão da produção 2 10 3 4 40 5 15 6 103
Exemplo prático Estrutura do Produto Mesa 04018 Base 04778 Tampo 04211 4 X Perna 02554 Gestão da produção 4 X Travessa 03232 104
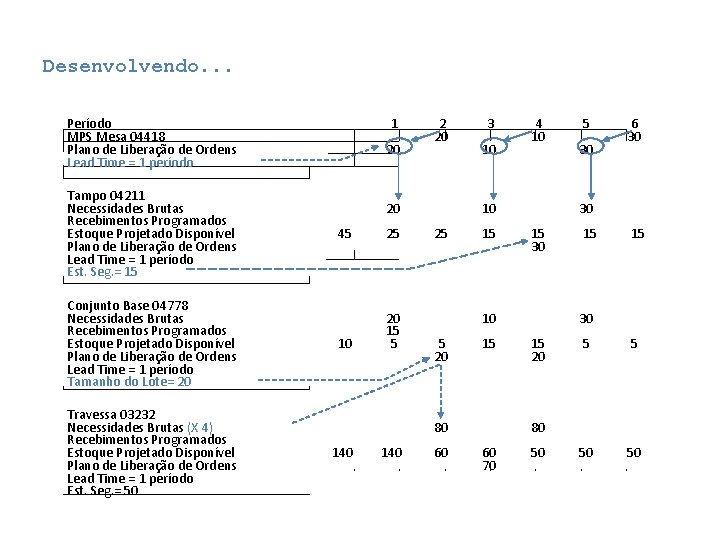
Desenvolvendo. . . Período MPS Mesa 04418 Plano de Liberação de Ordens Lead Time = 1 período Tampo 04211 Necessidades Brutas Recebimentos Programados Estoque Projetado Disponível Plano de Liberação de Ordens Lead Time = 1 período Est. Seg. = 15 Conjunto Base 04778 Necessidades Brutas Recebimentos Programados Estoque Projetado Disponível Plano de Liberação de Ordens Lead Time = 1 período Tamanho do Lote= 20 Travessa 03232 Necessidades Brutas (X 4) Recebimentos Programados Estoque Projetado Disponível Plano de Liberação de Ordens Lead Time = 1 período Est. Seg. = 50 1 20 20 45 25 10 20 15 5 3 10 10 25 15 5 20 15 140 60 5 30 6 30 30 15 30 10 80 140 4 10 15 15 30 15 20 5 5 50 50 80 60 70 50
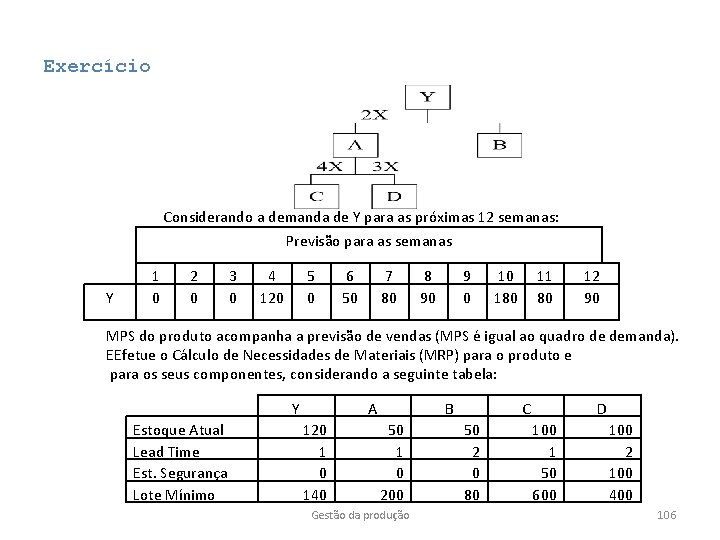
Exercício Considerando a demanda de Y para as próximas 12 semanas: Previsão para as semanas Y 1 0 2 0 3 0 4 120 5 0 6 50 7 80 8 90 9 0 10 180 11 80 12 90 MPS do produto acompanha a previsão de vendas (MPS é igual ao quadro de demanda). EEfetue o Cálculo de Necessidades de Materiais (MRP) para o produto e para os seus componentes, considerando a seguinte tabela: Y Estoque Atual Lead Time Est. Segurança Lote Mínimo A 120 1 0 140 B 50 1 0 200 Gestão da produção C 50 2 0 80 D 100 1 50 600 100 2 100 400 106
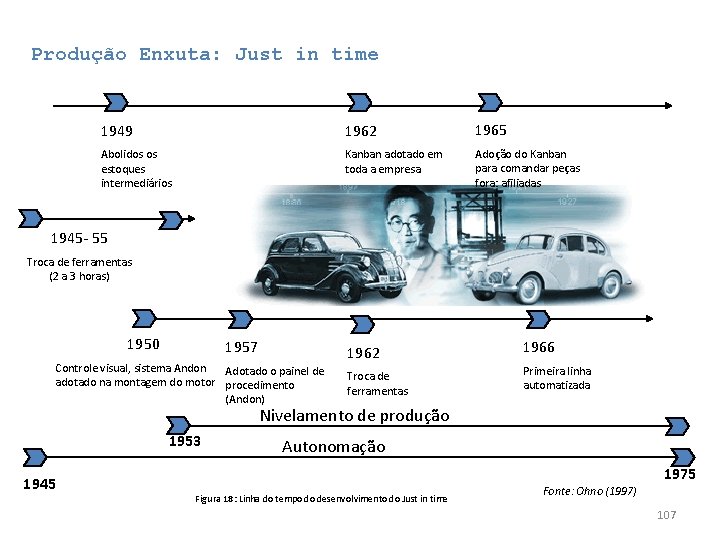
Produção Enxuta: Just in time 1949 1962 1965 Abolidos os estoques intermediários Kanban adotado em toda a empresa Adoção do Kanban para comandar peças fora: afiliadas 1945 - 55 Troca de ferramentas (2 a 3 horas) 1950 1957 Controle visual, sistema Andon Adotado o painel de adotado na montagem do motor procedimento (Andon) 1962 1966 Troca de ferramentas Primeira linha automatizada Nivelamento de produção 1953 1945 Autonomação 1975 Figura 18: Linha do tempo do desenvolvimento do Just in time Fonte: Ohno (1997) 107
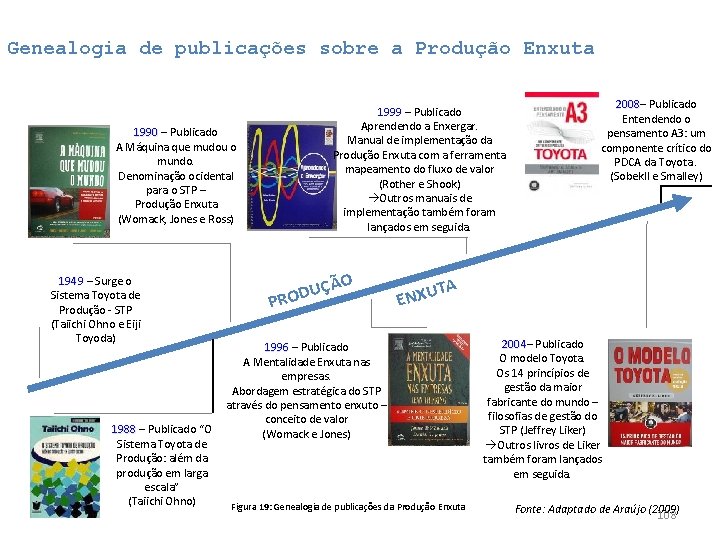
Genealogia de publicações sobre a Produção Enxuta 1999 – Publicado 1999 Aprendendo a Enxergar. Manual de implementação da Produção Enxuta com a ferramenta mapeamento do fluxo de valor (Rother e Shook) Outros manuais de implementação também foram lançados em seguida. 1990 – Publicado 1990 A Máquina que mudou o mundo. Denominação ocidental para o STP – Produção Enxuta (Womack, Jones e Ross) 1949 – Surge o 1949 Sistema Toyota de Produção - STP (Taiichi Ohno e Eiji Toyoda) ÃO P UÇ ROD 2008– Publicado 2008 Entendendo o pensamento A 3: um componente crítico do PDCA da Toyota. (Sobek. II e Smalley) TA U X N E 1996 – Publicado 1996 A Mentalidade Enxuta nas empresas. Abordagem estratégica do STP através do pensamento enxuto – conceito de valor 1988 – Publicado “O 1988 (Womack e Jones) Sistema Toyota de Produção: além da produção em larga escala” (Taiichi Ohno) Figura 19: Genealogia de publicações da Produção Enxuta 2004– Publicado 2004 O modelo Toyota. Os 14 princípios de gestão da maior fabricante do mundo – filosofias de gestão do STP (Jeffrey Liker) Outros livros de Liker também foram lançados em seguida. Fonte: Adaptado de Araújo (2009) 108
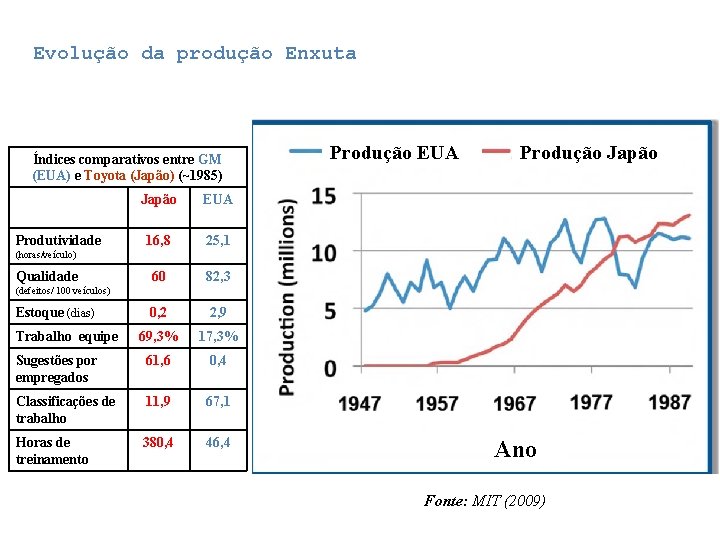
Evolução da produção Enxuta Índices comparativos entre GM (EUA) e Toyota (Japão) (~1985) Japão EUA 16, 8 25, 1 60 82, 3 0, 2 2, 9 69, 3% 17, 3% Sugestões por empregados 61, 6 0, 4 Classificações de trabalho 11, 9 67, 1 Horas de treinamento 380, 4 46, 4 Produtividade Produção EUA Produção Japão (horas/veículo) Qualidade (defeitos/ 100 veículos) Estoque (dias) Trabalho equipe Ano Fonte: MIT (2009)
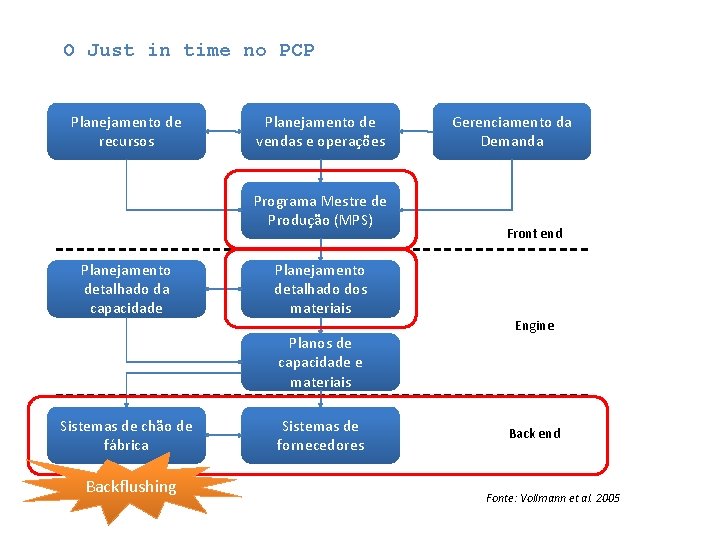
O Just in time no PCP Planejamento de recursos Planejamento de vendas e operações Programa Mestre de Produção (MPS) Planejamento detalhado da capacidade Planejamento detalhado dos materiais Planos de capacidade e materiais Sistemas de chão de fábrica Backflushing Sistemas de fornecedores Gerenciamento da Demanda Front end Engine Back end Fonte: Vollmann et al. 2005
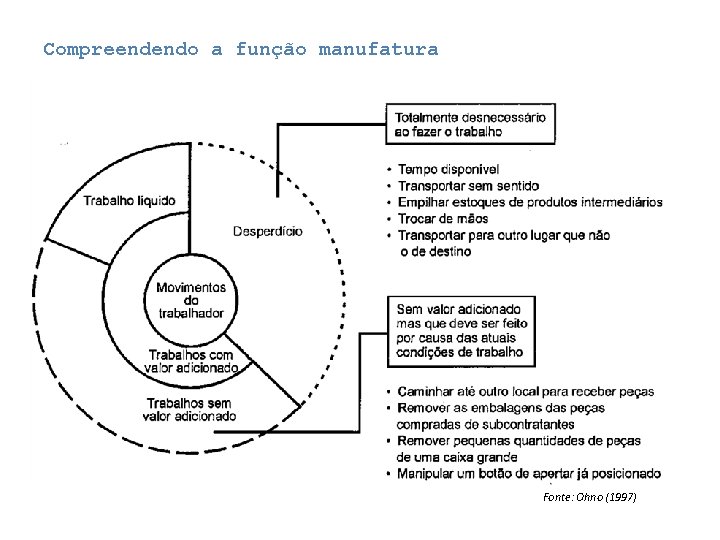
Compreendendo a função manufatura Fonte: Ohno (1997)
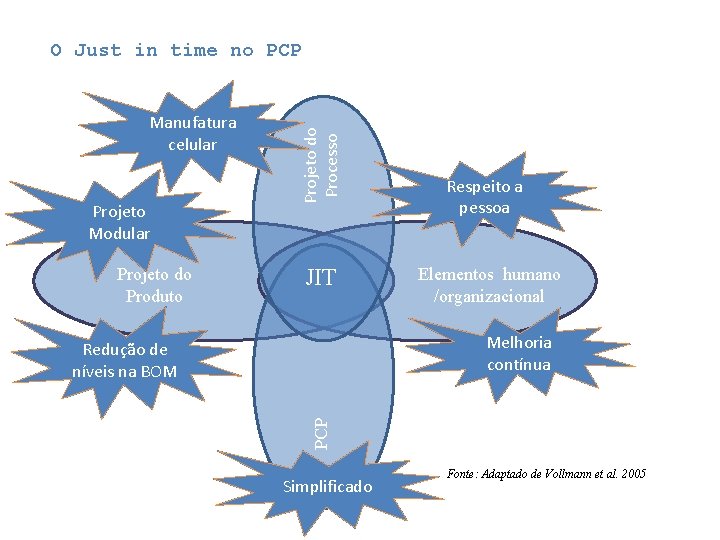
Manufatura celular Projeto Modular Projeto do Produto Projeto do Processo O Just in time no PCP JIT Respeito a pessoa Elementos humano /organizacional Melhoria contínua PCP Redução de níveis na BOM Simplificado Fonte: Adaptado de Vollmann et al. 2005
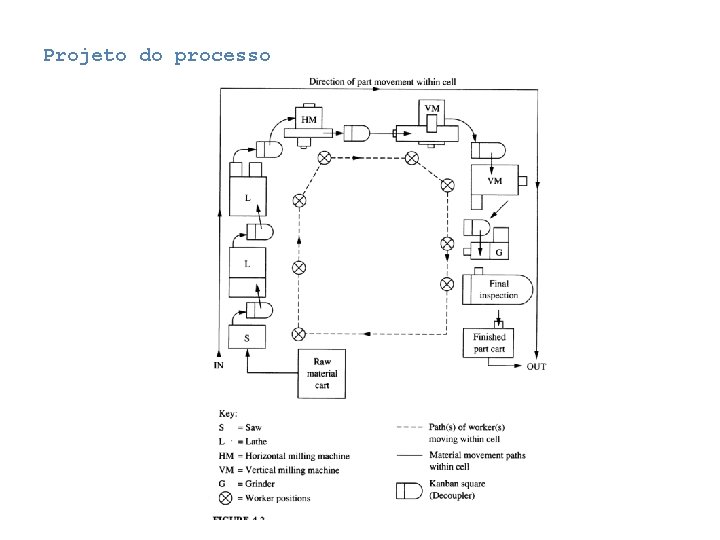
Projeto do processo
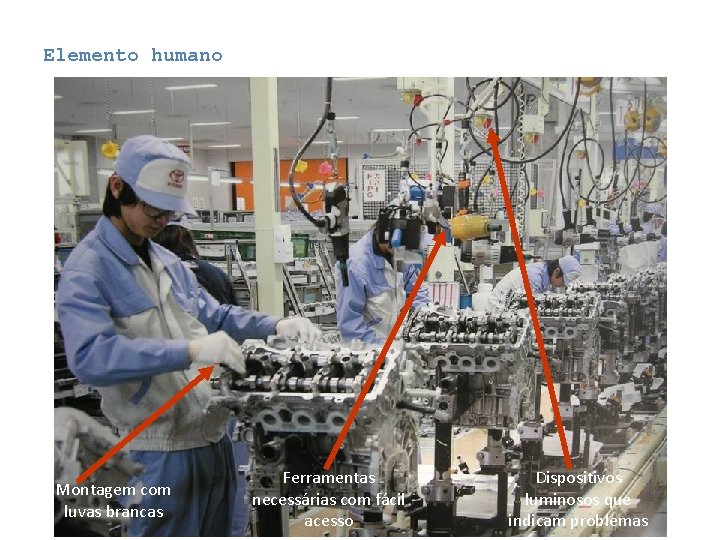
Elemento humano Montagem com luvas brancas Ferramentas necessárias com fácil acesso Dispositivos luminosos que indicam problemas
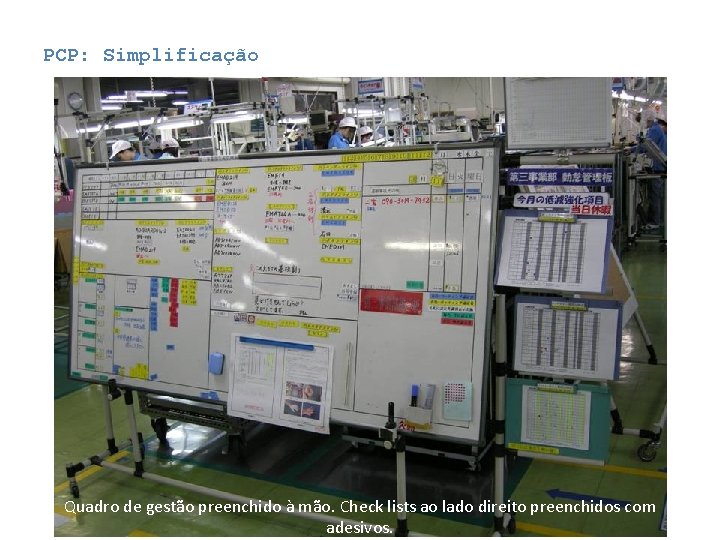
PCP: Simplificação Quadro de gestão preenchido à mão. Check lists ao lado direito preenchidos com adesivos.
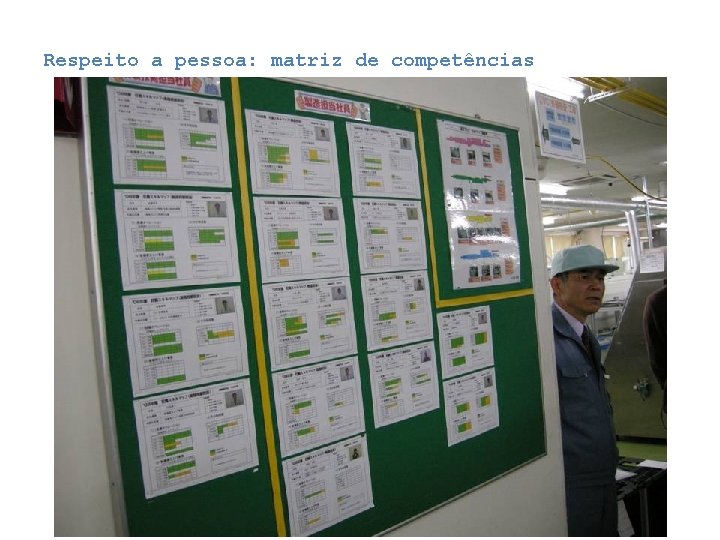
Respeito a pessoa: matriz de competências
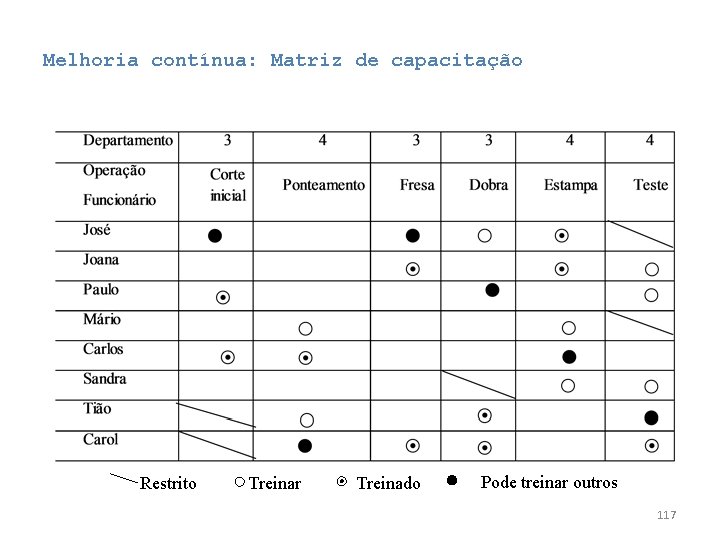
Melhoria contínua: Matriz de capacitação Restrito Treinar Treinado Pode treinar outros 117
Produção empurrada Baseada em uma previsão da demanda onde cada processo produz uma determinada quantidade independentemente do consumo do processo seguinte.
Produção puxada É uma produção controlada pelo consumo realizado no “Processo Puxador” (geralmente o processo seguinte).
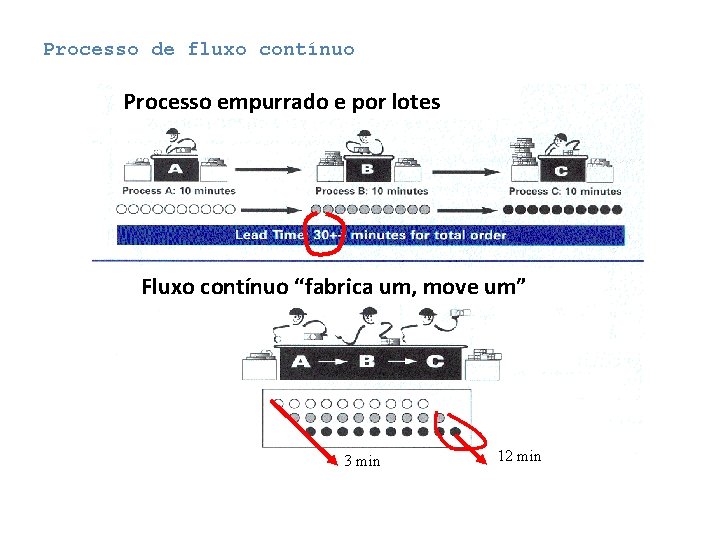
Processo de fluxo contínuo Processo empurrado e por lotes Fluxo contínuo “fabrica um, move um” 3 min 12 min
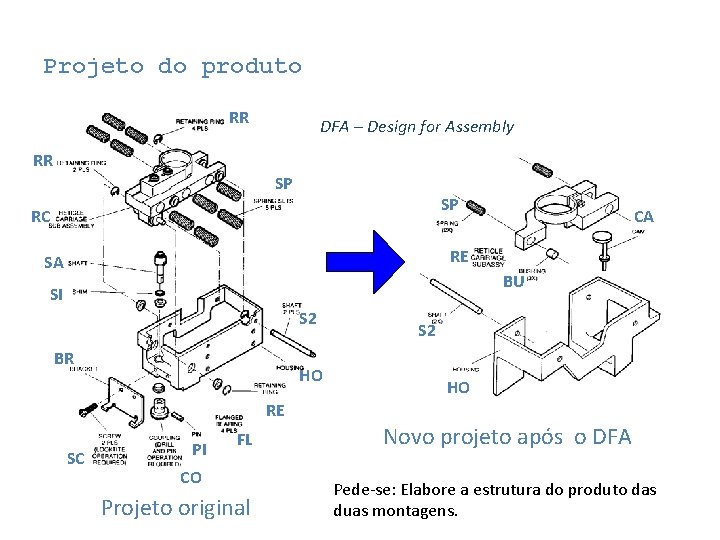
Projeto do produto RR DFA – Design for Assembly RR SP SP RC CA RE SA BU SI S 2 BR HO RE SC PI FL CO Projeto original S 2 HO Novo projeto após o DFA Pede-se: Elabore a estrutura do produto das duas montagens.
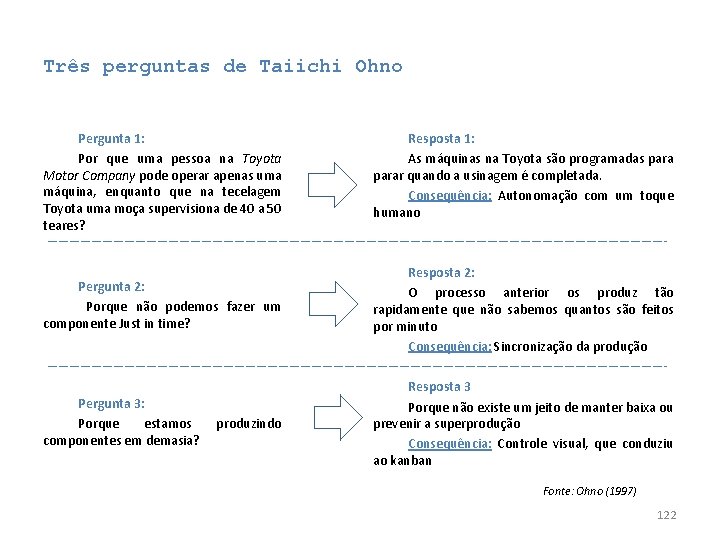
Três perguntas de Taiichi Ohno Pergunta 1: Por que uma pessoa na Toyota Motor Company pode operar apenas uma máquina, enquanto que na tecelagem Toyota uma moça supervisiona de 40 a 50 teares? Resposta 1: As máquinas na Toyota são programadas parar quando a usinagem é completada. Consequência: Autonomação com um toque humano Pergunta 2: Porque não podemos fazer um componente Just in time? Resposta 2: O processo anterior os produz tão rapidamente que não sabemos quantos são feitos por minuto Consequência: Sincronização da produção Pergunta 3: Porque estamos componentes em demasia? Resposta 3 Porque não existe um jeito de manter baixa ou prevenir a superprodução Consequência: Controle visual, que conduziu ao kanban produzindo Fonte: Ohno (1997) 122
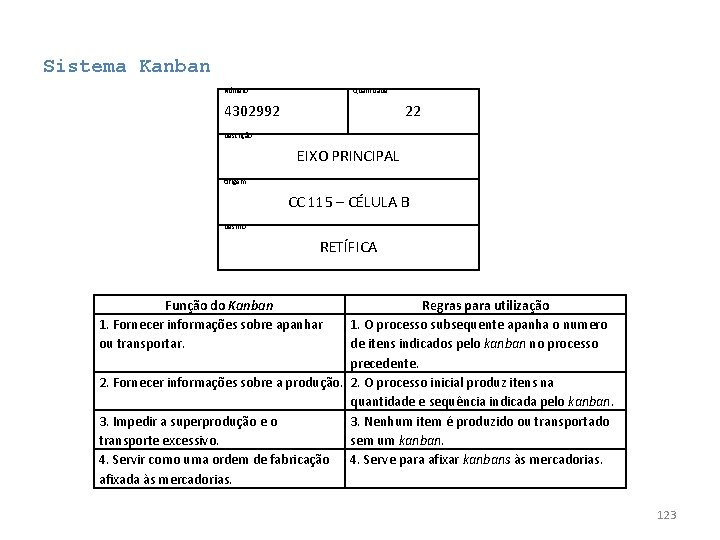
Sistema Kanban Número Quantidade 4302992 22 Descrição EIXO PRINCIPAL Origem CC 115 – CÉLULA B Destino RETÍFICA Função do Kanban 1. Fornecer informações sobre apanhar ou transportar. Regras para utilização 1. O processo subsequente apanha o numero de itens indicados pelo kanban no processo precedente. 2. Fornecer informações sobre a produção. 2. O processo inicial produz itens na quantidade e sequência indicada pelo kanban. 3. Impedir a superprodução e o 3. Nenhum item é produzido ou transportado transporte excessivo. sem um kanban. 4. Servir como uma ordem de fabricação 4. Serve para afixar kanbans às mercadorias. afixada às mercadorias. 123
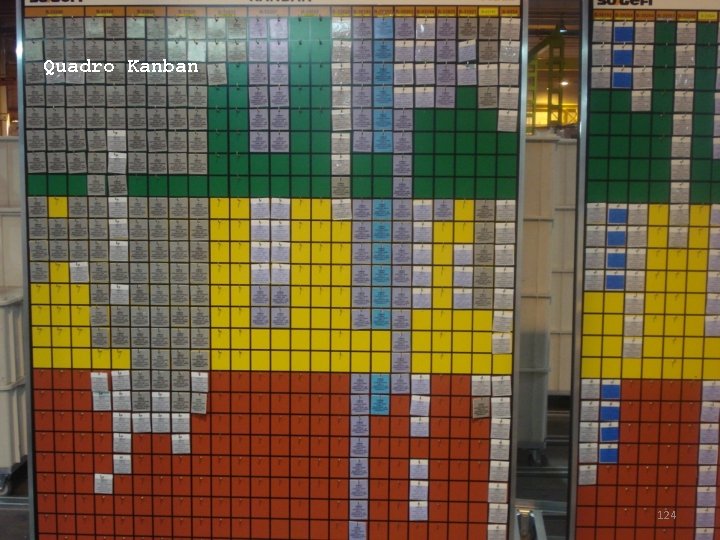
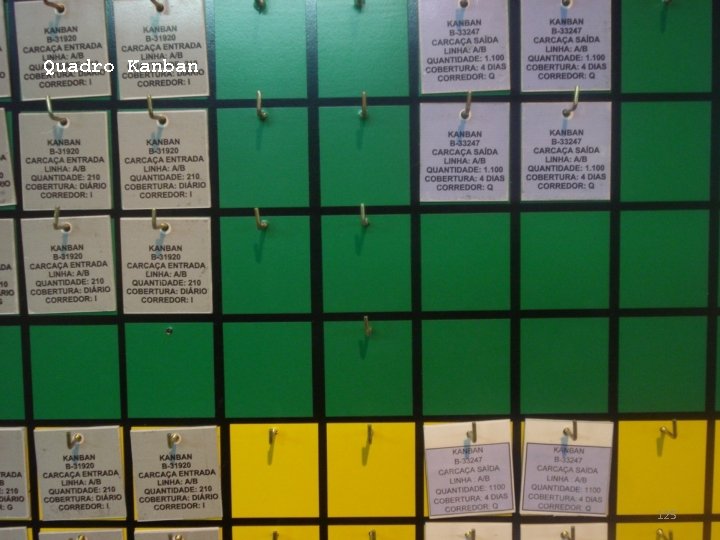
Quadro Kanban 124
Quadro Kanban 125
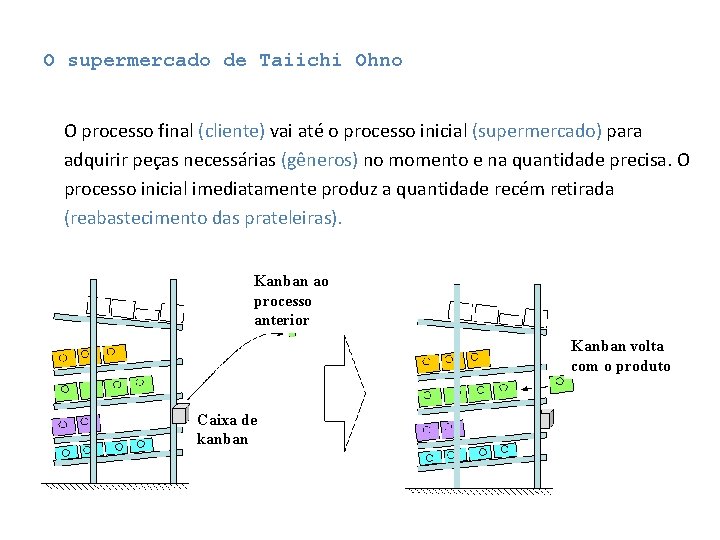
O supermercado de Taiichi Ohno O processo final (cliente) vai até o processo inicial (supermercado) para adquirir peças necessárias (gêneros) no momento e na quantidade precisa. O processo inicial imediatamente produz a quantidade recém retirada (reabastecimento das prateleiras). Kanban ao processo anterior Kanban volta com o produto Caixa de kanban
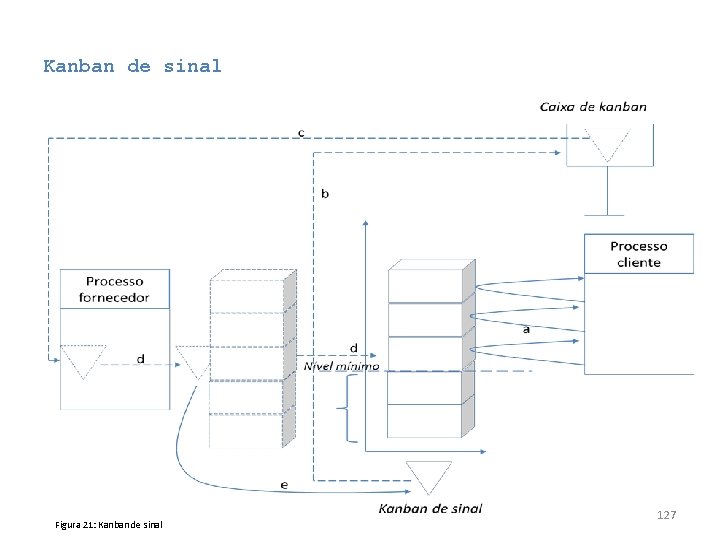
Kanban de sinal Figura 21: Kanban de sinal 127
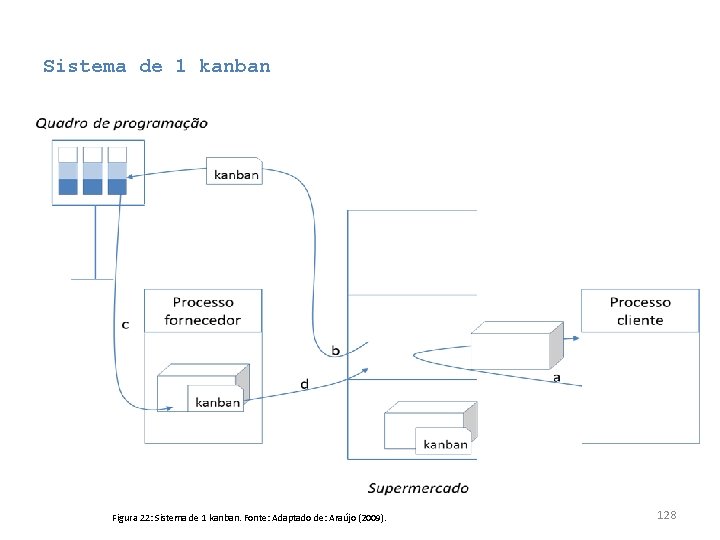
Sistema de 1 kanban Figura 22: Sistema de 1 kanban. Fonte: Adaptado de: Araújo (2009). 128
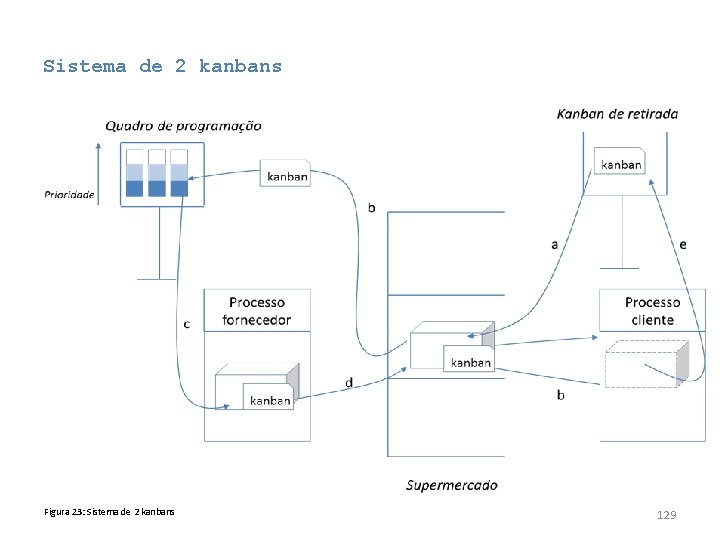
Sistema de 2 kanbans Figura 23: Sistema de 2 kanbans 129
Exemplos 1. Uma operação de manufatura quer reduzir seu lead time de 12 para 4 dias. Se as tarefas chegam a uma taxa média de 12 por dia e a operação pode produzir um média de 12, 083 tarefas por dia, qual nova taxa de produção permitiria um lead time de somente 4 dias? Qual seria a redução do estoque de trabalho em processo com a nova taxa de produção. 2. Há dois centros de trabalho adjacentes, um centro de trabalho seguinte (usuário) e um centro de trabalho antecedente (produtor). A taxa de produção do centro de trabalho usuário é de 175 peças por hora. Cada contêiner kanban padrão contém 100 peças. É necessária uma média de 1, 10 hora para que um contêiner conclua o ciclo inteiro desde o momento em que ele sai cheio do centro de trabalho antecedente até que retorne vazio, seja cheio de produtos da produção e saia novamente. Compute o número de contêineres necessário se o sistema kanban tiver uma classificação P igual a 0, 25. Fonte: GAITHER; FRAZIER (2002) 130
Referências ARAÚJO, L. E. D. Nivelamento de capacidade de producao utilizando quadros heijunka em sistemas híbridos de coordenação de ordens de produção. Dissertação (Mestrado)- Escola de Engenharia de São Carlos, Universidade de São Paulo, 2009. FELD, W. M. Lean Manufacturing: tools, techniques and how to use them. Estados Unidos , CRC Press, 2011. GAITHER, N. ; FRAZIER, G. Administração da produção e operações. São Paulo, Thomson, 2002. LAURINDO, F. J. B. ; MESQUITA, M. A. Material requirements planning: 25 anos de história – uma revisão do passado e prospecção do futuro, Gestão & Produção, v. 7, n. 3, p. 330 -337, dez. 2000. LIKER, J. K. O Modelo Toyota: 14 princípios de administração do maior fabricante do mundo. Porto Alegre, Bookman, 2005. OHNO, T. O Sistema Toyota de Produção: além da Produção em Larga Escala. Bookman: Porto Alegre, 1997. * RENTES, A. F. Slides de aula. São Carlos, Escola de Engenharia de São Carlos, 2001. SHIMIZO, T. Decisão nas organizações. São Paulo, Atlas, 2001. SLACK, N. Operations Strategy: Will it ever realize its potencial? Gestão & Produção, v. 12, n. 3, p 323 -332, set-dez, 2005. VOLLMANN, T. E. ; BERRY, W. L. , WHYBARK, C. D. Manufacturing Planning and Control Systems. 4º ed. Mc. Graw-Hill – New York, 1997. * * Referências fundamentais para se aprofundar no assunto 131