
Mis on IPC standardid tootearendusest tootja seisukohalt Ants
- Slides: 30
Mis on IPC standardid, tootearendusest tootja seisukohalt Ants Tuisk Enics Eesti Certified IPC Trainer JSTD-001
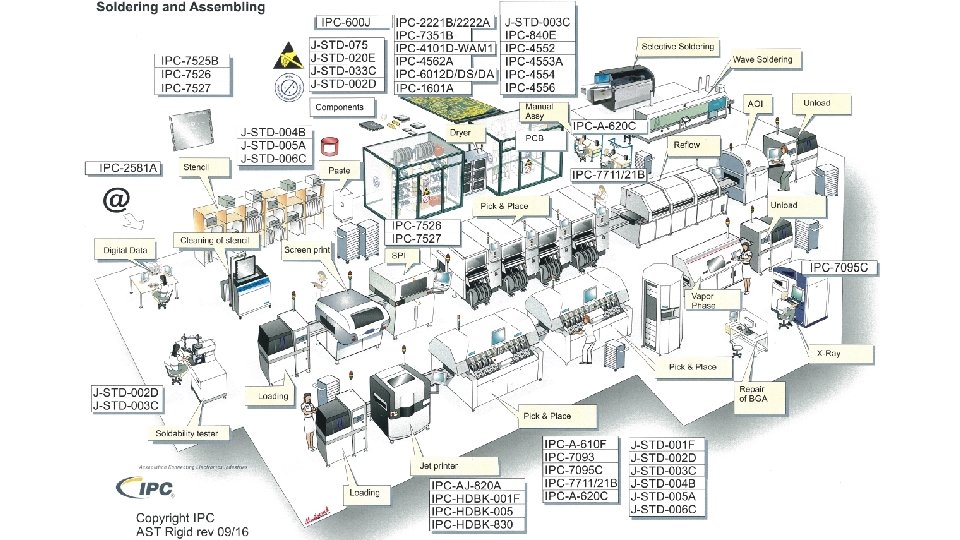
IPC on ülemaailmne äriühing, mis tegeleb oma elektroonikatööstuses osalevate liikmete konkurentsieelise kindlustamise ja majandusedu edendamisega. Selle saavutamiseks pakub IPC: • Standardid • Koolitus • Propageerimine ja seadusandlik lobitöö • Tehniliste lahenduste leidmine tööstuse ees seisvatele probleemidele
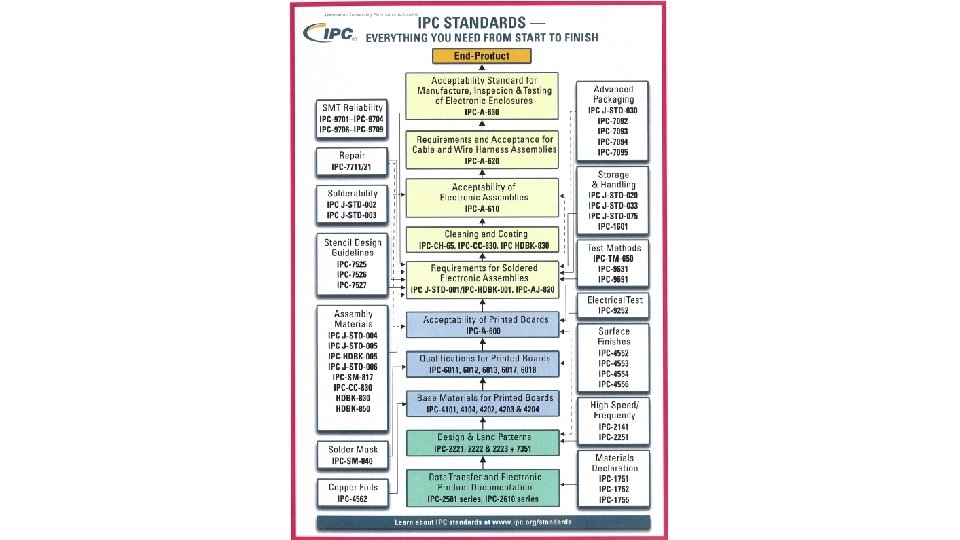
Standardid • IPC standardid on vabatahtlikud • Kui aga deklareeritakse, et plaatide kvaliteedi kontroll toimub näiteks IPC standardi IPC-A-610 järgi, siis muutub ta kohustuslikuks
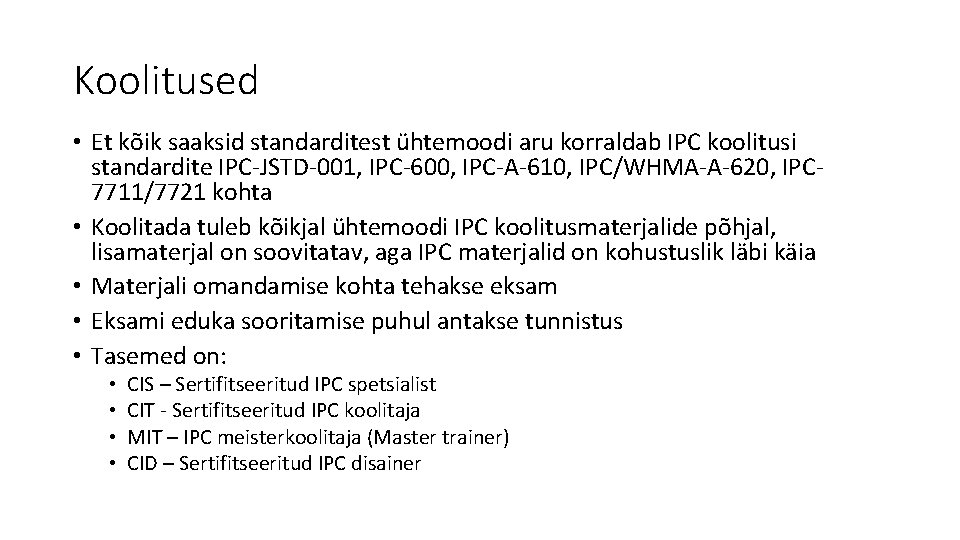
Koolitused • Et kõik saaksid standarditest ühtemoodi aru korraldab IPC koolitusi standardite IPC-JSTD-001, IPC-600, IPC-A-610, IPC/WHMA-A-620, IPC 7711/7721 kohta • Koolitada tuleb kõikjal ühtemoodi IPC koolitusmaterjalide põhjal, lisamaterjal on soovitatav, aga IPC materjalid on kohustuslik läbi käia • Materjali omandamise kohta tehakse eksam • Eksami eduka sooritamise puhul antakse tunnistus • Tasemed on: • • CIS – Sertifitseeritud IPC spetsialist CIT - Sertifitseeritud IPC koolitaja MIT – IPC meisterkoolitaja (Master trainer) CID – Sertifitseeritud IPC disainer
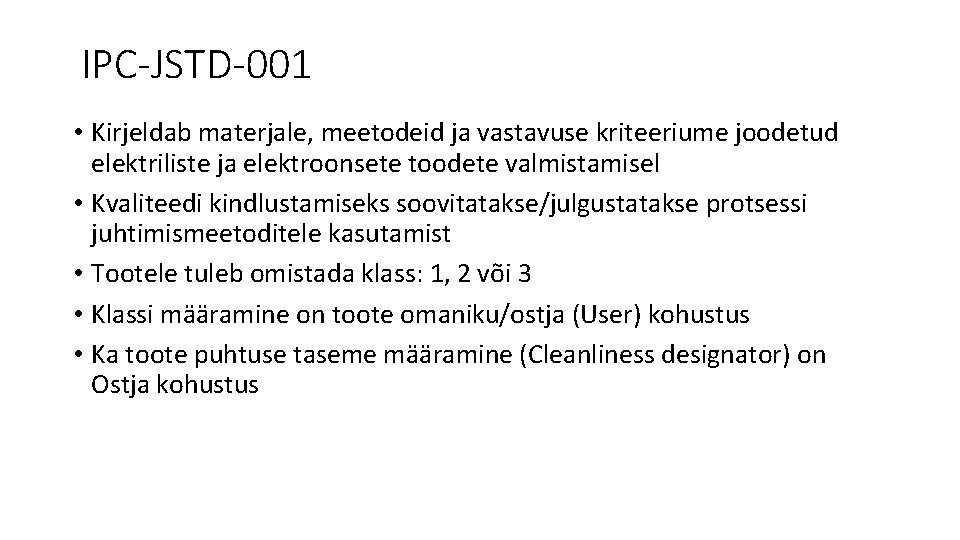
IPC-JSTD-001 • Kirjeldab materjale, meetodeid ja vastavuse kriteeriume joodetud elektriliste ja elektroonsete toodete valmistamisel • Kvaliteedi kindlustamiseks soovitatakse/julgustatakse protsessi juhtimismeetoditele kasutamist • Tootele tuleb omistada klass: 1, 2 või 3 • Klassi määramine on toote omaniku/ostja (User) kohustus • Ka toote puhtuse taseme määramine (Cleanliness designator) on Ostja kohustus
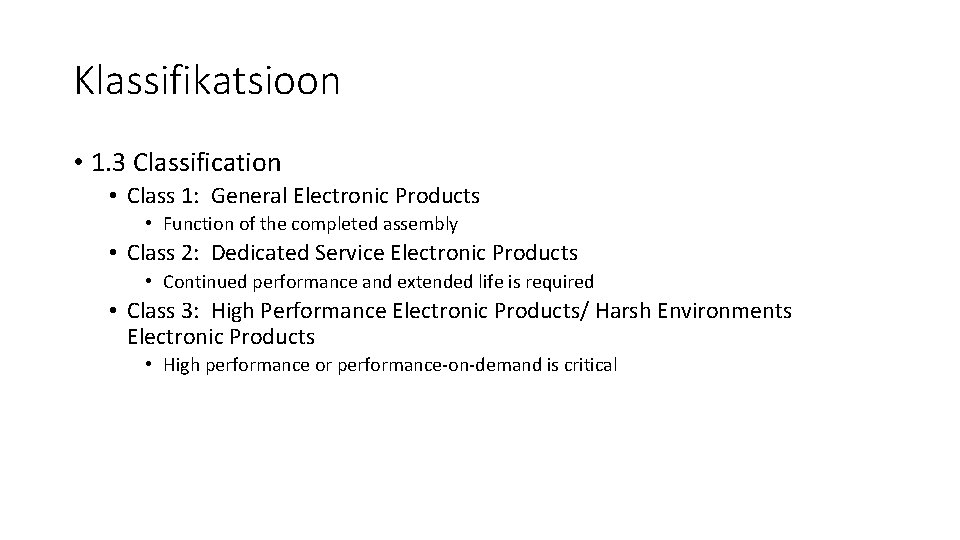
Klassifikatsioon • 1. 3 Classification • Class 1: General Electronic Products • Function of the completed assembly • Class 2: Dedicated Service Electronic Products • Continued performance and extended life is required • Class 3: High Performance Electronic Products/ Harsh Environments Electronic Products • High performance or performance-on-demand is critical
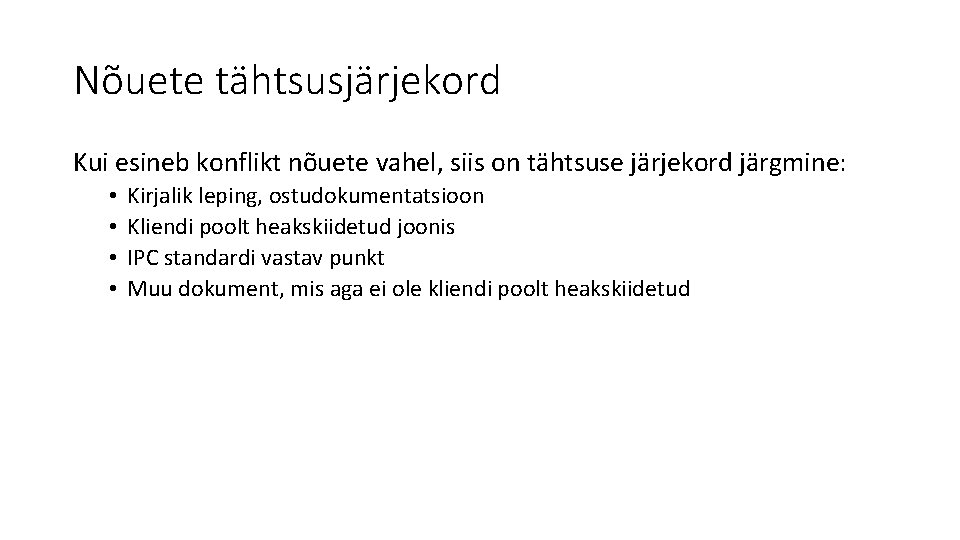
Nõuete tähtsusjärjekord Kui esineb konflikt nõuete vahel, siis on tähtsuse järjekord järgmine: • • Kirjalik leping, ostudokumentatsioon Kliendi poolt heakskiidetud joonis IPC standardi vastav punkt Muu dokument, mis aga ei ole kliendi poolt heakskiidetud
Personali pädevus Personal peab olema pädev tööülesannete täitmiseks Instruktorid Operaatorid/kontrollijad Pädevuse kohta tuleb koguda ja säilitada tõendusmaterjale: Koolitused ülesannete täitmiseks Töökogemus Eksamid/testid oskuste kontrollimiseks Perioodiline oskuste ülevaatus Kuni oskuste tõestamiseni on lubatud töötada, seda aga juhendaja käe all
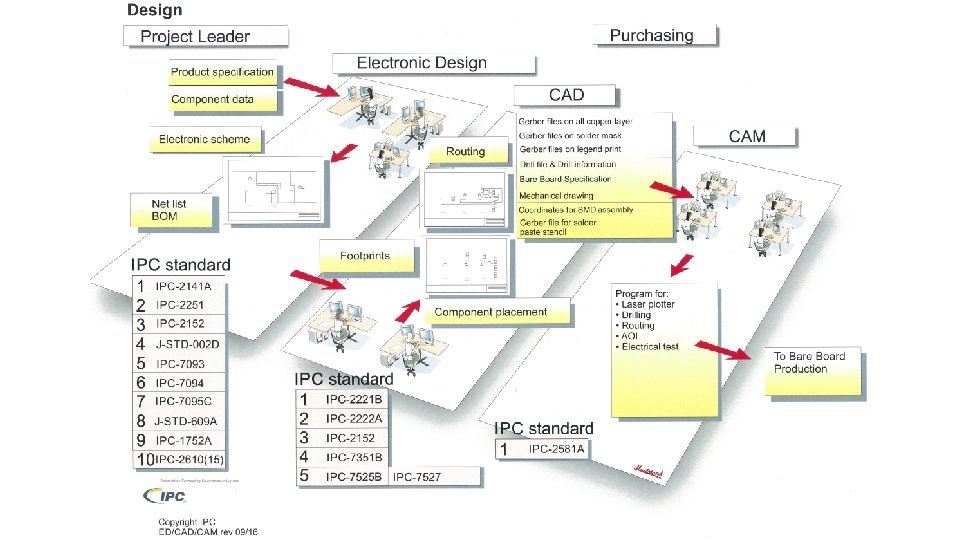
DFM – design for manufacturing • Eesmärk on kõigil osapooltel üks, toode peab tootmises valmis saama esimesel korral, ja läbima edukalt testid – eesmärk on 0 defekti • Kui toote disain valmis saab, siis on veel üks oluline aspekt: toode peab olema ka hästi toodetav. Mida see tähendab: • Plaadi/paneeli mõõdud peavad sobima masinate ja protsessidega • Kuumutusprotsesse (jootmised) peaks olema võimalikult vähe, see on oluline töökindluse jaoks • Vastavust peaks saama lihtsalt kontrollida, näiteks võimalusel valida komponendid, mille vastavust saab visuaalselt kontrollida, s. t. terminalid on nähtaval • Kasutada võimalikult palju standardkomponente standardkorpustes • Termiliselt tundlikke komponente kasutada ainult siis kui muidu ei saa • Sama käib ka ESD suhtes ülitundlike komponentide kohta • Kui selliseid esineb, siis tuleb tootjat sellest kindlasti informeerida See on vajalik, et toode läbiks valmistusprotsessid vigadeta • Paljudel tootjatel on oma disainireeglid tootmise jaoks (DFM), nad teavad, mida suudavad teha ja oskavad anda ka soovitusi • Koostöö tootearendaja ja tootja vahel peaks algama võimalikult varases faasis
Komponentide suurus • Soovitatavalt kasutada mitte kõige väiksemaid ja tihedamate jalgadega komponente: • Chip komponendid 0402 ja suuremad • µBGA, CSP, samm ≥ 0. 5 mm • Kajakatiib sammuga 0. 5 mm • Kui on valida kas BGA või LGA, siis pigem BGA Väiksemate komponentide puhul tuleb arvestada teatud piirangutega, lisanduva keerukusega • HASL pinnakatet ei saa kasutada • Stensili paksus on väiksemate komponentide kohal võib olla max 50 -80µm, sageli tuleb kasutada astmetega stensilit. Astmete puhul peab ümber jääma vaba ruumi ja selline stensil on ka kallim • Stensili puhul tuleks kasutada kas peenema teraga materjali, või mingit pindamist, näiteks plasma pinnakate või kasvatatud stensilit • Ka kõiksugused trükiplaatide, masinate tolerantsid hakkavad lähedale tulema
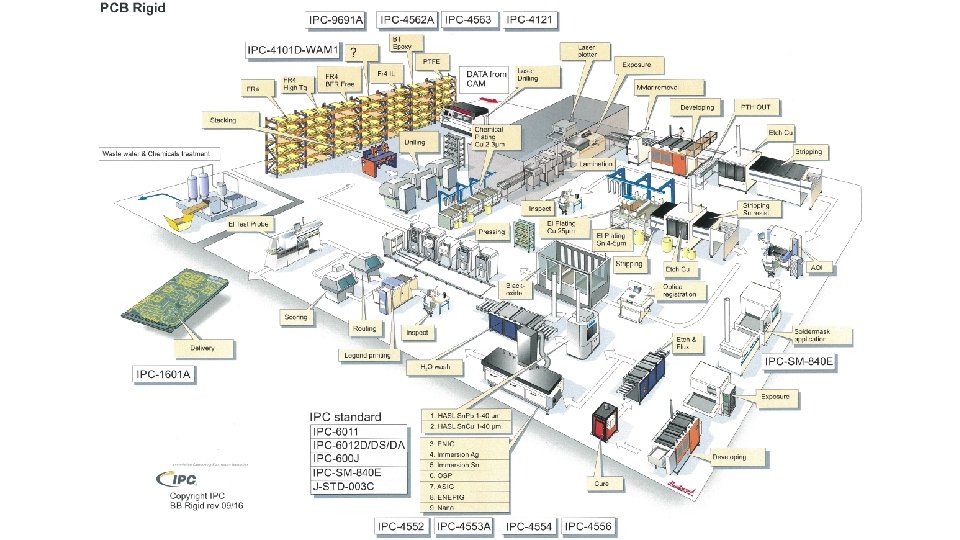
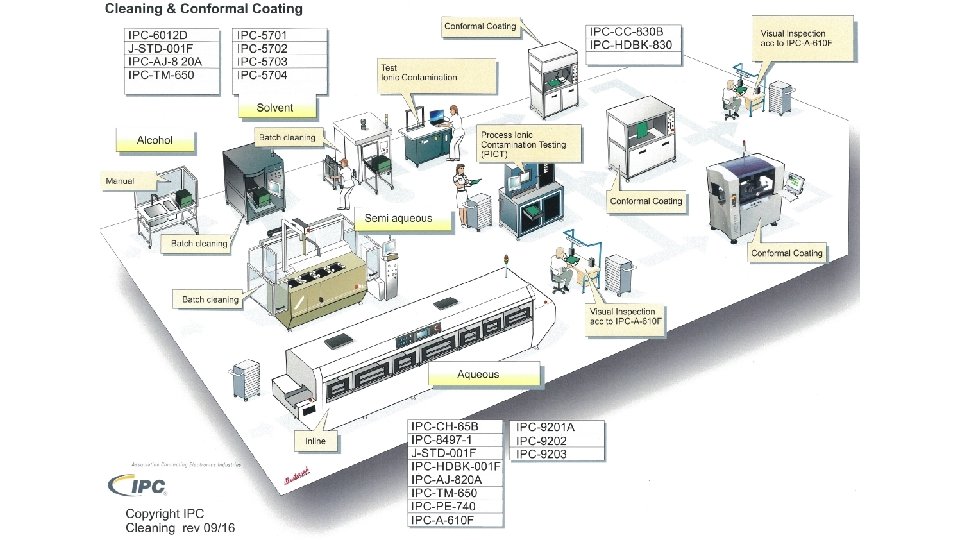
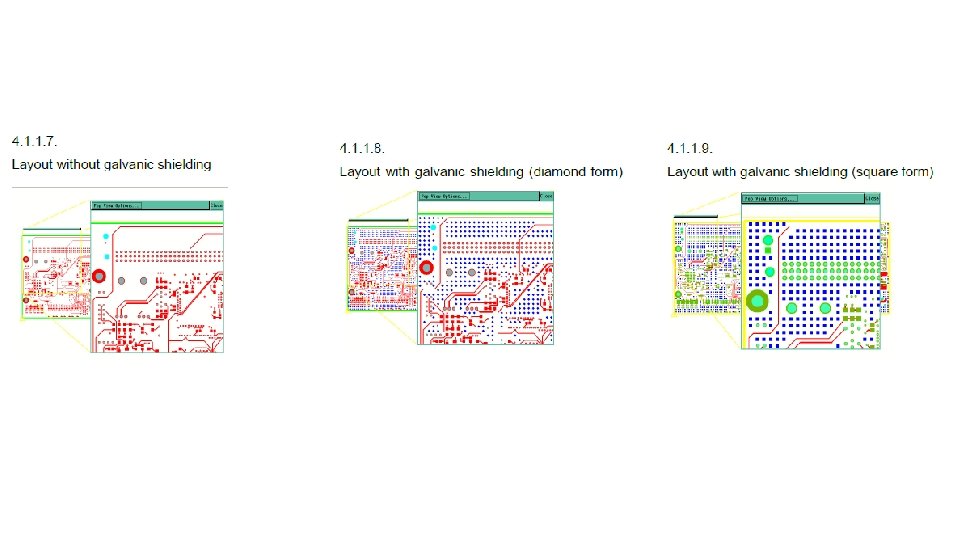
Trükiplaat Tootja saab siin anda soovitusi jootemaski osas Millist pinnakatet kasutada Silkscreen – kui AOI’d kasutada, siis silkscreen sageli segab kontrollimist Vase balanss on oluline, et plaat kõveraks ei kisuks (vaata järgmist slaidi), muidu tekib probleeme plaadi käsitlemisel ja ka lõppmontaažil • Kui on kahepoolne plaat, siis olgu mõlemal pool ka piisavalt komponente, et ladumisaeg liiga lühike ei tuleks, vastasel juhul ootavad plaadid kas pastatrüki või reflow taga, mitte kõige kallima osa – ladumise taga • Disain teha nii, et kõik oleks masinjootmisega võimalik teha. Käsitsi tehtud ei ole sellel turul kõva sõna • Kui on vaja lakkida, saab tootja nõu anda, mis lakki kasutada, millised on nõuded plaadile sel juhul: • • • Via’d kinni katta • Keeluala ja lakitava ala vahele jätta üleminekuvahemikud (3 -4 mm, kui on vähem. , siis tuleb kasutada kas Jet aplikaatorit või geeli.
Paneel • Toodetavuse seisukohalt on soovitatav tootjatega ühendust võtta võimalikult varases faasis • Oluline küsimus mida koos lahendada on paneeli disain • Millised ääred jätta • Paigutada plaadid nii, et neid oleks võimalik toestada pasta printimisel, ladumisel, reflow jootmisel, lakkimisel • Kuidas plaadid de-paneliseerida, masinaga-käsistsi, kuhu lahtimurdmise Breakaway. Tab’id paigutada, mis tüüpi, V-cut’i kasutamine • Komponentide ohutu kaugus plaadi servast, Tab’idest, V-cut’i joonest • Fiducialid paneelile, milliseid kasutada • Paneeli disaini võib anda ka tootjale lahendada • Paneeli disain on vajalik juba testi planeerimise juures: kas ükshaaval või paneelis • Kui de-paneliseerimisel viga tehakse ja plaat praaki läheb, siis on kahju suur, sest kogu töö on ju edukalt tehtud (laotud, joodetud, testitud)
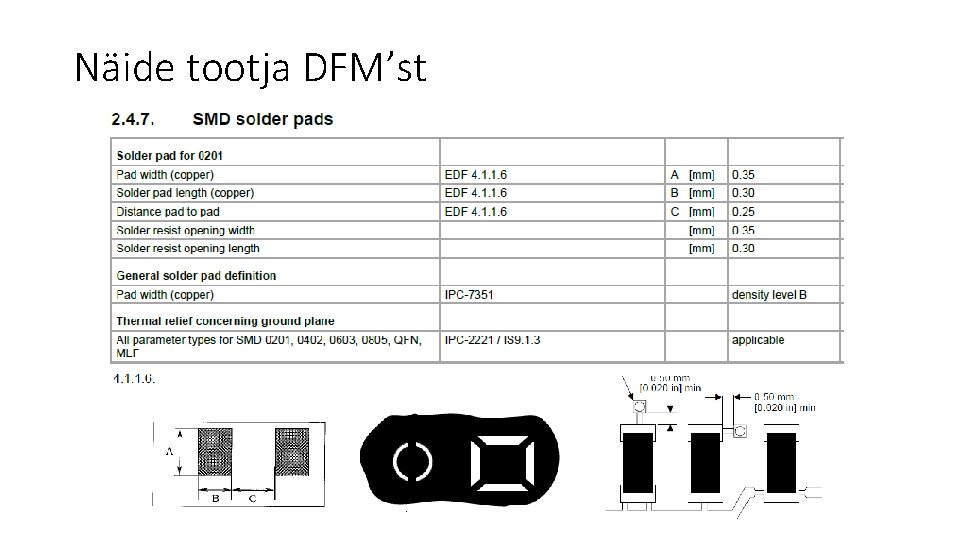
Näide tootja DFM’st
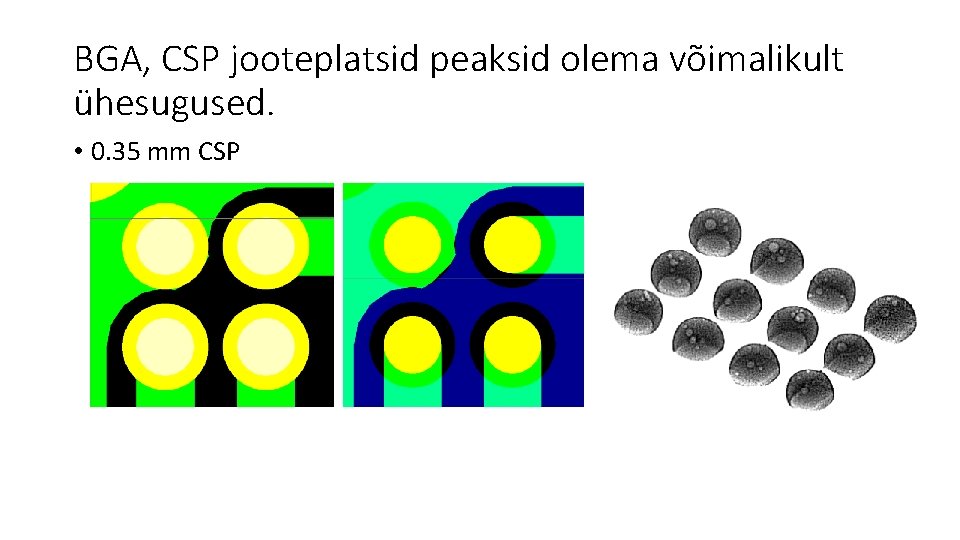
BGA, CSP jooteplatsid peaksid olema võimalikult ühesugused. • 0. 35 mm CSP
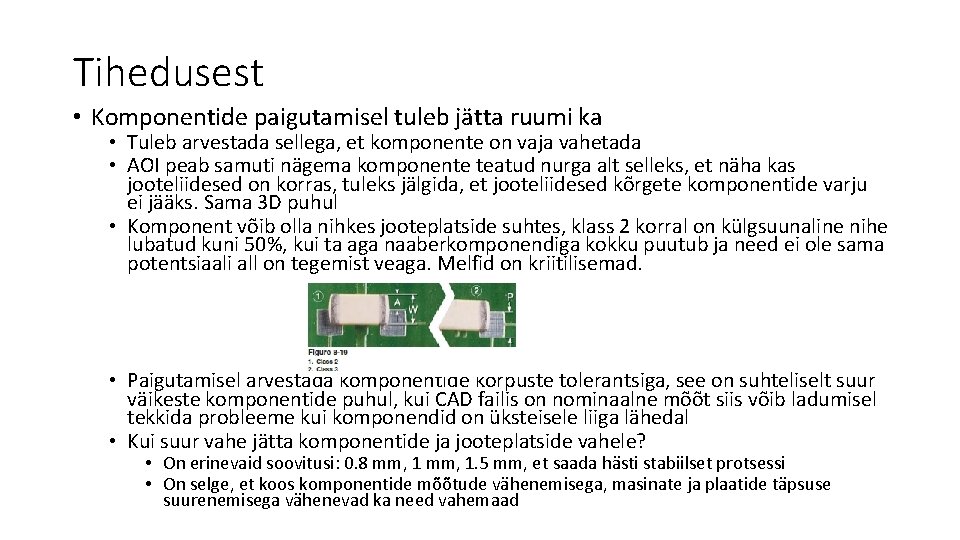
Tihedusest • Komponentide paigutamisel tuleb jätta ruumi ka • Tuleb arvestada sellega, et komponente on vaja vahetada • AOI peab samuti nägema komponente teatud nurga alt selleks, et näha kas jooteliidesed on korras, tuleks jälgida, et jooteliidesed kõrgete komponentide varju ei jääks. Sama 3 D puhul • Komponent võib olla nihkes jooteplatside suhtes, klass 2 korral on külgsuunaline nihe lubatud kuni 50%, kui ta aga naaberkomponendiga kokku puutub ja need ei ole sama potentsiaali all on tegemist veaga. Melfid on kriitilisemad. • Paigutamisel arvestada komponentide korpuste tolerantsiga, see on suhteliselt suur väikeste komponentide puhul, kui CAD failis on nominaalne mõõt siis võib ladumisel tekkida probleeme kui komponendid on üksteisele liiga lähedal • Kui suur vahe jätta komponentide ja jooteplatside vahele? • On erinevaid soovitusi: 0. 8 mm, 1. 5 mm, et saada hästi stabiilset protsessi • On selge, et koos komponentide mõõtude vähenemisega, masinate ja plaatide täpsuse suurenemisega vähenevad ka need vahemaad
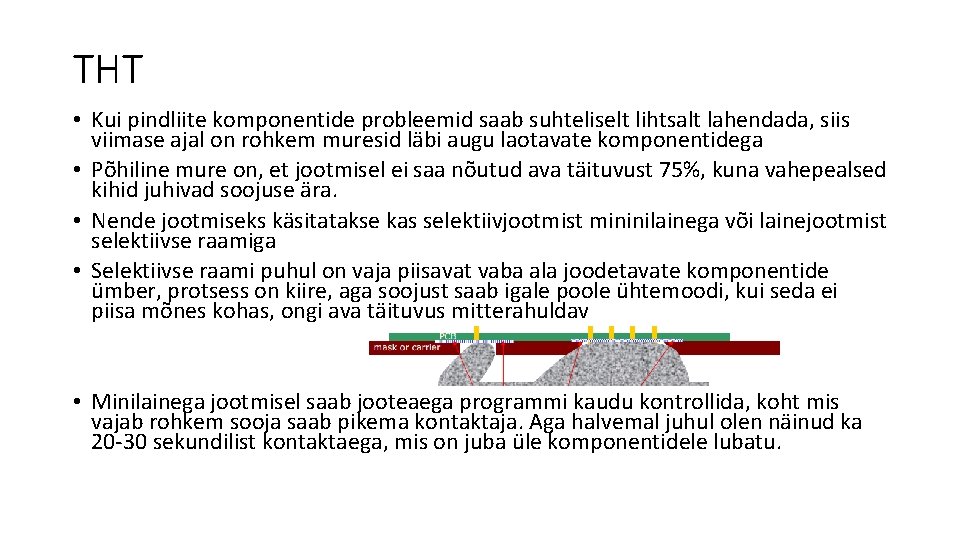
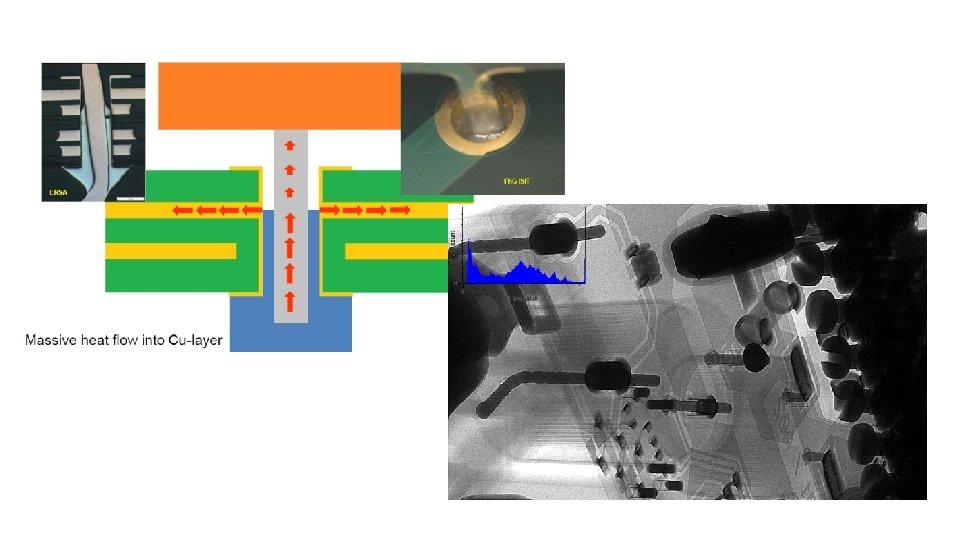
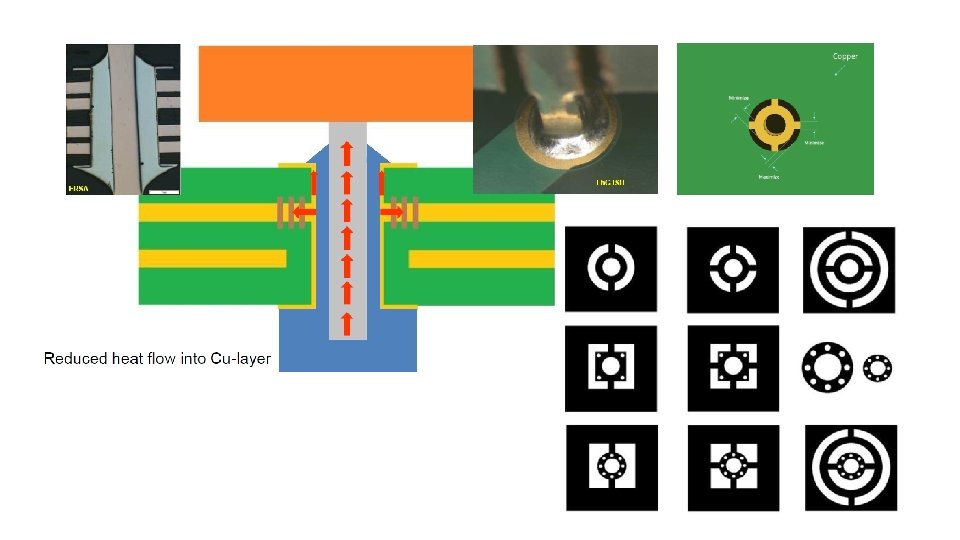
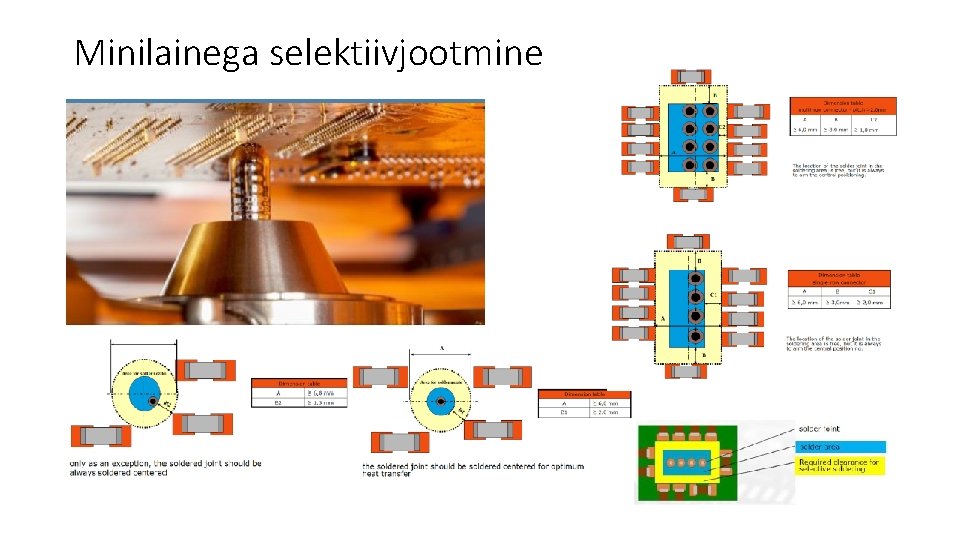
THT • Kui pindliite komponentide probleemid saab suhteliselt lihtsalt lahendada, siis viimase ajal on rohkem muresid läbi augu laotavate komponentidega • Põhiline mure on, et jootmisel ei saa nõutud ava täituvust 75%, kuna vahepealsed kihid juhivad soojuse ära. • Nende jootmiseks käsitatakse kas selektiivjootmist mininilainega või lainejootmist selektiivse raamiga • Selektiivse raami puhul on vaja piisavat vaba ala joodetavate komponentide ümber, protsess on kiire, aga soojust saab igale poole ühtemoodi, kui seda ei piisa mõnes kohas, ongi ava täituvus mitterahuldav • Minilainega jootmisel saab jooteaega programmi kaudu kontrollida, koht mis vajab rohkem sooja saab pikema kontaktaja. Aga halvemal juhul olen näinud ka 20 -30 sekundilist kontaktaega, mis on juba üle komponentidele lubatu.
Minilainega selektiivjootmine
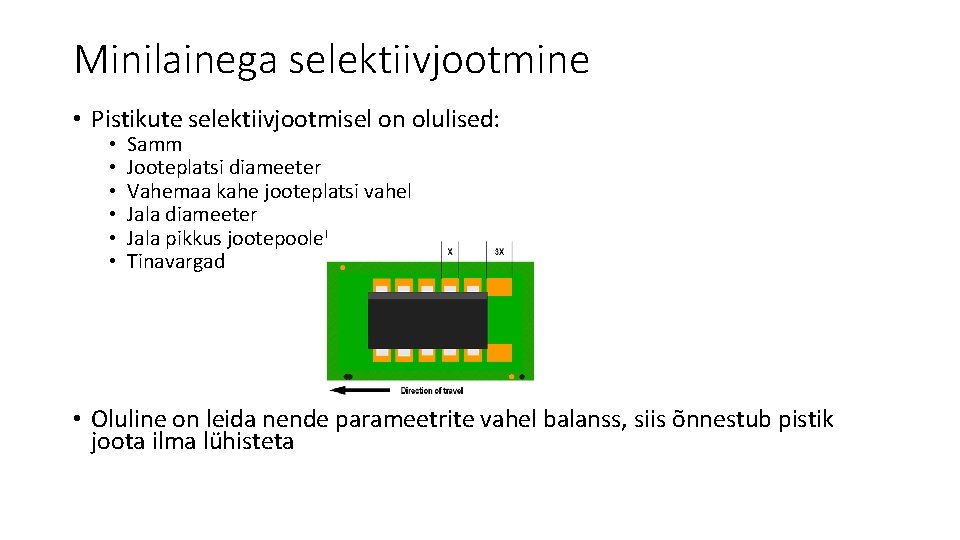
Minilainega selektiivjootmine • Pistikute selektiivjootmisel on olulised: • • • Samm Jooteplatsi diameeter Vahemaa kahe jooteplatsi vahel Jala diameeter Jala pikkus jootepoolel Tinavargad • Oluline on leida nende parameetrite vahel balanss, siis õnnestub pistik joota ilma lühisteta
Kokkuvõtteks • IPC standarditest on suur abi toote disainimisel ja valmistamisel • Väga oluline on koostöö tootearendaja ja tootja vahel ja seda võimalikult varajases faasis • Eesmärk on kõigil üks – 0 defekti toote valmistamisel
Tänan tähelepanu eest Ants Tuisk