
LOGISTYKA PRODUKCJI dr in Andrzej KIJ Sterowania przepywu
- Slides: 91
LOGISTYKA PRODUKCJI dr inż. Andrzej KIJ
Sterowania przepływu produkcji 2
Funkcje i istota sterowania przepływem produkcji System sterowania przepływem produkcji -podukład, którego celem jest sterowanie przepływem produkcji wyrobów ◦ konfrontacja rzeczywistego przepływu produkcji z planowanymi normami i ustalenie odchyleń dają podstawę do sterowania przepływem produkcji, czyli do doprowadzenia parametrów przepływu do pożądanych norm ◦ potrzebny jest element podejmowania decyzji i wydawania dyspozycji dotyczących zmiany (korekty, koordynacji) pewnych parametrów w celu doprowadzenia przepływu produkcji do wyznaczonych norm.
Całość procesu sterowania przepływem produkcji można traktować jako celowy etapowy proces realizowania pewnych składowych funkcji tego procesu i podejmowania decyzji. Do funkcji tych można zaliczyć: planowanie ewidencjonowanie kontrolowanie korygowanie
Zadaniem systemu sterowania przepływem produkcji jest wytworzenie określonych powiązań między takimi elementami, jak: przedmioty, komórki przepływu, ilość i czas, które realizowałyby w odpowiedni sposób wyznaczony cel.
Metody międzykomórkowego sterowania przepływem produkcji
Sterowanie międzykomórkowe Polega na rozłożeniu planu produkcji przedsiębiorstwa pomiędzy poszczególne komórki, uwzględniając strukturę wyrobów, specjalizację komórek, przepustowość (zdolności produkcyjne). Systemy sterowania międzykomórkowego Systemy sterowania ilością ◦ wg taktu produkcji ◦ wg rytmu produkcji ◦ wg programów i zapasów Systemy sterowania terminami ◦ wg wyprzedzeń ◦ wg cyklu produkcji ◦ wg priorytetów
Sterowanie według taktu produkcji ◦ Dla wyrównania odchyleń w wydajności komórek produkcyjnych tworzy się zwykle zapasy między wydziałami. ◦ Zapas ten nazywany jest zwykle zapasem buforowym lub kompensacyjnym. ◦ Wielkość tego zapasu utrzymywana jest na odpowiednim poziomie, a jego wielkość zależy od odchyleń. ◦ Kontrola wykonania zadania polega na porównywaniu wielkości realizowanej produkcji z dziennymi planami, a także na kontroli zapasów kompensacyjnych.
Sterowanie według rytmu produkcji ◦ wykorzystywane w komórkach o: produkcji ustabilizowanej, wysokim poziomie organizacji produkcji ◦ produkcja ustabilizowana – charakteryzuje się małą zmiennością ilości i rodzajów wyrobów, jej cechą jest najniższy stan zapasów produkcji w toku; sterowanie odbywa się w oparciu o wzorcowe harmonogramy produkcyjne
◦ wykorzystywane w produkcji wielkoseryjnej i masowej, szczególnie części zamiennych ◦ podstawą sterowania jest tu zlecenie na produkcję części zamiennych, która wynika z różnicy między stanem maksymalnym, a aktualnym stanem magazynowym pod koniec badanego okresu (tydzień, miesiąc, kwartał), powiększona o ilość wynikającą z pokrycia zapotrzebowania w okresie cyklu dostawy ◦ stan maksymalny – to suma średniego zapotrzebowania na części oraz stanu minimalnego Sterowanie według stanu zapasów
◦ Stosowane ogólnie w produkcji jednostkowej i małoseryjnej ◦ Podstawowa zasada oparta jest o dwa założenia: wszystkie części niezbędne do montażu w danym miesiącu muszą być wykonane w miesiącu poprzednim cykl produkcyjny fazy technologicznej nie może być dłuższy od okresu wyprzedzeń Sterowanie według wyprzedzeń
bezpośrednio podstawę ustalenia planów wydziałowych stanowią opracowane cyklogramy produkcji oraz zarejestrowane zaawansowanie wykonania zamówień w poprzednich okresach Sterowanie według cyklu produkcyjnego
Priorytety ustala się po to aby: ◦ zminimalizować terminy, ◦ zminimalizować zaangażowanie kapitału, ◦ zminimalizować zaangażowanie środków obrotowych, ◦ maksymalizować wykorzystanie zdolności produkcyjnych Sterowanie według priorytetów
System kanban
Kanban jest to opracowana w Japonii w latach 50 ubiegłego stulecia metoda zarządzania produkcją. Słowo Kanban pochodzi z języka japońskiego i oznacza kartkę papieru. W wolnym tłumaczeniu znaczy "widoczny opis". System kanban
System Kanban jest samoregulującym się narzędziem operacyjnego sterowania produkcją. System ten jest sterowany zdarzeniami występującymi bezpośrednio na produkcji Zorientowany jest na zapewnienie: - krótkiego czasu przetwarzania, - niskich zapasów przy jednoczesnej terminowości realizacji, a co za tym idzie: wielkość produkcji dopasowana do liczby zamówień, oraz kontrola jakości na wszystkich etapach procesu.
Metoda ta w prosty sposób pozwala na wizualizację przepływu materiałów w przedsiębiorstwie Kanban ma za zadanie sterowanie zapasami.
Zastosowanie systemu Kanban pozwala na prawie całkowitą eliminację magazynów Magazynowanie przedprodukcyjne, poprodukcyjne jak i międzyoperacyjne jest znikome, gdyż wszelkie materiały od dostawców są dostarczane dokładnie na czas i to samo dzieje się, jeśli chodzi o wysyłkę wyrobu gotowego.
Cele systemu Kanban można przedstawić za pomocą hasła "7 x żadnych": żadnych braków, żadnych opóźnień, żadnych zapasów, żadnych kolejek - gdziekolwiek i po cokolwiek, żadnych bezczynności, żadnych zbędnych operacji technologicznych i kontrolnych, żadnych przemieszczeń.
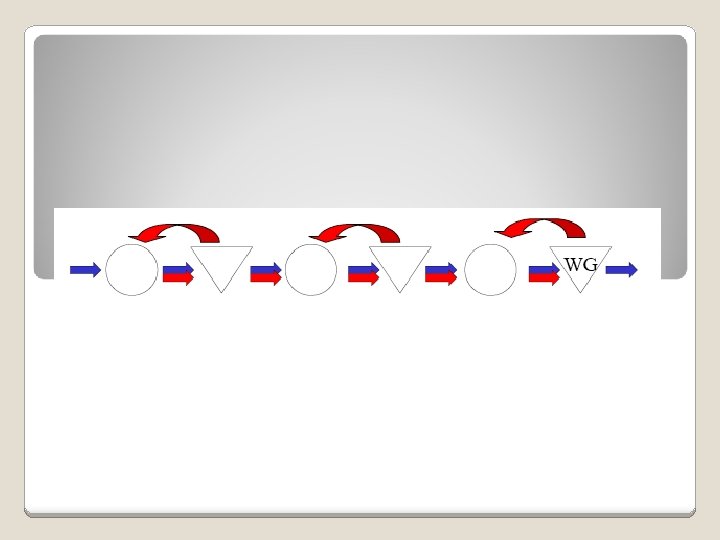
W systemie KANBAN zlecenie produkcyjne nie trafia na początek linii, lecz na koniec. Ostatnie stanowisko otrzymuje harmonogram dostaw gotowych wyrobów do odbiorców. Tam pracownik lub załoga gniazda podejmuje zadanie. W miarę potrzeby wyroby do produkcji są pobierane (ssane) z poprzednich stanowisk, te z kolei ze stanowisk je poprzedzających, uzupełniając w ten sposób wyroby przekazane do stanowiska następnego. Takie rozwiązanie umożliwia zsynchronizowanie przepływu materiałów z tempem pracy ostatniego stanowiska.
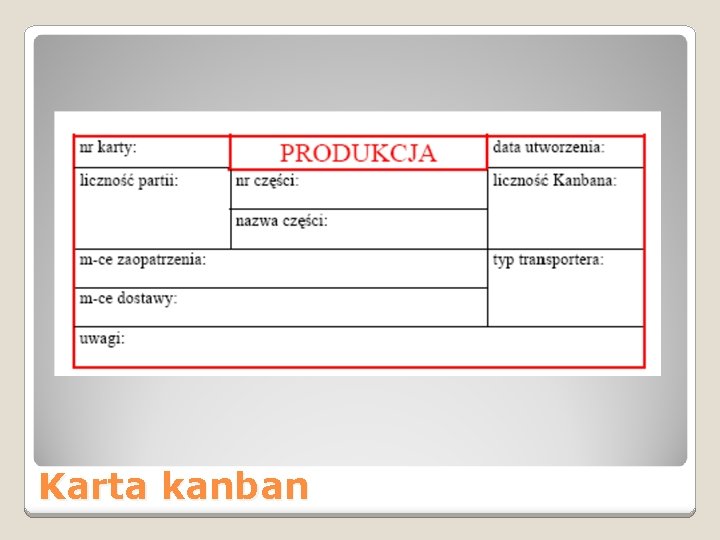
System sterowania przepływem materiałów wykorzystuje specjalny rodzaj dokumentów, tzw. karty Kanban. Karta Kanban jest informacją wykorzystywaną w celu wskazania potrzeby przemieszczenia materiału w systemie produkcji ssące
Karta kanban
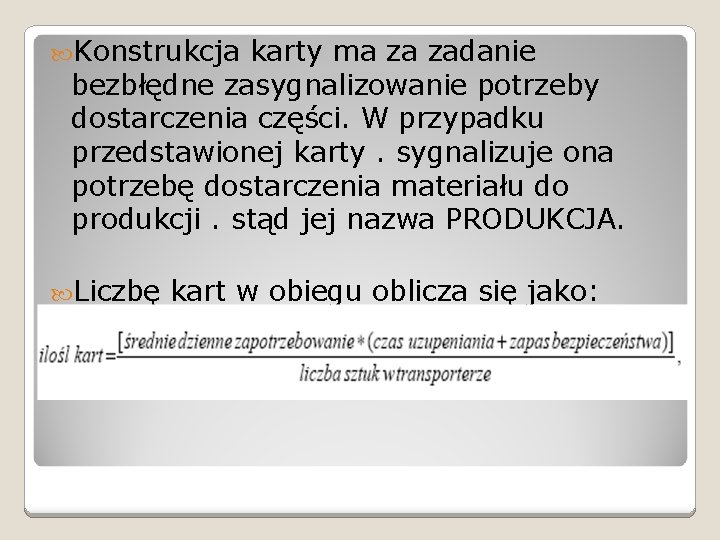
Konstrukcja karty ma za zadanie bezbłędne zasygnalizowanie potrzeby dostarczenia części. W przypadku przedstawionej karty. sygnalizuje ona potrzebę dostarczenia materiału do produkcji. stąd jej nazwa PRODUKCJA. Liczbę kart w obiegu oblicza się jako:
Karta Kanban krąży między magazynem wyrobów gotowych, stanowiskami roboczymi i buforami, stanowiąc zlecenie produkcyjne i oznakowanie pojemników. Pozwala to na rezygnację w dużym stopniu z centralnego generowania zleceń na każde ze stanowisk produkcyjnych. Płynność produkcji i przepływu materiałów zapewniony jest przez system Kanban. Produkcja na każdym etapie uruchamiana jest, gdy zachodzi taka potrzeba. Kanban można uznać za system samosterujący.
Systemy Kanban we współczesnych przedsiębiorstwach, to systemy zinformatyzowane. Daje to systemowi dodatkowe możliwości związane w dużej mierze z kwestiami jakościowymi. Możliwa jest pełna identyfikacja i identyfikowalność produktu, gromadzenia danych (np. zapisów jakościowych) na ogromną skalę, dokładne odtworzenie przebiegu procesu produkcji na każdym stanowisku
Integracja systemu Kanban z systemem informatycznym znacznie przyspiesza przepływ informacji. System Kanban doskonale uzupełnia informatyczne systemem zarządzania produkcją typu MRP II pozwalając na skuteczne sterowanie produkcją z uwzględnieniem wielu aspektów.
struktura i działanie systemu komputerowo wspomaganego podejmowania decyzji w zadaniach planowania i sterowania przepływu produkcji w systemach wieloasortymentowej produkcji rytmicznej. Zastosowanie takich pakietów pozwala na szybką ocenę: czy możliwa jest terminowa realizacja nowowprowadzanych zleceń w systemie o znanych i niewykorzystanych mocach produkcyjnych w warunkach istniejących deterministycznych ograniczeń logistycznych? 28
Produkcja wieloasortymentowa umożliwia jednoczesne wytwarzanie krótkich serii wyrobów wzdłuż określonych marszrut technologicznych. Reakcja na zmieniające się potrzeby rynku rodzi potrzebę wprowadzania nowych asortymentów wyrobów. Celem nadrzędnym staje się zatem sprawne planowanie produkcji, poszukiwanie związków umożliwiających odpowiedzi na pytania typu: co, gdzie, kiedy oraz w jakiej ilości powinno być dostarczone dla efektywnej realizacji produkcji? 29
Struktura ERP: 30
Moduł-Sterowanie produkcją: 31
Model przepływu: Omawiany pakiet umożliwia podejmowanie decyzji dotyczących możliwości realizacji zlecenia produkcyjnego przy zadanych ograniczeniach związanych z systemem wytwórczym i wymaganiami klienta. Każde zlecenie, będące przedmiotem weryfikacji, charakteryzuje się określonymi parametrami, takimi jak: • wielkość zlecenia, • • termin realizacji, wielkość partii produkcyjnej, okres wprowadzania partii produkcyjnej, proces produkcyjny. Realizacja zlecenia weryfikowana jest pod kątem możliwości i ograniczeń podsystemów: wytwórczego, transportu i składowania. 32
W omawianym przypadku system wieloasortymentowej produkcji rytmicznej składa się ze: • • • zbioru maszyn technologicznych {Mi| i = 1, . . . , m}, zbioru procesów produkcyjnych wyrobów {Pj| j = 1, . . . , n}, zbioru magazynów przystanowiskowych {Bk| k = 1, . . . , m} magazynu wejścia-wyjścia oraz zbioru wózków samojezdnych {Wz| z = 1, . . . , f}. Przyjmuje się, że wózki samojezdne poruszają się cyklicznie wzdłuż z góry zadanych tras. 33
System jednoczesnej, wieloasortymentowej produkcji rytmicznej charakteryzuje się krótko i średnioseryjną produkcją. Przy każdym ze stanowisk występuje magazyn (bufor przystanowiskowy) podzielony na dwa pola (przedoperacyjne i pooperacyjne) o zadanych pojemnościach. Pomiędzy zasobami technologicznymi poruszają się wózki samojezdne, których zadaniem jest przewożenie materiału zgodnie z marszrutami technologicznymi realizowanych procesów. 34
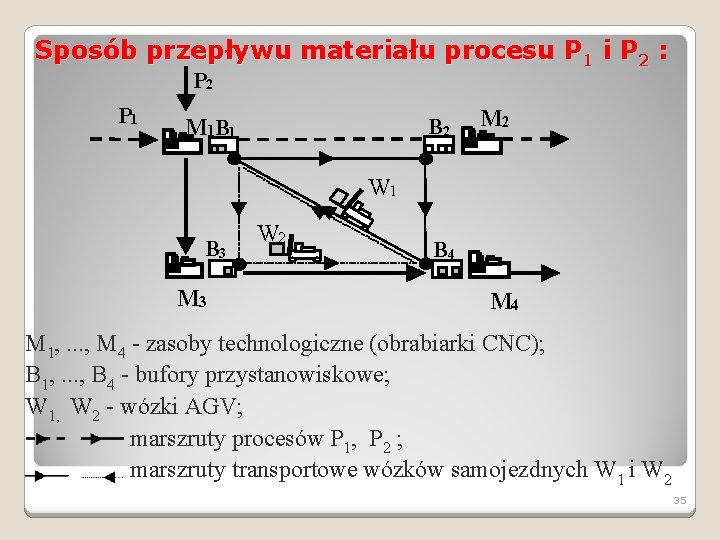
Sposób przepływu materiału procesu P 1 i P 2 : P 2 P 1 M 1 B 1 B 2 M 2 W 1 B 3 M 3 W 2 B 4 M 1, . . . , M 4 - zasoby technologiczne (obrabiarki CNC); B 1, . . . , B 4 - bufory przystanowiskowe; W 1, W 2 - wózki AGV; marszruty procesów P 1, P 2 ; marszruty transportowe wózków samojezdnych W 1 i W 2 35
Założenia przepływu produkcji : 1. dostęp procesów do zasobów dzielonych realizowany jest w trybie wzajemnego wykluczania; 2. operacje technologiczne wykonywane na zasobach są niewywłaszczalne; 3. każdy proces jest sekwencją skończonej liczby operacji, które są wykonywane w kolejności określonej przez marszrutę; 4. każda marszruta przebiega tylko raz przez dany zasób; 5. na wejściu i wyjściu każdej marszruty znajduje się magazyn o pojemności równej wielkości partii produkcyjnej; 36
6. rozpoczęcie kolejnej operacji następuje po zakończeniu operacji ją poprzedzającej, pod warunkiem dostępności zasobu; 7. czasy operacji technologicznych i transportowych są liczbami naturalnymi; 8. czasy wykonania operacji mają charakter deterministyczny; 9. operacje transportu pomiędzy stanowiskami marszruty wykonywane są przy udziale podsystemu transportu bliskiego i magazynowania. 37
Podsystem transportu bliskiego i magazynowania stanowi zbiór zasobów operacyjnych (magazynów, wózków samojezdnych, tras jezdnych, itp. ), za pomocą których realizowany jest proces przepływu materiałów w systemie. Charakteryzuje się on następującymi założeniami: 1. dany jest skończony zbiór odcinków (tras jezdnych) łączących pary zasobów technologicznych; 2. w systemie występuje skończona liczba wózków samojezdnych o zadanych pojemnościach; 3. wózki poruszają się ze stałą prędkością, cyklicznie po ściśle określonych marszrutach transportowych; 38
4. marszruta transportowa stanowi zbiór jednokierunkowych odcinków (tras jezdnych) łączących pary zasobów technologicznych systemu; 5. marszruta transportowa może przebiegać co najwyżej raz przez ten sam odcinek (brak nawrotów); 6. dostęp do odcinków współużytkowanych przez wózki realizowany jest w trybie wzajemnego wykluczania; 7. dana jest specyfikacja czasów przejazdu wózka po trasach systemu; 8. czasy załadunku i rozładunku wliczone są w czas przejazdu wózka po trasie; 9. dana jest specyfikacja okresów powtarzalności przejazdu wózków po wybranych trasach (marszrucie transportowej); 39
10. dana jest skończona liczba buforów przystanowiskowych odpowiadająca liczbie zasobów technologicznych systemu; 11. na wejściu i na wyjściu marszruty technologicznej znajduje się bufor o pojemności odpowiadającej wielkości partii produkcyjnej realizowanego procesu; 12. bufor przystanowiskowy Bk składa się z dwóch części magazynowych: pola wejściowego (przedoperacyjnego) Bk/1, gromadzącego elementy przed obróbką na danym stanowisku i pola wyjściowego (pooperacyjnego) Bk/2, gromadzącego elementy po obróbce technologicznej na danym stanowisku; 13. dana jest skończona pojemność pól składowania dla k-tego bufora przystanowiskowego Bk/1 i Bk/2. 40
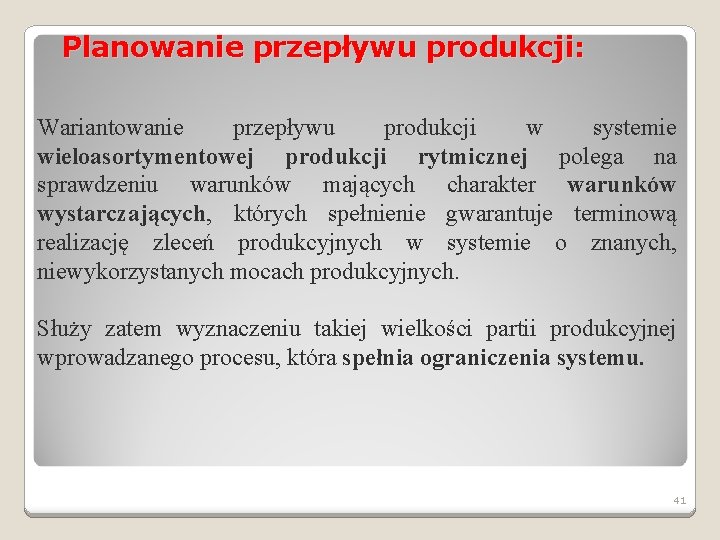
Planowanie przepływu produkcji: Wariantowanie przepływu produkcji w systemie wieloasortymentowej produkcji rytmicznej polega na sprawdzeniu warunków mających charakter warunków wystarczających, których spełnienie gwarantuje terminową realizację zleceń produkcyjnych w systemie o znanych, niewykorzystanych mocach produkcyjnych. Służy zatem wyznaczeniu takiej wielkości partii produkcyjnej wprowadzanego procesu, która spełnia ograniczenia systemu. 41
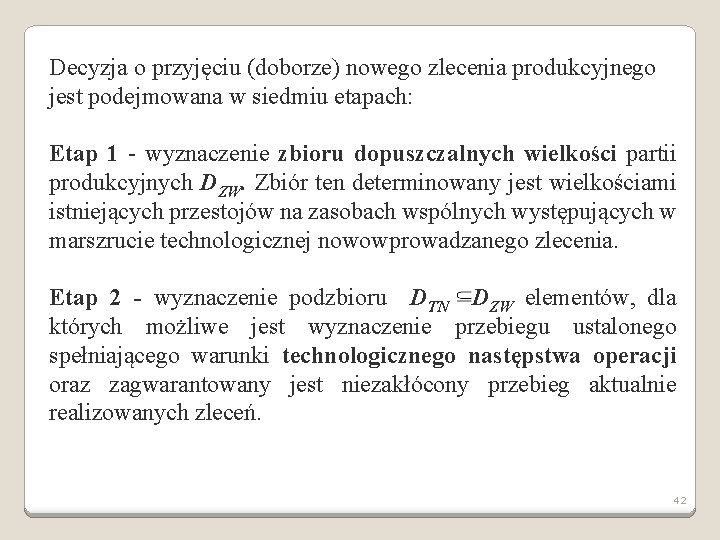
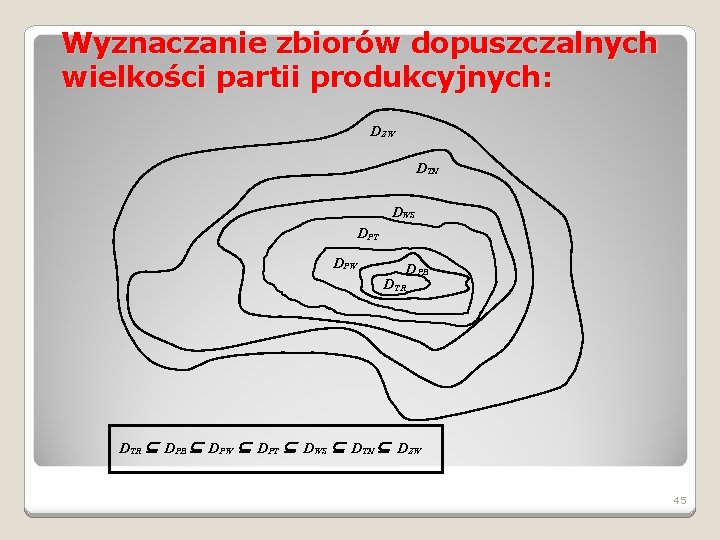
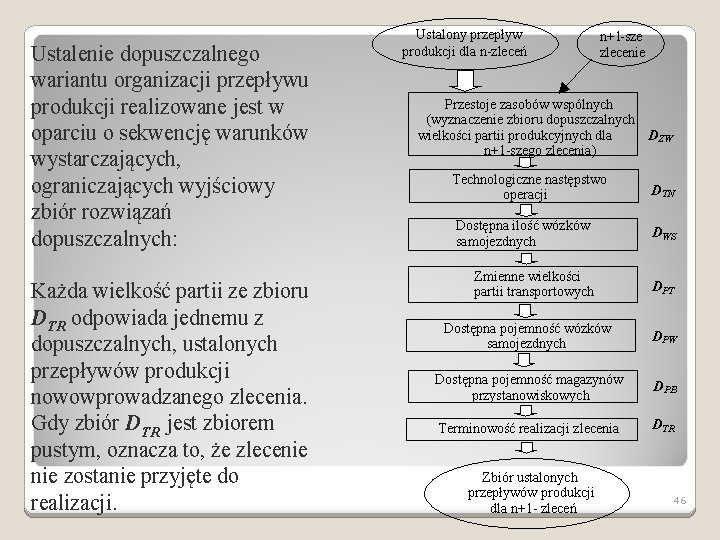
Decyzja o przyjęciu (doborze) nowego zlecenia produkcyjnego jest podejmowana w siedmiu etapach: Etap 1 - wyznaczenie zbioru dopuszczalnych wielkości partii produkcyjnych DZW. Zbiór ten determinowany jest wielkościami istniejących przestojów na zasobach wspólnych występujących w marszrucie technologicznej nowowprowadzanego zlecenia. Etap 2 - wyznaczenie podzbioru DTN DZW elementów, dla których możliwe jest wyznaczenie przebiegu ustalonego spełniającego warunki technologicznego następstwa operacji oraz zagwarantowany jest niezakłócony przebieg aktualnie realizowanych zleceń. 42
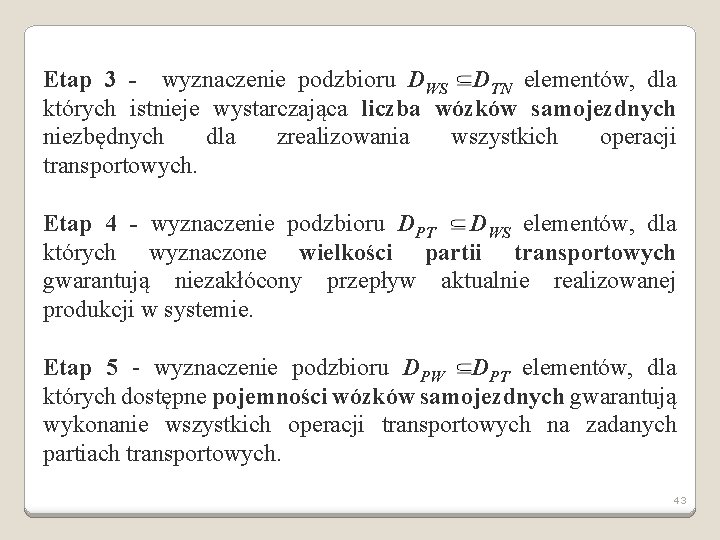
Etap 3 - wyznaczenie podzbioru DWS DTN elementów, dla których istnieje wystarczająca liczba wózków samojezdnych niezbędnych dla zrealizowania wszystkich operacji transportowych. Etap 4 - wyznaczenie podzbioru DPT DWS elementów, dla których wyznaczone wielkości partii transportowych gwarantują niezakłócony przepływ aktualnie realizowanej produkcji w systemie. Etap 5 - wyznaczenie podzbioru DPW DPT elementów, dla których dostępne pojemności wózków samojezdnych gwarantują wykonanie wszystkich operacji transportowych na zadanych partiach transportowych. 43
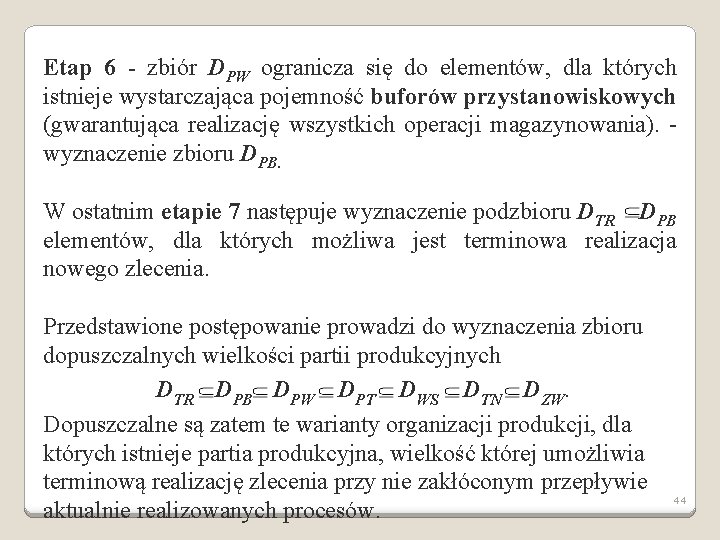
Etap 6 - zbiór DPW ogranicza się do elementów, dla których istnieje wystarczająca pojemność buforów przystanowiskowych (gwarantująca realizację wszystkich operacji magazynowania). - wyznaczenie zbioru DPB. W ostatnim etapie 7 następuje wyznaczenie podzbioru DTR DPB elementów, dla których możliwa jest terminowa realizacja nowego zlecenia. Przedstawione postępowanie prowadzi do wyznaczenia zbioru dopuszczalnych wielkości partii produkcyjnych DTR DPB DPW DPT DWS DTN DZW. Dopuszczalne są zatem te warianty organizacji produkcji, dla których istnieje partia produkcyjna, wielkość której umożliwia terminową realizację zlecenia przy nie zakłóconym przepływie aktualnie realizowanych procesów. 44
Wyznaczanie zbiorów dopuszczalnych wielkości partii produkcyjnych: D ZW DTN DWS DPT DPW D PB DTR Í DPB Í DPW Í DPT Í DWS Í DTN Í DZW 45
Ustalenie dopuszczalnego wariantu organizacji przepływu produkcji realizowane jest w oparciu o sekwencję warunków wystarczających, ograniczających wyjściowy zbiór rozwiązań dopuszczalnych: Każda wielkość partii ze zbioru DTR odpowiada jednemu z dopuszczalnych, ustalonych przepływów produkcji nowowprowadzanego zlecenia. Gdy zbiór DTR jest zbiorem pustym, oznacza to, że zlecenie zostanie przyjęte do realizacji. Ustalony przepływ produkcji dla n-zleceń n+1 -sze zlecenie Przestoje zasobów wspólnych (wyznaczenie zbioru dopuszczalnych DZW wielkości partii produkcyjnych dla n+1 -szego zlecenia) Technologiczne następstwo operacji DTN Dostępna ilość wózków samojezdnych DWS Zmienne wielkości partii transportowych DPT Dostępna pojemność wózków samojezdnych DPW Dostępna pojemność magazynów przystanowiskowych D PB Terminowość realizacji zlecenia D TR Zbiór ustalonych przepływów produkcji dla n+1 - zleceń 46
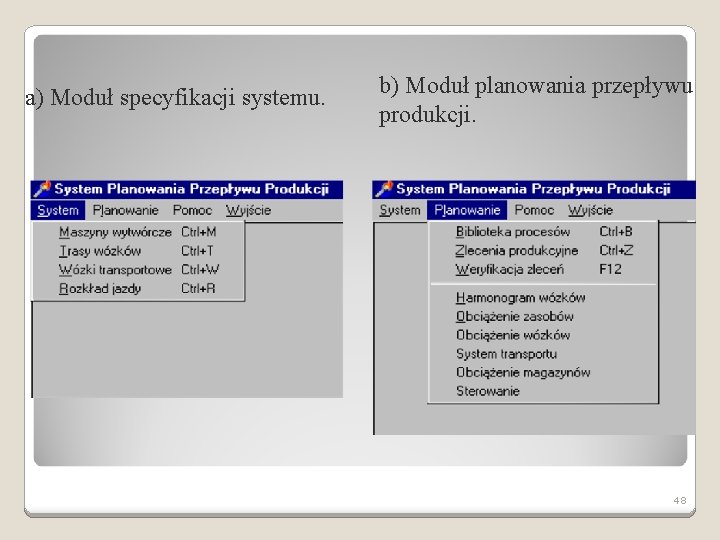
Komputerowy system planowania przepływu produkcji – SPPP: System SPPP składa się z dwóch podstawowych modułów: Specyfikacji systemu produkcyjnego: - zasoby technologiczne (maszyny wytwórcze); - trasy w systemie transportu bliskiego; - wózki samojezdne; - rozkład jazdy; Planowania: - biblioteka procesów; - zlecenia produkcyjne; - weryfikacja zleceń. 47
a) Moduł specyfikacji systemu. b) Moduł planowania przepływu produkcji. 48
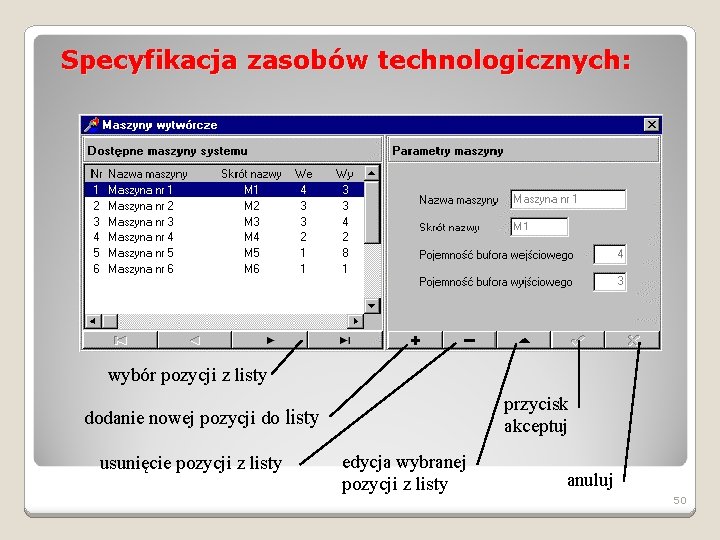
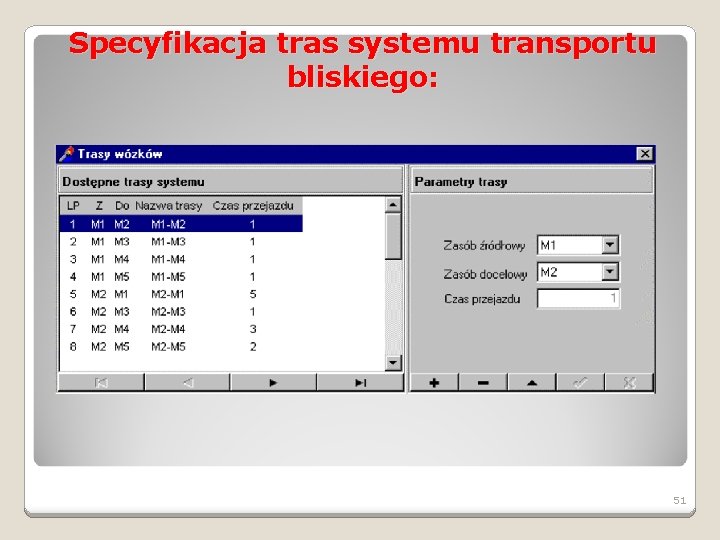
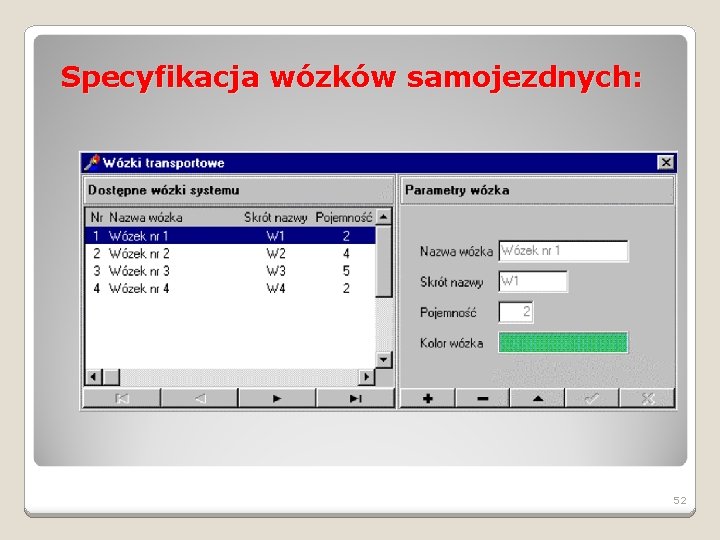
Wprowadzenie danych wejściowych systemu produkcyjnego: obejmuje określenie: • • • liczby zasobów technologicznych i buforów przystanowiskowych; pojemności buforów przystanowiskowych; tras podsystemu transportu bliskiego i magazynowania; liczby i pojemności wózków samojezdnych; rozkładu jazdy podsystemu transportu w systemie. 49
Specyfikacja zasobów technologicznych: wybór pozycji z listy przycisk akceptuj listy dodanie nowej pozycji do usunięcie pozycji z listy edycja wybranej pozycji z listy anuluj 50
Specyfikacja tras systemu transportu bliskiego: 51
Specyfikacja wózków samojezdnych: 52
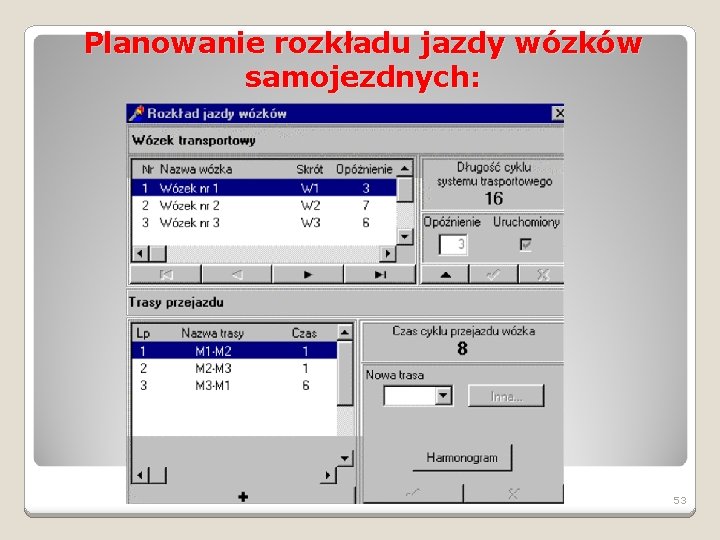
Planowanie rozkładu jazdy wózków samojezdnych: 53
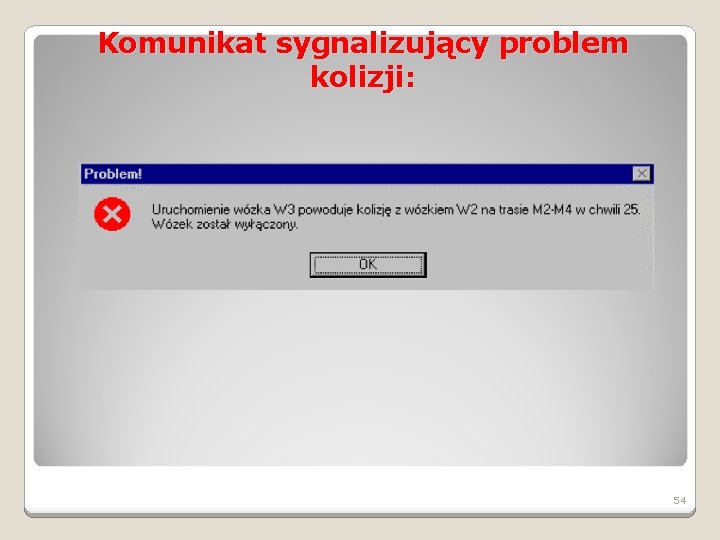
Komunikat sygnalizujący problem kolizji: 54
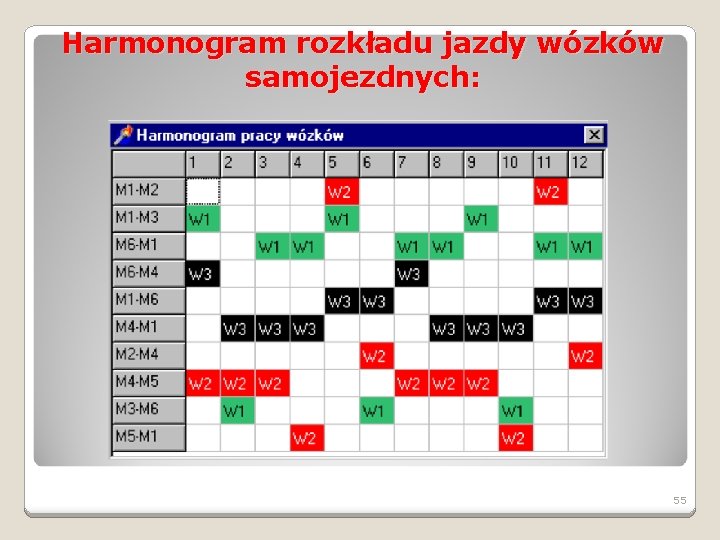
Harmonogram rozkładu jazdy wózków samojezdnych: 55
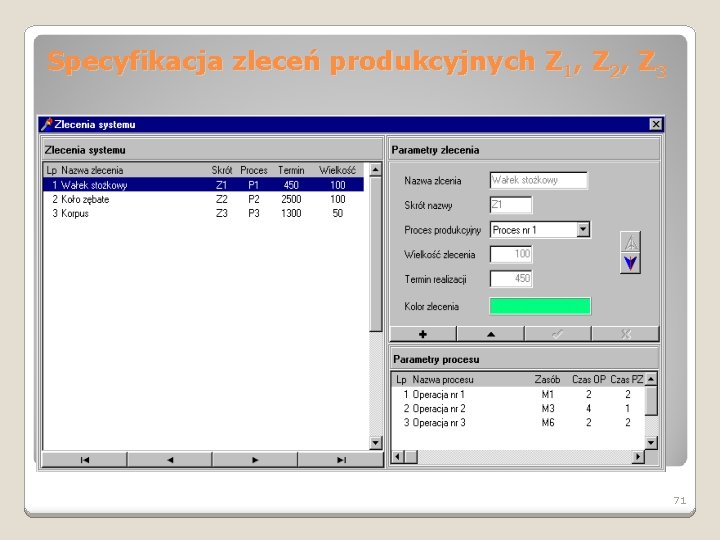
Specyfikacja zleceń produkcyjnych przewidzianych do realizacji w systemie: 56
Specyfikacja zleceń produkcyjnych 57
Moduł weryfikacji zleceń produkcyjnych 58
Planowanie przepływu w systemie – SPPP: 59
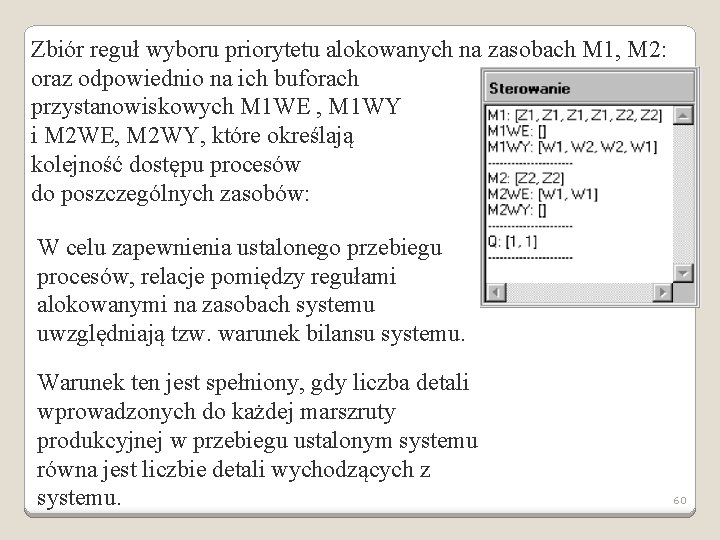
Zbiór reguł wyboru priorytetu alokowanych na zasobach M 1, M 2: oraz odpowiednio na ich buforach przystanowiskowych M 1 WE , M 1 WY i M 2 WE, M 2 WY, które określają kolejność dostępu procesów do poszczególnych zasobów: W celu zapewnienia ustalonego przebiegu procesów, relacje pomiędzy regułami alokowanymi na zasobach systemu uwzględniają tzw. warunek bilansu systemu. Warunek ten jest spełniony, gdy liczba detali wprowadzonych do każdej marszruty produkcyjnej w przebiegu ustalonym systemu równa jest liczbie detali wychodzących z systemu. 60
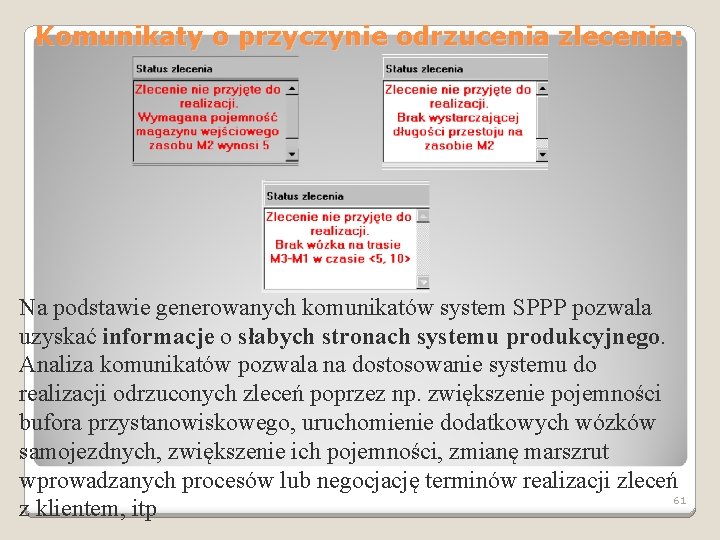
Komunikaty o przyczynie odrzucenia zlecenia: Na podstawie generowanych komunikatów system SPPP pozwala uzyskać informacje o słabych stronach systemu produkcyjnego. Analiza komunikatów pozwala na dostosowanie systemu do realizacji odrzuconych zleceń poprzez np. zwiększenie pojemności bufora przystanowiskowego, uruchomienie dodatkowych wózków samojezdnych, zwiększenie ich pojemności, zmianę marszrut wprowadzanych procesów lub negocjację terminów realizacji zleceń 61 z klientem, itp
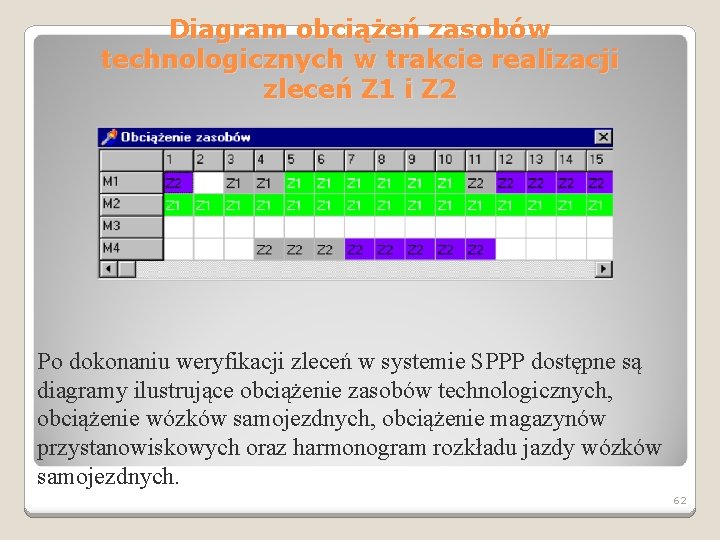
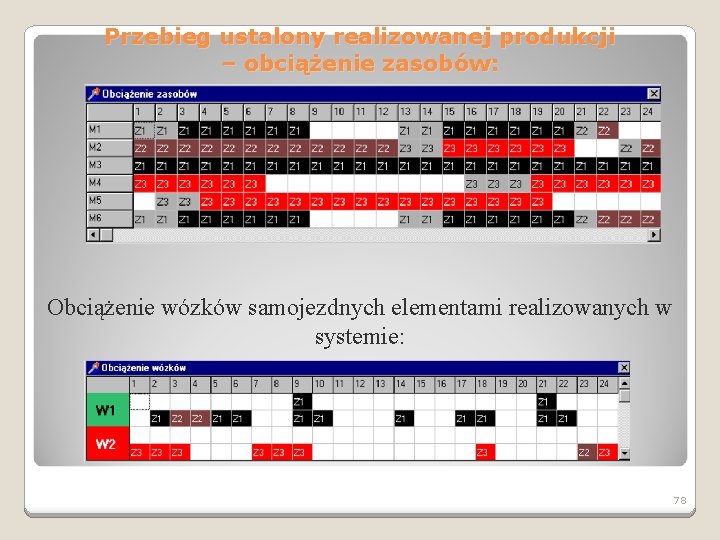
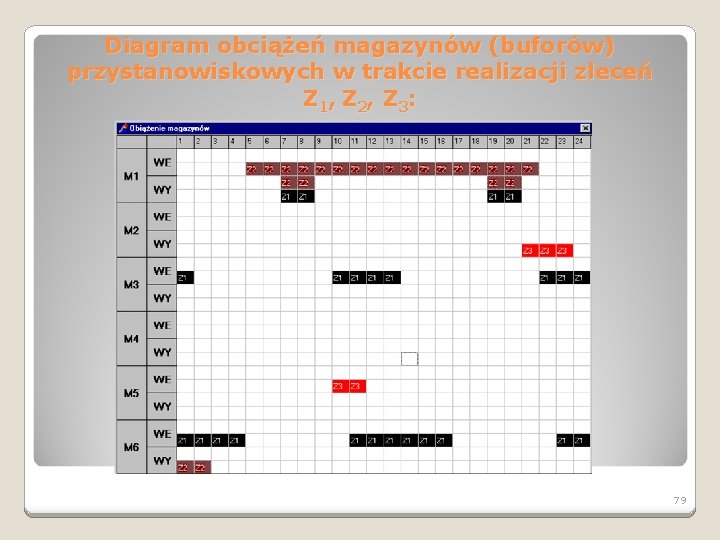
Diagram obciążeń zasobów technologicznych w trakcie realizacji zleceń Z 1 i Z 2 Po dokonaniu weryfikacji zleceń w systemie SPPP dostępne są diagramy ilustrujące obciążenie zasobów technologicznych, obciążenie wózków samojezdnych, obciążenie magazynów przystanowiskowych oraz harmonogram rozkładu jazdy wózków samojezdnych. 62
Obciążenie wózków W 1 i W 2 o pojemności odpowiednio 2 i 4, elementami partii zlecenia Z 1 i Z 2 w przebiegu ustalonym o okresie T=12: 63
PRZYKŁADOWE EKSPERYMENTY: Stanowią ilustrację wykorzystania pakietu SPPP: 1. w projektowaniu obciążeń systemu; 2. doborze zleceń produkcyjnych; 3. projektowaniu struktury systemu produkcyjnego. 64
1. Projektowanie obciążenia systemu Projektowanie obciążeń jest typowym zadaniem z zakresu planowania operatywnego. Do systemu kierowane są planowane do realizacji zlecenia produkcyjne. Od systemu planowania przepływu oczekuje się dokonania odpowiedniego przydziału zadań do poszczególnych maszyn, wózków samojezdnych, buforów przystanowiskowych, itd. , co odpowiada zaprojektowaniu ustalonego przepływu produkcji. 65
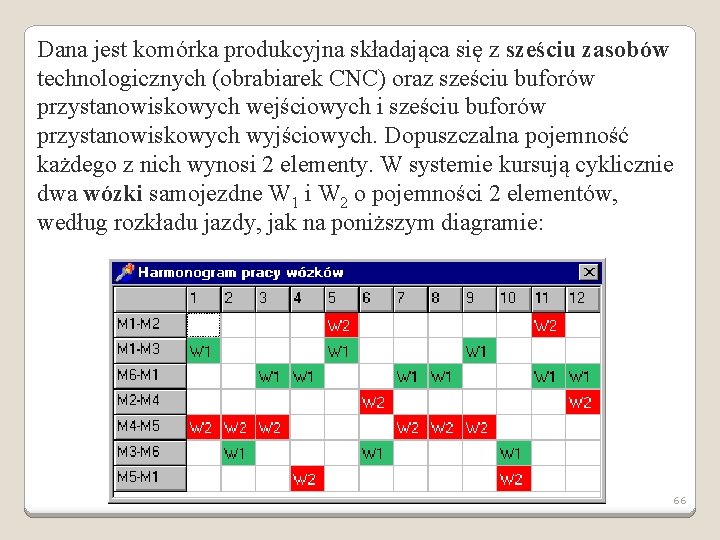
Dana jest komórka produkcyjna składająca się z sześciu zasobów technologicznych (obrabiarek CNC) oraz sześciu buforów przystanowiskowych wejściowych i sześciu buforów przystanowiskowych wyjściowych. Dopuszczalna pojemność każdego z nich wynosi 2 elementy. W systemie kursują cyklicznie dwa wózki samojezdne W 1 i W 2 o pojemności 2 elementów, według rozkładu jazdy, jak na poniższym diagramie: 66
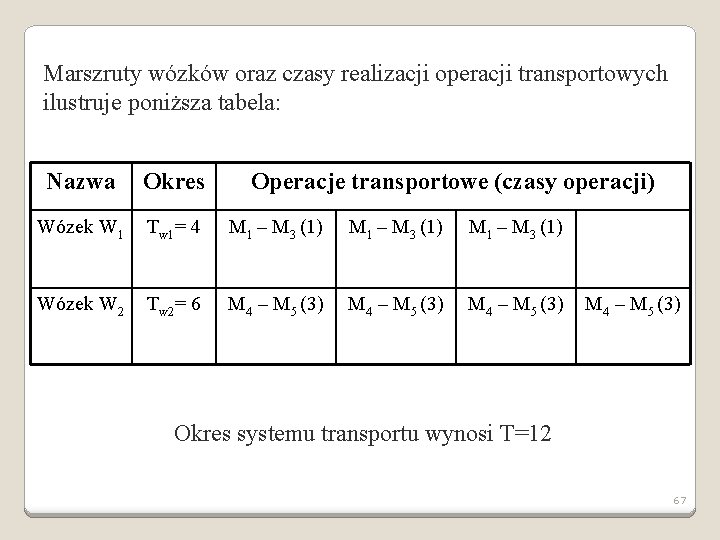
Marszruty wózków oraz czasy realizacji operacji transportowych ilustruje poniższa tabela: Nazwa Okres Operacje transportowe (czasy operacji) Wózek W 1 Tw 1= 4 M 1 – M 3 (1) Wózek W 2 Tw 2= 6 M 4 – M 5 (3) Okres systemu transportu wynosi T=12 67
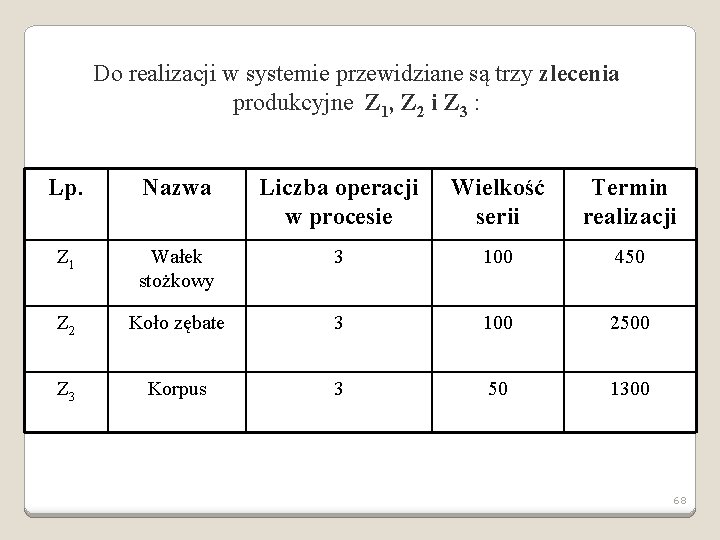
Do realizacji w systemie przewidziane są trzy zlecenia produkcyjne Z 1, Z 2 i Z 3 : Lp. Nazwa Liczba operacji w procesie Wielkość serii Termin realizacji Z 1 Wałek stożkowy 3 100 450 Z 2 Koło zębate 3 100 2500 Z 3 Korpus 3 50 1300 68
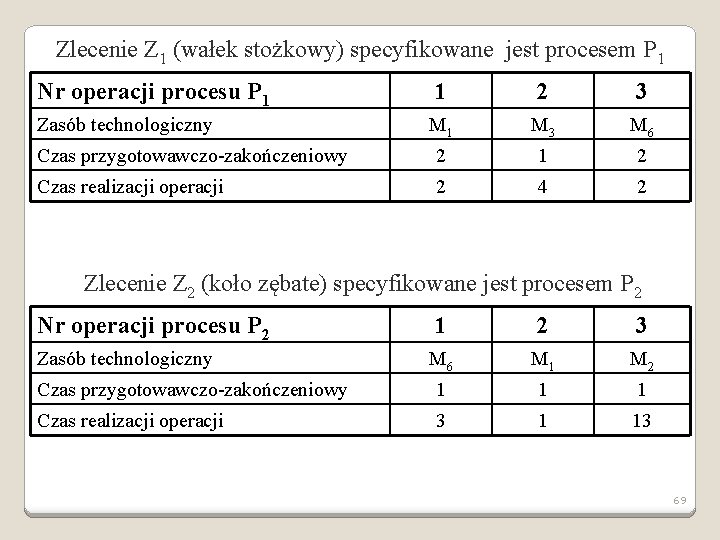
Zlecenie Z 1 (wałek stożkowy) specyfikowane jest procesem P 1 Nr operacji procesu P 1 1 2 3 M 1 M 3 M 6 Czas przygotowawczo-zakończeniowy 2 1 2 Czas realizacji operacji 2 4 2 Zasób technologiczny Zlecenie Z 2 (koło zębate) specyfikowane jest procesem P 2 Nr operacji procesu P 2 1 2 3 M 6 M 1 M 2 Czas przygotowawczo-zakończeniowy 1 1 1 Czas realizacji operacji 3 1 13 Zasób technologiczny 69
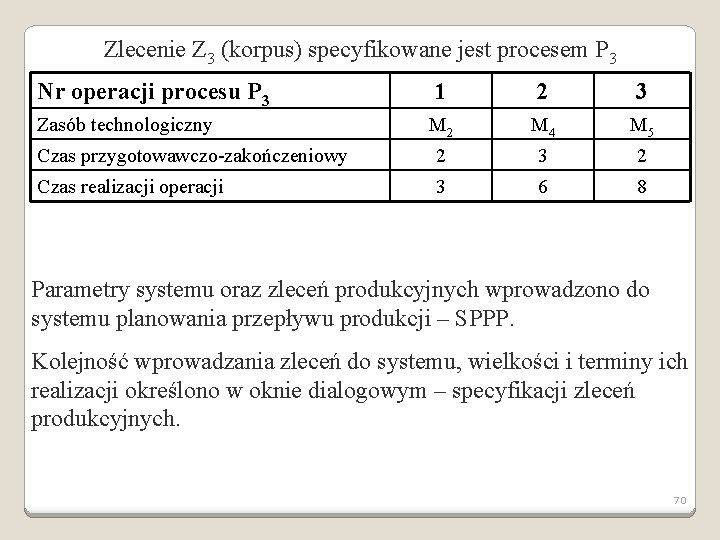
Zlecenie Z 3 (korpus) specyfikowane jest procesem P 3 Nr operacji procesu P 3 1 2 3 M 2 M 4 M 5 Czas przygotowawczo-zakończeniowy 2 3 2 Czas realizacji operacji 3 6 8 Zasób technologiczny Parametry systemu oraz zleceń produkcyjnych wprowadzono do systemu planowania przepływu produkcji – SPPP. Kolejność wprowadzania zleceń do systemu, wielkości i terminy ich realizacji określono w oknie dialogowym – specyfikacji zleceń produkcyjnych. 70
Specyfikacja zleceń produkcyjnych Z 1, Z 2, Z 3 71
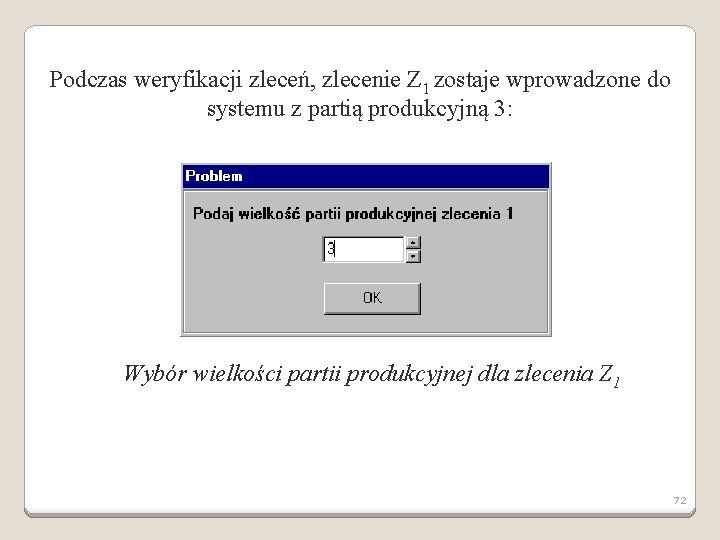
Podczas weryfikacji zleceń, zlecenie Z 1 zostaje wprowadzone do systemu z partią produkcyjną 3: Wybór wielkości partii produkcyjnej dla zlecenia Z 1 72
Okno modułu weryfikacji po wprowadzeniu zlecenia Z 1: 73
Okno modułu weryfikacji po wprowadzeniu zlecenia Z 2: 74
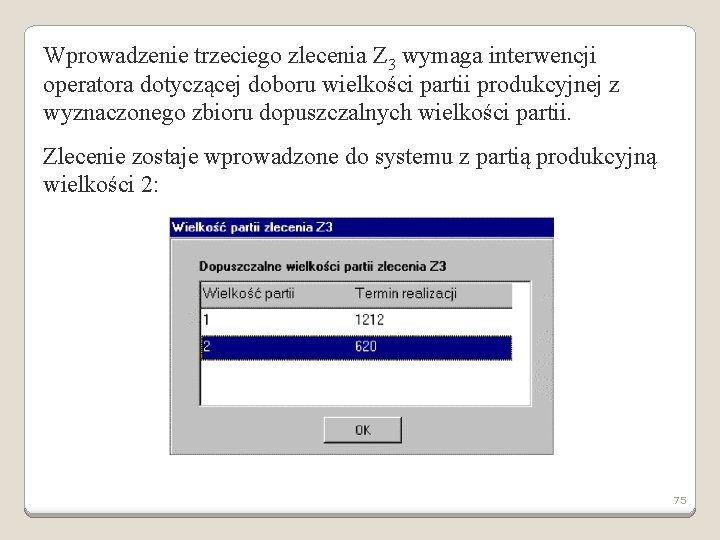
Wprowadzenie trzeciego zlecenia Z 3 wymaga interwencji operatora dotyczącej doboru wielkości partii produkcyjnej z wyznaczonego zbioru dopuszczalnych wielkości partii. Zlecenie zostaje wprowadzone do systemu z partią produkcyjną wielkości 2: 75
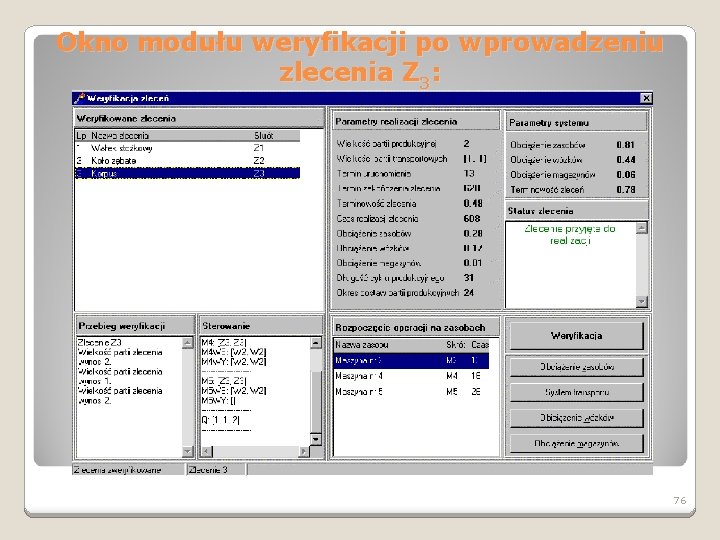
Okno modułu weryfikacji po wprowadzeniu zlecenia Z 3: 76
Wszystkie zlecenia zostały przyjęte do realizacji w systemie. Dla każdego z nich określone są: wielkość partii produkcyjnej, wielkości partii transportowych dla każdego odcinka jego marszruty produkcyjnej, termin rozpoczęcia oraz zakończenia realizacji zlecenia, długość cyklu produkcyjnego, okresowość wprowadzania partii produkcyjnych, zbiór reguł wyboru priorytetu alokowanych na zasobach i buforach przystanowiskowych oraz wektor ich aktywacji. Jednocześnie wyznaczane są wskaźniki oceny jakościowej systemu: wskaźnik terminowości realizacji zlecenia, wskaźniki obciążenia zasobów, wózków samojezdnych oraz magazynów przystanowiskowych. 77
Przebieg ustalony realizowanej produkcji – obciążenie zasobów: Obciążenie wózków samojezdnych elementami realizowanych w systemie: 78
Diagram obciążeń magazynów (buforów) przystanowiskowych w trakcie realizacji zleceń Z 1, Z 2, Z 3: 79
2. Dobór zleceń produkcyjnych polega na udzieleniu odpowiedzi na pytanie: czy możliwe jest wprowadzenie dodatkowego zlecenia do systemu, w którym aktualnie realizowane są inne zlecenia. Możliwość doboru nowych zleceń produkcyjnych wpływa na wzrost efektywności wykorzystania systemu oraz możliwość lepszego dostosowania się do oczekiwań zleceniodawców. Wprowadzenie kolejnego zlecenia następuje wówczas, gdy jego realizacja w systemie gwarantuje terminowe jego ukończenie oraz zapewniony jest nie zakłócony przebieg aktualnie realizowanej produkcji. 80
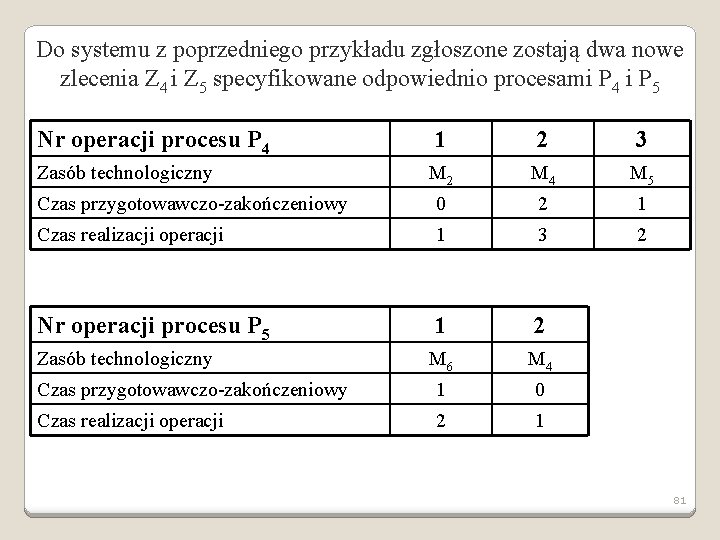
Do systemu z poprzedniego przykładu zgłoszone zostają dwa nowe zlecenia Z 4 i Z 5 specyfikowane odpowiednio procesami P 4 i P 5 Nr operacji procesu P 4 1 2 3 M 2 M 4 M 5 Czas przygotowawczo-zakończeniowy 0 2 1 Czas realizacji operacji 1 3 2 Nr operacji procesu P 5 1 2 M 6 M 4 Czas przygotowawczo-zakończeniowy 1 0 Czas realizacji operacji 2 1 Zasób technologiczny 81
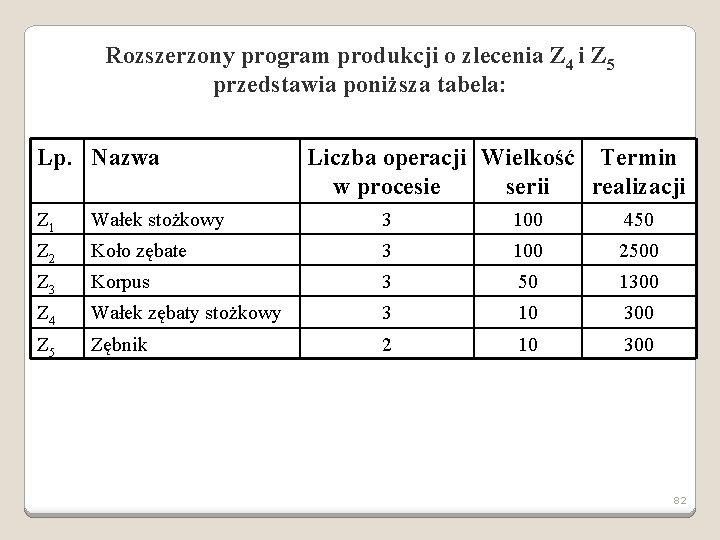
Rozszerzony program produkcji o zlecenia Z 4 i Z 5 przedstawia poniższa tabela: Lp. Nazwa Liczba operacji Wielkość Termin w procesie serii realizacji Z 1 Wałek stożkowy 3 100 450 Z 2 Koło zębate 3 100 2500 Z 3 Korpus 3 50 1300 Z 4 Wałek zębaty stożkowy 3 10 300 Z 5 Zębnik 2 10 300 82
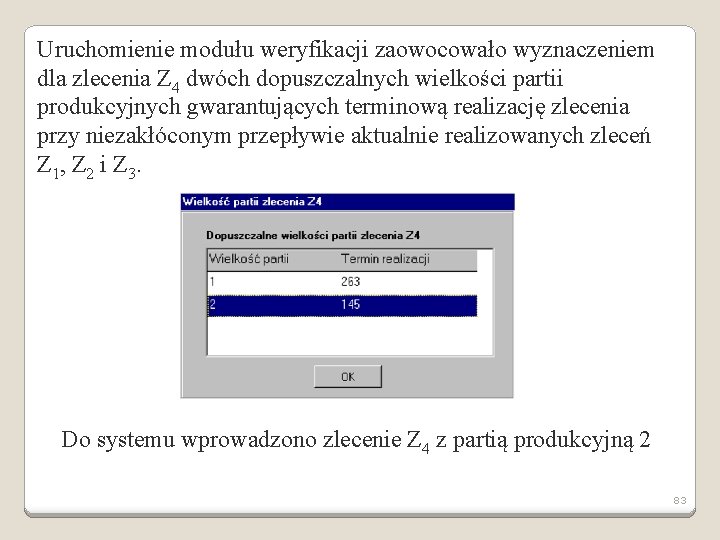
Uruchomienie modułu weryfikacji zaowocowało wyznaczeniem dla zlecenia Z 4 dwóch dopuszczalnych wielkości partii produkcyjnych gwarantujących terminową realizację zlecenia przy niezakłóconym przepływie aktualnie realizowanych zleceń Z 1, Z 2 i Z 3. Do systemu wprowadzono zlecenie Z 4 z partią produkcyjną 2 83
Okno modułu weryfikacji po wprowadzeniu zlecenia Z 4 84
Zlecenie Z 5 zostaje odrzucone ze względu na brak dostępności wózka umożliwiającego zrealizowanie wymaganej operacji transportowej: 85
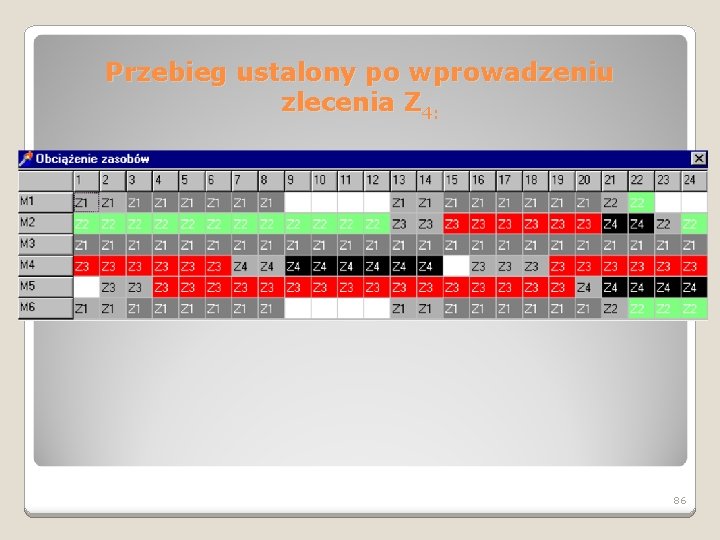
Przebieg ustalony po wprowadzeniu zlecenia Z 4: 86
3. Projektowanie struktury systemu Planowanie produkcji w systemie SPPP pozwala na syntezę rozpatrywanego systemu produkcyjnego. Oznacza to możliwość wnioskowania o strukturze danego systemu na podstawie znajomości jego zachowania się w określonych sytuacjach. Dzięki generowanym przez system SPPP informacjom można określić, jakie zmiany w strukturze systemu należałoby przeprowadzić, aby zrealizować dodatkowe zlecenia produkcyjne, np. : zwiększenie pojemności odpowiedniego bufora przystanowiskowego lub wózka samojezdnego, dopasowanie struktury tras systemu transportu, zmiana rozkładu jazdy wózka, wprowadzenie dodatkowego środka transportu, itp. 87
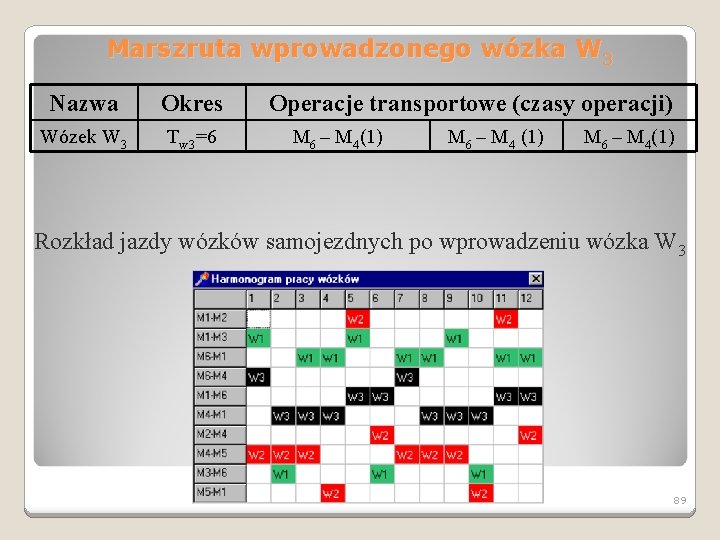
Wykorzystano dane z dwóch wcześniejszych przykładów. W poprzednim przypadku, w wyniku weryfikacji nowych zleceń Z 4 i Z 5 odrzucono zlecenie Z 5 ze względu na brak wózka na trasie M 6 - M 4 w okresie <12 ; 14>. Oznacza to, iż dla zrealizowania zlecenia Z 5 wymagana jest dostępność w zadanym odcinku czasu środka transportowego zdolnego do przetransportowania elementów tego zlecenia ze stanowiska M 6 na stanowisko M 4. W związku z tym wprowadzono nowy wózek W 3 o pojemności 2 elementów, którego czasy realizacji operacji transportowych oraz marszrutę transportową przedstawia kolejna tablica 88
Marszruta wprowadzonego wózka W 3 Nazwa Okres Wózek W 3 Tw 3=6 Operacje transportowe (czasy operacji) M 6 – M 4(1) M 6 – M 4(1) Rozkład jazdy wózków samojezdnych po wprowadzeniu wózka W 3 89
W wyniku ponownej próby weryfikacji zlecenie Z 5 przyjęte zostało do realizacji w systemie: 90
Zastosowanie systemu planowania przepływu produkcji pozwala nie tylko na zaprojektowanie obciążeń systemu (harmonogramu) lecz również na udzielenie szybkiej odpowiedzi kontrahentom zgłaszającym potrzebę wykonania określonych zleceń produkcyjnych w systemie o możliwości terminowego ich wykonania. W przypadku zleceń priorytetowych istnieje możliwość dostosowania struktury systemu do potrzeb wynikających z ich realizacji na podstawie informacji uzyskiwanych z systemu. Istnieje również możliwość oceny pracy systemu dzięki generowanym wskaźnikom oceny jakościowej systemu, takich jak: wskaźnik obciążenia zasobów technologicznych, wskaźnik obciążenia wózków i magazynów oraz wskaźnik terminowości realizacji zleceń. Pozwala to, na bieżąco oceniać efektywność systemu po wprowadzeniu każdego z nowych zleceń bądź po wprowadzeniu zmian parametrów systemu. 91