
Le S P C Statistical Process Control Surveillance
- Slides: 27
Le S. P. C. Statistical Process Control, Surveillance des Procédés en Continu ou Maîtrise Statistique des Procédés 1
SOMMAIRE UN PEU D’HISTOIRE LA MAITRISE DES PROCESSUS DEFINITION DU MSP CONCEPTS DU SPC CARTE DE CONTROLE 2
UN PEU D’HISTOIRE Années 30 – 50 : Pilotage par Cartes de Contrôle avec Shewhart (Industrie militaire…) Années 60 : Utilisation des Outils statistiques (Industrie Japonaise) Années 70 : Mesures de Capabilité (Industrie Automobile Américaine) Années 80 : Industrie Européenne FORD : Un des Leaders dans la promotion moderne du SPC au niveau mondial 1984 : Application des techniques statistiques dans l’Industrie Française 3
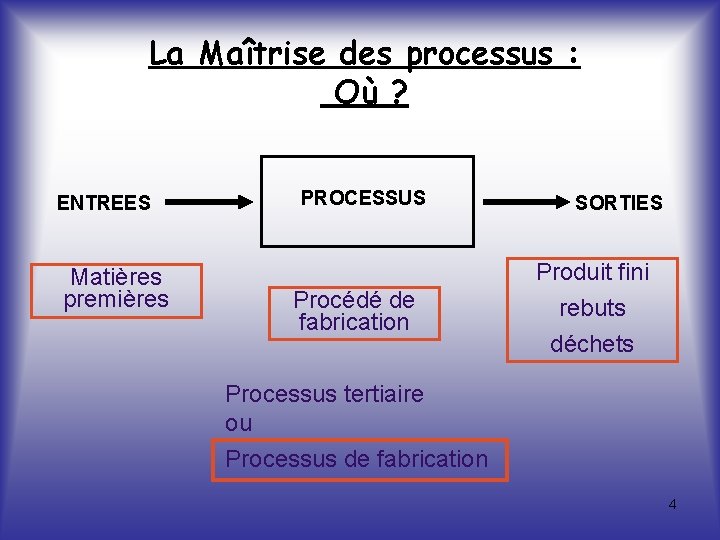
La Maîtrise des processus : Où ? ENTREES Matières premières PROCESSUS Procédé de fabrication SORTIES Produit fini rebuts déchets Processus tertiaire ou Processus de fabrication 4
La Maîtrise des processus : Pourquoi ? ● Maîtriser la qualité client satisfait ● Maîtriser les coûts, la performance santé financière 5
La Maîtrise des processus : Nouveaux défis économiques Concurrence mondialisée : Intégrer les nouvelles réglementations (Europe) : Protéger l'environnement : pollueur = payeur 6
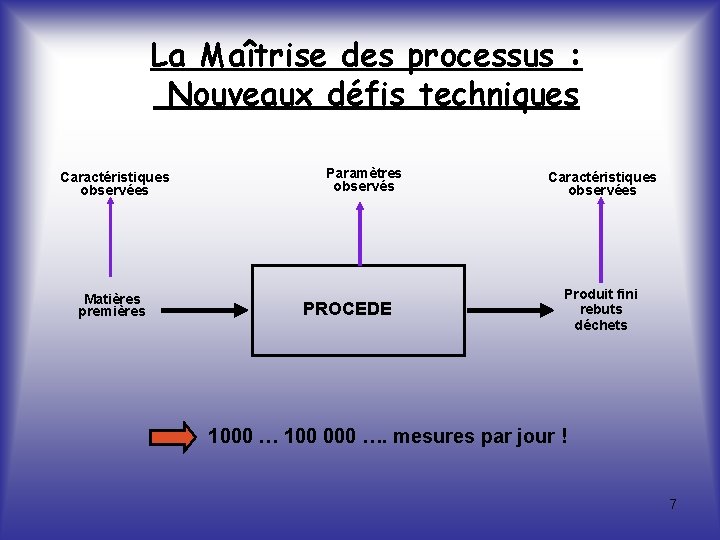
La Maîtrise des processus : Nouveaux défis techniques Caractéristiques observées Matières premières Paramètres observés PROCEDE Caractéristiques observées Produit fini rebuts déchets 1000 … 100 000 …. mesures par jour ! 7
La Maîtrise des processus : Nouveaux défis techniques Des mesures toujours plus nombreuses : Exemples : Réacteur chimique : - 73 variables process - 10 observations/heures Carrosserie automobile : - 150 mesures dimensionnelles (laser) - 1000 caisses de voiture / jour 8
La Maîtrise des processus : Nouveaux défis techniques Des mesures toujours plus nombreuses : Constatation générale : - On est submergé par les données - On n'exploite pas toute l'information disponible - Trop de fausses alertes !! Les outils classiques d'analyse ne suffisent plus 9
DEFINITION DU MSP - MAITRISER - AMELIORER - ASSURER 10
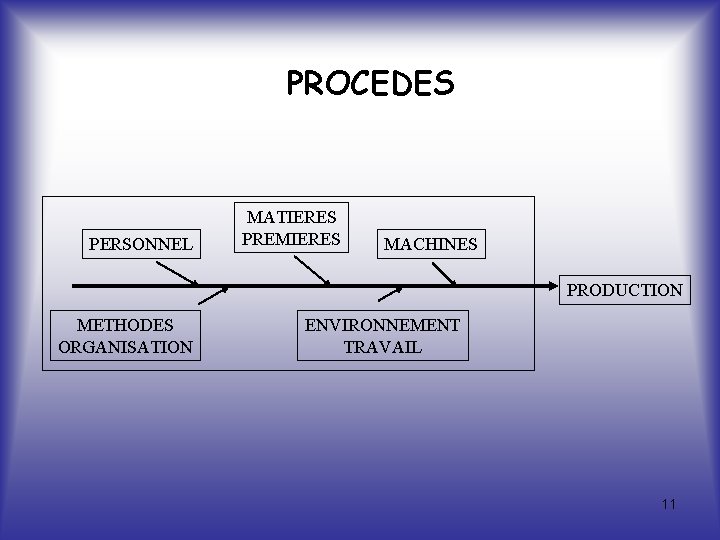
PROCEDES PERSONNEL MATIERES PREMIERES MACHINES PRODUCTION METHODES ORGANISATION ENVIRONNEMENT TRAVAIL 11
LES DIFFERENTES CAUSES ● Causes assignables ● Causes aléatoires ● Causes attribuables ● Causes constantes 12
CONCEPTS DU SPC D'après l'analyse des procédés de fabrication, 5 éléments de base sont la cause de la dispersion. Ils sont désignés par les 5 "M" : ► Machine ► Main d'œuvre ► Matière ► Méthodes ► Milieu 13
L’analyse de la dispersion Causes Communes / Causes Spéciales Deux pièces de la même référence ne sont jamais parfaitement identiques. Les causes fondamentales de cette dispersion sont séparées en : Causes Communes Exemples : Jeux dans la chaîne cinématique de la machine Défaut de la broche de la machine … Causes Spéciales Exemples : - Déréglage d'un outil - Usure d'un outil - Mauvaise lubrification … 14
Les fondamentaux du SPC Etude des Capabilités - Capabilité Machine - Capabilité Procédé - Capabilité Moyen de Contrôle 15
Capabilité Moyen de Contrôle D'où l'étude de : 1. Résolution 2. Justesse 3. Répétabilité 4. Reproductibilité 5. Capabilité 16
CARTE DE CONTROLE 17
CARTE DE CONTROLE Objectifs des Cartes de Contrôle 1. Déterminer 2. Connaître 3. S'assurer 4. Stimuler 18
CARTE DE CONTROLE Le contenu de la Carte de Contrôle Afin d’être exploitable, la CCQ devra présenter : La situation du procédé, La dispersion du procédé, La chronologie des prélèvements, Les causes spéciales Les actions correctives La fréquence d’échantillonnage, La taille des échantillons. 19
CARTE DE CONTROLE Suivi et pilotage des procédés par Cartes de Contrôle - Echantillonnage - Mise en place des Cartes de Contrôle - Pilotages procédés des cartes de controle - Gestion de Traçabilité : Journal de Bord 20
Echantillonnage (Prélèvements) Conditions à remplir : 1. Les pièces d'un même échantillon doivent être produites dans des conditions très similaires sur un très court intervalle de temps. 2. Pas de réglage à l'intérieur d'un même échantillon. 3. Taille des échantillons constante. 4. Il faut que l’opérateur puisse saisir les données. 21
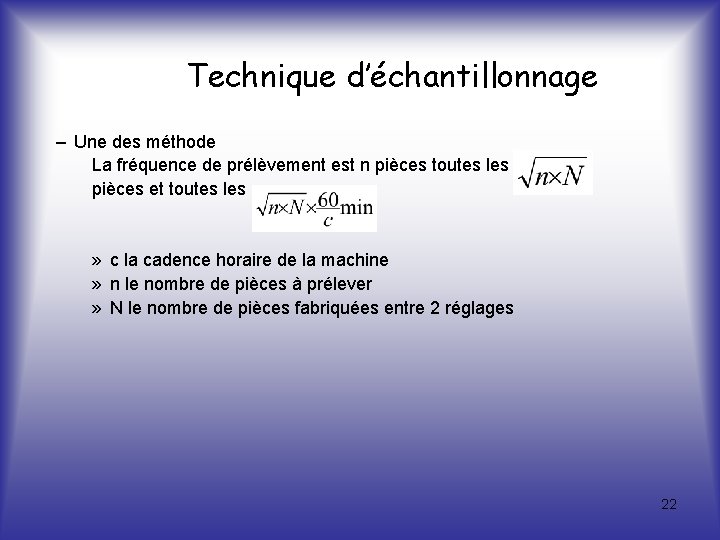
Technique d’échantillonnage – Une des méthode La fréquence de prélèvement est n pièces toutes les pièces et toutes les » c la cadence horaire de la machine » n le nombre de pièces à prélever » N le nombre de pièces fabriquées entre 2 réglages 22
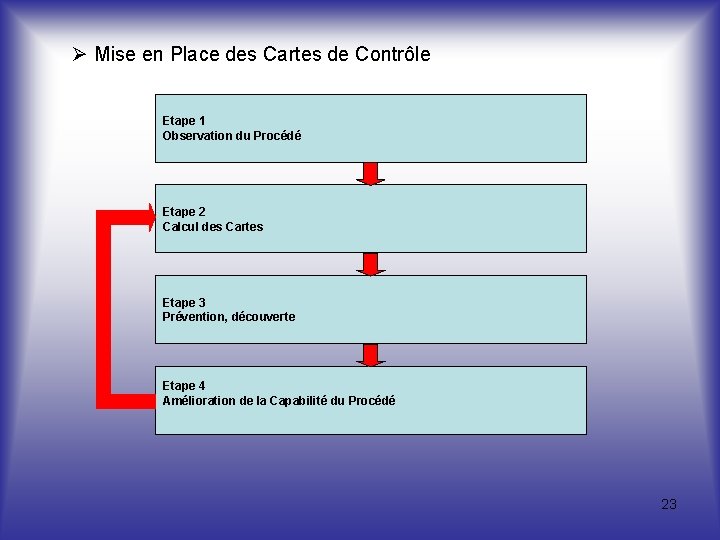
Mise en Place des Cartes de Contrôle Etape 1 Observation du Procédé Etape 2 Calcul des Cartes Etape 3 Prévention, découverte Etape 4 Amélioration de la Capabilité du Procédé 23
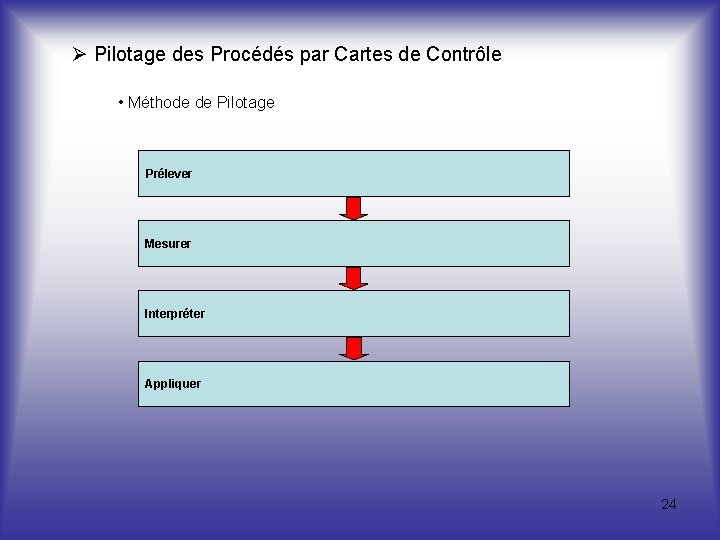
Pilotage des Procédés par Cartes de Contrôle • Méthode de Pilotage Prélever Mesurer Interpréter Appliquer 24
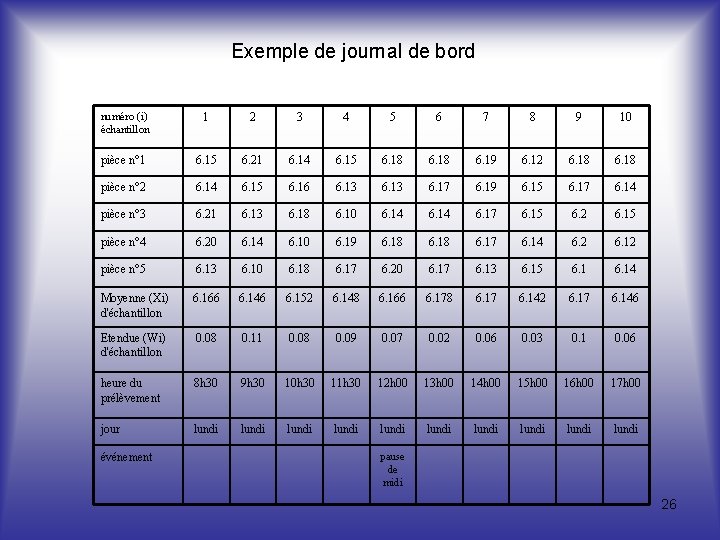
JOURNAL DE BORD Il faut y signaler : . l'heure de prélèvement, . l'heure des pauses et arrêts, . les réglages, . les pannes et incidents, . les changements d'outils, . les changements de lots de matière première, . Les changements d'opérateurs 25
Exemple de journal de bord numéro (i) échantillon 1 2 3 4 5 6 7 8 9 10 pièce n° 1 6. 15 6. 21 6. 14 6. 15 6. 18 6. 19 6. 12 6. 18 pièce n° 2 6. 14 6. 15 6. 16 6. 13 6. 17 6. 19 6. 15 6. 17 6. 14 pièce n° 3 6. 21 6. 13 6. 18 6. 10 6. 14 6. 17 6. 15 6. 2 6. 15 pièce n° 4 6. 20 6. 14 6. 10 6. 19 6. 18 6. 17 6. 14 6. 2 6. 12 pièce n° 5 6. 13 6. 10 6. 18 6. 17 6. 20 6. 17 6. 13 6. 15 6. 14 Moyenne (Xi) d'échantillon 6. 166 6. 146 6. 152 6. 148 6. 166 6. 178 6. 17 6. 142 6. 17 6. 146 Etendue (Wi) d'échantillon 0. 08 0. 11 0. 08 0. 09 0. 07 0. 02 0. 06 0. 03 0. 1 0. 06 heure du prélèvement 8 h 30 9 h 30 10 h 30 11 h 30 12 h 00 13 h 00 14 h 00 15 h 00 16 h 00 17 h 00 jour lundi lundi lundi événement pause de midi 26
CONCLUSION Ses limites : . Les fausses alertes. Non détection ou détection tardive de certains problèmes majeurs. Difficulté d'identification de la cause de dysfonctionnement 27