
LE GEMMA Le GEMMA n Guide dtude des
- Slides: 43
LE GEMMA
Le GEMMA n Guide d'Étude des Modes de Marches et d'Arrêts n Inventé en France (1981) par AFCET n Pourquoi: Besoin d'un vocabulaire commun et précis u Besoin d'une approche guidée u
Utilité du GEMMA n n Permet le recensement et la description des différents états du système, de la mise en route à la production normale. Précise les procédures à mettre en oeuvre après analyse d'une anomalie ou d'un défaut de fonctionnement.
Concept #1 du GEMMA n « Les procédures de marches et d’arrêts ainsi que les procédures en défaillances sont vus par une Partie Commande en ordre de marche. » u Ils concernent le système entier (P. O. + P. C. ) autonome.
Concept #1 du GEMMA n Hypothèses: u La Partie Commande est en ordre de marche avec tous ses organes alimentés. u La Partie Opérative peut être dans un état quelconque (en marche, hors-énergie, . . . ).
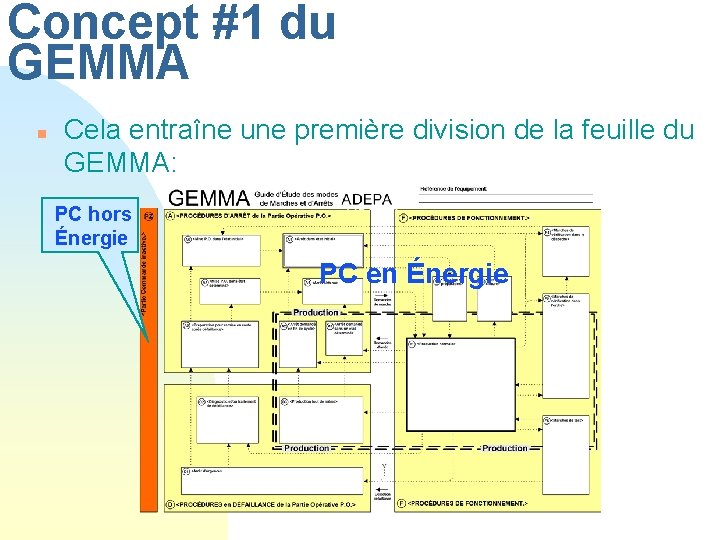
Concept #1 du GEMMA n Cela entraîne une première division de la feuille du GEMMA: PC hors Énergie PC en Énergie
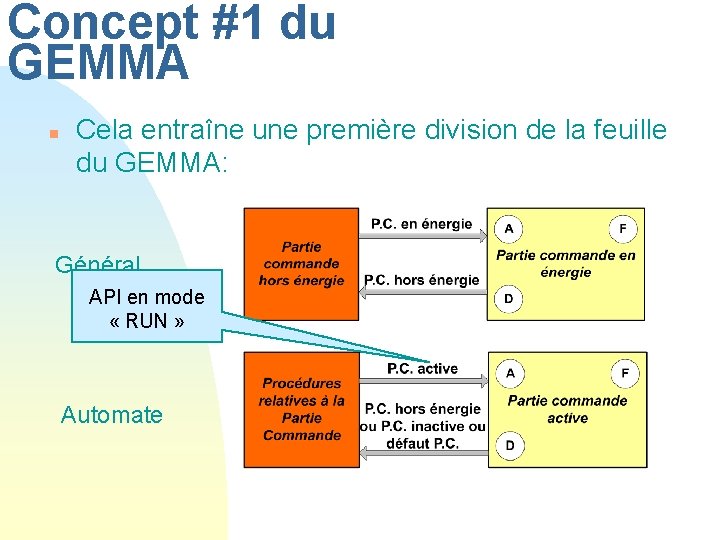
Concept #1 du GEMMA n Cela entraîne une première division de la feuille du GEMMA: Général API en mode « RUN » Automate
Concept #2 du GEMMA n Le critère PRODUCTION u « Le but d’un système automatisé est de produire une valeur ajoutée : Produit entrant PRODUCTION Produit sortant avec valeur ajouté n La production, c'est: Modification des produits, u Manutention, u Stockage, . . . u
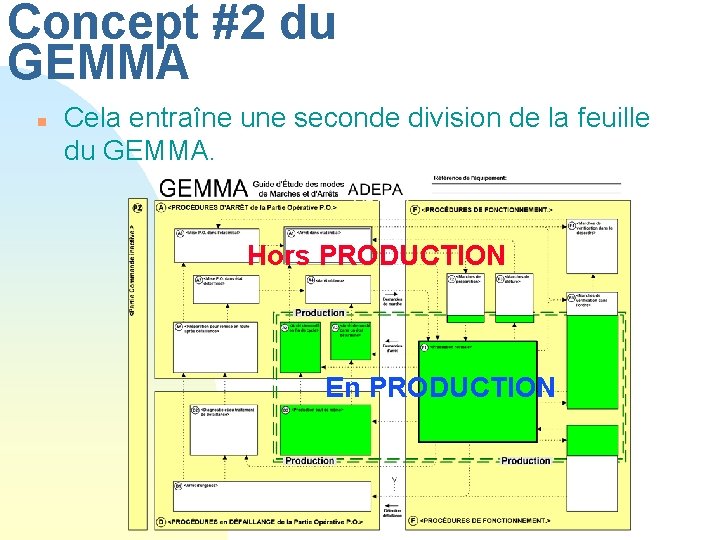
Concept #2 du GEMMA n Cela entraîne une seconde division de la feuille du GEMMA. Hors PRODUCTION En PRODUCTION
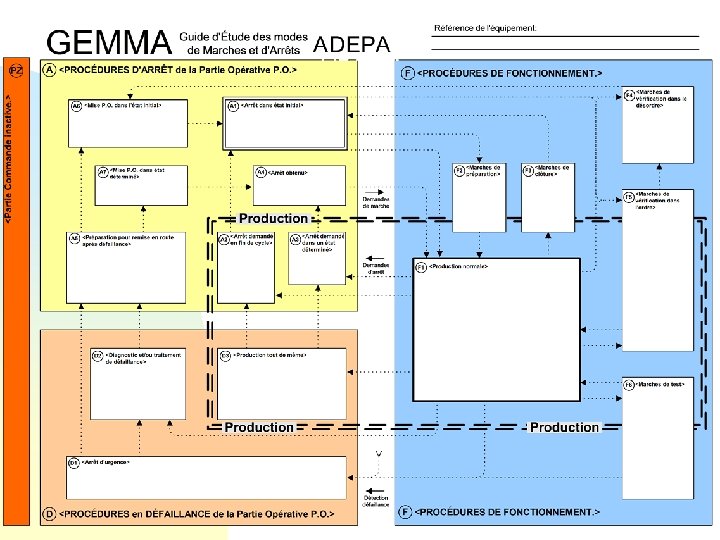
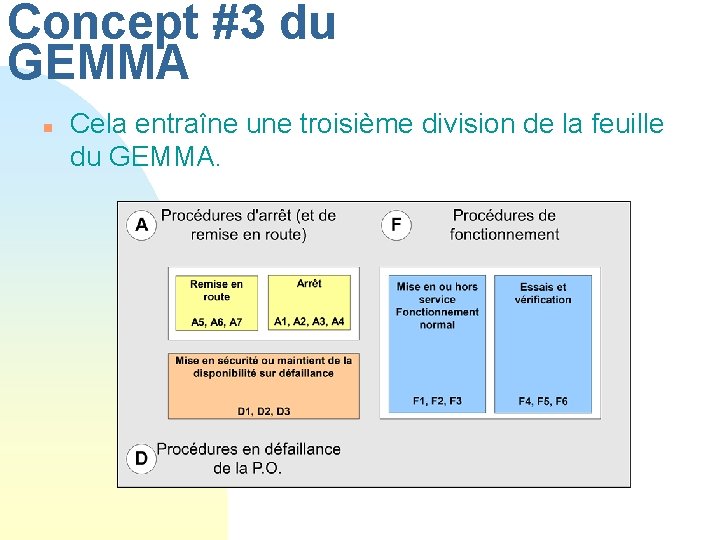
Concept #3 du GEMMA n Il y a 3 grandes familles de modes de marches et d'arrêts u La famille F: Zone “Procédures de fonctionnement” u La famille A: Zone “Procédures d'arrêts” u La famille D: Zone “Procédures de défaillances”
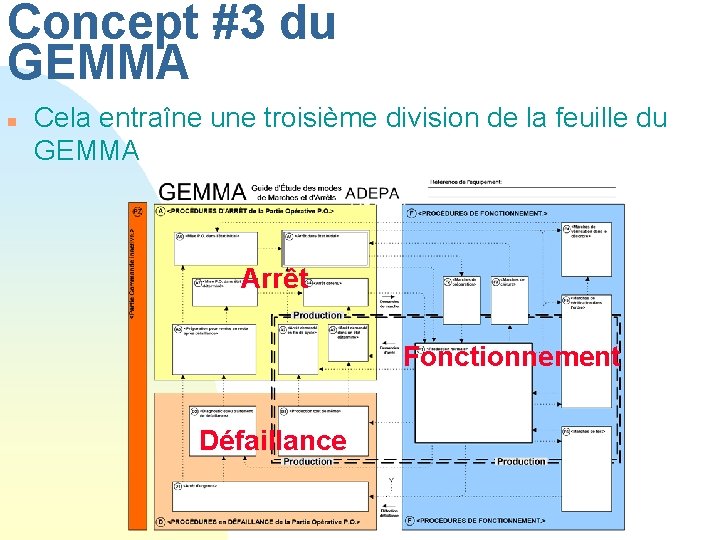
Concept #3 du GEMMA n Cela entraîne une troisième division de la feuille du GEMMA Arrêt Fonctionnement Défaillance
Concept #3 du GEMMA n Cela entraîne une troisième division de la feuille du GEMMA.
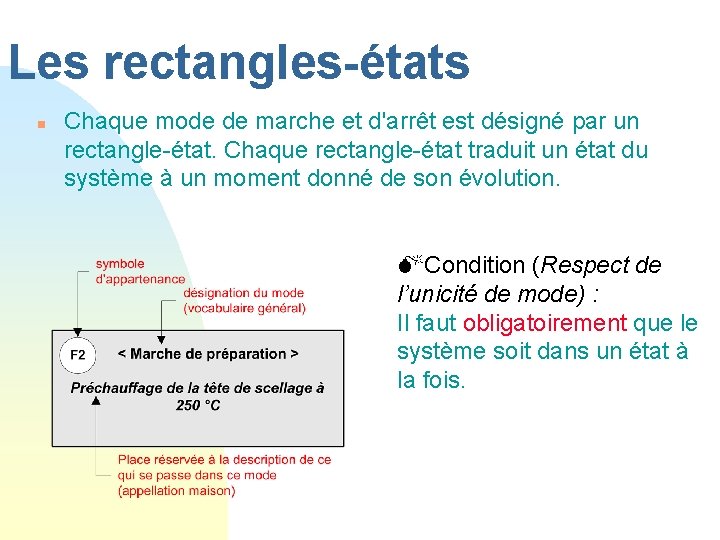
Les rectangles-états n Chaque mode de marche et d'arrêt est désigné par un rectangle-état. Chaque rectangle-état traduit un état du système à un moment donné de son évolution. MCondition (Respect de l’unicité de mode) : Il faut obligatoirement que le système soit dans un état à la fois.
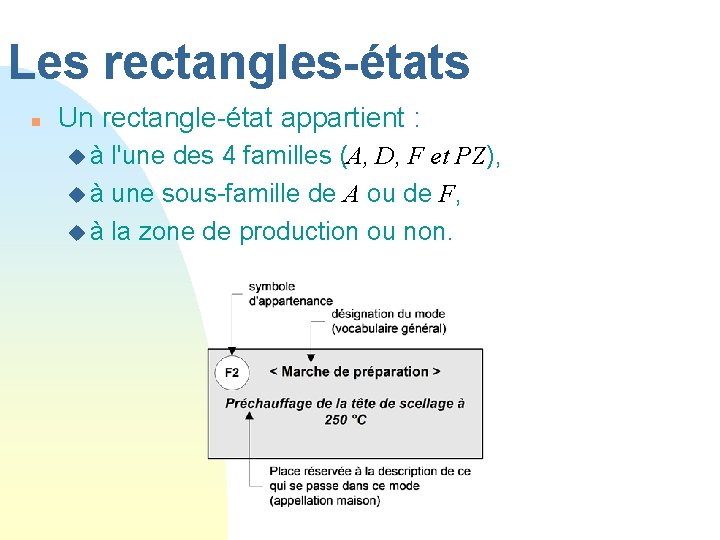
Les rectangles-états n Un rectangle-état appartient : u à l'une des 4 familles (A, D, F et PZ), u à une sous-famille de A ou de F, u à la zone de production ou non.
Les rectangles états n Il y a 16 rectangles au total : u 6 dans la famille F u 7 dans la famille A u 3 dans la famille D n Les principales possibilités de liaisons entre les rectangles-états sont suggérées par un trait discontinu assorti d’une flèche indiquant le sens de l’évolution la plus courante.
Procédures d'arrêt (Famille A)
Famille A: Procédures d'arrêt n On retrouve ici tous les modes ou états qui conduisent à un arrêt du système pour des raisons EXTÉRIEURES u Fin de la journée de travail u Manque de matière n ARRÊT NORMAL
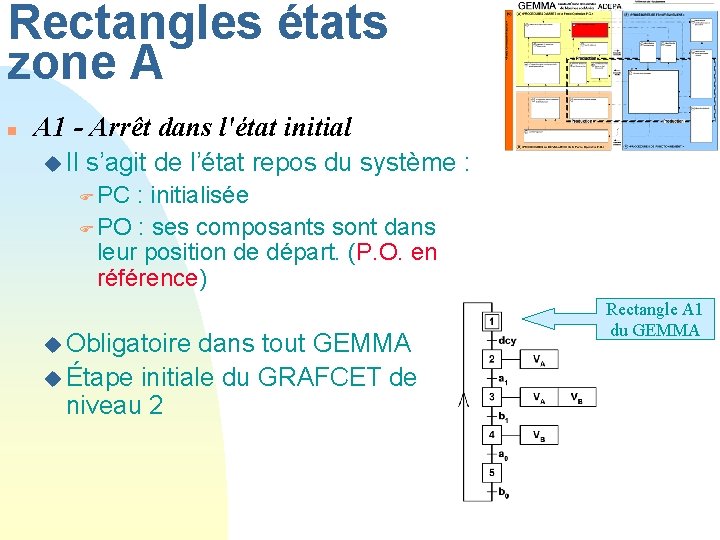
Rectangles états zone A n A 1 - Arrêt dans l'état initial u Il s’agit de l’état repos du système : F PC : initialisée F PO : ses composants sont dans leur position de départ. (P. O. en référence) u Obligatoire dans tout GEMMA u Étape initiale du GRAFCET de niveau 2 Rectangle A 1 du GEMMA
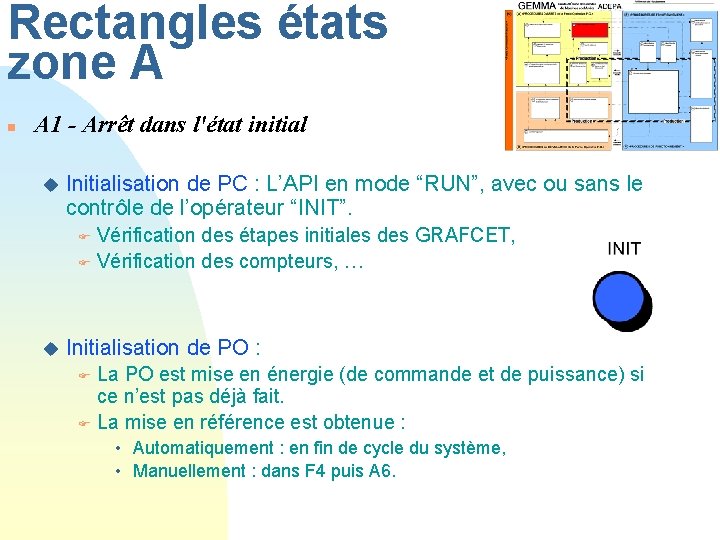
Rectangles états zone A n A 1 - Arrêt dans l'état initial u Initialisation de PC : L’API en mode “RUN”, avec ou sans le contrôle de l’opérateur “INIT”. Vérification des étapes initiales des GRAFCET, F Vérification des compteurs, … F u Initialisation de PO : La PO est mise en énergie (de commande et de puissance) si ce n’est pas déjà fait. F La mise en référence est obtenue : F • Automatiquement : en fin de cycle du système, • Manuellement : dans F 4 puis A 6.
Rectangles états zone A n A 1 - Arrêt dans l'état initial u 10 m Remarque : Mise en énergie de la PO F Energie pour commander les entrées des pré -actionneurs (distributeurs, contacteurs, …) = faible puissance. (± 5 V, ou 3 At). h = 100 m F Energie de puissance : l’énergie nécessaire pour mettre en mouvement les actionneurs. Il s’agit de l’énergie électrique, pneumatique ou hydraulique. (380 V ou 800 At).
Rectangles états zone A n A 2 - Arrêt demandé en fin de cycle u État transitoire vers l'état A 1 u Mémorisation de la demande d'arrêt u Le cycle en cours doit se terminer pour retour aux conditions initiales. u Pour aller de F 1 ou D 3 à A 2 : F Avoir demandé la fin du cycle : FCY
Rectangles états zone A n A 3 - Arrêt demandé dans un état déterminé L’état d’arrêt est en général différent de celui attendu en fin de cycle. u S’obtient par le figeage de la situation : u Figeage immédiat : F/G 4 : (*) F Figeage dans une situation donnée : F/G 4 : (X 20) F u A 3 est un état transitoire vers l'état A 4. u Pour aller de F 1 ou D 3 à A 2 : F Avoir demandé le figeage : FIG
Rectangles états zone A n A 4 - Arrêt obtenu L'automatisme est arrêté dans un état autre que la position de référence. u L’arrêt peut être programmé : u En fin de cycle; F En fin de séquence; F En fin d’étape (figeage). F u Pour sortir de A 4 et aller vres F 1: F Avoir enlevé le figeage : DFIG
Rectangles états zone A n n A 5 - Préparation de remise en route après défaillance Toute opération nécessaire pour la remise en route du système. u Comprend généralement: F u Opérations souvent manuelles: F u dégagement, nettoyage, . . . Intervention de l'opérateur Pour arriver dans A 5 : F D 1 ou D 2 L’API reste actif, mais la PO est bloquée. u La PO peut être ou non en énergie pour faciliter les réglages. u
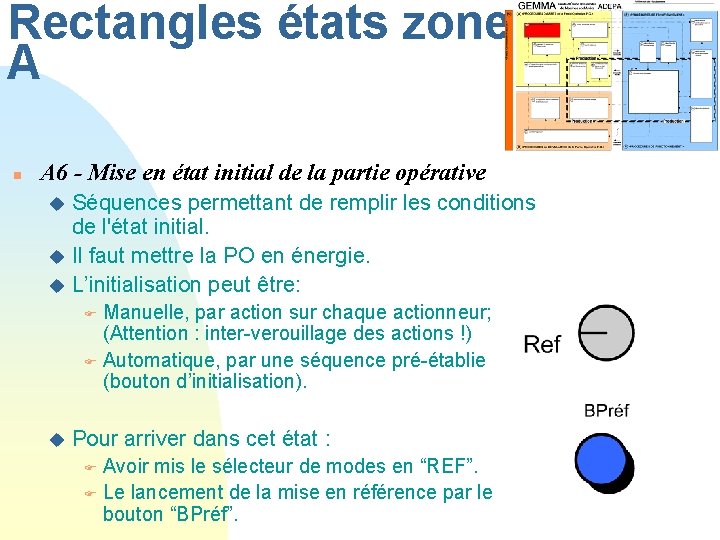
Rectangles états zone A n A 6 - Mise en état initial de la partie opérative Séquences permettant de remplir les conditions de l'état initial. u Il faut mettre la PO en énergie. u L’initialisation peut être: u Manuelle, par action sur chaque actionneur; (Attention : inter-verouillage des actions !) F Automatique, par une séquence pré-établie (bouton d’initialisation). F u Pour arriver dans cet état : Avoir mis le sélecteur de modes en “REF”. F Le lancement de la mise en référence par le bouton “BPréf”. F
Rectangles états zone A) n A 7 - Mise de la partie opérative dans un état déterminé u Séquences permettant de remplir les conditions d'un l'état autre que l'état initial u Généralement de façon manuelle
Procédures de fonctionnement n n On retrouve ici tous les modes ou états qui sont indispensables à l'obtention de la valeur ajoutée. On ne produit pas dans tous les modes de cette famille: u Modes préparatoires, u Modes de réglages et de test.
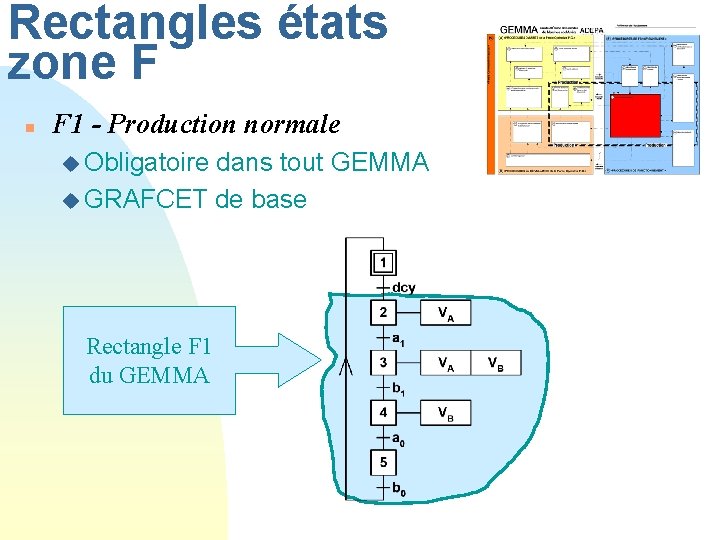
Rectangles états zone F n F 1 - Production normale u Obligatoire dans tout GEMMA u GRAFCET de base Rectangle F 1 du GEMMA
Rectangles états zone F n F 1 - Production normale u En général : F Pour arriver dans F 1, on a : • Condition nécessaire : MODE choisi : “mode AUTO” et • PO en énregie, conditions initiales, … • AUTORISATION de l’opérateur : “DCY” F Pour quitter F 1, on a : • DEMANDE de l’opérateur : “FCY” ou “ACY”
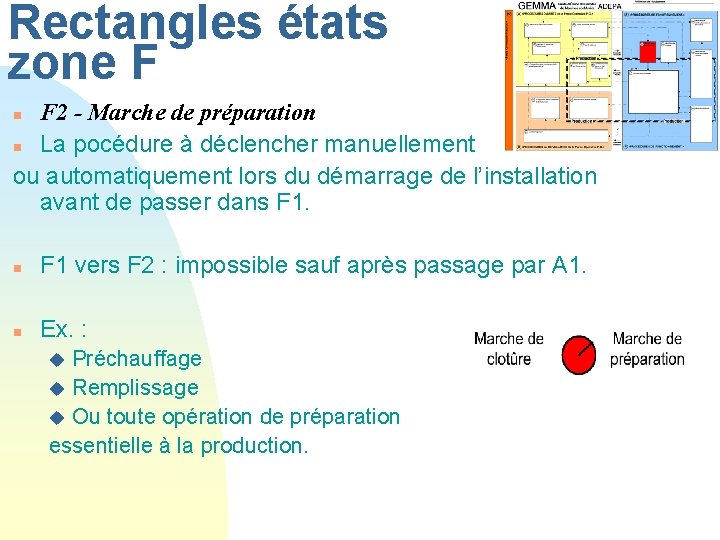
Rectangles états zone F F 2 - Marche de préparation n La pocédure à déclencher manuellement ou automatiquement lors du démarrage de l’installation avant de passer dans F 1. n n F 1 vers F 2 : impossible sauf après passage par A 1. n Ex. : Préchauffage u Remplissage u Ou toute opération de préparation essentielle à la production. u
Rectangles états zone F n F 2 - Marche de préparation u En général : F Pour arriver dans F 2, on a : • MODE choisi : “mode MP”
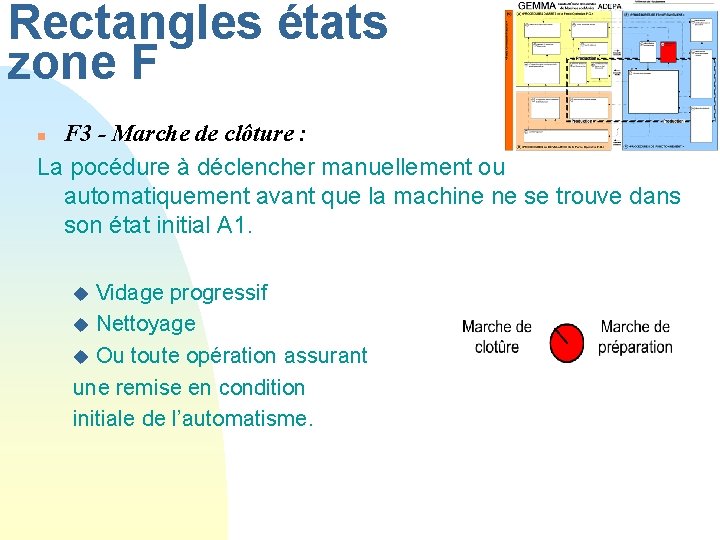
Rectangles états zone F F 3 - Marche de clôture : La pocédure à déclencher manuellement ou automatiquement avant que la machine ne se trouve dans son état initial A 1. n Vidage progressif u Nettoyage u Ou toute opération assurant une remise en condition initiale de l’automatisme. u
Rectangles états zone F n F 3 - Marche de clôture u En général : Pour arriver dans F 3, on a : • MODE choisi : “MC” et • AUTORISATION de l’opérateur : “ACY”
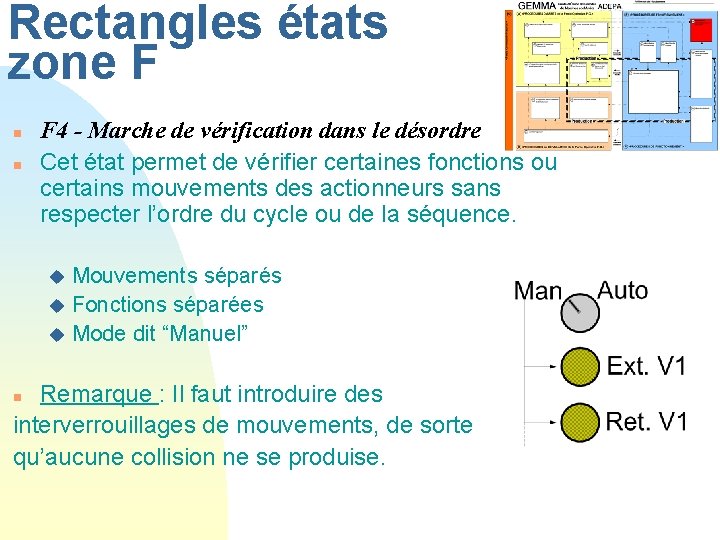
Rectangles états zone F n n F 4 - Marche de vérification dans le désordre Cet état permet de vérifier certaines fonctions ou certains mouvements des actionneurs sans respecter l’ordre du cycle ou de la séquence. Mouvements séparés u Fonctions séparées u Mode dit “Manuel” u Remarque : Il faut introduire des interverrouillages de mouvements, de sorte qu’aucune collision ne se produise. n
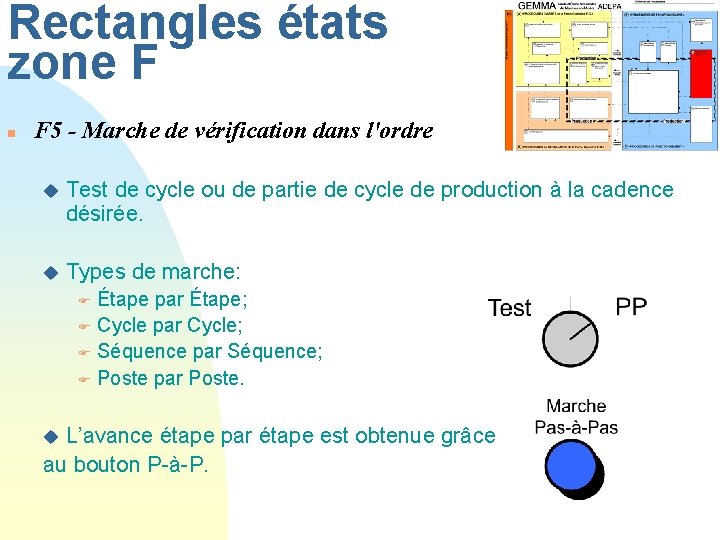
Rectangles états zone F n F 5 - Marche de vérification dans l'ordre u Test de cycle ou de partie de cycle de production à la cadence désirée. u Types de marche: Étape par Étape; F Cycle par Cycle; F Séquence par Séquence; F Poste par Poste. F L’avance étape par étape est obtenue grâce au bouton P-à-P. u
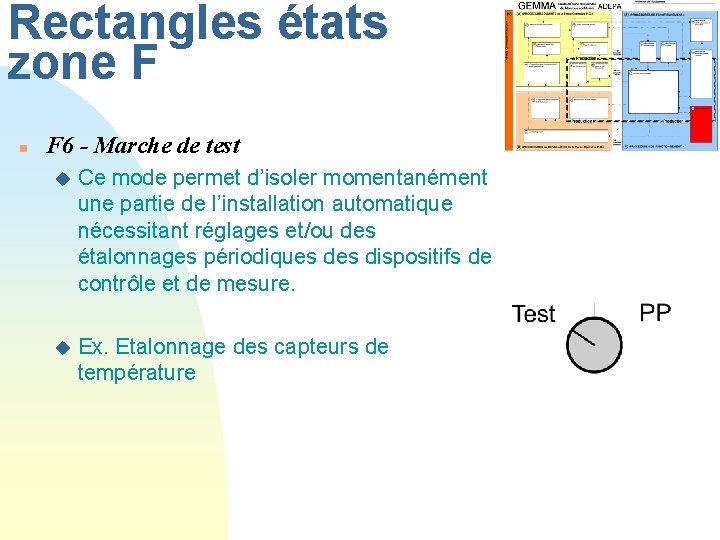
Rectangles états zone F n F 6 - Marche de test u Ce mode permet d’isoler momentanément une partie de l’installation automatique nécessitant réglages et/ou des étalonnages périodiques dispositifs de contrôle et de mesure. u Ex. Etalonnage des capteurs de température
Famille D: Procédures de défaillance n On retrouve ici tous les états conduisants à (ou traduisant) un arrêt du système pour des raisons INTÉRIEURES. u Arrêts d'urgence u Défaillance de la partie opérative
Rectangles états zone D n D 1 - Arrêt d'urgence u Déclenché : Manuellement : action sur le bouton “coup de poing” F Automatiquement : suite à défaut de la PO (mise hors énergie accidentelle, par ex. ) F u Procédures prévues pour la PO : Arrêt immédiat ou différé F Séquence de dégagement de la PO F… F u Procédures prévues pour la PR : Déclencher une alarme sonore, … F Afficher des messages appropriés, F… F
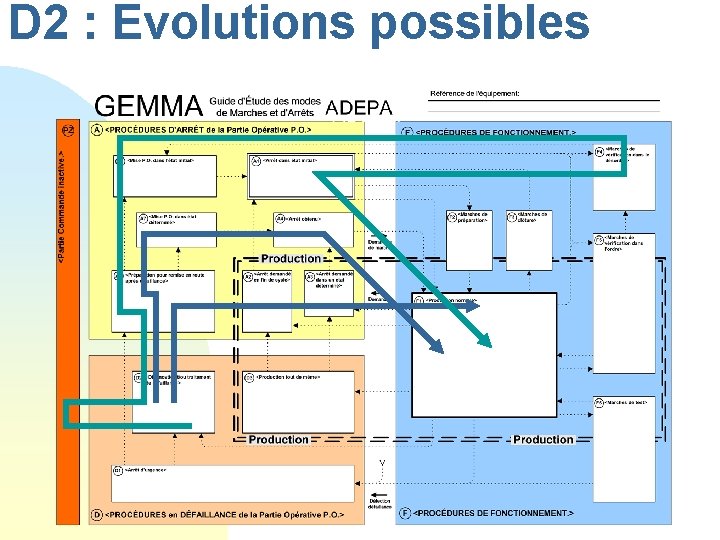
Rectangles états zone D n D 2 - Diagnostic et/ou traitement de la défaillance u Tous les actionneurs sont arrêtés. u Examen et réparation u Intervention humaine
D 2 : Evolutions possibles
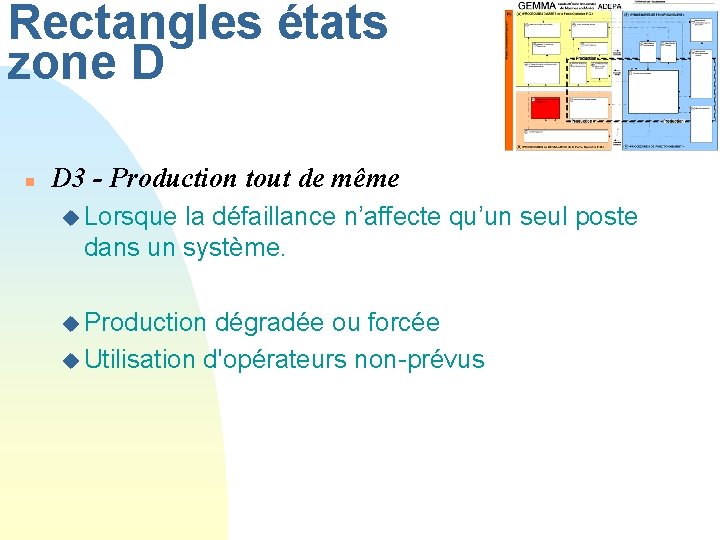
Rectangles états zone D n D 3 - Production tout de même u Lorsque la défaillance n’affecte qu’un seul poste dans un système. u Production dégradée ou forcée u Utilisation d'opérateurs non-prévus
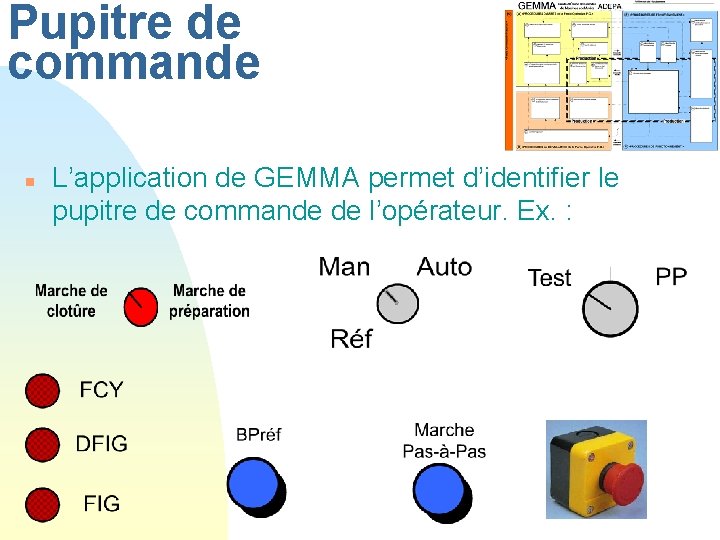
Pupitre de commande n L’application de GEMMA permet d’identifier le pupitre de commande de l’opérateur. Ex. :