
Lapovn Pat mezi dokonovac zpsoby obrbn kdy k
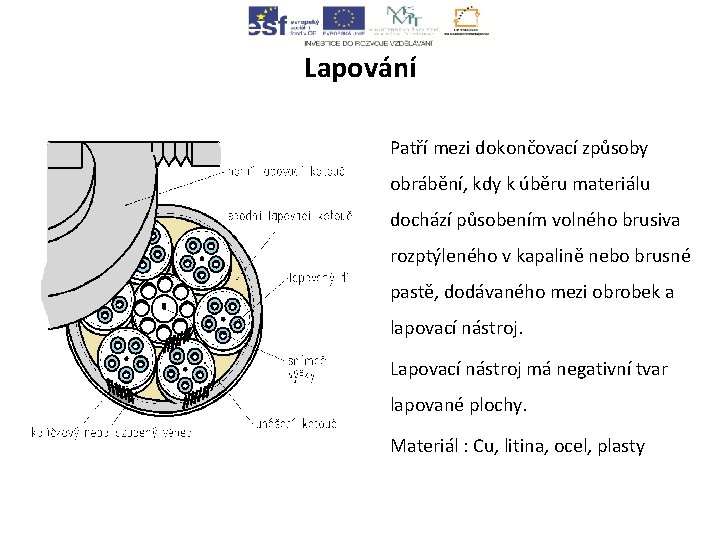
Lapování Patří mezi dokončovací způsoby obrábění, kdy k úběru materiálu dochází působením volného brusiva rozptýleného v kapalině nebo brusné pastě, dodávaného mezi obrobek a lapovací nástroj. Lapovací nástroj má negativní tvar lapované plochy. Materiál : Cu, litina, ocel, plasty
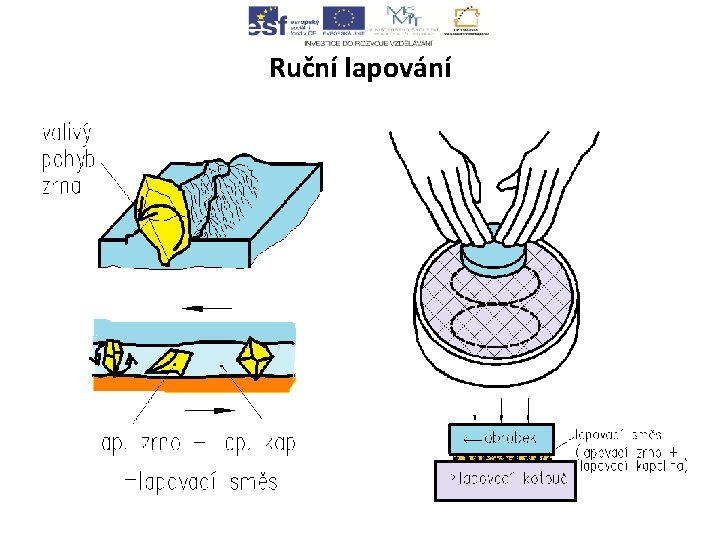
Ruční lapování
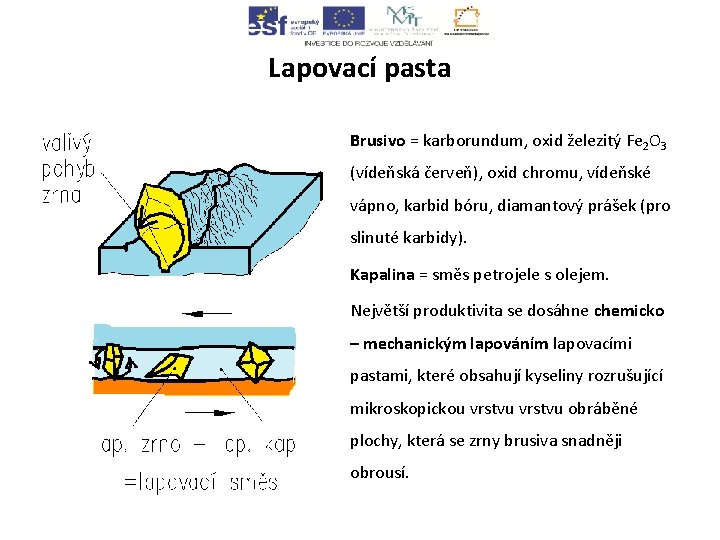
Lapovací pasta Brusivo = karborundum, oxid železitý Fe 2 O 3 (vídeňská červeň), oxid chromu, vídeňské vápno, karbid bóru, diamantový prášek (pro slinuté karbidy). Kapalina = směs petrojele s olejem. Největší produktivita se dosáhne chemicko – mechanickým lapováním lapovacími pastami, které obsahují kyseliny rozrušující mikroskopickou vrstvu obráběné plochy, která se zrny brusiva snadněji obrousí.
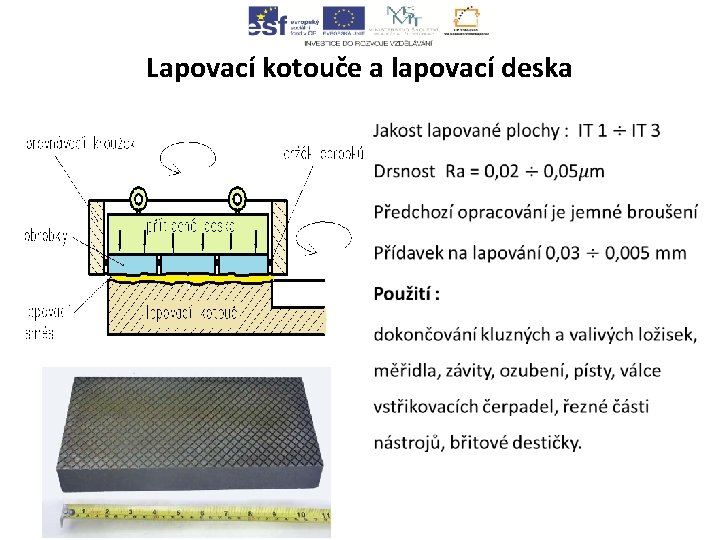
Lapovací kotouče a lapovací deska •
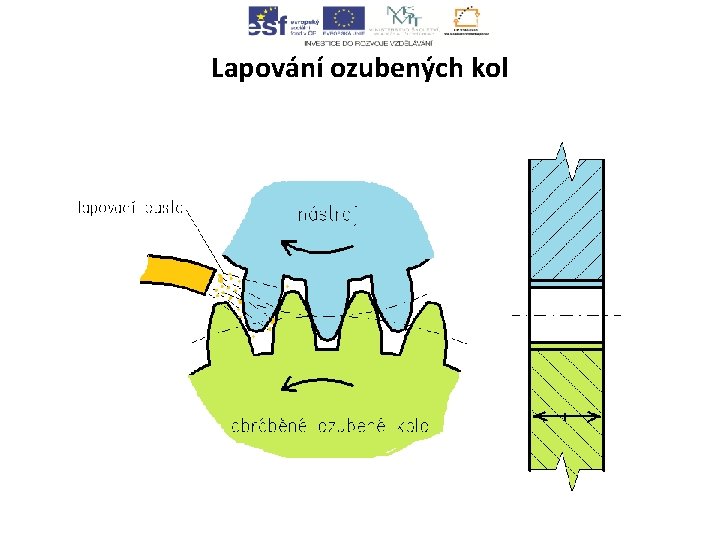
Lapování ozubených kol
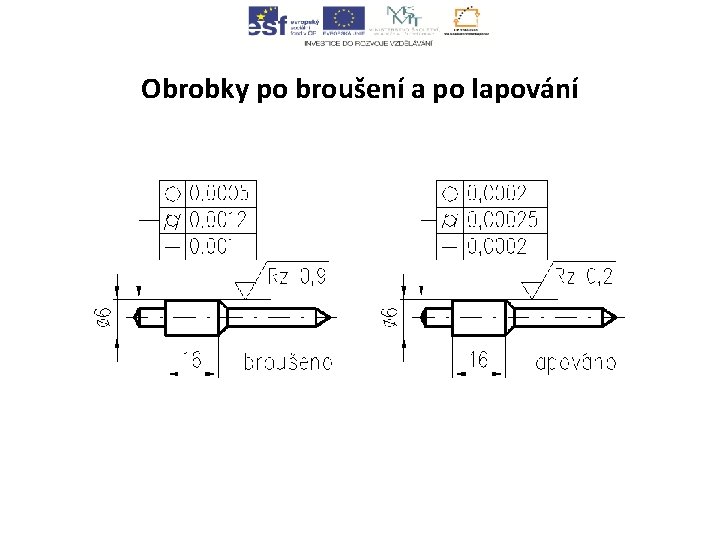
Obrobky po broušení a po lapování
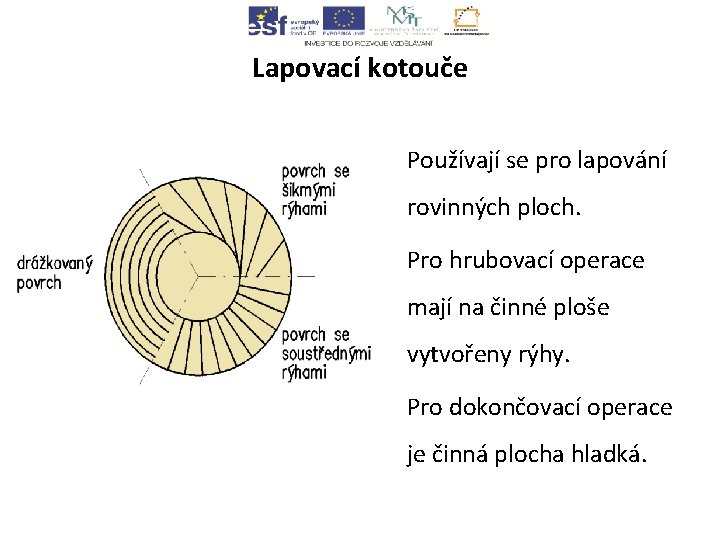
Lapovací kotouče Používají se pro lapování rovinných ploch. Pro hrubovací operace mají na činné ploše vytvořeny rýhy. Pro dokončovací operace je činná plocha hladká.
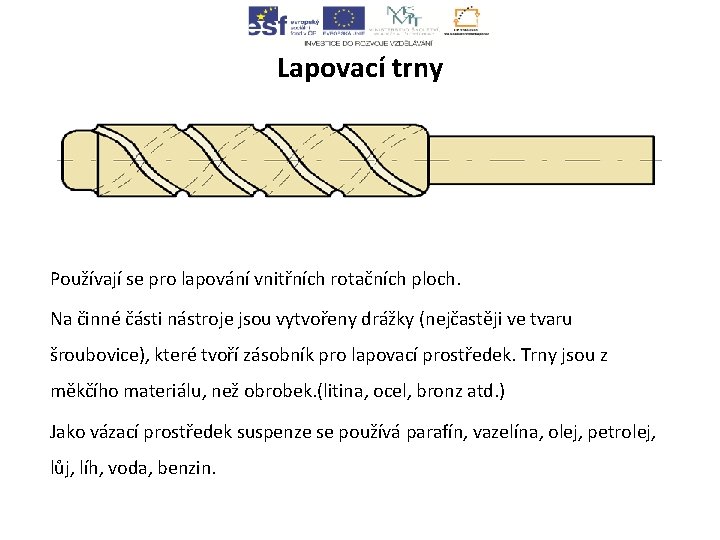
Lapovací trny Používají se pro lapování vnitřních rotačních ploch. Na činné části nástroje jsou vytvořeny drážky (nejčastěji ve tvaru šroubovice), které tvoří zásobník pro lapovací prostředek. Trny jsou z měkčího materiálu, než obrobek. (litina, ocel, bronz atd. ) Jako vázací prostředek suspenze se používá parafín, vazelína, olej, petrolej, lůj, líh, voda, benzin.
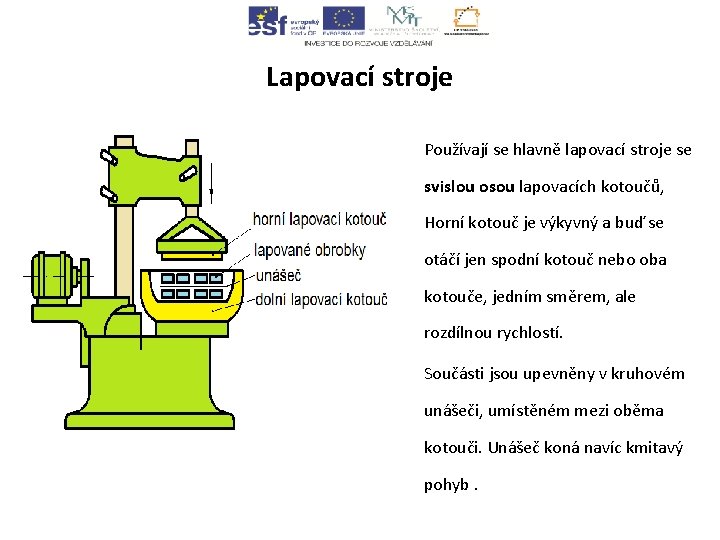
Lapovací stroje Používají se hlavně lapovací stroje se svislou osou lapovacích kotoučů, Horní kotouč je výkyvný a buď se otáčí jen spodní kotouč nebo oba kotouče, jedním směrem, ale rozdílnou rychlostí. Součásti jsou upevněny v kruhovém unášeči, umístěném mezi oběma kotouči. Unášeč koná navíc kmitavý pohyb.
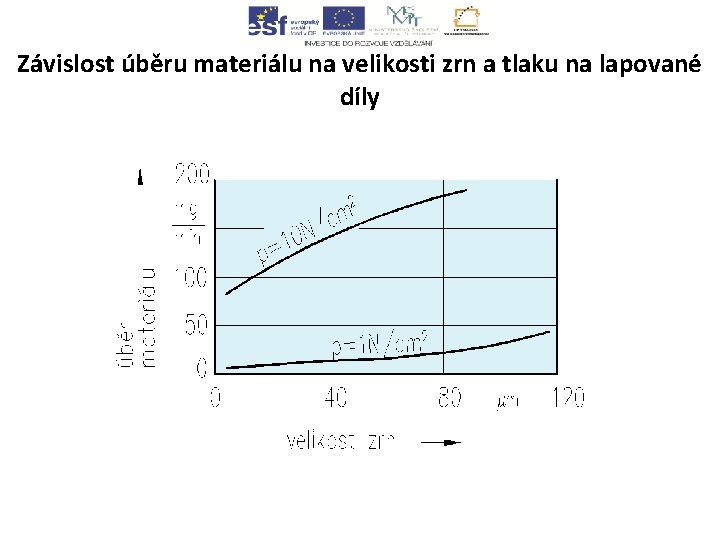
Závislost úběru materiálu na velikosti zrn a tlaku na lapované díly
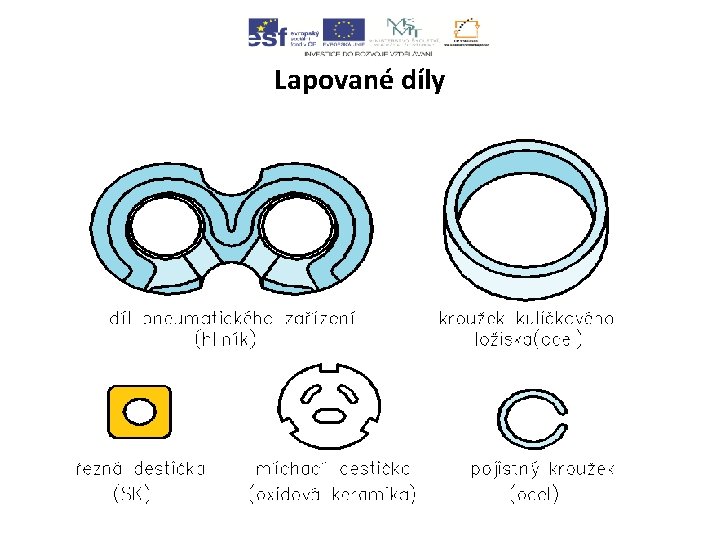
Lapované díly
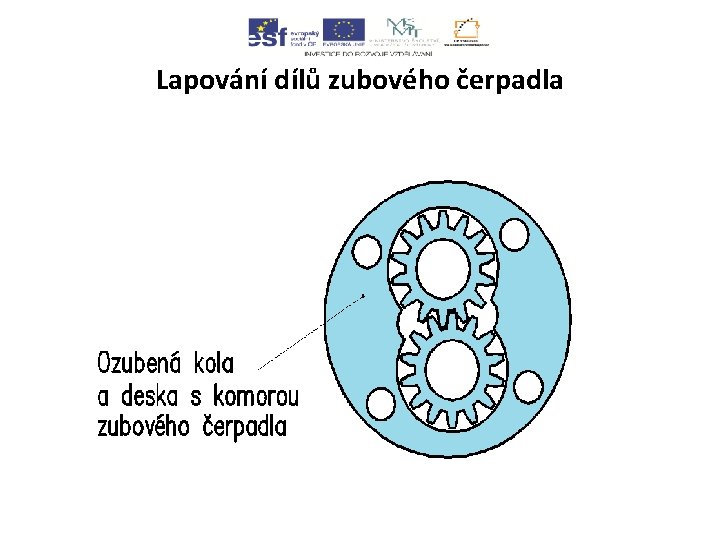
Lapování dílů zubového čerpadla
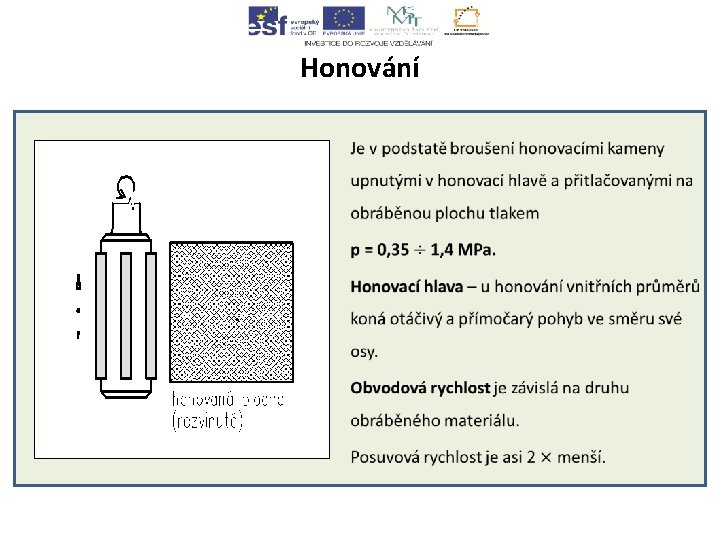
Honování •
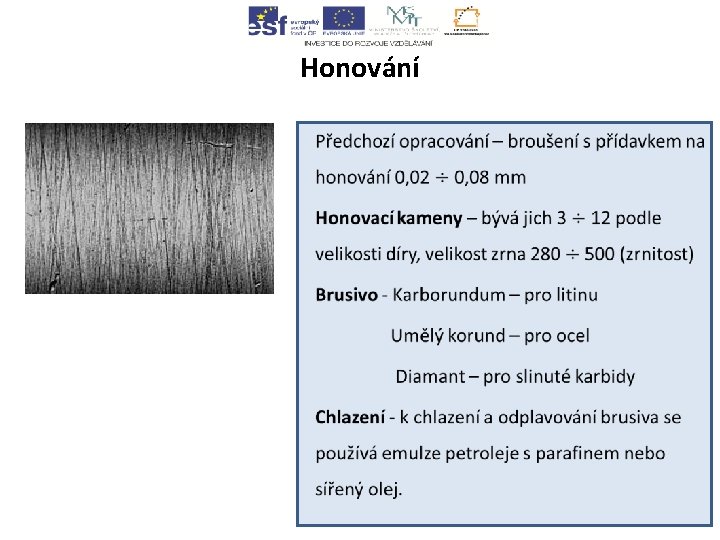
Honování •
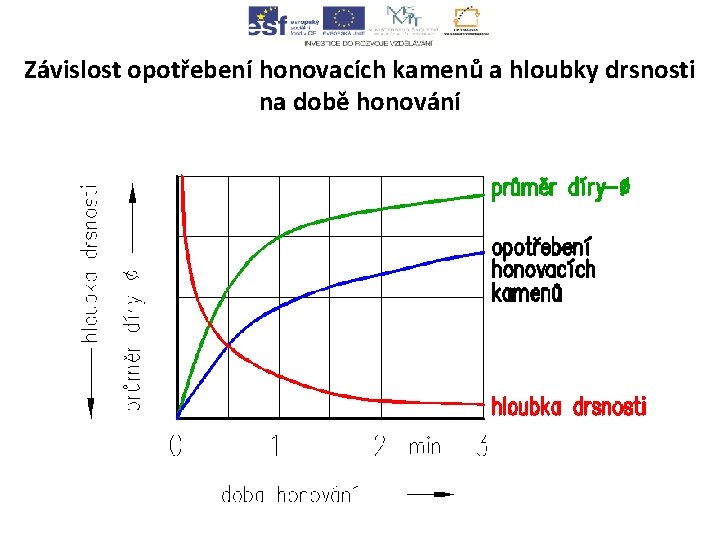
Závislost opotřebení honovacích kamenů a hloubky drsnosti na době honování
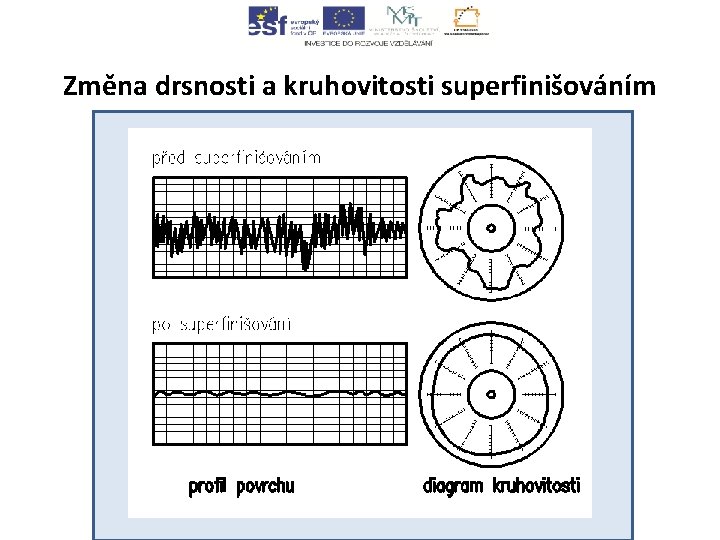
Změna drsnosti a kruhovitosti superfinišováním
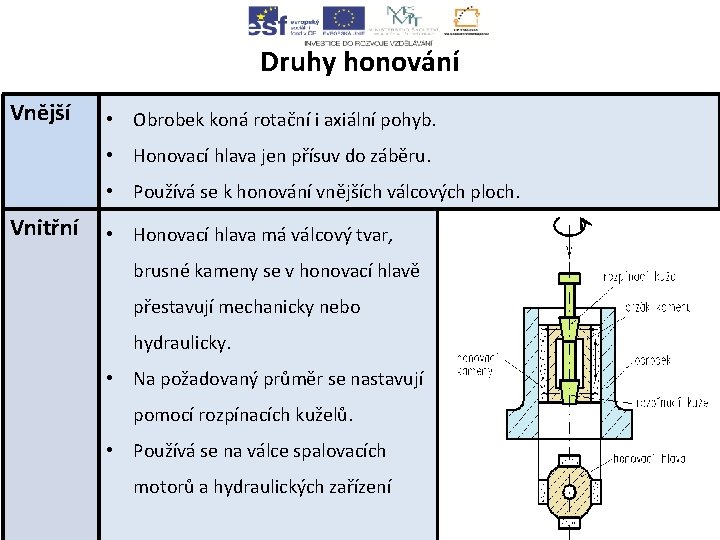
Druhy honování Vnější • Obrobek koná rotační i axiální pohyb. • Honovací hlava jen přísuv do záběru. • Používá se k honování vnějších válcových ploch. Vnitřní • Honovací hlava má válcový tvar, brusné kameny se v honovací hlavě přestavují mechanicky nebo hydraulicky. • Na požadovaný průměr se nastavují pomocí rozpínacích kuželů. • Používá se na válce spalovacích motorů a hydraulických zařízení
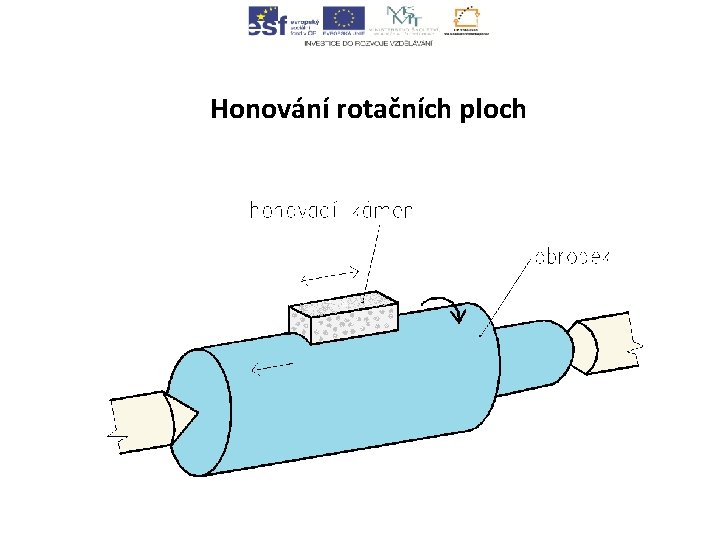
Honování rotačních ploch
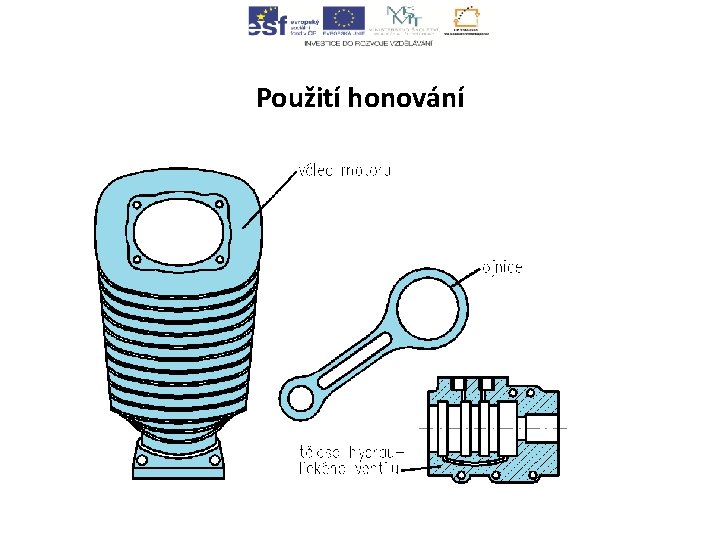
Použití honování
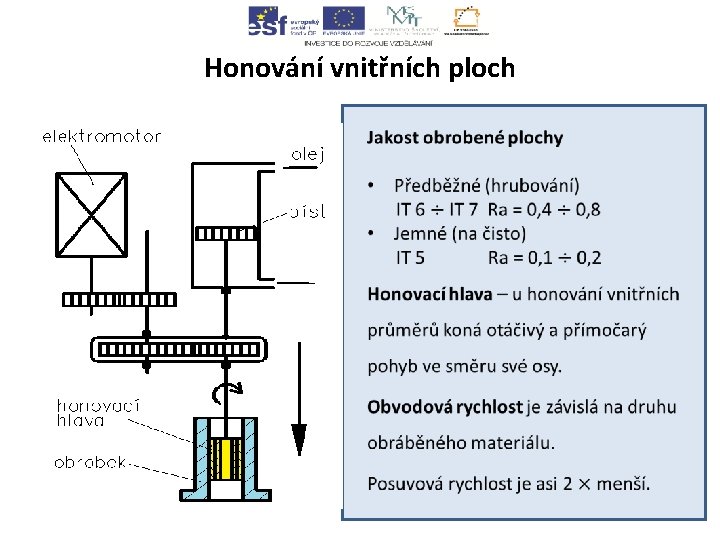
Honování vnitřních ploch •
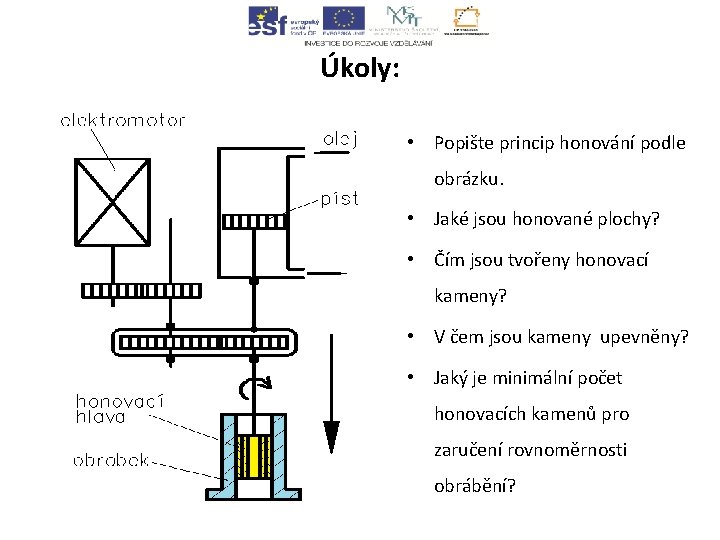
Úkoly: • Popište princip honování podle obrázku. • Jaké jsou honované plochy? • Čím jsou tvořeny honovací kameny? • V čem jsou kameny upevněny? • Jaký je minimální počet honovacích kamenů pro zaručení rovnoměrnosti obrábění?
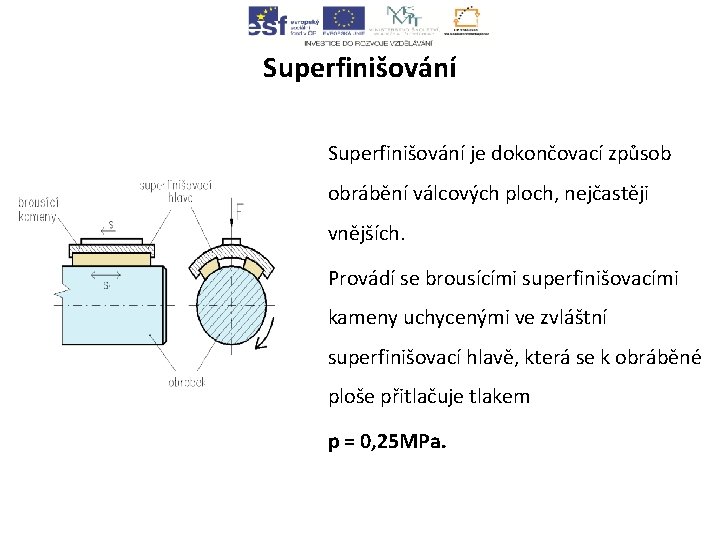
Superfinišování je dokončovací způsob obrábění válcových ploch, nejčastěji vnějších. Provádí se brousícími superfinišovacími kameny uchycenými ve zvláštní superfinišovací hlavě, která se k obráběné ploše přitlačuje tlakem p = 0, 25 MPa.
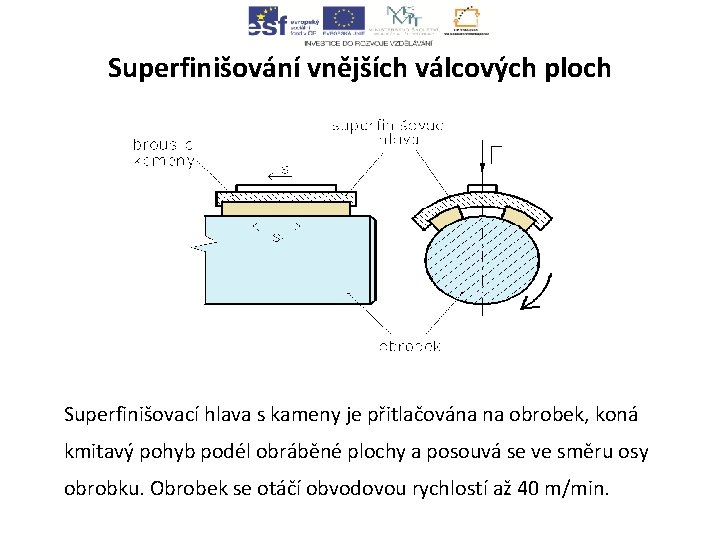
Superfinišování vnějších válcových ploch Superfinišovací hlava s kameny je přitlačována na obrobek, koná kmitavý pohyb podél obráběné plochy a posouvá se ve směru osy obrobku. Obrobek se otáčí obvodovou rychlostí až 40 m/min.
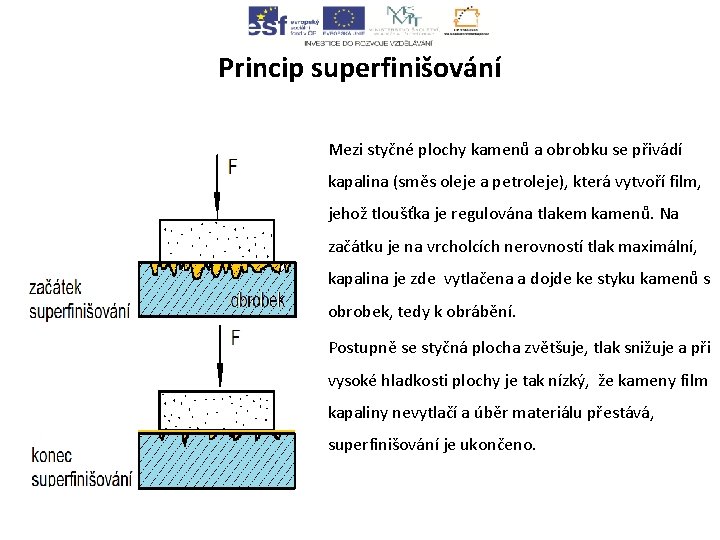
Princip superfinišování Mezi styčné plochy kamenů a obrobku se přivádí kapalina (směs oleje a petroleje), která vytvoří film, jehož tloušťka je regulována tlakem kamenů. Na začátku je na vrcholcích nerovností tlak maximální, kapalina je zde vytlačena a dojde ke styku kamenů s obrobek, tedy k obrábění. Postupně se styčná plocha zvětšuje, tlak snižuje a při vysoké hladkosti plochy je tak nízký, že kameny film kapaliny nevytlačí a úběr materiálu přestává, superfinišování je ukončeno.
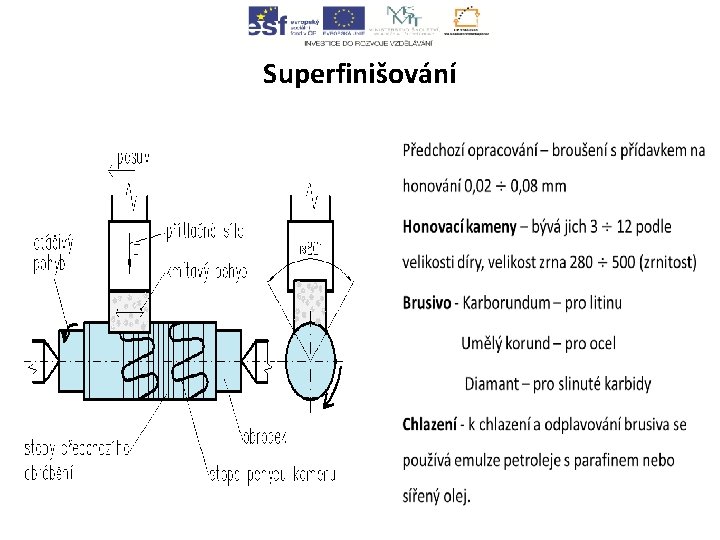
Superfinišování •
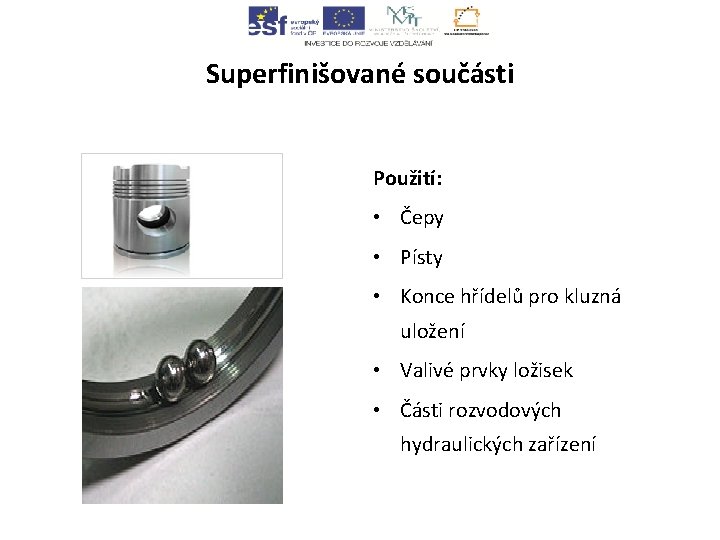
Superfinišované součásti Použití: • Čepy • Písty • Konce hřídelů pro kluzná uložení • Valivé prvky ložisek • Části rozvodových hydraulických zařízení
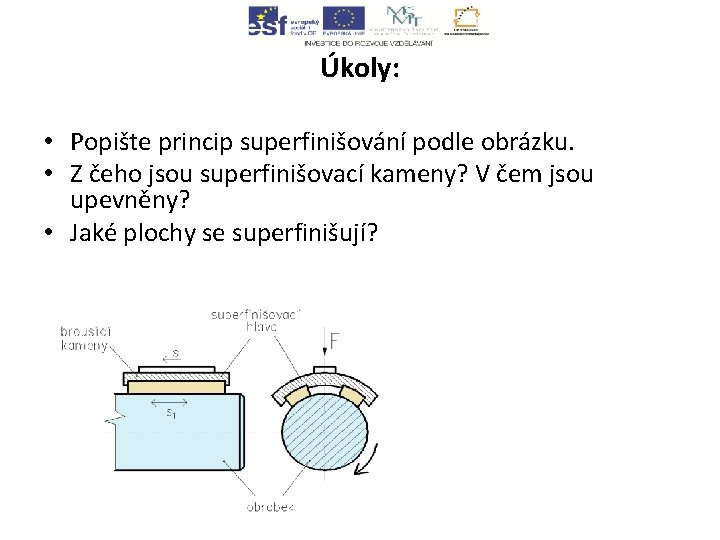
Úkoly: • Popište princip superfinišování podle obrázku. • Z čeho jsou superfinišovací kameny? V čem jsou upevněny? • Jaké plochy se superfinišují?
- Slides: 27