
La rduction des temps de changement de srie
- Slides: 38
La réduction des temps de changement de série La méthode SMED Conférence du 19 juillet 2007 AFIM Aquitaine Christian BOILLET AD’MISSIONS c. boillet@free. fr 06 81 51 99 38 1
Pré-requis • Le SMED est un outil méthodologique qui doit se traduire par des chantiers fédérateurs et motivants – Impliquant personnel de terrain : fabrication et maintenance – Rassemblant les expériences – Utilisant des moyens conviviaux de vidéo et simulation – Apportant des approches en communication pour motiver et former AD’MISSIONS 2
Sommaire § Le SMED : un outil pour vos démarches de progrès § Les étapes de la méthode § Le cas des changements longs § Les supports de formalisation AD’MISSIONS 3
Le SMED: Single Minute Exchange of Die Le changement de série en moins de 10 minutes Temps de changement de série – Temps qui s’écoule entre : la dernière pièce « bonne » d ’une série et la première pièce « bonne » de la série suivante – Durée pendant laquelle la ligne ne peut pas produire AD’MISSIONS 4
Le SMED s’intègre à l ’Excellence Industrielle L’objectif : se rapprocher de la production idéale § Produire ce que veulent les clients § Produire seulement la quantité voulue § Produire avec une qualité parfaite § Produire sans délai § Produire sans gaspillage, rebut ou perte § Produire en favorisant la motivation du personnel AD’MISSIONS 5
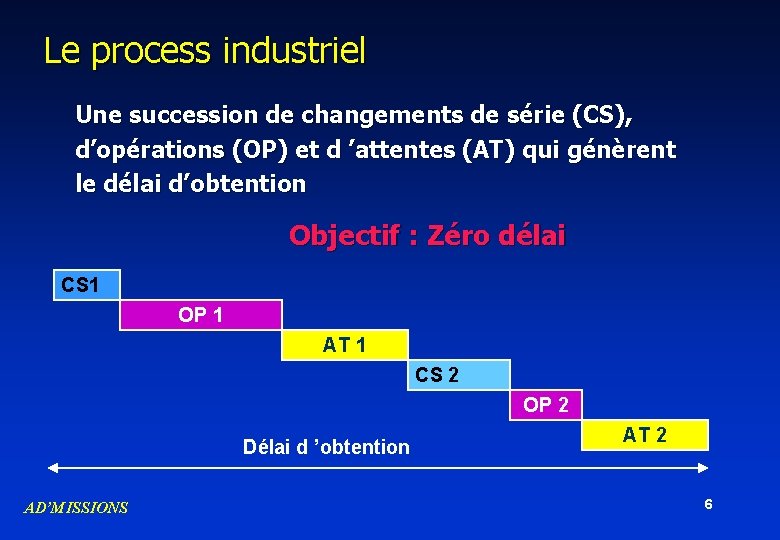
Le process industriel Une succession de changements de série (CS), d’opérations (OP) et d ’attentes (AT) qui génèrent le délai d’obtention Objectif : Zéro délai CS 1 OP 1 AT 1 CS 2 OP 2 Délai d ’obtention AD’MISSIONS AT 2 6
Les tailles des lots Une optimisation économique entre: § Coûts des stocks de produits finis ou aval – coûts de fabrication, magasinage, assurance, capital immobilisé, invendus… § Coûts de changement de série – Coûts main d ’œuvre, machine pendant l’arrêt, pièces d’essai Nécessité: être flexible, produire juste à temps juste ce qu’il faut pour les clients AD’MISSIONS 7
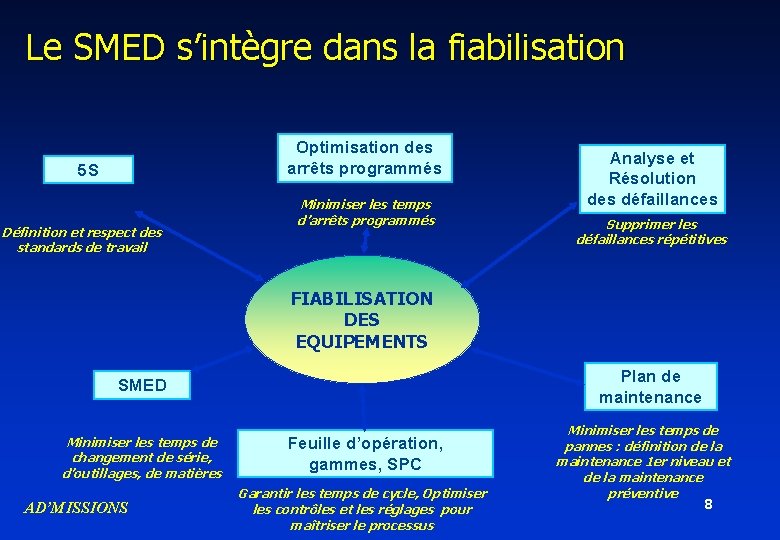
Le SMED s’intègre dans la fiabilisation Optimisation des arrêts programmés 5 S Définition et respect des standards de travail Minimiser les temps d’arrêts programmés Analyse et Résolution des défaillances Supprimer les défaillances répétitives FIABILISATION DES EQUIPEMENTS Plan de maintenance SMED Minimiser les temps de changement de série, d’outillages, de matières AD’MISSIONS Feuille d’opération, gammes, SPC Garantir les temps de cycle, Optimiser les contrôles et les réglages pour maîtriser le processus Minimiser les temps de pannes : définition de la maintenance 1 er niveau et de la maintenance préventive 8
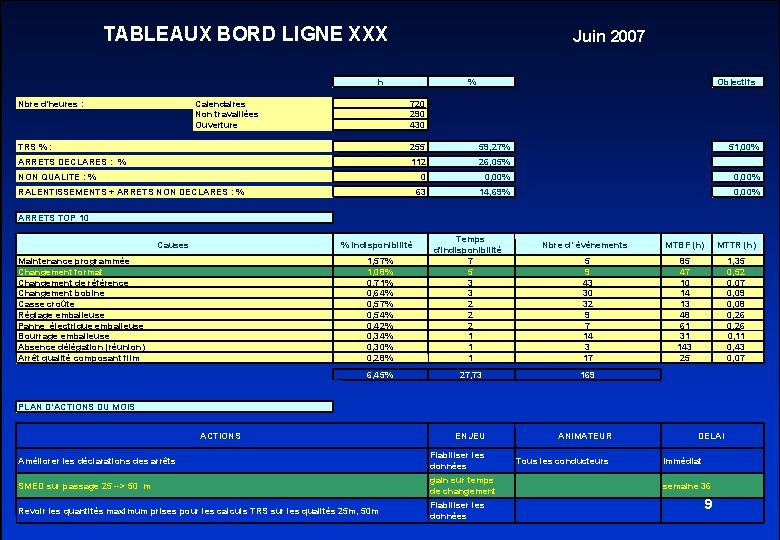
TABLEAUX BORD LIGNE XXX Juin 2007 h Nbre d'heures : Calendaires Non travaillées Ouverture % Objectifs 720 290 430 TRS % : 255 59, 27% ARRETS DECLARES : % 112 26, 05% 0 0, 00% 63 14, 69% 0, 00% NON QUALITE : % RALENTISSEMENTS + ARRETS NON DECLARES : % 51, 00% ARRETS TOP 10 Causes 1, 57% 1, 08% 0, 71% 0, 64% 0, 57% 0, 54% 0, 42% 0, 34% 0, 30% 0, 28% Temps d'indisponibilité 7 5 3 3 2 2 2 1 1 1 6, 45% 27, 73 169 ENJEU ANIMATEUR % indisponibilité Maintenance programmée Changement format Changement de référence Changement bobine Casse croûte Réglage emballeuse Panne électrique emballeuse Bourrage emballeuse Absence délégation (réunion) Arrêt qualité composant film Nbre d‘ événements MTBF (h) MTTR (h) 5 9 43 30 32 9 7 14 3 17 85 47 10 14 13 48 61 31 143 25 1, 35 0, 52 0, 07 0, 09 0, 08 0, 26 0, 11 0, 43 0, 07 PLAN D'ACTIONS DU MOIS ACTIONS Améliorer les déclarations des arrêts Fiabiliser les données SMED sur passage 25 --> 50 m gain sur temps de changement Revoir les quantités maximum prises pour les calculs TRS sur les qualités 25 m, 50 m Fiabiliser les données Tous les conducteurs DELAI Immédiat semaine 36 9
Sommaire § Le SMED : un outil pour vos démarches de progrès § Les étapes de la méthode § Le cas des changements longs § Les supports de formalisation AD’MISSIONS 10
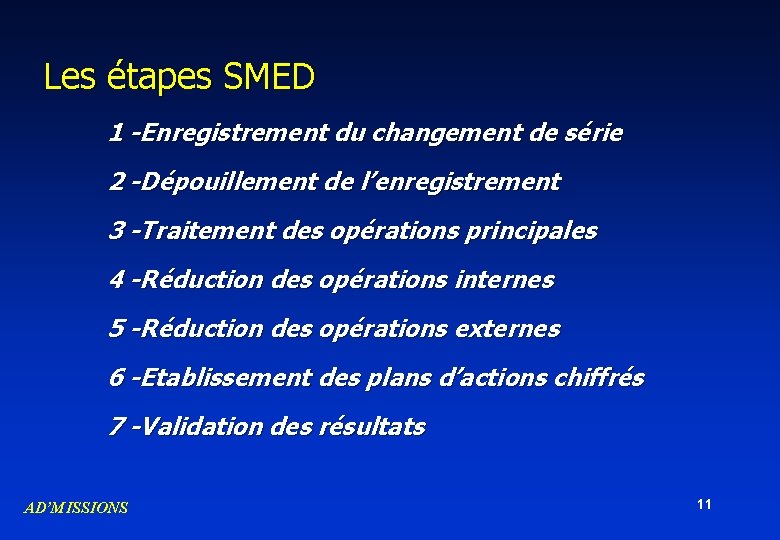
Les étapes SMED 1 -Enregistrement du changement de série 2 -Dépouillement de l’enregistrement 3 -Traitement des opérations principales 4 -Réduction des opérations internes 5 -Réduction des opérations externes 6 -Etablissement des plans d’actions chiffrés 7 -Validation des résultats AD’MISSIONS 11
1 - Enregistrement du changement de série Vidéo (fixe ou mobile) Mesure du temps (dans le champ de la caméra) Rythme de travail habituel AD’MISSIONS 12
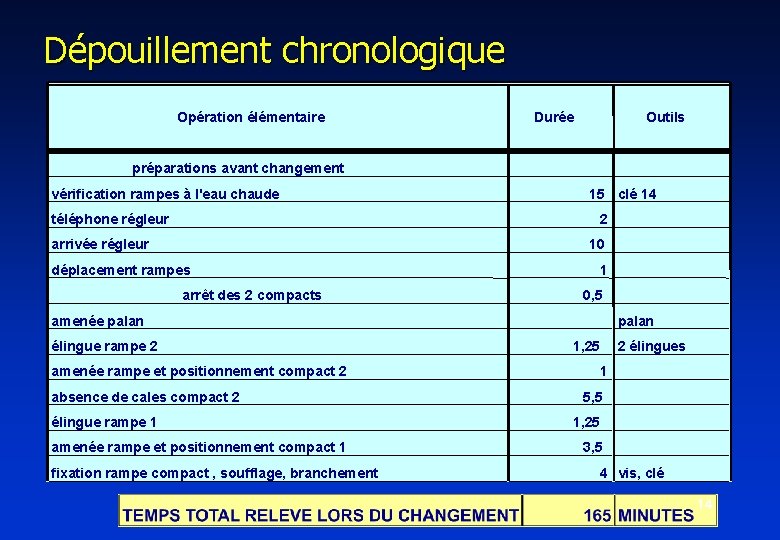
2 - Dépouillement de l ’enregistrement 1 - Dépouillement chronologique -Lecture de la bande enregistrée (2/3 fois) -Inscription des opérations sur une grille: • Opérations élémentaires • Temps moyen par opération • Outils nécessaires AD’MISSIONS 13
Dépouillement chronologique Opération élémentaire Outils Durée préparations avant changement vérification rampes à l'eau chaude téléphone régleur 15 clé 14 2 arrivée régleur 10 déplacement rampes arrêt des 2 compacts 1 0, 5 amenée palan élingue rampe 2 amenée rampe et positionnement compact 2 absence de cales compact 2 élingue rampe 1 amenée rampe et positionnement compact 1 fixation rampe compact , soufflage, branchement palan 1, 25 2 élingues 1 5, 5 1, 25 3, 5 4 vis, clé 14
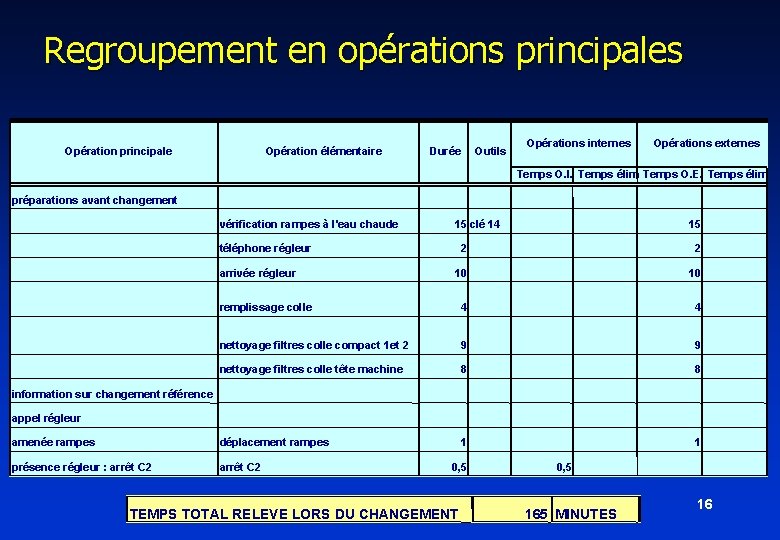
2 - Dépouillement de l ’enregistrement 2 - Regroupement en opérations principales homogènes -Distinction entre: Opérations internes : machine à l ’arrêt Opérations externes : machine en marche AD’MISSIONS 15
Regroupement en opérations principales Opération principale Opération élémentaire Durée Outils Opérations internes Opérations externes Temps O. I. Temps élim Temps O. E. Temps élim préparations avant changement vérification rampes à l'eau chaude 15 clé 14 téléphone régleur 15 2 2 10 10 remplissage colle 4 4 nettoyage filtres colle compact 1 et 2 9 9 nettoyage filtres colle tête machine 8 8 amenée rampes déplacement rampes 1 1 présence régleur : arrêt C 2 arrivée régleur information sur changement référence appel régleur 0, 5 TEMPS TOTAL RELEVE LORS DU CHANGEMENT 0, 5 165 MINUTES 16
3 - Traitement des opérations principales Trois questions 1 -Peut-on faire l’opération en marche ? 2 -Aurait-on pu la faire avant que la série précédente ne soit terminée ? 3 -Pourrait-on la faire après démarrage de la nouvelle série ? But: transformer le maximum d ’opérations internes AD’MISSIONS en opérations externes 17
3 - Traitement des opérations principales Idées d ’améliorations Objectif 1 : réduire la durée des opérations internes Objectif 2 : réduire la durée des opérations externes Premier chiffrage prévisionnel du temps de changement de série après transformations et AD’MISSIONS améliorations 18
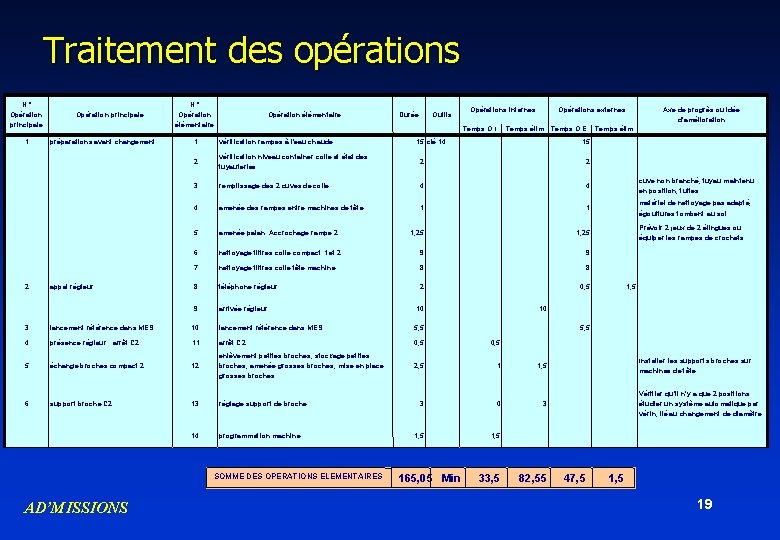
Traitement des opérations N ° Opération principale 1 2 Opération principale préparations avant changement appel régleur N ° Opération élémentaire Durée Outils Opérations internes Temps O. I. Opérations externes Temps élim Temps O. E. Temps élim 1 vérification rampes à l'eau chaude 2 vérification niveau container colle et état des tuyauteries 15 clé 14 15 2 2 3 remplissage des 2 cuves de colle 4 4 cuve non branché, tuyau maintenu en position, fuites 4 amenée des rampes entre machines de tête 1 1 matériel de nettoyage pas adapté, égouttures tombent au sol 5 amenée palan. Accrochage rampe 2 1, 25 6 nettoyage filtres colle compact 1 et 2 9 9 7 nettoyage filtres colle tête machine 8 8 8 téléphone régleur 2 0, 5 9 arrivée régleur 10 lancement référence dans MES 5, 5 4 présence régleur : arrêt C 2 11 arrêt C 2 0, 5 2, 5 1 1, 5 3 0 3 1, 5 5 échange broches compact 2 12 enlèvement petites broches, stockage petites broches, amenée grosses broches, mise en place grosses broches 6 support broche C 2 13 réglage support de broche 14 programmation machine SOMME DES OPERATIONS ELEMENTAIRES 165, 05 Min Prévoir 2 jeux de 2 élingues ou équiper les rampes de crochets 1, 5 10 3 AD’MISSIONS Axe de progrès ou idée d'amélioration 5, 5 33, 5 82, 55 Installer les supports broches sur machines de tête Vérifier qu'il n'y a que 2 positions. étudier un système automatique par vérin, lié au changement de diamètre 47, 5 19
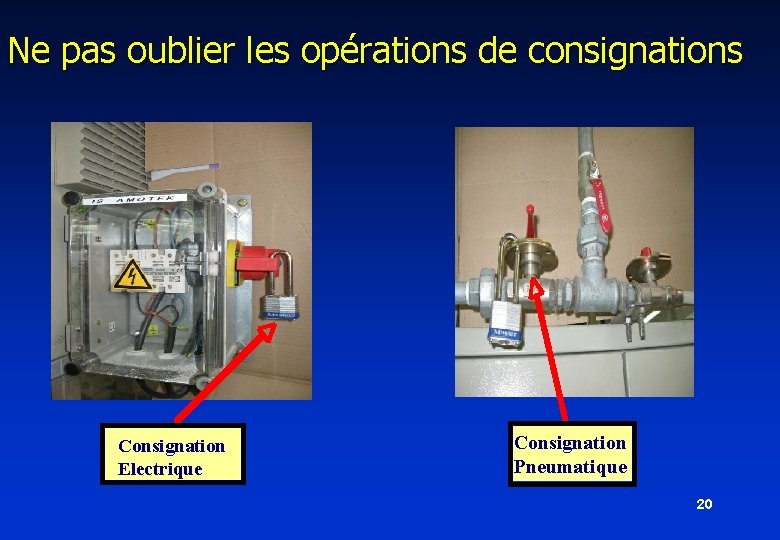
Ne pas oublier les opérations de consignations Consignation Electrique Consignation Pneumatique 20
4 - Réduction des opérations internes Réduction des réglages § Effectuer les principaux réglages de l’outillage en externe § Définir les réglages qui reviennent fréquemment § Les repérer par rapport au produit à fabriquer § Faciliter les ajustements ‘ pas à pas ’ Les réglages représentent la plus grande part des AD’MISSIONS opérations (50 %) 21
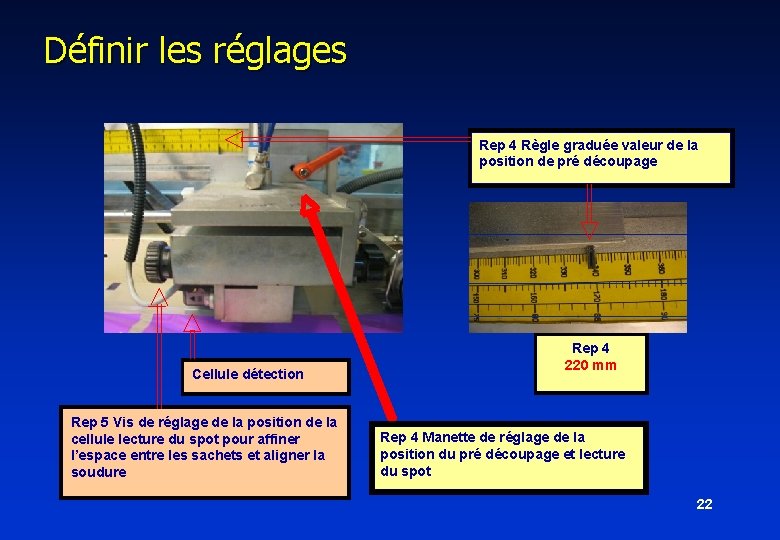
Définir les réglages Rep 4 Règle graduée valeur de la position de pré découpage Cellule détection Rep 5 Vis de réglage de la position de la cellule lecture du spot pour affiner l’espace entre les sachets et aligner la soudure Rep 4 220 mm Rep 4 Manette de réglage de la position du pré découpage et lecture du spot 22
4 - Réduction des opérations internes Modification des serrages filetages à proscrire pour tout changement rapide § Éliminer l ’utilisation d ’outils § Trouver une méthode qui demande seulement 1 ou 2 mouvements § Standardiser la taille des vis § Élaborer un planning de mise en état AD’MISSIONS 23
5 - Réduction des opérations externes 1 -Réduction des réglages 2 -Réduction des serrages 3 -Organisation du poste de travail, de l’environnement AD’MISSIONS 24
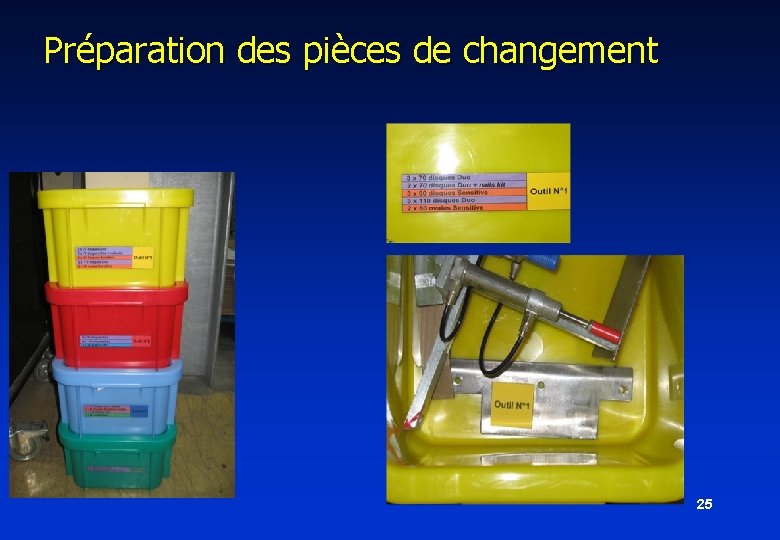
Préparation des pièces de changement 25
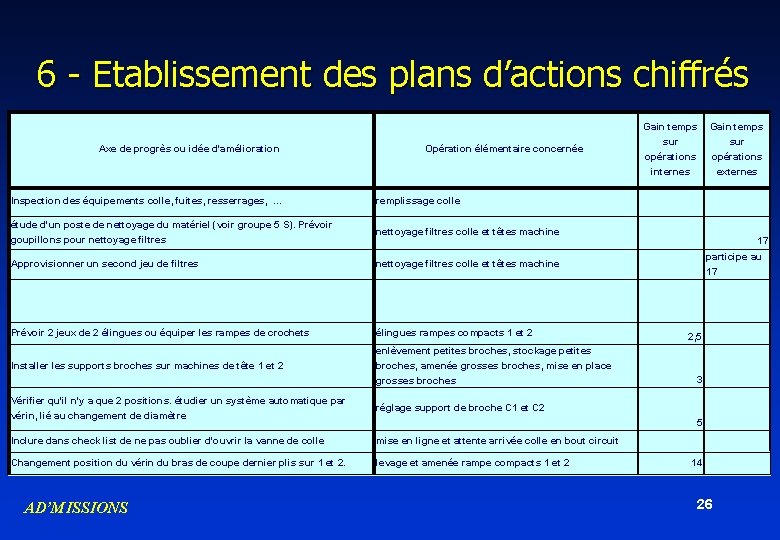
6 - Etablissement des plans d’actions chiffrés Axe de progrès ou idée d'amélioration Opération élémentaire concernée Inspection des équipements colle, fuites, resserrages, … remplissage colle étude d'un poste de nettoyage du matériel (voir groupe 5 S). Prévoir goupillons pour nettoyage filtres colle et têtes machine Approvisionner un second jeu de filtres nettoyage filtres colle et têtes machine Prévoir 2 jeux de 2 élingues ou équiper les rampes de crochets élingues rampes compacts 1 et 2 Installer les supports broches sur machines de tête 1 et 2 enlèvement petites broches, stockage petites broches, amenée grosses broches, mise en place grosses broches Vérifier qu'il n'y a que 2 positions. étudier un système automatique par vérin, lié au changement de diamètre réglage support de broche C 1 et C 2 Inclure dans check list de ne pas oublier d'ouvrir la vanne de colle mise en ligne et attente arrivée colle en bout circuit Changement position du vérin du bras de coupe dernier plis sur 1 et 2. levage et amenée rampe compacts 1 et 2 AD’MISSIONS Gain temps sur opérations internes externes 17 participe au 17 2, 5 3 5 14 26
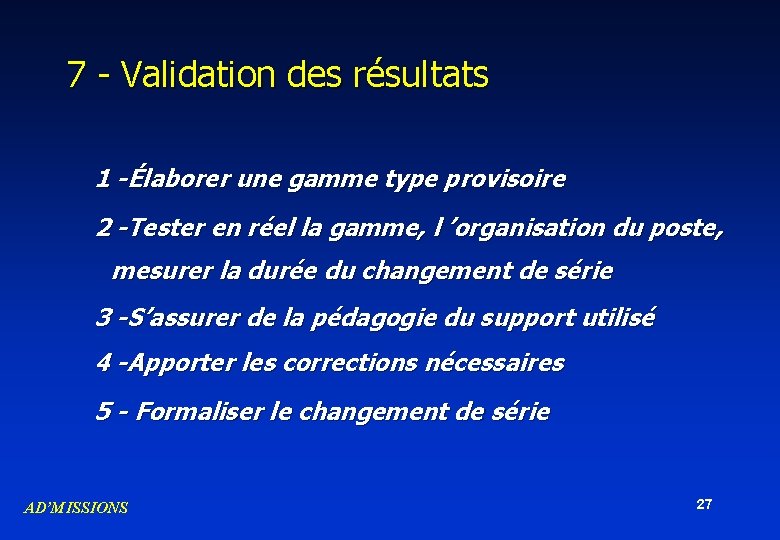
7 - Validation des résultats 1 -Élaborer une gamme type provisoire 2 -Tester en réel la gamme, l ’organisation du poste, mesurer la durée du changement de série 3 -S’assurer de la pédagogie du support utilisé 4 -Apporter les corrections nécessaires 5 - Formaliser le changement de série AD’MISSIONS 27
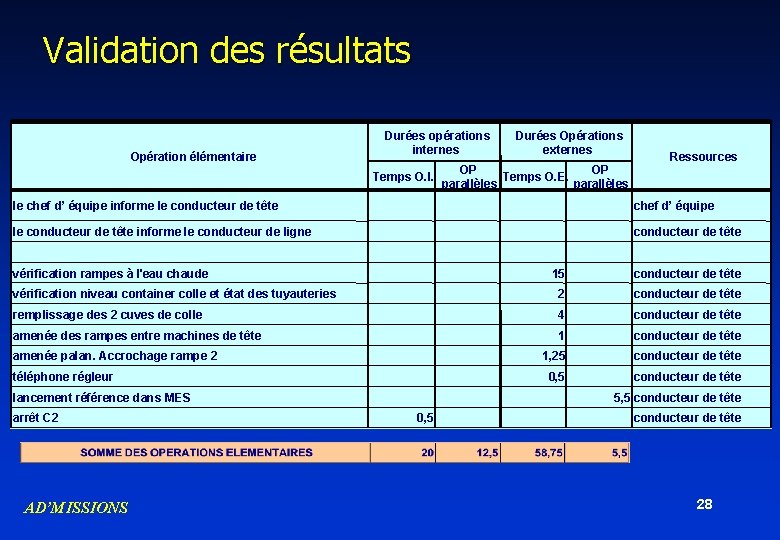
Validation des résultats Opération élémentaire Durées opérations internes Durées Opérations externes OP OP Temps O. I. Temps O. E. parallèles Ressources le chef d’ équipe informe le conducteur de tête chef d’ équipe le conducteur de tête informe le conducteur de ligne conducteur de tête vérification rampes à l'eau chaude 15 conducteur de tête vérification niveau container colle et état des tuyauteries 2 conducteur de tête remplissage des 2 cuves de colle 4 conducteur de tête amenée des rampes entre machines de tête 1 conducteur de tête 1, 25 conducteur de tête 0, 5 conducteur de tête amenée palan. Accrochage rampe 2 téléphone régleur lancement référence dans MES arrêt C 2 AD’MISSIONS 5, 5 conducteur de tête 0, 5 conducteur de tête 28
Sommaire § Le SMED : un outil pour vos démarches de progrès § Les étapes de la méthode § Le cas des changements longs § Les supports de formalisation AD’MISSIONS 29
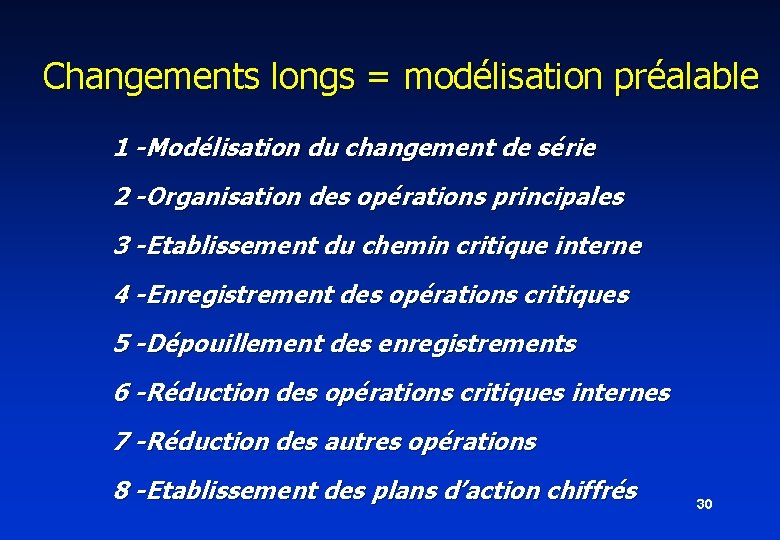
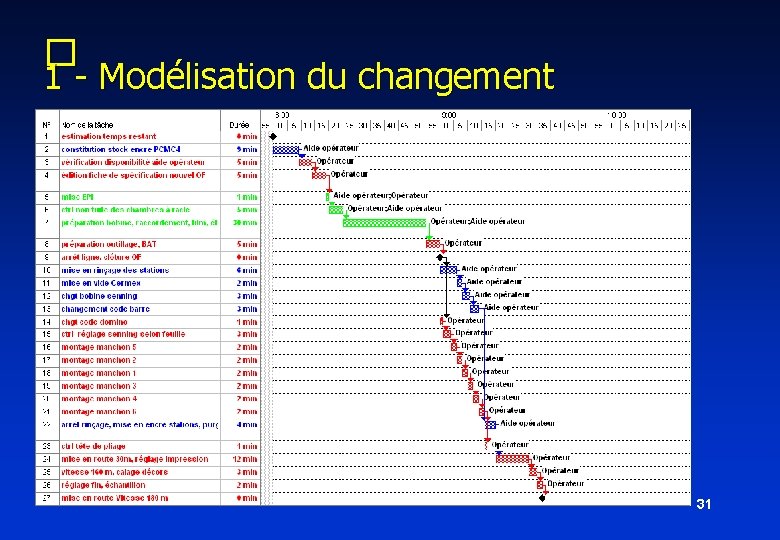
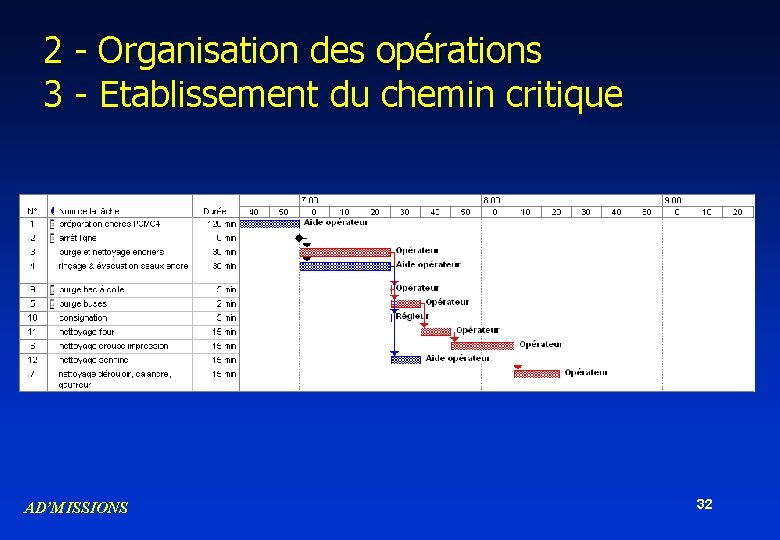
Changements longs = modélisation préalable 1 -Modélisation du changement de série 2 -Organisation des opérations principales 3 -Etablissement du chemin critique interne 4 -Enregistrement des opérations critiques 5 -Dépouillement des enregistrements 6 -Réduction des opérations critiques internes 7 -Réduction des autres opérations 8 -Etablissement des plans d’action chiffrés 30
� 1 - Modélisation du changement 31
2 - Organisation des opérations 3 - Etablissement du chemin critique AD’MISSIONS 32
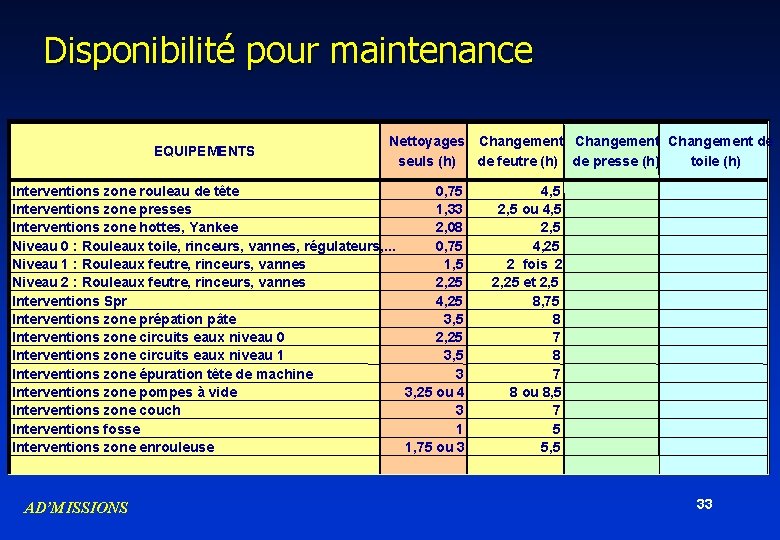
Disponibilité pour maintenance EQUIPEMENTS Nettoyages Changement de seuls (h) de feutre (h) de presse (h) toile (h) Interventions zone rouleau de tête 0, 75 Interventions zone presses 1, 33 Interventions zone hottes, Yankee 2, 08 Niveau 0 : Rouleaux toile, rinceurs, vannes, régulateurs, . . . 0, 75 Niveau 1 : Rouleaux feutre, rinceurs, vannes 1, 5 Niveau 2 : Rouleaux feutre, rinceurs, vannes 2, 25 Interventions Spr 4, 25 Interventions zone prépation pâte 3, 5 Interventions zone circuits eaux niveau 0 2, 25 Interventions zone circuits eaux niveau 1 3, 5 Interventions zone épuration tête de machine 3 Interventions zone pompes à vide 3, 25 ou 4 Interventions zone couch 3 Interventions fosse 1 Interventions zone enrouleuse 1, 75 ou 3 AD’MISSIONS 4, 5 2, 5 ou 4, 5 2, 5 4, 25 2 fois 2 2, 25 et 2, 5 8, 75 8 7 8 ou 8, 5 7 5 5, 5 33
Sommaire § Le SMED : un outil pour vos démarches de progrès § Les étapes de la méthode § Le cas des changements longs § Les supports de formalisation AD’MISSIONS 34
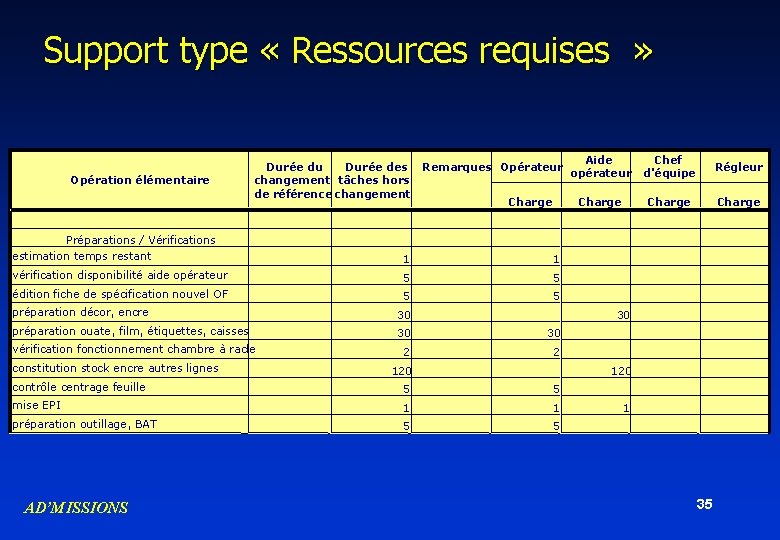
Support type « Ressources requises » Durée du Durée des changement tâches hors de référence changement Remarques Opérateur Préparations / Vérifications estimation temps restant 1 1 vérification disponibilité aide opérateur 5 5 édition fiche de spécification nouvel OF 5 5 Opération élémentaire Charge préparation décor, encre 30 préparation ouate, film, étiquettes, caisses 30 30 2 2 vérification fonctionnement chambre à racle constitution stock encre autres lignes Chef d'équipe Régleur Charge 30 120 contrôle centrage feuille 5 5 mise EPI 1 1 préparation outillage, BAT 5 5 AD’MISSIONS Aide opérateur 1 35
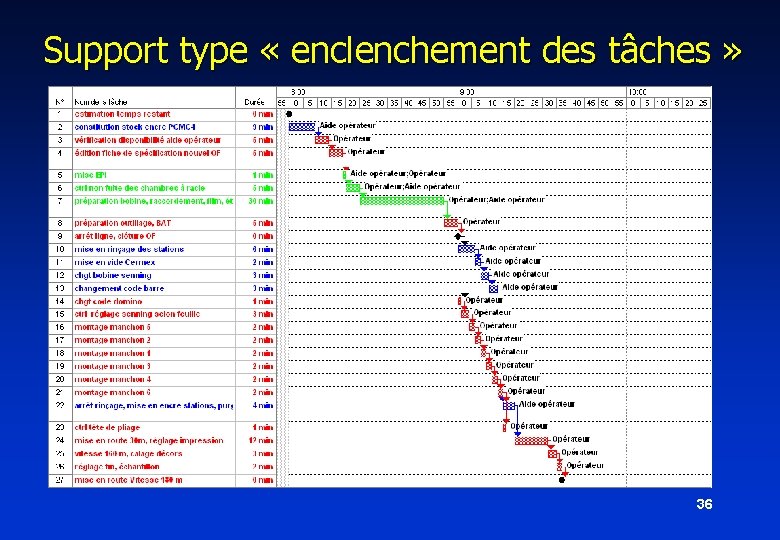
Support type « enclenchement des tâches » 36
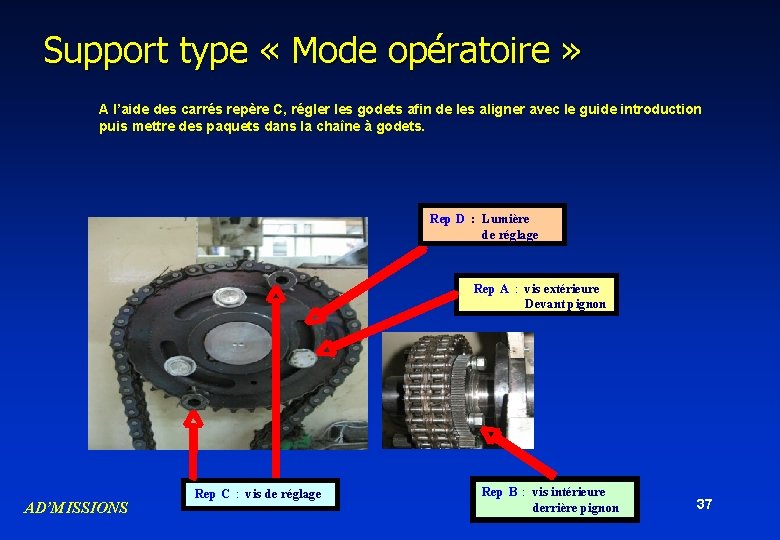
Support type « Mode opératoire » A l’aide des carrés repère C, régler les godets afin de les aligner avec le guide introduction puis mettre des paquets dans la chaîne à godets. Rep D : Lumière de réglage Rep A : vis extérieure Devant pignon AD’MISSIONS Rep C : vis de réglage Rep B : vis intérieure derrière pignon 37
La réduction des temps de changement de série La méthode SMED Conférence du 19 juillet 2007 AFIM Aquitaine Christian BOILLET AD’MISSIONS c. boillet@free. fr 06 81 51 99 38 38