
KAYNAK LEMLERNDE SG Your company information KAYNAK LEMLERNDE
- Slides: 57
KAYNAK İŞLEMLERİNDE İSG Your company information
KAYNAK İŞLEMLERİNDE İSG TANIMI: KİMYASAL YAPILARI AYNİ VEYA BİRBİRİNE YAKIN OLAN İKİ VE DAHA FAZLA MADENSEL PARÇALARIN, ISI ENERJİSİ İLE ERGİTİLEREK, SABİT OLARAK BİRLEŞTİRME İŞLEMİNE KAYNAK YAPMAK DENİR. KAYNAĞI YAPAN İŞÇİYE DE KAYNAKÇI DENİR. KAYNAK ÇEŞİTLERİ KAYNAK İKİYE AYRILIR. A. ELEKTRİK KAYNAKLARI a) ÖRTÜLÜ ÇUBUK ARK KAYNAĞI b) GAZ ALTI KAYNAKLARI 1 - MİG-MAG KAYNAĞI (METAL İNERT GAS)- (METAL AKTİF GAZ) 2 - TİG-WİG KAYNAĞI (TUNGSTEN İNERT GAZ) –( WOLFRAM İNERT GAZ) 3 - TOZ ALTI KAYNAĞI C- DİRENÇ KAYNAKLARI 1 - NOKTA(PUNTA)KAYNAĞI 2 - DİKİŞ KAYNAĞI 3 - ALIN KAYNAĞI 2
• GAZ ALTI KAYNAĞINDA KULLANILAN GAZLAR ASAL GAZLAR • • HELYUM (He), ARGON (Ar), NEON (Ne), KRIPTO(Kr), RODON(Rn) , KSENON(Xn) BU GAZLARIN KARIŞIMINA İNERT GAZ DENİR. AKTİF GAZ : ASAL GAZLAR İLE CARBONDİOKSİDİN KARIŞIMMIDIR. KAYNAKTA KULLANILAN KORUYUCU GAZLARIN FONKSİYONLARI • ATMOSFERİK HAVANIN OKŞİZENİNİN KAYNAK BAYOSU İLE TEMASINI KESEREK OKSİTLEMEYİ ÖNLEMEK. • TİG KAYNAĞINDA. TUNGSTEN ELEKTROTUN AKKOR HALİNE DÖNÜŞMESİNİ ÖNLEMEK • KORUMA GAZLARI, ARKTAKİ AKIM VE ISI TRANSFERİNDE ÖNEMLİ ROL OYNAR. • KARBONDİOKSİT KARIŞIMI OLAN ASAL GAZLAR , KAYNAKTA ARK TESİRİNİ ARTIRIR. BU KARIŞIMA AKTİF GAZ DENİR. • TİG KAYNAĞINDA, İNERT GAZ OLARAK. HELYUM(He) VE ARGON(Ar) TERCİHEN KULLANILIR, BAZEN BU İKİ GAZIN KARIŞIMI DA KULLANILIR. 3
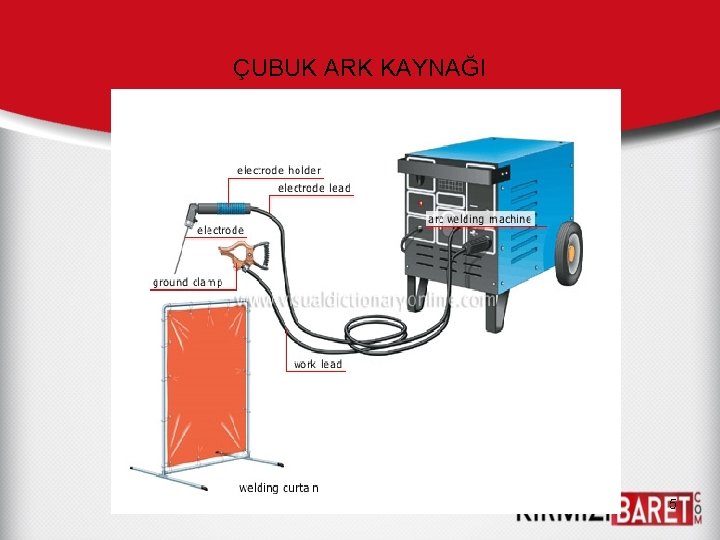
A. ELEKTRİK KAYNAĞI: Ø ELEKTRİK AKIMININ; ELEKTROT ARACILIĞIYLA KAYNATILACAK PARÇALARIN ÜZERİNDEN GEÇMESİ SONUCU, MEYDANA GELEN ( İYONİZE) ISI TESİRİ İLE METALLERİN ERGİYEREK BİRLEŞMESİDİR Ø ELEKTROT İŞ PARÇASINA DEĞİNCE, DEVRE KAPANIR DEVREDEKİ AKIM HAREKETE GEÇER. BU ANDA, KATOT’DAN (-) YAYILAN ELEKTRONLAR YÜKSEK BİR HIZLA ANOT’U (+) BOMBARDUMAN EDERKEN NÖTR MOLÜKÜLLERİN İYONİZE OLMASINDAN KUVVETLİ BİR SICAKLIK YÜKSELMESİ ORTAYA ÇIKAR. BÖYLECE ELEKTRİK ENERJİSİ ISI ENERJİSİNE DÖNÜŞÜR VE METALLERİ ERİTEREK BİRBİRLERİE KARIŞMALARI SAĞLANIR. Ø SICAKLIĞIN EN YÜKSEK OLDUĞU NOKTA ELEKTROTUN UCU İLE KAYNATILACAK YER OLDUĞUNDAN, BURADA İYONLAŞMA VE METAL BUHARLAŞMASI MEYDANA GELİR. BU METAL BUHAR İSE, İLETKEN OLDUĞUNDAN KAYNAK İŞLEVİNİN DEVAMINI SAĞLAR. SICAKLIK ETKİSİ İLE ELEKTROT İLE KAYNAK YERİ ERGİYEREK METAL BANYOSU OLUŞTURUR. BU BANYO SOĞUYUNCA METALLER BİRBİRİNE KAYNAMIŞ OLUR. 4
ÇUBUK ARK KAYNAĞI 5
KAYNAK MAKİNESİNDEKİ RİSKLER Ø KAYNAK MAKİNESİ TANSFORMOTORUNUN SAÇLARI ZAMANLA SES YAPAR BUDA ATELYEDEKİLERİ RAHATSIZ EDER. BU SESİ AZALTMAK İÇİN SAÇ PAKETLERİNİ BİRLEŞTİREN PERÇİN VE CİVATALARI SIKIŞTIRMAK GEREKİR. Ø KAYNAK ATELYELERİNDE 85 – 105 DB. ŞİDDETİNDE SES MEYDANA GELİR. Ø TEKERLEK KÜÇÜK TİP KAYNAK MAKİNELERİ TEKERLEKLİ OLDUKLARINDAN KAYNAK YAPARKEN BULAR HAREKET EDEBİLİR. BU HAREKETİ ÖNLEMEK İÇİN MAKNE TEKERLEKLERİ TAKOZLANMALIDIR. Ø KAYNAK MAKİNELERİ TOPRAKLANMALIDIR. Ø KAYNAK MAKİNESİNİN GÖVDESİNE ELEKTRK KAÇAĞININ OLUP – OLMADIĞININ KONTROLU YAPILMALIDIR. Ø KAYNAK KABLOLARININ KESİTLERİ KAYNAK MAKİNESİNİN MAX. KAPASİTESİNİ TAŞIYACAK KESİTTE OLMALIDIR. Ø KAYNAK KABLOLARI MAKİNE KUTUPLARINA VİDALI OLARAK TESBİT EDİLMELİDİR. BU KABLOLAR YERLERDE SÜRÜNMEMELİDİR. KABLOLARIN İZALASYONLARI BOZULMAMIŞ OLMALIDIR Ø ELEKTROT PENSİ VE YAYLI ŞASE BAĞLAMA PENSİ ELEKTRİK AKIMINA KARŞI İZOLE EDİLMİŞ OLMASI GEREKİR. Ø ELEKTROTLARIN NEM ALMAMIŞ OLMASI GEREKİR. EĞER ELEKTROTLAR NEM ALMIŞ İSE ELEKTROT FIRINLARINDA KURUTULMADAN KULLANILMAMALI. Ø ELEKTROT ÖRTÜSÜ PARÇALANMIŞ ELEKTROTLAR KULLANILMAMALIDIR. Ø KAYNAK MAKİNELERİNİN BAKIM VE TAMİRİNE GEÇMEDEN ÖNCE ŞEBEKE CERYANI KESİLMELİDİR. Ø KAYNAK MAKİNESİ ÜZERİNDE, ŞEBEKE CERYANINI KESECEK BİR ŞALTER BULUNACAKTIR.
Ø KAYNAK MAKİNESİNİN ŞEBEKEYE BAĞLANMASI, MAKİNE KAPALI İKEN YAPILMALIDIR, Ø KAYNAK MAKİNESİ, SUDAN VE NEMDEN KORUNMALIDIR, Ø KAYNAK MAKİNESİ AKSESÜARLARININ DEĞİŞTİRİLMESİNDE ÖNCE MAKİNENİN ŞEBEKE AKIMI KESİLMELİDLR, Ø KAYNAK MAKİNELERİ YÜK ALTINDA İKEN STOP EDİLMEMELİDİR Ø KAYNAK YAPARKEN ÇALIŞMA PARÇALARINI VÜCÜDÜMUZDAN VE ZEMİNDEN UZAK TUTULMALIDIR, Ø KAYNAK YAPARKKEN KAYNAK KIVILCIMLARINDAN KENDİMİZİ KORUMALIYIZ, Ø KAYNAK YAPARKEN KENDİMİZİ ELEKTROT İLE ŞASE ARASINA SOKMAMALIYIZ, Ø KAYNAK YAPARKEN KENDİMİZİ GÜÇ ÜNİTELERİNDEN UZAK TUTMSLIYIZ, Ø KAYNAK YAPARKEN KAYNAK KABLOLARININ VUCUDUMUZA SARILMAMASINA DİKKAT ETMELİYİZ, Ø KAYNAK KABLOLARININ BOYU ZORUNLU HALLERİN DIŞINDA 5 Mt. ‘GEÇMEMELİDİR, Ø KANAK MAKİNESİ AŞIRI YÜKLENMEMELİDİR, Ø KANAK ÇUBUĞUNUN UCUNU AÇMAK ŞASE MAŞASI İLE YAPILMAMALIDIR, Ø KAYNAK İŞLEMLERİ BİTTİĞİNDE , KAYNAK AKSESUARLARININ BAKIMI YAPILARAK BİR SONRAKİ KAYNAK İÇİN YAZIR BULUNMALIDIR, 7 Ø KAYNAK MAKİNELERİ TOPRAKLANMALIDIR,
KAYNAK ATELYELERİNDE MEYDANA GELEN RİSKLER ARK’IN YAYDIĞI IŞINLAR: KAYNAK SIRASINDA, MEDANA GELEN ENERJİNİN % 15’İ IŞIK OLARAK ORTAYA YAYILIR. ARKTAN ÇEVREYE YAYILAN IŞIK ENERJİNİN DE: % 10’U ULTROVİYOLE IŞIK, ( UV MOR ÖTESİ) %60’I ENFRARUJ IŞIK, (IR. KIZIL ÖTESİ) %30’U DA PARLAK IŞIKTIR. ULTRAVİOLE VE ENFRARUJ IŞINLARIN TEHLİKESİ, BUNLARIN GÖRÜNMEZ OLUŞUDUR. BU IŞINLARA MOR ÖTESİ VE KIZIL ÖTESİ IŞINLAR DA DENİR. KORUNMASI OLMAYAN KISIMLARDA TAHRİŞLER VE YANMALAR MEYDANA GETİRİR GÖZLERE YAPTIĞI VE ÖNLENMESİ GÜÇ TAHRİBATTAN DOLAYI , EN TEHLİKELİ OLANI İSE %30 LUK PARLAK IŞIKLARDIR. BU IŞIK GÖRÜNEN IŞIKTIR; GÖZLERİ KAMAŞTIRIR, RETİNA VE GÖZ SİNİRLERİNİN YORULMASINA, DEVAMINDA İSE BOZULMASINA SEBEP OLUR. KAYNAK SIRASINDA, KAYNATILAN PARÇALARIN ÜZERİNDEKİ, KAPLAMALAR, ÇEŞİTLİ YAĞLAR, ELEKTROT ÖRTÜSÜNÜN YANMASINDAN MEYDANA GELEN ASİDİK BAZİK DUMANLAR, KAYNAK BANYOSUNUN MEYDANA GETİRDİĞİ METAL BUHARI VE PARÇACIKLAR, KAYNAK GAZLARI VE KAYNATILAN PARÇALARIN CİNS VE ÖZELLİKLERİNE GÖRE, KARBON DİOKSİT, CARBON MONOKSİT, DEMİR OKSİT. ÇİNKO VE ÇİNKO OKSİT. ALİMÜNYUM VE OKSİTLERİ AZOT BİLEŞIKLERİ VB. GİBİ GAZLAR VE PARTÜKÜLLER, ATÖLYE HAVASINI OLUMSUZ OLARAK ETKİLEDİĞİNDEN, ATÖLYE ÇALIŞANLARI DAİMA RİSK ALTINDA BULUNURLAR. 8
KAYNAK ATELYELERİNDE RİSK YARATAN TOZLAR v KAYNAK VE KESME İŞLEMLERİNDE MEYDANA GELEN KAYNAK BANYOSUNUN CICAKLIĞI 3000 -3500 OC. BULUR. v KAYNAK SIRASINDA 0. 1 -25 MİKRON ARASINDA KAYNAK TOZLARI ATELYE HAVASINA KARIŞIR. v MİG-MAK GAZ ALTI KAYNAĞINDA, 0. 5 Gr. /Dk. TOZ MEYDANA GELİR. v ÇUBUK ARK KAYNAĞINDA 0. 4 Gr. /Dk. TOZ MEYDANA GELİR. v METAL OKSİTLERİ UZUN SÜRE ATELYE HAVASINDA ASILI KALIR. HAVA HAREKETLERİ İLE ATELYE İÇERİSİNE DAĞILIR. v KIRONİK KAYNAK BUHARINA MARUZ KALINDIĞINDA SOLUNUM BÖLGESİ TAHRİBATA UĞRAR. v KAYNAK ATELYELERİNDE ORTALAMA TOZ ORANI 4 Mg. /M 3 DÜR YOĞUN MAZURİYET SONRASI BU MİKTAR 100 Mg. /M 3 SEVİYESİNE ÇIKAR. v KAYNAK ATELYELERİNDEKİ ÇALIŞMA ORTAMINDA KİRLİLİK LİMİTİ, METAL OKSİT DUMANLARI 2 Gr. / M 3 BULUR. v ATELYE HAVASININ BU DEĞERLERE GELMEMES İÇİN GEREKEN GÜVENLİKLERİN ALINMASI GEREKİR.
KAYNAK ELEKTROTLARININ BAĞLANACAĞI KUTUPLAR • KAYNAK ELEKTROTLARI KAYNAK YÖNTEMİNE, KAYNATILACAK MALZEMENİN FİZİKSEL VE KİMYASAL ÖZELLİKLERİNE GÖRE + VE – KUTUPLARINA BAĞLANIR, • NORMAL SADE KARBONLU ÇELİKLERİN KAYNAĞINDA, ELEKTROT – KUTBA BAĞLANIR. + KUTUP KAYNATILACAK PARÇALARA BAĞLANIR. • RUTİL TİP ELEKTROTLAR İLE TİG KAYNAĞINDA TUNGUSTRAM ELEKTROT – KUTBA BAĞLANIR. • PASLANMAZ ÇELİK(KROM NİKEL ALAŞIMLI ÇELİKLERİN) KAYNAĞINDA, ELEKTROTLAR + KUTBA BAĞLANIR. • ELEKTROT KUTULARININ ÜZERİNDE, ELEKTROTLARIN HANGİ KUTBA BAĞLANACAĞI YAZMAKTADIR. YAZIYA GÖRE HAREKET EDİLMELİDİR. • NEMLİ BORU, NEMLİ KALORİFER KANLARI VB. NEMLİ YERLERİN KANAĞINDA DOĞRU AKIM KAYNAĞI KULLANILMALIDIR, AYDINLATMA DA 12 VOLTU OLMALI, 10
ÇUBUK ELEKTROTLAR: Ø ARK KAYNAKLARINDA ELEKTROTLAR ÖNEM ARZ EDER. KAYNAK SIRASINDA ERGİYİĞİN (KAYNAK BANYOSU) HAVANIN OKSİJENİ İLE TEMASI İSTENMEZ. ZİRA OKSİJEN, KAYNAK BANYOSUNU OKSİTLEYEREK YANMASNA SEBEP OLUR. Ø OKSİTLENMEYİ ÖNLEMEK İÇİN KAYNAK BANYOSU ÜZERİNİN TECRİT EDİLMESİ GEREKİR. DAHA DOĞRUSU KAYNAK BANYOSU, TECRİT MADDESİNİN ALTINDA MEYDANA GELMELİDİR. OKSİTLENMEYİ ÖNLEMEK İÇİN BASİT ARK KAYNAKLARINDA ELEKTROT TELLERİN ÜZERİ (KAYNAK ÇUBUĞU) TİTAN OKSİT, ASİT, BAZİK VE SELÜLOZİK KARAKTERLİ ÖRTÜLERLE KAPLANIR. ELEKTROTLAR, TELİN VE ÜZERİNDEKİ ÖRTÜ CİNSİNE GÖRE İSİM ALIR. GAZ ALTI KAYNAĞI: GAZ ALTI KAYNAKLARI, TEMELDE BİR ARK KAYNAĞIDIR. KAYNAK ARKI, OTOMATİK OLARAK KAYNAK YERİNE GELEN ÇIPLAK ELEKTROT İLE İŞ PARÇASI ARASINDA MEYDANA GELİR. ANCAK KAYNAK BANYOSUNUN OKSİTLENMEMESİ İÇİN, ANINDA ERGİYİĞİN ÜZERİ, İNERT VE AKTİF GAZLAR İLE ÖRTÜLDÜĞÜNDEN GAZ ALTI KAYNAĞI DENMİŞTİR. 11
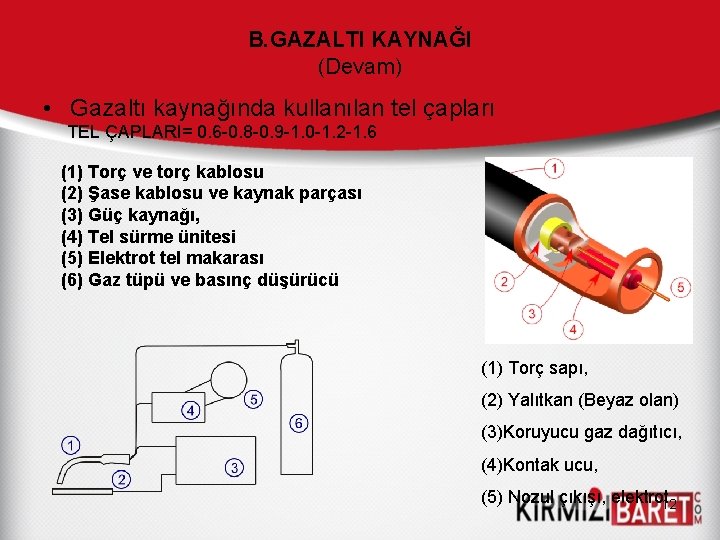
B. GAZALTI KAYNAĞI (Devam) • Gazaltı kaynağında kullanılan tel çapları TEL ÇAPLARI= 0. 6 -0. 8 -0. 9 -1. 0 -1. 2 -1. 6 (1) Torç ve torç kablosu (2) Şase kablosu ve kaynak parçası (3) Güç kaynağı, (4) Tel sürme ünitesi (5) Elektrot tel makarası (6) Gaz tüpü ve basınç düşürücü (1) Torç sapı, (2) Yalıtkan (Beyaz olan) (3)Koruyucu gaz dağıtıcı, (4)Kontak ucu, (5) Nozul çıkışı, elektrot 12
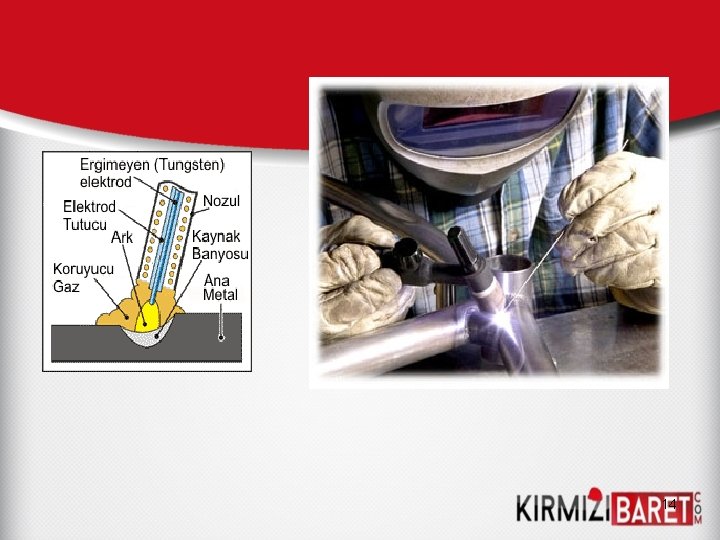
MİG-MAG KAYNAĞI Ø GAZ ALTI KAYNAĞININ EN ÖNEMLİSİ, MİG-MAG GAZ ALTI KAYNAK YÖNTEMİDİR. BU YÖNTEMDE, AKIMLA YÜKLÜ ÇIPLAK TELİ OTOMATİK OLARAK TORÇA SÜREN SÜRÜCÜ, TELİN KAYNAK YERİNE İSABET ETMESİNİ SAĞLAYAN T 0 RÇ VE MEMESİ, OKSİTLENMEYİ ÖNLEYEN AKTİF GAZLAR KULLANILIR. MİG-MAG KAYNAĞI DEMİR, ÇELİK VE BUNLARIN ALAŞIMLARININ KAYNAĞINDA KULLANILIR. Ø GAZ ALTI KAYNAĞINDA KULLANILAN GAZLAR: KARBON DOKSİT, HELYUM, ARGON VE KARIŞIK GAZLAR ( ARGON+HELYUM+KARBON DİOKSİT) Ø KAYNAĞIN OLUŞMASI, TORÇ MEMESİNDEN SÜRÜCÜ VASITASI İLE OTOMATİK OLARAK GELEN TEL, KAYNAK YERİNE YAKLAŞIRKEN KORUYUCU GAZ ÜFLENİR. TEL PARÇAYA TEMAS EDER ETMEZ ARKIN OLUŞMASIYLA KAYNAK BAŞLAMIŞ OLUR. TİK KAYNAĞI: Ø BU KAYNAK YÖNTEMİ; ÖZELLİKLE PASLANMAZ ÇELİK, ALÜMİNYUM ALAŞIMLARI İLE BAKIR VE ALAŞIMLARININ KAYNAK YAPIMINDA TERCİHEN KULLANILIR. BU YÖNTEMDE İNERT (ASAL) GAZ OLAN ARGON VE HELYUM GAZLARI KULLANILIR 13
14
TOZ ALTI KAYNAĞI: Ø TOZALTI KAYNAĞI DA BİR ARK KAYNAĞIDIR. BU YÖNTEMDE KORUYUCU OLARAK TOZ KULLANILIR. OTOMATİK OLARAK, KAYNAK YERİNE GELEN TELİN ÜZERİNE TOZ DÖKÜLÜR. KAYNAK TOZUN ALTINDA YAPILIR. BU KAYNAK YÖNTEMİ, GENELLİKLE ÇOK KALIN PARÇALARIN KAYNATILMASINDA, DERİN DOLGU KAYNAĞI YAPILMASINDA TERCİH EDİLİR. Ø TOZ ALTI KAYNAĞINDA KULLANILAN TOZLAR: SERAMİK KAYNAK TOZLARI, ASİT YAPILI KAYNAK TOZLARI, BAZİK VE MANGANEZ ESASLI TOZLARDIR. C. BASINÇ KAYNAĞI(DİRENÇ): Ø METAL PARÇALARDAN GEÇEN ELEKTİRİK AKIMINA KARŞI BU PARÇALARIN GÖSTERDİĞİ DİRENÇTEN KAYNAKLANAN ISI YARDIMI İLE YAPILAN KAYNAK TÜRÜDÜR. YAPILIŞI: Ø KAYNATILACAK PARÇALAR ÜSTE KONARAK BAKIRDAN YAPILMIŞ (+) VE (–) ELEKTROTLARIN ARASINA YERLEŞTİRİLİR. ELEKTRİK AKIMI İLE BERABER PARÇALARA BASINÇ UYGULANIR. PARÇALAR ELEKTRİK AKIMINA KARŞI DİRENÇ GÖSTERDİĞİNDEN ELEKTROT UÇLARINDA ISI MEYDANA GELİR VE MALZEME ERGİR. BÖYLECE PARÇALAR BİRBİRİNE KAYNAR. 15
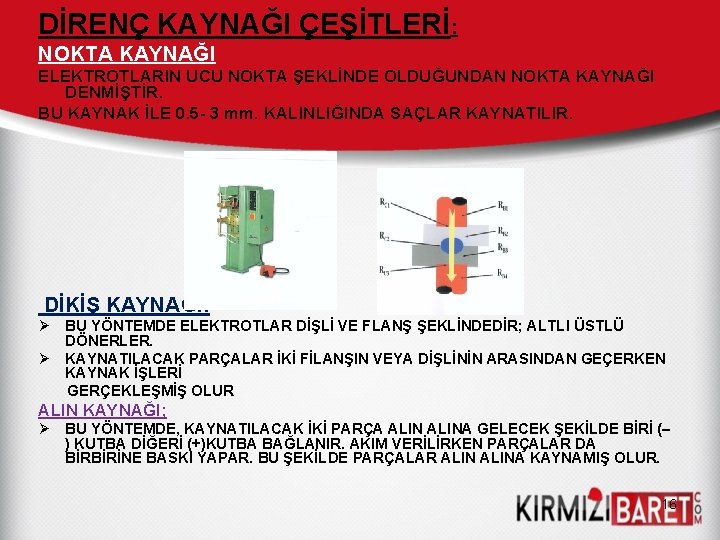
DİRENÇ KAYNAĞI ÇEŞİTLERİ: NOKTA KAYNAĞI ELEKTROTLARIN UCU NOKTA ŞEKLİNDE OLDUĞUNDAN NOKTA KAYNAĞI DENMİŞTİR. BU KAYNAK İLE 0. 5 - 3 mm. KALINLIĞINDA SAÇLAR KAYNATILIR. DİKİŞ KAYNAĞI: Ø BU YÖNTEMDE ELEKTROTLAR DİŞLİ VE FLANŞ ŞEKLİNDEDİR; ALTLI ÜSTLÜ DÖNERLER. Ø KAYNATILACAK PARÇALAR İKİ FİLANŞIN VEYA DİŞLİNİN ARASINDAN GEÇERKEN KAYNAK İŞLERİ GERÇEKLEŞMİŞ OLUR ALIN KAYNAĞI; Ø BU YÖNTEMDE, KAYNATILACAK İKİ PARÇA ALINA GELECEK ŞEKİLDE BİRİ (– ) KUTBA DİĞERİ (+)KUTBA BAĞLANIR. AKIM VERİLİRKEN PARÇALAR DA BİRBİRİNE BASKI YAPAR. BU ŞEKİLDE PARÇALAR ALINA KAYNAMIŞ OLUR. 16
KAYNAK ATÖLYELERİNDE FİZİKSEL RİSK YARATAN UNSURLAR Ø KAYNAK ATÖLYELERİNDE ALT YAPININ YETERSİZ OLMASI. Ø İŞ YERİNİN TEMİZLİK VE DÜZENİNİN, İŞE UYGUN OLMAMASI. Ø İŞ YERİNDE YAĞLARIN VE AVADANLIKLARIN YERİNDE OLMAMASI VE KAYNAK YERİNDE GEREKSİZ EŞYA VE PARÇALARIN BULUNMASI , BU PARÇALARA AYAK TAKILARAK DÜŞMELERİN MEYDANA GELMESİ. Ø KAYNAK YERİNİN, KAYNAK YAPMAYA ELVERİŞLİ OLMAMASI, BİRÇOK KAZALARA SEBEP OLMASI, Ø KAYNAKÇILARIN, KAYNAK KONUSUNDA EĞİTİMSİZ OLMASI VE İSG HAKKINDA BİLGİLERİ OLMAMASI, KKD. KULLANMAMALARI BİR ÇOK KAZALARA SEBEBİYET VERMESİ, Ø TOZ, DUMAN, KAYNAK PARTÜKÜLLERİ, METAL OKSİTLER, METAL BUHARLARI, KAYNAK YAPILAN MALZEMELERİN ÜZERİNDEKİ BOYA, PAS VE GALVENİZDEN ÇIKAN PARÇACIKLAR ATÖLYENİN HAVASINI BOZDUKLARINDAN ATÖLYE ÇALIŞANLARI RİSK ALTINA SOKMASI, 17
Ø • PARÇA ÜZERİNDEKİ KESME SIVILARI, YAĞ VE GRES ARTIKLARI VB. ARTIKLARIN YANMALARINDAN OLUŞAN GAZLAR DA ATÖLYE ÇALIŞANLARINI RİSK ALTINDA TUTMASI, Ø • GAZ KAYNAĞINDA, SERİ LEHİMLEMEDE, KULLANILAN ASETİLEN, PROPAN, METAN GİBİ YANICI GAZLARLA OKSİJENİN BİRLEŞMESİNDEN DOĞAN KARBON MONOKSİTİN İŞÇİLERE ZARAR VERMESİ, Ø • KARBON DİOKSİT, AZOT DİOKSİT GİBİ GAZLARIN YARATACAĞI RİSKLER, Ø • KAYNAK IŞINLARINDAN ULTRAVİOLE(MOR ÖTESİ), ENFRARUŞ(KIZIL ÖTESİ), PARLAK IŞINLARIN YARATTIĞI RİSKLER; BU RİSKLERDEN KIZIL ÖTESİ VE MOR ÖTESİ IŞINLAR İLE PARLAK IŞIKLAR DERİDE KIZARIKLİKLAR VE YANMALAR, PARLAK IŞINLAR , GÖZLERİ KAMAŞTIRARAK YANMALARA VE GEÇİCİ GÖRME BOZUKLUĞUNA SEBEP OLUUR. Ø • MORÖTESİ , KIZIL ÖTESİ IŞINLAR, VE PARLAK IŞINLAR, GÖZÜN SAYDAM TABAKASI RETİNAYI TAHRİP EDEREK KATARAK OLUŞUMUNA, DERİDE AĞIR YANIKLARA, DEVAMINDA İSE DERİ KANSERİNE SEBEP OLUR. Ø • KAYNAK ATÖLYELERİNDEKİ GÜRÜLTÜ, ORTALAMA 85 -105 DB. ŞİDDETİNDE GÜRÜLTÜ MEYDANA GELİR. BU DEĞERLERİN ÜZERİNDEKİ GÜRÜLTÜLER, ZAMANLA İŞİTME ZAYIFLIĞINA SEBEP OLUR. Ø KAYNAK ATELYELERİNDE GÜRÜLTÜ ŞİDDETİNİ 20 -40 DB. DÜŞÜREN KULAKLIKLAR KULLANILMALIDIR. Ø KAYNAKÇILARIN SÜREKLİ OLARAK ODYOMETRİK KONTROLLERDEN GEÇMESİ GEREKİR. 18
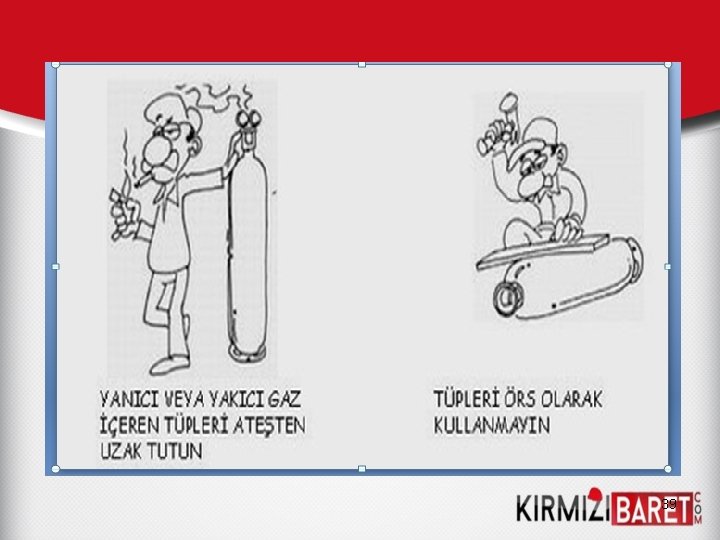
YANGIN RİSKLERİNE KARŞI ALINACAK ÖNLEMLER • • • KAYNAK YAPILACAK YERİN TABANI YANMAZ BİR MADDE İLE KAPLANMALIDIR, KAYNAK YAPILAN YERİN ETRAFI YANMAZ LEVHALAR İLE ÇEVRİLMELİDİR, KAYNAK KABLOLARININ KESİTİ, KAYNAK MAİNESİNİN MAX. AMPERAJINI TAŞIYACAK KESİTTE OLMALIDIR, İÇERİSİNDE YANICI, PARLAYICI VE PATLAYICI MADDE BULUNAN DEPOLARIN KAYNAĞINDA TÜM GÜVENLİK ÖNLEMLERİ ALINMADAN KAYNAĞA BAŞLANMAMALIDIR, KAYNAK ORTAMINDA YANGINLA MÜCADELE DONANIMLARI BULUNMALIDIR, OKSİ-ASETİLEN KAYNAĞINDA UYGUN BEG VE MEME KULLANILMALIDIR, OKSİ-ASETİLEN KAYNAĞINA BAŞLAMADAN ÖNCE, HORTUM, KELEPÇELER , VANALAR, BASINÇ DÜŞÜRÜCÜLER VE MANOMETRELER KONTROL EDİLMELİDİR, I GÜVENLİK SUPABI(ALEV SÖNDÜRÜCÜ VE GAZ KESME VALFİ = FLASHBACK)NIN TESİSATTA BAĞLI OLUP OLMADIĞININ KONTROLU YAPILMALIDIR, YANICI, PARLAYICI VE PATLAYICI ORTAMLARDA HER TÜRLÜ KAYNAK YAPILMAMALIDIR, GAZ VE YANICI KİMYASALLARIN TAŞINDIĞI BORULAR TOPRAKLAMA HATTI OLARAK KULLANILMAMALIDIR. OKSİJEN TÜPÜNDEKİ OKSİJEN İLE SERİNLİK ELDE ETMEK İÇİN VE İŞ TULUMLARININ TEMİZLİĞİNDE KULLANILMAMALIDIR, BİR TEHLİKE ANINDA, MAKİNEYİ DURDURACAK, MAKİNE ÜZERİNDE ŞALTER BULUNACAKTIR. 19
KAYNAK MAKİNELERİNDE ELEKTRİK ÇARPMALARINA KARŞI ALINACAK GÜVENLİK ÖNLEMLERİ • • • • KAYNAK MAKİNELERİNDE AMPERAJ, KANATILACAK PARÇALARIN KALINLIĞINA VE ELEKTROT ÇAPINA UYGUN OLARAK SEÇİLMELİDİR, BEKE UYGUN MEME SEÇİLMELİ, KAYNAK MAKİNESİ ŞASESİNE AKIM GEÇMEMELİ, KABLOLAR BUTONLARA VİDALI OLARAK TESBİT EDİLMELİ KAYNAK KABLOLARININ ÜZERİNDEKİ İZELASYONLARIN BOZULMAMIŞ OLMALI, ÇALIŞMA SIRASINDA AKIM GEÇEN YERLERE DOKUNULMAMALI, GEREKİRSE KAYNAK YAPILAN PARÇALAR TOPRAKLANMALI, KAYNAKÇILARA AKIM GEÇİRMEYEN KKD. MALZEMELERİ VERİLMELİ KAYNAK PENSELRİ, TORÇLAR ELEKTRİK AKIMINI GEÇİRMEYECEK ŞEKİLDE İZOLE EDİLMİŞ OLACAK SU İLE SOĞOTULAN TORÇLAR İLE PUNTA KAYNAK KOLLARININ SOĞUTMA DONANIMLARINDA SU SIZINTILARININ OLMAMASINA DİKKAT EDİLMELİ, EKLEMLİ KAYNAK KABLOLARI KULLANILMAMALI, NEMLİ YERLERDE DOĞRU AKIM KULLANILMALI, KAYNAK MAKİNESİ ÇALIŞIRKEN KAPORTASI AÇILMAMALI. 20
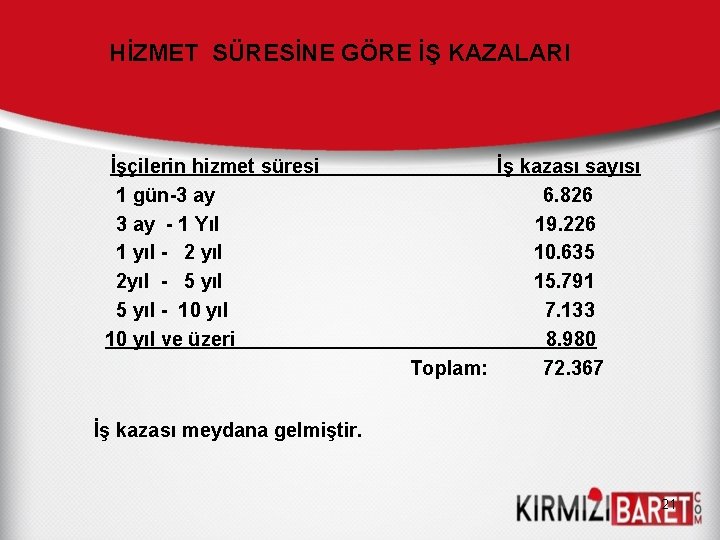
HİZMET SÜRESİNE GÖRE İŞ KAZALARI İşçilerin hizmet süresi 1 gün-3 ay - 1 Yıl 1 yıl - 2 yıl 2 yıl - 5 yıl - 10 yıl ve üzeri İş kazası sayısı 6. 826 19. 226 10. 635 15. 791 7. 133 8. 980 Toplam: 72. 367 İş kazası meydana gelmiştir. 21
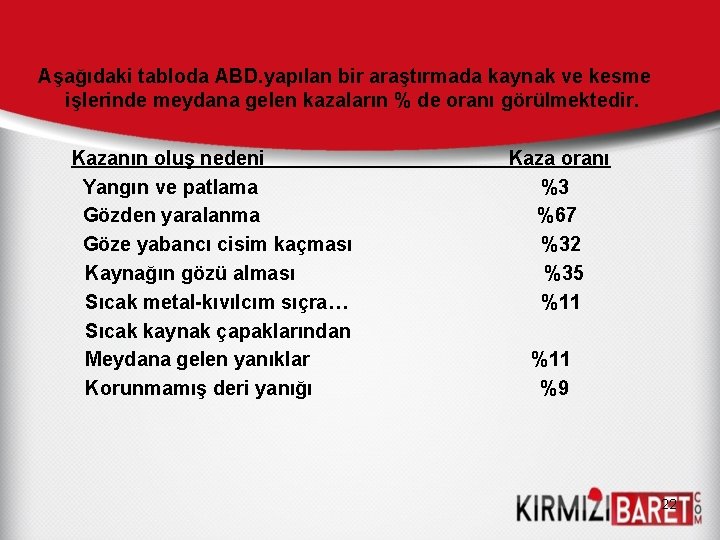
Aşağıdaki tabloda ABD. yapılan bir araştırmada kaynak ve kesme işlerinde meydana gelen kazaların % de oranı görülmektedir. Kazanın oluş nedeni Yangın ve patlama Gözden yaralanma Göze yabancı cisim kaçması Kaynağın gözü alması Sıcak metal-kıvılcım sıçra… Sıcak kaynak çapaklarından Meydana gelen yanıklar Korunmamış deri yanığı Kaza oranı %3 %67 %32 %35 %11 %9 22
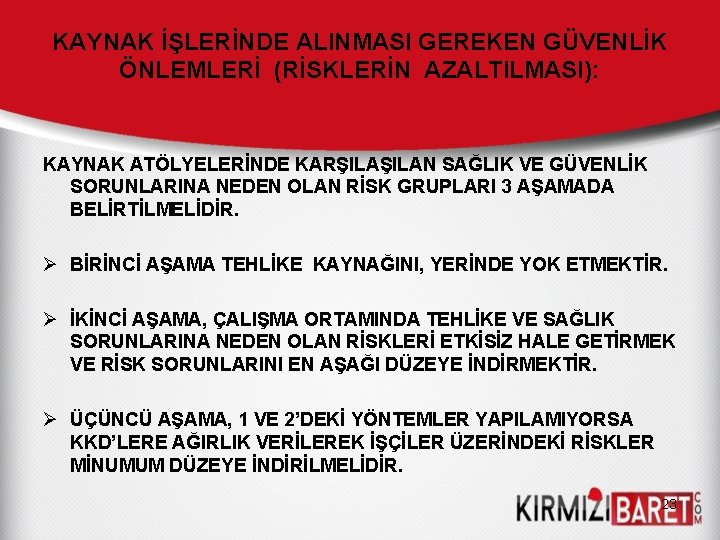
KAYNAK İŞLERİNDE ALINMASI GEREKEN GÜVENLİK ÖNLEMLERİ (RİSKLERİN AZALTILMASI): KAYNAK ATÖLYELERİNDE KARŞILAN SAĞLIK VE GÜVENLİK SORUNLARINA NEDEN OLAN RİSK GRUPLARI 3 AŞAMADA BELİRTİLMELİDİR. Ø BİRİNCİ AŞAMA TEHLİKE KAYNAĞINI, YERİNDE YOK ETMEKTİR. Ø İKİNCİ AŞAMA, ÇALIŞMA ORTAMINDA TEHLİKE VE SAĞLIK SORUNLARINA NEDEN OLAN RİSKLERİ ETKİSİZ HALE GETİRMEK VE RİSK SORUNLARINI EN AŞAĞI DÜZEYE İNDİRMEKTİR. Ø ÜÇÜNCÜ AŞAMA, 1 VE 2’DEKİ YÖNTEMLER YAPILAMIYORSA KKD’LERE AĞIRLIK VERİLEREK İŞÇİLER ÜZERİNDEKİ RİSKLER MİNUMUM DÜZEYE İNDİRİLMELİDİR. 23
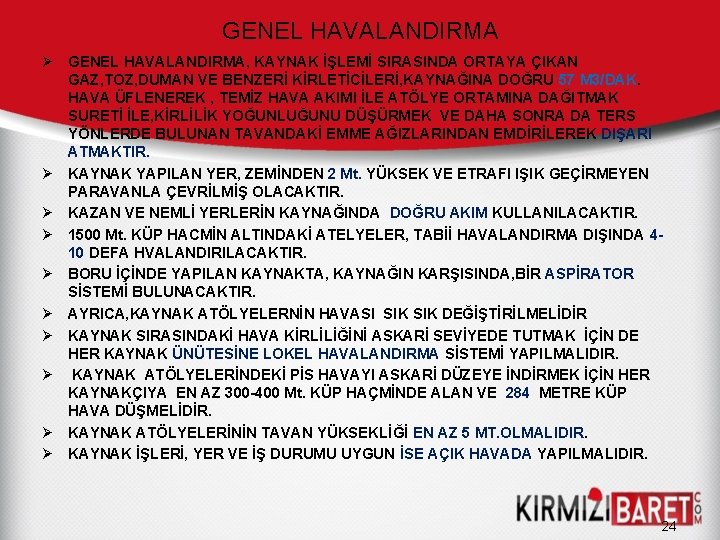
GENEL HAVALANDIRMA Ø GENEL HAVALANDIRMA, KAYNAK İŞLEMİ SIRASINDA ORTAYA ÇIKAN GAZ, TOZ, DUMAN VE BENZERİ KİRLETİCİLERİ, KAYNAĞINA DOĞRU 57 M 3/DAK. HAVA ÜFLENEREK , TEMİZ HAVA AKIMI İLE ATÖLYE ORTAMINA DAĞITMAK SURETİ İLE, KİRLİLİK YOĞUNLUĞUNU DÜŞÜRMEK VE DAHA SONRA DA TERS YÖNLERDE BULUNAN TAVANDAKİ EMME AĞIZLARINDAN EMDİRİLEREK DIŞARI ATMAKTIR. Ø KAYNAK YAPILAN YER, ZEMİNDEN 2 Mt. YÜKSEK VE ETRAFI IŞIK GEÇİRMEYEN PARAVANLA ÇEVRİLMİŞ OLACAKTIR. Ø KAZAN VE NEMLİ YERLERİN KAYNAĞINDA DOĞRU AKIM KULLANILACAKTIR. Ø 1500 Mt. KÜP HACMİN ALTINDAKİ ATELYELER, TABİİ HAVALANDIRMA DIŞINDA 410 DEFA HVALANDIRILACAKTIR. Ø BORU İÇİNDE YAPILAN KAYNAKTA, KAYNAĞIN KARŞISINDA, BİR ASPİRATOR SİSTEMİ BULUNACAKTIR. Ø AYRICA, KAYNAK ATÖLYELERNİN HAVASI SIK DEĞİŞTİRİLMELİDİR Ø KAYNAK SIRASINDAKİ HAVA KİRLİLİĞİNİ ASKARİ SEVİYEDE TUTMAK İÇİN DE HER KAYNAK ÜNÜTESİNE LOKEL HAVALANDIRMA SİSTEMİ YAPILMALIDIR. Ø KAYNAK ATÖLYELERİNDEKİ PİS HAVAYI ASKARİ DÜZEYE İNDİRMEK İÇİN HER KAYNAKÇIYA EN AZ 300 -400 Mt. KÜP HAÇMİNDE ALAN VE 284 METRE KÜP HAVA DÜŞMELİDİR. Ø KAYNAK ATÖLYELERİNİN TAVAN YÜKSEKLİĞİ EN AZ 5 MT. OLMALIDIR. Ø KAYNAK İŞLERİ, YER VE İŞ DURUMU UYGUN İSE AÇIK HAVADA YAPILMALIDIR. 24
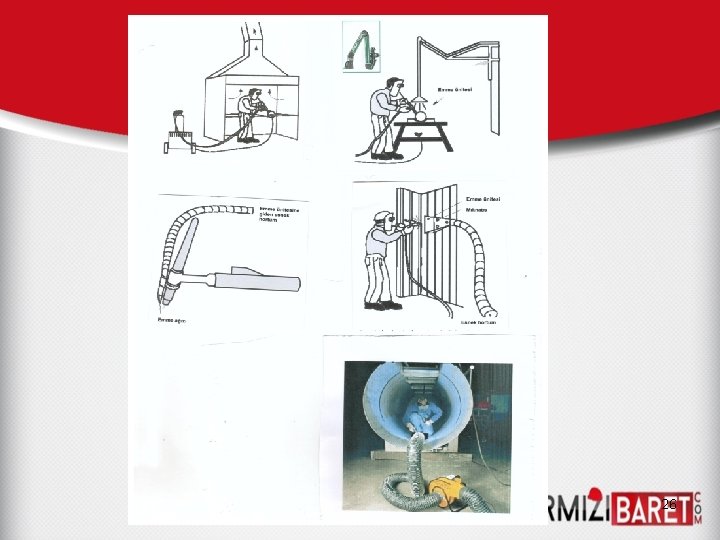
Ø KAYNAKÇININ ÇALIŞTIĞI ALANLARDA HAVA AKIMINI KESEN YAPI ELEMANLARI OLMAMALIDIR, Ø KAYNAK ATÖLYESİNDE 0. 005 İLE 100 MİKRON ARASINDA DEĞİŞEN KATI PARTİKÜLLER MEVCUTTUR. ATÖLYENİN BU PARTİKÜLLERDEN TEMİZLENMESİ İÇİN, ATÖLYE HAVASI FİLTREDEN GEÇİRİLEREK TEMİZLENMELİDİR. Ø LOKAL HAVALANDIRMA • KAYNAK ATÖLYELERİNDE BİR KAÇ KAYNAK ÜNİTELERİ VAR İSE. BU ÜNİTELERDEKİ PİS VE ZARARLI HAVAYI DEĞİŞTİRMEK İÇİN, LOKAL HAVALANDIRMA SİSTEMİ YAPILIR • LOKAL YAVALANDIRMA , GENEL HAVALANDIRMA SİSTEMİNDE YAPILACAK OLAN İŞLEMLERİ AZALTIR. • • LOKAL HAVALANDIMA SİSTEMLERİNDE, ÜFLEYİCİ KULLANILIRSA, ÜFLEME BORUSUNUN UCU İLE KAYNAK MESAFESİNE 60 Cm. UZAKLIKTAN , ÜFLEME HIZI DA 30 Mt. /Dk OLMALIDIR. • • LOKAL HAVALANDIRMA, GENEL HAVALANDIRMA SİSTEMİNE KIYASLA, DAHA İYİ HAVA ORTAMI SAĞLA • AŞAĞIDA ÇEŞİTLİ LOKAL HAVALANDIRMA SİSTEMLERİ GÖRÜLMEKTEDİR. • . 25
26
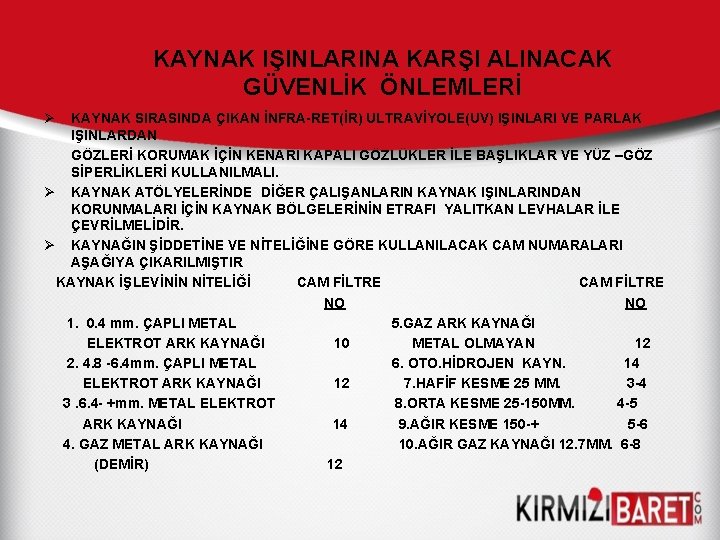
KAYNAK IŞINLARINA KARŞI ALINACAK GÜVENLİK ÖNLEMLERİ Ø KAYNAK SIRASINDA ÇIKAN İNFRA-RET(İR) ULTRAVİYOLE(UV) IŞINLARI VE PARLAK IŞINLARDAN GÖZLERİ KORUMAK İÇİN KENARI KAPALI GÖZLÜKLER İLE BAŞLIKLAR VE YÜZ –GÖZ SİPERLİKLERİ KULLANILMALI. Ø KAYNAK ATÖLYELERİNDE DİĞER ÇALIŞANLARIN KAYNAK IŞINLARINDAN KORUNMALARI İÇİN KAYNAK BÖLGELERİNİN ETRAFI YALITKAN LEVHALAR İLE ÇEVRİLMELİDİR. Ø KAYNAĞIN ŞİDDETİNE VE NİTELİĞİNE GÖRE KULLANILACAK CAM NUMARALARI AŞAĞIYA ÇIKARILMIŞTIR KAYNAK İŞLEVİNİN NİTELİĞİ CAM FİLTRE NO NO 1. 0. 4 mm. ÇAPLI METAL 5. GAZ ARK KAYNAĞI ELEKTROT ARK KAYNAĞI 10 METAL OLMAYAN 12 2. 4. 8 -6. 4 mm. ÇAPLI METAL 6. OTO. HİDROJEN KAYN. 14 ELEKTROT ARK KAYNAĞI 12 7. HAFİF KESME 25 MM. 3 -4 3. 6. 4 - +mm. METAL ELEKTROT 8. ORTA KESME 25 -150 MM. 4 -5 ARK KAYNAĞI 14 9. AĞIR KESME 150 -+ 5 -6 4. GAZ METAL ARK KAYNAĞI 10. AĞIR GAZ KAYNAĞI 12. 7 MM. 6 -8 (DEMİR) 12
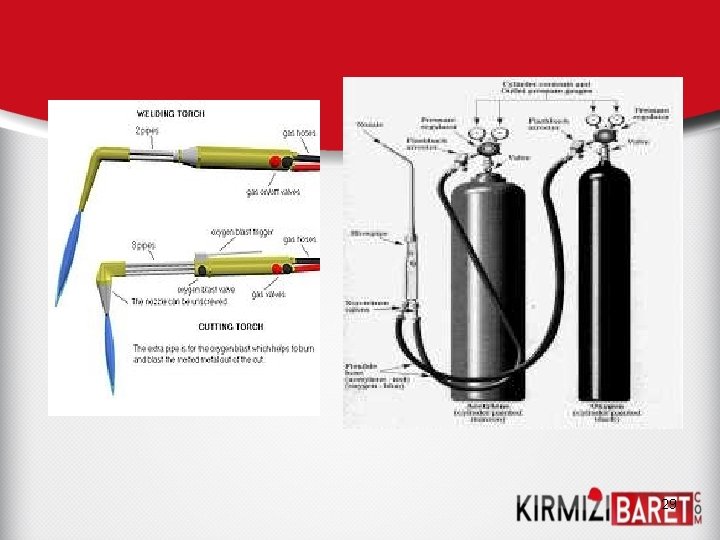
Ø KAYNAK ATÖLYELERİNDE ÇALIŞANLARIN YÜZLERİ ( IR VE UV) IŞINLARININ YAKICI ETKİSİNDEN KORUNMAK İÇİN, YÜZÜ TAMAMEN KAPLAYAN GÖRMEYİ ENGELLEMEYEN BAŞ SİPERLERİ, ELLER İÇİN DE ELDİVEN KULLANILMALIDIR. Ø KAYNAKÇILAR; FİZİKİ TEHLİKELERE, ATEŞ VE IŞINLARA KARŞI, CEKET, PANTOLON, AYAKKABI, TOZLUK, ÖNLÜK VB. KKD MALZEMELERİ KULLANMALIDIRLAR. B. OKSİ-ASETİLEN KAYNAĞI VE GÜVENLİK ÖNLEMLERİ: OKSİ-ASETİLEN KAYNAĞININ YAPILIŞI: OKSİJEN VE ASETİLENİN BİR ARADA YAKILMASI İLE MEDANA GELEN ISI NETİCESİNDE YAPILAN KAYNAK TIR. OKSİ-ASETİLEN KAYNAK TEÇHİZATINDA KAZALARIN MEYDANA GELDİĞİ YERLER KAYNAĞA BAŞLAMADAN ÖNCE İYİCE KONTROL EDİLMELİDİR. KONTROL EDİLMESİ GEREKEN KISIMLAR ŞUNLARDIR. Ø GÜVENLİK SUPAPLARININ İYİ ÇALIŞIP ÇALIŞMADIĞI KONTROL EDİLMELİDİR. BU SUPAPLARIN GÖREVİ, HAMLAÇTAN GERİ TEPME İLE GELECEK ALEVİN ASETİLEN KAZANINA GELMESİNİ ÖNLEMEKTİR. 28
29
Ø ÜFLEÇ (ŞALOMA-HAMLAÇ) TIKALI OLMAMALI, Ø ÜFLECİN UCUNA İŞE UYGUN MEME TAKILMALI, Ø KAYNAK YERİ DEKOPANLAR İLE TEMİZLENMELİ, Ø KAYNAĞA BAŞLARKEN ÖNCE OKSİJEN SONRA ASETİLEN VANASI AÇILMALI, Ø KAYNATILACAK PARÇALARIN ÜZERİNE YAĞ VB. GİBİ MADDELER SÜRÜLMEMELİ, Ø OKSİ-ASETİLEN KAYNAĞI YAPILAN YERDE YANICI VE PATLAYICI MADDELER BULUNMAMALIDIR, Ø YANAN OKSİ-ASETİLEN ALEVİ İLE ŞAKA YAPILMAMALIDIR. Ø KAYNAK İŞLAMİNDE TÜPLER DİK OLARAK KULLANILMALI, BASINÇ DÜŞÜRÜCÜLER VE MANOMETRELER DAİMA ÇALIŞIR DURUM OLMALIDIR, Ø OKSİ – ASETİLEN KAYNAĞI, PARLAYICI, YANICI, PATLAYICILARIN BULUNDUĞU ORTAMDA YAPILMAMALIDIR. 30
Ø DAİMA UYGUN BEK VE GAZ BASINCI UYGULANMALIDIR. Ø HORTUM VE BAĞLANTILARDA SIZDIRMAZLIK KONTROLÜ YAPILMALIDIR. Ø HORTUM VE BAĞLANTILARDA ALEV İLE KAÇAK KONTROLÜ YAPILMAMALI, Ø BOYALI VE KAPLAMALI PARÇALARIN KAYNAĞINDA MASKE KULLANILMALI, Ø YANAN ÜFLECİ GAZ TÜPLERİNE ASMAMALI, Ø KAYNAK İŞLERİNDE KKD GİYSİLERİNİ GİYMEYİ İHMAL ETMEMELİDİR. Ø KARPİT FIÇILARI NEMLİ YERDE BIRAKILMAMALIDIR. Ø GAZ KOKUSU ALINDIĞINDA YANAN ÜFLEÇ VE TÜP VANALARI KAPATILMALIDIR. Ø GAZ HORTUMLARI ALEV VE KIVILCIMLARDAN UZAK TUTULMALIDIR. 31
OKSİ-ASETİLENLE ÇALIŞIRKEN Ø KAYNAK TUPLERİ, + 45 DERECENİN ÜZERİNEKİ SICAKLIKTA VE – 40 DERECE CICAKLIĞIN ALTIN DA Kİ SICAKLIKLARDA KULLANILMAMALIDIR; HİÇBİR ZAMAN 50 O C GEÇMEMEMELİDİR, Ø DOLDURULAN ASETİLEN TÜPLERİ 12 SAAT DİK OLARAK BEKLETİLDİKTEN SONRA KULLANILMALIDIR, Ø TÜPLER, 60 Kg. HİDRO STATİK BASIN İLE TEST EDİLMELİDİR VEYA TÜPTE BULUNAN EMİCİ MADDE BOŞALTILMADAN YİNE 60 Kg. BASINÇ ALTIN ASETON VEYA ARGON GAZI İLE TEST EDİLMELİ, Ø GAZ KAÇAKLARINDA, GAZLARI TENEFÜZ EDEN İŞÇİLER HEMEN TEMİZ HAVAYA ÇIKARILMALI SUN’İ TENEFÜZ YAPTIRILMALIDIR, Ø GAZIN YAYILDIĞI BÖLGE DERHAL BOŞALTILMALI VE HAVALANDIRILMALIDIR. BU BÖLGEYE GİRECEKLER SOLUNUM CİHAZLARI KULLANMALI, Ø GAZ KAÇAĞI OLAN TÜP, EMNİYETLİ BİR ALANA GÖTÜRÜLMELİ VE ÜZERİNDE HİÇBİR TAMİRE TEŞEBBÜZ EDİLMEMELİDİR; İMALATÇI VEYA SERVİSİNE HABER VERİLMELİ Ø ORTAMA ASLA SAF OKSİJEN GAZ VERİLMEMELİDİR. Ø OKSİJENLE TEMİZLİK YAPILMAMALIDIR. OKSİJENİN SİNDİĞİ ELBİSELER ÇOK ÇABUK ALEV ALIR. Ø SIKIŞTIRILMIŞ SAF OKSİJENİN YAĞ İLE TEMASINDA YANMALAR MEYDANA GELİR. BU NEDENLE KESİNLİKLE YAĞLI ELLE, TÜPLERİN VENTİLLERİ AÇILIP KAPATILMAMALIDIR. 32
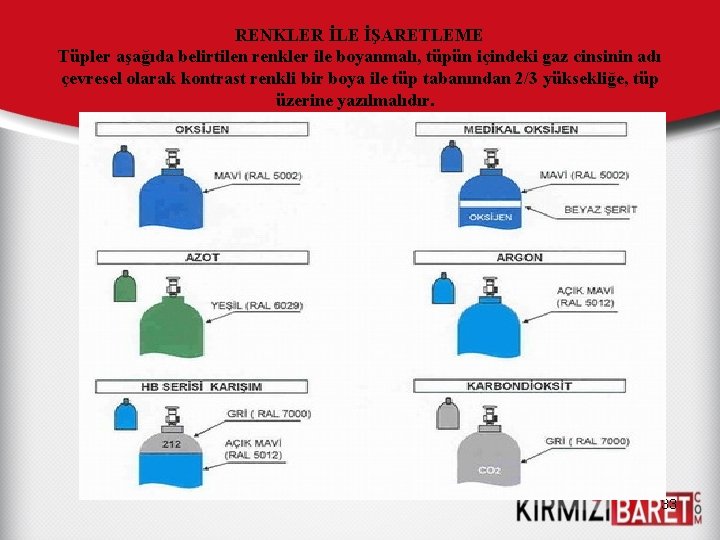
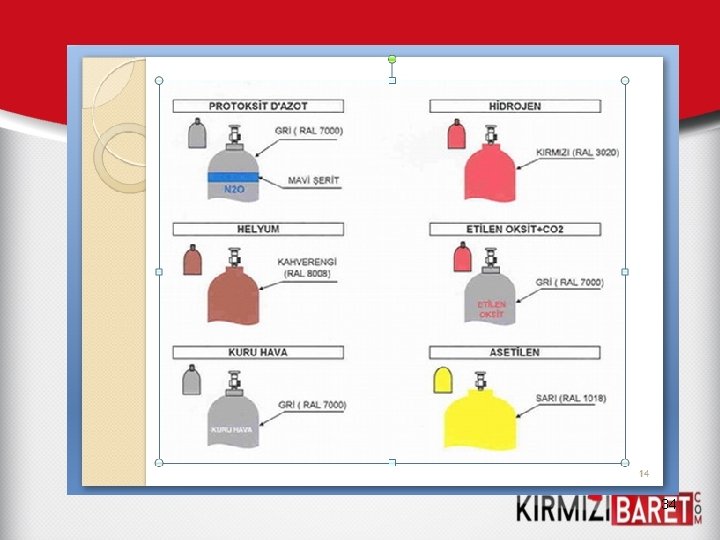
RENKLER İLE İŞARETLEME Tüpler aşağıda belirtilen renkler ile boyanmalı, tüpün içindeki gaz cinsinin adı çevresel olarak kontrast renkli bir boya ile tüp tabanından 2/3 yüksekliğe, tüp üzerine yazılmalıdır. 33
34
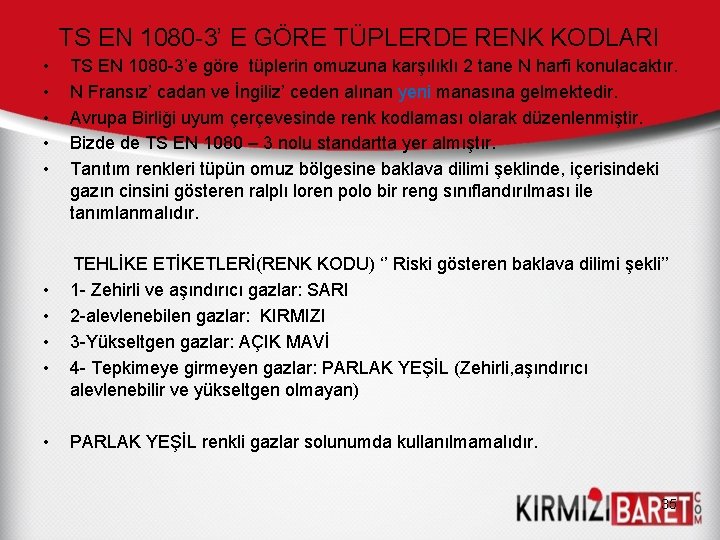
TS EN 1080 -3’ E GÖRE TÜPLERDE RENK KODLARI • • • TS EN 1080 -3’e göre tüplerin omuzuna karşılıklı 2 tane N harfi konulacaktır. N Fransız’ cadan ve İngiliz’ ceden alınan yeni manasına gelmektedir. Avrupa Birliği uyum çerçevesinde renk kodlaması olarak düzenlenmiştir. Bizde de TS EN 1080 – 3 nolu standartta yer almıştır. Tanıtım renkleri tüpün omuz bölgesine baklava dilimi şeklinde, içerisindeki gazın cinsini gösteren ralplı loren polo bir reng sınıflandırılması ile tanımlanmalıdır. • • TEHLİKE ETİKETLERİ(RENK KODU) ‘’ Riski gösteren baklava dilimi şekli’’ 1 - Zehirli ve aşındırıcı gazlar: SARI 2 -alevlenebilen gazlar: KIRMIZI 3 -Yükseltgen gazlar: AÇIK MAVİ 4 - Tepkimeye girmeyen gazlar: PARLAK YEŞİL (Zehirli, aşındırıcı alevlenebilir ve yükseltgen olmayan) • PARLAK YEŞİL renkli gazlar solunumda kullanılmamalıdır. 35
OLASI TEHLİKELER VE ÖNLEMLER • BU BÖLÜMDE GAZ KAYNAĞI İLE İLİŞKİLİ TEHLİKELER VE ALINMASI GEREKEN ÖNLEMLER ANLATILACAKTIR. 36
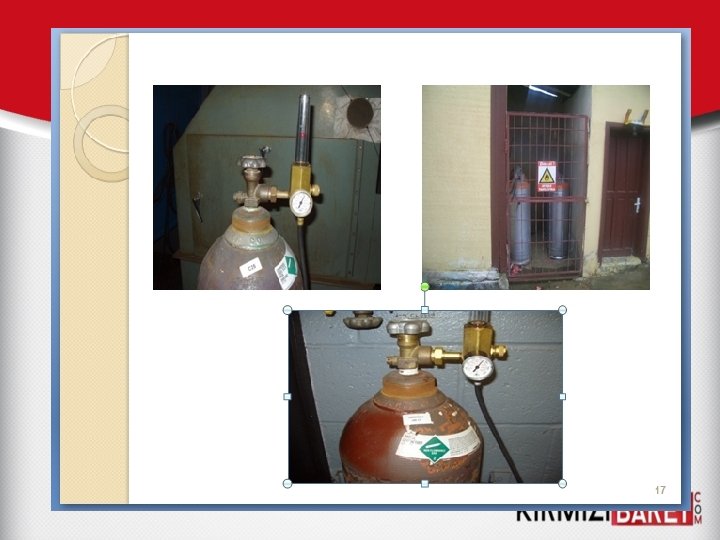
TÜPLERİN NAKLİYESİ VE DEPOLANMASI 1/2 Ø TÜPLER ATMALARDAN, ÇARPMALARDAN KORUNMALIDIR. (ÖZELLİKLE 0 OC ALTINDA) Ø TAŞIMA SIRASINDA VAN ALAR KAPATILMIŞ, KEPLER YERİNE VİDALANMIŞ OLARAK TOŞINMALIDIR, Ø TÜPLER, ISIYA MARUZ BIRAKILMAMALI, GÜNEŞİN DİK IŞINLARINDAN, RADYASYONDAN, SOĞUKTAN, NEMDEN VE AÇIK ALEVLİ ATEŞLERDEN KORUNMALIDIR, Ø AYNI CİNS TÜPLER BİR ARADA VE DİK OLARAK TAŞINMALI VE DEPOLANMALIDIR, Ø TUPLER, KAPAĞINDAN, VANA VE VENTİLLERİNDEN TUTULARAK TAŞINMAMALI Ø TÜPLERİ KALDIRMAK İÇİN, MİKNATIS VE ZİNCİR KULLANILMAMALIDIR, Ø TÜPLER, TAŞINIRKEN YERLEŞTİRİLİRKEN BİRBİRİNE ÇARPIŞTIRILMAMALI VE DÜŞÜRÜLMEMELİ, Ø TÜPLERİN ÜZERİNE İÇERİSİNDEKİ GAZIN CİNSİ YAZILMALIDIR, VANALARA VE MANOMETRELERE YAĞ SÜRÜLMEMELİDİR, Ø TÜPTEKİ EMNİYET CİHAZLARI VE VANA BAĞLANTI LARDAKİ KAÇAK KONTROLLARI SABUN KÖPÜĞÜ VEYA TESBİT SOLUSYONU İLE YAPILMALI, 37
38
39
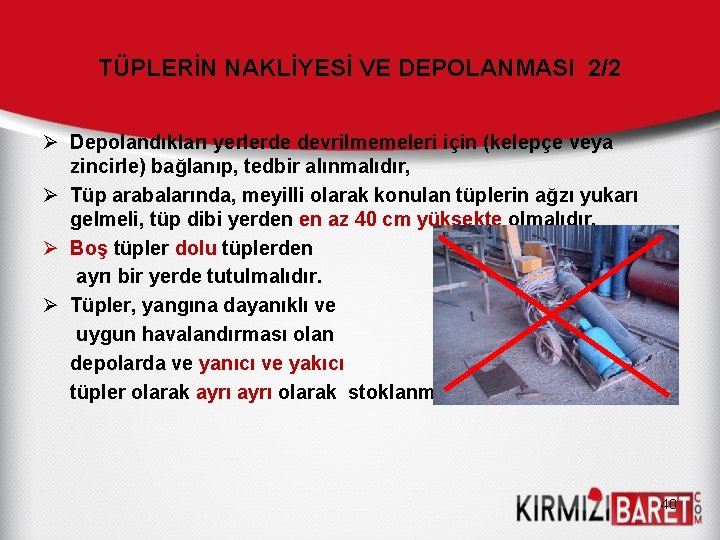
TÜPLERİN NAKLİYESİ VE DEPOLANMASI 2/2 Ø Depolandıkları yerlerde devrilmemeleri için (kelepçe veya zincirle) bağlanıp, tedbir alınmalıdır, Ø Tüp arabalarında, meyilli olarak konulan tüplerin ağzı yukarı gelmeli, tüp dibi yerden en az 40 cm yüksekte olmalıdır. Ø Boş tüpler dolu tüplerden ayrı bir yerde tutulmalıdır. Ø Tüpler, yangına dayanıklı ve uygun havalandırması olan depolarda ve yanıcı ve yakıcı tüpler olarak ayrı olarak stoklanmalıdır. 40
ASETİLEN TÜPLERİNİN PATLAMA SEBEPLERİ 1/2 Ø ASETİLEN TÜPLERİNİN DÜŞMEYE ÇARPMAYA VE SARSINTIYA MARUZ KALMASI ÇOK TEHLİKELİDİR Ø ASETİLEN TÜPLERİ, ÖZEL OLARAK HAZIRLANIR. TÜP İÇİNDE 3 BİLEŞİMLİ (POROZ MADDE + ÇÖZÜCÜ MADDE + ASETİLEN GAZI) BULUNUR. Ø POROZ MADDE, ASBES(GÖZENEKLİ VE YANMAZ) PUDRA, KİREÇ VE SUDAN OLUŞAN LİFLİ SÜNGERİMSİ BİR KARIŞIMDIR Ø İLK ÖNCE, POROZ MADDEYE ASETON EMDİRİLİR. SONRA ASETİLEN GAZI ÇÖZÜCÜ MADDDE İÇİNDE ÇÖZÜNDÜRÜLÜR. PİYASADA, ASETİLEN TÜP İÇERİSİNDE ASETONA EMDİRİLMİŞ HALDE BULUNNUR. Ø ASETON TUP İÇERİSİNDE SIVI OLARAK BULUNUR. ASETİLENİN ELDE EDİLMESİ Ø ASETİLEN, KARPİTİN SU İLE TEMASINDAN OLUŞUR. KARPİT(ca ca 2) DİR. Ø KARPİTİN ÜZERİNE SU DÖKÜLÜRSE, VEYA KARPİT SU İÇERİSİNE ATILIRSA ASETİLEN GAZI ÇIKAR. Ø ASETİLEN GAZININ YANMA SICAKLIĞI 350 Cg. DERECESİNDEDİR. Ø OKSİJEN ASETİLEN KARIŞIMI YANDIĞINDA 3100 Cg. DERECESİNDE SICAKLIK VERİR. Ø ASETİLEN OKSİJEN KARIŞIMININ YANMA HIZI 13. 5 M/SN. DİR.
KARPİTİN ELDE EDİLMESİ Ø KARPİT, KOK KÖMÜRÜ İLE SÖNMEMİŞ KİRECİN ELEKTRİK FIRINLARINDA 2760 -38700 C ERGİTİLMESİ İLE ELDE EDİLİR. Ø FIRINLARDA ELDE EDİLEN POTALARA DÖKÜLEREK SOĞUTULUR. SOĞUTULAN BİLOK HALİNDEKİ KARPİT DEĞİRMENLERDE PARÇALANIR, ELEKLERDEN GEÇİRİLEREK, ÇEŞİTLİ ÇAPLARDA PİYASAYA ÇIKARILIR. KULLANMA ALANLARI Ø OKSİ-ASETİLEN KAYNAĞINDA YANICI GAZ OLARAK, Ø KİMYA SANAYİNDE, ORGANİK VE PLASTİKLERİN BİRLEŞİM YOLU İLE ÜRETİLMESİNDE(VİNİL PLASTİKLER) Ø SPEKTİROMETRE CİHAZI VE DİĞER SAYAÇLARDA, Ø YÜKSEK DERECELERDE SICAK ALEV ELDE EDİLMESİNDE, Ø ELEKTRİK ENERJİSİNDEN FAYDALANMA İMKANI OLMAYAN YERLERİN AYDINLATILMASINDA, Ø ÇEŞİTLİ BÖCEK ÖLDÜRÜCÜ İLAÇLARIN KULLANILMASINDA, Ø NEOPRAN KAVÇUK İMALATINDA KULLANILIR. 42
ASETİLEN TÜPLERİNİN PATLAMA SEBEPLERİ 2/2 Ø ASETİLEN GAZININ BAKIR VE BAKIR ALAŞIMLI MALZEME İLE KULLANILMASI TEHLİKE YARATIR. Ø ASETİLEN GAZI BAKIR VEYA İÇERİSİNDE %65 -70’ DEN FAZLA BAKIR BULUNAN ALAŞIMLARLA TEMAS ETTİĞİNDE PATLAYICI OLAN ASETİLEN-BAKIR ALAŞIMI MEYDANA GELİR. BU NEDENLE ASETİLEN TESİSLERİNDE APARATLARINDA VE KULLANILAN AKSESUARLARDA BAKIR VEYA BAKIR ALAŞIMLI MALZEME KULLANILMASI YASAKTIR. Ø ASETİLEN HATTINA OKSİJEN GİRMESİ, DIŞTAN ISINMA VE TÜP VANASININ YANMASI DA ASETİLENİN AYRIŞMASINA SEBEP OLUR. 43
ASETİLEN AYRIŞMASININ BELİRTİLERİ VE YAPILMASI GEREKENLER 1/2 ÇELİK TÜPÜN ISINMASI DURUMUNDA (TÜPÜN HER YERİNE ÇIPLAK ELLE DOKUNULABİLDİĞİ SÜRECE) Ø TÜP VANASINI KISA BİR SÜRE AÇARAK İS VEYA DUMAN ÇIKIP ÇIKMADIĞINA BAKILMALIDIR, EĞER ÇIKIYORSA TÜPTE ASETİLEN AYRIŞMASI OLMAKTADIR. HEMEN; TÜP VANASI KAPATILMALI, Ø BASINÇ DÜŞÜRÜCÜ SÖKÜLMELİ, TÜP GÜVENLİ BİR ALANA GÖTÜRÜLÜP, BOL SU İLE SOĞUTULMALIDIR. TÜP DOKUNULMAYACAK KADAR ISINMIŞSA; Ø DERHAL YAKINDA ÇALIŞANLARI UYARIP, İTFAİYEYE HABER VERİLMELİDİR, TÜP ÇEVRESİ BOŞALTILMALIDIR. 44
ASETİLEN AYRIŞMASININ BELİRTİLERİ VE YAPILMASI GEREKENLER 2/2 Ø EN AZ 24 SAAT BOYUNCA TÜPÜN ISINIP ISINMADIĞINI KONTROL EDEREK GÖZETİM ALTINDA TUTULMALIDIR. Ø TÜPÜN BİR DAHA KULLANILMAYACAĞI ANLAŞILIR ŞEKİLDE İŞARETLENİP, YETKİLİLERE VE TÜP TEDARİKÇİSİNE HABER VERİLMELİDİR. 45
ALEV GERİ TEPMESİ (FLASHBACK) Ø SÜREKLİ GERİ YANMA İLE GAZ GERİ TEPMESİNİN BİRLEŞİMİDİR. Ø EN BÜYÜK TEHLİKE, ALEVİN YANICI GAZ TÜPÜNE KADAR ULAŞMASIDIR. BU OLAY, GENELLİKLE, GAZ GERİ AKIŞININ FARK EDİLEMEDİĞİ DURUMLARDA, ÜFLEÇTE (HAMLAÇ) ALEVİN TUTUŞTURULMASIYLA BİRLİKTE OLUŞAN BİR GERİ YANMA SONUCUNDA OLUŞUR. Ø ALEV GERİ TEPMESİ OLUŞTUĞU ZAMAN, BÜYÜK OLASILIKLA YANICI GAZ HORTUMU PATLAR VE CİDDİ KAZALARA SEBEP OLUR. 46
ALEV GERİ TEPMESİ (GERİ YANMA) Ø GERİ YANMA, ALEVİN ŞALOMA İÇİNE DOĞRU KUVVETLİ BİR PATLAMA İLE YANMASIDIR. ALEV SÖNEBİLİR YA DA BEK UCUNDA TEKRAR YANMAYA BAŞLAYABİLİR. GERİ YANMANIN NEDENİ, YANMA HIZININ GAZ ÇIKIŞ HIZINI AŞMASIDIR. NORMAL DURUMDA YANMA HIZI İLE GAZ ÇIKIŞ HIZI DENGE HALİNDEDİR. HERHANGİ BİR ŞEKİLDE YANMA HIZININ ARTMASI YA DA GAZ ÇIKIŞ HIZININ AZALMASI GERİ YANMAYA SEBEP OLUR. AŞIRI OKSİJEN KULLANIMI DA YANMA HIZINI ARTIRACAĞINDAN GERİ YANMAYA SEBEP OLUR. Ø DİĞER BİR İFADEYLE SÜREKLİ GERİ YANMA İLE GAZ GERİ TEPMESİNİN BERABER MEYDANA GELMESİDİR. ALEV, EN KÖTÜ DURUMDA YANICI GAZ TÜPÜNE ULAŞABİLİR. BU OLAY GENELLİKLE GAZ GERİ AKIŞI OLDUĞUNUN FARK EDİLMEYİP, ŞALOMA DA, ALEVİN TUTUŞTURULMASIYLA BİRLİKTE OLUŞAN BİR GERİ YANMA SONUCUNDA MEYDANA GELİR. ALEV GERİ TEPMESİ OLUŞTUĞU ZAMAN BÜYÜK OLASILIKLA YANICI GAZ HORTUMU PATLAR VE CİDDİ KAZALARA SEBEP OLUR. 47
Ø GAZ GERİ TEPMESİNDE MEYDANA GELEN NEDENLER, ALEV GERİ TEPMESİ İÇİN DE GEÇERLİDİR. ALEV GERİ TEPMESİNİ ÖNLEME ARAÇLARI Ø ALEV GERİ TEPMESİNİ ÖNLEYEN ARAÇLAR ALEV GERİ TEPME EMNİYET VALFLERIDIR. EMNİYET VALFLERİ ALEV TUTUCU BİR SİSTEM İLE ÇEK-VALFIN BİLEŞİMİDİR. ÇALIŞMA PRENSİBİ AŞAĞIDAKİ GİBİ ÖZETLENEBİLİR. Ø GAZ GİRİŞİNE KONAN BİR ÇEK-VALF VASITASI İLE HERHANGİ BİR GAZIN GERİ AKIŞI ÖNLENİR. NORMAL KOŞULLARDA GELEN GAZ, HASSAS YAYI İTEREK SİSTEMDEN GEÇER VE ŞALOMAYA ULAŞIR. HERHANGİ BİR ŞEKİLDE OLUŞAN GAZ GERİ TEPMESİ HASSAS YAYI TERS YÖNDE İTEREK GAZ AKIŞINI HER İKİ YÖNDE DE KESER. 48
Ø İKİNCİ ÖNLEM OLARAK ALEV TUTUCU SİSTEMİ KULLANILIR. BU SİSTEM SIKIŞTIRILMIŞ BİR YAYIN YAKLAŞIK 80°C DE ERGİYEN BİR LEHİM MALZEMESİ İLE SABİTLENMESİ VE BUNUN ÇEVRESİNE DE SİNTERLENMİŞ PASLANMAZ ÇELİK TOZUNUN KONULMASI İLE OLUŞTURULMUŞTUR. ALEV GERİ TEPMESİ DURUMUNDA LEHİM ERGİYEREK SIKIŞTIRILMIŞ YAYI SERBEST BIRAKIR VE BU YAY ÇEK-VALFE VURARAK GAZ GEÇİŞİNİ KAPATIR. ALEV İSE SİNTERLENMİŞ ÇELİK TOZU TARAFINDAN SÖNDÜRÜLÜR. 49
GERİ YANMA SEBEPLERİ Ø YANICI VE YAKICI GAZLARIN BASINÇLARININ YANLIŞ AYARLANMASI, Ø YANLIŞ ÇAPTA VE UZUNLUKTA HORTUM SEÇİMİ, Ø TÜPTEKİ GAZ BASINÇLARININ AZALMASI, Ø HERHANGİ BİR HORTUMUNUN BÜKÜLMESİ, Ø HORTUMLARDAKİ VEYA ŞALOMADAKİ KİRLİLİĞİN GAZ GEÇİŞİNİ ENGELLEMESİ, Ø HATALI TASARIMLANMIŞ ŞALOMA, Ø ŞALOMANIN KULLANIM SIRASINDA AŞIRI ISINMASI. 50
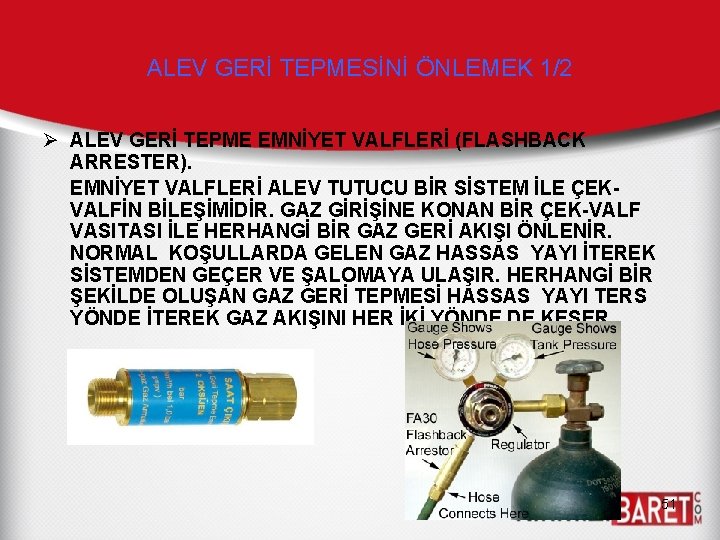
ALEV GERİ TEPMESİNİ ÖNLEMEK 1/2 Ø ALEV GERİ TEPME EMNİYET VALFLERİ (FLASHBACK ARRESTER). EMNİYET VALFLERİ ALEV TUTUCU BİR SİSTEM İLE ÇEKVALFİN BİLEŞİMİDİR. GAZ GİRİŞİNE KONAN BİR ÇEK-VALF VASITASI İLE HERHANGİ BİR GAZ GERİ AKIŞI ÖNLENİR. NORMAL KOŞULLARDA GELEN GAZ HASSAS YAYI İTEREK SİSTEMDEN GEÇER VE ŞALOMAYA ULAŞIR. HERHANGİ BİR ŞEKİLDE OLUŞAN GAZ GERİ TEPMESİ HASSAS YAYI TERS YÖNDE İTEREK GAZ AKIŞINI HER İKİ YÖNDE DE KESER. 51
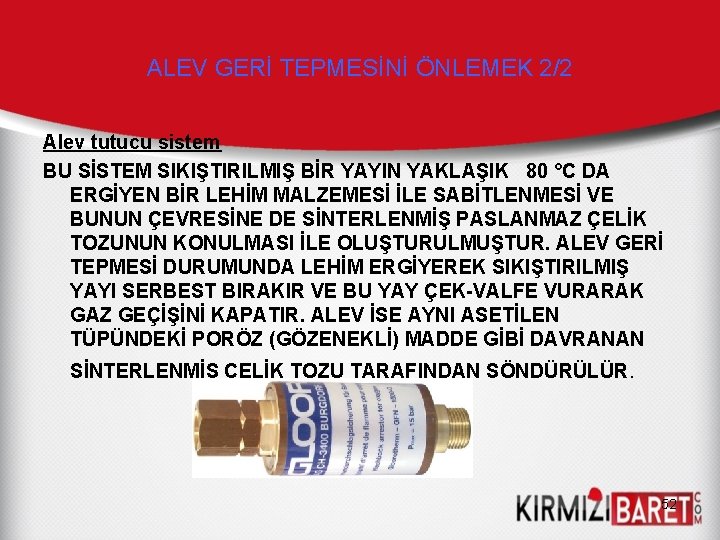
ALEV GERİ TEPMESİNİ ÖNLEMEK 2/2 Alev tutucu sistem BU SİSTEM SIKIŞTIRILMIŞ BİR YAYIN YAKLAŞIK 80 °C DA ERGİYEN BİR LEHİM MALZEMESİ İLE SABİTLENMESİ VE BUNUN ÇEVRESİNE DE SİNTERLENMİŞ PASLANMAZ ÇELİK TOZUNUN KONULMASI İLE OLUŞTURULMUŞTUR. ALEV GERİ TEPMESİ DURUMUNDA LEHİM ERGİYEREK SIKIŞTIRILMIŞ YAYI SERBEST BIRAKIR VE BU YAY ÇEK-VALFE VURARAK GAZ GEÇİŞİNİ KAPATIR. ALEV İSE AYNI ASETİLEN TÜPÜNDEKİ PORÖZ (GÖZENEKLİ) MADDE GİBİ DAVRANAN SİNTERLENMİŞ ÇELİK TOZU TARAFINDAN SÖNDÜRÜLÜR. 52
KAYNAĞA BAŞLAMADAN ÖNCE Ø BASINÇ DÜŞÜRÜCÜ (REGÜLATÖR) EMNİYET VENTİLİ, ALEV TUTUCULAR, ÜFLEÇLER, HORTUMLAR VE BAĞLANTILAR KONTROL EDİLMELİDİR Ø TÜP ÜZERİNE BASINÇ DÜŞÜRÜCÜ TAKMADAN ÖNCE TÜP VANASI KISA BİR SÜRE AÇILARAK, TÜP ÇIKIŞINDAKİ PİSLİKLERİN DIŞARI ATILMASI SAĞLANMALIDIR. 53
ALEVİN YAKILMASI / SÖNDÜRÜLMESİ ALEVİN YAKILMASI Ø AZAR OLMAK KOŞULU İLE ÖNCE OKSİJEN VANASI AÇILIR, SONRA ASETİLEN VANASI AÇILARAK HAMLAÇ (ÜFLEÇ) YAKILMALIDIR. ALEVİN SÖNDÜRÜLMESİ Ø ÖNCE ASETİLEN VANASI, SONRA OKSİJEN VANASI KAPATILIR. 54
ÜFLEÇTE ORTAYA ÇIKABİLECEK DİĞER SORUNLAR 1/2 PATLAMA: GAZLARIN HIZI İYİ AYARLANMADIĞINDA, ÇIKIŞ HIZLARININ AZ OLMASI DURUMUNDA, YANMA SÖNER VE PATLAMA ŞEKLİNDE TEKRAR YANMA OLUR. BU PATLAMA SIRASINDA UZAK YERLERE KADAR SIÇRAYAN KIVILCIMLAR YANGIN TEHLİKESİ YARATABİLİR. GAZLARIN ÇIKIŞ HIZINI YETERİNCE AYARLAYAMIYORSAK, KAYNAK MEMESİNİ TEMİZLEMELİYİZ VEYA DAHA KÜÇÜK ÜFLEÇ BAŞLIĞI KULLANMALIYIZ. 55
ÜFLEÇTE ORTAYA ÇIKABİLECEK DİĞER SORUNLAR 2/2 ISLIK SESİ ÇIKARARAK YANMA: GAZLARIN ÇIKIŞ HIZLARI ÇOK YÜKSEK OLDUĞUNDA VEYA KARIŞIM BORUSU ÇOK ISINDIĞINDA ALEV, KARIŞIM BORUSU İÇİNDE ISLIK SESİ ÇIKARARAK YANAR. BU DURUMDA ÜFLEÇ VANALARI DERHAL KAPATILMALI, ÜFLEÇ SOĞUMAYA BIRAKILMALIDIR. KAYNAK MEMESİ TEMİZLENMELİDİR. 56
www. kirmizibaret. com Kaynak: İnternet Reklam & İletişim admin@kirmizibaret. com