
Karl Kleyer Aachen Schulungen am PC Karl Kleyer
- Slides: 23
Karl Kleyer, Aachen Schulungen am PC Karl Kleyer Schulungen am PC und interaktives Lernen Automatisierung - SPS – Industrierobotik – Industrie 4. 0 Grundlagen Block 5 Beispielprojekte in Ablaufsteuerungen - Produktionszelle 1 - Probe-Version - Vorherige Inhalt Ende Nächste 1
Handling des Lernprogrammes Karl Kleyer, Aachen Schulungen am PC Im Folgenden finden Sie die Erklärung im Umgang der Lernseiten. Die Lehrinhalte werden in der angegebenen Reihenfolge starten. Lehrinhalte im Beispiel n n n Speicherprogrammierbare Steuerung Zuordnung der Steuerungen Steuerungsaufbau im Beispiel mit Signalbaugruppen Installierte Baugruppen……… ………… In der Seite „Lehrinhalte“ können Themen sofort angewählt werden. Mit den Interaktiven Schaltflächen kann navigiert werden. Vorherige Inhalt Ende Nächste Zur vorherigen Seite zurückkehren Zurück zu Lehrinhalte Ende des Lernprogramms Zur nächsten Seite und bei Signalfarbe „grün“ und Signalton ist die Seite abgeschlossen. Mit eingeblendeten Mediensteuerelementen können die Animationen navigiert werden. Nächste 2
Vorwort Karl Kleyer, Aachen Schulungen am PC Automatisieren bedeutet Steuern, Regeln und Überwachen von technischen Prozessen durch aufgabenspezifische Programme in Speicherprogrammierbaren Steuerungen (SPS). In Anlagen mit dezentralisierter Peripherie und verteilten Steuerungsprogrammen zählt zum Automatisieren auch die erforderliche Datenkommunikation über standardisierte Bussysteme wie AS-i-Bus, PROFIBUS und Ethernet-TCP/IP. Zur Ausführung von Automatisierungsfunktionen werden Speicherprogrammierbare Steuerungen eingesetzt. Hierzu gibt es drei Ausführungsformen. Als Hardware-SPS, als Slot-SPS (CPU-Karte mit Echtzeitbetriebssystem zum Einbau in einen Host-Industri-PC) und als Soft-SPS (Softwaremäßige Nachbildung der SPS-Funktionalität auf einem Industrie-PC). In diesem Lehrgang wird eine Sammlung von Entwurfsmethoden und Beschreibungsmittel zur systematischen Lösung von Automatisierungsaufgaben in den Grundlagen aufgezeigt. Der Praxisbezug wird durch ausführlich erläuterte und vollständig gelöste Anwendungsbeispiele hergestellt, die hier stets in SIMATIC STEP 7 ausgeführt sind. Wegen seiner Bedeutung in der Praxis ist das Thema Steuerungssicherheit im Normenbezug dargestellt. Nächste 3
Lehrinhalte Karl Kleyer, Aachen Schulungen am PC n Projekte u u u u u Vorwort Projektierung Installation der Pneumatikzylinder Installation der Pneumatikventile Installation der Sensoren Der Pneumatikplan (Ventile und Zylinder) Der Pneumatikplan (Sensoren) Die Betriebsmittel Technologieschema Aufbau) Eingangssignale Ausgangssignale Die Symbolliste für das SPS-Programm Die Zuordnungsliste für das SPS-Programm Steuerungsablaufbeschreibung Weg-Schritt-Diagramm Grobstruktur der Ablaufkette Das Programm in S 7 In dieser Probe-Version werden nicht alle Folien und Animationen angezeigt! Vorherige Inhalt Ende nächste 4
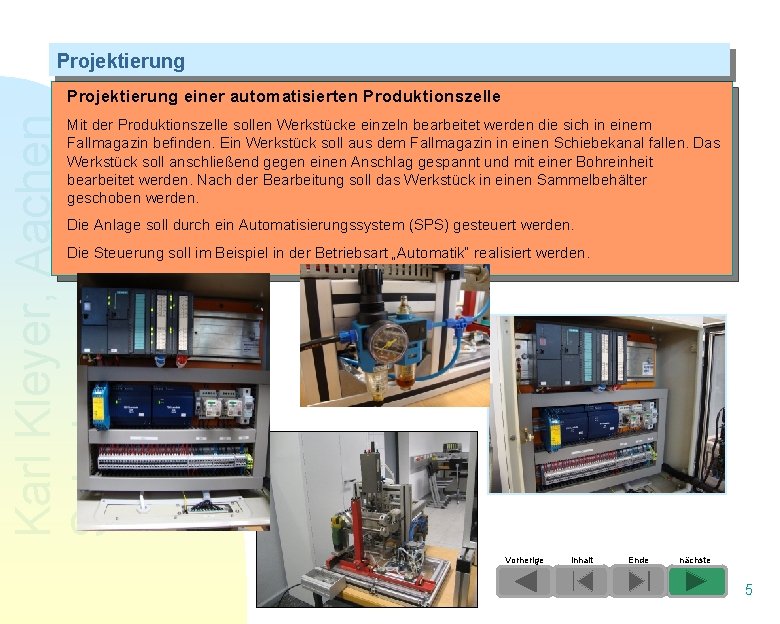
Projektierung Karl Kleyer, Aachen Schulungen am PC Projektierung einer automatisierten Produktionszelle Mit der Produktionszelle sollen Werkstücke einzeln bearbeitet werden die sich in einem Fallmagazin befinden. Ein Werkstück soll aus dem Fallmagazin in einen Schiebekanal fallen. Das Werkstück soll anschließend gegen einen Anschlag gespannt und mit einer Bohreinheit bearbeitet werden. Nach der Bearbeitung soll das Werkstück in einen Sammelbehälter geschoben werden. Die Anlage soll durch ein Automatisierungssystem (SPS) gesteuert werden. Die Steuerung soll im Beispiel in der Betriebsart „Automatik“ realisiert werden. Vorherige Inhalt Ende nächste 5
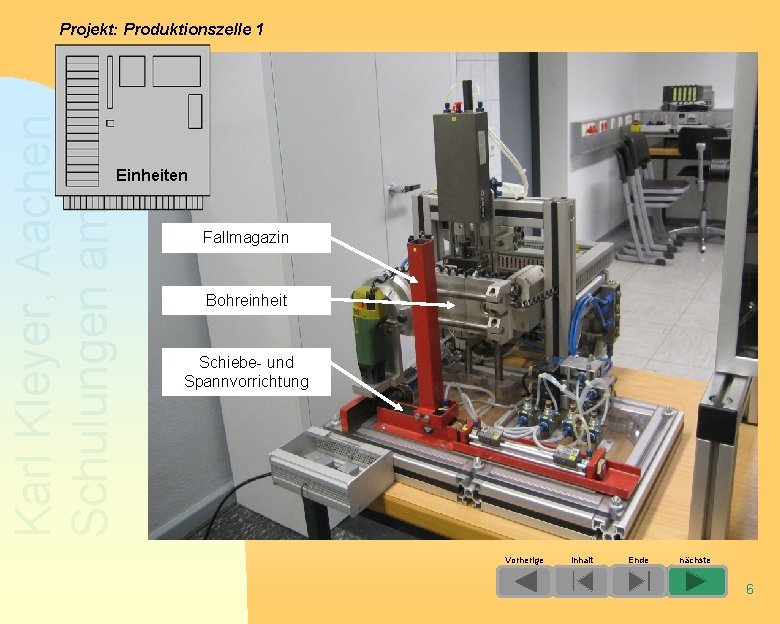
Karl Kleyer, Aachen Schulungen am PC Projekt: Produktionszelle 1 Einheiten Fallmagazin Bohreinheit Schiebe- und Spannvorrichtung Vorherige Inhalt Ende nächste 6
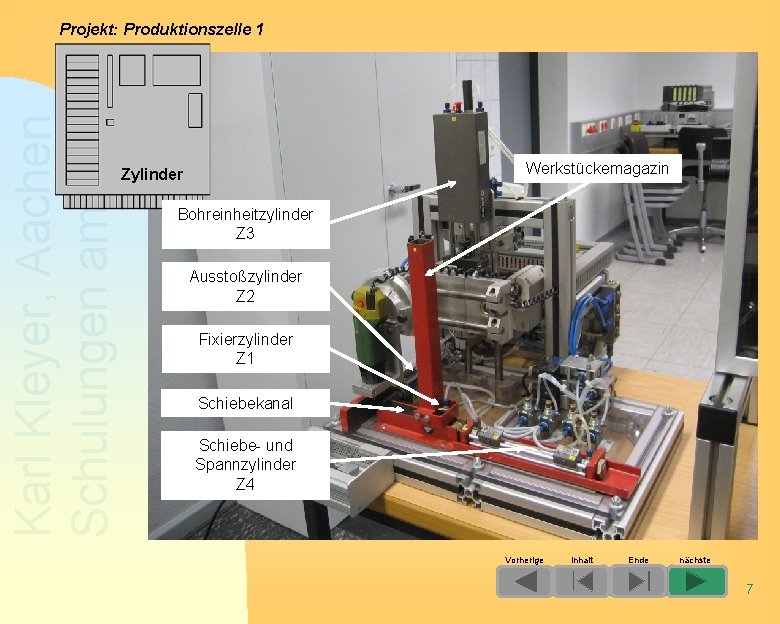
Karl Kleyer, Aachen Schulungen am PC Projekt: Produktionszelle 1 Werkstückemagazin Zylinder Bohreinheitzylinder Z 3 Ausstoßzylinder Z 2 Fixierzylinder Z 1 Schiebekanal Schiebe- und Spannzylinder Z 4 Vorherige Inhalt Ende nächste 7
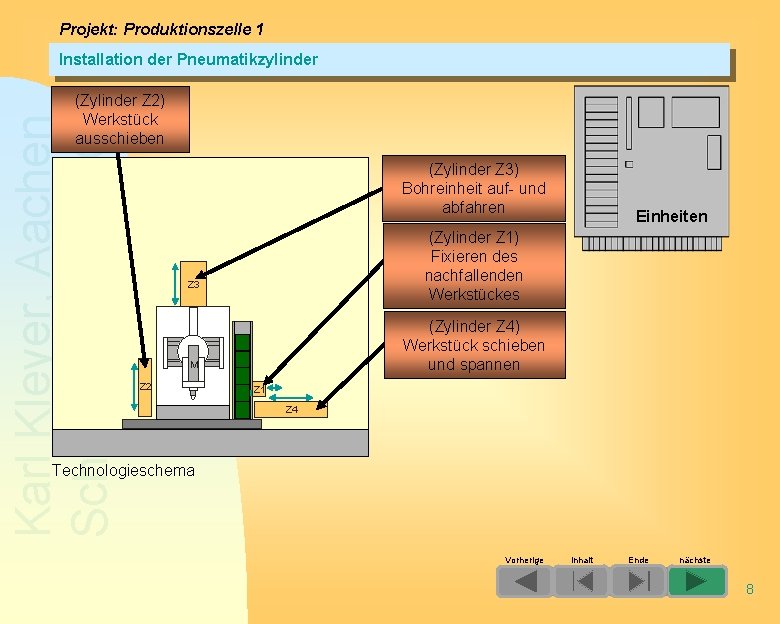
Projekt: Produktionszelle 1 Installation der Pneumatikzylinder Karl Kleyer, Aachen Schulungen am PC (Zylinder Z 2) Werkstück ausschieben (Zylinder Z 3) Bohreinheit auf- und abfahren (Zylinder Z 1) Fixieren des nachfallenden Werkstückes Z 3 M Z 2 Einheiten (Zylinder Z 4) Werkstück schieben und spannen F Z 1 Z 4 Technologieschema Vorherige Inhalt Ende nächste 8
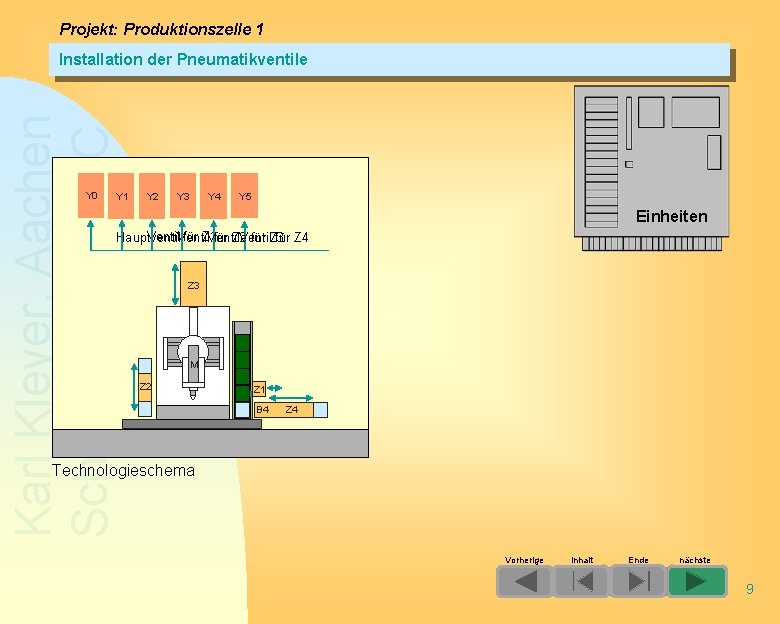
Projekt: Produktionszelle 1 Karl Kleyer, Aachen Schulungen am PC Installation der Pneumatikventile Y 0 Y 1 Y 2 Y 3 Y 4 Y 5 Einheiten Ventil für Z 1 Hauptventil Ventile für Z 2 für Z 3 Ventil für Z 4 Z 3 M Z 2 F Z 1 B 4 Z 4 Technologieschema Vorherige Inhalt Ende nächste 9
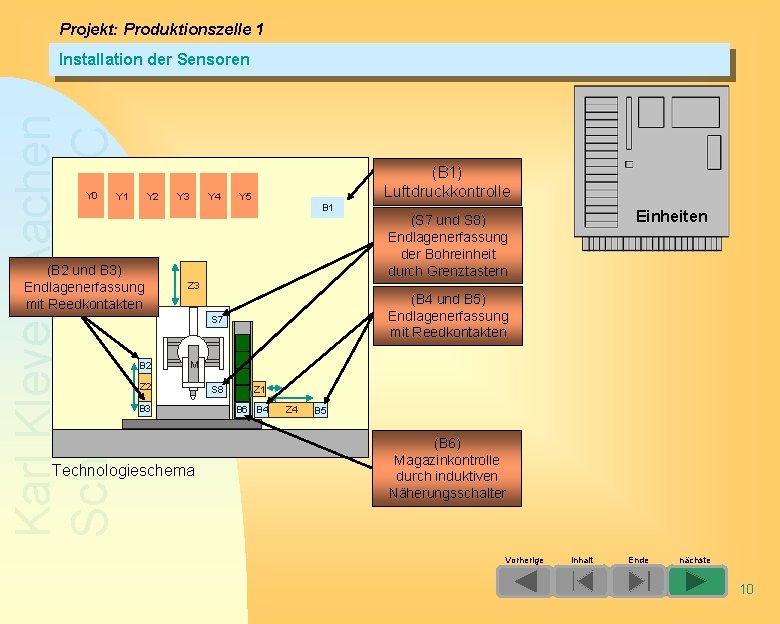
Projekt: Produktionszelle 1 Karl Kleyer, Aachen Schulungen am PC Installation der Sensoren Y 0 Y 2 Y 1 (B 2 und B 3) Endlagenerfassung mit Reedkontakten Y 3 Y 4 (B 1) Luftdruckkontrolle Y 5 B 1 Z 3 (B 4 und B 5) Endlagenerfassung mit Reedkontakten S 7 B 2 Einheiten (S 7 und S 8) Endlagenerfassung der Bohreinheit durch Grenztastern M Z 2 B 3 Technologieschema F S 8 Z 1 B 6 B 4 Z 4 B 5 (B 6) Magazinkontrolle durch induktiven Näherungsschalter Vorherige Inhalt Ende nächste 10
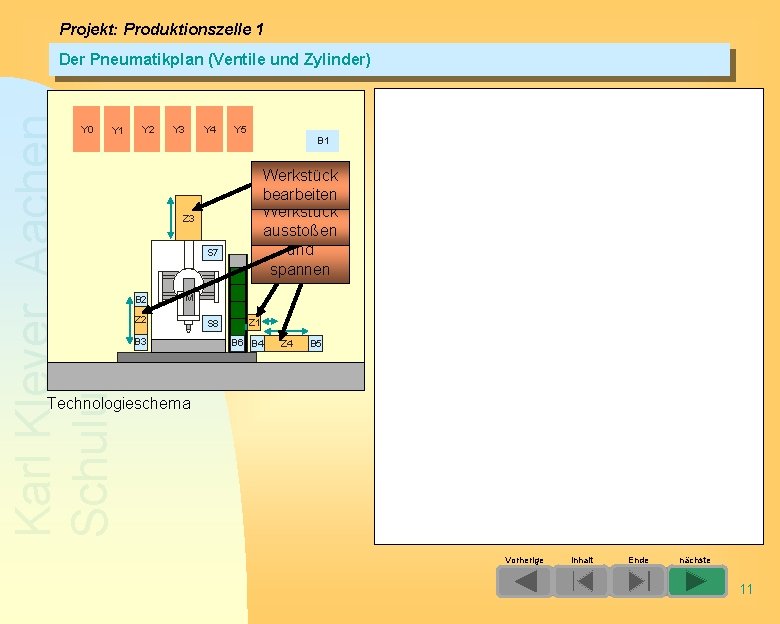
Projekt: Produktionszelle 1 Karl Kleyer, Aachen Schulungen am PC Der Pneumatikplan (Ventile und Zylinder) Y 0 Y 1 Y 2 Y 3 Y 4 Y 5 B 1 Werkstück bearbeiten Werkstück ausstoßen fixieren schieben und spannen Z 3 S 7 B 2 M Z 2 B 3 F S 8 Z 1 B 6 B 4 Z 4 B 5 Technologieschema Vorherige Inhalt Ende nächste 11
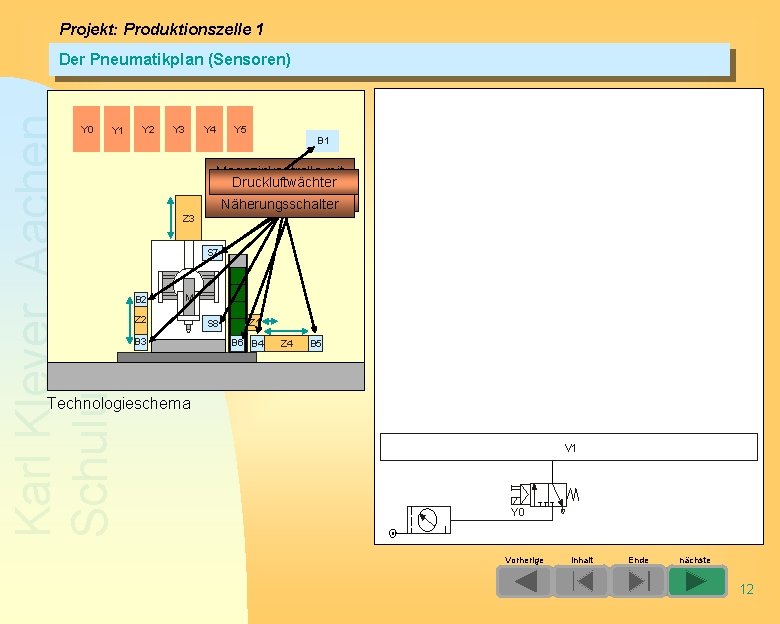
Projekt: Produktionszelle 1 Karl Kleyer, Aachen Schulungen am PC Der Pneumatikplan (Sensoren) Y 0 Y 1 Y 2 Y 3 Y 4 Y 5 B 1 Magazinkontrolle mit Endlagenerfassung Druckluftwächter Endlagenerfassung induktiven Luftdruckkontrolle mit Reedkontakten mit Grenztastern Näherungsschalter Z 3 S 7 B 2 M Z 2 B 3 F S 8 Z 1 B 6 B 4 Z 4 B 5 Technologieschema V 1 Y 0 Vorherige Inhalt Ende nächste 12
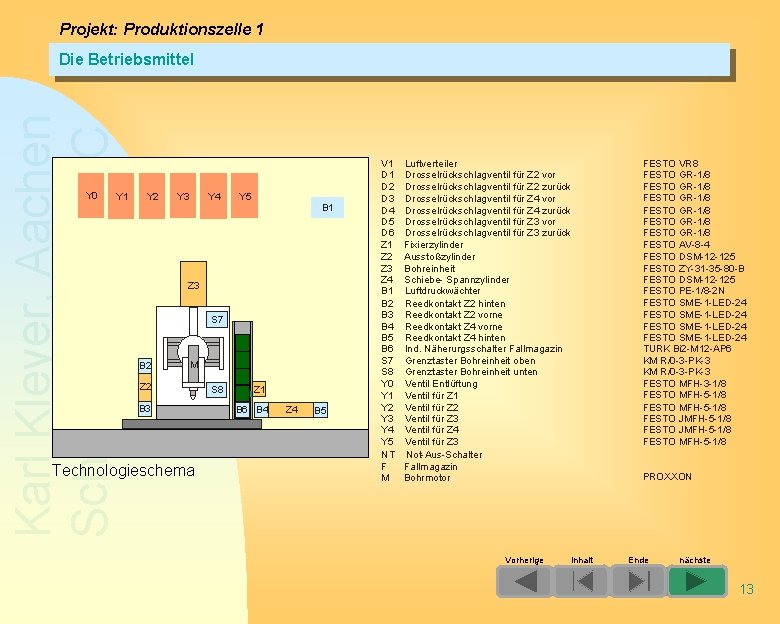
Projekt: Produktionszelle 1 Karl Kleyer, Aachen Schulungen am PC Die Betriebsmittel Y 0 Y 1 Y 2 Y 3 Y 4 Y 5 B 1 Z 3 S 7 B 2 M Z 2 B 3 Technologieschema F S 8 Z 1 B 6 B 4 Z 4 B 5 V 1 D 2 D 3 D 4 D 5 D 6 Z 1 Z 2 Z 3 Z 4 B 1 B 2 B 3 B 4 B 5 B 6 S 7 S 8 Y 0 Y 1 Y 2 Y 3 Y 4 Y 5 NT F M Luftverteiler Drosselrückschlagventil für Z 2 vor Drosselrückschlagventil für Z 2 zurück Drosselrückschlagventil für Z 4 vor Drosselrückschlagventil für Z 4 zurück Drosselrückschlagventil für Z 3 vor Drosselrückschlagventil für Z 3 zurück Fixierzylinder Ausstoßzylinder Bohreinheit Schiebe- Spannzylinder Luftdruckwächter Reedkontakt Z 2 hinten Reedkontakt Z 2 vorne Reedkontakt Z 4 hinten Ind. Näherungsschalter Fallmagazin Grenztaster Bohreinheit oben Grenztaster Bohreinheit unten Ventil Entlüftung Ventil für Z 1 Ventil für Z 2 Ventil für Z 3 Ventil für Z 4 Ventil für Z 3 Not-Aus-Schalter Fallmagazin Bohrmotor Vorherige Inhalt FESTO VR 8 FESTO GR-1/8 FESTO GR-1/8 FESTO AV-8 -4 FESTO DSM-12 -125 FESTO ZY-31 -35 -80 -B FESTO DSM-12 -125 FESTO PE-1/8 -2 N FESTO SME-1 -LED-24 TURK Bi 2 -M 12 -AP 6 KM R/0 -3 -PK-3 FESTO MFH-3 -1/8 FESTO MFH-5 -1/8 FESTO JMFH-5 -1/8 FESTO MFH-5 -1/8 PROXXON Ende nächste 13
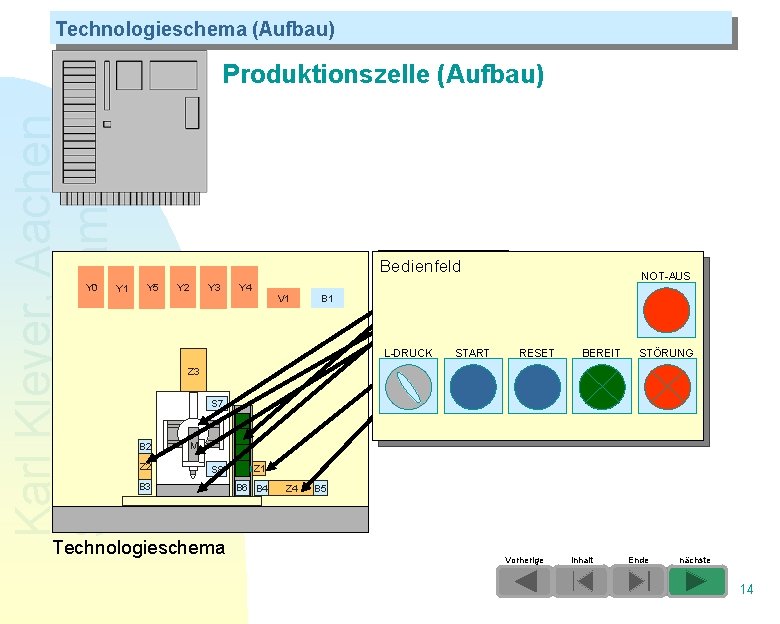
Technologieschema (Aufbau) Karl Kleyer, Aachen Schulungen am PC Produktionszelle (Aufbau) Y 0 Y 1 Bohreinheit Schiebekanal bearbeiten Werkstückmagazin ausstoßen Werkstück schieben und spannen Bedienfeld Werkstück fixieren Y 5 Y 2 Y 3 Y 4 V 1 NOT-AUS B 1 L-DRUCK START RESET BEREIT STÖRUNG Z 3 S 7 B 2 Z 2 M F S 8 B 3 Technologieschema Z 1 B 6 B 4 Z 4 B 5 Vorherige Inhalt Ende nächste 14
Karl Kleyer, Aachen Schulungen am PC Eingangssignale Vorherige Inhalt Ende nächste 15
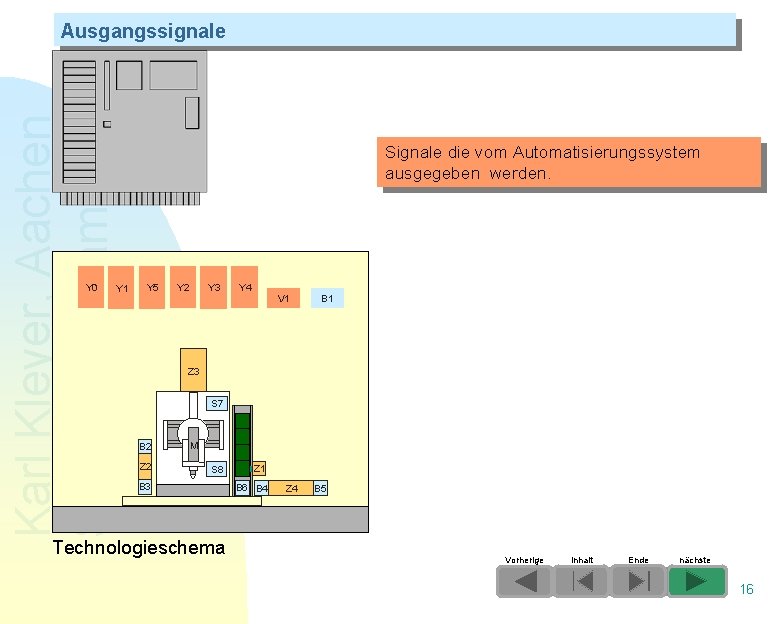
Karl Kleyer, Aachen Schulungen am PC Ausgangssignale Y 0 Y 1 Signale die vom Automatisierungssystem ausgegeben werden. Y 5 Y 2 Y 3 Y 4 V 1 B 1 Z 3 S 7 B 2 Z 2 M F S 8 B 3 Technologieschema Z 1 B 6 B 4 Z 4 B 5 Vorherige Inhalt Ende nächste 16
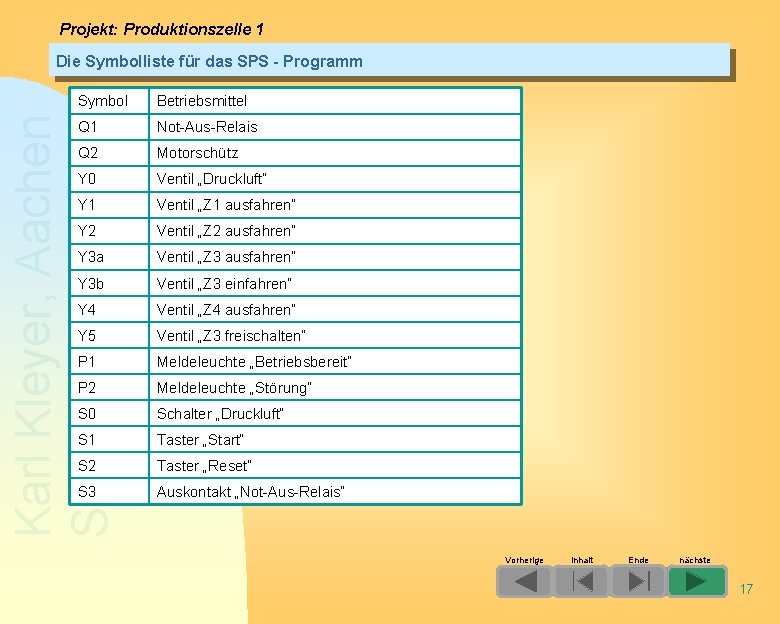
Projekt: Produktionszelle 1 Die Symbolliste für das SPS - Programm Karl Kleyer, Aachen Schulungen am PC Symbol Betriebsmittel Q 1 Not-Aus-Relais Q 2 Motorschütz Y 0 Ventil „Druckluft“ Y 1 Ventil „Z 1 ausfahren“ Y 2 Ventil „Z 2 ausfahren“ Y 3 a Ventil „Z 3 ausfahren“ Y 3 b Ventil „Z 3 einfahren“ Y 4 Ventil „Z 4 ausfahren“ Y 5 Ventil „Z 3 freischalten“ P 1 Meldeleuchte „Betriebsbereit“ P 2 Meldeleuchte „Störung“ S 0 Schalter „Druckluft“ S 1 Taster „Start“ S 2 Taster „Reset“ S 3 Auskontakt „Not-Aus-Relais“ Vorherige Inhalt Ende nächste 17
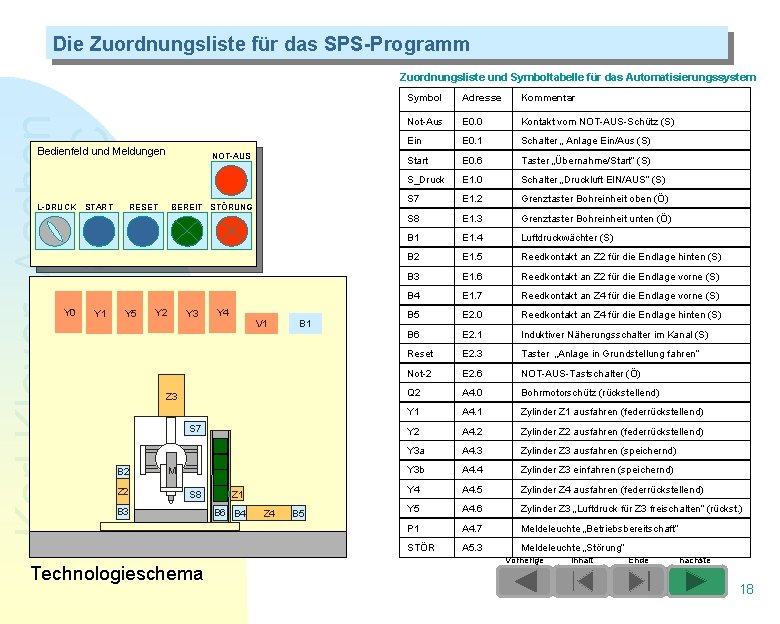
Die Zuordnungsliste für das SPS-Programm Karl Kleyer, Aachen Schulungen am PC Zuordnungsliste und Symboltabelle für das Automatisierungssystem Bedienfeld und Meldungen L-DRUCK Y 0 START Y 1 RESET Y 5 NOT-AUS BEREIT STÖRUNG Y 2 Y 3 Y 4 V 1 Z 3 S 2 Z 2 S 7 B 2 Z 2 B 1 M S 3 F S 8 B 3 Technologieschema Z 1 B 6 B 4 Z 4 B 5 Symbol Adresse Kommentar Not-Aus E 0. 0 Kontakt vom NOT-AUS-Schütz (S) Ein E 0. 1 Schalter „ Anlage Ein/Aus (S) Start E 0. 6 Taster „Übernahme/Start“ (S) S_Druck E 1. 0 Schalter „Druckluft EIN/AUS“ (S) S 7 E 1. 2 Grenztaster Bohreinheit oben (Ö) S 8 E 1. 3 Grenztaster Bohreinheit unten (Ö) B 1 E 1. 4 Luftdruckwächter (S) B 2 E 1. 5 Reedkontakt an Z 2 für die Endlage hinten (S) B 3 E 1. 6 Reedkontakt an Z 2 für die Endlage vorne (S) B 4 E 1. 7 Reedkontakt an Z 4 für die Endlage vorne (S) B 5 E 2. 0 Reedkontakt an Z 4 für die Endlage hinten (S) B 6 E 2. 1 Induktiver Näherungsschalter im Kanal (S) Reset E 2. 3 Taster „Anlage in Grundstellung fahren“ Not-2 E 2. 6 NOT-AUS-Tastschalter (Ö) Q 2 A 4. 0 Bohrmotorschütz (rückstellend) Y 1 A 4. 1 Zylinder Z 1 ausfahren (federrückstellend) Y 2 A 4. 2 Zylinder Z 2 ausfahren (federrückstellend) Y 3 a A 4. 3 Zylinder Z 3 ausfahren (speichernd) Y 3 b A 4. 4 Zylinder Z 3 einfahren (speichernd) Y 4 A 4. 5 Zylinder Z 4 ausfahren (federrückstellend) Y 5 A 4. 6 Zylinder Z 3 „Luftdruck für Z 3 freischalten“ (rückst. ) P 1 A 4. 7 Meldeleuchte „Betriebsbereitschaft“ STÖR A 5. 3 Meldeleuchte „Störung“ Vorherige Inhalt Ende nächste 18
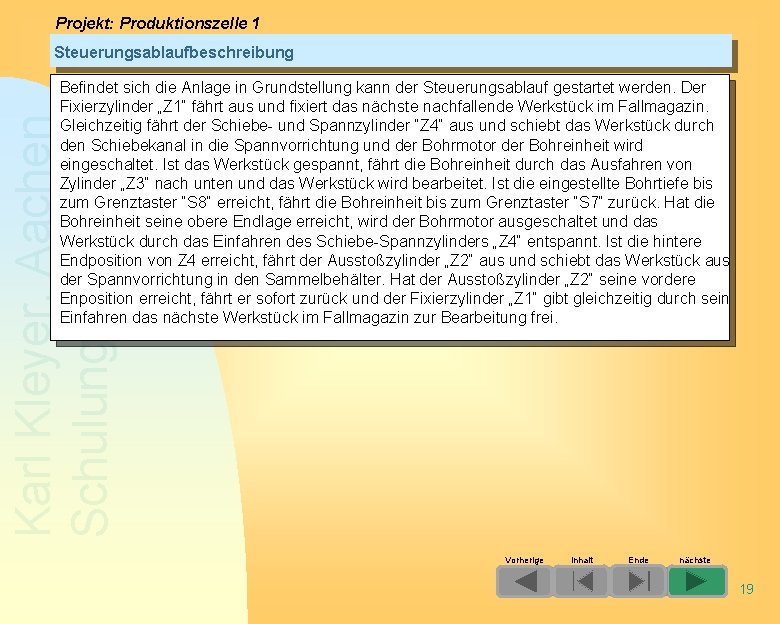
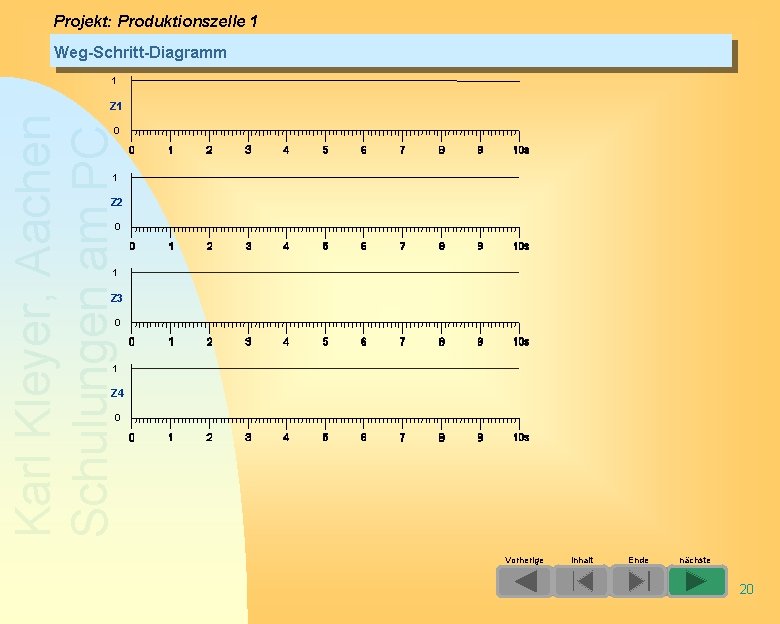
Projekt: Produktionszelle 1 Steuerungsablaufbeschreibung Karl Kleyer, Aachen Schulungen am PC Befindet sich die Anlage in Grundstellung kann der Steuerungsablauf gestartet werden. Der Fixierzylinder „Z 1“ fährt aus und fixiert das nächste nachfallende Werkstück im Fallmagazin. Gleichzeitig fährt der Schiebe- und Spannzylinder “Z 4“ aus und schiebt das Werkstück durch den Schiebekanal in die Spannvorrichtung und der Bohrmotor der Bohreinheit wird eingeschaltet. Ist das Werkstück gespannt, fährt die Bohreinheit durch das Ausfahren von Zylinder „Z 3“ nach unten und das Werkstück wird bearbeitet. Ist die eingestellte Bohrtiefe bis zum Grenztaster “S 8“ erreicht, fährt die Bohreinheit bis zum Grenztaster “S 7“ zurück. Hat die Bohreinheit seine obere Endlage erreicht, wird der Bohrmotor ausgeschaltet und das Werkstück durch das Einfahren des Schiebe-Spannzylinders „Z 4“ entspannt. Ist die hintere Endposition von Z 4 erreicht, fährt der Ausstoßzylinder „Z 2“ aus und schiebt das Werkstück aus der Spannvorrichtung in den Sammelbehälter. Hat der Ausstoßzylinder „Z 2“ seine vordere Enposition erreicht, fährt er sofort zurück und der Fixierzylinder „Z 1“ gibt gleichzeitig durch sein Einfahren das nächste Werkstück im Fallmagazin zur Bearbeitung frei. Vorherige Inhalt Ende nächste 19
Projekt: Produktionszelle 1 Weg-Schritt-Diagramm 1 Karl Kleyer, Aachen Schulungen am PC Z 1 0 1 Z 2 0 1 Z 3 0 1 Z 4 0 Vorherige Inhalt Ende nächste 20
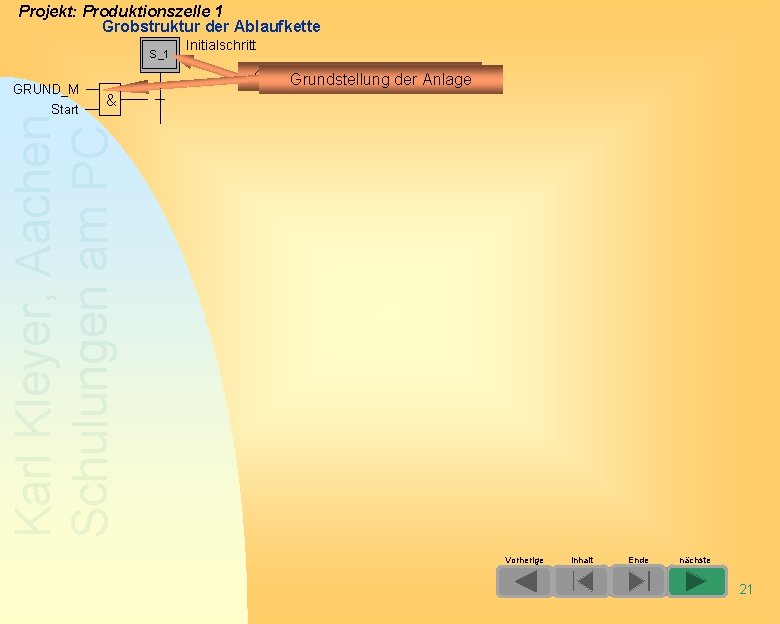
Projekt: Produktionszelle 1 Grobstruktur der Ablaufkette S_1 Grundstellung der Ablaufkette Grundstellung der Anlage & Karl Kleyer, Aachen Schulungen am PC GRUND_M Start Initialschritt Vorherige Inhalt Ende nächste 21
Projekt: Produktionszelle 1 Karl Kleyer, Aachen Schulungen am PC Das Programm in S 7 Vorherige Inhalt Ende nächste 22
Karl Kleyer, Aachen Schulungen am PC Angebote ENDE Auf meiner Web – Seite finden Sie das Angebot der gesamten Themenbereiche. Vorherige Inhalt 23