
JIDOKA A minsg beptse a gyrtsi rendszerbe az
JIDOKA - A minőség beépítése a gyártási rendszerbe, az önszabályozás kialakítása – Győr, 2008. 04. 09. Előadó: Stasztny Péter, 2008 1
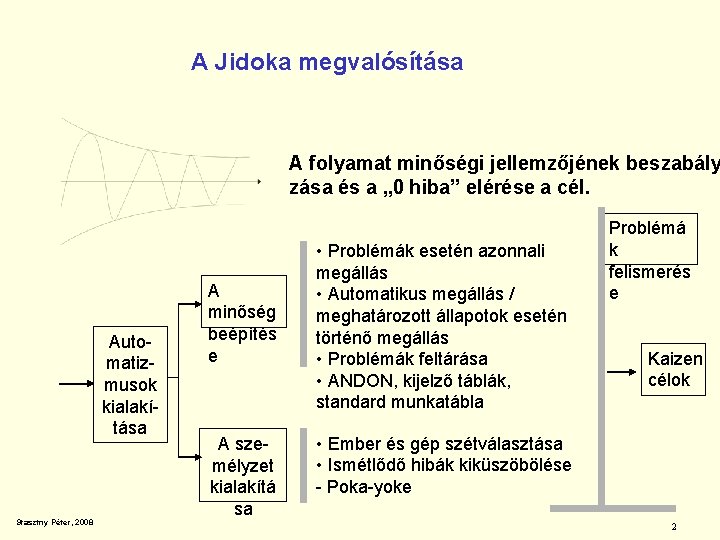
A Jidoka megvalósítása A folyamat minőségi jellemzőjének beszabály zása és a „ 0 hiba” elérése a cél. Automatizmusok kialakítása Stasztny Péter, 2008 A minőség beépítés e A személyzet kialakítá sa • Problémák esetén azonnali megállás • Automatikus megállás / meghatározott állapotok esetén történő megállás • Problémák feltárása • ANDON, kijelző táblák, standard munkatábla Problémá k felismerés e Kaizen célok • Ember és gép szétválasztása • Ismétlődő hibák kiküszöbölése - Poka-yoke 2
FMEA - Folyamat Hibamód és Hatáselemzés Egy olyan eszköz, amely elősegíti a hibák felderítésének, súlyosságának és előfordulásainak felmérését, továbbá azok kijavításához szükséges intézkedések lehetőségeit, a folyamatok fejlesztését és a kockázat csökkentési tervek kidolgozását. Miért tűnik mindig úgy, hogy tengernyi időnk van a hibák kijavításához, de sosincs elég időnk a hibák megelőzéséhez, úgy hogy egyből jól csináljuk a dolgunk? Ennek a módszernek a használata kötelezővé vált a QS-9000 és APQP által 1994 -ben, majd átkerült az ISO/TS 16949: 2002 szabványban is. Stasztny Péter, 2008 3
A Nulla-hiba elérésének módszertana Nulla hiba: A hiba megakasztja a gyártási folyamatot, a vevő nem kap darabot (csak szükségletre gyártunk!). Poka Yoke - módszer a hiba megelőzésére A hiba keletkezésének kizárása (valószínűségének jelentős csökkentése) A Poka-Yoke koncepcióját Shigeo Shingo, a Toyota Motor Corporation mérnöke fejlesztette ki, 1961 -ben Zero Quality Control programként vezették be először. A Poka-Yoke alkalmazásának célja a termékhibák, a selejtek teljes körű megelőzése, az ellenőrzési ráfordítások minimalizálása, a hibamentes munkakörnyezet és One Piece Flow és Andon - módszerek a hiba eszkalációja ellen 5 S, TPM – a diagnosztizálás elősegítése és a stabil műszaki háttér kialakítása Stasztny Péter, 2008 4
A hibák emberi okai „Az ember nem gép: elfelejt dolgokat, hibákat követ el. ” � Meglepetés, váratlan hiba � Sietség, kapkodás � Felügyelet hiánya � Figyelmetlenség, gondatlanság, nem követi a standard előírásokat � Felejtés � Üzemzavar � Szándékosság � Gondatlanság � Félreértés, tudattalan hiba � Tévedés, hibás azonosítás � Gyakorlatlanság, tapasztalatlanság � Fáradtság, lassúság Stasztny Péter, 2008 5
A hibák műszaki okai Műszaki hibák: � Hiányzó folyamat � Folyamathiba � A munkadarab rossz elhelyezése � Hiányzó darab � Más munkadarab megmunkálása � Rossz művelet végrehajtás � Rossz pozicionálás � A berendezés rossz működése � Szerszámok és készülékek nem megfelelő állapota, működése Stasztny Péter, 2008 6
Poka Yoke technikák A „Hard”, a műszaki megoldásokra és „soft”, az emberi megoldásokra alapozott Poka Yoke rendszereket alkalmazunk a gyakorlatban: � Alakkal történő hibamegelőzés (pl. benzincsap, PC csatlakozó) � Vezérlések (fényszóró kikapcsolás, számítógépes algoritmusok) � Szervezési intézkedések, figyelmeztetések (pl. vészjelzés) � Vizualizálás (pl. határminták, munkautasítások) � Színjelölések (pl. tiltás/engedés, területek kijelölése, ásványvizes kupak) � Hang, fényjelzések (pl. vészjelzések, Andon) � Összekapcsolás Az 5 S megfelelő körülményeket teremt a hibamentes gyártás számára. A TPM saját célja a hibamentes gyártás és ennek szolgálatába állítja a dolgozókat is. A Kaizen hatékonyan tudja támogatni a hibaforrások felszámolását. Stasztny Péter, 2008 7
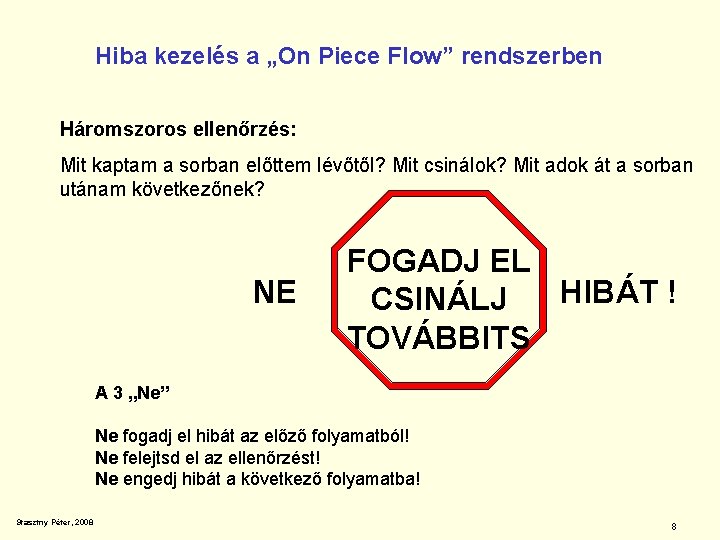
Hiba kezelés a „On Piece Flow” rendszerben Háromszoros ellenőrzés: Mit kaptam a sorban előttem lévőtől? Mit csinálok? Mit adok át a sorban utánam következőnek? NE FOGADJ EL HIBÁT ! CSINÁLJ TOVÁBBITS A 3 „Ne” Ne fogadj el hibát az előző folyamatból! Ne felejtsd el az ellenőrzést! Ne engedj hibát a következő folyamatba! Stasztny Péter, 2008 8
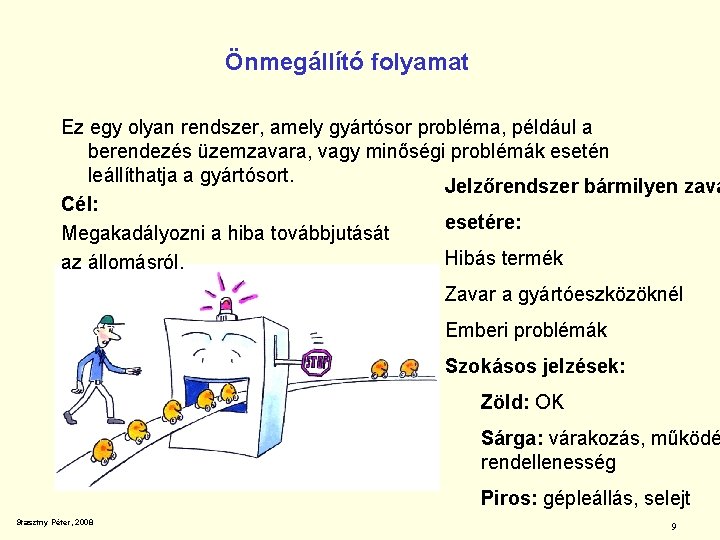
Önmegállító folyamat Ez egy olyan rendszer, amely gyártósor probléma, például a berendezés üzemzavara, vagy minőségi problémák esetén leállíthatja a gyártósort. Jelzőrendszer bármilyen zava Cél: esetére: Megakadályozni a hiba továbbjutását Hibás termék az állomásról. Zavar a gyártóeszközöknél Emberi problémák Szokásos jelzések: Zöld: OK Sárga: várakozás, működé rendellenesség Piros: gépleállás, selejt Stasztny Péter, 2008 9
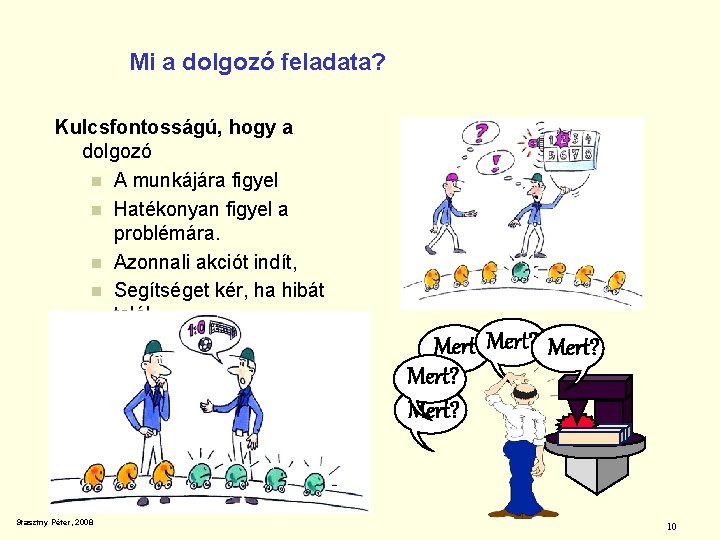
Mi a dolgozó feladata? Kulcsfontosságú, hogy a dolgozó n A munkájára figyel n Hatékonyan figyel a problémára. n Azonnali akciót indít, n Segítséget kér, ha hibát talál. n Támogatja a probléma megoldást. Stasztny Péter, 2008 Mert? Mert? 10
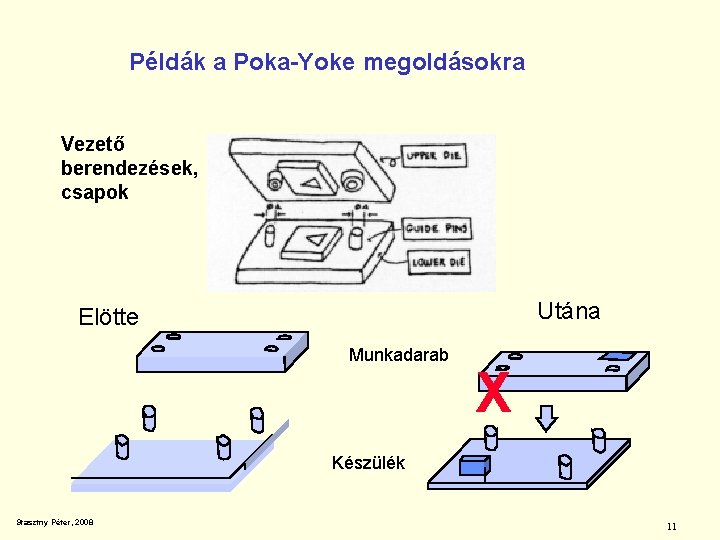
Példák a Poka-Yoke megoldásokra Vezető berendezések, csapok Utána Elötte Munkadarab X Készülék Stasztny Péter, 2008 11
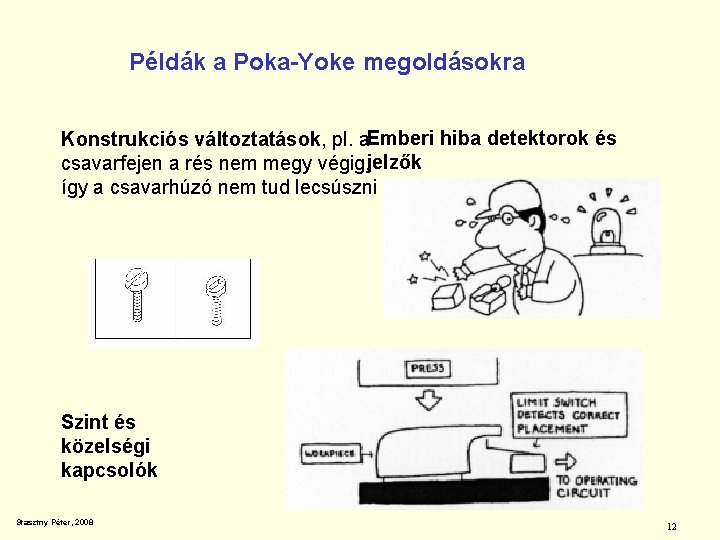
Példák a Poka-Yoke megoldásokra Konstrukciós változtatások, pl. a. Emberi hiba detektorok és csavarfejen a rés nem megy végig, jelzők így a csavarhúzó nem tud lecsúszni Szint és közelségi kapcsolók Stasztny Péter, 2008 12
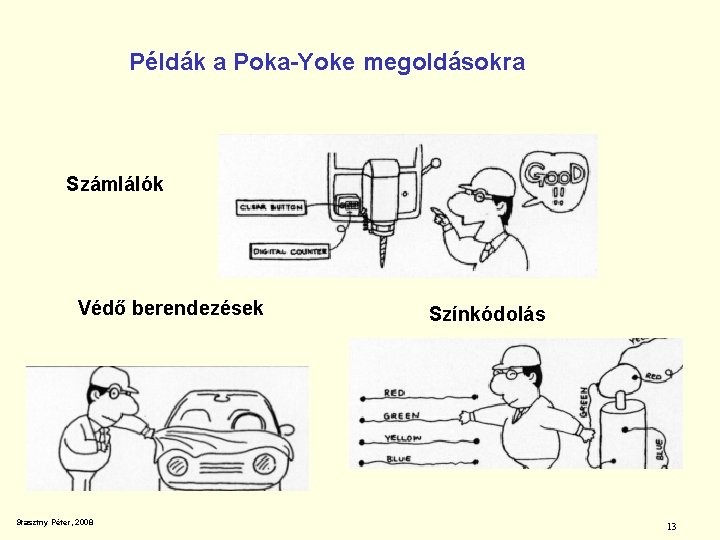
Példák a Poka-Yoke megoldásokra Számlálók Védő berendezések Stasztny Péter, 2008 Színkódolás 13
- Slides: 13