
Indust riemei ster Indus Metall triem eister Industrie
- Slides: 159
Indust riemei ster Indus Metall triem eister Industrie Metal meister l Metall Montagetechnik 1 Planen und Analysieren von Montageaufträgen Industriemeister/Metall Ersteller: G. Liebl 28. 10. 2020 1
1 Planen und Analysieren von Montageaufträgen 1. 1 Montagegerechte Produktgestaltung durch die Konstruktion 1. 2 Technische Zeichnungen 1. 3 Zielsetzung und Randbedingungen des Montageauftrages 1. 4 Zeitlicher Ablauf der Montagetätigkeiten 1. 5 Analysieren von Montageaufträgen unter Beachtung der terminlichen Vorgaben 1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben 1. 7 Montageauftragsabhängige Festlegung von Montagestrukturen, -phasen und –systemen 1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten 1. 9 Montage von Bauteilen durch Fügen und Verbinden von Werkstücken Ersteller: G. Liebl 28. 10. 2020 2
1 Planen und Analysieren von Montageaufträgen Was ist unter Montage im technologischen Sinne zu Verstehen? Ersteller: G. Liebl 28. 10. 2020 3
1 Planen und Analysieren von Montageaufträgen Warum wird die Montage als „Tor zum Kunden“ bezeichnet? Die Montage ist nach der Teilefertigung der letzte technologische Abschnitt der produktiven Wertschöpfungskette und steht am Ende der Auftragsabwicklung. Sie bildet durch die hohe Wertschöpfung den Kernprozess der Leistungserstellung einer Fertigung. In ihrer Bedeutung steht sie im direkten Bezug zum Kunden wie kein anderer Produktionsabschnitt, da hier die verkaufsfähigen Erzeugnisse entstehen. Ersteller: G. Liebl 28. 10. 2020 4
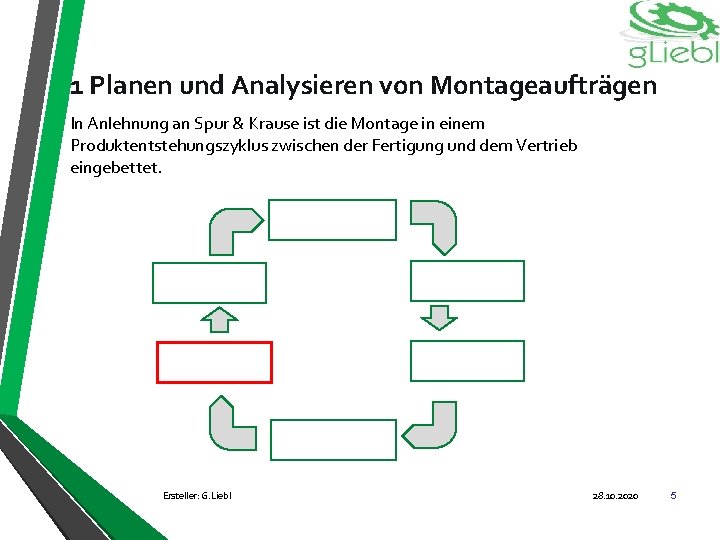
1 Planen und Analysieren von Montageaufträgen In Anlehnung an Spur & Krause ist die Montage in einem Produktentstehungszyklus zwischen der Fertigung und dem Vertrieb eingebettet. Ersteller: G. Liebl 28. 10. 2020 5
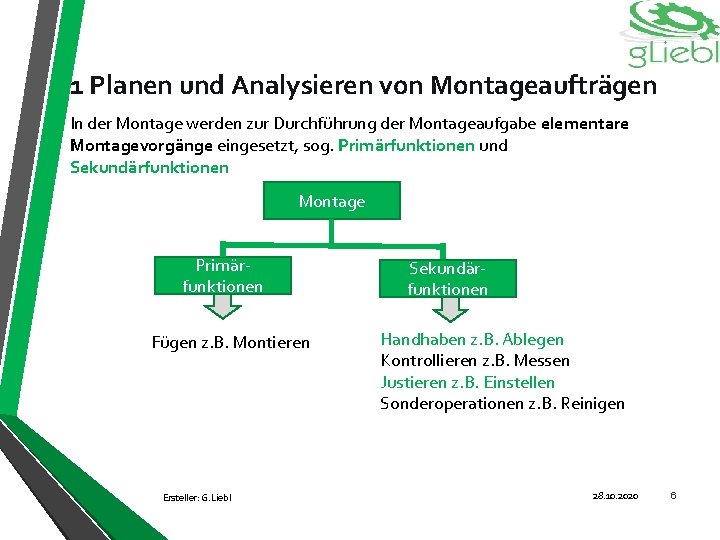
1 Planen und Analysieren von Montageaufträgen In der Montage werden zur Durchführung der Montageaufgabe elementare Montagevorgänge eingesetzt, sog. Primärfunktionen und Sekundärfunktionen Montage Primärfunktionen Fügen z. B. Montieren Ersteller: G. Liebl Sekundärfunktionen Handhaben z. B. Ablegen Kontrollieren z. B. Messen Justieren z. B. Einstellen Sonderoperationen z. B. Reinigen 28. 10. 2020 6
1 Planen und Analysieren von Montageaufträgen Ziele der Montage? Ersteller: G. Liebl 28. 10. 2020 7
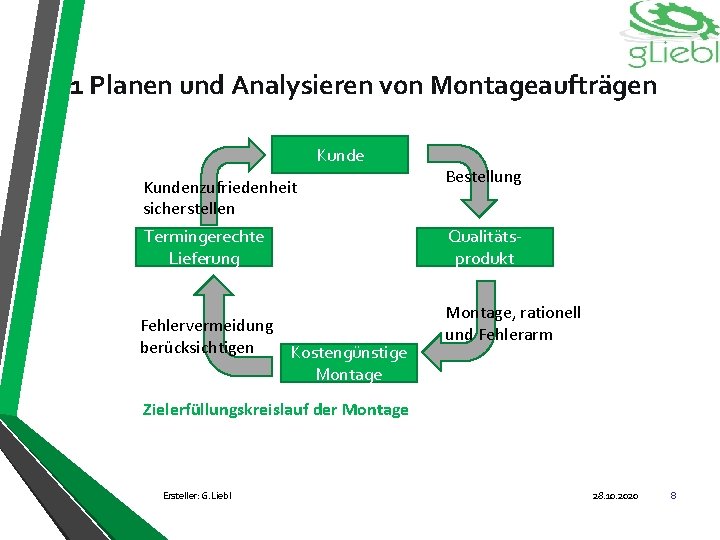
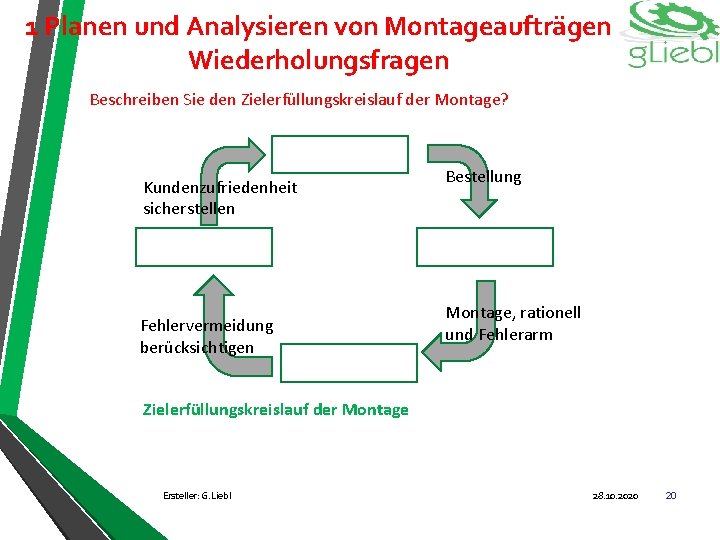
1 Planen und Analysieren von Montageaufträgen Kundenzufriedenheit sicherstellen Termingerechte Lieferung Fehlervermeidung berücksichtigen Kostengünstige Montage Bestellung Qualitätsprodukt Montage, rationell und Fehlerarm Zielerfüllungskreislauf der Montage Ersteller: G. Liebl 28. 10. 2020 8
1 Planen und Analysieren von Montageaufträgen Welche Einflussfaktoren beeinflussen die Ziele der Montage? Ersteller: G. Liebl 28. 10. 2020 9
1 Planen und Analysieren von Montageaufträgen Nennen Sie Gründe für den hohen Personaleinsatz in der Montage? • Manuelle Montagearbeitsplätze • Teilautomatisierte Montagearbeitsplätze • Nacharbeitsplätze • Kontrollarbeitsplätze Ersteller: G. Liebl 28. 10. 2020 10
1 Planen und Analysieren von Montageaufträgen Weil die Montage ein so personalintensiver Bereich ist, bietet sich für die Unternehmen hier ein sehr großer Rationalisierungsansatz. Rationalisierungsansätze finden sich zusätzlich aber auch in der ü Arbeitsorganisation (z. B. Arbeitsteilung, Organisationsform) ü Arbeitsgestaltung (z. B. Arbeitsumgebung, Arbeitsplatz) ü Konstruktive Gestaltung (z. B. Toleranzen, Standardisierung) Daher ist es für die Unternehmen umso wichtiger, sich auch für die internen Problematiken im Montagebereich zu öffnen. Ein wichtiger Ansatz ist hier die Einbeziehung der Mitarbeiter, da diese Spezialisten in den einzelnen Bereichen sind und auch Bereitschaft signalisieren Verantwortung für ihr Tun und Handeln zu übernehmen. Ersteller: G. Liebl 28. 10. 2020 11
1 Planen und Analysieren von Montageaufträgen Maßnahmen zur Rationalisierung der Montage? Maßnahmen der Organisationsstruktur Untergliederung des Montageablaufes in Vormontage und Endmontage Arbeitsgestaltung Einrichtung Ergonomischer Arbeitsplätze, Einsatz von Montagehilfen Automatisierung Montageautomaten, automatische Zuführeinrichtung, automatische Schraubstation Konstruktion Einhaltung des obersten Konstruktionsgebotes, fertigungsgerecht zu konstruieren. Dies gilt auch bei Änderung und Beseitigung von Konstruktionsfehlern Ersteller: G. Liebl 28. 10. 2020 12
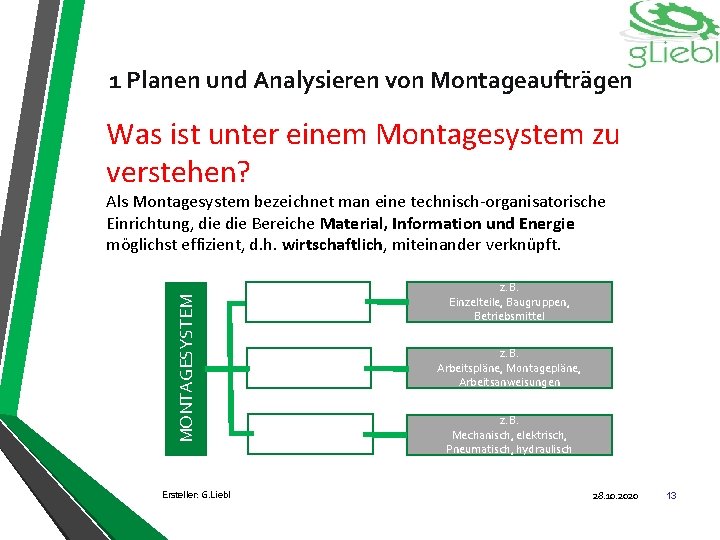
1 Planen und Analysieren von Montageaufträgen Was ist unter einem Montagesystem zu verstehen? MONTAGESYSTEM Als Montagesystem bezeichnet man eine technisch-organisatorische Einrichtung, die Bereiche Material, Information und Energie möglichst effizient, d. h. wirtschaftlich, miteinander verknüpft. Ersteller: G. Liebl z. B. Einzelteile, Baugruppen, Betriebsmittel z. B. Arbeitspläne, Montagepläne, Arbeitsanweisungen z. B. Mechanisch, elektrisch, Pneumatisch, hydraulisch 28. 10. 2020 13
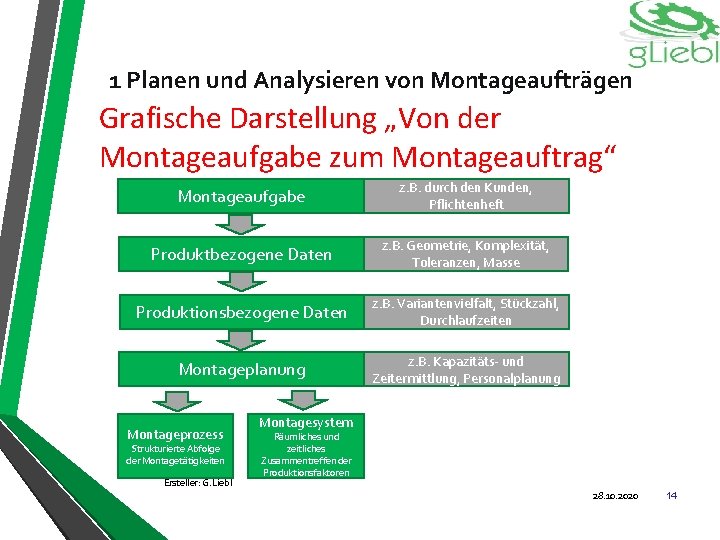
1 Planen und Analysieren von Montageaufträgen Grafische Darstellung „Von der Montageaufgabe zum Montageauftrag“ Montageaufgabe z. B. durch den Kunden, Pflichtenheft Produktbezogene Daten z. B. Geometrie, Komplexität, Toleranzen, Masse Produktionsbezogene Daten z. B. Variantenvielfalt, Stückzahl, Durchlaufzeiten Montageplanung z. B. Kapazitäts- und Zeitermittlung, Personalplanung Montageprozess Strukturierte Abfolge der Montagetätigkeiten Ersteller: G. Liebl Montagesystem Räumliches und zeitliches Zusammentreffen der Produktionsfaktoren 28. 10. 2020 14
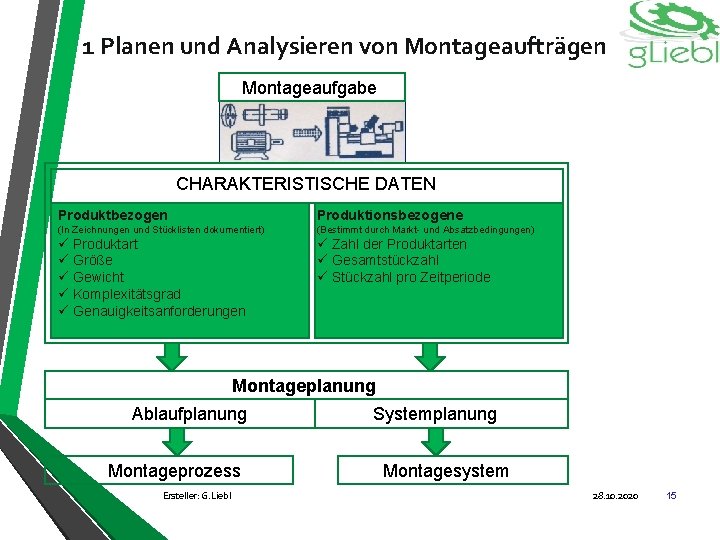
1 Planen und Analysieren von Montageaufträgen Montageaufgabe CHARAKTERISTISCHE DATEN Produktbezogen Produktionsbezogene (In Zeichnungen und Stücklisten dokumentiert) (Bestimmt durch Markt- und Absatzbedingungen) ü Produktart ü Größe ü Gewicht ü Komplexitätsgrad ü Genauigkeitsanforderungen ü Zahl der Produktarten ü Gesamtstückzahl ü Stückzahl pro Zeitperiode Montageplanung Ablaufplanung Montageprozess Ersteller: G. Liebl Systemplanung Montagesystem 28. 10. 2020 15
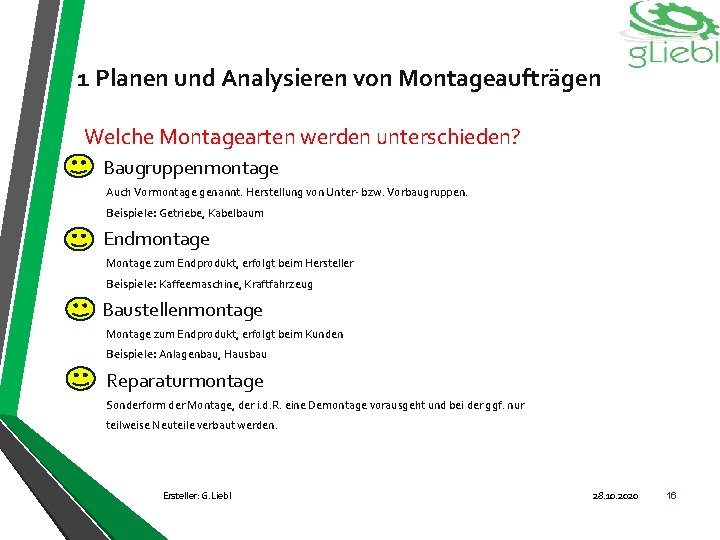
1 Planen und Analysieren von Montageaufträgen Welche Montagearten werden unterschieden? Baugruppenmontage Auch Vormontage genannt. Herstellung von Unter- bzw. Vorbaugruppen. Beispiele: Getriebe, Kabelbaum Endmontage Montage zum Endprodukt, erfolgt beim Hersteller Beispiele: Kaffeemaschine, Kraftfahrzeug Baustellenmontage Montage zum Endprodukt, erfolgt beim Kunden Beispiele: Anlagenbau, Hausbau Reparaturmontage Sonderform der Montage, der i. d. R. eine Demontage vorausgeht und bei der ggf. nur teilweise Neuteile verbaut werden. Ersteller: G. Liebl 28. 10. 2020 16
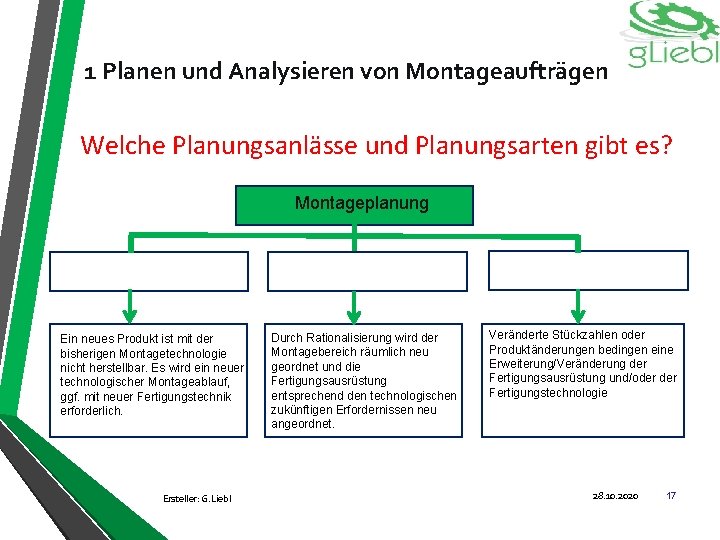
1 Planen und Analysieren von Montageaufträgen Welche Planungsanlässe und Planungsarten gibt es? Montageplanung Ein neues Produkt ist mit der bisherigen Montagetechnologie nicht herstellbar. Es wird ein neuer technologischer Montageablauf, ggf. mit neuer Fertigungstechnik erforderlich. Ersteller: G. Liebl Durch Rationalisierung wird der Montagebereich räumlich neu geordnet und die Fertigungsausrüstung entsprechend den technologischen zukünftigen Erfordernissen neu angeordnet. Veränderte Stückzahlen oder Produktänderungen bedingen eine Erweiterung/Veränderung der Fertigungsausrüstung und/oder Fertigungstechnologie 28. 10. 2020 17
1 Planen und Analysieren von Montageaufträgen Wiederholungsfragen Was ist unter Montage im technologischen Sinne zu Verstehen? Ersteller: G. Liebl 28. 10. 2020 18
1 Planen und Analysieren von Montageaufträgen Wiederholungsfragen Nennen Sie Ziele der Montage? Ersteller: G. Liebl 28. 10. 2020 19
1 Planen und Analysieren von Montageaufträgen Wiederholungsfragen Beschreiben Sie den Zielerfüllungskreislauf der Montage? Kundenzufriedenheit sicherstellen Fehlervermeidung berücksichtigen Bestellung Montage, rationell und Fehlerarm Zielerfüllungskreislauf der Montage Ersteller: G. Liebl 28. 10. 2020 20
1 Planen und Analysieren von Montageaufträgen Wiederholungsfragen Welche Einflussfaktoren beeinflussen die Ziele der Montage? Ersteller: G. Liebl 28. 10. 2020 21
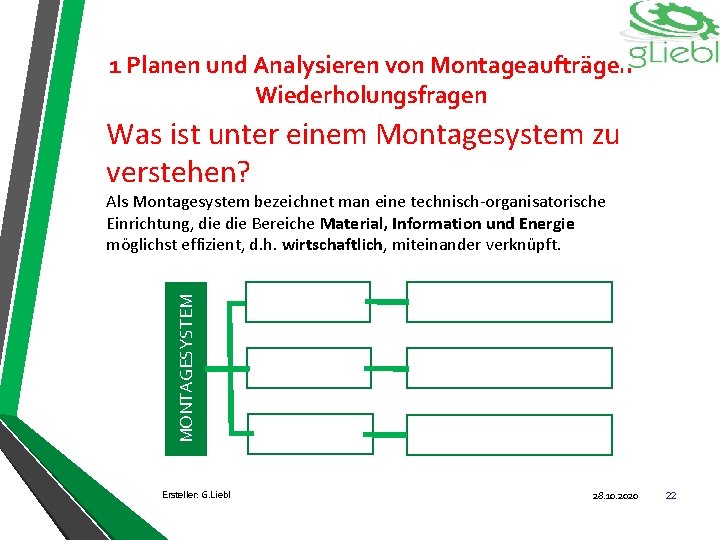
1 Planen und Analysieren von Montageaufträgen Wiederholungsfragen Was ist unter einem Montagesystem zu verstehen? MONTAGESYSTEM Als Montagesystem bezeichnet man eine technisch-organisatorische Einrichtung, die Bereiche Material, Information und Energie möglichst effizient, d. h. wirtschaftlich, miteinander verknüpft. Ersteller: G. Liebl 28. 10. 2020 22
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Voraussetzung für eine wirtschaftliche Montage? „Die Montagegerechte Konstruktion“ Merke: Bereits bei der Erzeugniesentwicklung ist darauf hinzuarbeiten, dass sich das Produkt effektiv montieren lässt. Die daraus folgende Konstruktion des Produktes ist danach auszurichten. Zu beachten sind dabei die internen, technologischen Gegebenheiten genau so wie bei den Einkaufsteilen die technologischen Bedingungen der möglichen Lieferanten. Ersteller: G. Liebl 28. 10. 2020 23
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Um die Anforderungen eines Produktes wie z. B. Ø Funktionalität Ø Beweglichkeit Ø Übertragen von Kräften Ø Montage- bzw. Demontagefreundlichkeit Montagegerecht lösen zu Können, müssen von der Konstruktion bereits im Vorfeld einige Punkte beachtet werden wie z. B. ü ü ü Geeignete Auswahl des Fertigungsverfahrens Geeignete Auswahl des Fügeverfahrens Richtige Materialauswahl Bestimmen der Oberflächengüte Umsetzbare Maß- und Toleranzvorgaben Ersteller: G. Liebl 28. 10. 2020 24
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Was ist unter Montagegerecht gemeint? Montagegerecht bedeutet, alle notwendigen Tätigkeiten, die für den Herstellungsprozess benötigt werden, auf Einfachheit auszulegen, z. B. - Fügearbeiten - Handhabungs- und Transportfunktionen - Funktionalität und Komplexität Primäres Ziel muss es sein, die montagegerechte Produktgestaltung an die Belange der Fertigung bzw. Montage anzupassen und auf eine günstige Herstellung zu achten. Beispiel: Komplexität im Hinblick auf die Anzahl der Einzelteile Viele Einzelteile -> Großer Montageaufwand -> Lange Montagezeiten -> Hohe Montagekosten -> Hohe Herstellkosten Ersteller: G. Liebl 28. 10. 2020 25
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Nennen Sie das oberste Ziel einer montagegerechten Produktgestaltung? Als oberstes Ziel einer montagegerechten Produktgestaltung ist die „Senkung der Herstellkosten“ zu nennen. Daraus leiten sich dann Unterziele ab: Ersteller: G. Liebl 28. 10. 2020 26
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Welche Gestaltungsrichtlinien sollen bei der Produktgestaltung durch die Konstruktion berücksichtigt werden? Ersteller: G. Liebl 28. 10. 2020 27
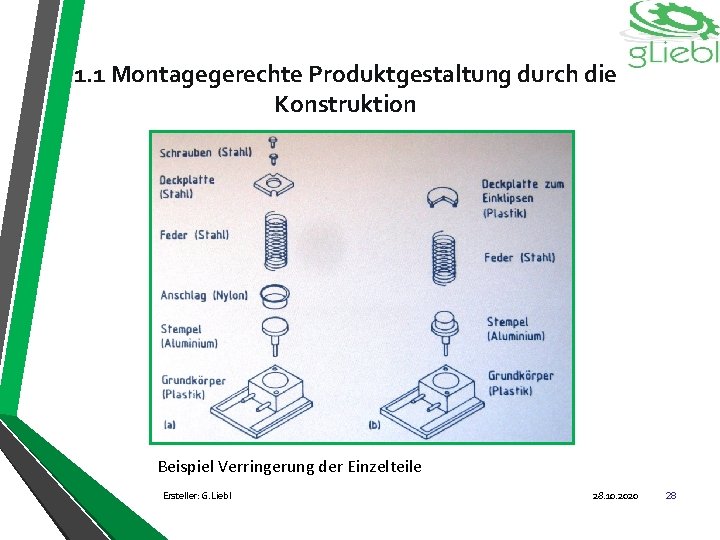
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Beispiel Verringerung der Einzelteile Ersteller: G. Liebl 28. 10. 2020 28
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Welche konstruktiven Faktoren beeinflussen die Montage? Ersteller: G. Liebl 28. 10. 2020 29
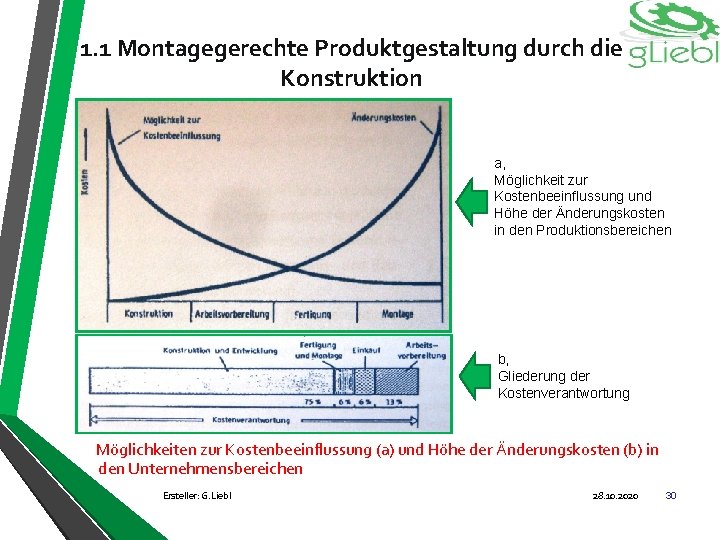
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion a, Möglichkeit zur Kostenbeeinflussung und Höhe der Änderungskosten in den Produktionsbereichen b, Gliederung der Kostenverantwortung Möglichkeiten zur Kostenbeeinflussung (a) und Höhe der Änderungskosten (b) in den Unternehmensbereichen Ersteller: G. Liebl 28. 10. 2020 30
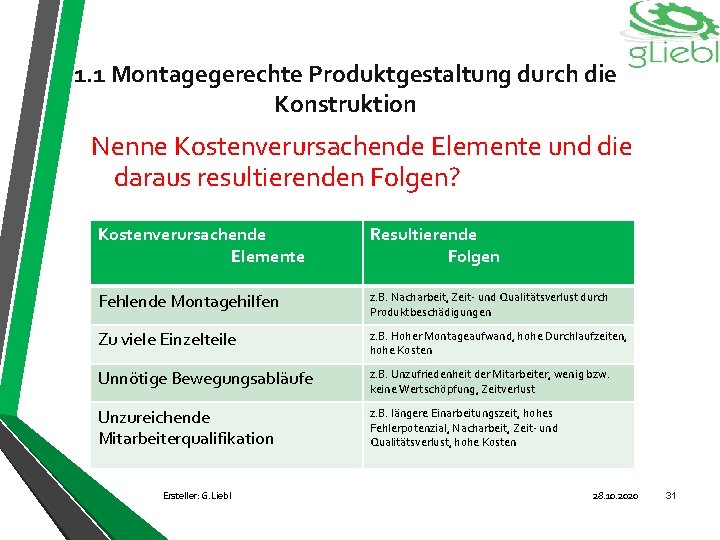
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Nenne Kostenverursachende Elemente und die daraus resultierenden Folgen? Kostenverursachende Elemente Resultierende Folgen Fehlende Montagehilfen z. B. Nacharbeit, Zeit- und Qualitätsverlust durch Produktbeschädigungen Zu viele Einzelteile z. B. Hoher Montageaufwand, hohe Durchlaufzeiten, hohe Kosten Unnötige Bewegungsabläufe z. B. Unzufriedenheit der Mitarbeiter, wenig bzw. keine Wertschöpfung, Zeitverlust Unzureichende Mitarbeiterqualifikation z. B. längere Einarbeitungszeit, hohes Fehlerpotenzial, Nacharbeit, Zeit- und Qualitätsverlust, hohe Kosten Ersteller: G. Liebl 28. 10. 2020 31
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Wiederholungsfragen Nennen Sie das oberste Ziel einer montagegerechten Produktgestaltung? Ersteller: G. Liebl 28. 10. 2020 32
1. 1 Montagegerechte Produktgestaltung durch die Konstruktion Wiederholungsfragen Welche Gestaltungsrichtlinien sollen bei der Produktgestaltung durch die Konstruktion berücksichtigt werden? Ersteller: G. Liebl 28. 10. 2020 33
1. 2 Technische Zeichnungen Inhalt Technischer Zeichnungen? Ø Zeichnungsbereich und Zeichenblattformat Ø Maßstab Ø Freigabedatum bzw. Änderungsdienst Ø Maß- und Toleranzangaben Ø Gegebenenfalls Härteangaben Ø Werkstoff Ø Schriftfeld Ø Gegebenenfalls Stückliste Ersteller: G. Liebl 28. 10. 2020 34
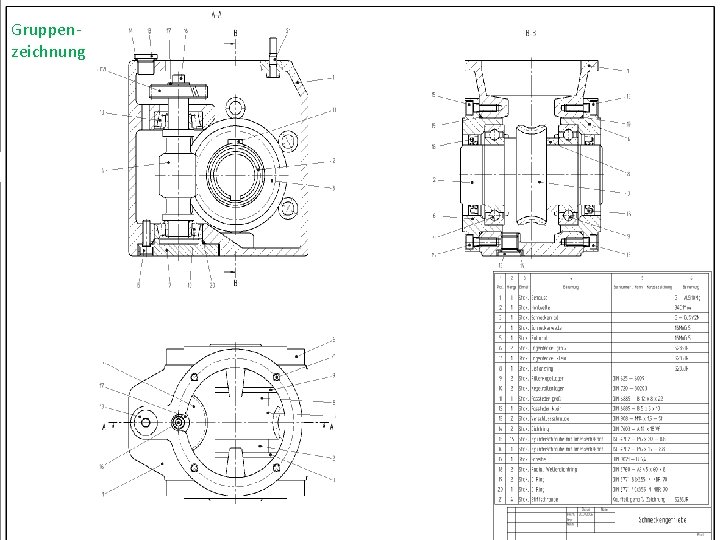
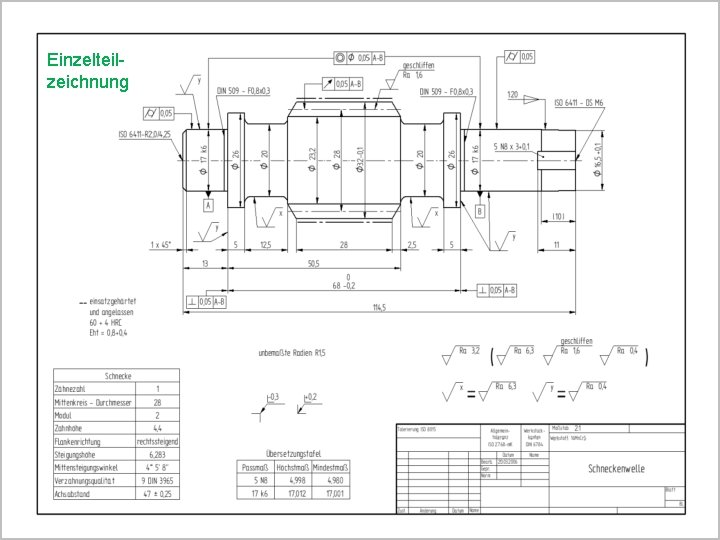
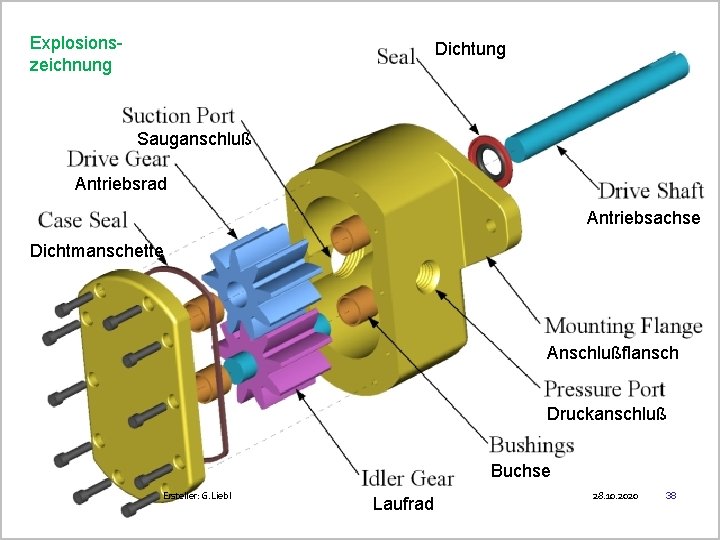
1. 2 Technische Zeichnungen Arten von technischen Zeichnungen üGruppenzeichnung üEinzelteilzeichnung ü 3 D Explosionszeichnung • Für den Herstellungsprozess ist es wichtig, dass die Darstellung möglichst detailliert das betreffende Teil in einer Einzelzeichnung zeigt. Diese kann als Vollansicht oder Schnittzeichnung ausgeführt sein. • Für die Montage, Betriebsanleitungen und die Darstellung von Ersatzteilen werden Gruppenzeichnungen verwendet, um das Zusammenspiel der verschiedenen Einzelteile zu verdeutlichen. Dazu sind auch Explosionszeichnungen geeignet, die einen komplexen Gegenstand perspektivisch und in seine Einzelteile zerlegt darstellen. Ersteller: G. Liebl 28. 10. 2020 35
Gruppenzeichnung Einzelteilzeichnung IHK Ersteller: G. Liebl 28. 10. 2020 36
IHK Einzelteilzeichnung Ersteller: G. Liebl 28. 10. 2020 37
Explosionszeichnung Dichtung Sauganschluß Antriebsrad Antriebsachse Dichtmanschette Anschlußflansch Druckanschluß Buchse Ersteller: G. Liebl Laufrad 28. 10. 2020 38
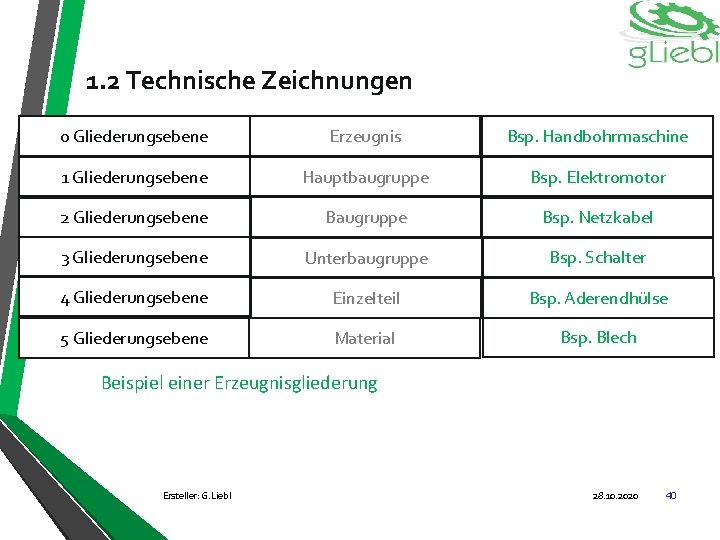
1. 2 Technische Zeichnungen Wozu ist eine Erzeugnisgliederung erforderlich? Wirtschaftlichkeit der Montageprozesse Verbesserung der Kalkulation für ähnliche Erzeugnisse auf der Grundlage vorhandener, vergleichbarer Baugruppen Verbesserung der Terminplanung hinsichtlich Angebotstermine und der Durchlaufzeiten Durch das Aufgliedern von Erzeugnissen in Baugruppen, Einzelteile und Material ergeben sich verschiedene Gliederungsebenen. In Abhängigkeit der entsprechenden Bedingungen können die einzelnen Komponenten eines Erzeugnisses den unterschiedlichen Erzeugnisebenen zugeordnet werden. Ersteller: G. Liebl 28. 10. 2020 39
1. 2 Technische Zeichnungen 0 Gliederungsebene Erzeugnis Bsp. Handbohrmaschine 1 Gliederungsebene Hauptbaugruppe Bsp. Elektromotor 2 Gliederungsebene Baugruppe Bsp. Netzkabel 3 Gliederungsebene Unterbaugruppe Bsp. Schalter 4 Gliederungsebene Einzelteil Bsp. Aderendhülse 5 Gliederungsebene Material Bsp. Blech Beispiel einer Erzeugnisgliederung Ersteller: G. Liebl 28. 10. 2020 40
1. 2 Technische Zeichnungen Was ist eine Stückliste? Die Stückliste ist die Aufstellung der benötigten Werkstoffe eines Erzeugnisses oder Erzeugnisteiles auf der Grundlage der Zeichnungen. Die Stückliste gibt in tabellarischer Form einen vollständigen Überblick über alle Teile unter Angabe der Zeichnungs- oder DINNummer, des Werkstoffes sowie der Häufigkeit des Vorkommens in einem Erzeugnis. Die Stückliste ist in der Regel nach dem Aufbau des Erzeugnisses, d. h. nach technischen Funktionen gegliedert. Ersteller: G. Liebl 28. 10. 2020 41
1. 2 Technische Zeichnungen Welche Arten von Stücklisten werden unterschieden? Stücklisten - Arten- Ersteller: G. Liebl 28. 10. 2020 42
1. 2 Technische Zeichnungen Struktur - Stückliste- Sie geben Aufschluss über den Produktionsaufbau und zeigen, auf welcher Produktionsstufe das jeweilige Teil innerhalb des Produkts vorkommt Ersteller: G. Liebl 28. 10. 2020 43
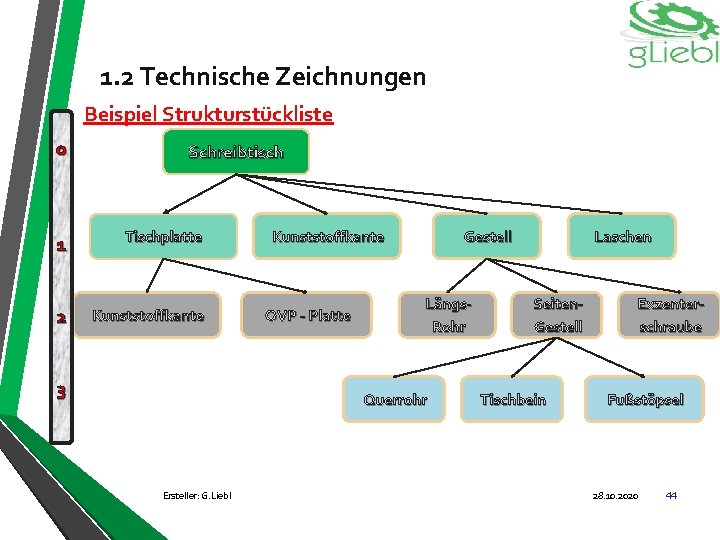
1. 2 Technische Zeichnungen Beispiel Strukturstückliste 0 Schreibtisch 1 Tischplatte 2 Kunststoffkante 3 Kunststoffkante OVP - Platte Gestell Längs. Rohr Querrohr Ersteller: G. Liebl Laschen Seiten. Gestell Tischbein Exzenterschraube Fußstöpsel 28. 10. 2020 44
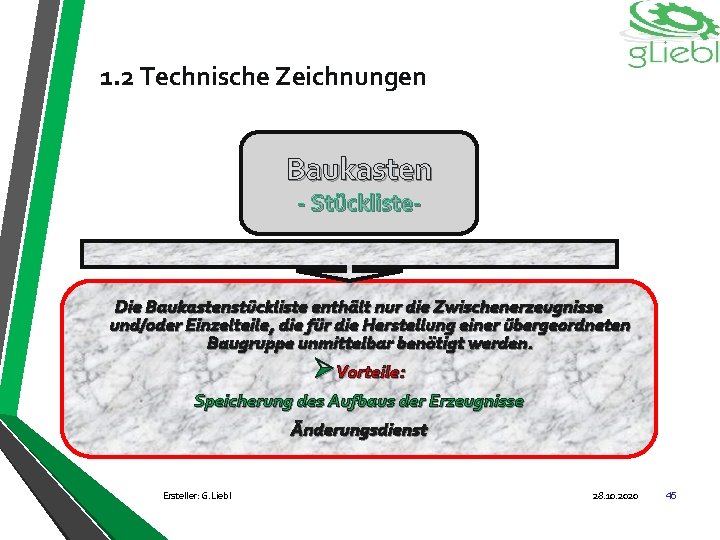
1. 2 Technische Zeichnungen Baukasten - Stückliste- Die Baukastenstückliste enthält nur die Zwischenerzeugnisse und/oder Einzelteile, die für die Herstellung einer übergeordneten Baugruppe unmittelbar benötigt werden. ØVorteile: Speicherung des Aufbaus der Erzeugnisse Änderungsdienst Ersteller: G. Liebl 28. 10. 2020 45
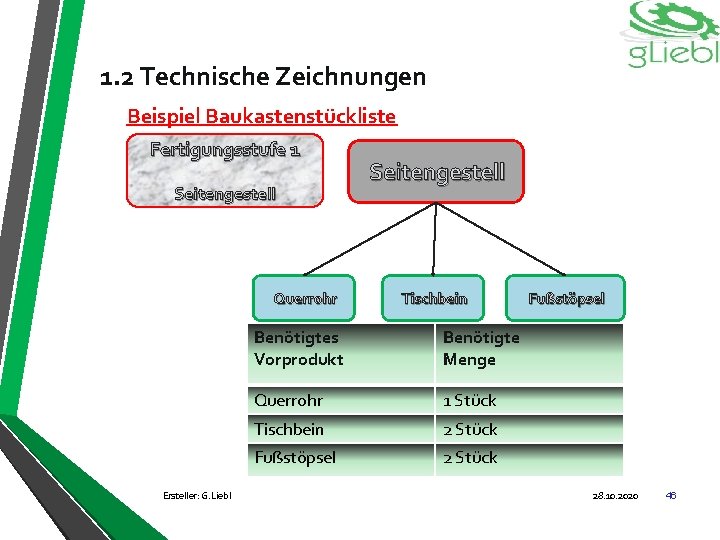
1. 2 Technische Zeichnungen Beispiel Baukastenstückliste Fertigungsstufe 1 Seitengestell Querrohr Ersteller: G. Liebl Seitengestell Tischbein Benötigtes Vorprodukt Benötigte Menge Querrohr 1 Stück Tischbein 2 Stück Fußstöpsel 28. 10. 2020 46
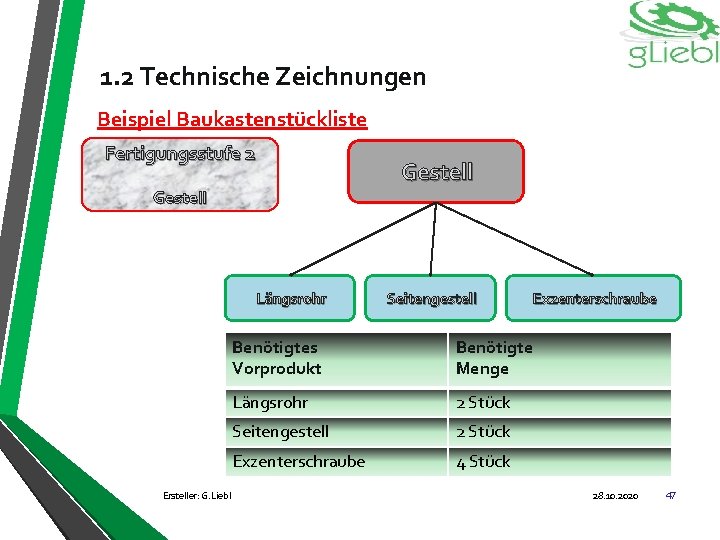
1. 2 Technische Zeichnungen Beispiel Baukastenstückliste Fertigungsstufe 2 Gestell Längsrohr Ersteller: G. Liebl Seitengestell Exzenterschraube Benötigtes Vorprodukt Benötigte Menge Längsrohr 2 Stück Seitengestell 2 Stück Exzenterschraube 4 Stück 28. 10. 2020 47
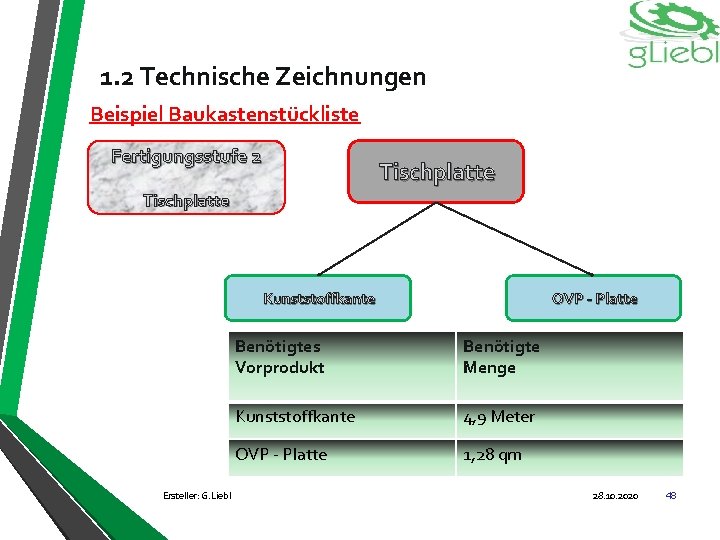
1. 2 Technische Zeichnungen Beispiel Baukastenstückliste Fertigungsstufe 2 Tischplatte Kunststoffkante Ersteller: G. Liebl OVP - Platte Benötigtes Vorprodukt Benötigte Menge Kunststoffkante 4, 9 Meter OVP - Platte 1, 28 qm 28. 10. 2020 48
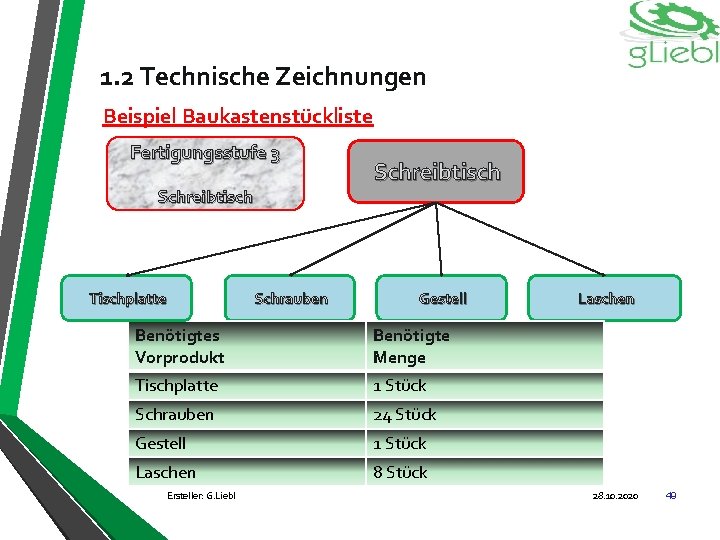
1. 2 Technische Zeichnungen Beispiel Baukastenstückliste Fertigungsstufe 3 Schreibtisch Tischplatte Schrauben Schreibtisch Gestell Benötigtes Vorprodukt Benötigte Menge Tischplatte 1 Stück Schrauben 24 Stück Gestell 1 Stück Laschen 8 Stück Ersteller: G. Liebl Laschen 28. 10. 2020 49
1. 2 Technische Zeichnungen Mengen - Stückliste- Aus den Baukastenstücklisten lassen sich die Mengenstücklisten ableiten: In ihr sind alle Teile aufgelistet, aus denen ein Produkt besteht und zwar mit der Menge, mit der sie jeweils insgesamt in eine Einheit eines Erzeugnisses eingehen Ersteller: G. Liebl 28. 10. 2020 50
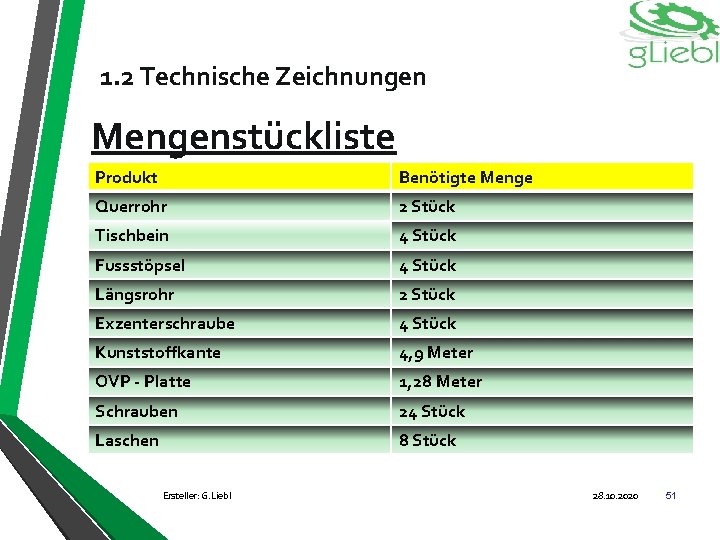
1. 2 Technische Zeichnungen Mengenstückliste Produkt Benötigte Menge Querrohr 2 Stück Tischbein 4 Stück Fussstöpsel 4 Stück Längsrohr 2 Stück Exzenterschraube 4 Stück Kunststoffkante 4, 9 Meter OVP - Platte 1, 28 Meter Schrauben 24 Stück Laschen 8 Stück Ersteller: G. Liebl 28. 10. 2020 51
1. 2 Technische Zeichnungen Varianten - Stückliste- Werden eingesetzt, um geringfügig unterschiedliche Produkte in wirtschaftlicher Form aufzulisten Ersteller: G. Liebl 28. 10. 2020 52
1. 2 Technische Zeichnungen Beispiel Variantenstückliste Sie wollen mehrere Motoren abbilden, die fast baugleich sind. Es gibt jedoch ein paar wenige, signifikante Unterschiede, die sich auch in den Stücklisten zu den einzelnen Motoren niederschlagen. Sie legen eine Stückliste zu Motor 1 an. Sie enthält möglichst viele Komponenten, aus denen auch alle anderen Motoren bestehen. Dann legen Sie die Stücklisten für die anderen, leicht abweichenden Motoren an. Dies sind die sogenannten Varianten. Sie enthalten • • die jeweils ausgewählten Komponenten aus der Stückliste für Motor 1 Komponenten, die nur für den speziellen Motor gelten, für den die Variante angelegt wird Die Stückliste für Motor 1 und alle ihre Varianten stellen gemeinsam die Stücklistengruppe „Motoren" dar. Ersteller: G. Liebl 28. 10. 2020 53
1. 2 Technische Zeichnungen Welche Dokumente gehören zu den Konstruktionsunterlagen? Zu den Konstruktionsunterlagen gehören, neben den technischen Zeichnungen, alle Unterlagen, die dazu dienen z. B. eine Maschine bzw. Anlage fertigzustellen. Das sind, je nach Produkt, z. B. Ersteller: G. Liebl 28. 10. 2020 54
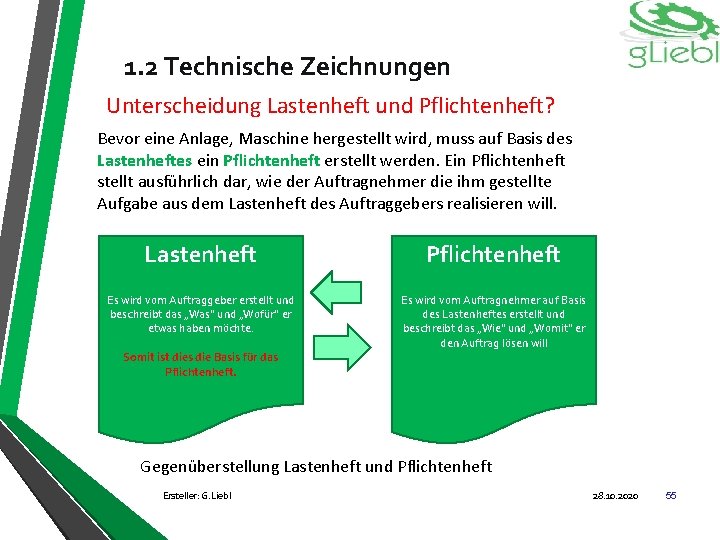
1. 2 Technische Zeichnungen Unterscheidung Lastenheft und Pflichtenheft? Bevor eine Anlage, Maschine hergestellt wird, muss auf Basis des Lastenheftes ein Pflichtenheft erstellt werden. Ein Pflichtenheft stellt ausführlich dar, wie der Auftragnehmer die ihm gestellte Aufgabe aus dem Lastenheft des Auftraggebers realisieren will. Lastenheft Pflichtenheft Es wird vom Auftraggeber erstellt und beschreibt das „Was“ und „Wofür“ er etwas haben möchte. Es wird vom Auftragnehmer auf Basis des Lastenheftes erstellt und beschreibt das „Wie“ und „Womit“ er den Auftrag lösen will Somit ist dies die Basis für das Pflichtenheft. Gegenüberstellung Lastenheft und Pflichtenheft Ersteller: G. Liebl 28. 10. 2020 55
1. 2 Technische Zeichnungen Wiederholungsfragen Nennen Sie den Inhalt von Technischen Zeichnungen? Ersteller: G. Liebl 28. 10. 2020 56
1. 2 Technische Zeichnungen Wiederholungsfragen Welche Arten von Stücklisten werden unterschieden? Stücklisten - Arten- Ersteller: G. Liebl 28. 10. 2020 57
1. 2 Technische Zeichnungen Wiederholungsfragen? Welche Dokumente gehören zu den Konstruktionsunterlagen? Ersteller: G. Liebl 28. 10. 2020 58
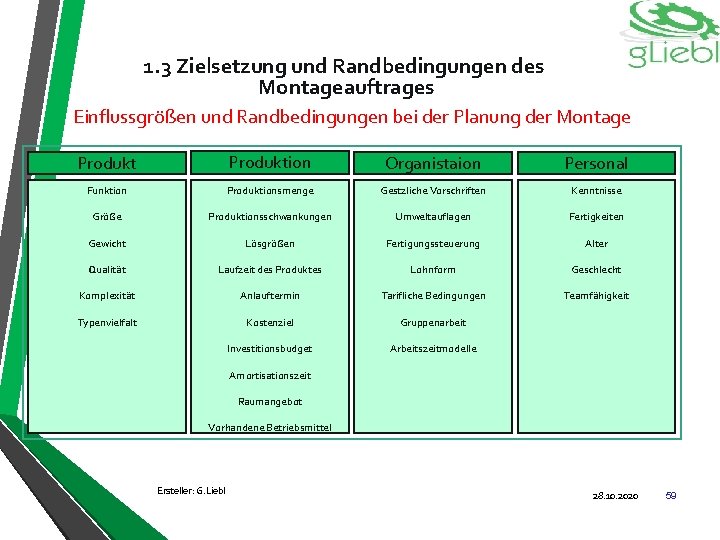
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Einflussgrößen und Randbedingungen bei der Planung der Montage Produktion Organistaion Personal Funktion Produktionsmenge Gestzliche Vorschriften Kenntnisse Größe Produktionsschwankungen Umweltauflagen Fertigkeiten Gewicht Lösgrößen Fertigungssteuerung Alter Qualität Laufzeit des Produktes Lohnform Geschlecht Komplexität Anlauftermin Tarifliche Bedingungen Teamfähigkeit Typenvielfalt Kostenziel Gruppenarbeit Investitionsbudget Arbeitszeitmodelle Amortisationszeit Raumangebot Vorhandene Betriebsmittel Ersteller: G. Liebl 28. 10. 2020 59
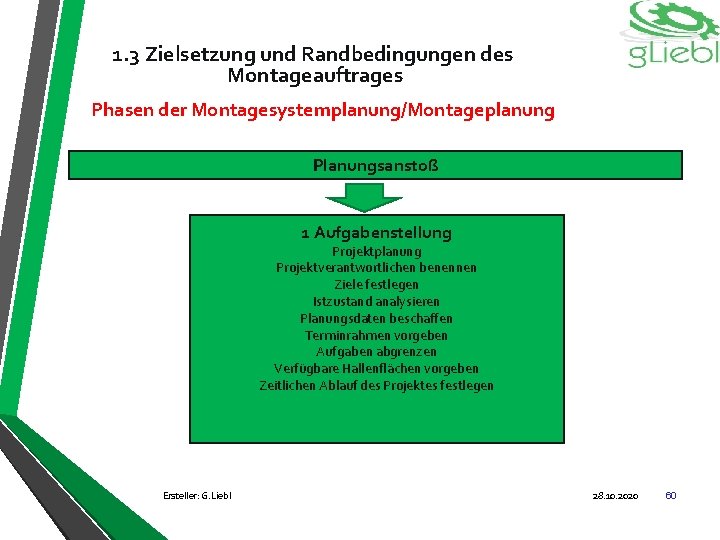
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Phasen der Montagesystemplanung/Montageplanung Planungsanstoß 1 Aufgabenstellung Projektplanung Projektverantwortlichen benennen Ziele festlegen Istzustand analysieren Planungsdaten beschaffen Terminrahmen vorgeben Aufgaben abgrenzen Verfügbare Hallenflächen vorgeben Zeitlichen Ablauf des Projektes festlegen Ersteller: G. Liebl 28. 10. 2020 60
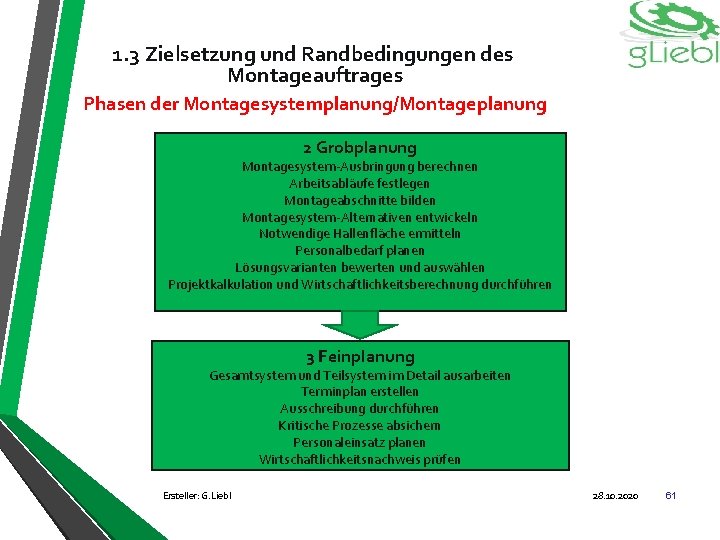
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Phasen der Montagesystemplanung/Montageplanung 2 Grobplanung Montagesystem-Ausbringung berechnen Arbeitsabläufe festlegen Montageabschnitte bilden Montagesystem-Alternativen entwickeln Notwendige Hallenfläche ermitteln Personalbedarf planen Lösungsvarianten bewerten und auswählen Projektkalkulation und Wirtschaftlichkeitsberechnung durchführen 3 Feinplanung Gesamtsystem und Teilsystem im Detail ausarbeiten Terminplan erstellen Ausschreibung durchführen Kritische Prozesse absichern Personaleinsatz planen Wirtschaftlichkeitsnachweis prüfen Ersteller: G. Liebl 28. 10. 2020 61
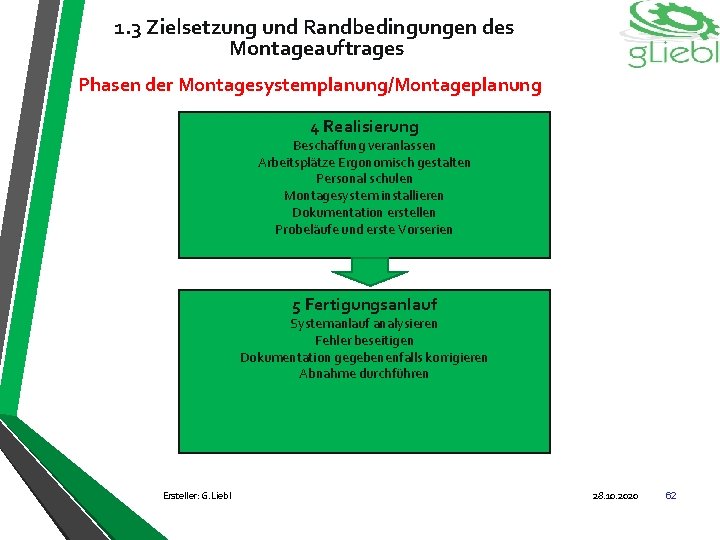
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Phasen der Montagesystemplanung/Montageplanung 4 Realisierung Beschaffung veranlassen Arbeitsplätze Ergonomisch gestalten Personal schulen Montagesystem installieren Dokumentation erstellen Probeläufe und erste Vorserien 5 Fertigungsanlauf Systemanlauf analysieren Fehler beseitigen Dokumentation gegebenenfalls korrigieren Abnahme durchführen Ersteller: G. Liebl 28. 10. 2020 62
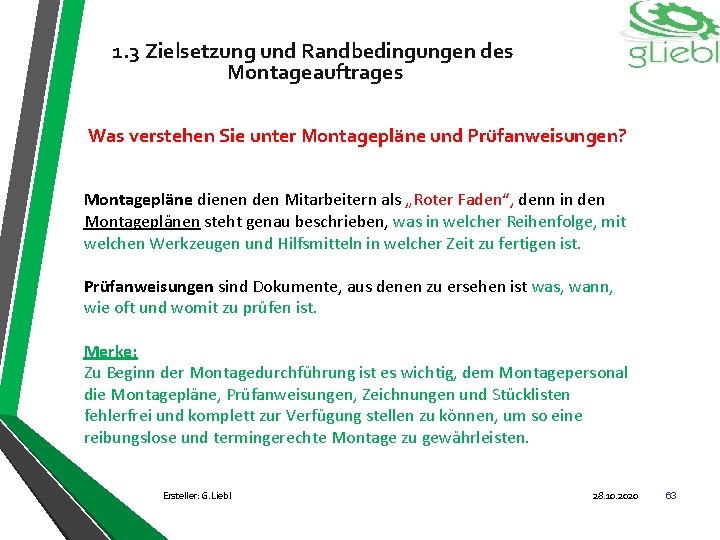
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Was verstehen Sie unter Montagepläne und Prüfanweisungen? Montagepläne dienen den Mitarbeitern als „Roter Faden“, denn in den Montageplänen steht genau beschrieben, was in welcher Reihenfolge, mit welchen Werkzeugen und Hilfsmitteln in welcher Zeit zu fertigen ist. Prüfanweisungen sind Dokumente, aus denen zu ersehen ist was, wann, wie oft und womit zu prüfen ist. Merke: Zu Beginn der Montagedurchführung ist es wichtig, dem Montagepersonal die Montagepläne, Prüfanweisungen, Zeichnungen und Stücklisten fehlerfrei und komplett zur Verfügung stellen zu können, um so eine reibungslose und termingerechte Montage zu gewährleisten. Ersteller: G. Liebl 28. 10. 2020 63
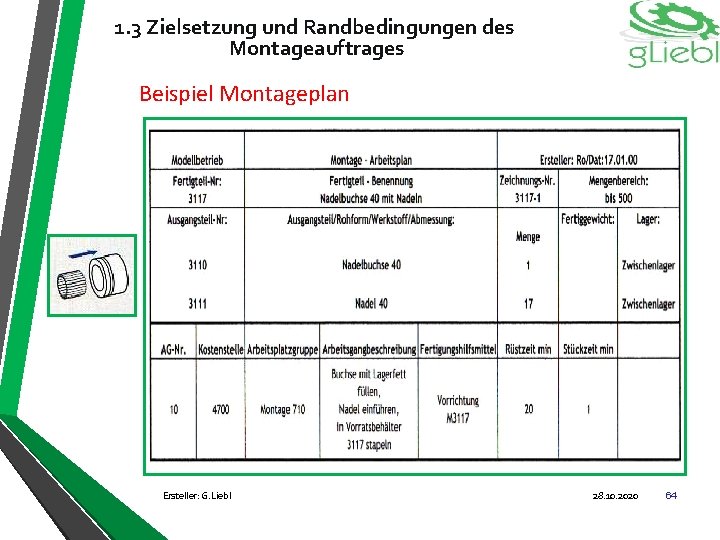
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Beispiel Montageplan Ersteller: G. Liebl 28. 10. 2020 64
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Projektplanung Zu Beginn der planerischen Arbeiten wird die Neuplanung zu einem Projekt. Der beauftragte Projektleiter wählt sein demensprechend benötigtes Projektteam aus. Dazu bekommt der Projektleiter von seinem Auftraggeber den Projektauftrag. Inhalte des Projektauftrages sind: Ersteller: G. Liebl 28. 10. 2020 65
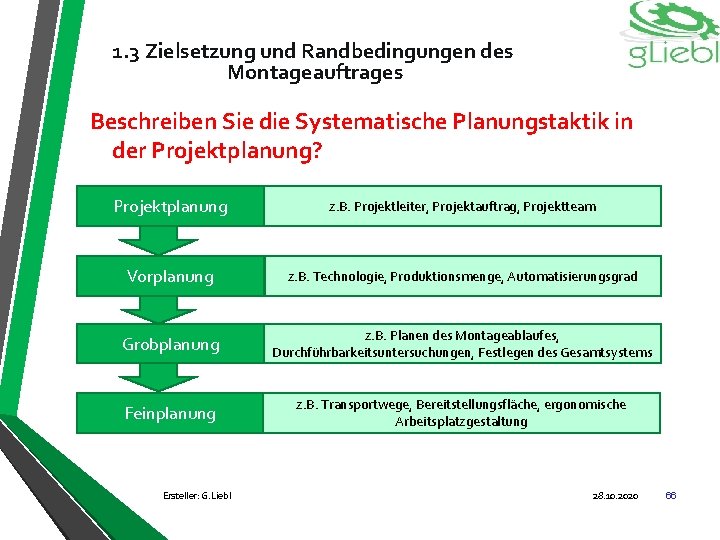
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Beschreiben Sie die Systematische Planungstaktik in der Projektplanung? Projektplanung z. B. Projektleiter, Projektauftrag, Projektteam Vorplanung z. B. Technologie, Produktionsmenge, Automatisierungsgrad Grobplanung z. B. Planen des Montageablaufes, Durchführbarkeitsuntersuchungen, Festlegen des Gesamtsystems Feinplanung z. B. Transportwege, Bereitstellungsfläche, ergonomische Arbeitsplatzgestaltung Ersteller: G. Liebl 28. 10. 2020 66
1. 3 Zielsetzung und Randbedingungen des Montageauftrages Wiederholungsfragen Nennen Sie Inhalte eines Projektauftrages? Inhalte des Projektauftrages sind: Ersteller: G. Liebl 28. 10. 2020 67
1. 4 Zeitlicher Ablauf der Montagetätigkeit Optimierung des Materialflusses Indikatoren der Durchlaufzeiten sind: - Liegezeiten - Wartezeiten - Auftragsbearbeitungszeiten - Rüstzeiten - Transportzeiten Rüstzeitreduzierung können durch „Rüstworkshops“ erreicht werden z. B. SMED Bei diesen Rüstworkshops geht es darum, z. B • Laufwege • Bewegungsabläufe • Rüstvorgänge der Mitarbeiter zu analysieren und zu optimieren Ersteller: G. Liebl 28. 10. 2020 68
1. 4 Zeitlicher Ablauf der Montagetätigkeit Optimierung des Materialflusses Zusätzlich können die Laufwege der Mitarbeiter durch sogenannte „Spaghetti -Diagramme“ grafisch aufgezeigt werden. Weitere Möglichkeiten die Durchlaufzeiten zu reduzieren, sind z. B. Ø Kurze Transportwege Ø Geradlinige Transportwege Ø Vermeiden von unnötigen Justier- bzw. Einstellvorgänge Ø Geeignete Flurförderfahrzeuge Ø Ausreichende Flurförderfahrzeuge Ø Standardisierte Prozesse Ersteller: G. Liebl 28. 10. 2020 69
1. 5 Analysieren von Montageaufträgen Wozu ist die Analyse von Montageaufträgen erforderlich? Neben der montagegerechten Erzeugnisgestaltung gilt es, auch die Montageprozesse, die einzelnen Arbeitsabläufe und die Arbeitssysteme optimal zu gestalten. Dazu erfordert es deren Analyse und Bewertung, um mögliche Rationalisierungsansätze zu erkennen. Ersteller: G. Liebl 28. 10. 2020 70
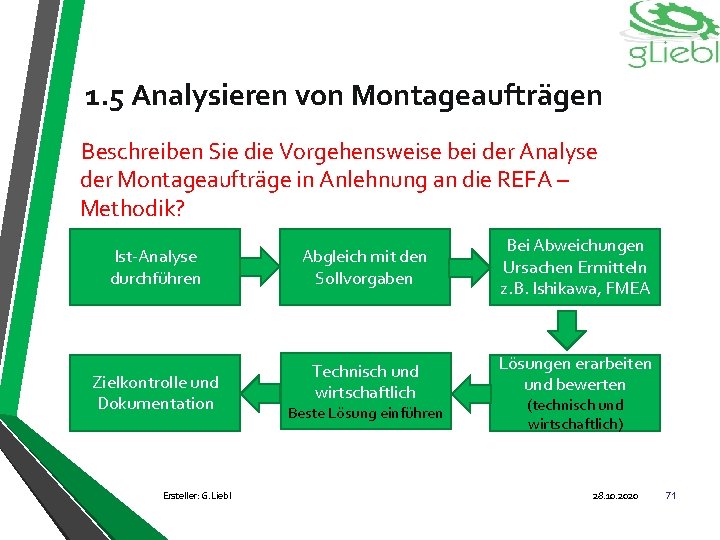
1. 5 Analysieren von Montageaufträgen Beschreiben Sie die Vorgehensweise bei der Analyse der Montageaufträge in Anlehnung an die REFA – Methodik? Ist-Analyse durchführen Zielkontrolle und Dokumentation Ersteller: G. Liebl Abgleich mit den Sollvorgaben Bei Abweichungen Ursachen Ermitteln z. B. Ishikawa, FMEA Technisch und wirtschaftlich Lösungen erarbeiten und bewerten Beste Lösung einführen (technisch und wirtschaftlich) 28. 10. 2020 71
1. 5 Analysieren von Montageaufträgen Welche Ziele und Aufgaben hat die Analyse von Montageaufträgen? Ziele: Erkennen von Schwachstellen des Montageprozesses optimale Gestaltung der Arbeitsabläufe Erhöhung der Wirtschaftlichkeit der Montage Aufgaben: Erfassung des Ist-Zustandes Erarbeitung von Lösungsansätzen für die Optimierung Analyse des verbesserten Prozesses (Ergebniskontrolle) Ersteller: G. Liebl 28. 10. 2020 72
1. 5 Analysieren von Montageaufträgen Analysemethoden die für den Montageprozess geeignet sind: Ersteller: G. Liebl 28. 10. 2020 73
1. 5 Analysieren von Montageaufträgen Selbstaufschreibung Bei der Selbstaufschreibung geht es hauptsächlich um eine einfache Art der Datenerfassung. Sie kann sich auf den Mitarbeiter, die Arbeitsabläufe, die Arbeitsmittel oder den Arbeitsgegenstand beziehen. Aufzuschreibende Daten: IST – Zeiten Ausfallzeiten Störungen Auftragsbeginn und –ende Ersteller: G. Liebl Stückzahl pro Zeiteinheit 28. 10. 2020 74
1. 5 Analysieren von Montageaufträgen Multimomentaufnahme Nach REFA besteht eine Multimomentaufnahme in dem Erfassen der Häufigkeit zuvor festgelegter Ablaufarten an einem oder mehreren gleichartigen Arbeitssystemen mithilfe stichprobenmäßig durchgeführter Kurzzeitbetrachtungen. Für den Montageablauf ist das die zweckmäßige Ermittlung von Anteilen bestimmter, einzelner Montageabläufen oder Zeitarten am Gesamtmontageablauf. Rationalisierungsschwerpunkte lassen sich durch diese Methode rangfolgeartig ableiten. Ersteller: G. Liebl 28. 10. 2020 75
1. 5 Analysieren von Montageaufträgen Wiederholmontage Mit der aus arbeitsanalytischen Gründen durchgeführten Wiederholmontage können konkrete Maßnahmen zur Ablaufverbesserung erkannt werden. Mit dieser Analysemethode werden vor allem bei der Montage auftretende Nach- und Passarbeiten erkannt werden. Ersteller: G. Liebl 28. 10. 2020 76
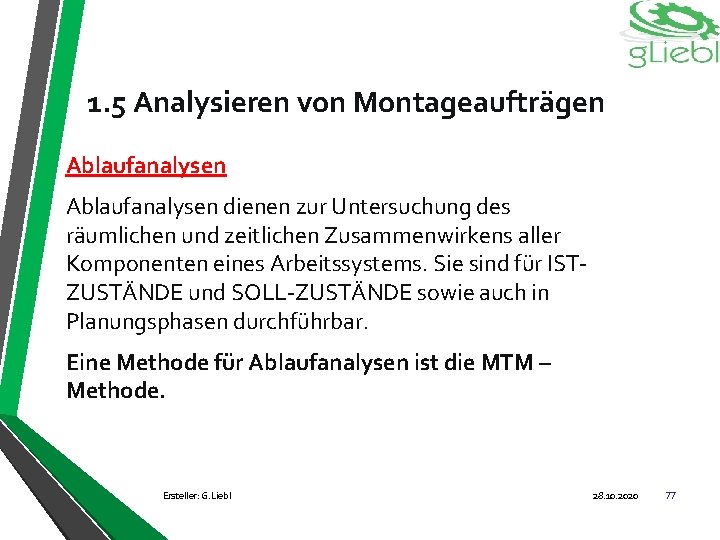
1. 5 Analysieren von Montageaufträgen Ablaufanalysen dienen zur Untersuchung des räumlichen und zeitlichen Zusammenwirkens aller Komponenten eines Arbeitssystems. Sie sind für ISTZUSTÄNDE und SOLL-ZUSTÄNDE sowie auch in Planungsphasen durchführbar. Eine Methode für Ablaufanalysen ist die MTM – Methode. Ersteller: G. Liebl 28. 10. 2020 77
1. 5 Analysieren von Montageaufträgen MTM-Methode Beim MTM-Verfahren erfolgt die Aufgliederung der körperlichen Arbeit in fünf Grundbewegungen. Diesen kleinsten, vom Menschen voll beeinflussbaren Bewegungsabläufen werden bereits festgelegte Normalzeitwerte zugeordnet. 5 Grundbewegungen: Ersteller: G. Liebl 28. 10. 2020 78
1. 5 Analysieren von Montageaufträgen Primär – Sekundär – Analyse Sie ist ein quantitative Planungsinstrument zur Ermittlung des Wirkungsgrades der Montage. Das Ergebnis zeigt, ob Möglichkeiten zur Optimierung oder Rationalisierung des Montageprozesses bestehen. Primärmontagevorgänge (PMV) z. B. Fügen, Einpressen, Nieten Sekundärmontagevorgänge (SMV) z. B. Transportieren, Wenden, Ablegen Ersteller: G. Liebl 28. 10. 2020 79
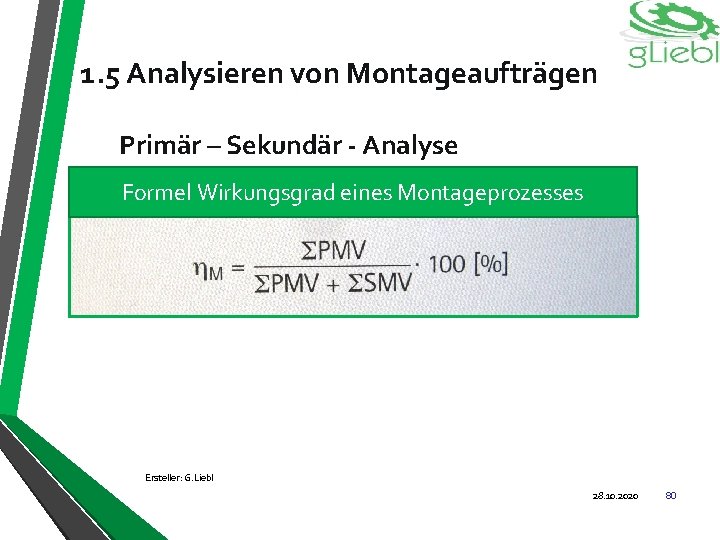
1. 5 Analysieren von Montageaufträgen Primär – Sekundär - Analyse Formel Wirkungsgrad eines Montageprozesses Ersteller: G. Liebl 28. 10. 2020 80
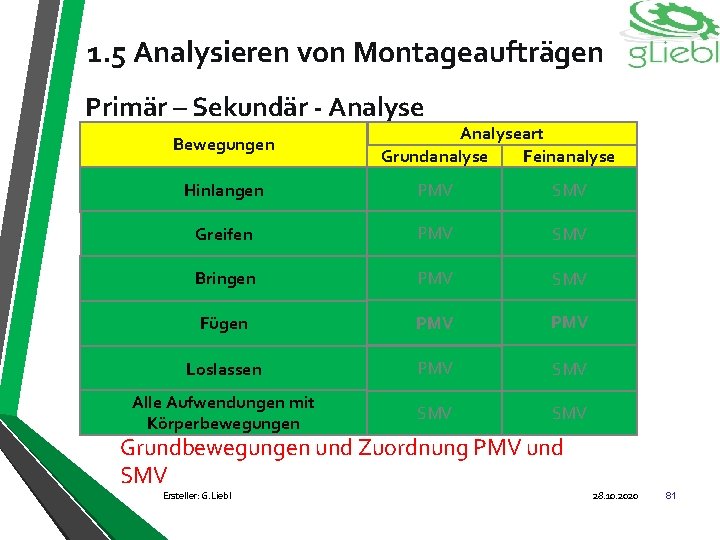
1. 5 Analysieren von Montageaufträgen Primär – Sekundär - Analyse Bewegungen Analyseart Grundanalyse Feinanalyse Hinlangen PMV SMV Greifen PMV SMV Bringen PMV SMV Fügen PMV Loslassen PMV SMV Alle Aufwendungen mit Körperbewegungen SMV Grundbewegungen und Zuordnung PMV und SMV Ersteller: G. Liebl 28. 10. 2020 81
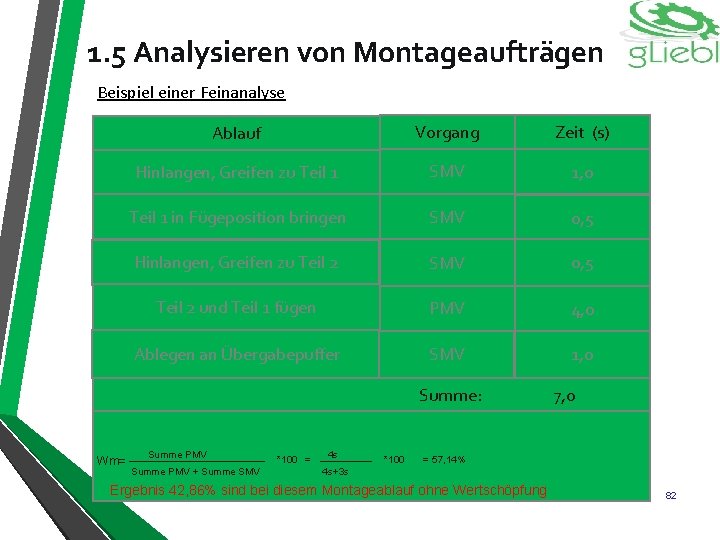
1. 5 Analysieren von Montageaufträgen Beispiel einer Feinanalyse Ablauf Vorgang Zeit (s) Hinlangen, Greifen zu Teil 1 SMV 1, 0 Teil 1 in Fügeposition bringen SMV 0, 5 Hinlangen, Greifen zu Teil 2 SMV 0, 5 Teil 2 und Teil 1 fügen PMV 4, 0 Ablegen an Übergabepuffer SMV 1, 0 Summe: Wm= Summe PMV + Summe SMV *100 = 4 s *100 7, 0 = 57, 14% 4 s+3 s Ergebnis. Ersteller: 42, 86% sind bei diesem Montageablauf ohne Wertschöpfung G. Liebl 28. 10. 2020 82
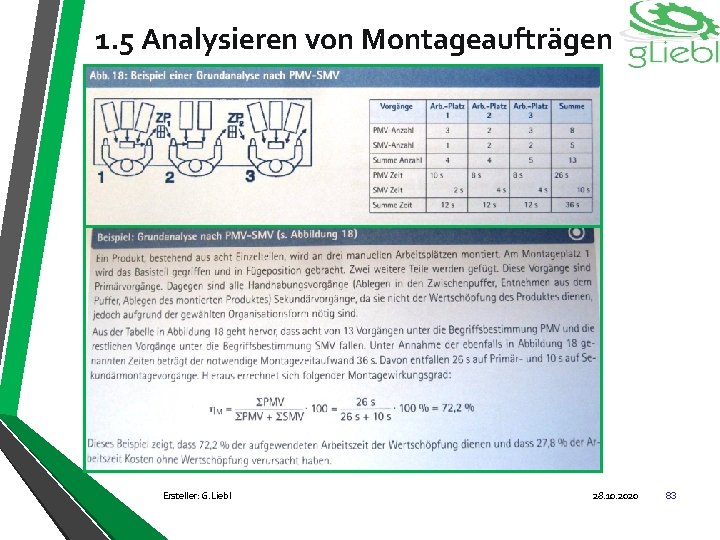
1. 5 Analysieren von Montageaufträgen 1. 2. 1 Primär – Sekundär - Analyse Ersteller: G. Liebl 28. 10. 2020 83
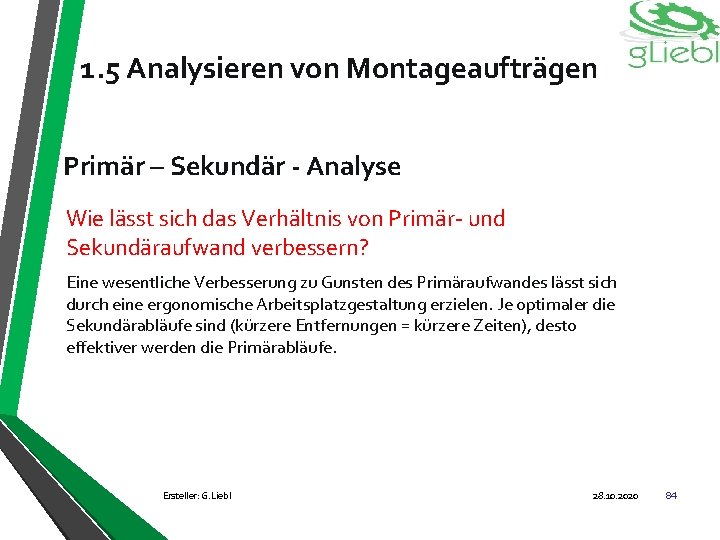
1. 5 Analysieren von Montageaufträgen Primär – Sekundär - Analyse Wie lässt sich das Verhältnis von Primär- und Sekundäraufwand verbessern? Eine wesentliche Verbesserung zu Gunsten des Primäraufwandes lässt sich durch eine ergonomische Arbeitsplatzgestaltung erzielen. Je optimaler die Sekundärabläufe sind (kürzere Entfernungen = kürzere Zeiten), desto effektiver werden die Primärabläufe. Ersteller: G. Liebl 28. 10. 2020 84
1. 5 Analysieren von Montageaufträgen Bereitstellung der Einzelteile Die Bedeutung der Materialbereitstellung lässt sich an der sogenannten „ 5 -R-Regel“ darstellen Ersteller: G. Liebl 28. 10. 2020 85
1. 5 Analysieren von Montageaufträgen Zusammenbau der Einzelteile zu Baugruppen Was verstehen Sie unter LEAN Production? LEAN Production bedeutet „schlanke Produktion“ und bietet viele wirksame und nachhaltige Werkzeuge, um - Die Termineinhaltung - Kostenreduzierung - Forderung nach hoher Qualität zu gewährleisten. Ersteller: G. Liebl 28. 10. 2020 86
1. 5 Analysieren von Montageaufträgen Zusammenbau der Einzelteile zu Baugruppen Nennen Sie Ziele von LEAN Production? Ziele von LEAN Production: Ø Konzentration auf die Wertschöpfung d. h. Kernaufgaben wahrnehmen und sich nicht verzetteln Ø Kontinuierliche Verbesserung d. h. Veränderung zum Besseren, z. B. Fehlleistungen und Fehlerquellen vermeiden Ø Vermeidung von Verschwendung d. h. jede Art der unnötigen Bewegungen, Lagerung, Fehler und Fehlerfolgen vermeiden Ersteller: G. Liebl 28. 10. 2020 87
1. 5 Analysieren von Montageaufträgen Zusammenbau der Einzelteile zu Baugruppen Nennen Sie positive Auswirkungen von LEAN Production? Ø Geringe Bestände Ø Reduzierung der Entwicklungszeit (z. B. durch Simultaneous Engineering) Ø Reduzierung der Lagerfläche (z. B. Just in Time, Kanban) Ø Reduzierung von Fehlern (z. B. Poka Yoke) Ø Steigerung der Produktivität Ersteller: G. Liebl 28. 10. 2020 88
1. 5 Analysieren von Montageaufträgen Zusammenbau der Einzelteile zu Baugruppen Kennen Sie die wichtigsten Verschwendungsarten nach MUDA? Ersteller: G. Liebl 28. 10. 2020 89
1. 5 Analysieren von Montageaufträgen Wiederholungsfragen Beschreiben Sie die Vorgehensweise bei der Analyse der Montageaufträge in Anlehnung an die REFA – Methodik? Ersteller: G. Liebl 28. 10. 2020 90
1. 5 Analysieren von Montageaufträgen Wiederholungsfragen Nennen Sie die 5 Grundbewegungen der MTM-Methode 5 Grundbewegungen: Ersteller: G. Liebl 28. 10. 2020 91
1. 5 Analysieren von Montageaufträgen Wiederholungsfragen Beschreiben Sie die Primär – Sekundär – Analyse? Ersteller: G. Liebl 28. 10. 2020 92
1. 5 Analysieren von Montageaufträgen Wiederholungsfragen Nennen Sie die 5 -R-Regel bei der Bereitstellung von Einzelteilen? Die Bedeutung der Materialbereitstellung lässt sich an der sogenannten „ 5 -R-Regel“ darstellen Ersteller: G. Liebl 28. 10. 2020 93
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Auf Welcher Grundlage werden Montageaufträge disponiert? Die Dispositionsgrundlage bildet die Stückliste in Form der Fertigungsstückliste. Sie ist auftragsbezogen und wird aus der auftragsneutralen Konstruktionsstückliste erstellt. Aus ihr wird ersichtlich, welche Teile und Baugruppen den Status „Eigenfertigung“ oder „Einkaufsteil“ haben. Nach DIN 6789 enthält die Fertigungsstückliste nach der Bearbeitung durch die zuständigen Stellen alle Angaben für die Vorbereitung. Abwicklung und Abrechnung eines bestimmten Auftrages. Für Eigenfertigungsteile und –baugruppen bildet der Arbeitsplan und ggf. der Montageplan die ergänzende Grundlage. Ersteller: G. Liebl 28. 10. 2020 94
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Nach welchen Kriterien wird über Eigen- oder Fremdfertigung entschieden? Ersteller: G. Liebl 28. 10. 2020 95
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Welche Bedeutung hat die Materialbereitstellung für den Montageablauf? Ausgehend davon, das ausreichende Montagekapazitäten und eine einsatzfähige Montageausrüstung zur Verfügung stehen, ist die Materialbereitstellung ein kritischer Punkt. Um einen störungsfreien Montageablauf zu gewährleisten, sind folgende Kriterien für die Materialbereitstellung zu berücksichtigen: Bereitstellung - der richtigen Teile/Baugruppen - in der richtigen Menge - in der geforderten Qualität - zum erforderlichen Termin - am richtigen Ort Das gilt gleichermaßen für Eigenfertigungsteile wie für Kaufteile. Hierbei ist ein weiteres Kriterium, die terminliche Koordinierung mit dem Lieferanten von wesentlicher Bedeutung. Ersteller: G. Liebl 28. 10. 2020 96
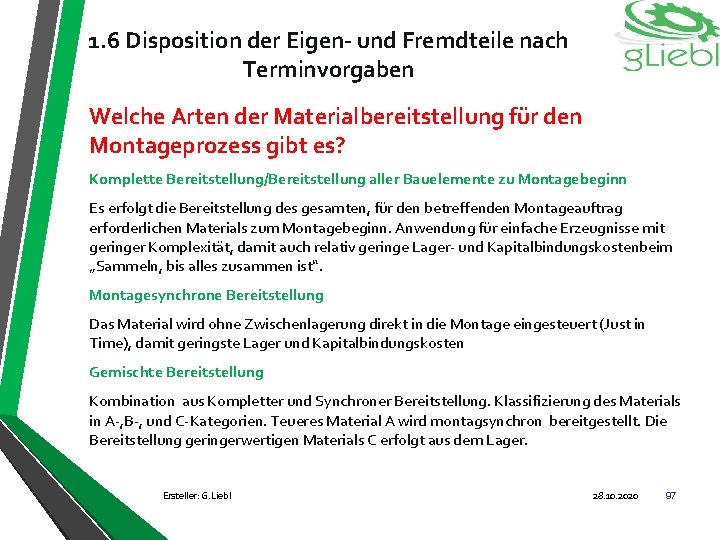
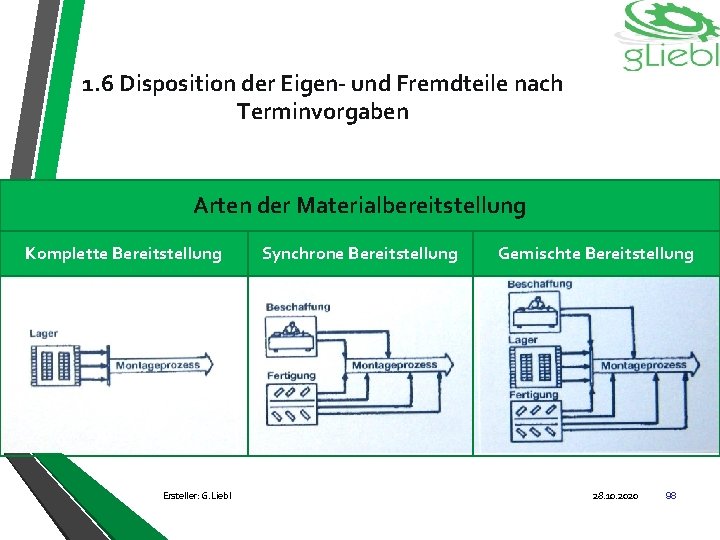
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Welche Arten der Materialbereitstellung für den Montageprozess gibt es? Komplette Bereitstellung/Bereitstellung aller Bauelemente zu Montagebeginn Es erfolgt die Bereitstellung des gesamten, für den betreffenden Montageauftrag erforderlichen Materials zum Montagebeginn. Anwendung für einfache Erzeugnisse mit geringer Komplexität, damit auch relativ geringe Lager- und Kapitalbindungskostenbeim „Sammeln, bis alles zusammen ist“. Montagesynchrone Bereitstellung Das Material wird ohne Zwischenlagerung direkt in die Montage eingesteuert (Just in Time), damit geringste Lager und Kapitalbindungskosten Gemischte Bereitstellung Kombination aus Kompletter und Synchroner Bereitstellung. Klassifizierung des Materials in A-, B-, und C-Kategorien. Teueres Material A wird montagsynchron bereitgestellt. Die Bereitstellung geringerwertigen Materials C erfolgt aus dem Lager. Ersteller: G. Liebl 28. 10. 2020 97
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Arten der Materialbereitstellung Komplette Bereitstellung Ersteller: G. Liebl Synchrone Bereitstellung Gemischte Bereitstellung 28. 10. 2020 98
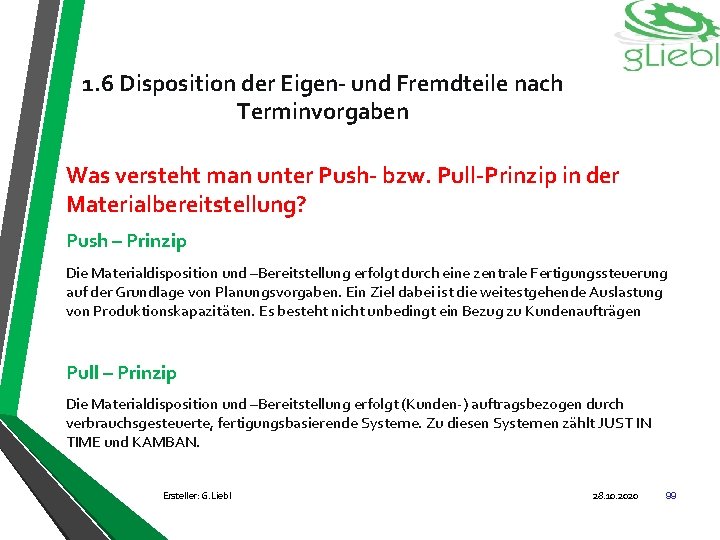
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Was versteht man unter Push- bzw. Pull-Prinzip in der Materialbereitstellung? Push – Prinzip Die Materialdisposition und –Bereitstellung erfolgt durch eine zentrale Fertigungssteuerung auf der Grundlage von Planungsvorgaben. Ein Ziel dabei ist die weitestgehende Auslastung von Produktionskapazitäten. Es besteht nicht unbedingt ein Bezug zu Kundenaufträgen Pull – Prinzip Die Materialdisposition und –Bereitstellung erfolgt (Kunden-) auftragsbezogen durch verbrauchsgesteuerte, fertigungsbasierende Systeme. Zu diesen Systemen zählt JUST IN TIME und KAMBAN. Ersteller: G. Liebl 28. 10. 2020 99
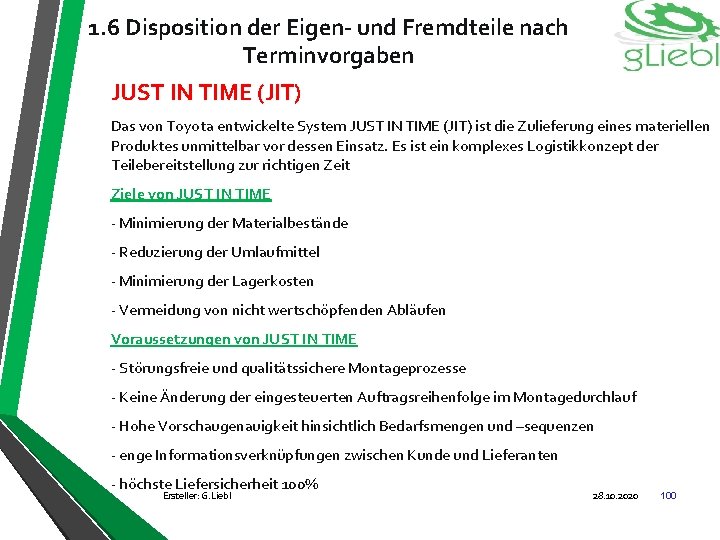
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben JUST IN TIME (JIT) Das von Toyota entwickelte System JUST IN TIME (JIT) ist die Zulieferung eines materiellen Produktes unmittelbar vor dessen Einsatz. Es ist ein komplexes Logistikkonzept der Teilebereitstellung zur richtigen Zeit Ziele von JUST IN TIME - Minimierung der Materialbestände - Reduzierung der Umlaufmittel - Minimierung der Lagerkosten - Vermeidung von nicht wertschöpfenden Abläufen Voraussetzungen von JUST IN TIME - Störungsfreie und qualitätssichere Montageprozesse - Keine Änderung der eingesteuerten Auftragsreihenfolge im Montagedurchlauf - Hohe Vorschaugenauigkeit hinsichtlich Bedarfsmengen und –sequenzen - enge Informationsverknüpfungen zwischen Kunde und Lieferanten - höchste Liefersicherheit 100% Ersteller: G. Liebl 28. 10. 2020 100
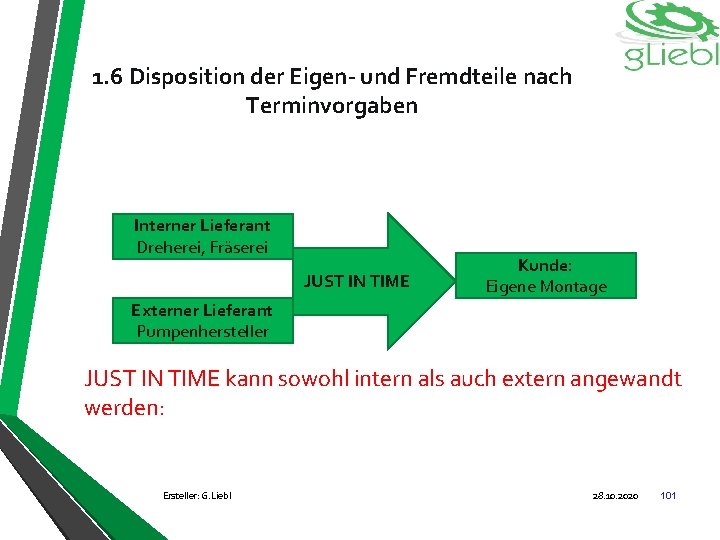
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Interner Lieferant Dreherei, Fräserei JUST IN TIME Kunde: Eigene Montage Externer Lieferant Pumpenhersteller JUST IN TIME kann sowohl intern als auch extern angewandt werden: Ersteller: G. Liebl 28. 10. 2020 101
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Störungen im JIT - System Im Herstellungsprozess von JIT-Teilen Ersteller: G. Liebl Im Logistikprozess 28. 10. 2020 102
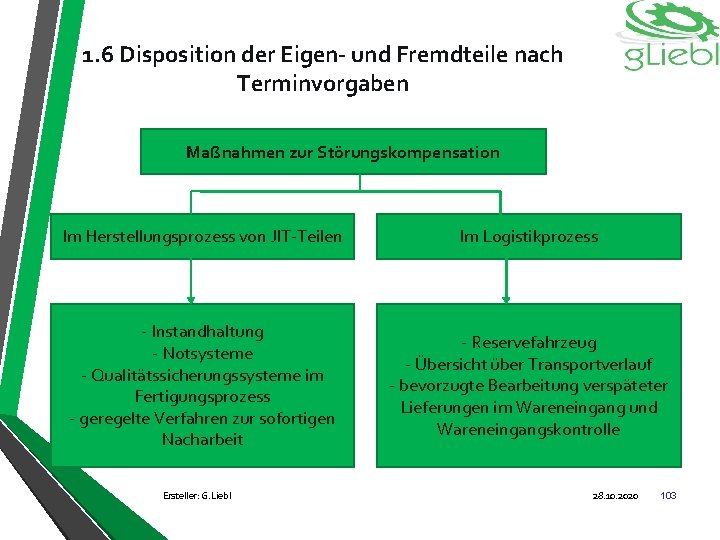
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Maßnahmen zur Störungskompensation Im Herstellungsprozess von JIT-Teilen Im Logistikprozess - Instandhaltung - Notsysteme - Qualitätssicherungssysteme im Fertigungsprozess - geregelte Verfahren zur sofortigen Nacharbeit - Reservefahrzeug - Übersicht über Transportverlauf - bevorzugte Bearbeitung verspäteter Lieferungen im Wareneingang und Wareneingangskontrolle Ersteller: G. Liebl 28. 10. 2020 103
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben KANBAN Das von Toyota entwickelte Kanban-System ist die bedarfsorientierte Materialbereitstellung auf der Grundlage von Verbrauchsanforderungen. Wird für einen anstehenden Montageauftrag Material benötigt, erfolgt durch den verantwortlichen Mitarbeiter eine Anforderung über das System an den Lieferanten. Ziele von Kanban - Reduzierung der Durchlaufzeiten - Reduzierung der Lagerbestände - Kostenminimierung - Erhöhung der Flexibilität Voraussetzungen von Kanban - Stabiles Umfeld und stabile Randbedingungen - Einhaltung der Wiederbeschaffungszeit - Hohe Vorschaugenauigkeit hinsichtlich Bedarfsmengen und –Sequenzen - enge Informationsverknüpfungen zwischen Kunde und Lieferanten Ersteller: G. Liebl 28. 10. 2020 104
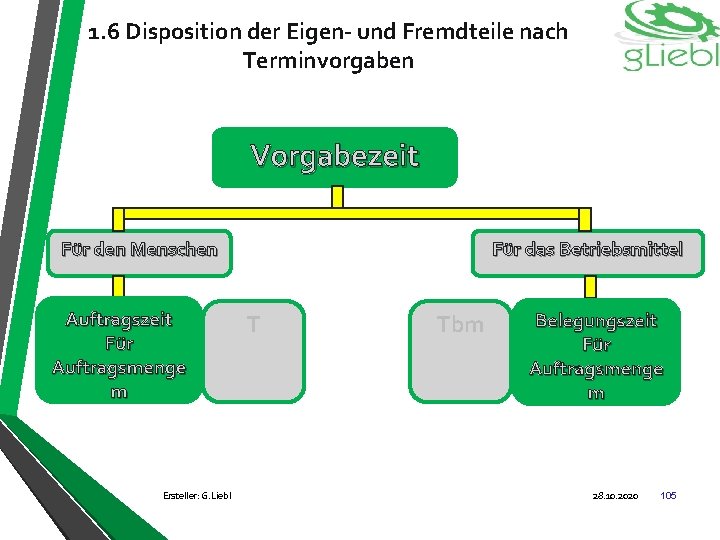
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Vorgabezeit Für das Betriebsmittel Für den Menschen Auftragszeit Für Auftragsmenge m Ersteller: G. Liebl T Tbm Belegungszeit Für Auftragsmenge m 28. 10. 2020 105
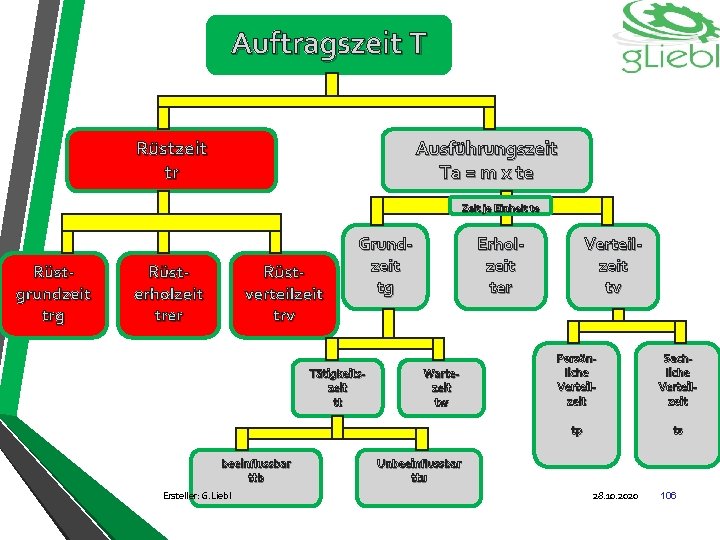
Auftragszeit T Rüstzeit tr Ausführungszeit Ta = m x te Zeit je Einheit te Rüstgrundzeit trg Rüsterholzeit trer Rüstverteilzeit trv Grundzeit tg Tätigkeitszeit tt beeinflussbar ttb Ersteller: G. Liebl Erholzeit ter Wartezeit tw Verteilzeit tv Persönliche Verteilzeit Sachliche Verteilzeit tp ts Unbeeinflussbar ttu 28. 10. 2020 106
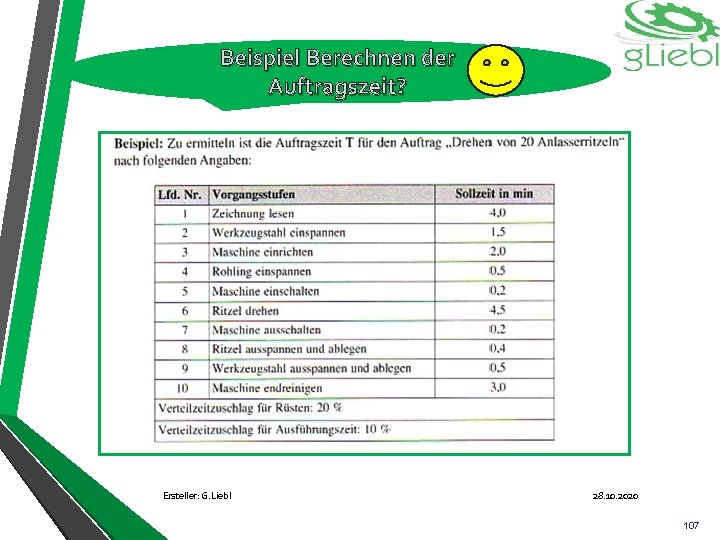
Beispiel Berechnen der Auftragszeit? Ersteller: G. Liebl 28. 10. 2020 107
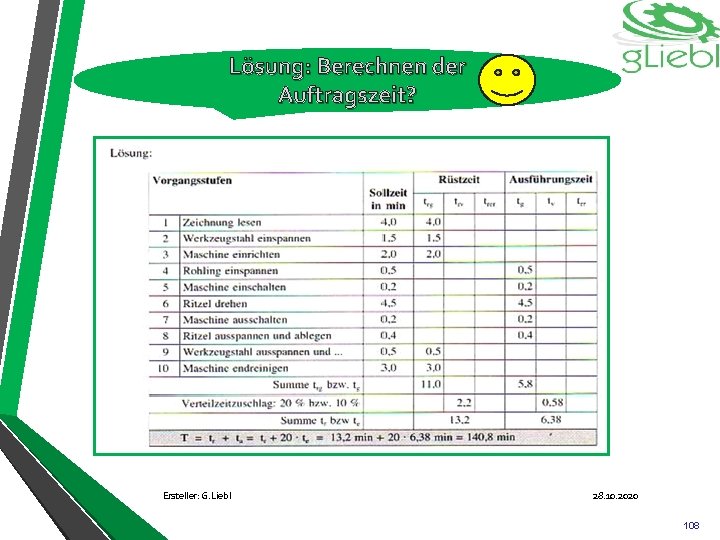
Lösung: Berechnen der Auftragszeit? Ersteller: G. Liebl 28. 10. 2020 108
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Wiederholungsfragen Nach welchen Kriterien wird über Eigen- oder Fremdfertigung entschieden? Ersteller: G. Liebl 28. 10. 2020 109
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Wiederholungsfragen Welche Arten der Materialbereitstellung für den Montageprozess gibt es? Ersteller: G. Liebl 28. 10. 2020 110
1. 6 Disposition der Eigen- und Fremdteile nach Terminvorgaben Wiederholungsfragen Nennen Sie Ziele und Voraussetzungen von JUST IN TIME? Ersteller: G. Liebl 28. 10. 2020 111
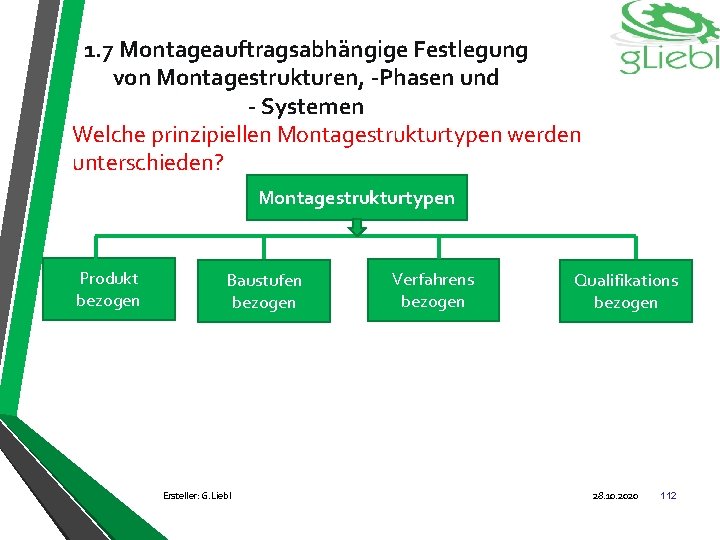
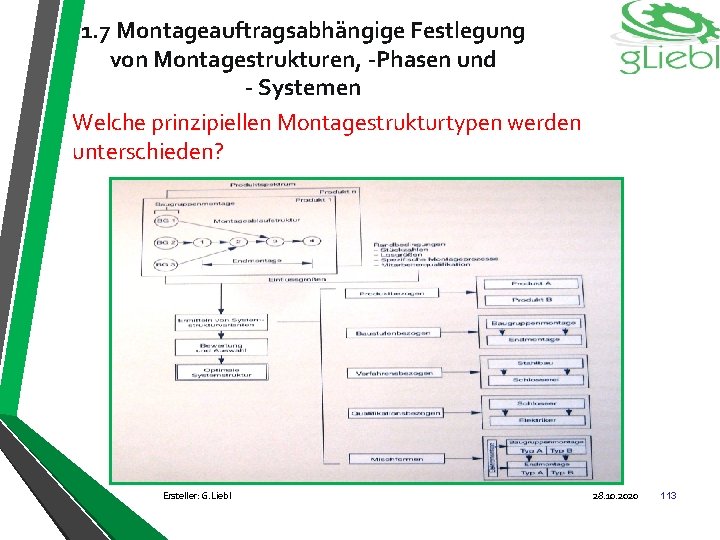
1. 7 Montageauftragsabhängige Festlegung von Montagestrukturen, -Phasen und - Systemen Welche prinzipiellen Montagestrukturtypen werden unterschieden? Montagestrukturtypen Produkt bezogen Baustufen bezogen Ersteller: G. Liebl Verfahrens bezogen Qualifikations bezogen 28. 10. 2020 112
1. 7 Montageauftragsabhängige Festlegung von Montagestrukturen, -Phasen und - Systemen Welche prinzipiellen Montagestrukturtypen werden unterschieden? Ersteller: G. Liebl 28. 10. 2020 113
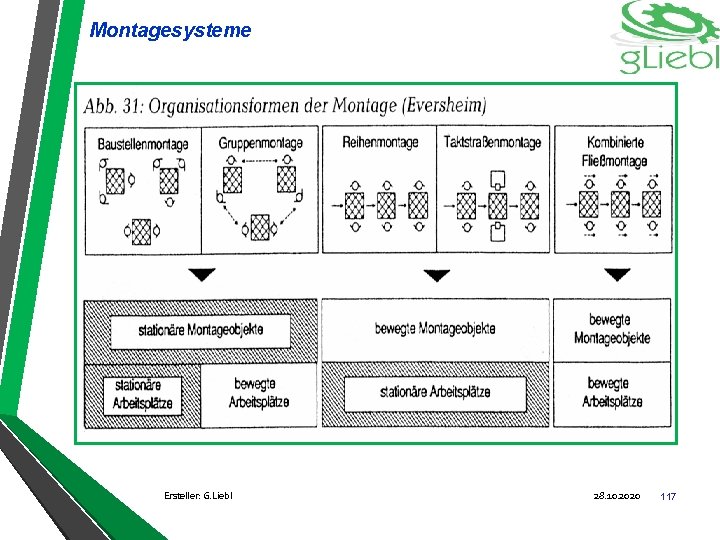
Montagesysteme Einzelplatzmontage Die komplette Montage erfolgt an einem festen Platz, ohne Transfer von Basisteilen oder Baugruppen. Stationäre Reihenmontage Mehrere Montageeinheiten stehen ortsfest nebeneinander und werden auch an der jeweiligen Stelle vollständig montiert. Stationäre Fließmontage im Unterschied zur stationären Reihenmontage ist der Montageablauf zeitlich lückenlos. Ein Ortswechsel der Montageeinheit erfolgt nicht. Werkstattmontage Eine Konzentration der Montage in Werkstattform ist nur bei besonderen Fügeverfahren, z. B. Schweißen, ausgeprägt Ersteller: G. Liebl 28. 10. 2020 114
Montagesysteme Nestmontage Die Montageeinheiten werden durch eine Anzahl von Montagestationen (< 6), die zu einer Gruppe zusammengefasst sind, in nicht bestimmter Reihenfolge hindurchgeführt. Es ist sogar ein Richtungswechsel des Durchlaufes zulässig. Werkstattmontage Eine Konzentration der Montage in Werkstattform ist nur bei besonderen Fügeverfahren, z. B. Schweißen, ausgeprägt. Zeitlich nicht gebundene Reihenmontage Die Montagestationen sind nach dem technologischen Durchlauf angeordnet. Es besteht aber keine zeitliche Bindung (Abstimmung) im Montageablauf. Ersteller: G. Liebl 28. 10. 2020 115
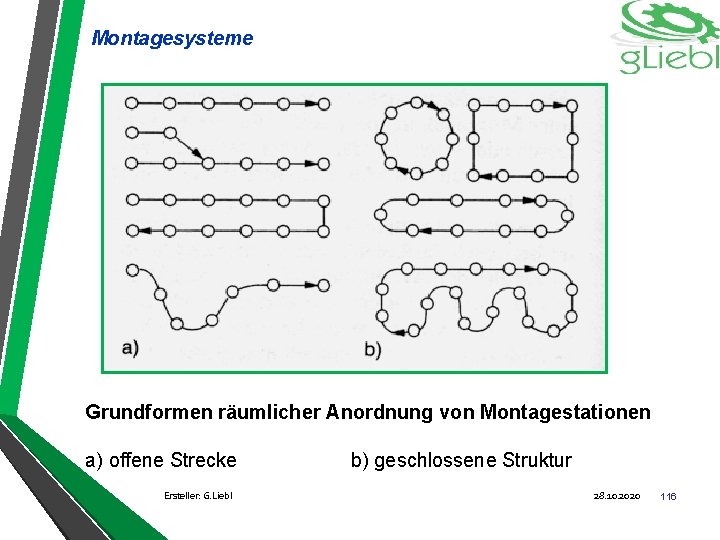
Montagesysteme Grundformen räumlicher Anordnung von Montagestationen a) offene Strecke Ersteller: G. Liebl b) geschlossene Struktur 28. 10. 2020 116
Montagesysteme Ersteller: G. Liebl 28. 10. 2020 117
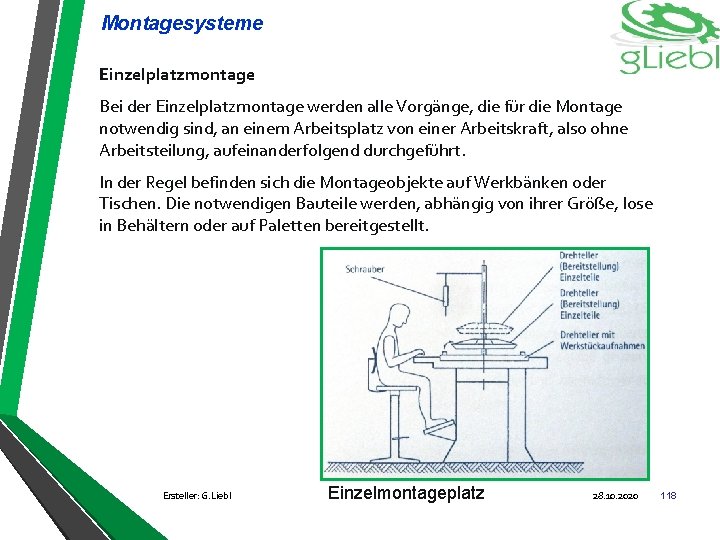
Montagesysteme Einzelplatzmontage Bei der Einzelplatzmontage werden alle Vorgänge, die für die Montage notwendig sind, an einem Arbeitsplatz von einer Arbeitskraft, also ohne Arbeitsteilung, aufeinanderfolgend durchgeführt. In der Regel befinden sich die Montageobjekte auf Werkbänken oder Tischen. Die notwendigen Bauteile werden, abhängig von ihrer Größe, lose in Behältern oder auf Paletten bereitgestellt. Ersteller: G. Liebl Einzelmontageplatz 28. 10. 2020 118
Montagesysteme Einzelplatzmontage Vorteile: Nachteile: Ersteller: G. Liebl 28. 10. 2020 119
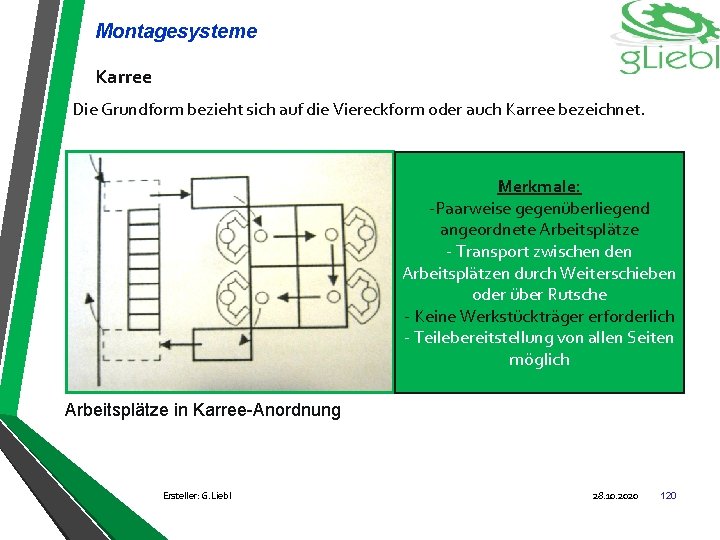
Montagesysteme Karree Die Grundform bezieht sich auf die Viereckform oder auch Karree bezeichnet. Merkmale: -Paarweise gegenüberliegend angeordnete Arbeitsplätze - Transport zwischen den Arbeitsplätzen durch Weiterschieben oder über Rutsche - Keine Werkstückträger erforderlich - Teilebereitstellung von allen Seiten möglich Arbeitsplätze in Karree-Anordnung Ersteller: G. Liebl 28. 10. 2020 120
Montagesysteme Karree Vorteile: - Gute Eignung für Gruppenarbeit (mit/ohne Platzwechsel) guter Blickkontakt und gute Kommunikationsmöglichkeit Übersichtliche Teilebereitstellung schneller Aufbau aus Standardelementen Geringer Investitionsaufwand für Grundsystem Nachteile: - Zugänglichkeit beim Wechseln und Beschicken von Greifbehältern im Innenbereich der Tische erschwert - geringe bzw. keine Zwischenpuffer zwischen den Plätzen Ersteller: G. Liebl 28. 10. 2020 121
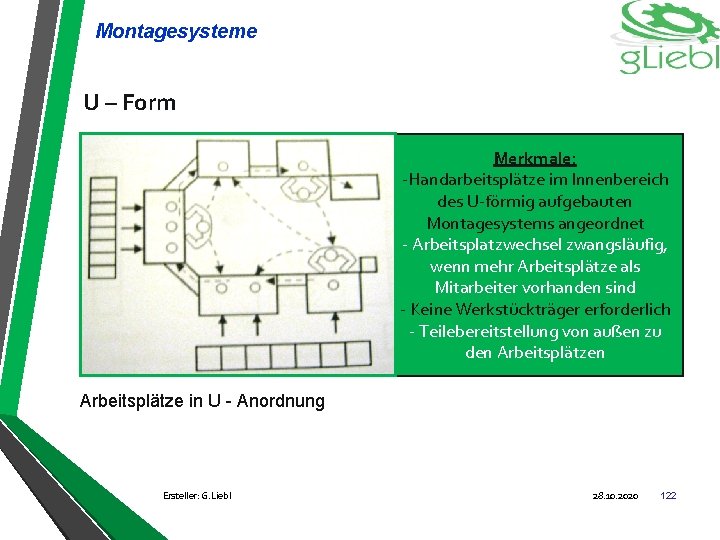
Montagesysteme U – Form Merkmale: -Handarbeitsplätze im Innenbereich des U-förmig aufgebauten Montagesystems angeordnet - Arbeitsplatzwechsel zwangsläufig, wenn mehr Arbeitsplätze als Mitarbeiter vorhanden sind - Keine Werkstückträger erforderlich - Teilebereitstellung von außen zu den Arbeitsplätze in U - Anordnung Ersteller: G. Liebl 28. 10. 2020 122
Montagesysteme U - Form Vorteile: - Variabel bezüglich Stückzahlausbringung - Kurze Wege von Platz zu Platz, kurze Reaktionszeit bei Störungen Weitergabemenge gering, wenn keine oder nur kleine Zwischenpuffer vorhanden sind Gute Übersichtlichkeit Geringe Investition für Grundsystem Nachteile: - Höhere körperliche Belastung durch Gehen von Platz zu Platz schnellere Ermüdung der Mitarbeiter bei Taktzeiten- bzw. Platzwechselrhytmus Ersteller: G. Liebl 28. 10. 2020 123
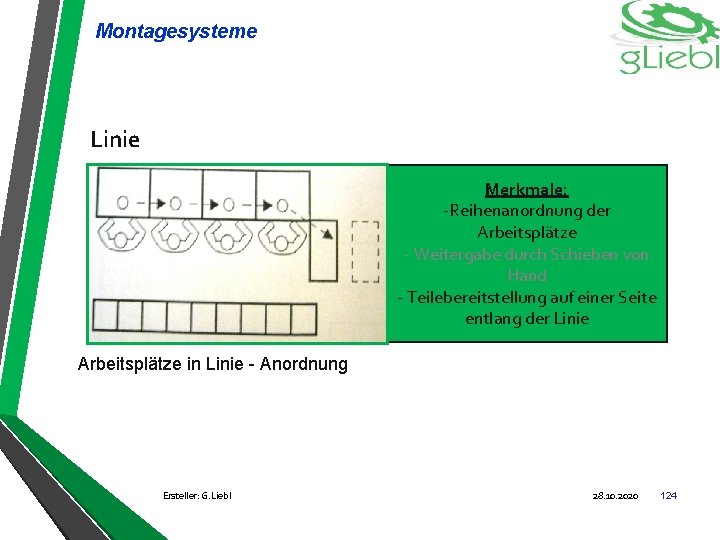
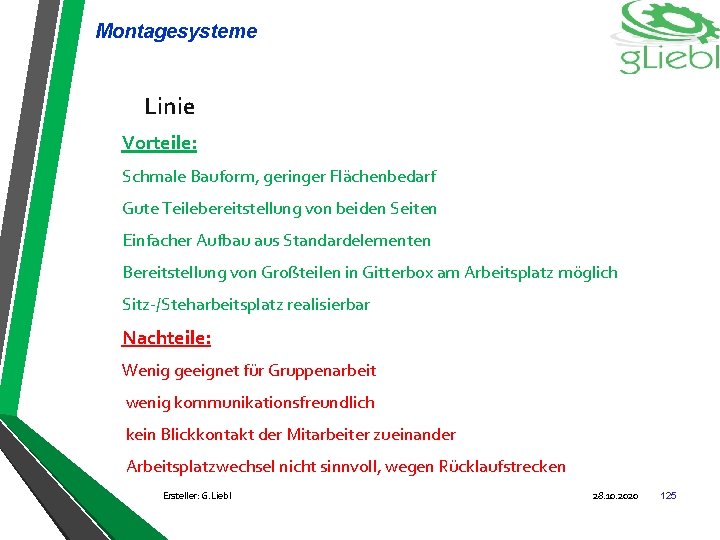
Montagesysteme Linie Merkmale: -Reihenanordnung der Arbeitsplätze - Weitergabe durch Schieben von Hand - Teilebereitstellung auf einer Seite entlang der Linie Arbeitsplätze in Linie - Anordnung Ersteller: G. Liebl 28. 10. 2020 124
Montagesysteme Linie Vorteile: Schmale Bauform, geringer Flächenbedarf Gute Teilebereitstellung von beiden Seiten Einfacher Aufbau aus Standardelementen Bereitstellung von Großteilen in Gitterbox am Arbeitsplatz möglich Sitz-/Steharbeitsplatz realisierbar Nachteile: Wenig geeignet für Gruppenarbeit wenig kommunikationsfreundlich kein Blickkontakt der Mitarbeiter zueinander Arbeitsplatzwechsel nicht sinnvoll, wegen Rücklaufstrecken Ersteller: G. Liebl 28. 10. 2020 125
Montagesysteme Wiederholungsfragen Nennen Sie Vorteile und Nachteile der Einzelplatzmontage? Vorteile: Nachteile: Ersteller: G. Liebl 28. 10. 2020 126
Montagesysteme Wiederholungsfragen Nennen Sie Vorteile und Nachteile des Linienmontagesystems? Vorteile: Nachteile: Ersteller: G. Liebl 28. 10. 2020 127
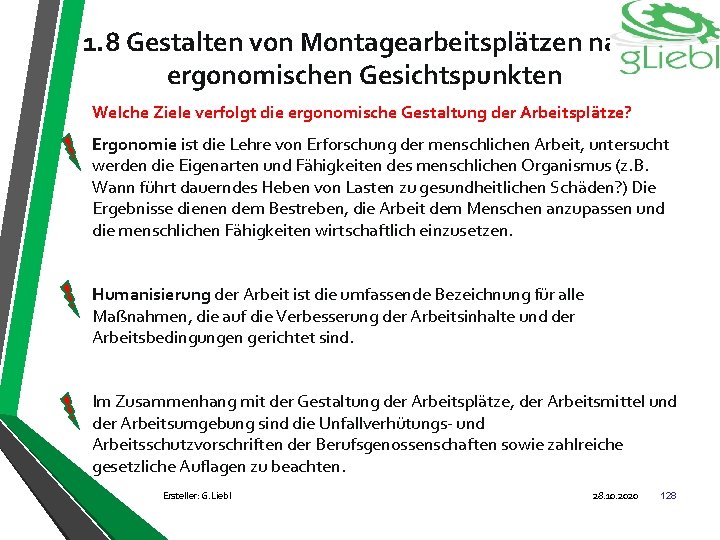
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Welche Ziele verfolgt die ergonomische Gestaltung der Arbeitsplätze? Ergonomie ist die Lehre von Erforschung der menschlichen Arbeit, untersucht werden die Eigenarten und Fähigkeiten des menschlichen Organismus (z. B. Wann führt dauerndes Heben von Lasten zu gesundheitlichen Schäden? ) Die Ergebnisse dienen dem Bestreben, die Arbeit dem Menschen anzupassen und die menschlichen Fähigkeiten wirtschaftlich einzusetzen. Humanisierung der Arbeit ist die umfassende Bezeichnung für alle Maßnahmen, die auf die Verbesserung der Arbeitsinhalte und der Arbeitsbedingungen gerichtet sind. Im Zusammenhang mit der Gestaltung der Arbeitsplätze, der Arbeitsmittel und der Arbeitsumgebung sind die Unfallverhütungs- und Arbeitsschutzvorschriften der Berufsgenossenschaften sowie zahlreiche gesetzliche Auflagen zu beachten. Ersteller: G. Liebl 28. 10. 2020 128
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Welche Bereiche umfasst die Arbeitsgestaltung? Arbeitsgestaltung Bereiche Ersteller: G. Liebl 28. 10. 2020 129
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Bei der Arbeitsplatzgestaltung sind zu berücksichtigen? - Die Körpermaße des Mitarbeiters Der Raumbedarf – im Sitzen und im Stehen Die Arbeitsflächen, -sitze und -stühle Der Greifraum und der Sehbereich Einzelheiten der dazu erforderlichen Arbeitsanalysen können der DIN 33407 entnommen werden. Die Kriterien der Arbeitsplatzgestaltung sind im Einzelfall auf die unterschiedlichen Arten von Arbeitsplätzen umzusetzen – wie: - Maschinenplätze Handarbeitsplätze Steuerstände Zusammenbauplätze Büroarbeitsplatze Transportarbeiten Ersteller: G. Liebl 28. 10. 2020 130
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Bei der Gestaltung der Arbeitsumgebung sind zu berücksichtigen? Ersteller: G. Liebl 28. 10. 2020 131
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Bei der Gestaltung der Arbeitsmittel sind zu berücksichtigen? - Handwerkzeuge müssen ergonomisch geformt sein Elektrowerkzeuge müssen ausreichen isoliert sein Drückknöpfe müssen durch farbliche Kennzeichnung leicht erkennbar sein Arbeitsmittel dürfen keine scharfen Kanten oder Grate besitzen Es müssen geeignete Montagehilfen im Einsatz sein Für schwere Lasten Hebewerkzeuge vorhanden sind Ersteller: G. Liebl 28. 10. 2020 132
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Wiederholungsfragen Welche Bereiche umfasst die Arbeitsgestaltung? Arbeitsgestaltung Bereiche Ersteller: G. Liebl 28. 10. 2020 133
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Wiederholungsfragen Was ist bei der Gestaltung der Arbeitsumgebung zu berücksichtigen? Ersteller: G. Liebl 28. 10. 2020 134
1. 8 Gestalten von Montagearbeitsplätzen nach ergonomischen Gesichtspunkten Wiederholungsfragen Was ist bei der Arbeitsplatzgestaltung zu berücksichtigen? Ersteller: G. Liebl 28. 10. 2020 135
1. 9 Montage von Bauteilen durch Fügen Was ist Fügen? Das Verbinden von Einzelteilen nennt man Fügen. Durch Fügen wird der Zusammenhalt der Einzelteile an der Fügestelle hergestellt oder verstärkt. Ersteller: G. Liebl 28. 10. 2020 136
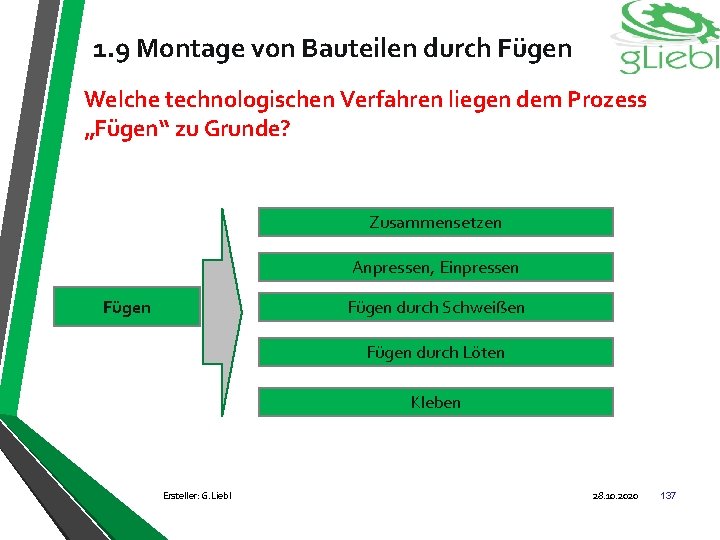
1. 9 Montage von Bauteilen durch Fügen Welche technologischen Verfahren liegen dem Prozess „Fügen“ zu Grunde? Zusammensetzen Anpressen, Einpressen Fügen durch Schweißen Fügen durch Löten Kleben Ersteller: G. Liebl 28. 10. 2020 137
1. 9 Montage von Bauteilen durch Fügen Welche Anforderungen werden an Fügeverbindungen gestellt? Fügeverbindungen unterliegen als Kopplungsstelle mehrerer Teile besonders hohen Beanspruchungen. Sie müssen, entsprechend den konstruktiven Erfordernissen, unterschiedliche Anforderungen erfüllen: - Aufnehmen und Übertragen von Kräften Übertragen von Drehmomenten Dichtheit Flexibilität oder Beweglichkeit Lösbarkeit Technologische Ausführbarkeit Optische Aspekte Ersteller: G. Liebl 28. 10. 2020 138
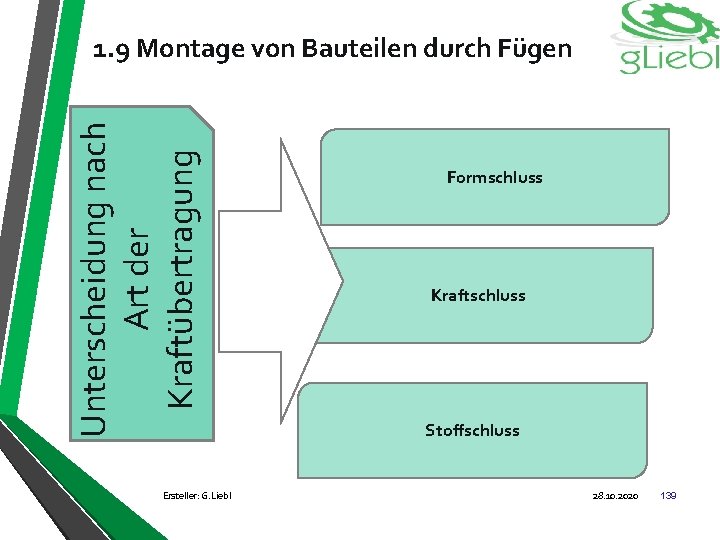
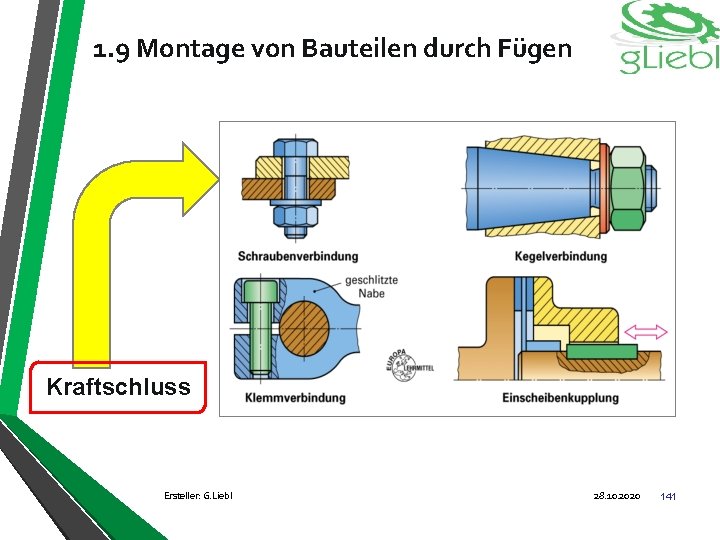
Unterscheidung nach Art der Kraftübertragung 1. 9 Montage von Bauteilen durch Fügen Ersteller: G. Liebl Formschluss Kraftschluss Stoffschluss 28. 10. 2020 139
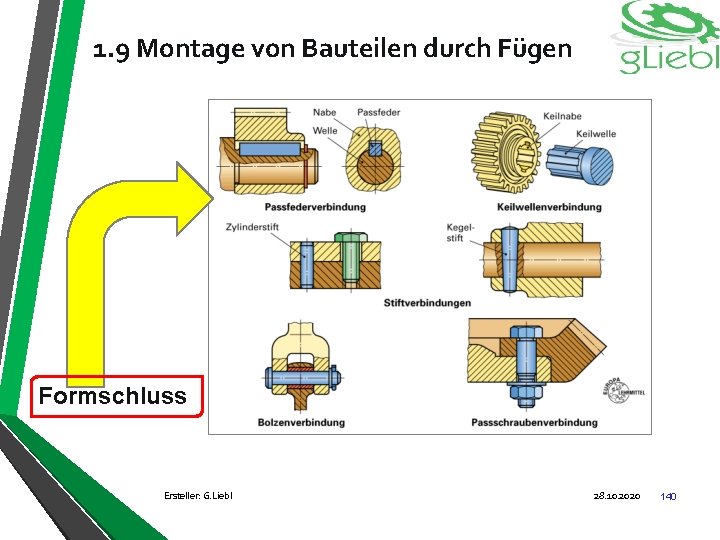
1. 9 Montage von Bauteilen durch Fügen Formschluss Ersteller: G. Liebl 28. 10. 2020 140
1. 9 Montage von Bauteilen durch Fügen Kraftschluss Ersteller: G. Liebl 28. 10. 2020 141
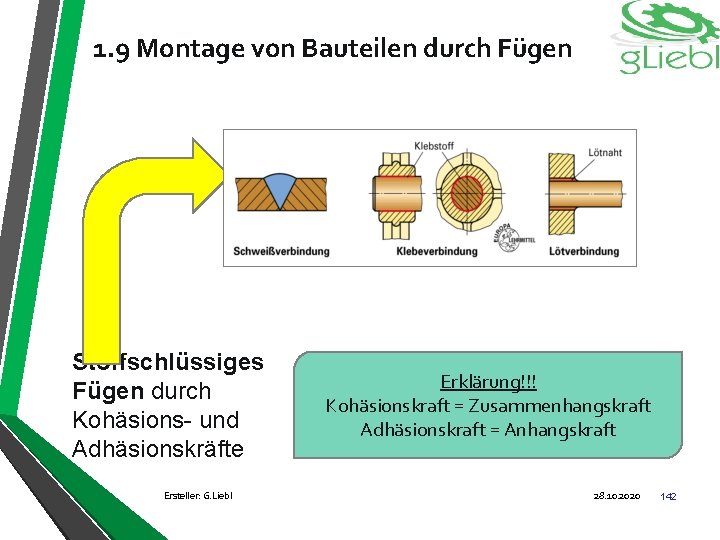
1. 9 Montage von Bauteilen durch Fügen Stoffschlüssiges Fügen durch Kohäsions- und Adhäsionskräfte Ersteller: G. Liebl Erklärung!!! Kohäsionskraft = Zusammenhangskraft Adhäsionskraft = Anhangskraft 28. 10. 2020 142
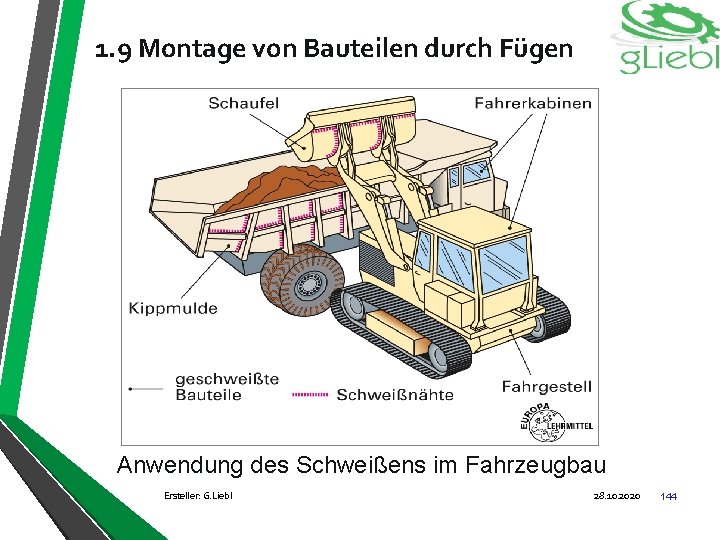
1. 9 Montage von Bauteilen durch Fügen Nach DIN 1910 ist der Begriff Schweißen wie folgt definiert: Schweißen ist nach DIN 1910 das Vereinigen von Werkstoffen in der Schweißzone unter Anwendung von Wärme und/oder Kraft mit oder ohne Schweißzusatz. Es kann durch Schweißhilfsstoffe, z. B. Schutzgase, Schweißpulver oder Pasten, ermöglicht oder erleichtert werden. Die zum Schweißen notwendige Energie wird von außen zugeführt. Das Schweißen zählt zu den stoffschlüssigen Verbindungen und gehört wegen der dichten und festen Vereinigung der Grundwerkstoffe zu den unlösbaren Verbindungen des Fügens. Ersteller: G. Liebl 28. 10. 2020 143
1. 9 Montage von Bauteilen durch Fügen Anwendung des Schweißens im Fahrzeugbau Ersteller: G. Liebl 28. 10. 2020 144
1. 9 Montage von Bauteilen durch Fügen Vorteile des Schweißens Ersteller: G. Liebl 28. 10. 2020 145
1. 9 Montage von Bauteilen durch Fügen Nachteile des Schweißens Ersteller: G. Liebl 28. 10. 2020 146
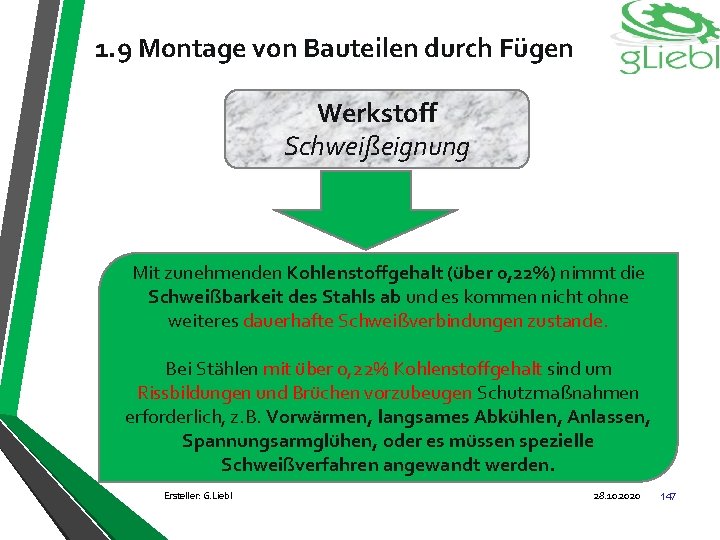
1. 9 Montage von Bauteilen durch Fügen Werkstoff Schweißeignung Mit zunehmenden Kohlenstoffgehalt (über 0, 22%) nimmt die Schweißbarkeit des Stahls ab und es kommen nicht ohne weiteres dauerhafte Schweißverbindungen zustande. Bei Stählen mit über 0, 22% Kohlenstoffgehalt sind um Rissbildungen und Brüchen vorzubeugen Schutzmaßnahmen erforderlich, z. B. Vorwärmen, langsames Abkühlen, Anlassen, Spannungsarmglühen, oder es müssen spezielle Schweißverfahren angewandt werden. Ersteller: G. Liebl 28. 10. 2020 147
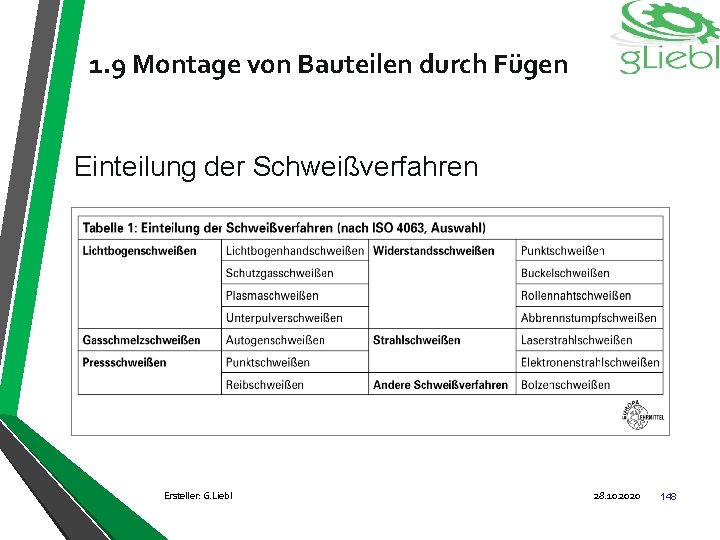
1. 9 Montage von Bauteilen durch Fügen Einteilung der Schweißverfahren Ersteller: G. Liebl 28. 10. 2020 148
1. 9 Montage von Bauteilen durch Fügen Merke In vielen Anwendungsbereichen der Schweißtechnik dürfen nur geprüfte Schweißer eingesetzt werden. Sie müssen Ihre Schweißprüfungen in regelmäßigen Abständen wiederholen Ersteller: G. Liebl 28. 10. 2020 149
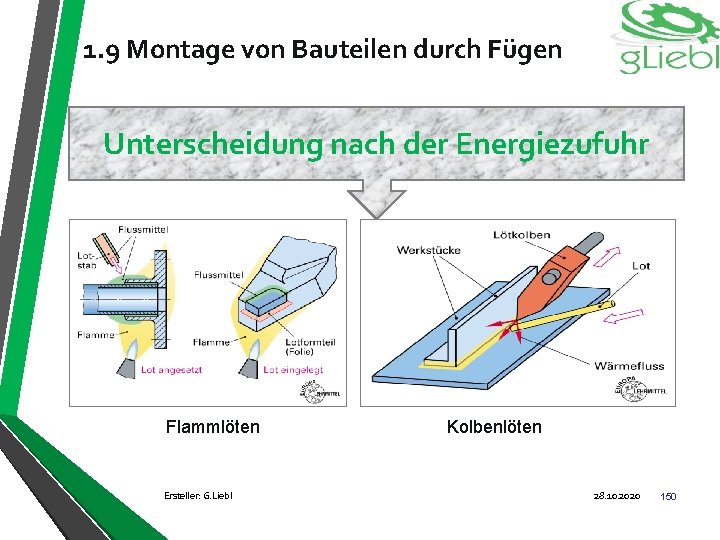
1. 9 Montage von Bauteilen durch Fügen Unterscheidung nach der Energiezufuhr Flammlöten Ersteller: G. Liebl Kolbenlöten 28. 10. 2020 150
1. 9 Montage von Bauteilen durch Fügen Vor- und Nachteile des Lötens Vorteile Nachteile Es können alle Metalle miteinander verbunden werden Niedrige Arbeitstemperaturen, dadurch geringer Verzug Hohe Kosten der Lote Elektrochemische Korrosion Geringe Festigkeitswerte Lötverbindungen sind warmfester als Klebeverbindungen Schädigende Gefügeumwandlungen treten kaum auf Elektrisch und thermisch leitfähig Ersteller: G. Liebl 28. 10. 2020 151
1. 9 Montage von Bauteilen durch Fügen durch Kleben ist ein Fertigungsverfahren, bei dem unter Verwendung eines Klebstoffs, Werkstoffs die Fügeteile durch Flächenhaftung unlösbar und stoffschlüssig verbunden werden Ersteller: G. Liebl 28. 10. 2020 152
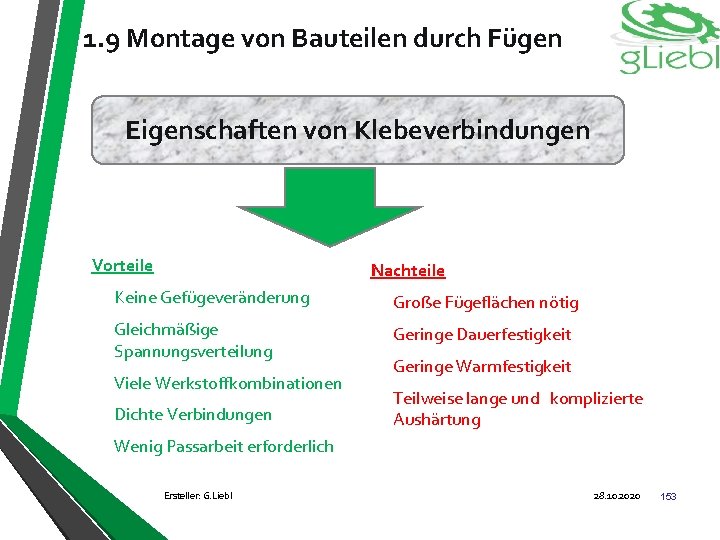
1. 9 Montage von Bauteilen durch Fügen Eigenschaften von Klebeverbindungen Vorteile Nachteile Keine Gefügeveränderung Große Fügeflächen nötig Gleichmäßige Spannungsverteilung Geringe Dauerfestigkeit Viele Werkstoffkombinationen Dichte Verbindungen Geringe Warmfestigkeit Teilweise lange und komplizierte Aushärtung Wenig Passarbeit erforderlich Ersteller: G. Liebl 28. 10. 2020 153
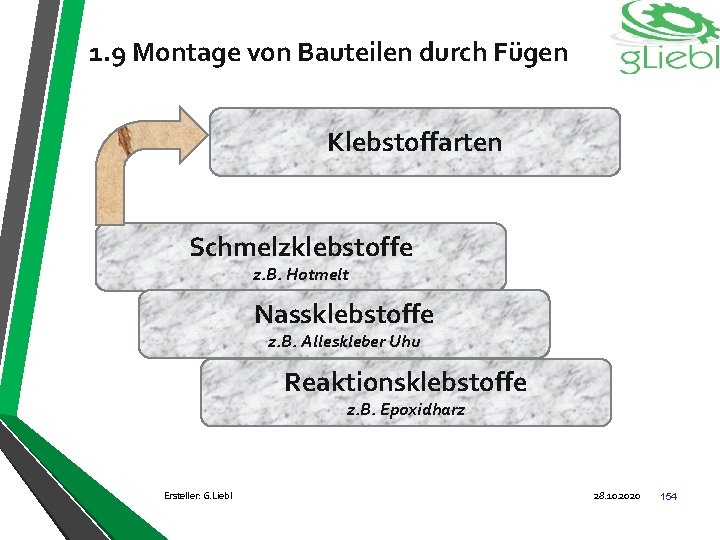
1. 9 Montage von Bauteilen durch Fügen Klebstoffarten Schmelzklebstoffe z. B. Hotmelt Nassklebstoffe z. B. Alleskleber Uhu Reaktionsklebstoffe z. B. Epoxidharz Ersteller: G. Liebl 28. 10. 2020 154
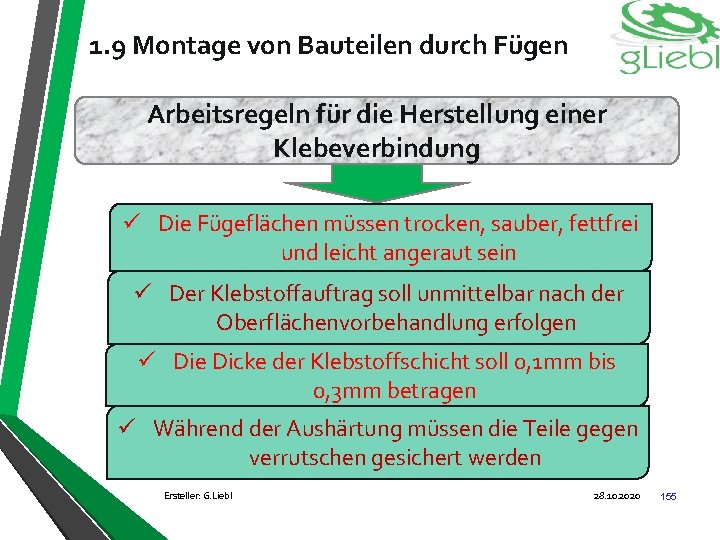
1. 9 Montage von Bauteilen durch Fügen Arbeitsregeln für die Herstellung einer Klebeverbindung ü Die Fügeflächen müssen trocken, sauber, fettfrei und leicht angeraut sein ü Der Klebstoffauftrag soll unmittelbar nach der Oberflächenvorbehandlung erfolgen ü Die Dicke der Klebstoffschicht soll 0, 1 mm bis 0, 3 mm betragen ü Während der Aushärtung müssen die Teile gegen verrutschen gesichert werden Ersteller: G. Liebl 28. 10. 2020 155
1. 9 Montage von Bauteilen durch Fügen Wiederholungsfragen Welche technologischen Verfahren liegen dem Prozess „Fügen“ zu Grunde? Fügen Ersteller: G. Liebl 28. 10. 2020 156
1. 9 Montage von Bauteilen durch Fügen Wiederholungsfragen Nennen Sie Vorteile des Schweißens Ersteller: G. Liebl 28. 10. 2020 157
1. 9 Montage von Bauteilen durch Fügen Wiederholungsfragen Nennen Sie die Arbeitsregeln für die Herstellung einer Klebeverbindung? Ersteller: G. Liebl 28. 10. 2020 158
Industr iemeist er Indust Metall riemei ster Metall Industriem eister Metall Montagetechnik Danke für die Aufmerksamkeit Industriemeister/Metall Ersteller: G. Liebl 28. 10. 2020 159