
Gli utensili LIUC Ingegneria Gestionale 1 Caratteristiche dei
- Slides: 57
Gli utensili LIUC - Ingegneria Gestionale 1
Caratteristiche dei materiali per utensili n Durezza a caldo: per resistere alle alte temperature raggiunte a causa di: ¨ Deformazione del truciolo ¨ Attrito truciolo/utensile ¨ Attrito pezzo/utensile n Resistenza all’usura: a causa dello strisciamento pezzo/utensile LIUC - Ingegneria Gestionale 2
Caratteristiche dei materiali per utensili Resilienza o tenacità: perché un materiale fragile comporterebbe la rottura dell’utensile in caso di urto specie nelle operazioni con taglio interrotto n Proprietà termiche: il calore che si sviluppa nell’area di contatto deve potersi facilmente disperdere per evitare il surriscaldamento n LIUC - Ingegneria Gestionale 3
Caratteristiche dei materiali per utensili n Proprietà chimiche: occorre di fatto evitare, a causa delle alte temperature, fenomeni di ¨ Ossidazione ¨ Fusione n e saldatura truciolo/utensile Basso coefficiente di attrito per ridurre il surriscaldamento ¨ Uso di liquidi refrigeranti LIUC - Ingegneria Gestionale 4
Scelta dei materiali per utensili n Parametri tecnici in funzione di: ¨ Materiale in lavorazione ¨ Tipo di lavorazione da effettuare n Parametri economici in funzione di: ¨ Velocità di lavorazione ¨ Caratteristiche di durata ¨ Tempi di lavorazione LIUC - Ingegneria Gestionale 5
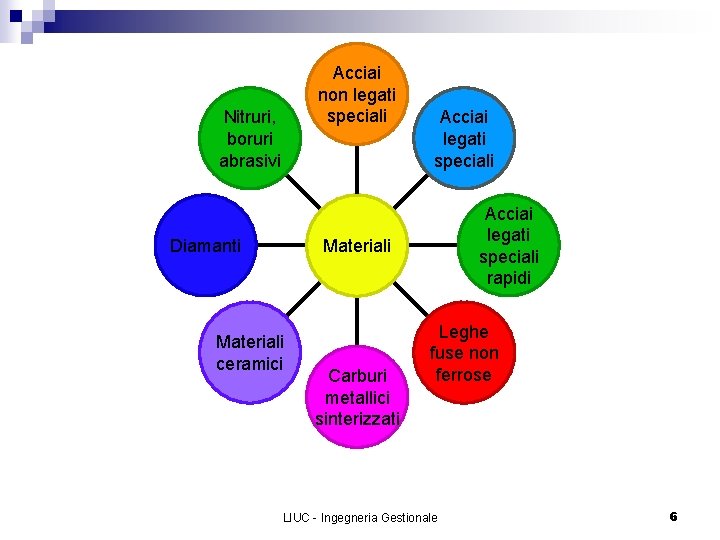
Acciai non legati speciali Nitruri, boruri abrasivi Diamanti Acciai legati speciali rapidi Materiali ceramici Carburi metallici sinterizzati Leghe fuse non ferrose LIUC - Ingegneria Gestionale 6
Acciai non legati per utensili Tenore di carbonio tra 0, 5 e 1, 5% n C 70 KU – C 100 KU – C 120 KU - …. . (UNI 2955) n Induriti con trattamenti termici n ¨ Tempra (790 -830 °C) – 67 HRC ¨ Rinvenimento (200 -300 °C) – 63 -65 HRC n Temperatura dell’utensile tra 250 e 300 °C LIUC - Ingegneria Gestionale 7
Acciai legati speciali (HS-High Speed) n n Tenore di carbonio tra superiore all’ 1% Elementi in lega a formare carburi insolubili nel reticolo: Cromo per la resistenza all’usura ¨ Vanadio e nickel per la tenacità ¨ Tungsteno e molibdeno per la durezza a caldo ¨ Manganese e silicio per la stabilità ¨ n n 107 Cr. V 3 KU – 110 W 4 KU – X 215 Cr. W 12 1 KU - …. . (UNI 2955) Induriti con trattamenti termici Tempra (790 -830 °C) – 67 HRC ¨ Rinvenimento (200 -300 °C) – 63 -65 HRC ¨ n Temperatura utensile nell’intorno di 300 °C LIUC - Ingegneria Gestionale 8
Acciai legati speciali rapidi o superrapidi (HSS-High Super Speed) n n Tenore di carbonio tra 0, 8 e 1, 5% Elementi in lega in percentuale anche elevata a formare carburi insolubili nel reticolo: ¨ ¨ n Induriti con trattamenti termici ¨ ¨ n n n Cromo 4% per la resistenza all’usura Vanadio 3% per la tenacità Tungsteno 20% (e molibdeno) per la durezza a caldo Cobalto 12% per la stabilità ad alta temperatura nei superrapidi Tempra (790 -830 °C) – 67 HRC Rinvenimento (200 -300 °C) – 63 -65 HRC HS 18 -0 -1 – HS 1 -8 -1 – HS 10 -4 -3 -10 …. . (UNI 2955) Prodotti anche tramite sinterizzazione Temperatura utensile nell’intorno di 600 °C LIUC - Ingegneria Gestionale 9
Leghe fuse non ferrose (stelliti) n Formate da leghe di: ¨ Cromo 25 -30 % per la resistenza all’usura ¨ Tungsteno 15 -20% per la durezza a caldo ¨ Cobalto 45 -50% per la stabilità ad alta temperatura n n n Non necessitano trattamento termico Adatte a lavorare materiali molto usuranti Prodotti per fusione o sinterizzazione in forma di barrette 65 HRC – molto fragili Temperatura utensile nell’intorno di 800 °C LIUC - Ingegneria Gestionale 10
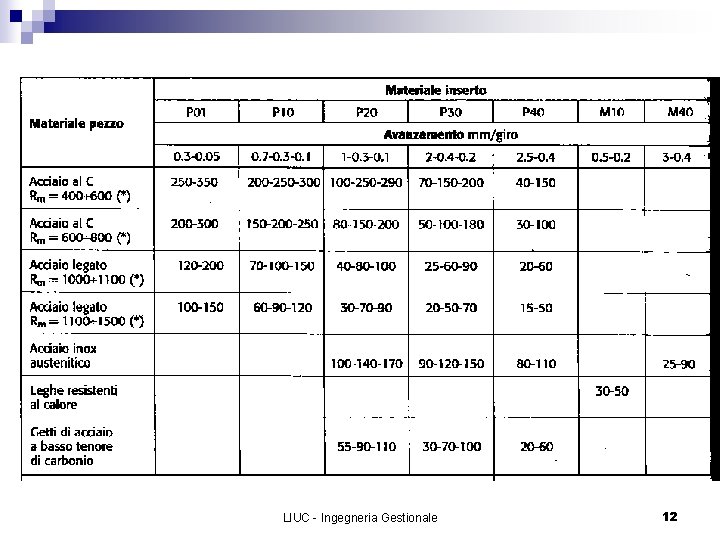
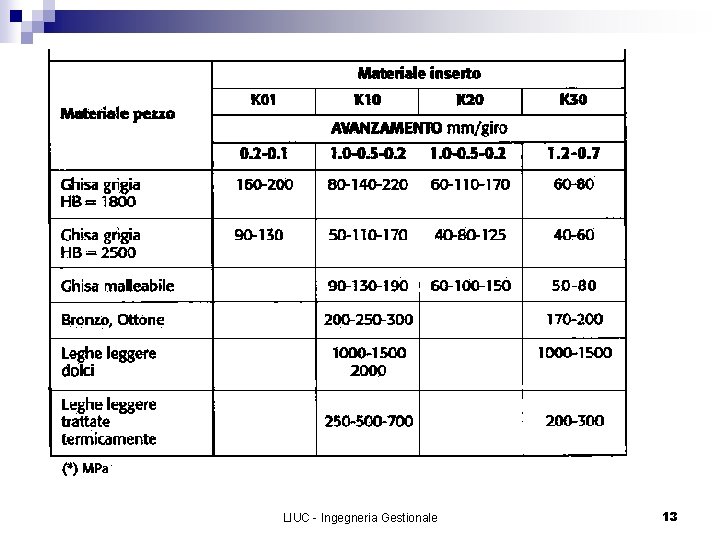
Carburi metallici (Widia) n n Wi-dia ovvero “wie diamant” Prodotti per sinterizzazione: surriscaldamento (14001600 °C) ad alta pressione senza arrivare alla fusione di polveri finissime : ¨ ¨ ¨ n Adatti ad elevate prestazioni: ¨ ¨ ¨ n Carburo di Tungsteno (WC) 15 -50% per la durezza a caldo Cobalto 45 -50% come legante Carburi di titanio, di tantalio, di niobio In percentuali inferiori) Elevatissima durezza 78 HRC anche a 900 -1000 °C Elevata resistenza a compressione Elevata conducibilità termica Gruppi P, M, K a seconda del tipo di materiale da lavorare (UNI 4972) LIUC - Ingegneria Gestionale 11
LIUC - Ingegneria Gestionale 12
LIUC - Ingegneria Gestionale 13
Materiali ceramici n Polveri di ossidi sinterizzati ¨ Allumina (Al 2 O 3), ossidi di silicio e cromo e alcuni carburi metallici (Mo, Cr, V) ¨ Resistenza all’usura ¨ Basso coefficiente di attrito ¨ Bassa conducibilità termica ¨ Elevata fragilità ¨ Necessitano macchine precise e rigide LIUC - Ingegneria Gestionale 14
Diamanti n n n Durezza stabile ed elevatissima anche a temperature molto elevate (1000 °C) Utilizzati diamanti impuri e sintetici (prodotti per sinterizzazione) per lavorazioni ad altissima temperatura e per affilatura utensili Vengono sfaccettati per ottenere appositi angoli di taglio e incastonati su supporti metallici LIUC - Ingegneria Gestionale 15
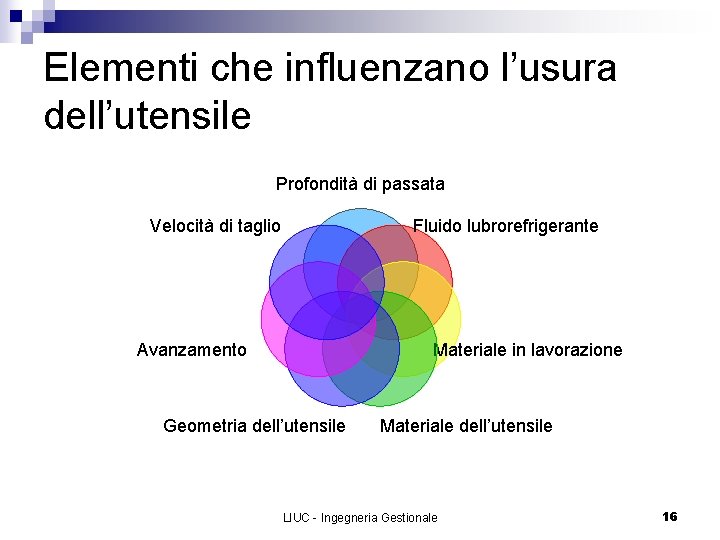
Elementi che influenzano l’usura dell’utensile Profondità di passata Velocità di taglio Fluido lubrorefrigerante Avanzamento Materiale in lavorazione Geometria dell’utensile Materiale dell’utensile LIUC - Ingegneria Gestionale 16
Temperatura all’utensile n Resistenze per asportare il truciolo: ¨ di n n deformazione interna del materiale (70%) attrito esterno tra utensile e materiale (30%) L’energia spesa si trasferisce dunque essenzialmente in energia cinetica delle molecole e dunque in calore Rischi per l’utensile. ¨ Crollo della durezza ¨ Ossidazione ¨ Perdita dell’affilatura LIUC - Ingegneria Gestionale 17
Fluidi da taglio n Oli da taglio n ¨ Oli minerali puri ¨ Oli composti ¨ Oli estrema pressione (EP) n Soluzioni acquose Scelta del lubrificante in funzione di: ¨ Materiale in lavorazione ¨ Materiale dell’utensile ¨ Tipo di lavorazione ¨ Oli emulsionabili ¨ Fluidi sintetici LIUC - Ingegneria Gestionale 18
Il truciolo n Il truciolo, ovvero parte di materiale che si distacca dal pezzo in lavorazione per mezzo dell’azione dell’utensile. La sua forma è funzione di: ¨ Velocità di taglio ¨ Geometria dell’utensile ¨ Caratteristiche del metallo in lavorazione ¨ Caratteristiche del materiale dell’utensile LIUC - Ingegneria Gestionale 19
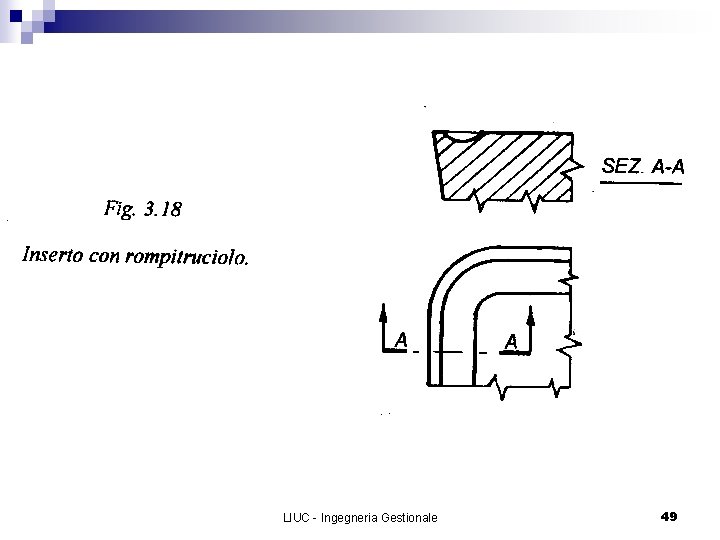
Rompitruciolo n n n È un avvallamento che può trovarsi sulla faccia superiore del tagliente per costringere il truciolo a curvarsi La curvatura porta il truciolo alla rottura e dunque al suo distacco dalla zona di taglio. Il distacco rapido del truciolo riduce la temperatura all’utensile, la sua usura per scorrimento e il pericolo per operatori e macchina dovuti alla sua eccessiva lunghezza LIUC - Ingegneria Gestionale 20
Tagliente di riporto n n n È costituito da parte del materiale del pezzo che per l’elevata temperatura e pressione aderisce al tagliente dell’utensile Quando si stacca provoca una scheggiatura del tagliente e irregolarità sulla superficie lavorata Può essere evitato con: ¨ Maggiori velocità di taglio ¨ Uso di lubrorefrigeranti ¨ Modificando la geometria dell’utensile LIUC - Ingegneria Gestionale 21
Tipi di utensile Utensili monotaglienti: sono utilizzati prevalentemente in tornitura n Utensili pluritaglienti: sono quelli utilizzati in foratura, fresatura, alesatura e brocciatura n Utensili con geometria indefinita: sono utilizzati prevalentemente nelle operazioni di rettificatura n LIUC - Ingegneria Gestionale 22
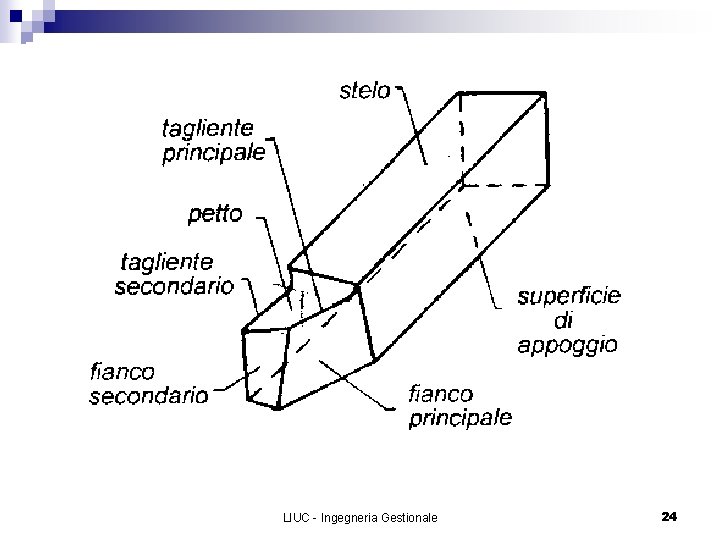
Utensili n Parti caratteristiche: ¨ Stelo: parte di fissaggio alla macchina ¨ Testa: parte che porta i taglienti fissi o riportati ¨ Superficie di appoggio: parte inferiore dello stelo ¨ Petto: superficie attiva sulla quale scorre il truciolo ¨ Fianchi: superfici adiacenti al petto (fianco principale e fianco secondario) ¨ Taglienti: spigoli di intersezione del petto con i fianchi (tagliente principale e tagliente secondario ¨ Punta: intersezione di due taglienti LIUC - Ingegneria Gestionale 23
LIUC - Ingegneria Gestionale 24
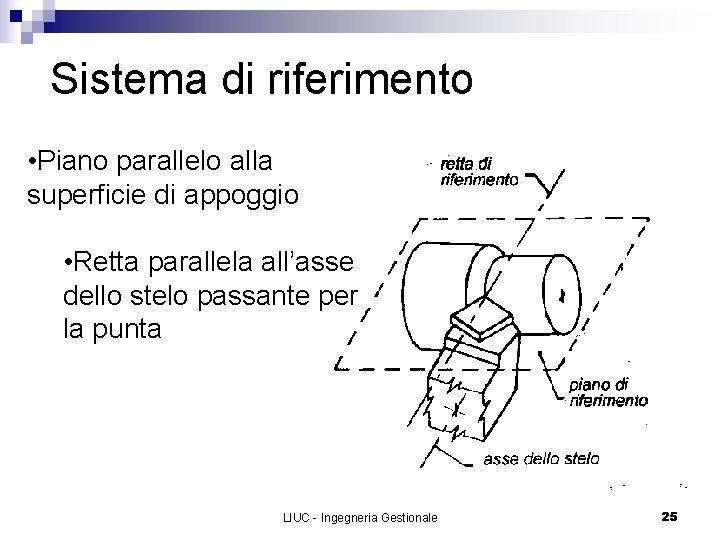
Sistema di riferimento • Piano parallelo alla superficie di appoggio • Retta parallela all’asse dello stelo passante per la punta LIUC - Ingegneria Gestionale 25
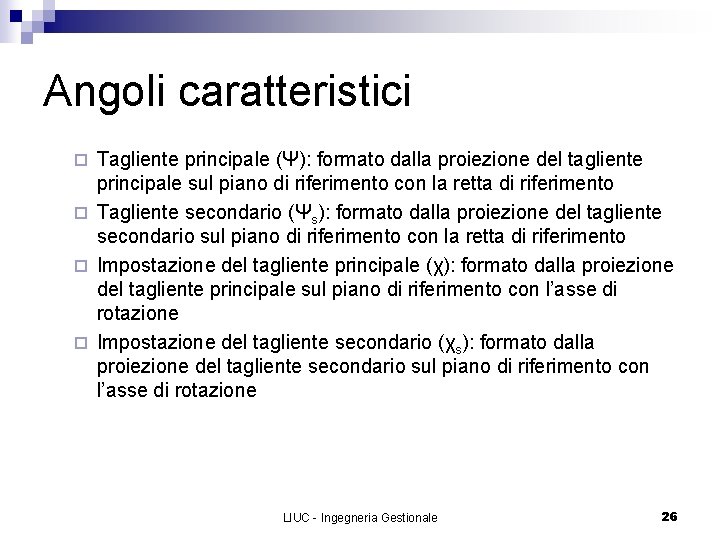
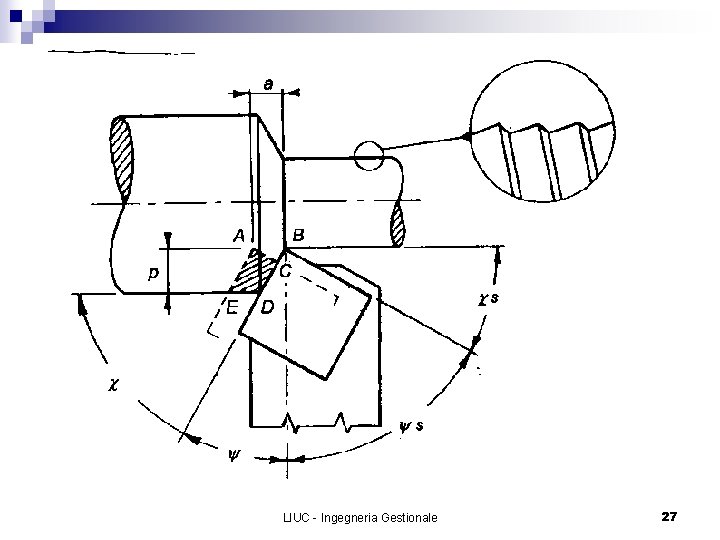
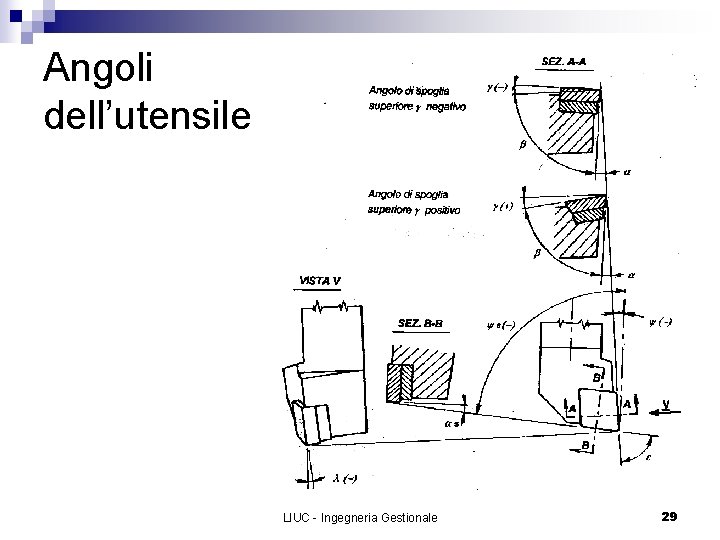
Angoli caratteristici Tagliente principale (Ψ): formato dalla proiezione del tagliente principale sul piano di riferimento con la retta di riferimento ¨ Tagliente secondario (Ψs): formato dalla proiezione del tagliente secondario sul piano di riferimento con la retta di riferimento ¨ Impostazione del tagliente principale (χ): formato dalla proiezione del tagliente principale sul piano di riferimento con l’asse di rotazione ¨ Impostazione del tagliente secondario (χs): formato dalla proiezione del tagliente secondario sul piano di riferimento con l’asse di rotazione ¨ LIUC - Ingegneria Gestionale 26
LIUC - Ingegneria Gestionale 27
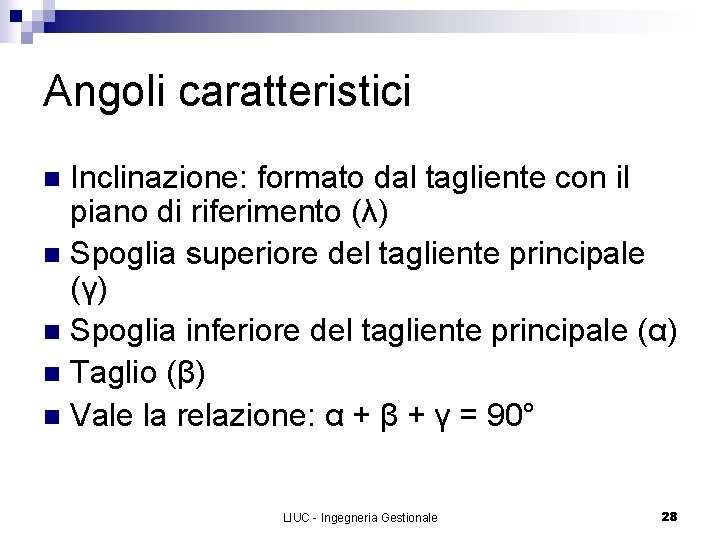
Angoli caratteristici Inclinazione: formato dal tagliente con il piano di riferimento (λ) n Spoglia superiore del tagliente principale (γ) n Spoglia inferiore del tagliente principale (α) n Taglio (β) n Vale la relazione: α + β + γ = 90° n LIUC - Ingegneria Gestionale 28
Angoli dell’utensile LIUC - Ingegneria Gestionale 29
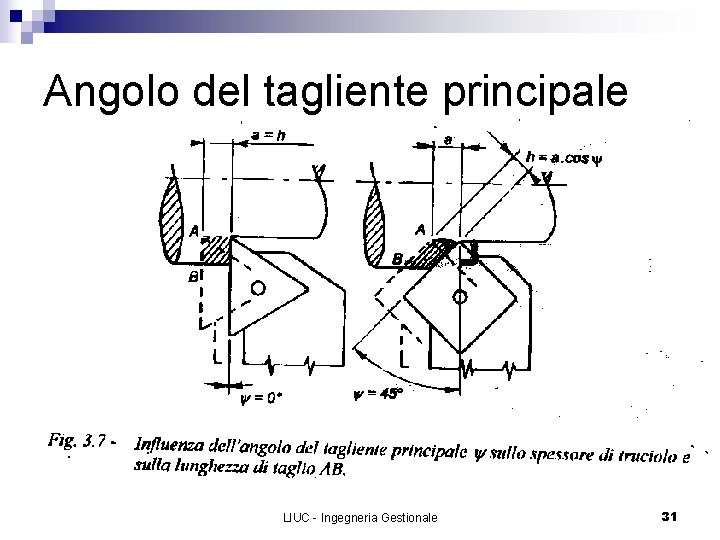
Influenza degli angoli sul taglio n L’angolo del tagliente principale (ψ) definisce la sezione del truciolo. ¨ Tanto più è grande tanto maggiore è la durata dell’utensile perché la forza di taglio si distribuisce su una lunghezza più estesa ¨ Lo spessore del truciolo non deve essere troppo basso per evitare difficoltà di incuneamento e dunque strisciamento LIUC - Ingegneria Gestionale 30
Angolo del tagliente principale LIUC - Ingegneria Gestionale 31
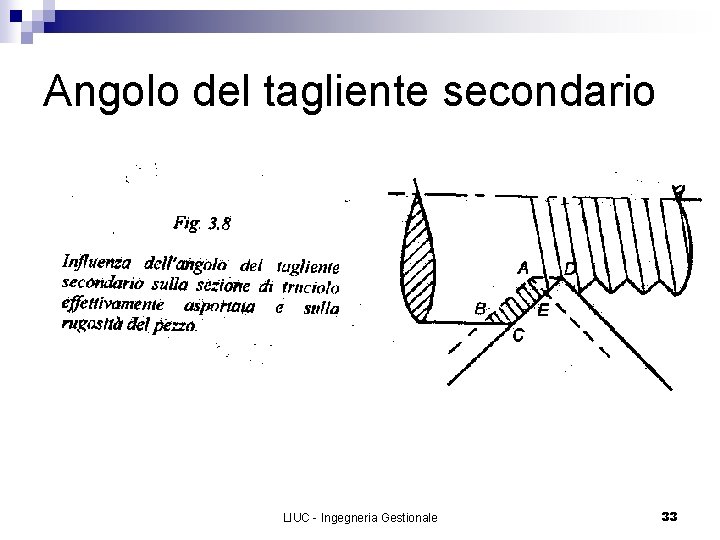
Influenza degli angoli sul taglio n L’angolo del tagliente secondario (ψs) influenza la rugosità del pezzo. ¨ Deve essere inferiore a 90° per non strisciare sulla superficie già lavorata ¨ Tanto più è grande tanto minore è la rugosità della superficie del pezzo ¨ Influenza altresì la sezione del truciolo LIUC - Ingegneria Gestionale 32
Angolo del tagliente secondario LIUC - Ingegneria Gestionale 33
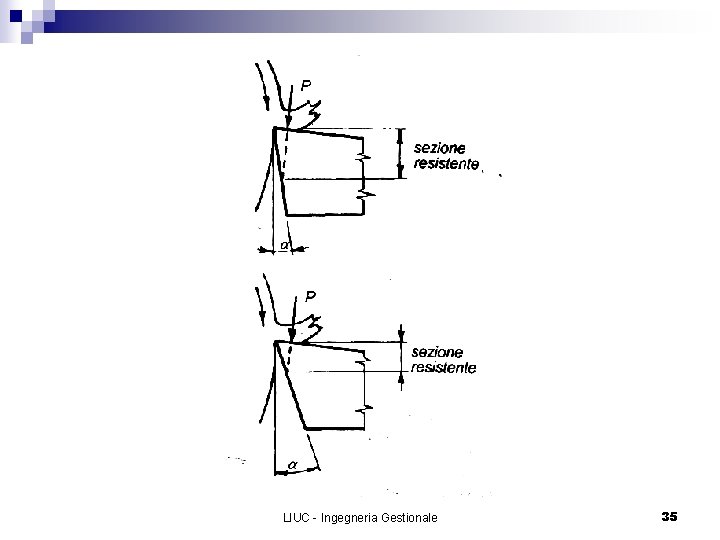
Influenza degli angoli sul taglio n L’angolo di spoglia inferiore del tagliente principale (α) deve ridurre al minimo lo strisciamento del fianco principale con la superficie lavorata a causa del ritorno elastico di quest’ultima. ¨ Tanto più è grande tanto minore è lo strisciamento sul pezzo ¨ Tanto più è grande tanto minore è la sezione resistente dell’utensile LIUC - Ingegneria Gestionale 34
LIUC - Ingegneria Gestionale 35
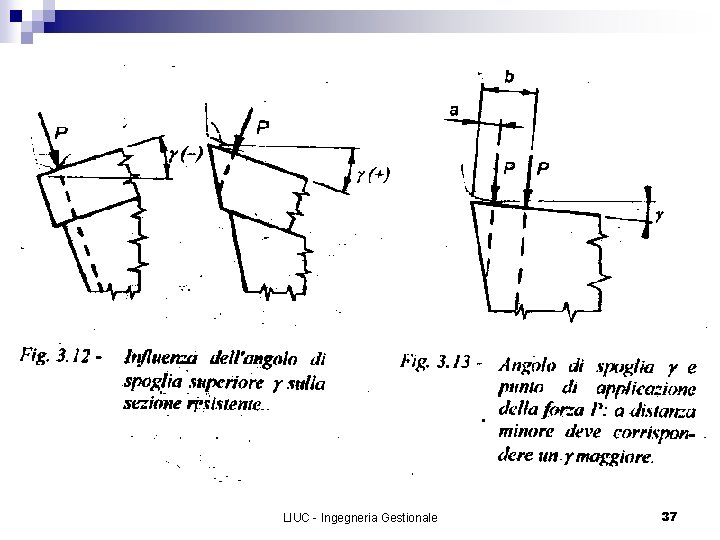
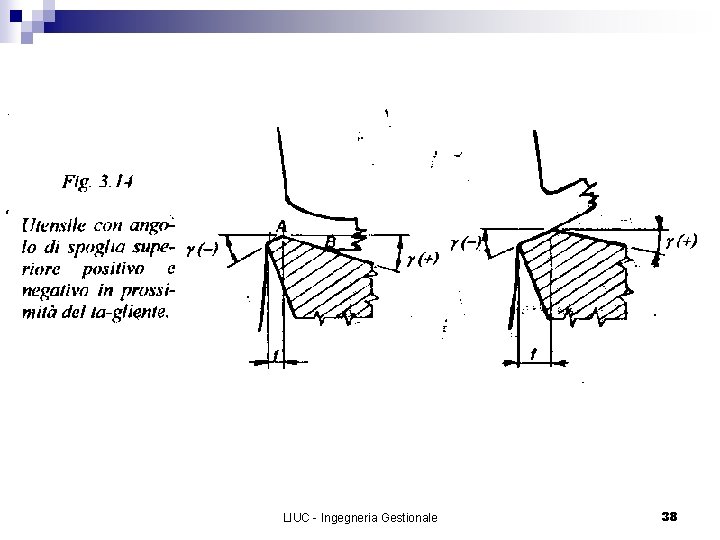
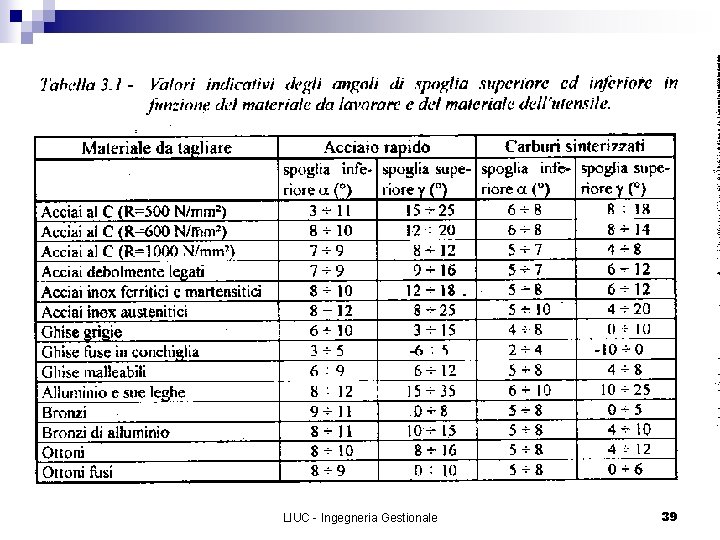
Influenza degli angoli sul taglio n L’angolo di spoglia superiore (γ) del tagliente principale determina la deformazione plastica di scorrimento del truciolo. ¨ Tanto più è grande tanto minore è la forza necessaria per il taglio in quanto minore è la pressione trucioloutensile: n n Minore è la sollecitazione di attrito Minore è la temperatura sull’interfaccia truciolo-pezzo ¨ Tanto più è grande tanto minore è la sezione resistente dell’utensile. In taluni casi il suo valore varia per la presenza del rompitruciolo LIUC - Ingegneria Gestionale 36
LIUC - Ingegneria Gestionale 37
LIUC - Ingegneria Gestionale 38
LIUC - Ingegneria Gestionale 39
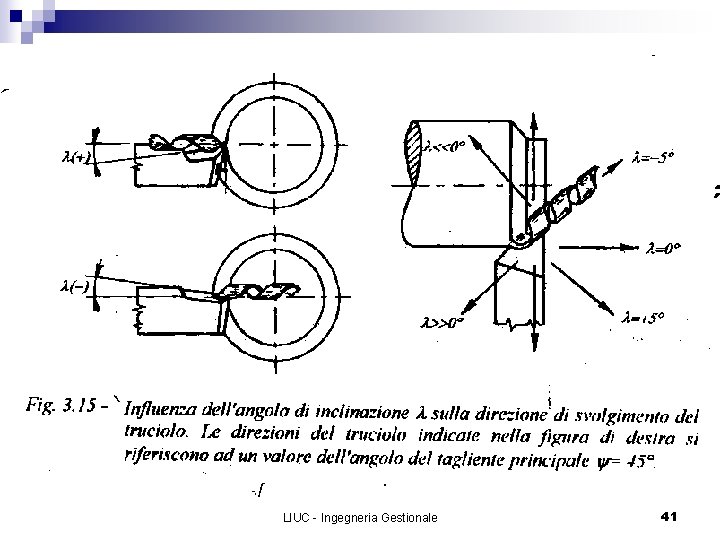
Influenza degli angoli sul taglio n L’angolo di inclinazione (λ) ha effetti simili a quello dell’angolo di spoglia superiore in quanto ha influenza: ¨ Sulla direzione dello sforzo di taglio e del truciolo. Valori positivi comportano l’allontanamento del truciolo dalla superficie lavorata evitando: n n n Potenziale danneggiamento della superficie stessa o dell’utensile Pericolo per l’operatore Problemi nell’evacuazione del truciolo ¨ Sulla sezione resistente dell’utensile LIUC - Ingegneria Gestionale 40
LIUC - Ingegneria Gestionale 41
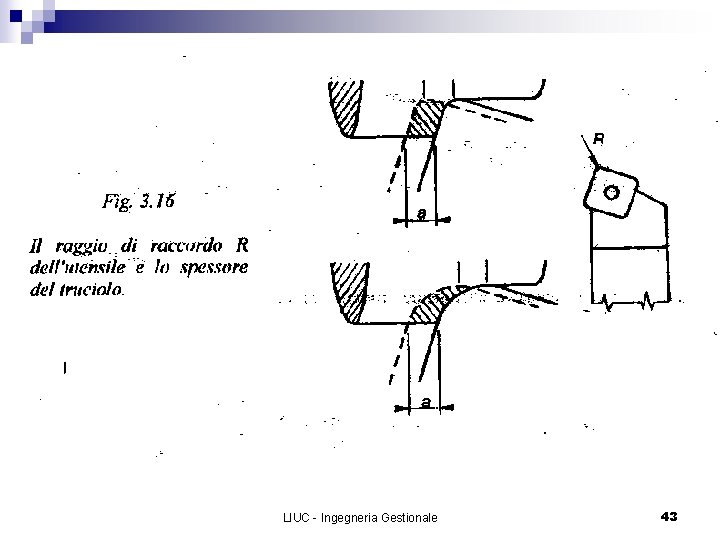
Influenza del raggio di punta n Il raggio di punta tra i taglienti è essenziale al fine di: ¨ Eliminare un pericoloso spigolo vivo ¨ Dare robustezza all’utensile ¨ Ridurre la rugosità del pezzo lavorato n Non deve essere troppo elevato per la possibile difficoltà di incuneamento dell’utensile nel pezzo LIUC - Ingegneria Gestionale 42
LIUC - Ingegneria Gestionale 43
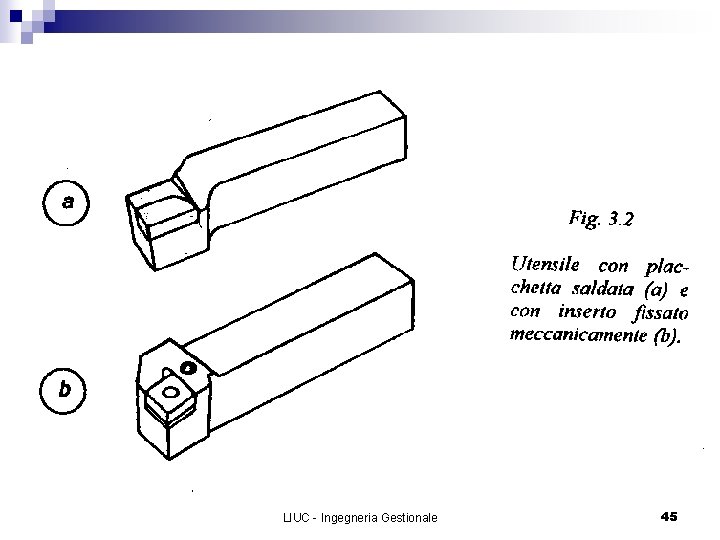
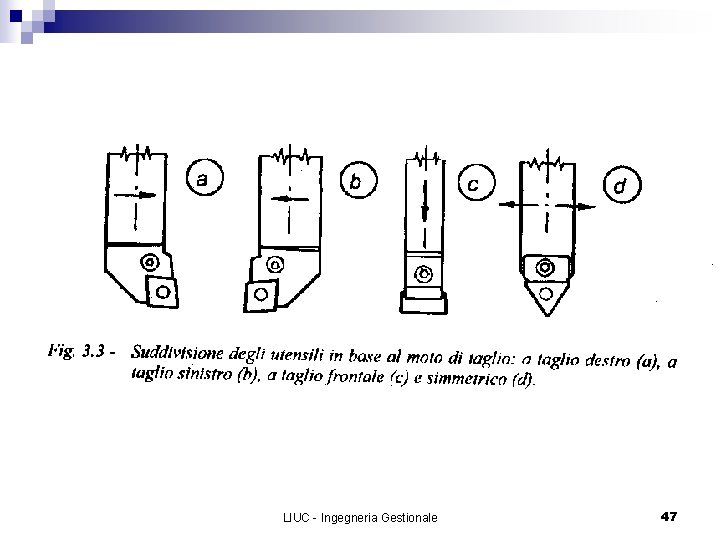
Tipi di tagliente n n n Con placchetta saldata: quando la placchetta è tutt’uno con lo stelo Con inserto fissato meccanicamente: quando la placchetta è intercambiabile e fissata sullo stelo con una vite A taglio destro o sinistro: a seconda di come si presenta rispetto all’osservatore A taglio frontale: quando il tagliente principale è perpendicolare all’asse dello stelo Simmetrico: quando il tagliente principale può essere indifferentemente quello di destra o di sinistra LIUC - Ingegneria Gestionale 44
LIUC - Ingegneria Gestionale 45
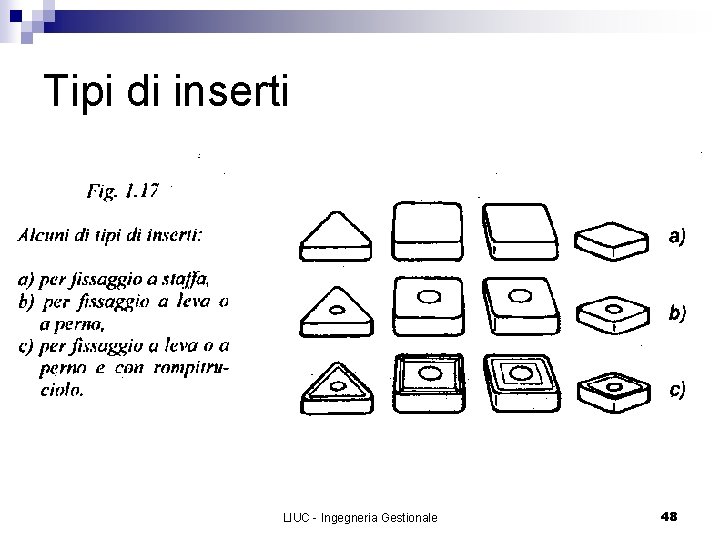
Utensili con inserto Gli inserti possono essere di forme disparate e consentono una rapida sostituzione in caso di usura salvaguardando il resto dell’utensile n Gli inserti per la lavorazione di materiali tenaci hanno il rompitruciolo n Esistono diversi tipi di bloccaggio (a staffa, a cuneo, a leva, …) n LIUC - Ingegneria Gestionale 46
LIUC - Ingegneria Gestionale 47
Tipi di inserti LIUC - Ingegneria Gestionale 48
LIUC - Ingegneria Gestionale 49
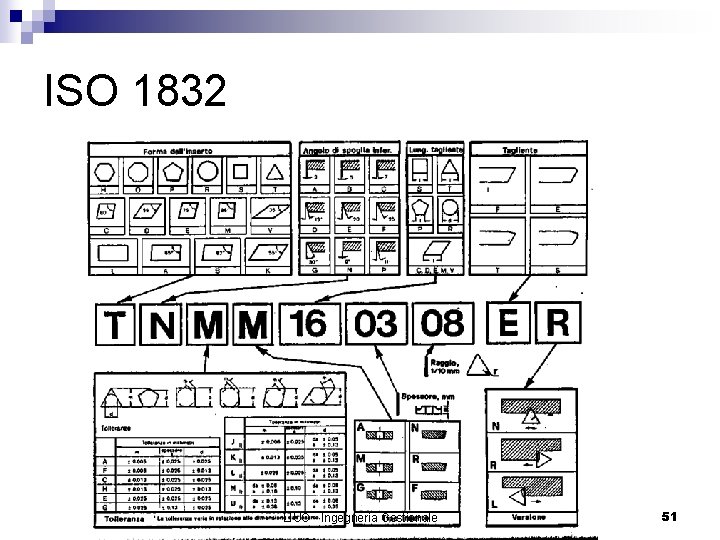
Designazione degli inserti n Gli inserti vengono designati in base alla codifica ISO composta da 10 campi ¨I primi 4 con lettere a definire: forma, angolo di spoglia inferiore, tolleranze dimensionali, tipo ¨ I campi 5, 6, 7 a definire con numeri la lunghezza, lo spessore e il raggio di punta dell’inserto ¨ I campi 9, 10 a definire con lettere il tipo di tagliente ed il verso di taglio LIUC - Ingegneria Gestionale 50
ISO 1832 LIUC - Ingegneria Gestionale 51
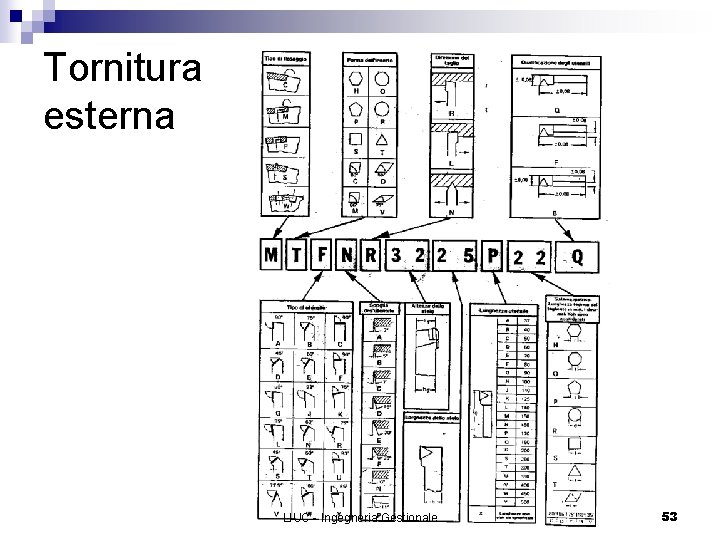
Designazione degli utensili per tornitura esterna n Gli utensili per tornitura esterna vengono designati in base a codifica ISO composta da 10 campi ¨I primi 5 con lettere a definire: tipo di fissaggio, forma inserto, angolo di impostazione, angolo di spoglia inferiore, verso di taglio ¨ I campi 6, 7 a definire con numeri le misure dei lati della sezione dello stelo ¨ Il campo 8 a definire con lettera la lunghezza dello stelo ¨ Il campo 9 a definire con numero ¨ Il campo 10 a definire con lettera LIUC - Ingegneria Gestionale 52
Tornitura esterna LIUC - Ingegneria Gestionale 53
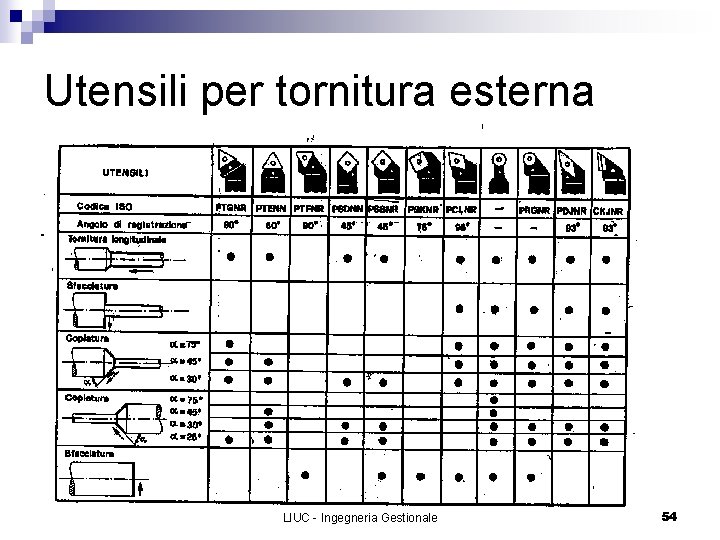
Utensili per tornitura esterna LIUC - Ingegneria Gestionale 54
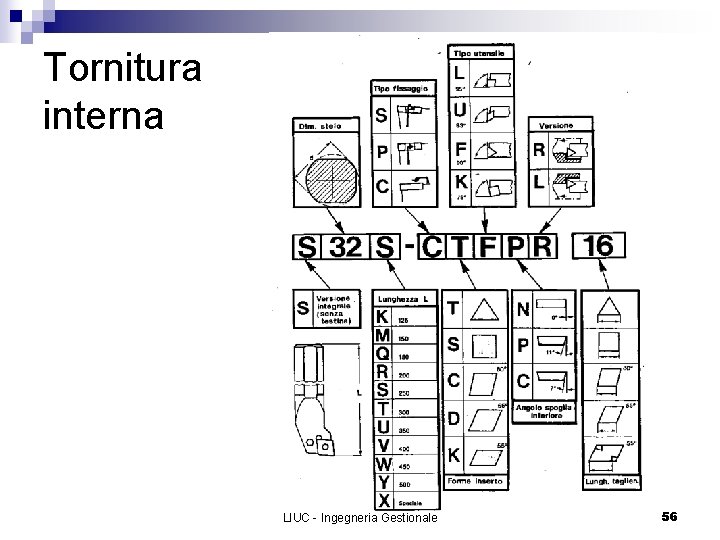
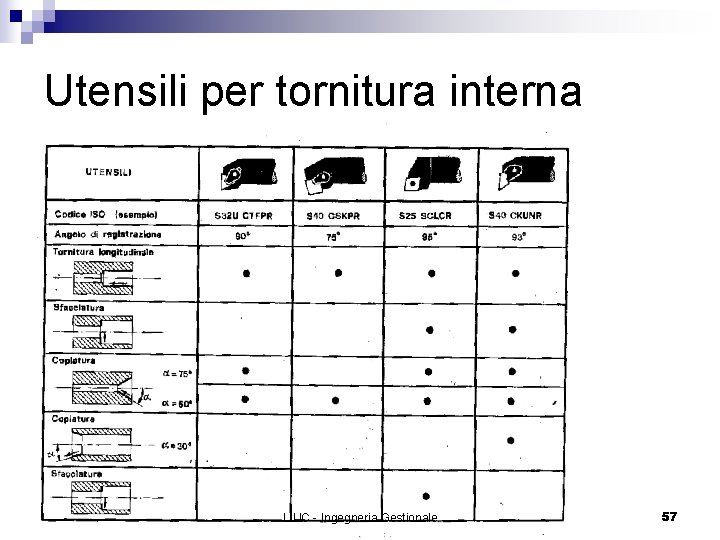
Designazione degli utensili per tornitura interna n Gli utensili vengono designati in base a codifica ISO composta da 9 campi ¨ ¨ ¨ Il campo 1 con lettera a definire la costituzione dell’utensile Il campo 2 a definire con numero il diametro dello stelo Il campo 3 a definire con lettera la lunghezza dello stelo I campi da 4 a 8 a definire con lettere: il tipo di fissaggio, la forma dell’inserto, l’angolo di impostazione, l’angolo di spoglia inferiore, il verso di taglio Il campo 10 a definire con lettere la lunghezza del tagliente LIUC - Ingegneria Gestionale 55
Tornitura interna LIUC - Ingegneria Gestionale 56
Utensili per tornitura interna LIUC - Ingegneria Gestionale 57