
Geometria degli utensili METRA 2010 a cura di
- Slides: 44
Geometria degli utensili METRA 2010 a cura di Massimo Reboldi
2 Il tagliente Gli utensili utilizzati sulle macchine utensili sono numerosissimi e delle più svariate forme, ma in comune hanno la presenza di (almeno) un tagliente per incidere e scavare il materiale, permettendo così l’asportazione di truciolo a cura di Massimo Reboldi
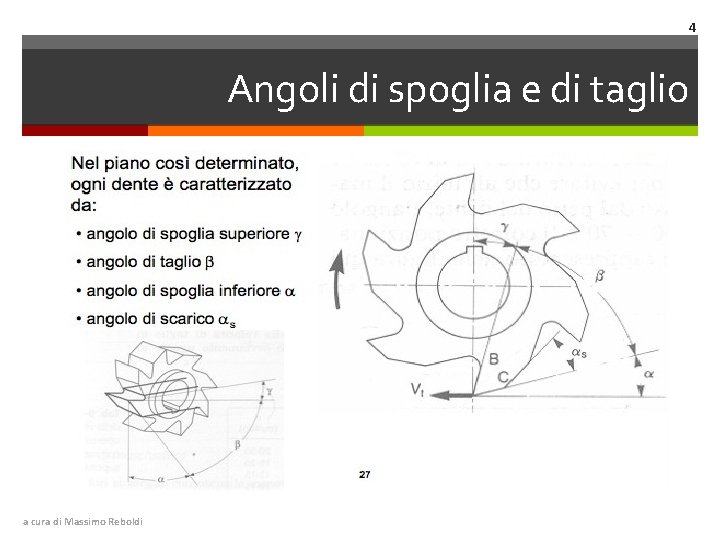
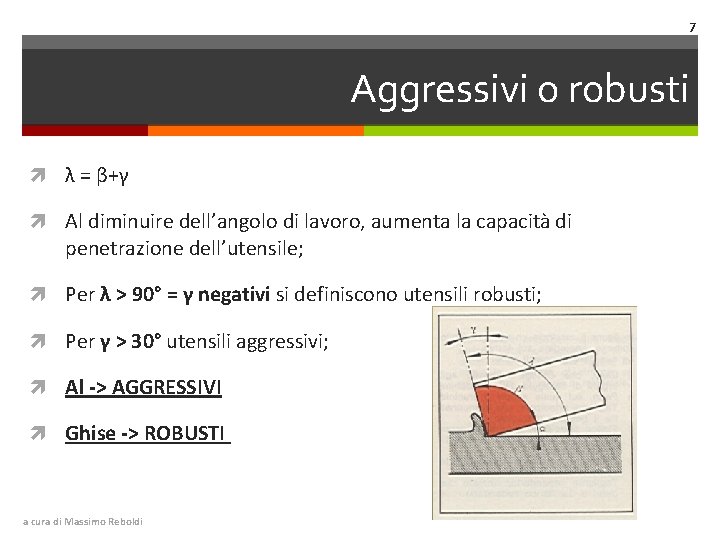
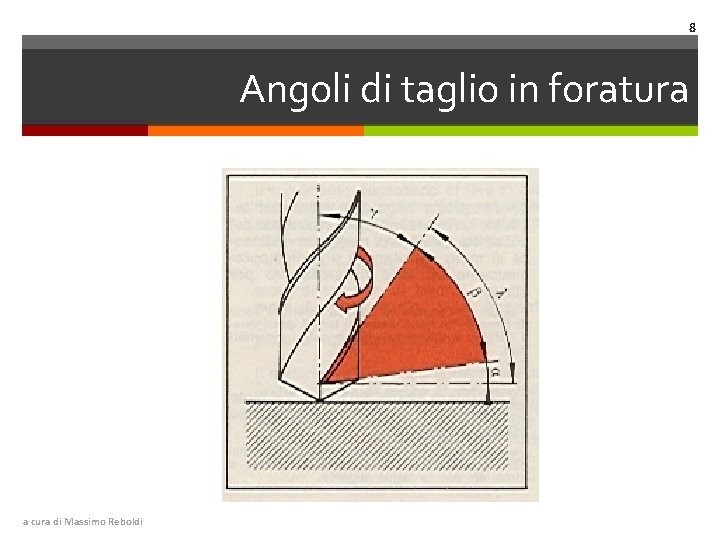
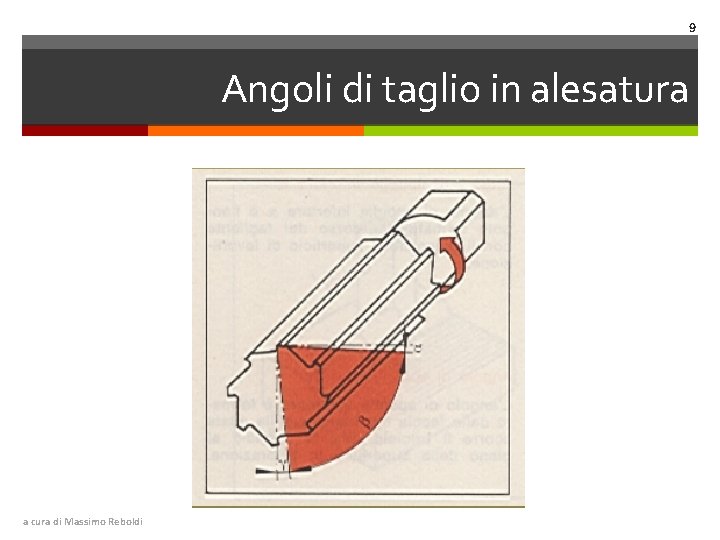
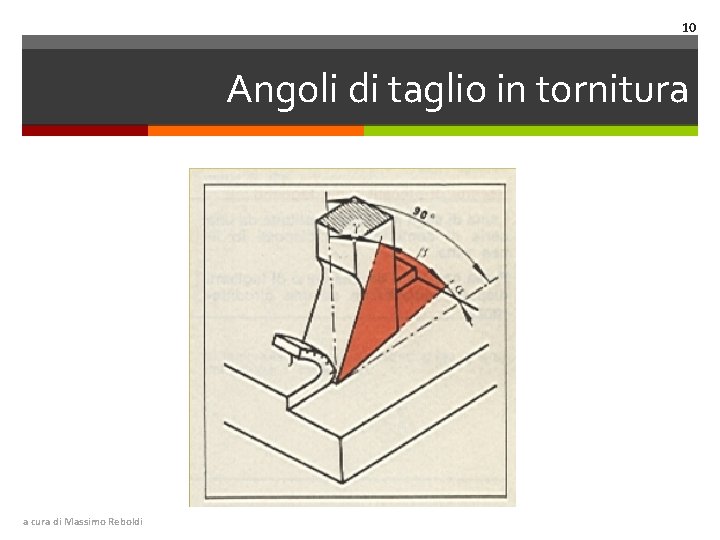
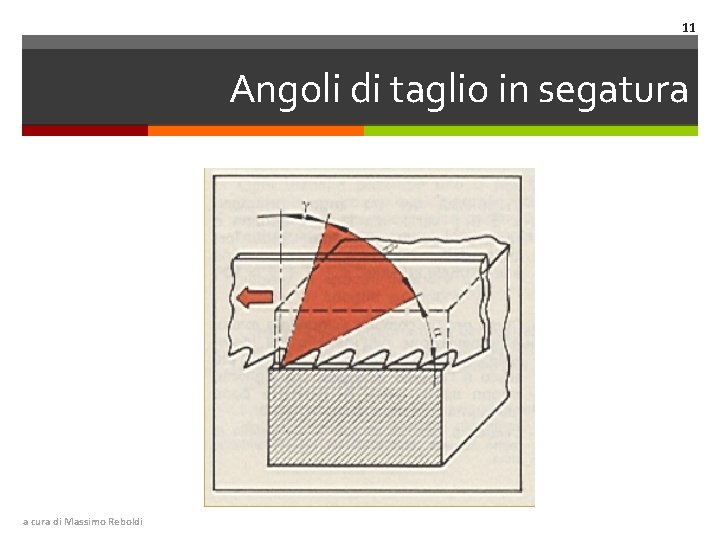
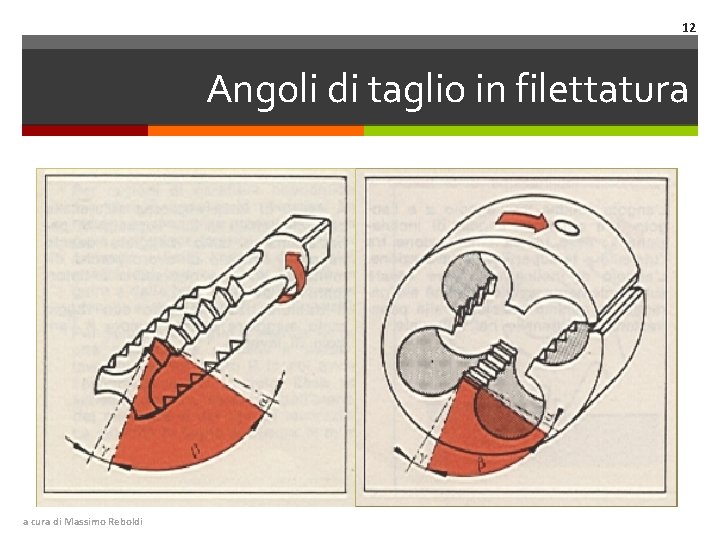
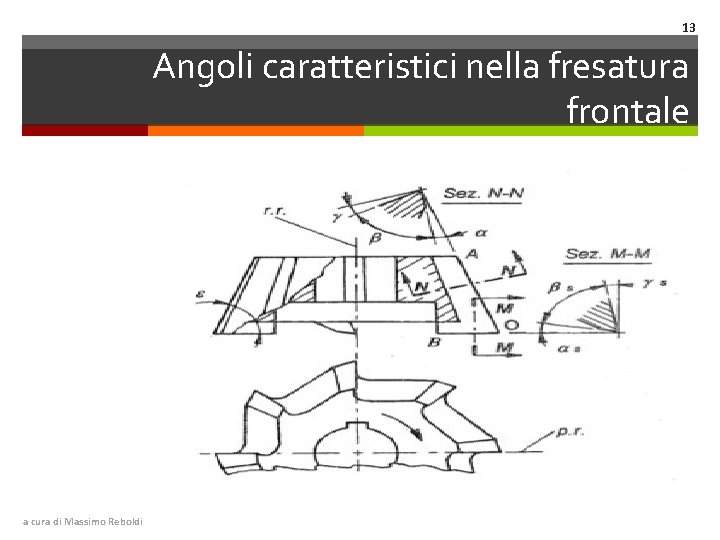
3 Il tagliente Ciascun tagliente è caratterizzato da una forma geometrica particolare individuata da tre angoli fondamentali: Angolo di spoglia inferiore α, formato dal dorso del tagliente (fianco principale) e la superficie lavorata del pezzo; Angolo di taglio β, formato dal petto e dal fianco principale; Angolo di spoglia superiore γ, formato dalla faccia dell’utensile sulla quale scorre il truciolo (petto) con il piano passante per il tagliente e perpendicolare alla superficie lavorata del pezzo; a cura di Massimo Reboldi
4 Angoli di spoglia e di taglio a cura di Massimo Reboldi
5 Angolo di taglio β Angolo di taglio acuto permette agevole penetrazione, ma è poco resistente; L’angolo β varia da: 40° per le lavorazione delle leghe leggere (alluminio); Fino a 84° per la ghisa durissima; a cura di Massimo Reboldi
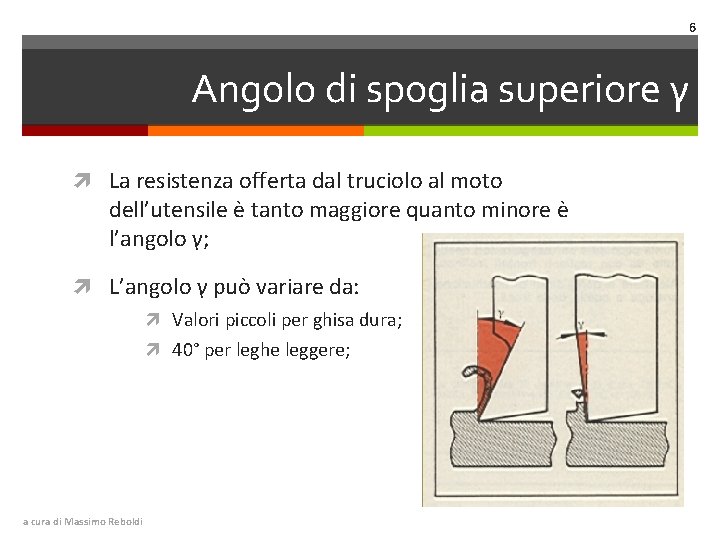
6 Angolo di spoglia superiore γ La resistenza offerta dal truciolo al moto dell’utensile è tanto maggiore quanto minore è l’angolo γ; L’angolo γ può variare da: Valori piccoli per ghisa dura; 40° per leghe leggere; a cura di Massimo Reboldi
7 Aggressivi o robusti λ = β+γ Al diminuire dell’angolo di lavoro, aumenta la capacità di penetrazione dell’utensile; Per λ > 90° = γ negativi si definiscono utensili robusti; Per γ > 30° utensili aggressivi; Al -> AGGRESSIVI Ghise -> ROBUSTI a cura di Massimo Reboldi
8 Angoli di taglio in foratura a cura di Massimo Reboldi
9 Angoli di taglio in alesatura a cura di Massimo Reboldi
10 Angoli di taglio in tornitura a cura di Massimo Reboldi
11 Angoli di taglio in segatura a cura di Massimo Reboldi
12 Angoli di taglio in filettatura a cura di Massimo Reboldi
13 Angoli caratteristici nella fresatura frontale a cura di Massimo Reboldi
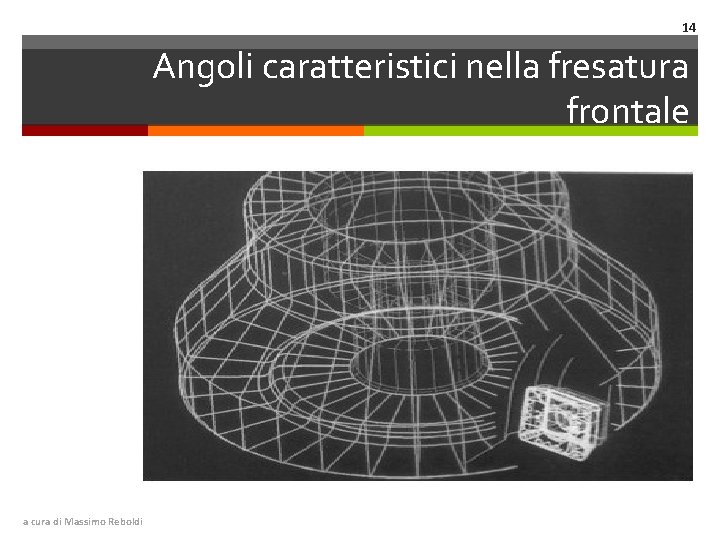
14 Angoli caratteristici nella fresatura frontale a cura di Massimo Reboldi
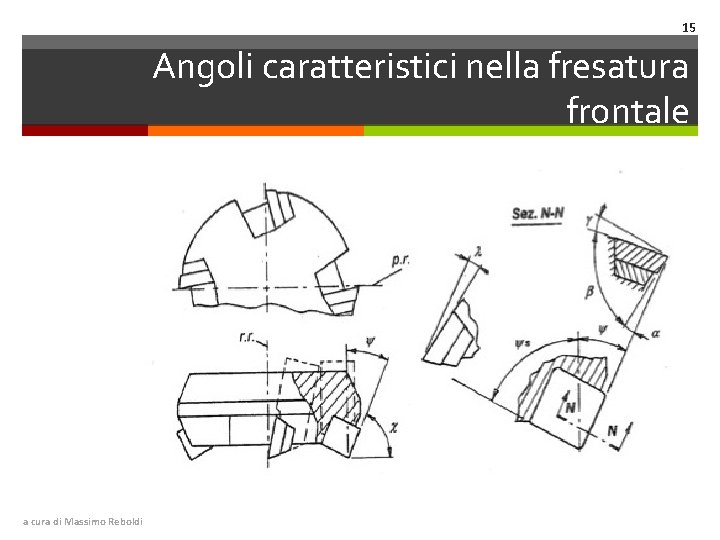
15 Angoli caratteristici nella fresatura frontale a cura di Massimo Reboldi
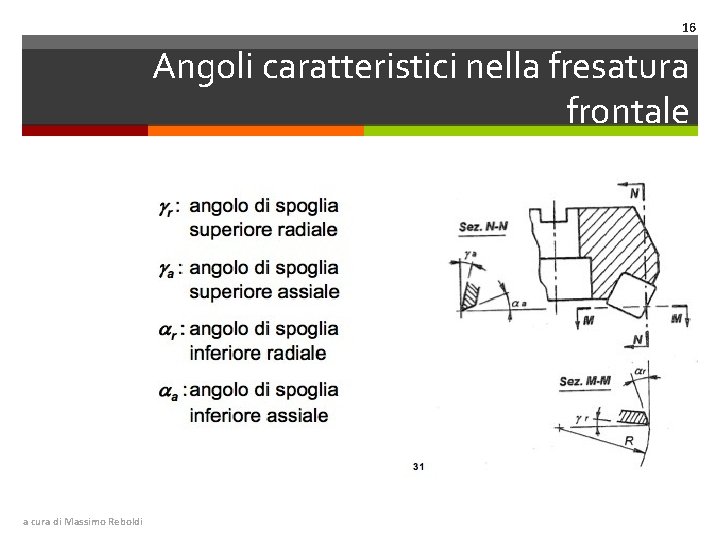
16 Angoli caratteristici nella fresatura frontale a cura di Massimo Reboldi
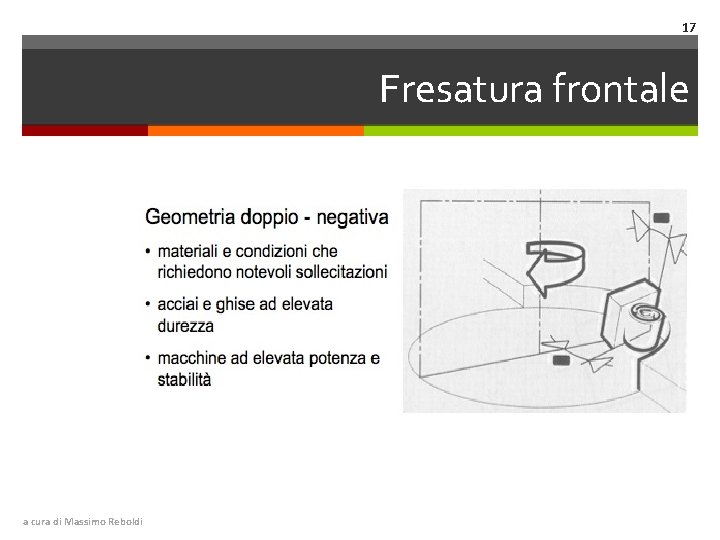
17 Fresatura frontale a cura di Massimo Reboldi
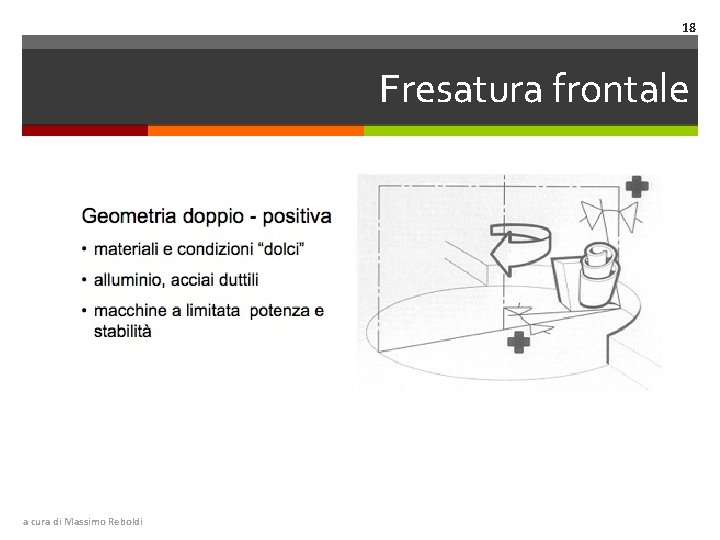
18 Fresatura frontale a cura di Massimo Reboldi
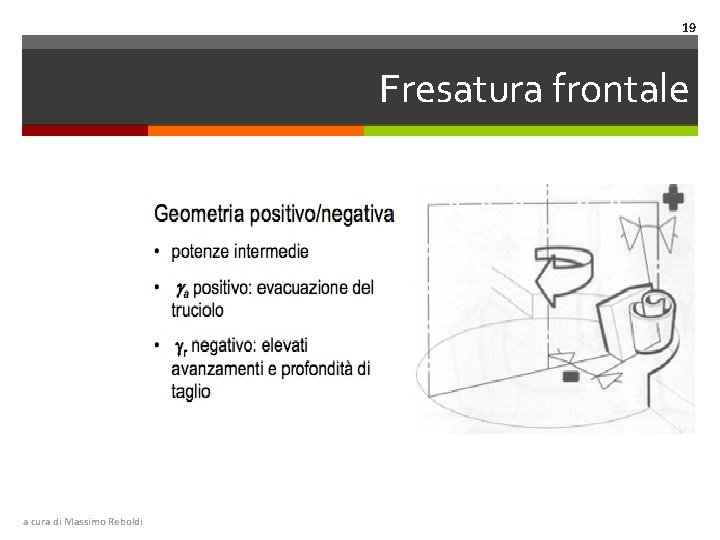
19 Fresatura frontale a cura di Massimo Reboldi
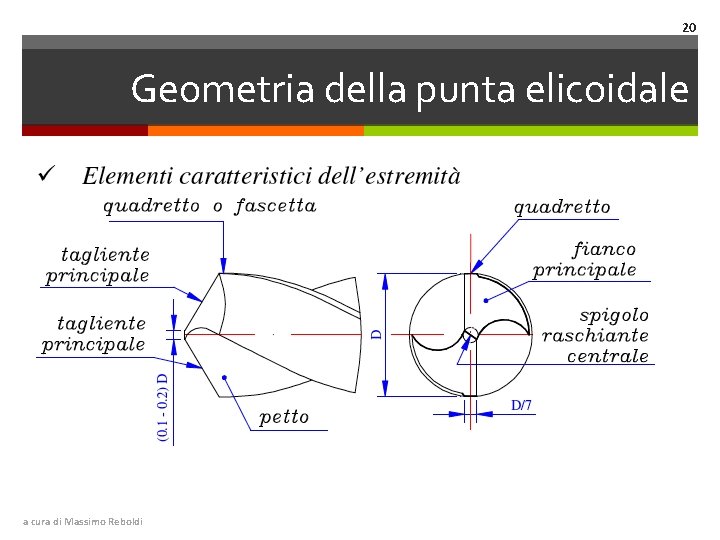
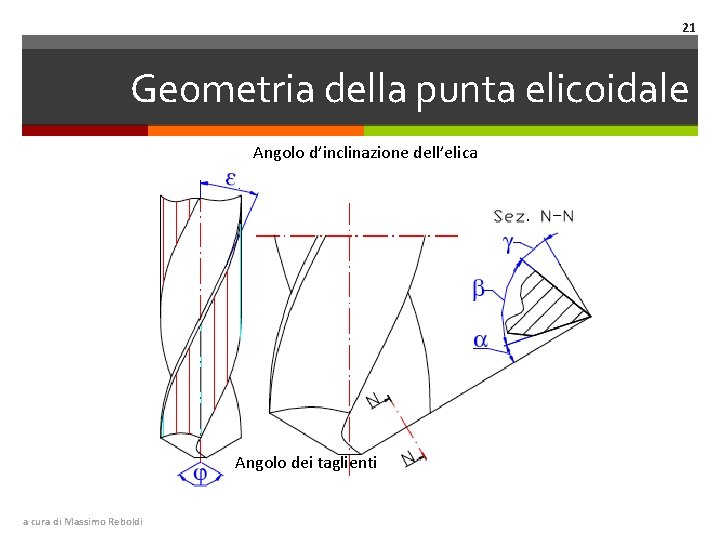
20 Geometria della punta elicoidale a cura di Massimo Reboldi
21 Geometria della punta elicoidale Angolo d’inclinazione dell’elica Angolo dei taglienti a cura di Massimo Reboldi
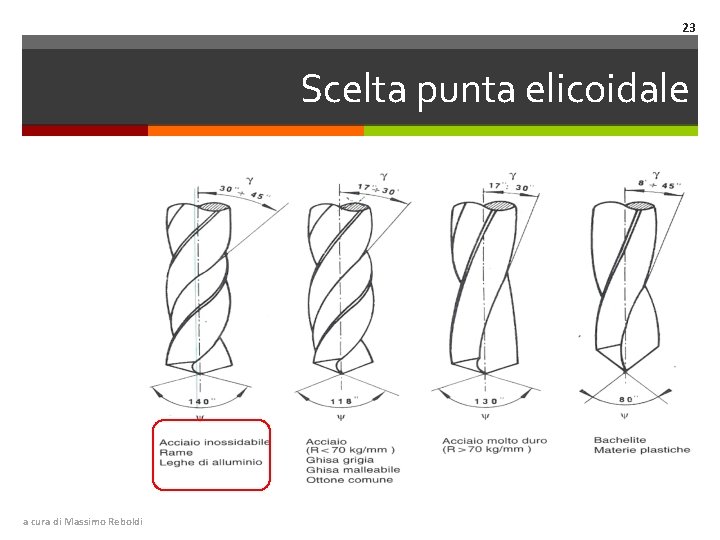
22 Scelta della punta In base a: Materiale da forare; Tipo di lavorazione richiesta; La punta quindi deve presentare i corretti angoli di taglio β, di spoglia α, e di punta ψ a cura di Massimo Reboldi
23 Scelta punta elicoidale a cura di Massimo Reboldi
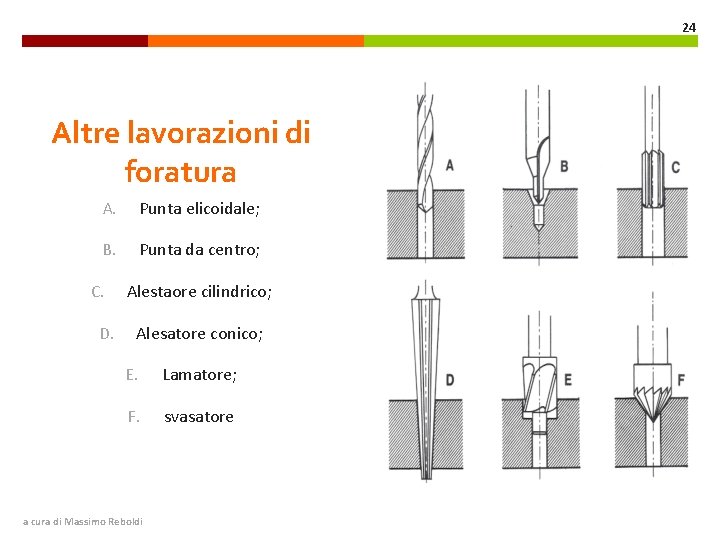
24 Altre lavorazioni di foratura A. Punta elicoidale; B. Punta da centro; C. D. Alestaore cilindrico; Alesatore conico; E. Lamatore; F. svasatore a cura di Massimo Reboldi
25 Geometria dell’utensile da tornio L’azione di taglio è in gran parte determinata dalla geometria dell’utensile (o inserto); La geometri dell’utensile varia in base al: Materiale da lavorare; Gestione desiderata del truciolo; Tipo di lavorazione; a cura di Massimo Reboldi
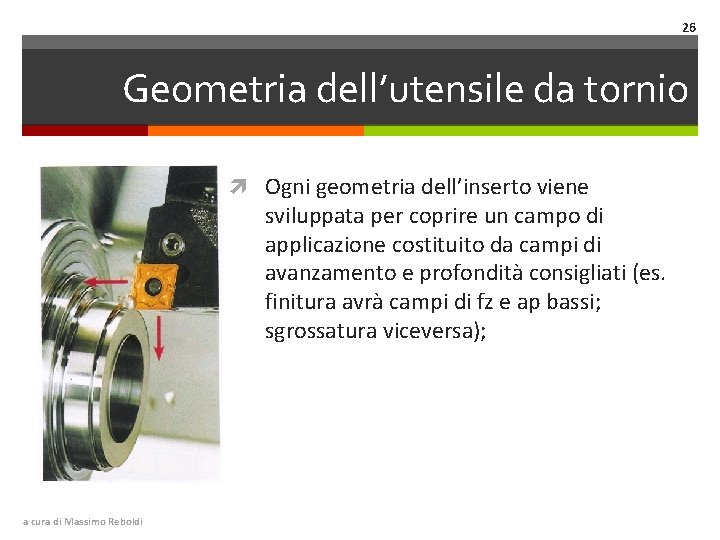
26 Geometria dell’utensile da tornio Ogni geometria dell’inserto viene sviluppata per coprire un campo di applicazione costituito da campi di avanzamento e profondità consigliati (es. finitura avrà campi di fz e ap bassi; sgrossatura viceversa); a cura di Massimo Reboldi
27 Geometria dell’utensile da tornio Un utensile di: Sgrossatura utilizzerà gran parte del tagliente; Finitura sfrutterà la geometria dell’angolo; a cura di Massimo Reboldi
28 Geometria dell’utensile da tornio Altri fattori che influenzano la scelta della geometria di un utensile sono: Taglio interrotto; Tendenza alle vibrazioni; Potenza della macchina; a cura di Massimo Reboldi
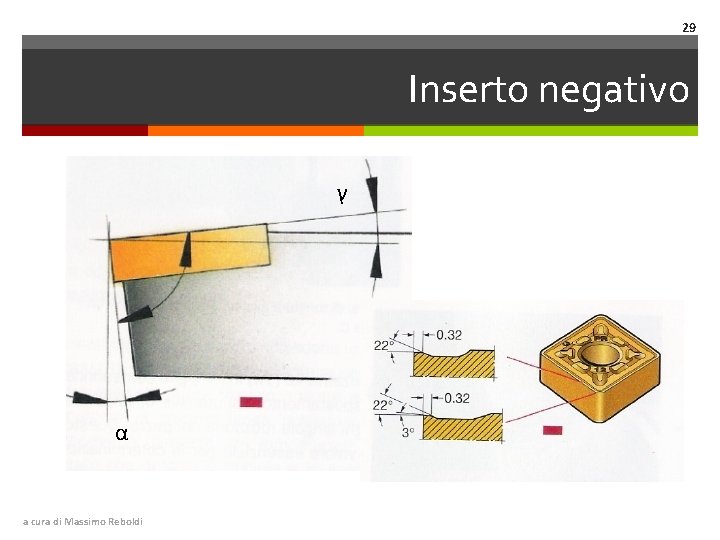
29 Inserto negativo γ α a cura di Massimo Reboldi
30 Inserto negativo Angolo al vertice = 90°; Posizionare inclinato per evitare che talloni; È robusto; a cura di Massimo Reboldi
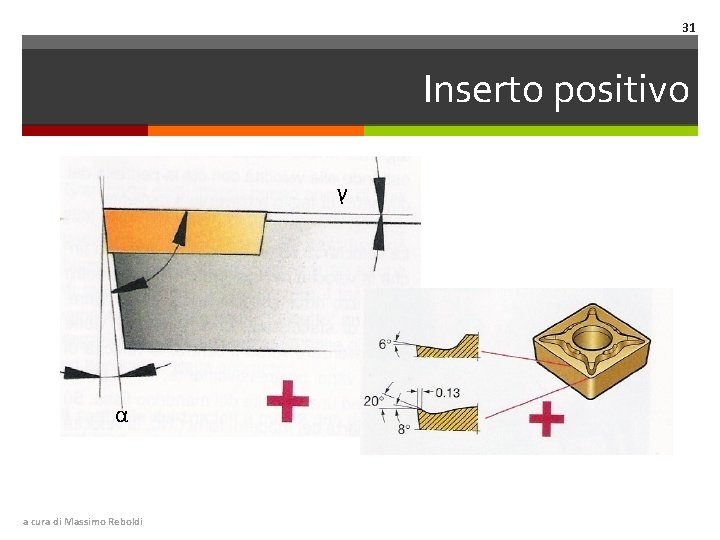
31 Inserto positivo γ α a cura di Massimo Reboldi
32 Inserto positivo Angolo di vertice inferiore a 90°; α già integrata; a cura di Massimo Reboldi
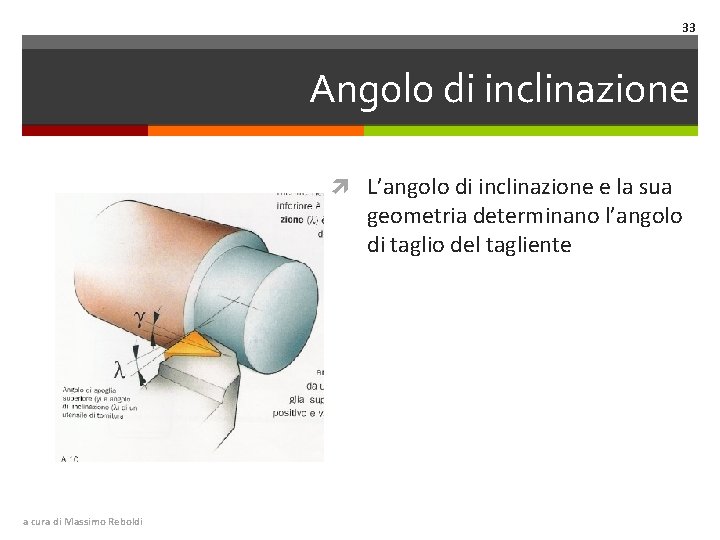
33 Angolo di inclinazione L’angolo di inclinazione e la sua geometria determinano l’angolo di taglio del tagliente a cura di Massimo Reboldi
34 Angolo di spoglia superiore γ È la misura del tagliente rispetto al taglio; Varia lungo il tagliente, dal raggio di punta lungo il tagliente dritto; a cura di Massimo Reboldi
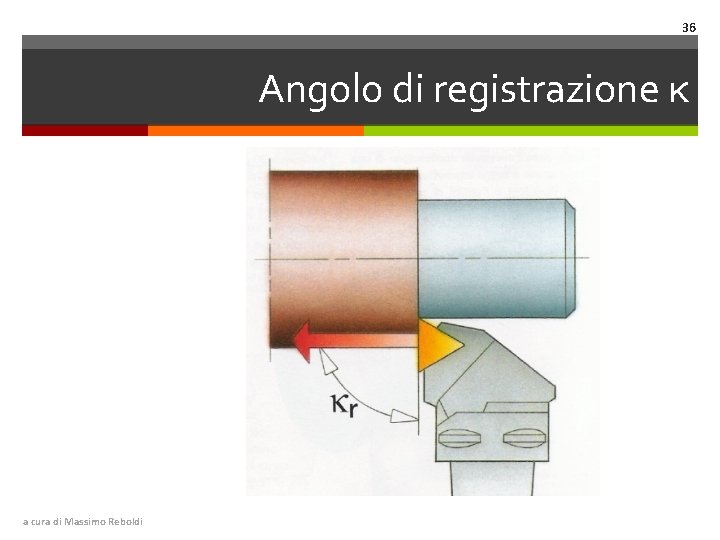
35 Angolo di registrazione κ Determina l’approccio del tagliente al pezzo; È l’angolo compreso tra il tagliente e la direzione di avanzamento; Influenza: Formazione del truciolo; Direzione forze coinvolte in tornitura; Lunghezza tagliente impiegato nel taglio; Variazione passate possibili a cura di Massimo Reboldi
36 Angolo di registrazione κ a cura di Massimo Reboldi
37 Angolo di registrazione κ Oscilla tra i 45° e gli oltre 100°; Può favorire la versatilità riducendo il numero di utensili necessari; Può rendere l’utensile più robusto distribuendo la pressione di lavorazione su una lunghezza maggiore; a cura di Massimo Reboldi
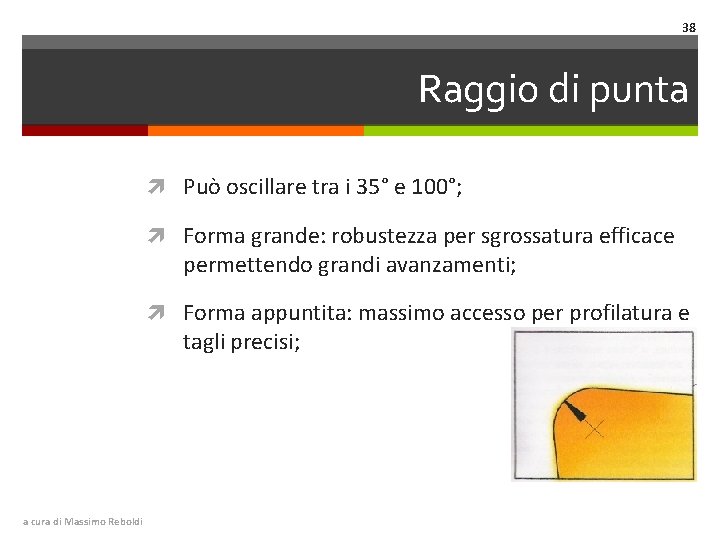
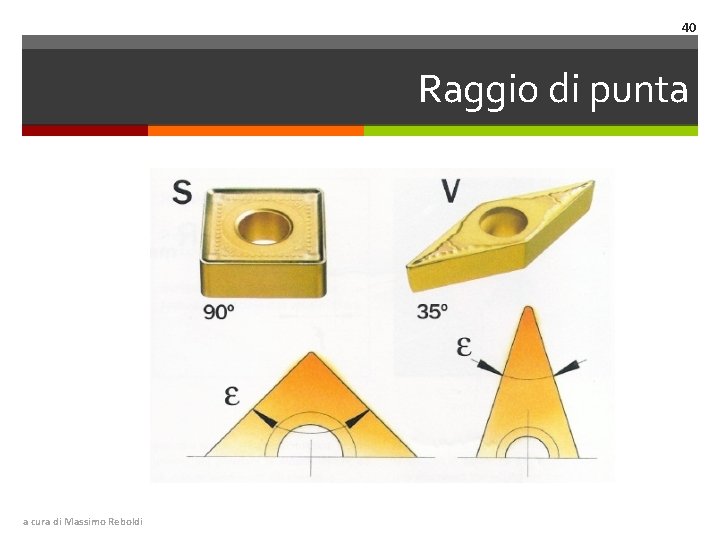
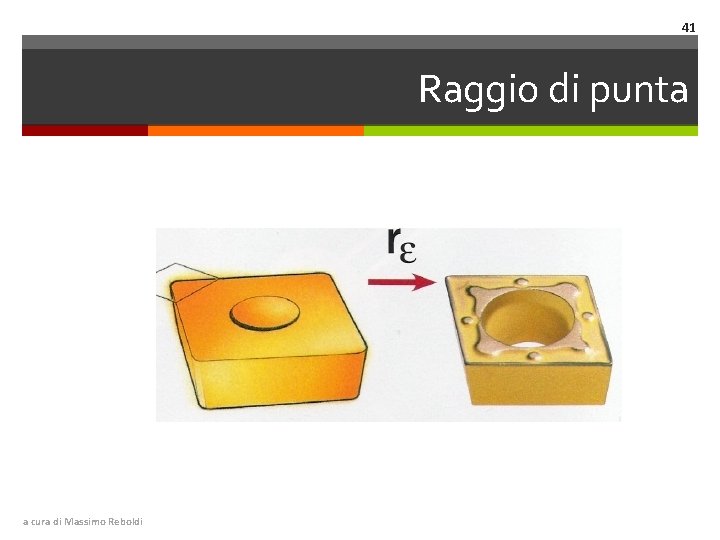
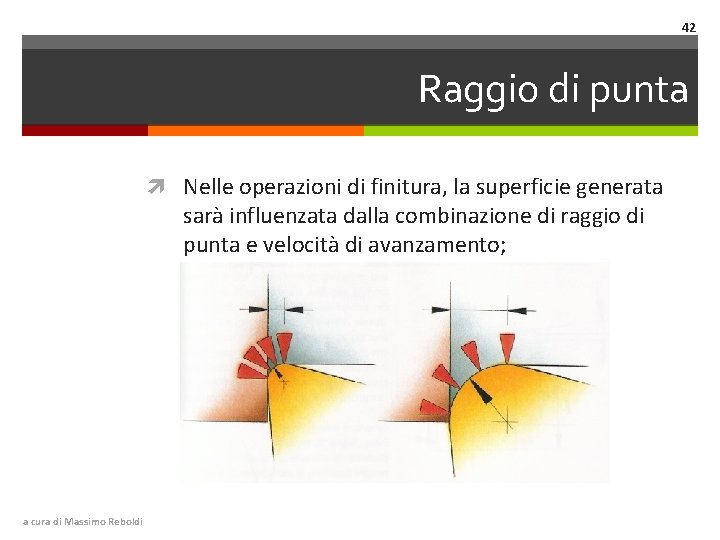
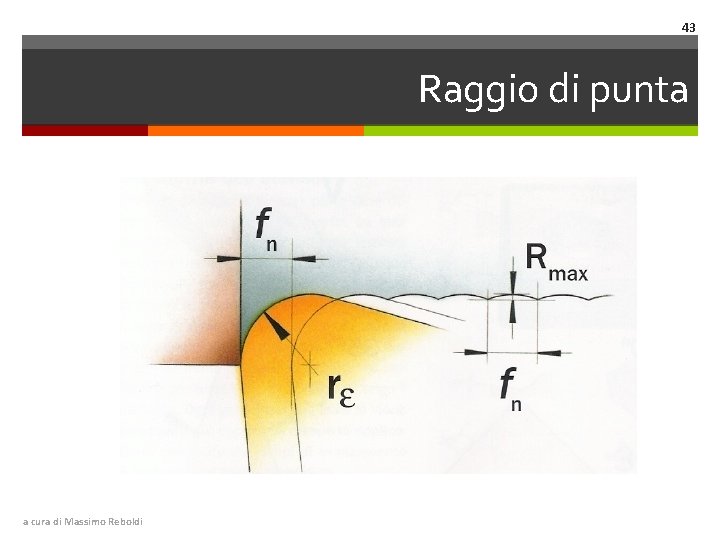
38 Raggio di punta Può oscillare tra i 35° e 100°; Forma grande: robustezza per sgrossatura efficace permettendo grandi avanzamenti; Forma appuntita: massimo accesso per profilatura e tagli precisi; a cura di Massimo Reboldi
39 Raggio di punta Con taglienti robusti e raggi di punta grandi, occhio alle vibrazioni!; Se vi è la necessità di un raggio piccolo, occhio all’usura!; Varia da 0. 2 a 2. 4 mm; a cura di Massimo Reboldi
40 Raggio di punta a cura di Massimo Reboldi
41 Raggio di punta a cura di Massimo Reboldi
42 Raggio di punta Nelle operazioni di finitura, la superficie generata sarà influenzata dalla combinazione di raggio di punta e velocità di avanzamento; a cura di Massimo Reboldi
43 Raggio di punta a cura di Massimo Reboldi
44 bibliografia Vittore Carrassiti – Le lavorazioni ad Asportazione di Truciolo; Guida pratica alla lavorazione dei Metalli – Manuale di Sandvick Coromant; a cura di Massimo Reboldi