Forraszts A forrasztsok olyan kzvetett anyaggal zr felttelesen
- Slides: 18
Forrasztás
A forrasztások olyan közvetett, anyaggal záró, feltételesen oldható kötések, amelyeket fémes vagy nemfémes, de ebben az esetben felületükön fémmel bevont alkatrészekhez alkalmazunk. A kötés fémes adalékanyag (forrasz) segítségével jön létre, felületi ötvöző, adhéziós és diffúziós folyamat következtében.
A forrasztás csoportosítása a forrasz szilárdsága alapján: 1. A lágyforrasztás hőmérséklete 450 o. C alatti (általában 260… 300 o. C). Csekély szilárdság jellemzi, a kötéseket bizonyos esetekben tehermentesíteni kell. 2. A keményforrasztás hőmérséklete már 450 o. C fölött van (rendszerint 720 o. C, vagy annál magasabb) A keményforrasztási varrat szilárdsága megközelíti a hasonló jellegű hegesztési varrat szilárdságát. Forraszanyag: Cu, Ag, Zn Folyasztószer: borax
A forrasztás technológiai lépései: 1. a munkadarabok előkészítése, 2. a munkadarabok megtisztítása a felületét borító idegen anyagoktól, 3. a forrasztási hely felmelegítése a forrasztási hőmérsékletre, 4. a folyasztószer forrasztási helyre juttatása, 5. a folyasztószer feladata, hogy a munkadarabokon lévő vékony oxidrétegeket eltávolítsa, az alapanyagokat és a forraszanyagot az oxidációtól védje, egyúttal elősegíti a nedvesítést és a forraszanyag szétterülését a munkadarabon, 6. a forraszanyag adagolása, megolvasztása és a kötés elkészítése (forrasztási folyamat), 7. a forrasztási helyek lehűtése és utánkezelése (a forrasztott daraboknak a folyasztószer maradványaitól való megtisztítása).
Technológiai segédanyagok: 1. Folyasztószer v. folyósítóanyag (fluxok): a. gyantaalapúak: Víztiszta gyanta: fenyőfa mézgájának lepárlási terméke, elektromos ellenállás szempontjából megbízható, maradványa nem okoz korróziót, de idővel ragacsossá válik. Mérsékelten aktivált gyanta (RMA= Rosin Mildly Activated): az aktiválószer hatására jobban tisztít. Erősen aktivált gyanta: csak töltött forraszanyagba, melegen az aktiválószer elpárolog.
b. szerves, nem-gyantaalapúak: Aktívabbak – pl. : nikkel (más, nehezen forrasztható fém) is forrasztható vele, vízzel mosható – kevés maradvány – de teljesen ki kell mosni! c. szervetlen folyósítóanyagok: Ammónium és horganyklorid (cinkklorid)– elektromos berendezésekben nem használható, mert elektromosan vezető és erősen korrodáló; kloridos folyasztószerek – előónozáshoz használható, de utána le kell mosni!
2. Forraszanyagok: Alapötvözet: 63% Sn, 37% Pb eutektikus ötvözet Alacsony olvadáspont (173 o. C), olcsó, biztonságos, jól nedvesít, fényes; de az ólomtartalom miatt 2005 július 1. óta az alkalmazását betiltották! Gyártási alak: • huzal (tömör vagy 2 -3% folyasztószerrel töltött) – pákásf. , • forrasztópálca, • forrasztótuskó – merülő-, hullám forrasztás, • fólia, lemez, csík, • forrasztópaszta, forrasztókrém – újrahevítéses forrasztás, • zsugorcső.
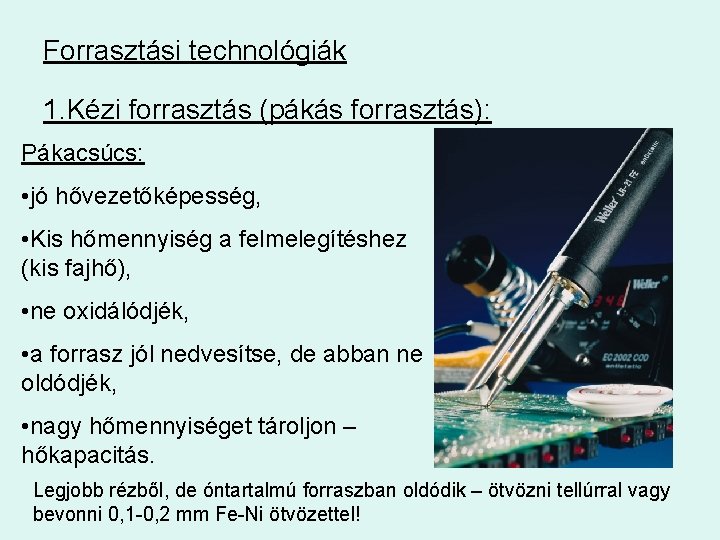
Forrasztási technológiák 1. Kézi forrasztás (pákás forrasztás): Pákacsúcs: • jó hővezetőképesség, • Kis hőmennyiség a felmelegítéshez (kis fajhő), • ne oxidálódjék, • a forrasz jól nedvesítse, de abban ne oldódjék, • nagy hőmennyiséget tároljon – hőkapacitás. Legjobb rézből, de óntartalmú forraszban oldódik – ötvözni tellúrral vagy bevonni 0, 1 -0, 2 mm Fe-Ni ötvözettel!
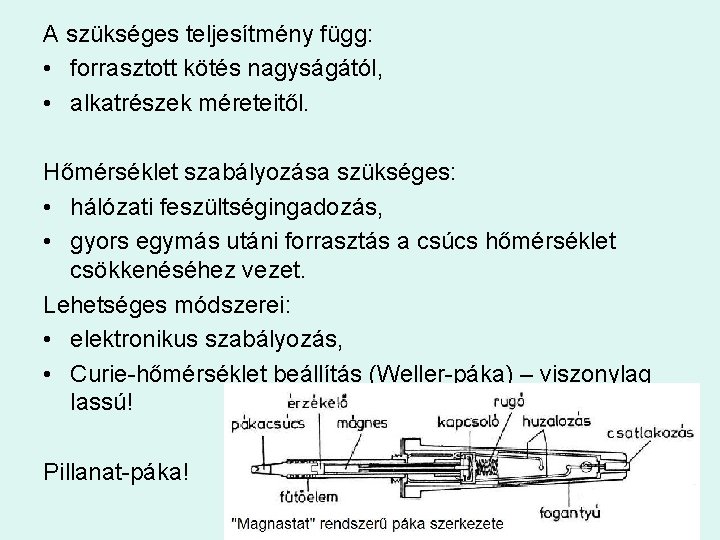
A szükséges teljesítmény függ: • forrasztott kötés nagyságától, • alkatrészek méreteitől. Hőmérséklet szabályozása szükséges: • hálózati feszültségingadozás, • gyors egymás utáni forrasztás a csúcs hőmérséklet csökkenéséhez vezet. Lehetséges módszerei: • elektronikus szabályozás, • Curie-hőmérséklet beállítás (Weller-páka) – viszonylag lassú! Pillanat-páka!
2. Merülő forrasztás: A mechanikusan rögzített elemekkel beültetett nyomtatott lapot egy forraszfürdőbe merítik, tömeggyártás, Konvejor folyamatos mozgással kb. 15 o-os szögben bemeríti és kiemeli a fürdőből a lapokat, A szennyeződés, salak a fürdő felszínén úszik, rontja a kötés minőségét!
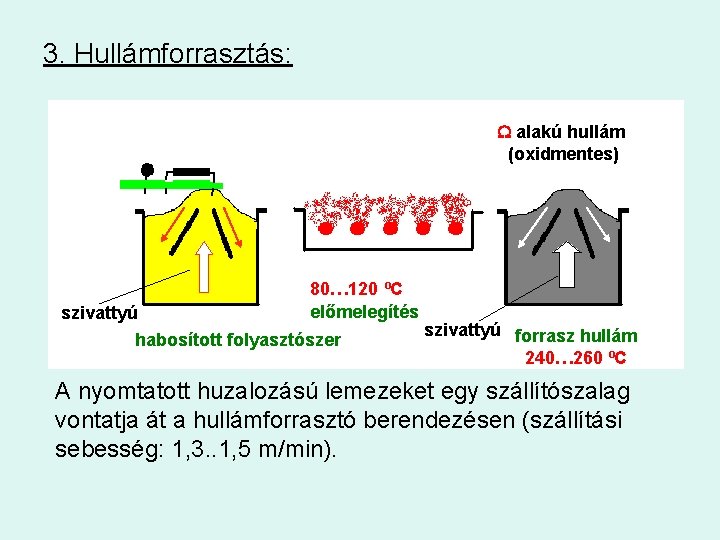
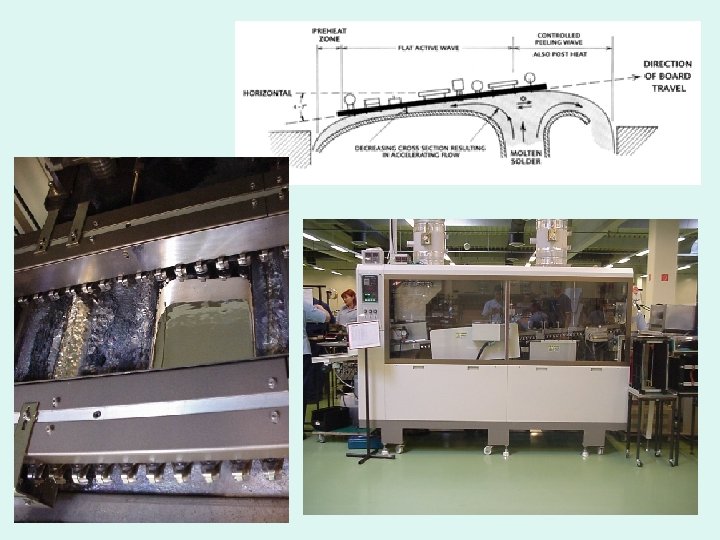
3. Hullámforrasztás: alakú hullám (oxidmentes) 80… 120 ºC előmelegítés szivattyú habosított folyasztószer szivattyú forrasz hullám 240… 260 ºC A nyomtatott huzalozású lemezeket egy szállítószalag vontatja át a hullámforrasztó berendezésen (szállítási sebesség: 1, 3. . 1, 5 m/min).
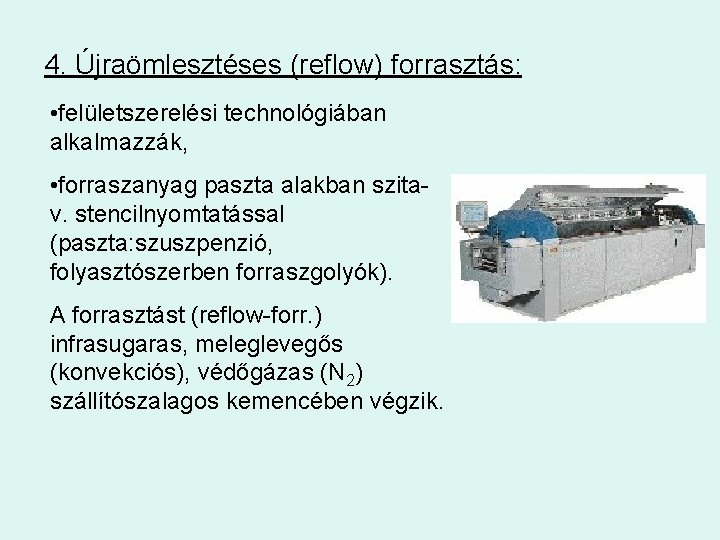
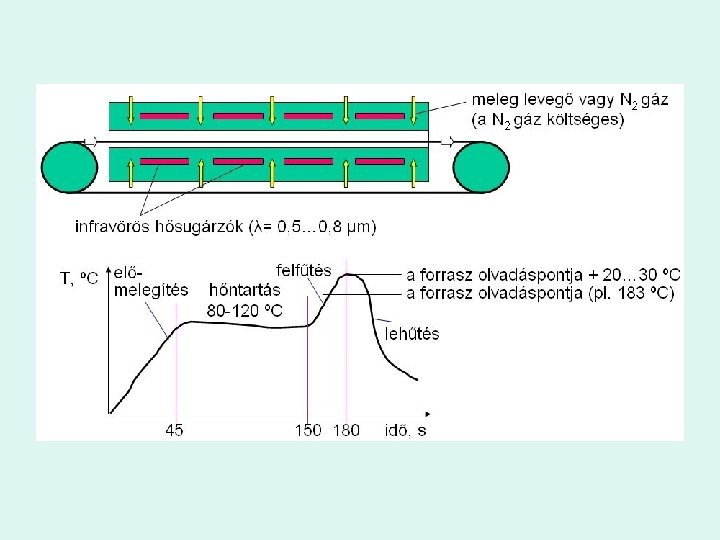
4. Újraömlesztéses (reflow) forrasztás: • felületszerelési technológiában alkalmazzák, • forraszanyag paszta alakban szitav. stencilnyomtatással (paszta: szuszpenzió, folyasztószerben forraszgolyók). A forrasztást (reflow-forr. ) infrasugaras, meleglevegős (konvekciós), védőgázas (N 2) szállítószalagos kemencében végzik.
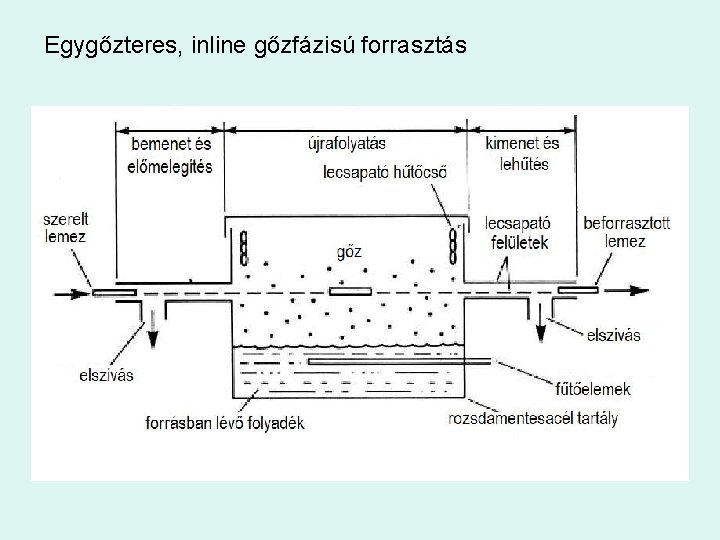
Egygőzteres, inline gőzfázisú forrasztás
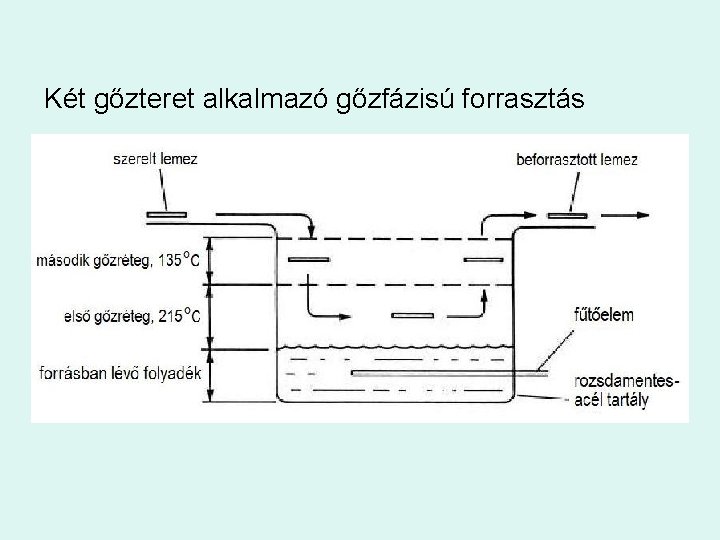
Két gőzteret alkalmazó gőzfázisú forrasztás
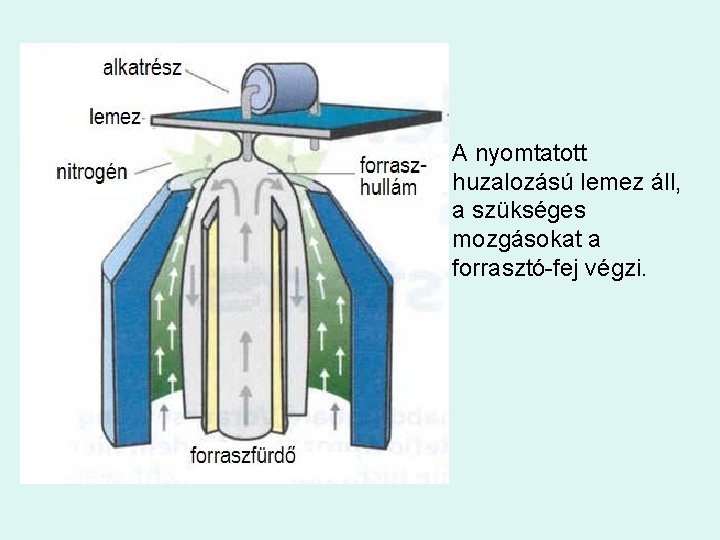
Szelektív minihullám-forrasztás: Szelektív, vagyis helyileg forrasztó eszköz. Egy szivattyú a megömlesztett forraszanyagot egy fúvókán keresztül kinyomja, így a fúvóka tetején egy félgömb alakú miniatűr forraszhullám keletkezik. A forraszhullámot az oxidációtól a fúvókát körülvevő hengerből kiáramló nitrogén gáz védi meg. A szelektív forrasztási technológia alkalmas arra, hogy a felületszerelt lemezekre a hiányzó néhány furat-szerelt, nagytömegű vagy hőre érzékeny alkatrészt (érzékelőt, csatlakozót, foglalatot, relét, tekercset, transzformátort, stb. ) beforrasszuk.
A nyomtatott huzalozású lemez áll, a szükséges mozgásokat a forrasztó-fej végzi.