
FORMACION DE PIEZAS CERMICAS POR COLADO Proceso de
- Slides: 24
FORMACION DE PIEZAS CERÁMICAS POR COLADO
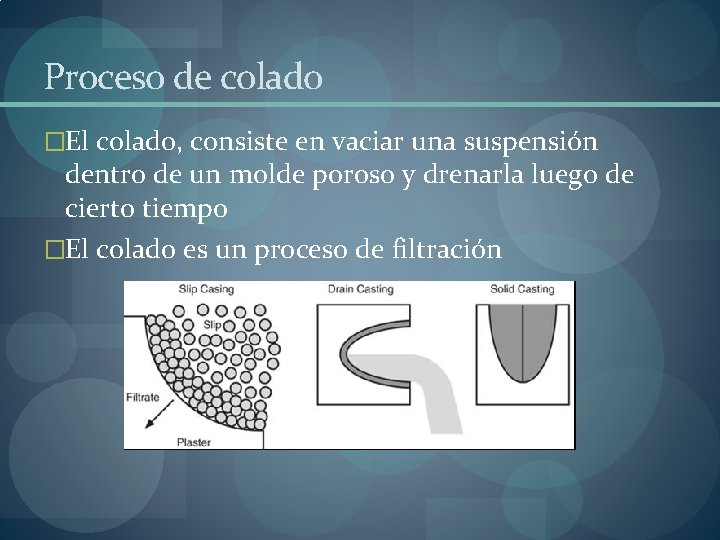
Proceso de colado �El colado, consiste en vaciar una suspensión dentro de un molde poroso y drenarla luego de cierto tiempo �El colado es un proceso de filtración
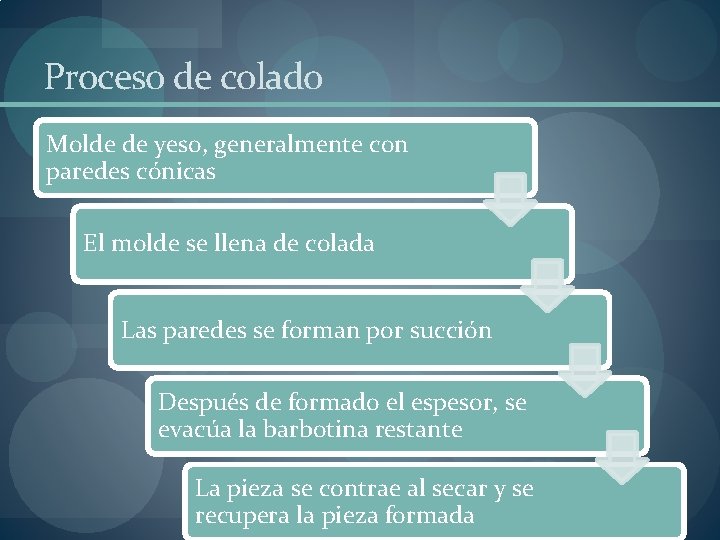
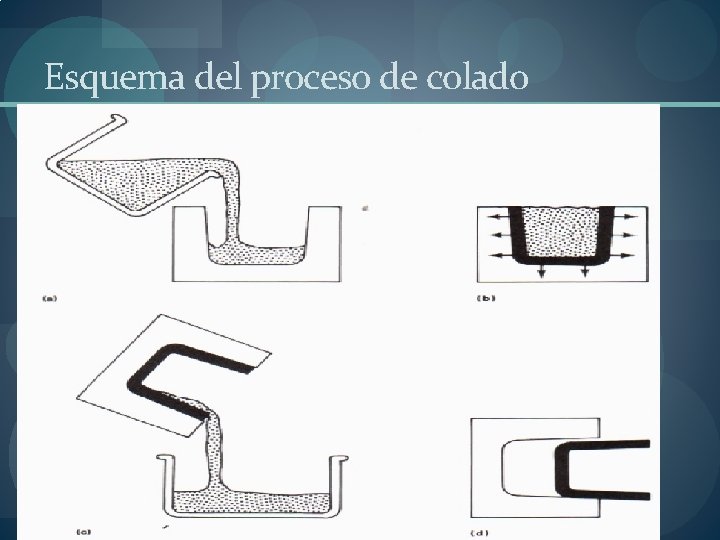
Proceso de colado Molde de yeso, generalmente con paredes cónicas El molde se llena de colada Las paredes se forman por succión Después de formado el espesor, se evacúa la barbotina restante La pieza se contrae al secar y se recupera la pieza formada
Esquema del proceso de colado
Ventajas �Permite obtener geometrías complejas �Se obtienen piezas con alta homogeneidad microestructural �La materia prima para realizar los moldes es barata �El mecanizado, por lo regular, no es necesario �Para concentraciones altas se alcanzan valores de densidad relativa superiores al 70% de la teórica.
Desventajas � Para un producción a gran escala, se requieren demasiados moldes y un espacio bastante grande � Debido a erosión y corrosión causada por la barbotina, los moldes tienen una duración limitada � Largos tiempos de residencia de la barbotina en el molde � El máximo espesor está limitado a unos pocos milímetros � Mayores espesores requieren tiempos excesivamente largos en los que pueden producirse fenómenos de sedimentación, desestabilización de la suspensión y posterior agrietamiento de la pieza � Difícil automatización del proceso � Continua reposición de los moldes, dada su limitada vida � Desde el punto de vista medioambiental, los moldes desechados son un fuerte problema que aún espera solución, puesto que la escayola no es reciclable en el proceso
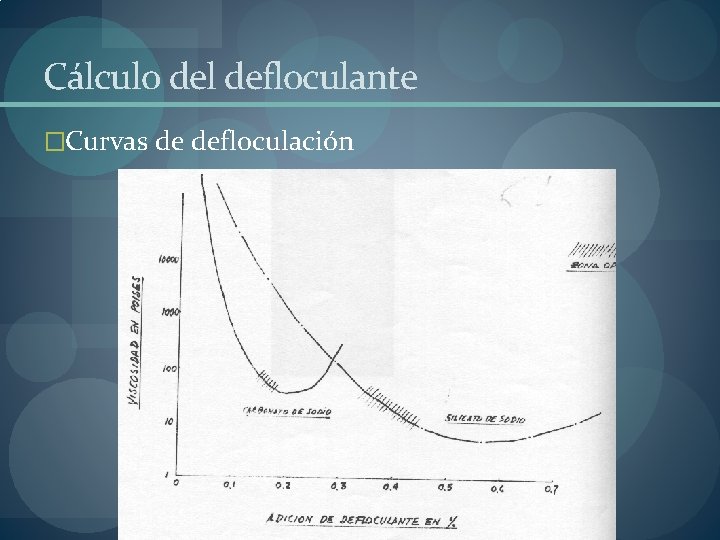
Barbotina �Defloculante: silicato soluble de sodio, carbonato de sodio ó ácido tánico �Agua: Suspensiones de 60% de sólidos �El parámetro más crítico es la viscosidad
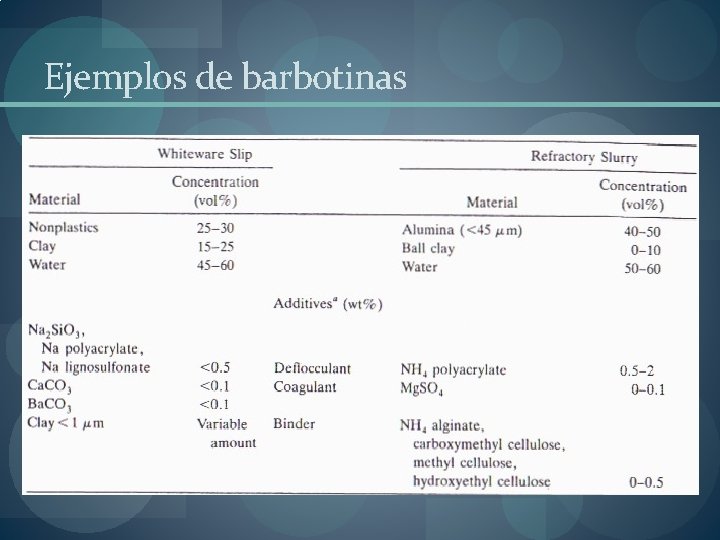
Ejemplos de barbotinas
Cálculo del defloculante �Curvas de defloculación
Aspectos que se deben tener en cuenta en el colado �La viscosidad no debe ser ni muy alta ni muy baja �El espesamiento debe ser bajo �Debe ser una suspensión con alto contenido de sólidos �La velocidad con que se forma la pared: Molde y pasta �Pieza manipulable de forma segura en verde �Al drenar la barbotina no debe quedar mucho líquido en el fondo � La barbotina debe ser estable en el tiempo
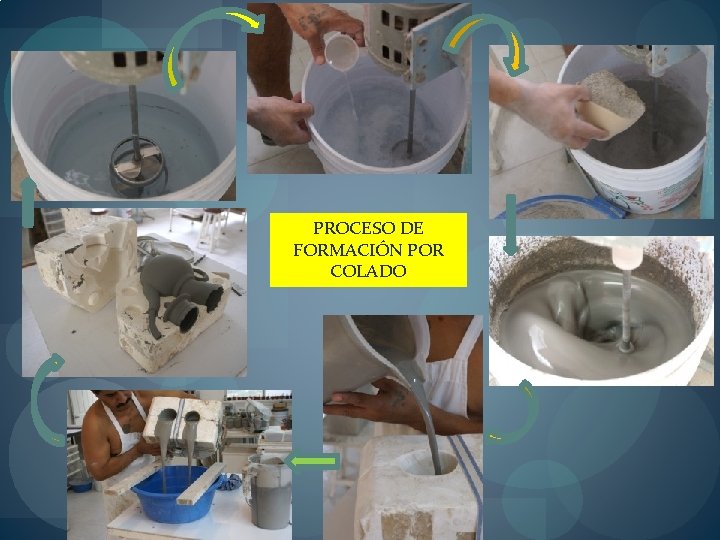
PROCESO DE FORMACIÓN POR COLADO
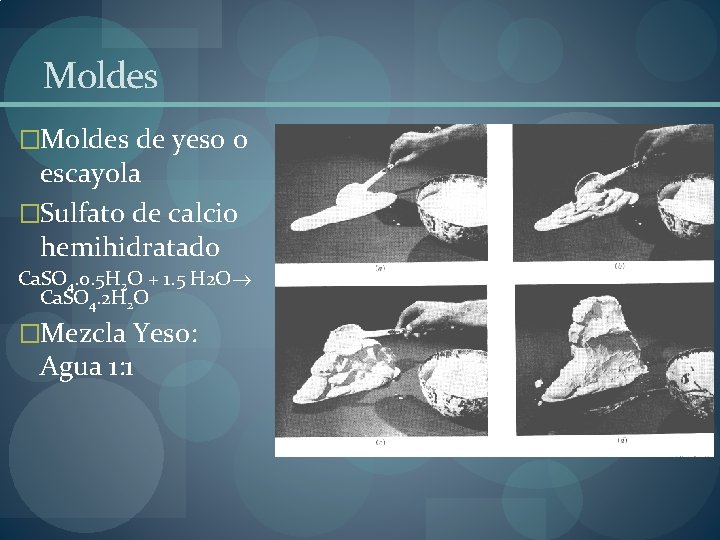
Moldes �Moldes de yeso o escayola �Sulfato de calcio hemihidratado Ca. SO 4. 0. 5 H 2 O + 1. 5 H 2 O Ca. SO 4. 2 H 2 O �Mezcla Yeso: Agua 1: 1
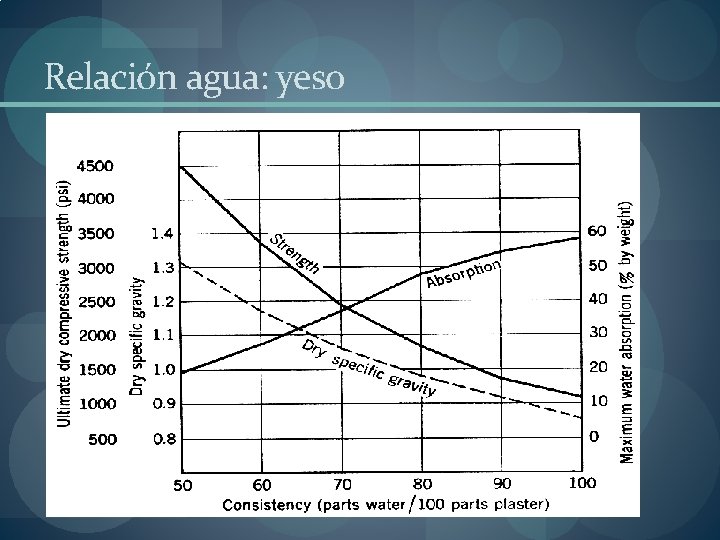
Relación agua: yeso
Tiempo de vaciado � Varía desde minutos (productos de porcelana con una pared fina) hasta 1 hora (moldes finos pero densos de suspensiones bien defloculadas de polvos finos o relativamente gruesos – 2 cm – y para moldes más porosos de un producto vaciado parcialmente floculado) � El tiempo de vaciado para un sólido denso (refractario) de tamaño fino de partículas puede llegar hasta algunas semanas para espesores de hasta 30 cm. Tiempos de vaciados son reducidos significativamente cuando se utilice vacío, presión o fuerzas centrifugas
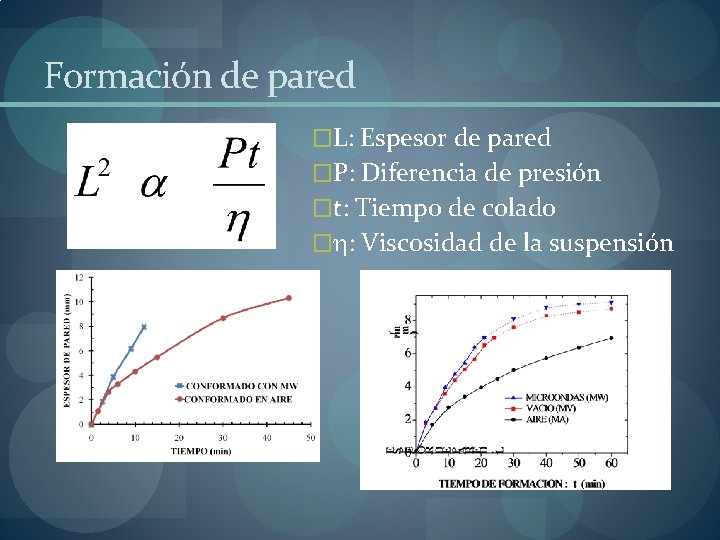
Formación de pared �L: Espesor de pared �P: Diferencia de presión �t: Tiempo de colado � : Viscosidad de la suspensión
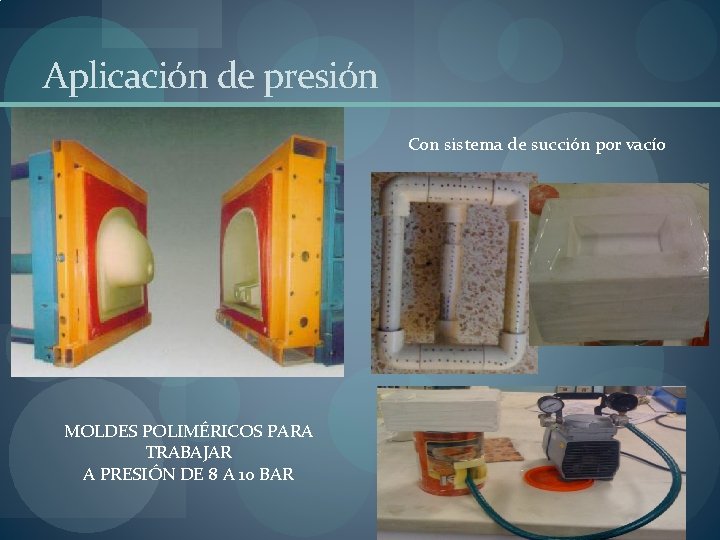
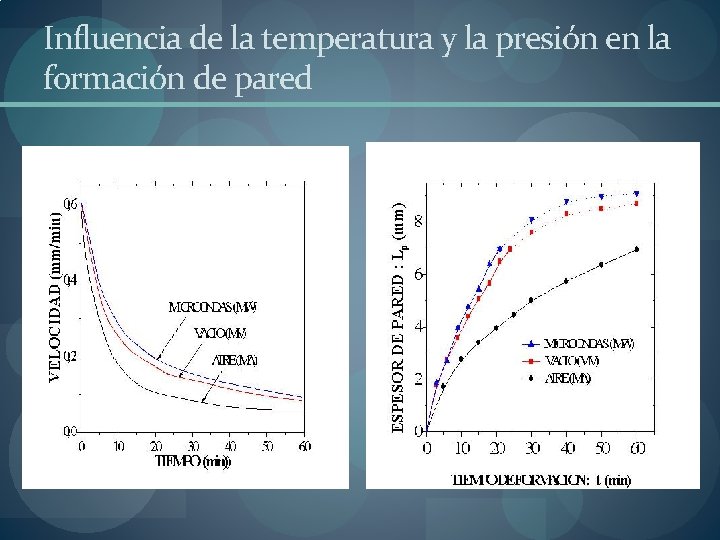
Aplicación de presión o vacío �Succión capilar del vaciado en moldes de yeso es menos de 0. 2 Mpa �La presión puede ser fácilmente incrementada 5 veces al introducir una presión externa o succión �Aumento de presión hasta 1. 5 MPa aumenta espesor en 2 o 3 veces �Desventajas: �Problemas con materiales convencionales para moldes. �Mayor costo de capital. �Ocurren gradientes de densidad debido a alto promedio de encogimiento durante secado y el mayor esfuerzo
Aplicación de presión Con sistema de succión por vacío MOLDES POLIMÉRICOS PARA TRABAJAR A PRESIÓN DE 8 A 10 BAR
Influencia de la temperatura y la presión en la formación de pared
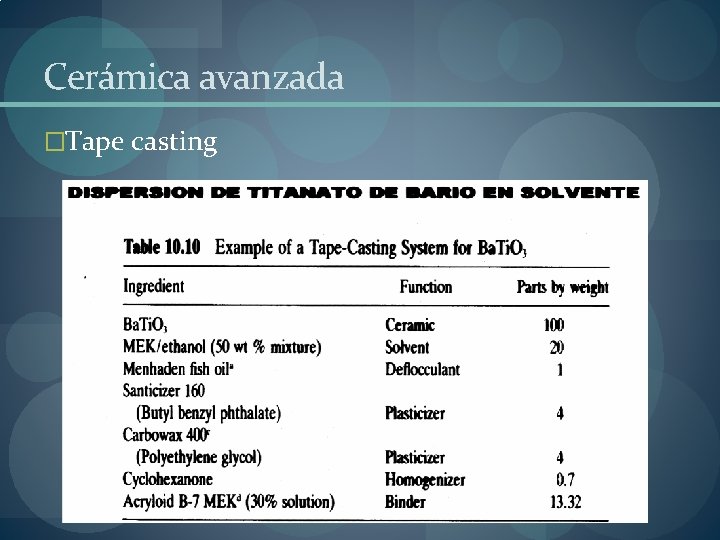
Cerámica avanzada �Tape casting
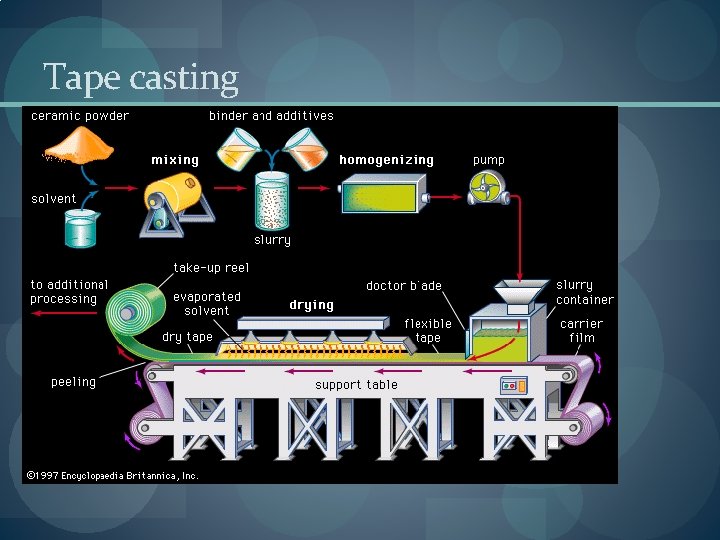
Tape casting
Criterios en la elección del ligante �Formación de una lamina flexible y tenaz después de su secado. �Volatilización cuando se caliente sin dejar ningún residuo carbonoso ni cenizas. �Permanecer estable durante el almacenamiento, especialmente sin que haya cambios en su peso molecular. �Soluble en un solvente barato, no inflamable, de baja viscosidad, bajo punto de ebullición, bajo calor de vaporización y alta presión de vapor (Volátil). �Estas propiedades promueven un secado rápido y con un consumo de calor reducido, lo cual limita la utilización de otros aditivos.
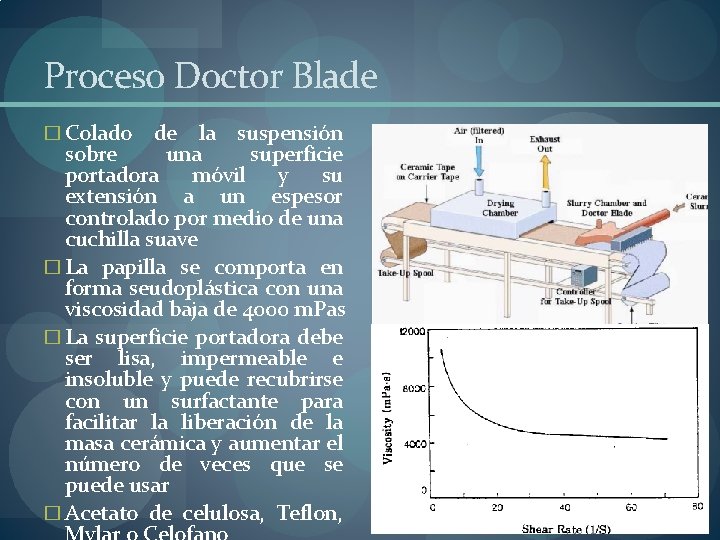
Proceso Doctor Blade � Colado de la suspensión sobre una superficie portadora móvil y su extensión a un espesor controlado por medio de una cuchilla suave � La papilla se comporta en forma seudoplástica con una viscosidad baja de 4000 m. Pas � La superficie portadora debe ser lisa, impermeable e insoluble y puede recubrirse con un surfactante para facilitar la liberación de la masa cerámica y aumentar el número de veces que se puede usar � Acetato de celulosa, Teflon,
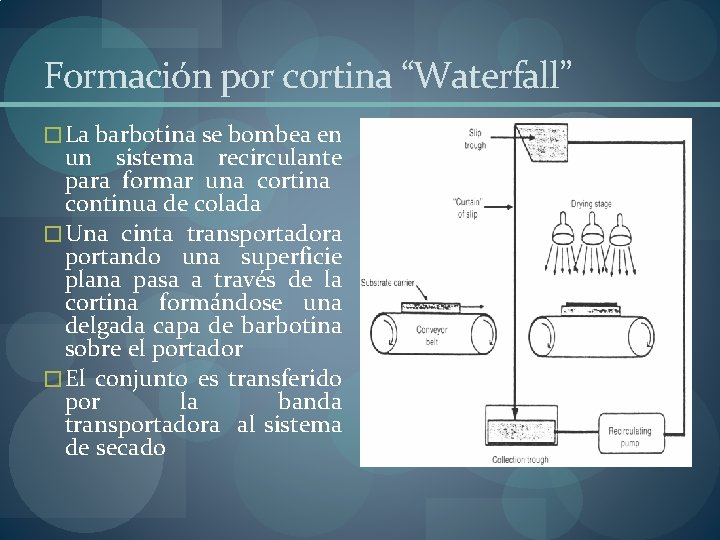
Formación por cortina “Waterfall” � La barbotina se bombea en un sistema recirculante para formar una cortina continua de colada � Una cinta transportadora portando una superficie plana pasa a través de la cortina formándose una delgada capa de barbotina sobre el portador � El conjunto es transferido por la banda transportadora al sistema de secado
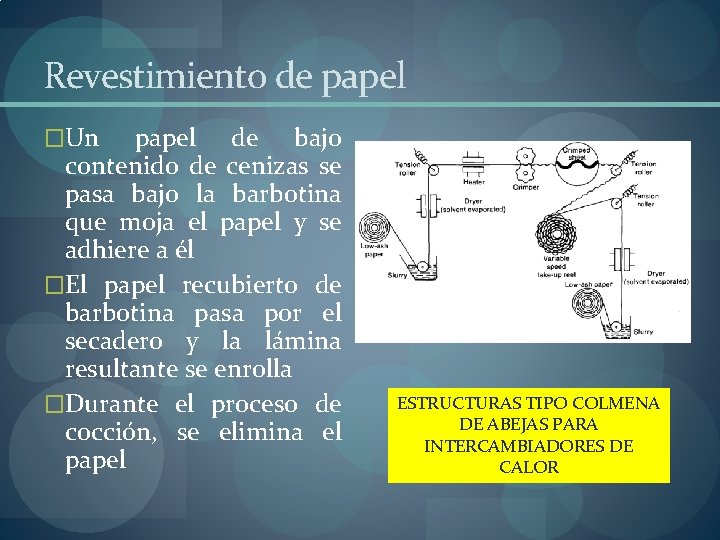
Revestimiento de papel �Un papel de bajo contenido de cenizas se pasa bajo la barbotina que moja el papel y se adhiere a él �El papel recubierto de barbotina pasa por el secadero y la lámina resultante se enrolla �Durante el proceso de cocción, se elimina el papel ESTRUCTURAS TIPO COLMENA DE ABEJAS PARA INTERCAMBIADORES DE CALOR