
EMBUTIDO v Proceso de conformado para lograr formas
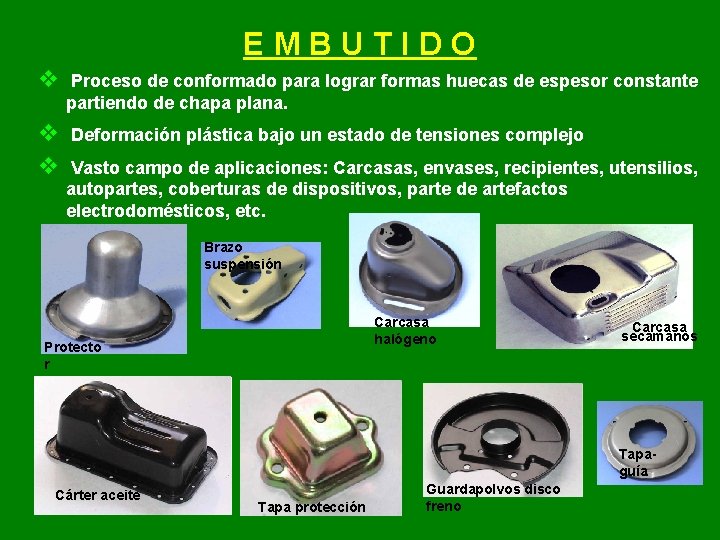
EMBUTIDO v Proceso de conformado para lograr formas huecas de espesor constante partiendo de chapa plana. v v Deformación plástica bajo un estado de tensiones complejo Vasto campo de aplicaciones: Carcasas, envases, recipientes, utensilios, autopartes, coberturas de dispositivos, parte de artefactos electrodomésticos, etc. Brazo suspensión Carcasa halógeno Protecto r Carcasa secamanos Tapaguía Cárter aceite Tapa protección Guardapolvos disco freno
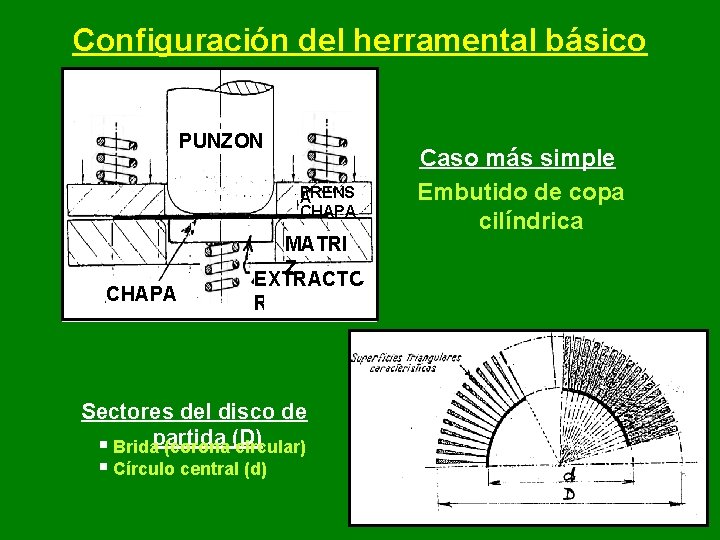
Configuración del herramental básico PUNZON PRENS A CHAPA MATRI Z EXTRACTO R Sectores del disco de § Bridapartida (corona (D) circular) § Círculo central (d) Caso más simple Embutido de copa cilíndrica
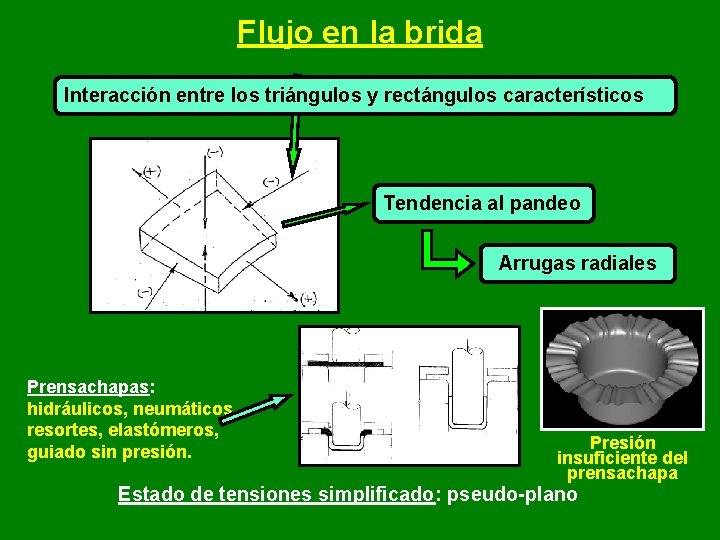
Flujo en la brida Interacción entre los triángulos y rectángulos característicos Tendencia al pandeo Arrugas radiales Prensachapas: hidráulicos, neumáticos, resortes, elastómeros, guiado sin presión. Presión insuficiente del prensachapa Estado de tensiones simplificado: pseudo-plano
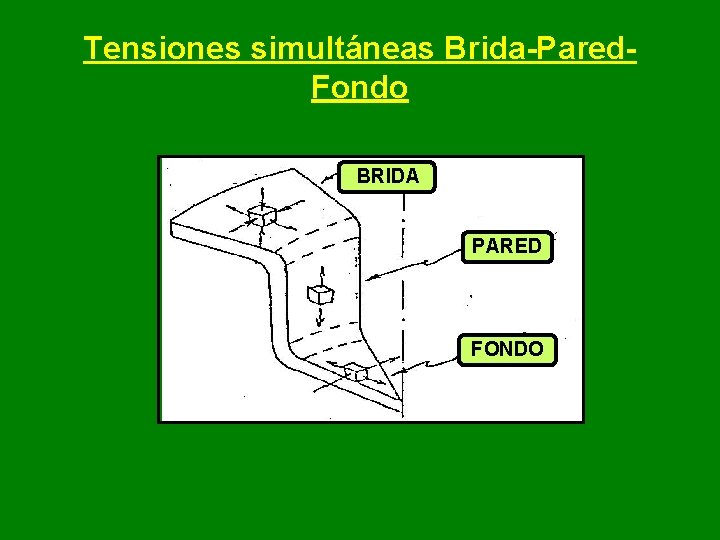
Tensiones simultáneas Brida-Pared. Fondo BRIDA PARED FONDO
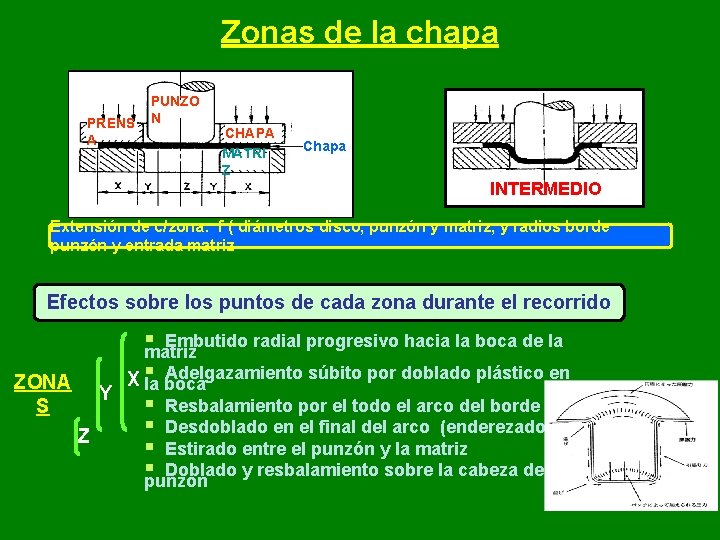
Zonas de la chapa PRENS A PUNZO N CHAPA MATRI Z Chapa INTERMEDIO Extensión de c/zona: f ( diámetros disco, punzón y matriz, y radios borde punzón y entrada matriz Efectos sobre los puntos de cada zona durante el recorrido §matriz Embutido radial progresivo hacia la boca de la Adelgazamiento súbito por doblado plástico en X§ ZONA la boca Y § Resbalamiento por el todo el arco del borde S § Desdoblado en el final del arco (enderezado) Z § Estirado entre el punzón y la matriz §punzón Doblado y resbalamiento sobre la cabeza del
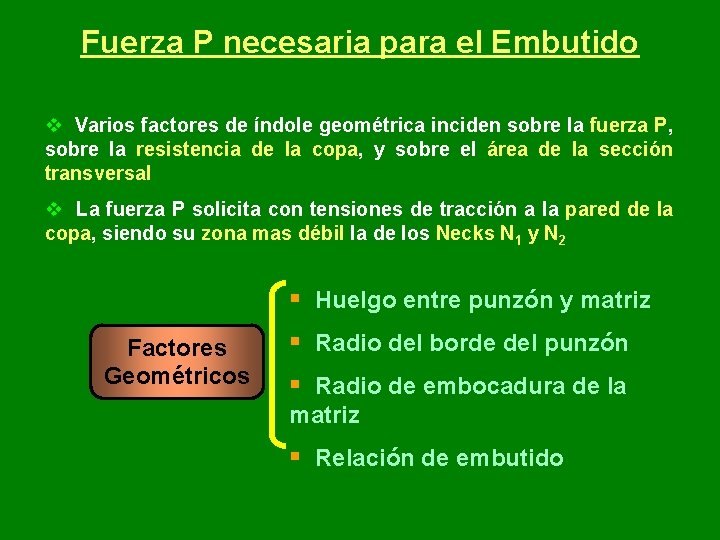
Fuerza P necesaria para el Embutido v Varios factores de índole geométrica inciden sobre la fuerza P, sobre la resistencia de la copa, y sobre el área de la sección transversal v La fuerza P solicita con tensiones de tracción a la pared de la copa, siendo su zona mas débil la de los Necks N 1 y N 2 § Huelgo entre punzón y matriz Factores Geométricos § Radio del borde del punzón § Radio de embocadura de la matriz § Relación de embutido
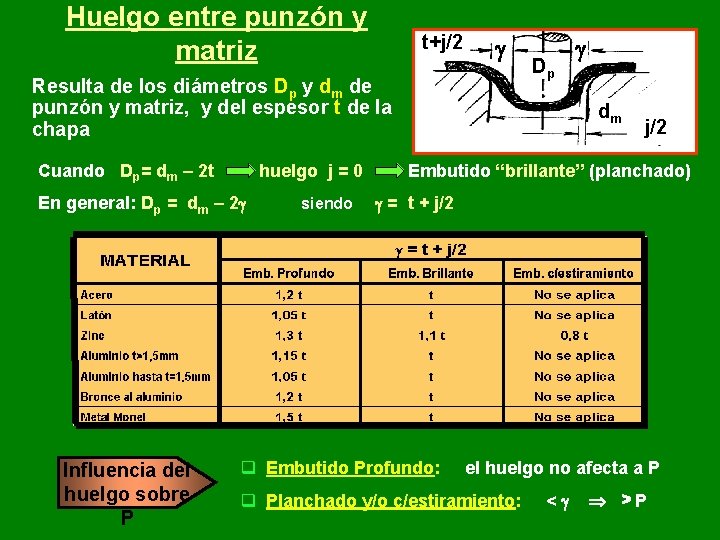
Huelgo entre punzón y matriz t+j/2 Resulta de los diámetros Dp y dm de punzón y matriz, y del espesor t de la chapa Cuando Dp= dm – 2 t huelgo j = 0 En general: Dp = dm – 2 Influencia del huelgo sobre P siendo Dp dm j/2 Embutido “brillante” (planchado) = t + j/2 q Embutido Profundo: el huelgo no afecta a P q Planchado y/o c/estiramiento: < >P
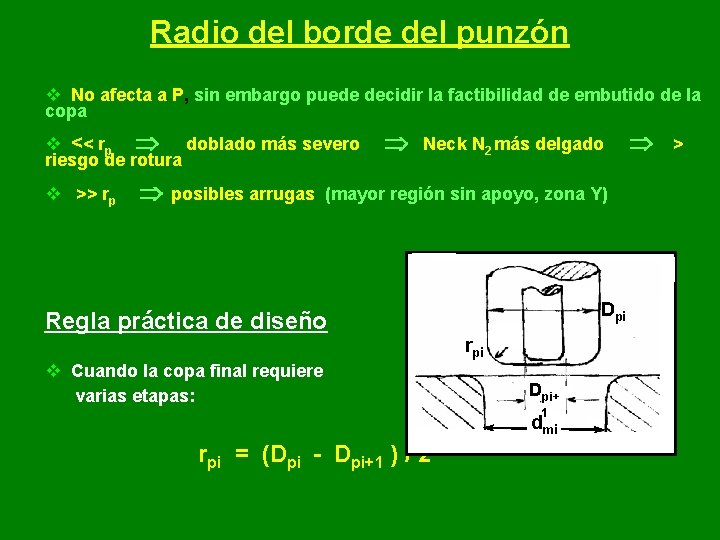
Radio del borde del punzón v No afecta a P, sin embargo puede decidir la factibilidad de embutido de la copa v << rp doblado más severo riesgo de rotura v >> rp Neck N 2 más delgado posibles arrugas (mayor región sin apoyo, zona Y) Dpi Regla práctica de diseño rpi v Cuando la copa final requiere varias etapas: Dpi+ 1 dmi rpi = (Dpi - Dpi+1 ) / 2 >
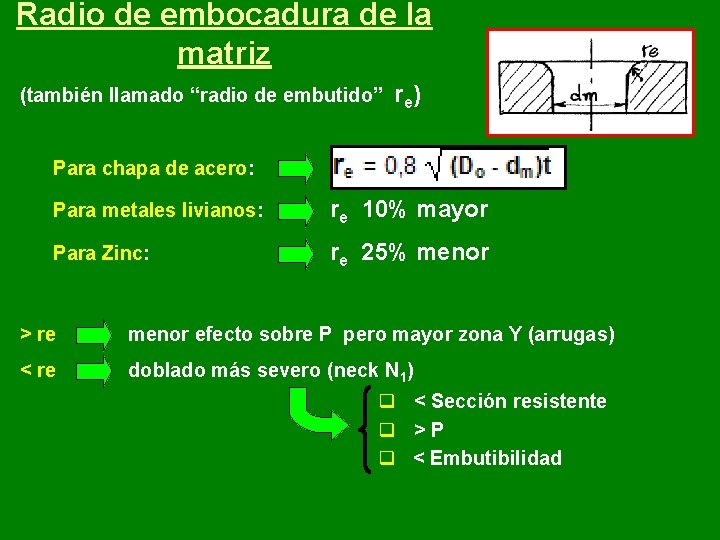
Radio de embocadura de la matriz (también llamado “radio de embutido” r e) Para chapa de acero: Para metales livianos: re 10% mayor Para Zinc: re 25% menor > re menor efecto sobre P pero mayor zona Y (arrugas) < re doblado más severo (neck N 1) q < Sección resistente q >P q < Embutibilidad
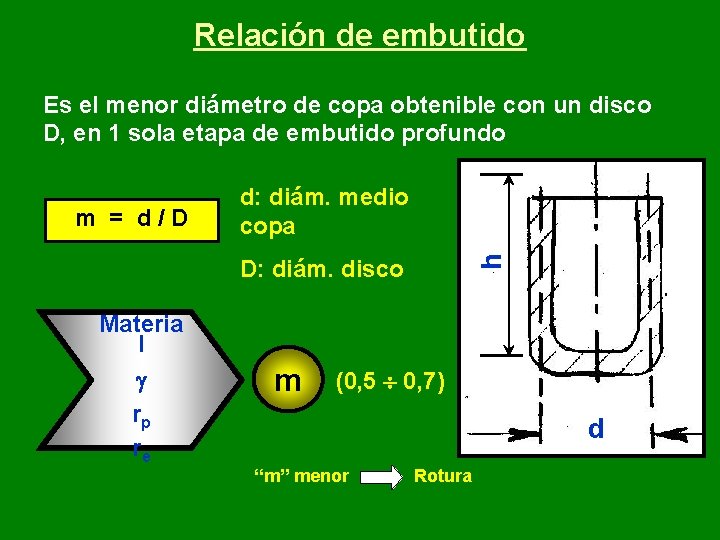
Relación de embutido Es el menor diámetro de copa obtenible con un disco D, en 1 sola etapa de embutido profundo h m = d/D d: diám. medio copa D: diám. disco Materia l rp re m (0, 5 0, 7) d “m” menor Rotura
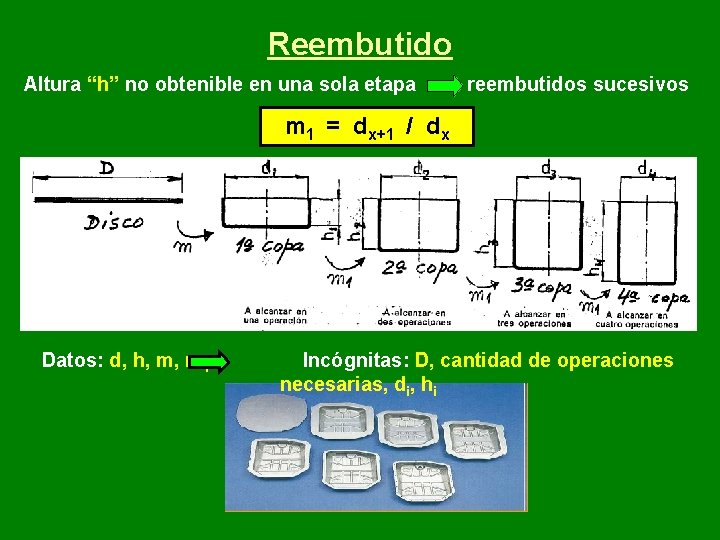
Reembutido Altura “h” no obtenible en una sola etapa reembutidos sucesivos m 1 = dx+1 / dx Datos: d, h, m, m 1 Incógnitas: D, cantidad de operaciones necesarias, di, hi
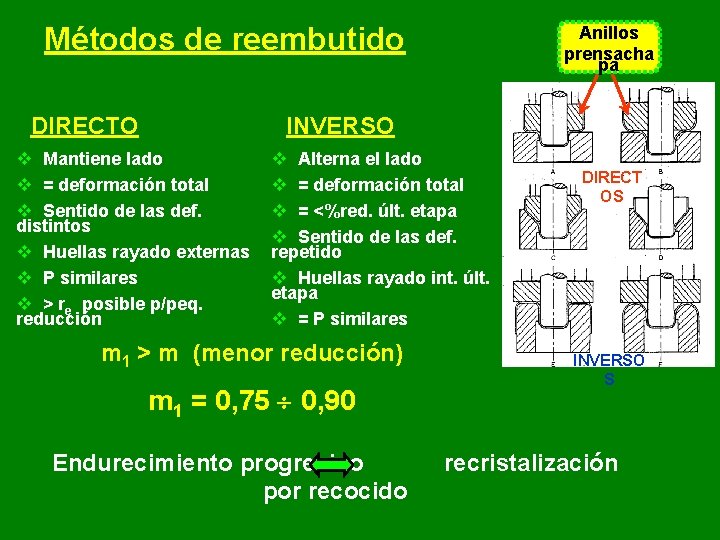
Métodos de reembutido DIRECTO Anillos prensacha pa INVERSO v Mantiene lado v = deformación total v Sentido de las def. distintos v Huellas rayado externas v P similares v > re posible p/peq. reducción v Alterna el lado v = deformación total v = <%red. últ. etapa v Sentido de las def. repetido v Huellas rayado int. últ. etapa v = P similares m 1 > m (menor reducción) m 1 = 0, 75 0, 90 Endurecimiento progresivo por recocido DIRECT OS INVERSO S recristalización
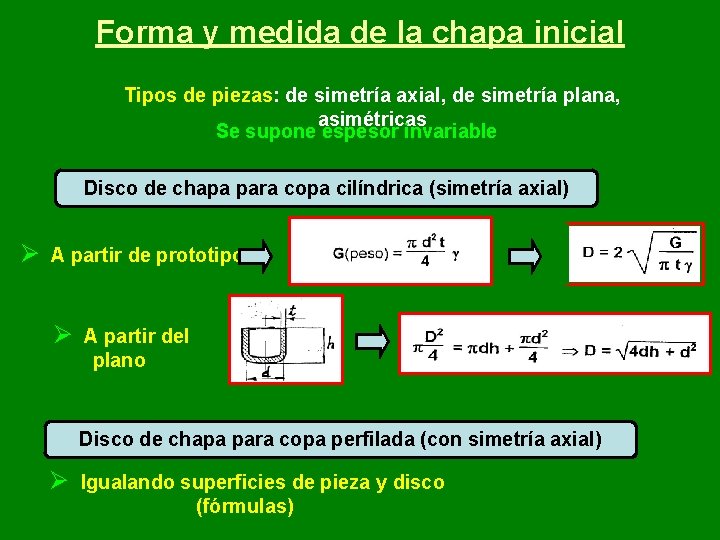
Forma y medida de la chapa inicial Tipos de piezas: de simetría axial, de simetría plana, asimétricas Se supone espesor invariable Disco de chapa para copa cilíndrica (simetría axial) Ø A partir de prototipo Ø A partir del plano Disco de chapa para copa perfilada (con simetría axial) Ø Igualando superficies de pieza y disco (fórmulas)
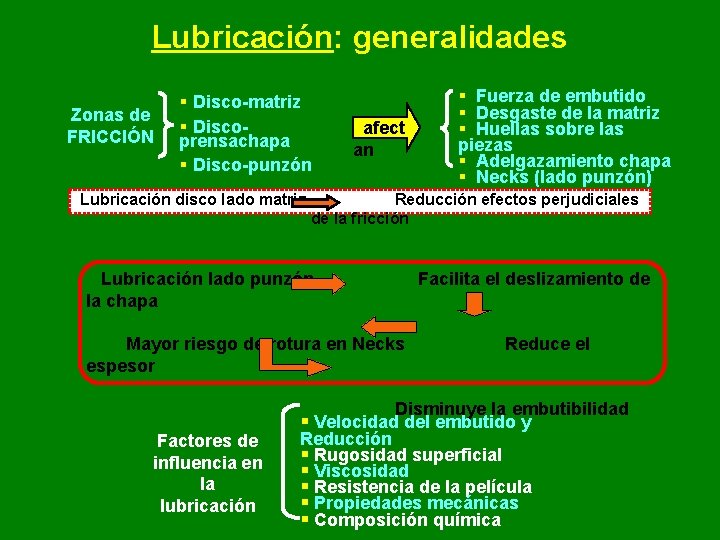
Lubricación: generalidades Zonas de FRICCIÓN § Disco-matriz § Discoprensachapa § Disco-punzón Lubricación disco lado matriz afect an Reducción efectos perjudiciales de la fricción Lubricación lado punzón la chapa Mayor riesgo de rotura en Necks espesor Factores de influencia en la lubricación § Fuerza de embutido § Desgaste de la matriz § Huellas sobre las piezas § Adelgazamiento chapa § Necks (lado punzón) Facilita el deslizamiento de Reduce el Disminuye la embutibilidad § Velocidad del embutido y Reducción § Rugosidad superficial § Viscosidad § Resistencia de la película § Propiedades mecánicas § Composición química
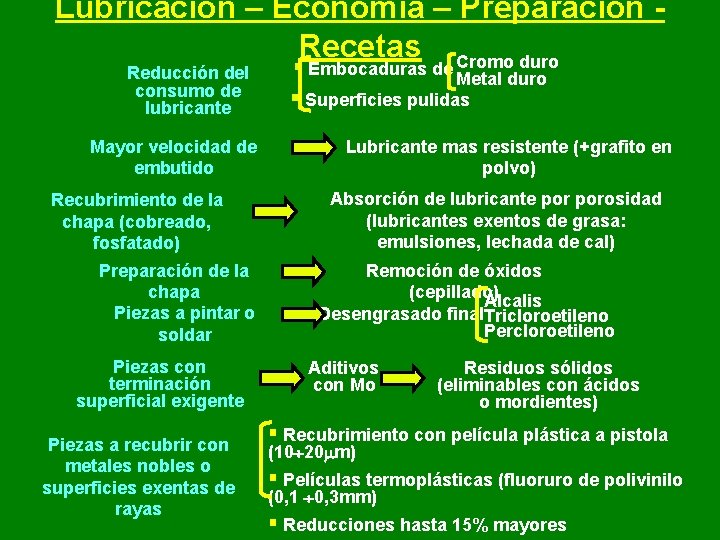
Lubricación – Economía – Preparación Recetas Cromo duro Reducción del consumo de lubricante Mayor velocidad de embutido Recubrimiento de la chapa (cobreado, fosfatado) Preparación de la chapa Piezas a pintar o soldar Piezas con terminación superficial exigente Piezas a recubrir con metales nobles o superficies exentas de rayas § Embocaduras de Metal duro § Superficies pulidas Lubricante mas resistente (+grafito en polvo) Absorción de lubricante porosidad (lubricantes exentos de grasa: emulsiones, lechada de cal) Remoción de óxidos (cepillado) Álcalis Desengrasado final. Tricloroetileno Percloroetileno Aditivos con Mo Residuos sólidos (eliminables con ácidos o mordientes) § Recubrimiento con película plástica a pistola (10 20 m) § Películas termoplásticas (fluoruro de polivinilo (0, 1 0, 3 mm) § Reducciones hasta 15% mayores
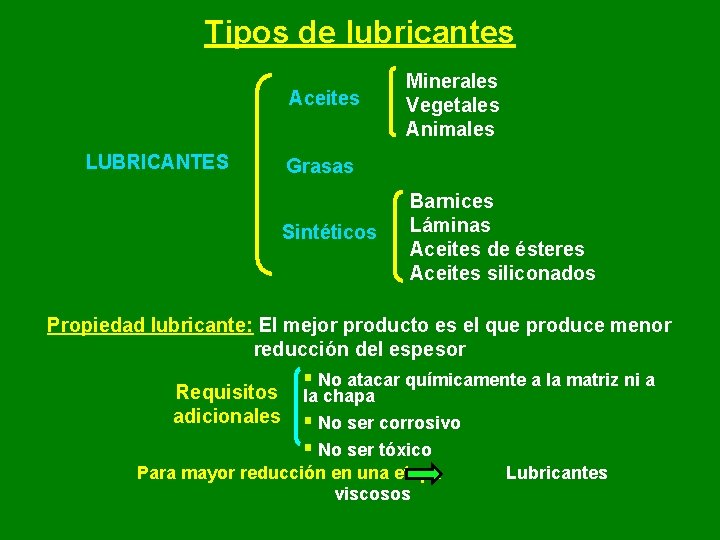
Tipos de lubricantes Aceites LUBRICANTES Minerales Vegetales Animales Grasas Sintéticos Barnices Láminas Aceites de ésteres Aceites siliconados Propiedad lubricante: El mejor producto es el que produce menor reducción del espesor Requisitos adicionales § No atacar químicamente a la matriz ni a la chapa § No ser corrosivo § No ser tóxico Para mayor reducción en una etapa viscosos Lubricantes
- Slides: 16