
Dugo cyklu produkcyjnego MARTA BOGDANCHUDY EMAIL m bogdanchudypo
Długość cyklu produkcyjnego MARTA BOGDAN-CHUDY EMAIL: m. bogdan-chudy@po. opole. pl
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWY Szeregowy przebieg występuje wówczas, gdy partia części znajdujących się w obróbce przekazywana jest w całości na następną operację dopiero po całkowitym zakończeniu wszystkich prac na operacji poprzedzającej. 2
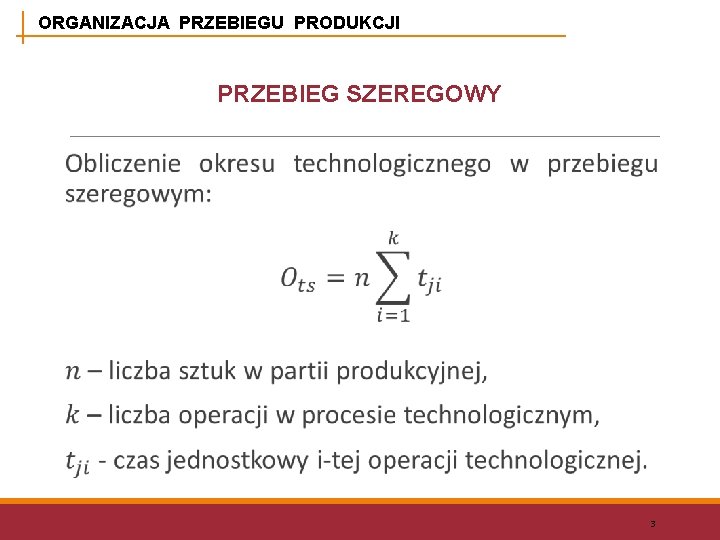
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWY 3
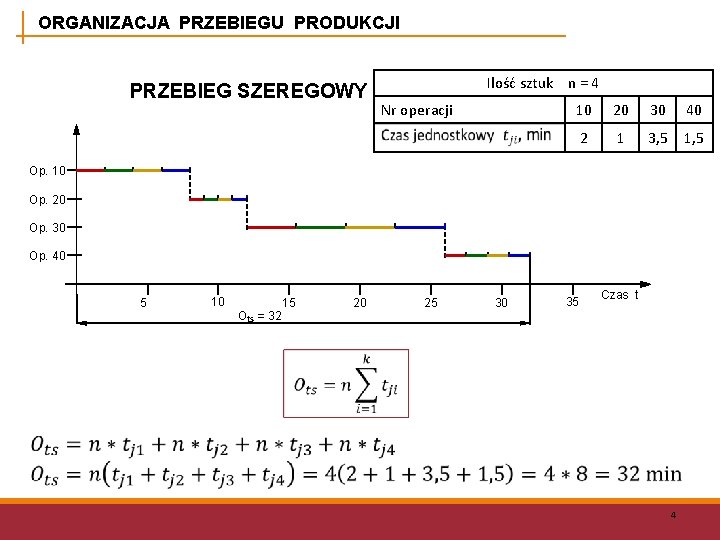
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWY Ilość sztuk n = 4 Nr operacji 10 20 30 40 2 1 3, 5 1, 5 Op. 10 Op. 20 Op. 30 Op. 40 5 10 15 20 25 30 35 Czas t Ots = 32 4
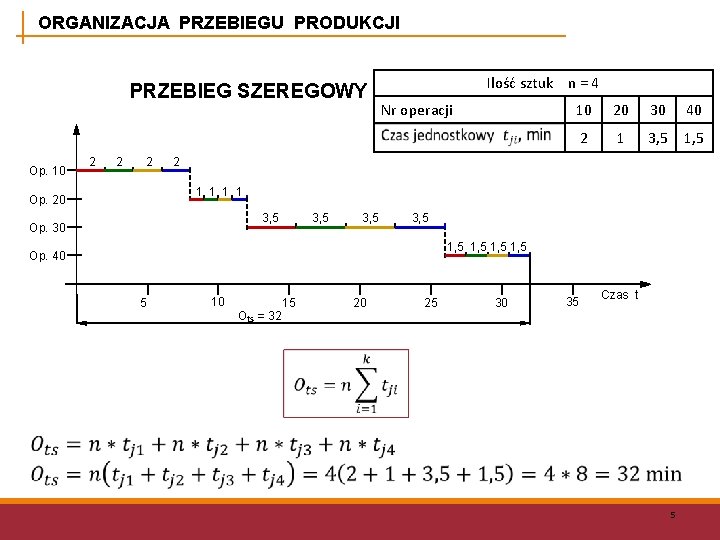
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWY Op. 10 Ilość sztuk n = 4 Nr operacji 10 20 30 40 2 1 3, 5 1, 5 2 2 1 1 Op. 20 3, 5 Op. 30 1, 5 Op. 40 5 10 15 20 25 30 35 Czas t Ots = 32 5
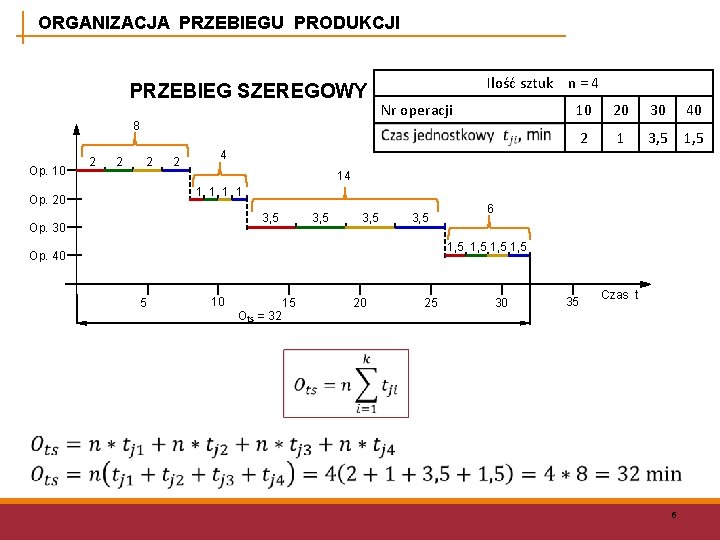
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWY Ilość sztuk n = 4 Nr operacji 8 Op. 10 2 2 10 20 30 40 2 1 3, 5 1, 5 4 14 1 1 Op. 20 3, 5 Op. 30 6 1, 5 Op. 40 5 10 15 20 25 30 35 Czas t Ots = 32 6
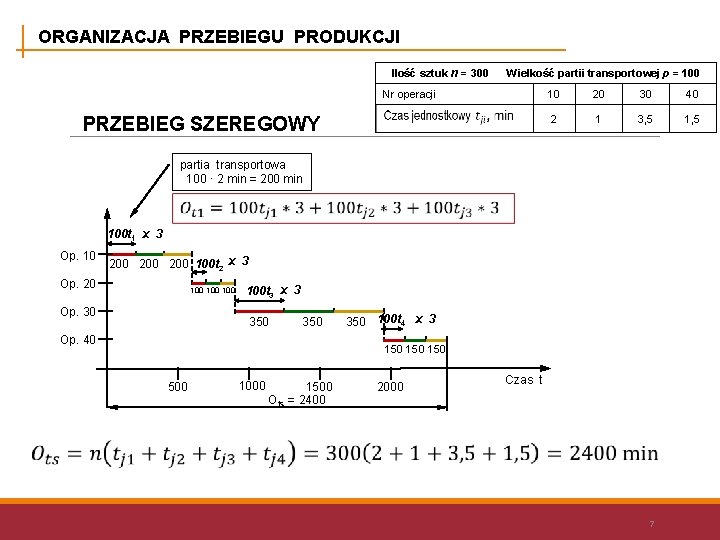
ORGANIZACJA PRZEBIEGU PRODUKCJI Ilość sztuk n = 300 Wielkość partii transportowej p = 100 Nr operacji PRZEBIEG SZEREGOWY 10 20 30 40 2 1 3, 5 1, 5 partia transportowa 100 · 2 min = 200 min 100 t 1 x 3 Op. 10 200 100 t 2 x 3 Op. 20 100 100 Op. 30 100 t 3 x 3 350 100 t 4 x 3 Op. 40 150 150 500 1000 1500 Ots = 2400 2000 Czas t 7
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG RÓWNOLEGŁY Równoległy przebieg charakteryzuje się tym, że partie transportowe przekazywane są na następną operację natychmiast po zakończeniu operacji poprzedniej. Jeżeli wielkość czasów jednostkowych poszczególnych operacji jest różna to wystąpi pełne obciążenie stanowisk wykonujących najbardziej czasochłonną operację, natomiast przy operacjach mniej pracochłonnych występować będą przerwy. 8
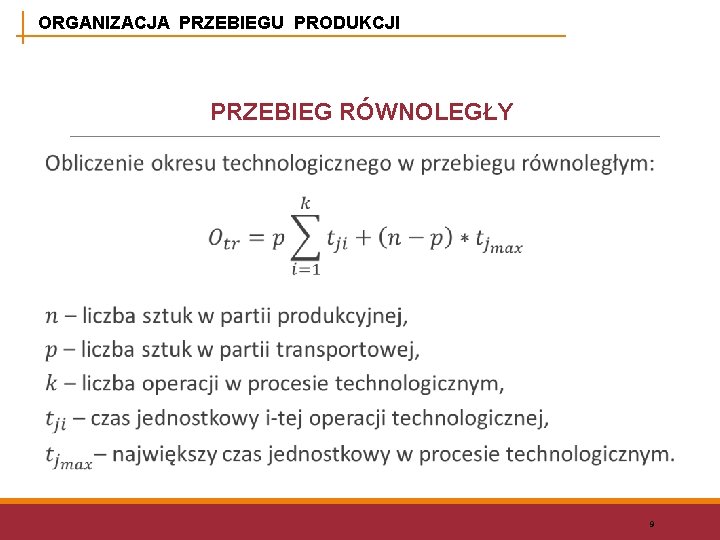
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG RÓWNOLEGŁY 9
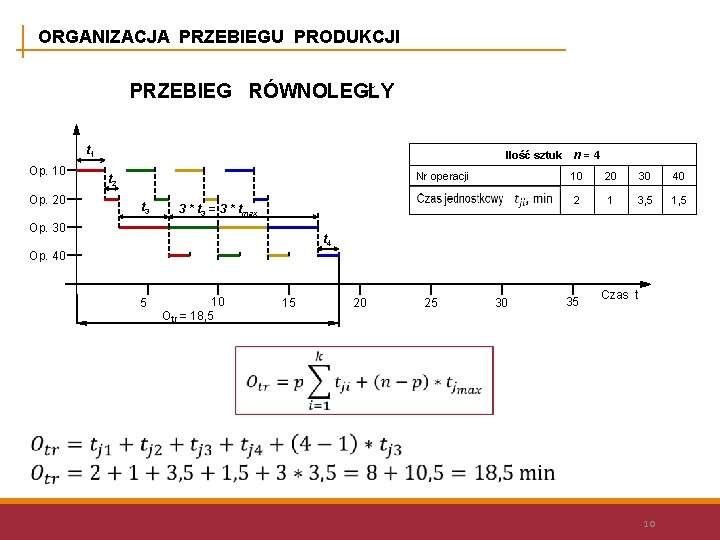
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG RÓWNOLEGŁY t 1 Op. 10 Op. 20 Ilość sztuk Nr operacji t 2 t 3 3 * t 3 = 3 * tmax Op. 30 n=4 10 20 30 40 2 1 3, 5 1, 5 t 4 Op. 40 5 10 Otr = 18, 5 15 20 25 30 35 Czas t 10
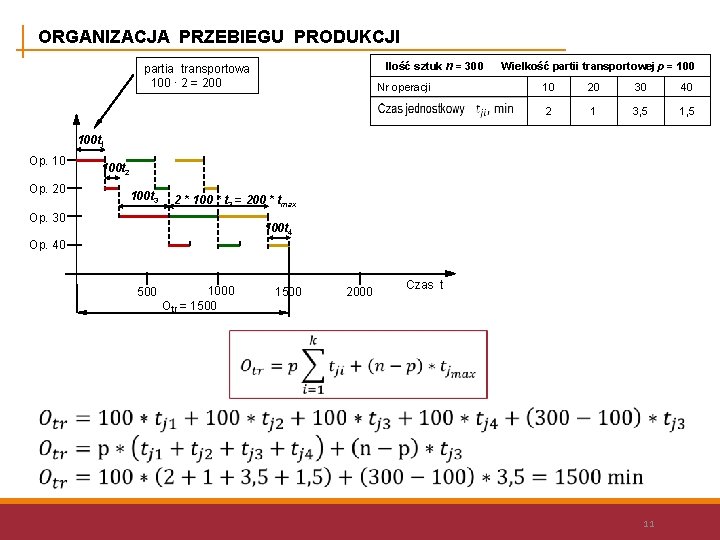
ORGANIZACJA PRZEBIEGU PRODUKCJI Ilość sztuk n = 300 partia transportowa 100 · 2 = 200 Nr operacji Wielkość partii transportowej p = 100 10 20 30 40 2 1 3, 5 100 t 1 Op. 10 Op. 20 100 t 2 100 t 3 2 * 100 * t 3 = 200 * tmax Op. 30 100 t 4 Op. 40 500 1000 Otr = 1500 2000 Czas t 11
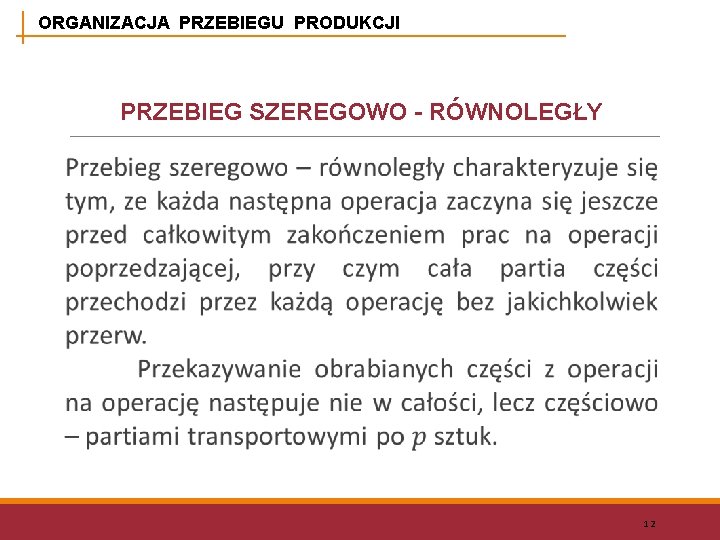
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWO - RÓWNOLEGŁY 12
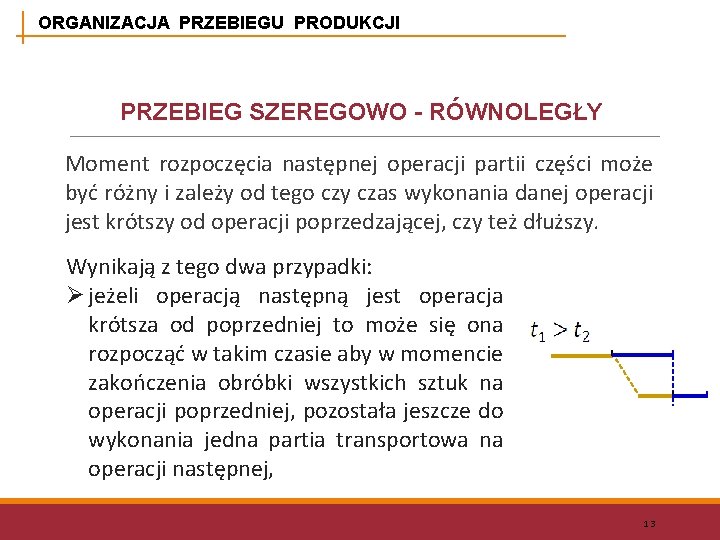
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWO - RÓWNOLEGŁY Moment rozpoczęcia następnej operacji partii części może być różny i zależy od tego czy czas wykonania danej operacji jest krótszy od operacji poprzedzającej, czy też dłuższy. Wynikają z tego dwa przypadki: Ø jeżeli operacją następną jest operacja krótsza od poprzedniej to może się ona rozpocząć w takim czasie aby w momencie zakończenia obróbki wszystkich sztuk na operacji poprzedniej, pozostała jeszcze do wykonania jedna partia transportowa na operacji następnej, 13
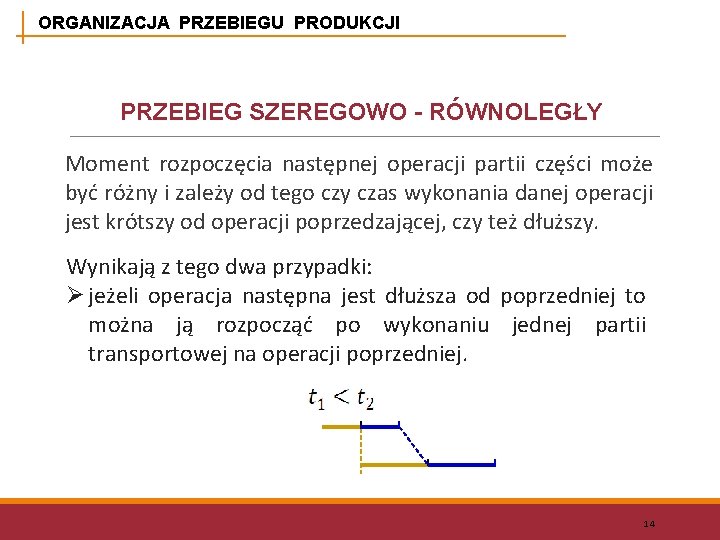
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWO - RÓWNOLEGŁY Moment rozpoczęcia następnej operacji partii części może być różny i zależy od tego czy czas wykonania danej operacji jest krótszy od operacji poprzedzającej, czy też dłuższy. Wynikają z tego dwa przypadki: Ø jeżeli operacja następna jest dłuższa od poprzedniej to można ją rozpocząć po wykonaniu jednej partii transportowej na operacji poprzedniej. 14
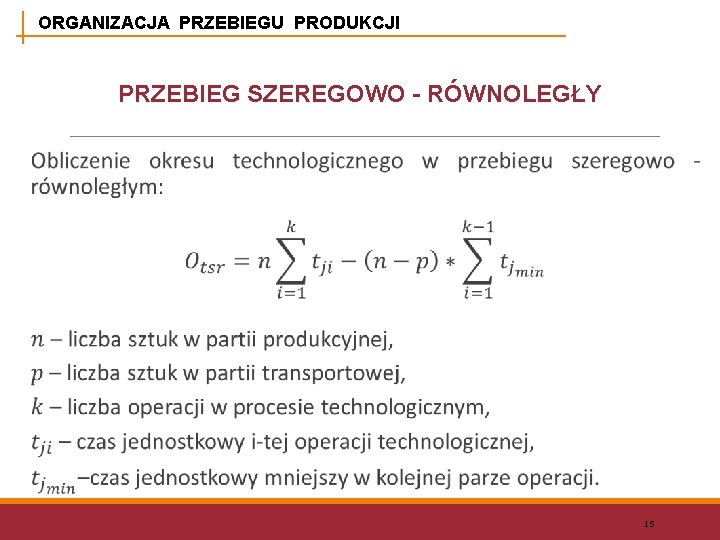
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWO - RÓWNOLEGŁY 15
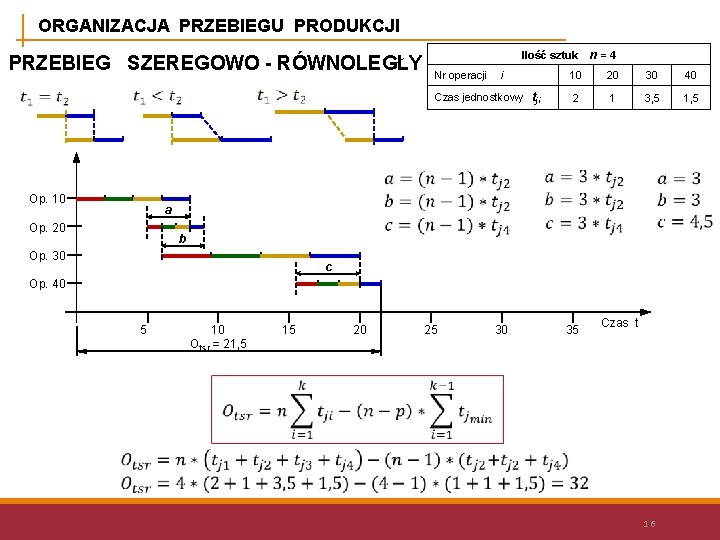
ORGANIZACJA PRZEBIEGU PRODUKCJI PRZEBIEG SZEREGOWO - RÓWNOLEGŁY Ilość sztuk Nr operacji i 10 20 30 40 Czas jednostkowy tji 2 1 3, 5 1, 5 Op. 10 n=4 a Op. 20 b Op. 30 c Op. 40 5 10 Otsr = 21, 5 15 20 25 30 35 Czas t 16
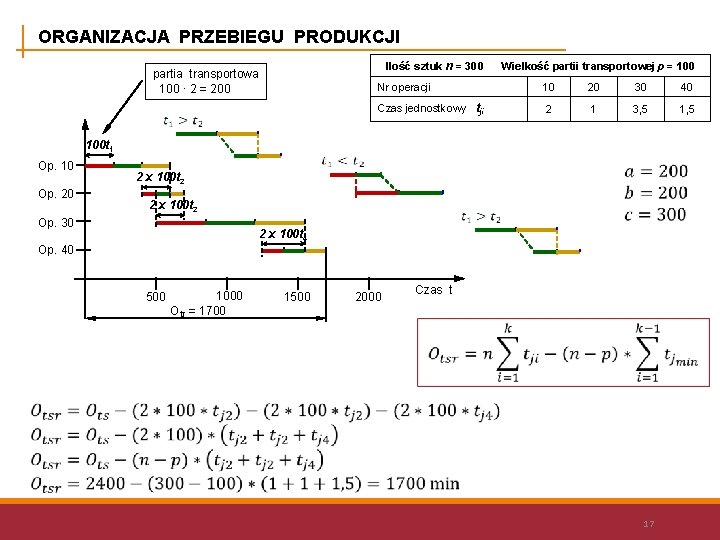
ORGANIZACJA PRZEBIEGU PRODUKCJI Ilość sztuk n = 300 partia transportowa 100 · 2 = 200 Wielkość partii transportowej p = 100 Nr operacji 10 20 30 40 Czas jednostkowy tji 2 1 3, 5 100 t 1 Op. 10 Op. 20 2 x 100 t 2 Op. 30 2 x 100 t 4 Op. 40 500 1000 Otr = 1700 1500 2000 Czas t 17
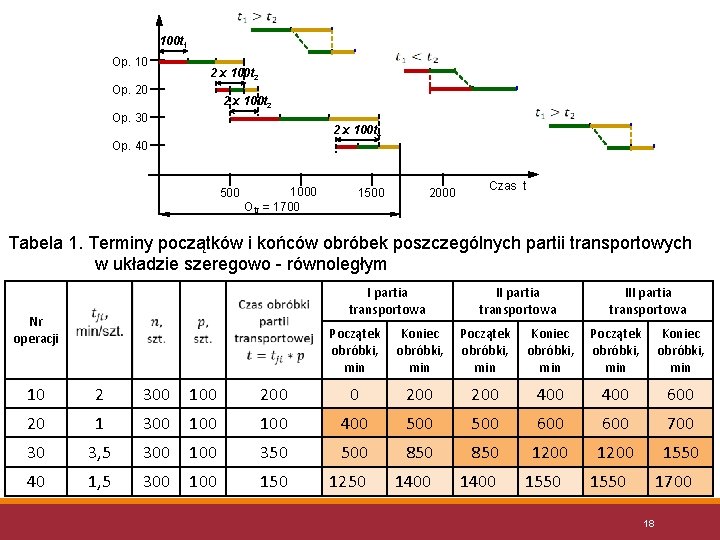
100 t 1 Op. 10 2 x 100 t 2 Op. 20 2 x 100 t 2 Op. 30 2 x 100 t 4 Op. 40 500 1000 Otr = 1700 1500 2000 Czas t Tabela 1. Terminy początków i końców obróbek poszczególnych partii transportowych w układzie szeregowo - równoległym I partia transportowa Nr operacji II partia transportowa III partia transportowa Początek Koniec obróbki, obróbki, min min min 10 2 300 100 200 200 400 600 20 1 300 100 400 500 600 700 30 3, 5 300 100 350 500 850 1200 1550 40 1, 5 300 150 1250 1400 1550 1700 18
ZADANIA 19
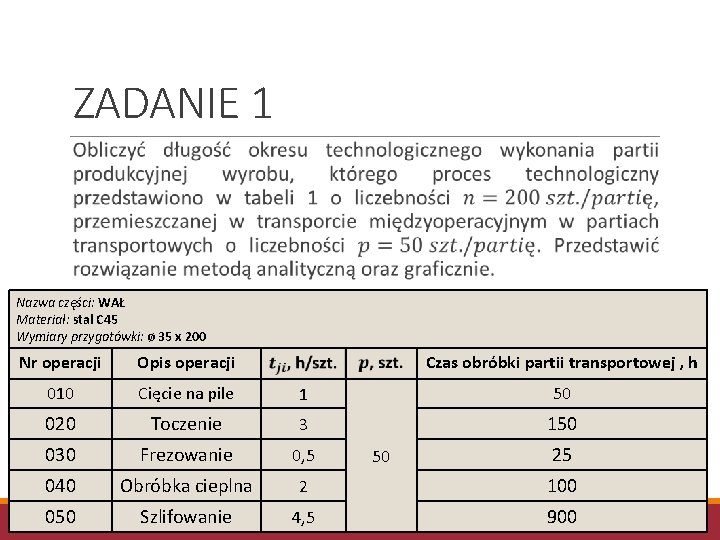
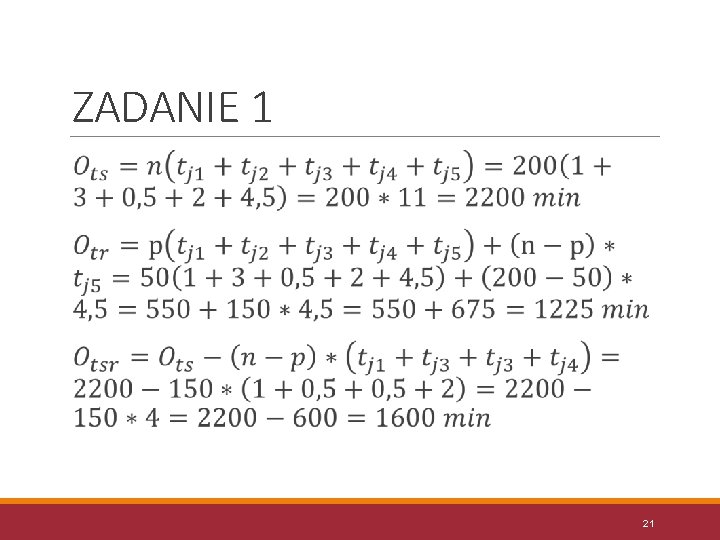
ZADANIE 1 Nazwa części: WAŁ Materiał: stal C 45 Wymiary przygotówki: ø 35 x 200 Nr operacji Opis operacji Czas obróbki partii transportowej , h 010 Cięcie na pile 1 50 020 Toczenie 3 150 030 Frezowanie 0, 5 040 Obróbka cieplna 2 100 050 Szlifowanie 4, 5 900 50 25 20
ZADANIE 1 21
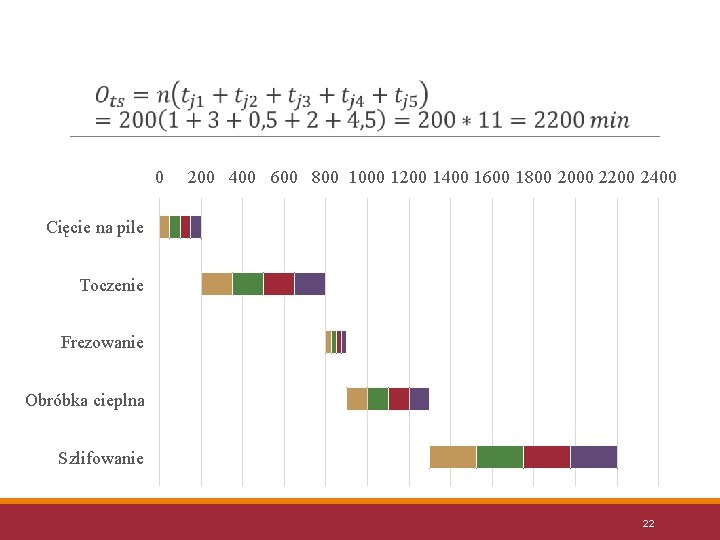
0 200 400 600 800 1000 1200 1400 1600 1800 2000 2200 2400 Cięcie na pile Toczenie Frezowanie Obróbka cieplna Szlifowanie 22
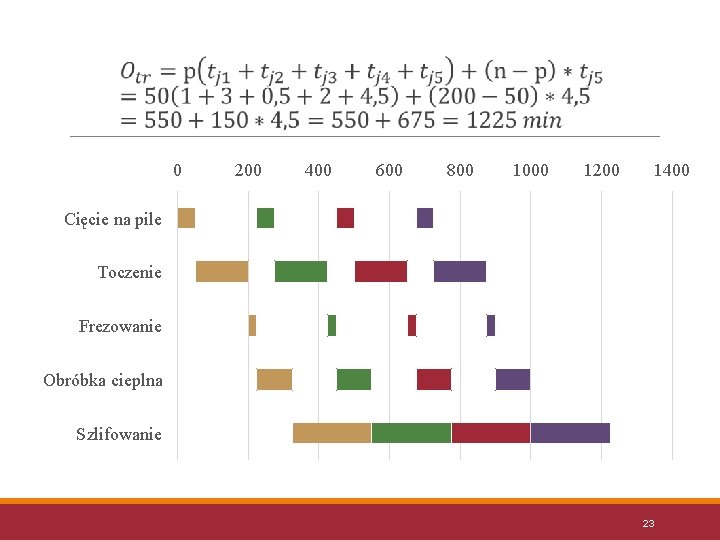
0 200 400 600 800 1000 1200 1400 Cięcie na pile Toczenie Frezowanie Obróbka cieplna Szlifowanie 23
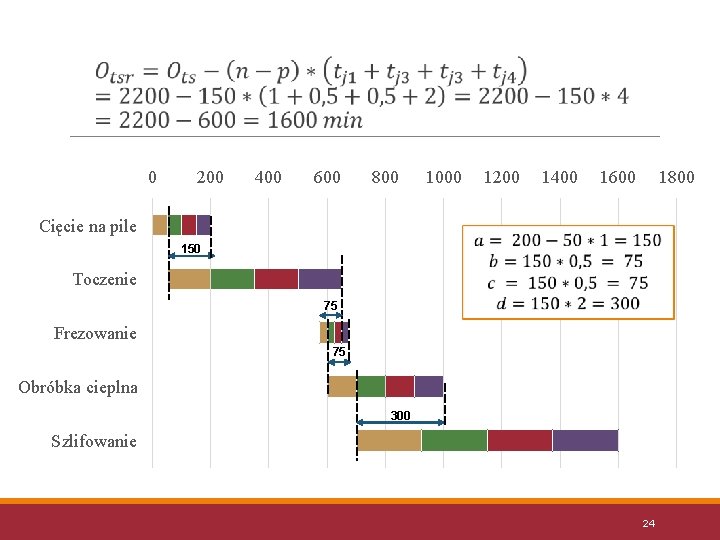
0 200 400 600 800 Cięcie na pile 1000 1200 1400 1600 1800 150 Toczenie 75 Frezowanie 75 Obróbka cieplna 300 Szlifowanie 24
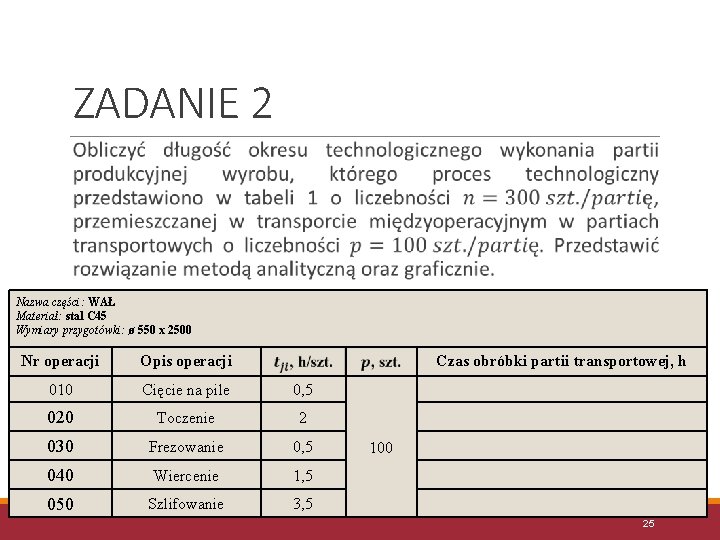
ZADANIE 2 Nazwa części: WAŁ Materiał: stal C 45 Wymiary przygotówki: ø 550 x 2500 Nr operacji Opis operacji Czas obróbki partii transportowej, h 010 Cięcie na pile 0, 5 020 Toczenie 2 030 Frezowanie 0, 5 040 Wiercenie 1, 5 050 Szlifowanie 3, 5 100 25
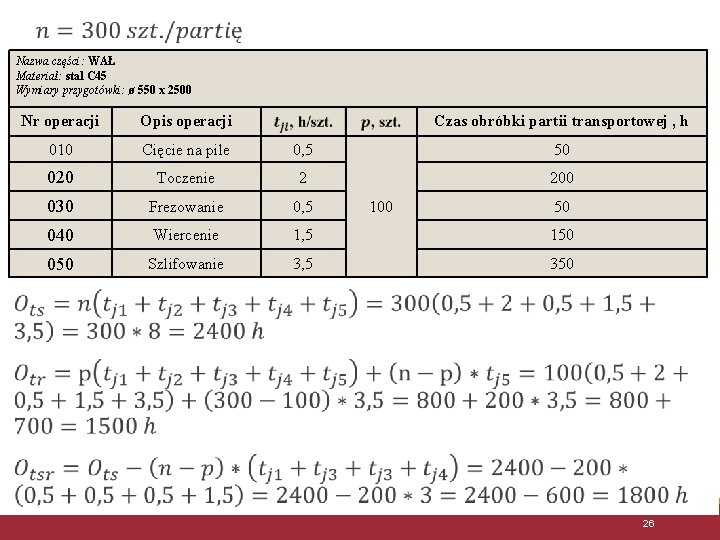
Nazwa części: WAŁ Materiał: stal C 45 Wymiary przygotówki: ø 550 x 2500 Nr operacji Opis operacji Czas obróbki partii transportowej , h 010 Cięcie na pile 0, 5 50 020 Toczenie 2 200 030 Frezowanie 0, 5 040 Wiercenie 1, 5 150 050 Szlifowanie 3, 5 350 100 50 26
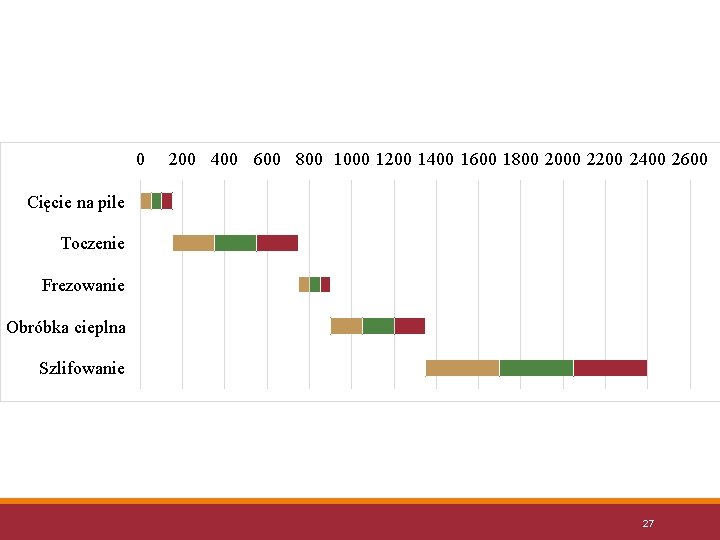
0 200 400 600 800 1000 1200 1400 1600 1800 2000 2200 2400 2600 Cięcie na pile Toczenie Frezowanie Obróbka cieplna Szlifowanie 27
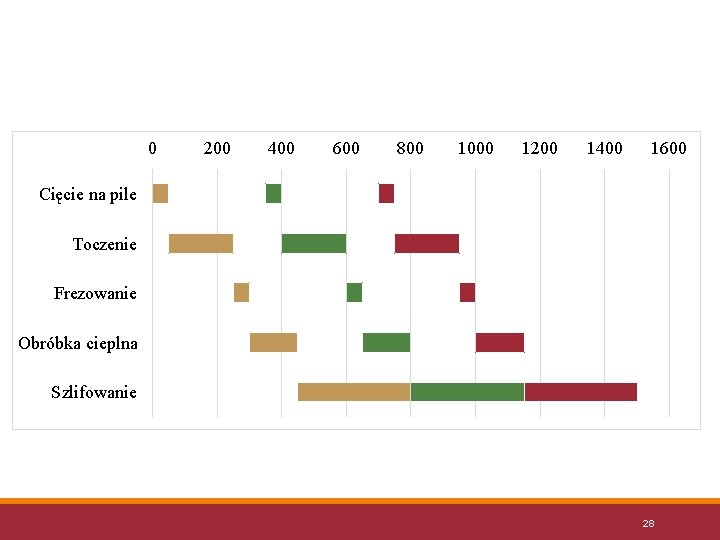
0 200 400 600 800 1000 1200 1400 1600 Cięcie na pile Toczenie Frezowanie Obróbka cieplna Szlifowanie 28
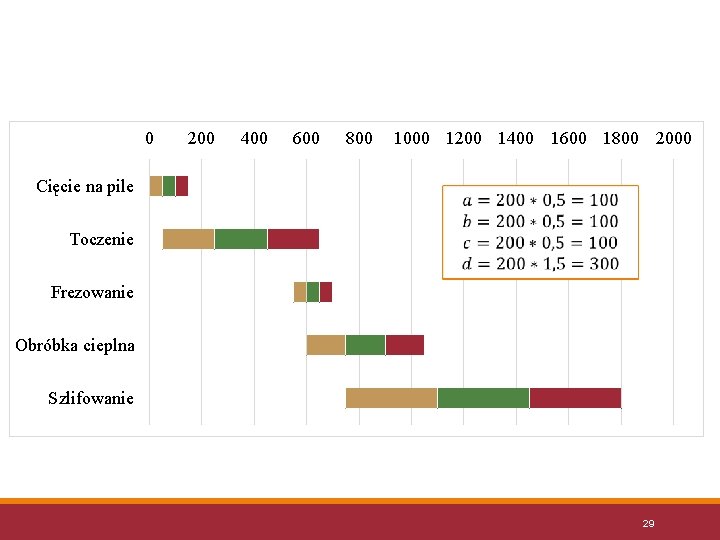
0 Cięcie na pile 200 400 600 800 1000 1200 1400 1600 1800 2000 Toczenie Frezowanie Obróbka cieplna Szlifowanie 29
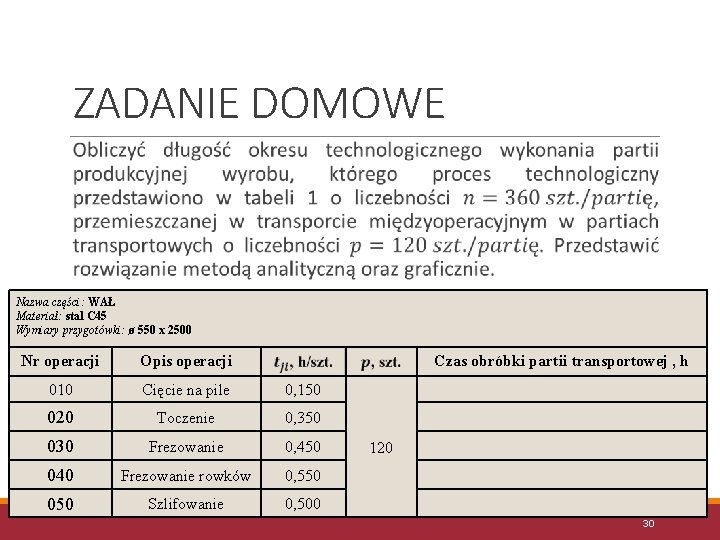
ZADANIE DOMOWE Nazwa części: WAŁ Materiał: stal C 45 Wymiary przygotówki: ø 550 x 2500 Nr operacji Opis operacji Czas obróbki partii transportowej , h 010 Cięcie na pile 0, 150 020 Toczenie 0, 350 030 Frezowanie 0, 450 040 Frezowanie rowków 0, 550 050 Szlifowanie 0, 500 120 30
- Slides: 30