
DTB TECHNOLOGIE OBRBN stav strojrensk technologie Odbor technologie
DTB TECHNOLOGIE OBRÁBĚNÍ Ústav strojírenské technologie Odbor technologie obrábění Ředitel ústavu: Prof. Ing. Miroslav Píška, CSc. Přednášky: Doc. Ing. Jaroslav Prokop, CSc. Studijní materiály: §KOCMAN, K. A PROKOP, J. Technologie obrábění. §HUMÁR, A. Technologie I. Technologie obrábění - 1. část , 2. část. Studijní opory. Sylaby PDF.
DTB - Technologie obrábění - přednášky 1. Základní terminologie obrábění. Teoretické základy obrábění. 2. Fyzikální základy procesu řezání – tvorba třísky, tvorba povrchů. 3. Nástrojové materiály – oceli, slinuté karbidy, keramika, diamant, atd. 4. Silová analýza, teplo, zbytková napjatost a další průvodní jevy řezného procesu. 5. Základy soustružení – vnější a vnitřní plochy 6. Základy frézování – frézování rovinné, do rohu, drážkovací, kopírovací, speciální. 7. Vrtání, vyvrtávání, vyhrubování, vystružování.
8. Dokončovací metody obrábění, vybrané nekonvenční metody obrábění. 9. Obráběcí stroje pro sériovou a hromadnou výrobu, CNC obrábění. 10. Ekonomika obrábění, produktivita a hospodárnost obrábění. 11. Vybrané metody výroby ozubených kol. Rapid prototyping. 12. Speciální metody obrábění – HSM/HSC. 13. Teoretické základy řízení technologického a montážního procesu, TPV.
ZÁKLADNÍ TERMINOLOGIE OBRÁBĚNÍ TEORETICKÉ ZÁKLADY OBRÁBĚNÍ • Obráběcí proces - integrální složka výrobního procesu • Obráběcí systém - obráběcí stroj, řezný nástroj, obráběcí prostředí • Obrobek - objekt obráběcího procesu
1 Technologické charakteristiky obráběcího procesu Řezný proces – oddělování materiálu obrobku břitem nástroje § Kontinuální § Diskontinuální § Cyklický
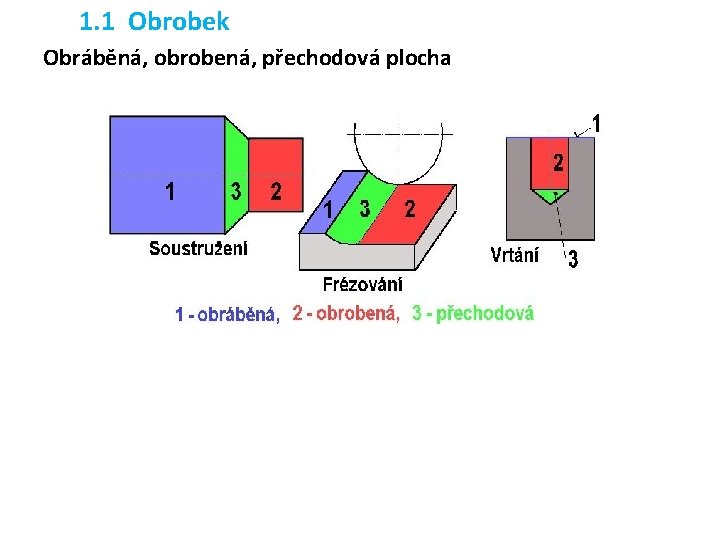
1. 1 Obrobek Obráběná, obrobená, přechodová plocha
• Identifikace obrobené plochy – úchylka rozměru, úchylka tvaru, úchylka polohy, struktura povrchu, vlastnosti povrchové vrstvy • Parametry obrobené plochy = f (technologické faktory) - souvisí s charakteristikami obráběcího systému • Technologické vlivy na parametry obrobené plochy - systematicky konstantní - systematicky proměnné - náhodné
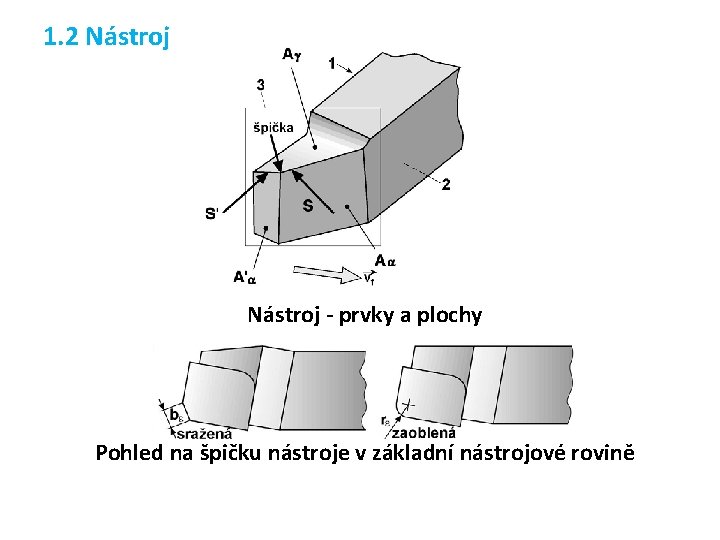
1. 2 Nástroj - prvky a plochy Pohled na špičku nástroje v základní nástrojové rovině
• Interakce nástroje s obrobkem – realizace řezného procesu • Prvky nástroje – těleso, stopka, upínací díra, osa, řezná část • Plochy nástroje – čelo Aγ. redukované čelo, lamač třísky, hřbet Aα • Ostří nástroje – nástrojové hlavní ostří S, nástrojové vedlejší ostří S´, pracovní hlavní ostří Se, pracovní vedlejší ostří S´e • Rozměry ostří – poloměr špičky rε, délka sražené špičky bε, šířka fazetky na hlavním čele bλ, šířka fazetky na vedlejším čele b’λ, šířka fazetky na vedlejším hřbetu b’α • Špička – spojnice hlavního a vedlejšího ostří
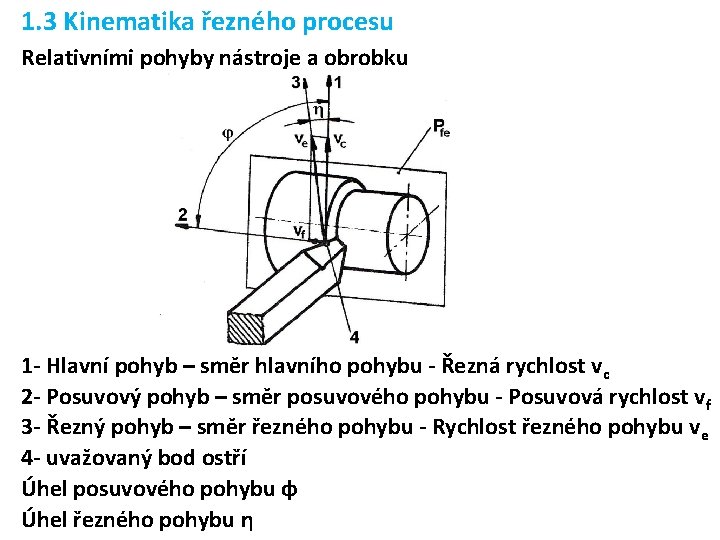
1. 3 Kinematika řezného procesu Relativními pohyby nástroje a obrobku 1 - Hlavní pohyb – směr hlavního pohybu - Řezná rychlost vc 2 - Posuvový pohyb – směr posuvového pohybu - Posuvová rychlost vf 3 - Řezný pohyb – směr řezného pohybu - Rychlost řezného pohybu v e 4 - uvažovaný bod ostří Úhel posuvového pohybu φ Úhel řezného pohybu η
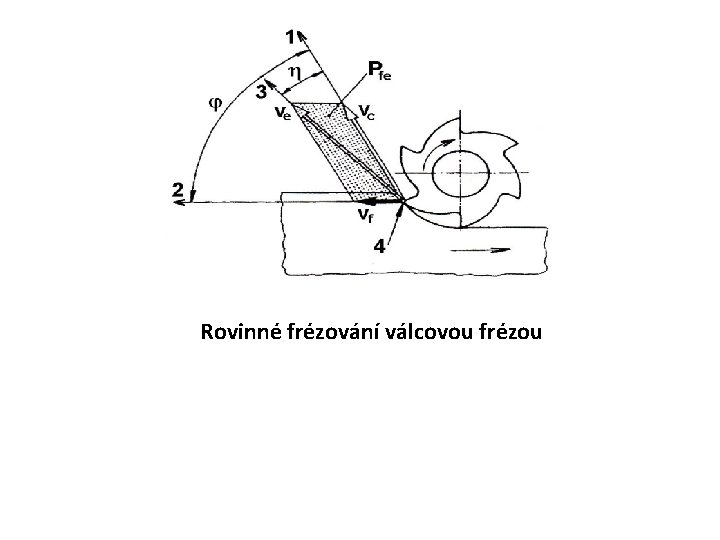
Rovinné frézování válcovou frézou
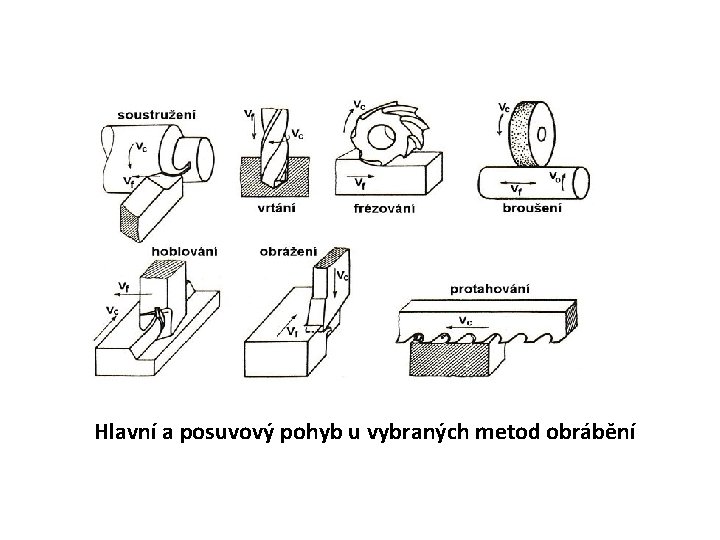
Hlavní a posuvový pohyb u vybraných metod obrábění
2 Souřadnicové soustavy nástroje Pro jednoznačnou identifikaci řezné části nástroje se definuje nástrojová a pracovní soustava 2. 1 Nástrojová souřadnicová soustava Geometrie řezné části nástroje se definuje ve statickém pojetí – uplatní se zejména při konstrukci, výrobě, kontrole a ostření
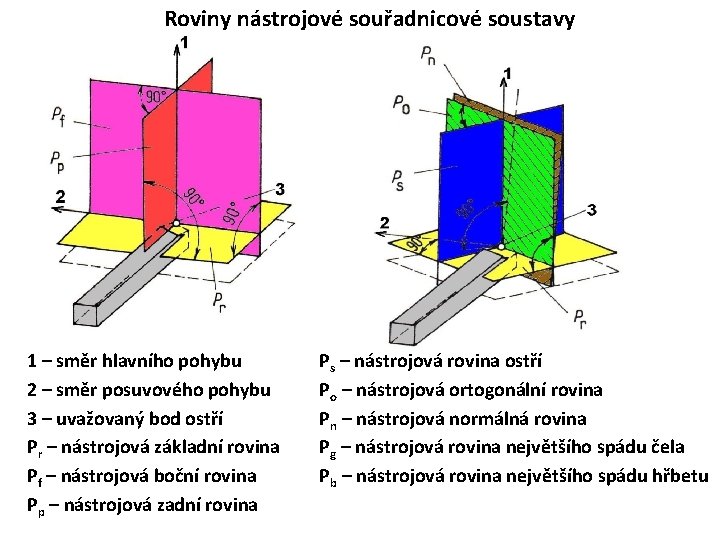
Roviny nástrojové souřadnicové soustavy 1 – směr hlavního pohybu 2 – směr posuvového pohybu 3 – uvažovaný bod ostří Pr – nástrojová základní rovina Pf – nástrojová boční rovina Pp – nástrojová zadní rovina Ps – nástrojová rovina ostří Po – nástrojová ortogonální rovina Pn – nástrojová normálná rovina Pg – nástrojová rovina největšího spádu čela Pb – nástrojová rovina největšího spádu hřbetu
2. 2 Pracovní souřadnicová soustava V pracovní (efektivní, kinetické) souřadnicové soustavě se identifikují parametry řezné části nástroje v procesu řezání.
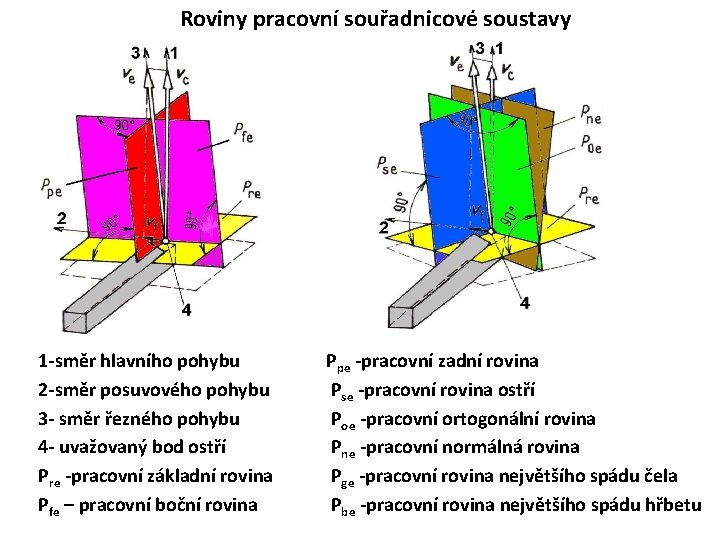
Roviny pracovní souřadnicové soustavy 1 -směr hlavního pohybu 2 -směr posuvového pohybu 3 - směr řezného pohybu 4 - uvažovaný bod ostří Pre -pracovní základní rovina Pfe – pracovní boční rovina Ppe -pracovní zadní rovina Pse -pracovní rovina ostří Poe -pracovní ortogonální rovina Pne -pracovní normálná rovina Pge -pracovní rovina největšího spádu čela Pbe -pracovní rovina největšího spádu hřbetu
3 Nástrojové a pracovní úhly • Identifikace polohy ostří, čela a hřbetu v nástrojové a pracovní souřadnicové soustavě. • Obecné definice jsou konkretizovány pro pravý ubírací soustružnický nůž.
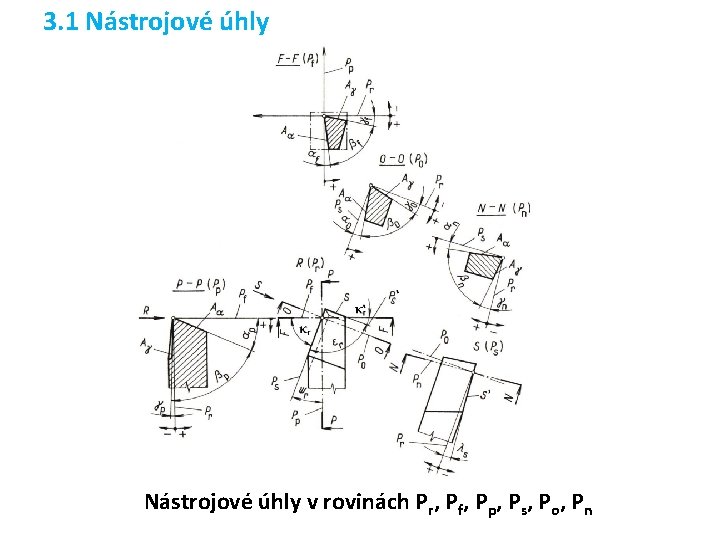
3. 1 Nástrojové úhly v rovinách Pr, Pf, Pp, Ps, Po, Pn
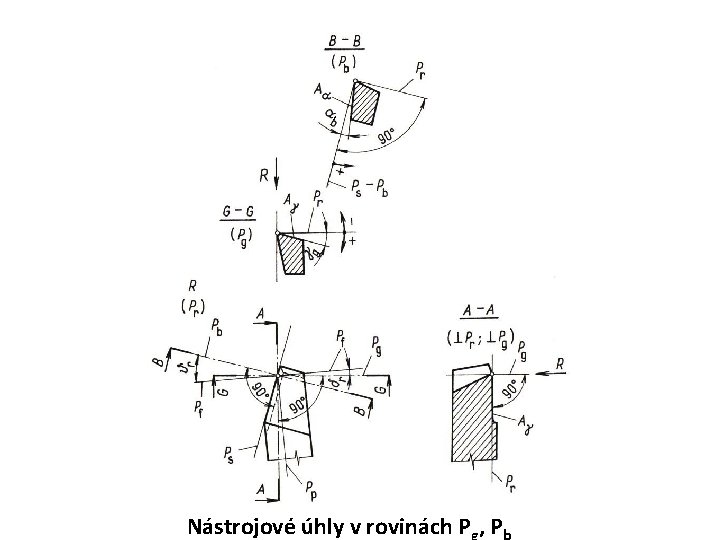
Nástrojové úhly v rovinách P , P
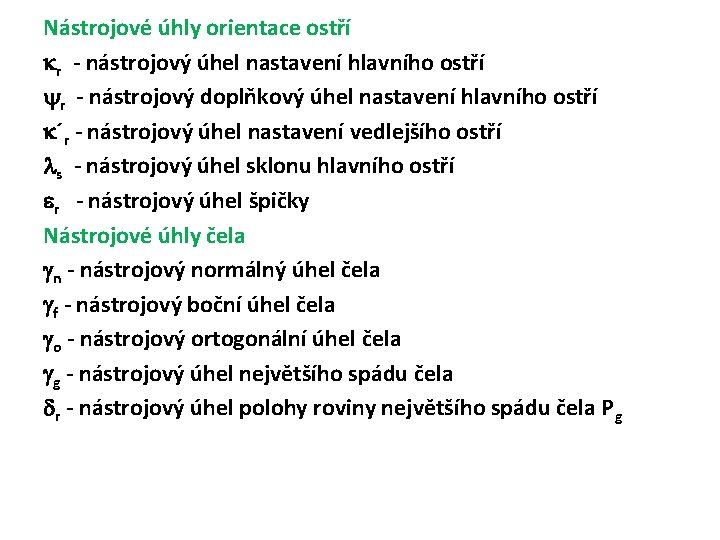
Nástrojové úhly orientace ostří r - nástrojový úhel nastavení hlavního ostří r - nástrojový doplňkový úhel nastavení hlavního ostří ´r - nástrojový úhel nastavení vedlejšího ostří s - nástrojový úhel sklonu hlavního ostří r - nástrojový úhel špičky Nástrojové úhly čela n - nástrojový normálný úhel čela f - nástrojový boční úhel čela o - nástrojový ortogonální úhel čela g - nástrojový úhel největšího spádu čela r - nástrojový úhel polohy roviny největšího spádu čela Pg
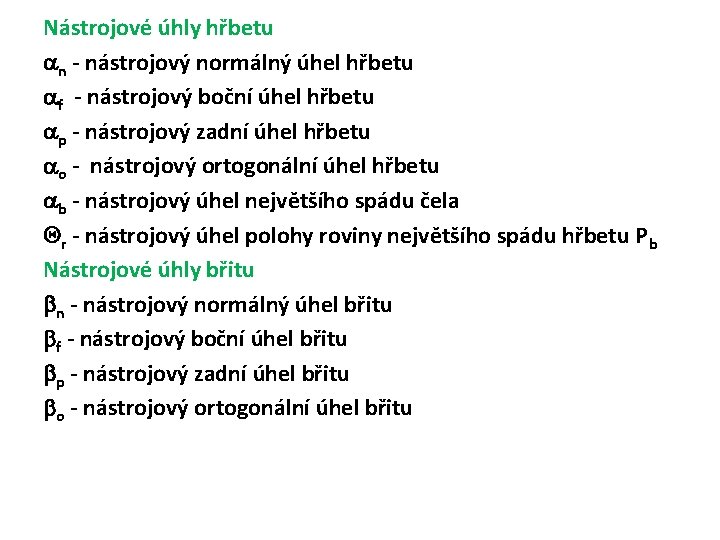
Nástrojové úhly hřbetu n - nástrojový normálný úhel hřbetu f - nástrojový boční úhel hřbetu p - nástrojový zadní úhel hřbetu o - nástrojový ortogonální úhel hřbetu b - nástrojový úhel největšího spádu čela r - nástrojový úhel polohy roviny největšího spádu hřbetu Pb Nástrojové úhly břitu n - nástrojový normálný úhel břitu f - nástrojový boční úhel břitu p - nástrojový zadní úhel břitu o - nástrojový ortogonální úhel břitu
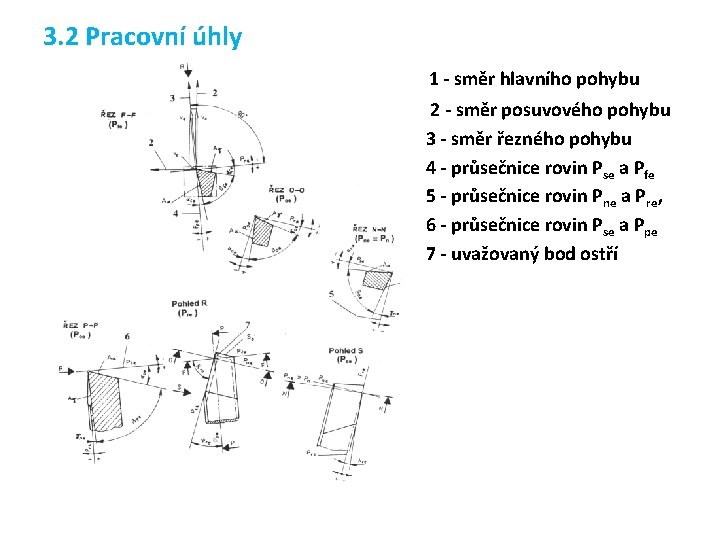
3. 2 Pracovní úhly 1 - směr hlavního pohybu 2 - směr posuvového pohybu 3 - směr řezného pohybu 4 - průsečnice rovin Pse a Pfe 5 - průsečnice rovin Pne a Pre, 6 - průsečnice rovin Pse a Ppe 7 - uvažovaný bod ostří
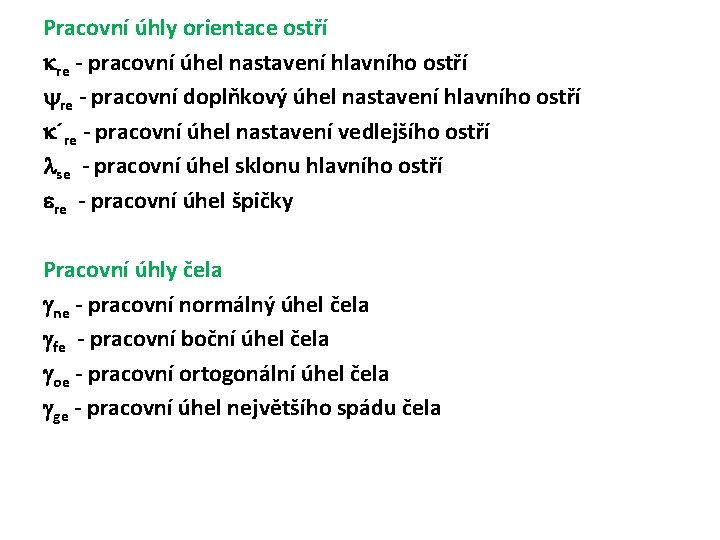
Pracovní úhly orientace ostří re - pracovní úhel nastavení hlavního ostří re - pracovní doplňkový úhel nastavení hlavního ostří ´re - pracovní úhel nastavení vedlejšího ostří se - pracovní úhel sklonu hlavního ostří re - pracovní úhel špičky Pracovní úhly čela ne - pracovní normálný úhel čela fe - pracovní boční úhel čela oe - pracovní ortogonální úhel čela ge - pracovní úhel největšího spádu čela
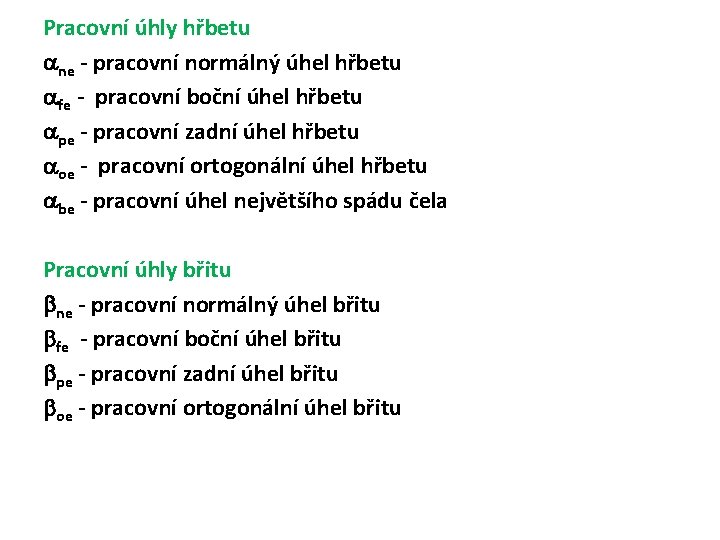
Pracovní úhly hřbetu ne - pracovní normálný úhel hřbetu fe - pracovní boční úhel hřbetu pe - pracovní zadní úhel hřbetu oe - pracovní ortogonální úhel hřbetu be - pracovní úhel největšího spádu čela Pracovní úhly břitu ne - pracovní normálný úhel břitu fe - pracovní boční úhel břitu pe - pracovní zadní úhel břitu oe - pracovní ortogonální úhel břitu
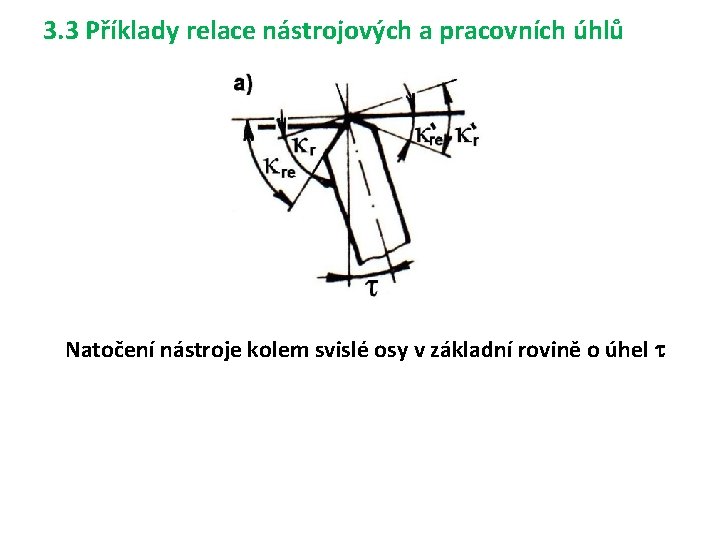
3. 3 Příklady relace nástrojových a pracovních úhlů Natočení nástroje kolem svislé osy v základní rovině o úhel
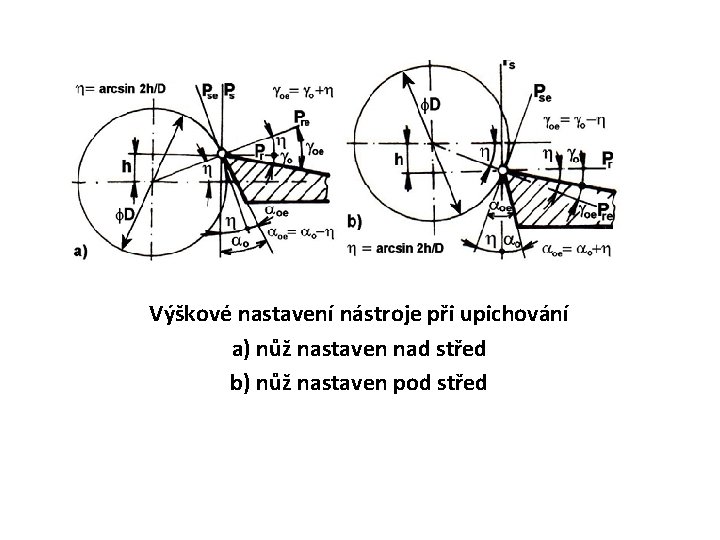
Výškové nastavení nástroje při upichování a) nůž nastaven nad střed b) nůž nastaven pod střed
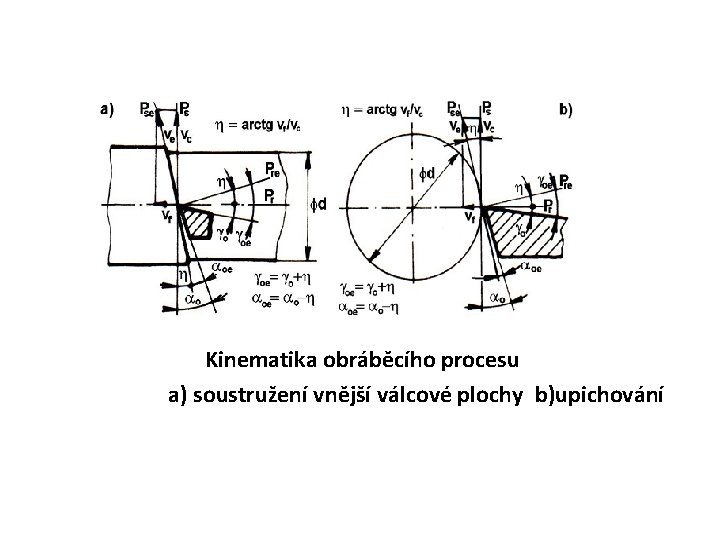
Kinematika obráběcího procesu a) soustružení vnější válcové plochy b)upichování
4 Břitové diagramy Znázorňují vzájemné závislosti nástrojových úhlů. Konstrukce vychází z příslušných pravidel deskriptivní geometrie. 4. 1 Břitový diagram čela Výchozí parametry r – nástrojový úhel nastavení hlavního ostří s – nástrojový úhel sklonu hlavního ostří o – nástrojový ortogonální úhel čela Stanovené parametry f – nástrojový boční úhel čela p - nástrojový zadní úhel čela g - nástrojový úhel největšího spádu čela - korigovaný úhel nastavení čela
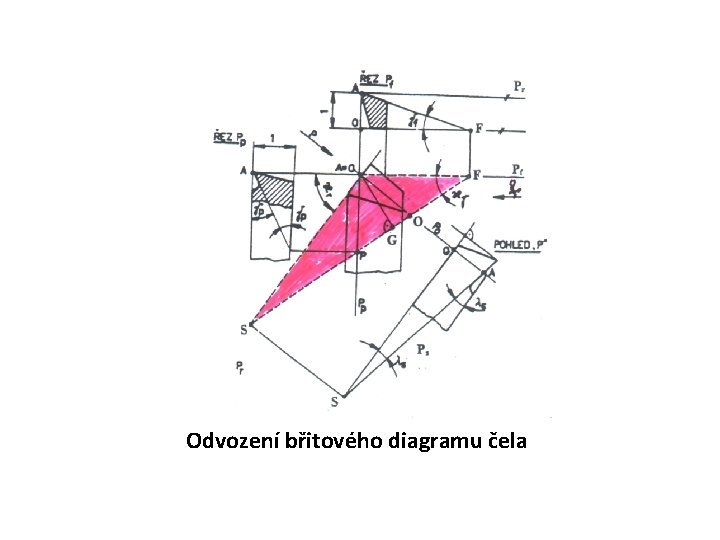
Odvození břitového diagramu čela
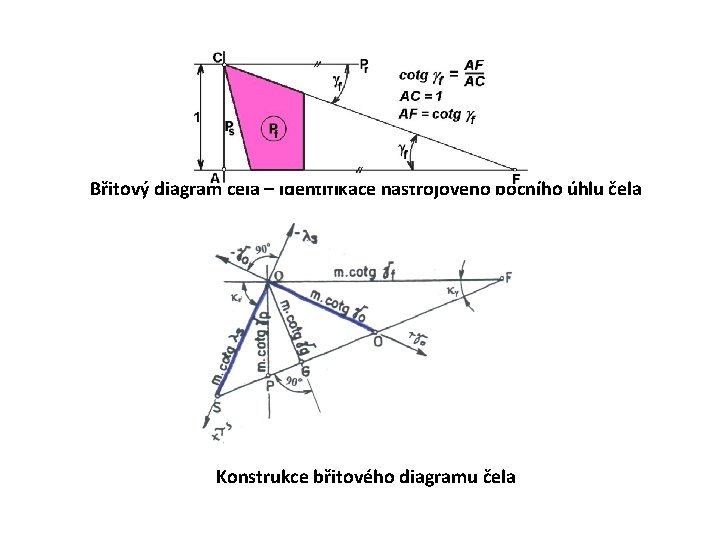
Břitový diagram čela – identifikace nástrojového bočního úhlu čela Konstrukce břitového diagramu čela
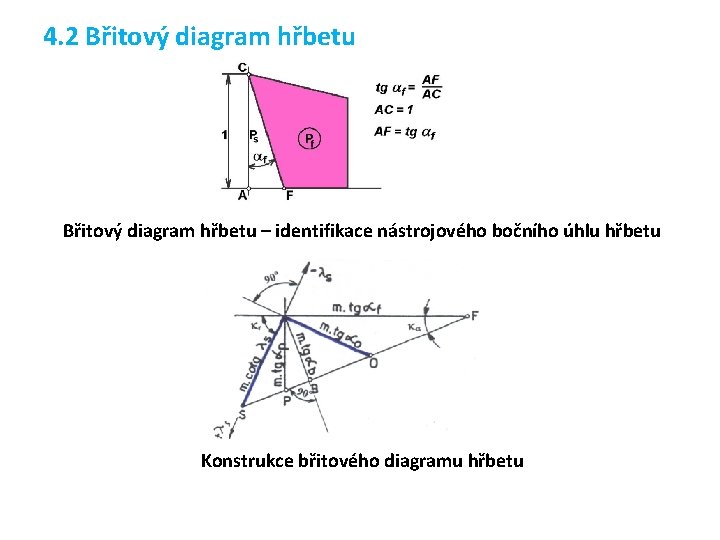
4. 2 Břitový diagram hřbetu – identifikace nástrojového bočního úhlu hřbetu Konstrukce břitového diagramu hřbetu
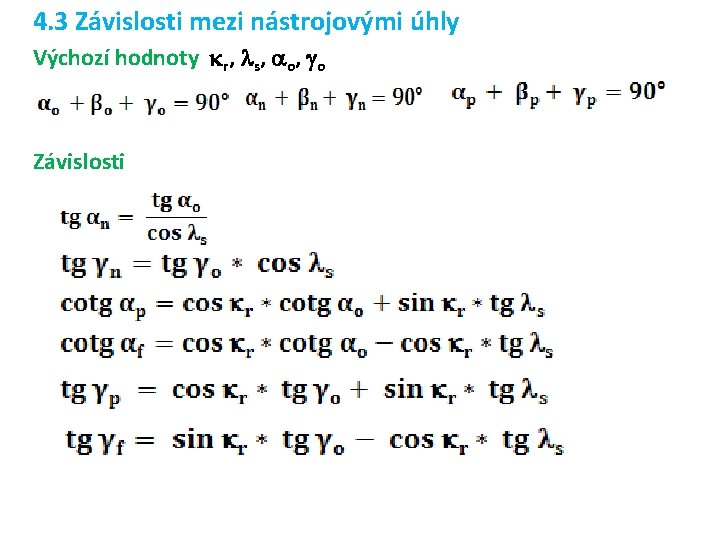
4. 3 Závislosti mezi nástrojovými úhly Výchozí hodnoty r, s, o Závislosti
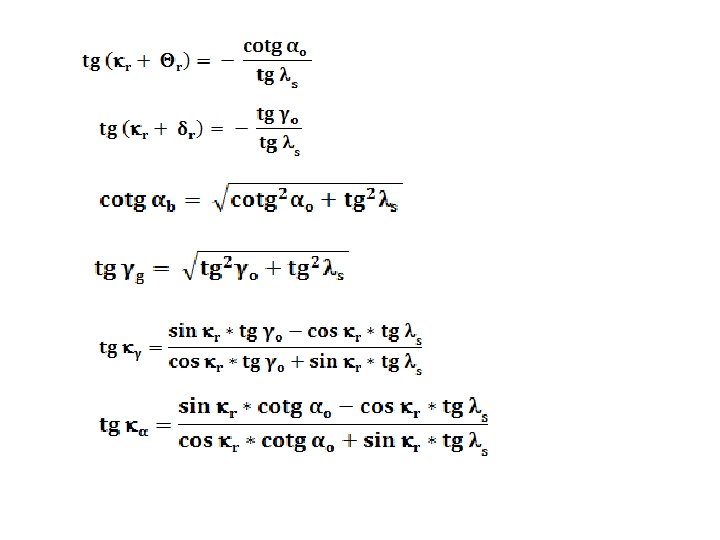
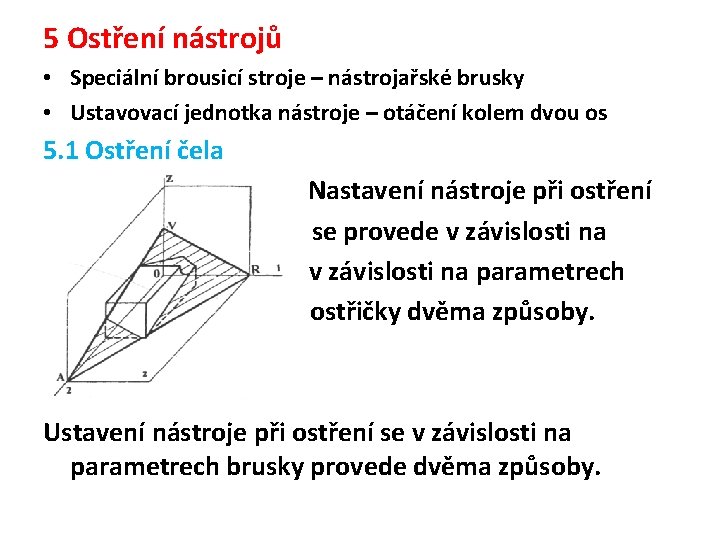
5 Ostření nástrojů • Speciální brousicí stroje – nástrojařské brusky • Ustavovací jednotka nástroje – otáčení kolem dvou os 5. 1 Ostření čela Us Nastavení nástroje při ostřeníávislosti na se provede v závislosti na parametrech ostřičky dvěma způsoby. Ustavení nástroje při ostření se v závislosti na parametrech brusky provede dvěma způsoby.
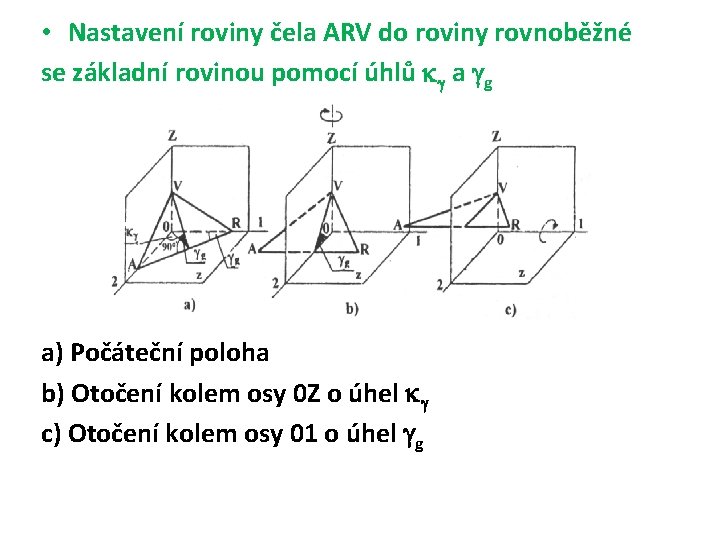
• Nastavení roviny čela ARV do roviny rovnoběžné se základní rovinou pomocí úhlů a g a) Počáteční poloha b) Otočení kolem osy 0 Z o úhel c) Otočení kolem osy 01 o úhel g
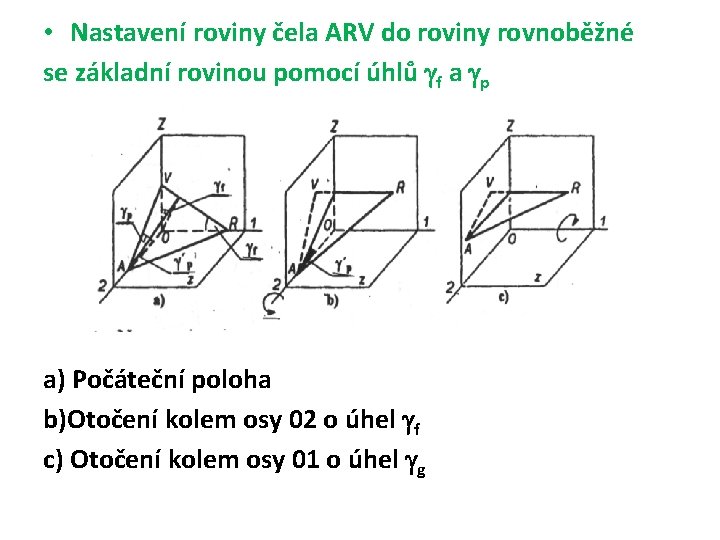
• Nastavení roviny čela ARV do roviny rovnoběžné se základní rovinou pomocí úhlů f a p a) Počáteční poloha b)Otočení kolem osy 02 o úhel f c) Otočení kolem osy 01 o úhel g
5. 2 Ostření hřbetu Ustavení nástroje se v závislosti na parametrech brusky provede dvěma způsoby. • Natočením ve dvou rovinách o úhly , b • Natočením ve dvou rovinách o úhly f, p
Konec přednášky ZÁKLADNÍ TERMINOLOGIE OBRÁBĚNÍ TEORETICKÉ ZÁKLADY OBRÁBĚNÍ Děkuji za pozornost
- Slides: 38