
DEPARTAMENTO DE CIENCIAS DE LA ENERGA Y MECNICA
- Slides: 86
DEPARTAMENTO DE CIENCIAS DE LA ENERGÍA Y MECÁNICA CARRERA DE INGENIERÍA MECÁNICA TEMA: “DISEÑO Y CONSTRUCCIÓN DE UN BANCO DE PRUEBAS PARA RECIPIENTES A PRESIÓN” AUTORES: KEVIN OMAR PACHECO HERRERA JUAN SEBASTIÁN ROJAS VELÁSTEGUI
CONTENIDO 1 • INTRODUCCIÓN 2 • FUNDAMENTO TEÓRICO 3 • DISEÑO 4 • CONSTRUCCIÓN 5 • PRUEBAS DE FUNCIONAMIENTO 6 • SIMULACIÓN 7 • RESULTADOS 8 • CONCLUSIONES Y RECOMENDACIONES
1. INTRODUCCIÓN
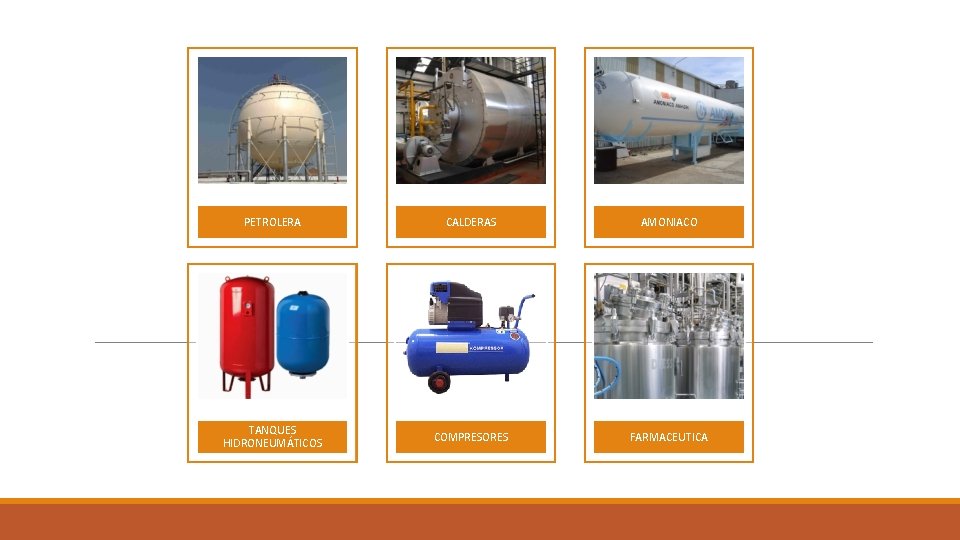
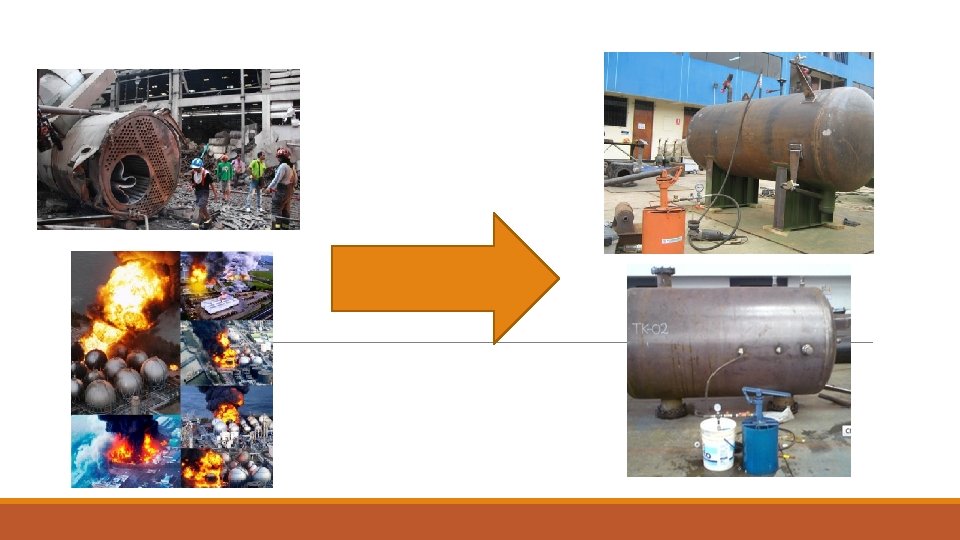
PETROLERA CALDERAS AMONIACO TANQUES HIDRONEUMÁTICOS COMPRESORES FARMACEUTICA
OBJETIVO GENERAL Diseñar y construir un banco de pruebas para el análisis de esfuerzos y deformaciones en recipientes a presión mediante el método de prueba de presión
OBJETIVOS ESPECÍFICOS q. Construir un recipiente a presión cilíndrico con una cabeza semiesférica y otra toriesférica en cada extremo, el cual contará con la instrumentación y las conexiones necesarias para la ejecución de la prueba de presión. q. Diseñar y construir el banco de pruebas para la realización de la prueba de presión al recipiente antes mencionado. q. Obtener los valores de deformaciones y esfuerzos presentes en el recipiente a presión al ser sometido a una presión de prueba, mediante el uso de galgas extensiométricas y rosetas de deformación q. Analizar mediante elementos finitos los esfuerzos presentes en el recipiente a la presión de prueba, compararlos con los datos teóricos obtenidos y con los datos experimentales dados por las galgas extensiométricas y rosetas de deformación. q. Desarrollar un procedimiento guía para la realización de prácticas de laboratorio, con el objetivo de medir esfuerzos y deformaciones en distintas geometrías de un recipiente a presión (cabeza semiesférica, toriesférica).
2. FUNDAMENTO TEÓRICO
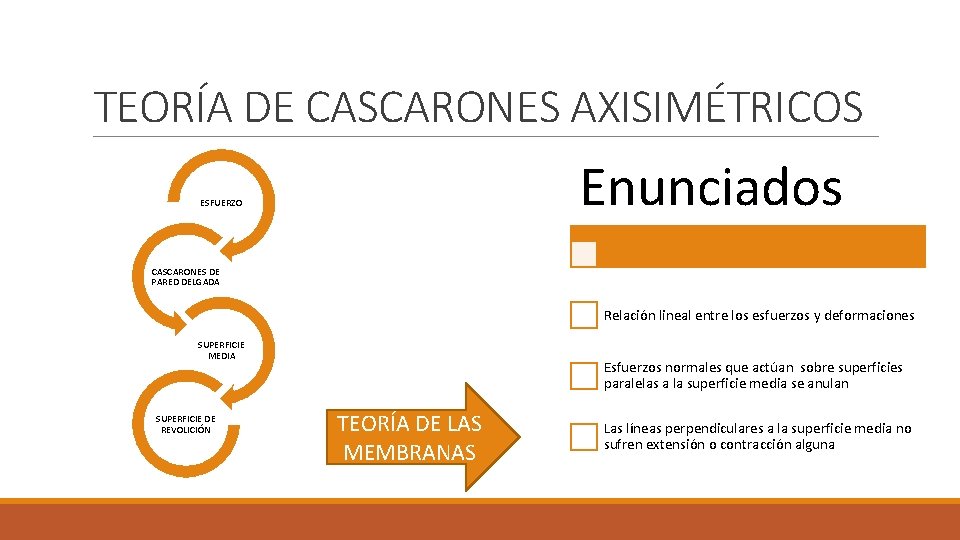
TEORÍA DE CASCARONES AXISIMÉTRICOS Enunciados ESFUERZO CASCARONES DE PARED DELGADA Relación lineal entre los esfuerzos y deformaciones SUPERFICIE MEDIA SUPERFICIE DE REVOLICIÓN Esfuerzos normales que actúan sobre superficies paralelas a la superficie media se anulan TEORÍA DE LAS MEMBRANAS Las líneas perpendiculares a la superficie media no sufren extensión o contracción alguna
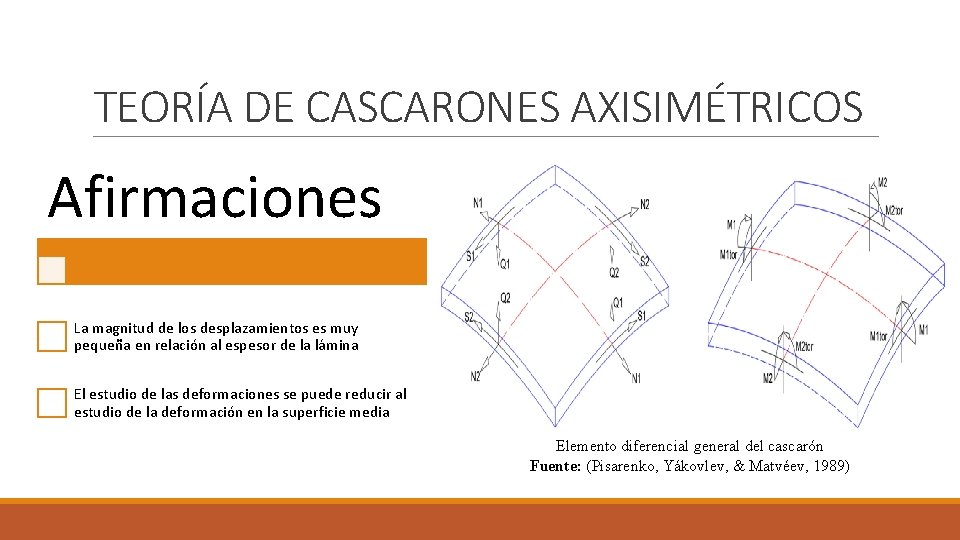
TEORÍA DE CASCARONES AXISIMÉTRICOS Afirmaciones La magnitud de los desplazamientos es muy pequeña en relación al espesor de la lámina El estudio de las deformaciones se puede reducir al estudio de la deformación en la superficie media Elemento diferencial general del cascarón Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
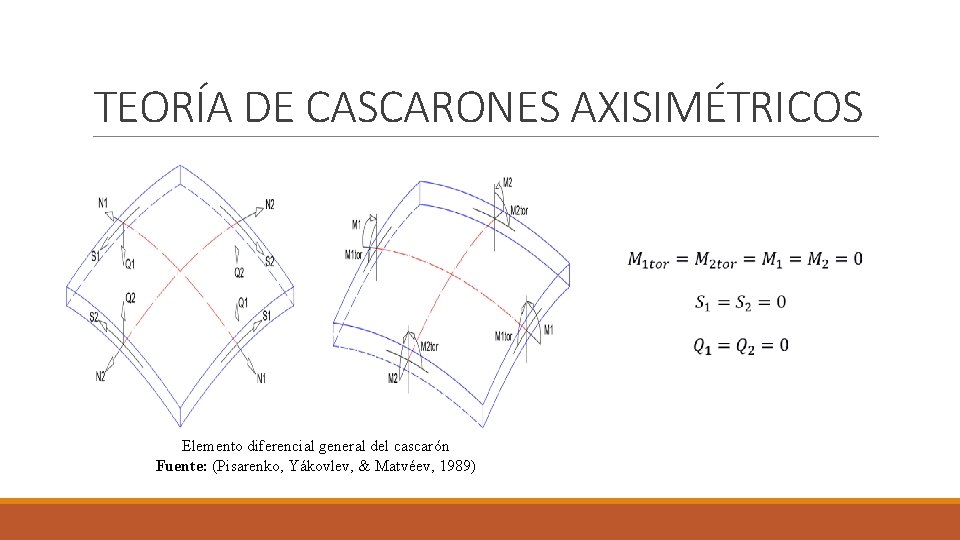
TEORÍA DE CASCARONES AXISIMÉTRICOS Elemento diferencial general del cascarón Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
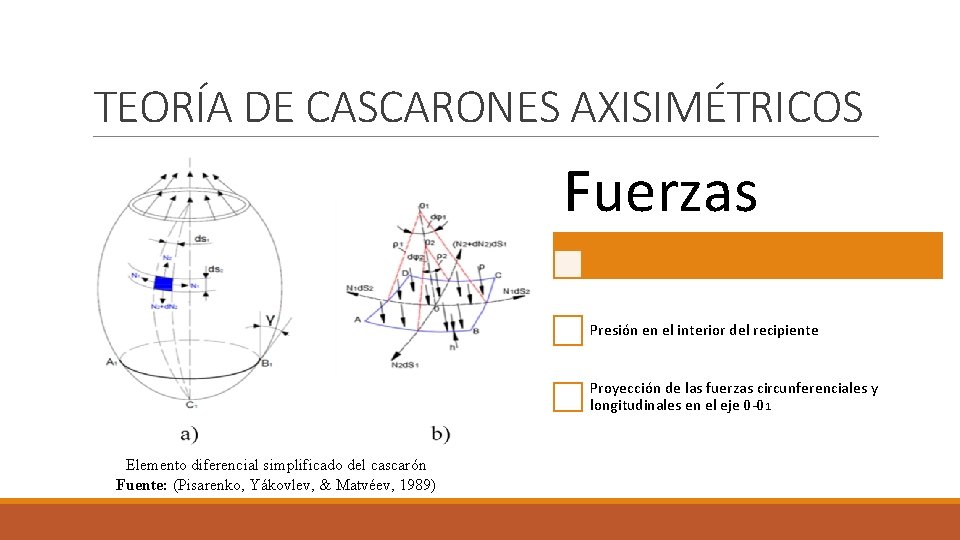
TEORÍA DE CASCARONES AXISIMÉTRICOS Fuerzas Presión en el interior del recipiente Proyección de las fuerzas circunferenciales y longitudinales en el eje 0 -01 Elemento diferencial simplificado del cascarón Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
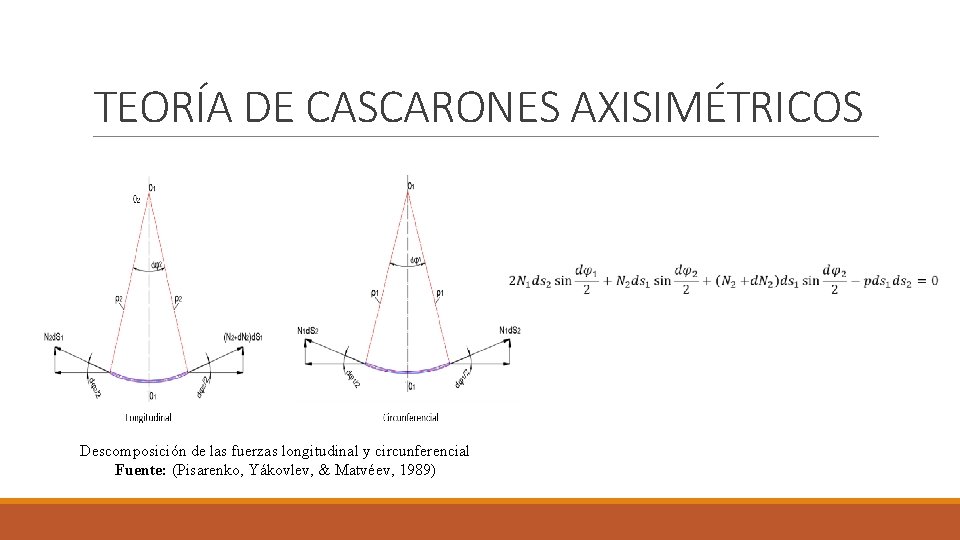
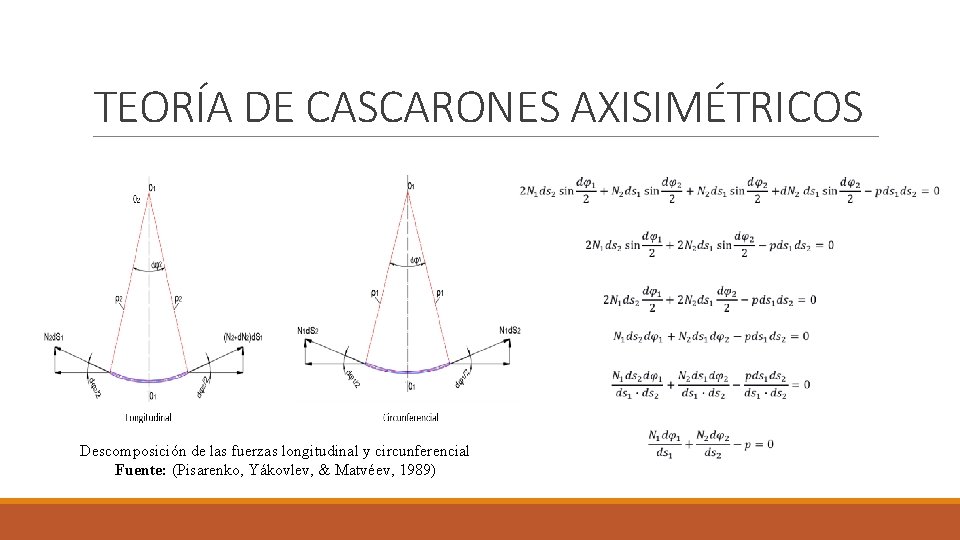
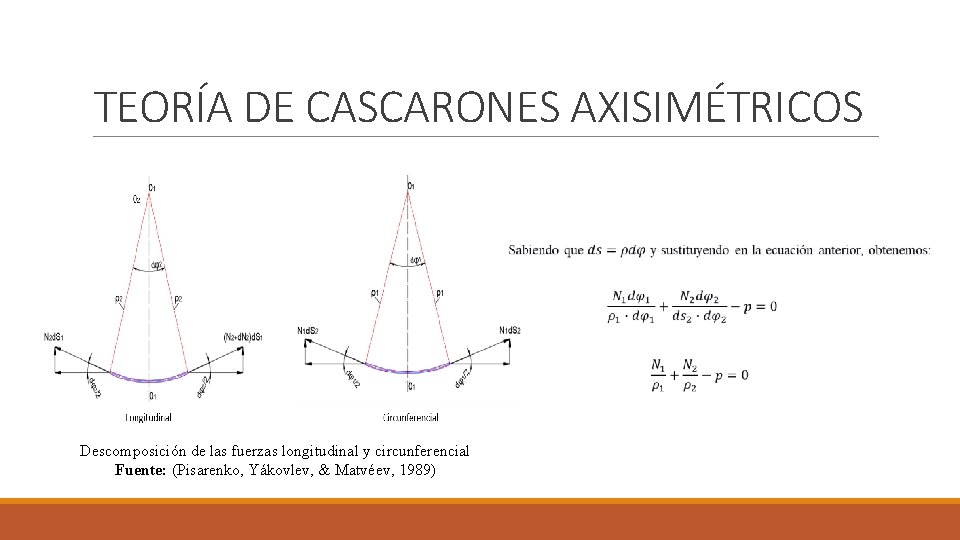
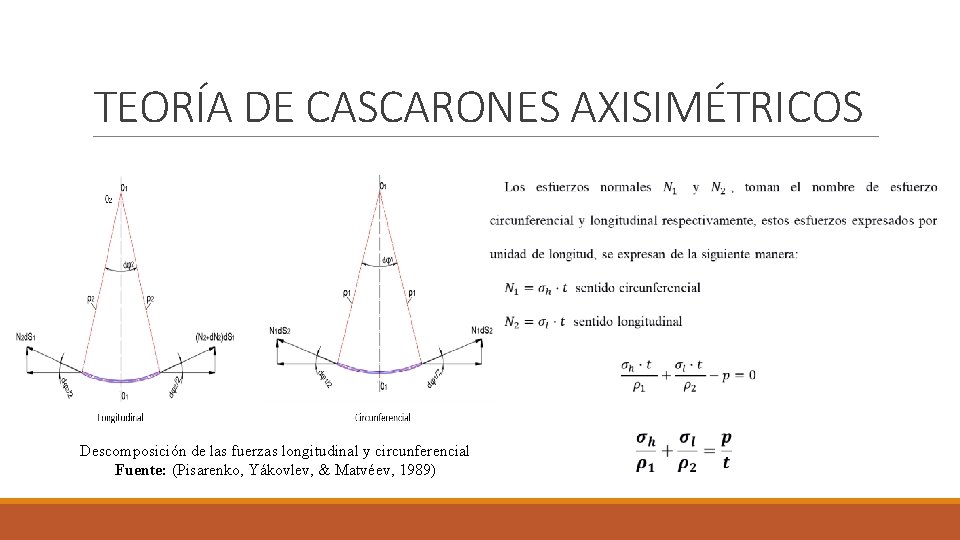
TEORÍA DE CASCARONES AXISIMÉTRICOS Descomposición de las fuerzas longitudinal y circunferencial Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
TEORÍA DE CASCARONES AXISIMÉTRICOS Descomposición de las fuerzas longitudinal y circunferencial Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
TEORÍA DE CASCARONES AXISIMÉTRICOS Descomposición de las fuerzas longitudinal y circunferencial Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
TEORÍA DE CASCARONES AXISIMÉTRICOS Descomposición de las fuerzas longitudinal y circunferencial Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
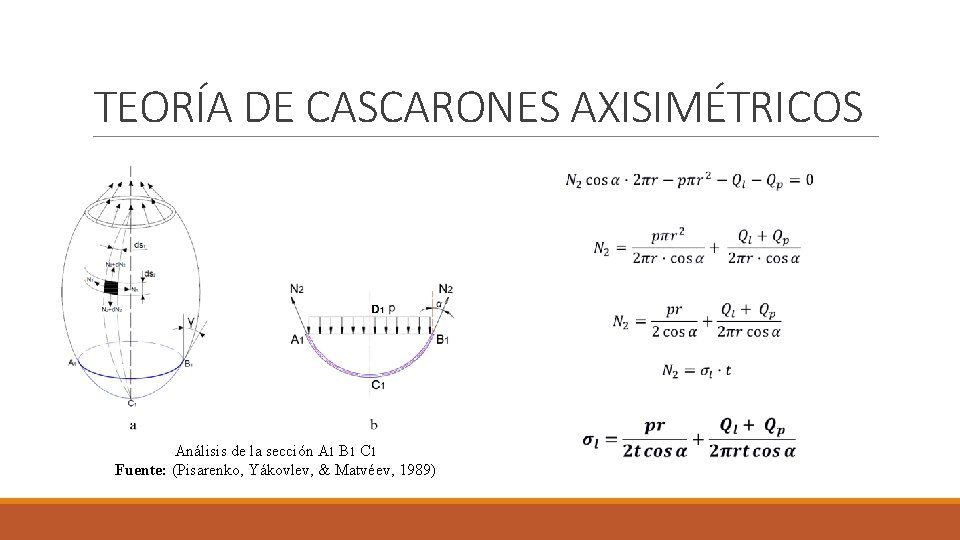
TEORÍA DE CASCARONES AXISIMÉTRICOS Análisis de la sección A 1 B 1 C 1 Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
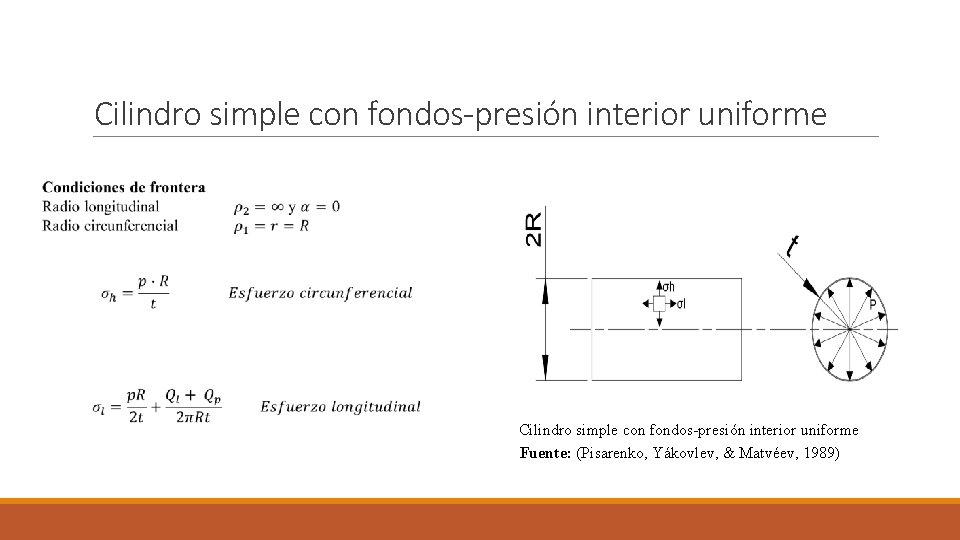
Cilindro simple con fondos-presión interior uniforme Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
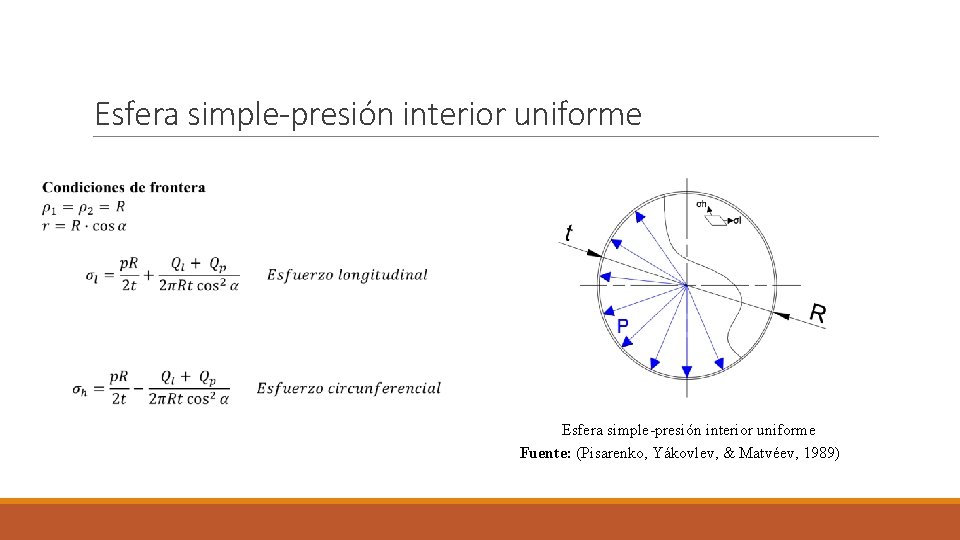
Esfera simple-presión interior uniforme Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
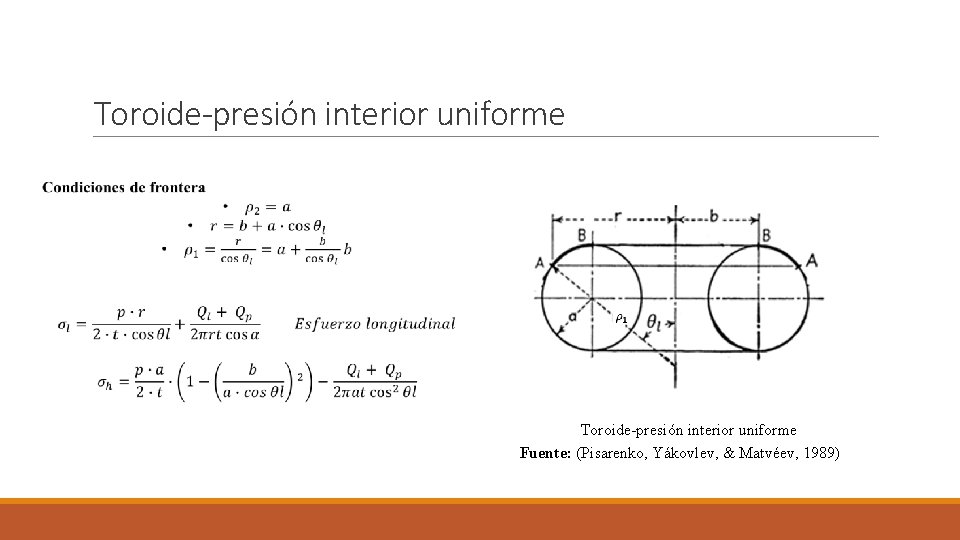
Toroide-presión interior uniforme Fuente: (Pisarenko, Yákovlev, & Matvéev, 1989)
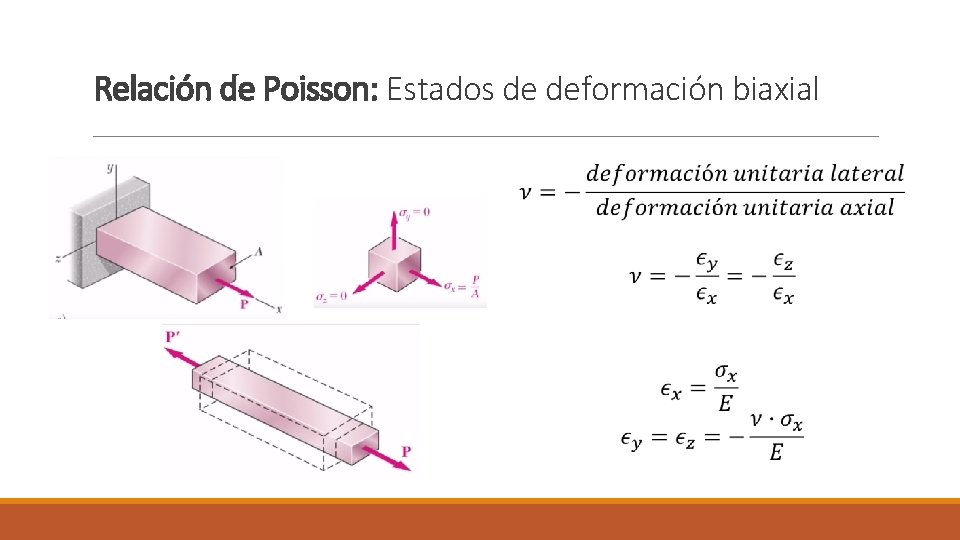
Relación de Poisson: Estados de deformación biaxial
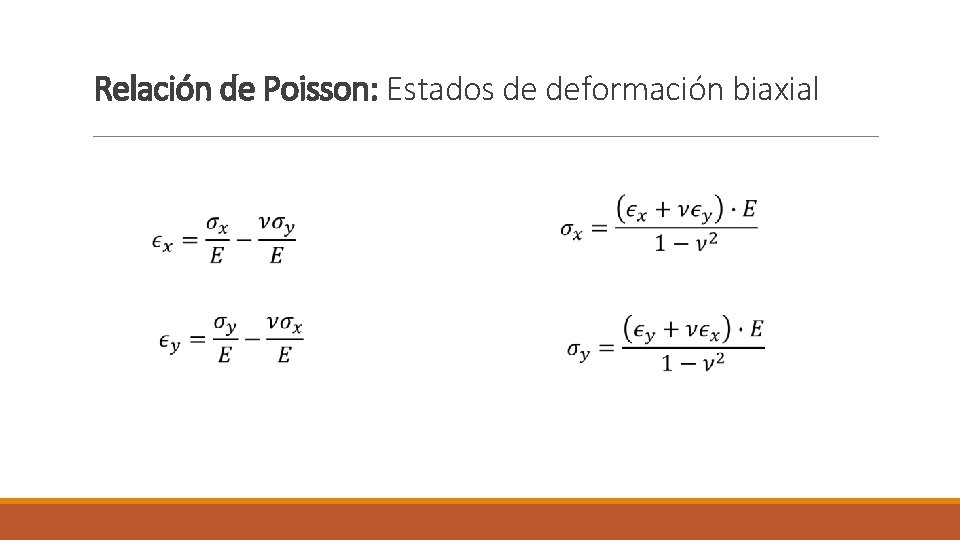
Relación de Poisson: Estados de deformación biaxial
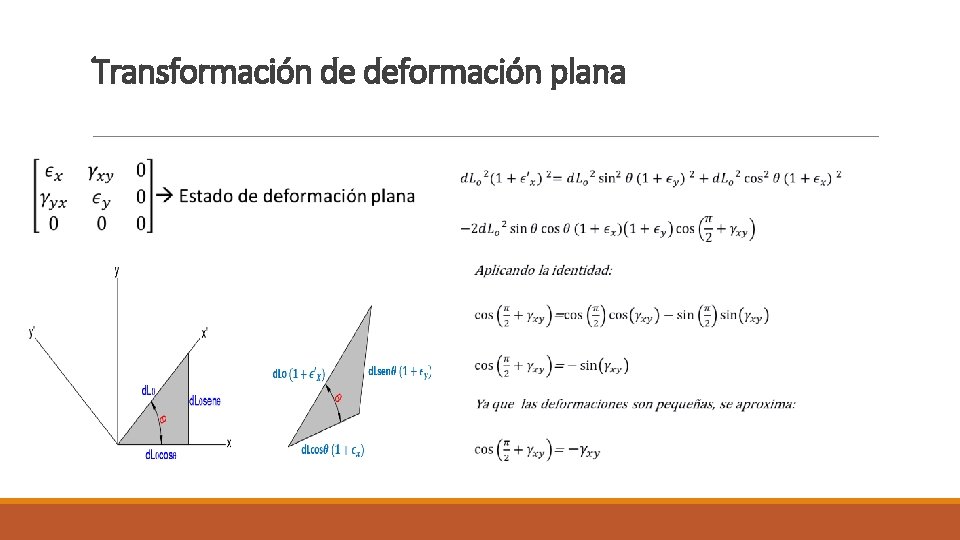
Transformación de deformación plana
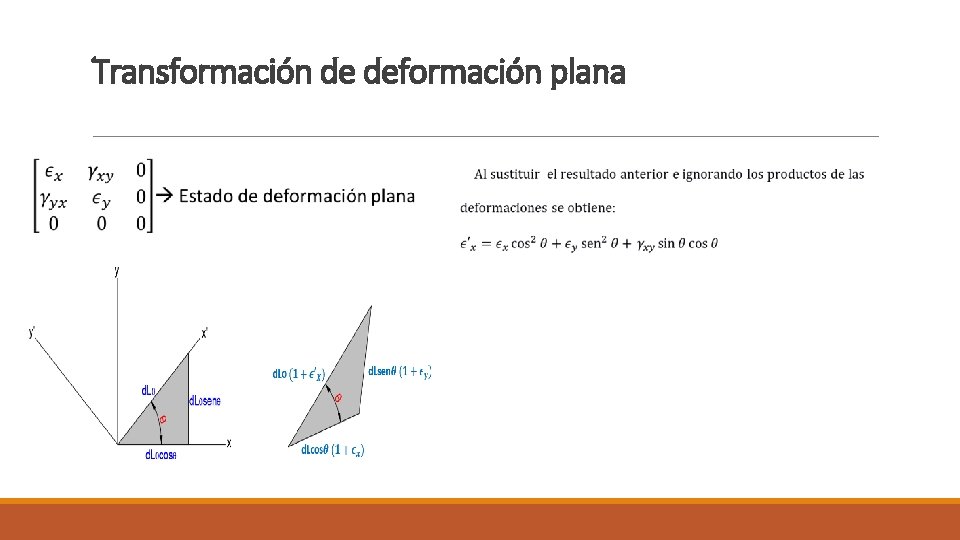
Transformación de deformación plana
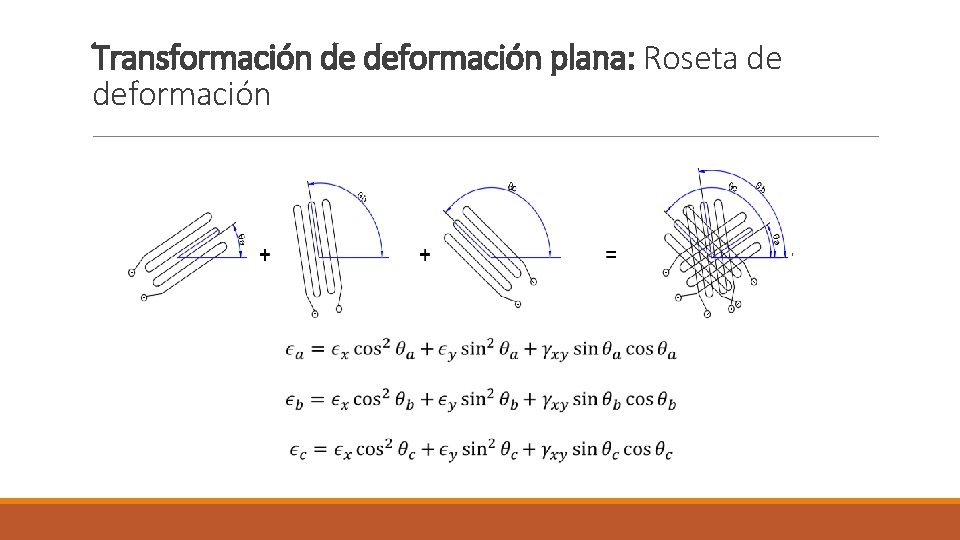
Transformación de deformación plana: Roseta de deformación
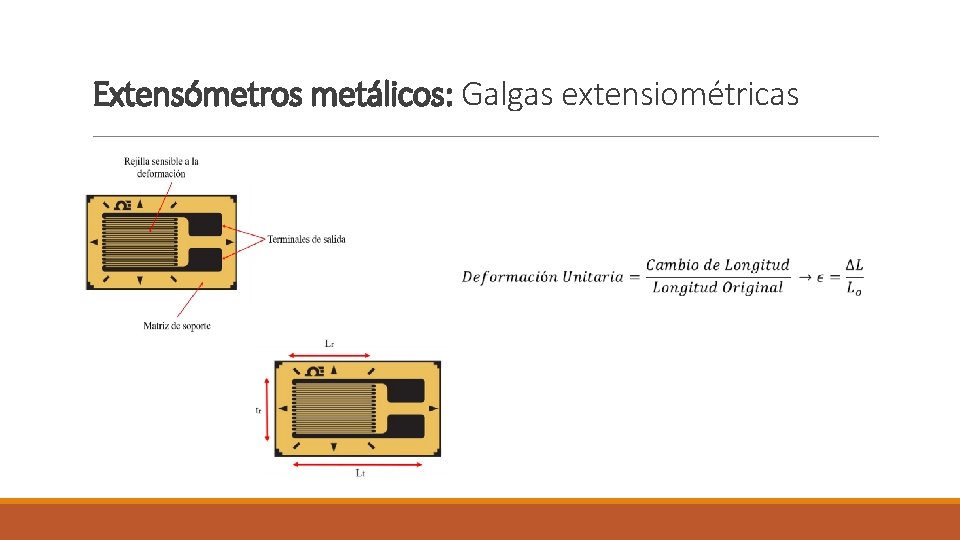
Extensómetros metálicos: Galgas extensiométricas
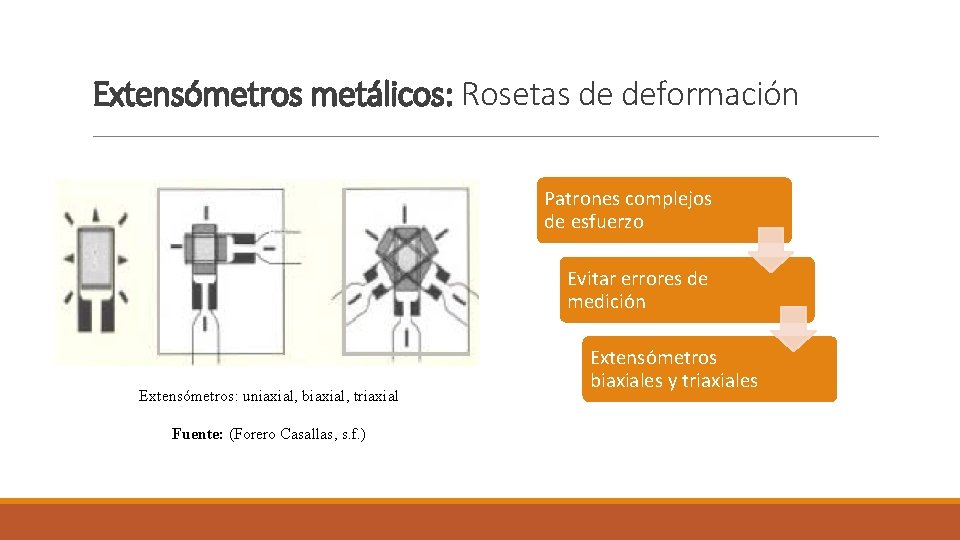
Extensómetros metálicos: Rosetas de deformación Patrones complejos de esfuerzo Evitar errores de medición Extensómetros: uniaxial, biaxial, triaxial Fuente: (Forero Casallas, s. f. ) Extensómetros biaxiales y triaxiales
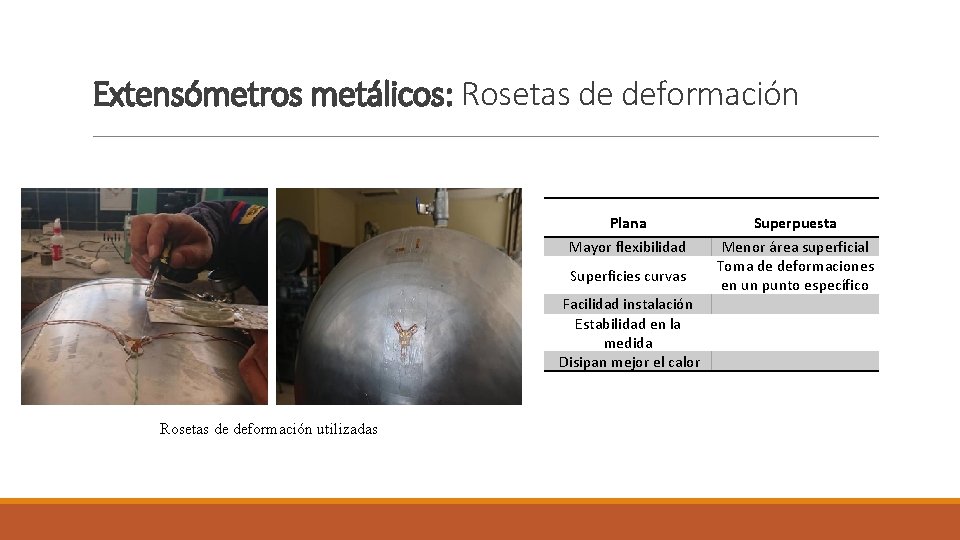
Extensómetros metálicos: Rosetas de deformación Plana Mayor flexibilidad Superficies curvas Facilidad instalación Estabilidad en la medida Disipan mejor el calor Rosetas de deformación utilizadas Superpuesta Menor área superficial Toma de deformaciones en un punto específico
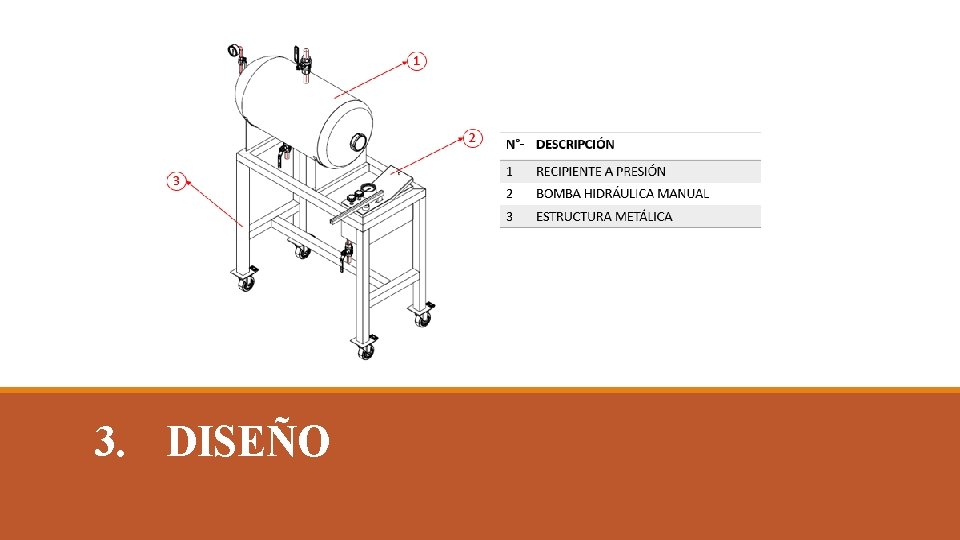
3. DISEÑO
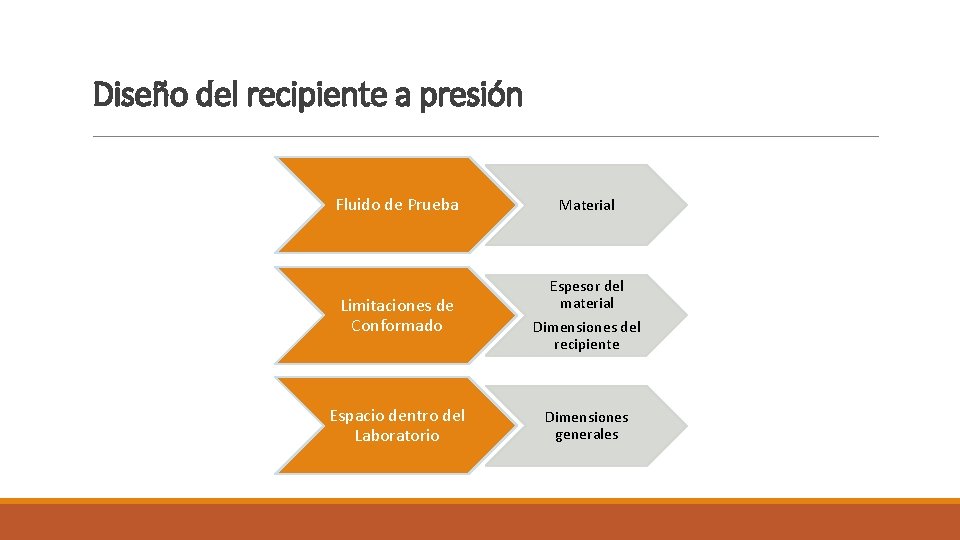
Diseño del recipiente a presión Fluido de Prueba Limitaciones de Conformado Espacio dentro del Laboratorio Material Espesor del material Dimensiones del recipiente Dimensiones generales
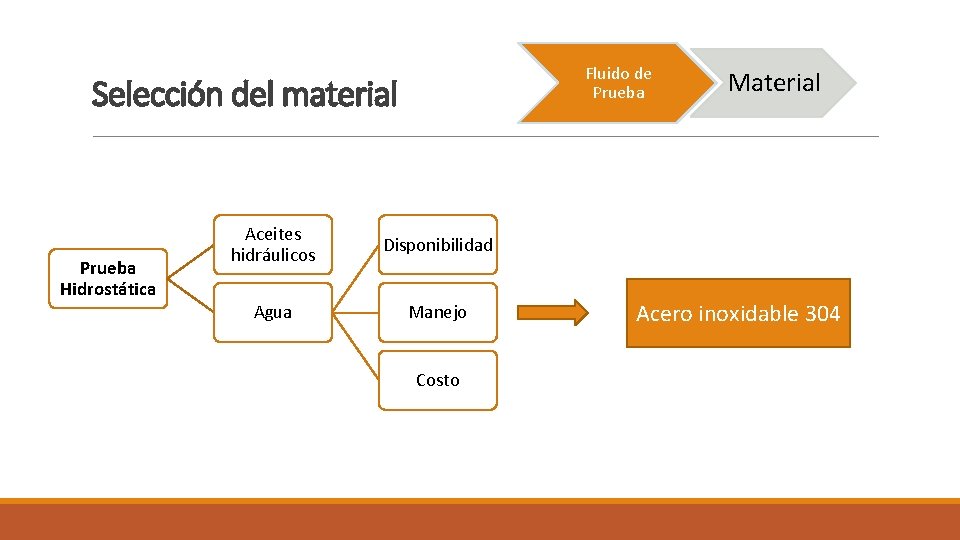
Fluido de Prueba Selección del material Prueba Hidrostática Aceites hidráulicos Disponibilidad Agua Manejo Costo Material Acero inoxidable 304
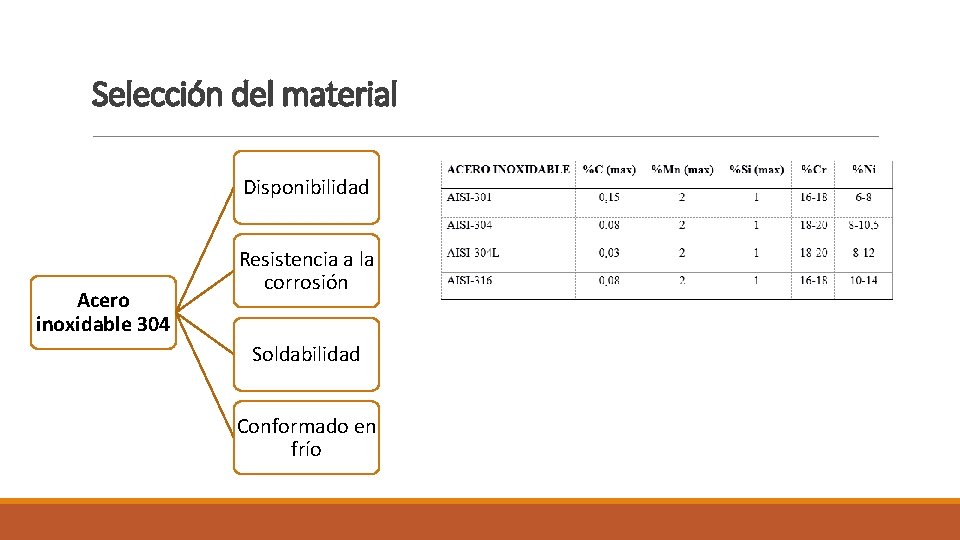
Selección del material Disponibilidad Acero inoxidable 304 Resistencia a la corrosión Soldabilidad Conformado en frío
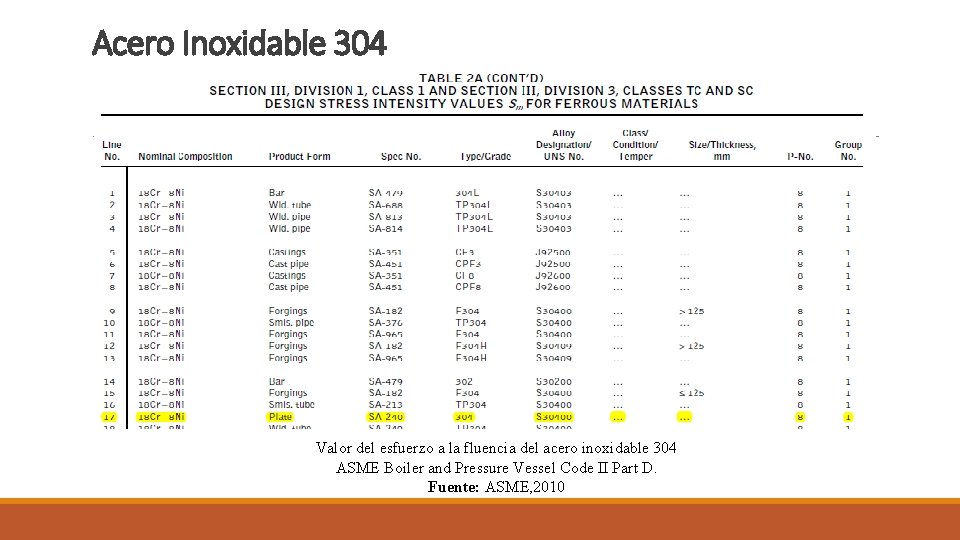
Acero Inoxidable 304 Valor del esfuerzo a la fluencia del acero inoxidable 304 ASME Boiler and Pressure Vessel Code II Part D. Fuente: ASME, 2010
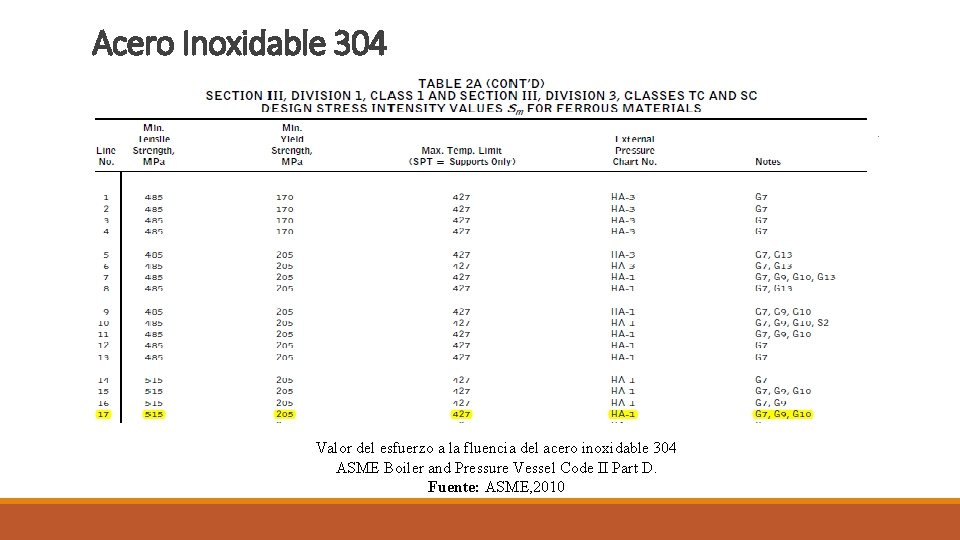
Acero Inoxidable 304 Valor del esfuerzo a la fluencia del acero inoxidable 304 ASME Boiler and Pressure Vessel Code II Part D. Fuente: ASME, 2010
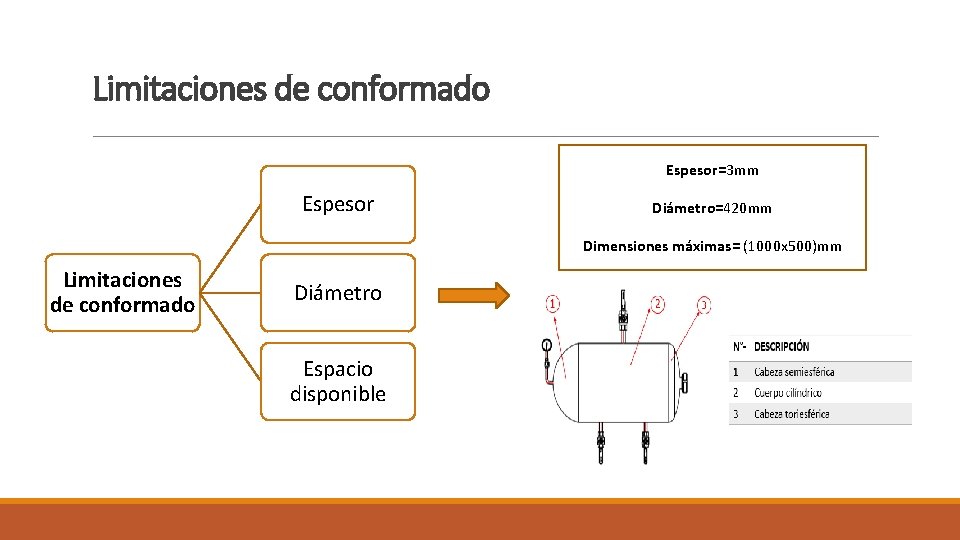
Limitaciones de conformado Espesor=3 mm Espesor Diámetro=420 mm Dimensiones máximas= (1000 x 500)mm Limitaciones de conformado Diámetro Espacio disponible
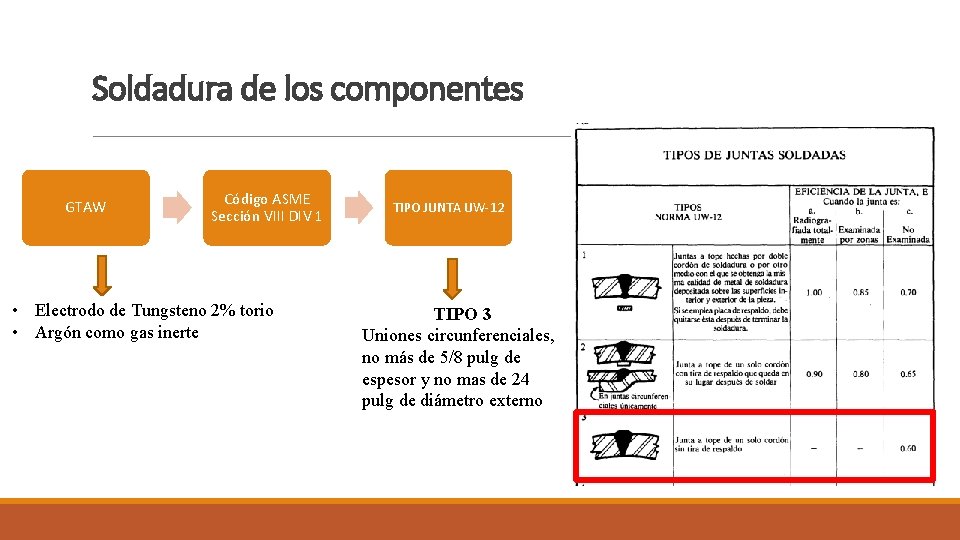
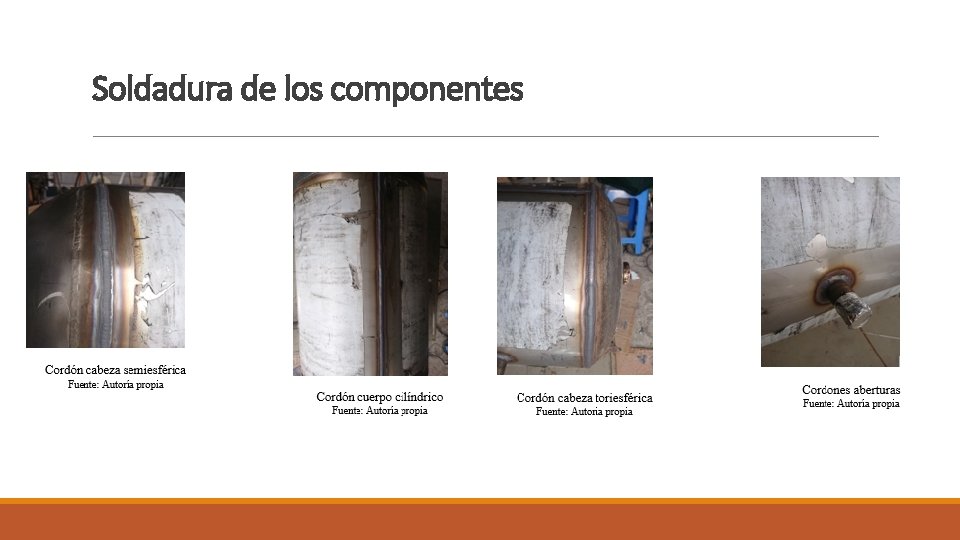
Soldadura de los componentes GTAW Código ASME Sección VIII DIV 1 • Electrodo de Tungsteno 2% torio • Argón como gas inerte TIPO JUNTA UW-12 TIPO 3 Uniones circunferenciales, no más de 5/8 pulg de espesor y no mas de 24 pulg de diámetro externo
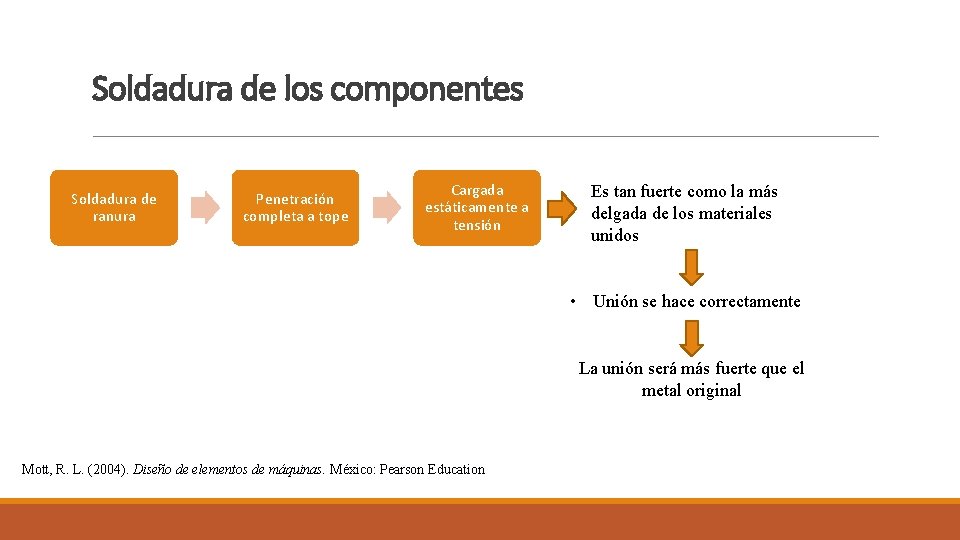
Soldadura de los componentes Soldadura de ranura Penetración completa a tope Cargada estáticamente a tensión Es tan fuerte como la más delgada de los materiales unidos • Unión se hace correctamente La unión será más fuerte que el metal original Mott, R. L. (2004). Diseño de elementos de máquinas. México: Pearson Education
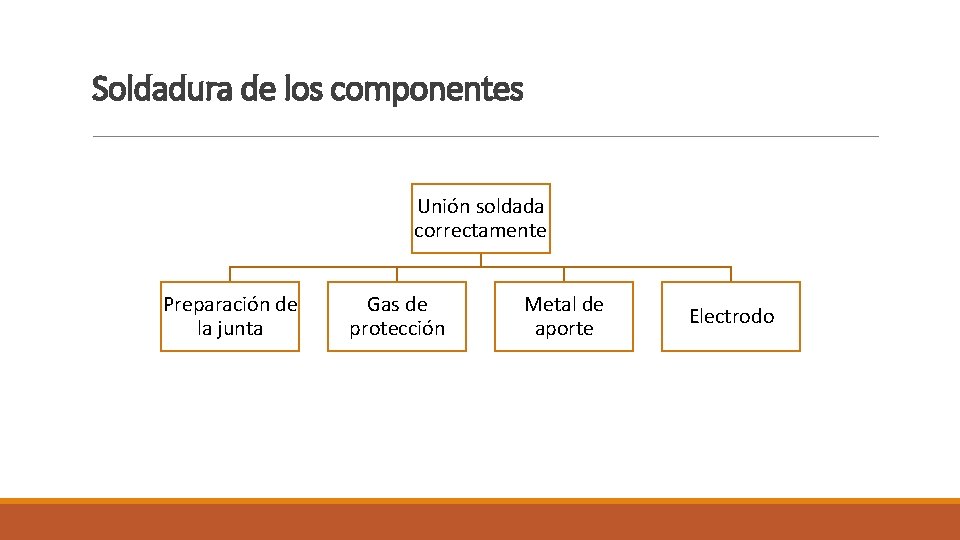
Soldadura de los componentes Unión soldada correctamente Preparación de la junta Gas de protección Metal de aporte Electrodo
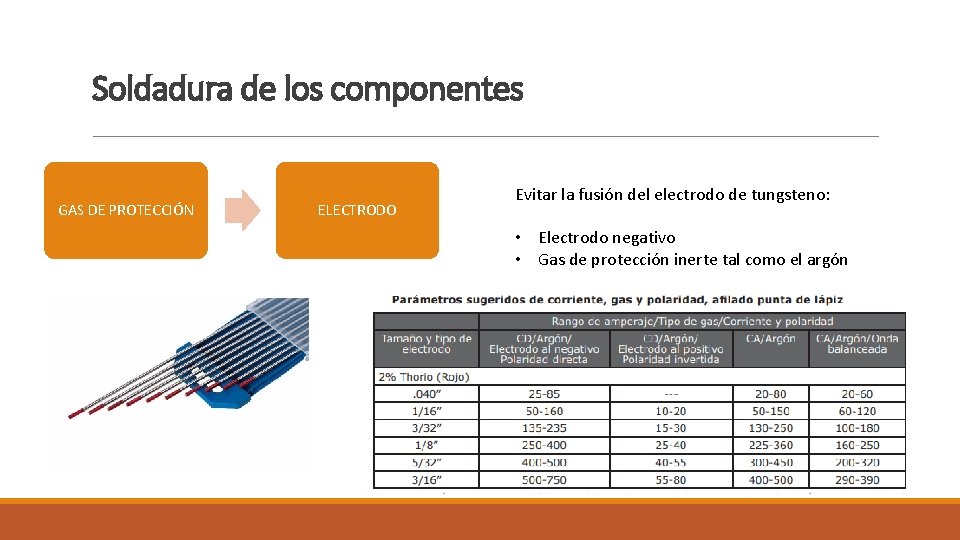
Soldadura de los componentes GAS DE PROTECCIÓN ELECTRODO Evitar la fusión del electrodo de tungsteno: • Electrodo negativo • Gas de protección inerte tal como el argón
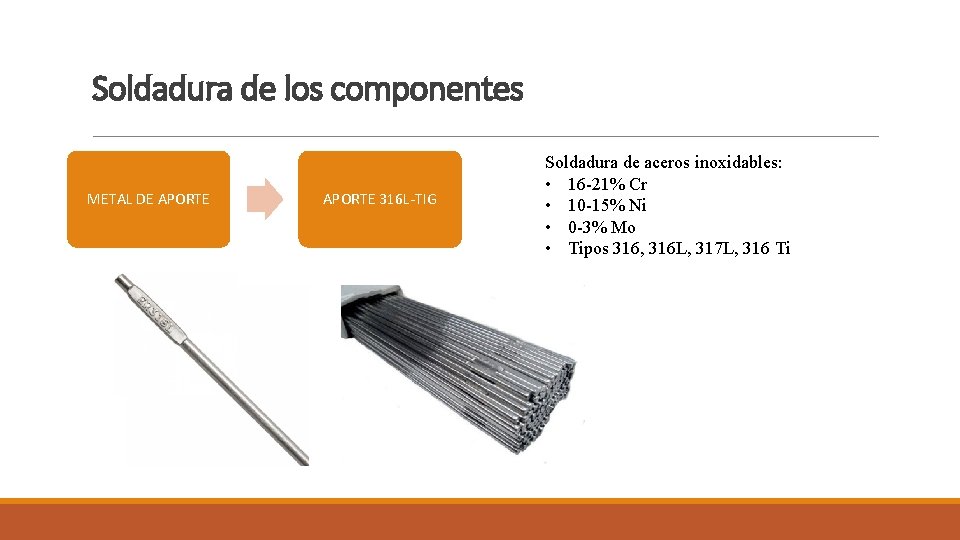
Soldadura de los componentes METAL DE APORTE 316 L-TIG Soldadura de aceros inoxidables: • 16 -21% Cr • 10 -15% Ni • 0 -3% Mo • Tipos 316, 316 L, 317 L, 316 Ti
Soldadura de los componentes
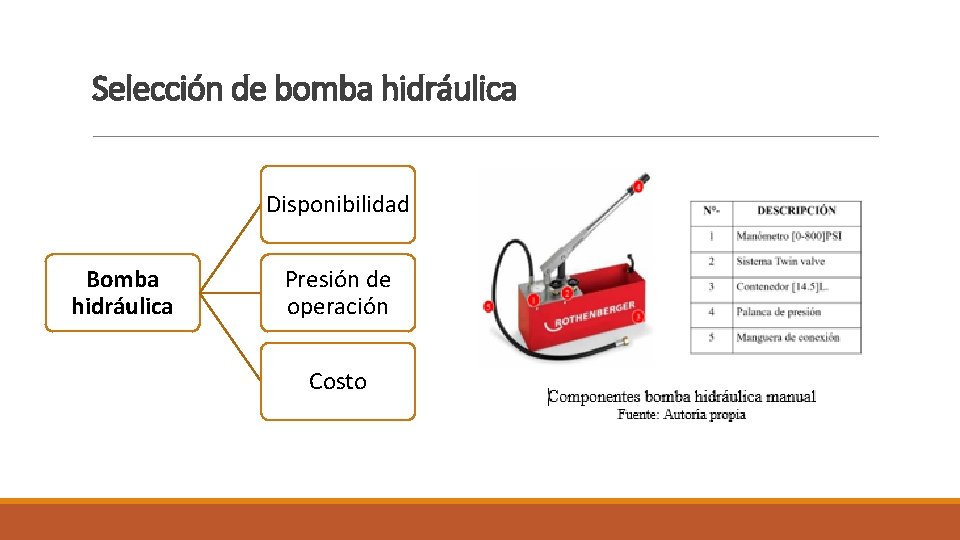
Selección de bomba hidráulica Disponibilidad Bomba hidráulica Presión de operación Costo
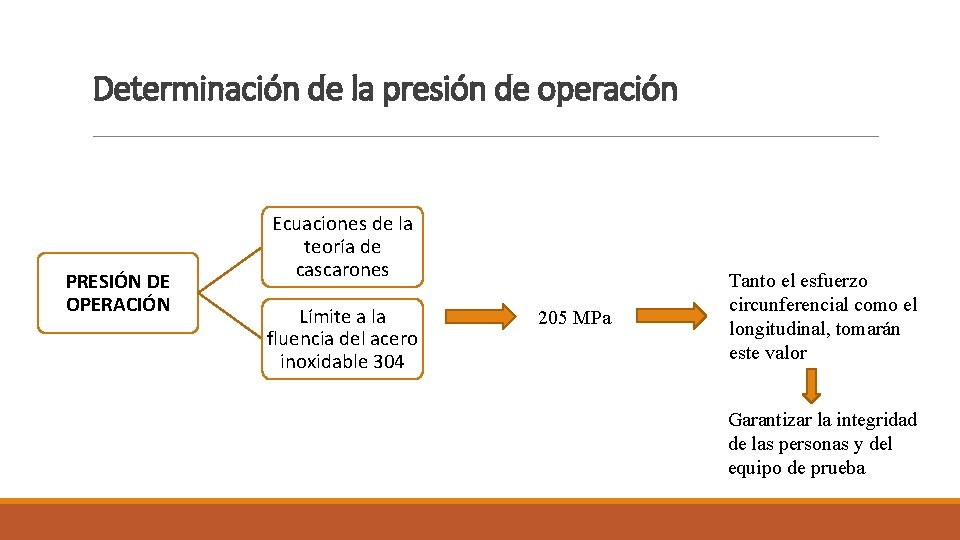
Determinación de la presión de operación PRESIÓN DE OPERACIÓN Ecuaciones de la teoría de cascarones Límite a la fluencia del acero inoxidable 304 205 MPa Tanto el esfuerzo circunferencial como el longitudinal, tomarán este valor Garantizar la integridad de las personas y del equipo de prueba
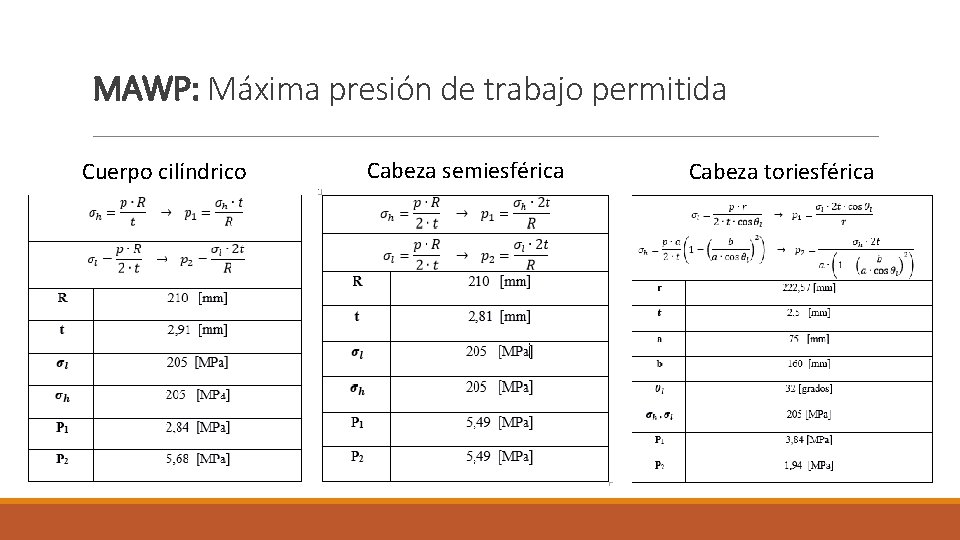
MAWP: Máxima presión de trabajo permitida Cuerpo cilíndrico Cabeza semiesférica Cabeza toriesférica
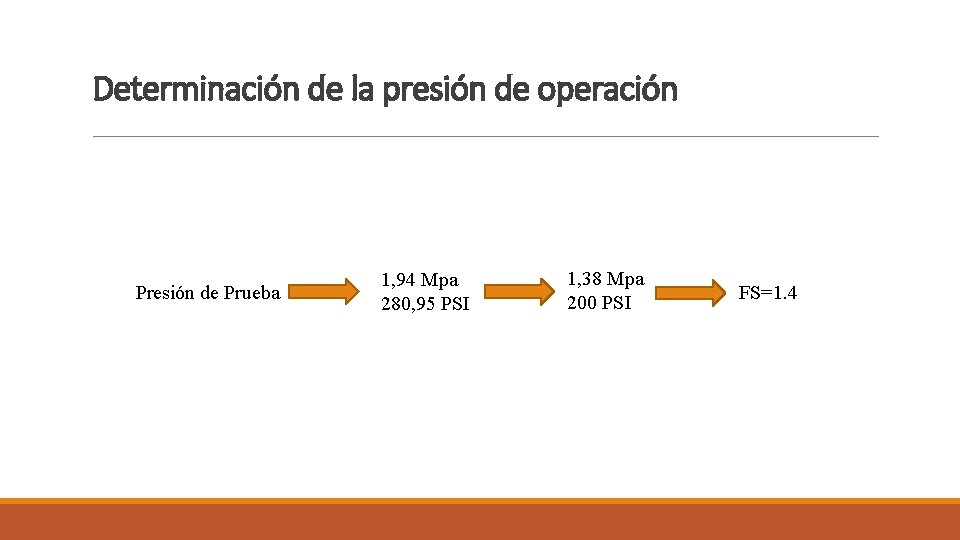
Determinación de la presión de operación Presión de Prueba 1, 94 Mpa 280, 95 PSI 1, 38 Mpa 200 PSI FS=1. 4
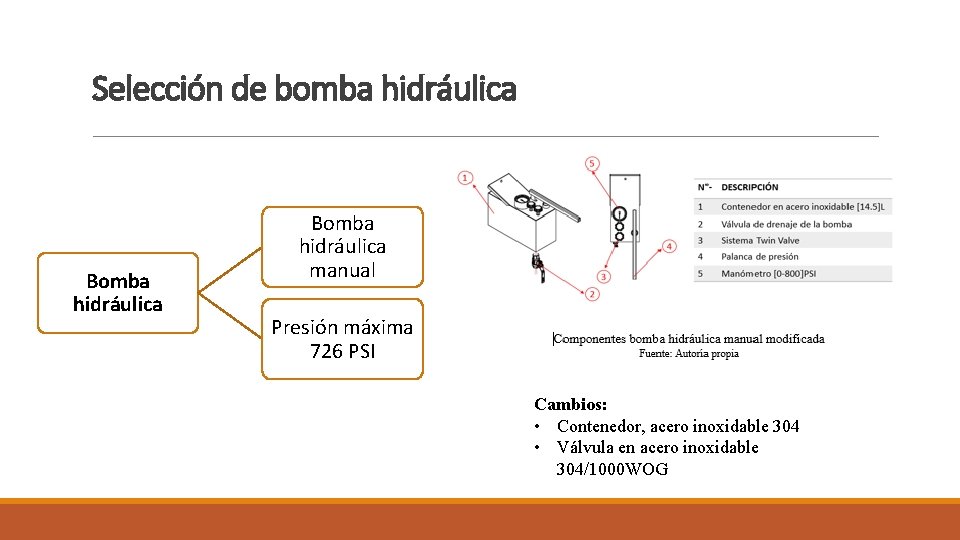
Selección de bomba hidráulica Bomba hidráulica manual Presión máxima 726 PSI Cambios: • Contenedor, acero inoxidable 304 • Válvula en acero inoxidable 304/1000 WOG
4. CONSTRUCCIÓN
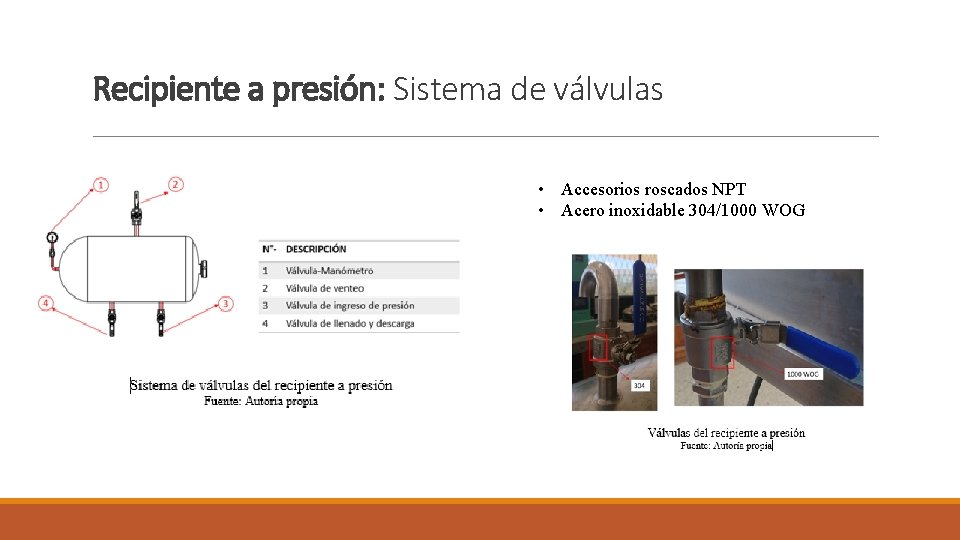
Recipiente a presión: Sistema de válvulas • Accesorios roscados NPT • Acero inoxidable 304/1000 WOG
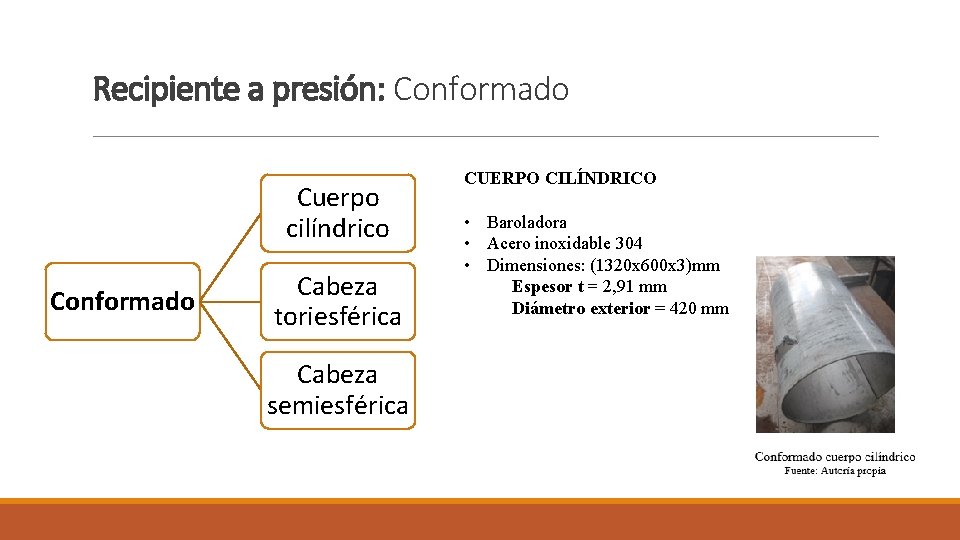
Recipiente a presión: Conformado Cuerpo cilíndrico Conformado Cabeza toriesférica Cabeza semiesférica CUERPO CILÍNDRICO • Baroladora • Acero inoxidable 304 • Dimensiones: (1320 x 600 x 3)mm Espesor t = 2, 91 mm Diámetro exterior = 420 mm
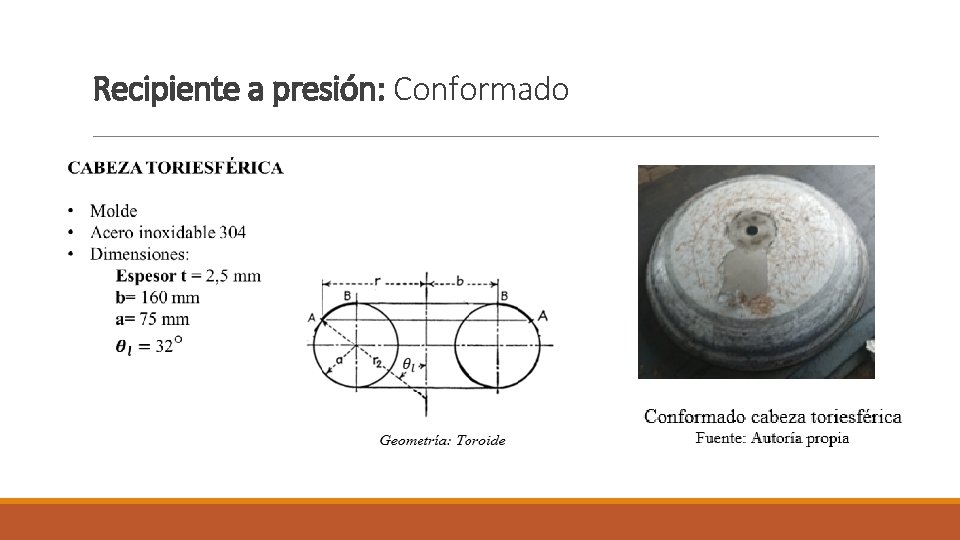
Recipiente a presión: Conformado
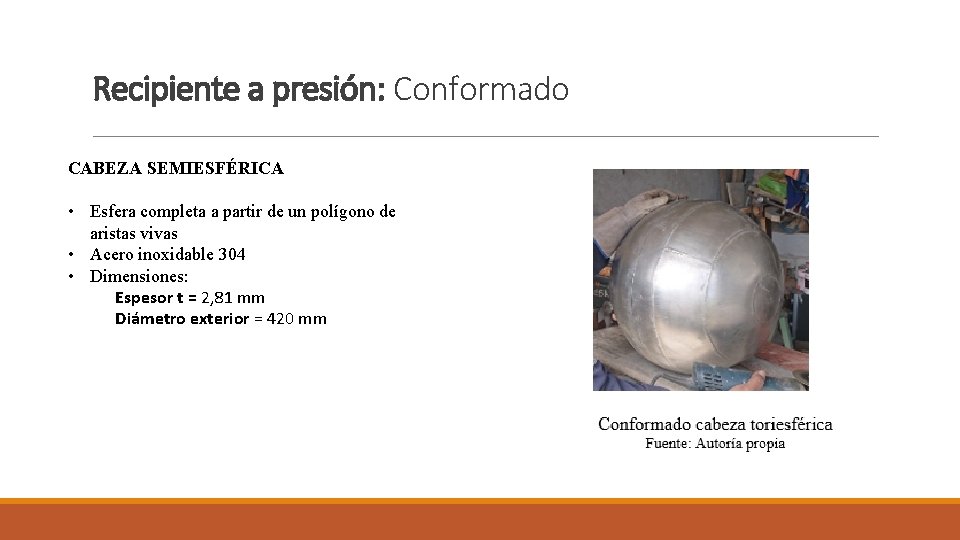
Recipiente a presión: Conformado CABEZA SEMIESFÉRICA • Esfera completa a partir de un polígono de aristas vivas • Acero inoxidable 304 • Dimensiones: Espesor t = 2, 81 mm Diámetro exterior = 420 mm
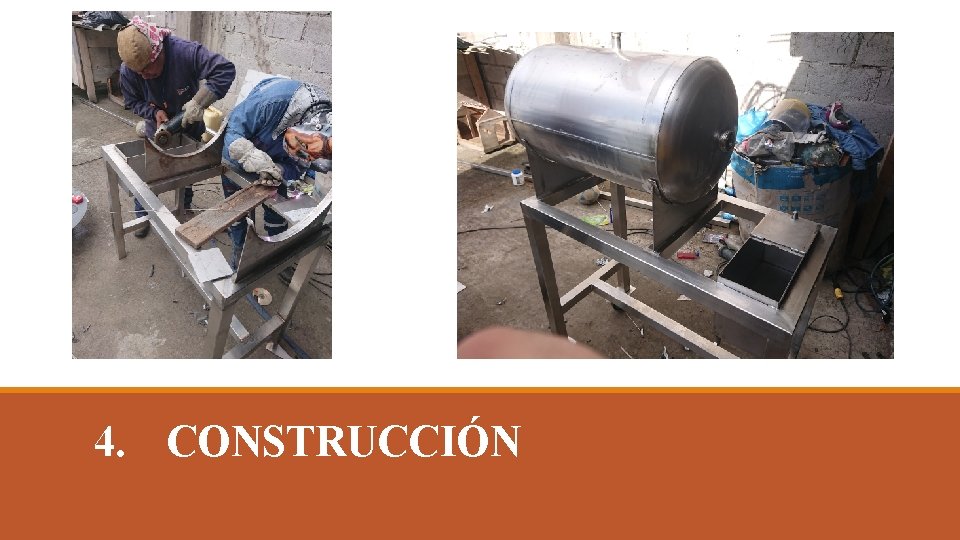
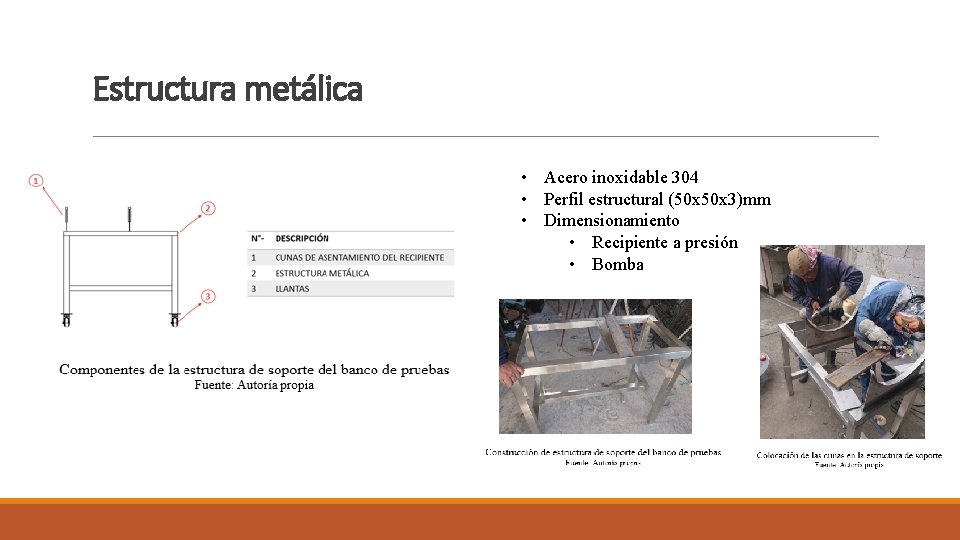
Estructura metálica • Acero inoxidable 304 • Perfil estructural (50 x 3)mm • Dimensionamiento • Recipiente a presión • Bomba
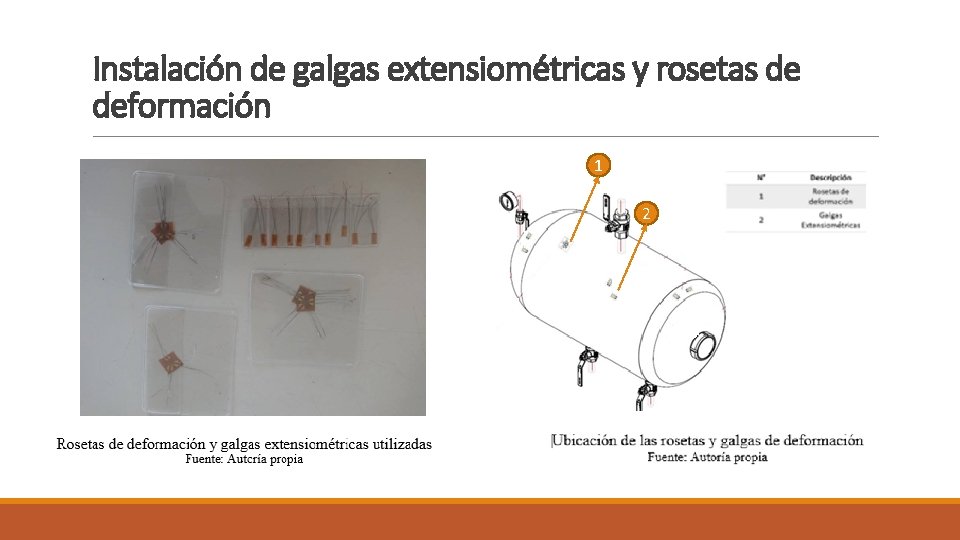
Instalación de galgas extensiométricas y rosetas de deformación 1 2
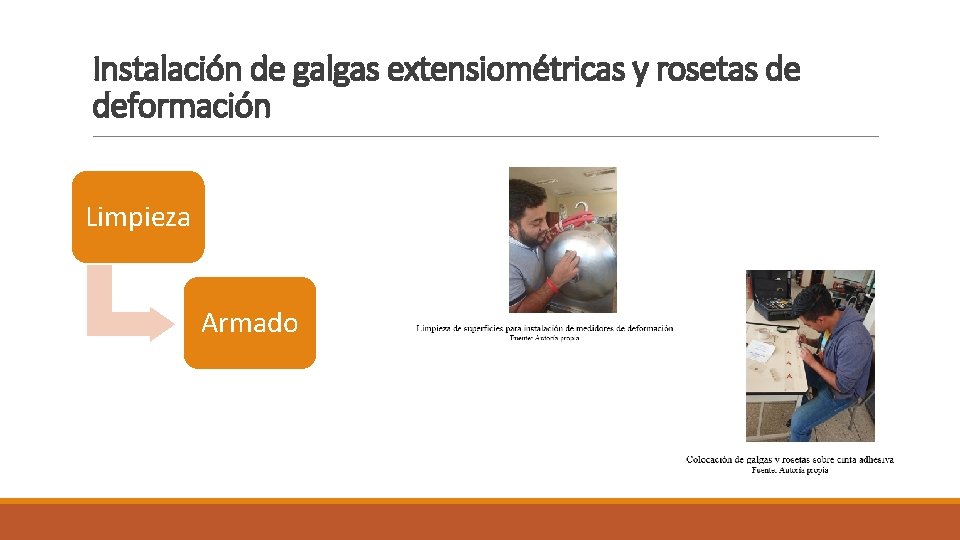
Instalación de galgas extensiométricas y rosetas de deformación Limpieza Armado
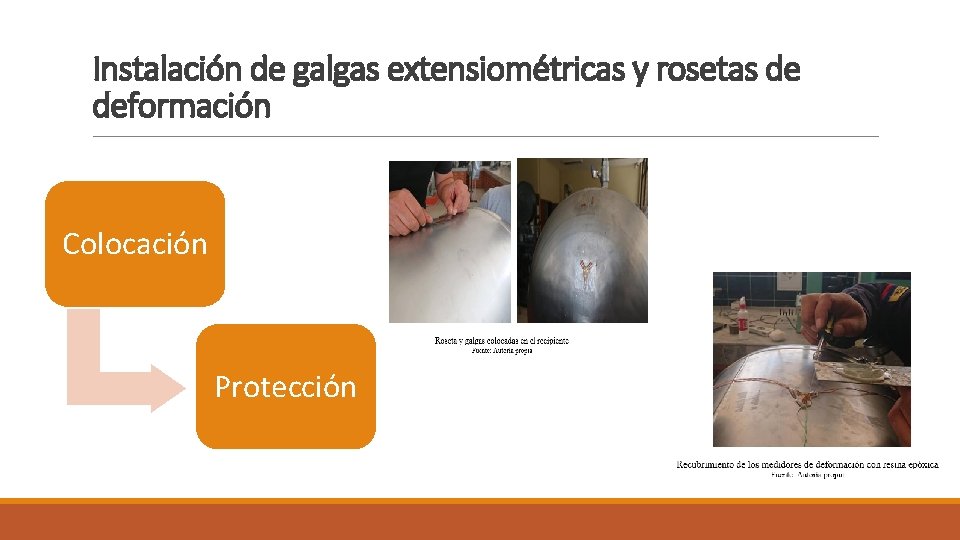
Instalación de galgas extensiométricas y rosetas de deformación Colocación Protección
5. PRUEBAS DE FUNCIONAMIENTO
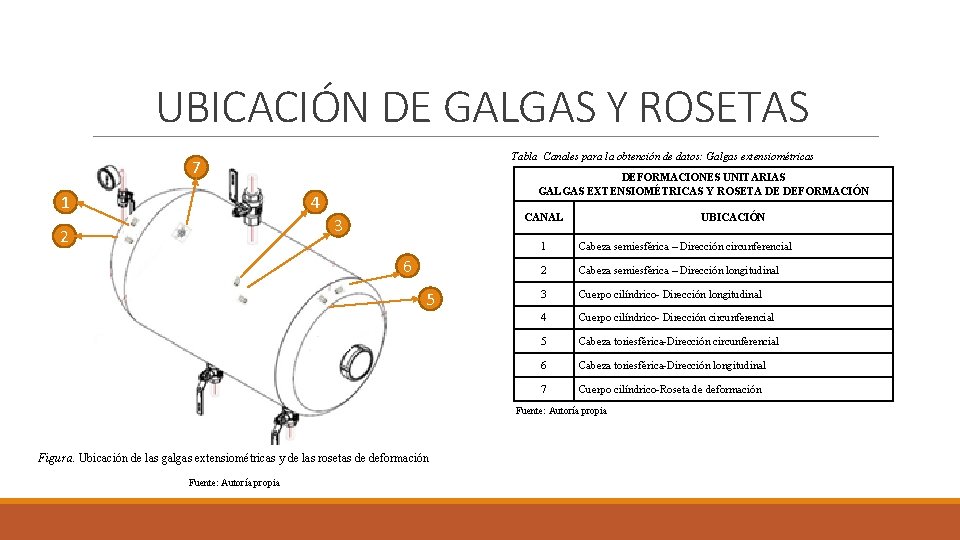
UBICACIÓN DE GALGAS Y ROSETAS Tabla Canales para la obtención de datos: Galgas extensiométricas 7 1 DEFORMACIONES UNITARIAS GALGAS EXTENSIOMÉTRICAS Y ROSETA DE DEFORMACIÓN 4 CANAL 3 2 6 5 UBICACIÓN 1 Cabeza semiesférica – Dirección circunferencial 2 Cabeza semiesférica – Dirección longitudinal 3 Cuerpo cilíndrico- Dirección longitudinal 4 Cuerpo cilíndrico- Dirección circunferencial 5 Cabeza toriesférica-Dirección circunferencial 6 Cabeza toriesférica-Dirección longitudinal 7 Cuerpo cilíndrico-Roseta de deformación Fuente: Autoría propia Figura. Ubicación de las galgas extensiométricas y de las rosetas de deformación Fuente: Autoría propia
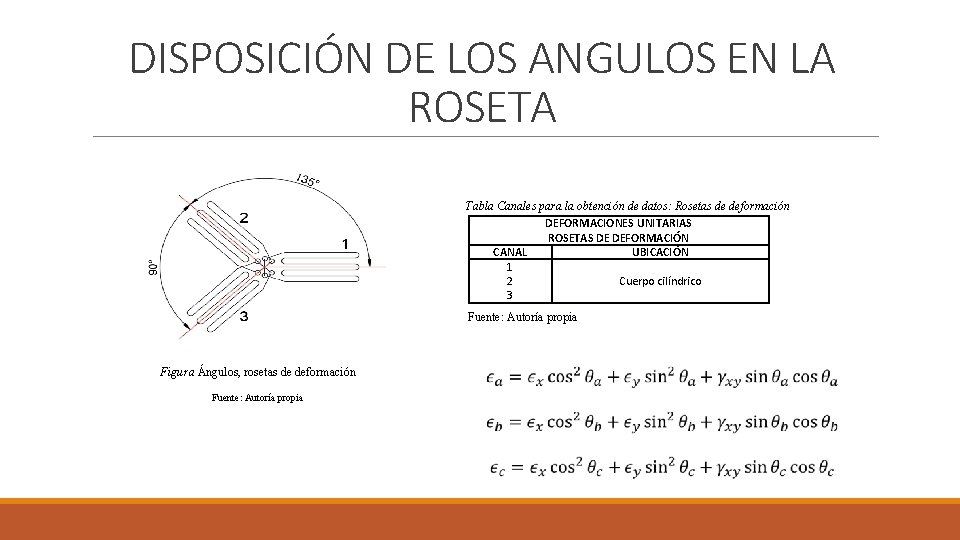
DISPOSICIÓN DE LOS ANGULOS EN LA ROSETA Tabla Canales para la obtención de datos: Rosetas de deformación DEFORMACIONES UNITARIAS ROSETAS DE DEFORMACIÓN CANAL UBICACIÓN 1 Cuerpo cilíndrico 2 3 Fuente: Autoría propia Figura Ángulos, rosetas de deformación Fuente: Autoría propia
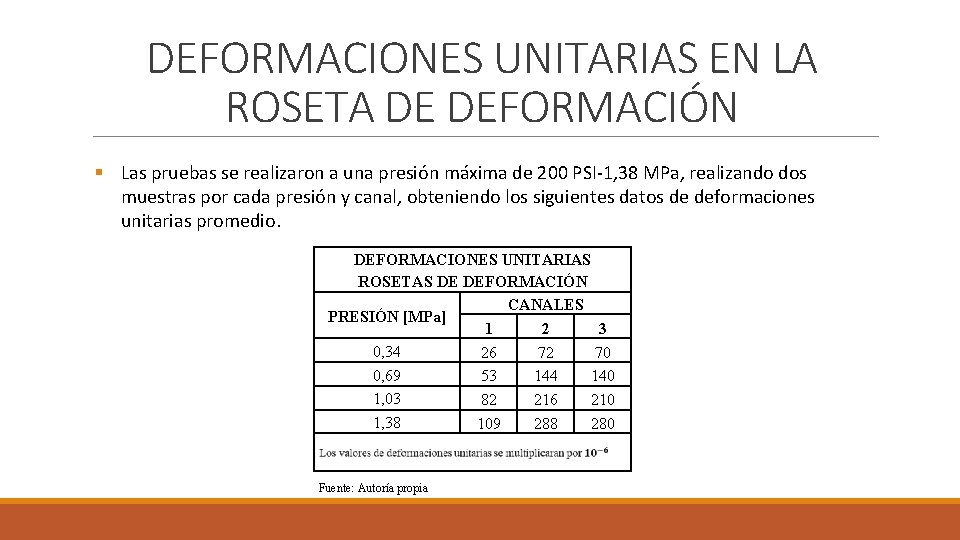
DEFORMACIONES UNITARIAS EN LA ROSETA DE DEFORMACIÓN § Las pruebas se realizaron a una presión máxima de 200 PSI-1, 38 MPa, realizando dos muestras por cada presión y canal, obteniendo los siguientes datos de deformaciones unitarias promedio. DEFORMACIONES UNITARIAS ROSETAS DE DEFORMACIÓN CANALES PRESIÓN [MPa] 1 2 3 0, 34 26 72 70 0, 69 53 144 140 1, 03 82 216 210 1, 38 109 288 280 Fuente: Autoría propia
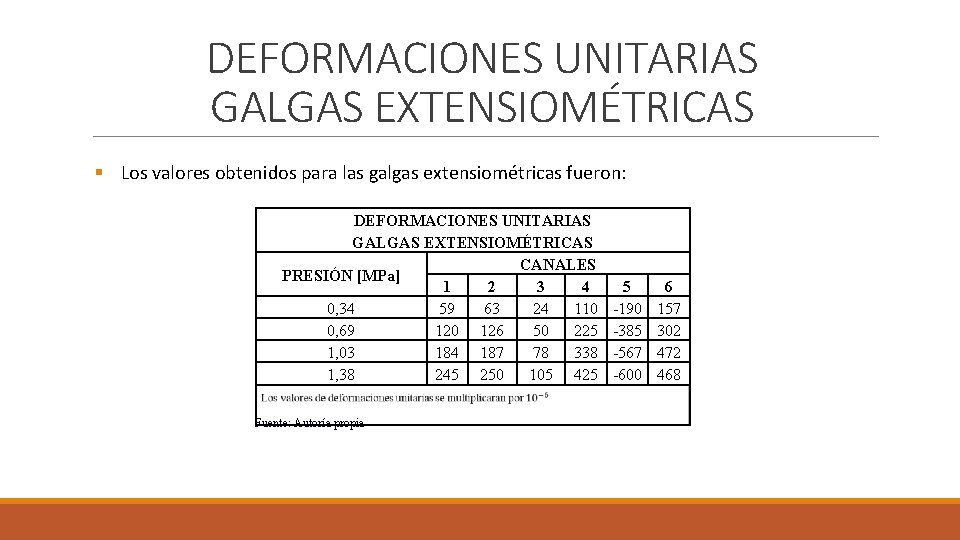
DEFORMACIONES UNITARIAS GALGAS EXTENSIOMÉTRICAS § Los valores obtenidos para las galgas extensiométricas fueron: DEFORMACIONES UNITARIAS GALGAS EXTENSIOMÉTRICAS CANALES PRESIÓN [MPa] 1 2 3 4 0, 34 59 63 24 110 0, 69 120 126 50 225 1, 03 184 187 78 338 1, 38 245 250 105 425 Fuente: Autoría propia 5 -190 -385 -567 -600 6 157 302 472 468
6. SIMULACIÓN
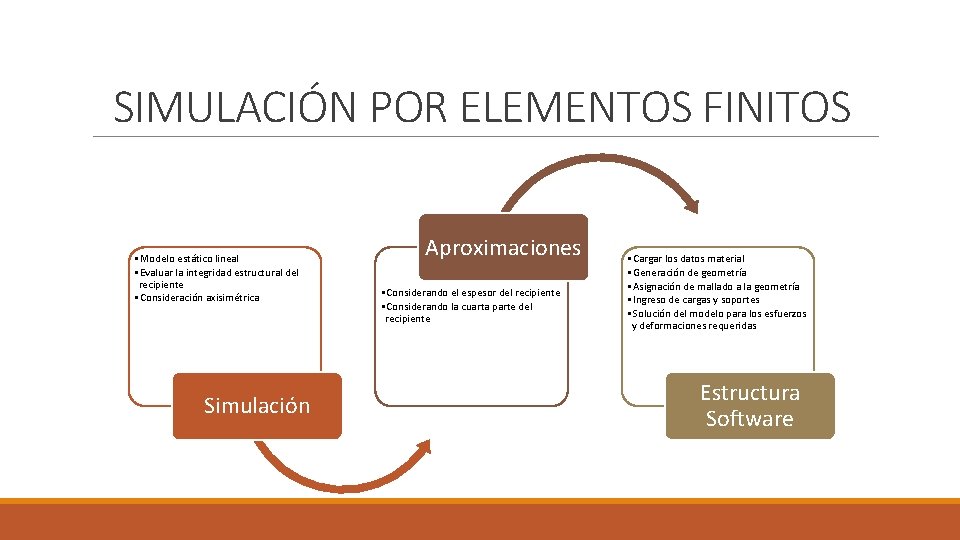
SIMULACIÓN POR ELEMENTOS FINITOS • Modelo estático lineal • Evaluar la integridad estructural del recipiente • Consideración axisimétrica Simulación Aproximaciones • Considerando el espesor del recipiente • Considerando la cuarta parte del recipiente • Cargar los datos material • Generación de geometría • Asignación de mallado a la geometría • Ingreso de cargas y soportes • Solución del modelo para los esfuerzos y deformaciones requeridas Estructura Software
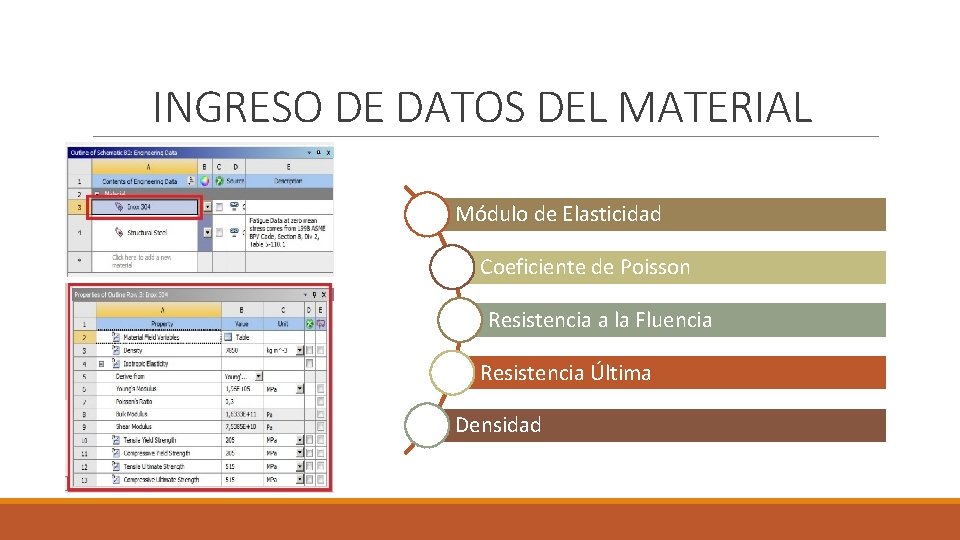
INGRESO DE DATOS DEL MATERIAL Módulo de Elasticidad Coeficiente de Poisson Resistencia a la Fluencia Resistencia Última Densidad
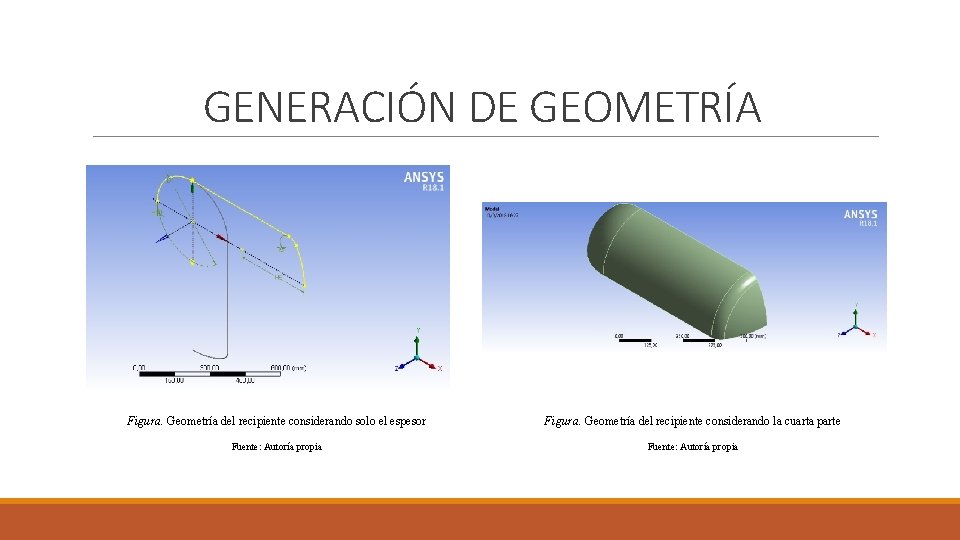
GENERACIÓN DE GEOMETRÍA Figura. Geometría del recipiente considerando solo el espesor Figura. Geometría del recipiente considerando la cuarta parte Fuente: Autoría propia
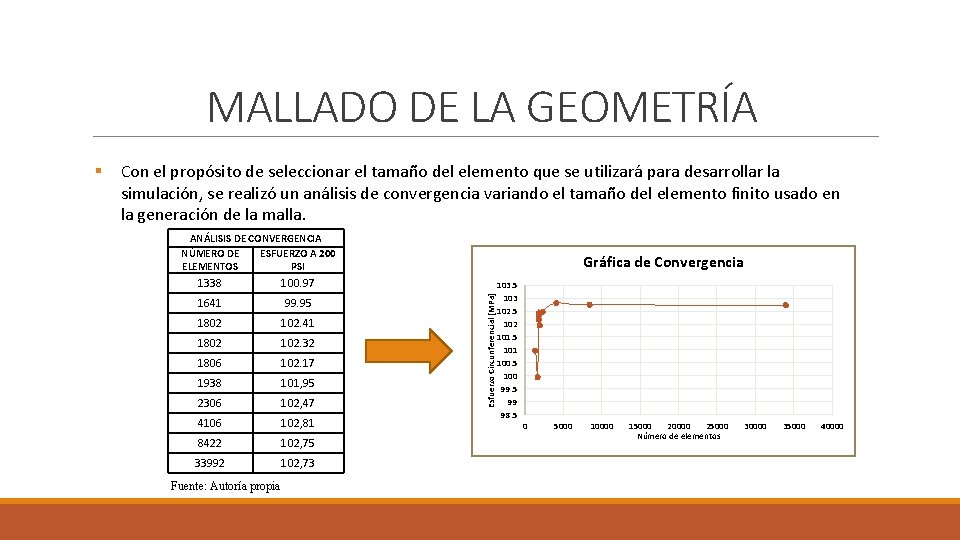
MALLADO DE LA GEOMETRÍA Con el propósito de seleccionar el tamaño del elemento que se utilizará para desarrollar la simulación, se realizó un análisis de convergencia variando el tamaño del elemento finito usado en la generación de la malla. ANÁLISIS DE CONVERGENCIA NÚMERO DE ESFUERZO A 200 ELEMENTOS PSI 1338 100. 97 1641 99. 95 1802 102. 41 1802 102. 32 1806 102. 17 1938 101, 95 2306 102, 47 4106 102, 81 8422 102, 75 33992 102, 73 Fuente: Autoría propia Gráfica de Convergencia Esfuerzo Circunferencial [MPa] § 103. 5 103 102. 5 102 101. 5 101 100. 5 100 99. 5 99 98. 5 0 5000 10000 15000 20000 25000 Número de elementos 30000 35000 40000
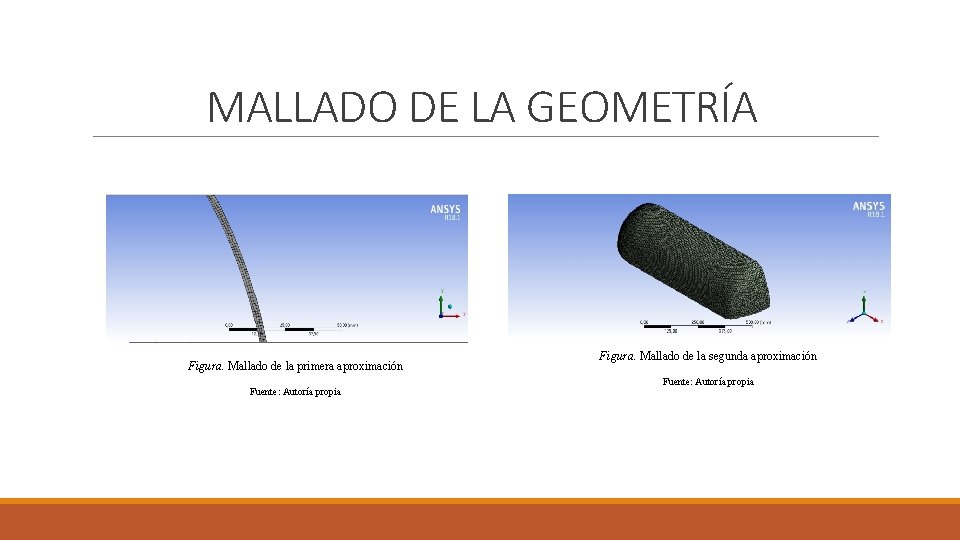
MALLADO DE LA GEOMETRÍA Figura. Mallado de la primera aproximación Fuente: Autoría propia Figura. Mallado de la segunda aproximación Fuente: Autoría propia
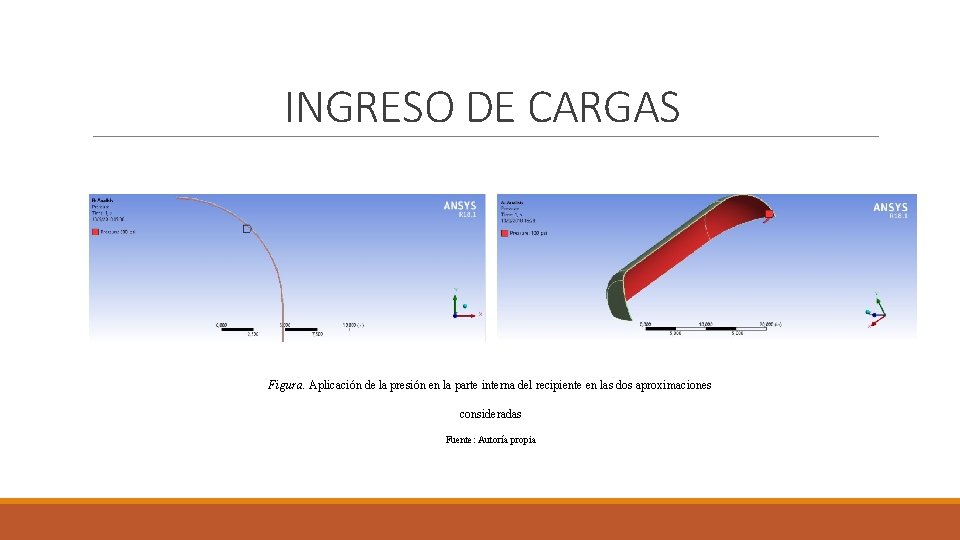
INGRESO DE CARGAS Figura. Aplicación de la presión en la parte interna del recipiente en las dos aproximaciones consideradas Fuente: Autoría propia
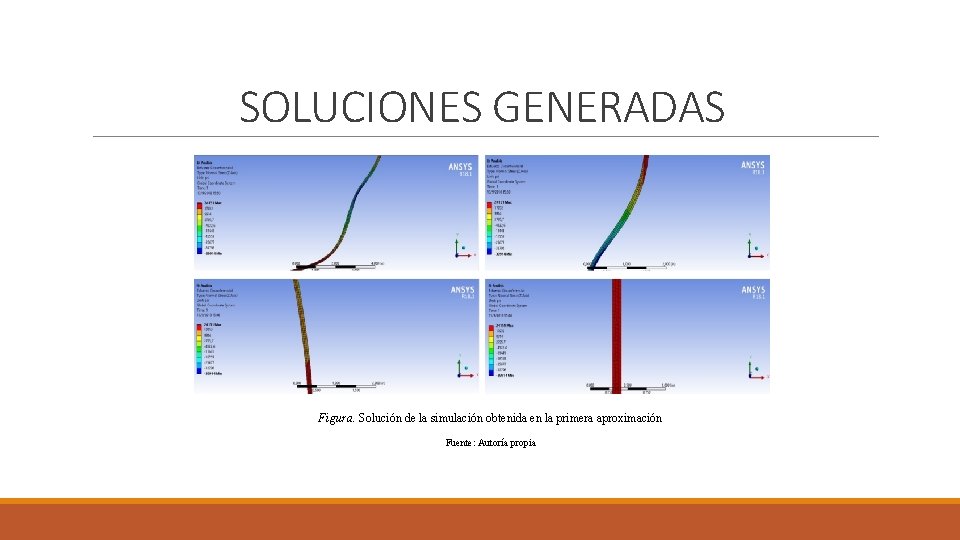
SOLUCIONES GENERADAS Figura. Solución de la simulación obtenida en la primera aproximación Fuente: Autoría propia
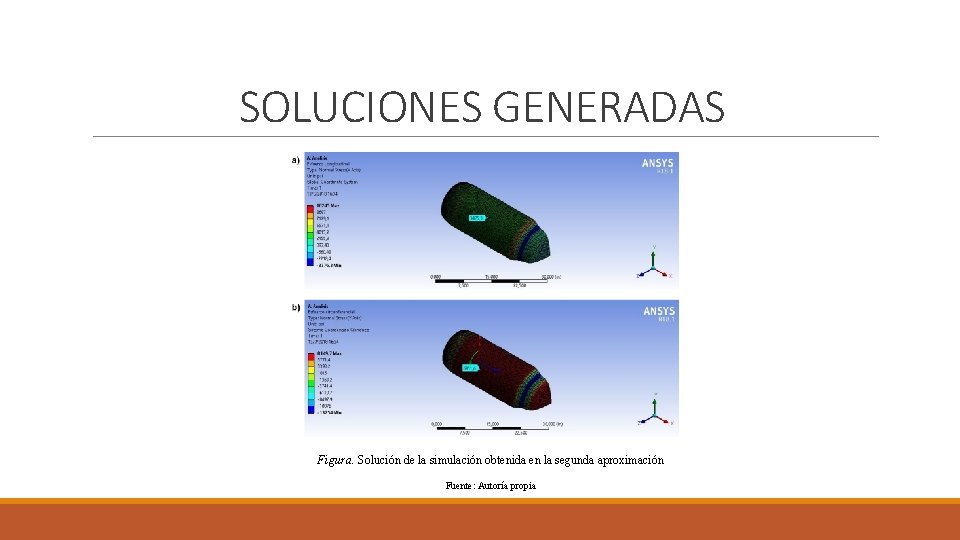
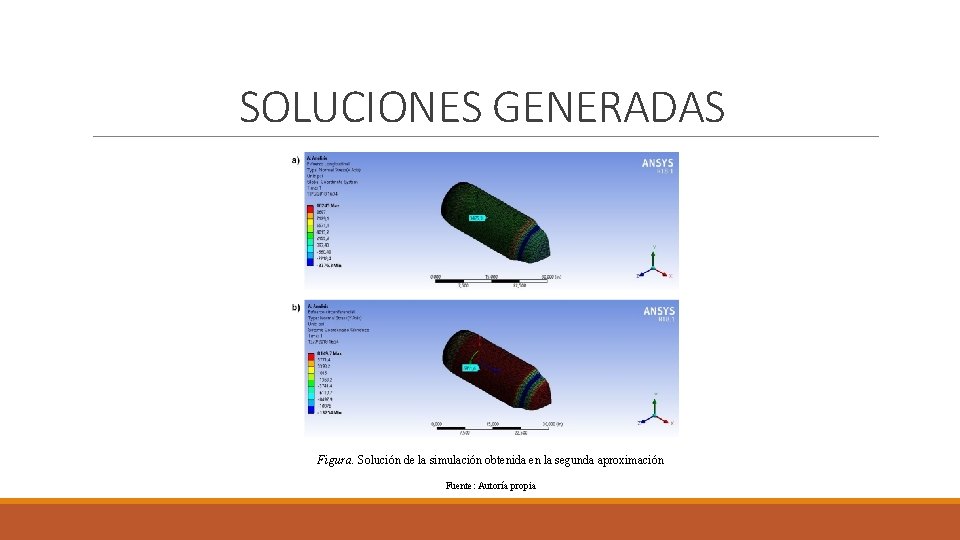
SOLUCIONES GENERADAS Figura. Solución de la simulación obtenida en la segunda aproximación Fuente: Autoría propia
SOLUCIONES GENERADAS Figura. Solución de la simulación obtenida en la segunda aproximación Fuente: Autoría propia
7. RESULTADOS
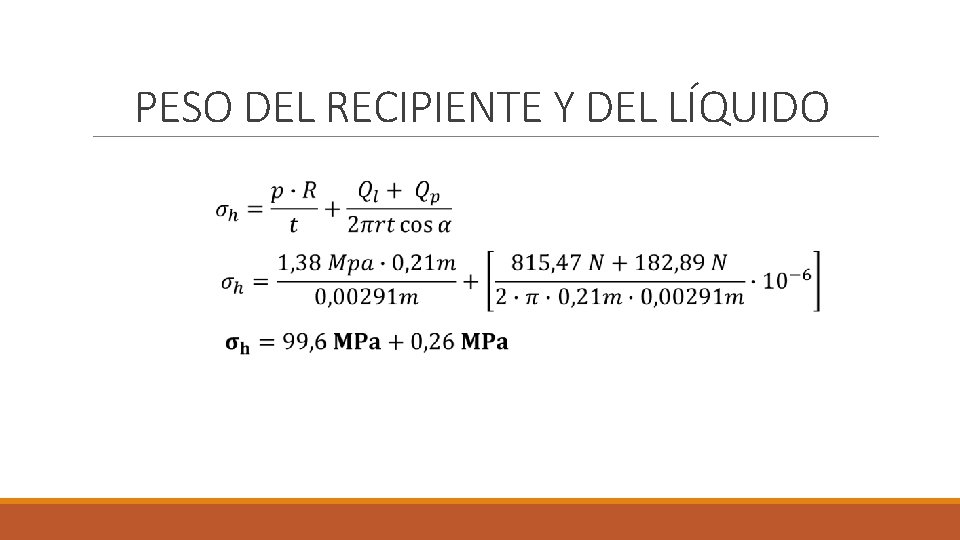
PESO DEL RECIPIENTE Y DEL LÍQUIDO
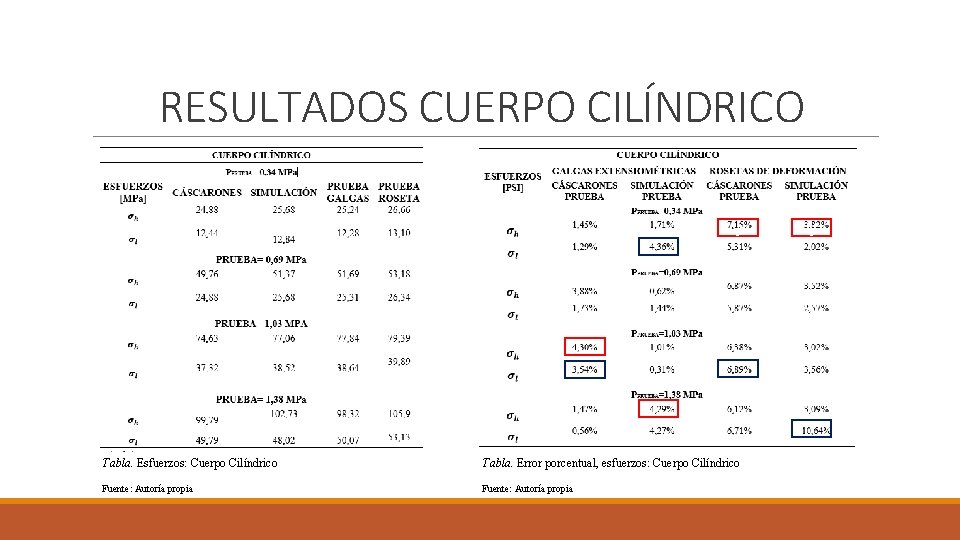
RESULTADOS CUERPO CILÍNDRICO v Tabla. Esfuerzos: Cuerpo Cilíndrico Tabla. Error porcentual, esfuerzos: Cuerpo Cilíndrico Fuente: Autoría propia v
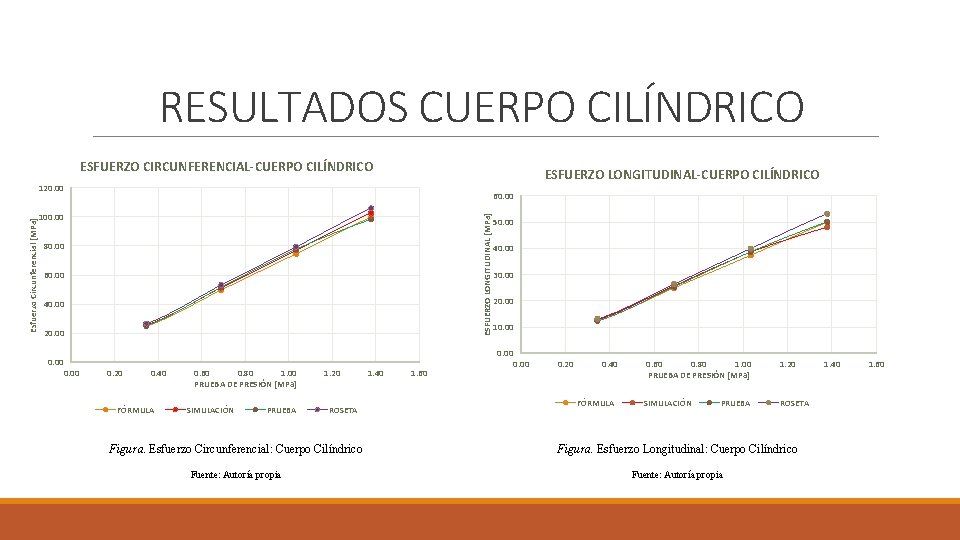
RESULTADOS CUERPO CILÍNDRICO ESFUERZO CIRCUNFERENCIAL-CUERPO CILÍNDRICO ESFUERZO LONGITUDINAL-CUERPO CILÍNDRICO 60. 00 100. 00 ESFUERZO LONGITUDINAL [MPa] Esfuerzo Circunferencial [MPa] 120. 00 80. 00 60. 00 40. 00 20. 00 0. 20 0. 40 FÓRMULA 0. 60 0. 80 1. 00 PRUEBA DE PRESIÓN [MPa] SIMULACIÓN PRUEBA 1. 20 ROSETA 1. 40 1. 60 50. 00 40. 00 30. 00 20. 00 10. 00 0. 20 0. 40 FÓRMULA 0. 60 0. 80 1. 00 PRUEBA DE PRESIÓN [MPa] 1. 20 SIMULACIÓN ROSETA PRUEBA Figura. Esfuerzo Circunferencial: Cuerpo Cilíndrico Figura. Esfuerzo Longitudinal: Cuerpo Cilíndrico Fuente: Autoría propia 1. 40 1. 60
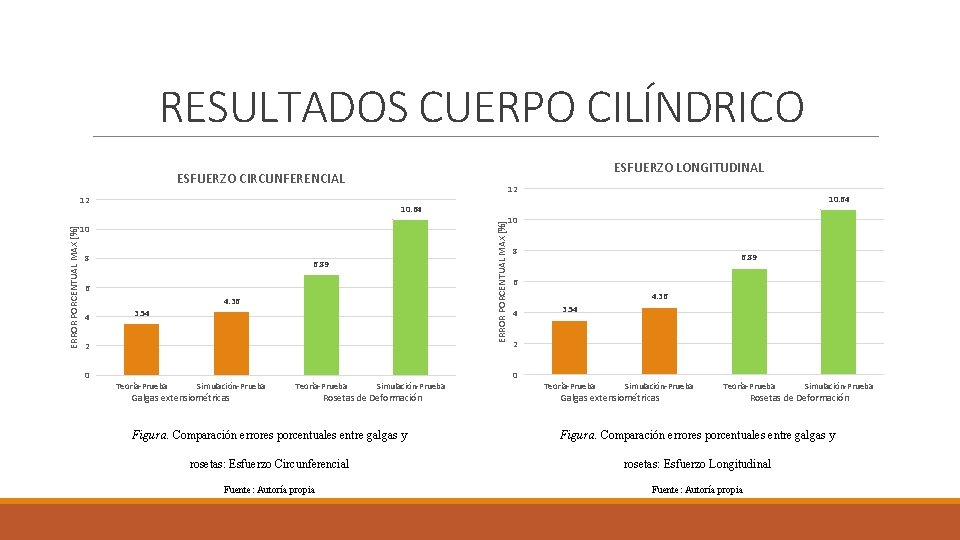
RESULTADOS CUERPO CILÍNDRICO ESFUERZO LONGITUDINAL ESFUERZO CIRCUNFERENCIAL 12 12 ERROR PORCENTUAL MAX [%] 10 8 6. 89 6 4. 36 4 3. 54 2 0 10. 64 8 6 4. 36 4 Simulación-Prueba Teoría-Prueba Simulación-Prueba 3. 54 2 0 Teoría-Prueba 6. 89 Teoría-Prueba Simulación-Prueba Galgas extensiométricas Rosetas de Deformación Galgas extensiométricas Rosetas de Deformación Figura. Comparación errores porcentuales entre galgas y rosetas: Esfuerzo Circunferencial rosetas: Esfuerzo Longitudinal Fuente: Autoría propia
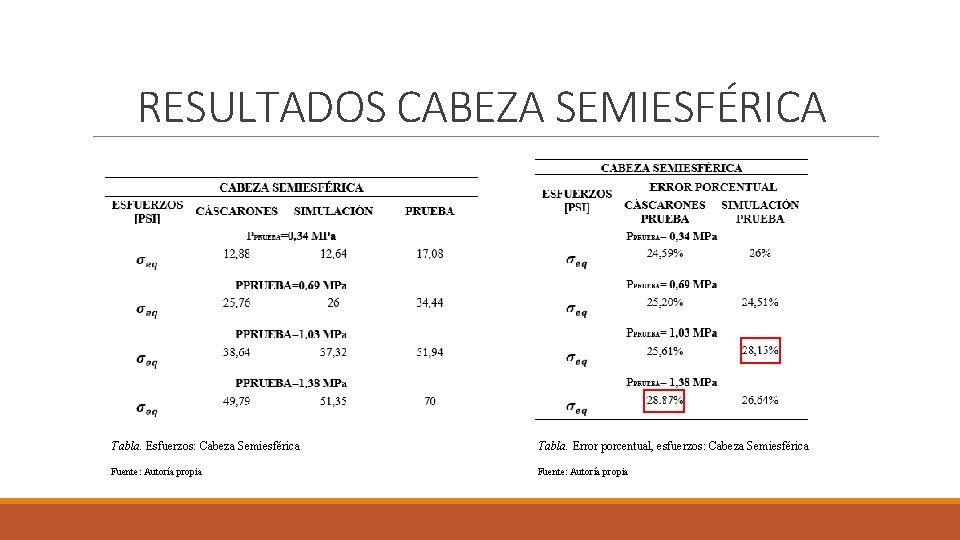
RESULTADOS CABEZA SEMIESFÉRICA v v Tabla. Esfuerzos: Cabeza Semiesférica Tabla. Error porcentual, esfuerzos: Cabeza Semiesférica Fuente: Autoría propia
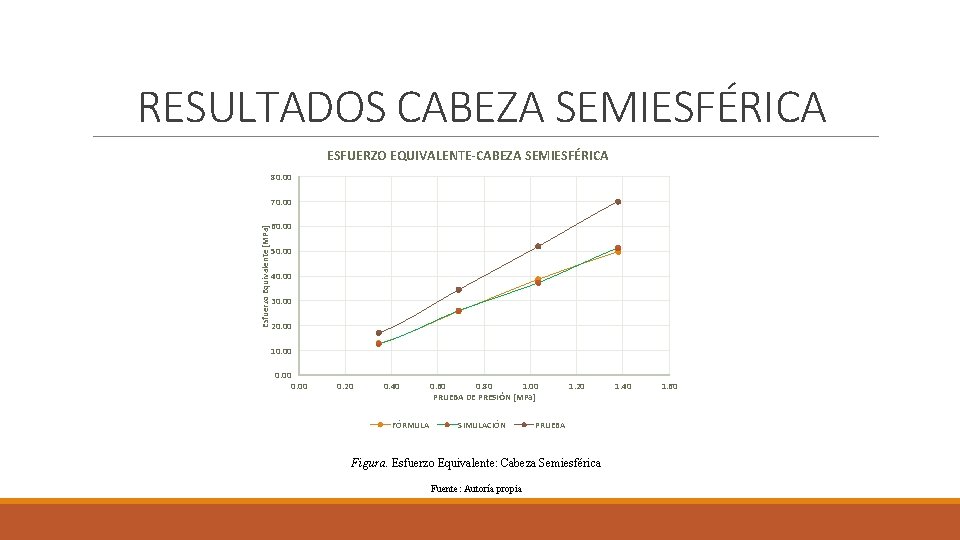
RESULTADOS CABEZA SEMIESFÉRICA ESFUERZO EQUIVALENTE-CABEZA SEMIESFÉRICA 80. 00 Esfuerzo Equivalente [MPa] 70. 00 60. 00 50. 00 40. 00 30. 00 20. 00 10. 00 0. 20 0. 40 FÓRMULA 0. 60 0. 80 1. 00 PRUEBA DE PRESIÓN [MPa] SIMULACIÓN 1. 20 PRUEBA Figura. Esfuerzo Equivalente: Cabeza Semiesférica Fuente: Autoría propia 1. 40 1. 60
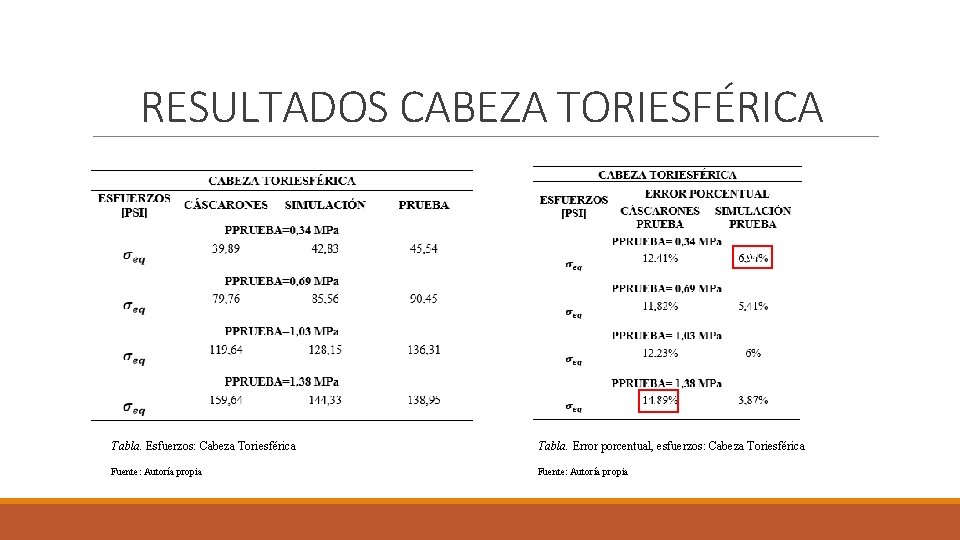
RESULTADOS CABEZA TORIESFÉRICA v v Tabla. Esfuerzos: Cabeza Toriesférica Tabla. Error porcentual, esfuerzos: Cabeza Toriesférica Fuente: Autoría propia
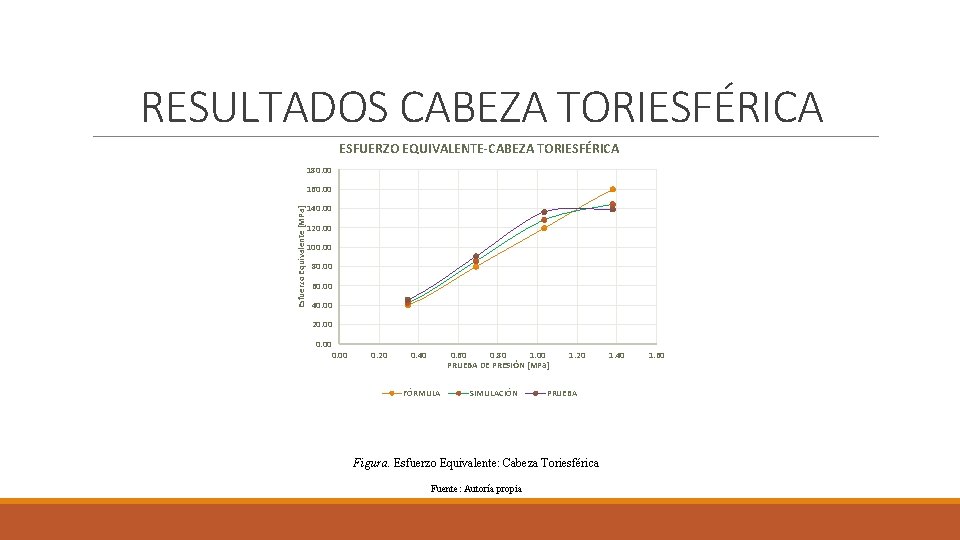
RESULTADOS CABEZA TORIESFÉRICA ESFUERZO EQUIVALENTE-CABEZA TORIESFÉRICA 180. 00 Esfuerzo Equivalente [MPa] 160. 00 140. 00 120. 00 100. 00 80. 00 60. 00 40. 00 20. 00 0. 20 0. 40 0. 60 0. 80 1. 00 PRUEBA DE PRESIÓN [MPa] FÓRMULA SIMULACIÓN 1. 20 PRUEBA Figura. Esfuerzo Equivalente: Cabeza Toriesférica Fuente: Autoría propia 1. 40 1. 60
8. CONCLUSIONES
CONCLUSIONES § Haciendo uso de un equipo de medición de espesores por ultrasonido, el espesor obtenido para la cabeza semiesférica y el cuerpo cilíndrico es de 2, 91 mm y el espesor para la cabeza toriesférica es de 2, 5 mm; la reducción del espesor en la cabeza toriesférica se debe a que esta fue conformada a través del rebordeado de la plancha por medio de un molde, razón por la cual se produjo dicha reducción la cual debe ser tomada en cuenta para el desarrollo de las formulaciones matemáticas y la simulación. § En el cuerpo cilíndrico se utilizaron galgas extensiométricas y rosetas de deformación para la medición de las deformaciones presentes durante la ejecución de la prueba de presión. Existe una variación entre los errores porcentuales calculados para cada una de ellas, como se observa en la figura 61 y 62, esto es debido a que la roseta que fue proporcionada por el laboratorio de Mecánica de Materiales fue adquirida hace veinte años por este, en comparación con las galgas utilizadas que tienen una fabricación más reciente.
CONCLUSIONES § En la cabeza semiesférica el error porcentual máximo obtenido comparando los resultados de la simulación y la prueba de presión es 28, 87% correspondiente al esfuerzo equivalente. Comparando los resultados de la formulación matemática y la prueba de presión el error es 28, 15% para el esfuerzo equivalente. Estos errores superan el 10%, esto se debe a que el conformado de la cabeza fue hecho a partir de un polígono de aristas vivas el cual obtuvo la forma aproximada de una esfera por medio de presión, se utilizó este proceso debido a que el diámetro de la cabeza era demasiado pequeño como para realizar una conformación en un molde, por lo que la forma obtenida no es completamente semiesférica y eso causa que los datos arrojados por las galgas extensiométricas colocadas en la cabeza difieran en comparación con la simulación y las formulaciones matemáticas.
CONCLUSIONES § En la cabeza toriesférica los errores entre la formulación matemática y la prueba superan el 10%, esto es debido a la variación del espesor del perfil del toroide producto del proceso de conformado antes mencionado. § Se determinó que para tener confiabilidad de los resultados de la simulación el mallado del recipiente, tendrá un número mínimo de 8000 elementos. § Se utilizaron dos aproximaciones para llegar a la solución del sistema, la primera aproximación fue tomando en consideración un modelo axisimétrico en el que se extrajo la superficie correspondiente al espesor de la cuarta parte del recipiente, la segunda aproximación difiere de la primera, ya que el análisis no se lo realizará en una superficie proyectada del recipiente sino en la pared propia del recipiente, se toma en consideración para la facilidad del análisis la cuarta parte del recipiente.
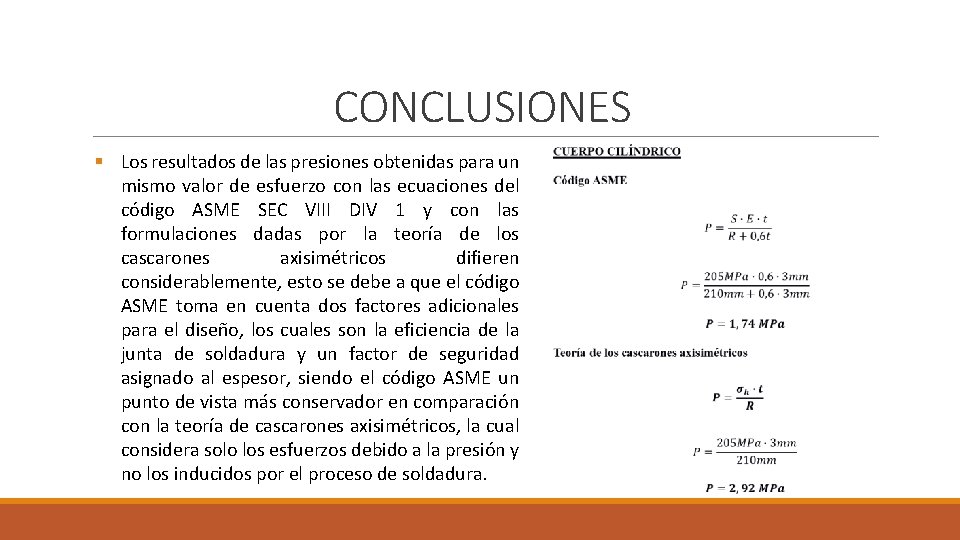
CONCLUSIONES § Los resultados de las presiones obtenidas para un mismo valor de esfuerzo con las ecuaciones del código ASME SEC VIII DIV 1 y con las formulaciones dadas por la teoría de los cascarones axisimétricos difieren considerablemente, esto se debe a que el código ASME toma en cuenta dos factores adicionales para el diseño, los cuales son la eficiencia de la junta de soldadura y un factor de seguridad asignado al espesor, siendo el código ASME un punto de vista más conservador en comparación con la teoría de cascarones axisimétricos, la cual considera solo los esfuerzos debido a la presión y no los inducidos por el proceso de soldadura.
9. RECOMENDACIONES
RECOMENDACIONES § Para el conformado de un recipiente es necesario tener en consideración, las dimensiones mínimas y los procesos de manufactura con los que cuentan los fabricantes nacionales, evitando de esta manera costos adicionales y problemas constructivos. § Es recomendable el asesoramiento en la colocación de los sensores de deformación, debido a su sensibilidad al momento de manipular garantizando de esta manera resultados confiables de las deformaciones presentes en el recipiente. § Antes de la ejecución de la práctica, se debe tener especial cuidado en el funcionamiento del equipo de prueba y las presiones máximas que puede soportar el recipiente con el propósito de no fatigarlo y evitar de esta manera daños al equipo, pero sobre todo daños a las personas que se encuentren operando el mismo. § Se recomienda que la calibración del equipo de medición de deformaciones sea realizada posterior al llenado del recipiente, ya que los sensores de deformación son extremadamente sensibles y darán valores de deformación alejados de la realidad.