
CC LNH NI SUY TIN CNC 1 NI
- Slides: 37
CÁC LỆNH NỘI SUY TIỆN CNC 1
NỘI DUNG • • G 00 G 01 G 02 G 03 G 06 G 93 G 05, G 07 • • G 08 G 09 G 33 G 04 G 36 G 39 G 37, G 38 2
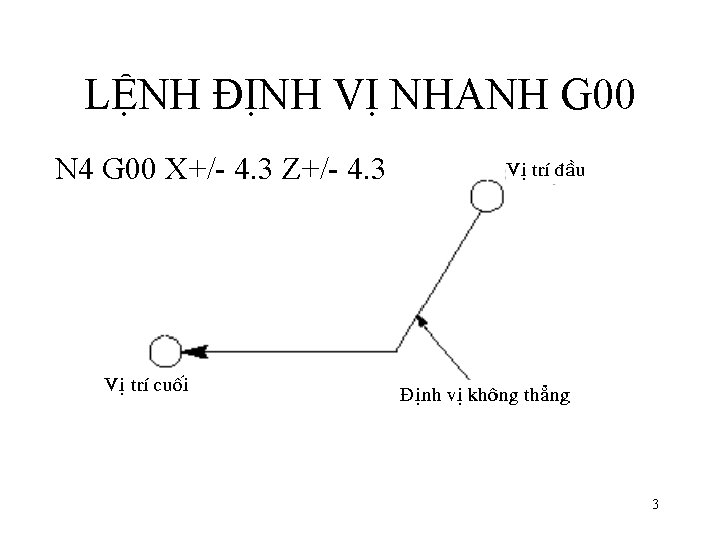
LỆNH ĐỊNH VỊ NHANH G 00 N 4 G 00 X+/- 4. 3 Z+/- 4. 3 3
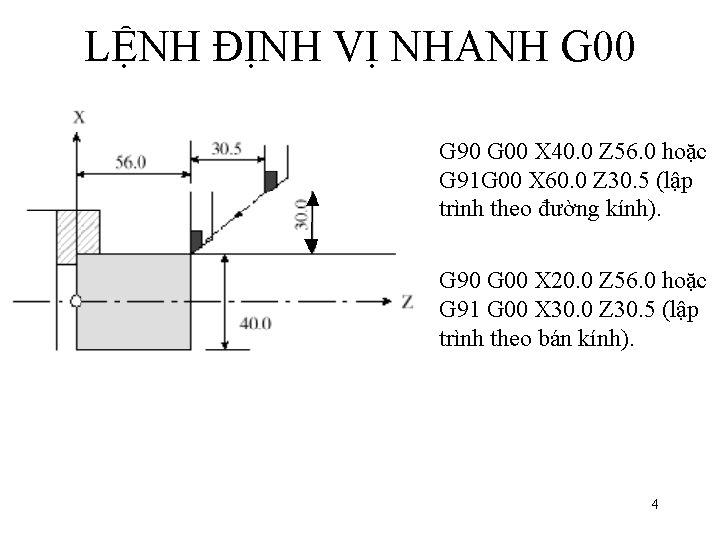
LỆNH ĐỊNH VỊ NHANH G 00 G 90 G 00 X 40. 0 Z 56. 0 hoặc G 91 G 00 X 60. 0 Z 30. 5 (lập trình theo đường kính). G 90 G 00 X 20. 0 Z 56. 0 hoặc G 91 G 00 X 30. 0 Z 30. 5 (lập trình theo bán kính). 4
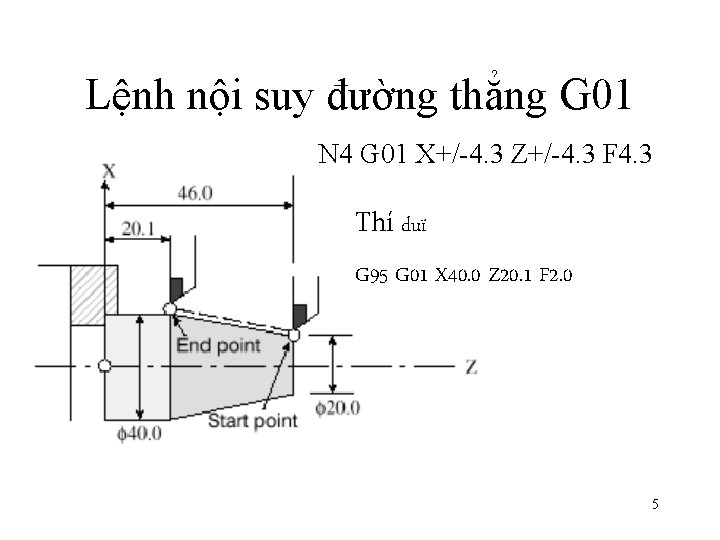
Lệnh nội suy đường thẳng G 01 N 4 G 01 X+/-4. 3 Z+/-4. 3 F 4. 3 Thí duï G 95 G 01 X 40. 0 Z 20. 1 F 2. 0 5
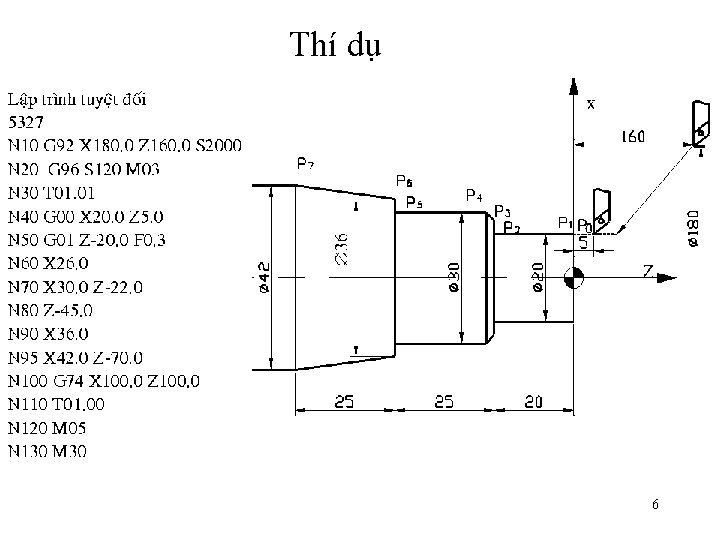
Thí dụ 6
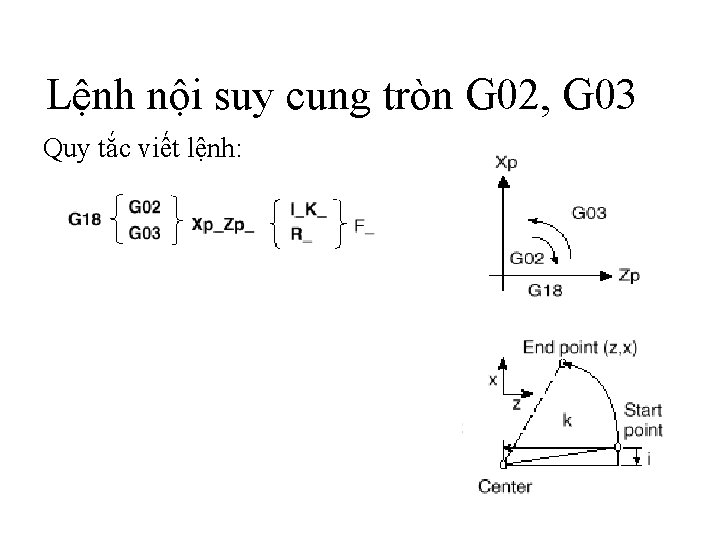
Lệnh nội suy cung tròn G 02, G 03 Quy tắc viết lệnh: 7
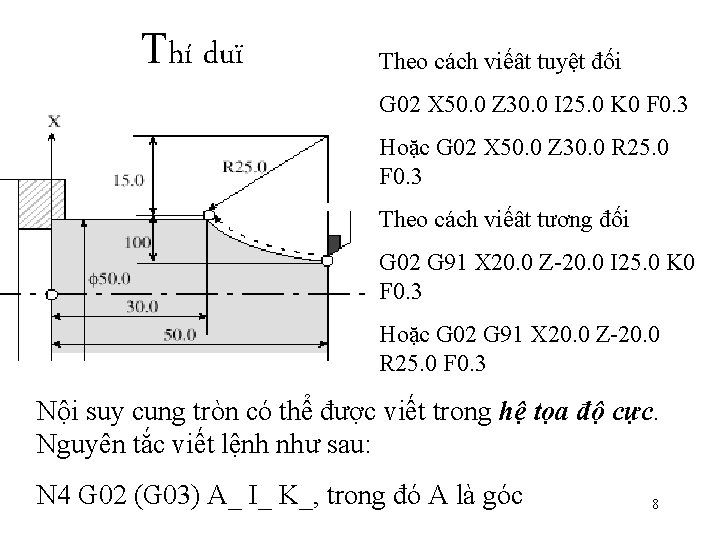
Thí duï Theo cách viếât tuyệt đối G 02 X 50. 0 Z 30. 0 I 25. 0 K 0 F 0. 3 Hoặc G 02 X 50. 0 Z 30. 0 R 25. 0 F 0. 3 Theo cách viếât tương đối G 02 G 91 X 20. 0 Z-20. 0 I 25. 0 K 0 F 0. 3 Hoặc G 02 G 91 X 20. 0 Z-20. 0 R 25. 0 F 0. 3 Nội suy cung tròn có thể được viết trong hệ tọa độ cực. Nguyên tắc viết lệnh như sau: N 4 G 02 (G 03) A_ I_ K_, trong đó A là góc 8
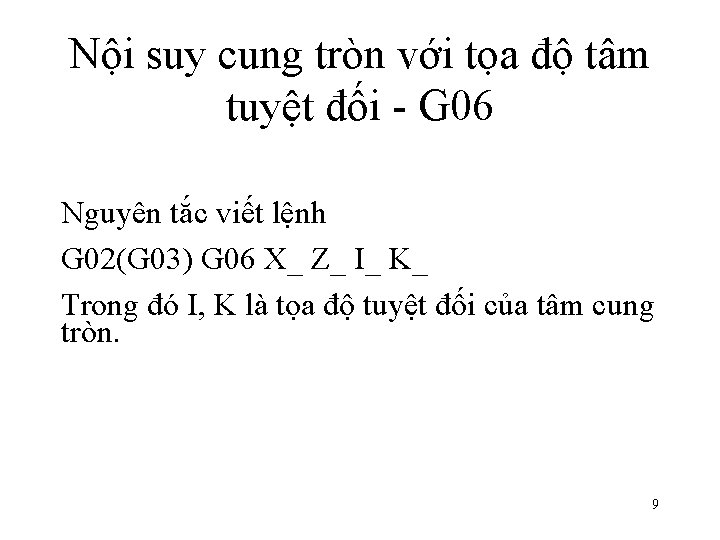
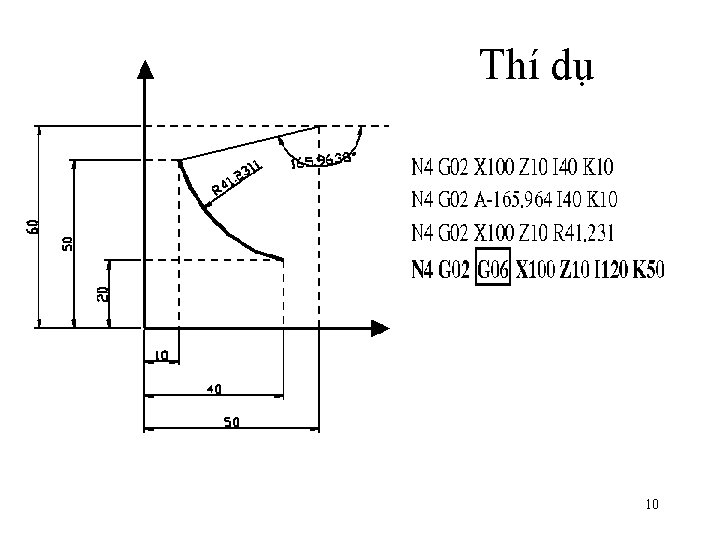
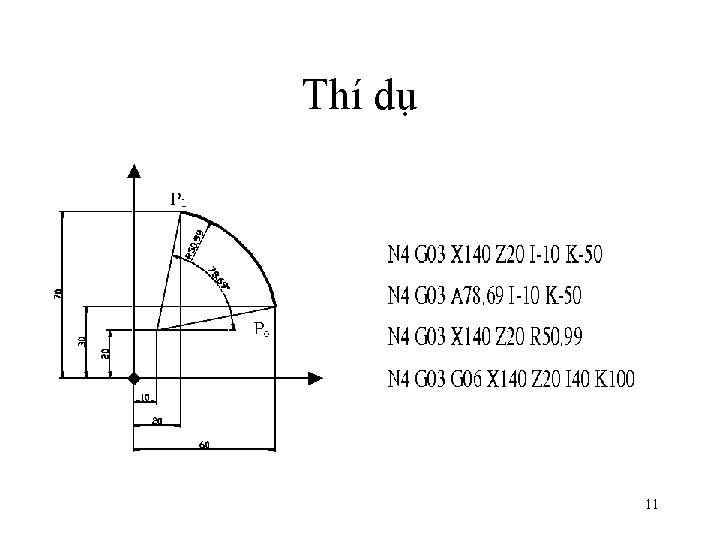
Nội suy cung tròn với tọa độ tâm tuyệt đối - G 06 Nguyên tắc viết lệnh G 02(G 03) G 06 X_ Z_ I_ K_ Trong đó I, K là tọa độ tuyệt đối của tâm cung tròn. 9
Thí dụ 10
Thí dụ 11
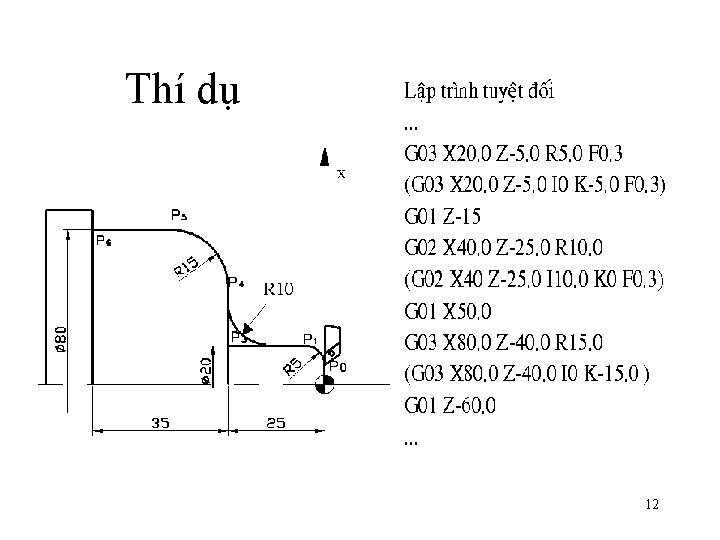
Thí dụ 12
Lập trình trong hệ toạ độ cực – G 93 • • Lệnh G 93 dùng để khai báo tâm hệ toạ độ cực. Nguyên tắc viết lệnh như sau: G 93 I_ K_ Trong đó: I_ toạ độ tuyệt đối của gốc toạ độ cực theo phương X (ghi theo đường kính) K_ toạ độ tuyệt đối của gốc toạ độ cực theo phương Z. Lệnh G 93 không có I_ K_ được hiểu vị trí hiện tại của dụng cụ là gốc tọa độ cực. Khi nội suy đường tròn với lệnh G 02, G 03, tâm cung tròn được hiểu là gốc toạ độ cực Khi khởi động máy, sau lệnh M 02, M 30, RESET, dừng khẩn cấp, điểm X 0, Z 0 là gốc toạ độ cực. 13
Lập trình trong hệ toạ độ cực – G 93 • • • Toạ độ trong hệ toạ độ cực được viết là R+/- 4. 3 A+/-3. 3 (mm) R+/-3. 4 A+/-3. 3 (inch) Trong đó · R là bán kính. Khi lập trình với G 90, R luôn dương, nhưng khi lập trình với G 91, R có thể âm hoặc dương tuỳ theo bán kính của điểm tới ngắn hơn hay dài hơn một đoạn là bao nhiêu. • · A là góc xoay, A > 0 nếu xoay ngược chiều kim đồng hồ, A < 0 nếu xoay theo chiều kim đồng hồ. 14
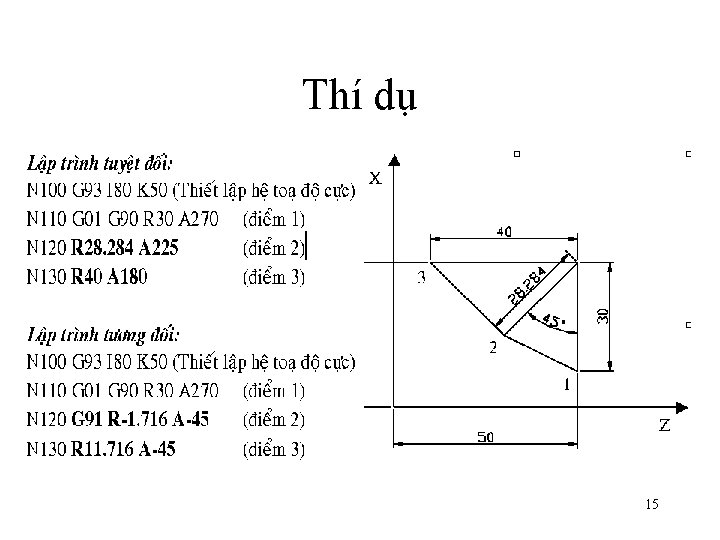
Thí dụ 15
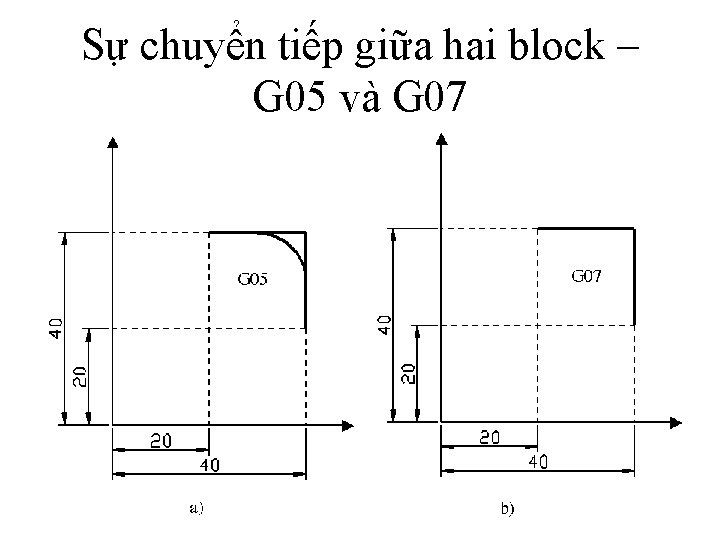
Sự chuyển tiếp giữa hai block – G 05 và G 07 16
G 05 và G 07 • Lệnh G 05 và G 07 là loại lệnh modal. Khi bật máy CNC, sau lênh M 02, M 30, dừng khẩn cấp hay RESET, hệ thống sẽ chạy với G 05 hay G 07 tuỳ theo việc thiết lập bit 8 của tham số P 607 là 0 hay 1. • Nếu P 607(8) = 0 máy chạy với G 07. • Nếu P 607(8) = 1 máy chạy với G 05. 17
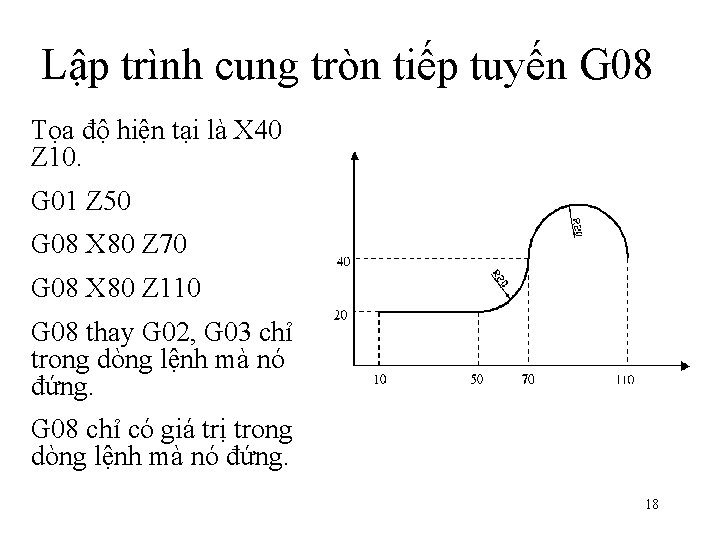
Lập trình cung tròn tiếp tuyến G 08 Tọa độ hiện tại là X 40 Z 10. G 01 Z 50 G 08 X 80 Z 70 G 08 X 80 Z 110 G 08 thay G 02, G 03 chỉ trong dòng lệnh mà nó đứng. G 08 chỉ có giá trị trong dòng lệnh mà nó đứng. 18
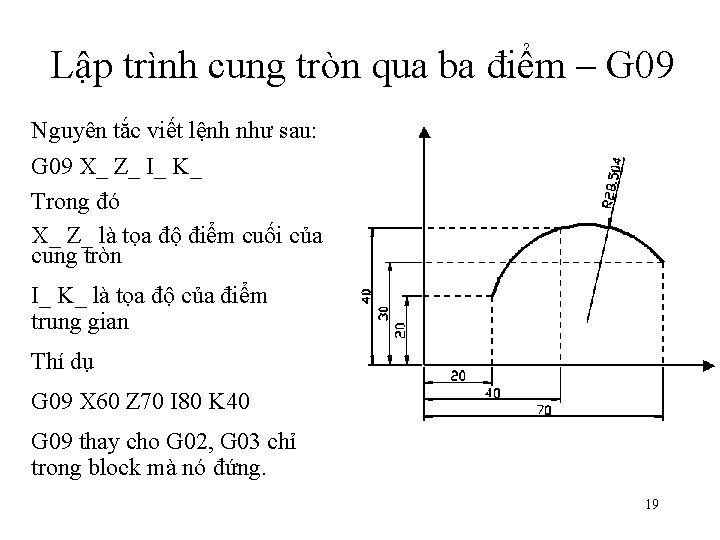
Lập trình cung tròn qua ba điểm – G 09 Nguyên tắc viết lệnh như sau: G 09 X_ Z_ I_ K_ Trong đó X_ Z_ là tọa độ điểm cuối của cung tròn I_ K_ là tọa độ của điểm trung gian Thí dụ G 09 X 60 Z 70 I 80 K 40 G 09 thay cho G 02, G 03 chỉ trong block mà nó đứng. 19
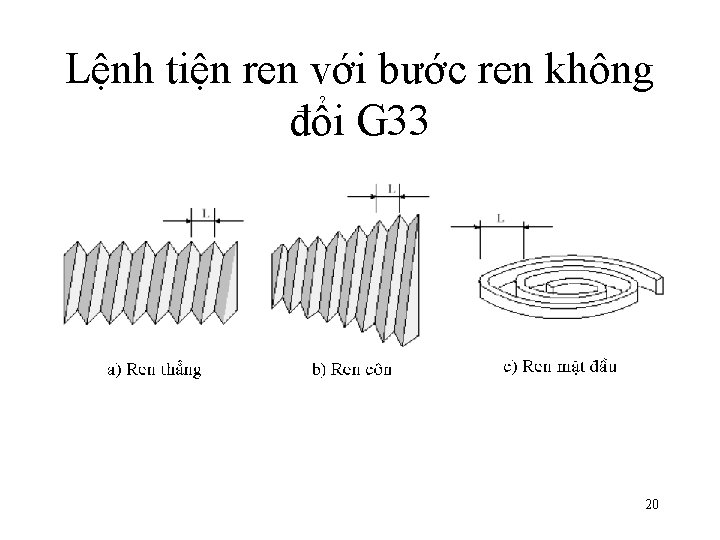
Lệnh tiện ren với bước ren không đổi G 33 20
Tiện ren trụ • • • Nguyên tắc viết lệnh khi tiện ren trụ: G 33 Z_ L_ Q_ Trong đó Z_ là tọa độ điểm cuối của đường ren. L_ là bước ren, bằng giá tri L Q_ Gĩc xoay quanh trục Z 21
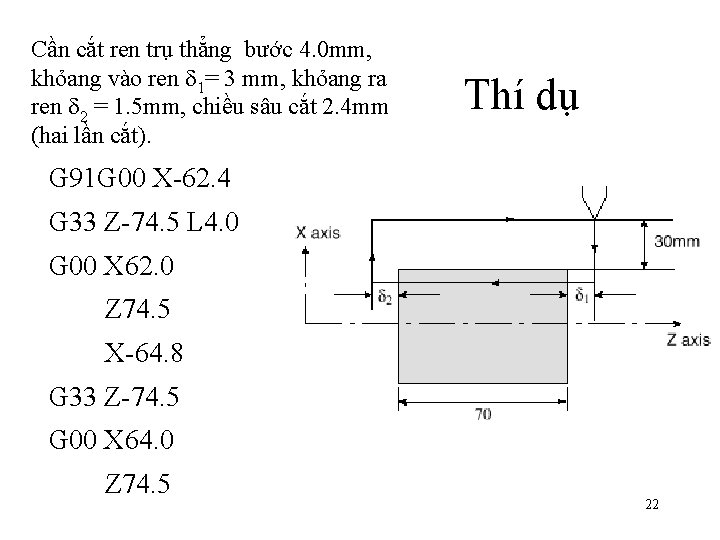
Cần cắt ren trụ thẳng bước 4. 0 mm, khỏang vào ren 1= 3 mm, khỏang ra ren 2 = 1. 5 mm, chiều sâu cắt 2. 4 mm (hai lần cắt). Thí dụ G 91 G 00 X-62. 4 G 33 Z-74. 5 L 4. 0 G 00 X 62. 0 Z 74. 5 X-64. 8 G 33 Z-74. 5 G 00 X 64. 0 Z 74. 5 22
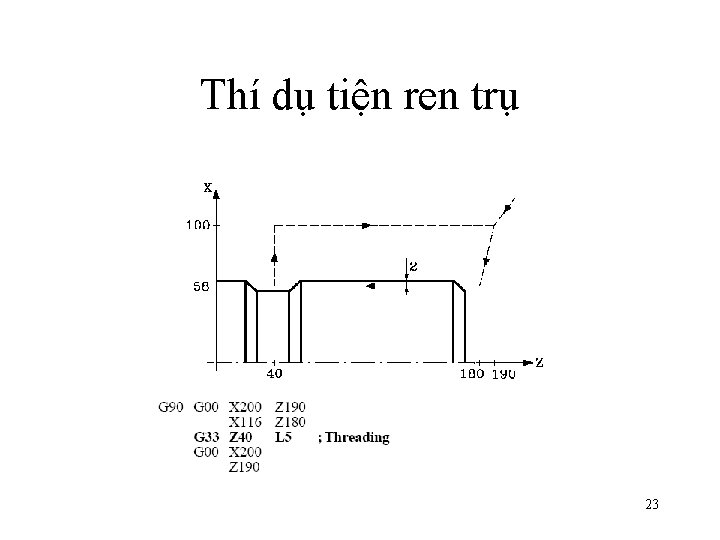
Thí dụ tiện ren trụ 23
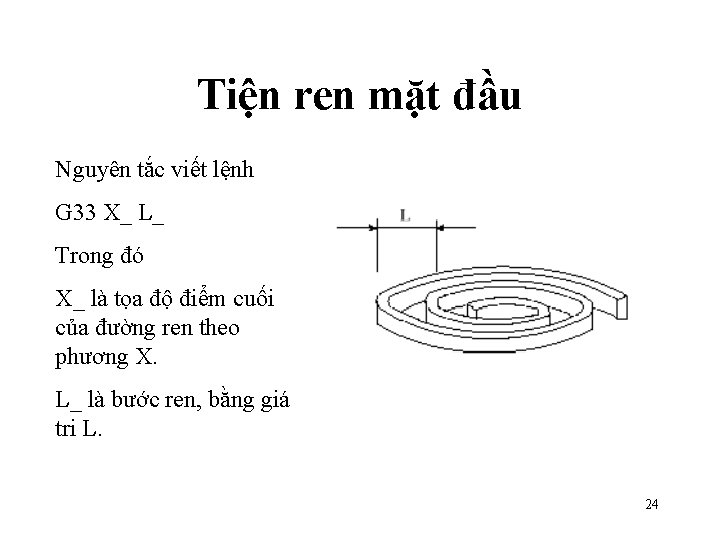
Tiện ren mặt đầu Nguyên tắc viết lệnh G 33 X_ L_ Trong đó X_ là tọa độ điểm cuối của đường ren theo phương X. L_ là bước ren, bằng giá tri L. 24
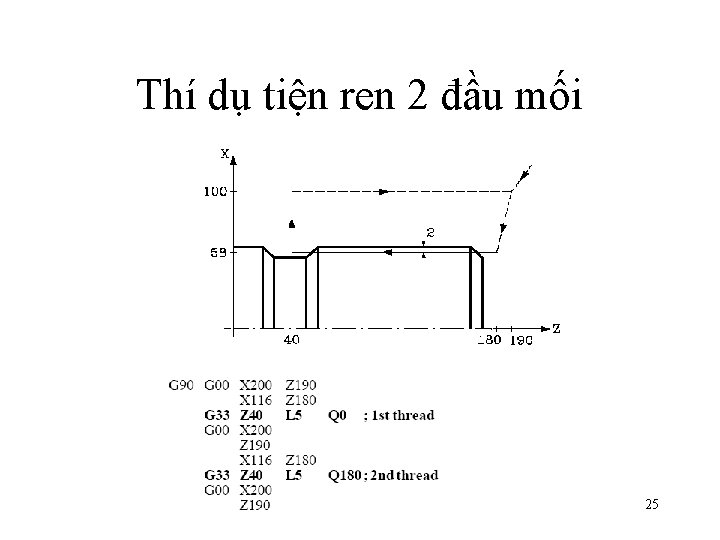
Thí dụ tiện ren 2 đầu mối 25
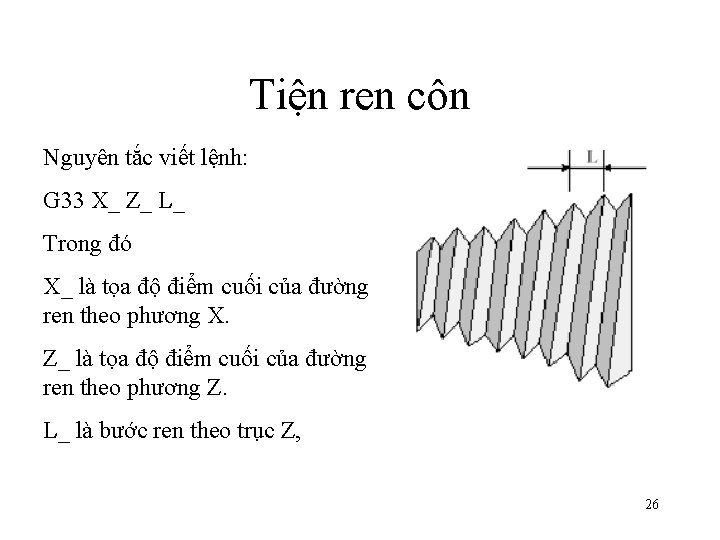
Tiện ren côn Nguyên tắc viết lệnh: G 33 X_ Z_ L_ Trong đó X_ là tọa độ điểm cuối của đường ren theo phương X. Z_ là tọa độ điểm cuối của đường ren theo phương Z. L_ là bước ren theo trục Z, 26
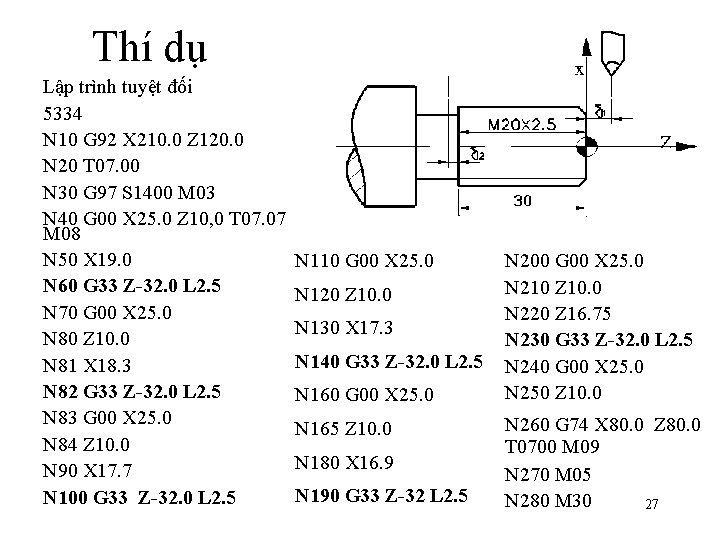
Thí dụ Lập trình tuyệt đối 5334 N 10 G 92 X 210. 0 Z 120. 0 N 20 T 07. 00 N 30 G 97 S 1400 M 03 N 40 G 00 X 25. 0 Z 10, 0 T 07. 07 M 08 N 50 X 19. 0 N 110 G 00 X 25. 0 N 200 G 00 X 25. 0 N 60 G 33 Z-32. 0 L 2. 5 N 210 Z 10. 0 N 120 Z 10. 0 N 70 G 00 X 25. 0 N 220 Z 16. 75 N 130 X 17. 3 N 80 Z 10. 0 N 230 G 33 Z-32. 0 L 2. 5 N 140 G 33 Z-32. 0 L 2. 5 N 240 G 00 X 25. 0 N 81 X 18. 3 N 82 G 33 Z-32. 0 L 2. 5 N 250 Z 10. 0 N 160 G 00 X 25. 0 N 83 G 00 X 25. 0 N 260 G 74 X 80. 0 Z 80. 0 N 165 Z 10. 0 N 84 Z 10. 0 T 0700 M 09 N 180 X 16. 9 N 90 X 17. 7 N 270 M 05 N 190 G 33 Z-32 L 2. 5 N 100 G 33 Z-32. 0 L 2. 5 N 280 M 30 27
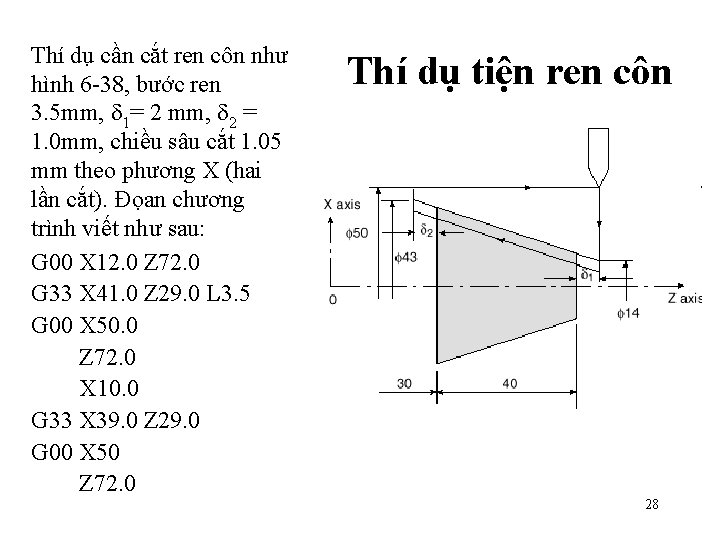
Thí dụ cần cắt ren côn như hình 6 -38, bước ren 3. 5 mm, 1= 2 mm, 2 = 1. 0 mm, chiều sâu cắt 1. 05 mm theo phương X (hai lần cắt). Đọan chương trình viết như sau: G 00 X 12. 0 Z 72. 0 G 33 X 41. 0 Z 29. 0 L 3. 5 G 00 X 50. 0 Z 72. 0 X 10. 0 G 33 X 39. 0 Z 29. 0 G 00 X 50 Z 72. 0 Thí dụ tiện ren côn 28
Lệnh dừng cuối hành trình G 04 • Trong khi tiện, có những lúc cầân phải dừng cuốâi hành trình để đạt được độ chính xác của mặt gia công, thí dụ khi tiện rãnh. Nguyên tắc viết lệânh như sau: • (G 99) G 04 K_ • Trong đó K_ là thời gian bằng giây cần dừng dao cuối hành trình. 29
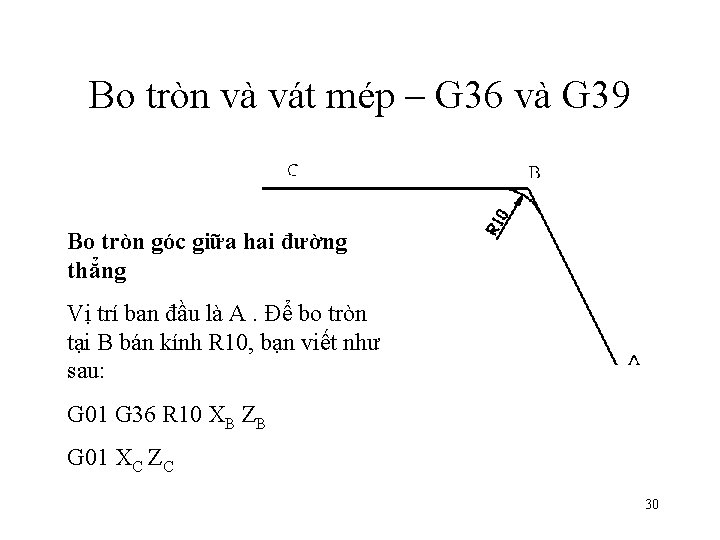
Bo tròn và vát mép – G 36 và G 39 Bo tròn góc giữa hai đường thẳng Vị trí ban đầu là A. Để bo tròn tại B bán kính R 10, bạn viết như sau: G 01 G 36 R 10 XB ZB G 01 XC ZC 30
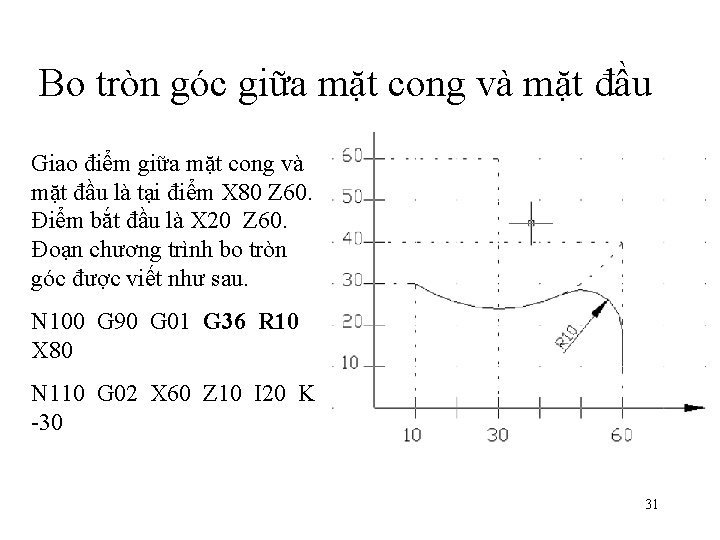
Bo tròn góc giữa mặt cong và mặt đầu Giao điểm giữa mặt cong và mặt đầu là tại điểm X 80 Z 60. Điểm bắt đầu là X 20 Z 60. Đoạn chương trình bo tròn góc được viết như sau. N 100 G 90 G 01 G 36 R 10 X 80 N 110 G 02 X 60 Z 10 I 20 K -30 31
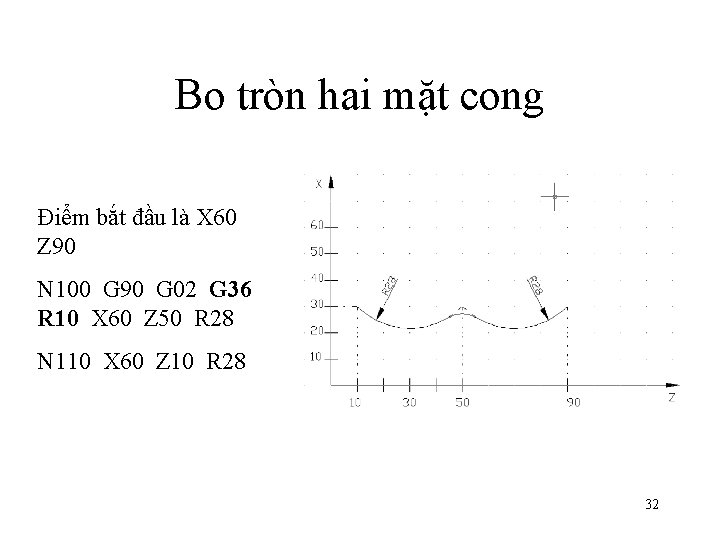
Bo tròn hai mặt cong Điểm bắt đầu là X 60 Z 90 N 100 G 90 G 02 G 36 R 10 X 60 Z 50 R 28 N 110 X 60 Z 10 R 28 32
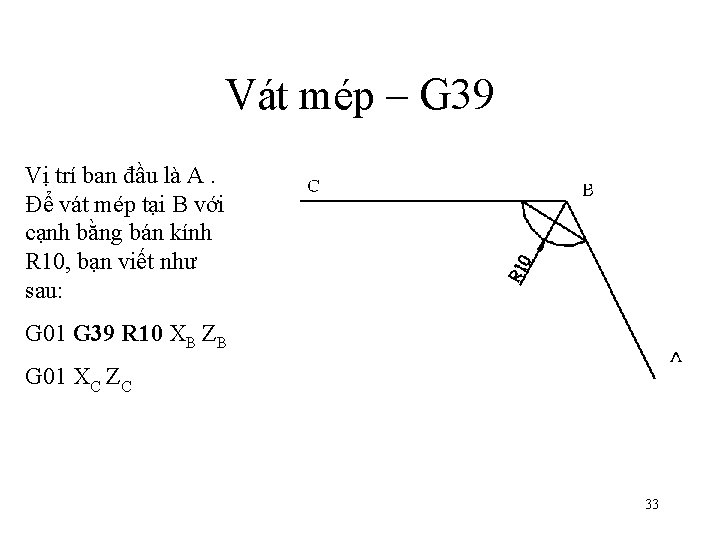
Vát mép – G 39 Vị trí ban đầu là A. Để vát mép tại B với cạnh bằng bán kính R 10, bạn viết như sau: G 01 G 39 R 10 XB ZB G 01 XC ZC 33
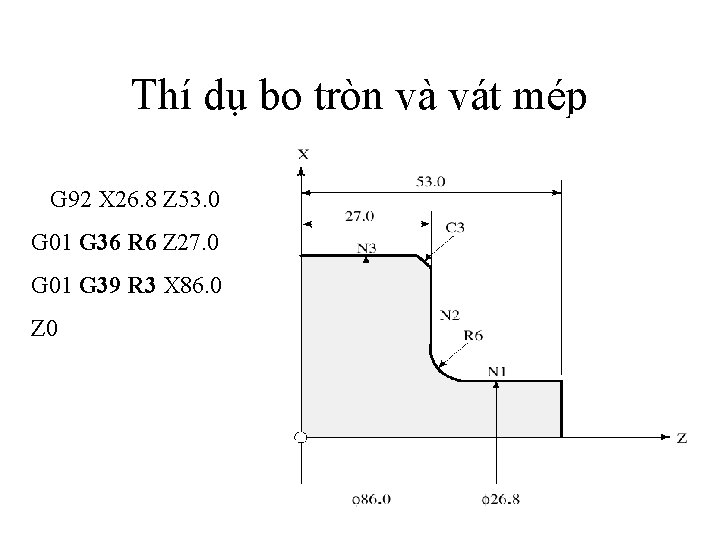
Thí dụ bo tròn và vát mép G 92 X 26. 8 Z 53. 0 G 01 G 36 R 6 Z 27. 0 G 01 G 39 R 3 X 86. 0 Z 0 34
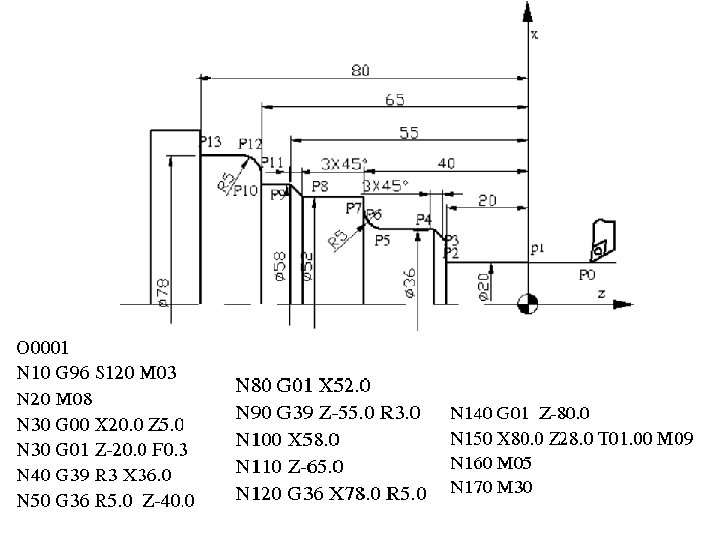
35
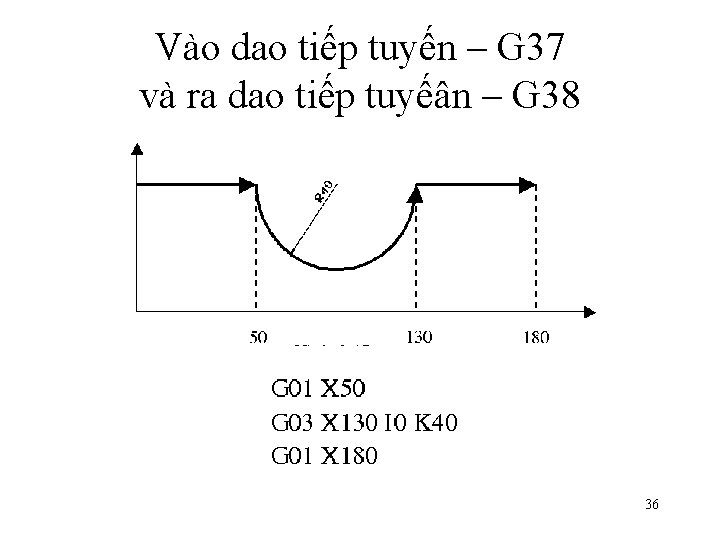
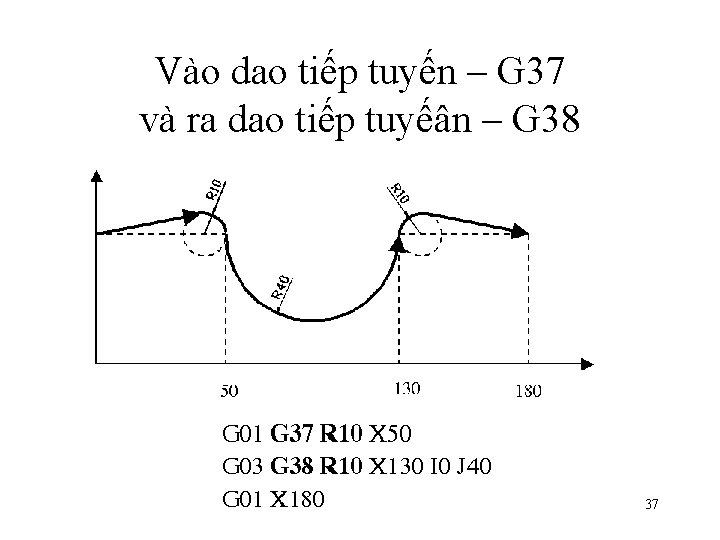
Vào dao tiếp tuyến – G 37 và ra dao tiếp tuyếân – G 38 36
Vào dao tiếp tuyến – G 37 và ra dao tiếp tuyếân – G 38 37