
Amlioration continue Partie 1 kaizen Xavier Perrin CFPIM
- Slides: 34
Amélioration continue Partie 1 : kaizen Xavier Perrin, CFPIM, CIRM, CSCP © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 1
Kaizen n Sommaire > > Qu'est ce que c'est ? Pourquoi ? Comment ? Outils • • Mesurer : les indicateurs La standardisation Le cercle PDCA Méthodes de résolution de problème 5 S TPM QRQC Kaizen-Event > Pérenniser l'amélioration continue • Le processus de changement (voir O'Brien) • De la découverte à l'intégration > Conclusion © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 2
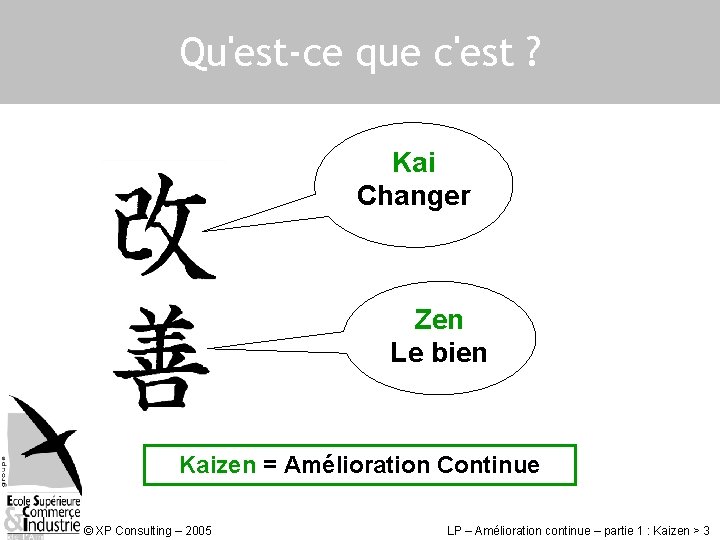
Qu'est-ce que c'est ? Kai Changer Zen Le bien Kaizen = Amélioration Continue © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 3
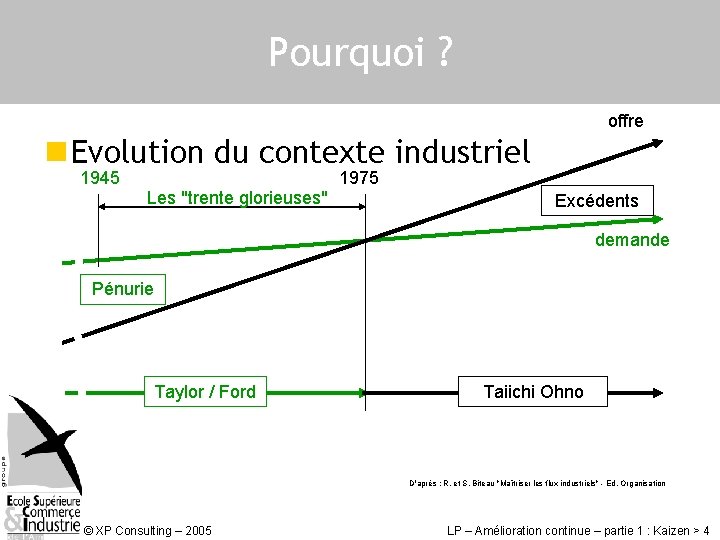
Pourquoi ? offre n Evolution du contexte industriel 1945 Les "trente glorieuses" 1975 Excédents demande Pénurie Taylor / Ford Taiichi Ohno D'après : R. et S. Biteau "Maîtriser les flux industriels" - Ed. Organisation © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 4
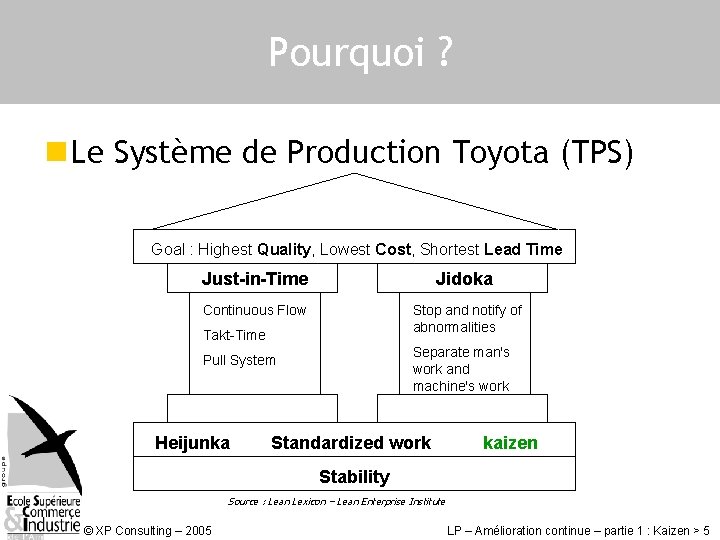
Pourquoi ? n Le Système de Production Toyota (TPS) Goal : Highest Quality, Lowest Cost, Shortest Lead Time Just-in-Time Jidoka Continuous Flow Stop and notify of abnormalities Takt-Time Separate man's work and machine's work Pull System Heijunka Standardized work kaizen Stability Source : Lean Lexicon – Lean Enterprise Institute © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 5
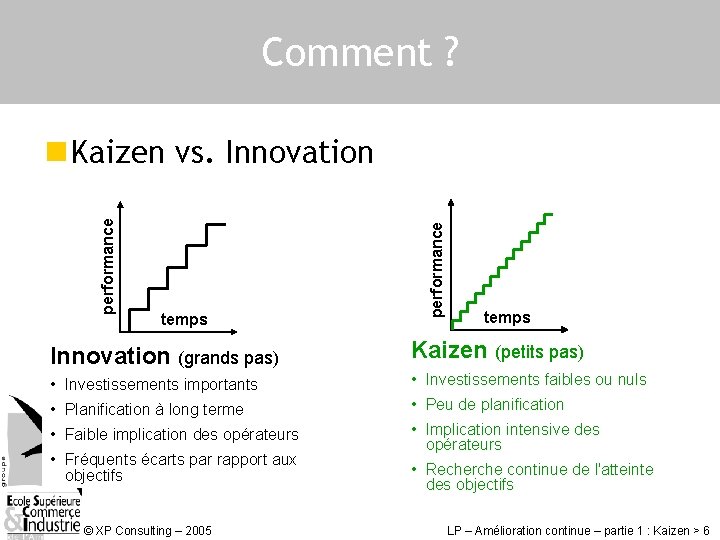
Comment ? temps performance n Kaizen vs. Innovation temps Innovation (grands pas) Kaizen (petits pas) • Investissements importants • Investissements faibles ou nuls • Planification à long terme • Peu de planification • Faible implication des opérateurs • Implication intensive des opérateurs • Fréquents écarts par rapport aux objectifs © XP Consulting – 2005 • Recherche continue de l'atteinte des objectifs LP – Amélioration continue – partie 1 : Kaizen > 6
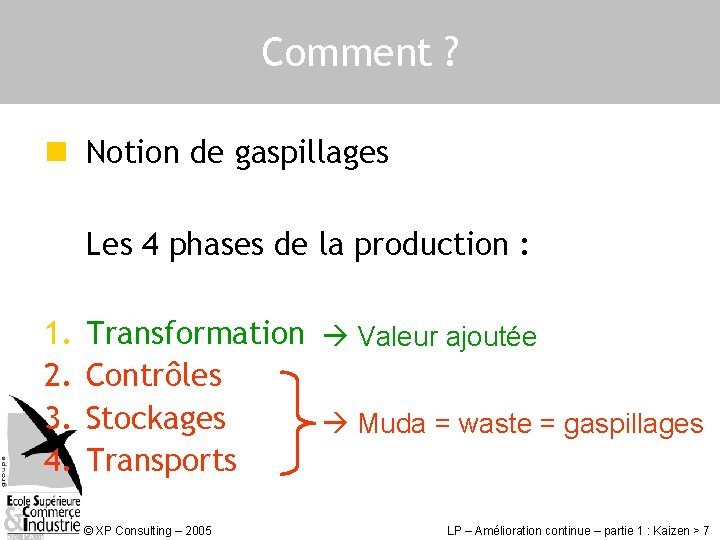
Comment ? n Notion de gaspillages Les 4 phases de la production : 1. 2. 3. 4. Transformation Valeur ajoutée Contrôles Stockages Muda = waste = gaspillages Transports © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 7
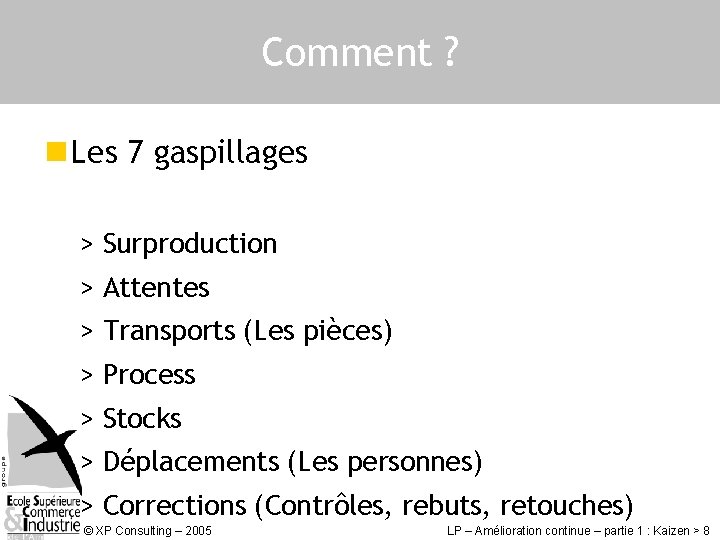
Comment ? n Les 7 gaspillages > Surproduction > Attentes > Transports (Les pièces) > Process > Stocks > Déplacements (Les personnes) > Corrections (Contrôles, rebuts, retouches) © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 8
Outils n Mesurer : les indicateurs > On parle avec des chiffres ! > Les appréciations qualitatives sont subjectives. > Les actions collectives nécessitent de partager les données de départ : il faut être d'accord sur le problème avant d'imaginer être d'accord sur les solutions ! > On doit être capable de mesurer les améliorations obtenues. © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 9
Outils n Mesurer : les indicateurs (caractéristiques) > Un indicateur doit être simple, compréhensible par tous ! > Les indicateurs de résultat caractérisent l'état d'un système ou d'un processus. > Les indicateurs de processus caractérisent l'action (variable d'action). > Un indicateur doit être associé à un objectif. > Limiter les indicateurs aux variables d'actions © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 10 (Cf. cockpit d'Airbus)
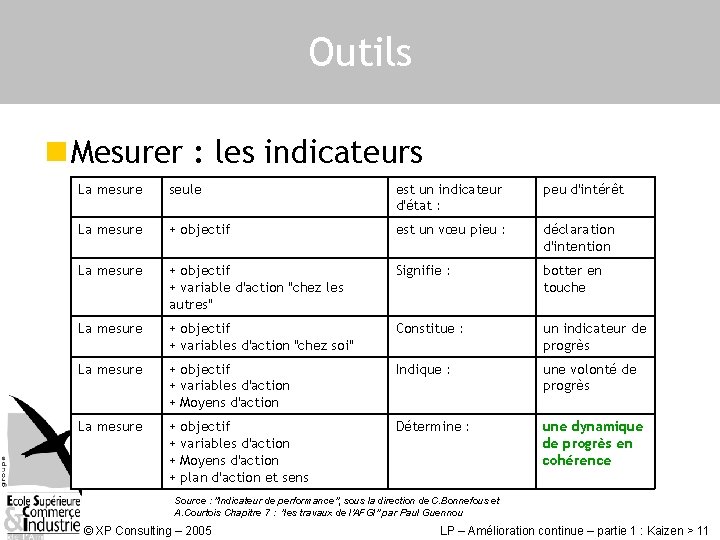
Outils n Mesurer : les indicateurs La mesure seule est un indicateur (caractéristiques) d'état : peu d'intérêt La mesure + objectif est un vœu pieu : déclaration d'intention La mesure + objectif + variable d'action "chez les autres" Signifie : botter en touche La mesure + objectif + variables d'action "chez soi" Constitue : un indicateur de progrès La mesure + objectif + variables d'action + Moyens d'action Indique : une volonté de progrès La mesure + + Détermine : une dynamique de progrès en cohérence objectif variables d'action Moyens d'action plan d'action et sens Source : "Indicateur de performance", sous la direction de C. Bonnefous et A. Courtois Chapitre 7 : "les travaux de l'AFGI" par Paul Guennou © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 11
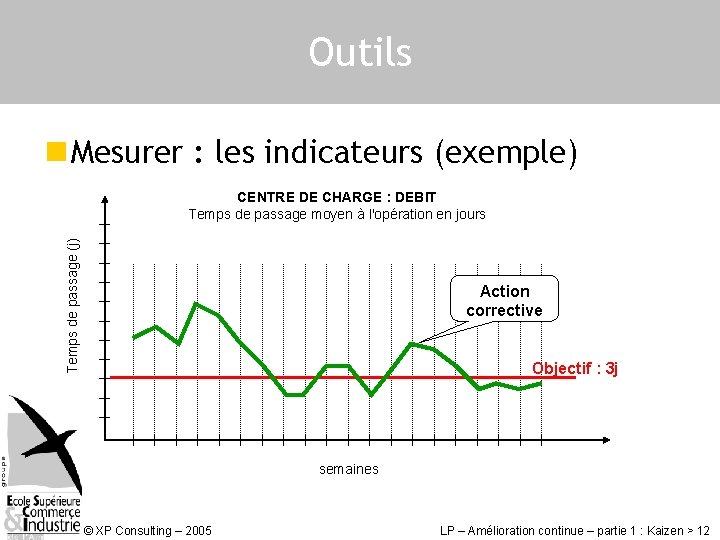
Outils n Mesurer : les indicateurs (exemple) Temps de passage (j) CENTRE DE CHARGE : DEBIT Temps de passage moyen à l'opération en jours Action corrective Objectif : 3 j semaines © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 12
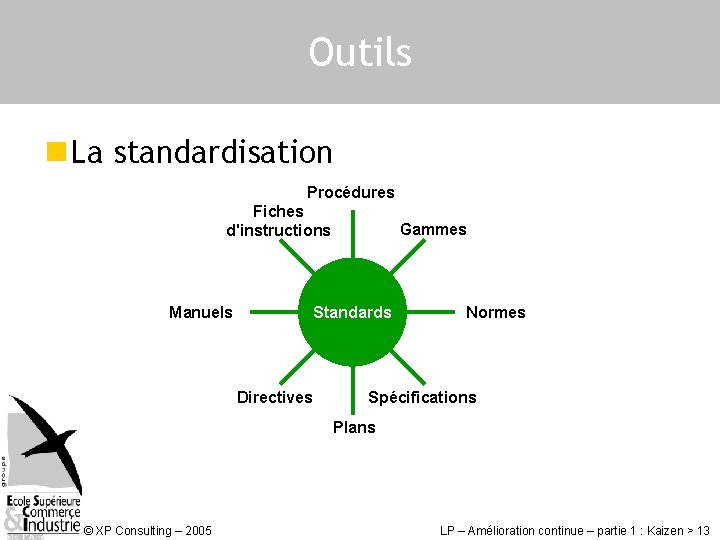
Outils n La standardisation Procédures Fiches d'instructions Manuels Gammes Standards Directives Normes Spécifications Plans © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 13
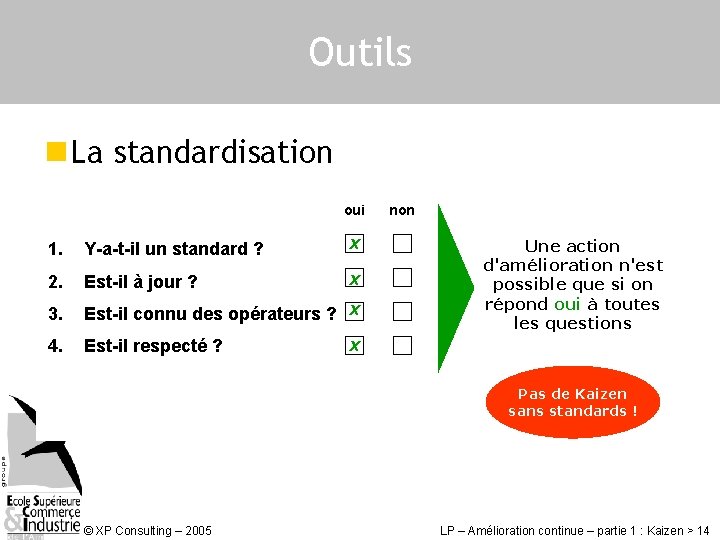
Outils n La standardisation oui 1. Y-a-t-il un standard ? x 2. Est-il à jour ? x 3. Est-il connu des opérateurs ? x 4. Est-il respecté ? non Une action d'amélioration n'est possible que si on répond oui à toutes les questions x Pas de Kaizen sans standards ! © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 14
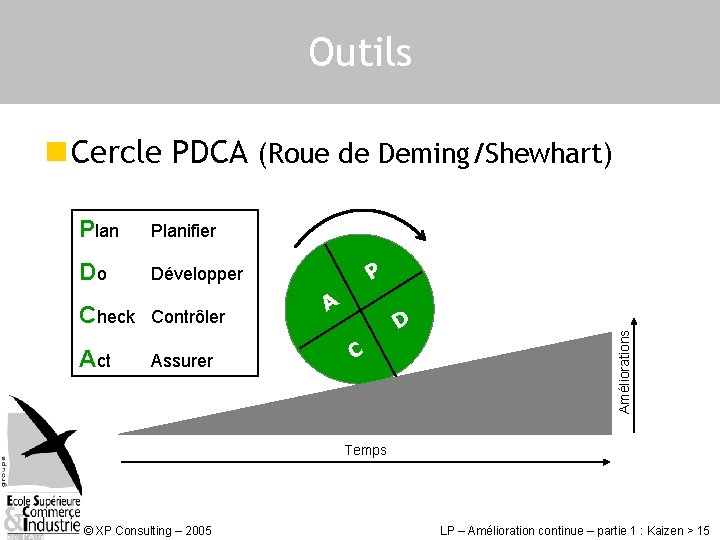
Outils n Cercle PDCA (Roue de Deming/Shewhart) Planifier Do Développer Check Contrôler Act Assurer P A D C Améliorations Plan Temps © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 15
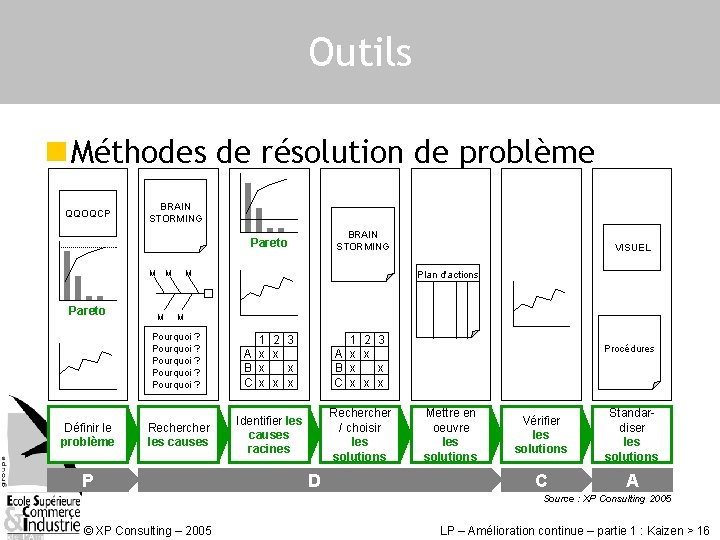
Outils n Méthodes de résolution de problème QQOQCP BRAIN STORMING Pareto M Pareto Définir le problème M M M VISUEL Plan d'actions M Pourquoi ? Pourquoi ? 1 2 3 A x x B x x C x x x Recher les causes Identifier les causes racines Recher / choisir les solutions P D Procédures Mettre en oeuvre les solutions Vérifier les solutions Standardiser les solutions C A Source : XP Consulting 2005 © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 16
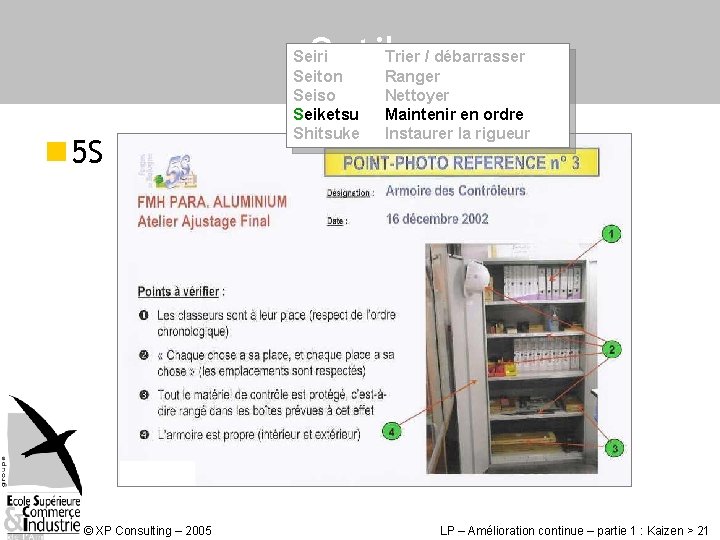
Outils n 5 S > Environnement sale et désordonné ðgaspillages ðmanque de rigueur > Les postes de travail doivent être et rester : • Libérés de tout ce qui est inutile • Rangés • Propres © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 17
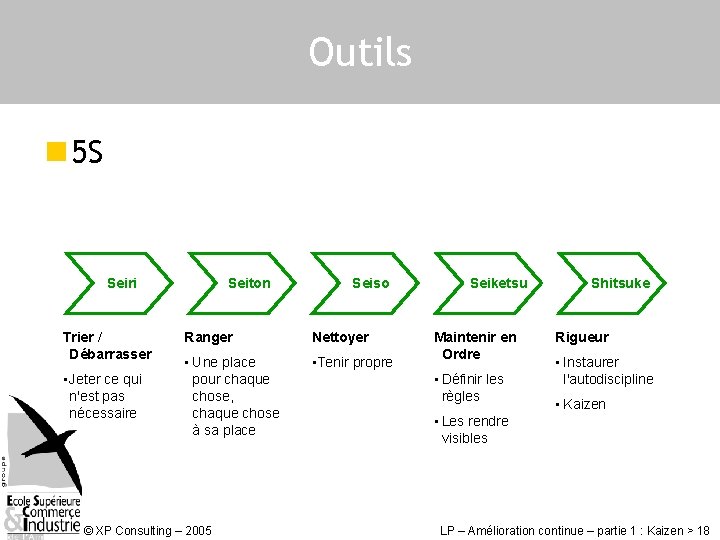
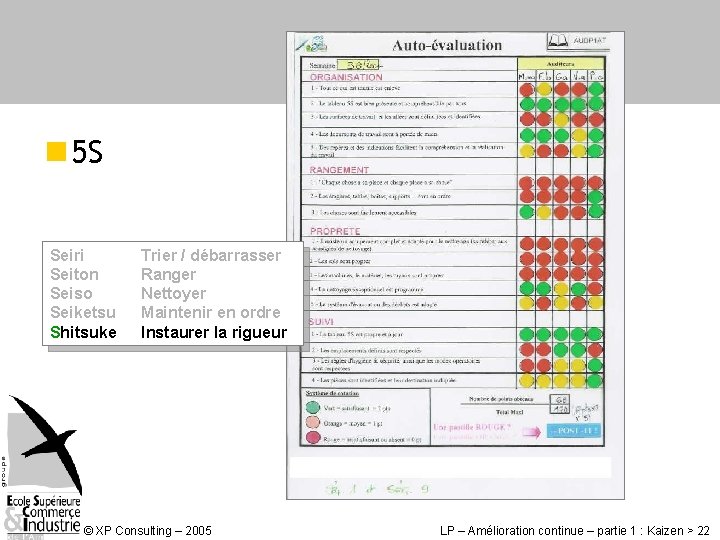
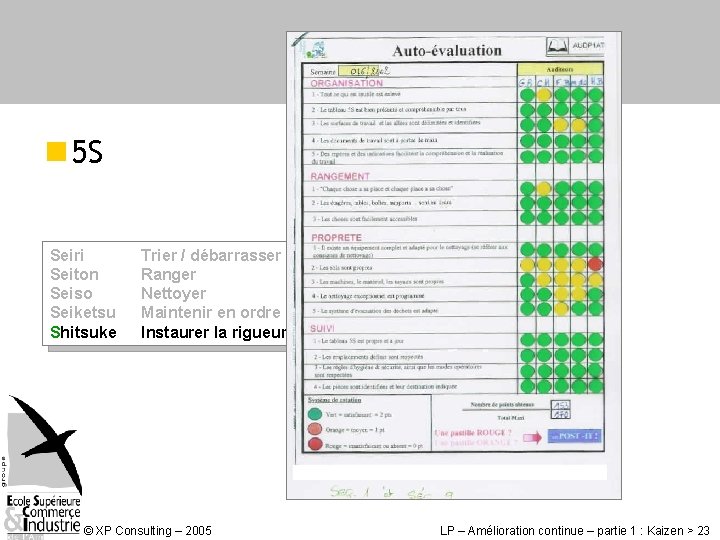
Outils n 5 S Seiri Trier / Débarrasser • Jeter ce qui n'est pas nécessaire Seiton Seiso Ranger Nettoyer • Une place pour chaque chose, chaque chose à sa place • Tenir propre © XP Consulting – 2005 Seiketsu Maintenir en Ordre • Définir les règles Shitsuke Rigueur • Instaurer l'autodiscipline • Kaizen • Les rendre visibles LP – Amélioration continue – partie 1 : Kaizen > 18
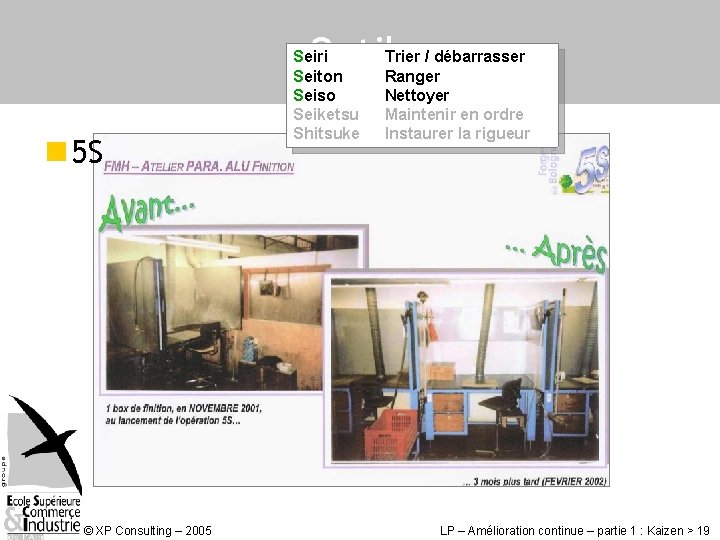
Outils n 5 S © XP Consulting – 2005 Seiri Seiton Seiso Seiketsu Shitsuke Trier / débarrasser Ranger Nettoyer Maintenir en ordre Instaurer la rigueur LP – Amélioration continue – partie 1 : Kaizen > 19
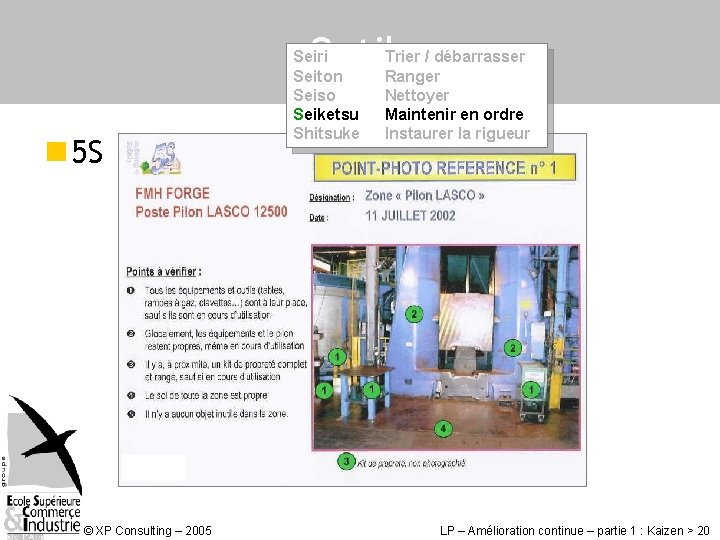
Outils n 5 S © XP Consulting – 2005 Seiri Seiton Seiso Seiketsu Shitsuke Trier / débarrasser Ranger Nettoyer Maintenir en ordre Instaurer la rigueur LP – Amélioration continue – partie 1 : Kaizen > 20
Outils n 5 S © XP Consulting – 2005 Seiri Seiton Seiso Seiketsu Shitsuke Trier / débarrasser Ranger Nettoyer Maintenir en ordre Instaurer la rigueur LP – Amélioration continue – partie 1 : Kaizen > 21
Outils n 5 S Seiri Seiton Seiso Seiketsu Shitsuke Trier / débarrasser Ranger Nettoyer Maintenir en ordre Instaurer la rigueur © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 22
Outils n 5 S Seiri Seiton Seiso Seiketsu Shitsuke Trier / débarrasser Ranger Nettoyer Maintenir en ordre Instaurer la rigueur © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 23
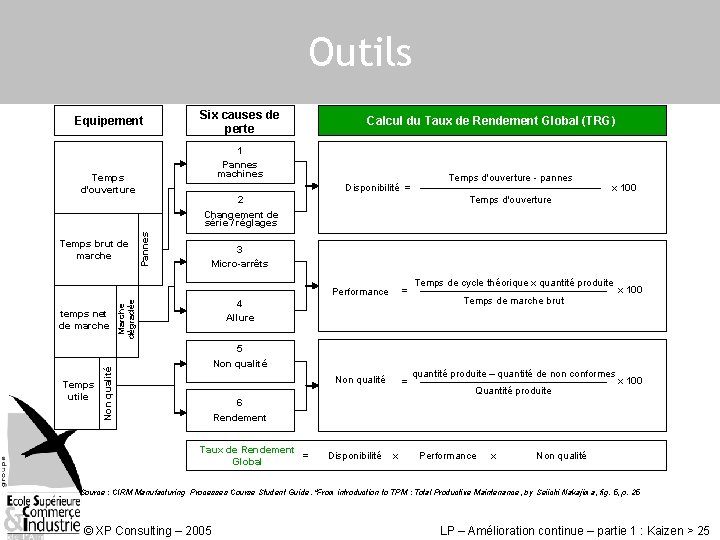
Outils n TPM (Total Productive Maintenance) > Démarche participative d'amélioration de la performance des équipements (Flexibilité, réduction des manutentions et des réglages, etc. ) > Forte implication des opérateurs qui prennent en charge la maintenance de premier niveau. > Pilotage des actions par l'exploitation de l'indicateur de Taux de Rendement Global (TRG) © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 24
Outils Equipement Temps utile Disponibilité = x 100 3 Micro-arrêts Performance = Non qualité = 4 Allure Marche dégradée Pannes Temps d'ouverture - pannes Temps d'ouverture 2 Changement de série / réglages 5 Non qualité temps net de marche Calcul du Taux de Rendement Global (TRG) 1 Pannes machines Temps d'ouverture Temps brut de marche Six causes de perte Temps de cycle théorique x quantité produite Temps de marche brut quantité produite – quantité de non conformes Quantité produite x 100 6 Rendement Taux de Rendement = Global Disponibilité x Performance x Non qualité Source : CIRM Manufacturing Processes Course Student Guide. "From introduction to TPM : Total Productive Maintenance, by Seiichi Nakajima, fig. 5, p. 25 © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 25
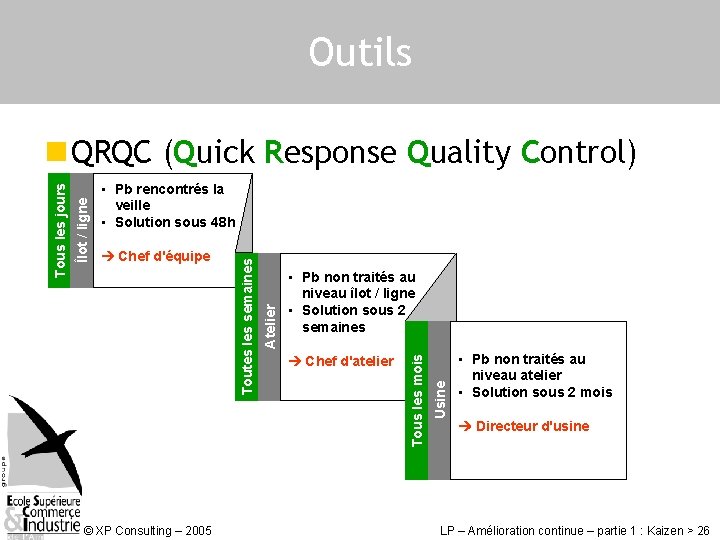
Outils © XP Consulting – 2005 Chef d'atelier Usine • Pb non traités au niveau îlot / ligne • Solution sous 2 semaines Tous les mois Chef d'équipe Atelier • Pb rencontrés la veille • Solution sous 48 h Toutes les semaines Îlot / ligne Tous les jours n QRQC (Quick Response Quality Control) • Pb non traités au niveau atelier • Solution sous 2 mois Directeur d'usine LP – Amélioration continue – partie 1 : Kaizen > 26
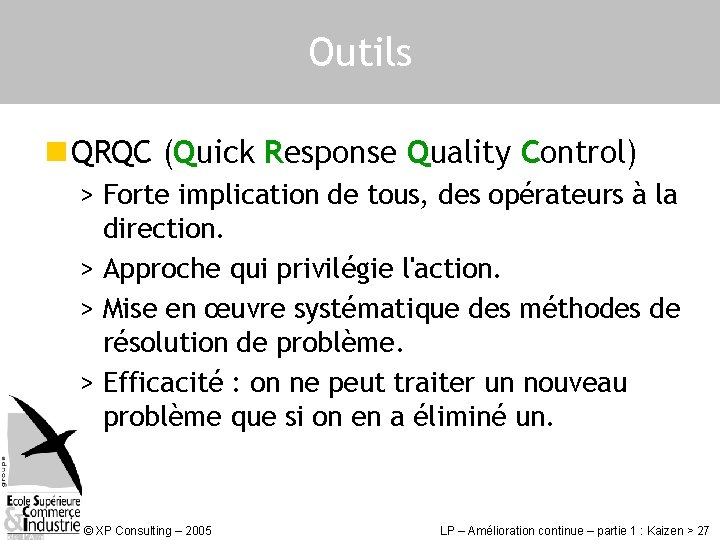
Outils n QRQC (Quick Response Quality Control) > Forte implication de tous, des opérateurs à la direction. > Approche qui privilégie l'action. > Mise en œuvre systématique des méthodes de résolution de problème. > Efficacité : on ne peut traiter un nouveau problème que si on en a éliminé un. © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 27
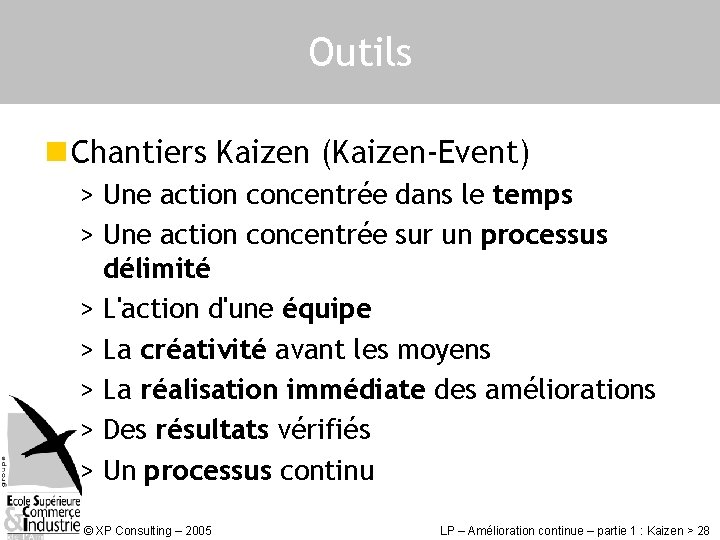
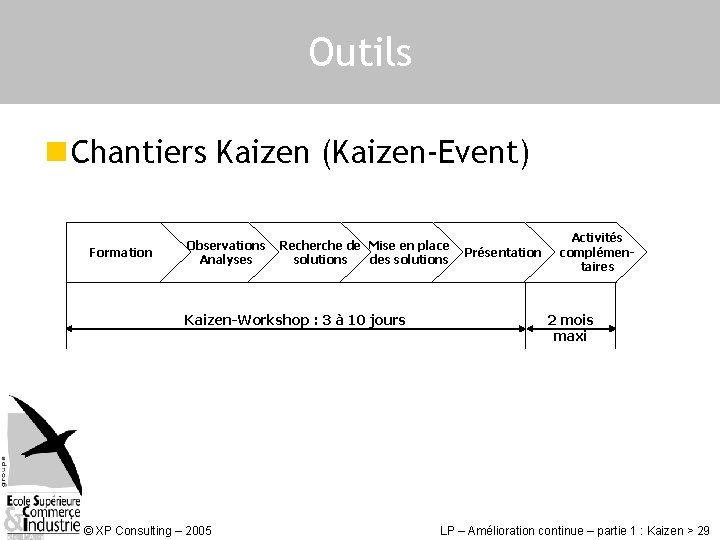
Outils n Chantiers Kaizen (Kaizen-Event) > Une action concentrée dans le temps > Une action concentrée sur un processus délimité > L'action d'une équipe > La créativité avant les moyens > La réalisation immédiate des améliorations > Des résultats vérifiés > Un processus continu © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 28
Outils n Chantiers Kaizen (Kaizen-Event) Formation Observations Analyses Recherche de Mise en place solutions des solutions Kaizen-Workshop : 3 à 10 jours © XP Consulting – 2005 Présentation Activités complémentaires 2 mois maxi LP – Amélioration continue – partie 1 : Kaizen > 29
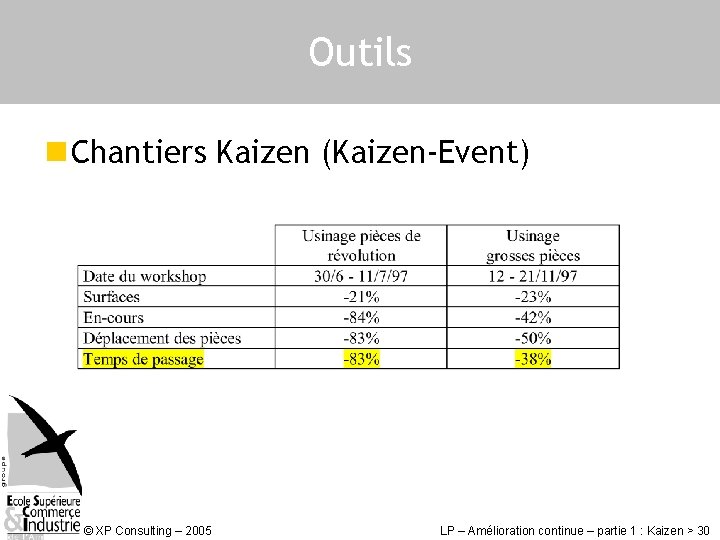
Outils n Chantiers Kaizen (Kaizen-Event) © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 30
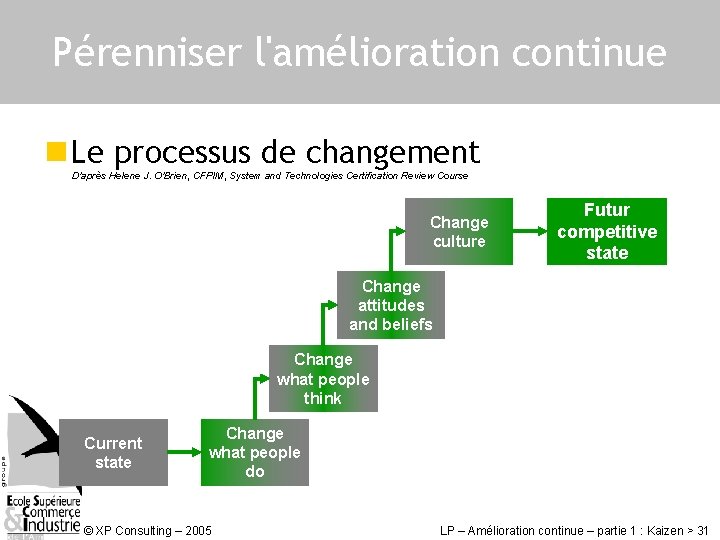
Pérenniser l'amélioration continue n Le processus de changement D'après Helene J. O'Brien, CFPIM, System and Technologies Certification Review Course Change culture Futur competitive state Change attitudes and beliefs Change what people think Current state Change what people do © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 31
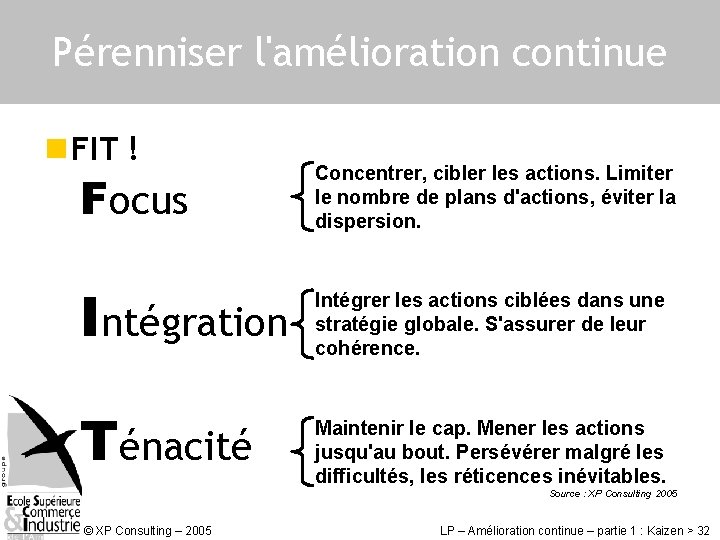
Pérenniser l'amélioration continue n FIT ! Focus Concentrer, cibler les actions. Limiter le nombre de plans d'actions, éviter la dispersion. Intégration Intégrer les actions ciblées dans une stratégie globale. S'assurer de leur cohérence. Ténacité Maintenir le cap. Mener les actions jusqu'au bout. Persévérer malgré les difficultés, les réticences inévitables. Source : XP Consulting 2005 © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 32
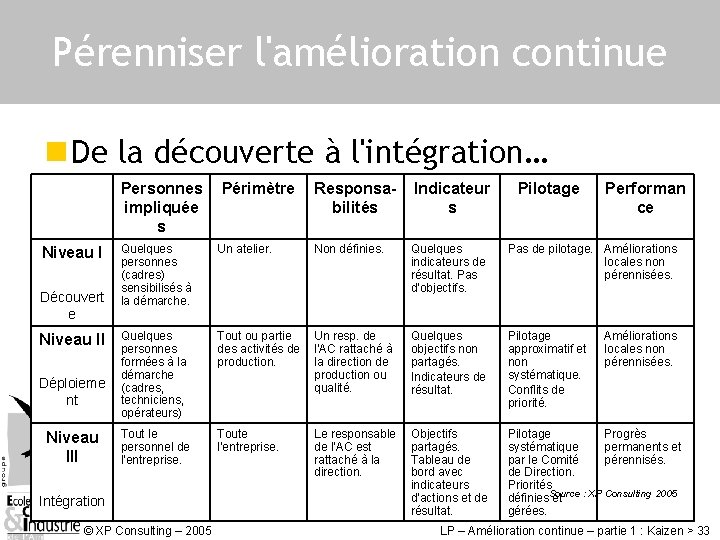
Pérenniser l'amélioration continue n De la découverte à l'intégration… Personnes impliquée s Niveau I Découvert e Niveau II Déploieme nt Niveau III Périmètre Responsabilités Indicateur s Pilotage Performan ce Quelques personnes (cadres) sensibilisés à la démarche. Un atelier. Non définies. Quelques indicateurs de résultat. Pas d'objectifs. Pas de pilotage. Améliorations locales non pérennisées. Quelques personnes formées à la démarche (cadres, techniciens, opérateurs) Tout ou partie des activités de production. Un resp. de l'AC rattaché à la direction de production ou qualité. Quelques objectifs non partagés. Indicateurs de résultat. Pilotage approximatif et non systématique. Conflits de priorité. Tout le personnel de l'entreprise. Toute l'entreprise. Le responsable de l'AC est rattaché à la direction. Objectifs partagés. Tableau de bord avec indicateurs d'actions et de résultat. Pilotage Progrès systématique permanents et par le Comité pérennisés. de Direction. Priorités : XP Consulting 2005 définies. Source et gérées. Intégration © XP Consulting – 2005 Améliorations locales non pérennisées. LP – Amélioration continue – partie 1 : Kaizen > 33
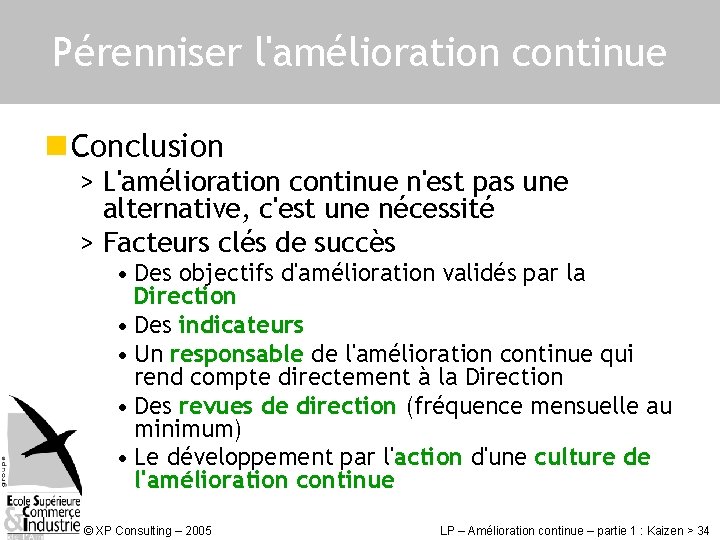
Pérenniser l'amélioration continue n Conclusion > L'amélioration continue n'est pas une alternative, c'est une nécessité > Facteurs clés de succès • Des objectifs d'amélioration validés par la Direction • Des indicateurs • Un responsable de l'amélioration continue qui rend compte directement à la Direction • Des revues de direction (fréquence mensuelle au minimum) • Le développement par l'action d'une culture de l'amélioration continue © XP Consulting – 2005 LP – Amélioration continue – partie 1 : Kaizen > 34