
ALTI SGMA YNETM SSTEM VE ORGANZASYONLARDA UYGULANMASI TOPLAM
- Slides: 20
ALTI SİGMA YÖNETİM SİSTEMİ VE ORGANİZASYONLARDA UYGULANMASI
TOPLAM KALİTE YÖNETİMİ n. Toplam kalite, karlılığı arttıran bir araç ve müşteri memnuniyetini ön plana çıkaran bir yönetim sistemidir. n. Toplam kalite, maliyetlerinin azaltılması veya satışların arttırılması yoluyla ya da her ikisinin birlikte etkisi ile karlılığı arttırır.
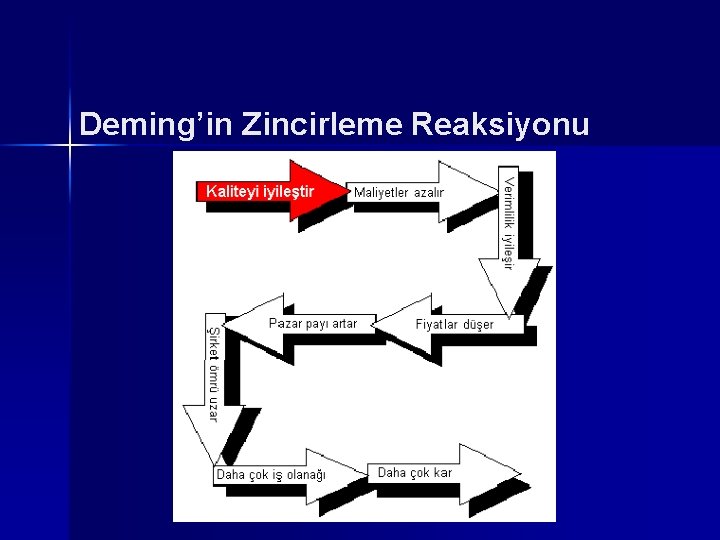
Deming’in Zincirleme Reaksiyonu
ALTI SİGMA YÖNETİM SİSTEMİ TANIMI n n n Altı sigma , sıfır kusur stratejisinin ulaşılabilir bir hedef olarak yaşama geçirilebilmesinde yararlanılan bir istatistiksel yönetim (kontrol) düzeneğidir. Altı Sigma'nın kalite sistemi içindeki anlamı ise, müşteri istekleri doğrultusunda sürekli olarak en kaliteli hizmeti verebilmektir. Altı Sigma sadece teknik bir program değil, bir yönetim programıdır.
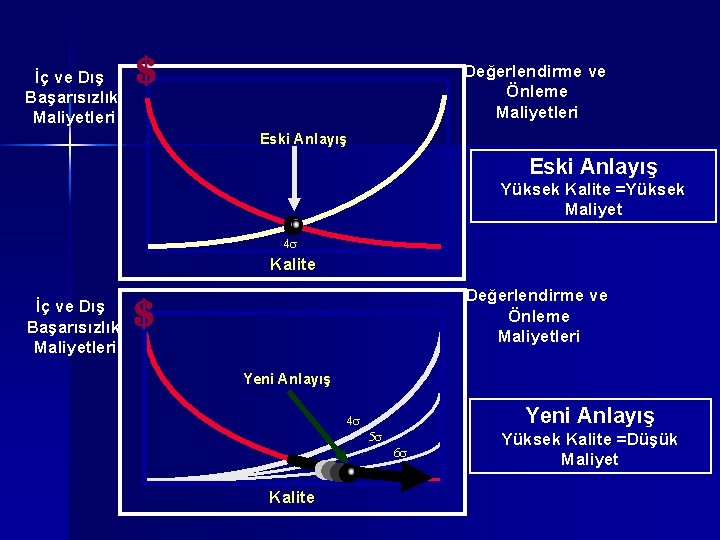
Değerlendirme ve Önleme Maliyetleri İç ve Dış Başarısızlık Maliyetleri Eski Anlayış Yüksek Kalite =Yüksek Maliyet Kalite Değerlendirme ve Önleme Maliyetleri İç ve Dış Başarısızlık Maliyetleri Yeni Anlayış Kalite Yeni Anlayış Yüksek Kalite =Düşük Maliyet
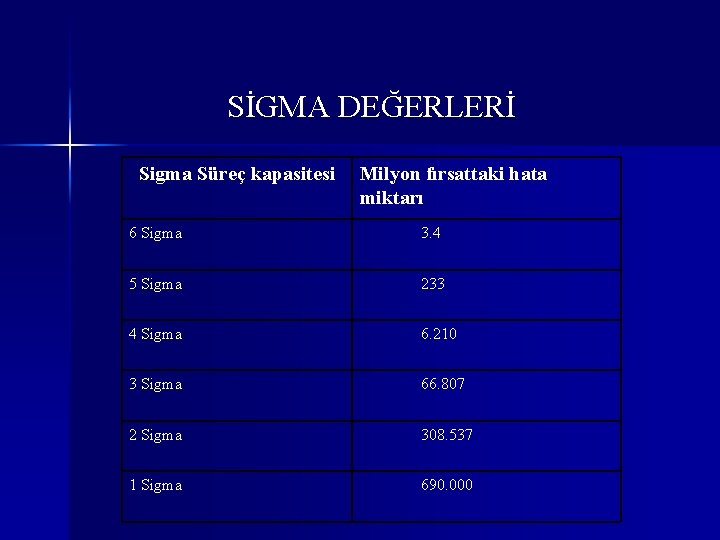
SİGMA DEĞERLERİ Sigma Süreç kapasitesi Milyon fırsattaki hata miktarı 6 Sigma 3. 4 5 Sigma 233 4 Sigma 6. 210 3 Sigma 66. 807 2 Sigma 308. 537 1 Sigma 690. 000
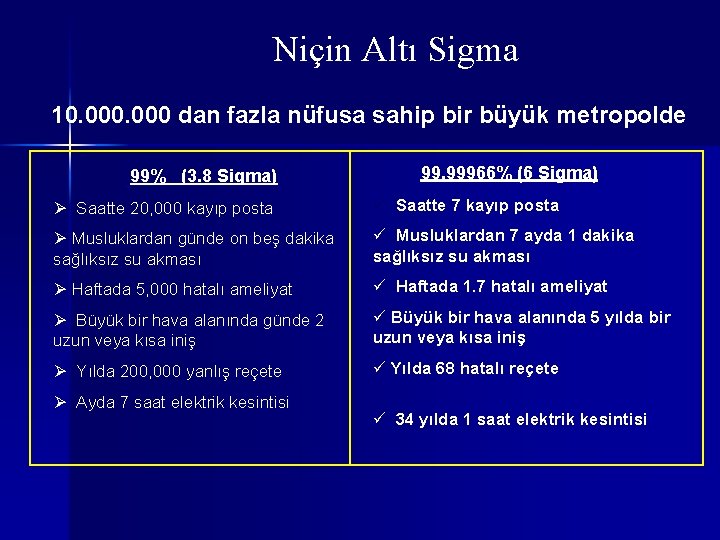
Niçin Altı Sigma 10. 000 dan fazla nüfusa sahip bir büyük metropolde 99% (3. 8 Sigma) 99. 99966% (6 Sigma) Ø Saatte 20, 000 kayıp posta ü Saatte 7 kayıp posta Ø Musluklardan günde on beş dakika sağlıksız su akması ü Musluklardan 7 ayda 1 dakika sağlıksız su akması Ø Haftada 5, 000 hatalı ameliyat ü Haftada 1. 7 hatalı ameliyat Ø Büyük bir hava alanında günde 2 uzun veya kısa iniş ü Büyük bir hava alanında 5 yılda bir uzun veya kısa iniş Ø Yılda 200, 000 yanlış reçete ü Yılda 68 hatalı reçete Ø Ayda 7 saat elektrik kesintisi ü 34 yılda 1 saat elektrik kesintisi
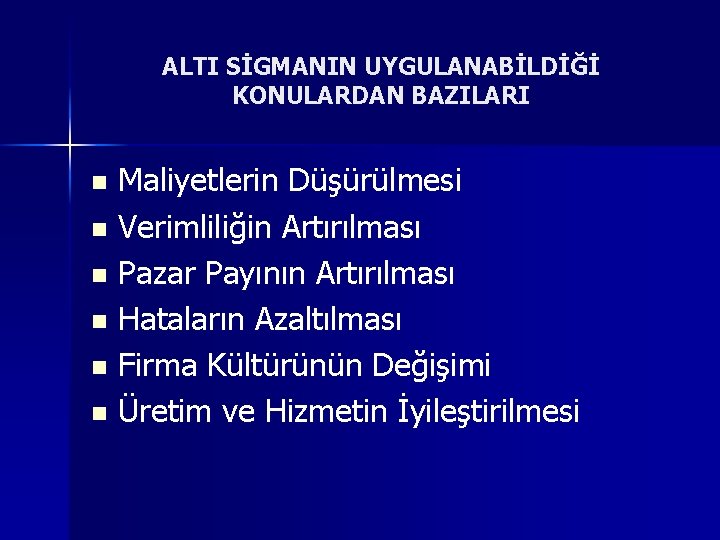
ALTI SİGMANIN UYGULANABİLDİĞİ KONULARDAN BAZILARI Maliyetlerin Düşürülmesi n Verimliliğin Artırılması n Pazar Payının Artırılması n Hataların Azaltılması n Firma Kültürünün Değişimi n Üretim ve Hizmetin İyileştirilmesi n
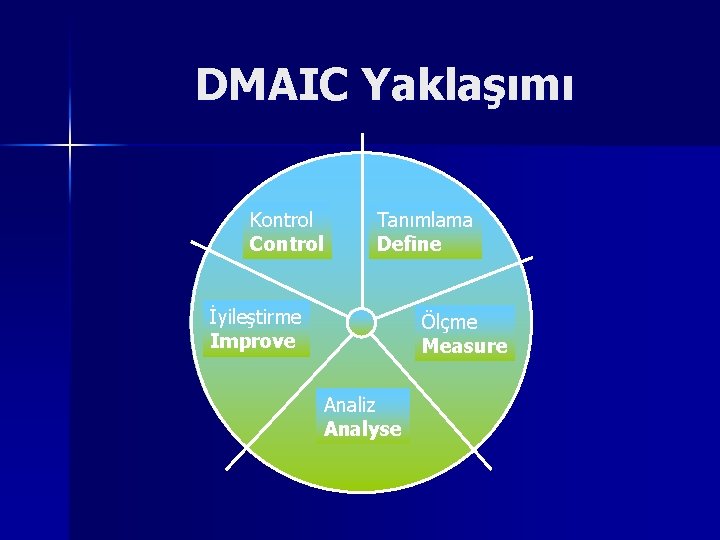
DMAIC Yaklaşımı Kontrol Control Tanımlama Define İyileştirme Improve Ölçme Measure Analiz Analyse
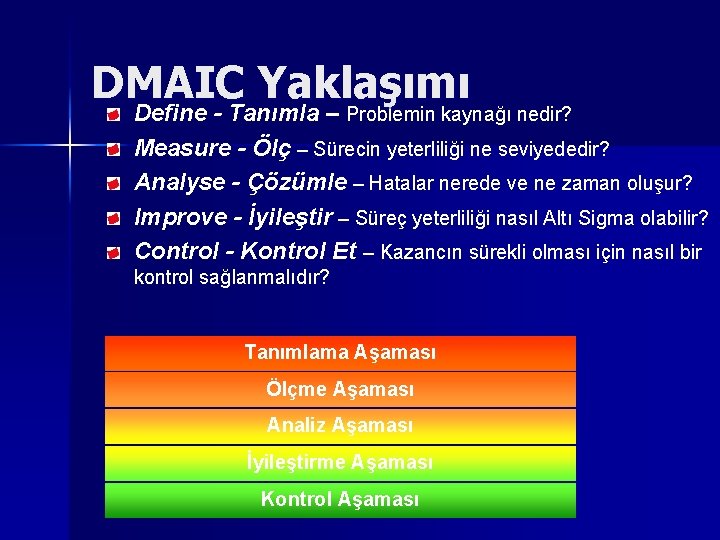
DMAIC Yaklaşımı Define - Tanımla – Problemin kaynağı nedir? Measure - Ölç – Sürecin yeterliliği ne seviyededir? Analyse - Çözümle – Hatalar nerede ve ne zaman oluşur? Improve - İyileştir – Süreç yeterliliği nasıl Altı Sigma olabilir? Control - Kontrol Et – Kazancın sürekli olması için nasıl bir kontrol sağlanmalıdır? Tanımlama Aşaması Ölçme Aşaması Analiz Aşaması İyileştirme Aşaması Kontrol Aşaması
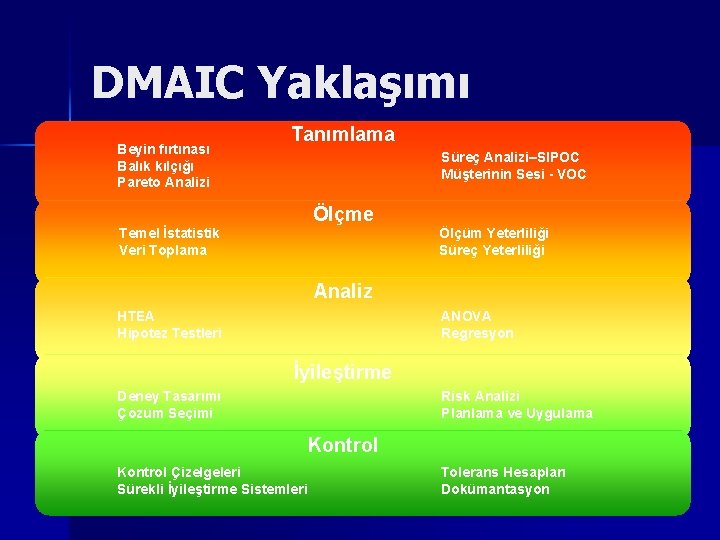
DMAIC Yaklaşımı Beyin fırtınası Balık kılçığı Pareto Analizi Tanımlama Süreç Analizi–SIPOC Müşterinin Sesi - VOC Ölçme Temel İstatistik Veri Toplama Ölçüm Yeterliliği Süreç Yeterliliği Analiz HTEA Hipotez Testleri ANOVA Regresyon İyileştirme Deney Tasarımı Çözüm Seçimi Risk Analizi Planlama ve Uygulama Kontrol Çizelgeleri Sürekli İyileştirme Sistemleri Tolerans Hesapları Dokümantasyon
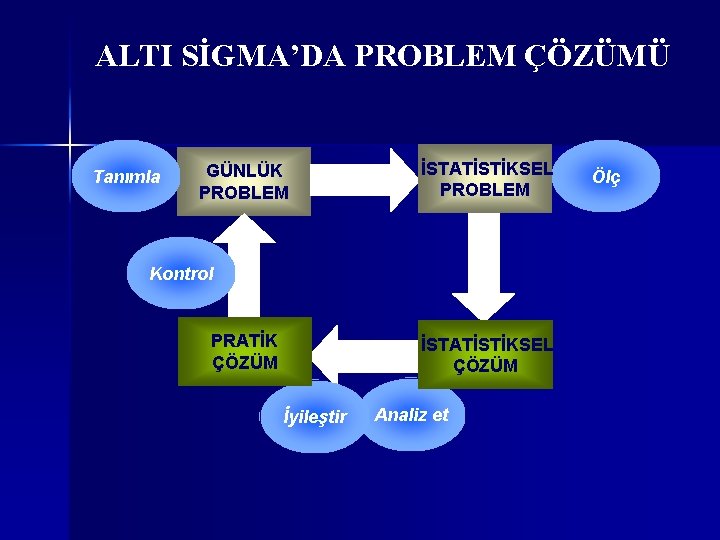
ALTI SİGMA’DA PROBLEM ÇÖZÜMÜ Tanımla GÜNLÜK PROBLEM İSTATİSTİKSEL PROBLEM Kontrol PRATİK ÇÖZÜM İSTATİSTİKSEL ÇÖZÜM İyileştir Analiz et Ölç
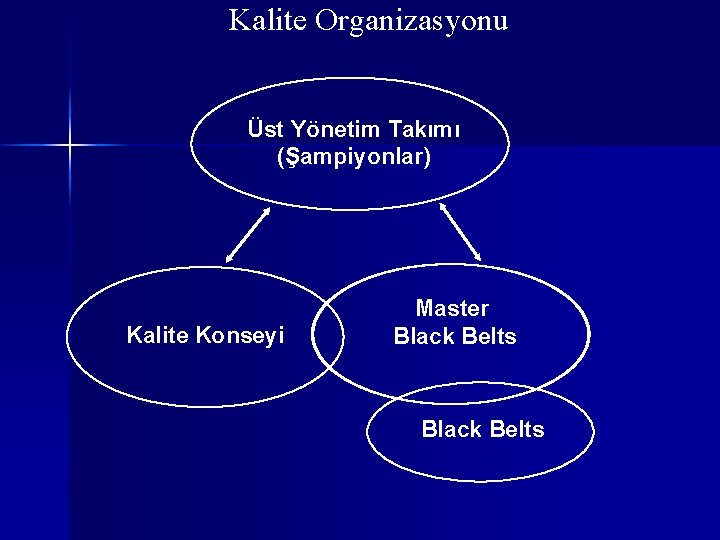
Kalite Organizasyonu Üst Yönetim Takımı (Şampiyonlar) Kalite Konseyi Master Black Belts
MOTOROLA’DA ALTI SİGMA Bugün, elektronik lideri olan Motorola’nın varlığının ve başarısının temel nedeni, Altı Sigma’ya olan bağlılığıdır. Bu kapsamlı yönetim sistemini oluşturacak şekilde evrim geçiren kavramları icat eden şirkettir. 1980’lerde ve 1990’ların başında Motorola da, pek çok Amerikalı ve Avrupalı kuruluş gibi ekmeğini Japon rakiplerine kaptırmışlardı. Motorola’nın üst düzeydeki liderleri, ürün kalitesinin berbat olduğunu kabul ediyordu. O dönemdeki pek çok şirket gibi Motorola da, yalnız bir tek değil, birden fazla kalite programı yürütüyordu. . Ancak 1987’de Motorola İletişim Grubu’ndan yeni bir düşünce doğdu. Bu yenilikçi iyileştirme kavramına “Altı Sigma ” adı verildi.
MOTOROLA’DA ALTI SİGMA Bugün Altı Sigma her yönden daha kapsamlı olsa da, o dönemde Motorola’ya sundukları, performansı izlemek ve bunun, müşteri gereksinimleri ( Sigma ölçümü ) ile, iddialı bir hedef olan pratik açıdan mükemmel kaliteye ne kadar yaklaştığını anlamak için, çok basit ve mevcut işleyişle uyumlu bir yöntemdi. Altı Sigma’nın, Başkan Bob GALVIN’in güçlü desteğiyle bütün şirkete yayılması, o dönem için olanaksız gibi görünen iyileşme hedeflerine ulaşmak için Motorola’ya ek bir “ kas gücü ” olmuştu: 1980’lerin başları için konulan, beş yıl içinde on kat büyüme ( 10 X diye yazılıyordu ) hedefi, her iki yılda bir 10 X’lik, yani dört yıl içinde 100 X’lik büyüme hedefi yanında hafif kalıyordu artık.
MOTOROLA’DA ALTI SİGMA Motorola’nın yeniden “ hayata dönmesi ”, uzun vadede, GE’in yalnızca birkaç yıl içinde ulaştığı sonuçlar kadar kayda değerdir. Altı Sigma’yı uygulamaya koymasından yalnızca iki yıl sonra Motorola, Malcolm Baldrige Ulusal Kalite Ödülü’ne layık görülüyordu. Şirketin 1980’lerde 71000 olan çalışan sayısı ise, bugün 130000’in üzerindedir. Bu arada, Altı Sigma’nın başlatıldığı 1987 ile 1997 arasındaki on yıllık dönemde elde edilen başarılar arasında şunlar bulunuyordu:
MOTOROLA’DA ALTI SİGMA Satışlarda sağlanan beş kat artış ile birlikte, karın yılda yaklaşık % 20 tırmanması n Altı Sigma çalışmalarıyla sağlanan toplam 14 milyar dolarlık tasarruf n Motorola’nın borsadaki hisselerinden elde edilen kazancın yıllık bileşik % 21. 3’lük bir orana ulaşması n
MOTOROLA’DA ALTI SİGMA Bütün bunlar, 1980’lerin başında varlığı yaşamsal bir tehlikede olan bir şirkette gerçekleşmiştir Motorola Altı Sigma’yı bir dizi araç olmanın ötesinde, iletişim, eğitim, liderlik, ekip çalışması, ölçüm ve müşteriye odaklanma üzerine kurulu, işi yeni bir biçime sokma yöntemi olarak uygulamıştır. LARSON’un dediği gibi: “Altı Sigma gerçekten de kültürel bir olgudur; bir davranış biçimidir.
İstatistiksel Düşünce n “ Statistical thinking will one day be as necessary for efficient citizenship as the ability to read and write. ” H. G. Wells, National Science Board, Overview, Science and Engineering Indicators. n İstatistiksel düşünce, bir gün, etkin bir yurttaş olabilmek için, okuma-yazma kadar gerekli bir beceri olacak
SON TEŞEKKÜRLER A. EMRE ARSLAN